Comment les abat-jour en verre sont fabriqués : mise en forme, recuit et finition
Les abat-jour en verre ne sont pas tous fabriqués selon le même procédé. Un abat-jour peut être soufflé à la bouche à partir d'une prise de verre fondu, pressé dans un moule, façonné à partir d’un tube en borosilicate au brûleur, ou formé par démoulage à partir d’un gabarit plat. Après la mise en forme, la pièce est recuite, épointée ou meulée si nécessaire, terminée et vérifiée par rapport au dessin ou à l’échantillon approuvé.
Ce choix de procédé importe pour un acheteur. Il influence l’outillage, la répétabilité, la variation d’épaisseur, le caractère de la surface, la quantité commandée et quelles dimensions nécessitent le contrôle le plus strict. Il devrait être arrêté avant qu’un fournisseur ne propose un abat-jour sur mesure.
Le verre commence par un mélange, mais un abat-jour commence par une décision de procédé
Le verre le plus courant commence par du sable de silice, de la soude et du calcaire, et souvent du verre recyclé. Les ingrédients sont pesés, mélangés, fondus, affinés, façonnés et refroidis. Alliance Verre Europe décrit des températures de fusion industrielles d’environ 1300–1600°C, tandis que la recette exacte et la plage de travail varient selon la famille de verre et l’utilisation finale.
La distinction entre la fabrication primaire du verre et la formation des abat-jour est utile lors de la qualification d’un fournisseur. Certaines usines fondent un lot brut. D’autres forment des tubes en verre achetés, des blanks ou du verre pré-fond. Chaque voie peut être appropriée, mais le fournisseur doit expliquer quel matériau entre dans son procédé et quelles opérations sont réalisées en interne.
| matériau ou entrée | Ce qu’il fait | Ce que l’acheteur doit confirmer |
|---|---|---|
| Silice | Constitue le réseau principal du verre | Famille de verre et exigence de clarté |
| Soude ou autre flux | Réduit la température nécessaire pour faire fondre la silice | Si la formulation convient à l’application |
| _calcaire et autres stabilisants | Améliorer la stabilité chimique et la durabilité | Composition du verre déclarée par le fournisseur ou spécification du matériau |
| Cullets | Verre recyclé qui peut retourner dans le melt | Contrôle des couleurs et des contaminations lorsque pertinent |
| Colorants ou opacifiants | Créer des effets clairs, opales, ambrés, fumés ou autres | Si la couleur est intégrale, en couches ou appliquée en surface |
Le Musée du Verre de Corning donne une composition silice–soude de chaux 70/20/10 pour le verre sodocalcique utilisé dans ses démonstrations. C’est une illustration utile, et non une formule universelle d’abat-jour. Un pourcentage spécifique au fournisseur, une température de fusion ou une limite thermique nécessite une documentation de support.
Le processus de fabrication d’un abat-jour en verre en sept étapes
1. Définir la géométrie et les points d’acceptation
La production devrait débuter par un dessin, une référence physique, ou les deux. Le document nécessite l’ouverture d’emmanchement, la hauteur globale, le diamètre maximal, les exigences de paroi ou de bord, les emplacements des trous, la finition et toutes les surfaces qui doivent s’emboîter avec le matériel métallique.
Toutes les dimensions n'ont pas droit à la même tolérance. Une ouverture d'ajusteur qui localise l'ombre sur un support est normalement plus critique qu'une courbe de corps décorative. Le dessin doit distinguer les dimensions fonctionnelles des dimensions de référence visuelle, en particulier pour les travaux soufflés en bouche où de petites variations de forme font partie du processus.
2. Choisir la route et l'outillage du verre
Le fournisseur ajuste ensuite le design à une route de mise en forme. Une ombre arrondie simple avec une variation artisanale délibérée peut convenir à la soufflage par bouche. Un motif de relief répétable ou un programme à grand volume peut indiquer le pressage. Des formes en borosilicate de petite taille peuvent commencer comme tuyauterie. Un panneau légèrement courbé peut être découpé dans une plaque et mis en forme par chaleur sur ou dans un moule.
L'outillage peut inclure des moules soufflés, des moules presse, des gabarits de formation, des fixtures de coupe, des fixtures de perçage et des jauges d'ajustement. Demandez quel outil contrôle chaque dimension critique et si un échantillon d'approbation conservé sera utilisé pour les commandes répétées.
3. Former l'ombre
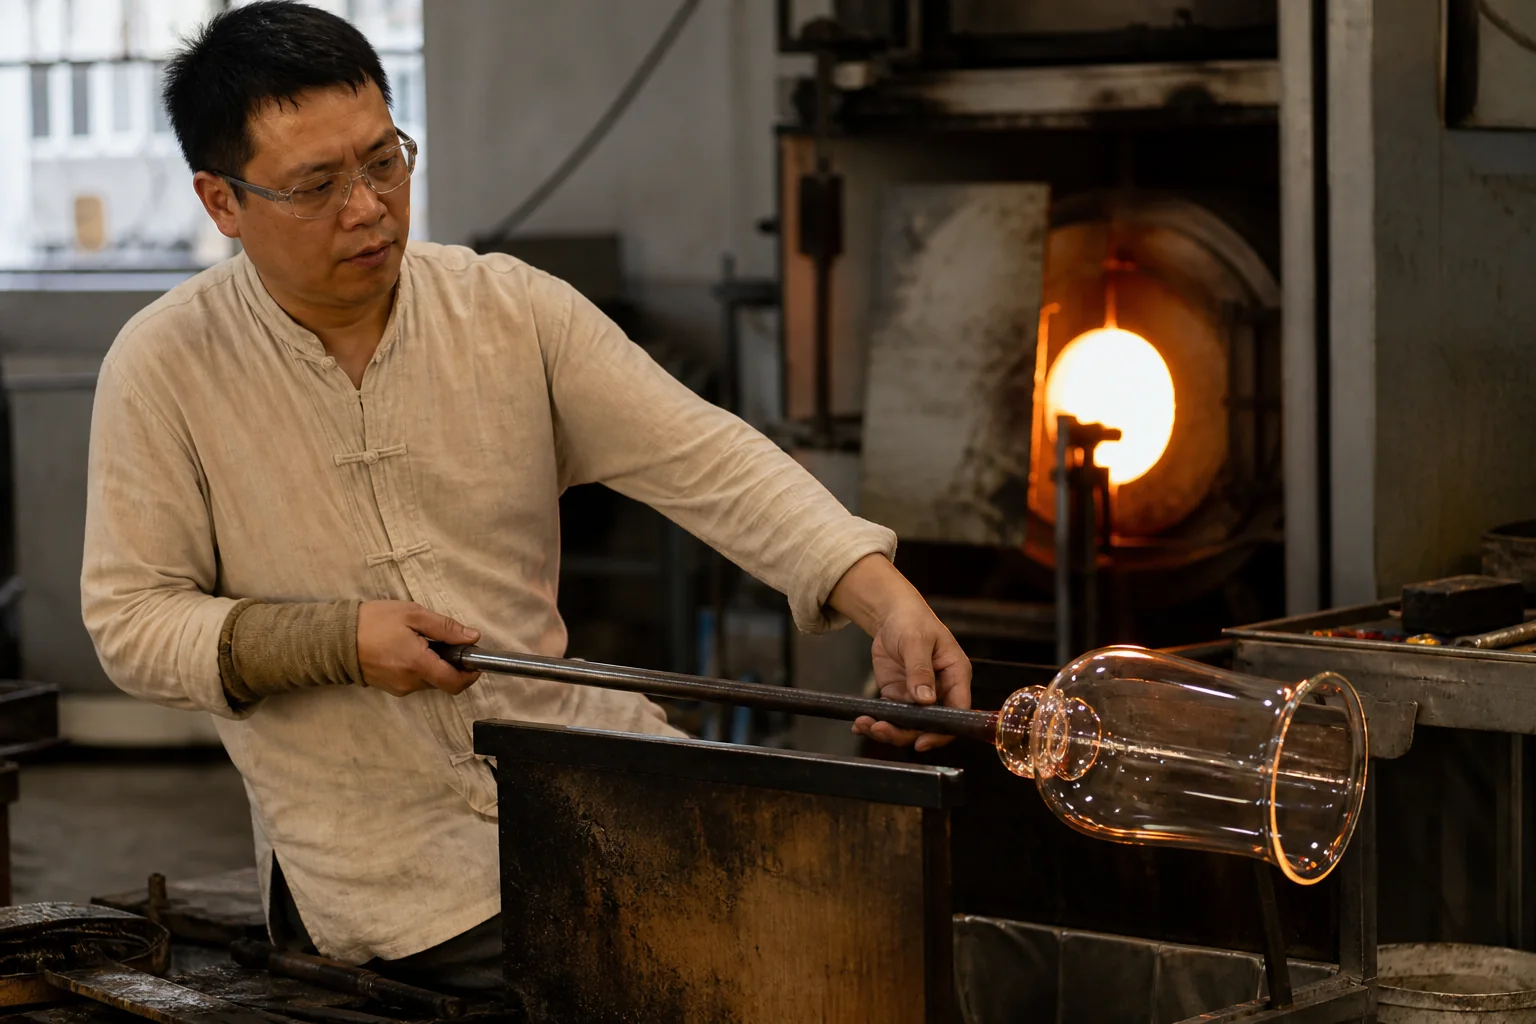
Dans le soufflage par bouche, un verrier rassemble du verre fondu sur un bec, le centre sur un marbre, introduit de l'air et façonne la bulle en expansion avec des outils, la gravité et parfois un moule. Le ensemble de verrerie de la National Park Service documente les mêmes opérations de base : rassemblement, marverage, soufflage, recuisson, façonnage, transfert et mise en forme finale.
En pressage mécanique, une portion mesurée de verre chaud entre dans un moule et un piston la force dans la cavité. Le moule porte une grande partie de la géométrie et du détail de surface, ce qui rend la route utile lorsque la répétabilité et le volume de production sont importants. Les joints du moule, l'évasement, la géométrie du rebord et l'usure des outils doivent être pris en compte lors du développement.
Le lampworking utilise une chaleur localisée pour adoucir des tubes ou des tiges de verre. Il est couramment associé à des composants en borosilicate et à des formes plus petites où l'opérateur tourne et modèle le verre dans une flamme. La mise en forme par chaleur ou le cintrage commencent par une pièce découpée qui s'adoucit dans un four et se conforme à un moule. Ces procédés n'ont pas la même outillage, le même comportement de paroi ou la même structure de coûts, donc ils ne devraient pas être cités comme des méthodes interchangeables.
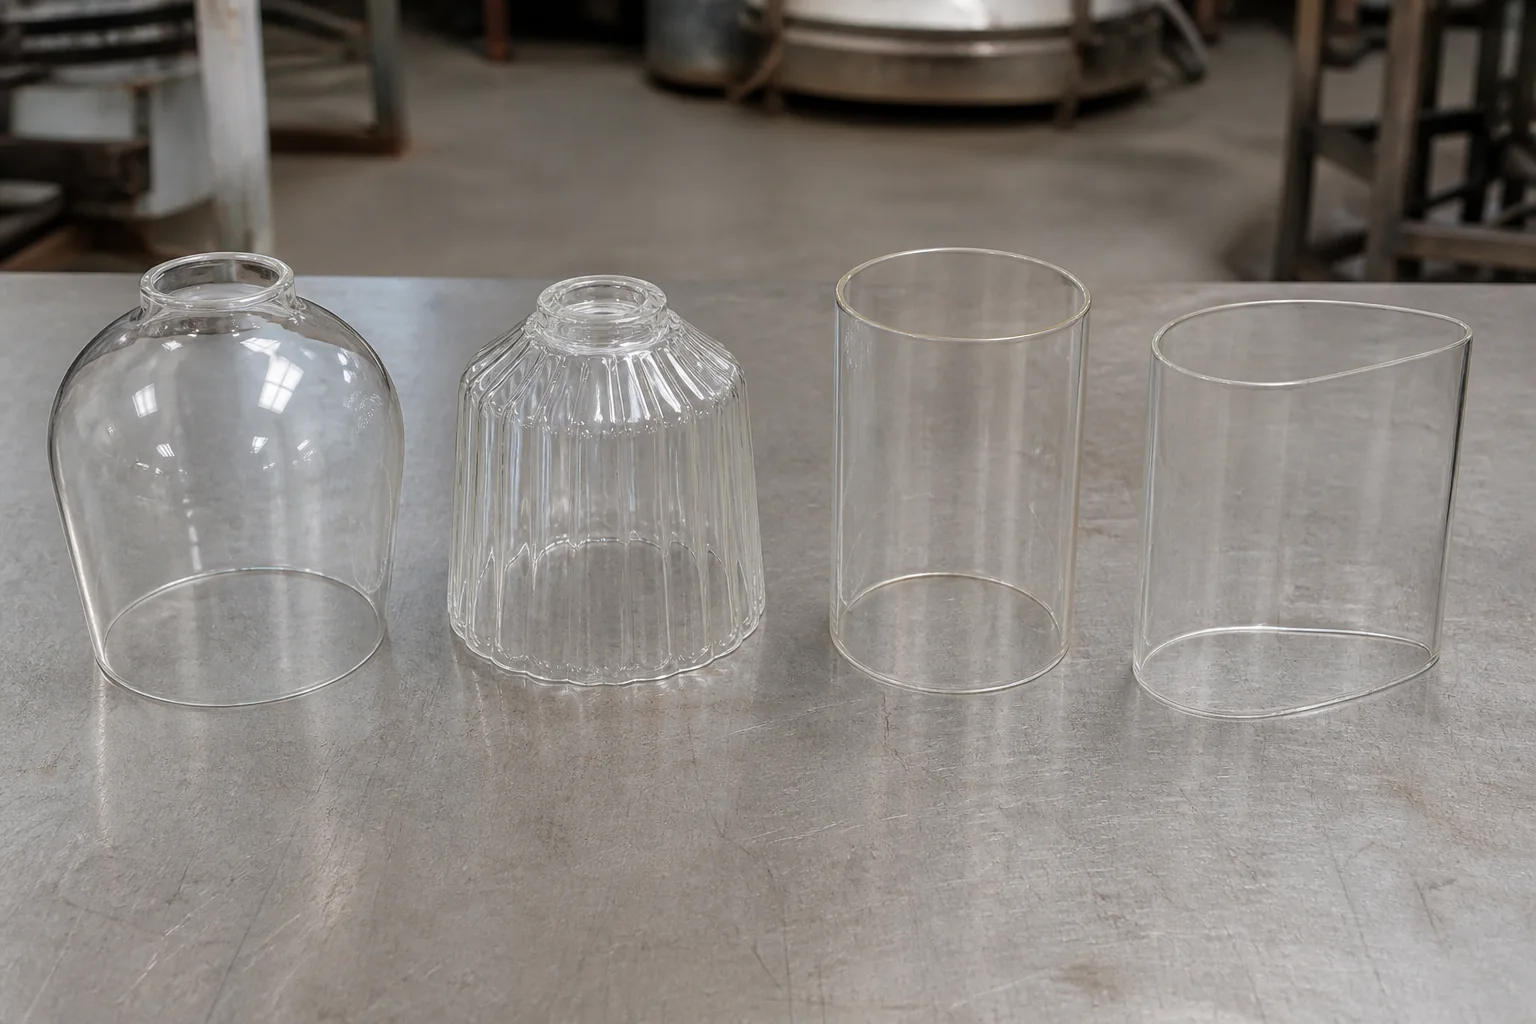
Comment les principales méthodes de mise en forme se comparent
| Méthode de mise en forme | Habituellement considérée pour | Variation à discuter | Question précoce d'approvisionnement |
|---|---|---|---|
| Soufflé à la bouche | Formes arrondies, organiques, rayées, ensemencées ou en plus petit tirage | Distribution murale, profil du corps, bulles, dimensions de bord et de ajuste | La forme est-elle soufflée librement ou soufflée avec moule ? |
| Pressé à la machine | Profils reproductibles, détails moulés et séries plus grandes | coutures de moule, bavure, usure des outils, transfert de surface | Quel outillage est nécessaire et quelles dimensions contrôle-t-il ? |
| Tuyauterie soufflée au chalumeau | Teintes en borosilicate plus petites et géométrie dérivée de tubes | Concentricité, qualité du joint ou de la coupe, marques d'outil localisées | Quelle taille de tube et quelle qualité de verre constituent la matière première de départ ? |
| Feuillet formé par chauffage | Courbes peu profondes, écrans, panneaux et profils ouverts | Finition du bord, rebond, marques de contact du moule, planéité | La pièce blanche est-elle pliée, affaissée ou autrement formée dans un four ? |
Il n'existe pas de méthode unique idéale. Le bon choix est celui qui peut produire la géométrie, l'apparence, la quantité et les limites d'acceptation requises sans forcer le matériau dans un processus inadapté.
Le recuit est une étape de refroidissement contrôlé, pas une étiquette marketing
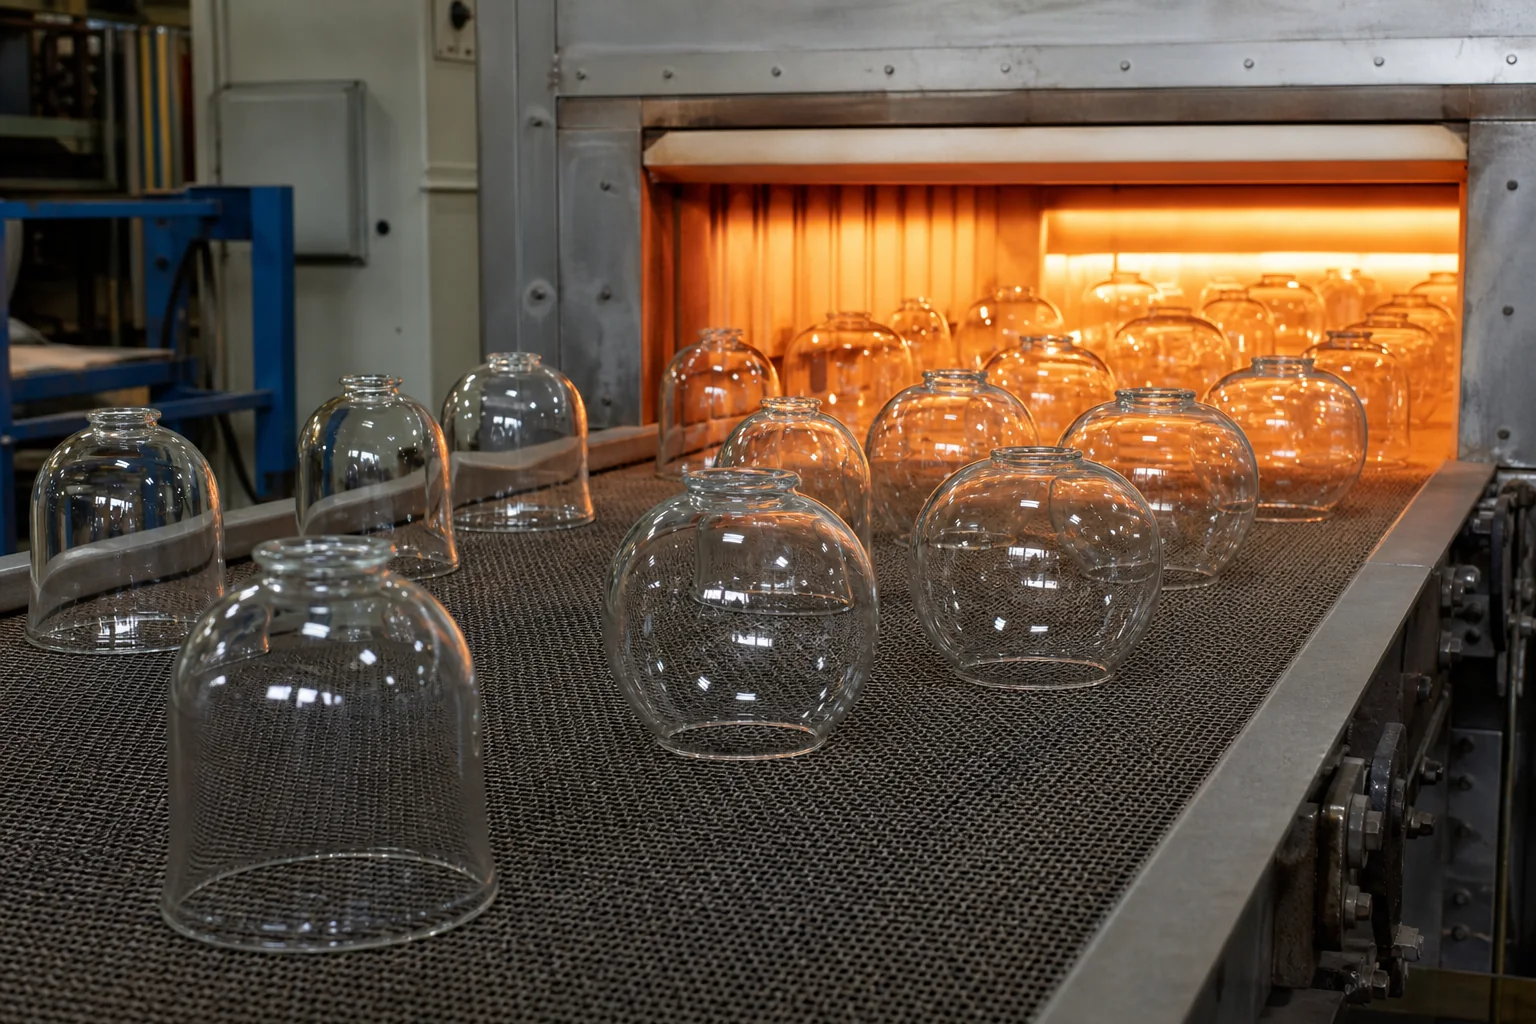
Le verre chaud ne refroidit pas uniformément tout seul. Différentes zones peuvent se contracter à des taux différents et laisser des contraintes résiduelles à l'intérieur de la pièce. Le recuit maintient le verre dans une plage appropriée puis le refroidit à un rythme contrôlé afin de réduire ces contraintes.
Les recommandations de fabrication de l'Alliance Verre Europe définissent le but du recuit comme la réduction des contraintes résiduelles et notent que le refroidissement doit être suffisamment lent pour empêcher le retour des contraintes. Le Musée du Verre de Corning maintient également les projets en verre chaud toute la nuit pour un refroidissement lent et uniforme afin de réduire les fissures et la casse.
Le calendrier exact dépend de la composition du verre, de son épaisseur, de sa géométrie et de l'équipement. Un temps ou une température générique copiée d'un autre produit ne remplace pas un calendrier validé.
Le verre recuit et le verre trempé ne sont pas la même chose
Le recuit vise à soulager les contraintes résiduelles indésirables. La trempe crée intentionnellement un motif de contrainte de compression pour améliorer la performance mécanique et modifier le comportement en cas de casse. Un abat-jour en verre décoratif ne doit pas être décrit comme trempé à moins que le produit, le procédé et les preuves de test applicables ne le justifient.
Pour une demande de devis (RFQ), demandez l'état déclaré du verre et le plan d'inspection ou de test. Ne supposez pas qu'une photographie, un bord lisse ou le mot “ résistant à la chaleur ” prouve la trempe.
Le travail à froid crée l'interface de montage
Après le recuit, l'abat-jour peut nécessiter une découpe, un meulage, un polissage ou un perçage. Les opérations dépendent de la conception. Un abat-jour soufflé peut être séparé de l'excès de verre et son bord de fixation meulé à la taille. Une pièce pressée peut nécessiter l'élimination de bavures. Un panneau formé en feuille peut nécessiter la finition de son périmètre. Un trou ne doit être usiné que lorsque le dessin le prévoit.
Le travail à froid peut modifier les dimensions finales, donc la vérification de l'ajustement doit avoir lieu après l'opération de finition concernée. L'acheteur doit préciser comment la pièce se fixe au dispositif :
- diamètre du ajusteur et s'il repose sur une lèvre, un anneau, des vis ou des clips ;
- diamètre du trou, position centrale et distance par rapport au bord là où un trou est nécessaire ;
- planéité du rebord ou surface de contact nécessaire pour le support ;
- dégagement par rapport à l'ampoule, la douille et la quincaillerie métallique ;
- aspect de l'arête qui reste visible après l'assemblage.
La couleur et la finition de surface peuvent être intégrées ou appliquées ultérieurement
La couleur peut provenir de la composition du verre, de frits colorés ou de superpositions ajoutées lors du travail à chaud, ou d'un revêtement appliqué après la mise en forme. Des effets givrés peuvent être créés par un traitement de surface mécanique ou chimique. La décoration peinte, les finitions miroir et autres revêtements posent leurs propres questions d'adhérence, d'harmonisation des couleurs et de nettoyage.
La mention de finition doit préciser plus que “ blanc ”, “ fumé ” ou “ givré ”. Une spécification utile identifie l'échantillon de référence, le niveau de brillance ou la cible visuelle, les surfaces traitées, les limites acceptables, et la condition de visualisation utilisée pour l'approbation. Pour les abat-jours éclairés, vérifiez la finition à la fois éteinte et allumée, car les différences d'épaisseur et d'opacité peuvent devenir plus visibles lorsque la lampe est allumée.
L'inspection doit suivre le dessin et l'échantillon approuvé
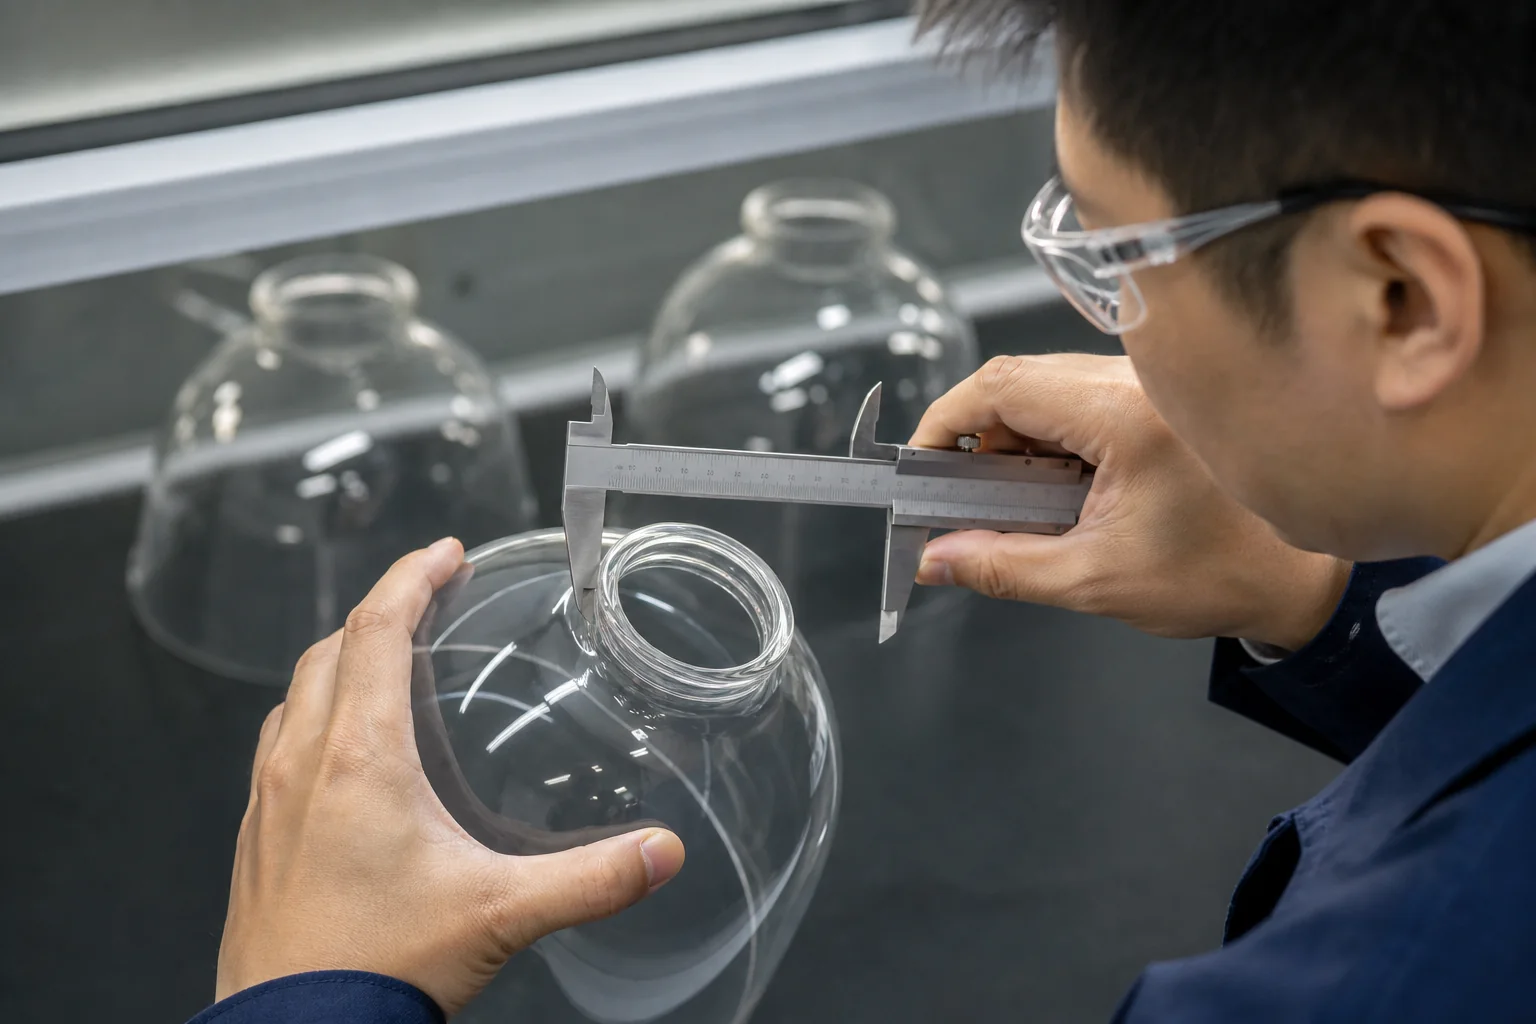
Un bon plan d'inspection est suffisamment court pour être utilisé et suffisamment précis pour régler les désaccords. Il peut combiner des vérifications dimensionnelles, des contrôles visuels, la vérification de l'ajustement et des preuves de processus. Le taux d'échantillonnage exact et les limites d'acceptation sont des éléments commerciaux ; ils doivent être convenus avant la production plutôt qu'inventés après qu'une expédition soit terminée.
| Zone d'inspection | Contrôle pratique | Décision qui doit être convenue |
|---|---|---|
| Caractéristique de fixation ou de montage | Vérification de jauge, de pied à coulisse ou d'ajustement avec le dispositif | Tolérance et méthode de jauge |
| Géométrie globale | Hauteur, diamètre, profil ou comparaison avec un gabarit | Dimensions critiques par rapport aux dimensions de référence |
| Apparence visuelle | Examen de la lumière transmise et réfléchie | Bulles, joints, cordons, marques et gamme de couleurs acceptables |
| Qualité du bord et du trou | Contrôle visuel et dimensionnel après travail à froid | Éclats, niveau de polissage, rayon du bord et tolérance de position |
| Stress résiduel | Inspection appropriée du stress lorsque spécifié | Méthode, fréquence et limite d'acceptation |
| Ensembles assortis | Comparaison côte à côte éclairée et non éclairée | Variation autorisée dans un seul appareil ou projet |
Les bulles méritent une règle écrite. La Musée du Verre de Corning note que les bulles peuvent résulter de la fusion ou de la rassemblement, mais elles peuvent aussi être introduites délibérément. Une instruction générale “ pas de bulles ” peut rejeter un effet de verre soufflé intentionnellement semé, tandis qu'une note vague de “ variation artisanale ” peut permettre des défauts que l'acheteur ne s'attendait pas à voir. Les normes photographiques ou un échantillon signé sont plus claires.
Ce que les problèmes courants peuvent vous indiquer
Le symptôme ne prouve pas une cause, mais indique à l'acheteur où enquêter.
- Un ajusteur déformé peut indiquer une variation de formation, une distorsion thermique ou un dispositif de finition inadapté.
- Un rebord oscillant peut indiquer une coupe ou un meulage inégal, ou un profil qui n'a jamais été défini comme une surface critique.
- Des bulles, pierres ou cordons non planifiés peuvent justifier une révision de la fusion, de la manipulation du matériau ou des pratiques de travail à chaud.
- Des éclats autour d'un trou ou d'un bord peuvent nécessiter une révision du travail à froid et de la manipulation.
- La fissuration peut impliquer un stress résiduel, un choc thermique, un impact, un stress d'assemblage ou une application inappropriée. La pièce défectueuse et les conditions d'installation doivent être examinées avant qu'une cause ne soit attribuée.
- Une décoloration peut provenir d'une variation de lot, d'une variation d'épaisseur, d'une variation de revêtement ou d'une approbation sous un éclairage différent.
La demande d'action corrective la plus utile inclut des photos, des informations sur le lot, la révision du dessin, l'échantillon approuvé, la condition d'installation et le nombre de pièces affectées. “ Améliorer la qualité ” n'est pas mesurable.
Liste de vérification pour une demande de devis pour un abat-jour en verre personnalisé
Envoyez suffisamment d'informations pour que le fournisseur puisse choisir et défendre un processus :
- Un dessin dimensionné avec l'interface de fixation ou de montage clairement indiqué.
- Un échantillon physique ou des images de référence lorsque le profil et le caractère de surface sont difficiles à montrer sur un dessin.
- La famille de verre préférée, la couleur, l'opacité et la finition de surface, ou une demande pour que le fournisseur recommande des options.
- Le luminaire prévu, le type d'ampoule, l'environnement d'exploitation et la documentation requise pour le marché.
- Quantité du prototype, quantité de production prévue et plage de demande annuelle.
- Tolérances critiques et la méthode planifiée pour les vérifier.
- Variation visuelle acceptable, y compris les bulles, les joints, les marques d'outil et la gamme de couleurs.
- Exigences d'emballage, d'étiquetage, de jeu assorti et de remplacement.
Si l'un de ces points est inconnu, étiquetez-le comme un point ouvert. Cela est plus sûr que de laisser un fournisseur en déduire une exigence qui deviendrait ultérieurement un critère de rejet.
Questions fréquemment posées
De nombreux abat-jour décoratifs utilisent du verre sodocalcique principalement composé de silice, d’un fondant tel que la soude, de stabilisants comme le calcaire, et éventuellement de calcin, de colorants ou d’opacifiants. Le borosilicate et d’autres familles de verre peuvent être choisis pour répondre à différentes exigences de formage ou thermiques. Vérifiez le matériau pour la pièce spécifique.
Non. Les abat-jour en verre peuvent être soufflés à la bouche, soufflés à la machine, pressés, façonnés au chalumeau à partir de tubes, ou formés à chaud à partir de plaques, entre autres procédés. La forme, le volume, la finition et les exigences de tolérance influencent le choix.
Le recuit réduit les contraintes résiduelles créées lorsque le verre chaud refroidit. Le programme approprié dépend de la composition, de l’épaisseur et de la géométrie, il doit donc être validé pour la pièce et le procédé.
Non. Le recuit élimine les contraintes résiduelles indésirables. Le trempage crée délibérément une compression de surface pour améliorer les performances mécaniques et modifier le comportement à la rupture. Un fournisseur ne doit pas utiliser ces termes de manière interchangeable.
Non. Les bulles peuvent être involontaires, ou elles peuvent être une caractéristique intentionnellement seedée ou faite à la main. La spécification d'achat doit définir la taille autorisée, le nombre, l’emplacement et la référence visuelle.
De nombreuses ouvertures de montage sont découpées, meulées, polies ou forées après la formation et l’annealage, mais la séquence varie selon le design. L’inspection finale doit avoir lieu après l’opération qui établit la dimension de montage.
Privilégiez le travail soufflé à la bouche lorsque le caractère artisanal contrôlé ou une petite série adaptée est important. Envisagez l’estampage lorsque les détails moulés répétables et l’échelle de production justifient l’outillage. Demandez au fournisseur de comparer les deux méthodes sur le même dessin et la même quantité.
Envoyez un dessin ou un échantillon, des dimensions ajustées, la finition cible, la quantité, l'application, les tolérances critiques et les exigences d'acceptation visuelle. Ces données permettent au fournisseur de recommander un plan de formage et d'inspection plutôt que de proposer un devis basé uniquement sur l'apparence.
Transformez le processus en une demande de devis révisable (RFQ).
Pour une revue de processus, envoyez le dessin ou l'échantillon avec la quantité cible et les dimensions qui contrôlent l'assemblage. JX Lampshade peut alors répondre avec une proposition de parcours de formage, des questions techniques ouvertes et les informations encore nécessaires pour l'échantillonnage. Toute quantité minimale de commande (MOQ), délai de livraison, tolérance, déclaration de matériau, méthode de test ou capacité de production reste soumis à confirmation pour le projet spécifique.