Wie Glaslampenschirme hergestellt werden: Formen, Tempern und Veredeln
Glasslampen-Schirme werden nicht alle nach demselben Verfahren hergestellt. Ein Schirm kann mundgeblasen aus einer Sammelung geschmolzenen Glases, in einer Form gepresst, aus Borosilikat-Rohrleitungen am Brenner geformt oder aus einer flachen Blankscheibe heat-formed werden. Nach dem Formen wird das Teil annealiert, erforderlichenfalls beschnitten oder geschliffen, fertiggestellt und gegen die Zeichnung oder eine genehmigte Probe geprüft.
Diese Verfahrenswahl ist für einen Käufer relevant. Sie beeinflusst Werkzeugbau, Reproduzierbarkeit, Wandvariationen, Oberflächencharakter, Bestellmenge und welche Abmessungen am engsten kontrolliert werden müssen. Sie sollte festgelegt werden, bevor ein Lieferant ein benutzerdefiniertes Schirmmodell anbietet.
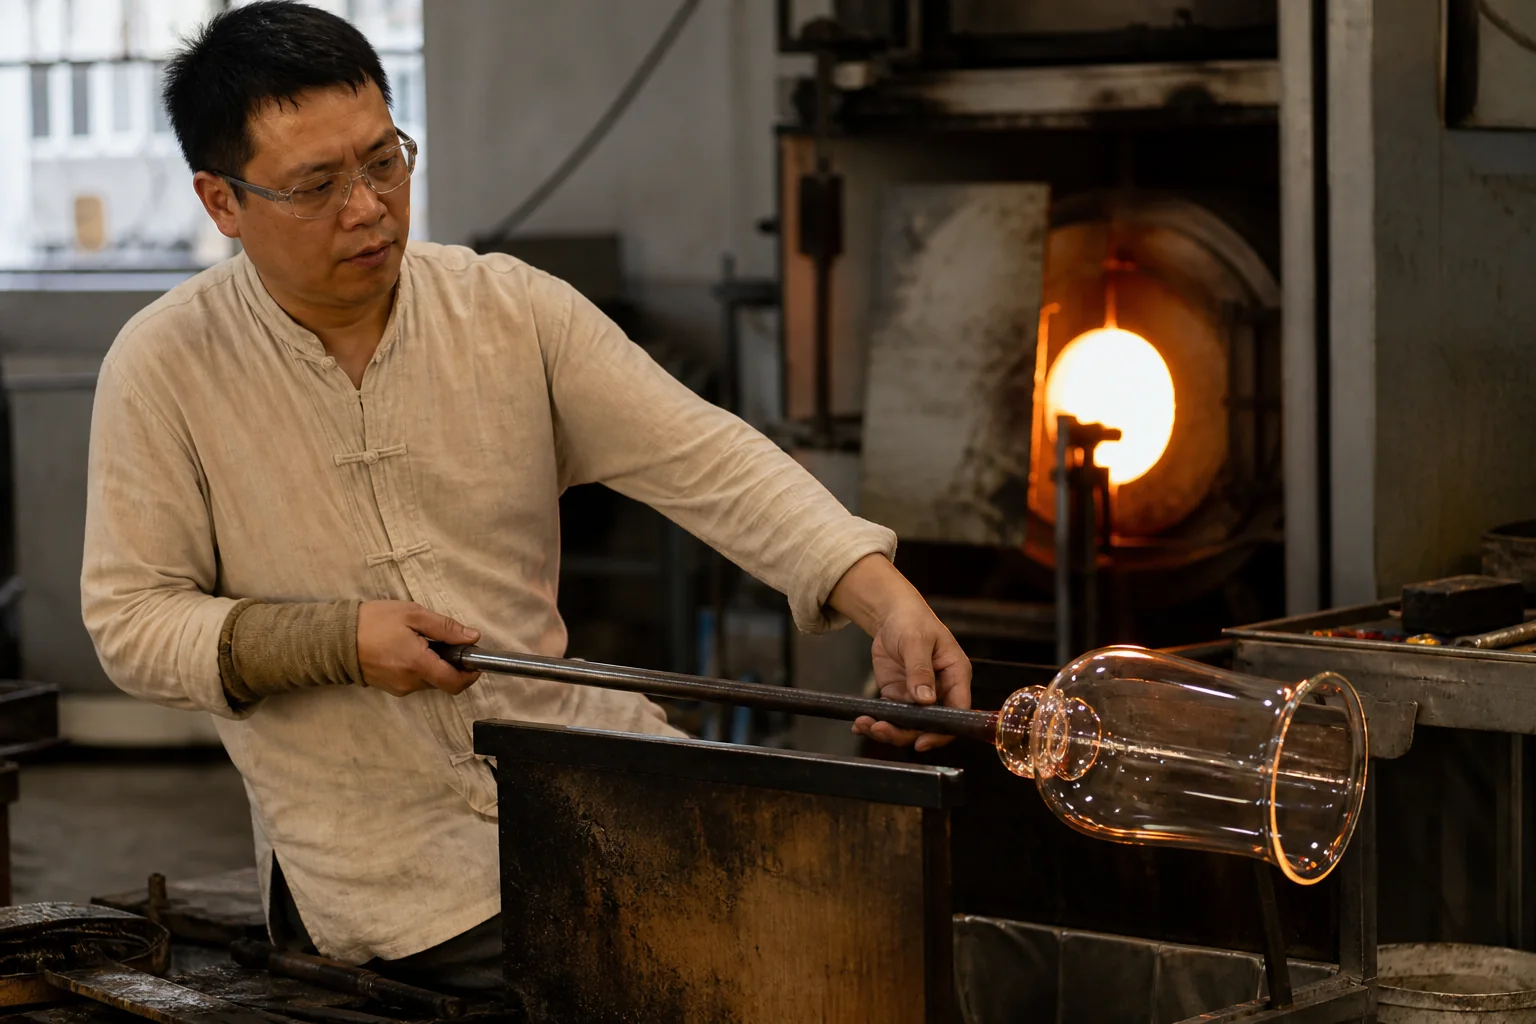
Glas beginnt mit einer Charge, aber ein Lampenschirm beginnt mit einer Prozesserkenntnis
Die gebräuchlichste Glasart beginnt in der Regel mit Siliziumdioxid-Sand, Soda, Kalkstein und oft recyceltem Glas. Die Zutaten werden gewogen, gemischt, geschmolzen, verfeinert, geformt und gekühlt. Glas-Allianz Europa beschreibt industrielle Schmelztemperaturen von grob 1300–1600°C, während das genaue Rezept und der Arbeitsbereich je nach Gläserfamilie und Endanwendung variieren.
Der Unterschied zwischen primärem Glasherstellung und Schirmformung ist nützlich bei der Qualifizierung eines Lieferanten. Einige Fabriken schmelzen eine Rohcharge. Andere formen gekaufte Glasröhren, Blanks oder vor-Geschmolzenes Glas. Beide Wege können angemessen sein, aber der Lieferant sollte erklären, welches Material in seinen Prozess eintritt und welche Arbeiten intern durchgeführt werden.
| Material oder Eingabe | Was sie tut | Was ein Käufer bestätigen sollte |
|---|---|---|
| Silica | Bildet das Haupt-Glasenetz | Glasfamilie und Klarheitsanforderung |
| Sodaasche oder eine andere Flussmittel | Senkung der benötigten Temperatur zum Schmelzen von Silica | Ob die Formulierung für die Anwendung geeignet ist |
| Kalksandstein und andere Stabilisatoren | Chemische Stabilität und Haltbarkeit verbessern | Vom Lieferanten deklarierte Glaskonzentration oder Materialspezifikation |
| Altglas | Recyceltes Glas, das wieder in die Schmelze zurückgeführt werden kann | Farbkontrolle und Kontrollen bei Verunreinigungen, wo relevant |
| Farbstoffe oder Opaker | Klare, Opal-, Bernstein-, Rauch- oder andere Effekte erzeugen | Ob Farbe durchdringend, mehrlagig oder oberflächlich aufgetragen ist |
Das Corning Glasmuseum liefert eine 70/20/10 Siliziumdioxid-Natriumcarbonat-Kalkstein-Zusammensetzung für das für seine Demonstrationen verwendete Soda-Kalk-Glas. Das ist eine nützliche Veranschaulichung, kein universelles Lampenschirm-Formel. Eine herstellerspezifische Prozentzahl, Schmelztemperatur oder thermische Grenze benötigt unterstützende Dokumentation.
Der siebenstufige Herstellungsprozess von Glaslampenschirmen
1. Geometrie und Akzeptanzpunkte definieren
Die Produktion sollte mit einer Zeichnung, einer physischen Referenz oder beidem beginnen. Das Dokument benötigt Öffnungen für den Montager fitter, Gesamthöhe, maximalen Durchmesser, Wand- oder Kantenanforderungen, Lochpositionen, Finish und alle Oberflächen, die mit Metallbefestigungen zusammenpassen müssen.
Nicht jede Abmessung verdient dieselbe Toleranz. Eine Montageröffnung, die den Lampenschirm auf einem Halter positioniert, ist normalerweise kritischer als eine dekorative Körperkurve. Die Zeichnung sollte funktionale Abmessungen von visuellen Referenzabmessungen unterscheiden, insbesondere bei mundgeblasenem Werk, bei dem kleine Formvariationen Teil des Prozesses sind.
2. Wählen Sie die Glasroute und die Werkzeuge
Der Lieferant stimmt dann das Design auf eine Formroute ab. Eine einfache abgerundete Schattierung mit absichtlicher handgemachter Variation kann zum Mundblasverfahren passen. Ein wiederholbares Reliefmuster oder ein Hochvolumenprogramm kann auf Pressen hindeuten. Kleine Borosilikatformen können als Rohre beginnen. Eine flach gewölbte Platte kann aus dem Blech geschnitten und über oder in eine Form erhitzt werden.
Werkzeuge können Blasformen, Pressformen, Formhalter, Schneidvorrichtungen, Bohrvorrichtungen und Passgenauigkeitsmessungen umfassen. Fragen Sie, welches Werkzeug jede kritische Abmessung steuert und ob eine behaltende Freigabemusterkopie für Wiederholungsaufträge verwendet wird.
3. Die Schattierung formen
Beim Mundblasverfahren sammelt ein Glasbläser geschmolzenes Glas an einem Blasstab, zentriert es auf einem Marver, führt Luft ein und formt die sich ausdehnende Blase mit Werkzeugen, Gravitation und manchmal einer Form. Das Nationale Parkdienstes Glasblasfolge dokumentiert dieselben Kernoperationen: Sammeln, Marveren, Blasen, Erhitzen, Formen, Überführen und Endformen.
Beim Maschinendruck fließt eine gemessene Portion heißes Glas in eine Form, und ein Kolben drückt sie in die Kavität. Die Form trägt einen Großteil der Geometrie und Oberflächendetails, was den Ablauf nützlich macht, wenn Wiederholbarkeit und Produktionsvolumen wichtig sind. Formnächte, Schräge, Randgeometrie und Werkzeugverschleiß sollten bei der Entwicklung berücksichtigt werden.
Lampworking verwendet lokale Hitze, um Glasrohr oder -stange zu erweichen. Es wird häufig mit Borosilikatkomponenten und kleineren Formen in Verbindung gebracht, bei denen der Bediener das Glas in einer Flamme dreht und formt. Heizformen oder Abkühlung beginnen mit einer zugeschnittenen Rohform, die in einem Ofen weich wird und sich einer Form anpasst. Diese Prozesse haben nicht dieselben Werkzeuge, Wandverhalten oder Kostenstrukturen, daher sollten sie nicht als austauschbare Methoden angeboten werden.
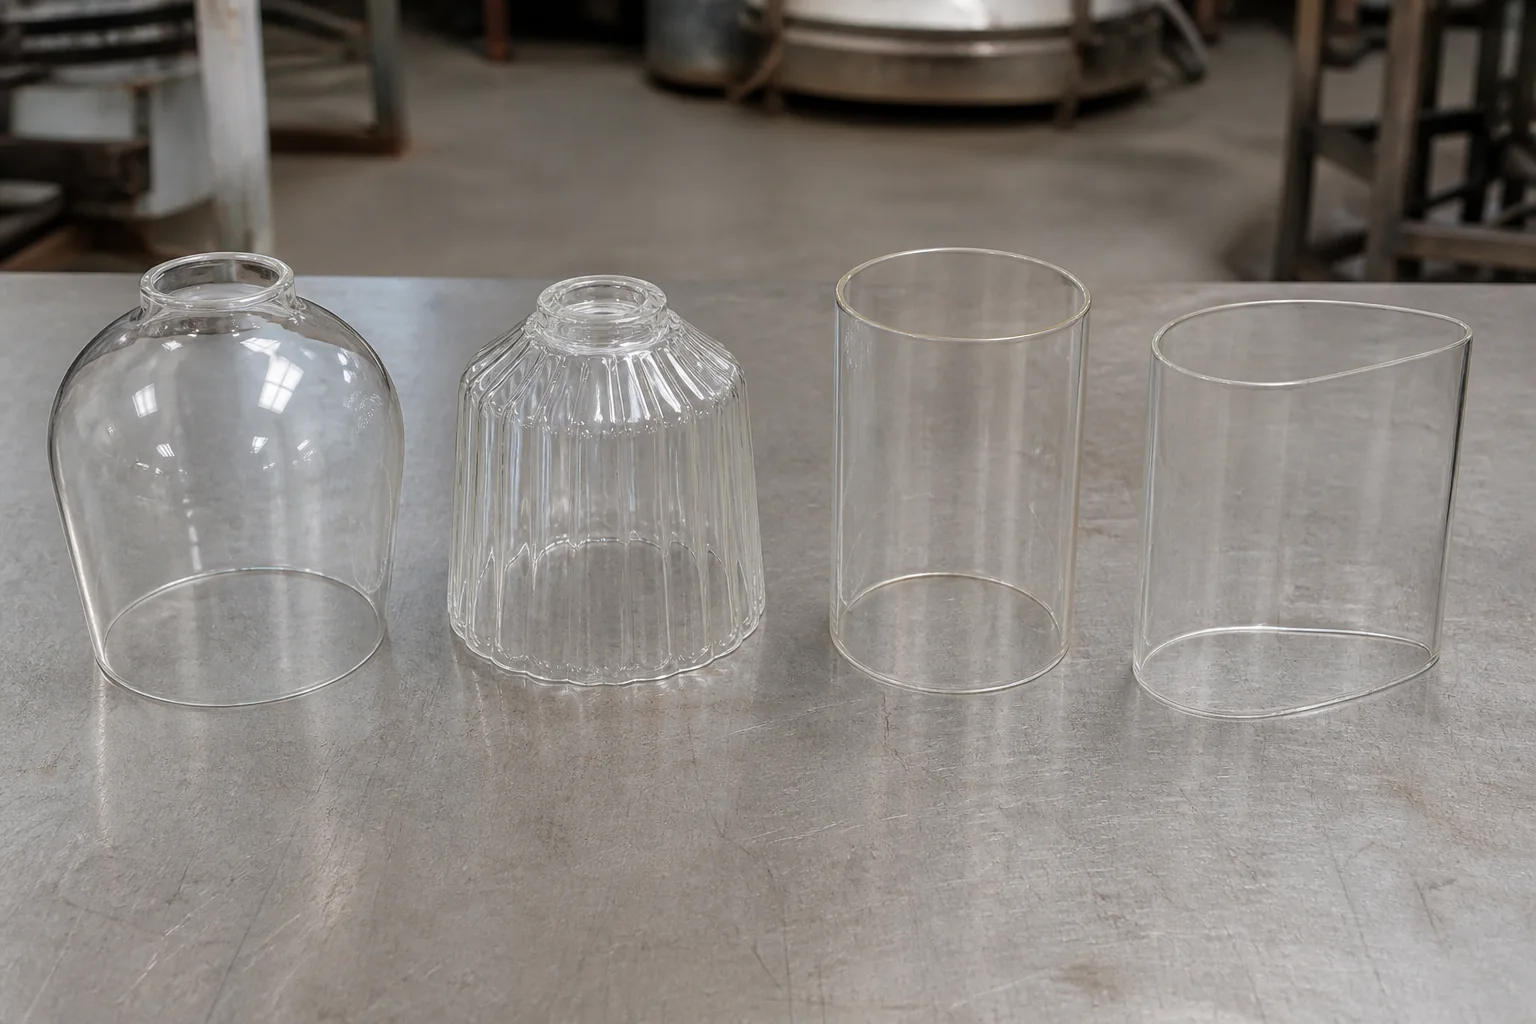
Wie sich die Hauptformenmethoden vergleichen
| Formmethode | In der Regel für berücksichtigt | Variation zur Diskussion | Frage zur frühzeitigen Beschaffung |
|---|---|---|---|
| Mundgeblasene | Runde, organische, gerippte, gesäte oder in kleineren Chargen hergestellte Formen | Wandanordnung, Körperprofil, Blasen, Rand- und Passungsmaße | Ist die Form frei geblasen oder formgeblasen? |
| Maschinengepresst | Wiederholbare Profile, geformte Details und größere Serien | Formnähte, Ausrisse, Werkzeugverschleiß, Oberflächenübertragung | Welche Werkzeuge werden benötigt und welche Maße kontrollieren sie? |
| Lampengeblasen Rohre | Kleinere Borosilikat-Streukappen und rohrbasierte Geometrie | Konzentrizität, Dichtung oder Schnitqualität, lokalisierte Werkzeugspuren | Welche Röhrengröße und Glasklasse bilden das Ausgangsmaterial? |
| Hitze-geformtes Blech | Flache Kurven, Schutzbleche, Paneelen und offene Profile | Kantenbearbeitung, Rückfederung, Formkontaktspuren, Ebenheit | Wird das Blech blank gebogen, geschrumpft oder anderweitig in einem Ofen geformt? |
Es gibt nicht die eine beste Methode. Die richtige Wahl ist diejenige, die die erforderliche Geometrie, das Aussehen, die Stückzahl und die Abnahmelasten ohne das Material zu einem ungeeigneten Prozess zu zwingen, erzeugen kann.
Anlassen ist ein kontrollierter Abkühlungsschritt, kein Marketing-Label
Ehegläser kühlen von selbst nicht gleichmäßig ab. Verschiedene Bereiche können sich mit unterschiedlichen Raten zusammenziehen und innere Restspannungen im Teil hinterlassen. Anlassen hält das Glas in einem geeigneten Bereich und kühlt es dann in kontrollierter Rate ab, sodass diese Spannungen reduziert werden.
Herstellungsleitfaden Glass Alliance Europe definiert den Zweck des Anlaufs als Reduktion von Restspannungen und bemerkt, dass das Abkühlen langsam genug erfolgen muss, damit die Spannung nicht zurückkehrt. Das Corning Museum of Glass lässt heiße Glasanwendungen ebenfalls über Nacht stehen, damit sie langsam und gleichmäßig abkühlen, um Risse und Brüche zu reduzieren.
Der genaue Zeitplan hängt von der Glaszusammensetzung, Dicke, Geometrie und Ausrüstung ab. Eine generische Zeit- oder Temperatureinstellung, die von einem anderen Produkt übernommen wird, ersetzt keinen validierten Zeitplan.
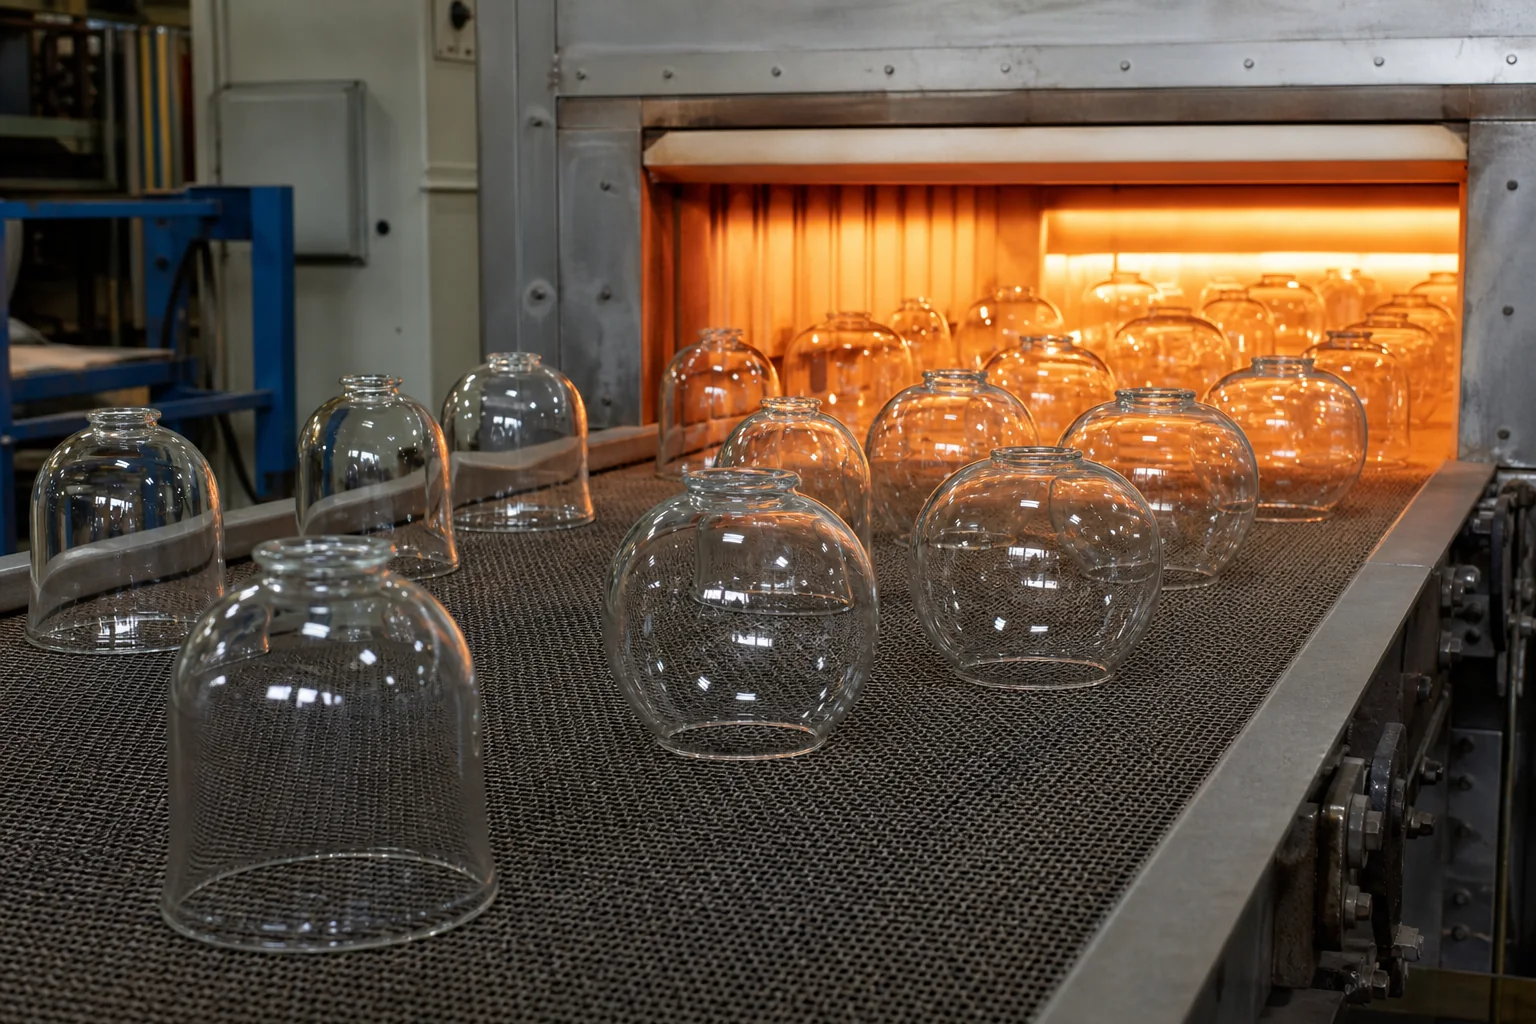
Geleastes Glas und gehärtetes Glas sind nicht dasselbe
Anlassen zielt darauf ab, unerwünschte Restspannungen zu lösen. Vergüten erzeugt absichtlich ein Druckspannungsmuster, um die mechanische Leistung zu verbessern und das Bruchverhalten zu verändern. Ein dekorativer Glasschirm sollte nicht als gehärtet beschrieben werden, es sei denn, Produkt, Prozess und einschlägige Prüfdaten stützen diese Aussage.
Für eine Anfrage nach Angebot fragen Sie nach dem deklarierten Glaszustand und dem Inspektions- oder Prüfplan. Gehen Sie nicht davon aus, dass ein Foto, eine glatte Kante oder das Wort “hitzebeständig” das Tempern beweisen.
Kaltbearbeitung schafft die Montageschnittstelle
Nach dem Anlassen kann es erforderlich sein, den Shade/Schirm abzuschneiden, zu schleifen, zu polieren oder zu bohren. Die Arbeiten hängen vom Design ab. Ein ausgeblasster Shade kann von überschüssigem Glas getrennt und seine passgenaue Kante geschliffen werden. Ein gepresster Teil benötigt möglicherweise das Entfernen von Fettkanten. Ein paneeliertes Blechpaneel kann eine fertige Umrandung benötigen. Ein Loch sollte nur dann bore bebohren werden, wenn der Zeichnung eines Lochs vorgesehen ist.
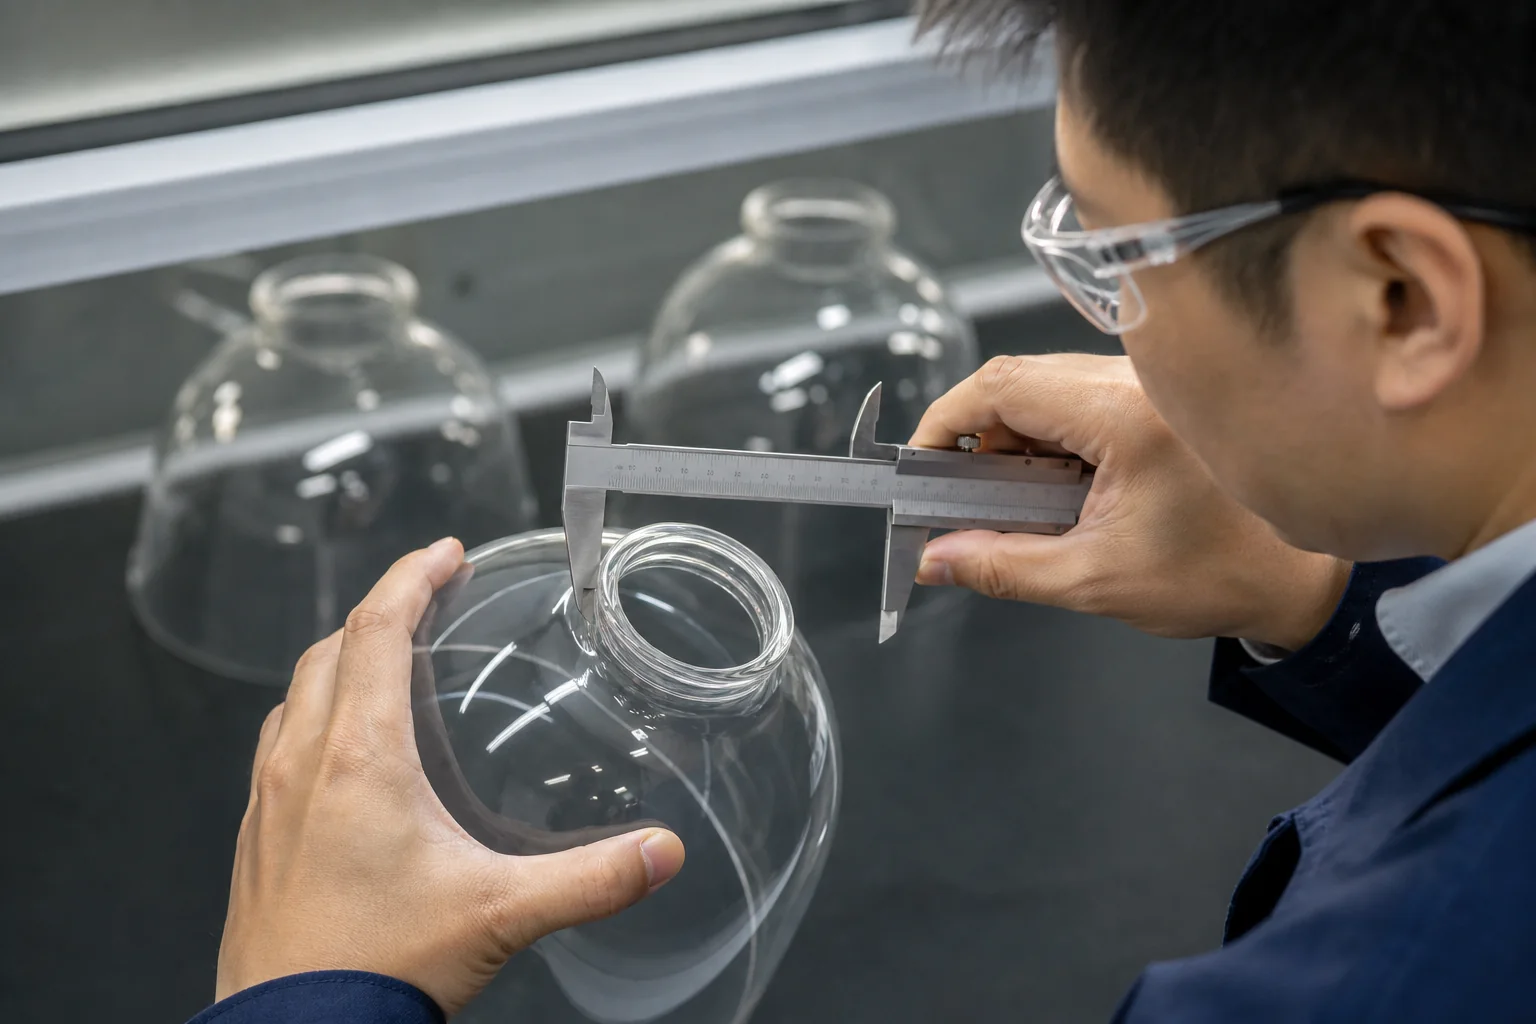
Kaltbearbeitung kann die endgültigen Abmessungen verändern, daher gehört die Passprüfung nach der relevanten Endbearbeitung. Der Käufer sollte festlegen, wie das Teil am Halter befestigt wird:
- Fitter-Durchmesser und ob er auf einer Kante, einem Ring, Schrauben oder Clips sitzt;
- Lochdurchmesser, Mittellage und Abstand zur Kante, wo ein Loch erforderlich ist;
- Rim-Ebene oder Kontaktfläche, die für den Halter benötigt wird;
- Freiraum von Glühbirne, Fassung und Metallzubehör;
- jegliche Kante, deren Erscheinung nach der Montage sichtbar bleibt.
Farbe und Oberflächenfinish können integral sein oder später aufgetragen werden
Die Farbe kann aus der Glaszusammensetzung, gefärbtem Glaskrümel oder Überzügen stammen, die während der Heißbearbeitung hinzugefügt werden, oder eine Beschichtung, die nach dem Formen aufgetragen wird. Mattierte Effekte können durch mechanische oder chemische Oberflächenbehandlung erzeugt werden. Lackierte Dekoration, verspiegelte Oberflächen und andere Beschichtungen bringen eigene Haftungs-, Farbangleichungs- und Reinigungsfragen mit sich.
Der Finish-Hinweis sollte mehr als nur “weiß”, “Rauch” oder “gefrostet” aussagen. Eine nützliche Spezifikation benennt die Referenzprobe, Glanzgrad oder visuelles Ziel, welche Oberflächen behandelt werden, akzeptable Grenzlinien und die für die Freigabe verwendete Betrachtungsbedingung. Bei beleuchteten Shades sollten Finish sowohl unverbeleuchtet als auch beleuchtet überprüft werden, da Dicken- und Transparenzunterschiede sichtbarer werden können, wenn die Lampe eingeschaltet ist.
Die Inspektion sollte der Zeichnung und der freigegebenen Probe folgen
Ein guter Inspektionsplan ist kurz genug, um verwendet zu werden, und spezifisch genug, um Uneinigkeiten zu klären. Er kann Größenprüfungen, Sichtprüfungen, Passgenauigkeitsprüfungen und Prozessnachweise kombinieren. Die genaue Stichprobenrate und Akzeptanzgrenzen sind kommerzielle Eingaben; sie sollten vor der Produktion vereinbart werden, statt nach einer Versandabwicklung erfunden zu werden.
| Inspektionsbereich | Prüfung vor Ort | Entscheidung, die vereinbart werden muss |
|---|---|---|
| Montage- bzw. Befestigungsmerkmal | Prüfung von Messwerkzeug, Schieblehre oder Vorrichtung | Toleranz- und Messverfahren |
| Gesamte Geometrie | Höhe, Durchmesser, Profil oder Vorlagen-Vergleich | Kritische gegenüber Referenzabmessungen |
| Optische Erscheinung | Durchlass- und Reflexionslichtprüfung | Akzeptable Blasen, Nähte, Fäden, Markierungen und Farbreichweite |
| Kanten- und Lochqualität | Optische und dimensionale Prüfung nach Kaltbearbeitung | Chips, Poliergrad, Kantenradius und Positions-Toleranz |
| Eigenspannung | Angemessene Spannungsprüfung, wenn angegeben | Verfahren, Frequenz und Abnahmelimite |
| Passende Satzpaare | Nebeneinander beleuchtet und nicht beleuchtet Vergleich | Zulässige Abweichung innerhalb einer Vorrichtung oder eines Projekts |
Blasen verdienen eine schriftliche Regel. Die Notizen des Corning Museum of Glass dass Blasen beim Schmelzen oder Sammeln entstehen können, aber sie können auch absichtlich eingeführt werden. Eine pauschale Anweisung “keine Blasen” könnte einen absichtlich beigemischten Glaseffekt ablehnen, während eine vage Notiz wie “handgemachte Variation” Defekte zulassen könnte, die der Käufer nicht erwartet hat. Fotografische Standards oder eine signierte Probe sind klarer.
Welche häufigen Probleme Ihnen etwas sagen können
Das Symptom beweist nicht eine Ursache, aber es zeigt dem Käufer, wo er untersuchen sollte.
- Ein aus dem Takt geratenes Passstück kann auf Formvariationen, Wärmeverzerrung oder eine ungeeignete Endbearbeitungsvorrichtung hinweisen.
- Ein schaukelnder Rand kann auf einen ungleichmäßigen Schnitt oder eine ungleichmäßige Schleifung hindeuten oder darauf, dass Profils nicht als kritische Fläche definiert wurden.
- Ungeplante Blasen, Steine oder Kabel können eine Überprüfung des Schmelzens, der Materialhandhabung oder der heiß bearbeiteten Abläufe rechtfertigen.
- Gruben um ein Loch oder eine Kante können eine Prüfung von Cold Working und Handhabung erfordern.
- Risse können Restspannungen, thermische Schocks, Stöße, Montagekräfte oder eine ungeeignete Anwendung betreffen. Das defekte Teil und die Installationsbedingungen müssen untersucht werden, bevor eine Ursache zugeordnet wird.
- Farbabweichungen können aus Chargenvariation, Dickenvariation, Beschichtungsvariation oder Freigabe unter anderem Beleuchtung resultieren.
Der nützlichste Antrag auf Korrekturmaßnahmen enthält Fotos, Losinformationen, die Zeichnungsrevision, die freigegebene Probe, die Installationsbedingung und die Anzahl der betroffenen Teile. “Qualität verbessern” ist nicht messbar.
RFQ-Checkliste für einen individuellen Glaslampenschirm
Senden Sie genügend Informationen, damit der Lieferant einen Prozess auswählen und verteidigen kann:
- Eine maßhaltige Zeichnung mit der Passfläche oder dem Befestigungsinterface deutlich markiert.
- Eine physische Probe oder Referenzbilder, wenn Profil und Oberflächencharakteristik auf einer Zeichnung schwer darzustellen sind.
- Die bevorzugte Gläserfamilie, Farbe, Opazität und Oberflächenverarbeitung bzw. eine Bitte an den Lieferanten, Optionen zu empfehlen.
- Vorgesehene Leuchte, Lampentyp, Betriebsumgebung und erforderliche Marktdokumentation.
- Prototypenmenge, erwartete Produktionsmenge und jährlicher Bedarfsbereich.
- Kritische Toleranzen und die geplante Prüfmethode.
- Zulässige optische Abweichungen einschließlich Blasen, Nähte, Werkzeugspuren und Farbbereich.
- Anforderungen an Verpackung, Kennzeichnung, gemischte Sätze und Ersatzteile.
Wenn einer dieser Punkte unbekannt ist, kennzeichnen Sie ihn als offenen Punkt. Das ist sicherer, als den Lieferanten eine Anforderung annehmen zu lassen, die später zum Ablehnungskriterium wird.
Häufig gestellte Fragen
Viele dekorative Lampenschirme verwenden Soda-Kalk-Glas, das hauptsächlich aus Siliziumdioxid, einem Flussmittel wie Soda, Stabilisatoren wie Kalkstein und optionalem Altglas, Farbstoffen oder Opazifizierern besteht. Borosilikat und andere Glasarten können für unterschiedliche Formungs- oder thermische Anforderungen ausgewählt werden. Bestätigen Sie das Material für das jeweilige Teil.
Nein. Glasschirmchen können mundgeblasen, maschinengeblasen, gepresst, aus Rohrelementen lampengedreht oder aus Blechen wärmegeformt hergestellt werden und andere Wege. Form, Volumen, Oberfläche und Toleranzanforderungen beeinflussen die Wahl.
Das Abkühlen (Tempern) reduziert die beim Abkühlen von heißem Glas entstehenden Eigenspannungen. Der richtige Zeitplan hängt von Zusammensetzung, Dicke und Geometrie ab und muss daher für das jeweilige Teil und den Prozess validiert werden.
Nr. Das Anlassen reduziert unerwünschte Restspannungen. Das Vergüten erzeugt gezielt Oberflächenkompression, um die mechanische Leistungsfähigkeit zu verbessern und das Bruchverhalten zu verändern. Ein Lieferant sollte die Begriffe nicht austauschbar verwenden.
Nein. Blasen können ungeplant auftreten oder ein absichtlich eingebrachtes oder handgefertigtes Merkmal sein. Die Kaufspezifikation sollte die erlaubte Größe, Anzahl, Position und visuelle Referenz definieren.
Viele Montageöffnungen werden nach der Formung und dem Vergüten ausgeschnitten, geschliffen, poliert oder gebohrt, aber die Reihenfolge variiert je nach Auslegung. Die Endprüfung sollte nach der Operation erfolgen, die die Montagedimension festlegt.
Wählen Sie Mundgeblasenarbeit, wenn kontrollierter handwerklicher Charakter oder eine geeignete kleinere Stückzahl wichtig ist. Berücksichtigen Sie Pressen, wenn wiederholbare Formteil- und Produktionsmengen die Werkzeugherstellung rechtfertigen. Bitten Sie den Lieferanten, beide Wege anhand derselben Zeichnung und derselben Menge zu vergleichen.
Senden Sie eine Zeichnung oder Muster, passende Abmessungen, Zieloberfläche, Stückzahl, Anwendung, kritische Toleranzen und visuelle Abnahmeanforderungen. Diese Eingaben ermöglichen dem Lieferanten, einen Formen- und Prüfplan zu empfehlen, statt ausschließlich nach dem Erscheinungsbild zu zitieren.
Den Prozess in eine prüfbare RFQ überführen
Für eine Prozessprüfung senden Sie Zeichnung oder Muster zusammen mit Zielmenge und den für die Montage maßgeblichen Abmessungen. JX Lampenschirm kann anschließend einen Herstellungsweg, offene technische Fragen und die noch für die Bemusterung benötigten Angaben vorschlagen. MOQ, Lieferzeit, Toleranz, Materialdeklaration, Prüfverfahren und Produktionsfähigkeit müssen für das konkrete Projekt bestätigt werden.