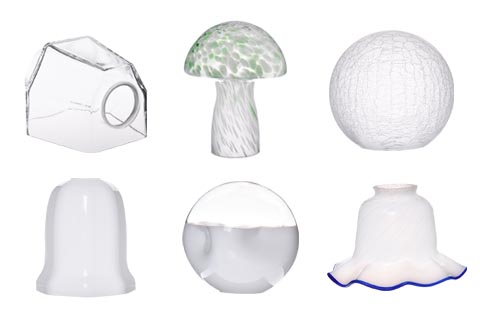
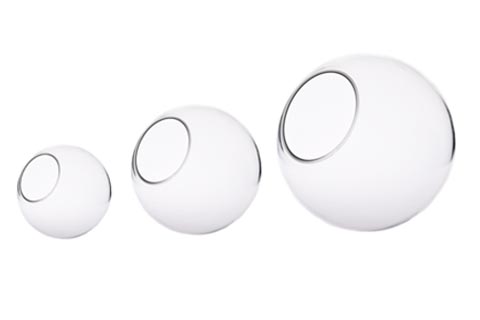
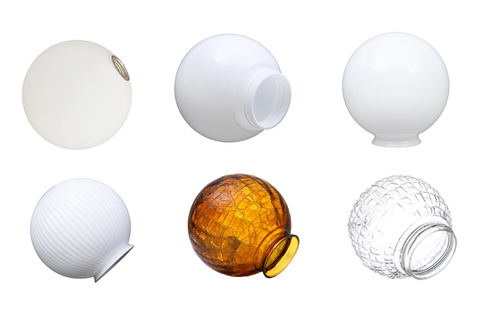
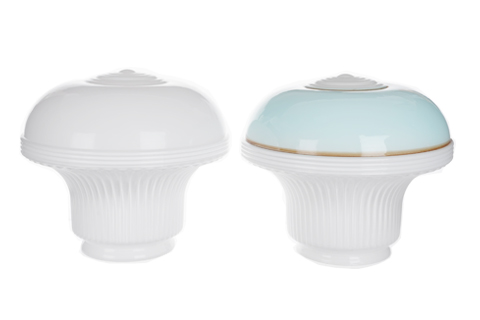
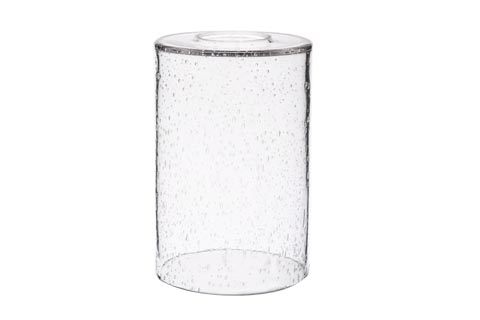
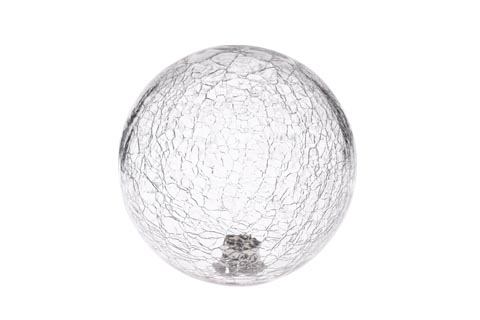
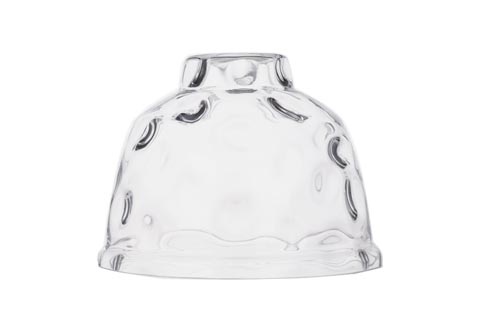
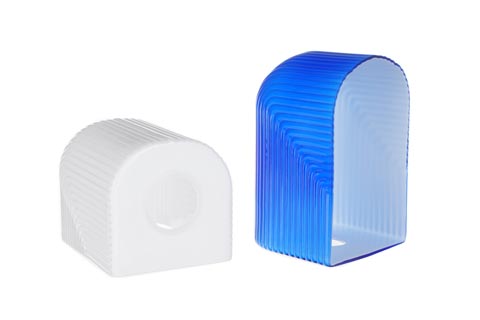
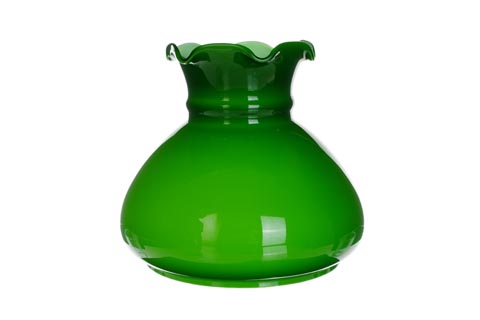
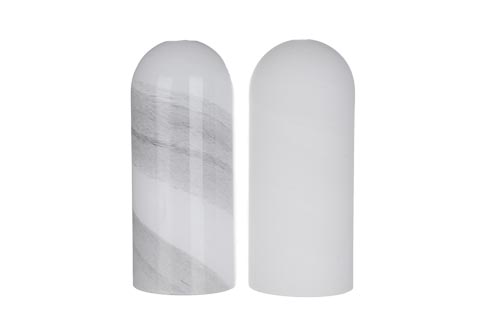
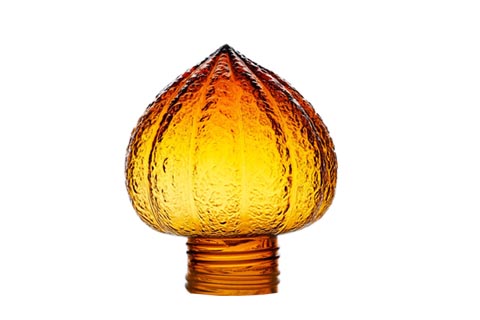
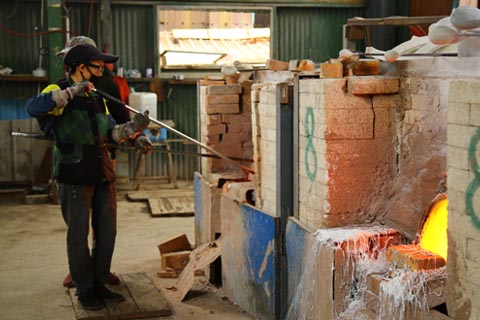
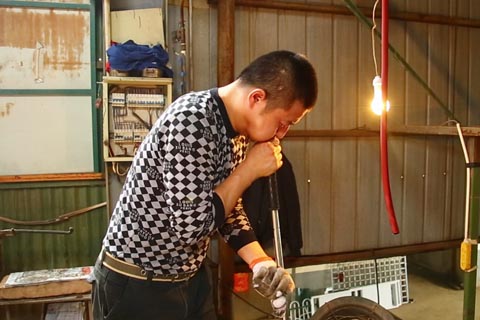
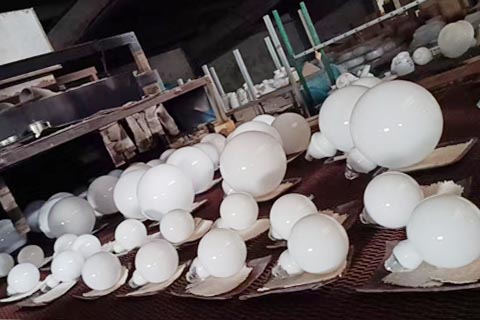
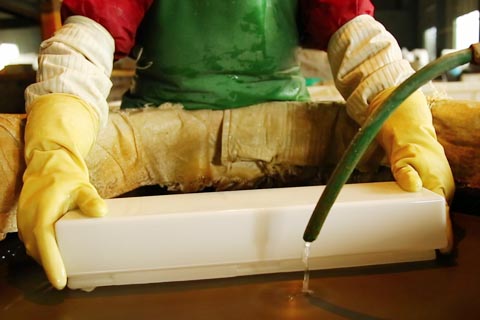
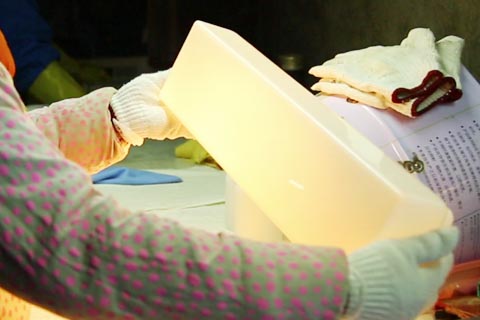
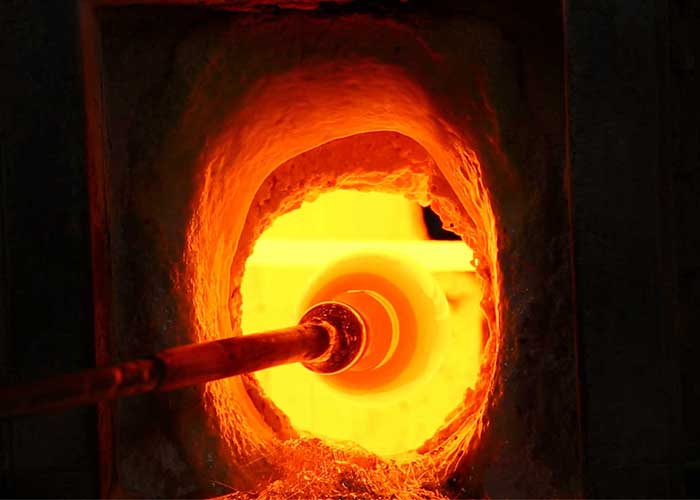
Ротированный стеклянный абажур, изготовленный методом рукотворного выдува, означает, что абажуры полностью формируются стеклодувом с помощью полой стальной трубки для выдува расплавленного стекла, собранного при температуре около 1100°C. Мастер непрерывно вращает трубку, применяя дыхательное давление и формирующие инструменты, создавая органические формы, которые не могут быть воспроизведены машинным прессованием. В отличие от машинных изделий, изделия, выполненные методом рукотворного выдува, показывают тонкие вариации толщины стенки, небольшую асимметрию и случайные пузырьки (называемые семенами), которые ценятся как доказательство подлинного ручного мастерства. Производственные показатели значительно различаются — один мастер производит 30-60 рукотворных абажуров в день, тогда как прессовая машина — 800-1200 за смену. Ротированные изделия стоят в 2-4 раза дороже, но обладают уникальным характером, который не могут повторить массовые аналоги. Дизайнеры и покупатели люксового сегмента специально заказывают рукотворные изделия для установок, где каждое изделие должно быть уникальным художественным произведением, а не однородным товаром.
Наш стандартный минимальный заказ для рукотворных стеклянных абажуров — 200-500 штук на дизайн, в зависимости от сложности. Простые формы (глобусы, колокольчатые абажуры, цилиндры диаметром менее 200 мм) соответствуют минимальному заказу в 200 штук, в то время как сложные формы (ребристые бутылки, формы тыквы, многослойные корпуса) требуют минимум 500 штук из-за более длительного времени настройки и больших затрат на инструменты. Для образцов мы предоставляем 1-3 изделия по ценам образца (обычно в 4-8 раз выше стоимости за единицу) с сроком изготовления 10-15 дней. Клиенты, занимающиеся бутиковым производством, могут договориться о меньших тиражах (менее 200 штук) по премиальной цене при условии обязательства на 12-месячный прогноз. Рукотворное выдувание требует более высоких минимальных заказов по сравнению с машинным прессованием, главным образом потому, что каждый дизайн требует времени обучения мастера, специальных инструментов и настройки формы — расходы, которые должны окупиться за счет тиража, чтобы сохранить конкурентоспособную цену за изделие.
Да, рукотворные абажуры могут выдерживать высокую мощность галогенных, ламп накаливания и Edison, но выбор материала стекла важен. Стеклянные абажуры из содо-лайм безопасно работают с лампами до 60 Вт в открытых светильниках или до 40 Вт в закрытых, при этом температура поверхности остается ниже 180°C. Для ламп накаливания или Edison мощностью 75-100 Вт, работающих при температуре поверхности 200-260°C, рекомендуется использовать рукотворное боросиликатное стекло 3.3, которое выдерживает термический шок до 165°C без трещин. Толщина стенки также влияет на теплоотдачу — абажуры толщиной 3 мм и более лучше справляются с высокими нагрузками, чем декоративные версии толщиной 2 мм. Всегда обеспечивайте достаточную вентиляцию светильника: рекомендуется минимум 25 мм воздушного зазора между поверхностью лампы и внутренней частью стекла. Мы можем провести тест на непрерывное горение в течение 200 часов на образцах для проверки тепловых характеристик с выбранной покупателем лампой перед одобрением массового производства.
Однородность формы в рукотворном производстве поддерживается с помощью четырех методов контроля: стандартизированные формы (обычно из дерева, графита или чугуна, в которые мастер выдувает стекло), калибровка веса заготовки, при которой каждая заготовка измеряется с точностью до +/-5 г перед выдуванием, контроль старшего мастера, который проверяет каждую 20-ю изделие, и выборочный контроль размеров с помощью штангенциркуля и глубиномеров на 5 изделиях из партии из 100 штук. Допустимое отклонение для рукотворных изделий — обычно +/-3 мм по внешнему диаметру и +/-5 мм по высоте, что значительно шире, чем у машинных изделий, но достаточно для парных установок. Покупатели, требующие более строгих допусков (дизайнерские бренды с требованиями к розничной упаковке), могут запросить допуск +/-1,5 мм с инспекцией по стандарту 100% за дополнительную плату. Мы храним размерные записи каждой партии в течение 3 лет для обеспечения повторяемости заказов при раздельных поставках.
Техника рукотворного выдува позволяет создавать пять уникальных эффектов, недоступных при машинном прессовании: свободные органические формы без швов по линиям формы, контролируемые внутренние пузырьковые узоры (семена стекла), создаваемые путем добавления пищевой соды или ломтиков картофеля в горячее стекло, многослойные цветовые наложения, где слои разного цвета оборачиваются и частично прорезаются, чтобы показать нижние слои, техники сбора и вытягивания, создающие скрученные ленты и вытянутые узоры, а также асимметричные вытянутые носики и горлышки, придающие каждому изделию индивидуальный характер. Ручное нанесение фритта (измельченного цветного стекла) позволяет создавать текстуры поверхности с эффектом пестрости или гальки. Оптическое формование с помощью формы создает внутренние ребристые узоры за счет выдува в гранитные формы с фасетами, а затем повторного выдува в гладкую финальную форму, создавая эффекты преломления. Именно эти техники делают рукотворные абажуры доминирующими в сегменте люксового гостеприимства и дизайнерских жилых интерьеров, несмотря на их более высокую стоимость.
Срок изготовления заказов на рукотворные стеклянные абажуры обычно составляет 35-50 дней с момента внесения депозита до готовности к отправке. Этот срок включает примерно 5-7 дней на подготовку сырья, 3-5 дней на настройку и практическое выдувание для конкретного дизайна, 18-28 дней на производство при скорости 30-60 штук в день на мастера, 4-6 дней на отжиг в температурных печах для снятия внутреннего напряжения и 3-4 дня на контроль качества и упаковку. Большие заказы с несколькими мастерами, работающими параллельно, могут сократить время производства, но увеличивают координационные расходы. Заказы по индивидуальному дизайну требуют дополнительно 15-25 дней на разработку и утверждение прототипа перед началом массового производства. Морской транспорт из Шанхая или Нинбо занимает 25-40 дней в зависимости от порта назначения. Рекомендуется размещать заказы за 90-110 дней до предполагаемой даты прибытия, чтобы обеспечить запас времени для планирования производства.
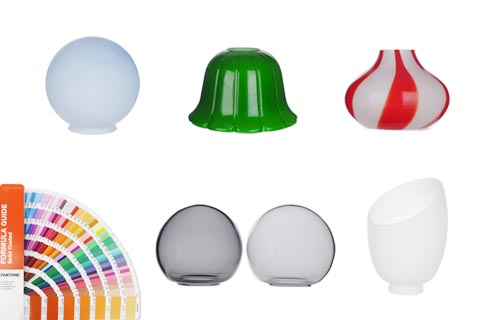
Да, выдуваемые вручную плафоны доступны более чем в 40 стандартных цветах, а также могут быть подобраны по шкале Pantone для заказов в объеме указанного количества или более для каждого цвета. Цвета достигаются путем добавления пигментов оксидов металлов непосредственно в расплавленную массу (окрашивание в массе), что обеспечивает стойкий цвет по всей толщине стекла. Для создания многоцветных эффектов и эффектов градиента мастера наносят вторичное цветное стекло на первоначальную массу с помощью методов прокатки, погружения или многослойного наложения. Наносимый вручную цвет создает едва уловимые различия между отдельными изделиями — такое органичное варьирование обычно приветствуется в дизайнерских проектах, но его следует обсудить на этапе создания образцов, чтобы ожидания покупателя соответствовали естественному характеру техники. Разработка цвета для новых соответствий Pantone обычно занимает 25–35 дней, включая составление рецептуры фритты, тестовые плавки и утверждение образца цвета. Мы храним эталонные образцы цвета в течение 5 лет, чтобы обеспечить повторные заказы с неизменным цветом в ходе нескольких производственных циклов.
Трубчатые оттенки обычно не показывают швы от плескания, потому что стекло формуется с помощью воздушного давления и ручных инструментов, а не прессуется между двумя половинами формы. Однако, работа, выполненная методом трубчатого плескания, характерно демонстрирует тонкие особенности, которых нет у машинного стекла: небольшое пятно на дне (где держалась стержень во время отделки), случайные микропузырьки, называемые семенами (обычно 0,1-0,5 мм), небольшие вариации толщины стенки между верхом и низом, а также очень тонкая волнистость поверхности, видимая при наклонном освещении. Эти особенности считаются признаками подлинного ручного мастерства и оцениваются по опубликованным стандартам качества, а не рассматриваются как дефекты. Покупатели должны ознакомиться с образцами, чтобы скорректировать свои критерии приемки перед массовым производством. Для установок, требующих почти машинного совершенства, мы рекомендуем заказывать работу, выполненную методом оптического формовки (использующую гладкие формы), а не свободное плескание, поскольку техника оптической формы обеспечивает более однородные поверхности.
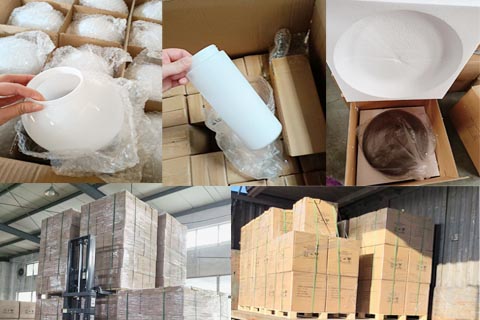
Трубчатые абажуры для ламп упаковываются с использованием четырехслойной системы защиты, учитывающей их обычно более тонкие стенки и асимметричные формы. Каждый экземпляр сначала оборачивается безкислотной бумагой для предотвращения царапин, затем в пену EPE толщиной 5-8 мм, индивидуально вырезанную по форме абажура, затем помещается в формованный гофрированный держатель внутри внутреннего картона, и, наконец, загружается в экспортную коробку из пятислойного картона с усилением углов. Для изделий диаметром более 250 мм или асимметричных органических форм мы используем формовку с впрыском пены прямо вокруг каждого абажура для максимальной защиты. Основные коробки укладываются на поддоны с защитой краев и обвязываются стрейч-пленкой для морских перевозок. Эта протокол обеспечил уровень повреждений трубчатых абажуров ниже 0,5% за более чем 7 лет экспорта. Деревянные ящики с внутренней пеной доступны для высокоценных дизайнерских изделий или хрупких тонкостенных абажуров по дополнительной стоимости $1.50-$4.00 за штуку.
Трубчатые абажуры для ламп стоят в 2-4 раза дороже машинных аналогов из-за принципиальных различий в трудозатратах, скорости производства и выходе материала. Трудозатраты составляют примерно 8-15 минут на изделие против 4-6 секунд для машинного прессования. Производственная норма — 30-60 изделий на мастера в день против 800-1200 штук на пресс за смену. Выход материала — 85-92% (некоторые изделия не проходят при плескании или отжиге) против 98-99% для машинного прессования. Обучение мастеров занимает 5-8 лет для достижения уровня производственного качества, что требует значительных затрат труда. Трубчатая работа также обычно использует более высококачественные исходные материалы и больше энергии на каждое изделие, поскольку каждое собирание многократно разогревается во время формовки. Ценовая надбавка оправдана для дизайнерских, гостиничных и люксовых жилых проектов, где органический характер каждого изделия дополняет концепцию дизайна. Для массовых коммерческих применений с ограниченным бюджетом предпочтительнее машинное прессование.