Tostado de vidrio para pantallas de lámparas: Pruebas de estrés para reducir fallos en campo
El tostado del vidrio reduce el estrés residual manteniendo el vidrio formado en un rango de temperatura adecuado y controlando su enfriamiento. Para verificar la calidad del tostado de una pantalla de lámpara, revise el registro del proceso del lote junto con un examen adecuado del estrés residual. Juntos, ayudan a identificar un problema en el proceso antes del ensamblaje o envío. La luminaria terminada aún necesita validación para sus cargas térmicas y mecánicas.
Una pantalla puede parecer aceptable, coincidir con el tamaño nominal de apertura y aún así dejar a un ingeniero con preguntas sin responder: ¿El ajustador grueso fue adecuadamente tostado? ¿Se puede reproducir el resultado del estrés? ¿El acabado dañó el borde? ¿La anilla de retención carga el vidrio de manera desigual?
Para gerentes de producción y personal técnico, el proceso de tostado del vidrio para pantallas de lámparas debe terminar con una decisión de aceptación vinculada a la pieza real. “Enfriado en horno” no proporciona suficiente información para liberar un pedido de ingeniería o iluminación exterior.
¿Qué cambia el tostado en una pantalla de lámpara de vidrio?
Durante el enfriamiento, las diferencias de temperatura dentro de una pieza de vidrio formada pueden dejar estrés interno. El tostado permite que el estrés se relaje antes de que el enfriamiento controlado limite el estrés restante a temperatura ambiente. El explicación del Museo del Vidrio de Corning sobre el tostado describe por qué un enfriamiento rápido puede dejar el vidrio vulnerable a roturas, incluyendo choques mecánicos o térmicos posteriores.
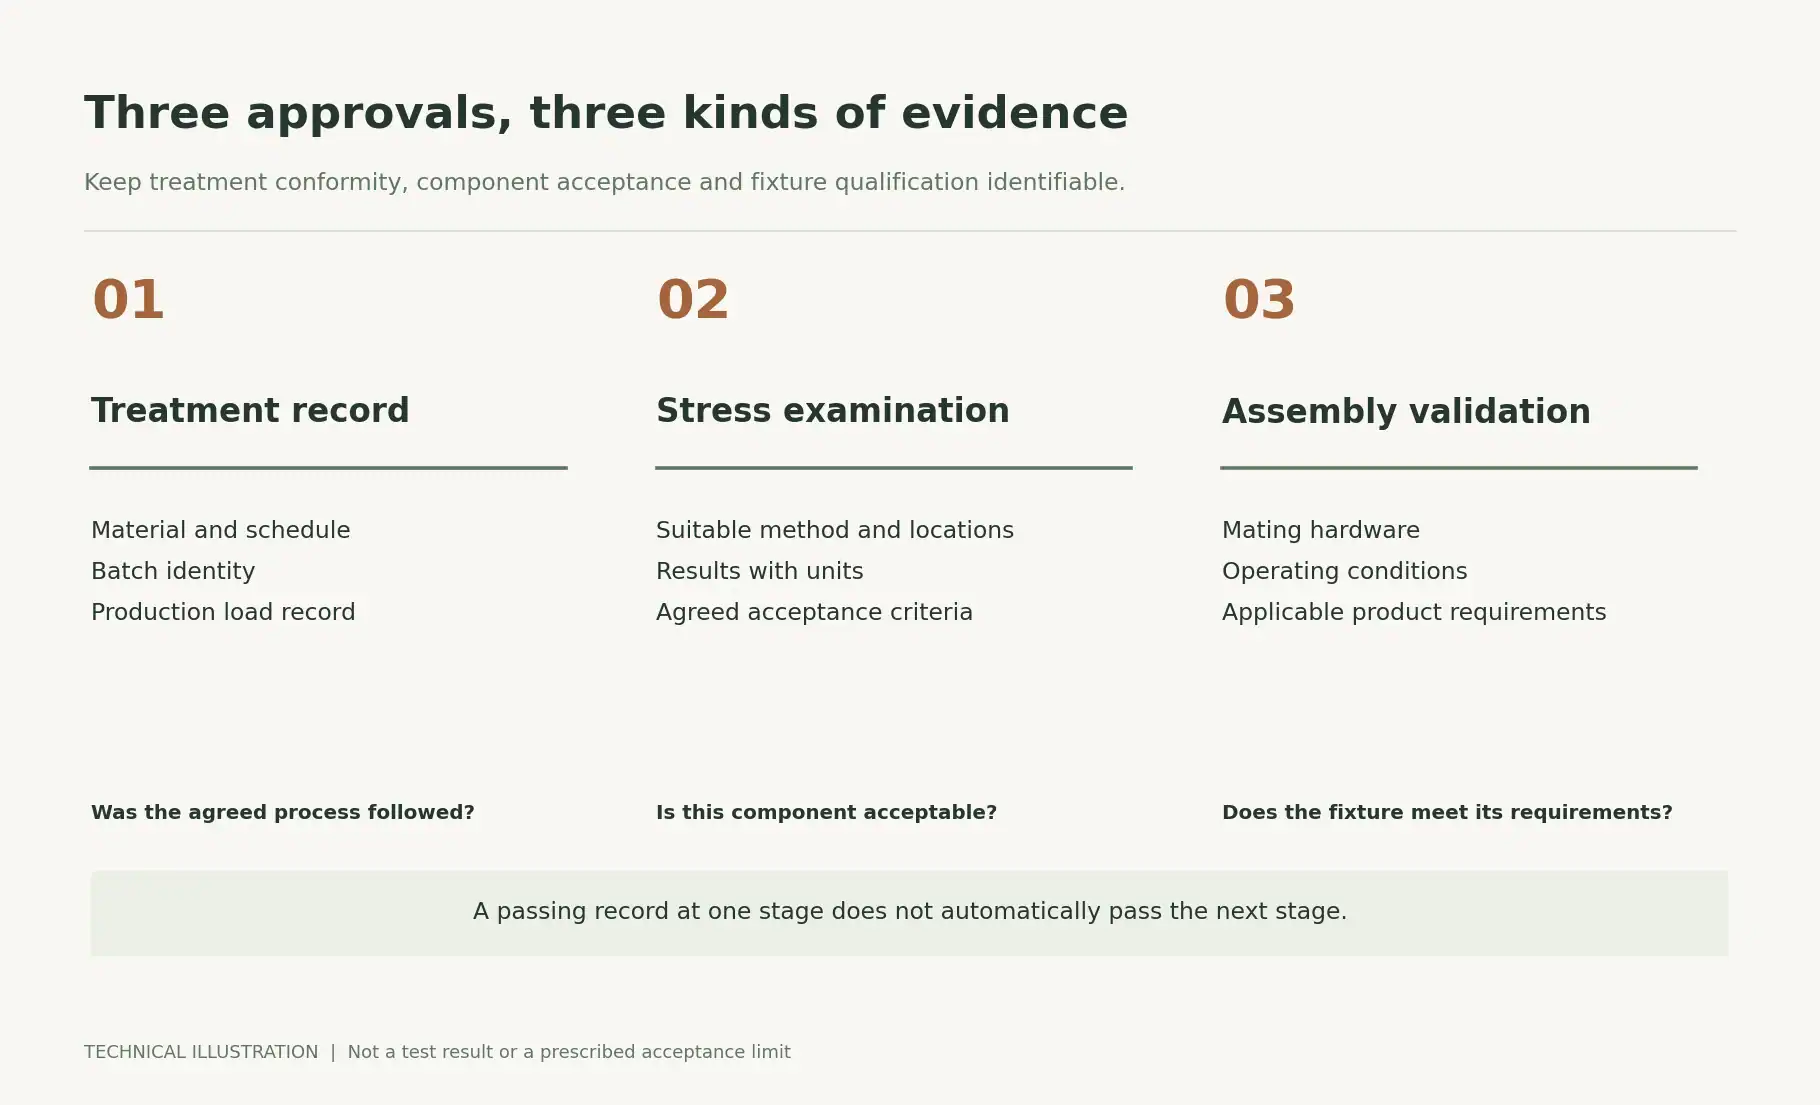
Para compras y producción, plantee tres preguntas separadas:
¿Se realizó el tratamiento especificado?
Evidencia a solicitar: Registro del proceso vinculado al lote y programa aprobado
Decisión que respalda: Conformidad del proceso
¿El estrés restante es aceptable?
Evidencia a solicitar: Método de examen, ubicaciones medidas y criterios acordados
Decisión que respalda: Aceptación del componente
¿Funcionará la pantalla en la luminaria?
Evidencia a solicitar: Validación de ensamblaje y aplicación
Decisión que respalda: Calificación del producto
Pasar una inspección no responde automáticamente a las otras dos. Mantenga estas aprobaciones identificables en el informe de muestra y en la especificación de compra.
Para la secuencia más amplia desde el formado hasta el acabado, consulte cómo se fabrican las pantallas de lámparas de vidrio. Esta guía se centra en la evidencia necesaria para aprobar la etapa de recocido.
Por qué una temperatura del horno o un tiempo de ciclo no son suficientes
Pregunte al proveedor qué grado de vidrio, geometría y disposición de carga cubre el programa propuesto. Un ciclo descrito solo como “dos horas” no identifica sus condiciones de retención, etapas de enfriamiento o relación con la carga de producción.
El punto de recocido y el punto de tensión son características del material. ASTM C336-26 describe su determinación mediante la elongación de fibra e identifica el desarrollo del programa de recocido como un uso de los datos resultantes. No proporciona una receta universal para hornos de pantallas de lámparas.
La revisión del proceso debe responder:
- ¿Qué especificación del material respalda el rango de temperatura seleccionado?
- ¿Qué secciones de pared y transiciones se consideraron al calificar el ciclo?
- ¿Cómo está organizada la carga del horno y qué cambios requieren revisión?
- ¿Qué información de temperatura registrada está disponible para el lote?
- ¿Qué resultados de tensión final demuestran que el programa es adecuado?
Un sensor del horno registra la temperatura en su ubicación. Pregunte cómo el proveedor estableció que su registro representa la carga relevante; no asuma que mide directamente la temperatura de cada pantalla.
Si un proveedor propone un tratamiento más largo, pregunte qué característica o resultado de prueba lo justifica. Acepte el resultado requerido y la evidencia de respaldo, luego establezca el calendario mediante la calificación del proceso.
¿Dónde debe examinarse el esfuerzo residual?
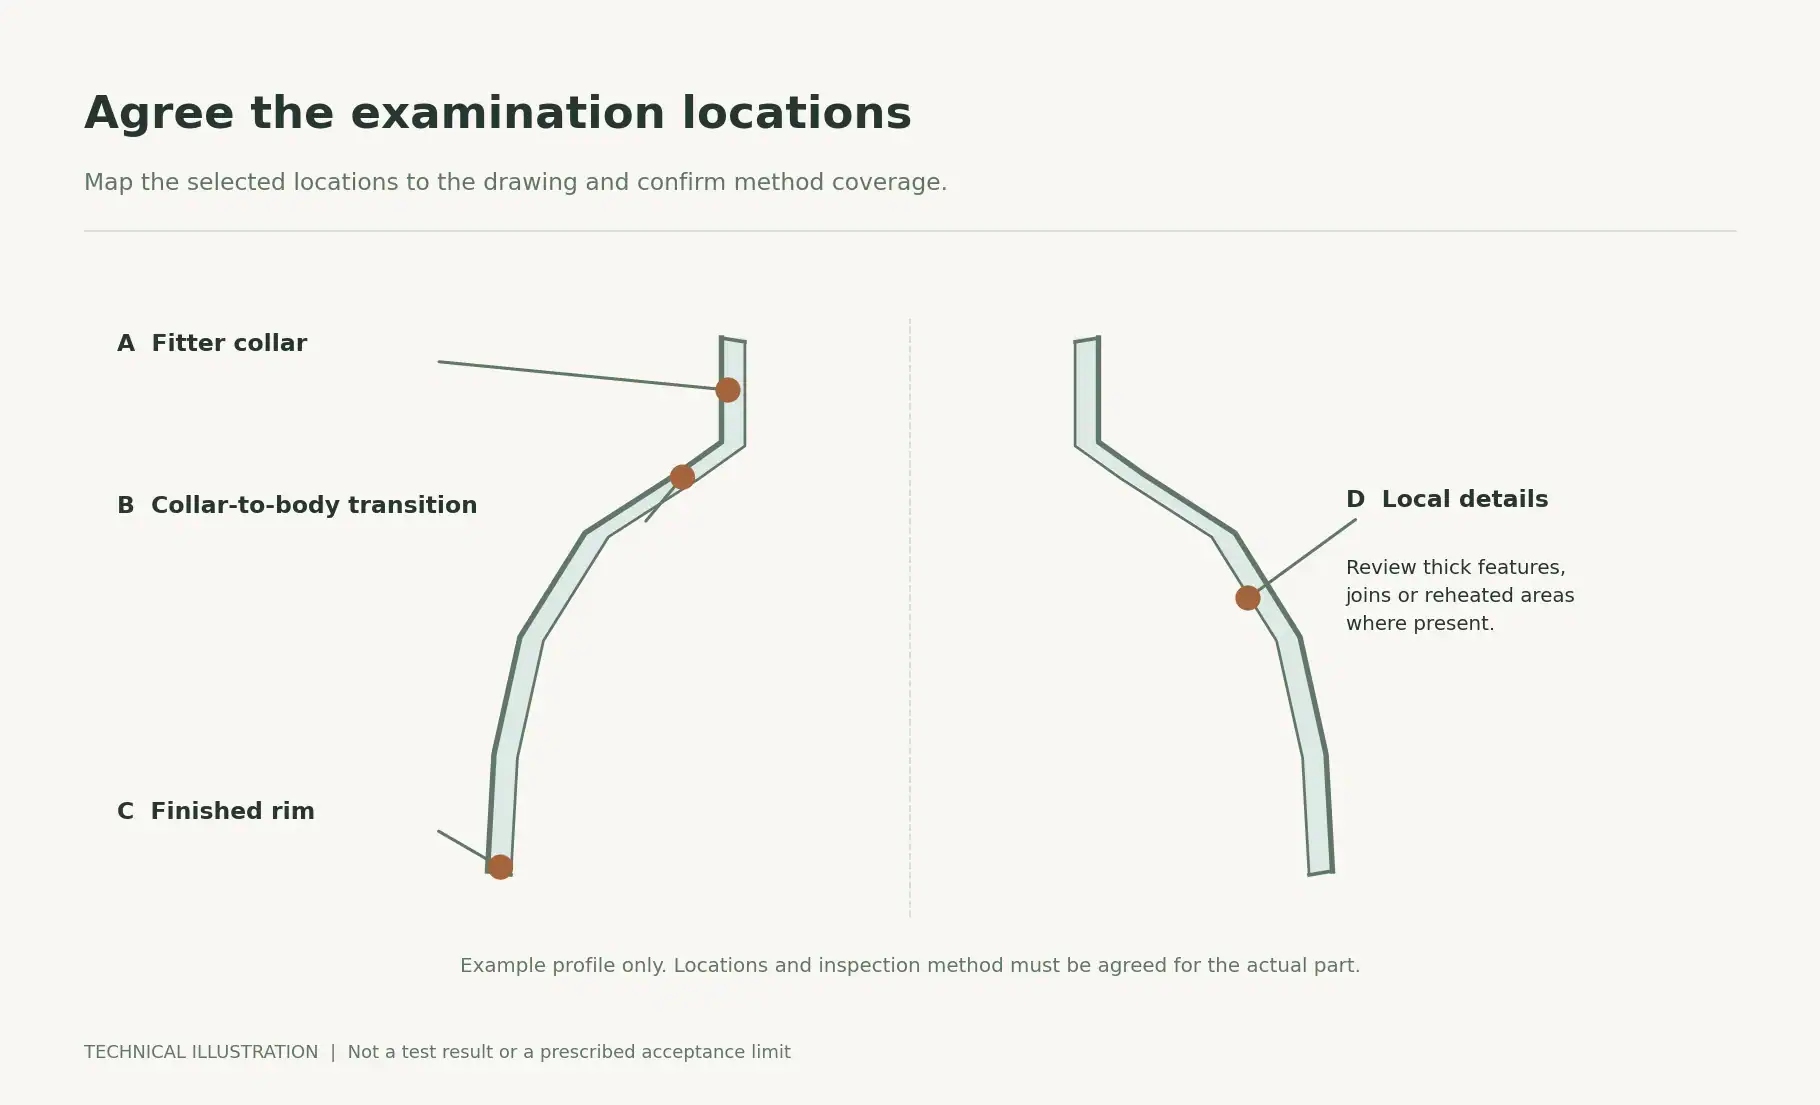
Coloque los lugares de examen en un boceto o dibujo. Pedir una “prueba de esfuerzo” deja demasiado margen para que el proveedor y el comprador inspeccionen diferentes partes del tono.
Los lugares útiles a considerar durante la calificación incluyen el cuello del ajustador, la transición del cuello al cuerpo, el borde, las características decorativas localmente gruesas y las áreas asociadas con la unión o el recalentamiento. El equipo técnico responsable debe confirmar qué lugares puede examinar de manera significativa el método elegido.
Utiliza la revisión del grosor de la pared y tolerancias para identificar geometría que necesita atención. Un examen de esfuerzo y una inspección dimensional pueden usar las mismas etiquetas de ubicación, facilitando la comparación de resultados sin tratarlos como la misma medición.
Para un perfil nuevo, solicite vistas que cubran las ubicaciones acordadas. Mantenga la orientación de la pieza, la configuración del instrumento y la identidad de la muestra con las imágenes. Una fotografía del área transparente más sencilla puede omitir la característica que controla la decisión de aceptación.
Si una ubicación no puede evaluarse de manera confiable, identifíquela en el informe y acuerde cómo se evaluará antes de aceptar el componente.
¿Qué puede decirle un polarisímetro?
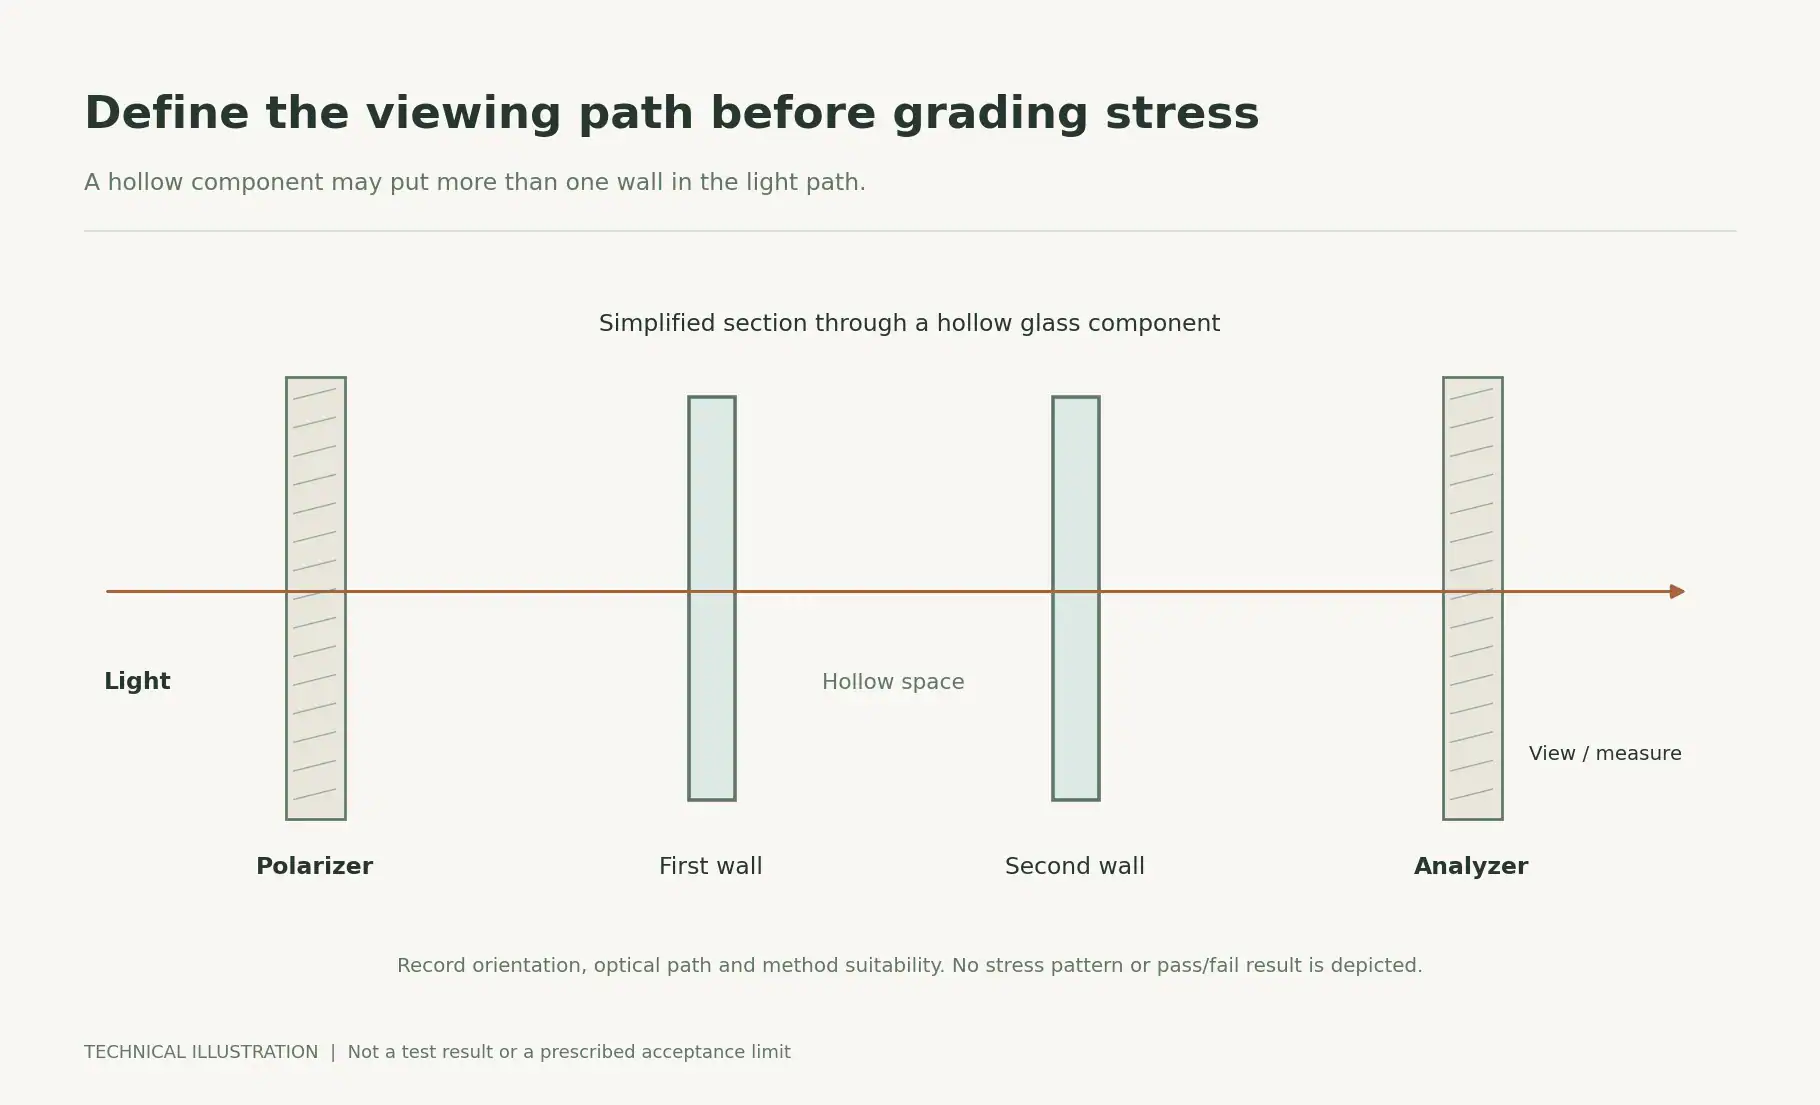
Un polarisímetro utiliza luz polarizada para revelar efectos asociados con la birrefringencia por esfuerzo. Su resultado necesita interpretación bajo un método definido. La retardo óptico está influenciado por la condición de esfuerzo, el camino óptico y el material; una imagen coloreada por sí sola no es una medición de resistencia directa. La guía TIE-27 sobre esfuerzo en vidrio óptico explica estas relaciones. Sus especificaciones de vidrio óptico no deben copiarse como límites de aceptación para pantallas de lámparas.
Para una pantalla hueca y curva, pida al laboratorio que documente el camino de la luz y cómo la forma afecta la interpretación. El color, la opacidad, la textura y los recubrimientos también requieren una comprobación de la idoneidad del método antes de acordar un plan de inspección de producción.
Mantenga identificable la selección y aceptación cuantitativa
La inspección visual puede ser útil para la comparación con una referencia aprobada bajo condiciones controladas. Si la aceptación requiere un resultado numérico, especifique también el método cuantitativo y las unidades de informe.
ASTM C148-17(2022) cubre el examen polariscópico de envases de vidrio e incluye comparación mediante un polarisímetro y determinación mediante un polarímetro. Su aplicación declarada se refiere al vidrio de envases de soda-lima-silicato comercial, con uso para otros productos de composición similar descrito en su sección de importancia. La aplicabilidad a una pantalla de lámpara en particular debe establecerse; la cita por sí sola no certifica una pantalla o luminaria.
Pregunte si el valor reportado es retardo, retardo normalizado por el camino óptico o un esfuerzo calculado. Los nanómetros, nanómetros por centímetro y megapascales describen diferentes cantidades. Cualquier conversión requiere las suposiciones del método y la información adecuada del material.
No adopte un límite genérico de “por debajo de 50 nm/cm” o similar de otro producto. Acepte el criterio con el ingeniero responsable y el proveedor de pruebas para el material, geometría y aplicación especificados.
Escriba un informe de tensión que otro técnico pueda repetir
Un informe debe permitir que un segundo técnico identifique la pieza, repita el examen y tome una decisión de aceptación usando la misma especificación.
Componente
Número de pieza, revisión del dibujo, material y acabado
Trazabilidad
Lote de producción, registro de tratamiento e identificadores de muestra
Método
Procedimiento, edición aplicable y cualquier adaptación acordada
Configuración
Instrumento, estado de verificación, orientación y condiciones de visualización
Cobertura
Ubicaciones examinadas, suposiciones del camino óptico y áreas inaccesibles
Resultados
Observaciones o valores con unidades e imágenes de soporte
Decisión
Criterio de aceptación, resultado aprobado/reprobado y revisor autorizado
Mantenga las imágenes de referencia vinculadas al mismo procedimiento. Una fotografía con diferente iluminación, exposición u orientación puede no ser adecuada para calificar un lote posterior.
Durante la aprobación de la muestra, pida al proveedor que muestre cómo se escala un resultado límite. Si producción e inspección entran en desacuerdo, ambos equipos necesitan un procedimiento de reinspección definido y un responsable de decisiones antes de que el envío sea urgente.
Por qué el recocido aceptable no resuelve la compatibilidad del ensamblaje
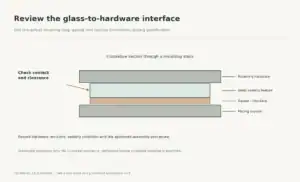
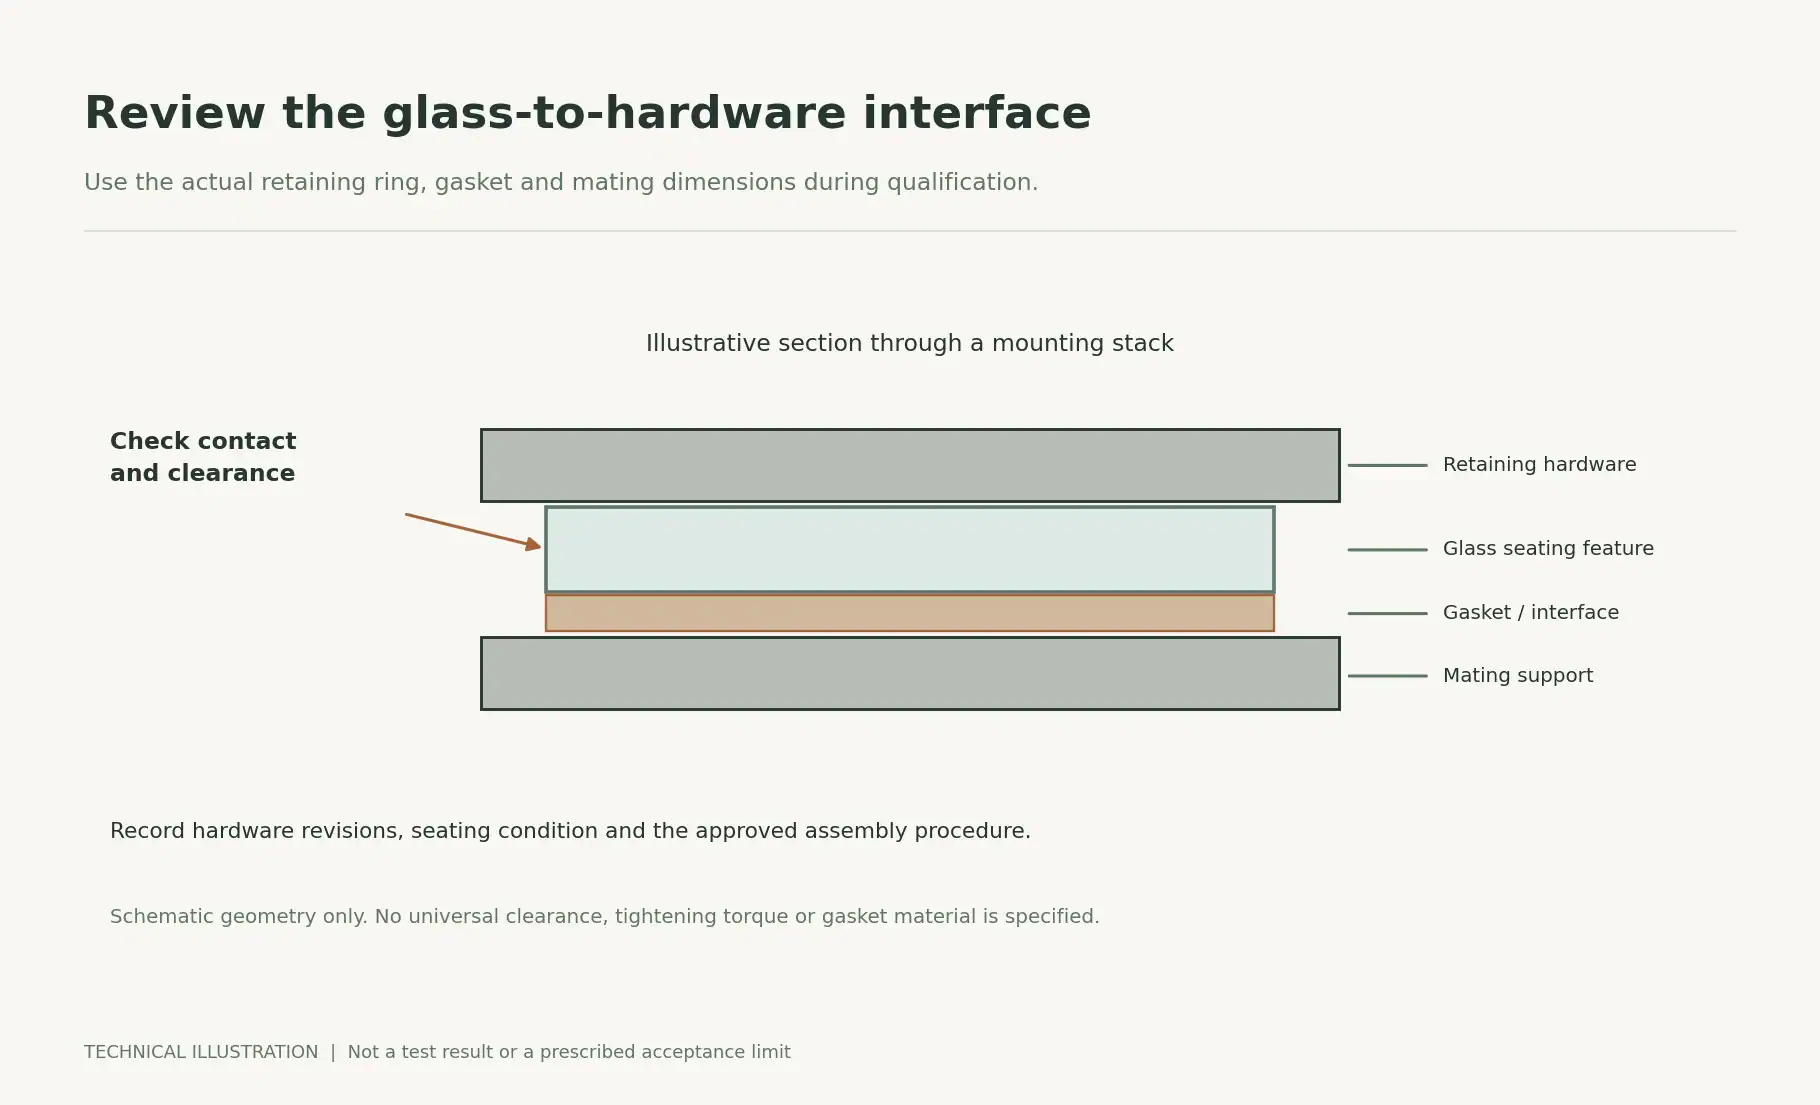
Inspeccione la interfaz de montaje por separado. Un resultado satisfactorio de tensión residual no puede establecer que un montador tenga la holgura adecuada, que una junta distribuya la carga o que el borde terminado esté sin daños.
De SCHOTT Guía TIE-33 sobre la resistencia del vidrio explica la relación entre defectos superficiales y fallos bajo carga de tracción. Esa es una razón para verificar el acabado de borde especificado junto con la evidencia de recocido, particularmente en la interfaz de retención. Sus datos de prueba de materiales ópticos no son calificaciones de resistencia para el tono que se está comprando.
Como un caso ilustrativo de ingeniería, considere un globo con un informe de esfuerzo satisfactorio que se agrieta después de apretar su anillo de retención. Investigue el patrón de contacto, las dimensiones de apertura, el estado del borde, el hardware y el procedimiento de ensamblaje. El resultado no prueba por sí mismo que el recocido fue inadecuado.
Utilice el hardware de acoplamiento durante la calificación y registre:
- Dónde se asienta la sombra y dónde contacta con metal o material de junta.
- Qué dimensiones controlan la holgura y la retención.
- Cómo se controla la fuerza de apriete o retención.
- Si la instalación y la remoción introducen daños visibles.
- Qué revisiones de hardware y junta se utilizaron.
Especifique un valor de apriete solo cuando el ensamblaje tenga un requisito establecido. Una torsión universal copiada de un ajustador diferente puede crear otra variable no controlada.
¿Qué controles adicionales son importantes para luminarias exteriores?
El examen de esfuerzos residuales, las pruebas de choque térmico y la validación del ensamblaje responden a diferentes preguntas. Mantenga sus resultados separados en el registro de calificación.
Para un diseño exterior, defina la exposición prevista antes de solicitar una prueba térmica: orientación de operación, fuente de luz, carcasa, condiciones ambientales, exposición al agua y configuración de montaje. Pregunte al laboratorio qué procedimiento representa el requisito y qué condiciones quedan fuera de la prueba.
El informe del proveedor de vidrio es evidencia del componente. El fabricante de la luminaria también debe establecer los requisitos aplicables del producto terminado. IEC 60598-1:2024 establece requisitos generales de seguridad y pruebas para luminarias; aún es necesario identificar la parte del producto relevante, la adopción en el mercado y los requisitos del proyecto.
Evite especificar una diferencia de temperatura impresionante sin el resto del procedimiento. Un registro útil de prueba térmica identifica las temperaturas, el tiempo de acondicionamiento, las condiciones de transición, los ciclos, la disposición de soporte, la cantidad de muestras y los criterios de fallo.
Superar una prueba definida respalda las condiciones que se evaluaron. No la convierta en una afirmación no respaldada sobre la vida útil, cada clima o cero fallos en campo. Para una consulta de proyecto, envíe el resumen de exposición real con los requisitos de sombra de lámpara exterior en lugar de confiar solo en la palabra “exterior”.
Conectar los resultados de estrés con la liberación del lote y el rendimiento de producción
Acordar el plan de inspección antes de la producción. Definir el lote, la selección de muestras, la cobertura, los criterios de aceptación y la respuesta ante fallos. La cantidad de muestras y la frecuencia de inspección deben seguir el riesgo y la especificación aplicable; esta guía no prescribe un AQL universal.
Un punto de revisión práctico es un cambio en la calidad del vidrio, perfil de la pared, carga del horno, programa de tratamiento o una operación de calentamiento posterior. Decidir durante la calificación qué cambios requieren evidencia renovada y quién puede aprobarlos.
Si una muestra falla, identificar y retener el lote afectado mientras se revisa la causa y el alcance. Una muestra de reemplazo que pase no borra la falla inicial. Registrar el resultado original, la investigación, la disposición y las condiciones para la liberación.
El recocido, cuando sea técnicamente apropiado, necesita su propia ruta aprobada y reinspección. No debe asumirse que repara astillas u otros daños. Confirmar su compatibilidad con la pieza, acabado y operaciones posteriores antes de autorizar la retrabajo.
Rastrear pérdidas por operación: formado, recocido, acabado, ensamblaje y inspección final. Registrar dónde se detecta por primera vez un defecto, junto con el resultado de la investigación, ayuda al equipo de producción a decidir qué operación necesita atención. El rendimiento general por sí solo no puede proporcionar ese detalle.
Preguntas que hacen los equipos de producción sobre el recocido del vidrio
¿El vidrio de borosilicato todavía necesita una especificación de recocido?
Sí. El nombre de la familia del material no establece el tratamiento ni el estrés residual en un componente terminado. Solicitar una especificación adecuada al grado de vidrio real y al método de formado, y luego acordar cómo se verificará la conformidad.
¿Puede una superficie limpia demostrar que un tono está adecuadamente recocido?
No. La apariencia superficial y la inspección de estrés residual son controles separados. Utilizar el método de inspección acordado y conservar el resultado en el registro del lote.
¿El recocido convierte un tono en vidrio de seguridad templado?
No. El recocido y el templado describen tratamientos diferentes y condiciones de estrés previstas. Especificar explícitamente la condición requerida del vidrio y verificar cualquier reclamación de vidrio de seguridad contra los requisitos del producto aplicables.
¿El mismo criterio de estrés puede cubrir tonos transparentes, coloreados y opalinos?
No asuma que sí. Solicitar al proveedor de pruebas que confirme la idoneidad del método, la cobertura de la inspección y los criterios de aceptación para cada construcción relevante. Un resultado ilegible debe registrarse como una limitación de la inspección.
¿La prueba de estrés debe realizarse antes o después del acabado?
Definir la etapa de aceptación según la ruta del proceso real. Las inspecciones previas pueden apoyar el control del proceso; la aceptación final debe tener en cuenta las operaciones y condiciones cubiertas por la especificación. El calentamiento posterior y el trabajo en los bordes deben considerarse durante esa revisión.
¿Qué hacer si el proveedor no puede proporcionar la inspección solicitada?
Resolver la brecha durante la toma de muestras. Las opciones pueden incluir un laboratorio externo cualificado, un método alternativo acordado o un alcance de inspección revisado aprobado por el ingeniero responsable. Registrar lo que queda sin verificar antes de comprometerse con la producción.
Aprobe el tratamiento, el componente y el accesorio ensamblado
Antes de emitir una orden, identifique el grado del vidrio y el registro de tratamiento, el resultado del examen de tensiones para las ubicaciones especificadas y la validación de ensamblaje o aplicación requerida para el proyecto. Cualquier elemento faltante debe tener un responsable asignado y una condición de aceptación clara.
Utilice estos registros con el contexto lista de verificación para la inspección de calidad de pantallas de lámparas de vidrio. El objetivo es hacer que un lote rechazado o aceptado sea explicable, de modo que el siguiente pedido pueda seguir la misma base aprobada.
Envíe el plano y los requisitos de inspección para su revisión
De Jingxin Glassware, el flujo de trabajo de fabricación incluye la formación, el recocido y los acabados, con la ruta confirmada para el producto y el pedido. Para una pantalla de ingeniería o de exterior, envíe un plano o una muestra de referencia junto con la especificación del vidrio, las secciones de pared críticas y los detalles del adaptador.
Incluya los herrajes de acoplamiento, las condiciones operativas previstas, el tratamiento superficial y los informes de examen o prueba solicitados. Si el problema actual es la rotura, añada la identidad del lote, la ubicación del fallo, las condiciones de montaje y fotografías. Estos aportes ayudan a distinguir una solicitud de evidencia del proceso de una solicitud para calificar el accesorio completo.
Solicite la confirmación del alcance de inspección propuesto, los informes disponibles, cualquier requisito de prueba externa y la etapa de aceptación antes de aprobar la producción. La disponibilidad de instrumentos, la capacidad de prueba, el cronograma y los términos comerciales deben confirmarse para el proyecto específico.
Envíe su plano y los requisitos de la prueba de tensión
Related engineering resources
Cómo se fabrican las pantallas de vidrio para lámparas
Tolerancia de espesor de pared para pantallas de vidrio prensado para lámparas
Acabado de los bordes de las pantallas de vidrio para lámparas
Lista de verificación de calidad de inspección de la pantalla de vidrio de la lámpara
Vidrio de sosa-cal versus vidrio borosilicatado para pantallas de lámparas