Glas-Glühbehandlung für Lampenschirme: Belastungstests zur Reduzierung von Feldausfällen
Das Glas-Glühverfahren reduziert Restspannungen, indem es geformtes Glas in einem geeigneten Temperaturbereich hält und das Abkühlen kontrolliert. Um die Glühqualität eines Lampenschirms zu überprüfen, sollte die Prozessaufzeichnung der Charge zusammen mit einer geeigneten Restspannungsprüfung geprüft werden. Gemeinsam helfen sie, ein Prozessproblem vor der Montage oder dem Versand zu erkennen. Das fertige Leuchtmittel muss noch auf seine thermischen und mechanischen Belastungen validiert werden.
Ein Schirm kann akzeptabel aussehen, die nominale Öffnungsgröße erfüllen und dennoch unbeantwortete Fragen bei einem Ingenieur aufwerfen: Wurde der dicke Futterring ausreichend geglüht? Kann das Spannungsresultat reproduziert werden? Hat die Oberflächenbearbeitung den Rand beschädigt? Belastet der Haltering das Glas ungleichmäßig?
Für Produktionsleiter und technisches Personal sollte der Glas-Glühprozess für Lampenschirme mit einer Annahmeentscheidung enden, die an das tatsächliche Teil gebunden ist. “Ofengekühlt” liefert keine ausreichenden Informationen, um eine technische oder Außenbeleuchtungsbestellung freizugeben.
Was verändert das Glühen bei einem Glaslampenschirm?
Während des Abkühlens können Temperaturunterschiede innerhalb eines geformten Glasteils innere Spannungen hinterlassen. Das Glühen ermöglicht es, Spannungen abzubauen, bevor das kontrollierte Abkühlen die verbleibenden Spannungen auf Raumtemperatur begrenzt. Die Erklärung des Corning Museum of Glass zum Glühen beschreibt, warum schnelles Abkühlen Glas anfällig für Bruch machen kann, einschließlich späterer mechanischer oder thermischer Schocks.
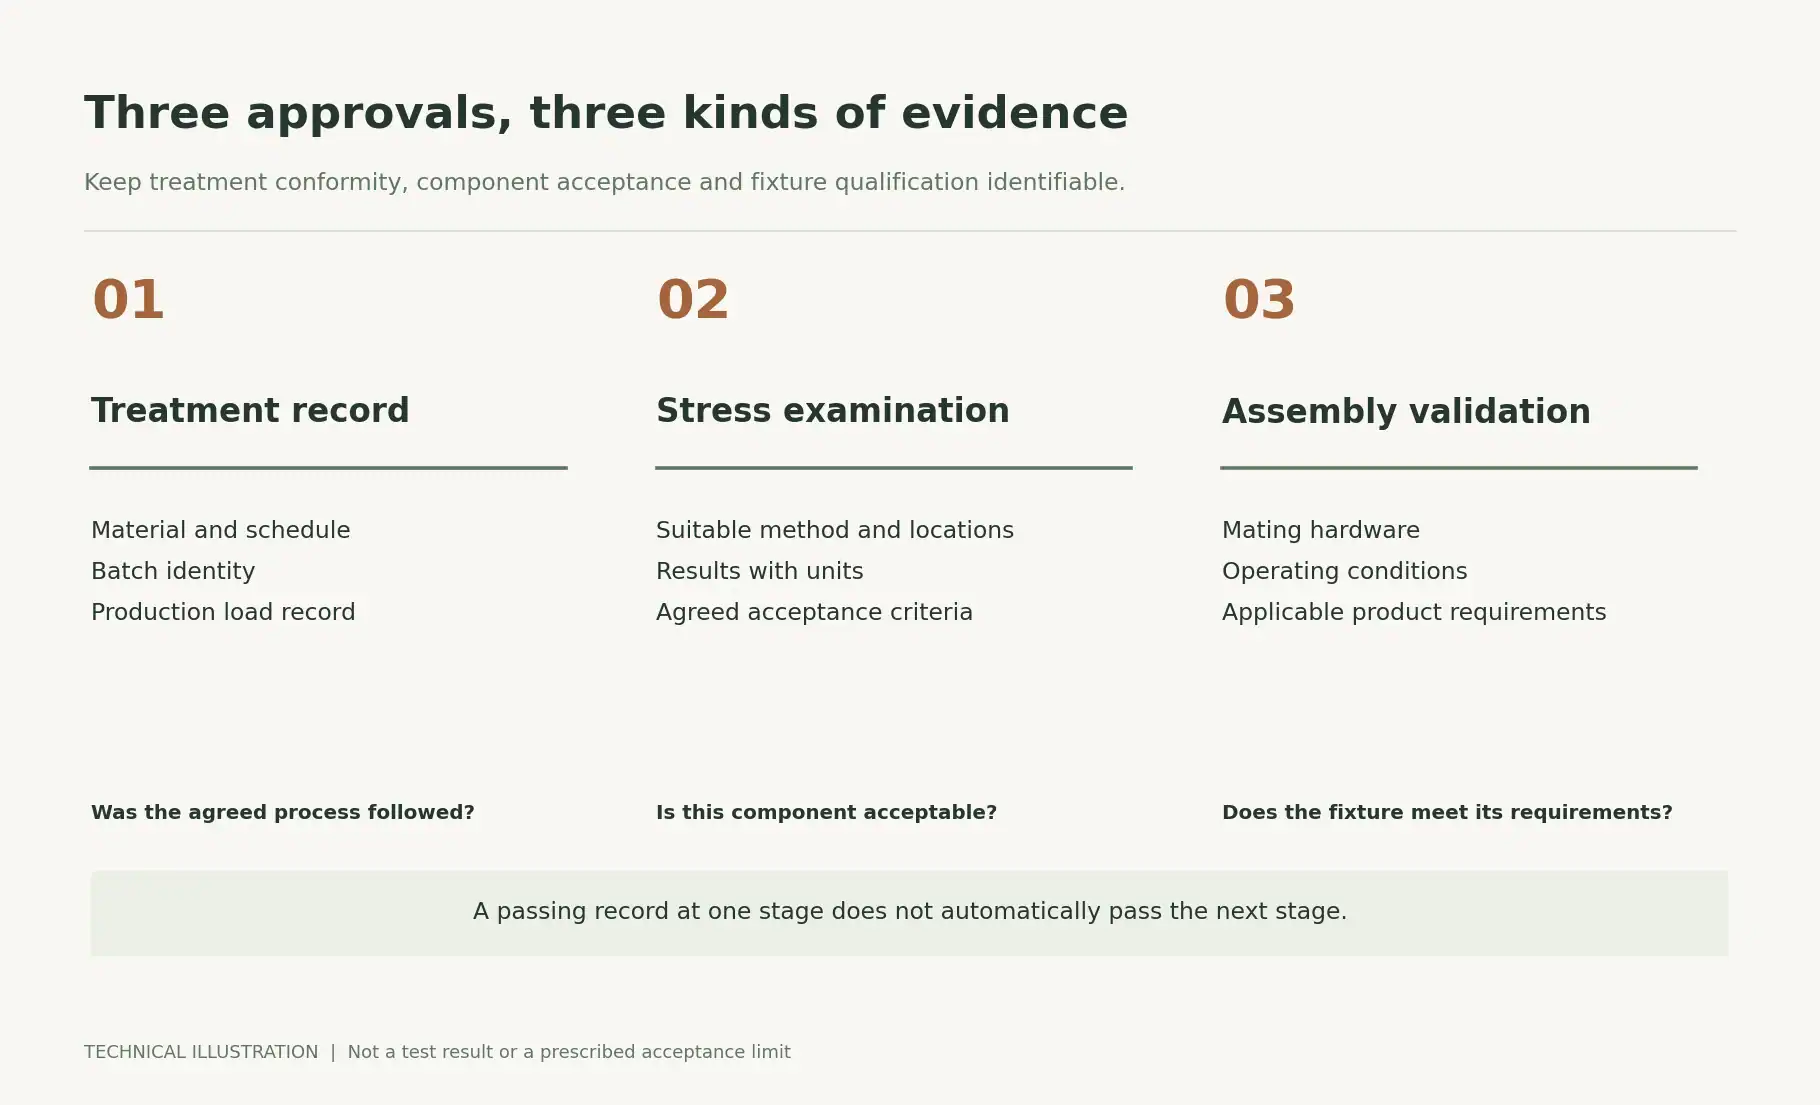
Für Einkauf und Produktion, drei separate Fragen:
Wurde die spezifizierte Behandlung durchgeführt?
Nachweis, den man anfordern sollte: Chargenbezogene Prozessaufzeichnung und genehmigter Zeitplan
Unterstützte Entscheidung: Prozesskonformität
Ist die verbleibende Spannung akzeptabel?
Nachweis, den man anfordern sollte: Untersuchungsmethode, gemessene Stellen und vereinbarte Kriterien
Unterstützte Entscheidung: Komponentenakzeptanz
Wird der Schirm im Leuchtmittel funktionieren?
Nachweis, den man anfordern sollte: Montage- und Anwendungsvalidierung
Unterstützte Entscheidung: Produktqualifikation
Das Bestehen einer Prüfung beantwortet nicht automatisch die anderen beiden. Halten Sie diese Zulassungen im Musterbericht und in der Einkaufsspezifikation nachvollziehbar fest.
Für die umfassendere Abfolge vom Formen bis zum Finish siehe wie Glasschirme hergestellt werden. Dieser Leitfaden konzentriert sich auf die Nachweise, die erforderlich sind, um die Glühofenphase zu genehmigen.
Warum eine Ofentemperatur oder Zykluszeit allein nicht ausreicht
Fragen Sie den Lieferanten, welche Glassorte, Geometrie und Beladungsanordnung der vorgeschlagene Zeitplan abdeckt. Ein Zyklus, der nur als “zwei Stunden” beschrieben wird, gibt keine Auskunft über die Haltebedingungen, Abkühlphasen oder das Verhältnis zur Produktionsbeladung.
Der Glühpunkt und der Spannungsarmpunkt sind Materialeigenschaften. ASTM C336-26 beschreibt deren Bestimmung durch Faserverlängerung und identifiziert die Entwicklung des Glühzyklus als eine Verwendung der daraus resultierenden Daten. Es liefert kein universelles Ofenrezept für Lampenschirme.
Die Prozessüberprüfung sollte beantworten:
- Welche Materialspezifikation unterstützt den gewählten Temperaturbereich?
- Welche Wandabschnitte und Übergänge wurden bei der Qualifizierung des Zyklus berücksichtigt?
- Wie ist die Ofenbeladung angeordnet, und welche Änderungen erfordern eine Überprüfung?
- Welche aufgezeichneten Temperaturinformationen sind für die Charge verfügbar?
- Welche Endspannungswerte zeigen, dass der Zeitplan geeignet ist?
Ein Ofensensor erfasst die Temperatur an seinem Standort. Fragen Sie, wie der Lieferant festgestellt hat, dass seine Aufzeichnung die relevante Beladung repräsentiert; gehen Sie nicht davon aus, dass sie direkt die Temperatur jedes Schirms misst.
Wenn ein Lieferant eine längere Behandlung vorschlägt, fragen Sie, welches Merkmal oder Testergebnis dies rechtfertigt. Vereinbaren Sie das erforderliche Ergebnis und die unterstützenden Nachweise, und legen Sie dann den Zeitplan durch Prozessqualifikation fest.
Wo sollte die Restspannung untersucht werden?
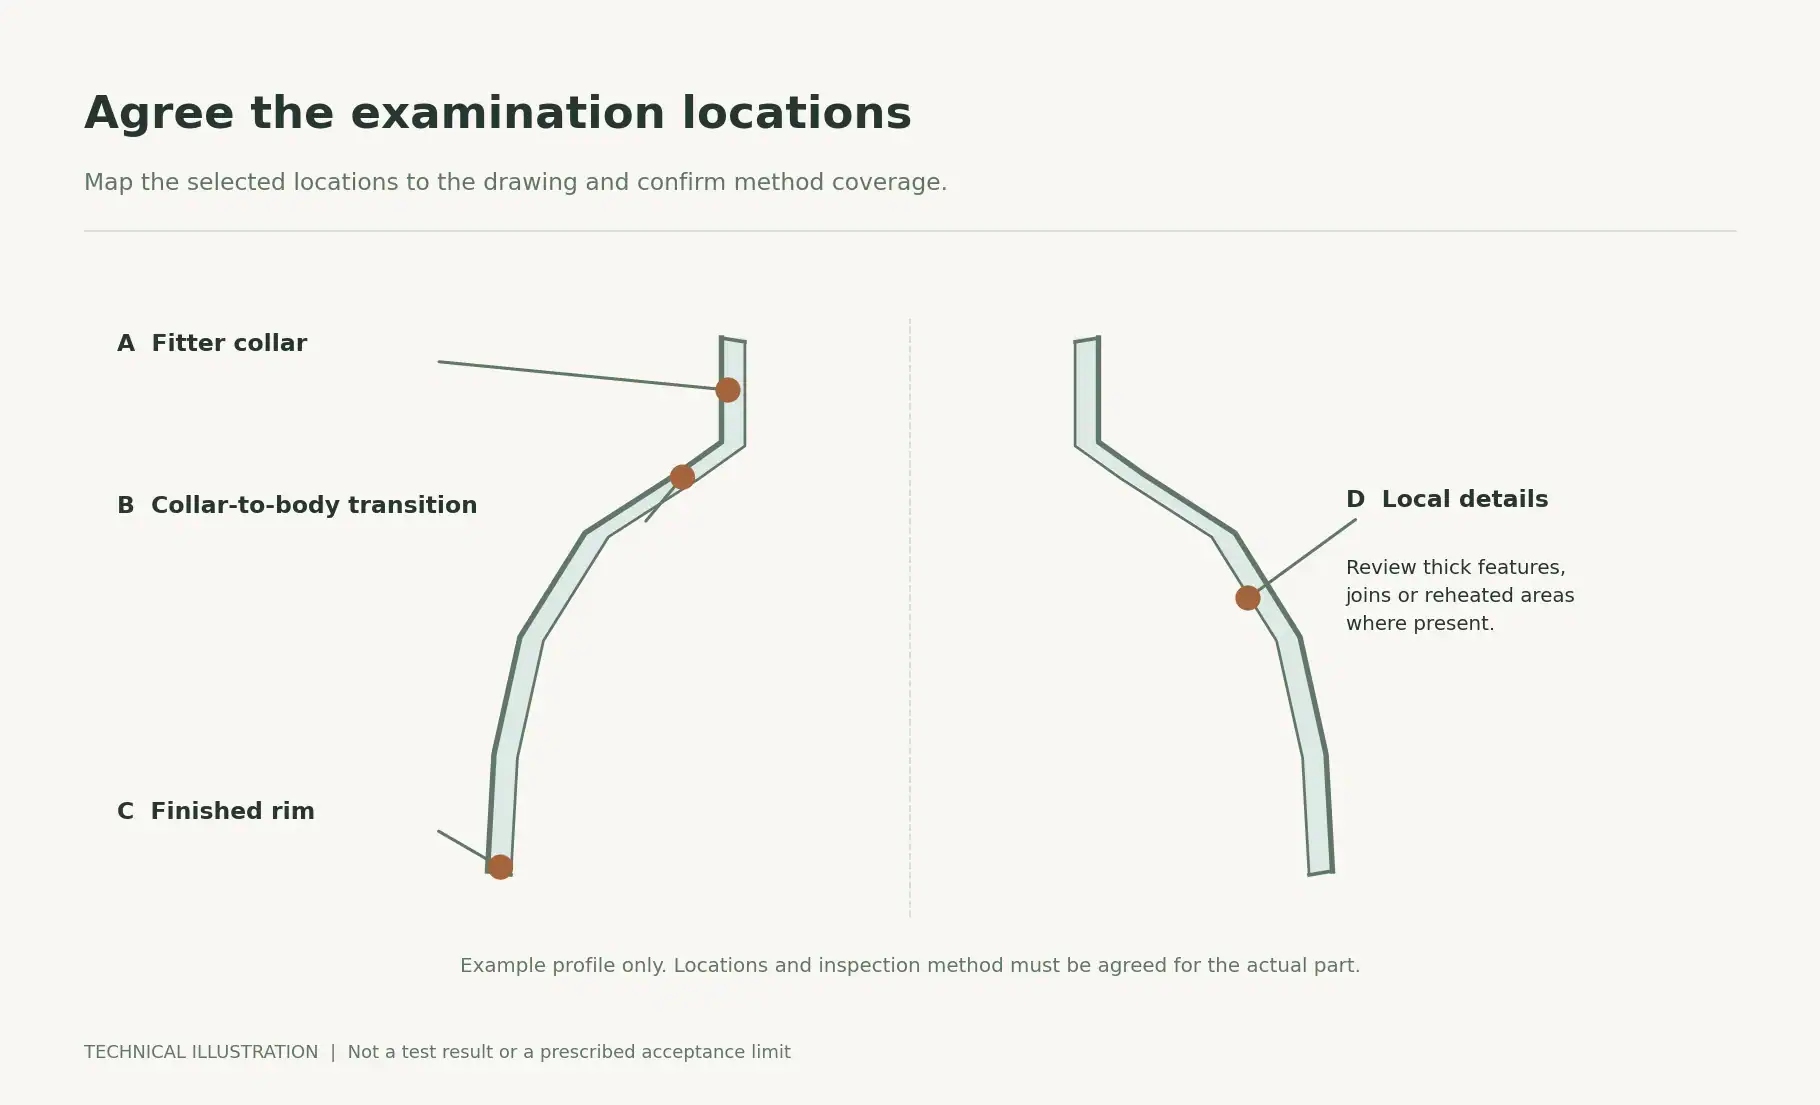
Setzen Sie die Untersuchungsorte in eine Skizze oder Zeichnung. Die Anfrage nach “einem Spannungs-Test” lässt zu viel Spielraum für den Lieferanten und den Käufer, um verschiedene Teile des Schattens zu inspizieren.
Nützliche Orte zur Betrachtung während der Qualifikation sind der Montagering, Übergang vom Ring zum Gehäuse, Rand, lokal dicke dekorative Merkmale und Bereiche im Zusammenhang mit Verbindung oder Wiedererwärmung. Das verantwortliche technische Team sollte bestätigen, welche Orte die gewählte Methode sinnvoll untersuchen kann.
Verwenden Sie die Wandstärken- und Toleranzüberprüfung um Geometrien zu identifizieren, die Aufmerksamkeit benötigen. Eine Spannungsprüfung und eine Maßinspektion können die gleichen Ortsbezeichnungen verwenden, was die Ergebnisse leichter vergleichbar macht, ohne sie als die gleiche Messung zu behandeln.
Für ein neues Profil fordern Sie Ansichten an, die die vereinbarten Orte abdecken. Bewahren Sie die Orientierung des Teils, die Instrumenteneinstellung und die Probenidentität mit den Bildern auf. Ein Foto des einfachsten transparenten Bereichs kann das Merkmal, das die Akzeptanzentscheidung steuert, auslassen.
Wenn ein Ort nicht zuverlässig bewertet werden kann, identifizieren Sie ihn im Bericht und einigen Sie sich darauf, wie er bewertet wird, bevor das Bauteil akzeptiert wird.
Was kann Ihnen ein Polarisationsmikroskop sagen?
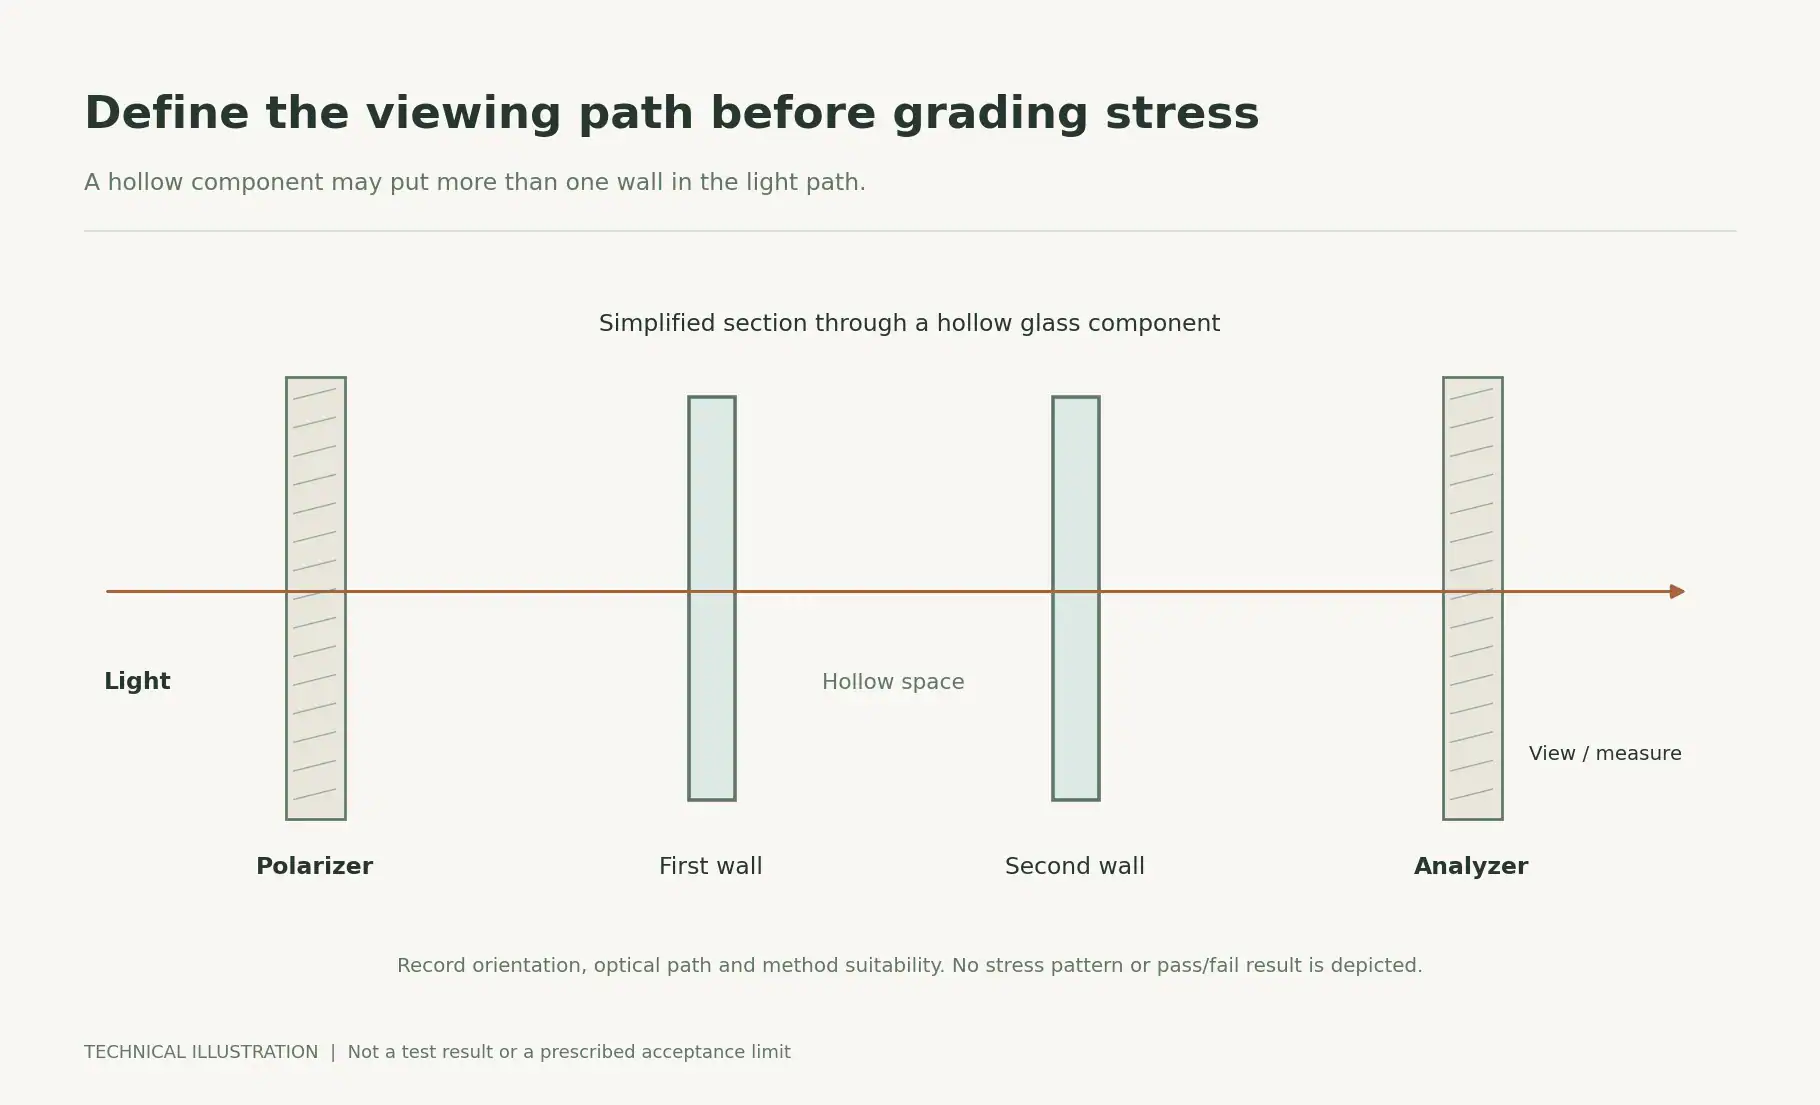
Ein Polarisationsmikroskop verwendet polarisiertes Licht, um Effekte im Zusammenhang mit Spannungs-Birefringenz aufzuzeigen. Seine Ausgabe muss nach einer definierten Methode interpretiert werden. Optische Verzögerung wird durch den Spannungszustand, den optischen Weg und das Material beeinflusst; ein farbiges Bild allein ist keine direkte Festigkeitsmessung. SCHOTT’s TIE-27 Leitfaden zu Spannungen in optischem Glas erklärt diese Zusammenhänge. Seine Spezifikationen für optisches Glas sollten nicht als Akzeptanzgrenzen für Lampenschirme kopiert werden.
Für einen hohlen, gebogenen Schirm bitten Sie das Labor, den Lichtweg zu dokumentieren und wie die Form die Interpretation beeinflusst. Farbe, Opazität, Textur und Beschichtungen erfordern ebenfalls eine Überprüfung der Methodentauglichkeit, bevor ein Produktionsinspektionsplan vereinbart wird.
Halten Sie Screening und quantitative Akzeptanz erkennbar
Visuelles Screening kann nützlich sein, um es unter kontrollierten Bedingungen mit einer genehmigten Referenz zu vergleichen. Wenn die Akzeptanz eine numerische Ergebnis erfordert, geben Sie auch die quantitative Methode und die Berichtsgrößen an.
ASTM C148-17(2022) behandelt die polariscope Untersuchung von Glasbehältern und umfasst den Vergleich mit einem Polarisationsmikroskop sowie die Bestimmung mit einem Polarisationsmikrometer. Seine angegebene Anwendung betrifft kommerzielles Soda-Lime-Silica-Behälterglas, mit der Verwendung für andere Produkte ähnlicher Zusammensetzung, die im Abschnitt Bedeutung beschrieben wird. Die Anwendbarkeit auf einen bestimmten Lampenschirm muss festgestellt werden; die Zitierung allein zertifiziert keinen Schirm oder Leuchte.
Fragen Sie, ob der berichtete Wert Verzögerung, normalisierte Verzögerung durch den optischen Weg oder eine berechnete Spannung ist. Nanometer, Nanometer pro Zentimeter und Megapascal beschreiben unterschiedliche Größen. Jede Umrechnung erfordert die Annahmen der Methode und geeignete Materialinformationen.
Adoptieren Sie keine generische Grenze wie “unter 50 nm/cm” oder eine ähnliche Grenze von einem anderen Produkt. Vereinbaren Sie das Kriterium mit dem verantwortlichen Ingenieur und dem Testanbieter für das angegebene Material, die Geometrie und die Anwendung.
Verfassen Sie einen Spannungsbericht, den ein anderer Techniker wiederholen kann.
Ein Bericht sollte es einem zweiten Techniker ermöglichen, das Bauteil zu identifizieren, die Untersuchung zu wiederholen und eine Annahmeentscheidung anhand derselben Spezifikation zu treffen.
Komponente
Teilenummer, Konstruktionsrevision, Material und Oberflächenbehandlung
Rückverfolgbarkeit
Produktionscharge, Behandlungsprotokoll und Proben-IDs
Methode
Verfahren, anwendbare Ausgabe und etwaige vereinbarte Anpassungen
Einrichtung
Instrument, Verifizierungsstatus, Ausrichtung und Betrachtungsbedingungen
Abdeckung
Untersuchte Stellen, Annahmen zum optischen Pfad und unzugängliche Bereiche
Ergebnisse
Beobachtungen oder Werte mit Einheiten und unterstützenden Bildern
Entscheidung
Akzeptanzkriterium, Bestehen/Fehlschlag-Ergebnis und autorisierter Prüfer
Behalten Sie Referenzbilder, die mit demselben Verfahren verknüpft sind. Ein Foto mit unterschiedlicher Beleuchtung, Belichtung oder Ausrichtung ist möglicherweise ungeeignet, um eine spätere Charge zu bewerten.
Während der Probenfreigabe bitten Sie den Lieferanten zu zeigen, wie ein Grenzresultat eskaliert wird. Wenn Produktion und Wareneingangskontrolle uneinig sind, benötigen beide Teams ein definiertes Nachprüfverfahren und einen Verantwortlichen, bevor der Versand dringend wird.
Warum akzeptables Glühen die Montagekompatibilität nicht klärt
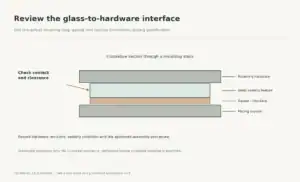
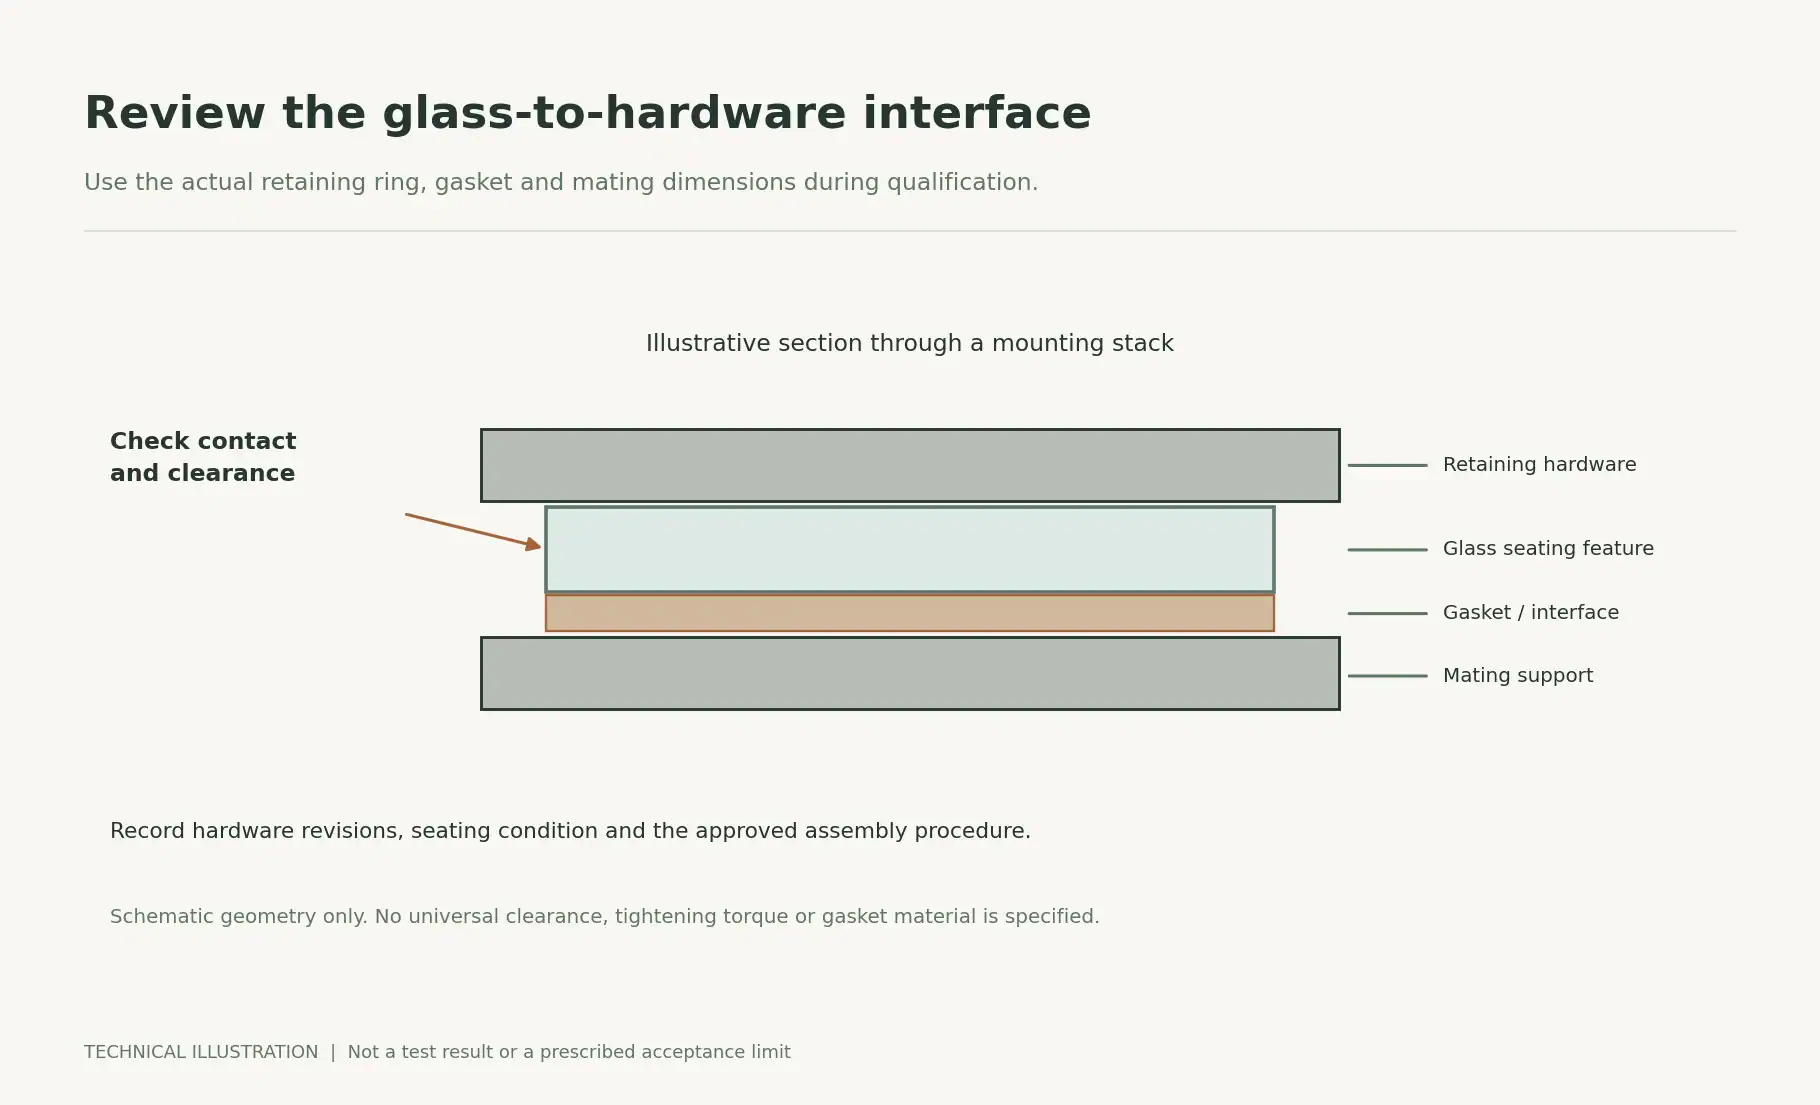
Untersuchen Sie die Montagefläche separat. Ein zufriedenstellendes Ergebnis bei Restspannungen kann nicht bestätigen, dass ein Monteur ausreichenden Freiraum hat, dass eine Dichtung die Last verteilt oder dass die fertige Felge unbeschädigt ist.
SCHOTT’s TIE-33 Leitfaden zur Glasfestigkeit erklärt die Beziehung zwischen Oberflächenfehlern und Versagen unter Zugbelastung. Das ist ein Grund, die angegebene Kantenbearbeitung zusätzlich zu den Beweisen für das Glühen, insbesondere an der Haltenfläche. Seine optisch-materialtestdaten sind keine Festigkeitsbewertungen für den zu kaufenden Farbton.
Als anschaulicher Ingenieurfall betrachten Sie eine Kugel mit einem zufriedenstellenden Spannungsbericht, die nach dem Anziehen ihres Halteringes reißt. Untersuchen Sie das Kontaktmuster, die Öffnungsmaße, den Randzustand, die Hardware und das Montageverfahren. Das Ergebnis beweist nicht allein, dass das Glühen unzureichend war.
Verwenden Sie die Befestigungsausrüstung während der Qualifikation und zeichnen Sie auf:
- Wo die Schattenplätze sind und wo sie mit Metall oder Dichtungsmaterial in Kontakt kommen.
- Welche Abmessungen die Freigängigkeit und den Halt kontrollieren.
- Wie das Anzieh- oder Haltekraft gesteuert wird.
- Ob Installation und Entfernung sichtbare Schäden verursachen.
- Welche Hardware- und Dichtungsrevisionen verwendet wurden.
Geben Sie einen Anzugswert nur an, wenn die Montage eine festgelegte Anforderung hat. Ein universelles Drehmoment, das von einem anderen Monteur übernommen wurde, kann eine weitere unkontrollierte Variable schaffen.
Welche zusätzlichen Prüfungen für Außenleuchten relevant sind?
Restspannungsprüfung, Thermoschocktest und Montagevalidierung beantworten unterschiedliche Fragen. Halten Sie ihre Ergebnisse im Qualifikationsbericht getrennt.
Für ein Außendesign definieren Sie die beabsichtigte Exposition, bevor Sie einen Thermotest anfordern: Betriebsorientierung, Lichtquelle, Gehäuse, Umgebungstemperaturen, Wassereinwirkung und Montagekonfiguration. Fragen Sie das Labor, welches Verfahren die Anforderungen erfüllt und welche Bedingungen außerhalb des Tests liegen.
Der Bericht des Glaslieferanten ist ein Bauteilnachweis. Der Leuchtenhersteller muss auch die geltenden Endproduktanforderungen festlegen. IEC 60598-1:2024 legt allgemeine Sicherheitsanforderungen und Tests für Leuchten fest; der relevante Produktabschnitt, die Marktdurchdringung und Projektanforderungen müssen noch identifiziert werden.
Vermeiden Sie es, eine beeindruckende Temperaturdifferenz ohne den Rest des Verfahrens anzugeben. Ein nützlicher Thermotestbericht identifiziert die Temperaturen, Konditionierungszeit, Übergangskonditionen, Zyklen, Unterstützungsanordnung, Stichprobengröße und Fehlerkriterien.
Das Bestehen eines definierten Tests unterstützt die bewerteten Bedingungen. Machen Sie daraus keine unbegründete Behauptung über die Lebensdauer, jedes Klima oder null Feldfehler. Für eine Projektanfrage senden Sie die tatsächliche Expositionsbeschreibung mit den Außenlampenschirmanforderungen anstatt sich nur auf das Wort “Außen” zu verlassen.
Verknüpfen Sie Spannungsresultate mit Chargenfreigabe und Produktionsausschuss
Stimmen Sie den Inspektionsplan vor der Produktion ab. Definieren Sie die Charge, Stichprobenauswahl, Abdeckung, Annahmekriterien und Reaktion auf Fehler. Stichprobenmenge und Inspektionsfrequenz sollten dem Risiko und den geltenden Spezifikationen folgen; dieser Leitfaden schreibt keinen universellen AQL vor.
Ein praktischer Prüfpunkt ist eine Änderung im Glasgrad, Wandprofil, Ofenbeladung, Behandlungsplan oder einer späteren Heizoperation. Entscheiden Sie während der Qualifikation, welche Änderungen erneute Nachweise erfordern und wer diese genehmigen kann.
Wenn eine Stichprobe durchfällt, identifizieren und sichern Sie die betroffene Charge, während Ursache und Umfang überprüft werden. Eine ersetzende bestandene Stichprobe löscht den ursprünglichen Fehler nicht. Dokumentieren Sie das ursprüngliche Ergebnis, die Untersuchung, die Freigabe und die Bedingungen für die Freigabe.
Reannealing, wenn technisch sinnvoll, benötigt einen eigenen genehmigten Ablauf und eine erneute Inspektion. Es sollte nicht angenommen werden, dass es Chips oder andere Schäden repariert. Bestätigen Sie seine Kompatibilität mit dem Teil, der Oberfläche und den nachfolgenden Operationen, bevor Sie Nacharbeit genehmigen.
Verfolgen Sie Verluste nach Operationen: Formen, Anlassen, Finish, Montage und Endkontrolle. Die Aufzeichnung, wo ein Defekt zuerst entdeckt wurde, zusammen mit dem Untersuchungsergebnis, hilft dem Produktionsteam zu entscheiden, welche Operation Aufmerksamkeit benötigt. Die Gesamt-Ausbeute allein kann diese Details nicht liefern.
Fragen, die Produktionsteams zur Glasanlassung stellen
Benötigt Borosilikatglas noch eine Anlassspezifikation?
Ja. Der Materialfamilienname legt nicht die Behandlung oder die verbleibenden Spannungen in einer fertigen Komponente fest. Fordern Sie eine Spezifikation an, die dem tatsächlichen Glasgrad und dem Formverfahren entspricht, und vereinbaren Sie, wie die Konformität überprüft wird.
Kann eine saubere Oberfläche beweisen, dass ein Farbton ausreichend angelassen wurde?
Nein. Oberflächenerscheinung und Restspannungsprüfung sind separate Kontrollen. Verwenden Sie die vereinbarte Prüfmethodik und bewahren Sie das Ergebnis zusammen mit der Chargenaufzeichnung auf.
Macht das Anlassen einen Farbton zu Sicherheitsglas mit Thermoschutz?
Nein. Anlassen und Tempern beschreiben unterschiedliche Behandlungen und beabsichtigte Spannungszustände. Geben Sie den erforderlichen Glaszustand explizit an und überprüfen Sie jegliche Sicherheitsglasbehauptung anhand der geltenden Produktanforderungen.
Kann dasselbe Spannungs-Kriterium für klare, gefärbte und Opal-Farbton verwendet werden?
Gehen Sie nicht davon aus. Bitten Sie den Prüfer, die Eignung der Methode, die Prüfungsabdeckung und die Annahmekriterien für jede relevante Konstruktion zu bestätigen. Ein unlesbares Ergebnis sollte als Prüfungsbegrenzung dokumentiert werden.
Soll die Spannungsprüfung vor oder nach der Finish-Operation erfolgen?
Definieren Sie die Akzeptanzphase anhand des tatsächlichen Prozessablaufs. Frühere Kontrollen können die Prozesskontrolle unterstützen; die endgültige Akzeptanz muss die durch die Spezifikation abgedeckten Operationen und Bedingungen berücksichtigen. Spätere Heiz- und Kantenbearbeitungen sind bei dieser Überprüfung zu berücksichtigen.
Was tun, wenn der Lieferant die angeforderte Prüfung nicht durchführen kann?
Beheben Sie die Lücke während der Stichprobenentnahme. Optionen können ein qualifiziertes externes Labor, eine vereinbarte alternative Methode oder ein überarbeiteter Inspektionsumfang sein, der vom verantwortlichen Ingenieur genehmigt wurde. Dokumentieren Sie, was vor der Produktion noch nicht überprüft wurde.
Genehmigen Sie die Behandlung, die Komponente und die montierte Vorrichtung
Bevor eine Bestellung freigegeben wird, identifizieren Sie die Glasqualität und den Behandlungsnachweis, das Ergebnis der Spannungsprüfung für die angegebenen Stellen sowie die Montage- oder Anwendungsvalidierung, die für das Projekt erforderlich sind. Fehlende Elemente sollten einen benannten Verantwortlichen und eine klare Akzeptanzbedingung haben.
Verwenden Sie diese Aufzeichnungen zusammen mit den umfassenderen Checkliste zur Qualitätsprüfung von Glaslampenschirmen. Das Ziel ist es, eine abgelehnte oder akzeptierte Charge erklärbar zu machen, damit die nächste Bestellung auf derselben genehmigten Grundlage erfolgen kann.
Senden Sie die Zeichnung und Prüfanforderungen zur Überprüfung
Jingxin Glassware’s Fertigungsablauf umfasst Formen, Glühen und Endbearbeitung, wobei der Weg für das Produkt und die Bestellung bestätigt wurde. Für eine technische oder Außenbeschattung senden Sie eine Zeichnung oder Referenzmuster zusammen mit den Glasspezifikationen, kritischen Wandabschnitten und Befestigungsdetails.
Fügen Sie die Verbindungshardware, die beabsichtigten Betriebsbedingungen, Oberflächenbehandlung und angeforderte Prüfberichte oder Testberichte bei. Wenn das aktuelle Problem Bruch ist, fügen Sie die Chargenkennung, den Bruchort, die Montagebedingungen und Fotos hinzu. Diese Eingaben helfen, eine Anfrage nach Prozessnachweisen von einer Anfrage zur Qualifizierung der vollständigen Vorrichtung zu unterscheiden.
Bitten Sie um Bestätigung des vorgeschlagenen Prüfungsumfangs, der verfügbaren Berichte, etwaiger externer Testanforderungen und der Akzeptanzphase vor der Produktionsfreigabe. Verfügbarkeit der Instrumente, Testfähigkeit, Zeitplan und kommerzielle Bedingungen müssen für das spezifische Projekt bestätigt werden.
Senden Sie Ihre Zeichnung und Spannungsprüfanforderungen
Related engineering resources
Wie Glasschirme hergestellt werden
Toleranz der Wandstärke für gepresste Glasschirme
Kantenbearbeitung von Glasschirmen
Checkliste zur Qualitätskontrolle von Glaslampenschirmen