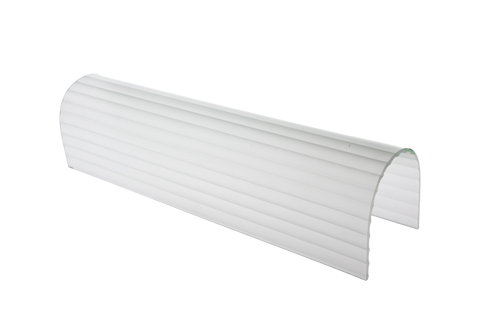
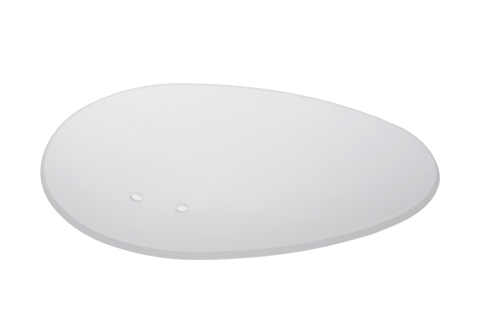
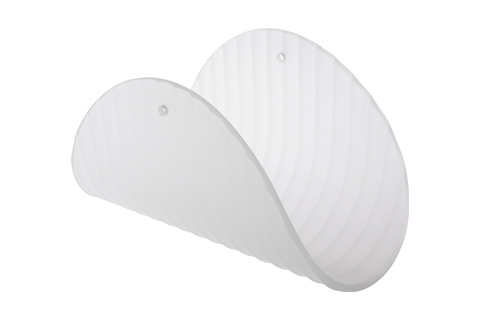
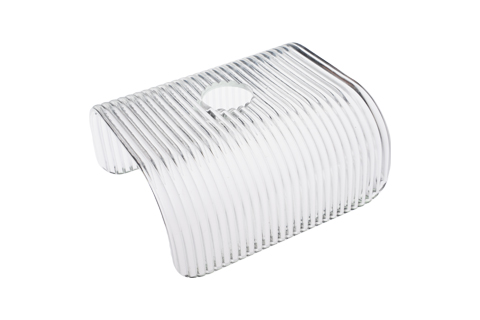
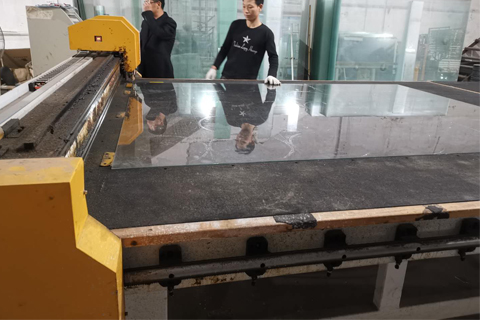
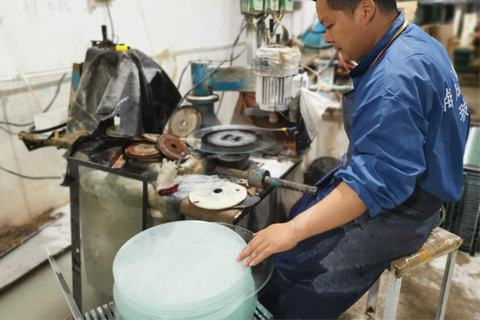
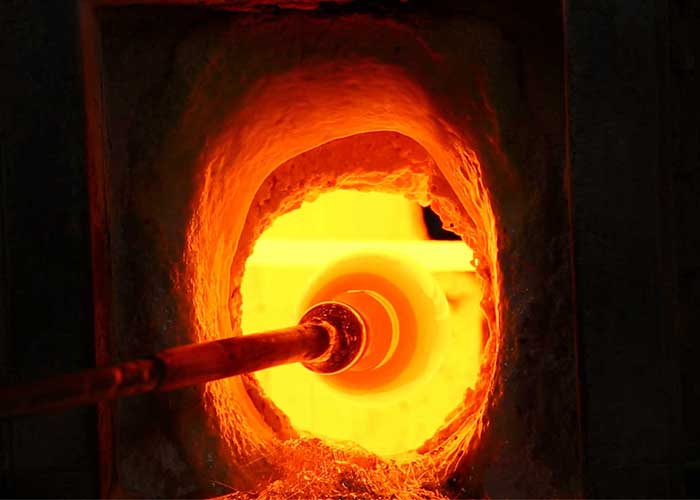
Il vetro curvo termoformato viene prodotto riscaldando lastre di vetro piano a circa 600-720 °C e sagomandole su stampi refrattari mediante tecniche di curvatura per gravità, assistenza a vuoto o termoformatura a pressione. Alla temperatura di formatura il vetro si ammorbidisce a sufficienza per assumere la forma dello stampo sotto stress controllato, senza perdere la sua essenziale stabilità dimensionale o le proprietà ottiche. Dopo la formatura, il vetro curvo attraversa un ciclo di ricottura per raffreddarsi lentamente da 540 °C a temperatura ambiente in 60-120 minuti, alleviando le tensioni interne che altrimenti causerebbero crepe. La termoformatura è la tecnica preferita per produrre geometrie precise di paralumi curvi, tra cui semicilindri, quarte di sfera, curve a sella composte e forme d'onda architettoniche. La tecnica produce un'eccellente precisione dimensionale (tipicamente +/-0,5 mm), conservazione uniforme dello spessore delle pareti e superfici pulite e levigate. I paralumi in vetro termoformato sono ampiamente utilizzati in applique moderne, lampade a sospensione architettoniche e marchi di illuminazione di design che richiedono forme curve scultoree.
I paralumi in vetro curvo accettano gli stessi trattamenti superficiali del vetro piano, tra cui satinatura, incisione all'acido, sabbiatura, serigrafia, rivestimento in smalto ceramico e stampa inkjet digitale. La satinatura mediante incisione all'acido produce finiture diffuse uniformi che nascondono i filamenti delle lampadine pur trasmettendo il 70-85% di luce – il trattamento più comune per le applicazioni di illuminazione d'interni moderna. La sabbiatura crea effetti diffusi simili con mascheratura di motivi opzionale per design decorativi, loghi o marchi aziendali. La cottura a smalto ceramico produce rivestimenti permanenti colorati o bianchi opachi con trasmissione della luce che va dallo 0% (completamente opaco) al 75% (decorativo traslucido). La stampa inkjet ceramica digitale consente immagini fotografiche a colori su superfici curve per l'illuminazione di elementi architettonici e apparecchi commerciali di marca. Ciascun trattamento deve essere applicato dopo il processo di formatura della curva, poiché le temperature di termoformatura superano l'intervallo di cottura per la maggior parte dei rivestimenti superficiali. Le combinazioni di trattamenti multipli (ad esempio vetro satinato più logo stampato) richiedono una sequenza attenta per preservare l'adesione di ciascun strato.
I paralumi termoformati sono tipicamente prodotti a partire da tre scelte di materiale vetroso selezionate in base ai requisiti dell'applicazione: vetro float sodico-calcico standard (il più comune, utilizzato per l'illuminazione decorativa generale), vetro float extra-chiaro a basso contenuto di ferro (preferito quando è richiesta una chiarezza ottica superiore, con una trasmissione della luce del 90-92% rispetto all'85-88% del sodico-calcico standard) e vetro in lastra borosilicato 3.3 (specificato per applicazioni ad alta temperatura, apparecchi per esterni o dove la resistenza agli shock termici è fondamentale). Lo spessore standard varia da 3 mm per piccole applique decorative da parete fino a 8 mm per grandi sospensioni curve architettoniche, essendo 4-5 mm lo spessore di produzione più comune. Ciascun materiale ha temperature di formatura ottimali differenti: il sodico-calcico si piega bene a 620-680 °C, quello a basso contenuto di ferro a 640-700 °C e il borosilicato richiede 700-780 °C a causa del suo punto di ammorbidimento più elevato. La scelta del materiale influisce sul costo per pezzo (il basso contenuto di ferro costa il 25-40% in più rispetto allo standard, il borosilicato il 60-100% in più) ma anche sulle prestazioni e sull'aspetto a lungo termine.
Sì, i paralumi in vetro curvo possono essere temperati dopo il ciclo di termoformatura e ricottura, offrendo un miglioramento della resistenza agli urti di 4-5 volte rispetto al vetro curvo ricotto. Il processo di tempra prevede il riscaldamento del paralume curvo a 620-650 °C e il successivo rapido raffreddamento della superficie mediante getti d'aria controllati, creando una tensione superficiale di compressione. La tempra del vetro curvo è più complessa rispetto al vetro piano perché il raffreddamento uniforme a getto d'aria attorno a geometrie curve richiede ugelli di soffiaggio posizionati su misura – ciò limita la tecnica a curve con raggi superiori a circa 150 mm. Raggi più stretti inferiori a 100 mm non possono essere temperati in modo convenzionale e utilizzano invece il rinforzo chimico (scambio ionico di potassio) che fornisce un miglioramento della resistenza di 2-3 volte senza limitazioni geometriche. I paralumi curvi temperati sono necessari per applique da esterno resistenti agli atti vandalici, illuminazione di scuole e ospedali e qualsiasi apparecchio in vetro sopraelevato regolato da normative. Il vetro temperato non può essere modificato dopo il processo di tempra, pertanto tutte le lavorazioni di foratura e finitura devono essere completate prima della tempra stessa.
I paralumi in vetro curvo sono comunemente specificati per cinque categorie di applicazioni di design: applique da parete moderne con schermi parasole semicilindrici o a un quarto di sfera, lampade a sospensione architettoniche con curve a sella composte che dirigono la luce in schemi specifici, componenti di lampadari di design che combinano elementi curvi multipli, barre da bagno con diffusori curvi a proiezione verso il basso e illuminazione d'accento al dettaglio che utilizza piccoli paralumi curvi per l'illuminazione di esposizione prodotti. Negli ambienti alberghieri e di ricezione, il vetro curvo domina le applique per corridoi di hotel, l'illuminazione per i box dei ristoranti e le sospensioni per aree di reception, dove una luce morbida e direzionale supporta specifiche intenzioni di design d'atmosfera. Le applicazioni residenziali includono plafoniere per ingressi, applique da lettura per testate letto, lampade a sospensione per isole di cucine e illuminazione da lavoro per home office. I marchi di design utilizzano frequentemente il vetro curvo per pezzi di collezioni distintive perché le curve scultoree creano sagome inconfondibili che distinguono visivamente i loro prodotti negli showroom di illuminazione e nei cataloghi di vendita online. La geometria della curva influenza direttamente i modelli di distribuzione della luce, consentendo ai progettisti di specificare sia risultati estetici che funzionali.
Gli ordini personalizzati di paralumi in vetro curvo hanno un MOQ (quantitativo minimo d'ordine) che va da 300 pezzi per disegno per semplici curve ad asse singolo fino a 1.500 pezzi per disegno per curve composte complesse con stampi a più parti. Il costo di sviluppo dello stampo personalizzato varia da 1.200 $ per semplici curve a colata fino a 5.500 $ per geometrie composte sofisticate con angoli di sformo multipli o attrezzature per stampi divisibili. Lo sviluppo dei campioni richiede tipicamente 3-5 prototipi fisici in un periodo di approvazione di 25-40 giorni prima dell'inizio della produzione di massa. Il prezzo per pezzo dipende dalle dimensioni, dal materiale del vetro, dal trattamento superficiale e dalla complessità della curva – un tipico paralume curvo semicilindrico largo 200 mm in vetro sodico-calcico trasparente con finitura satinata viene venduto all'ingrosso a 4$-8$ FOB Shanghai per ordini di 1.000 pezzi. Vetro borosilicato, vetro a basso contenuto di ferro, tempra o curve composte complesse possono aumentare il prezzo del 50-150% a seconda della combinazione. Firmiamo accordi di non divulgazione (NDA) reciproci per le geometrie di curve proprietarie dei marchi di design e conserviamo gli stampi personalizzati esclusivamente per il cliente di origine.
I paralumi in vetro curvo modificano significativamente il modello di distribuzione della luce di una lampadina rispetto alle alternative piatte o cilindriche, agendo come una lente che mette a fuoco, diffonde o reindirizza il flusso della lampadina in base alla specifica geometria della curva. Le curve concave (forme a ciotola, paralumi a cupola) concentrano la luce verso un punto centrale situato sotto l'apparecchio, producendo angoli di fascio stretto e intenso di 30-60 gradi adatti per l'illuminazione di attività su isole di cucine, scrivanie da lavoro o tavoli espositivi commerciali. Le curve comvesse (paralumi a cupola sporgenti verso l'esterno) diffondono la luce in ampi modelli di 90-160 gradi, producendo un'illuminazione d'ambiente ideale per ingressi, applique da corridoio e illuminazione generale di zone giorno. Le curve composte che combinano sezioni concave e comvesse possono produrre modelli di fascio specializzati per effetti di illuminazione architettonica. Per i lighting designer che richiedono una previsione fotometrica precisa, forniamo dati fotometrici in formato IES misurati nella nostra sfera integratrice con lampadine LED di riferimento da 800 lumen.
I paralumi in vetro curvo termoformato possono raggiungere raggi di curvatura da un minimo di circa 60 mm (strette pieghe semicilindriche) fino a diversi metri (delicate curve architettoniche), con il punto di forza pratico per le applicazioni di paralumi compreso tra un raggio di 80 mm e 400 mm. Il raggio minimo ottenibile dipende dallo spessore del vetro: il vetro da 2 mm può curvarsi in modo affidabile fino a un raggio di 60 mm, il vetro da 4 mm richiede un raggio minimo di 100 mm e il vetro da 6 mm necessita di almeno 180 mm di raggio senza compromessi sulla qualità. Raggi più stretti rispetto a questi minimi rischiano di causare increspature superficiali, distorsioni ottiche visibili nella trasmissione della luce e concentrazione di tensioni interne che potrebbero causare cricche ritardate settimane dopo la produzione. Per raggi inferiori al minimo raccomandato per un determinato spessore, si dovrebbero specificare tecniche di formatura alternative (soffiaggio a bocca in stampi curvi o stampaggio a pressione) anziché la colata per gravità. Curve composte complesse che richiedono la curvatura su due assi contemporaneamente richiedono stampi personalizzati a più parti e aggiungono 25-40 giorni ai tempi di sviluppo standard.
Sì, i paralumi in vetro curvo sono disponibili in vetro colorato o tinto attraverso due approcci principali: partire da lastre di vetro precolorate prima della termoformatura o applicare rivestimenti in smalto ceramico dopo la formatura. Le lastre di vetro precolorate (prodotte con pigmenti di ossido metallico in massa) preservano la permanenza del colore e la profondità della tinta a tutto spessore durante il processo di curvatura, producendo colori ricchi e uniformi che non possono sbiadire o pelarsi. I colori disponibili in forma di lastre pretinte includono ambra, grigio fumo, bronzo, blu, verde e corrispondenze Pantone selezionate per ordini superiori a 5.000 metri quadrati per colore. Il rivestimento in smalto ceramico post-formatura offre una maggiore flessibilità cromatica (qualsiasi colore personalizzato inclusi gradienti multicolore e motivi), ma è un trattamento superficiale che aggiunge 30-50 micron allo spessore del vetro sul lato rivestito. La durabilità del rivestimento è eccellente se cotto correttamente a 600 °C, con una ritenzione documentata superiore a 20 anni in normali ambienti di illuminazione d'interni senza sbiadimento, desquamazione o degrado chimico.
La qualità e la coerenza della produzione di vetro curvo sono mantenute attraverso un sistema di controllo qualità in sei fasi. Ciascuna lastra di vetro piano in entrata viene ispezionata dimensionalmente per spessore, difetti superficiali e chiarezza ottica prima della formatura. La temperatura dello stampo viene monitorata continuamente durante il ciclo di riscaldamento con termocoppie posizionate in più punti per garantire una temperatura di formatura uniforme entro +/-15 °C. I campioni curvi vengono scansionati con uno scanner digitale 3D confrontandoli con il modello CAD originale, con una tolleranza tipica accettata di +/-0,5 mm per le applicazioni di design. La qualità della superficie viene verificata alla luce del giorno D65 utilizzando l'ispezione con polariscopio per rilevare eventuali tensioni interne residue che potrebbero indicare una ricottura inadeguata. Il campionamento dimensionale di 5 pezzi per lotto da 100 unità registra le dimensioni chiave nei registri di qualità del lotto conservati per 5 anni. L'ispezione visiva finale sotto illuminazione standardizzata conferma che ciascun pezzo soddisfa il campione master approvato dall'acquirente. Per applicazioni a coppie abbinate come applique gemelle, applichiamo protocolli di produzione a coppie abbinate che garantiscono che i pezzi sinistro e destro siano visivamente identici.