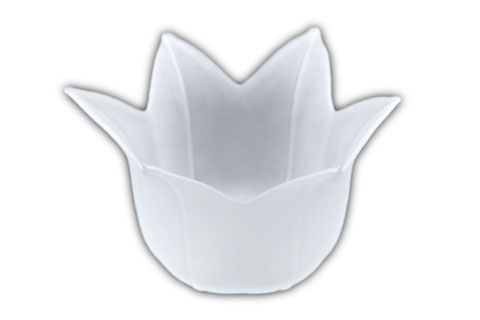
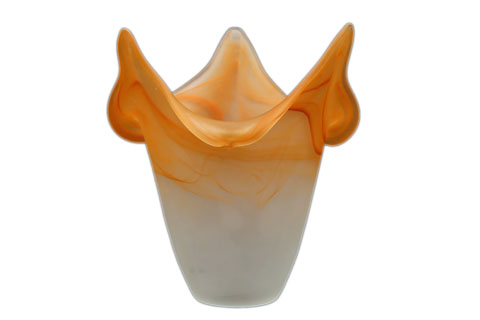
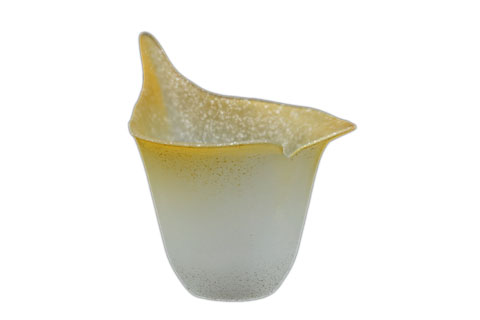
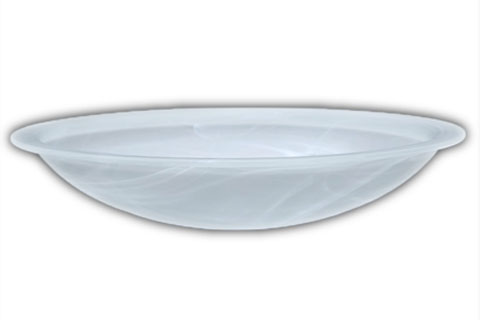
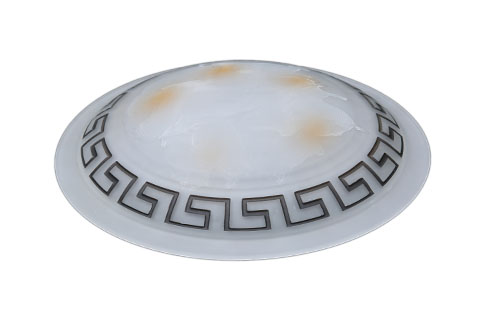
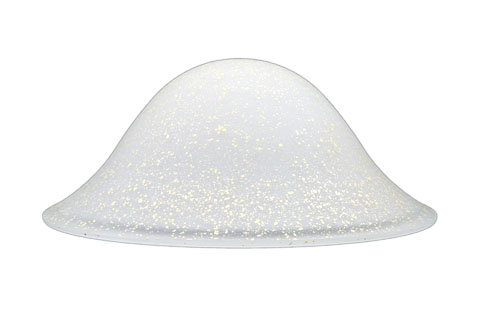
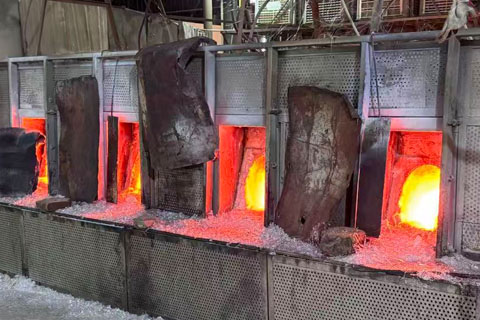
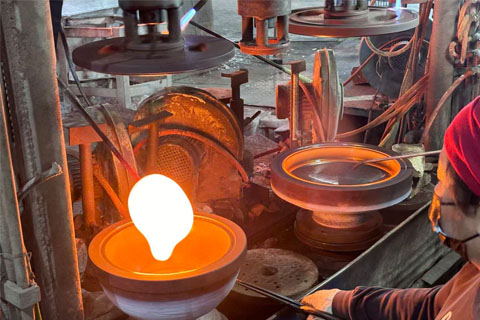
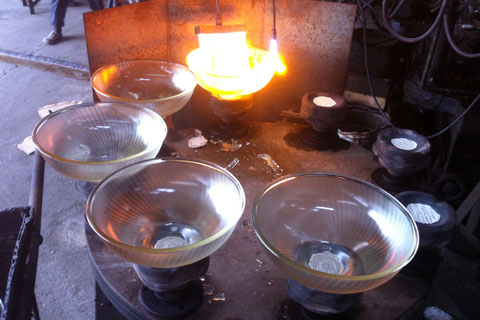
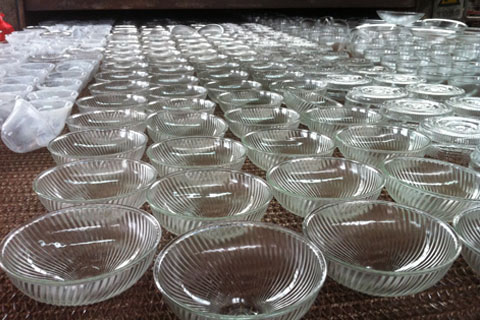
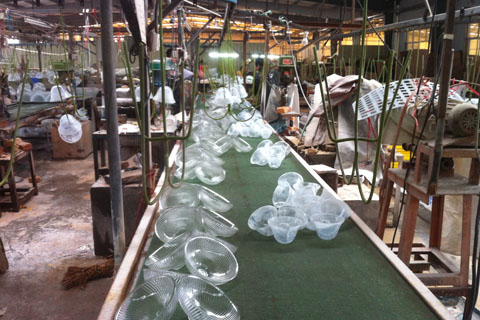
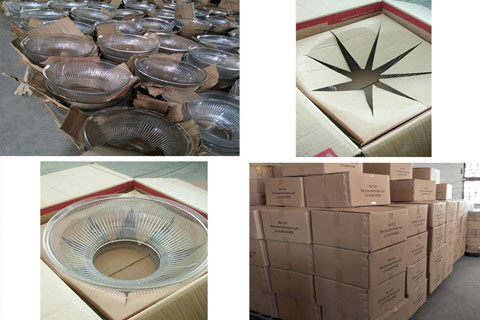
La formatura centrifuga del vetro è una tecnica in cui una quantità misurata di vetro fuso a circa 1150 °C viene inserita in uno stampo metallico rotante, che gira a 200-600 giri/min per spingere il vetro verso l'esterno contro le pareti dello stampo tramite la forza centrifuga. La tecnica produce forme precise a cupola, ciotola e semi-sfera con uno spessore della parete estremamente uniforme, poiché la rotazione distribuisce il vetro in modo uniforme. Dopo la rotazione, lo stampo continua a girare per 8-15 secondi mentre il vetro si raffredda parzialmente, quindi il paralume viene rimosso e trasferito in una camera di ricottura per l'alleviamento delle tensioni. La formatura centrifuga è stata sviluppata originariamente negli anni '20 per riflettori di luce industriali ed è ora ampiamente utilizzata per paralumi che richiedono una geometria circolare simmetrica, superfici interne lisce per un'ottimizzazione della riflessione della luce e prestazioni ottiche costanti nei vari cicli di produzione. La tecnica produce 200-400 pezzi per macchina all'ora, rendendola economicamente competitiva rispetto allo stampaggio a macchina per i design simmetrici.
I paralumi in vetro centrifugato differiscono dalle alternative stampate a pressione e soffiate in tre modi chiave: uniformità dello spessore delle pareti, qualità della finitura superficiale e limitazioni di forma. L'uniformità dello spessore delle pareti è eccezionale nella formatura centrifuga perché il movimento di rotazione distribuisce il vetro in modo uniforme: la varianza tipica è di +/-0,15 mm sull'intero paralume, rispetto a +/-0,3 mm per lo stampaggio a pressione e +/-1 mm per il соffiato a mano. La finitura superficiale sia all'interno che all'esterno è molto liscia poiché il vetro tocca lo stampo sotto pressione esterna controllata, producendo superfici di grado ottico ideali per apparecchi che richiedono una distribuzione precisa della luce. La limitazione principale è la forma: la formatura centrifuga produce solo forme simmetriche rispetto all'asse di rotazione (cupola, ciotola, semi-sfera, geometrie di riflettori parabolici), e non design asimmetrici o organici. Per le applicazioni con riflettori simmetrici, la formatura centrifuga è otticamente superiore sia alla pressatura che alla soffiatura, motivo per cui rimane la tecnica standard per riflettori industriali per alti soffitti, luci a cupola paraboliche e faretti da incasso architettonici.
I paralumi in vetro centrifugato funzionano con tutti i tipi di lampadine comuni, inclusi LED, alogene, CFL, a incandescenza e HID ad alogenuri metallici, con una compatibilità delle lampadine determinata principalmente dal materiale del paralume (soda-lime o borosilicato) piuttosto che dalla tecnica di formatura stessa. I paralumi centrifughi in soda-lime gestiscono in sicurezza lampadine che producono temperature superficiali fino a 180 °C, coprendo la maggior parte delle lampadine LED e CFL in apparecchi aperti o ventilati. Per alogene a maggiore potenza, lampadine a incandescenza sopra i 60 W o apparecchi classificati come chiusi in cui il calore si accumula, consigliamo di specificare la formatura centrifuga in borosilicato. La superficie interna liscia prodotta dalla formatura centrifuga offre eccellenti caratteristiche di riflettanza della luce, con una riflettanza misurata dell'88-92% per interni rivestiti di bianco e del 65-75% per interni in vetro semplice. Ciò rende i paralumi riflettenti formati per centrifugazione particolarmente preziosi per gli apparecchi in cui il pattern di distribuzione della luce e il controllo del fascio sono critici, tra cui l'illuminazione industriale per alti soffitti, i faretti per espositori commerciali e gli apparecchi d'accento architettonici.
I paralumi per lampade in vetro centrifugato sono tipicamente prodotti in gamme di diametro da 80 mm a 600 mm, con il punto ideale pratico per le applicazioni di illuminazione compreso tra 150 mm e 400 mm. I paralumi più piccoli sotto gli 80 mm di diametro diventano difficili da formare a causa di una forza centrifuga insufficiente a velocità di rotazione pratiche, mentre i paralumi sopra i 600 mm richiedono attrezzature molto grandi e costi significativi per gli stampi che limitano la fattibilità economica al di sotto degli ordini ad alto volume. La tecnica è particolarmente conveniente nella gamma 200-350 mm, dove sono specificati la maggior parte dei riflettori industriali per alti soffitti, faretti da incasso architettonici e cupole per lampade a sospensione. L'altezza/profondità dei paralumi centrifughi è limitata a circa il 40-60% della dimensione del diametro, poiché forme più profonde richiedono un movimento dello stampo multi-asse più complesso. Per forme a cupola più profonde, la formatura centrifuga in due pezzi (due mezze cupole unite insieme) o tecniche ibride di formatura centrifuga e pressatura possono estendere la gamma di profondità pratica senza riprogettare l'attrezzatura di produzione.
La formatura centrifuga e lo stampaggio a pressione competono in gamme di produzione ad alto volume simili, con la centrifuga che offre vantaggi di qualità per le forme simmetriche a costi unitari leggermente superiori. La velocità di produzione della centrifuga è tipicamente di 200-400 pezzi all'ora rispetto agli 800-1500 pezzi all'ora per lo stampaggio a pressione a cavità singola, rendendo la centrifuga circa 2-3 volte più lenta. Tuttavia, la centrifuga produce una superiore uniformità dello spessore delle pareti (+/-0,15 mm vs +/-0,3 mm), una migliore finitura della superficie interna per applicazioni con riflettori e un peso complessivo inferiore poiché è necessario meno vetro per un'integrità strutturale equivalente. Gli stampi per la formatura centrifuga costano da 1.200 a 4.500 dollari per design rispetto agli 800-3.500 dollari per lo stampaggio a pressione, riflettendo il meccanismo di rotazione più complesso. Per applicazioni di riflettori simmetrici ad alto volume in cui le prestazioni ottiche contano, la formatura centrifuga è la scelta standard nonostante il prezzo superiore. Per i paralumi decorativi in cui l'aspetto predomina e l'uniformità dello spessore delle pareti è meno critica, lo stampaggio a pressione rimane più conveniente.
Sì, i paralumi in vetro centrifugato possono essere colorati mediante colorazione nella massa durante la fase di fusione del vetro o rivestiti in superficie dopo la formatura per specifici effetti decorativi o funzionali. La colorazione nella massa produce una tinta uniforme permanente in tutto lo spessore del vetro utilizzando pigmenti di ossido metallico (cobalto per il blu, ferro per l'ambra, cromo per il verde, manganese per il viola); questo è il metodo preferito per le applicazioni di illuminazione poiché il colore non può sbiadire o sbucciarsi. I rivestimenti superficiali post-formatura includono smalto bianco opaco applicato alle superfici interne per applicazioni con riflettori ad alta riflettanza, vernici spray esterne per finiture decorative, loghi e motivi serigrafati e rivestimenti metallici speculari per effetti di lusso di design. Il rivestimento interno bianco è il trattamento più comune per i paralumi centrifughi, aumentando la riflettanza della luce misurata dal 65-75% (vetro semplice) all'88-92% (rivestito di bianco), il che migliora significativamente l'emissione di lumen dell'apparecchio. Lo spessore del rivestimento è tipicamente di 50-150 micron e viene cotto a 600 °C per aderire permanentemente alla superficie del vetro.
Sì, i paralumi in vetro centrifugato sono particolarmente adatti per applicazioni industriali e commerciali perché la tecnica eccelle nelle geometrie dei riflettori simmetrici comuni in questi ambienti. Gli apparecchi industriali per alti soffitti (magazzini, piani di produzione, palestre) utilizzano tipicamente riflettori parabolici formati per centrifugazione con diametro di 300-500 mm abbinati a lampadine LED ad alta potenza o ad alogenuri metallici. L'illuminazione commerciale al dettaglio utilizza paralumi a cupola centrifuga da 150-250 mm in faretti montati su binario e faretti da incasso per una distribuzione precisa della luce sulle esposizioni della merce. L'illuminazione degli edifici per uffici utilizza spesso coperture di lenti formate per centrifugazione per apparecchi a incasso di tipo troffer. Per queste applicazioni, l'uniformità dello spessore delle pareti e la qualità della superficie interna prodotte dalla formatura centrifuga forniscono benefici misurabili nell'efficienza dei lumen dell'apparecchio (tipicamente dall'8 al 15% superiori rispetto alle alternative stampate a pressione) e nel controllo dell'angolo del fascio. Le specifiche per uso industriale richiedono tipicamente materiale in borosilicato con rivestimento interno bianco, temprato per la resistenza agli urti e dati fotometrici CRI che convalidano le prestazioni del fascio.
I paralumi riflettenti formati per centrifugazione possono essere rifiniti con cinque principali opzioni di rivestimento mirate a diverse esigenze di illuminazione e design. Lo smalto ceramico bianco opaco produce una riflettanza dell'88-92% ed è lo standard per i riflettori industriali per alti soffitti; viene applicato come rivestimento di 80-150 micron e cotto a 600 °C per un'adesione permanente. Il rivestimento a specchio argentato utilizza alluminio o argento depositati sottovuoto ottenendo una riflettanza del 95-97%, utilizzato per apparecchi architettonici di fascia alta che richiedono la massima efficienza dei lumen. Il rivestimento bianco diffuso con micro-trama controllata produce una riflettanza del 75-82% con una distribuzione della luce più morbida preferita per l'illuminazione al dettaglio e dell'ospitalità. L'interno lucido speculare senza rivestimento preserva l'aspetto del vetro trasparente a una riflettanza del 65-75% per apparecchi di design in cui il vetro stesso è un elemento visivo. I rivestimenti interni colorati personalizzati (blu, ambra, oro) producono effetti di luce colorati e drammatici per applicazioni d'accento e decorative. Ogni opzione di rivestimento ha diversi costi di applicazione, caratteristiche di durabilità e limiti di temperatura operativa che discutiamo durante la specifica dell'apparecchio.
I paralumi per lampade in vetro centrifugato durano tipicamente 20-30 anni in servizio industriale, superando spesso la durata degli alloggiamenti degli apparecchi di illuminazione e dei componenti elettrici a cui sono abbinati. La durata dipende principalmente dall'ambiente di lavoro: gli spazi industriali interni asciutti (magazzini, sale meccaniche, parcheggi) vedono durate tipiche di 25-30+ anni con un degrado minimo. Gli ambienti umidi o chimicamente attivi (lavorazione alimentare, piscine, produzione con sostanze chimiche disperse nell'aria) riducono la durata a 15-20 anni a causa del degrado del rivestimento o della corrosione superficiale. Le modalità di guasto comuni includono la delaminazione del rivestimento (dal 5 all'8% dei paralumi dopo oltre 10 anni in ambienti umidi), l'appannamento superficiale dovuto a residui di prodotti chimici per la pulizia e danni da impatto dovuti al contatto con carrelli elevatori o manutenzione. Consigliamo un'ispezione annuale per verificare l'uniformità del rivestimento, le scheggiature sui bordi e qualsiasi opacità superficiale visibile. I paralumi in vetro di ricambio sono disponibili per la maggior parte dei modelli di apparecchi di illuminazione standard per almeno 10 anni dopo l'acquisto originale, supportando l'economia di manutenzione a lungo termine per gli acquirenti industriali.
Sì, i paralumi in vetro centrifugato possono essere progettati per produrre distribuzioni fotometriche specifiche definite da file IES (Illuminating Engineering Society) o specifiche di progettazione dell'illuminazione simili. Il processo inizia con il progettista dell'illuminazione che fornisce l'angolo del fascio target, la distribuzione della candela e qualsiasi caratteristica di cut-off richiesta, tipicamente come file IES da software di progettazione dell'illuminazione (DIALux, AGi32, Relux). Il nostro team di ingegneri traduce questi requisiti in parametri di geometria del vetro (equazioni di curve paraboliche, profondità del riflettore, posizione del punto focale e specifiche del rivestimento interno) che producono la distribuzione della luce richiesta. I campioni prototipo vengono convalidati utilizzando la misurazione a sfera integratrice nel nostro laboratorio ottico, confrontando le prestazioni fotometriche effettive rispetto al file IES target con una precisione tipica entro il +/-5% dei valori di candela specificati. Lo sviluppo fotometrico personalizzato richiede 25-40 giorni, comprese le iterazioni dei prototipi. I file fotometrici convalidati vengono quindi registrati presso le principali librerie di software di progettazione dell'illuminazione per supportare gli architetti che specificano i nostri paralumi nei progetti di apparecchi di illuminazione.