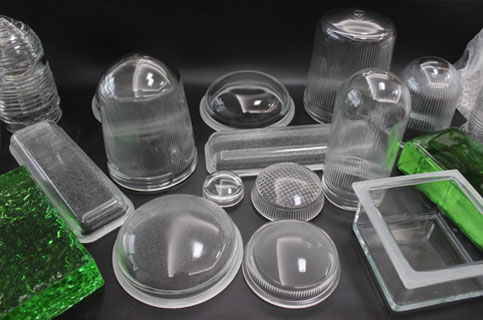
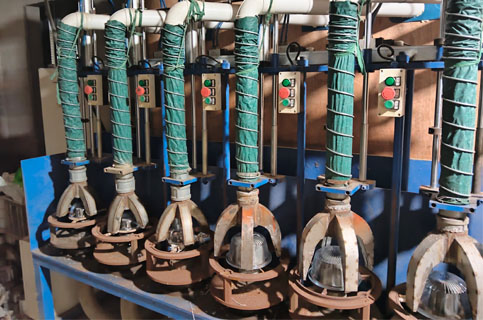
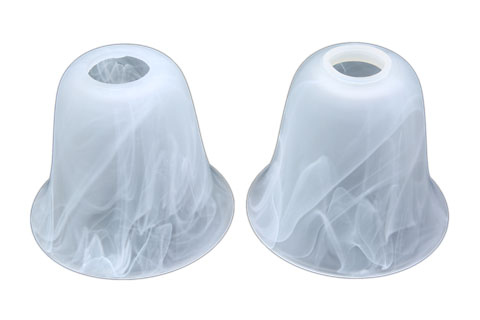
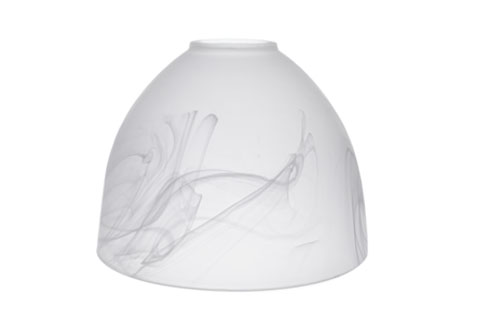
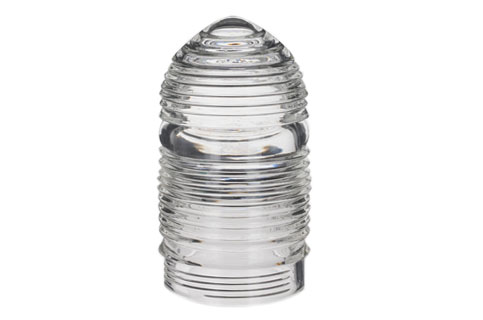
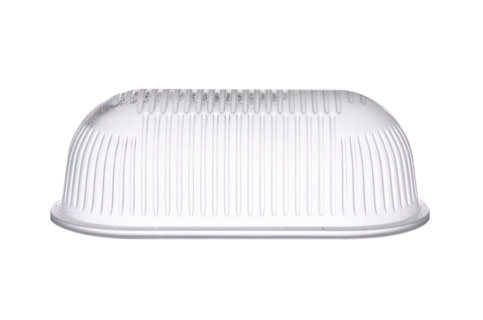
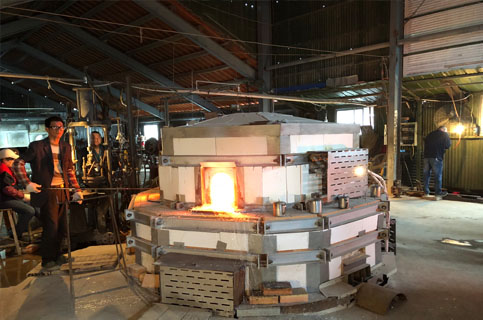
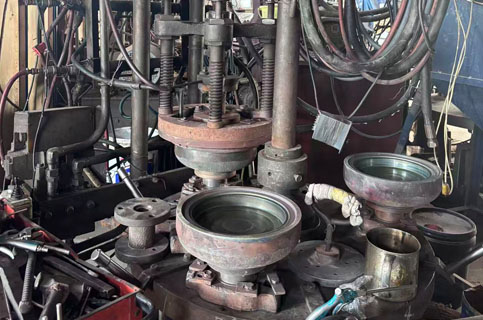
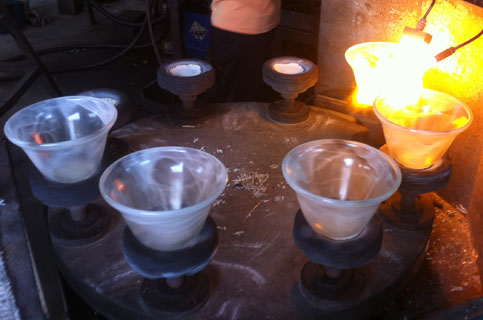
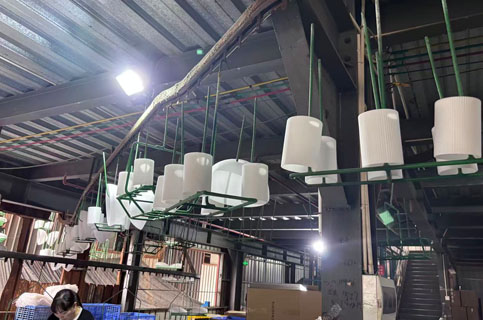
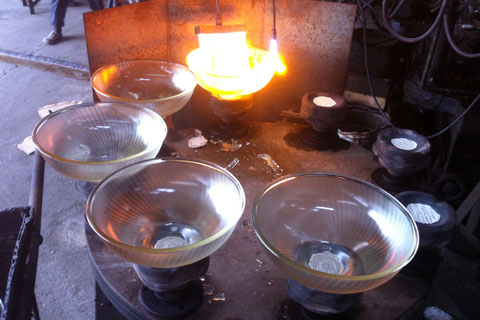
La stampatura a macchina è una tecnica di formatura del vetro ad alto volume in cui una goccia misurata di vetro fuso a circa 1100 °C viene fatta cadere in uno stampo in acciaio o ghisa, quindi compressa da un puntone che costringe il vetro a riempire la cavità dello stampo e ad assumere la sua forma finale in circa 4-6 secondi. La tecnica è stata sviluppata tra il 1820 e il 1830 e ha rivoluzionato la produzione del vetro consentendo la produzione di massa a costi nettamente inferiori rispetto ai metodi di soffiaggio tradizionali. Le moderne macchine per pressatura automatica producono 800-1500 pezzi per turno con tolleranze dimensionali costanti di +/-0,3 mm. Dopo la pressatura, i paralumi passano attraverso un forno di ricottura (un forno a tunnel a temperatura controllata) per 30-60 minuti per raffreddare lentamente il vetro e allevare le tensioni interne, prevenendo successive fcrepature. La pressatura a macchina è il metodo di produzione standard per i paralumi che richiedono grandi volumi, coerenza dimensionale e prezzi competitivi, rappresentando circa il 70% della produzione globale di paralumi commerciali.
Il MOQ standard per i paralumi in vetro stampato a macchina è di 500 pezzi per design utilizzando uno stampo esistente del nostro catalogo, o 1.000-3.000 pezzi per design durante lo sviluppo di un nuovo stampo personalizzato. Gli ordini con stampi a magazzino vengono spediti entro 25-35 giorni dal pagamento del deposito, mentre gli ordini con stampi personalizzati richiedono 40-65 giorni in totale, incluso lo sviluppo dello stampo (in genere 25-40 giorni per la progettazione dello stampo, la lavorazione meccanica e la pressatura di prova). Il costo di sviluppo di un nuovo stampo varia da 800$ per paralumi semplici a pareti dritte fino a 3.500$ per stampi complessi a più cavità con motivi interni. Per gli acquirenti ad altissimo volume (50.000+ pezzi all'anno per design), possiamo sviluppare stampi progressivi a più cavità che aumentano la velocità di produzione a oltre 2.000 pezzi per turno, riducendo il costo per pezzo del 15-25% rispetto agli utensili a cavità singola. Il tempo di transito del trasporto marittimo aggiunge 25-40 giorni ai tempi di consegna della produzione a seconda del porto di destinazione.
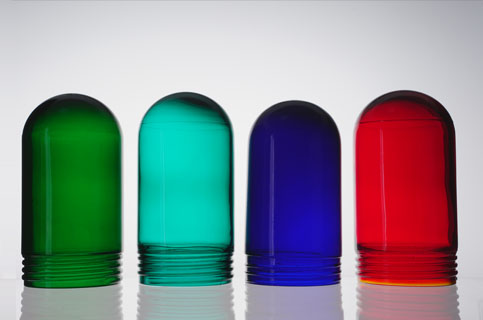
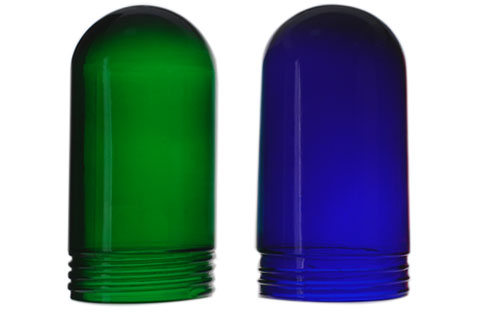
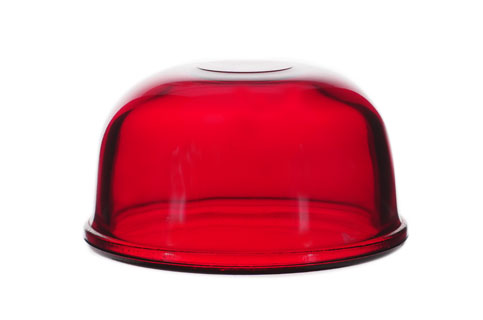
La coerenza del colore tra i grandi ordini stampati a macchina viene mantenuta attraverso la fusione del vetro controllata in lotti e il monitoraggio continuo della qualità. Ogni colore è prodotto da una formula di lotto principale con pigmenti di ossido metallico pesati con una precisione di +/-0,5% e mescolati accuratamente prima di essere caricati nel forno. Il forno funziona continuamente a 1450-1480 °C con un tempo di permanenza costante di 12-18 ore per garantire la completa dissoluzione del pigmento. Durante la produzione, il nostro team di controllo qualità misura il colore utilizzando uno spettrofotometro su campioni prelevati ogni 30 minuti, confrontandoli con il riferimento cromatico principale con una varianza Delta-E accettabile di 1,5 (impercettibile per l'occhio umano). I pezzi che non rientrano nelle specifiche vengono scartati prima dell'imballaggio. Per i progetti multi-spedizione che richiedono la corrispondenza dei colori tra cicli di produzione separati, conserviamo campioni di colore principali e documentazione dei lotti per 5 anni, supportando riordini che corrispondono alla specifica originale entro un Delta-E 2.0 nel corso degli anni.
Machine-pressed glass lamp shades are typically produced in wall thicknesses from 3mm to 8mm, with 4-5mm being the most common production range for general lighting applications. Wall thickness selection balances structural strength, weight, light transmittance, and per-piece cost. Thinner walls (3mm) reduce material cost by 15-20% and produce slightly better light transmittance, but offer lower impact resistance suitable mainly for decorative pendants in low-risk locations. Thicker walls (6-8mm) provide premium appearance with substantial edge refraction, higher impact resistance, and longer service life under heat exposure – typical choices for commercial lighting and high-end residential. Press machines can produce variable wall thickness within a single shade by designing the mold cavity accordingly, allowing thicker bases for stability with thinner top sections. We provide thickness recommendations based on bulb wattage, fixture mounting, and intended environment during the design consultation phase.
Yes, machine-pressed lamp shades can be tempered after the initial pressing and annealing cycle to provide 4-5x impact strength improvement over standard annealed glass. Tempering involves reheating the pressed shade to 620-650C and then rapidly cooling the surface with controlled air jets, creating compressive surface stress that resists impact and thermal shock. Tempered machine-pressed shades meet IK08 to IK10 impact ratings depending on wall thickness and shade geometry, suitable for vandal-resistant outdoor luminaires, school cafeterias, gymnasiums, transit shelters, and any installation with elevated impact risk. Tempered shades cost approximately 25-40% more than annealed equivalents due to the additional heat treatment cycle. When broken, tempered glass fragments into small rounded granules rather than sharp shards, significantly reducing injury risk. Tempered shades cannot be modified after tempering – all drilling, cutting, and edge finishing must be completed before the tempering process.
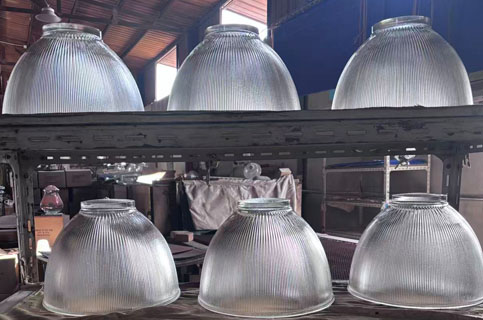
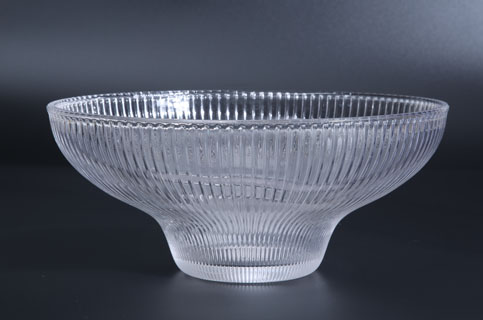
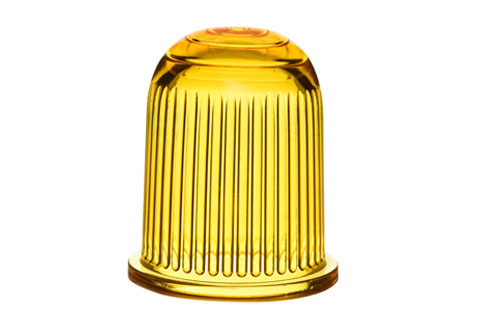
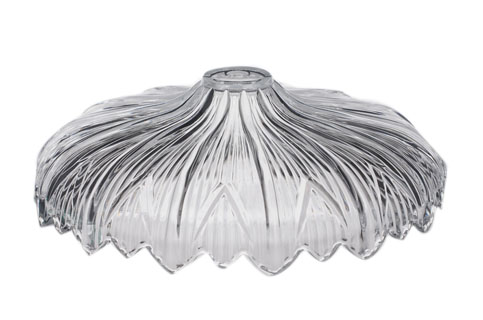
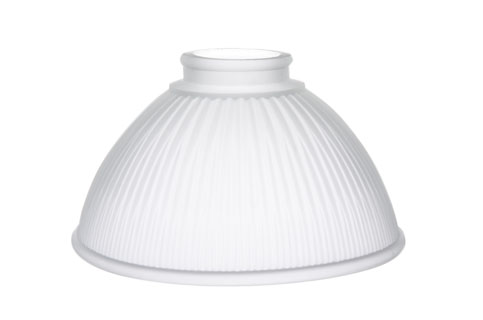
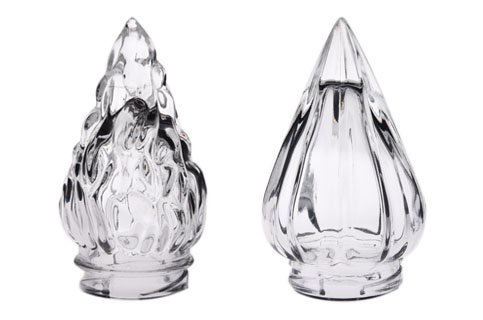
La pressatura a macchina produce ampie finiture superficiali e motivi direttamente dal design dello stemma, eliminando la necessità di un trattamento superficiale secondario. Le opzioni di motivi comuni includono scanalature verticali e a spirale, sfaccettature esagonali e a diamante, motivi prismatici rifrangenti la luce, rilievi decorativi (floreali, geometrici, loghi personalizzati), texture granulose e marchi di fabbrica integrati come loghi e codici SKU. Il motivo viene impresso permanentemente sulla superficie del vetro durante la pressatura e non si usura mai, a differenza delle alternative incise ad acidi o sabbiate. Le opzioni di finitura superficiale includono lucido brillante (predefinito per vetro trasparente), opaco satinato ottenuto tramite sabbiatura dopo la pressatura e finiture smerigliate incise ad acido per effetti di luce diffusa. Per effetti decorativi multicolore, le tonalità pressate a macchina possono essere parzialmente verniciate, serigrafate con inchiostri ceramici o immerse in rivestimenti di smalto colorato. Ciascun trattamento superficiale viene applicato come fase di produzione separata dopo i cicli di pressatura e ricottura.
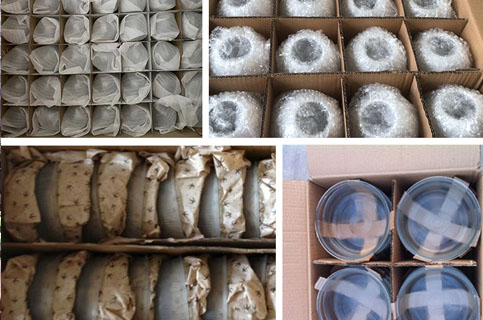
I paralumi stampati a macchina sono confezionati utilizzando un sistema di protezione standardizzato a tre strati ottimizzato per spedizioni di esportazione ad alto volume. Ogni pezzo è avvolto singolarmente in schiuma EPE da 3-5 mm, inserito in celle di cartone ondulato fustellate contenenti da 12 a 48 pezzi per scatola interna, quindi caricato in scatole principali di esportazione a 5 strati che tipicamente contengono da 4 a 12 scatole interne a seconda delle dimensioni del paralume. Le scatole principali includono rinforzi sugli angoli e imbottitura inferiore e sono pallettizzate in dimensioni di container standard 40HQ o 20GP per una densità di spedizione ottimale. Questo sistema di imballaggio ha mantenuto il nostro tasso di rottura dei paralumi stampati a macchina al di sotto dello 0,3% su oltre 15.000 spedizioni di esportazione. Per l'imballaggio pronto per la vendita al dettaglio, offriamo scatole di colore stampate con codici a barre, inserti di istruzioni e finitura termoretraibile adatta per la vendita diretta tramite Amazon FBA, eBay, negozi di illuminazione tradizionali e catene di bricolage. L'imballaggio per la vendita al dettaglio aggiunge circa $0,40-$1,20 per pezzo a seconda della complessità del design.
Our machine pressing operation has production capacity of approximately 3.2 million pieces per year across multiple press lines, with individual single-cavity press machines producing 800-1500 pieces per 8-hour shift. For high-volume orders (10,000+ pieces per design), production typically schedules within 30-45 days from deposit and runs 12-18 days through the press and annealing cycles, followed by 5-7 days for quality inspection and packing. Very large orders exceeding 100,000 pieces per design may be split across multiple shipments to optimize container loading and buyer warehouse capacity. We can dedicate specific press lines exclusively to large customers’ production for extended periods, allowing predictable delivery scheduling and tighter quality control. Annual purchase agreements above 500,000 pieces unlock preferential capacity allocation, priority production scheduling during peak season (March-August), and volume-tier pricing typically 15-25% below standard wholesale rates.
Yes, machine-pressed shades can be produced to meet glass component requirements for UL 1598 (US luminaire standard), UL 153 (portable lamps), CE EN 60598 (European luminaire standard), CCC (China Compulsory Certification), CB Scheme certification (IEC 60598), and various country-specific standards. The glass material itself complies with general lighting industry requirements without modification – certification primarily concerns the complete fixture assembly. We provide glass component test reports covering thermal endurance per IEC 60068, dimensional conformity, and material composition documentation. For luminaire manufacturers integrating our shades into UL or CE certified fixtures, we supply technical files including drawings, batch traceability data, and material certificates of analysis required for their certification audits. Test reports from accredited third-party labs (SGS, Intertek, TUV) are available at additional cost of $300-$800 per test category. We have supplied glass components to luminaire brands with active UL, CE, and CCC certifications for over 12 years.
Machine pressing offers four advantages over hand-blowing: cost (typically 60-75% lower per-piece pricing for equivalent designs), dimensional consistency (+/-0.3mm versus +/-3mm for hand-blown), production capacity (800-1500 pieces per shift versus 30-60 per craftsman per day), and predictable lead times due to standardized process steps. Trade-offs include lack of organic character that hand-blowing provides (each press-pressed shade is nearly identical), limited design flexibility for asymmetric or compound-curve shapes, and minimum order quantities required to amortize mold tooling investment. For commodity lighting applications (volume retail, building developer projects, hotel chain rollouts), machine pressing is the standard choice due to its cost-quality balance. For boutique designer brands, luxury residential projects, and one-off artistic installations where each piece’s individual character contributes to the design narrative, hand-blowing remains preferred despite the cost premium. Most successful lighting brands use both techniques across their product range.