Paralumi in vetro | Vetrerie per illuminazione personalizzata
Processo di produzione dei paralumi in vetro
Esplora il nostro flusso di lavoro completo per la produzione di paralumi in vetro: miscelazione delle materie prime, formatura in stampo, lucidatura a fuoco, ricottura di precisione, foratura CNC e finitura superficiale.
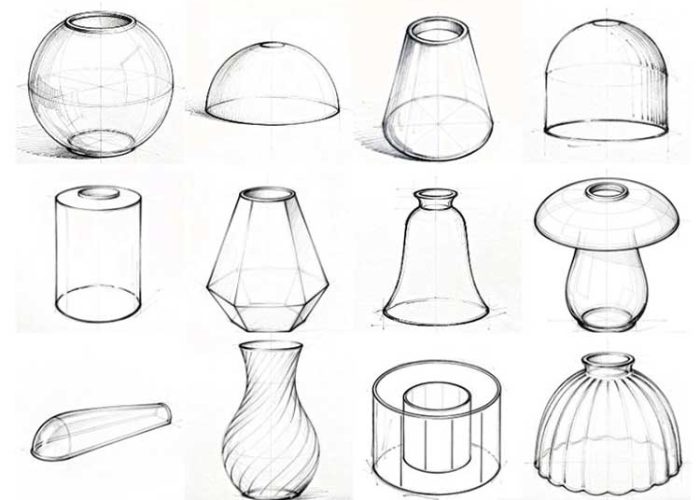
Approfondimento dettagliato del processo produttivo
Il nostro protocollo di produzione di paralumi in vetro in 9 fasi trasforma la silice grezza in componenti per illuminazione di grado industriale attraverso un trattamento termico controllato, una finitura meccanica di precisione e un'ingegneria superficiale multistrato. Ogni fase integra punti di controllo qualità in linea per garantire resistenza agli shock termici e integrità strutturale per applicazioni di illuminazione commerciale.
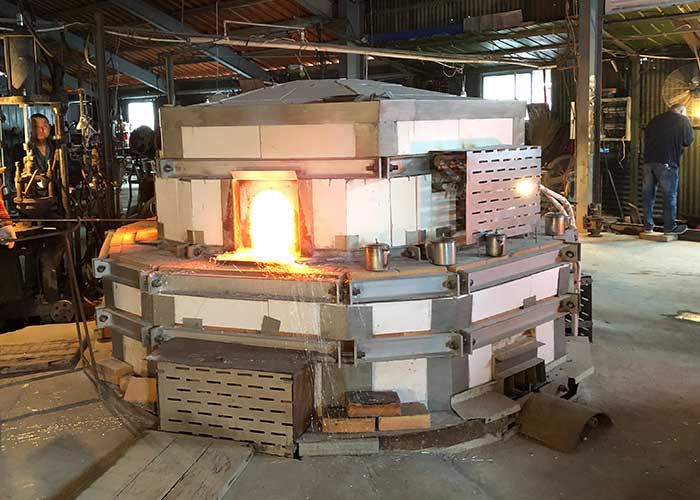
1. Fusione del materiale originale nel forno
- Vetro sodo-calcico: SiO₂ 70-74%, Na₂O 12-14%, CaO 8-10%
- Borosilicato: B₂O₃ 12-13% (espansione termica 3,3×10⁻⁶/K)
- Coloranti: Fe₂O₃ (verde), CoO (blu), Se/CdS (rosso) – precisione di dopaggio ±0,001%
“Il colore del tuo paralume non sbiadirà né subirà variazioni tra i lotti di produzione: la nostra calibrazione spettrofotometrica garantisce la coerenza cromatica.”
2. Tecnologie di formatura termica
Le superfici degli stampi sono rivestite con spray al nitruro di boro (BN) per prevenire l'adesione del vetro e prolungare la durata dello stampo a oltre 50.000 cicli. Per il vetro opale, controlliamo l'atmosfera di fluoro per creare un'opacità cristallina uniforme senza striature.
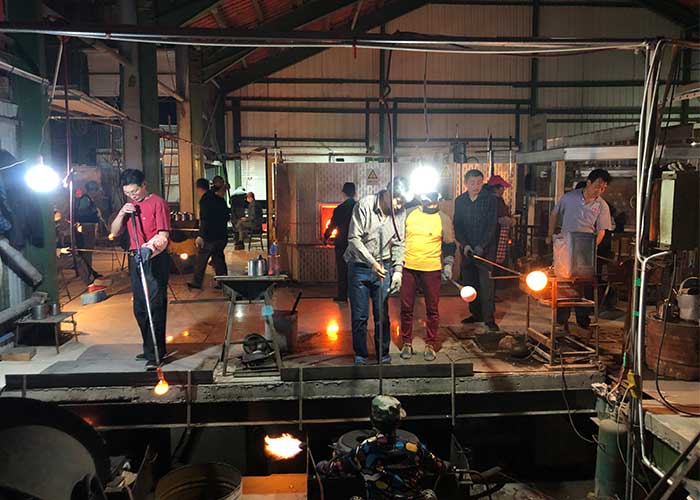

3. Trattamento termico di distensione
Il processo di ricottura dei paralumi in vetro prevede il riscaldamento del paralume a una temperatura leggermente inferiore al suo punto di ammorbidimento (tipicamente 500-550℃) in un forno controllato, il mantenimento di questa temperatura per un certo periodo per rilasciare le tensioni interne generate durante la formatura, e infine il raffreddamento graduale a una velocità lenta e uniforme (solitamente 10-20℃/ora) fino a temperatura ambiente. Questo processo impedisce al paralume di creparsi a causa delle tensioni residue e ne migliora la stabilità termica e la durata.
4. Lavorazione meccanica di precisione
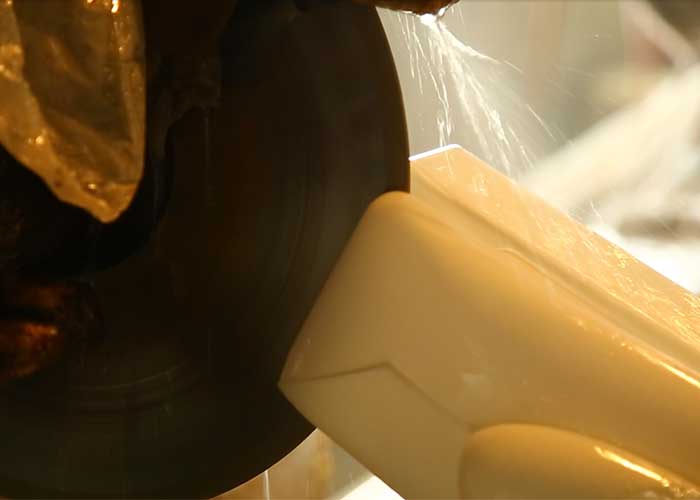
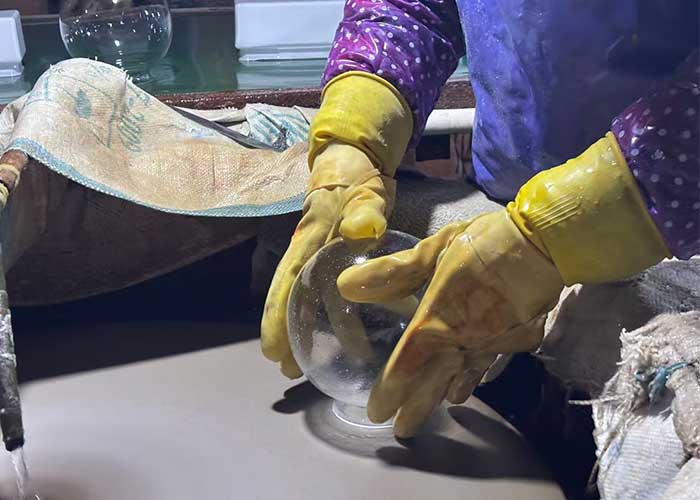
Taglio:Il processo di taglio a freddo dei paralumi in vetro utilizza un utensile di taglio di precisione (come un tagliavetri a diamante) per tagliare il paralume in vetro a temperatura ambiente. Per prima cosa, segnare con precisione la linea di taglio, quindi applicare una pressione adeguata per incidere la superficie del vetro lungo la linea e infine separare delicatamente il vetro lungo il graffio per ottenere la forma desiderata. In questo modo si evitano danni termici causati dal taglio ad alta temperatura e si garantisce l'integrità della superficie del paralume.
5. Rifinitura del bordo
Il processo di molatura e bisellatura dell'apertura del paralume in vetro: prima di tutto, fissare saldamente il paralume, quindi utilizzare un utensile di molatura professionale per molare il bordo dell'apertura in modo da renderlo piatto e liscio.
6. Foratura
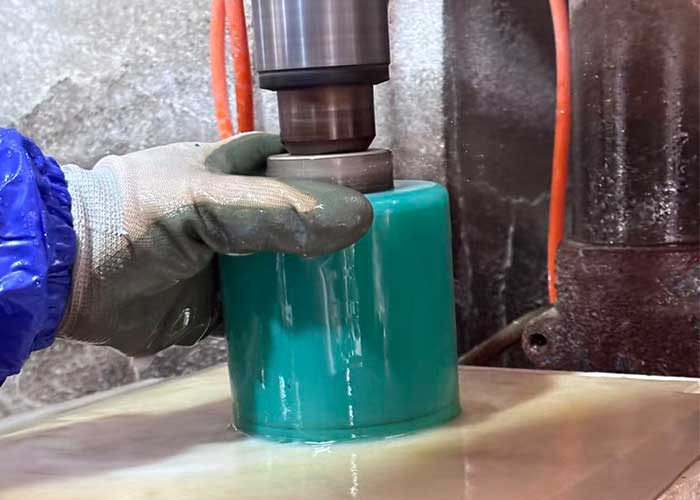
Il processo di foratura dei paralumi in vetro: prima di tutto, segnare con precisione la posizione del foro sul paralume e fissarlo saldamente per evitare che scivoli. Successivamente, utilizzare una punta diamantata (idonea per il vetro) per forare a bassa velocità e spruzzare continuamente acqua per raffreddare la punta e il vetro, prevenendo crepe causate dal surriscaldamento. Forare lentamente e in modo uniforme fino a penetrare il vetro, assicurandosi che il foro sia liscio e privo di sbavature.
7. Profilatura dei bordi e rifinitura di sicurezza
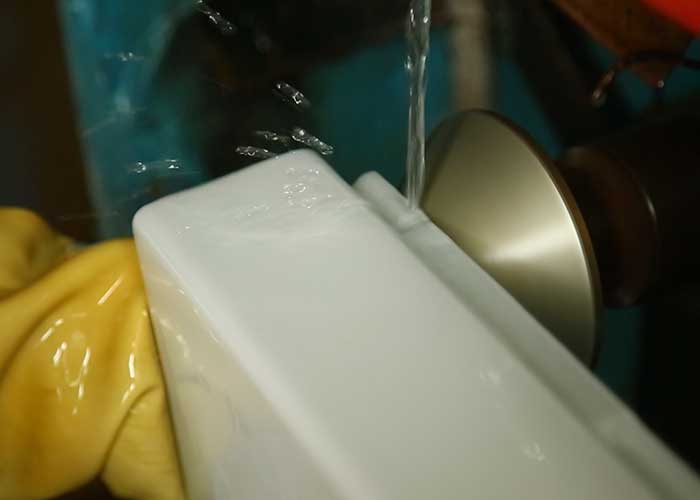
utilizzare un utensile di bisellatura per lavorare il bordo creando un angolo inclinato liscio, rimuovendo bordi taglienti e sbavature, così da garantire la sicurezza e l'estetica dell'apertura del paralume.
8. Sabbiatura o incisione acida
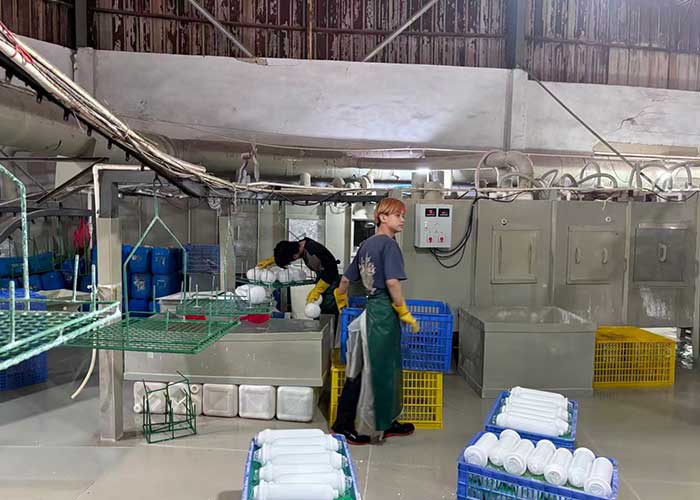
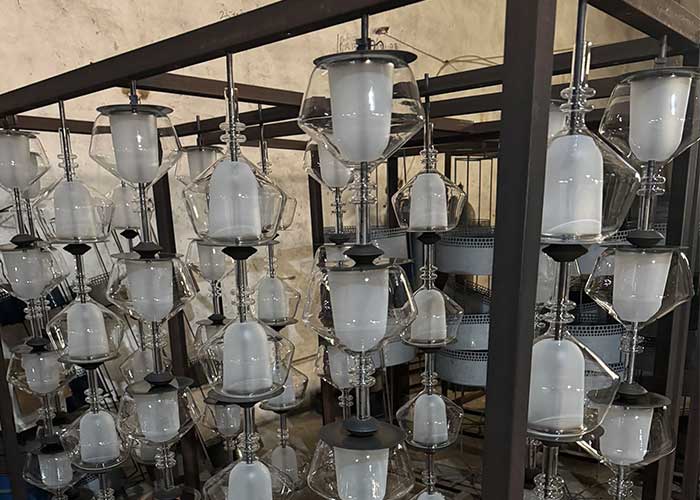
9. Ingegneria delle superfici
Domande frequenti
Jingxin Glassware gestisce sei principali processi di produzione del vetro nella sua base di produzione a Yancheng e nell'area uffici di oltre 48.430 piedi quadrati (circa 4.500 m²): soffiato a bocca (paralumi artistici a forma libera), borosilicato lavorato a lume (formato con precisione a cannello a 820 °C), pressato a macchina (formatura con macchina IS ad alto volume per sfere opaline), centrifugazione (ciotole a sospensione a parete uniforme), curvato a caldo (schermi per applique da parete post-formati) e tradizionale soffiaggio a mano libero. Ciascun processo utilizza forni dedicati, tunnel di ricottura e stampi di formatura calibrati per la famiglia di vetro di destinazione: sodico-calcico, borosilicato 3.3 o vetro opalino latte. La scelta del processo dipende dalla complessità della geometria, dalla tolleranza dello spessore delle pareti, dai requisiti di finitura superficiale e dal volume dell'ordine. Per gli acquirenti B2B, i nostri ingegneri consigliano il processo più conveniente durante la fase dei campioni, bilanciando l'intento estetico con l'economia dei MOQ e tempi di consegna per la produzione di 25-45 giorni per progetti OEM/ODM.
La fabbrica lavora quattro principali composizioni chimiche del vetro: vetro sodico-calcico (SiO₂ 72%, Na₂O 14%, CaO 9% — utilizzato per paralumi decorativi e design trasparenti/colorati), borosilicato 3.3 (B₂O₃ 13%, SiO₂ 81% — coefficiente di dilatazione termica 3.3×10⁻⁶/K, conforme alla norma ASTM E438 Tipo I Classe A), vetro opalino latte (opacizzanti a base di fosfati e fluoruri che producono una trasmissione diffusa di circa ~85%) e sostituti del cristallo senza piombo. Le materie prime, tra cui sabbia silicea (Fe₂O₃ <0.012%), carbonato di sodio e acido borico, provengono da fornitori certificati con documentazione COA del lotto. Il rottame di vetro (vetro riciclato) viene incorporato al 15-30% per ridurre l'energia di fusione. Tutte le formulazioni soddisfano i limiti RoHS, REACH e della Proposition 65 della California per piombo e cadmio, con tracciabilità del lotto mantenuta per 24 mesi a supporto di richiami, audit e esigenze di documentazione di conformità per l'acquirente.
La produzione si avvale di tre forni a vasca a gas a flusso continuo (capacità combinata di 45 tonnellate metriche al giorno, operanti a una zona di fusione di 1480-1550 °C con una temperatura di esercizio di 1100-1200 °C), supportati da sei forni a crogiolo per lotti corti colorati e speciali. Le apparecchiature di formatura comprendono due macchine IS (sezione individuale) per pressatura e soffiaggio per sfere opaline, quattro postazioni di centrifugazione per ciotole simmetriche, dodici postazioni di raccolta/soffiaggio a bocca con riscaldatori per tubi e banchi dedicati alla lavorazione a lume del borosilicato con torce ossigeno-propano. La ricottura viene eseguita in tre tunnel continui (raffreddamento controllato da 4-8 ore da 560 °C a temperatura ambiente) per prevenire tensioni residue. Laincisione CNC, le cabine di satinatura a sabbiatura e le linee di verniciatura a spruzzo offrono rifiniture a valle. La manutenzione delle apparecchiature segue i protocolli TPM (Total Productive Maintenance) con interventi di manutenzione preventiva documentati ogni 720 ore operative.
Jingxin Glassware maintains documented quality-control procedures and has a Sedex SMETA 4-Pillar audit; RoHS and REACH compliance documentation is available for applicable projects. Product-specific compliance includes RoHS 2.0, REACH SVHC screening, California Proposition 65, FDA 21 CFR 175.300 for food-contact glass, and CE marking documentation for EU electrical lighting fittings. Quality control follows AQL 2.5 (general) or AQL 1.5 (critical visual) per ANSI/ASQ Z1.4 sampling tables, with documented inspection at five stages: raw material incoming, hot-end forming, post-annealing, finishing, and final packing. Each export carton includes batch number, inspection report, and packing list — supporting buyer’s import customs documentation and downstream traceability requirements for retailers and lighting brands.
Lo sviluppo dello stampo segue un flusso di lavoro strutturato in otto fasi: (1) revisione del disegno 2D o del file STEP 3D da parte del team ingegneristico, (2) feedback DFM (progettazione per la producibilità) entro 5 giorni lavorativi che evidenzia angoli di sformo, spessore delle pareti e vincoli della linea di divisione, (3) preventivo per l'attrezzaggio con costi dello stampo compresi tra 400 $ e 2.800 $ a seconda della complessità e del numero di cavità, (4) lavorazione CNC di stampi in grafite o ghisa in 25-35 giorni, (5) campionatura del primo articolo con 3-5 pezzi prototipali, (6) ciclo di approvazione dimensionale ed estetica, (7) consegna della documentazione equivalente al PPAP e (8) rilascio per la produzione. Gli stampi sono di proprietà dell'acquirente dopo il pagamento completo e vengono immagazzinati gratuitamente per tre anni in caso di produzione attiva. L'aspettativa di vita dello stampo è di 80.000-200.000 cicli a seconda della famiglia di vetro e del processo di formatura, con possibilità di rigenerazione al 30-40% del costo di un nuovo stampo.
La capacità produttiva combinata della fabbrica è di circa 4,5 milioni di pezzi all'anno su tutti i processi, con una capacità giornaliera di 12.000-15.000 pezzi a seconda del mix di prodotti. Le linee a pressa meccanica funzionano 24/7 a 3.000-4.500 pezzi per turno; la produzione a bocca e lampwork è di 80-150 pezzi per artigiano per turno. La programmazione degli ordini utilizza un sistema MRP che raggruppa per colore del vetro, compatibilità dello stampo e data di spedizione — il tempo di consegna tipico è di 25 giorni per i modelli a magazzino e 35-45 giorni per nuovi stampi OEM. La stagione di punta (agosto-novembre per il mercato dell'illuminazione natalizia) richiede 15-30 giorni aggiuntivi di tempo di consegna; si consiglia agli acquirenti di confermare le previsioni entro luglio. La produzione urgente a 1,3× del prezzo standard riduce il tempo di consegna di circa il 30%, utile per rifornimenti o campioni per fiere che richiedono una rapida evasione.
Standard packaging is foam-lined 5-ply corrugated export cartons with individual product polyethylene bags and EPE foam inserts, designed to pass ISTA 3A drop and vibration testing. Per-carton quantity is optimized for 20-25kg gross weight to comply with manual handling regulations. Pallet configuration uses heat-treated ISPM-15 compliant wooden pallets with stretch-wrap and corner protectors, typical 600-1,200 pieces per pallet. Shipping options include FOB Shanghai/Ningbo for full-container loads (20’GP holds ~6,000-9,000 pieces; 40’HQ holds ~14,000-20,000 pieces), LCL consolidation for smaller orders, and door-to-door DDP service via partner forwarders. Custom retail-ready packaging — printed master cartons, color boxes, hang tags, barcodes (UPC/EAN) — is available with artwork approval and 7-10 day additional lead time.
Documented defect rate across all production lines averages 1.2-1.8% (vs industry benchmark 3-5%), measured at final QC and tracked monthly on SPC control charts. Defect categories include stones/cord (raw material), bubbles >2mm, off-center forming, scratches, chips, and color variation outside ΔE 2.5 tolerance. Pre-shipment inspection covers 100% of critical-finish products and AQL 2.5 sampling for general decorative items, with photo documentation provided to buyers on request. Quality claims must be submitted within 60 days of arrival with photos, batch numbers, and defect quantity; valid claims are resolved via free-of-charge replacement in next shipment or credit note. Third-party inspection services (SGS, Bureau Veritas, Intertek) are welcomed at buyer cost — Jingxin coordinates inspector access and provides batch samples on request.
Sustainability measures include 22-28% cullet (recycled glass) incorporation reducing batch melt energy by 8-12%, regenerative furnace heat recovery capturing ~35% exhaust heat, and waste heat used to preheat raw materials. The factory operates on 30% solar-supplemented electricity (180kW rooftop PV installed 2022) and water recirculation for cooling reduces freshwater draw by 65%. Glass cullet from in-house defects (~1.5% of output) is 100% reintroduced to the batch. Packaging uses FSC-certified corrugated cardboard and recyclable LDPE film. The factory tracks Scope 1 and Scope 2 emissions for buyers’ Science Based Targets initiative (SBTi) reporting, providing kgCO₂e per kilogram of finished glass on request. Environmental and product-specific compliance documentation is confirmed by product and destination; buyers should request the current certificate scope and validity before relying on a certification claim.
Yes — current R&D and production capability covers four emerging trends: (1) smart-lighting compatible shades engineered for thermal load from 9-15W LED modules with photometric tests verifying luminous transmission and beam angle, (2) ultra-thin (1.5-2.5mm) wall lightweight designs reducing freight cost and supporting installation in modular ceiling systems, (3) biophilic and organic-form shades using mouth-blown free-form techniques for hospitality and high-end residential, and (4) circular-economy designs with cullet content up to 35% and end-of-life recyclability documentation. The engineering team works with lighting brands on integrated solutions — driver compatibility, IES file generation, ENERGY STAR luminaire qualification support, and DLC Premium fixture submissions. Full custom OEM development typically follows the 45–65 day cycle after design and deposit confirmation; final timing is project-specific, with an NDA available before drawings or specifications are exchanged.