Asitle Dağlama ve Kumlama Cam Abajurlar: Aydınlatma Üreticileri İçin Kapsamlı Teknik Kılavuz

Yazar: Eva

Giriş: Yüzey İşlemi Neden Cam Abajur Kalitesini Belirler?

Cam abajurlar işlevsel aydınlatma bileşenlerinden çok daha fazlasıdır; onlar kritik marka farklılaştırıcılarıdır Algılanan değeri, ışık kalitesini ve pazar konumlandırmasını belirleyen faktörlerdir. İster asitle dağlama or kumlamaolsun, yüzey işlem yöntemi doğrudan optik performansı, dayanıklılığı, üretim maliyetlerini ve nihai tüketici memnuniyetini etkiler.

Bir 15+ yıllık OEM/ODM deneyimine sahip cam abajur üreticisi, olarak, Kuzey Amerika, Avrupa ve Asya-Pasifik'teki aydınlatma markaları için 2 milyondan fazla buzlu cam bileşen ürettik. Bu kılavuz, aydınlatma üreticilerine, ürün geliştiricilerine ve tedarik ekiplerine bu iki yüzey işlem teknolojisi arasında veriye dayalı kararlar almalarında yardımcı olmak için teknik uzmanlığımızı özetlemektedir.

Hızlı Karar Çerçevesi:

  • Asit Aşındırma = Üstün üniformite, üstün dayanıklılık, seri üretim verimliliği
  • Kumlama = Zanaatkar dokusu, tasarım esnekliği, daha düşük MOQ uygunluğu

Bölüm 1: Teknik Süreç Karşılaştırması


1.1 Asitle Dağlama: Kimyasal Hassas Mühendislik

 
Asitle dağlama, bir kontrollü kimyasal çözünme süreci Cam yüzey malzemesinin 0,05–0,2 mm'sini çıkarmak için hidroflorik asit (HF) veya amonyum biflorür çözeltileri kullanılması.
 
Kritik Teknik Avantaj: Kimyasal reaksiyon şunu yaratır: mikroskobik yüzey düzensizlikleri (Ra 0.4–0.8μm) cam alt tabakasında yapısal bir zayıflama olmaksızın ışığı homojen olarak saçan.

1.2 Kumlama: Mekanik Yüzey Modifikasyonu


Kumlama yöntemi kinetik enerji aşınması alüminyum oksit (Al₂O₃) parçacıklarını (80–220 kum) cam yüzeylere fırlatmak için sıkıştırılmış hava (60–90 psi) kullanır.

Üretim Notu: Asit dalamanın kimyasal homojenliğinin aksine, kumlama değişken yüzey topografyası üretir (Ra 2–15μm) operatör tekniğine ve ekipman kalibrasyonuna bağlı olarak; parti tutarlılığı için daha katı Kalite Kontrol protokolleri gerektirir.

Bölüm 2: Aydınlatma Uygulamaları İçin Performans Analizi


2.1 Optik Mühendisliği: Işık Yayılma Fiziği


The Çift Yönlü Saçılım Dağılım Fonksiyonu (BSDF) ışığın işlem görmüş cam yüzeylerle nasıl etkileşime girdiğini belirler:
Asitle Dağlanmış Cam BSDF Özellikleri:
  • Difüz Yansıtıcılık: Gelen ışığın –90'ı eşit şekilde saçılır
  • Speküler Bileşen: <%5 (minimal parlama)
  • Sıcak Nokta Eliminasyonu: Homojen lüminans dağılımı ±%8
  • CRI Koruması: –99 renk geriverim indeksi korunur
Kumlu Cam BSDF Özellikleri:
  • Difüz Yansıtıcılık: Açısal bağımlılık ile –85
  • Speküler Bileşen: (Görünür doku vurguları) –15
  • Işık Yoğunluğu Değişimi: Yüzey genelinde ±
  • Sıcak Ton Etkisi: 200–300K görünür renk sıcaklığı kayması

Bölüm 3: Üretim Ekonomisi ve Tedarik Zinciri Hususları

Başa Baş Analizi: Standart Φ150mm küre abajurlar için asitle awlama şu miktarlarda maliyet açısından rekabetçi hale gelir: Minimum Sipariş Miktarı (MOQ) 3.000–5.000 adet otomasyon verimliliği sayesinde. 1.000 adedin altında kumlama –25 maliyet avantajı sunar.

Tedarik Zinciri Risk Değerlendirmesi: Kumlama şu riskle karşı karşıyadır: operatör bağımlılığı riski—vasıflı teknisyen sirkülasyonu üretim tutarlılığını bozabilir. Asitle aşındırmanın otomatize edilmiş süreci şunu garanti eder: tedarik öngörülebilirliği perakende sezon döngüleri için kritiktir.

Bölüm 4: Tasarım Çok Yönlülüğü ve Özelleştirme Yetenekleri


4.1 Desen Karmaşıklığı ve Hassasiyeti

Asitle Aşındırma Yetenekleri:
  • Minimum Çizgi Genişliği: 0,5 mm (fotorezist maskeleme)
  • Gradyan Geçişleri: –90 sürekli ton opaklığı
  • Çok Katmanlı Efektler: Derinlik illüzyonu için sıra tabanlı maskeleme
  • Geometrik Hassasiyet: CAD'den came doğrudan aktarım
Kumlama Yetenekleri:
  • Organik Dokular: Mekanik olarak kopyalanması imkansız doğal varyasyon
  • 3B Kabartma Efektleri: Değişken derinlikte oyma (0,5–3 mm)
  • Seçici Buzlama: Maske çizgileri olmadan yumuşak kenar geçişleri
  • Sanatsal Yorum: Zanaatkar kontrolünde spontanelik

4.2 Müşteri Vaka Çalışmaları

Vaka Çalışması 1: Otel Zinciri Genişletme Projesi (Asit İle Aşındırma)
Müşteri: 200 tesisin renovasyonu için 15.000 adet sarkıt lomboz/abajur gereksinimi olan uluslararası otel grubu.
Zorluk: 8 aylık süreç boyunca tutarlı mat kaplama, logo entegrasyonu ve yangın güvenliği uyumluluğu (BS 476 Bölüm 7 Sınıf 1).
Çözüm: Lazerle kazınmış paslanmaz çelik maskelere sahip otomatik asit aşındırma hattı. Komple nokta ışık (hot-spot) eliminasyonu ile ışık geçirgenliği sağlayan tescilli “yumuşak mat” formülü ( HF, 45 saniye bekleme süresi) geliştirildi.
Sonuçlar:
  • .7 ilk geçiş kalite oranı
  • 24 aylık garanti süresi boyunca sıfır saha arızası
  • Yüksek hacimde ilk kumlama teklifine kıyasla maliyet tasarrufu
Vaka Çalışması 2: Artisan Aydınlatma Koleksiyonu (Kumlama)
Müşteri: Brooklyn merkezli tasarımcı aydınlatma markası, sınırlı sayıda üretilen “Weathered” koleksiyonu.
Zorluk: 300 adetlik butik üretim için kasıtlı “kusurlar” içeren organik deniz camı dokusunun taklit edilmesi.
Çözüm: Asimetrik aşınma desenleri oluşturmak için kumlama sırasında elle manipüle edilen rotasyon ile 120-kum geri dönüştürülmüş cam medyası kullanan usta zanaatkar kumlama protokolü.
Sonuçlar:
  • Standart mat abajurlara göre toptan satış primi
  • 72 saat içinde tükendi (doğrudan tüketiciye satış)
  • Architectural Digest “2024”ün En İyi Aydınlatması”nda yer aldı”

Bölüm 5: Seçim Karar Matrisi


Ne Zaman Asit İle Aşındırma Belirlenmeli:

✅ Yüksek hacimli perakende aydınlatma Partiden partiye renk tutarlılığı gerektiren (>5.000 adet/yıl)
✅ Ticari kurulumlar (ofisler, sağlık tesisleri) temizlenebilirlik ve dayanıklılığın öncelikli olduğu yerler
✅ Hassas marka öğeleri ±0,5 mm doğruluk gerektiren (logolar, geometrik desenler)
✅ Üst düzey konut konumlandırması “makine mükemmelliğinde” bitişin kaliteye işaret ettiği yerler
✅ Düzenlemeye duyarlı pazarlar kapsamlı sertifikasyon belgeleri gerektiren

Kumlama Ne Zaman Belirtilmelidir:

✅ Düşük hacimli zanaatkar koleksiyonları kurulum maliyeti minimizasyonunun kritik olduğu (<1.000 adet)
✅ Rustik/endüstriyel tasarım anlatıları organik dokunun orijinalliği artırdığı yerler
✅ Heykelsi 3D efektler değişken derinlikte oyma gerektiren
✅ Hızlı prototipleme asit indirme kalıp yatırımından önce tasarım doğrulaması için
✅ Sürdürülebilir marka hikaye anlatımı el sanatını ve bölgesel üretimi vurgulayan


Bölüm 6: Aydınlatma Ürünü Geliştiricileri için SSS


S: Asitle indirilmiş ve kumlama yapılmış cam bir lamba abajuru tasarımında birleştirilebilir mi?
A: Evet. Sıklık kum üretiriz hibrit işlemler—kumlama vurgu bantları veya desenleriyle birincil difüzyon için asitle dağlama. Bu, aşamalar arasında koruyucu maskeleme ile ardışık işlem gerektirir, üretim maliyetine ekler ancak benzersiz tasarım imzaları sağlar.

S: Hangi işlem dış mekan aydınlatma uygulamaları için daha iyi UV kararlılığı sunar?
A: Asitle dağlama üstün UV direnci gösterir. Kimyasal olarak değiştirilmiş yüzey tabakası (20–50μm derinlik), UV maruziyeti altında don bütünlüğünü korurken, kumlama yapılmış yüzeyler yüzey erozyonunun yumuşatılması nedeniyle doğrudan güneş ışığından 2–3 yıl sonra kademeli parlaklaşma (–15 ışık geçirgenliği artışı) gösterir.
 
S: Özel projeler için opaklık seviyelerini nasıl belirlerim?
A: Kullanıyoruz HunterLab geçirgenlik standartları:
  • Hafif Don: –80 geçirgenlik (asitle dağlama: 30–45 sn; kumlama: düşük basınç)
  • Orta Don: –75 geçirgenlik (asitle dağlama: 60–90 sn; kumlama: orta basınç)
  • Yoğun Don: –60 geçirgenlik (asitle dağlama: 120–180 sn; kumlama: yüksek basınç)
  • Opak: < geçirgenlik (çift taraflı işlem veya özel asit formülasyonları gerektirir)
S: Her işlem için minimum et kalınlığı nedir?
A: Asitle dağlama gerektirir minimum 2.0 mm başlangıç kalınlığı (0.1–0.2 mm kaldırır). Kumlama gerektirir minimum 2,5 mm krater diplerindeki gerilme yoğunluğu nedeniyle yapısal bütünlük için. Her iki işlem için de şunu öneririz termal şok direnci için 3,0 mm+ kapalı armatürlerde.
 

Cam abajur üretim partneriniz olarak, spesifikasyonunuzu optimize etmek için numune değerlendirmesi, BSDF analizi ve toplam sahip olma maliyeti modellemesini içeren ücretsiz teknik danışmanlık sağlıyoruz.

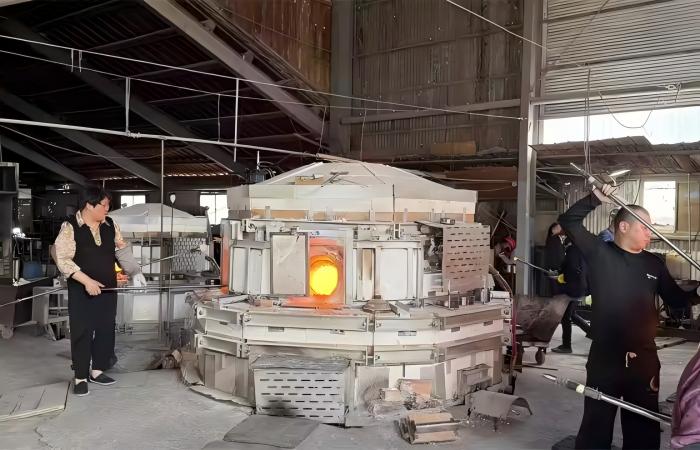
İşçiler ve ekipmanlarla birlikte fabrika ortamında cam abajur üretim süreci.
Yukarı Kaydır
TEKLİF TALEBİ