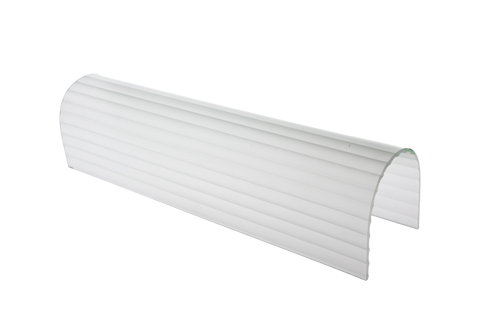
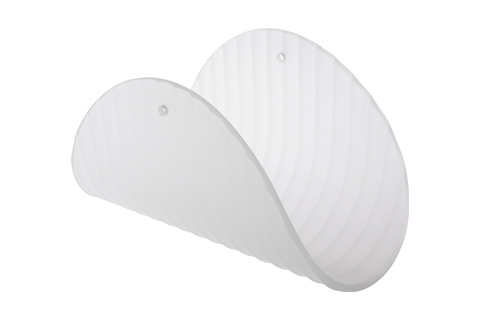
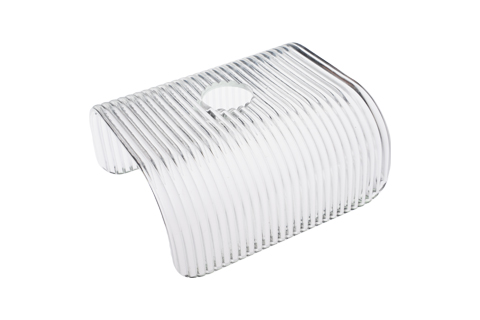
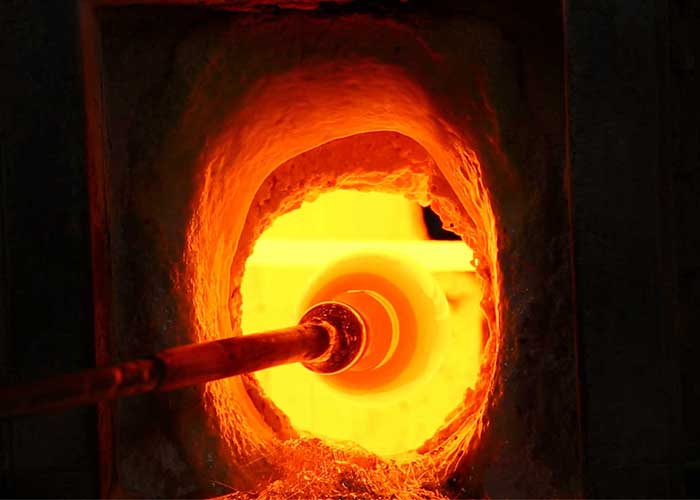
Isıyla bükülmüş kavisli cam; düz cam levhaların yaklaşık 600-720°C'ye kadar ısıtılması ve yer çekimiyle çökeltme, vakum desteği veya basınçla şekillendirme teknikleri kullanılarak refrakter kalıplar üzerinde şekillendirilmesiyle üretilir. Şekillendirme sıcaklığında cam, temel boyutsal stabilitesini veya optik özelliklerini kaybetmeden kontrollü gerilim altında kalıp şekline akacak kadar yumuşar. Şekillendirmeden sonra kavisli cam, 540°C'den oda sıcaklığına 60-120 dakika içinde yavaşça soğutulmak üzere bir tavlama döngüsünden geçer; bu, aksi takdirde çatlamaya neden olacak iç gerilimi giderir. Isıyla bükme; yarı silindirler, çeyrek küreler, bileşik eyer kavisleri ve mimari dalga formları dahil olmak üzere hassas kavisli abajur geometrileri üretmek için tercih edilen tekniktir. Bu teknik, mükemmel boyutsal doğruluk (tipik olarak +/-0,5 mm), üniform et kalınlığı koruması ve temiz cilalı yüzeyler üretir. Isıyla bükülmüş cam abajurlar, heykelsi kavisli formlar gerektiren modern duvar apliklerinde, mimari sarkıt lambalarda ve tasarım aydınlatma markalarında yaygın olarak kullanılmaktadır.
Kavisli cam lamba başlıkları; buzlama, asitle dağlama, kumlama, serigrafi baskı, seramik emaye kaplama ve dijital mürekkep püskürtmeli baskı dahil olmak üzere düz camla aynı yüzey işlemlerini kabul eder. Asitle dağlama yoluyla buzlama, ampul tellerini gizlerken ışığın -85'ini ileten üniform yayılı kaplamalar üretir; bu, modern iç mekan aydınlatma uygulamaları için en yaygın işlemdir. Kumlama, dekoratif tasarımlar, logolar veya markalı işaretler için isteğe bağlı desen maskeleme ile benzer yayılı efektler oluşturur. Seramik emaye fırınlama, ışık geçirgenliği %0 (tamamen opak) ile (yarı saydam dekoratif) arasında değişen kalıcı renkli veya opak beyaz kaplamalar üretir. Dijital seramik mürekkep püskürtmeli baskı, mimari özellikli aydınlatmalar ve markalı perakende armatürleri için kavisli yüzeyler üzerinde tam renkli fotoğrafik görüntüler sağlar. Isıyla bükme sıcaklıkları çoğu yüzey kaplamasının fırınlama aralığını aştığından, her işlem kavis şekillendirme sürecinden sonra uygulanmalıdır. Çoklu işlem kombinasyonları (örneğin buzlu artı baskılı logo), her katmanın yapışmasını korumak için dikkatli bir sıralama gerektirir.
Isı bükümlü lamba abajurları, uygulama gereksinimlerine göre seçilen üç cam malzemeden üretilir: standart soda-kireç düz cam (genel dekoratif aydınlatma için kullanılan en yaygın tür), düşük demirli ekstra berrak düz cam (-92 ışık geçirgenliğine sahip, standart soda-kireç için -88 iken birinci sınıf optik berraklık gerektiğinde tercih edilir) ve borosilikat 3.3 levha cam (yüksek sıcaklık uygulamaları, dış mekan armatürleri veya termal şok direncinin kritik olduğu durumlar için belirtilir). Standart kalınlık, küçük dekoratif aplikler için 3 mm'den büyük mimari kavisli sarkıtlar için 8 mm'ye kadar değişir ve en yaygın üretim kalınlığı 4-5 mm'dir. Her malzemenin farklı optimum şekillendirme sıcaklıkları vardır – soda-kireç 620-680°C'de, düşük demirli cam 640-700°C'de iyi bükülür ve borosilikat, daha yüksek yumuşama noktası nedeniyle 700-780°C gerektirir. Malzeme seçimi parça başına maliyeti etkiler (düşük demirli cam standarttan -40, borosilikat -100 daha pahalıdır) ancak aynı zamanda uzun vadeli performansı ve görünümü de etkiler.
Evet, kavisli cam abajurlar, ısıyla bükülme ve tavlama döngüsünden sonra temperlenebilir; bu işlem, tavlanmış kavisli cama göre darbe dayanımında 4-5 kat iyileşme sağlar. Temperleme işlemi, kavisli abajurun 620-650°C'ye yeniden ısıtılmasını ve ardından kontrollü hava jetleri kullanılarak yüzeyin hızlı bir şekilde soğutulmasını içerir; bu da yüzeyde basma gerilmesi oluşturur. Kavisli camın temperlenmesi, düz camdan daha karmaşıktır çünkü kavisli geometriler etrafında düzgün hava jetli soğutma, özel olarak konumlandırılmış üfleme memeleri gerektirir – bu durum, tekniği yaklaşık 150 mm'nin üzerindeki yarıçaplara sahip kavislerle sınırlandırır. 100 mm'nin altındaki daha dar yarıçaplar geleneksel olarak temperlenemez ve bunun yerine, geometrik sınırlamalar olmaksızın 2-3 kat dayanım iyileşmesi sağlayan kimyasal güçlendirme (potasyum iyon değişimi) kullanılır. Temperlenmiş kavisli abajurlar, vandalizme dayanıklı dış mekan aplikleri, okul ve hastane aydınlatmaları ve yönetmeliklere tabi tüm tavan camı armatürleri için gereklidir. Temperlenmiş cam, temperleme işleminden sonra değiştirilemez, bu nedenle tüm delme ve bitirme işlemlerinin temperlemeden önce tamamlanması gerekir.
Kavisli cam lamba abajurları en yaygın olarak şu beş tasarım uygulama kategorisinde tercih edilmektedir: yarım silindir veya çeyrek küre ışık siperlerine sahip modern aplikler, ışığı belirli desenlerde yönlendiren bileşik eyer kavisli mimari sarkıt lambalar, birden fazla kavisli unsuru birleştiren tasarımcı avize bileşenleri, aşağı yönlü kavisli difüzörlere sahip banyo tezgah üstü aydınlatma şeritleri ve ürün teşhir aydınlatması için küçük kavisli abajurlar kullanan perakende vurgu aydınlatması. Otelcilik sektöründe kavisli cam, yumuşak yönlü ışığın belirli bir ambiyans tasarım amacını desteklediği otel koridor aplikleri, restoran loca aydınlatmaları ve resepsiyon alanı sarkıtlarında baskındır. Konut uygulamaları arasında antre tavan armatürleri, yatak başı okuma aplikleri, mutfak adası sarkıtları ve ev ofisi görev aydınlatması yer alır. Tasarımcı markalar, heykelsi kavislerin aydınlatma showroom'larında ve çevrimiçi perakende listelerinde ürünlerini görsel olarak öne çıkaran kendine özgü silüetler oluşturması nedeniyle imza koleksiyon parçalarında sıklıkla kavisli cam kullanır. Kavis geometrisi, ışık dağılım desenlerini doğrudan etkileyerek tasarımcıların hem estetik hem de işlevsel sonuçlar belirlemesine olanak tanır.
Özel kavisli cam lamba başlığı siparişleri, basit tek eksenli kavisler için tasarım başına 300 adetten başlayıp, çok parçalı kalıplara sahip karmaşık bileşik kavisler için belirtilen sipariş miktarına kadar değişen MOQ'lara sahiptir. Özel kalıp geliştirme maliyeti, basit kalıplanmış kavisler için 1.200 Dolar ile birden fazla çıkış açısına veya bölünmüş kalıp takımına sahip gelişmiş bileşik geometriler için 5.500 Dolar arasında değişmektedir. Numune geliştirme, seri üretim başlamadan önce genellikle 25-40 günlük bir onay sürecinde 3-5 adet fiziksel prototip gerektirir. Parça başı fiyatlandırma; boyuta, cam malzemesine, yüzey işlemine ve kavis karmaşıklığına bağlıdır. Örneğin, şeffaf sodyum-kireç camından, mat kaplamalı, tipik 200 mm genişliğinde yarım silindir kavisli başlık, belirtilen miktardaki siparişler için FOB Şanghay üzerinden 4 ila 8 Dolar arasında toptan satılmaktadır. Borosilikat, düşük demirli cam, temperleme veya karmaşık bileşik kavisler, kombinasyona bağlı olarak fiyatlandırmayı -150 oranında artırabilir. Tasarımcı markasına ait tescilli kavis geometrileri için karşılıklı gizlilik sözleşmeleri (NDA) imzalıyor ve özel kalıpları yalnızca siparişi veren müşteriye özel olarak saklıyoruz.
Kavisli cam abajurlar, düz veya silindirik alternatiflere kıyasla bir ampulden çıkan ışık dağılım desenini önemli ölçüde değiştirir; belirli kavis geometrisine bağlı olarak ampul çıkışını odaklayan, yayan veya yönlendiren bir mercek görevi görür. İç bükey kavisler (kase şekilleri, kubbe başlıklar) ışığı armatürün altındaki merkezi bir noktaya odaklayarak mutfak adaları, çalışma masaları veya perakende teşhir masaları üzerinde görev aydınlatması için uygun olan 30-60 derecelik yoğun, dar ışın açıkları üretir. Dış bükey kavisler (dışarı doğru kavisli kubbe başlıklar) ışığı 90-160 derece gibi geniş desenlerde yayarak antreler, koridor aplikleri ve genel yaşam alanı aydınlatması için ideal olan ortam odası aydınlatması üretir. İç bükey ve dış bükey bölümleri birleştiren bileşik kavisler, mimari aydınlatma efektleri için özelleştirilmiş ışın desenleri üretebilir. Hassas fotometrik tahmin gerektiren aydınlatma tasarımcıları için, referans 800 lümenlik LED ampullerle entegre küremizde ölçülen IES dosyası fotometrik verilerini sağlıyoruz.
Isıl bükümle kavis verilmiş cam abajurlar, yaklaşık 60 mm'den (dar yarım silindir bükümler) birkaç metreye kadar (yumuşak mimari kavisler) değişen kavis yarıçaplarına ulaşabilir; abajur uygulamaları için pratik ideal aralık 80 mm ile 400 mm yarıçap arasındadır. Elde edilebilecek minimum yarıçap cam kalınlığına bağlıdır: 2 mm cam 60 mm yarıçapa güvenilir bir şekilde bükülebilir, 4 mm cam minimum 100 mm yarıçap gerektirir ve 6 mm cam kalite ödünü vermeden en az 180 mm yarıçapa ihtiyaç duyar. Bu minimumlardan daha dar yarıçaplar, yüzey kırışması, ışık geçişinde görünen optik bozulma ve üretimden haftalar sonra gecikmeli çatlamaya neden olabilecek iç gerilim yoğunlaşması riski taşır. Belirli bir kalınlık için önerilen minimum değerlerin altındaki yarıçaplar için, çökertme (slumping) yerine alternatif şekillendirme teknikleri (kavisli kalıplara üfleme veya presle şekillendirme) belirtilmelidir. Aynı anda iki eksende büküm gerektiren karmaşık bileşik kavisler, özel çok parçalı kalıplar gerektirir ve standart geliştirme sürelerine 25-40 gün ekler.
Evet, kavisli cam abajurlar iki ana yaklaşım sayesinde renkli veya tonlu cam seçenekleriyle sunulmaktadır: ısı ile bükme işleminden önce önceden renklendirilmiş cam levha ile başlamak veya şekillendirme sonrasında seramik emaye kaplamalar uygulamak. Önceden renklendirilmiş cam levha (kütle içi metal oksit pigmentlerle üretilmiştir), bükme süreci boyunca tam kalınlıklı tonlamanın renk kalıcılığını ve derinliğini koruyarak solmayan veya soyulmayan zengin ve homojen renkler üretir. Önceden tonlandırılmış levha formundaki mevcut renkler arasında kehribar, duman grisi, bronz, mavi, yeşil ve renk başına 5.000 metrekarenin üzerindeki siparişler için seçkin Pantone eşleşmeleri yer alır. Şekillendirme sonrası seramik emaye kaplama daha geniş renk esnekliği (çok renkli geçişler ve desenler dahil her türlü özel renk) sunar ancak kaplanan tarafta cam kalınlığına 30-50 mikron ekleyen bir yüzey işlemidir. Normal iç mekan aydınlatma ortamlarında solma, soyulma veya kimyasal bozulma olmaksızın 20 yılı aşan belgelenmiş kalıcılık ile 600C'de düzgün bir şekilde fırınlandığında kaplama dayanıklılığı mükemmeldir.
Eğitilmiş cam üretim kalitesi ve tutarlılığı, altı aşamalı bir kalite kontrol sistemi ile sürdürülür. Şekillendirme öncesinde gelen her düz cam levha, kalınlık, yüzey kusurları ve optik netlik açısından boyutsal olarak denetlenir. Kalıp sıcaklığı, +/-15C dahilinde üniform bir şekillendirme sıcaklığı sağlamak amacıyla birden fazla noktaya yerleştirilen ısıl çiftlerle ısıtma döngüsü boyunca sürekli olarak izlenir. Eğitilmiş numuneler, orijinal CAD modeliyle karşılaştırma yapan 3D dijital tarayıcı ile taranır; tasarımcı uygulamaları için tipik kabul edilen tolerans +/-0,5 mm'dir. Yüzey kalitesi, yetersiz tavlamayı gösterebilecek kalıntı iç gerilmeleri tespit etmek için polariskop denetimi kullanılarak D65 gün ışığı altında doğrulanır. 100 birimlik parti başına 5 adetlik boyutsal örnekleme, 5 yıl boyunca saklanan parti kalite kayıtlarında temel boyutları kaydeder. Standartlaştırılmış aydınlatma altındaki son görsel denetim, her parçanın alıcının onaylı ana numunesiyle eşleştiğini doğrular. Kitap ucu aplikleri gibi eşleştirilmiş çift uygulamaları için, sol/sağ parçaların görsel olarak aynı olmasını sağlayan eşleştirilmiş çift üretim protokolleri uygularız.