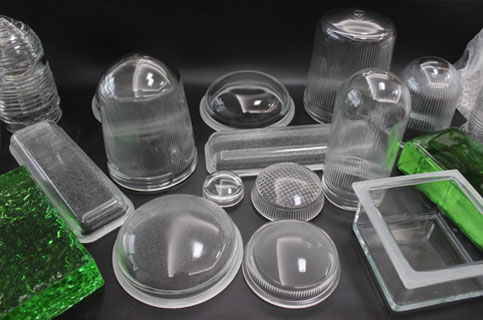
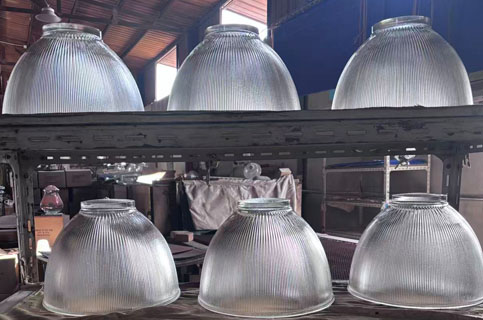
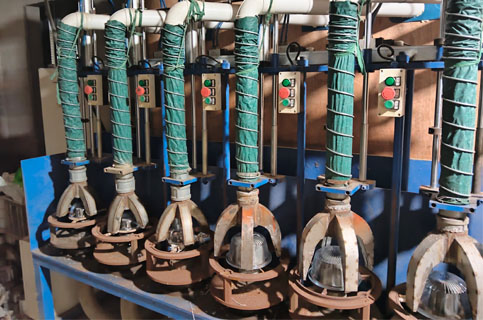
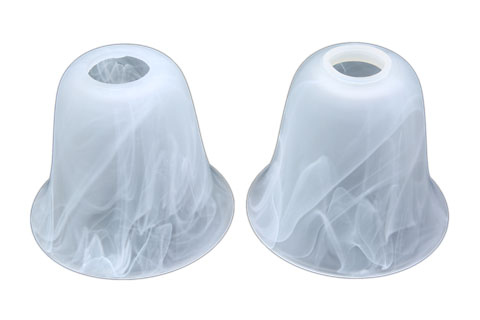
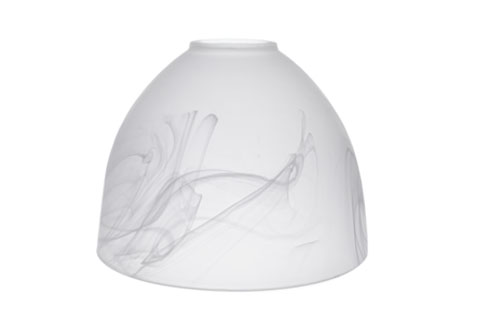
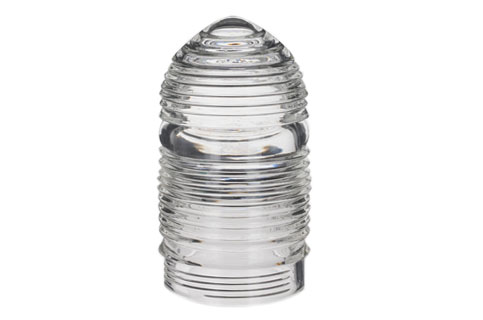
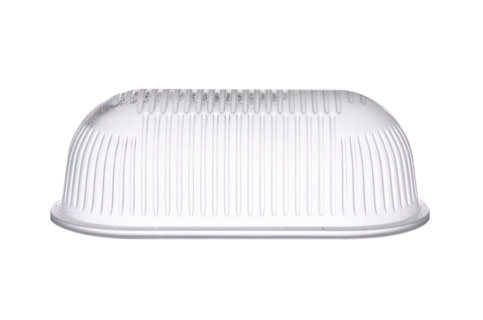
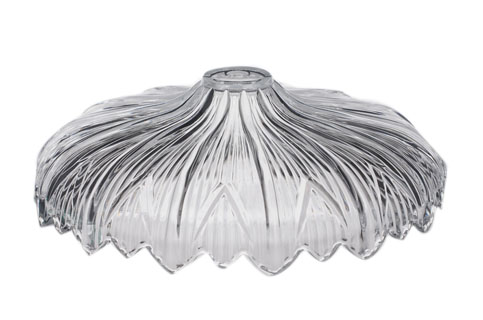
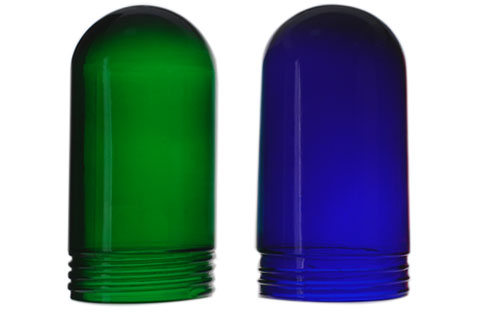
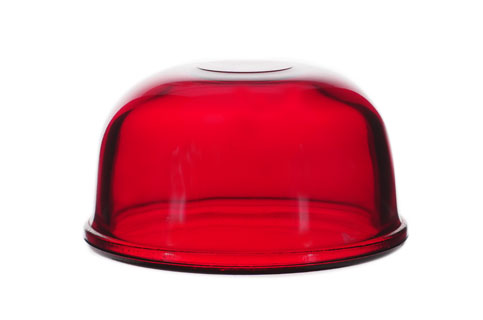
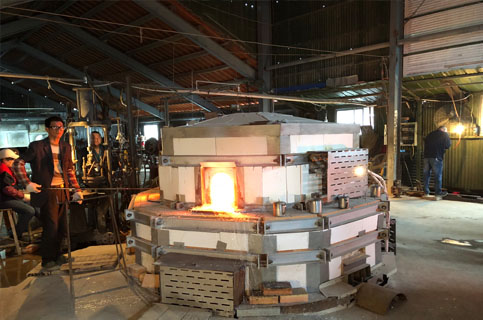
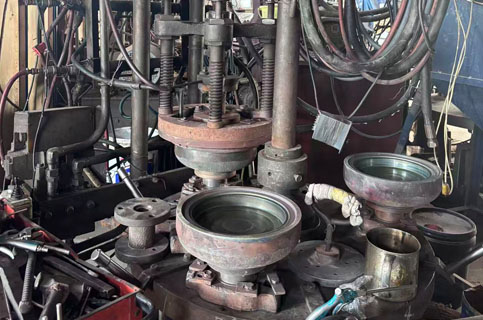
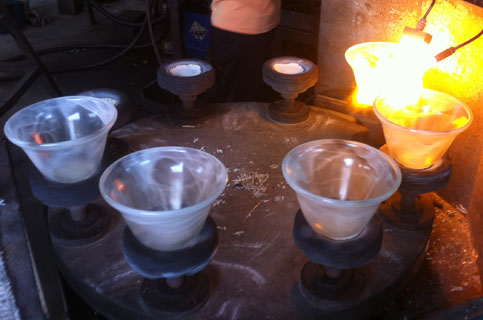
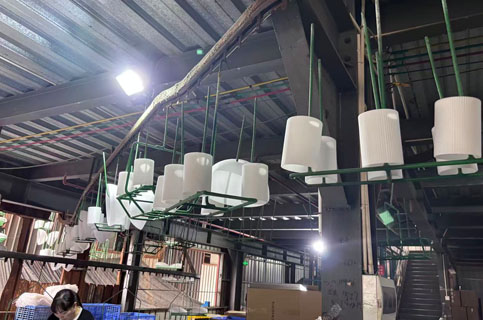
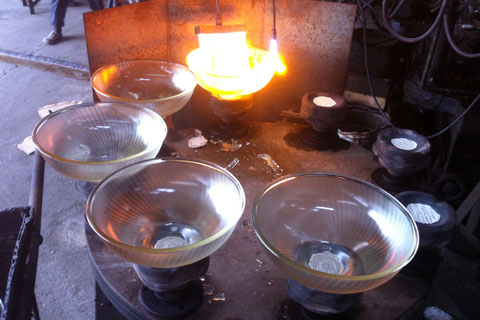
Makine presleme, yaklaşık 1100°C sıcaklıktaki ölçülmüş eriyik cam damlasının çelik veya dökme demir kalıba bırakıldığı, ardından bir zımba vasıtasıyla camın kalıp boşluğunu doldurması sağlanarak yaklaşık 4-6 saniyede son şeklini aldığı yüksek hacimli bir cam şekillendirme tekniğidir. Bu teknik 1820-1830'larda geliştirilmiş ve seri üretimi geleneksel üfleme yöntemlerinin çok altında maliyetlerle mümkün kılarak cam üretiminde devrim yaratmıştır. Modern otomatik pres makineleri, +/-0,3 mm tutarlı boyutsal toleranslarla vardiya başına 800-1500 adet üretim yapmaktadır. Preslemeden sonra şapkalar, camı yavaşça soğutmak ve iç gerilimi gidererek sonradan çatlamayı önlemek için 30-60 dakika boyunca bir tavlama fırınından (sıcaklık kontrollü tünel fırın) geçirilir. Makine presleme; büyük hacimler, boyutsal tutarlılık ve rekabetçi fiyatlandırma gerektiren lamba şapkaları için standart üretim yöntemidir ve küresel ticari abajur üretiminin yaklaşık 'ini oluşturur.
Makine presi cam lamba siperleri için standart Minimum Sipariş Miktarı (MOQ), kataloğumuzdaki mevcut bir kalıp kullanılarak tasarım başına verilen teklif edilen miktar veya yeni özel bir kalıp geliştirilirken tasarım başına 1.000-3.000 adettir. Stok kalıp siparişleri depozito ödemesinden itibaren 25-35 gün içinde kargoya verilirken, özel kalıp siparişleri kalıp geliştirme dahil toplam 40-65 gün gerektirir (kalıp tasarımı, işleme ve deneme preslemesi için genellikle 25-40 gün). Yeni kalıp geliştirme maliyeti, basit düz duvarlı siperler için 800 $'dan, iç desenli karmaşık çok gözlü kalıplar için 3.500 $'a kadar değişmektedir. Çok yüksek hacimli alıcılar için (tasarım başına yıllık 50.000+ adet), üretim hızını vardiya başına 2.000+ adete çıkaran ve tek gözlü kalıplamaya kıyasla parça başına maliyeti -25 oranında azaltan çok gözlü aşamalı kalıplar geliştirebiliriz. Denizyolu navlun transit süresi, varış limanına bağlı olarak üretim teslim süresine 25-40 gün ekler.
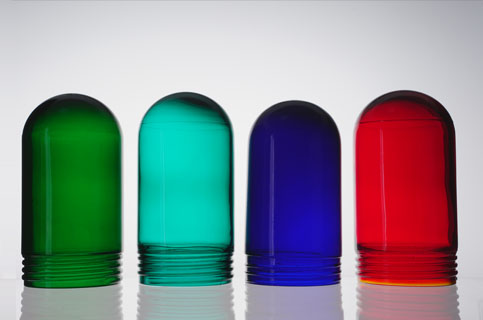
Büyük hacimli makine presi siparişlerinde renk tutarlılığı, parti kontrollü cam ergitme ve sürekli kalite izleme yoluyla sürdürülür. Her renk, metal oksit pigmentleri +/- %0,5 doğrulukla tartılan ve fırına verilmeden önce iyice karıştırılan ana parti formülünden üretilir. Fırın, tam pigment çözünürlüğünü sağlamak için 12-18 saatlik tutarlı kalış süresiyle 1450-1480°C'de sürekli olarak çalışır. Üretim sırasında kalite kontrol ekibimiz, her 30 dakikada bir alınan numuneler üzerinde spektrofotometre kullanarak renk ölçümü yapar ve kabul edilebilir Delta-E varyansı 1,5 (insan gözü tarafından fark edilemeyen) olan ana renk referans standardına göre karşılaştırma yapar. Spesifikasyon dışı kalan parçalar paketlemeden önce ayıklanır. Ayrı üretim hatlarında renk uyumu gerektiren çoklu sevkiyat projeleri için, orijinal spesifikasyona yıllar boyunca Delta-E 2.0 içinde uyan yeniden siparişleri desteklemek üzere ana renk numunelerini ve parti belgelerini 5 yıl boyunca saklarız.
Makine baskısı cam lamba abajurları tipik olarak 3 mm ila 8 mm duvar kalınlıklarında üretilir; genel aydınlatma uygulamaları için en yaygın üretim aralığı 4-5 mm'dir. Duvar kalınlığı seçimi yapısal mukavemeti, ağırlığı, ışık geçirgenliğini ve parça başına maliyeti dengeler. Daha ince duvarlar (%3 mm) malzeme maliyetini -20 oranında azaltır ve biraz daha iyi ışık geçirgenliği sağlar, ancak esas olarak düşük riskli konutlardaki dekoratif sarkıtlar için uygun olan daha düşük darbe direnci sunar. Daha kalın duvarlar (6-8 mm), önemli kenar kırılması, daha yüksek darbe direnci ve ısı maruziyeti altında daha uzun hizmet ömrü ile premium görünüm sağlar - ticari aydınlatma ve üst düzey konutlar için tipik seçimlerdir. Pres makineleri, kalıp boşluğunu buna göre tasarlayarak tek bir abajur içinde değişen duvar kalınlığı üretebilir ve bu da stabilite için daha ince üst bölümlerle daha kalın tabanlara izin verir. Tasarım danışmanlığı aşamasında ampul watt değerine, armatür montajına ve amaçlanan ortama göre kalınlık önerileri sunuyoruz.
Evet, makine presi lamba şapkaları, standart tavlanmış cama göre 4-5 kat darbe direnci iyileştirmesi sağlamak için ilk presleme ve tavlama döngüsünden sonra temperlenebilir. Temperleme, preslenmiş şapkanın 620-650°C'ye yeniden ısıtılmasını ve ardından kontrollü hava jetleriyle yüzeyin hızla soğutulmasını içerir; bu da darbelere ve termal şoka direnen basınçlı bir yüzey gerilimi oluşturur. Temperlenmiş makine presi şapkaları, duvar kalınlığına ve şapka geometrisine bağlı olarak IK08 ila IK10 darbe derecelerini karşılar; bu da onları vandalizme dayanıklı dış mekan armatürleri, okul kafeteryaları, spor salonları, toplu taşıma durakları ve artmış darbe riskine sahip tüm kurulumlar için uygun hale getirir. Temperlenmiş şapkalar, ek ısıl işlem döngüsü nedeniyle tavlanmış eşdeğerlerinden yaklaşık -40 daha pahalıdır. Kırıldığında temperli cam, keskin kırık parçalar yerine küçük yuvarlak granüllere ayrılır ve yaralanma riskini önemli ölçüde azaltır. Temperlenmiş şapkalar temperleme işleminden sonra değiştirilemez; tüm delme, kesme ve kenar bitirme işlemleri temperleme sürecinden önce tamamlanmalıdır.
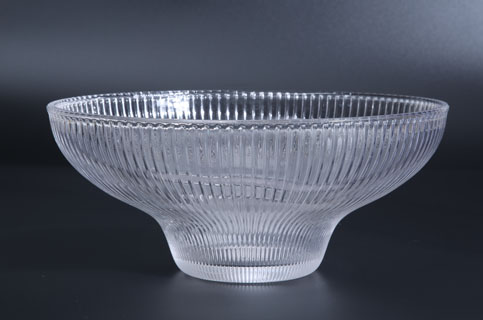
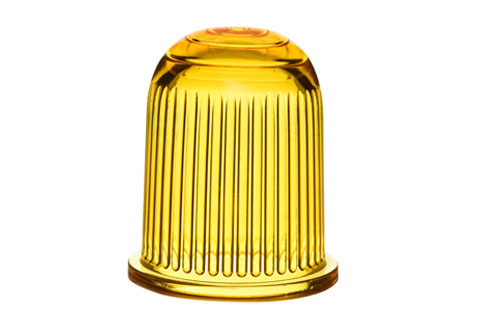
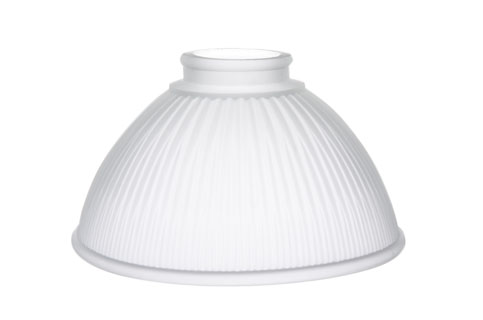
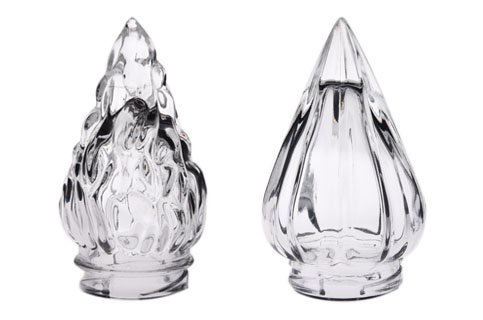
Makine presleme, ikincil yüzey işleme ihtiyacını ortadan kaldırarak doğrudan kalıp tasarımından kapsamlı yüzey bitişleri ve desenler üretir. Yaygın desen seçenekleri arasında dikey ve spiral yivler, altıgen ve elmas yüzeyler, prizmatik ışık kırma desenleri, dekoratif kabartmalar (çiçek motifleri, geometrikler, özel logolar), pürüzlü dokular ve logolar ile SKU kodları gibi entegre marka işaretleri yer alır. Desen, presleme sırasında cam yüzeyine kalıcı olarak işlenir ve asitle dağlanmış veya kumlanmış alternatiflerin aksine asla aşınmaz. Yüzey bitiş seçenekleri arasında cilalı parlak (şeffaf cam için varsayılan), preslemeden sonra kumlama ile elde edilen saten mat ve yayılan ışık efektleri için asitle dağlanmış buzlu bitişler bulunur. Çok renkli dekoratif efektler için makine basımı siperler kısmen boyanabilir, seramik mürekkeplerle serigrafi baskı yapılabilir veya renkli sır kaplamalara daldırılabilir. Her bir yüzey işlemi, presleme ve tavlama döngülerinden sonra ayrı bir üretim adımı olarak uygulanır.
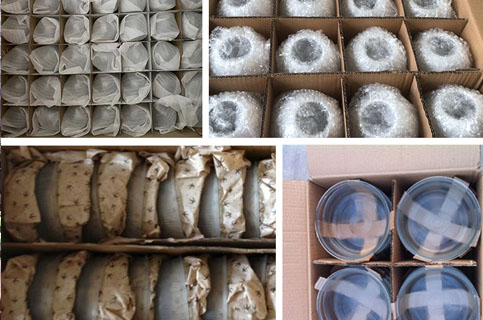
Makine presi şapkalar, yüksek hacimli ihracat sevkiyatları için optimize edilmiş standartlaştırılmış üç katmanlı bir koruma sistemi kullanılarak paketlenir. Her parça ayrı ayrı 3-5 mm EPE köpükle sarılır, iç koli başına 12-48 parça tutan kalıp kesim oluklu hücrelere yerleştirilir, ardından şapka boyutuna bağlı olarak tipik olarak 4-12 iç koli tutan 5 katlı ihracat ana kolilerine yüklenir. Ana koliler köşelerde güçlendirme ve taban dolgusu içerir ve optimum nakliye yoğunluğu için standart 40HQ veya 20GP konteyner boyutlarında paletlenir. Bu paketleme sistemi, 15.000'den fazla ihracat sevkiyatında makine presi şapka kırılma oranımızı %0,3'ün altında tutmuştur. Perakendeye hazır paketleme için; barkodlu basılı renkli kutular, talimat ekleri ve Amazon FBA, eBay, fiziksel aydınlatma mağazaları ve ev geliştirme zincirleri aracılığıyla doğrudan satışa uygun büzüşmeli ambalaj bitişi sunuyoruz. Perakende paketleme, tasarım karmaşıklığına bağlı olarak parça başına yaklaşık 0,40$ - 1,20$ ekler.
Makine presleme operasyonumuz, birden fazla pres hattında yılda yaklaşık 3,2 milyon parça üretim kapasitesine sahip olup, bireysel tek gözlü pres makineleri 8 saatlik vardiyada 800-1500 parça üretmektedir. Yüksek hacimli siparişler için (tasarım başına 10.000+ parça), üretim genellikle depozitodan itibaren 30-45 gün içinde planlanır ve pres ile tavlama döngüleri boyunca 12-18 gün sürer, ardından kalite kontrol ve paketleme için 5-7 gün takip eder. Tasarım başına 100.000 parça üzerindeki çok büyük siparişler, konteyner doluluğunu ve alıcı depo kapasitesini optimize etmek için birden fazla sevkiyata bölünebilir. Büyük müşterilerin üretimi için belirli pres hatlarını uzun süreler boyunca özel olarak tahsis edebiliriz; bu da öngörülebilir teslimat planlaması ve daha sıkı kalite kontrolü sağlar. 500.000 parçanın üzerindeki yıllık satın urma sözleşmeleri, imtiyazlı kapasite tahsisinin, yoğun sezonda (Mart-Ağustos) öncelikli üretim planlamasının ve standart toptan satış fiyatlarının genellikle -25 altında hacim kademeli fiyatlandırmanın kilidini açar.
Evet, makine basımı abajurlar; UL 1598 (ABD armatür standardı), UL 153 (taşınabilir lambalar), CE EN 60598 (Avrupa armatür standardı), CCC (Çin Zorunlu Sertifikasyonu), CB Şeması sertifikasyonu (IEC 60598) ve çeşitli ülkeye özgü standartların cam bileşeni gereksinimlerini karşılayacak şekilde üretilebilir. Cam malzemenin kendisi, herhangi bir değişiklik yapılmaksızın genel aydınlatma endüstrisi gereksinimleriyle uyumludur; sertifikasyon öncelikli olarak komple armatür montajını ilgilendirir. IEC 60068'e göre termal dayanıklılık, boyutsal uyumluluk ve malzeme bileşimi belgelerini içeren cam bileşen test raporları sunuyoruz. Abajurlarımızı UL veya CE sertifikalı armatürlerine entegre eden armatür üreticileri için, sertifikasyon denetimleri için gereken teknik dosyaları (çizimler, parti izlenebilirlik verileri ve malzeme analiz sertifikaları dahil) sağlıyoruz. Akredite üçüncü taraf laboratuvarlardan (SGS, Intertek, TUV) alınan test raporları, test kategorisi başına 300$-800$ ek maliyetle temin edilebilir. 12 yılı aşkın süredir aktif UL, CE ve CCC sertifikalarına sahip armatür markalarına cam bileşen tedarik etmekteyiz.
Makine presleme, el üflemeye kıyasla dört avantaj sunar: maliyet (eşdeğer tasarımlar için parça başına tipik olarak -75 daha düşük fiyatlandırma), boyutsal tutarlılık (el üfleme için +/-3 mm'ye karşılık +/-0.3 mm), üretim kapasitesi (zanaatkâr başına günde 30-60 adede karşılık vardiya başına 800-1500 parça) ve standartlaştırılmış süreç adımları sayesinde öngörülebilir teslim süreleri. Dezavantajları arasında el üflemenin sağladığı organik karakterin eksikliği (her preslenen abajur neredeyse aynıdır), asimetrik veya bileşik eğri şekiller için sınırlı tasarım esnekliği ve kalıp takımı yatırımını amorti etmek için gereken minimum sipariş miktarları yer alır. Ticari aydınlatma uygulamaları (hacimli perakende, bina geliştirici projeleri, otel zinciri lansmanları) için makine presleme, maliyet-kalite dengesi nedeniyle standart tercihtir. Butik tasarımcı markaları, lüks konut projeleri ve her parçanın bireysel karakterinin tasarım anlatısına katkıda bulunduğu tek seferlik sanatsal enstalasyonlar için, maliyet primine rağmen el üfleme tercih edilmeye devam etmektedir. En başarılı aydınlatma markaları, ürün yelpazelerinde her iki tekniği de kullanmaktadır.