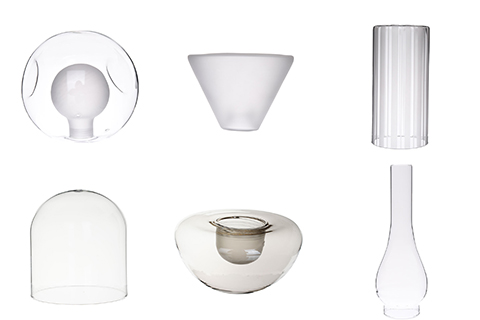
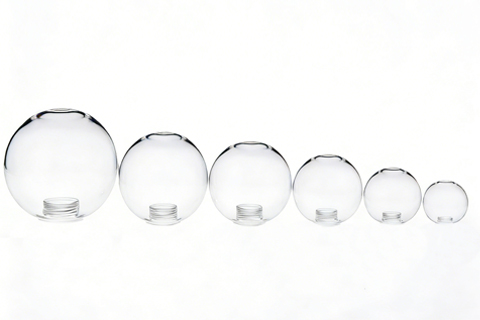
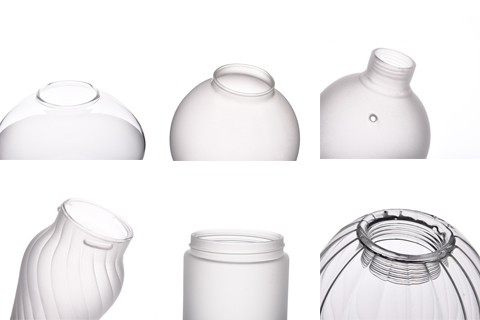
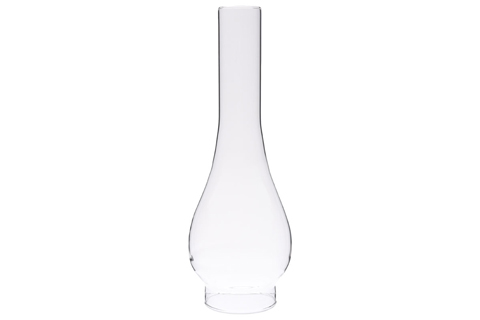
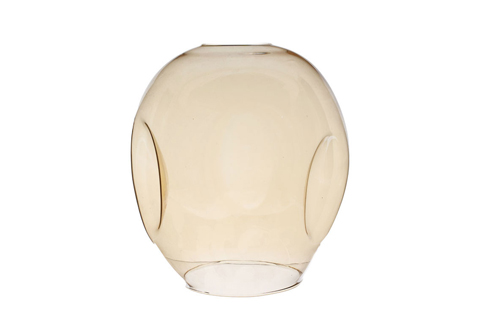
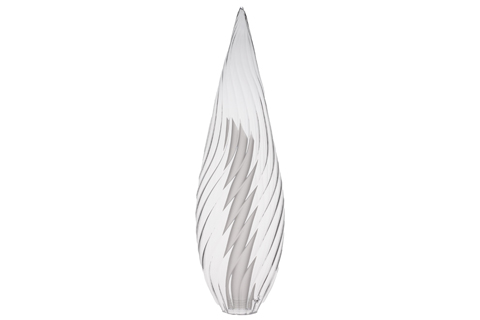
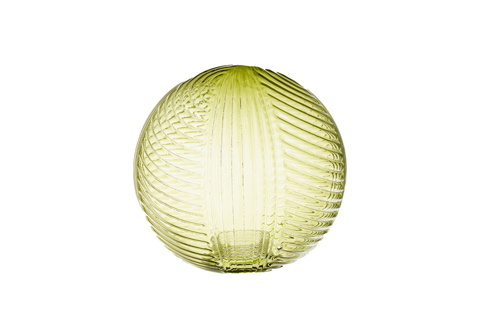
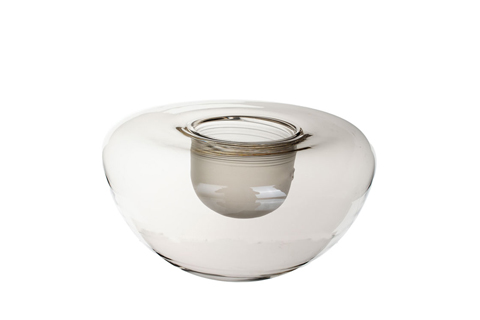
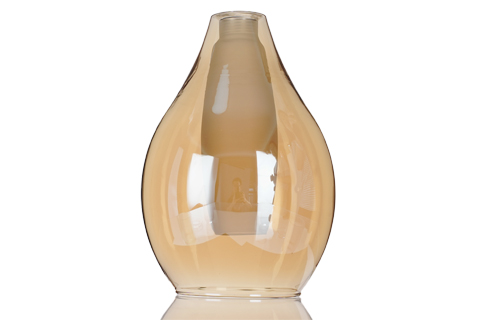
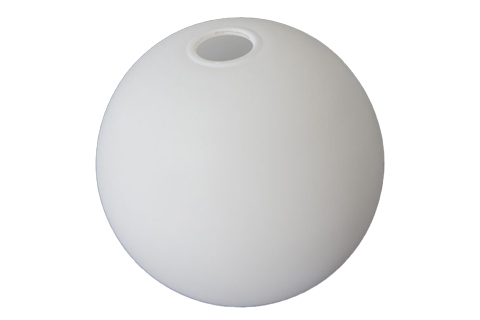
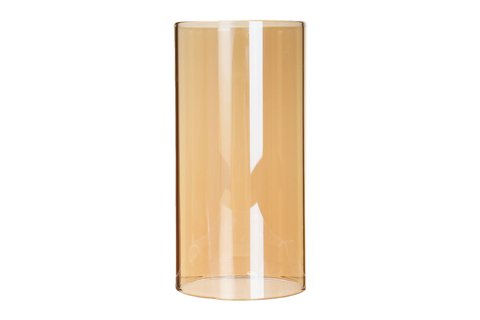
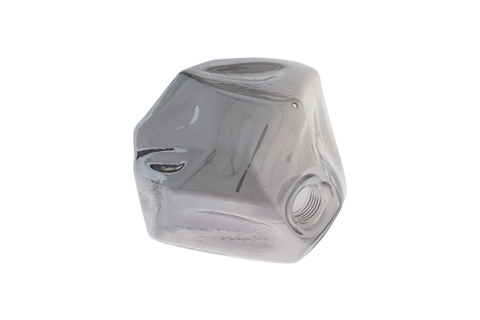
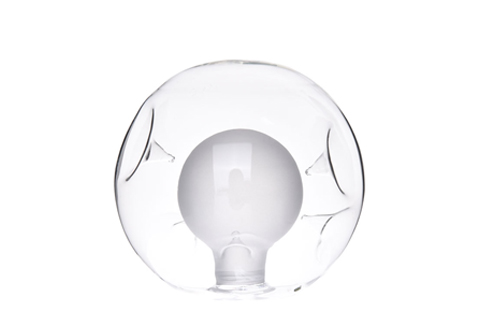
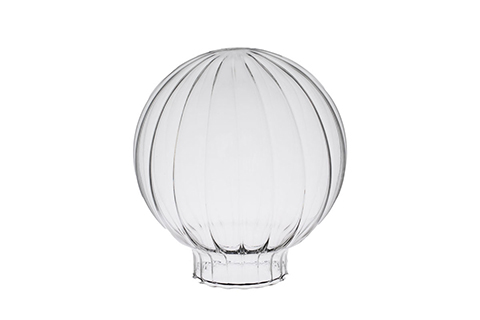
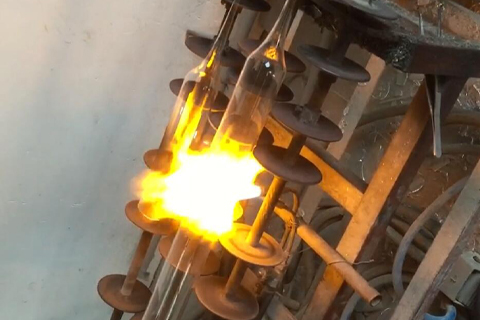
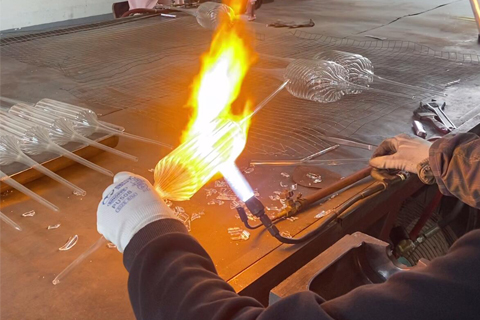
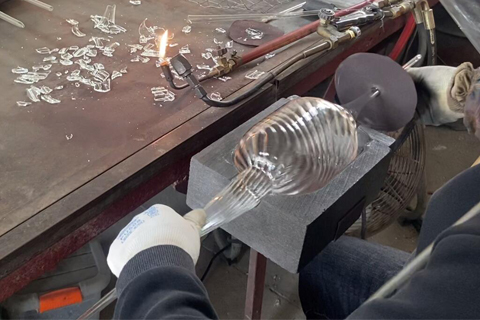
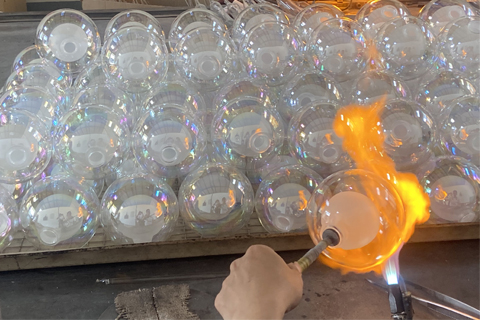
Lampwork, fırından erimiş cam toplamak yerine borosilikat 3.3 cam boru ve çubuklarını ısıtıp şekillendirmek için yüksek sıcaklıklı oksi-propan veya oksi-doğalgaz meşalesi kullanan bir cam şekillendirme tekniğidir. Zanaatkar boruyu meşale alevinde (yaklaşık 1400-1600°C) tutar ve grafit paletler, tungsten iğneler ve pirinç kalıplarla şekillendirirken sürekli olarak döndürür. Borosilikatın düşük termal genleşmesi (3.3 x 10^-6 K^-1), camın şekillendirme sırasında çatlamadan tekrar tekrar ısıtılıp soğutulmasına izin vererek onu torç işi için pratik olan tek malzeme haline getirir. Teknik, 17. yüzyıl İtalyan bilimsel cam yapımından kaynaklanmıştır ve günümüzde laboratuvar cam eşyaları, boncuk işleri, bilimsel aparatlar ve üst düzey tasarımcı abajurları için kullanılmaktadır. Lampwork abajurlar tipik olarak 100 mm ile 350 mm boyut aralığındadır; bunun ötesinde torç işi pratik olmaktan çıkar ve standart fırında üfleme tercih edilir.
Lamba işçiliği borosilikat, aydınlatma uygulamalarında soda-kireç camına göre altı avantaj sunar: 165°C'lik sıcaklık farkına kadar ısıl şok direnci (soda-kireç için 50°C'ye karşılık), 450°C'ye kadar sürekli kullanım sıcaklığı (250°C'ye karşılık), asitlere, alkalilere ve temizlik kimyasallarına karşı üstün kimyasal direnç, kalın kesimlerde daha az yeşil ton içeren optik berraklık, çizilmeye karşı dirençli daha sert bir yüzey ve gıda hizmeti ortamları için USP Tip I farmasötik cam standartlarına tam uyum. Aydınlatma armatürleri için bu durum; ısı birikiminin soda-kireç alternatiflerini çatlatabileceği Edison ampuller, yüksek çıkışlı halojenler ve kapalı tip LED tasarımlarla güvenli kullanım anlamına gelir. Lamba işçiliği borosilikat ayrıca, -40°C ile +40°C arasındaki dış ortam sıcaklık dalgalanmalarını termal stres hasarı olmadan kaldırabilir; bu da onu kıyı veya çöl iklimlerindeki tasarımcı dış mekan aplikleri ve sarkıt armatürler için tercih edilen malzeme haline getirir. Malzeme maliyeti soda-kireçten yaklaşık 2-3 kat daha yüksektir, ancak hizmet ömrü genellikle 2 kat daha uzundur.
Evet, lampwork borosilikat abajurlar son derece özelleştirilebilir; çünkü torçla şekillendirme tekniği, pratik kullanım sınırlarından önce 12 mm'den 200 mm'ye kadar dış çap ve 600 mm'ye kadar herhangi bir uzunluktaki tüm boru boyutlarıyla çalışır. Özel şekiller hassas konik inceltmeleri, tek bir parça içinde birden fazla kademeli çapı, doğrudan lamba duyuna montaj için entegre dişli boyunları, optik kalıplar kullanan iç kaburgalı dokuları, ısıl yalıtım için hava boşluklu sızdırmaz çift cidarlı tasarımları ve bükülmüş kurdeleler veya uygulanmış noktalar gibi entegre dekoratif öğeleri içerebilir. Özel lampwork tasarımları için MOQ, şekil karmaşıklığına bağlı olarak tipik olarak 300-800 adet arasındadır; numune geliştirme 15-25 gün ve kalıp için belirli maliyetler gerektirir. Tasarımcılar, üretim takvimlerini ve fiyatlandırmayı teklif etmeden önce her bir özel tasarımı torç süreci fizibilitesi açısından incelememiz için boyutlar, et kalınlığı özellikleri ve gerekli yüzey işlemlerini içeren CAD çizimleri veya el eskizleri sunmalıdır.
Evet, lamba işçiliğiyle yapılan borosilikat siperlikler; günlük sıcaklık değişimlerine karşı gösterdikleri termal şok direnci, UV bozulmasına ve asit yağmurlarına karşı kimyasal direnci ve dış mekan armatürlerine tipik olan -40C ila +60C çalışma aralığındaki boyutsal kararlılıkları sayesinde dış mekan aydınlatmaları için özellikle çok uygundur. Cam malzeme, akrilik alternatiflerinde yaygın görülen sararma, gevrekleşme veya yüzeyde kılcal çatlama olmaksızın sürekli güneş maruziyetine süresiz olarak dayanır. Tam dış mekan hizmeti için komple armatür, korozyona dayanıklı metal donanımla birlikte IP44 veya daha yüksek bir sınıfa sahip olmalıdır, ancak borosilikat cam bileşeninin kendisi özel bir dış mekan hazırlığı gerektirmez. Kıyı kurulumları, metal-cam arayüzlerinde tuz korozyonunu önlemek için camımızla eşleştirilmiş 316 paslanmaz çelik veya deniz sınıfı pirinç armatür donanımı belirtmelidir. Avrupa, Kuzey Amerika ve Orta Doğu genelinde üst düzey konut, otel havuz başı ve yat kurulumlarına hizmet veren birkaç dış mekan mimari aydınlatma markasına lamba işçiliği borosilikat siperlikler tedarik ediyoruz.
Lamba işçiliği borosilikat siperlikler, zarif dekoratif parçalar için yaklaşık 1,2 mm'den endüstriyel sınıf tasarımlar için 5 mm'ye kadar olan et kalınlıklarında üretilebilir. Başlangıçtaki cam boru et kalınlığı, genel aydınlatma uygulamaları için çoğu üretimde 2-3 mm boru kullanılarak nihai siperlik et kalınlığını belirler. Daha kalın etler (4-5 mm) daha uzun şalomayla ısıtma süresi gerektirir ve üretim oranlarını -60 oranında düşürerek parça başı maliyeti artırır. Tek bir parça içinde değişen et kalınlığı gerektiren siperlikler (kararlılık için daha kalın tabanlar ve daha ince dekoratif üst kısımlar gibi) için ustalar belirli bölümleri seçici olarak ısıtıp şekillendirebilir, ancak bu teknik önemli ölçüde beceri gerektirir ve hata oranlarını artırır. Tasarım özellikle varyasyondan faydalanmadığı sürece üretim güvenilirliği için üniform et kalınlığı tavsiye ederiz. Et kalınlığı optik performansı etkiler - cam içindeki daha uzun ışık yolu nedeniyle daha kalın borosilikat biraz daha az ışık geçirir (ince etler için -94'e kıyasla -92).
Lamba işçiliği borosilikat siperlikler, üretim partisi başına beş kalite ve güvenlik testinden geçer: ASTM C149 standardına göre termal şok testi (200C'den 20C suya daldırma, arıza olmaksızın minimum 10 çevrim), ISO 695 standardına göre kimyasal direnç testi (kütle kaybı 75 mg/dm2'nin altında olacak şekilde 1N sodyum hidroksitte 3 saat kaynatma), orijinal CAD şartnamesine karşı dijital kumpaslar ve optik karşılaştırıcılar kullanılarak yapılan boyutsal denetim, polariskop ile görülebilen çatlaklar, kabarcıklar veya gerilme kalıpları için D65 aydınlatma altında yüzey kusuru denetimi ve fiili kullanımda termal performansı doğrulamak için numune parçaların belirtilen ampulle 200-500 saat boyunca çalıştırıldığı sürekli yanma testi. Her sevkiyatla birlikte test raporları sağlanır ve bağımsız doğrulamaya ihtiyaç duyan alıcılar için SGS veya TUV üçüncü taraf sertifikası mevcuttur. Teslimattan yıllar sonra uygunluk denetimleri veya garanti incelemeleri için izlenebilirliği desteklemek amacıyla belgeler sunucularımızda 10 yıl süreyle saklanır.
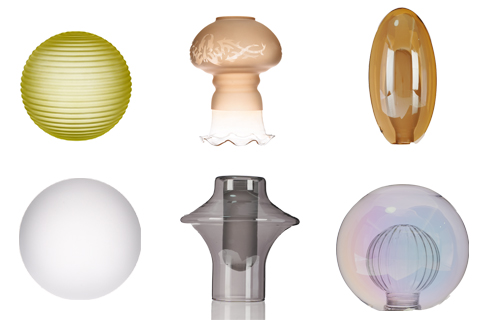
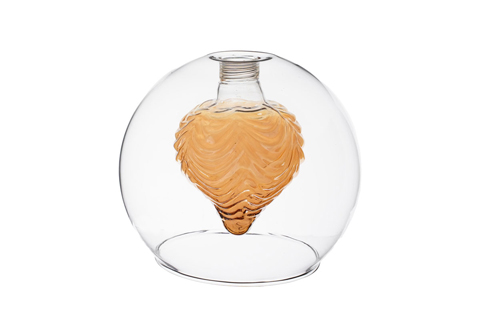
Evet, lamba işçiliği tekniği, makine baskısı camın elde edemeyeceği iç dekoratif unsurları entegre etme konusunda üstündür. Yaygın dekoratif seçenekler arasında cam bükümleri (iç spiral desenler oluşturmak için ısıtırken iki renkli çubuğu birlikte döndürme), uygulanan noktalar ve iplikler (ince renkli cam liflerini çekip ana gövdenin etrafına sarma), kapsüllenmiş katmanlı tasarımlar (derinlik efektleri için dış şeffaf bir katmanın içine iç renkli bir katman yerleştirme), murrini yontuları (yüzeye gömülü desenli kamış camın kesitleri) ve çatlak kaplamalar (yeniden ısıtma ile kapatılan dekoratif yüzey kırıkları üreten kontrollü termal şok) yer alır. Her teknik, ek usta süresi nedeniyle parça başı maliyete -60 ekler, ancak butik aydınlatma markaları ve lüks konut projeleri için değerli olan kendine özgü tasarım efektleri yaratır. Özel dekoratif entegrasyon için numune geliştirme, alıcının amaçlanan estetiğini elde etmek için tipik olarak 20-35 gün ve 3-5 prototip yinelemesi gerektirir. Tescilli tasarım koruması için karşılıklı gizlilik sözleşmeleri (NDA) imzalıyoruz.
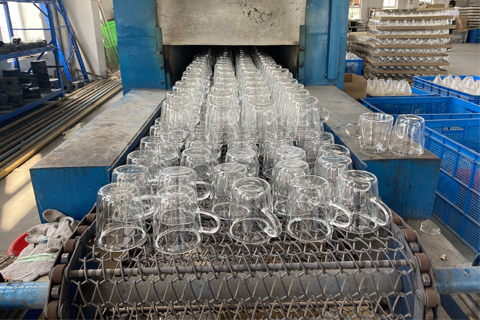
Lamba işçiliği borosilikat siperlik siparişleri için teslim süresi, depozitodan sevkiyata hazır olmaya kadar tipik olarak 30-45 gündür ve dağılımı şu şekildedir: Borosilikat boru tedariki ve gelen malzemenin boyutsal denetimi için 3-5 gün, şaloma kalibrasyonu ve deneme parçaları dahil usta kurulumu için 2-4 gün, karmaşıklığa bağlı olarak usta başına günde yaklaşık 80-150 parça ile fiili üretim için 18-25 gün, iç gerilmeyi gidermek için 560C fırınlarda kontrollü tavlama için 2-4 gün ve denetim ile paketleme için 3-4 gün. Numune onayı gerektiren özel tasarım siparişleri, seri üretim başlamadan önce 15-25 gün ekler. Lamba işçiliği üretimi, fırın üfleme işinden daha hızlı çalışır çünkü şaloma yalnızca şekillendirilen belirli alanı ısıtır ve daha sürekli bir iş akışına izin verir. Deniz yolu taşımacılığı 25-40 gün transit süre ekler, bu nedenle toplam kapıdan kapıya zaman çizelgesi tipik olarak 75-100 gündür. Alıcılar, mevsimsel lansmanları planlarken üretim programlama yükünü hesaba katmalıdır.
Evet, USP Tip I sertifikalı camdan üretilen lamba işçiliği borosilikat siperlikler, gıda güvenliği ve ilaç sınıfı malzeme standartlarını karşılar; bu da bunları gıda, ilaç veya steril malzemelerle tesadüfi temasın oluşabileceği restoran mutfaklarında, gıda işleme tesislerinde, ilaç üretim temiz odalarında ve laboratuvar ortamlarında aydınlatma kurulumları için uygun hale getirir. Ana malzeme FDA 21 CFR 177.1010, gıda temas malzemeleri hakkındaki 1935/2004 sayılı AB yönetmeliği, USP <660> cam kaplar için fiziksel kimyasal testler ve borosilikat cam sınıflandırması için ISO 12775 ile uyumludur. Gerçek ölçülen kompozisyonu, hidrolitik direnç sınıfını (HGB1) ve ISO 720'ye göre kimyasal dayanıklılığı belirten her siparişte malzeme uygunluk sertifikaları mevcuttur. Sterilize edilebilir yüzeyler gerektiren ilaç temiz oda kurulumları için, yüzey bozulması olmadan buhar sterilizasyonuna ve kimyasal dezenfeksiyon döngülerine izin veren Ra 0,4 mikron bitişe isteğe bağlı yüzey cilalama sunuyoruz.
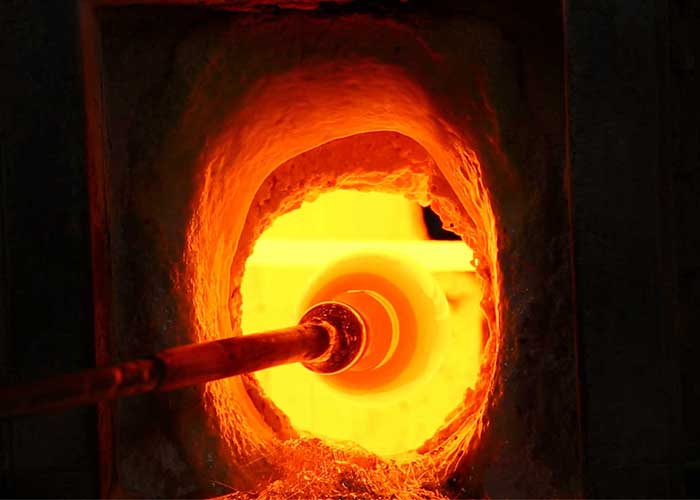
Lamba işçiliği ve fırında üfleme, farklı boyut aralıklarına ve tasarım gereksinimlerine uygun tamamlayıcı borosilikat teknikleridir. Lamba işçiliği; 350 mm'nin altındaki boyutlardaki siperlikler, hassas boyutsal kontrol gerektiren tasarımlar, entegre işlevsel özellikler (dişler, conta olukları, montaj kulakları) ve kalıp maliyetinin fırın kalıpları için yasaklayıcı olacağı özel küçük partili tasarımcı çalışmaları için tercih edilir. Özel kalıplara fırında üfleme; şaloma ısıtmasının pratik olmaktan çıktığı 350 mm'nin üzerindeki siperlikler, geniş yüzeylerde tek tip et kalınlığı gerektiren tasarımlar, kalıp alet yatırımının parça başı maliyet düşüşüyle haklı çıkarıldığı yüksek hacimli üretim (5.000 parçanın üzerinde) ve dönen bir şalomada şekillendirilmesi zor karmaşık bileşik eğrilere sahip siperlikler için tercih edilir. Lamba işçiliği birim maliyeti, aynı tasarım için fırında üflenenden tipik olarak 1,5-3 kat daha yüksektir, ancak lamba işçiliği, fırın üretimi için gereken 2.000 ila 8.000 dolar kalıp geliştirme maliyetinden kaçınır. Teknikler arasındaki seçim hacme, karmaşıklığa ve boyutsal gereksinimlere bağlıdır.