Cómo el diseño del molde de vidrio afecta la calidad de la pantalla de la lámpara y el costo unitario
El diseño del molde de la pantalla de la lámpara de vidrio afecta el perfil que puede formar el vidrio, cómo se libera la pieza, dónde aparecen las uniones de la herramienta y cuánta trabajo queda después del formado. Para un fabricante de iluminación, la medida de coste útil es el coste de una pantalla terminada aceptada: la herramienta asignada a la cantidad acordada, más el formado, acabado, inspección y pérdidas. Un molde más barato puede dejar una pieza más cara si crea correcciones de ajuste recurrentes o rechazos. Evalúe la herramienta propuesta en comparación con la interfaz del accesorio y la prueba de producción, en lugar de aprobarla solo por una representación exterior.
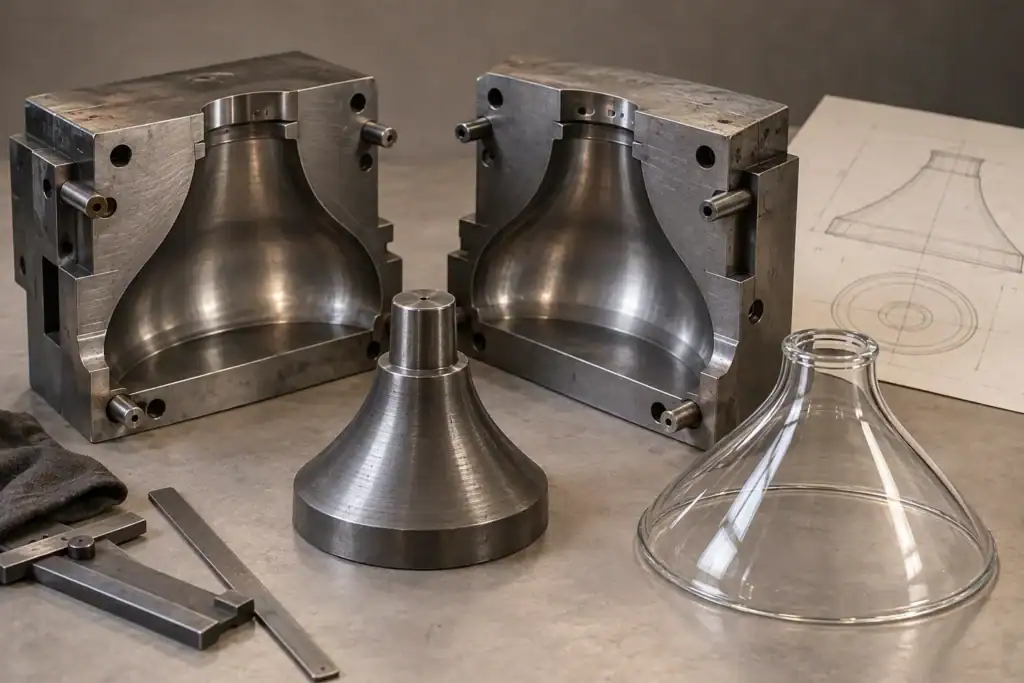
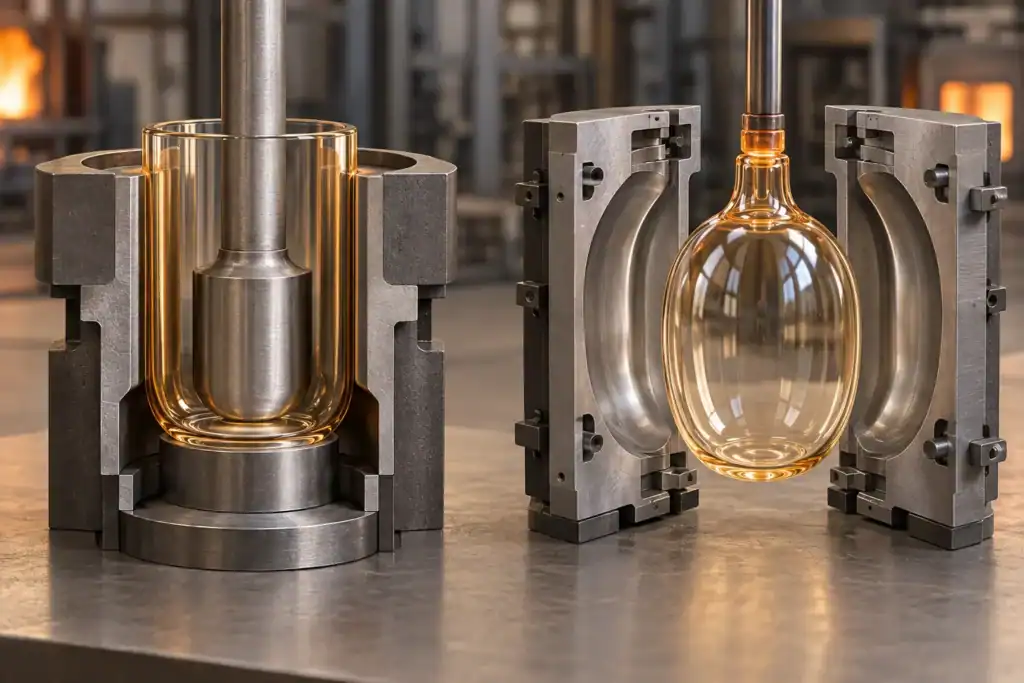
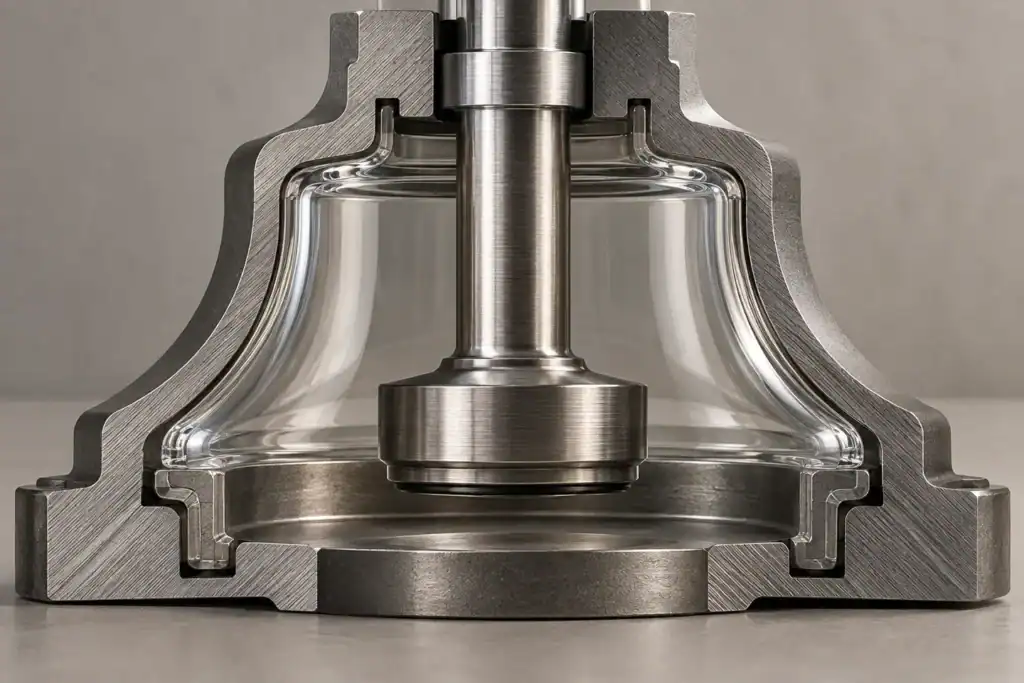
Los gerentes de producción y el personal técnico pueden usar esta guía para revisar una herramienta propuesta antes de su aprobación y comparar las opciones de coste resultantes. Los cálculos son ejemplos hipotéticos de planificación, no precios de JX ni resultados de producción. Todas las imágenes son ilustraciones conceptuales originales generadas por IA, no fotografías de herramientas JX, equipos de fábrica o piezas probadas.
Comience identificando qué controla el molde
La palabra "moldeado" no identifica una ruta de fabricación específica. Una herramienta de prensado, un molde de soplado y una forma de hundimiento imponen diferentes restricciones. No apruebe la herramienta hasta que el proveedor haya nombrado la ruta propuesta y explicado qué superficies controla.
Las Definición del Museo de Vidrio de Corning de vidrio prensado describe el vidrio fundido moldeado en un molde de metal con un émbolo de metal que forma el interior. Esa distinción importa para una pantalla: revisar la cavidad exterior sin la herramienta interior deja la sección de la pared sin resolver. La cavidad y el émbolo deben considerarse juntos, junto con el vidrio y las condiciones del proceso.
El soplado de moldes utiliza la inflación contra el molde. El relato del Museo Metropolitano sobre el vidrio soplado en molde ilustra la diferencia entre un molde de tamaño completo y un molde de patrón seguido de una inflación adicional. Es un contexto histórico del proceso, no una especificación moderna de capacidad para pantallas de lámpara.
Solicite tres vistas en el paquete de revisión: la pantalla terminada, una sección que muestre las superficies de contacto con la herramienta y la secuencia propuesta de apertura o liberación. Marque qué apertura, borde o superficie se producirá o corregirá más tarde. Un dibujo terminado y un dibujo de la herramienta deben describir la misma revisión de pieza, pero no necesitan contener dimensiones idénticas porque la compensación de la herramienta y las tolerancias de acabado tienen propósitos diferentes.
Utiliza la página del producto de pantalla de vidrio prensado por máquina como punto de partida para una discusión sobre el proceso. Pida al proveedor que confirme la ruta para la geometría real; un ejemplo de catálogo no establece que cada forma propuesta sea prensable.
Revise la secuencia de liberación antes de agregar detalles
Una forma que parece simple en una representación puede ser difícil de retirar de una herramienta rígida. Una curva invertida, una banda hundida o una característica saliente pueden obstruir un movimiento propuesto. Revise el perfil del vidrio contra la dirección de apertura de cada componente del molde, incluido el interior de la herramienta cuando se utilice.
Pida al fabricante de la herramienta que identifique las superficies sensibles a la liberación y proponga la taper, división o cambio en el perfil necesarios. No copie un ángulo de inclinación universal de una guía de moldeo de plástico. La disposición adecuada depende de la ruta de formado, la construcción de la herramienta, la geometría del vidrio y los requisitos de superficie. Cualquier propuesta aún debe preservar la apariencia instalada y la interfaz de montaje.
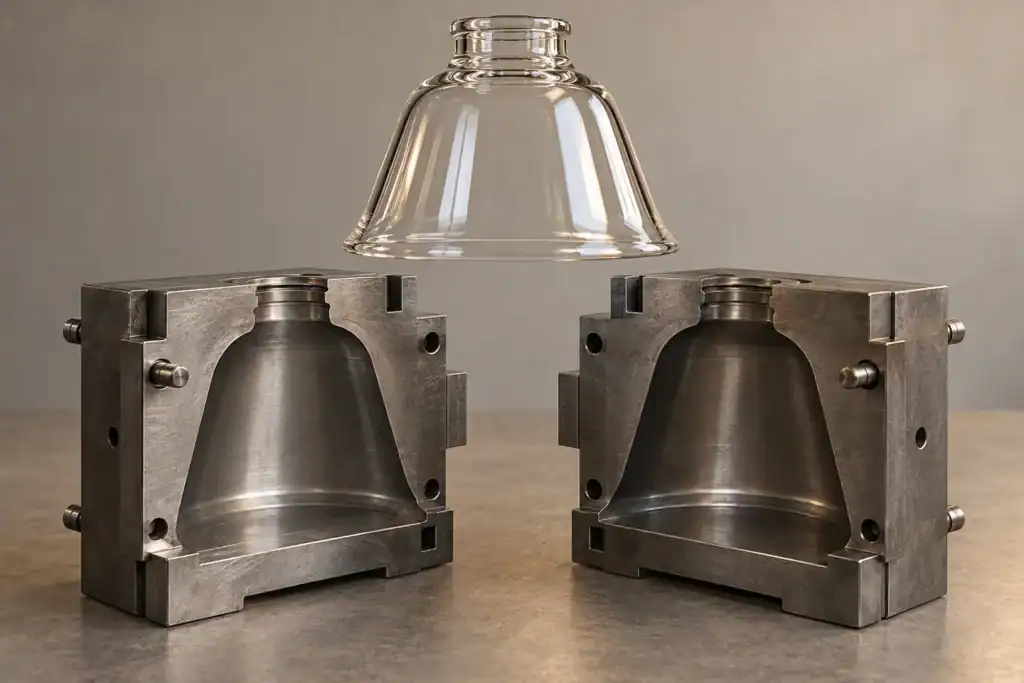
Para un detalle reentrante, compare tres opciones antes de comprometerse: simplificar el perfil, cambiar la arquitectura de la herramienta o investigar otra ruta de formado y acabado. Cada opción debe devolver un dibujo de pieza revisado, una cotización de la herramienta y una explicación del requisito de inspección resultante. Evite pedir al proveedor que resuelva un problema oculto de liberación después de que la orden de compra fije tanto la forma como el precio.
Separe las características necesarias de las opciones de estilo. Una ranura requerida para mantener la pantalla tiene una prioridad diferente a la de una ranura decorativa. Si la ranura crea una complejidad desproporcionada en la herramienta, el equipo de diseño puede decidir si vale su coste. Mantenga esa decisión en el registro de revisiones para que no se restaure accidentalmente durante una actualización posterior del diseño.
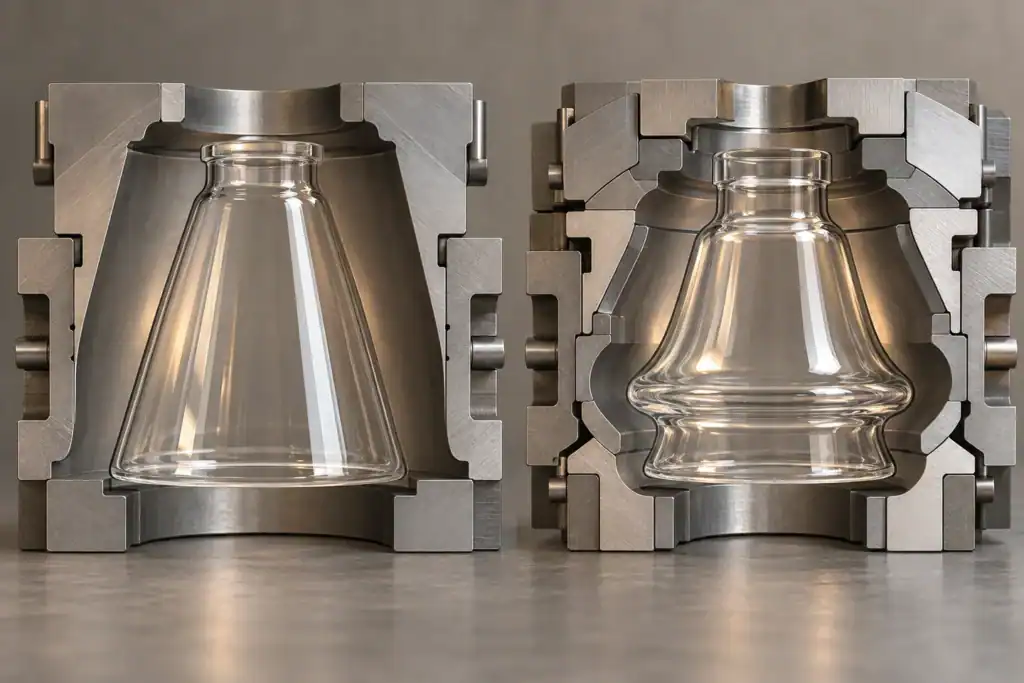
Conecte el detalle de la nervadura y las divisiones de la herramienta a una decisión de aceptación
Las costillas, facetas y patrones de relieve pertenecen a la revisión de herramientas como geometría controlada. Especifique el perfil previsto y su transición a áreas suaves. Pregunte qué detalles la herramienta puede reproducir de manera confiable y cuáles requieren una prueba antes de aprobar la superficie.
Un patrón visualmente atractivo puede crear una unión difícil entre los componentes del molde. La revisión debe mostrar dónde cruza la división la decoración, qué alineación importa y si el acabado final expondrá la transición. Evite una instrucción como "hazlo sin costuras" sin una ubicación acordada, condición de visualización y referencia de muestra.
Para una clasificación e inspección detallada de costuras, utilice el guía de costuras de moldes para pantallas de lámparas de vidrio. Aquí la decisión de diseño es anterior: compare una división que protege la cara principal de visualización con la herramienta adicional o el acabado que pueda requerir. Confirme que mover una unión no la coloque en un asiento de montaje u otro contacto funcional.
Revise la muestra sin iluminación y con la fuente de luz prevista donde la apariencia dependa de la iluminación. Mantenga la fuente, orientación, fondo y tratamiento final de superficie consistentes entre alternativas. Una fotografía favorable de la muestra no puede establecer qué concepto producirá un acabado aprobado de manera más consistente.
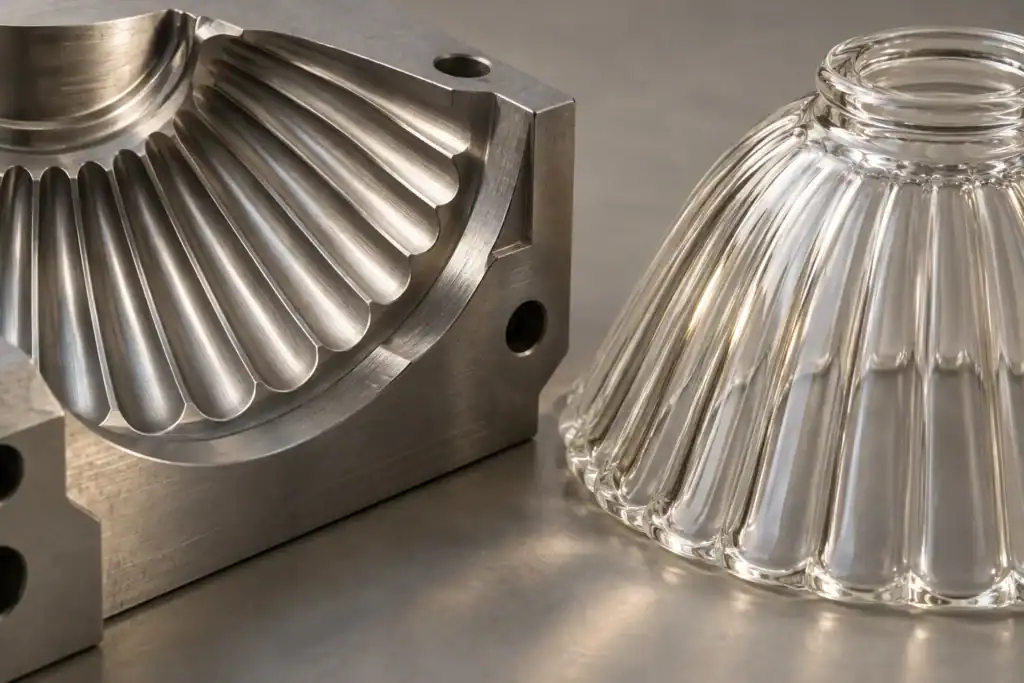
Proteja las secciones de la pared y la geometría del instalador juntas
La sombra debe ajustarse a su soporte después de todas las operaciones especificadas. Establezca primero la referencia de montaje: la superficie de asiento, anillo de retención, labio, contacto del tornillo u otra característica que posicione el vidrio. Pregunte cuáles de estas características provienen directamente del conformado y cuáles se terminarán posteriormente.
Luego revise las secciones cercanas de la pared. Una banda decorativa gruesa, un cuello estrecho y un cuerpo delgado pueden necesitar cada uno una llamada de sección diferente. Mantenga separadas las dimensiones generales, el grosor nominal de la pared y los límites locales de la pared. La guía de grosor de pared de vidrio prensado explica por qué no se debe asumir una tolerancia dimensional general para controlar cada ubicación de la pared.
Proporcione al proveedor el hardware de acoplamiento de intención de producción o su dibujo controlado. Requiera que el informe de la muestra identifique las ubicaciones de medición y el estado final. Si un borde será rectificado, deje claro si las dimensiones de aceptación se aplican antes o después del rectificado. Si un recubrimiento llega al asiento, revise también el ensamblaje después del recubrimiento.
Una regla útil de decisión es proteger las dimensiones que ubican y retienen la sombra antes de apretar una dimensión cosmética del cuerpo. Esta es una prioridad de revisión, no un permiso para relajar un requisito sin aprobación de ingeniería. El diseñador del soporte debe resolver soporte, espacio libre, cargas y cualquier prueba de ensamblaje aplicable.
Envíe los detalles de su producto para recibir un presupuesto
Incluya dimensiones, material o acabado, cantidad, aplicación y cualquier foto o dibujo para que el equipo de JX pueda revisar la solicitud.
Trate el enfriamiento como una cuestión de proceso, no como una afirmación garantizada de ahorro
La geometría de la herramienta por sí sola no establece una tasa de producción. Pregunte cómo se acondicionará y enfriará la herramienta propuesta, qué condiciones de operación deben mantenerse y qué evidencia respaldará la producción cotizada.
Bucher Emhart Glass describe el enfriamiento de moldes como importante para la distribución y estabilidad del vidrio en la producción de envases. Esa fuente se refiere a equipos de conformado de envases. Apoya la consulta sobre control térmico; no proporciona un programa de enfriamiento, mejora del rendimiento o límite de aceptación para una pantalla de lámpara.
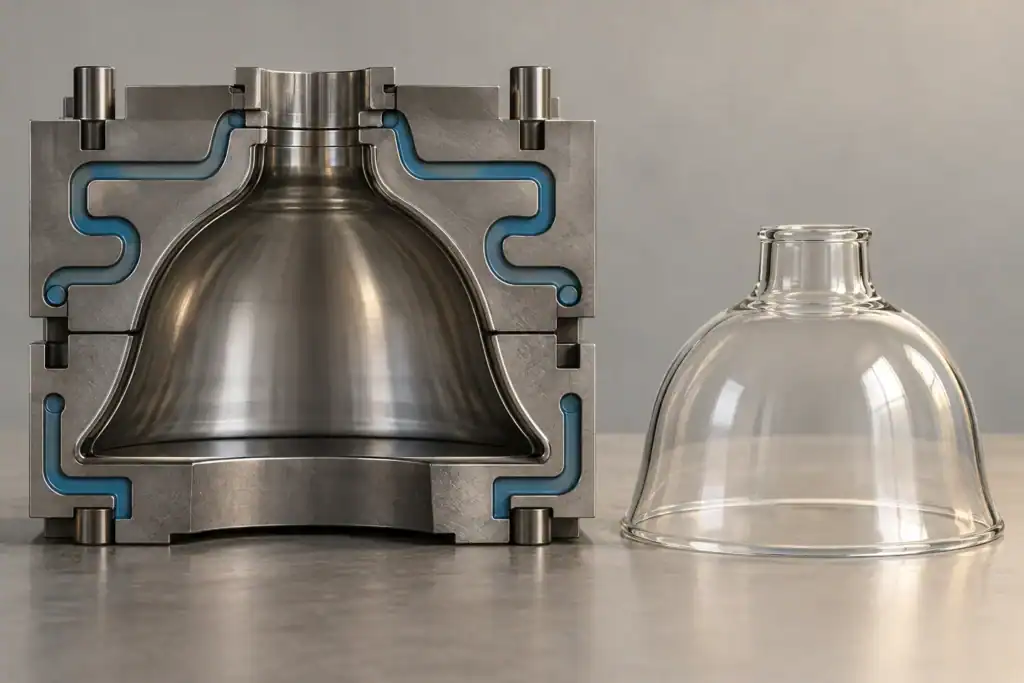
Para el proyecto de la pantalla, solicite un registro de prueba que vincule la revisión de la herramienta y las condiciones del proceso con las piezas inspeccionadas. Compare la producción aceptada durante una corrida indicada, incluyendo pérdidas de inicio, interrupciones y acabado en un acuerdo. Una demostración corta en una configuración favorable puede no representar las suposiciones de producción de la cotización.
Mantenga separadas las evidencias de conformado y recocido. Un arreglo propuesto de enfriamiento del molde no establece que el vidrio terminado haya pasado las pruebas de estrés o térmicas requeridas. Pida al proveedor responsable y al equipo de fijación que definan las verificaciones relevantes para el material y la aplicación. No infiera el rendimiento de seguridad a partir de un dibujo de herramienta ordenado.
Precio la ruta de acabado que entregue la sombra aprobada
Compare conceptos de herramientas en la misma condición final. Un concepto puede requerir trabajo adicional en el borde, tratamiento local de costuras o preparación de superficie. Otro puede costar más inicialmente pero evitar una operación. Ninguno es automáticamente la mejor opción hasta que las dimensiones finales, apariencia y costos recurrentes sean comparables.
Pida al proveedor que liste las operaciones entre la liberación y la inspección final, e identifique dónde se crea cada característica controlada. Si una operación corrige la geometría, incluya su efecto en el informe dimensional. Si cambia la apariencia, apruebe la muestra después de esa operación en lugar de en el vidrio sin terminar.
No utilice el tratamiento superficial para ocultar un problema de integridad no resuelto. La aceptación cosmética y la disposición de grietas sospechosas son decisiones diferentes. Asimismo, una muestra con un acabado atractivo no demuestra por sí sola ajuste, control de paredes o salida repetible.
Para comparación comercial, pregunte si la mano de obra de acabado, consumibles, pérdidas esperadas e inspección ya están incluidos en el precio unitario. Registre el límite. Añadir una asignación de rendimiento separada a un precio que ya cubre esas pérdidas contaría el mismo costo dos veces.
Calcule el costo de herramienta por tono aceptado
Para una comparación interna, utilice un límite de costo consistente:
Costo por tono aceptado = costo de herramienta asignado + costo recurrente por intento de producción dividido por el rendimiento de aceptación final.
En este modelo simplificado, el costo de herramienta asignado es la inversión acordada en herramientas dividida por el número de tonos aceptados sobre los cuales el comprador planea recuperarla. El costo recurrente incluye las operaciones de conformado, acabado e inspección elegidas para cada intento. El rendimiento de aceptación final es la cantidad de piezas terminadas aceptadas dividida por los intentos en esa misma base. Este es un modelo de planificación; un sistema de costos de producción puede necesitar rendimientos y costos separados para cada etapa.
Las siguientes cifras inventadas comparan dos conceptos de herramienta para el mismo tono terminado aceptado. No son cotizaciones de proveedores, precios típicos del mercado ni rendimientos medidos de JX. El flete, impuestos, embalaje y financiamiento están excluidos de ambos conceptos.
| Entrada de planificación | Concepto A | Concepto B |
|---|---|---|
| Herramienta única | $2,400 | $4,000 |
| Costo por intento | $3.20 | $3.00 |
| Rendimiento final de aceptación asumido | 90% | 96% |
| Cantidad aceptada para asignación | 4,000 | 4,000 |
| Herramienta por tono aceptado | $0.60 | $1.00 |
| Costo recurrente por tono aceptado | $3.56 | $3.13 |
| Costo combinado por tono aceptado | $4.16 | $4.13 |
Usando valores no redondeados, los costos recurrentes son $3.20 / 0.90 = $3.5556 y $3.00 / 0.96 = $3.1250. Los $1,600 adicionales en herramientas del Concepto B se recuperan después de aproximadamente 3,717 tonos aceptados si estas suposiciones se mantienen y no surge ningún cargo adicional por herramienta. La cantidad de equilibrio es la inversión adicional dividida por el ahorro recurrente por pieza aceptada.
Con solo 1,000 piezas aceptadas, el mismo modelo da aproximadamente $5.96 para A y $7.13 para B. La herramienta más cara es entonces la opción más costosa. Por eso, una previsión de volumen, una base de rendimiento aprobada y un límite de precio deben acompañar la decisión de diseño. Una pequeña diferencia a 4,000 piezas también merece una revisión de sensibilidad: cambios menores en el rendimiento, el costo de reparación o la cantidad podrían revertirla.
Utiliza la guía de comparación de cotizaciones de proveedores para términos de cotización y totales de primer pedido versus reorden. No inserte un rendimiento de producción asumido en una cotización fija de piezas aceptadas a menos que su efecto comercial haya sido explicado.
Solicite una prueba de herramienta para responder preguntas específicas
Antes de la prueba, anote qué incertidumbre debe resolver. Una muestra puede demostrar apariencia dejando desconocido la estabilidad del proceso. Un informe dimensional breve puede demostrar ajuste mientras dice poco sobre pérdidas finales de acabado.
Solicite un paquete de revisión que contenga:
- La identidad de la muestra, revisión del dibujo, identidad de la herramienta y ruta de producción propuesta.
- Mediciones en las ubicaciones de montaje y pared acordadas, en la condición final especificada.
- Una revisión de ensamblaje usando el soporte previsto o un equivalente documentado.
- Revisión de apariencia bajo las condiciones acordadas de iluminación y sin iluminar, cuando sea relevante.
- Cantidades intentadas y aceptadas con pérdidas claramente clasificadas, si el rendimiento es parte de la decisión.
- Un registro de las correcciones realizadas durante la prueba y si se requiere otra muestra.
Apruebe cada requisito explícitamente. Una aprobación de apariencia no debe aprobar silenciosamente una desviación dimensional. Si la herramienta o el proceso cambian para corregir un problema, identifique qué resultados anteriores necesitan ser revisados nuevamente. Mantenga la muestra aceptada vinculada a la revisión que la produjo y conserve un registro claro de cualquier excepción acordada.
Mantenga la validez de la decisión sobre herramientas en reordenes
La comparación solo es válida si la herramienta todavía está disponible y usable cuando llegue el próximo pedido. Confirme la propiedad, almacenamiento, responsabilidad de mantenimiento, autorización de reparación y las condiciones para reemplazo o transferencia por escrito. Pagar un cargo por herramienta no explica por sí solo esos términos.
Pregunte qué superficies o juntas sensibles al desgaste serán revisadas, cómo se identifica una herramienta reparada y cuándo se requiere una revisión de primer artículo. Acepte quién paga por un cambio de diseño del comprador frente al mantenimiento necesario para continuar con el diseño aprobado. Evite tratar una vida útil estimada de la herramienta como una cantidad garantizada sin una base contractual definida.
Las Flujo de trabajo de moldes personalizados de Blockhead Tools ilustra la aprobación del diseño antes del corte del molde y distingue sus ofertas en madera y grafito. Sus ejemplos de proceso y material no son garantías de por vida para una herramienta de prensado metálica. Para este proyecto, solicite al fabricante de la herramienta propuesto la base real del material, construcción y mantenimiento en lugar de tomar las cifras de otro proveedor.
Enviar un resumen de revisión de molde con un límite de costo
Para una consulta JX, comience con los requisitos de sombra y accesorios, luego pregunte qué herramienta y proceso deben ser evaluados. La ruta del producto prensado en máquina en vivo es relevante para proyectos de sombra moldeada; la viabilidad actual, el precio de la herramienta, la muestra y el tiempo de producción necesitan confirmación respecto al dibujo específico.
Enviar un dibujo de sección, referencia de hardware de acoplamiento, dirección del acabado y del vidrio, zonas de apariencia protegida, cantidad de piezas aceptadas y pronóstico realista de reorden. Identifique qué características son esenciales y cuáles el fabricante de herramientas puede proponer cambiar. Incluya el método de aprobación de muestras y cualquier requisito de aplicación o cumplimiento proporcionado por el equipo de accesorios.
Solicite al proveedor que devuelva un acuerdo de liberación propuesto, revisión de características críticas, secuencia de acabado y cotización que separen los costos de herramientas de los cargos recurrentes. Si la decisión de costo depende del rendimiento o la producción, solicite la base y un plan de prueba. lista de verificación de dibujo técnico ayuda a organizar la información de las piezas; el constructor de solicitudes de cotización para tonos personalizados puede recopilar las entradas de consulta.
Preguntas que hacen los equipos de producción sobre el molde de la sombra de vidrio
¿Un molde más caro siempre reduce el costo unitario?
No. La inversión adicional debe recuperarse mediante un ahorro recurrente acordado sobre una cantidad aceptada y realista. Si el pedido es pequeño o el ahorro no está probado, el cargo adicional por el molde puede que nunca se amortice.
¿Puede un molde producir todos los colores y acabados?
No lo asuma. Pregunte si el vidrio propuesto, la secuencia de acabado y las dimensiones de aceptación pueden usar la misma herramienta sin cambios. Apruebe muestras representativas terminadas e identifique cualquier restricción en la cotización.
¿Puede cambiar el émbolo resolver un problema de grosor de pared?
Puede ser una opción para una pieza prensada, pero el proveedor debe revisar la cavidad, la herramienta interna, la distribución del vidrio y las condiciones de operación en conjunto. Una alteración en la herramienta requiere una nueva revisión de la muestra contra las ubicaciones de pared especificadas y la interfaz del soporte.
¿Debe un comprador especificar un ángulo de inclinación estándar?
Pida al fabricante de la herramienta que proponga una geometría de liberación para la pieza y el proceso reales. Apruébelo según los requisitos funcionales y visuales. Un ángulo genérico de otro material o método de conformado no es un requisito validado para el tono.
¿Vale la pena agregar una ranura decorativa a la herramienta?
Compare su valor visual con la construcción, acabado e inspección que requiere la herramienta. Solicite una alternativa más sencilla cuando no sirva para la función del soporte. El equipo de diseño puede aprobar entonces la compensación antes de fabricar la herramienta.
¿La aprobación de la muestra establece el rendimiento de producción?
Una muestra aprobada solo establece los requisitos realmente revisados. El rendimiento requiere cantidades intentadas y aceptadas, una definición de pérdidas y condiciones de prueba representativas. Algunas muestras buenas seleccionadas no pueden establecer una tasa de aceptación recurrente.
¿Qué debe activar otra revisión de la herramienta?
Revise cambios en la interfaz de montaje, sección de pared, perfil sensible a la liberación, patrón protegido o ruta de acabado. La reparación o reemplazo de la herramienta también puede requerir nuevas revisiones de muestras. Defina los desencadenantes con el proveedor antes de realizar pedidos repetidos.
Artículos relacionados y recursos de producción
- Capacidades de pantallas de vidrio prensado por máquina
- Lista de verificación de dibujo técnico de la pantalla de vidrio
- Espesor de pared y tolerancia de la pantalla prensada
- Inspección de juntas de molde y línea de separación
- Cotizaciones del proveedor, costos de herramientas y reorden
- Constructor de RFQ de pantallas personalizadas