Wie das Design der Glasform das Lampenschirm-Qualität und die Stückkosten beeinflusst
Das Design der Glaslampenschirmform beeinflusst das Profil, das das Glas formen kann, wie das Teil freigegeben wird, wo Werkzeuganschlüsse erscheinen und wie viel Nacharbeit nach dem Formen verbleibt. Für einen Beleuchtungshersteller ist die nützliche Kostenmessung die Kosten eines akzeptierten fertigen Schirms: Werkzeugkosten verteilt auf die vereinbarte Menge, plus Formen, Oberflächenbearbeitung, Inspektion und Verluste. Ein billigeres Werkzeug kann ein teureres Teil hinterlassen, wenn es wiederkehrende Passformkorrekturen oder Ausschüsse verursacht. Bewerten Sie das vorgeschlagene Werkzeug anhand der Schnittstellen des Fixtures und des Produktionstests, anstatt es nur anhand einer Außenansicht zu genehmigen.
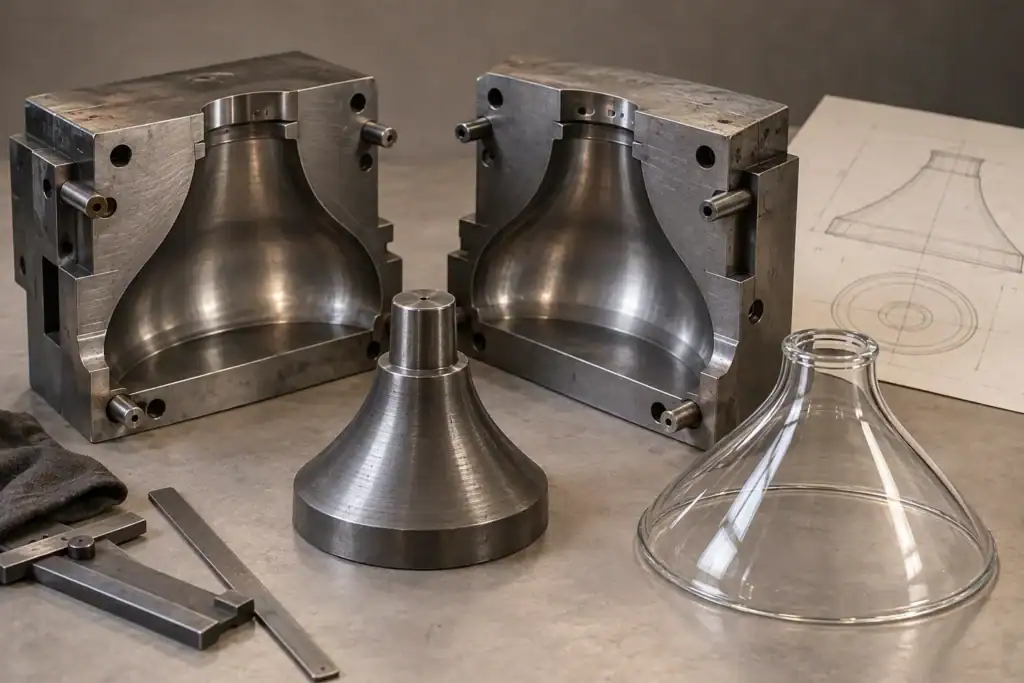
Produktionsleiter und technisches Personal können diese Anleitung verwenden, um ein vorgeschlagenes Werkzeug vor der Genehmigung zu überprüfen und die daraus resultierenden Kostenentscheidungen zu vergleichen. Die Berechnungen sind hypothetische Planungsbeispiele, keine JX-Preise oder Produktionsergebnisse. Alle Bilder sind original KI-generierte Konzeptillustrationen, keine Fotografien von JX-Werkzeugen, Fabrikausrüstung oder getesteten Teilen.
Beginnen Sie damit, zu identifizieren, was das Werkzeug steuert
Das Wort "geformt" identifiziert keinen einzelnen Herstellungsweg. Ein Presswerkzeug, eine Blasform und eine Fließform setzen unterschiedliche Einschränkungen. Genehmigen Sie das Werkzeug erst, wenn der Lieferant den vorgeschlagenen Weg benannt und erklärt hat, welche Oberflächen es steuert.
Das Definition des Pressglases des Corning Museum of Glass beschreibt geschmolzenes Glas, das in einer Metallform mit einem Metallstempel geformt wird, der das Innere bildet. Diese Unterscheidung ist bei einem Schirm wichtig: Die Überprüfung der Außenschale ohne das innere Werkzeug lässt den Wandabschnitt unklar. Die Hohlraumform und der Stempel müssen zusammen betrachtet werden, neben dem Glas und den Prozessbedingungen.
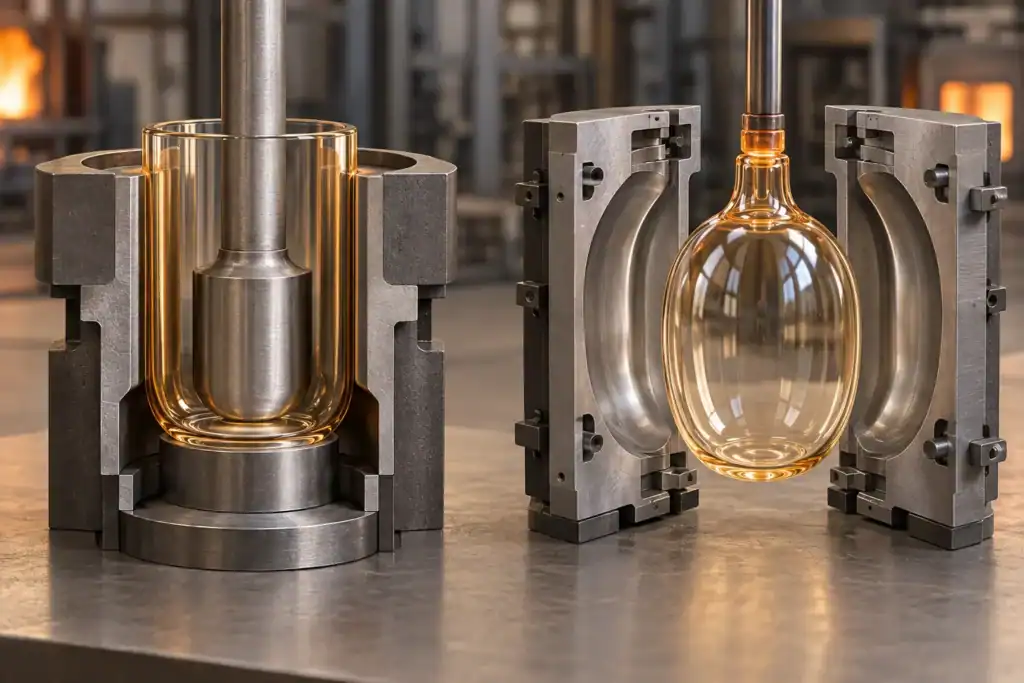
Mold-Blowing verwendet Inflation gegen die Form. Die Bericht des Metropolitan Museum of Art über mold-blown Glas veranschaulicht den Unterschied zwischen einer Vollform und einer Musterform, gefolgt von weiterer Inflation. Es ist ein historischer Prozesskontext, kein modernes Lampenschirmfähigkeits-Spezifikation.
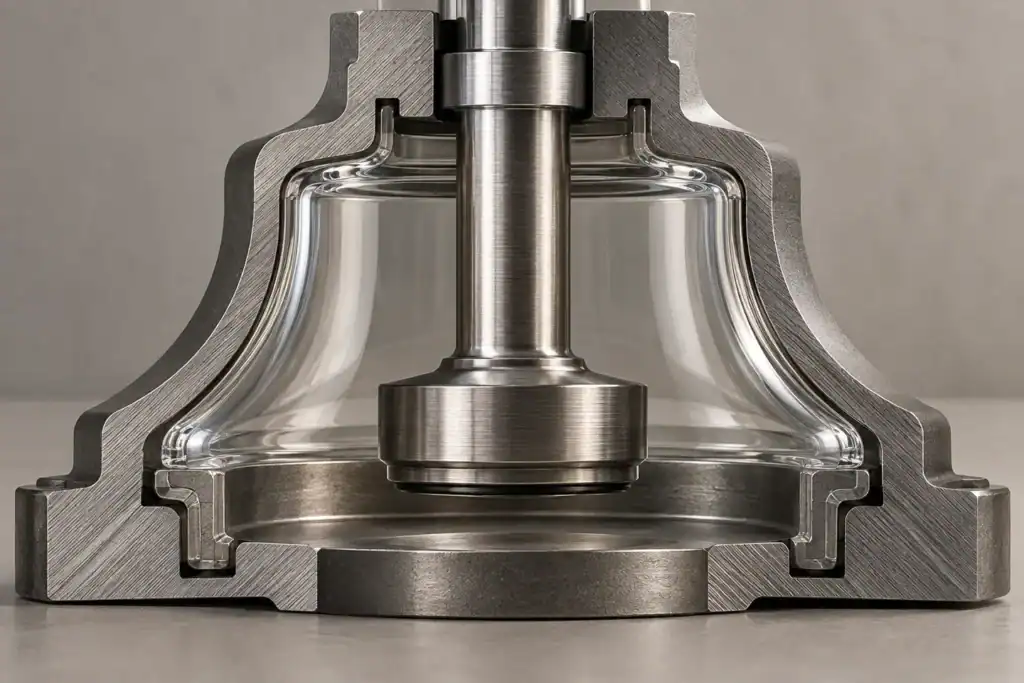
Bitten Sie im Überprüfungspaket um drei Ansichten: den fertigen Schirm, einen Schnitt, der die Kontaktflächen des Werkzeugs zeigt, und die vorgeschlagene Öffnungs- oder Freigabereihenfolge. Markieren Sie, welche Öffnung, Kante oder Oberfläche später produziert oder korrigiert wird. Eine fertige Zeichnung und eine Werkzeugzeichnung sollten dieselbe Teilerevision beschreiben, müssen aber keine identischen Maße enthalten, da Werkzeugkompensation und Finish-Zuschläge unterschiedliche Zwecke haben.
Verwenden Sie die Produktseite für maschinengepresstes Glas als Ausgangspunkt für eine Prozessdiskussion. Bitten Sie den Lieferanten, den Weg für die tatsächliche Geometrie zu bestätigen; ein Katalogbeispiel legt nicht fest, dass jede vorgeschlagene Form presbar ist.
Überprüfen Sie die Freigabereihenfolge, bevor Sie Details hinzufügen
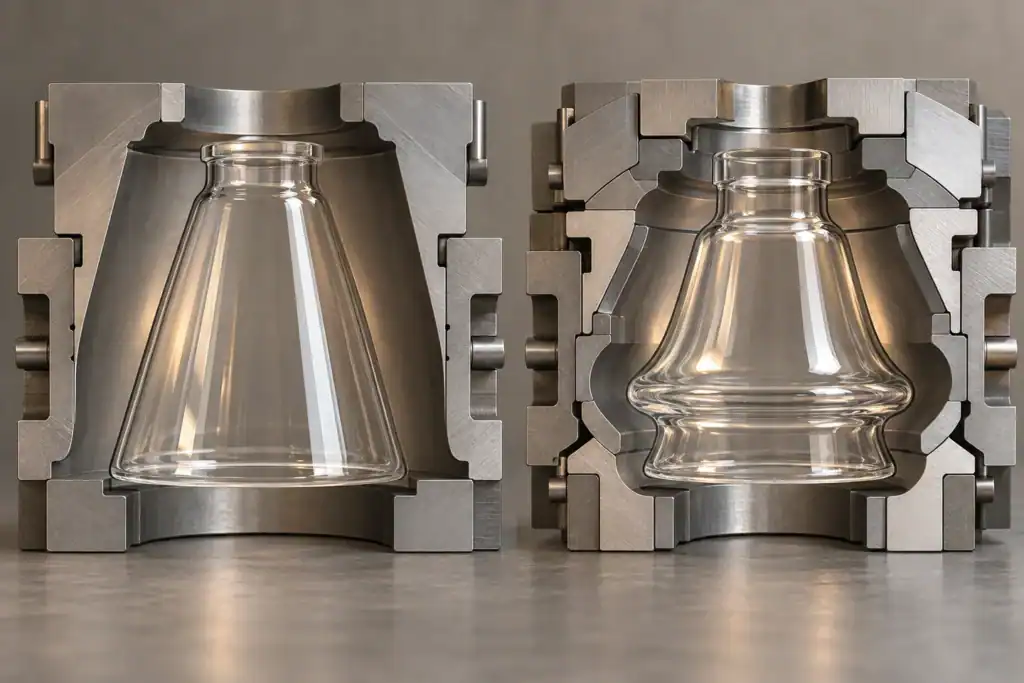
Eine Form, die in einer Darstellung einfach aussieht, kann schwierig zu entfernen sein aus einem starren Werkzeug. Eine Gegenkurve, eine eingedrückte Band oder ein vorspringendes Merkmal können eine vorgeschlagene Bewegung behindern. Überprüfen Sie das Glasprofil anhand der Öffnungsrichtung jeder Formkomponente, einschließlich des inneren Werkzeugs, falls vorhanden.
Bitten Sie den Werkzeugmacher, freigabempfindliche Oberflächen zu identifizieren und die notwendige Schräge, Teilung oder Profiländerung vorzuschlagen. Kopieren Sie keinen universellen Entwurfswinkel aus einem Kunststoffformungsleitfaden. Die geeignete Anordnung hängt vom Formungsweg, der Werkzeugkonstruktion, der Glasgeometrie und den Oberflächenanforderungen ab. Jeder Vorschlag muss weiterhin das installierte Erscheinungsbild und die Befestigungsschnittstelle bewahren.
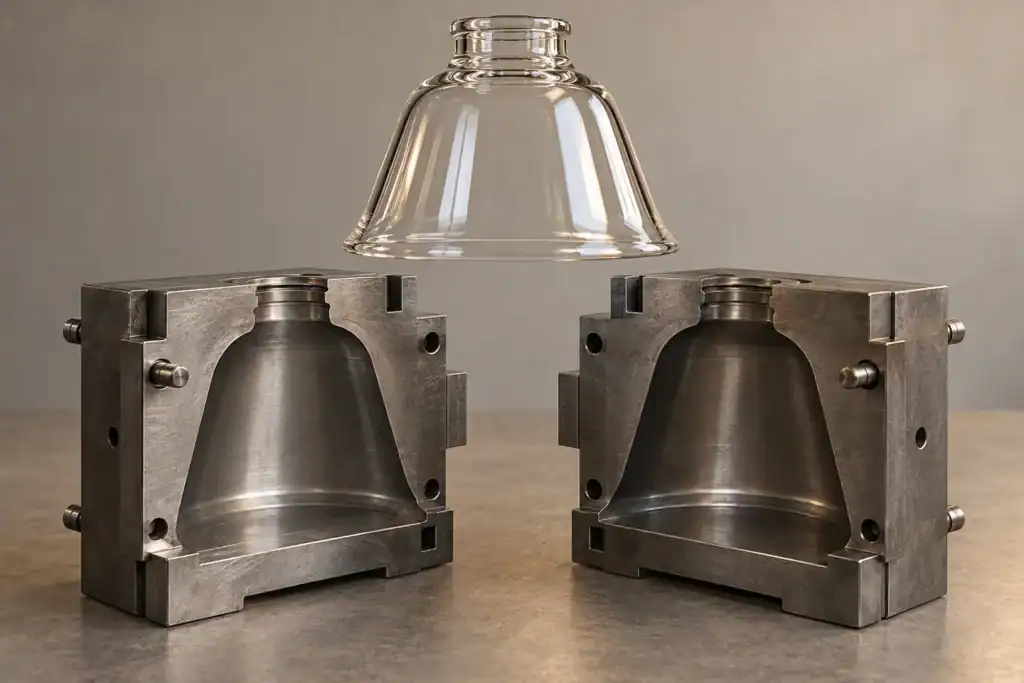
Für ein re-entrant Detail vergleichen Sie drei Optionen, bevor Sie sich festlegen: das Profil vereinfachen, die Werkzeugarchitektur ändern oder einen anderen Form- und Oberflächenbearbeitungsweg untersuchen. Jede Option sollte eine überarbeitete Teilezeichnung, ein Werkzeugangebot und eine Erklärung der daraus resultierenden Inspektionsanforderung liefern. Vermeiden Sie es, den Lieferanten zu bitten, ein verstecktes Freigabeproblem zu lösen, nachdem der Kaufauftrag sowohl Form als auch Preis festgelegt hat.
Unterscheiden Sie notwendige Merkmale von optionalem Design. Eine Vertiefung, die erforderlich ist, um den Schirm zu halten, hat eine andere Priorität als eine dekorative Nut. Wenn die Nut die Werkzeugkomplexität unverhältnismäßig erhöht, kann das Designteam entscheiden, ob sie ihre Kosten rechtfertigt. Halten Sie diese Entscheidung im Revisionsprotokoll fest, damit sie bei späteren Artwork-Updates nicht versehentlich wiederhergestellt wird.
Verbinden Sie Rippen-Details und Werkzeugaufteilungen mit einer Annahmeentscheidung
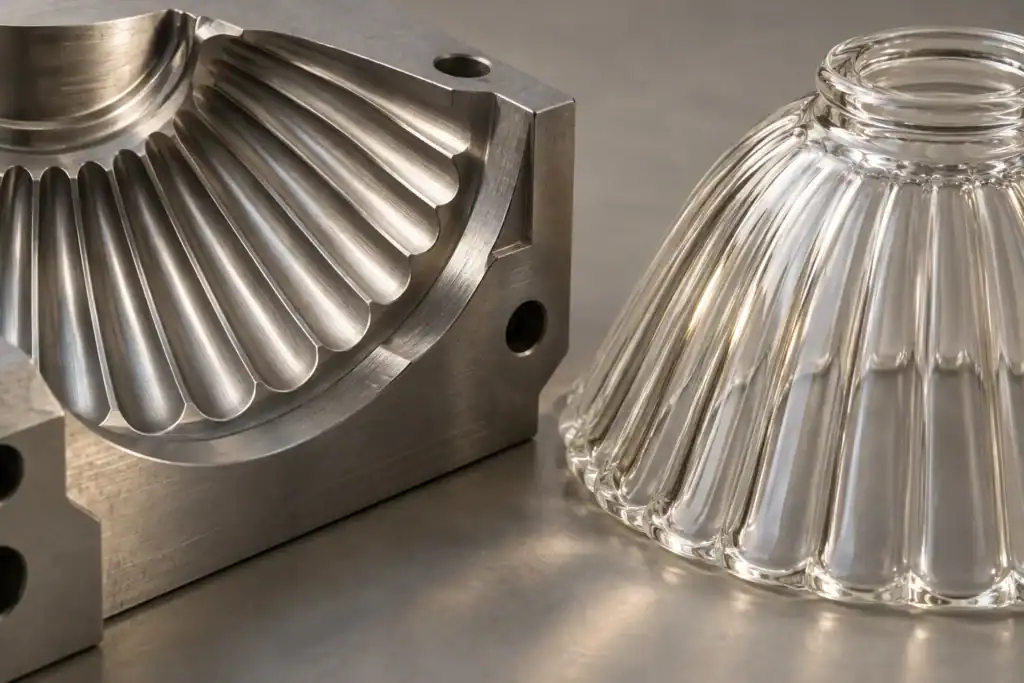
Rippen, Facetten und Reliefmuster gehören in die Werkzeugüberprüfung als kontrollierte Geometrie. Geben Sie das beabsichtigte Profil und seinen Übergang zu glatten Flächen an. Fragen Sie, welche Details das Werkzeug zuverlässig reproduzieren kann und welche vor der Oberflächenfreigabe einen Probelauf erfordern.
Ein optisch ansprechendes Muster kann eine schwierige Verbindung zwischen Formteilen schaffen. Die Überprüfung sollte zeigen, wo die Trennung die Dekoration kreuzt, welche Ausrichtung wichtig ist und ob die Endbearbeitung den Übergang sichtbar macht. Vermeiden Sie eine Anweisung wie "machen Sie es nahtlos" ohne eine vereinbarte Position, Betrachtungsbedingung und Musterreferenz.
Für detaillierte Nahtklassifikation und Inspektion verwenden Sie die vorhandene Glastaschenlampenschirm-Nahtführung. Hier liegt die Designentscheidung bereits früher: Vergleichen Sie eine Trennung, die die Hauptansichtseite schützt, mit dem zusätzlichen Werkzeug- oder Finishaufwand, den dies erfordern könnte. Bestätigen Sie, dass das Verschieben einer Naht sie nicht auf eine Befestigungsfläche oder einen anderen funktionalen Kontakt bringt.
Überprüfen Sie die Probe unbeleuchtet und mit der vorgesehenen Lichtquelle, bei der das Erscheinungsbild von der Beleuchtung abhängt. Halten Sie die Lichtquelle, Ausrichtung, Hintergrund und Endoberflächenbehandlung zwischen den Alternativen konsistent. Ein günstiges Probefoto kann nicht feststellen, welches Konzept den genehmigten Abschluss zuverlässiger produziert.
Schützen Sie Wandabschnitte und Passformgeometrie gemeinsam
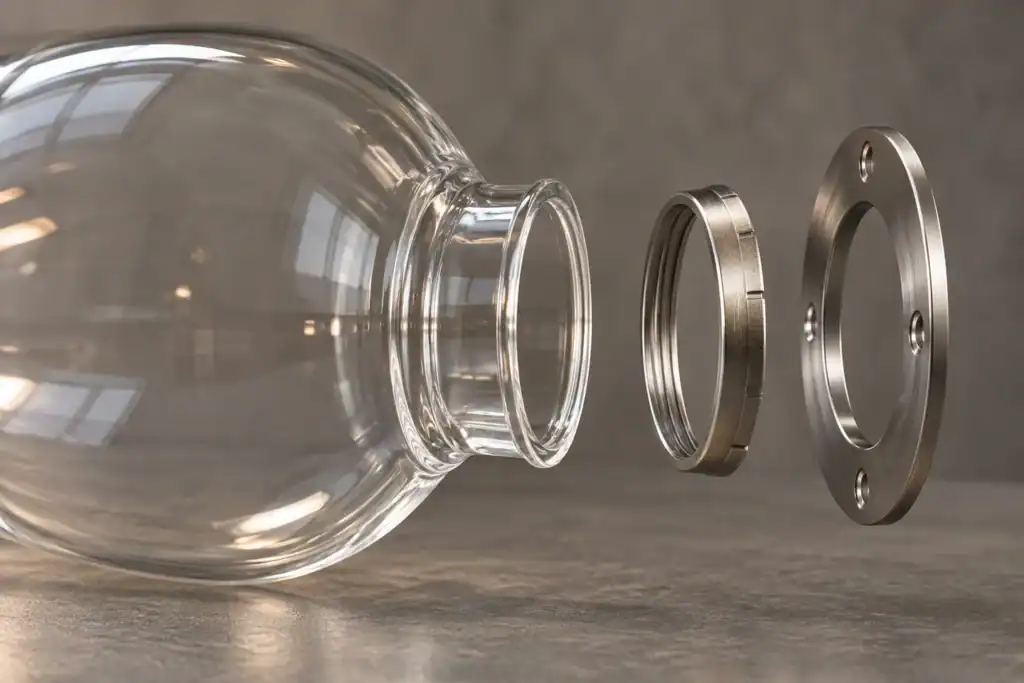
Der Schatten muss nach allen angegebenen Operationen in seine Halterung passen. Stellen Sie die Befestigungsreferenz zuerst fest: die Sitzfläche, den Haltering, die Lippe, den Schraubenkontakt oder eine andere Funktion, die das Glas positioniert. Fragen Sie, welche dieser Merkmale direkt durch Formen entstanden sind und welche anschließend fertiggestellt werden.
Überprüfen Sie dann die nahegelegenen Wandabschnitte. Ein dicker Dekorstreifen, ein schmaler Hals und ein dünner Körper benötigen jeweils eine andere Abschnittskennzeichnung. Halten Sie die Gesamtabmessungen, die nominale Wandstärke und die lokalen Wandgrenzen getrennt. Der Dicke der Wand aus Pressglas-Leitfaden erklärt, warum eine allgemeine Toleranz nicht für jede Wandstelle angenommen werden sollte.
Geben Sie dem Lieferanten passendes Fertigungsmaterial oder seine kontrollierte Zeichnung für die Verbindungsteile. Fordern Sie den Musterbericht an, der die Messstellen und den Endzustand identifiziert. Wenn ein Rand geschliffen wird, machen Sie deutlich, ob die Akzeptanzmaße vor oder nach dem Schleifen gelten. Wenn eine Beschichtung auf die Sitzfläche gelangt, überprüfen Sie auch die Montage nach der Beschichtung.
Eine nützliche Entscheidungsregel ist, die Maße zu schützen, die den Schatten vor dem Festziehen einer kosmetischen Körpermaßnahme positionieren und halten. Dies ist eine Überprüfungspriorität, kein Freibrief, eine Anforderung ohne technische Genehmigung zu lockern. Der Konstrukteur des Halters muss Unterstützung, Freiraum, Belastungen und alle anwendbaren Montageprüfungen klären.
Senden Sie Ihre Produktdetails für ein Angebot
Bitte geben Sie Maße, Material oder Oberfläche, Stückzahl, Anwendung sowie Fotos oder Zeichnungen an, damit das JX-Team die Anfrage prüfen kann.
Betrachten Sie das Abkühlen als eine Prozessfrage, nicht als eine garantierte Einsparungsbehauptung
Nur die Werkzeuggeometrie bestimmt nicht die Produktionsrate. Fragen Sie, wie das vorgeschlagene Werkzeug konditioniert und gekühlt wird, welche Betriebsbedingungen eingehalten werden müssen und welche Nachweise die angegebene Produktion unterstützen.
Bucher Emhart Glass beschreibt die Werkzeugkühlung als wichtig für die Glasverteilung und Stabilität in der Behälterherstellung. Diese Quelle betrifft die Formausrüstung für Behälter. Sie unterstützt die Frage nach thermischer Steuerung; sie liefert keinen Kühlplan, Durchsatzsteigerung oder Akzeptanzgrenze für einen Lampenschirm.
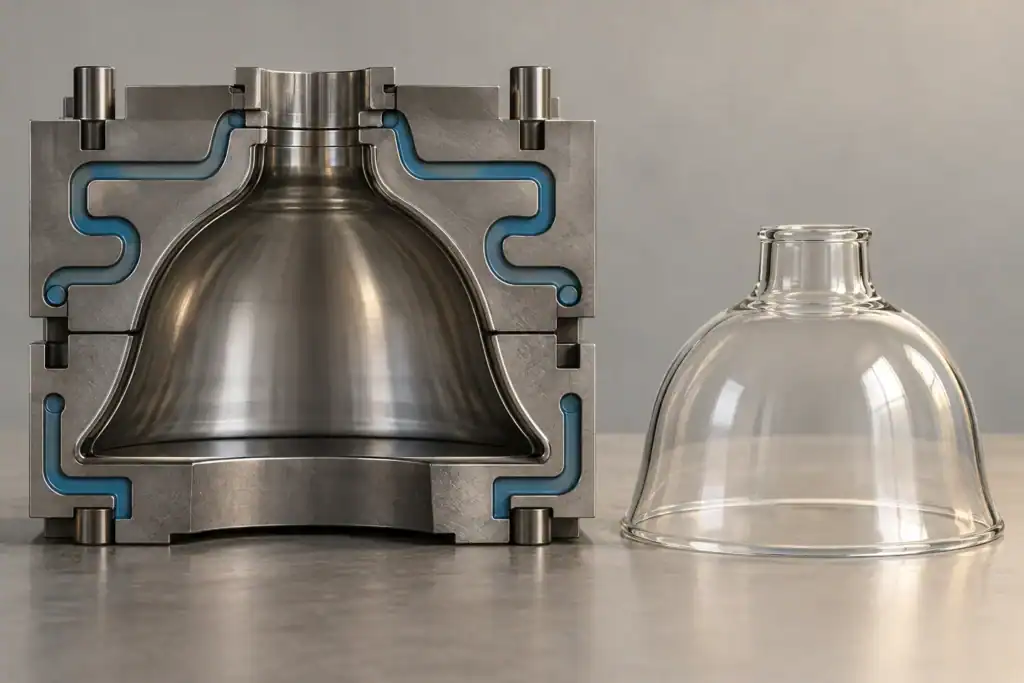
Für das Schirmprojekt fordern Sie einen Probelaufbericht an, der die Werkzeugrevision und die Prozessbedingungen mit den inspizierten Teilen verknüpft. Vergleichen Sie die akzeptierte Produktion über einen festgelegten Lauf, inklusive Startverluste, Unterbrechungen und Endbearbeitung auf einer vereinbarten Basis. Eine kurze Demonstration bei einer günstigen Einstellung spiegelt möglicherweise nicht die Produktionsannahmen des Angebots wider.
Halten Sie Form- und Annealing-Nachweise getrennt. Eine vorgeschlagene Werkzeugkühlung stellt nicht sicher, dass das fertige Glas die erforderlichen Spannungs- oder Thermo-Checks bestanden hat. Fragen Sie den verantwortlichen Lieferanten und das Halterungsteam, die relevanten Prüfungen für das Material und die Anwendung zu definieren. Schließen Sie keine Sicherheitseigenschaften aus einem ordentlichen Werkzeugplan ab.
Preisen Sie den Finish-Weg, der den genehmigten Schatten liefert
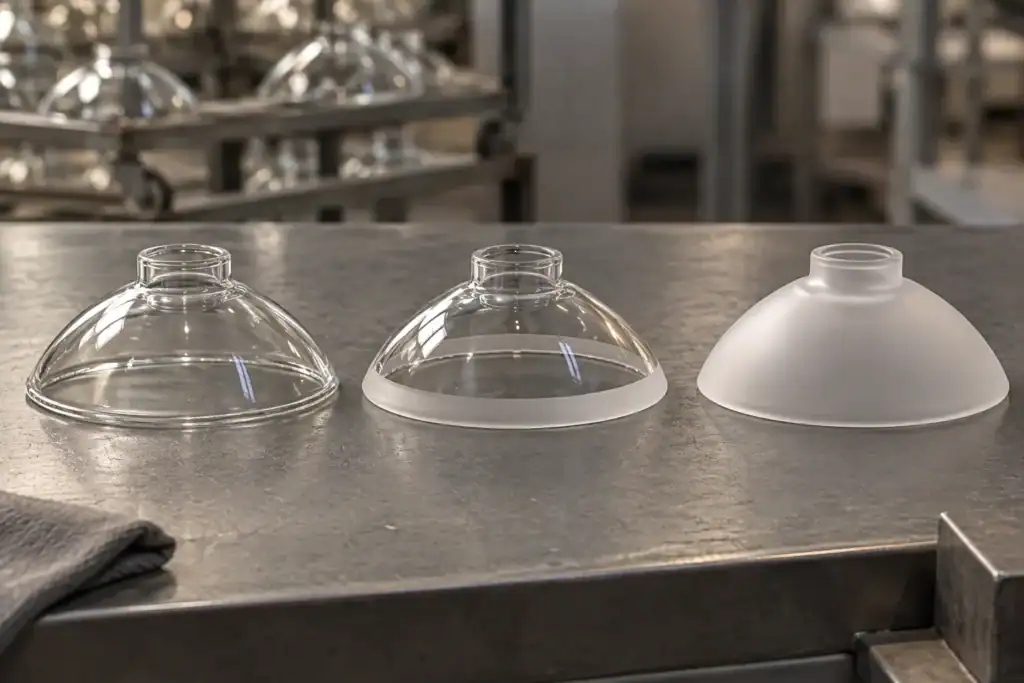
Vergleichen Sie Werkzeugkonzepte bei demselben Endzustand. Ein Konzept kann zusätzlichen Felgenarbeit, lokale Nahtbehandlung oder Oberflächenvorbereitung erfordern. Ein anderes kann zunächst teurer sein, aber eine Operation vermeiden. Keines ist automatisch die bessere Wahl, bis die endgültigen Maße, das Erscheinungsbild und die wiederkehrenden Kosten vergleichbar sind.
Bitten Sie den Lieferanten, die Operationen zwischen Freigabe und Endkontrolle aufzulisten und zu identifizieren, wo jedes kontrollierte Merkmal erstellt wird. Wenn eine Operation die Geometrie korrigiert, berücksichtigen Sie deren Wirkung im Dimensionsbericht. Wenn sie das Erscheinungsbild verändert, genehmigen Sie die Probe nach dieser Operation und nicht am unfertigen Glas.
Verwenden Sie Oberflächenbehandlung nicht, um ein ungelöstes Integritätsproblem zu verbergen. Kosmetische Akzeptanz und die Entscheidung über vermutete Risse sind unterschiedliche Entscheidungen. Ebenso zeigt eine Probe mit attraktivem Finish nicht automatisch Passform, Wandkontrolle oder wiederholbare Produktion.
Für den kommerziellen Vergleich fragen Sie, ob die Finish-Arbeit, Verbrauchsmaterialien, erwartete Verluste und Inspektionen bereits im Stückpreis enthalten sind. Erfassen Sie die Grenze. Das Hinzufügen einer separaten Ausbeutekostenpauschale zu einem Preis, der diese Verluste bereits abdeckt, würde die gleichen Kosten doppelt zählen.
Berechnen Sie die Werkzeugkosten pro akzeptiertem Farbton
Für einen internen Vergleich verwenden Sie eine konsistente Kostenbegrenzung:
Kosten pro akzeptiertem Farbton = zugewiesene Werkzeugkosten + wiederkehrende Kosten pro Produktionseinheit dividiert durch die endgültige Annahmerate.
In diesem vereinfachten Modell sind die zugewiesenen Werkzeugkosten die vereinbarte Werkzeuginvestition, dividiert durch die Anzahl der akzeptierten Farbtonen, über die der Käufer plant, diese zu decken. Wiederkehrende Kosten umfassen die gewählte Form-, Finish- und Inspektionsoperationen für jeden Versuch. Die endgültige Annahmerate ist die Anzahl der akzeptierten Fertigteile dividiert durch die Versuche auf derselben Basis. Dies ist ein Planungsmodell; ein Produktionskostenrechnungssystem kann separate Ausbeuten und Kosten für jede Phase benötigen.
Die folgenden erfundenen Zahlen vergleichen zwei Werkzeugkonzepte für denselben akzeptierten Fertigfarbton. Sie sind keine Angebote von Lieferanten, typische Marktpreise oder gemessene JX-Ausbeuten. Fracht, Steuern, Verpackung und Finanzierung sind bei beiden Konzepten ausgeschlossen.
| Planungseingaben | Konzept A | Konzept B |
|---|---|---|
| Einmalige Werkzeugkosten | $2,400 | $4,000 |
| Kosten pro Versuch | $3.20 | $3.00 |
| Angenommene endgültige Annahmerate | 90% | 96% |
| Akzeptierte Menge für die Zuweisung | 4,000 | 4,000 |
| Werkzeugkosten pro akzeptiertem Farbton | $0.60 | $1.00 |
| Wiederkehrende Kosten pro akzeptiertem Farbton | $3.56 | $3.13 |
| Gesamtkosten pro akzeptiertem Farbton | $4.16 | $4.13 |
Bei ungerundeten Werten betragen die wiederkehrenden Kosten $3,20 / 0,90 = $3,5556 und $3,00 / 0,96 = $3,1250. Die zusätzlichen $1.600 an Werkzeugkosten für Konzept B werden nach etwa 3.717 akzeptierten Farbtönen wieder eingespielt, vorausgesetzt, diese Annahmen gelten und keine zusätzlichen Werkzeugkosten entstehen. Die Gewinnschwelle ist die zusätzliche Investition dividiert durch die wiederkehrende Ersparnis pro akzeptiertem Stück.
Bei nur 1.000 akzeptierten Stückzahlen ergibt dasselbe Modell etwa $5,96 für A und $7,13 für B. Das teurere Werkzeug ist dann die teurere Wahl. Deshalb sollte eine Volumenprognose, eine genehmigte Ertragsbasis und eine Preisschwelle die Designentscheidung begleiten. Eine kleine Differenz bei 4.000 Stück verdient ebenfalls eine Sensitivitätsprüfung: Geringfügige Änderungen bei Ertrag, Reparaturkosten oder Menge könnten sie umkehren.
Verwenden Sie die Lieferantenangebot-Vergleichsführer für Angebotsbedingungen und Erstbestell- versus Nachbestell-Gesamtsummen. Fügen Sie in ein festes Angebot für akzeptierte Stückzahlen keinen angenommenen Produktionswirkungsgrad ein, es sei denn, seine kommerzielle Wirkung wurde erklärt.
Bitten Sie um eine Werkzeugprobe, um spezifische Fragen zu beantworten
Vor der Probe sollten Sie notieren, welche Unsicherheiten sie klären muss. Ein Muster kann das Erscheinungsbild demonstrieren, während die Prozessstabilität unbekannt bleibt. Ein kurzer Maßbericht kann die Passform demonstrieren, sagt aber wenig über endgültige Finish-Verluste aus.
Bitten Sie um ein Überprüfungspaket, das enthält:
- Die Identität des Musters, die Zeichnungsrevision, die Werkzeugidentität und den vorgeschlagenen Fertigungsweg.
- Messungen an den vereinbarten Montage- und Wandpositionen, im endgültig spezifizierten Zustand.
- Eine Montageprüfung mit dem vorgesehenen Halter oder einem dokumentierten Äquivalent.
- Erscheinungsbildprüfung unter den vereinbarten unbeleuchteten und beleuchteten Bedingungen, wo relevant.
- Versuchte und akzeptierte Mengen mit klar klassifizierten Verlusten, falls der Ertrag Teil der Entscheidung ist.
- Ein Protokoll der während der Probe vorgenommenen Korrekturen und ob eine weitere Probe erforderlich ist.
Genehmigen Sie jede Anforderung ausdrücklich. Eine Erscheinungsfreigabe sollte keine dimensionalen Abweichungen stillschweigend genehmigen. Wenn das Werkzeug oder der Prozess geändert wird, um ein Problem zu beheben, identifizieren Sie, welche früheren Ergebnisse erneut überprüft werden müssen. Halten Sie das akzeptierte Muster an die Revision gebunden, die es produziert hat, und bewahren Sie eine klare Aufzeichnung aller vereinbarten Ausnahmen auf.
Halten Sie die Werkzeugentscheidung bei Nachbestellungen gültig
Der Vergleich gilt nur, wenn das Werkzeug beim Eintreffen der nächsten Bestellung noch verfügbar und verwendbar ist. Bestätigen Sie schriftlich Eigentum, Lagerung, Wartungsverantwortung, Reparaturgenehmigung und die Bedingungen für Ersatz oder Übertragung. Die Zahlung einer Werkzeuggebühr erklärt diese Bedingungen nicht automatisch.
Fragen Sie, welche verschleißempfindlichen Oberflächen oder Verbindungen überprüft werden, wie ein repariertes Werkzeug identifiziert wird und wann eine neue Erststückprüfung erforderlich ist. Vereinbaren Sie, wer für eine Designänderung durch den Käufer im Vergleich zu Wartungsarbeiten zahlt, die erforderlich sind, um das genehmigte Design fortzusetzen. Vermeiden Sie es, eine geschätzte Werkzeuglebensdauer als garantierte Menge ohne eine klare vertragliche Grundlage zu behandeln.
Das Blockhead Tools kundenspezifischer Formenarbeitsablauf zeigt die Designfreigabe vor dem Formenfräsen und unterscheidet seine Holz- und Graphitangebote. Seine Prozesse und Materialbeispiele sind keine Lebensgarantien für ein Metallpresswerkzeug. Für dieses Projekt bitten Sie den vorgeschlagenen Werkzeugmacher um die tatsächliche Material-, Konstruktions- und Wartungsgrundlage, anstatt die Zahlen eines anderen Lieferanten zu übernehmen.
Senden Sie eine Mold-Überblicksprüfung mit Kostenrahmen
Für eine JX-Anfrage beginnen Sie mit den Schatten- und Befestigungsanforderungen, dann fragen Sie, welches Werkzeug und welcher Prozess bewertet werden soll. Der Live-Maschinen-Press-Produktweg ist relevant für gegossene Schattenprojekte; aktuelle Machbarkeit, Werkzeugkosten, Probenahme und Produktionszeit müssen anhand der spezifischen Zeichnung bestätigt werden.
Senden Sie eine Schnittzeichnung, Referenz für Passschrauben, Glas- und Oberflächenrichtung, geschützte Erscheinungszonen, akzeptierte Stückzahl und realistische Nachbestellprognose. Identifizieren Sie, welche Merkmale wesentlich sind und welche der Werkzeugmacher vorschlagen könnte zu ändern. Fügen Sie die Musterfreigabemethode und alle Anwendungs- oder Konformitätsanforderungen bei, die vom Befestigungsteam bereitgestellt werden.
Bitten Sie den Lieferanten, eine vorgeschlagene Freigaberegelung, Überprüfung kritischer Merkmale, Finish-Sequenz und Angebot zu übermitteln, das Werkzeugkosten von wiederkehrenden Gebühren trennt. Wenn die Kostenentscheidung von Ausbeute oder Produktion abhängt, fordern Sie die Grundlage und einen Testplan an. Der Checkliste für technische Zeichnungen hilft, die Teileinformationen zu organisieren; die benutzerdefinierter Farbton RFQ-Generator kann die Anfrageninputs sammeln.
Fragen, die Produktionsteams zu Glasfaser-Formwerkzeugen stellen
Senkt eine teurere Form immer die Stückkosten?
Nein. Die zusätzliche Investition muss durch eine vereinbarte wiederkehrende Einsparung bei einer realistischen akzeptierten Menge wieder hereingeholt werden. Wenn die Bestellung klein ist oder die Einsparung unbewiesen ist, zahlt sich die höhere Werkzeugkosten möglicherweise nie aus.
Kann eine Form jede Farbe und Oberfläche produzieren?
Nehmen Sie es nicht an. Fragen Sie, ob das vorgeschlagene Glas, die Oberflächenfolge und die Akzeptanzmaße mit demselben Werkzeug ohne Änderung verwendet werden können. Genehmigen Sie repräsentative fertige Muster und identifizieren Sie etwaige Einschränkungen im Angebot.
Kann das Ändern des Kolbens ein Wandstärkenproblem lösen?
Es kann eine Option für ein gepresstes Teil sein, aber der Lieferant muss die Kavität, das Innenteil, die Glasverteilung und die Betriebsbedingungen gemeinsam überprüfen. Eine Werkzeugänderung erfordert eine neue Musterprüfung anhand der angegebenen Wandpositionen und der Befestigungsschnittstelle.
Sollte ein Einkäufer einen Standard-Abschrägwinkel angeben?
Bitten Sie den Werkzeugmacher, Freigabegenauigkeit für das tatsächliche Teil und den Prozess vorzuschlagen. Genehmigen Sie es anhand der funktionalen und visuellen Anforderungen. Ein generischer Winkel aus einem anderen Material oder Formverfahren ist keine validierte Anforderung für den Farbton.
Ist es sinnvoll, eine dekorative Nut in das Werkzeug einzubauen?
Vergleichen Sie den visuellen Wert mit der Werkzeugkonstruktion, Oberflächenbearbeitung und Inspektion, die erforderlich sind. Fordern Sie eine einfachere Alternative an, wenn sie keinen Zweck für die Befestigung erfüllt. Das Designteam kann dann den Kompromiss genehmigen, bevor das Werkzeug hergestellt wird.
Stellt die Musterfreigabe die Produktionsausbeute sicher?
Ein genehmigtes Muster legt nur die tatsächlich überprüften Anforderungen fest. Die Ausbeute erfordert versuchte und akzeptierte Mengen, eine Verlustdefinition und repräsentative Testbedingungen. Einige ausgewählte gute Muster können keine wiederkehrende Akzeptanzrate festlegen.
Was sollte eine erneute Werkzeugüberprüfung auslösen?
Überprüfen Sie Änderungen an der Befestigungsoberfläche, Wandabschnitt, freigabempfindlichem Profil, geschütztem Muster oder Oberflächenroute. Werkzeugreparatur oder -austausch kann ebenfalls erneute Musterprüfungen erfordern. Definieren Sie die Auslöser mit dem Lieferanten vor Wiederholaufträgen.