ガラス型設計がランプシェードの品質と単価に与える影響
ガラスランプシェードの型 mold の設計は、ガラスが形成できる輪郭、部品のリリース方法、工具の接合箇所の出現、成形後に残る作業量に影響します。照明メーカーにとって有用なコスト指標は、受け入れられた完成シェードのコストです:合意された数量に配分された金型費用、成形、仕上げ、検査、損失を含みます。より安価な型は、繰り返しのフィット修正や不良品を生む場合、より高価な部品になることがあります。提案された工具を外観レンダリングだけで承認するのではなく、治具インターフェースや生産試験と比較して評価してください。.
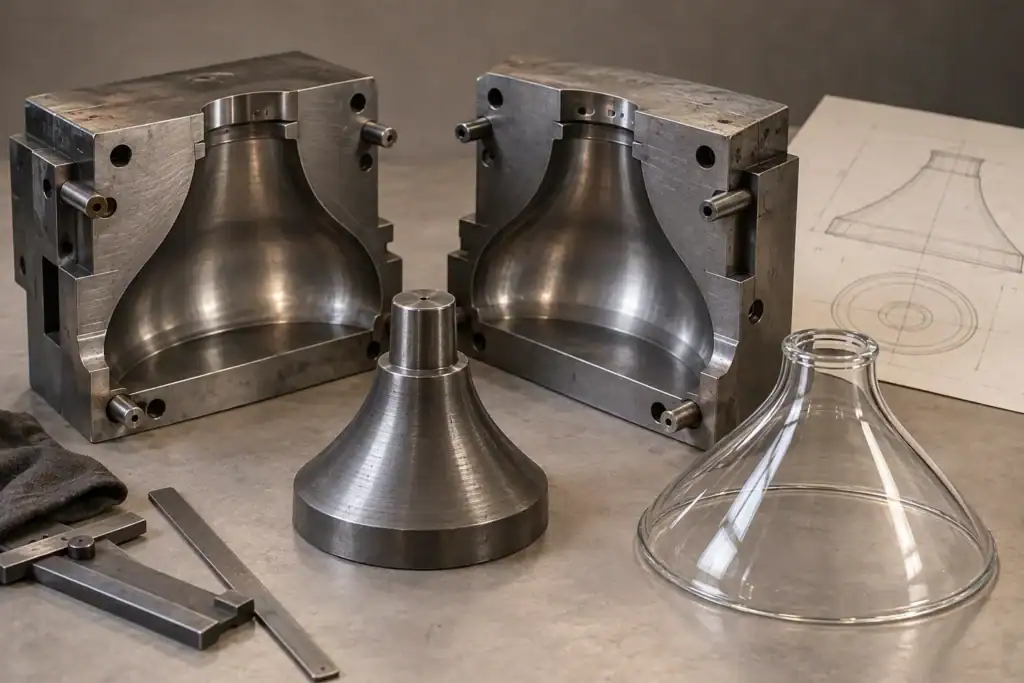
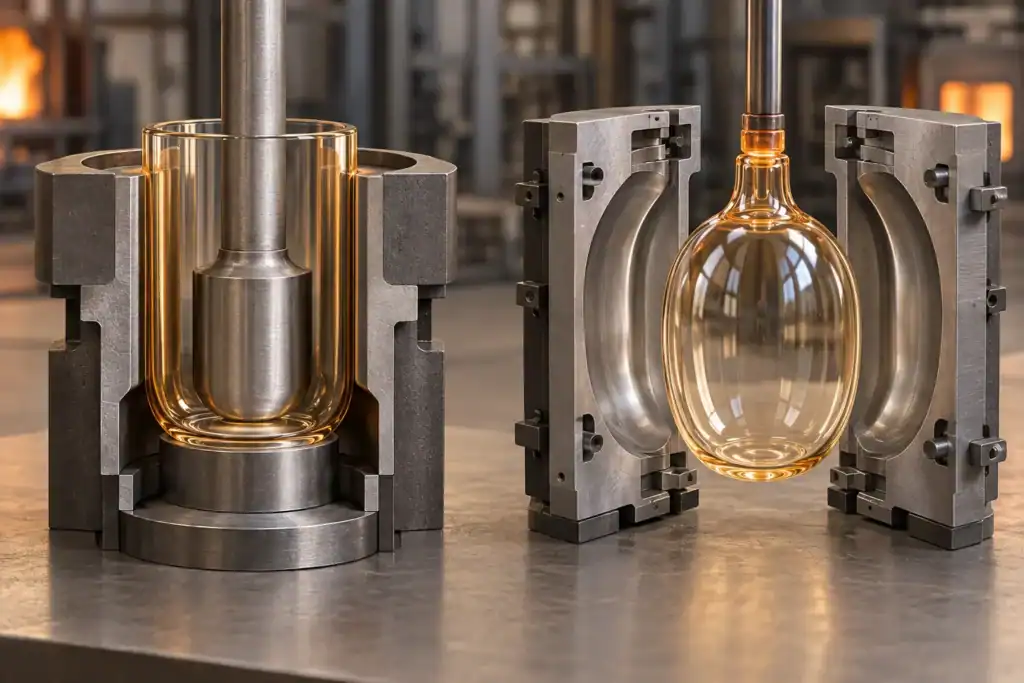
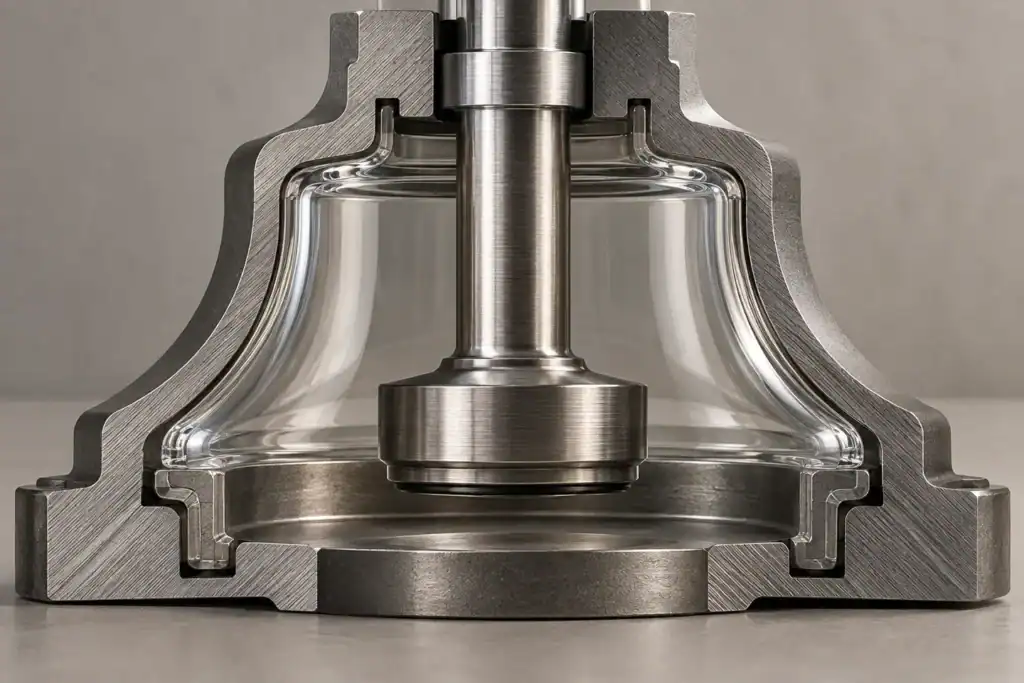
生産管理者や技術スタッフは、このガイドを使用して提案された工具を承認前にレビューし、結果として得られるコスト選択肢を比較できます。計算は仮想の計画例であり、JXの価格や生産結果ではありません。すべての画像は、オリジナルのAI生成によるコンセプトイラストであり、JXの金型、工場設備、試作部品の写真ではありません。.
まず、型が制御する内容を特定します
「成形された」という言葉は、1つの製造ルートを特定しません。プレス工具、ブロー成形型、スランピングフォームは、それぞれ異なる制約を課します。工具を承認する前に、サプライヤーが提案されたルートを命名し、どの表面を制御しているかを説明していることを確認してください。.
日本の コーニング美術館のプレスガラスの定義 溶融ガラスを金属型に形成し、金属プランジャーで内部を形成する方法を説明しています。この区別はシェードにとって重要です。内側の工具なしで外側のキャビティをレビューすると壁の断面が未解決のままになります。キャビティとプランジャーは、ガラスと工程条件とともに一緒に考慮する必要があります。.
型吹きは、型に対して膨張させる方法を使用します。 メトロポリタン美術館の型吹きガラスの説明 フルサイズの型とパターン型の違いを示し、その後にさらなる膨張を行います。これは歴史的な工程の背景であり、現代のランプシェードの能力仕様ではありません。.
レビューのパッケージには、完成したシェード、工具接触面を示す断面図、提案された開口またはリリースシーケンスの3つのビューを求めてください。後で作成または修正される開口、エッジ、表面をマークします。完成図と工具図は同じ部品の改訂を示すべきですが、工具の補正や仕上げの余裕の目的が異なるため、寸法が完全に一致しなくても構いません。.
使用する 機械プレスガラスシェードの製品ページ 工程の議論の出発点として使用します。サプライヤーに実際の幾何学形状のルートを確認させてください。カタログ例は、提案されたすべての形状がプレス可能であることを保証しません。.
リリースシーケンスを確認し、詳細を追加する前に検討します
レンダリングでシンプルに見える形状でも、剛性のある工具から取り外すのは難しい場合があります。逆曲線、 recessedバンド、突き出た特徴は、提案された動きを妨げることがあります。各型コンポーネントの開口方向に対してガラスの輪郭をレビューし、内側の工具も含めて確認してください。.
工具メーカーにリリースに敏感な表面を特定させ、必要なテーパー、スプリット、またはプロファイルの変更を提案させてください。プラスチック成形ガイドから一般的なドラフト角をコピーしないでください。適切な配置は、成形ルート、工具の構造、ガラスの形状、表面要件に依存します。提案は、設置外観と取り付けインターフェースを維持する必要があります。.
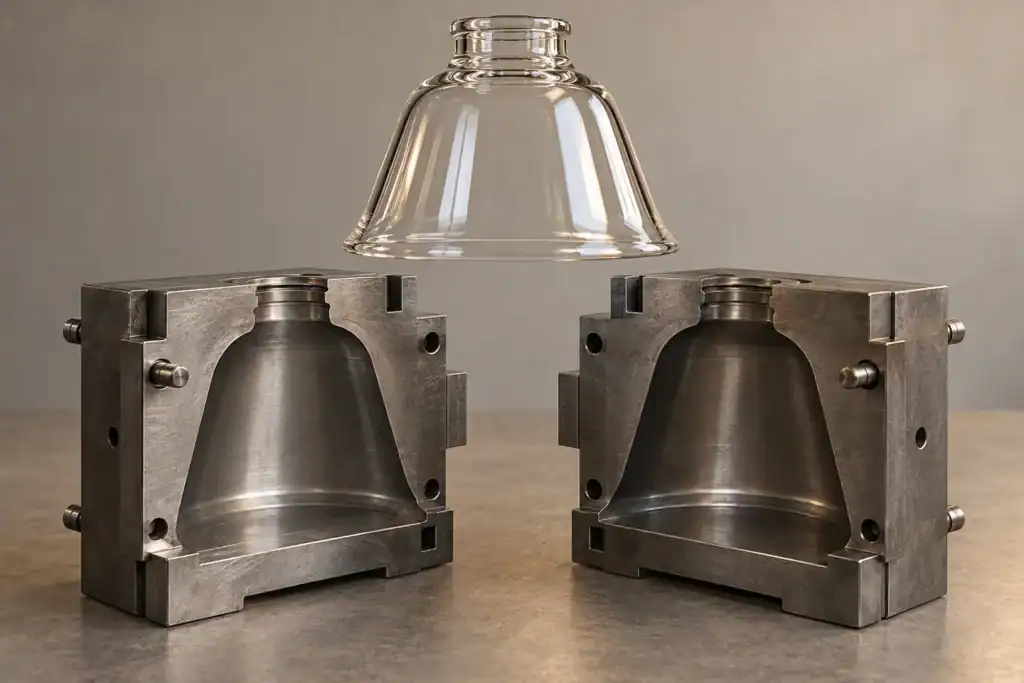
リエントラント詳細については、プロフィールの簡素化、工具の構造変更、または別の成形・仕上げルートの調査の3つの選択肢を比較し、決定してください。各選択肢は、改訂された部品図面、工具見積もり、検査要件の説明を返す必要があります。購入注文で形状と価格の両方を固定した後に、隠れたリリース問題を解決させるようサプライヤーに依頼するのは避けてください。.
必要な機能とオプションのスタイリングを分離します。シェードを保持するために必要なリセスは、装飾用の溝とは優先度が異なります。溝が工具の複雑さを不釣り合いに増す場合、デザインチームはそのコストに見合うかどうかを判断できます。その決定を改訂記録に保持し、後のアートワーク更新時に誤って復元されるのを防ぎます。.
リブの詳細と工具の分割を受け入れ決定に結びつけます
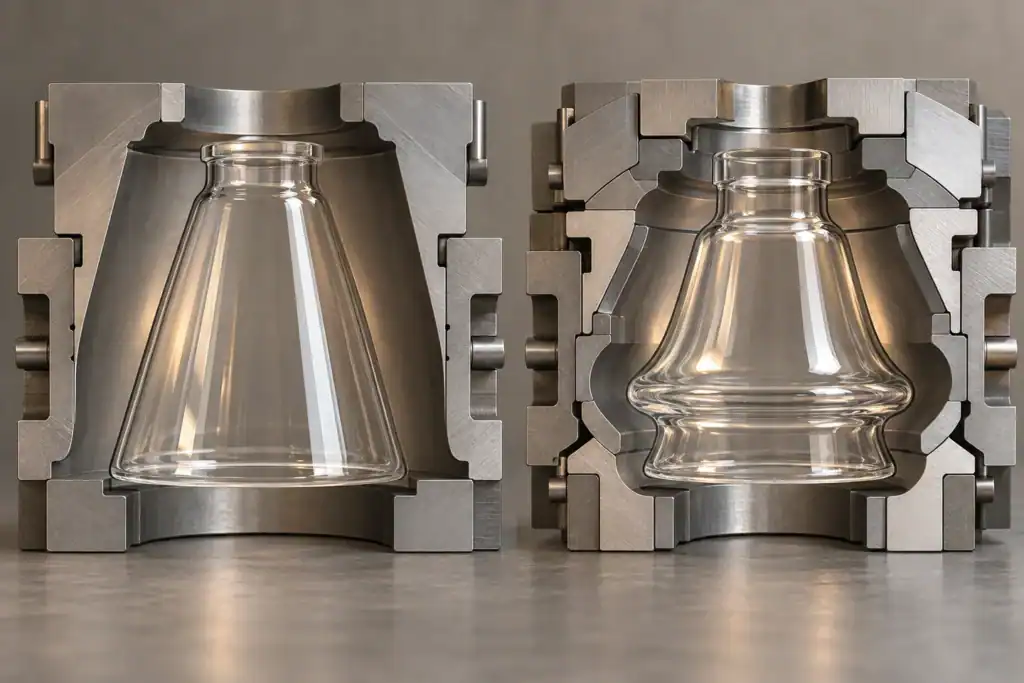
リブ、ファセット、リリーフパターンは、制御されたジオメトリとして工具レビューに含める必要があります。意図したプロファイルと滑らかなエリアへの遷移を指定してください。工具が確実に再現できる詳細と、表面が承認される前に試験が必要な詳細を確認してください。.
視覚的に魅力的なパターンは、金型部品間の接合を難しくすることがあります。レビューでは、分割線が装飾を横切る場所、重要なアラインメント、最終仕上げが遷移を露出するかどうかを示す必要があります。「シームレスにしてください」といった指示は、合意された位置、視認条件、サンプル参照なしには避けてください。.
詳細な縫い目分類と検査には、既存の ガラスランプシェードの縫い目ガイド. を使用してください。ここでの設計決定は以前のものであり、主要な視認面を保護する分割と、それに必要な追加の工具や仕上げを比較します。接合を動かしても、取り付け座や他の機能的接触点に影響しないことを確認してください。.
点灯しないサンプルと意図した光源下での外観が照明に依存する場合のレビューを行います。光源、向き、背景、最終表面処理を代替案間で一貫させてください。好意的なサンプル写真一枚だけでは、どのコンセプトがより一貫して承認された仕上げを生産するかを確定できません。.
壁セクションとフィッターのジオメトリを一緒に保護してください。
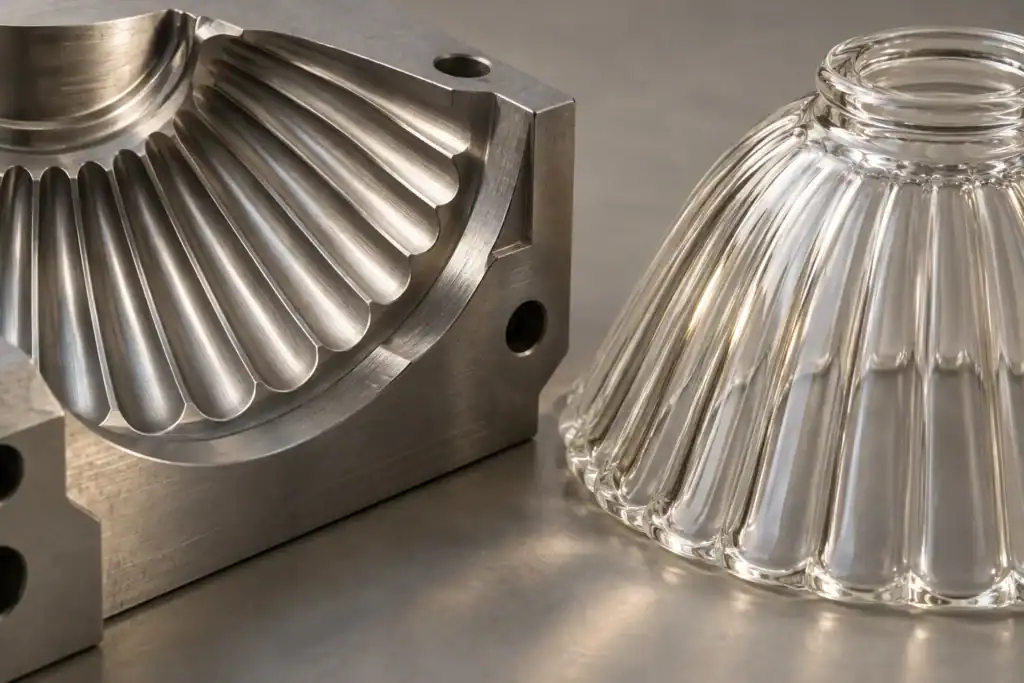
シェードはすべての指定された操作後にホルダーに適合しなければなりません。まず取り付け基準を確立してください:座面、保持リング、リップ、ネジ接触点、またはガラスを位置決めするその他の特徴です。これらの特徴のうち、どれが形成から直接来ているのか、どれが後で仕上げられるのかを尋ねてください。.
次に、近くの壁セクションをレビューします。厚い装飾バンド、狭いネック、薄い本体は、それぞれ異なるセクション呼び出しが必要な場合があります。全体寸法、標準壁厚、局所壁の制限を分けて管理してください。 押し出しガラスの壁厚ガイド は、一般的な寸法許容差がすべての壁位置を制御することを想定すべきではない理由を説明しています。.
サプライヤーに生産意図のマッチングハードウェアまたはその制御された図面を提供させてください。サンプルレポートには測定位置と仕上がり状態を特定させる必要があります。リムが研磨される場合、受け入れ寸法が研磨前か研磨後かを明確にしてください。コーティングが座に到達した場合、コーティング後の組み立てもレビューしてください。.
有用な判断基準は、化粧体の寸法を締め付ける前にシェードの位置決めと保持を行う寸法を保護することです。これはレビューの優先事項であり、エンジニアリングの承認なしに要件を緩和する許可ではありません。固定具設計者は、サポート、クリアランス、荷重、適用可能な組み立て試験を解決しなければなりません。.
お見積りのために製品詳細をお送りください
JXチームがリクエストを確認できるよう、寸法、素材または仕上げ、数量、用途、および写真や図面を含めてください。.
冷却は保証された節約の主張ではなく、プロセスの問題として扱います。
工具のジオメトリだけでは生産速度を確立できません。提案された工具がどのように調整・冷却されるか、どの運転条件を維持すべきか、そしてどのような証拠が出力を裏付けるのかを尋ねてください。.
ブッシャー・エムハート・グラスは、金型の冷却を 容器の分配と安定性にとって重要であると述べています。その情報源は容器成形装置に関するものであり、熱制御についての質問をサポートしますが、照明シェードの冷却スケジュール、スループット向上、受け入れ限界を提供しません。.
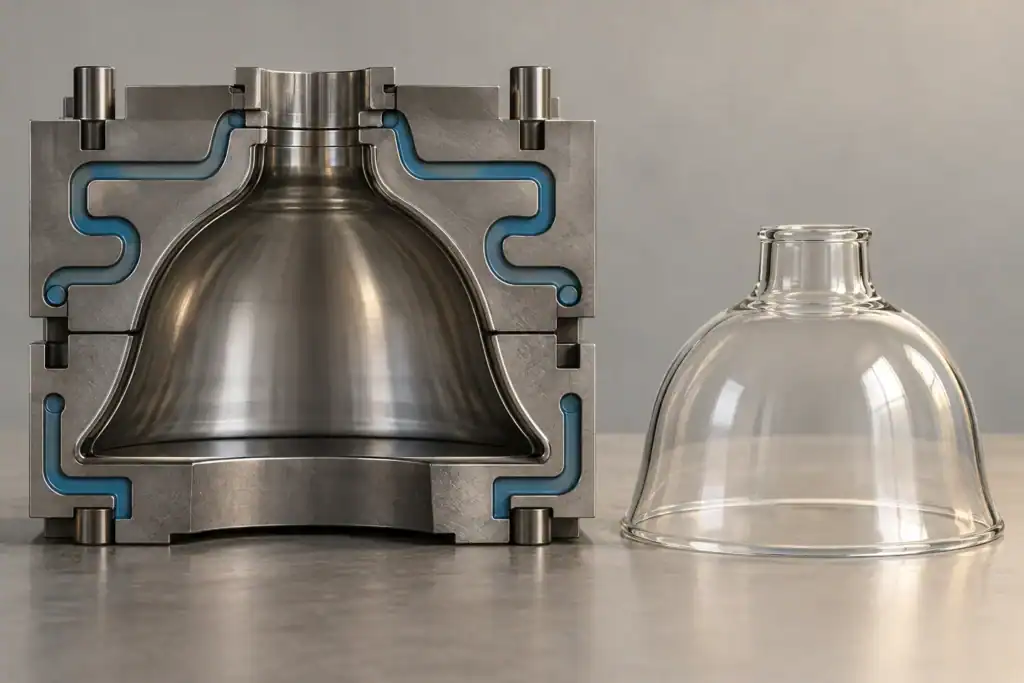
シェードプロジェクトについては、工具の改訂と工程条件を検査済みの品とリンクさせた試験記録を要求してください。稼働中の受け入れ出力を、スタートアップロス、中断、仕上げを含めて合意された基準で比較します。好条件での短時間のデモンストレーションは、見積もりの生産前提を代表しない場合があります。.
成形とアニーリングの証拠を分けて管理してください。提案された金型冷却配置は、完成したガラスが必要な応力または熱検査に合格したことを証明しません。責任あるサプライヤーと固定具チームに、材料と用途に関する関連検査を定義させてください。整った工具図面から安全性を推測しないでください。.
承認されたシェードを提供する仕上げルートの価格を見積もってください
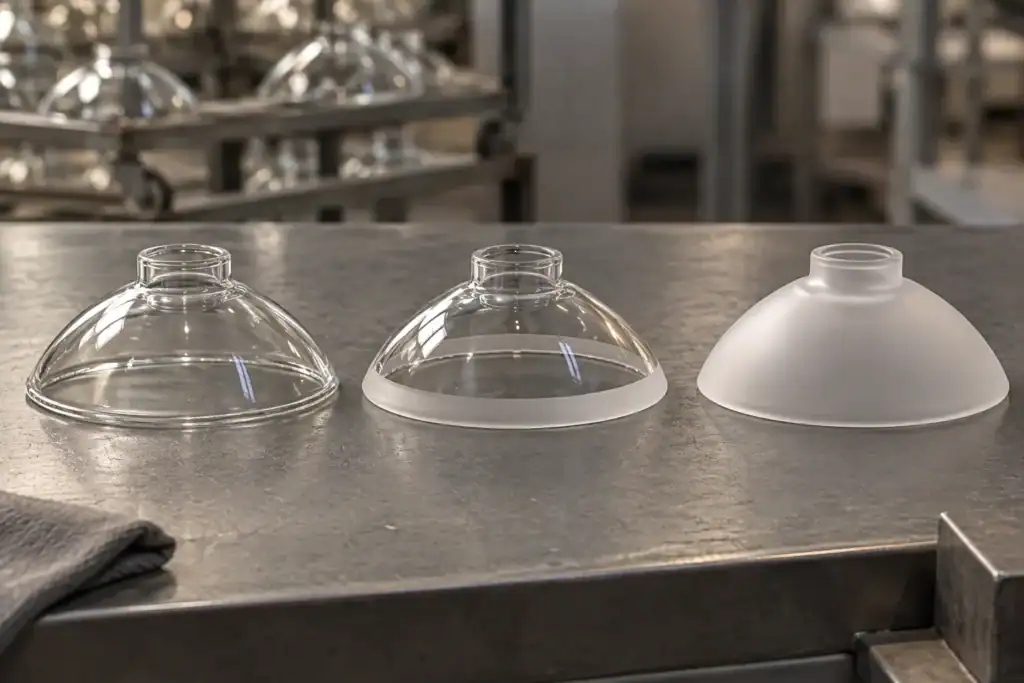
完成状態が同じ場合の工具コンセプトを比較してください。あるコンセプトはリム作業や局所的な縫い目処理、表面処理を追加で必要とするかもしれません。別のコンセプトは最初のコストが高くても操作を避けることができる場合があります。最終的な寸法、外観、再発コストが比較可能になるまでは、どちらが自動的に優れた選択肢であるとは限りません。.
サプライヤーにリリースから最終検査までの操作をリストアップし、それぞれの管理された特徴がどこで作られるかを特定させてください。操作が幾何学的な修正を行う場合、その効果を寸法報告に含めてください。外観を変更する場合は、その操作後のサンプルを未完成のガラスではなく承認してください。.
表面処理を未解決の完全性問題を隠すために使用しないでください。外観の受け入れと疑わしい亀裂の処理は異なる判断です。同様に、魅力的な仕上げのサンプルは、それだけで適合性、壁の制御、繰り返し可能な出力を示すものではありません。.
商業的比較のために、仕上げ作業、消耗品、予想損失、検査がすでに単価に含まれているかどうかを確認してください。境界を記録してください。すでにこれらの損失をカバーしている価格に別途歩留まりの余裕を追加すると、同じコストを二重に計上することになります。.
承認された色調ごとの工具コストを計算してください。
内部比較のために、一貫したコスト境界を使用してください:
承認された色調ごとのコスト = 割り当てられた工具コスト + 各生産試行の再発コスト ÷ 最終承認歩留まり。.
この簡略化モデルでは、割り当てられた工具コストは合意された工具投資額を、買い手がそれを回収する予定の承認された色調数で割ったものです。再発コストには、各試行において選択された成形、仕上げ、検査操作が含まれます。最終承認歩留まりは、承認された完成品の数を試行回数で割ったものです。これは計画モデルであり、生産コストシステムでは各段階ごとに別々の歩留まりとコストが必要になる場合があります。.
以下の架空の数値は、同じ承認された完成色調に対する二つの工具コンセプトを比較したものです。これらはサプライヤーの見積もり、一般的な市場価格、測定されたJX歩留まりではありません。運送料、税金、梱包、資金調達は両方のコンセプトから除外されています。.
| 計画入力 | コンセプトA | コンセプトB |
|---|---|---|
| 一回限りの工具費用 | $2,400 | $4,000 |
| 試行ごとのコスト | $3.20 | $3.00 |
| 想定最終承認歩留まり | 90% | 96% |
| 割り当て用の承認数量 | 4,000 | 4,000 |
| 承認された色調ごとの工具コスト | $0.60 | $1.00 |
| 承認された色調ごとの再発コスト | $3.56 | $3.13 |
| 承認された色調ごとの合計コスト | $4.16 | $4.13 |
未丸め値を使用した場合の繰り返しコストは $3.20 / 0.90 = $3.5556、$3.00 / 0.96 = $3.1250 です。概念Bの追加の$1,600の金型費用は、これらの仮定が成立し追加の工具料金が発生しない場合、約3,717の受理されたシェード後に回収されます。損益分岐点の数量は、追加投資額を受理された一つあたりの繰り返し節約額で割ったものです。.
わずか1,000個の受理された部品で、同じモデルはAについて約$5.96、Bについては$7.13を示します。より高価な工具はその分高価な選択となります。これが、ボリューム予測、承認された歩留まり基準、価格境界が設計決定に伴うべき理由です。4,000個での小さな差も感度チェックに値します:歩留まり、修理コスト、または数量のわずかな変化が逆転させる可能性があります。.
使用する サプライヤー見積もり比較ガイド 見積もり条件と一次注文と再注文の合計について。商業的効果が説明されていない限り、固定された受理部品見積もりに仮定の生産歩留まりを挿入しないでください。.
工具試験に具体的な質問に答えるよう依頼する
試験前に、解決すべき不確実性を書き留めてください。サンプルは外観を示すことができますが、工程の安定性は不明のままです。短い寸法報告はフィット感を示すことができますが、最終仕上げの損失についてはほとんど述べません。.
次の内容を含むレビュー用パッケージを依頼してください:
- サンプルの識別、図面の改訂、工具の識別、提案された生産ルート。.
- 最終指定条件での合意された取り付け位置と壁の位置での測定値。.
- 意図されたホルダーまたは記録された同等品を使用したアセンブリチェック。.
- 該当する場合、合意された点灯・非点灯条件下での外観レビュー。.
- 歩留まりが決定要素の場合、明確に分類された損失とともに試行および受理された数量。.
- 試験中に行われた修正の記録と、他のサンプルが必要かどうか。.
各要件を明示的に承認してください。外観の承認は寸法の逸脱を黙って承認すべきではありません。工具や工程に問題があり修正された場合、どの以前の結果を再確認する必要があるかを特定してください。承認されたサンプルは、それを生成した改訂に結びつけ、合意された例外の明確な記録を保持してください。.
再注文時も工具の決定を有効に保つ
次の注文時に工具がまだ利用可能で使用できる場合にのみ比較は有効です。所有権、保管、メンテナンス責任、修理承認、交換または譲渡の条件を書面で確認してください。工具料金を支払うことは、それらの条件を説明するものではありません。.
摩耗に敏感な表面や継ぎ目をどれが検査されるか、修理された工具の識別方法、新しい最初のサンプルレビューが必要な時期について尋ねてください。買い手の設計変更にかかる費用と、承認された設計を維持するためのメンテナンス費用の負担者について合意してください。推定工具寿命を保証された数量とみなすことは、契約上の明確な根拠なしに避けてください。.
日本の ブロックヘッドツールのカスタム金型ワークフロー 金型切削前の設計承認を示し、その木材とグラファイトの提供を区別します。その工程と材料の例は金属プレス工具の寿命保証ではありません。このプロジェクトでは、提案された工具メーカーに実際の材料、構造、メンテナンスの基準を尋ね、他のサプライヤーの数字を借用しないでください。.
金型レビューの概要とコスト範囲を送信してください
JXの問い合わせの場合、シェードと器具の要件から始め、次に評価すべきツールとプロセスを尋ねてください。ライブマシンプレス製品ルートは成形シェードプロジェクトに関連しています。現在の実現可能性、金型の価格、サンプリングおよび生産のタイミングは、特定の図面に対して確認が必要です。.
断面図、結合ハードウェアの参照、ガラスと仕上げの方向、保護外観ゾーン、受け入れ可能なピースの注文数量、現実的な再注文予測を送信してください。どの特徴が重要で、どの部分が金型メーカーによって変更提案される可能性があるかを特定してください。サンプル承認方法や、器具チームから提供される適用またはコンプライアンス要件も含めてください。.
サプライヤーに対して、提案されたリリース手配、重要特徴のレビュー、仕上げの順序、見積もりを返すよう依頼してください。これらは金型費用と繰り返し費用を分離したものでなければなりません。コストの決定が歩留まりや出力に依存している場合は、その根拠と試験計画を要求してください。 技術図面チェックリスト 部品情報を整理するのに役立ちます;その カスタムシェードRFQビルダー 問い合わせ入力を収集できます。.
ガラスシェードの金型について生産チームが質問する内容
高価な金型は必ずしも単価を下げるのでしょうか?
いいえ。追加投資は、合意された繰り返しの節約を通じて回収される必要があります。注文が少ない場合や節約が証明されていない場合、高い金型費用は回収できないことがあります。.
一つの金型で全ての色や仕上げを生産できますか?
それを前提にしないでください。提案されたガラス、仕上げのシーケンス、受け入れ寸法が変更なしで同じ工具を使用できるかどうかを確認してください。代表的な仕上げサンプルを承認し、見積もりの制限事項を特定してください。.
プランジャーの変更で壁厚の問題を解決できますか?
プレス部品の場合の一つの選択肢ですが、供給者はキャビティ、内側の工具、ガラスの分布、作動条件を一緒に見直す必要があります。工具の変更には、指定された壁の位置や固定具のインターフェースに対して新しいサンプルの確認が必要です。.
買い手は標準的なドラフト角度を指定すべきですか?
工具製作者に実際の部品と工程に適したリリースジオメトリを提案させてください。それを機能的および視覚的要件に基づいて承認してください。他の材料や成形方法からの一般的な角度は、検証されたシェードの要件ではありません。.
装飾用溝を工具に追加する価値はありますか?
その視覚的価値と工具の構造、仕上げ、検査に必要な作業とを比較してください。固定具の機能に役立たない場合は、より簡単な代替案を要求してください。設計チームは、工具作成前にトレードオフを承認できます。.
サンプル承認は生産収率を確立しますか?
承認されたサンプルは、実際に確認された要件のみを確立します。収率には試行および受け入れられた数量、損失の定義、代表的な試験条件が必要です。良好なサンプル数個だけでは、繰り返しの受け入れ率を確立できません。.
何が次の金型見直しを引き起こすべきですか?
取り付けインターフェース、壁の断面、リリースに敏感なプロファイル、保護パターンや仕上げルートの変更を見直してください。工具の修理や交換も新たなサンプル確認を必要とする場合があります。再注文前に供給者とトリガーを定義してください。.