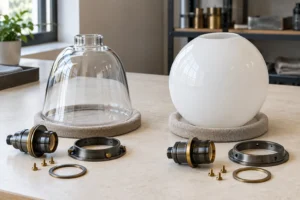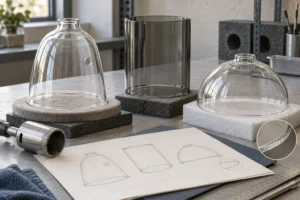
Un proveedor demuestra un mecanizado repetible de pantallas de vidrio con registros que conectan la placa de vidrio, la configuración del mecanizado y el método de inspección con los resultados recopilados en una corrida representativa. Un agujero limpio o un borde pulido establece un resultado de muestra. La aprobación de producción también requiere evidencia de la repetibilidad de la configuración, control del estado de la herramienta, medición consistente y una respuesta cuando el proceso cambia.
El mecanizado post-formado incluye operaciones como perforar una abertura, recortar una boca formada y crear un chaflán controlado. Esta guía ayuda a los ingenieros de OEM de iluminación y a los equipos de abastecimiento a evaluar el proceso propuesto. Se centra en la evidencia que respalda la producción repetida en lugar de prescribir una receta universal de perforación.
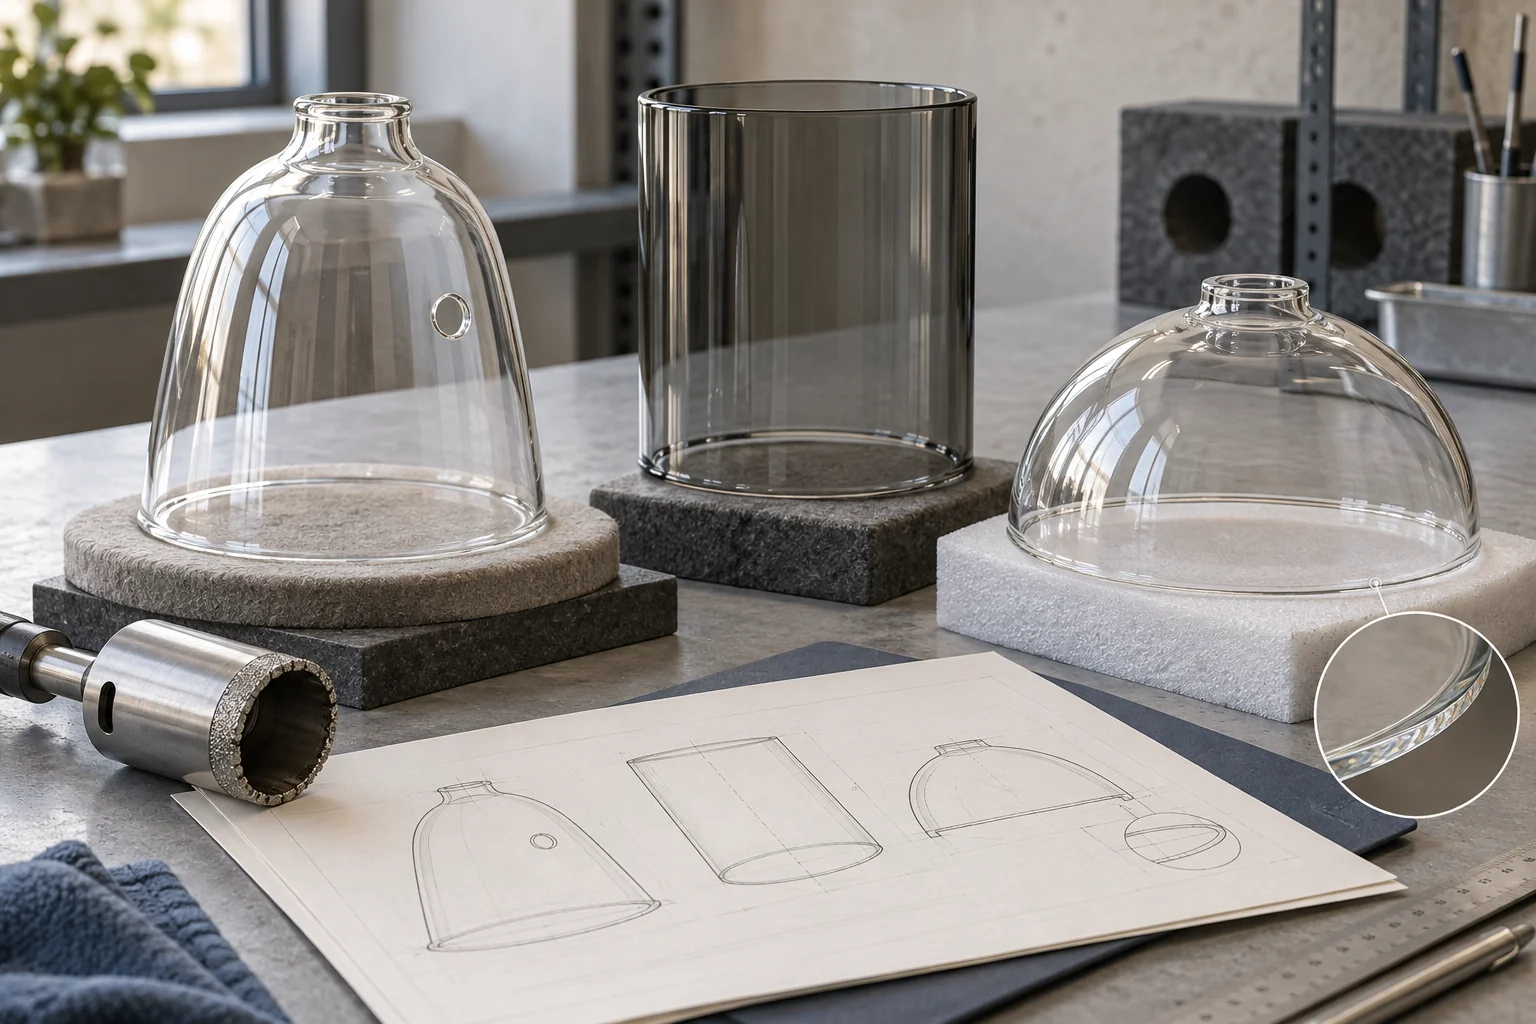
Todas las ilustraciones son conceptos de ingeniería originales generados por IA. No son fotografías de equipos JX, diseños de fijaciones calificados, resultados de inspección o lotes de producción entregados.
Solicite una cadena de evidencia, no una colección de muestras atractivas
Una muestra sin su historial de configuración es difícil de repetir. Los datos de inspección también necesitan identidades de las muestras para que un revisor pueda verificar lo que realmente se midió. Pida al proveedor que conecte los siguientes registros antes de discutir la liberación de la producción:
- Identidad de entrada: la placa de vidrio, estado del material y tratamiento, fuente de formación y revisión relevante.
- Identidad de operación: la ruta real de perforación, recorte o chaflán, incluyendo cualquier paso subcontratado.
- Identidad de configuración: la máquina o estación, fijación, herramienta y revisión de configuración aprobada.
- Resultados observados: mediciones y observaciones de defectos vinculados a muestras individuales o grupos claramente definidos.
- Historial de corrida: orden de producción, interrupciones, cambios de herramienta, ajustes y piezas rechazadas o reprocesadas.
- Decisión de liberación: las condiciones de aceptación acordadas, limitaciones abiertas y la persona responsable de la disposición.
Este es un marco de compra sugerido, no un requisito de certificación. La cantidad de evidencia debe reflejar la función de la pieza, el tamaño del pedido y las consecuencias de la falla. Un lote de desarrollo puede soportar un lanzamiento limitado mientras deja sin probar el rendimiento a largo plazo.
Identifique el blank y la operación antes de evaluar los resultados
Dos tonos visualmente similares pueden entrar en mecanizado con diferentes distribuciones de pared, condiciones de superficie o historiales de tratamiento. Registre qué entrada se utilizó en la prueba. Si el próximo envío utiliza una fuente o revisión de blank diferente, el resultado original puede no representar ese envío.
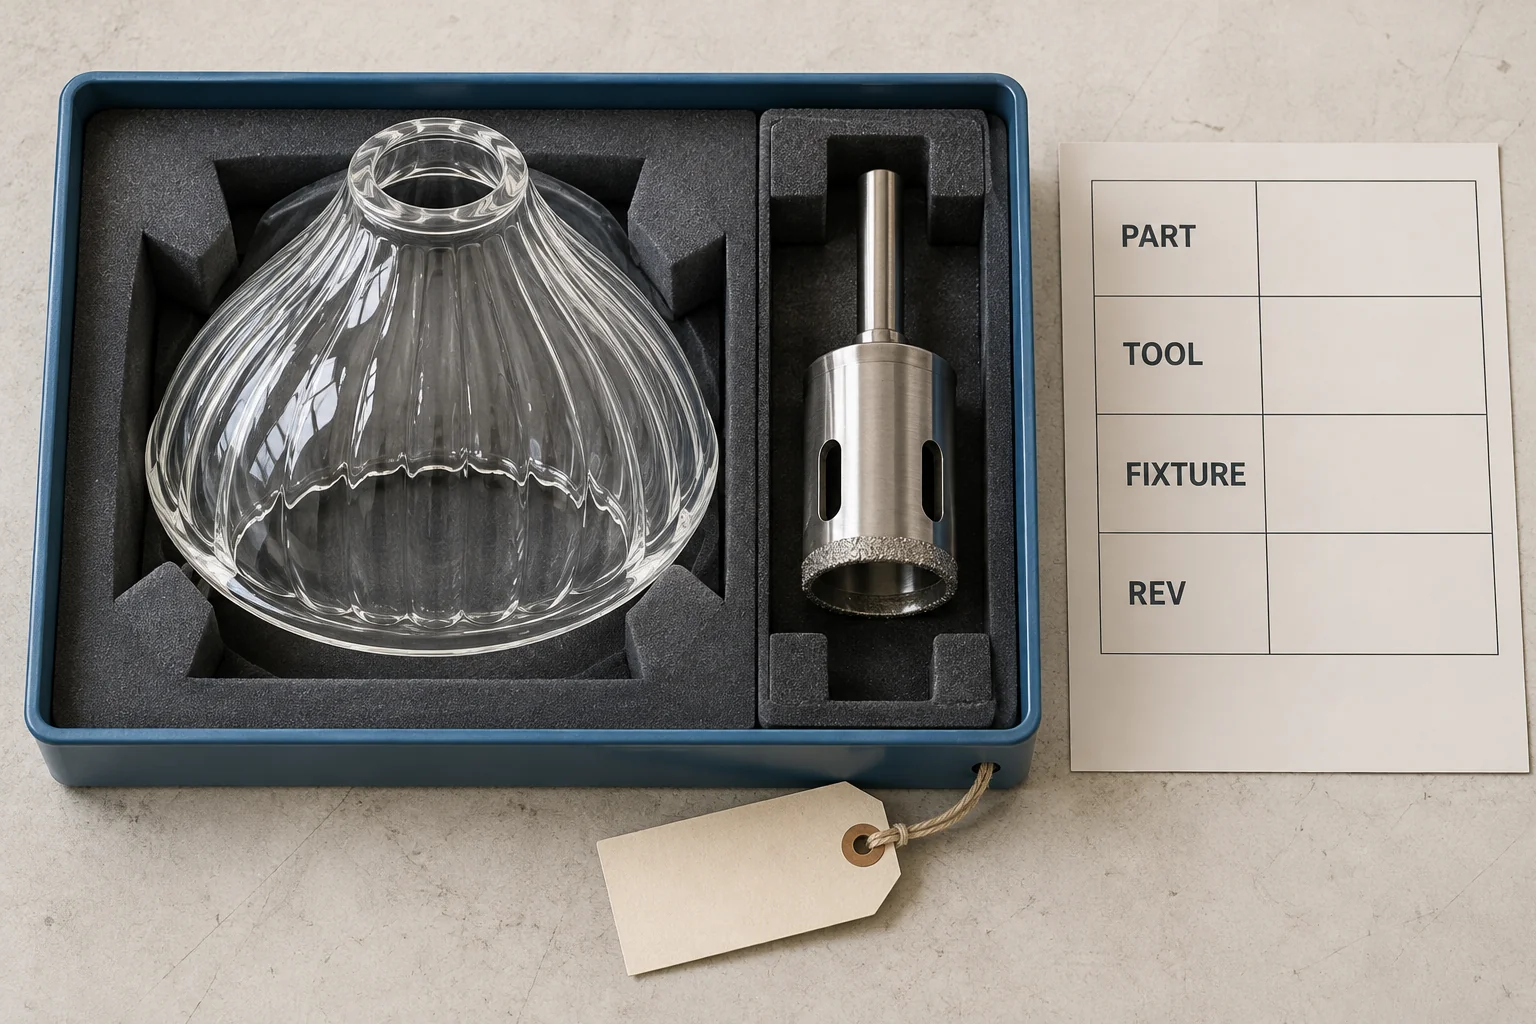
Mantenga el lote de conformado u otra referencia de trazabilidad acordada junto al viajero de mecanizado. Identifique la condición con la que entra en cada operación y la condición en la que se mide la pieza. La limpieza, el recubrimiento o procesos posteriores pueden cambiar lo que es visible o accesible durante la inspección.
La anterior guía de especificaciones de agujeros y recortes aborda la apertura terminada y sus requisitos de ensamblaje. Utilice esa especificación como entrada aquí. La pregunta para este artículo es si la ruta de producción propuesta puede entregarla de manera repetida.
No califique una operación en vidrio desconocido. El fabricante debe primero confirmar que el material declarado y el estado de tratamiento son compatibles con el mecanizado propuesto y las operaciones posteriores.
Revise cómo la fijación repetirá su soporte y ubicación
Una fotografía de la fijación muestra una disposición física; no establece que cada blank se asentará de la misma manera. Para una sombra formada hueca, pida al proveedor que muestre las superficies de localización, las regiones de soporte, el método de restricción y el acceso necesario para cargar y mecanizar.
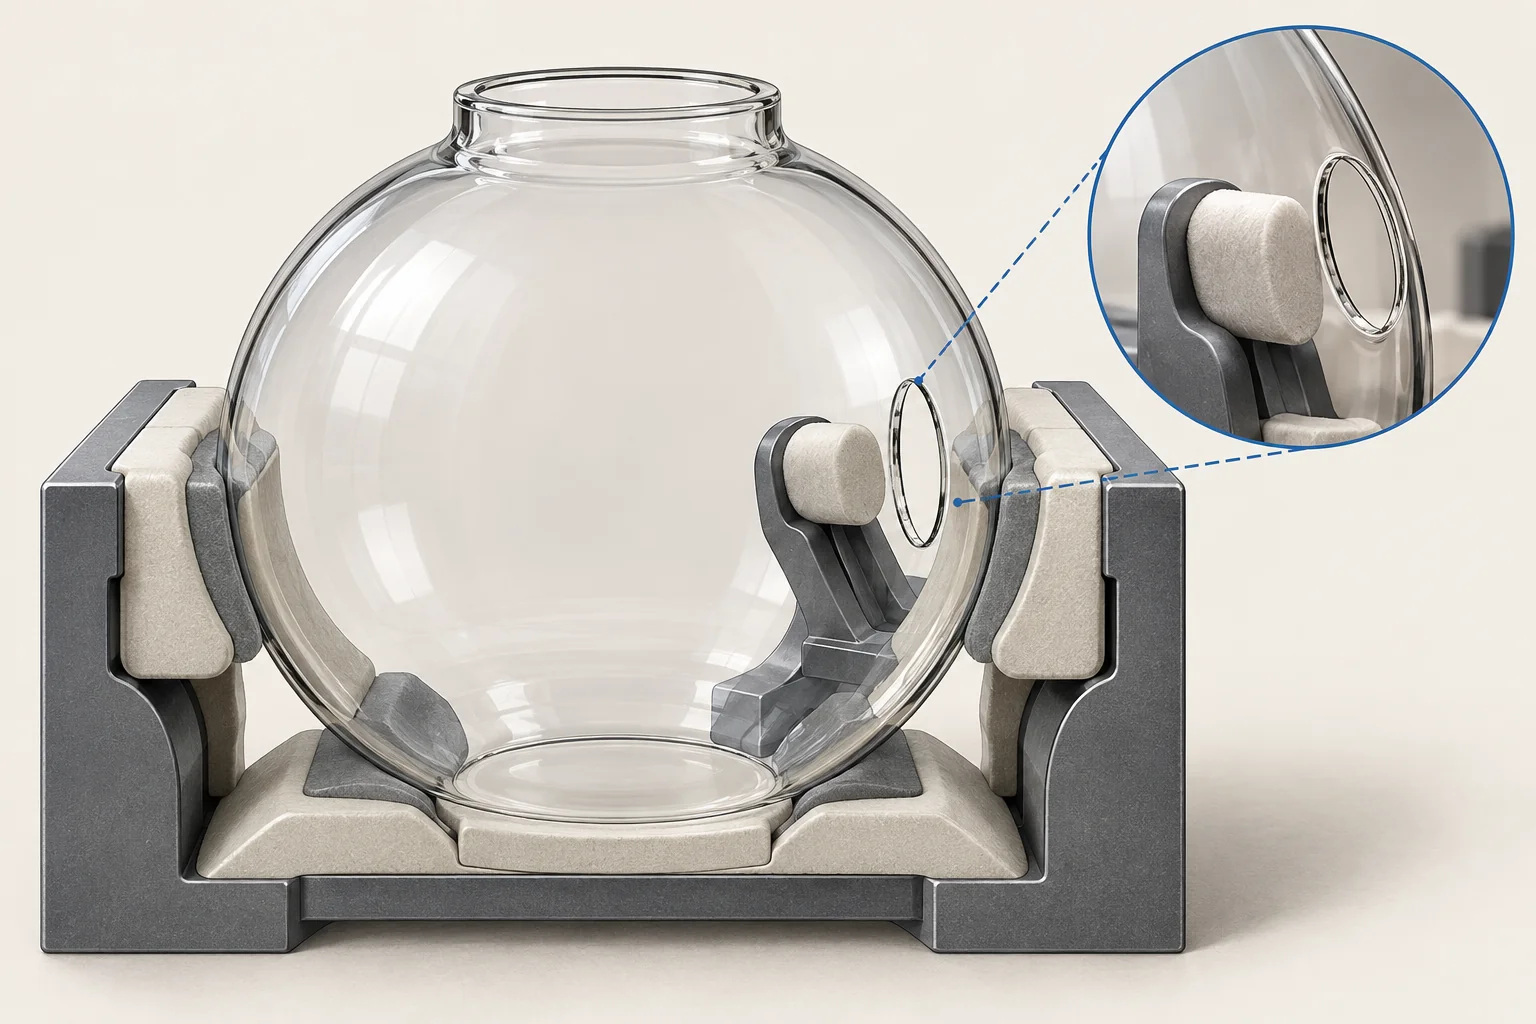
La revisión debe distinguir el contacto que localiza la pieza del contacto que soporta las cargas de mecanizado. Pregunte cómo la configuración acomoda la variación acordada en los blanks entrantes, cómo se verifica el asentamiento y qué sucede si una pieza no se asienta normalmente. Añadir fuerza hasta que un blank reacio encaje no es un ajuste basado en evidencia.
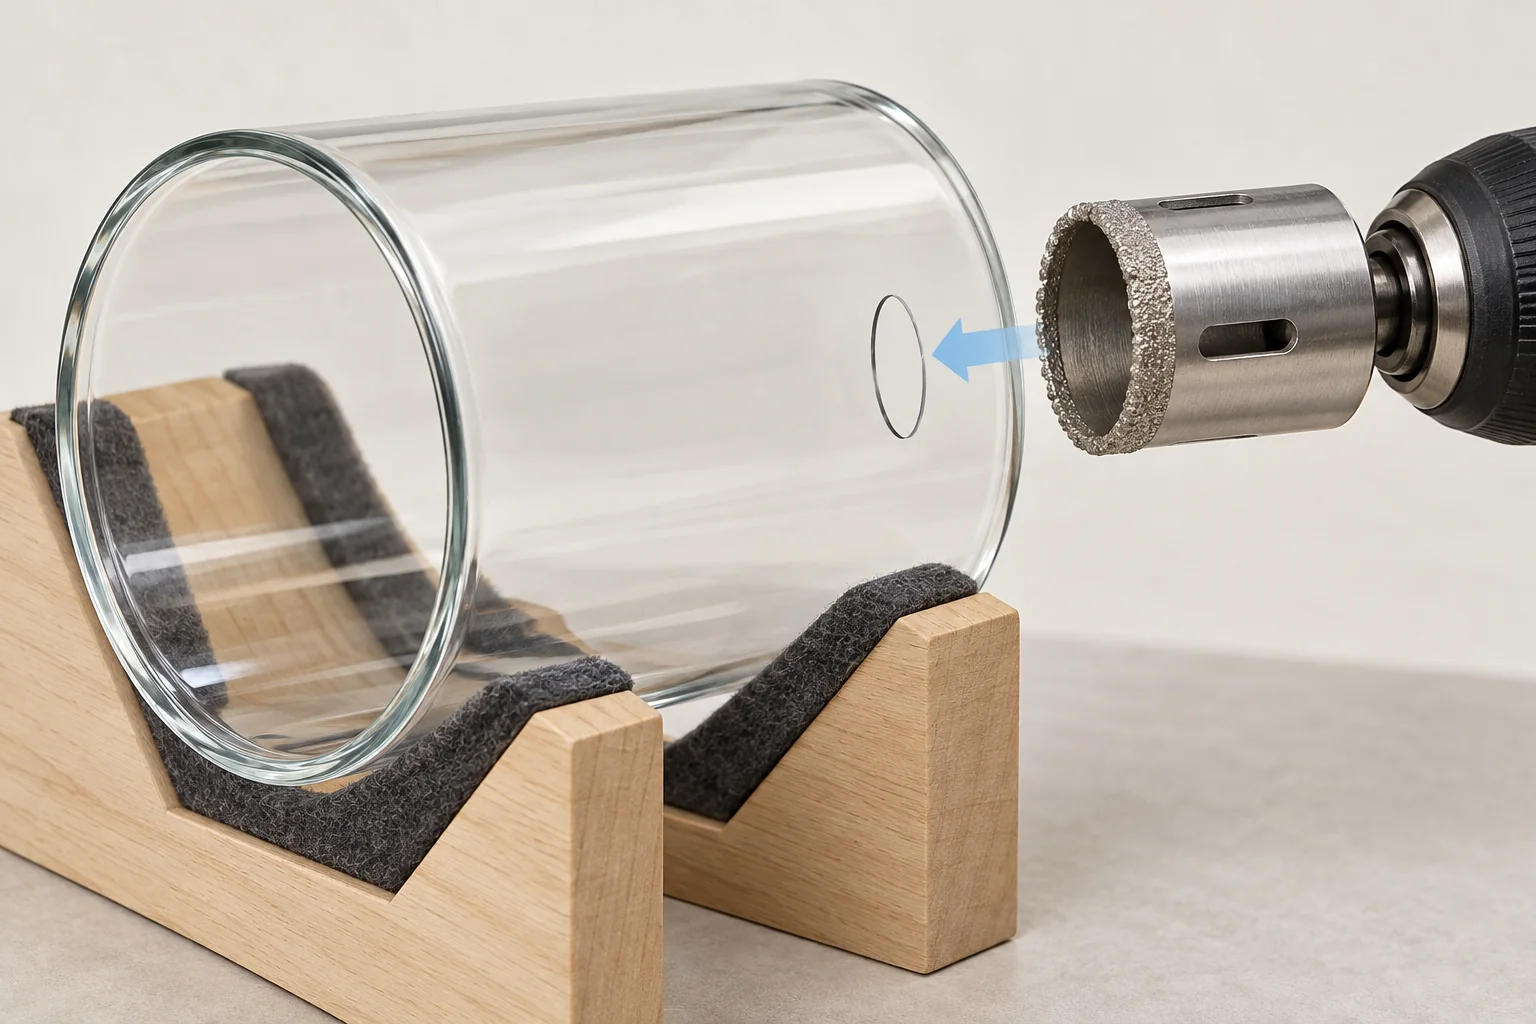
El acceso merece una revisión aparte. Una herramienta puede alcanzar la superficie exterior mientras que el soporte de respaldo planificado, la boquilla de refrigerante o la vista de inspección permanecen inaccesibles. Solicite un esquema de configuración o una demostración grabada que muestre el acceso relevante bajo las condiciones propuestas.
Para la repetibilidad de la configuración, pida al proveedor que describa cómo una persona calificada retira y vuelve a cargar las piezas, restaura la configuración después de una interrupción e identifica la revisión correcta de la fijación. La prueba debe incluir los cambios de configuración que realmente espera el plan de producción.
Dé control separado a la perforación, corte y chaflán
Estas operaciones pueden compartir un viajero mientras aún necesitan controles y puntos de inspección diferentes. Una sola entrada llamada “mecanizado de vidrio” oculta dónde se creó, modificó o dañó una característica. Registre el estado antes y después de cada operación relevante.
Perforación: conecta la condición de avance con la configuración
Para una apertura perforada, mantenga la identidad de la herramienta propuesta, las verificaciones de montaje, la disposición de soporte y el método de control de entrada/salida. Guarde fotografías de ambas caras vinculadas a las muestras reales en lugar de mostrar solo el lado más atractivo.
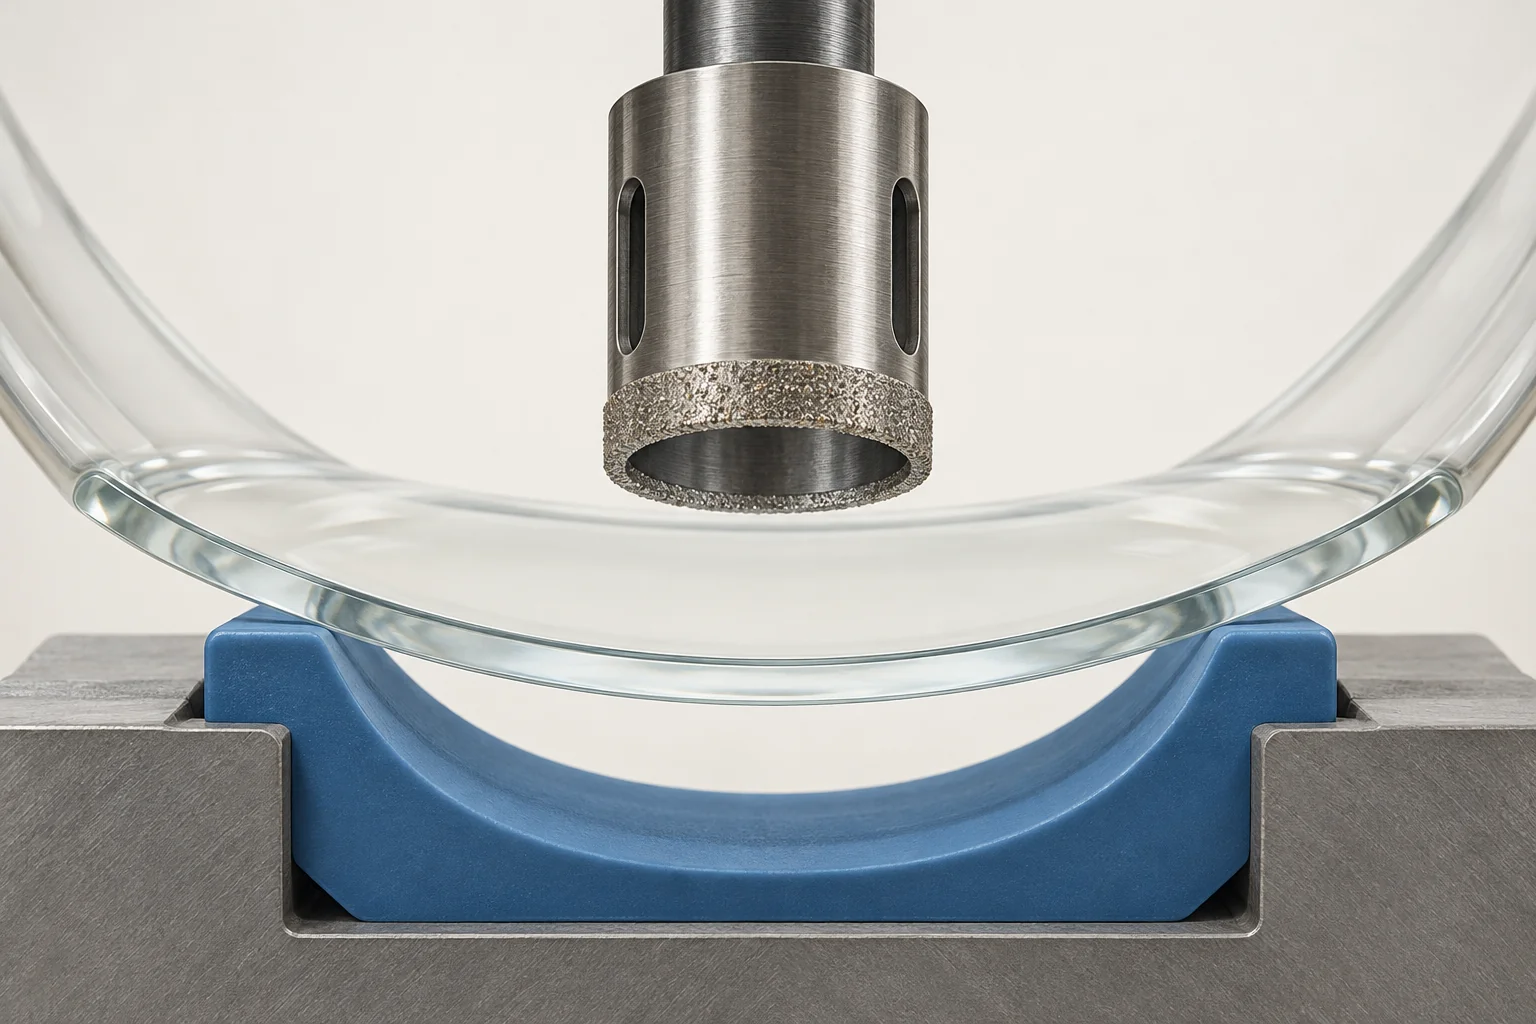
Guía de perforación con núcleo de diamante de UKAM discute el respaldo, el control de avance, la entrega de refrigerante, la alineación y el estado de la herramienta. Proporciona contexto de mecanizado; sus recomendaciones no califican un fijador ni una receta operativa numérica para cada pantalla curva. Solicite a los especialistas en herramientas y procesos que justifiquen los ajustes utilizados en su pieza.
Corte: preserve la relación entre el recorte y el acabado final
Una boca recortada puede pasar por otra operación antes de convertirse en el borde terminado. Identifique la etapa intermedia para que un inspector no confunda una tolerancia del proceso con la condición final de aceptación. Vincule la configuración de corte con la configuración de acabado posterior y documente cómo las piezas se mueven entre ellas.
Para la prueba, inspeccione en los puntos necesarios para distinguir daños del corte, el acabado posterior y el manejo. Si solo se revisa la pieza final, el equipo puede detectar un defecto sin saber cuándo apareció. Esta es una estrategia de diagnóstico propuesta, no una afirmación de que cada pieza requiera la misma secuencia de inspección.
Chaflán: controle la característica que el orden especifica realmente
Identifique la herramienta o método que crea la rotura del borde, la forma en que se presenta la pieza y el método utilizado para evaluar el perfil terminado. La presencia de un chaflán por sí sola no establece su consistencia alrededor de un borde curvado o de una pieza a otra.
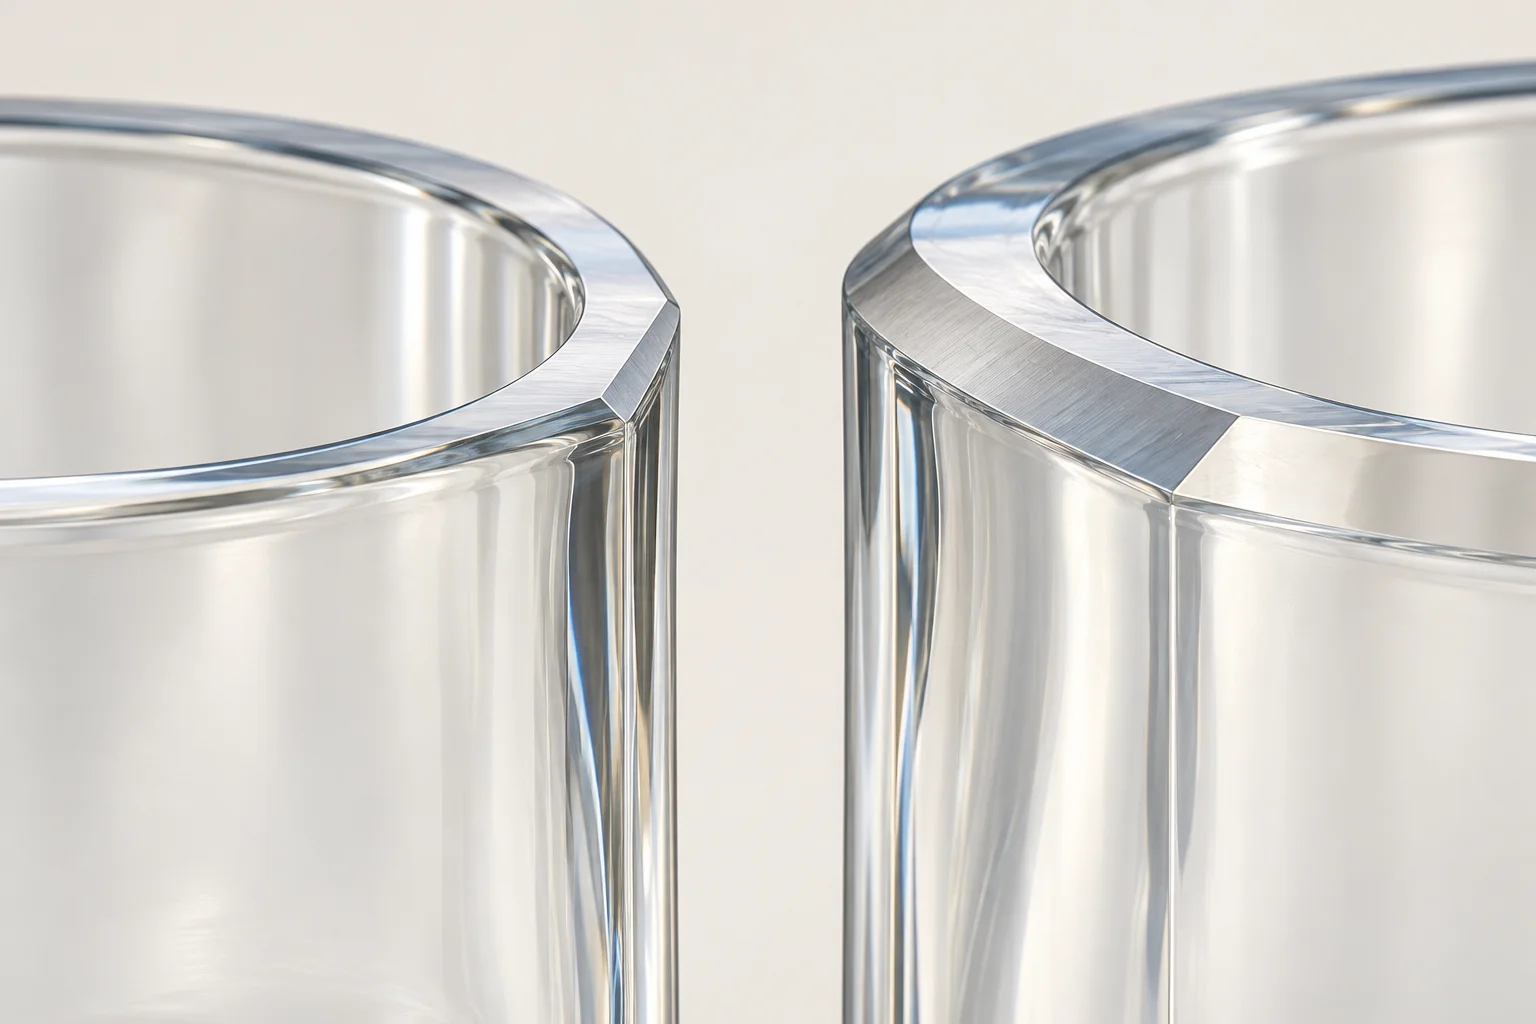
Acepte qué observaciones pertenecen a la operación de chaflán y cuáles a la inspección final del borde. Las decisiones detalladas entre costura, lijado y pulido permanecen en la guía de selección de acabado de bordes. Mantenga este registro enfocado en reproducir la característica elegida.
Utilice un registro de control de proceso que pueda explicar una pieza fallida
El registro debe permitir a un revisador rastrear una pieza sospechosa hasta la configuración utilizada para fabricarla. A continuación, se presenta un conjunto práctico de campo para adaptar con el proveedor. Use las siguientes etiquetas para organizar el registro; el responsable del proceso proporciona los ajustes validados:
- Pieza y entrada: identificador de la pieza, revisión del dibujo, referencia en blanco y condición de entrada declarada.
- Operación: característica en producción, etapa del proceso, estación y revisión de instrucciones de trabajo.
- Fixture y herramienta: identificador del fixture, comprobación de asiento, identificador de la herramienta e historial relevante del estado de la herramienta.
- Variables controladas: los ajustes validados por el proveedor o límites operativos, con el método utilizado para verificarlos.
- Inspección: categoría de característica o defecto, referencia de la muestra, configuración de medición, resultado y orden de ejecución.
- Reacción: disparador de parada/retención, identificación de la pieza afectada, acción correctiva y aprobación de reinicio.
Un registro completado después de que el lote de memoria es más débil que uno mantenido a medida que avanza el trabajo. Solicite los registros de la prueba real, con correcciones rastreables, en lugar de un formulario en blanco de la empresa presentado como prueba de control.
Rastrear el estado de la herramienta y la entrega de refrigerante como parte de la historia.
La identidad de la herramienta debe mantenerse tras un reemplazo, rectificado o ajuste de configuración. Registre cuándo ocurrió la intervención y qué muestras se hicieron antes y después de ella. Esto permite al revisador examinar un cambio en lugar de agrupar todos los resultados en un promedio de lote sin explicación.
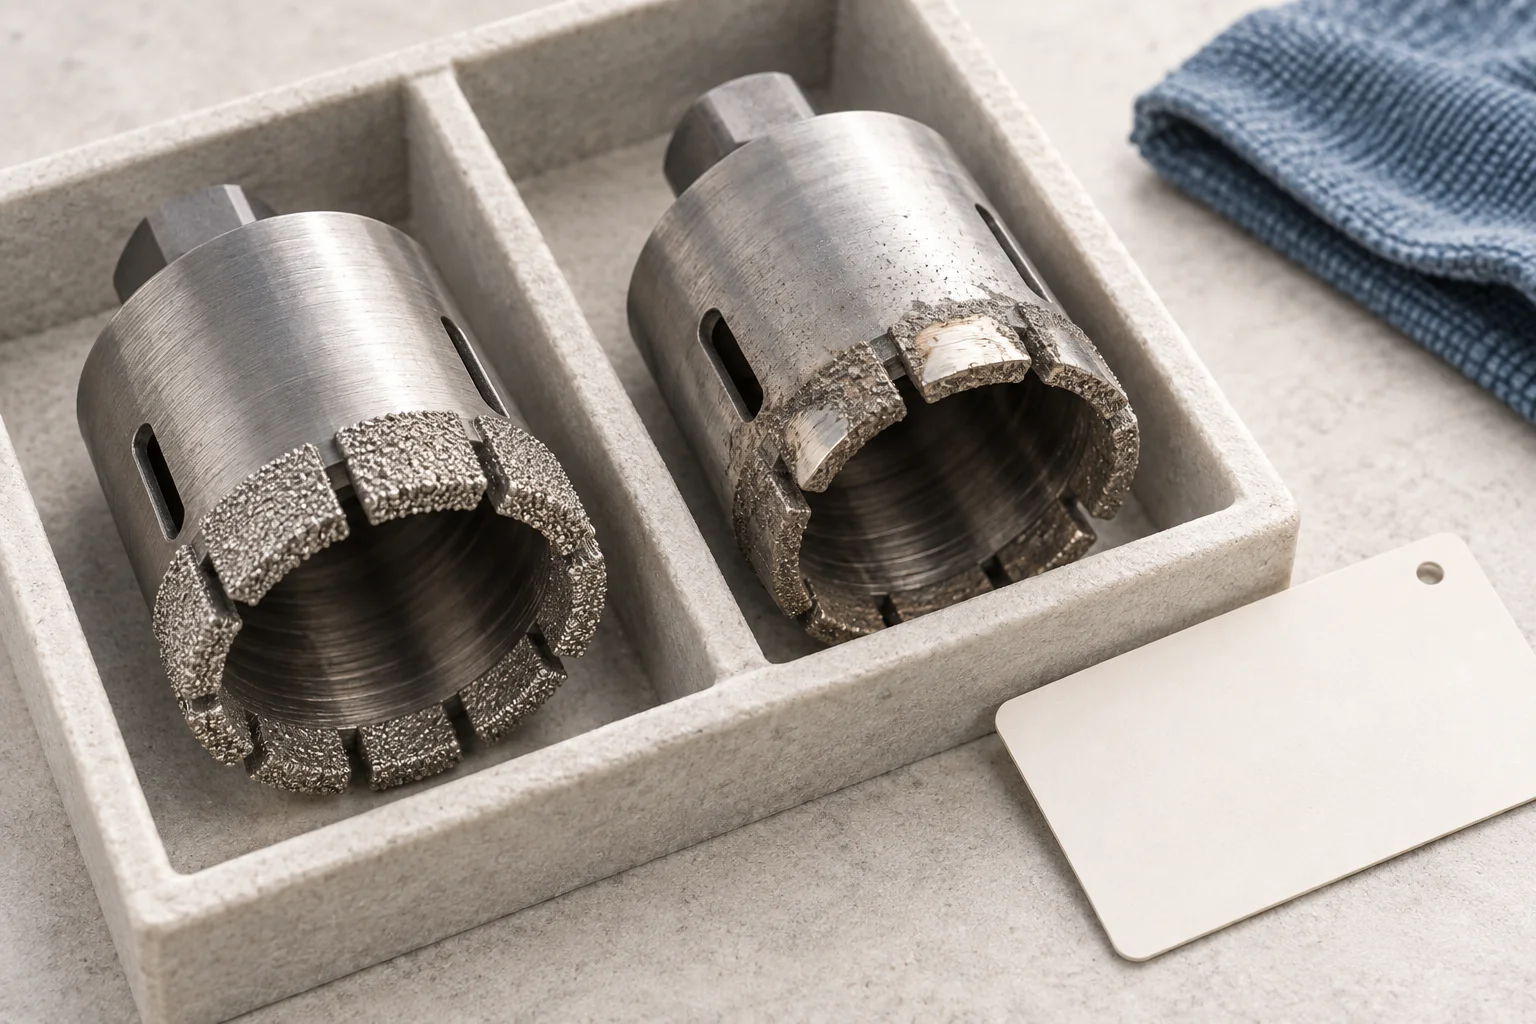
Guía de selección de brocas de UKAM considera el material de trabajo, la herramienta y la ruta del refrigerante como opciones de aplicación relacionadas. Para revisión de compras, pregunte qué condición monitorea el proveedor y qué evidencia activa el mantenimiento o reemplazo. No transfiera una vida útil anunciada de la herramienta a su sombra de vidrio sin una prueba representativa.
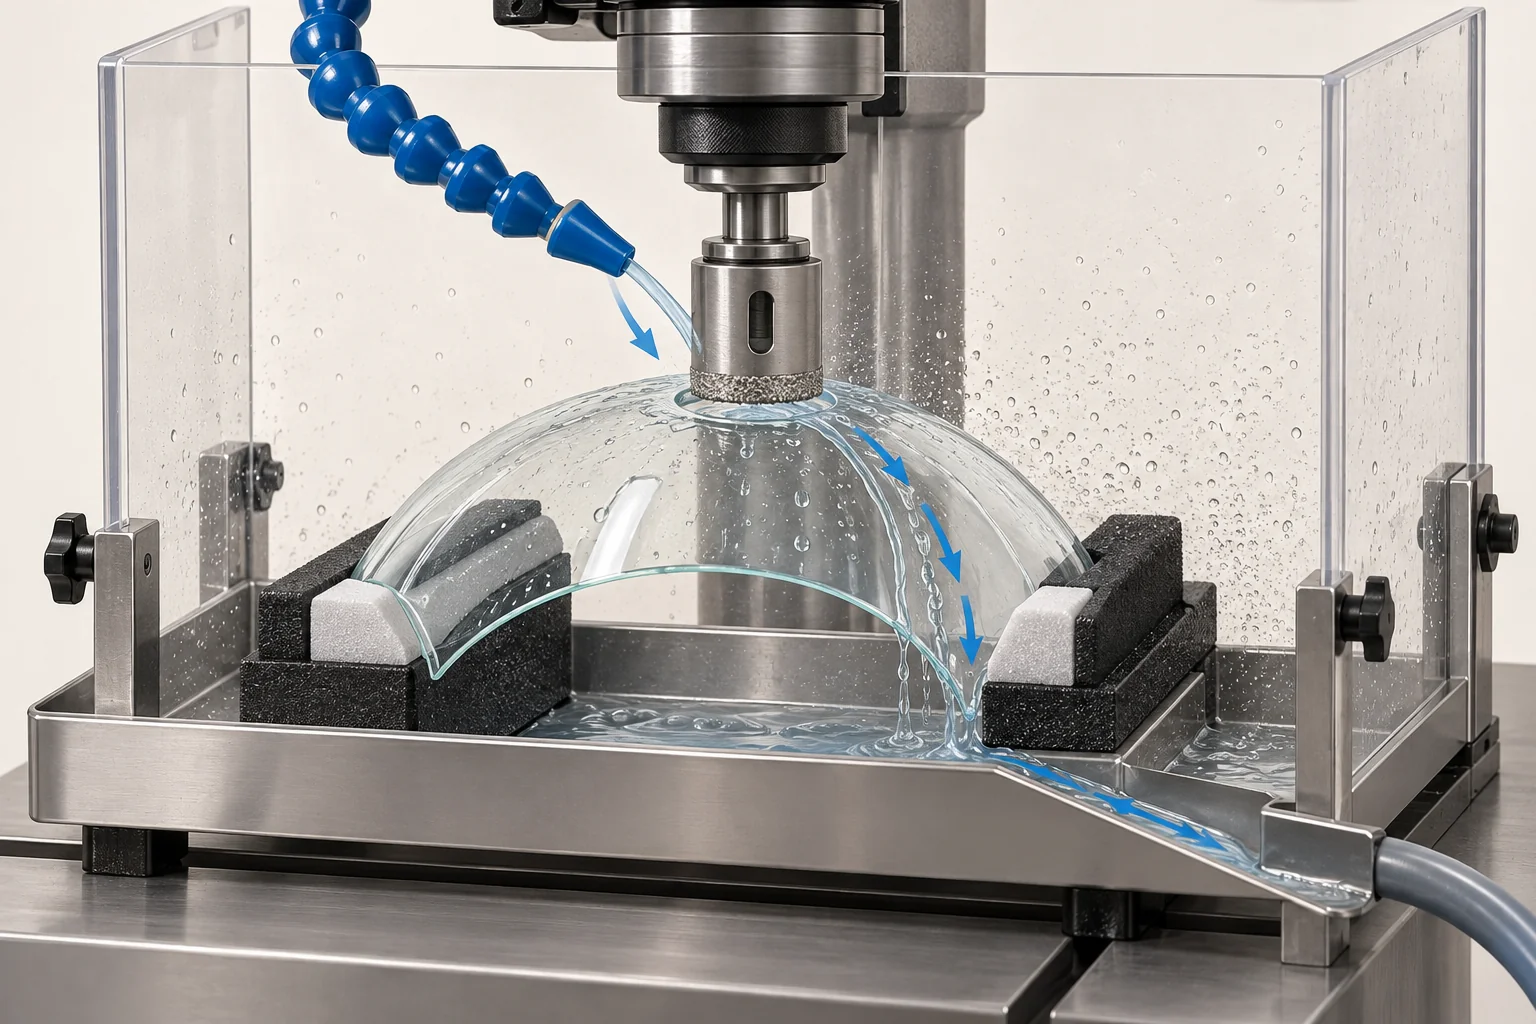
Donde el proceso calificado utiliza refrigerante, verifique cómo llega el refrigerante a la interfaz de trabajo. Una fotografía del depósito o de la bomba no muestra esa entrega. Pregunte cómo se verifica el acceso, la condición de entrega, la limpieza y el mantenimiento relevante. El fluido exacto, los límites y las verificaciones pertenecen a las instrucciones validadas del propietario del proceso.
Un cambio de herramienta o refrigerante puede mejorar un resultado mientras cambia otro. La verificación de reinicio debe abordar las características y defectos afectados en lugar de asumir que un borde más limpio prueba que todo el proceso está restaurado.
Verifique el método de medición antes de interpretar la variación en el mecanizado.
Cuando dos lecturas no coinciden, el mecanizado es una posible fuente de variación. La colocación de la pieza, la configuración del instrumento, la orientación de visualización y el método de medición también pueden contribuir. Una decisión de producción necesita un proceso de medición apropiado para la característica que se juzga.
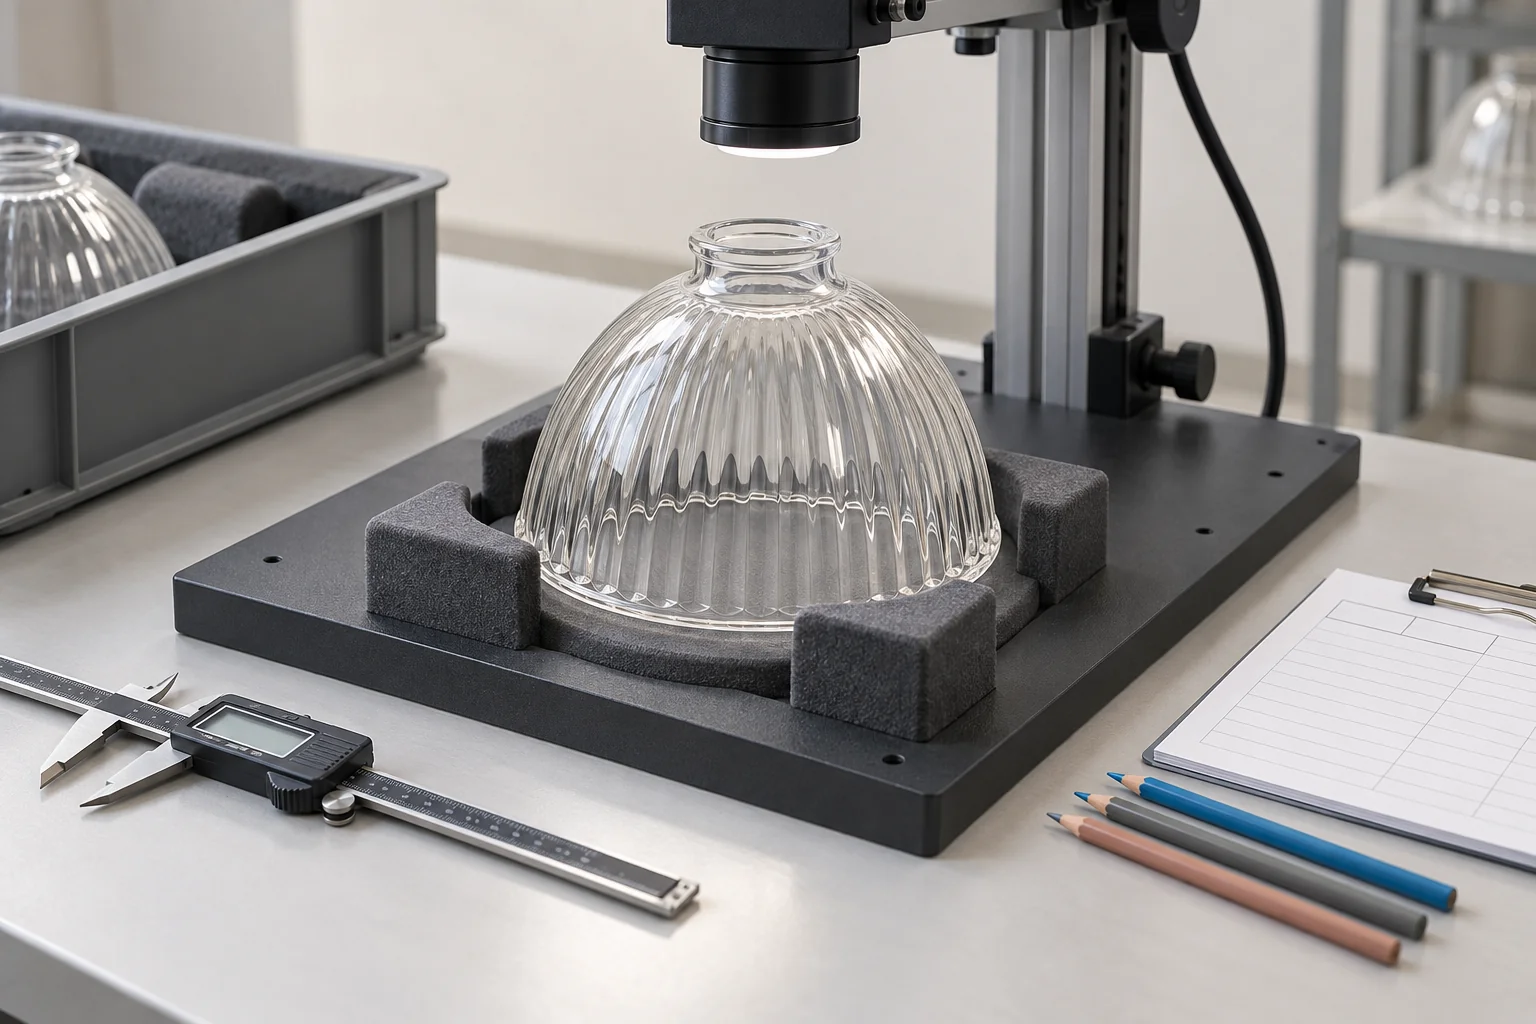
La orientación de la guía de calibración del NIST considera la repetibilidad, reproducibilidad, estabilidad y sesgo, incluyendo efectos de la geometría y la configuración. Aplique esa distinción al revisar una característica de vidrio curvado: un instrumento calibrado por sí solo no demuestra que la configuración completa de inspección se repite de manera adecuada.
Solicite un estudio o demostración apropiada para el programa. Puede ser necesario examinar lecturas repetidas, volver a cargar la misma muestra, diferentes operadores calificados o instrumentos equivalentes. El diseño del estudio y los criterios de aceptación deben acordarse para la tarea de inspección real.
Para defectos visuales, alinee la iluminación, las condiciones de visualización, la terminología y los ejemplos de límites. No trate una colección de opiniones subjetivas de aprobado/reprobado como intercambiables con un estudio de medición dimensional.
Revise una prueba piloto en orden de producción
Una primera pieza aprobada responde si una configuración produjo un resultado aceptable en ese momento. Una prueba piloto representativa también debe abordar qué sucede a medida que continúa el trabajo y después de los cambios esperados en producción.
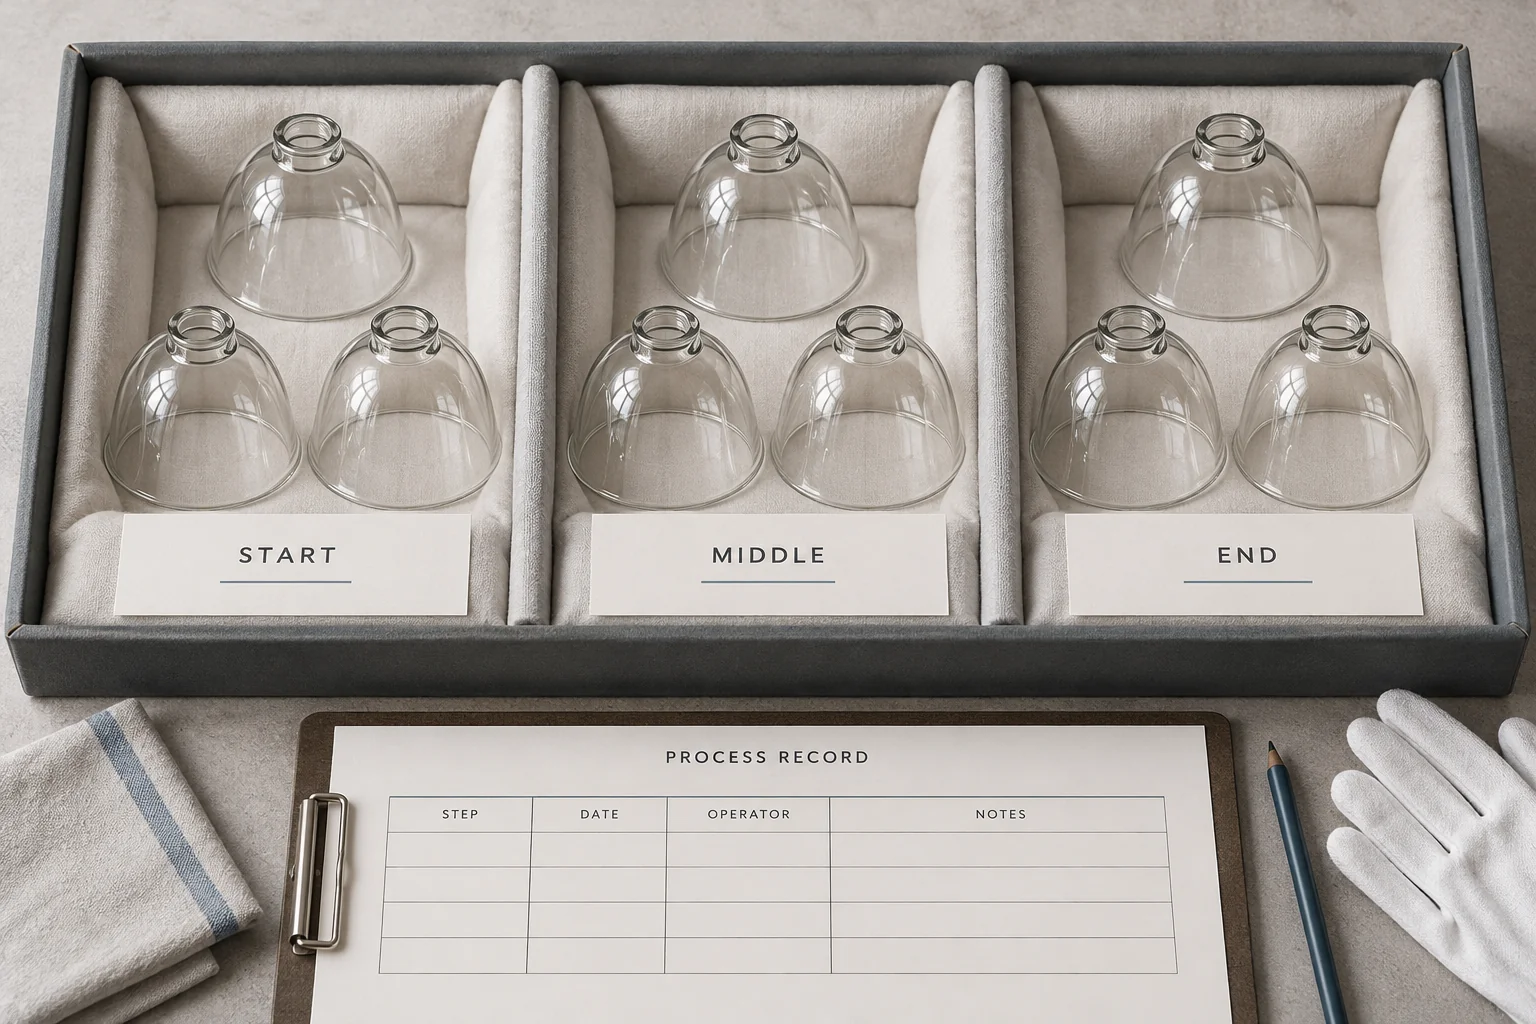
Solicite observaciones ordenadas en lugar de solo un histograma o fotografías seleccionadas. Retenga dónde se encuentran los especímenes en la corrida y dónde ocurrieron las intervenciones. Considere los blancos planificados, la restauración de la configuración, el período de uso de herramientas, el manejo y los cambios relevantes en los operadores al acordar el alcance de la prueba.
Mantenga los conteos comprensibles: piezas iniciadas, piezas que cumplen con los requisitos acordados, rechazos, retrabajos y observaciones faltantes o excluidas. Si el proveedor informa un rendimiento, pregunte qué conteos entran en el cálculo y si las piezas retrabajadas están incluidas. No se establece aquí un objetivo de rendimiento ni un tamaño de muestra universal.
Cuando la orden sea demasiado pequeña para una inferencia sólida a largo plazo, informe la evidencia con honestidad. Una prueba limitada puede respaldar una decisión explícitamente acotada y una inspección adicional; no debe describirse como prueba de capacidad futura sin restricciones.
Separar resultados estables, índices de capacidad y aceptación de defectos
El comportamiento estable y la conformidad son preguntas diferentes. Un proceso consistente puede producir un tamaño incorrecto; una serie corta dentro de la tolerancia aún puede ocultar deriva. NIST coloca la evaluación de estabilidad antes de la interpretación de capacidad.
Si un proveedor presenta Cp o Cpk, solicite la característica subyacente, límites de especificación, datos ordenados, método y suposiciones. La discusión de capacidad de NIST explica que los índices comunes comparan la variación del proceso estable con los límites de especificación y dependen de suposiciones sobre los datos.
Un índice de diámetro de agujero no puede establecer la aceptabilidad de virutas de salida, grietas o arañazos. Mantenga los criterios de defectos relevantes y los registros de inspección por separado. Asimismo, varias lecturas tomadas repetidamente en una pieza no representan la misma evidencia que las observaciones en piezas producidas de forma independiente.
Regla de liberación: acepte una afirmación de capacidad solo para la característica, condiciones del proceso y evidencia que realmente cubre. Registre cualquier limitación junto con la aprobación. Esta guía no establece un umbral universal de Cpk para sombras de vidrio.
Investigue los defectos sin declarar una causa solo por apariencia
Una salida de agujero astillada, una astilla en un borde recortado y un chaflán irregular son observaciones. Su apariencia por sí sola no puede probar que un operador, herramienta o configuración en particular los causó.
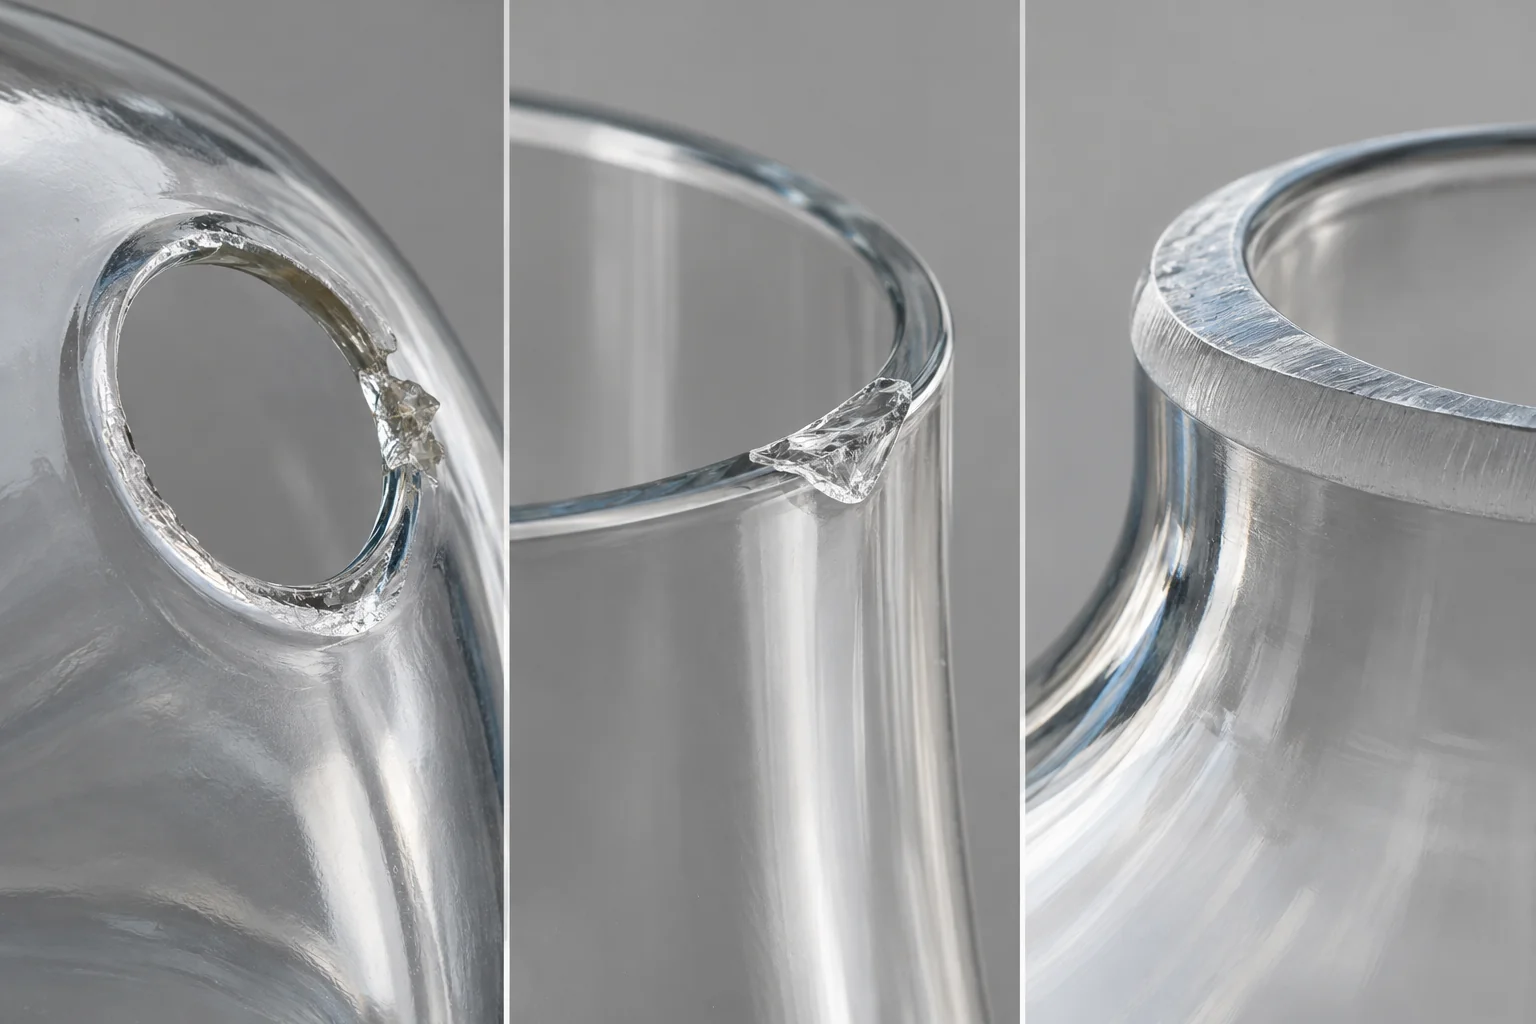
Utilice una secuencia de investigación condicional:
- Identifique la muestra, la característica, la etapa del proceso y la condición de inspección.
- Determine el último punto registrado en el que la característica cumplió con el requisito.
- Verifique los registros asociados del blank, fijación, herramienta, operación y manejo en busca de un cambio relevante.
- Pruebe la explicación propuesta mediante una investigación acordada; documente la evidencia que la respalde o la descarte.
- Contenga las piezas potencialmente afectadas y defina la revisión de reinicio antes de liberar más trabajo.
Cuando se proponga retrabajo, requiera una ruta aprobada y una reevaluación de los requisitos finales afectados. La eliminación de un defecto visible puede cambiar el tamaño, el perfil del borde u otro ítem de aceptación. Una reparación exitosa en una pieza no autoriza automáticamente un método de retrabajo en todo el lote.
Decida qué necesita ser recalificado cuando cambie el proceso
Enumere los cambios que requieren revisión antes de que comience la prueba. Dependiendo del programa, estos pueden incluir una fuente de blank diferente, familia de herramientas, disposición de soporte, estación de mecanizado, ventana de operación, método de inspección o subcontratista.
Evalúe qué conclusiones anteriores podrían invalidar el cambio. Un conjunto de inspección modificado puede requerir revisión del método de medición. Una disposición de soporte diferente puede afectar la ubicación y las observaciones del borde. Un proceso aguas abajo revisado puede requerir una nueva revisión de la pieza final. Haga que los especialistas responsables definan la evidencia necesaria para cada caso.
Una revisión hipotética de cambio de herramienta
Suponga que un lote piloto de pantallas de campana incluye un reemplazo de herramienta. Los resultados del diámetro general permanecen aceptables, pero las observaciones registradas de virutas de salida cambian después de la intervención. Este es un escenario de revisión ilustrativa, no un resultado de producción de JX.
El comprador debe solicitar los registros de orden de producción y el historial de reemplazo/configuración antes de aceptar un resumen de todo el lote. El proveedor debe investigar el cambio y aplicar las reglas acordadas de contención y reinicio. La conformidad del diámetro por sí sola no resuelve la detección separada de virutas.
Preguntas sobre la calificación del mecanizado de pantallas de vidrio
¿Proporciona el equipo CNC que el proceso se repite?
No. La identidad del equipo es una parte de la evidencia. El material propuesto, la fijación, el estado de la herramienta, el método de operación y el sistema de inspección aún deben estar relacionados con resultados representativos.
¿Puede una muestra aprobada autorizar un pedido en masa?
Puede establecer una muestra de referencia, pero el comprador y el proveedor deben acordar qué evidencia adicional se necesita para el pedido. Una muestra no describe la variación en un lote o después de cambios de configuración esperados.
¿Es suficiente un informe Cpk para una apertura de vidrio perforada?
Solo para las características y condiciones que evalúa válidamente. Revise los datos subyacentes y las suposiciones, luego verifique las astillas, grietas y otras observaciones requeridas por separado.
¿Debe cada sombra de cristal usar el mismo plan de muestreo?
No. El plan debe reflejar el volumen de producción, los riesgos relevantes, las características, los datos disponibles y la decisión que se toma. Especifique el plan y sus límites en lugar de copiar un conteo universal de piezas.
¿Cómo pueden los compradores evaluar un lote pequeño de desarrollo?
Utilice muestras rastreables y registros ordenados, identifique lo que puede mostrar la prueba limitada y acuerde cualquier inspección adicional o evidencia de seguimiento. No presente una prueba piloto pequeña como un estudio de capacidad a largo plazo completamente establecido.
¿Se puede calificar un paso de mecanizado subcontratado?
Sí, si la responsabilidad, la fuente real del procesamiento, la trazabilidad y el acceso a la evidencia acordada son claros. Confirme qué cambios en el subcontratista requieren notificación y revisión.
¿Debe el proveedor seguir un gráfico en línea de velocidad de perforación?
Un gráfico en línea puede informar la revisión inicial de un especialista. Las instrucciones de producción deben justificarse para la herramienta, condición del vidrio, geometría formada y configuración validada realmente utilizada. Un gráfico genérico no es la evidencia de calificación del programa.
Liberar un proceso de mecanizado definido con un paquete de evidencia definido
La revisión debe terminar con una configuración nombrada, un método de inspección que respalde la decisión, observaciones rastreables de la prueba y una respuesta a cambios o fallos. Registre si la decisión es una aprobación de desarrollo, una liberación limitada o una liberación de producción acordada.
Mantenga juntas el dibujo y las revisiones de aprobación. La lista de verificación de dibujo técnico ayuda a definir la pieza; la evidencia del proceso explica cómo el proveedor demostró el resultado acordado. Ninguno reemplaza al otro.
Envíe el requisito de mecanizado para una revisión específica del proyecto
Listas JX sombrillas de vidrio soplado a mano personalizadas entre sus ofertas de fabricación. Para una pieza que requiere trabajo posterior a la conformación, pida al equipo que evalúe la operación propuesta y confirme la ruta de procesamiento y la fuente responsable. Esta guía no establece que cada operación descrita esté disponible internamente o sea factible en cada sombra.
Envíe la revisión del dibujo, los requisitos declarados de vidrio y tratamiento, la geometría formada, las características a mecanizar, las cantidades de pedido y el uso previsto del soporte. Agregue la evidencia que espera: trazabilidad de la configuración, un plan piloto propuesto, registros de inspección y un acuerdo de notificación de cambios. Identifique las características que requieren revisión adicional y cualquier plazo que afecte el programa de muestras.
Para una consulta sobre taladro y mecanizado de una pantalla de lámpara de vidrio, solicite una cotización que distinga el trabajo de prueba, el desarrollo de herramientas o fijaciones, las operaciones de producción y la inspección. Revise esos ítems cotizados antes de aceptar una tolerancia, tasa de producción o fecha de entrega.
Solicitar una revisión de mecanizado
Guías de ingeniería relacionadas
- Especificar agujeros y recortes en la pantalla de vidrio
- Elegir el acabado requerido en el borde de vidrio
- Preparar un dibujo técnico de la pantalla de vidrio
- Comprender el recocido y la evaluación de tensiones
- Revisar la elección del material y tratamiento del vidrio
- Discutir un programa personalizado de pantallas sopladas a mano