Ein Lieferant demonstriert wiederholbare Glas-Schatten-Bearbeitung mit Aufzeichnungen, die die Glasrohling, die Bearbeitungseinrichtung und die Inspektionsmethode mit den bei einer repräsentativen Serie gesammelten Ergebnissen verbinden. Ein sauberes Loch oder ein polierter Rand stellt ein Musteringgebnis dar. Die Produktionsfreigabe erfordert auch Nachweise über die Wiederholbarkeit der Einrichtung, die Kontrolle des Werkzeugzustands, eine konsistente Messung und eine Reaktion, wenn sich der Prozess ändert.
Nachformende Bearbeitung umfasst Operationen wie das Bohren einer Öffnung, das Trimmen eines geformten Mundes und das Erstellen eines kontrollierten Fases. Dieser Leitfaden hilft Beleuchtungs-OEM-Ingenieuren und Beschaffungsteams, den vorgeschlagenen Prozess zu beurteilen. Er konzentriert sich auf die Nachweise hinter der wiederholbaren Produktion, anstatt eine universelle Bohrrezeptur vorzuschreiben.
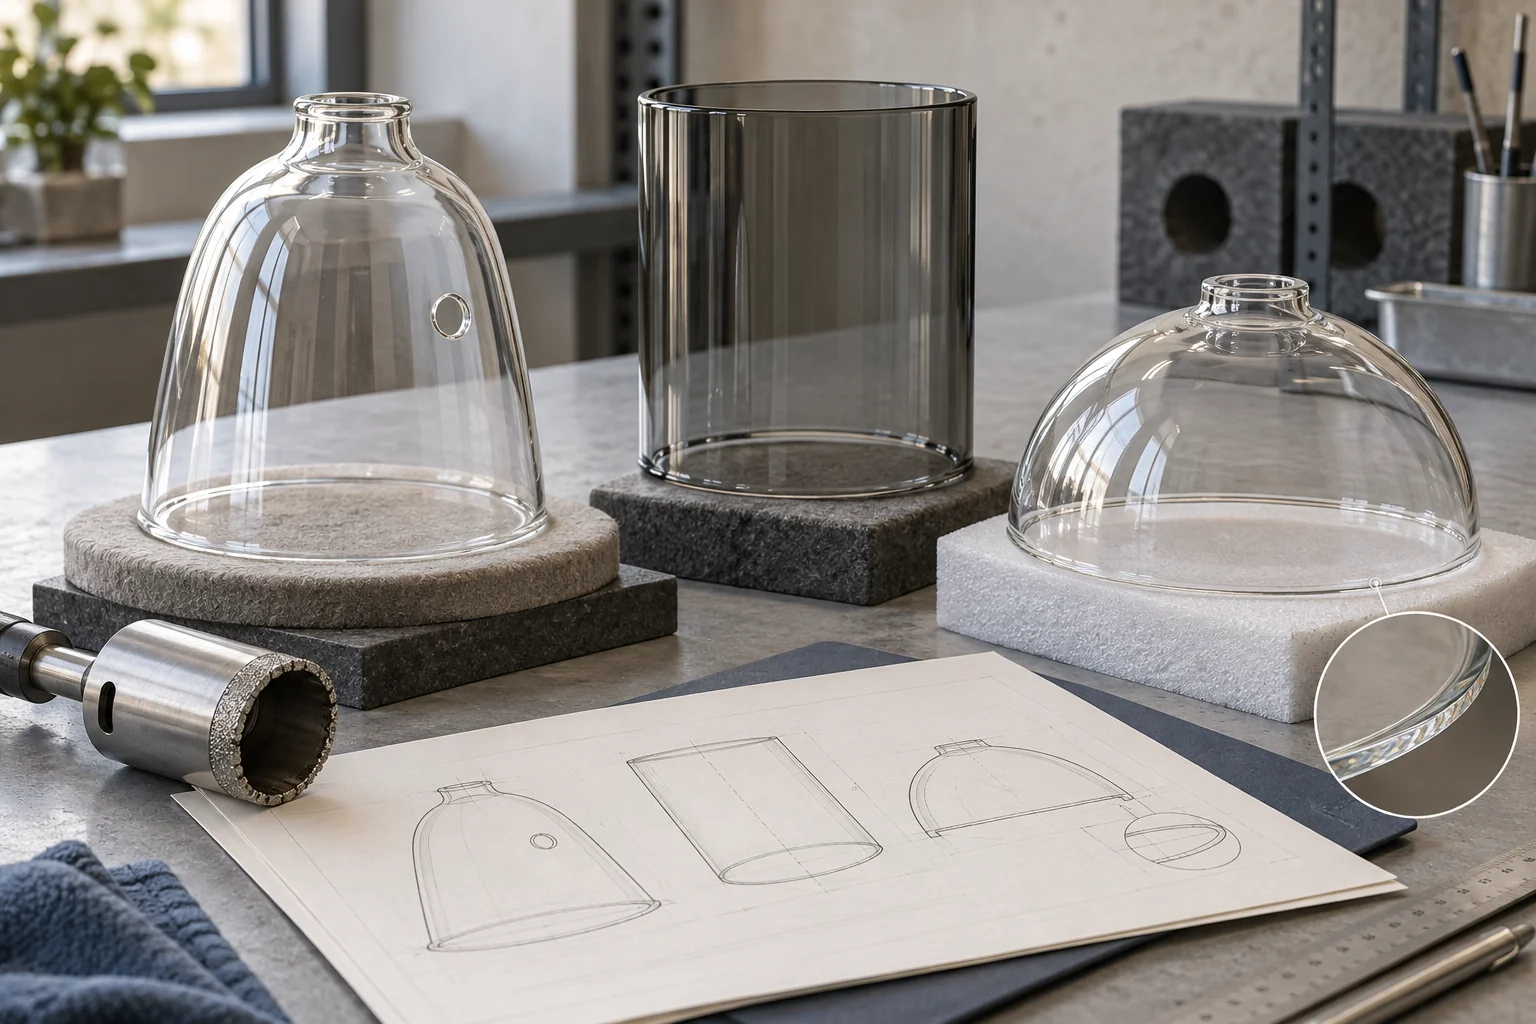
Alle Abbildungen sind original AI-generierte Konstruktionskonzepte. Sie sind keine Fotografien von JX-Geräten, qualifizierten Vorrichtungsdesigns, Inspektionsergebnissen oder gelieferten Produktionschargen.
Fordern Sie eine Nachweiskette an, nicht nur eine Sammlung attraktiver Muster
Ein Muster ohne seine Einrichtungs-Historie ist schwer zu wiederholen. Inspektionsdaten benötigen auch Probenidentitäten, damit ein Prüfer überprüfen kann, was tatsächlich gemessen wurde. Bitten Sie den Lieferanten, die folgenden Aufzeichnungen zu verbinden, bevor Sie die Produktionsfreigabe besprechen:
- Eingangsidentität: der Glasrohling, Material- und Behandlungszustand, Formquelle und relevante Revision.
- Operationsidentität: der tatsächliche Bohr-, Trimm- oder Faseweg, einschließlich aller untervergebenen Schritte.
- Einrichtungsidentität: die Maschine oder Station, Vorrichtung, Werkzeug und genehmigte Einrichtungsrevision.
- Beobachtete Ergebnisse: Messungen und Defektbeobachtungen, die mit einzelnen Proben oder klar definierten Gruppen verbunden sind.
- Laufhistorie: Produktionsauftrag, Unterbrechungen, Werkzeugwechsel, Anpassungen und abgelehnte oder nachgearbeitete Stücke.
- Freigabebeschluss: die vereinbarten Annahmebedingungen, offene Einschränkungen und die verantwortliche Person für die Entscheidung.
Dies ist ein vorgeschlagenes Einkaufsrahmenwerk, kein Zertifizierungsanforderung. Die Beweisführung sollte die Funktion des Teils, die Auftragsgröße und die Folgen bei Ausfällen widerspiegeln. Eine Entwicklungscharge kann eine begrenzte Freigabe unterstützen, während die langfristige Leistung unbewiesen bleibt.
Identifizieren Sie die Leerstelle und den Vorgang, bevor Sie die Ergebnisse bewerten
Zwei visuell ähnliche Farbtöne können mit unterschiedlichen Wandverteilungen, Oberflächenbedingungen oder Behandlungsgeschichten in die Bearbeitung gelangen. Notieren Sie, welcher Eingang in der Prüfung verwendet wurde. Wenn die nächste Lieferung eine andere Leerstelle oder Revision verwendet, spiegelt das ursprüngliche Ergebnis möglicherweise nicht diese Lieferung wider.
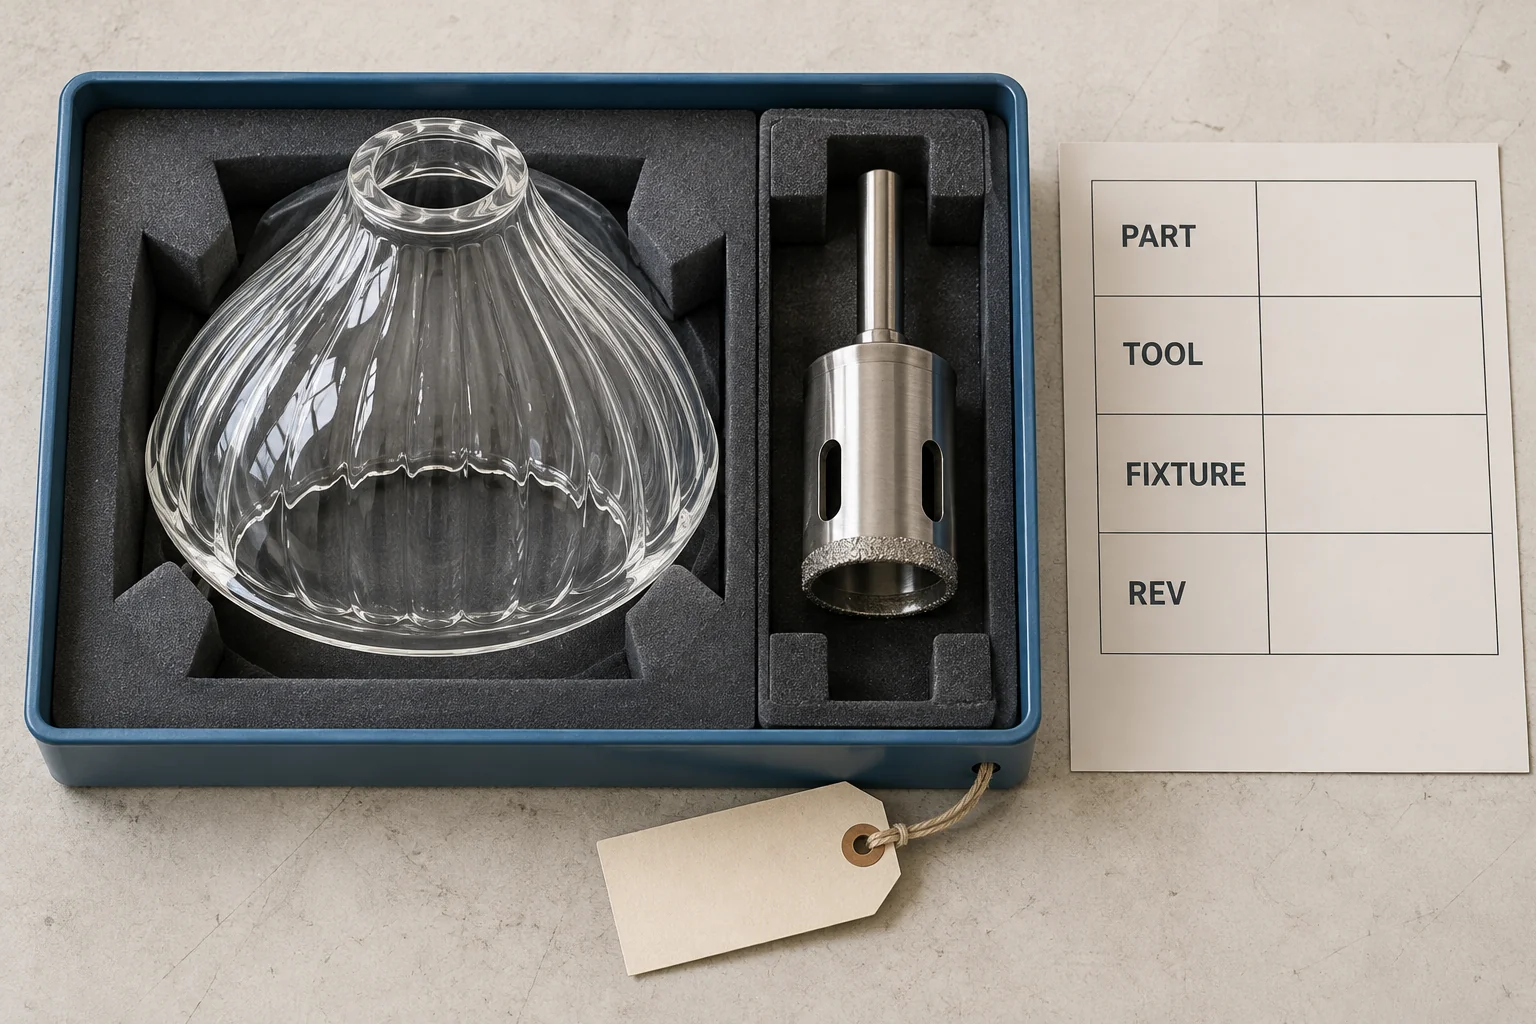
Bewahren Sie die Formcharge oder eine andere vereinbarte Rückverfolgbarkeitsreferenz neben dem Bearbeitungsbegleitblatt auf. Identifizieren Sie den Zustand, mit dem jeder Vorgang beginnt, und den Zustand, in dem das Teil gemessen wird. Reinigung, Beschichtung oder spätere Verarbeitung können das Sichtbare oder Zugängliche während der Inspektion verändern.
Der frühere Bohr- und Aussparungspezifikationsleitfaden bezieht sich auf die fertige Öffnung und deren Montageanforderungen. Verwenden Sie diese Spezifikation als Eingabe hier. Die Frage für diesen Artikel ist, ob die vorgeschlagene Produktionsroute sie wiederholt liefern kann.
Qualifizieren Sie keinen Vorgang an unbekanntem Glas. Der Hersteller muss zuerst bestätigen, dass das deklarierte Material und der Behandlungszustand mit der vorgeschlagenen Bearbeitung und den nachfolgenden Vorgängen kompatibel sind.
Überprüfen Sie, wie die Vorrichtung ihre Unterstützung und Positionierung wiederholen wird
Ein Vorrichtungsfoto zeigt eine physische Anordnung; es bestätigt nicht, dass jedes Leerstück auf die gleiche Weise sitzt. Für einen hohl geformten Lampenschirm bitten Sie den Lieferanten, die Positionierungsflächen, Unterstützungsbereiche, Befestigungsmethode und den Zugang für das Laden und die Bearbeitung zu zeigen.
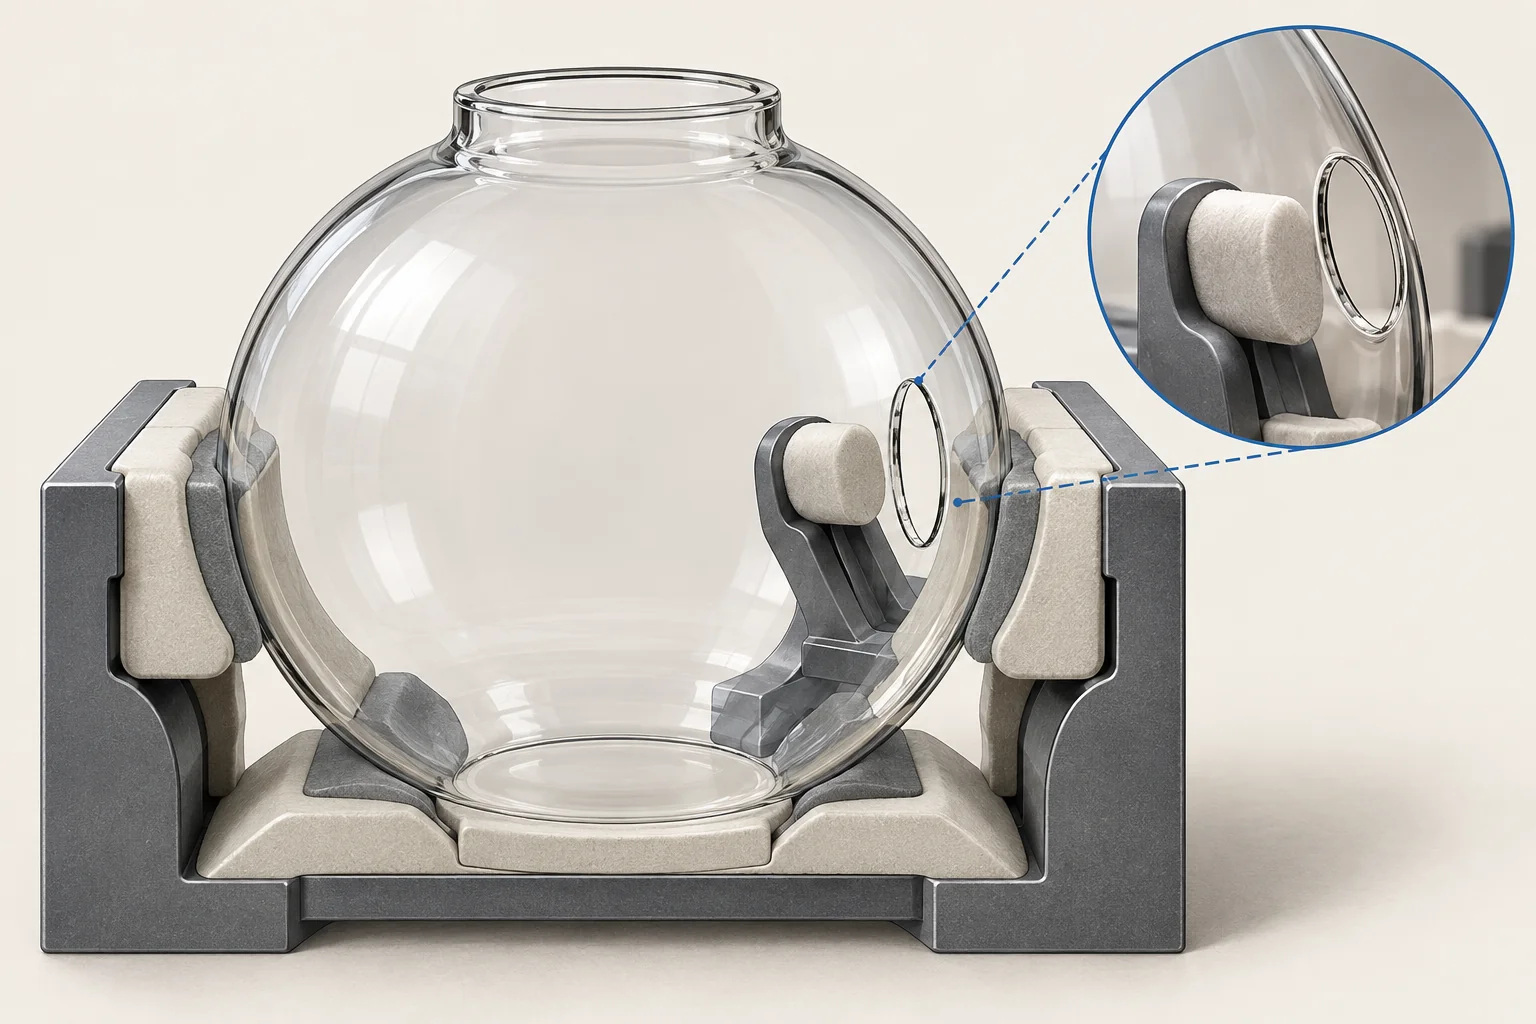
Die Überprüfung sollte Kontakt unterscheiden, der das Teil positioniert, von Kontakt, der die Bearbeitungsbelastung unterstützt. Fragen Sie, wie die Einrichtung die vereinbarte Variation bei eingehenden Leerstücken berücksichtigt, wie das Sitzen überprüft wird und was passiert, wenn ein Teil nicht normal sitzt. Das Hinzufügen von Kraft, bis ein widerwilliges Leerstück passt, ist keine evidenzbasierte Anpassung.
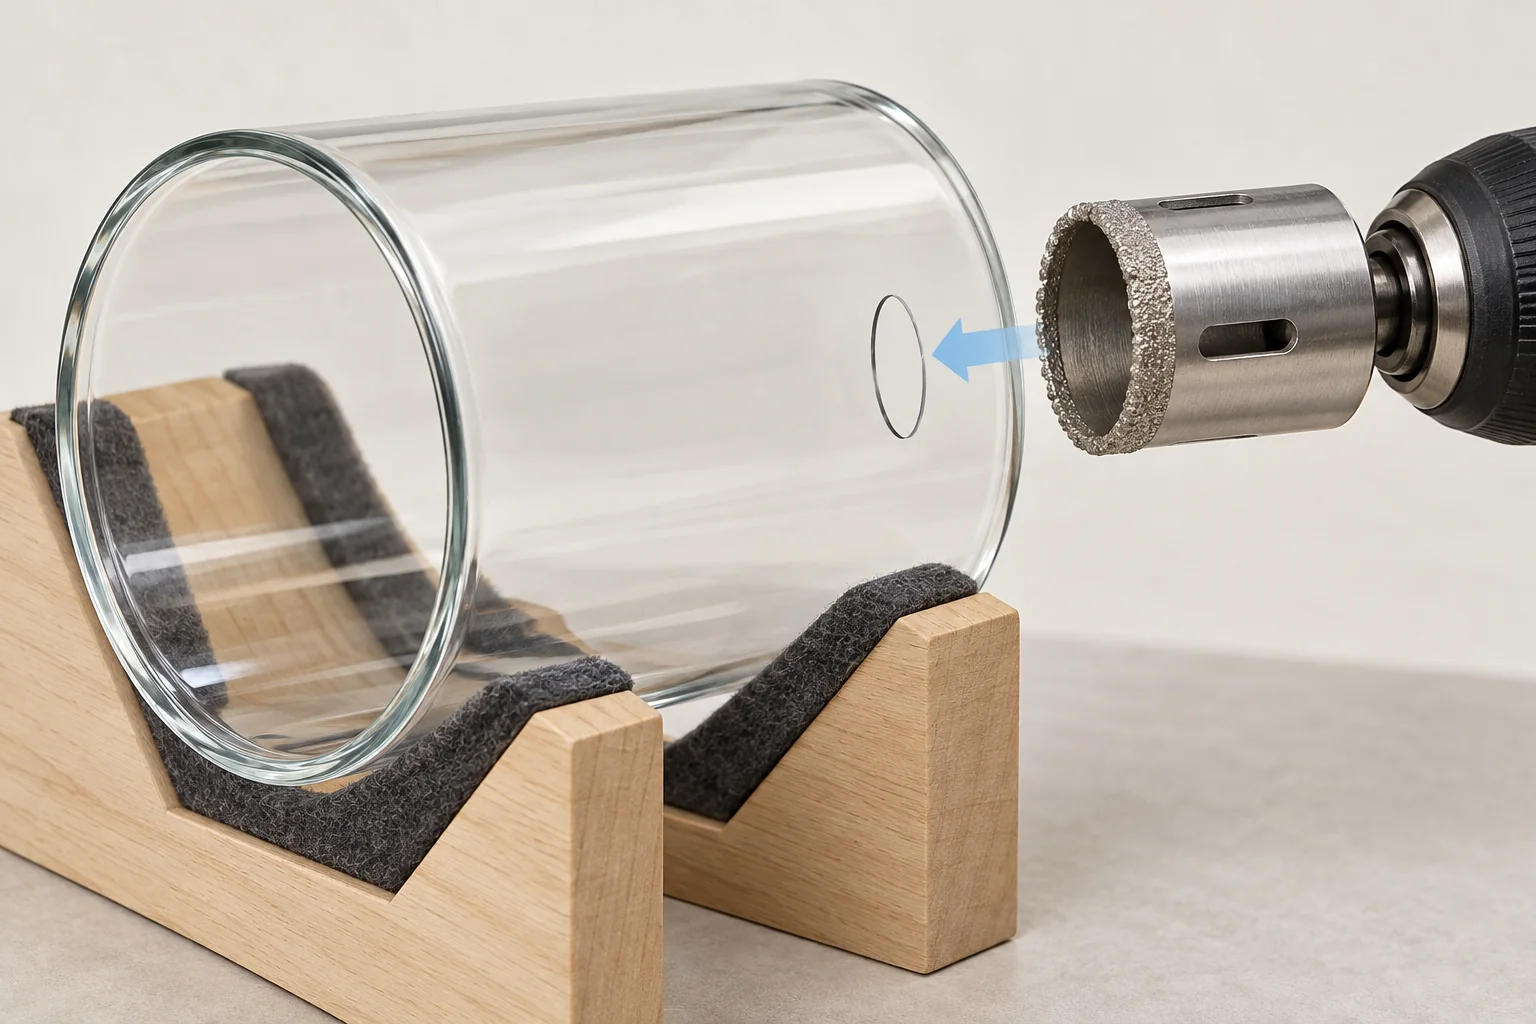
Zugang verdient eine separate Überprüfung. Ein Werkzeug kann die Außenfläche erreichen, während die geplante Backup-Unterstützung, der Kühlmitteldüse oder die Inspektionsansicht unzugänglich bleiben. Fordern Sie eine Einrichtungszeichnung oder eine aufgezeichnete Demonstration an, die den relevanten Zugang unter den vorgeschlagenen Bedingungen zeigt.
Für die Wiederholbarkeit der Einrichtung lassen Sie den Lieferanten beschreiben, wie eine qualifizierte Person Teile entfernt und neu lädt, die Einrichtung nach einer Unterbrechung wiederherstellt und die richtige Vorrichtungsrevision identifiziert. Der Test sollte die Änderungen in der Einrichtung umfassen, die der Produktionsplan tatsächlich erwartet.
Geben Sie Bohr-, Schneid- und Fasenoperationen separate Kontrollaufzeichnungen
Diese Vorgänge können einen Begleitbogen teilen, benötigen jedoch unterschiedliche Kontrollen und Inspektionspunkte. Ein einzelner Eintrag namens “Glasbearbeitung” verbirgt, wo eine Funktion erstellt, verändert oder beschädigt wurde. Notieren Sie den Zustand vor und nach jedem relevanten Vorgang.
Bohren: Verbinden Sie den Durchbruchzustand mit der Einrichtung
Für eine gebohrte Öffnung behalten Sie die vorgeschlagene Werkzeugidentität, Montageprüfungen, Unterstützungsanordnung und Ein-/Austrittskontrollmethode bei. Halten Sie Fotografien beider Flächen fest, die an den tatsächlichen Proben befestigt sind, anstatt nur die attraktivste Seite zu zeigen.
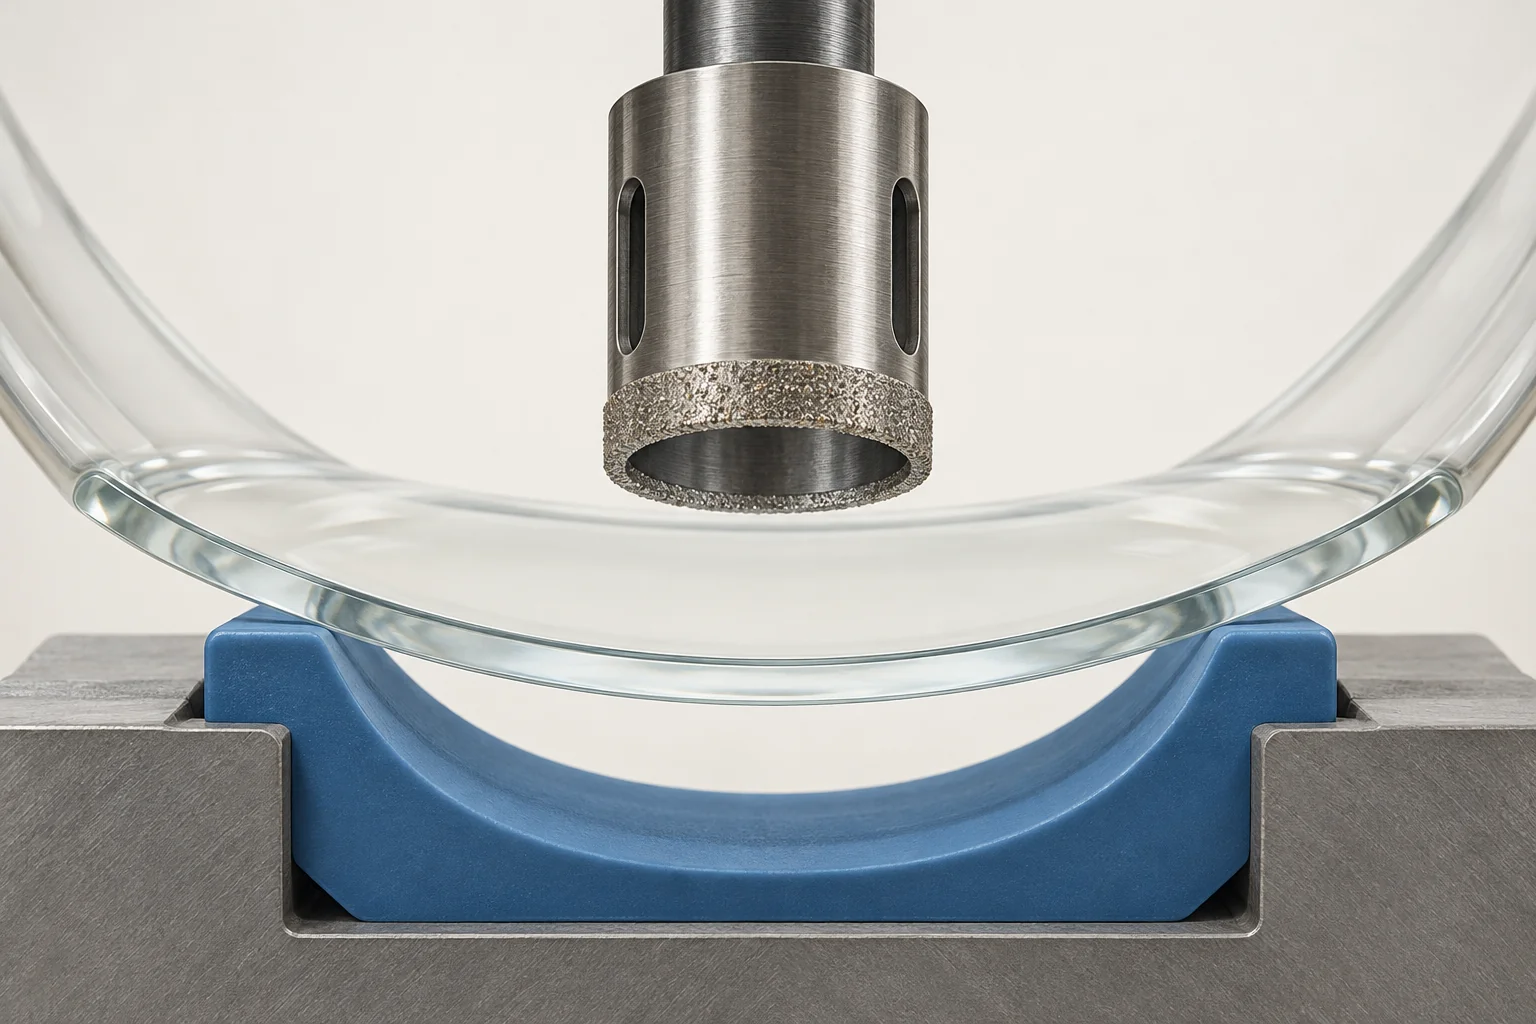
UKAMs Diamantkernbohrleitfaden bespricht Rücklagen, Durchbruchkontrolle, Kühlmittellieferung, Ausrichtung und Werkzeugzustand. Es bietet einen Bearbeitungskontext; seine Empfehlungen qualifizieren keine Vorrichtung oder numerische Betriebsanweisung für jeden gebogenen Lampenschirm. Bitten Sie die Werkzeug- und Prozessspezialisten, die auf Ihrem Teil verwendeten Einstellungen zu rechtfertigen.
Schneiden: Bewahren Sie die Beziehung zwischen Schnittkante und Endbearbeitung
Ein geschnittener Rand kann eine weitere Operation durchlaufen, bevor er zum fertigen Rand wird. Identifizieren Sie die Zwischenstufe, damit ein Prüfer eine Prozesszulage nicht mit dem endgültigen Akzeptanzzustand verwechselt. Verbinden Sie die Schnittvorbereitung mit der nachfolgenden Endbearbeitungsvorbereitung und dokumentieren Sie, wie Teile zwischen ihnen bewegt werden.
Für den Versuch prüfen Sie an den Punkten, die erforderlich sind, um Schäden von Schnitten, späterer Endbearbeitung und Handhabung zu unterscheiden. Wenn nur das endgültige Teil überprüft wird, kann das Team einen Fehler sehen, ohne zu wissen, wann er aufgetreten ist. Dies ist eine vorgeschlagene Diagnosestrategie, kein Anspruch darauf, dass jedes Teil die gleiche Inspektionssequenz erfordert.
Fasen: Kontrollieren Sie die Funktion, die die Reihenfolge tatsächlich vorgibt
Identifizieren Sie das Werkzeug oder die Methode, die die Kantenbrüche erzeugt, wie das Teil präsentiert wird und welche Methode zur Bewertung des fertigen Profils verwendet wird. Das Vorhandensein eines Fases allein bestätigt nicht seine Konsistenz um einen gebogenen Rand oder von Teil zu Teil.
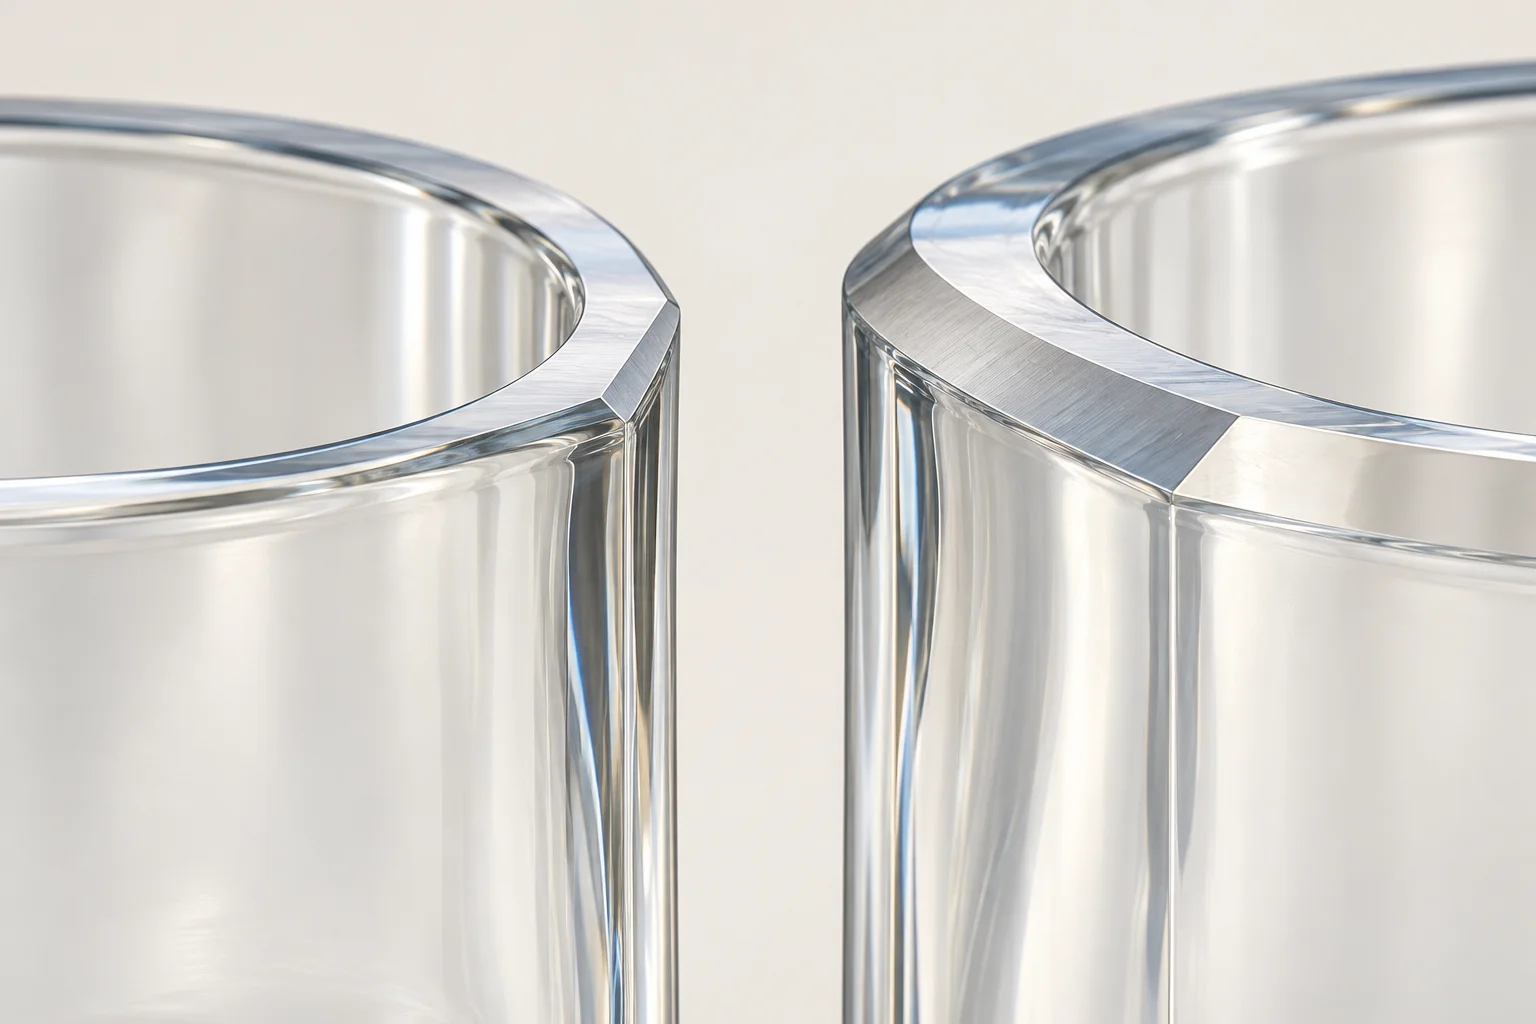
Stimmen Sie ab, welche Beobachtungen zur Fasenoperation gehören und welche zur Endrandsinspektion. Detaillierte Entscheidungen zwischen Fügen, Schleifen und Polieren bleiben im Kantenfinish-Auswahlführer. Halten Sie diese Aufzeichnung darauf fokussiert, das gewählte Merkmal reproduzierbar zu machen.
Verwenden Sie eine Prozesskontrollaufzeichnung, die ein fehlerhaftes Stück erklären kann
Die Aufzeichnung sollte einem Prüfer ermöglichen, ein verdächtiges Teil auf die verwendete Einrichtung zurückzuführen. Unten ist ein praktisches Feldset, das mit dem Lieferanten angepasst werden kann. Verwenden Sie die folgenden Bezeichnungen, um die Aufzeichnung zu organisieren; der Prozessverantwortliche liefert die validierten Einstellungen:
- Teil und Eingabe: Teilekennung, Zeichnungsrevision, Rohlingreferenz und deklarierter Eingangszustand.
- Operation: Merkmal, Produktionsprozessstufe, Station und Arbeitsanweisungsrevision.
- Haltevorrichtung und Werkzeug: Haltevorrichtungskennung, Sitzprüfung, Werkzeugkennung und relevanter Werkzeugzustandsverlauf.
- Gesteuerte Variablen: Die validierten Einstellungen oder Betriebsgrenzen des Lieferanten, mit der verwendeten Methode zu deren Überprüfung.
- Inspektion: Merkmal- oder Fehlerkategorie, Probenreferenz, Messaufbau, Ergebnis und Laufreihenfolge.
- Reaktion: Stopp-/Halt-Auslöser, Betroffene-Teil-Identifikation, Korrekturmaßnahme und Wiederanlaufgenehmigung.
Ein nach der Charge abgeschlossener Datensatz ist schwächer als einer, der während des Arbeitsprozesses geführt wird. Fordern Sie die Aufzeichnungen aus dem tatsächlichen Versuch an, mit nachvollziehbaren Korrekturen, anstatt ein leeres Firmenformular als Nachweis der Kontrolle vorzulegen.
Verfolgen Sie den Werkzeugzustand und die Kühlmittelversorgung als Teil der Historie.
Die Werkzeugidentität sollte bei einem Austausch, Nachbearbeitung oder Rüstvorgang erhalten bleiben. Dokumentieren Sie, wann die Intervention stattfand und welche Proben davor und danach hergestellt wurden. Dies ermöglicht dem Prüfer, eine Änderung zu untersuchen, anstatt alle Ergebnisse in einen ungeklärten Chargendurchschnitt zu fassen.
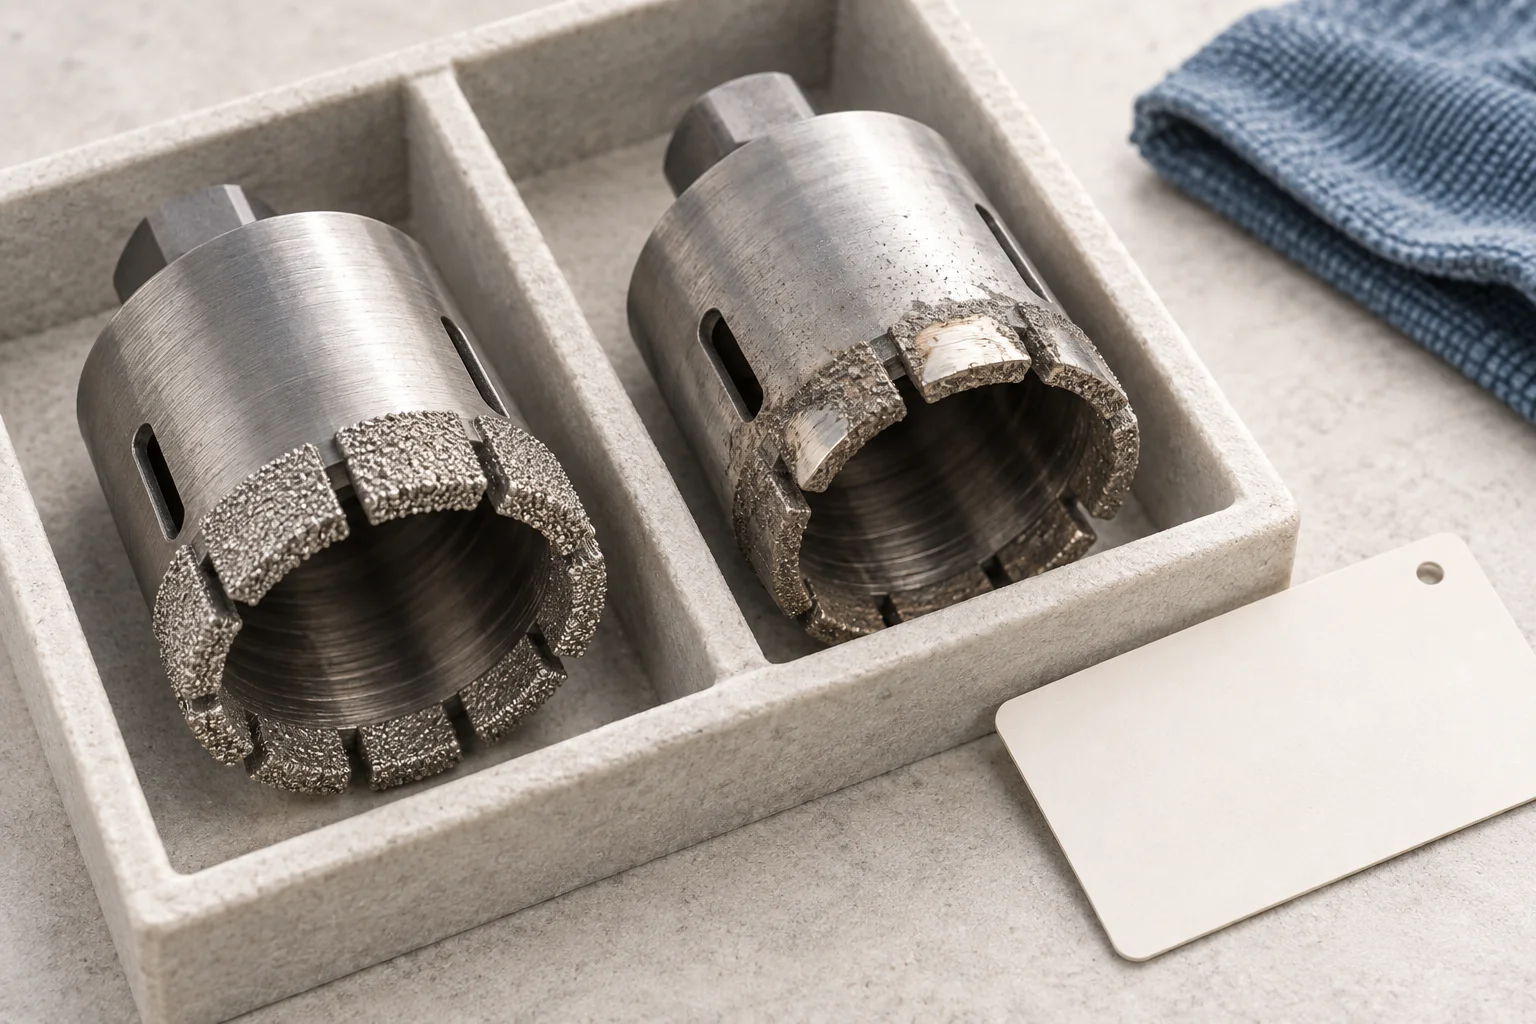
UKAMs Werkzeugauswahlleitfaden behandelt das Werkstückmaterial, die Werkzeugtechnik und die Kühlmittelzufuhr als zusammenhängende Anwendungsentscheidungen. Für die Einkaufsprüfung fragen Sie, welche Bedingungen der Lieferant überwacht und welcher Nachweis Wartung oder Austausch auslöst. Übertragen Sie keine beworbene Werkzeuglebensdauer auf Ihre Glasschirm ohne repräsentativen Test.
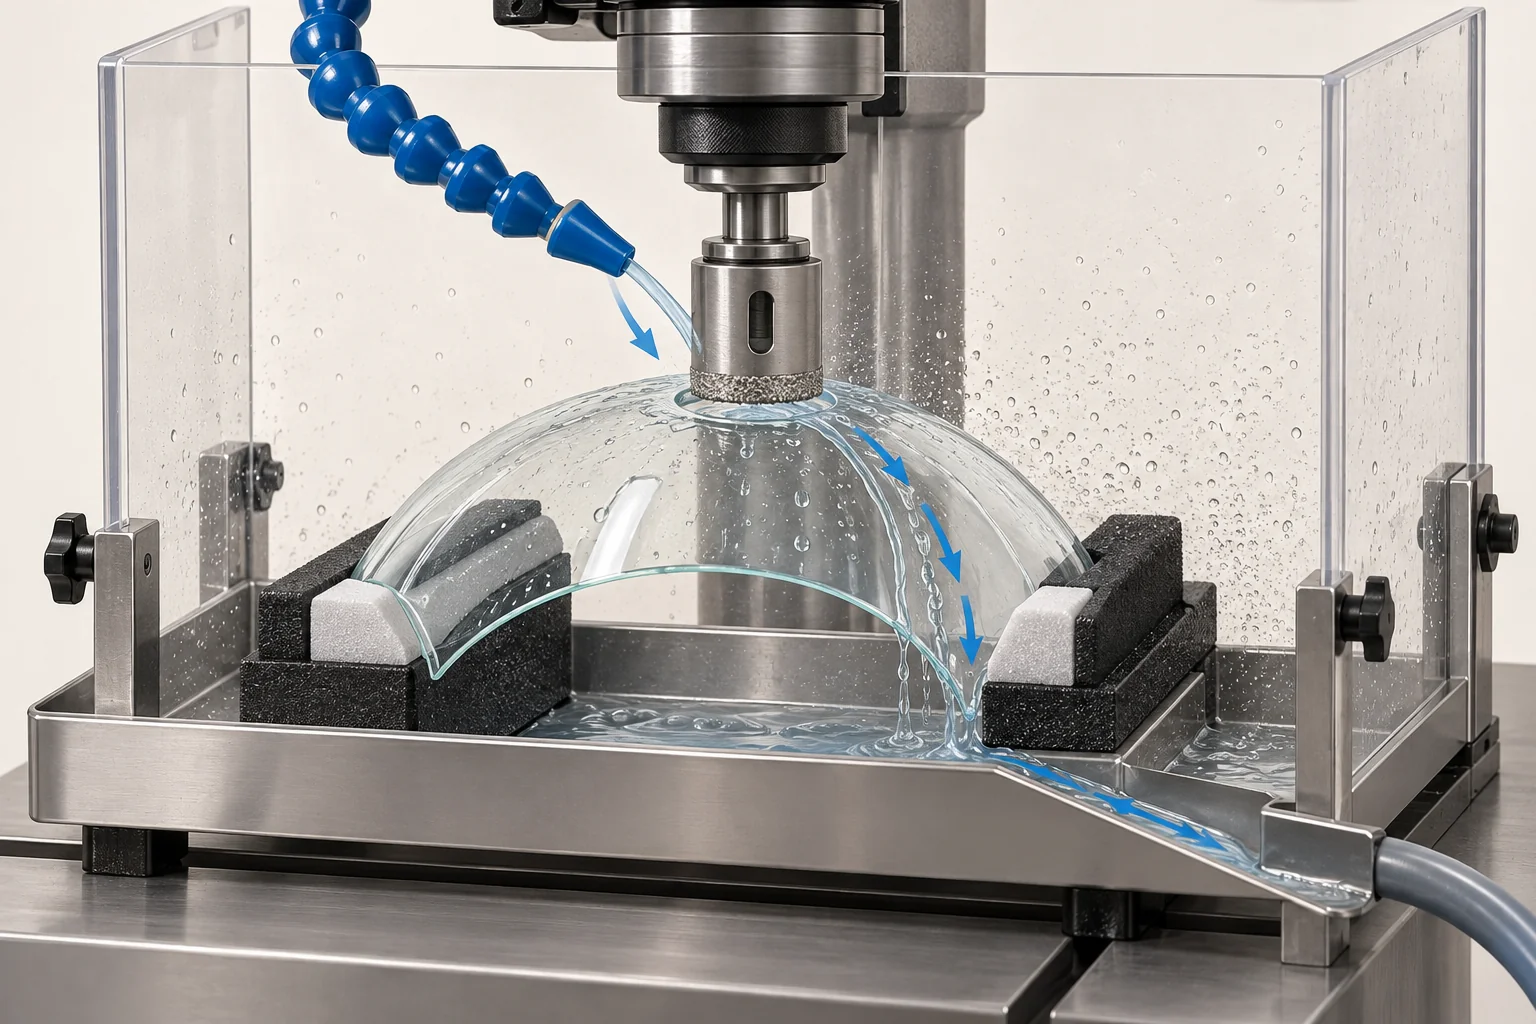
Wenn der qualifizierte Prozess Kühlmittel verwendet, prüfen Sie, wie das Kühlmittel die Arbeitsstelle erreicht. Ein Reservoir- oder Pumpenfoto zeigt das nicht. Fragen Sie, wie der Zugang, der Lieferzustand, die Sauberkeit und die relevante Wartung überprüft werden. Das genaue Fluid, die Grenzen und Kontrollen gehören zu den validierten Anweisungen des Prozessverantwortlichen.
Ein Werkzeug- oder Kühlmittelwechsel kann ein Ergebnis verbessern, während ein anderes sich ändert. Die Neustartkontrolle sollte die betroffenen Merkmale und Fehler ansprechen, anstatt zu glauben, dass eine sauberere Kante den gesamten Prozess wiederhergestellt hat.
Überprüfen Sie die Messmethode, bevor Sie die Bearbeitungsvarianz interpretieren.
Wenn zwei Messwerte abweichen, ist die Bearbeitung eine mögliche Variationsquelle. Die Sitzposition des Teils, die Instrumenteneinstellung, die Betrachtungsrichtung und die Messmethode können ebenfalls beitragen. Eine Produktionsentscheidung erfordert einen Messprozess, der für das zu beurteilende Merkmal geeignet ist.
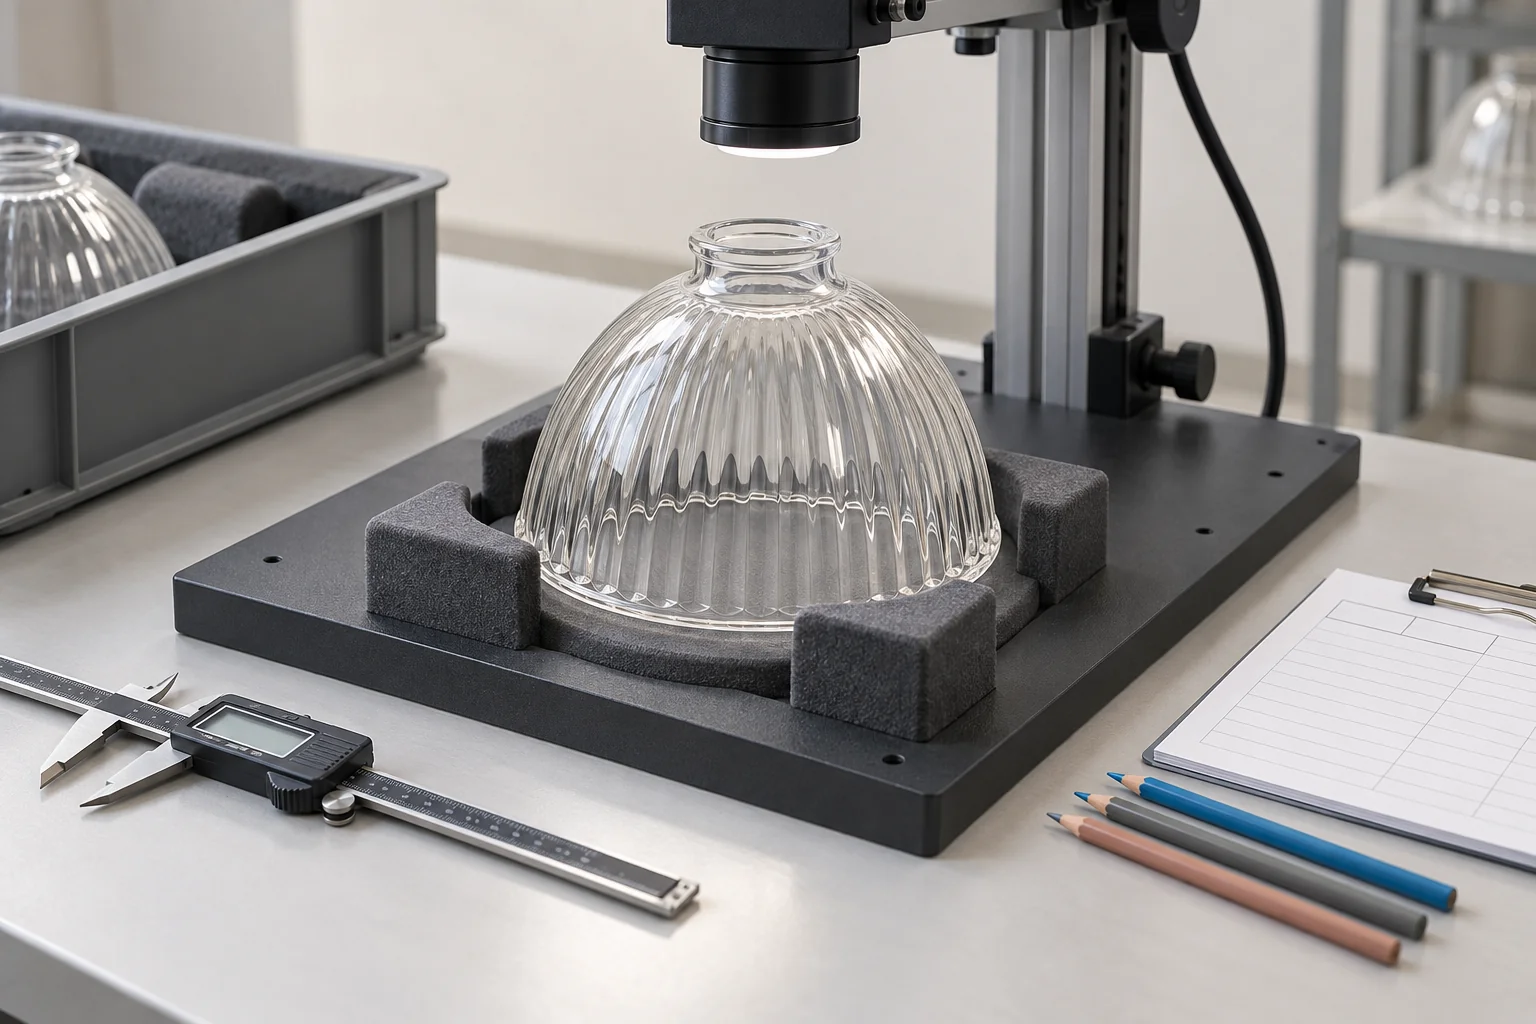
NIST-Richtlinien für die Kalibrierungsstudie berücksichtigen Wiederholbarkeit, Reproduzierbarkeit, Stabilität und systematische Abweichungen, einschließlich Effekte durch Geometrie und Einrichtung. Wenden Sie diese Unterscheidung an, wenn Sie eine gekrümmte Glasfunktion überprüfen: Ein kalibriertes Instrument allein zeigt nicht, dass die vollständige Inspektionsanlage ausreichend wiederholt.
Bitten Sie um eine Studie oder Demonstration, die für das Programm geeignet ist. Es kann notwendig sein, wiederholte Messungen zu untersuchen, dasselbe Prüfstück erneut zu laden, verschiedene qualifizierte Bediener oder gleichwertige Instrumente zu verwenden. Das Studiendesign und die Annahmekriterien sollten für die tatsächliche Inspektionsaufgabe vereinbart werden.
Bei visuellen Mängeln richten Sie Beleuchtung, Betrachtungsbedingungen, Terminologie und Grenzbeispiele aus. Behandeln Sie keine Sammlung subjektiver Bestehen/Nichtbestehen-Meinungen als austauschbar mit einer dimensionalen Messstudie.
Überprüfen Sie einen Pilotlauf in Produktionsreihenfolge
Ein genehmigtes erstes Stück beantwortet die Frage, ob eine Einrichtung zu diesem Zeitpunkt ein akzeptables Ergebnis erzielt hat. Ein repräsentativer Pilotlauf sollte auch klären, was passiert, wenn die Arbeit fortgesetzt wird und nach den erwarteten Änderungen in der Produktion.
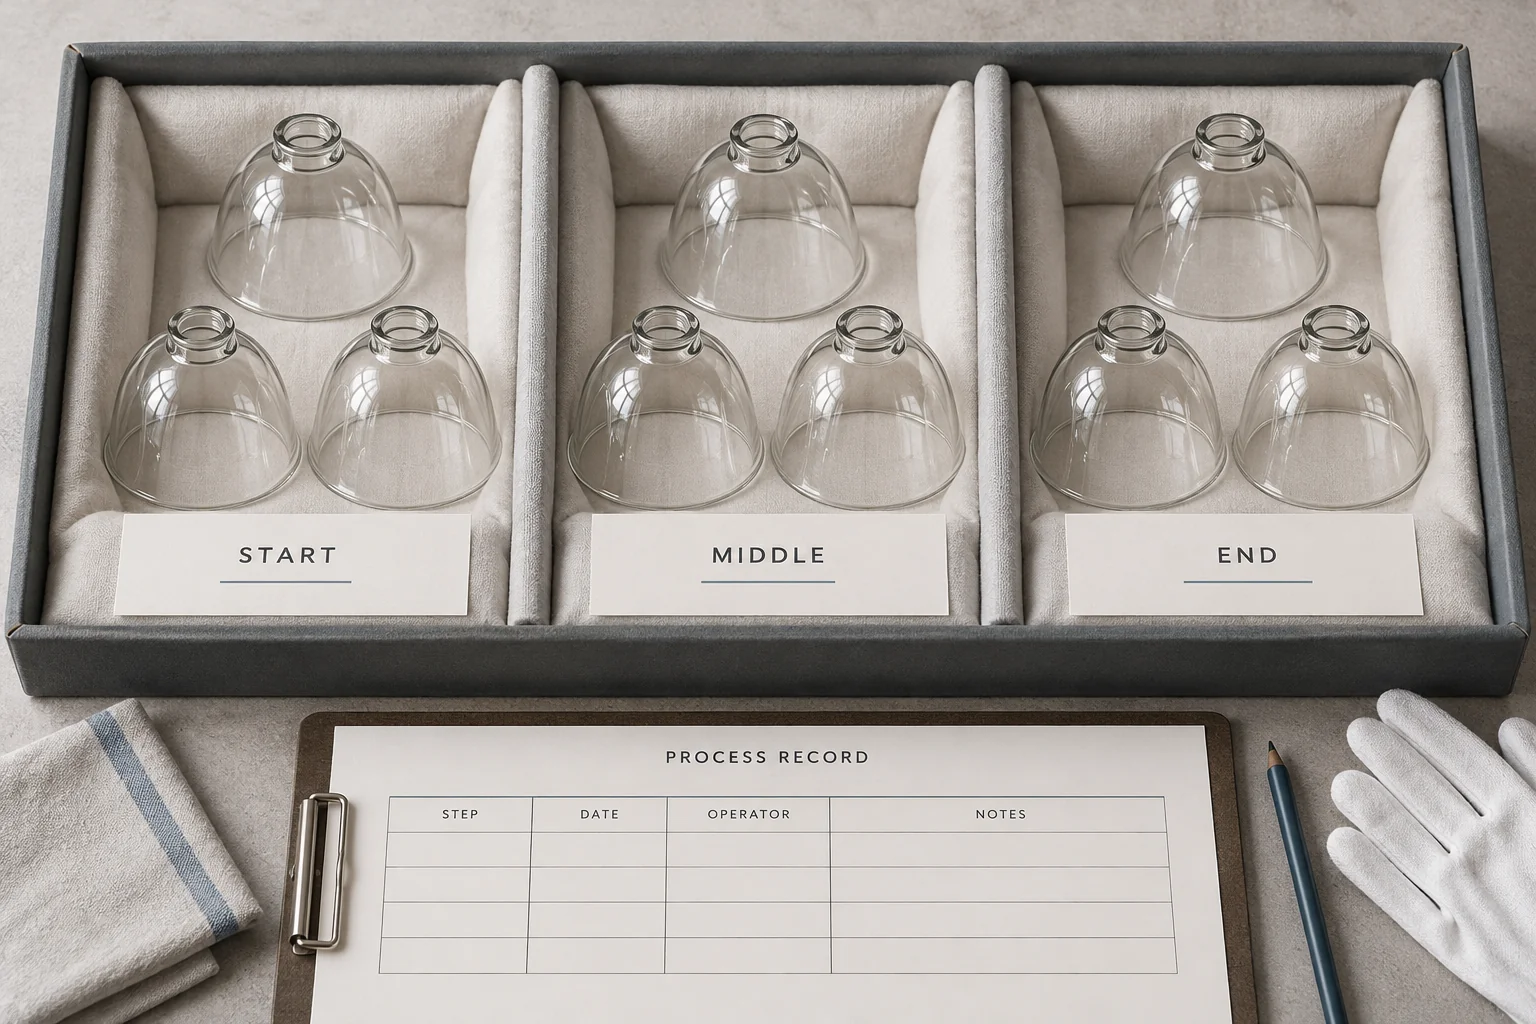
Bitten Sie um geordnete Beobachtungen anstatt nur um ein Histogramm oder ausgewählte Fotos. Behalten Sie im Blick, wo die Proben im Lauf sitzen und wo Eingriffe erfolgten. Berücksichtigen Sie die geplanten Leerstellen, Wiederherstellung der Einrichtung, Werkzeuggebrauch, Handhabung und relevante Bedienerwechsel bei der Festlegung des Versuchsbereichs.
Halten Sie die Zählungen verständlich: gestartete Stücke, Stücke, die den vereinbarten Anforderungen entsprechen, Ausschuss, Nacharbeit und fehlende oder ausgeschlossene Beobachtungen. Wenn der Lieferant eine Ausbeute meldet, fragen Sie, welche Zählungen in die Berechnung eingehen und ob nachgearbeitete Stücke eingeschlossen sind. Es wird hier kein Zielwert oder eine universelle Stichprobengröße festgelegt.
Wenn die Bestellung zu klein ist für eine aussagekräftige Langzeit-Analyse, berichten Sie die Beweise ehrlich. Ein begrenzter Versuch kann eine explizit begrenzte Entscheidung und zusätzliche Inspektion unterstützen; er sollte nicht als Beweis für uneingeschränkte zukünftige Leistungsfähigkeit dargestellt werden.
Trennen Sie stabile Ergebnisse, Fähigkeitsindizes und Mängelannahmen
Stabiles Verhalten und Konformität sind unterschiedliche Fragen. Ein konsistenter Prozess kann die falsche Größe produzieren; eine kurze Serie innerhalb der Toleranz kann dennoch Drift verbergen. NIST stellt die Stabilitätsbewertung vor die Fähigkeitsinterpretation.
Wenn ein Lieferant Cp oder Cpk vorlegt, fordern Sie die zugrunde liegende Eigenschaft, Spezifikationsgrenzen, geordnete Daten, Methode und Annahmen an. Die Fähigkeitsdiskussion von NIST erklärt, dass gängige Indizes die stabile Prozessvariation mit den Spezifikationsgrenzen vergleichen und von Annahmen über die Daten abhängen.
Ein Lochdurchmesser-Index kann die Akzeptabilität von Austrittschips, Rissen oder Kratzern nicht feststellen. Bewahren Sie die relevanten Mängelkriterien und Inspektionsaufzeichnungen getrennt auf. Ebenso stellen mehrere Messungen, die wiederholt an einem Stück durchgeführt werden, nicht die gleichen Beweise dar wie Beobachtungen an unabhängig produzierten Stücken.
Freigaberegel: Akzeptieren Sie eine Fähigkeitsbehauptung nur für die Eigenschaft, die Prozessbedingungen und die Beweise, die sie tatsächlich abdecken. Notieren Sie etwaige Einschränkungen neben der Genehmigung. Dieser Leitfaden legt keinen universellen Cpk-Schwellenwert für Glasschirme fest.
Untersuchen Sie Mängel, ohne allein aufgrund des Aussehens eine Ursache zu deklarieren
Ein abgebrochener Lochausgang, ein Schalenbruch an einem getrimmten Rand und ein ungleichmäßiger Fasen sind Beobachtungen. Ihr Erscheinungsbild allein kann nicht beweisen, dass ein bestimmter Bediener, ein Werkzeug oder eine Einstellung sie verursacht hat.
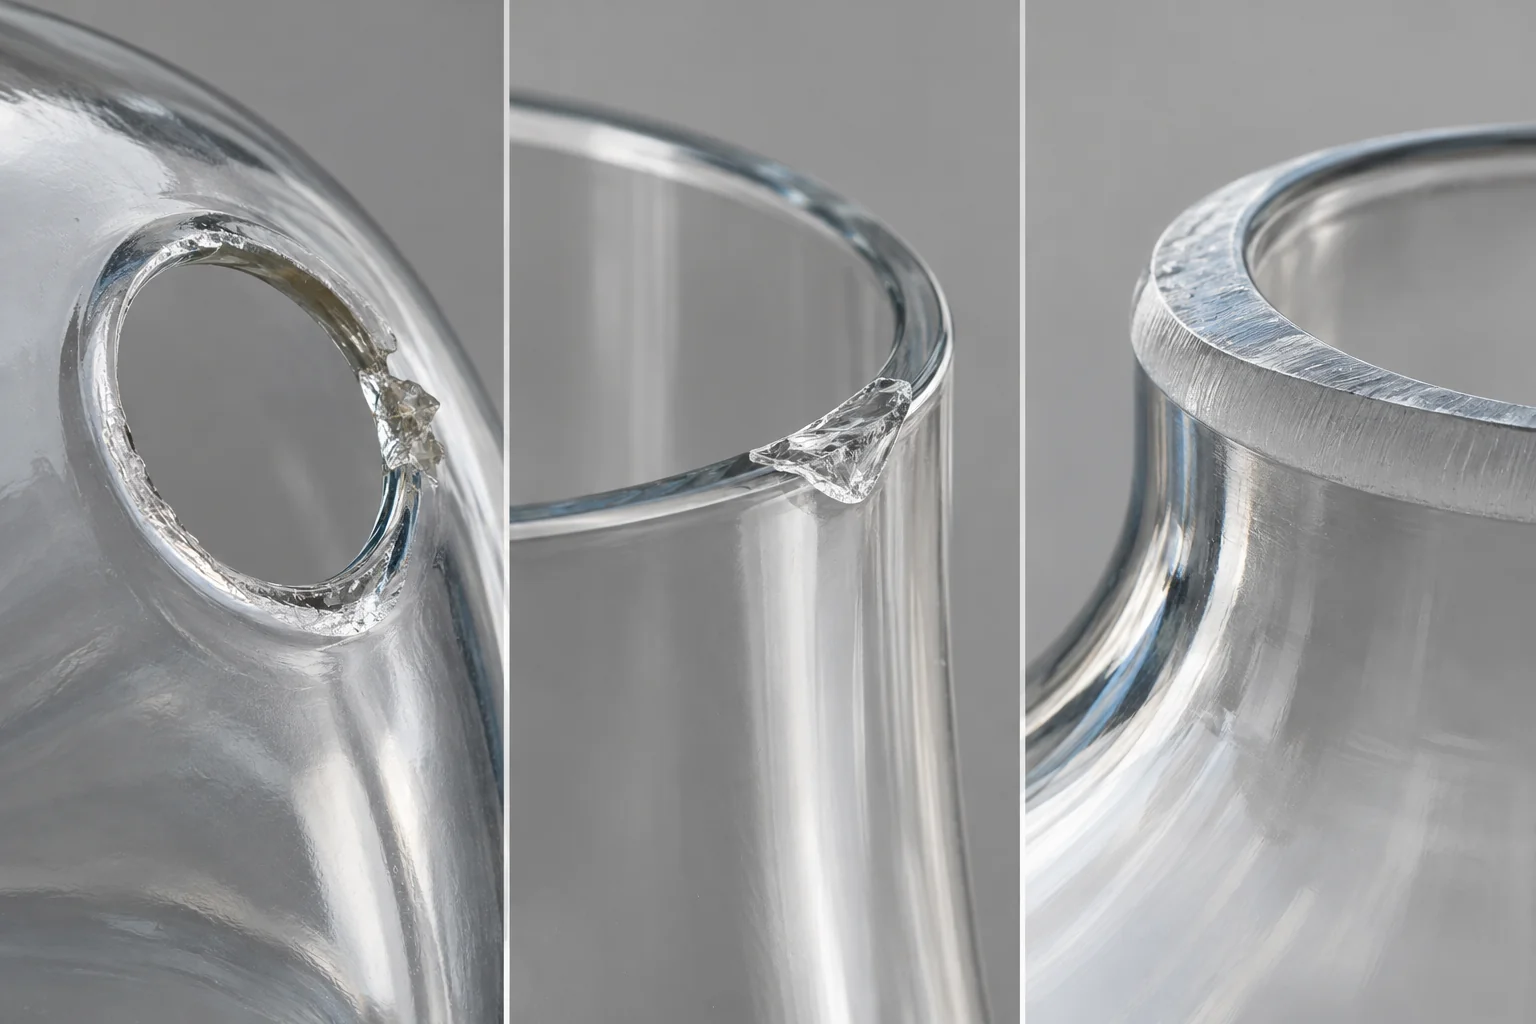
Verwenden Sie eine bedingte Untersuchungssequenz:
- Identifizieren Sie die Probe, das Merkmal, die Prozessstufe und die Inspektionsbedingungen.
- Bestimmen Sie den zuletzt aufgezeichneten Punkt, an dem das Merkmal die Anforderungen erfüllte.
- Überprüfen Sie die zugehörigen Leer-, Vorrichtungs-, Werkzeug-, Betriebs- und Handhabungsaufzeichnungen auf eine relevante Änderung.
- Testen Sie die vorgeschlagene Erklärung durch eine vereinbarte Untersuchung; dokumentieren Sie die Beweise, die sie unterstützen oder widerlegen.
- Behalten Sie die potenziell betroffenen Teile im Auge und definieren Sie die Neustartprüfung, bevor weitere Arbeiten freigegeben werden.
Wenn Nacharbeit vorgeschlagen wird, verlangen Sie eine genehmigte Vorgehensweise und eine Neubewertung der betroffenen Endanforderungen. Das Entfernen eines sichtbaren Fehlers kann die Größe, das Kantenprofil oder einen anderen Akzeptanzpunkt verändern. Eine erfolgreiche Reparatur an einem Stück berechtigt nicht automatisch zu einer werkübergreifenden Nacharbeitsmethode.
Entscheiden Sie, was bei Änderungen des Prozesses neu qualifiziert werden muss.
Listen Sie die Änderungen auf, die vor Beginn des Versuchs überprüft werden müssen. Je nach Programm können dies eine andere Leerquelle, Werkzeugfamilie, Unterstützung, Bearbeitungsstation, Betriebsfenster, Inspektionsmethode oder Unterauftragnehmer sein.
Bewerten Sie, welche früheren Schlussfolgerungen die Änderung möglicherweise ungültig machen könnte. Ein geändertes Inspektionsnest kann eine Überprüfung der Messmethode erfordern. Eine andere Unterstützung kann die Position und die Kantenbeobachtungen beeinflussen. Ein überarbeiteter nachgelagerter Prozess kann eine erneute Endstückkontrolle erfordern. Lassen Sie die verantwortlichen Spezialisten die erforderlichen Beweise für jeden Fall definieren.
Eine hypothetische Werkzeugwechselüberprüfung
Angenommen, eine Pilotcharge von Lampenschirmen beinhaltet einen Werkzeugwechsel. Die Gesamtdurchmessergebnisse bleiben akzeptabel, aber die aufgezeichneten Austritts-Chip-Beobachtungen ändern sich nach der Intervention. Dies ist ein illustratives Überprüfungsszenario, kein Ergebnis der Produktion in Deutschland.
Der Einkäufer sollte die Aufzeichnungen der Produktionsreihenfolge und die Austausch-/Einrichtungsverlauf vor der Annahme einer werkübergreifenden Zusammenfassung anfordern. Der Lieferant sollte die Änderung untersuchen und die vereinbarten Eindämmungs- und Neustartregeln anwenden. Die Durchmesserübereinstimmung allein löst nicht die separate Chip-Feststellung.
Fragen zur Qualifikation der Glas-Schirm-Bearbeitung
Beweist die CNC-Ausrüstung, dass der Prozess wiederholbar ist?
Nein. Die Identität der Ausrüstung ist ein Teil der Beweislage. Das vorgeschlagene Material, die Vorrichtung, der Werkzeugzustand, die Betriebsweise und das Inspektionssystem müssen noch mit repräsentativen Ergebnissen verbunden werden.
Kann eine genehmigte Probe eine Großbestellung freigeben?
Sie kann eine Referenzprobe festlegen, aber der Einkäufer und der Lieferant müssen vereinbaren, welche weiteren Beweise für die Bestellung erforderlich sind. Ein Exemplar beschreibt keine Variationen innerhalb einer Charge oder nach erwarteten Rüstwechseln.
Ist ein Cpk-Bericht ausreichend für eine gebohrte Glasöffnung?
Nur für die Merkmale und Bedingungen, die sie gültig bewertet. Überprüfen Sie die zugrunde liegenden Daten und Annahmen, und prüfen Sie dann Chips, Risse und andere erforderliche Beobachtungen separat.
Muss jeder Glasschirm das gleiche Stichprobendesign verwenden?
Nein. Der Plan sollte das Produktionsvolumen, relevante Risiken, Merkmale, verfügbare Daten und die getroffene Entscheidung widerspiegeln. Geben Sie den Plan und seine Grenzen an, anstatt eine universelle Stückzahl zu kopieren.
Wie können Einkäufer eine kleine Entwicklungscharge bewerten?
Verwenden Sie nachvollziehbare Proben und geordnete Aufzeichnungen, identifizieren Sie, was die begrenzte Testphase zeigen kann, und vereinbaren Sie zusätzliche Inspektionen oder Nachweise. Präsentieren Sie eine kleine Pilotphase nicht als eine vollständig etablierte langfristige Fähigkeitstudie.
Kann ein ausgelagerter Bearbeitungsschritt qualifiziert werden?
Ja, wenn Verantwortung, die tatsächliche Verarbeitung, Nachverfolgbarkeit und Zugriff auf die vereinbarten Nachweise klar sind. Bestätigen Sie, welche Änderungen beim Subunternehmer eine Benachrichtigung und Überprüfung erfordern.
Sollte der Lieferant einem Online-Bohrgeschwindigkeitsdiagramm folgen?
Ein Online-Diagramm kann die erste Überprüfung eines Spezialisten informieren. Die Produktionsanweisungen müssen für das Werkzeug, den Glaszustand, die geformte Geometrie und die tatsächlich verwendete validierte Einrichtung gerechtfertigt sein. Ein generisches Diagramm ist kein Nachweis für die Qualifikation des Programms.
Freigabe eines definierten Bearbeitungsprozesses mit einem definierten Nachweispaket
Die Überprüfung sollte mit einer benannten Einrichtung, einer Inspektionsmethode, die die Entscheidung unterstützt, nachvollziehbaren Testbeobachtungen und einer Reaktion auf Änderungen oder Fehler enden. Erfassen Sie, ob die Entscheidung eine Entwicklungsfreigabe, eine begrenzte Freigabe oder eine vereinbarte Produktionsfreigabe ist.
Halten Sie die Konstruktionszeichnungen und Genehmigungsrevisionen zusammen. Die Checkliste für technische Zeichnungen helfen, das Teil zu definieren; die Prozessnachweise erklären, wie der Lieferant das vereinbarte Ergebnis demonstriert hat. Beide ersetzen einander nicht.
Senden Sie die Bearbeitungsanforderung für eine projektspezifische Überprüfung
JX listet kundenspezifische mundgeblasene Glasschirme unter seinen Fertigungsangeboten auf. Für ein Teil, das nach dem Formen bearbeitet werden muss, bitten Sie das Team, den vorgeschlagenen Vorgang zu bewerten und den Verarbeitungsweg sowie die verantwortliche Quelle zu bestätigen. Diese Anleitung stellt nicht sicher, dass jeder beschriebene Vorgang im Haus verfügbar oder bei jedem Schirm machbar ist.
Senden Sie die Konstruktionsrevision, deklarierte Glas- und Behandlungsanforderungen, geformte Geometrie, zu bearbeitende Merkmale, Bestellmengen und geplante Befestigungsmittel. Fügen Sie die erwarteten Nachweise hinzu: Nachverfolgbarkeit der Einrichtung, einen vorgeschlagenen Pilotplan, Inspektionsaufzeichnungen und eine Änderungsbenachrichtigungsvereinbarung. Identifizieren Sie die Merkmale, die eine zusätzliche Überprüfung erfordern, und etwaige Fristen, die das Probenprogramm beeinflussen.
Für eine Anfrage zu Bohrungen und Bearbeitungen von Glasschirmleuchten, fordern Sie ein Angebot an, das Probearbeiten, Werkzeug- oder Vorrichtungsentwicklung, Produktionsabläufe und Inspektionen unterscheidet. Überprüfen Sie die angebotenen Positionen, bevor Sie einer Toleranz, einer Produktionsrate oder einem Liefertermin zustimmen.
Fordern Sie eine Bearbeitungsüberprüfung an
Verwandte technische Leitfäden
- Geben Sie Glaslampenschirmbohrungen und Ausschnitte an
- Wählen Sie die erforderliche Oberflächenbehandlung des Glasrands
- Bereiten Sie eine technische Zeichnung für einen Glaslampenschirm vor
- Verstehen Sie das Anlassen und die Spannungsbewertung
- Überprüfen Sie die Wahl des Glasmaterials und der Behandlung
- Diskutieren Sie ein kundenspezifisches mundgeblasenes Lampenschirmprogramm