サプライヤーは、ガラスの空白、加工設定、検査方法を代表的な試行全体にわたって結果に結びつける記録とともに、繰り返し可能なガラスシェードの加工を実証します。きれいな穴や研磨された縁はサンプル結果を確立します。生産承認には、設定の再現性、工具の状態管理、一貫した測定、そして工程の変更時の対応の証拠も必要です。.
成形後の加工には、穴あけ、成形された口のトリミング、制御された面取りの作成などの作業が含まれます。このガイドは、照明OEMエンジニアや調達チームが提案された工程を判断するのに役立ちます。これは、普遍的な穴あけレシピを規定するのではなく、再生産の証拠に焦点を当てています。.
すべての図は、オリジナルのAI生成エンジニアリングコンセプトです。これらは、JXの設備の写真、認定された治具設計、検査結果、または出荷された生産バッチの写真ではありません。.
魅力的なサンプルのコレクションではなく、証拠の連鎖を求めてください
セットアップ履歴のないサンプルは再現が難しいです。検査データには、実際に測定された内容を確認できるように、試料の識別情報も必要です。生産リリースについて話し合う前に、サプライヤーに以下の記録を結びつけるよう依頼してください:
- 入力識別情報: ガラスの空白、材料と処理状態、成形源、関連する改訂版。.
- 操作識別情報: 実際の穴あけ、トリミング、面取りのルート、委託工程を含む。.
- セットアップ識別情報: 機械またはステーション、治具、工具、承認されたセットアップの改訂版。.
- 観察結果: 個々のサンプルまたは明確に定義されたグループに関連付けられた測定値と欠陥観察。.
- 試行履歴: 生産指示、中断、工具の交換、調整、拒否または再加工された部品。.
- リリース決定: 合意された受け入れ条件、未解決の制限事項、および処分責任者。.
これは推奨される購買フレームワークであり、認証要件ではありません。証拠の量は、部品の機能、発注数量、および故障時の影響を反映している必要があります。開発ロットは限定的なリリースをサポートする一方で、長期的な性能は未検証のまま残す可能性があります。.
結果を評価する前に、ブランクと加工内容を特定してください。
見た目が似た2つのシェードでも、肉厚の分布、表面状態、または処理履歴が異なる状態で機械加工に入る可能性があります。試作でどのインプットが使用されたかを記録してください。次の出荷で異なるブランクの供給源やリビジョンが使用される場合、元の結果はその出荷を代表しない可能性があります。.
成形ロットまたはその他の合意されたトレーサビリティ参照情報を、機械加工のトラベラーのそばに保管してください。各工程に入る時点の状態と、部品が測定される時点の状態を特定してください。洗浄、コーティング、またはその後の加工により、検査時に見える部分やアクセス可能な部分が変わる可能性があります。.
先ほどの 穴および切り抜き仕様ガイド は、完成した開口部とその組み立て要件に対処しています。ここではその仕様を入力として使用してください。この記事の疑問は、提案された製造ルートでそれを繰り返し実現できるかどうかです。.
出所不明のガラスに対して工程の適格性確認を行わないでください。メーカーはまず、宣言された材料と処理状態が、提案されている機械加工およびその後の工程と適合していることを確認する必要があります。.
治具がどのようにサポートと位置決めを再現するかを確認してください。
治具の写真には物理的な配置が示されていますが、すべてのブランクが同じように着座することは確立されません。中空成形されたシェードについては、位置決め面、支持領域、拘束方法、および装填と機械加工に必要なアクセスをサプライヤーに示すよう依頼してください。.
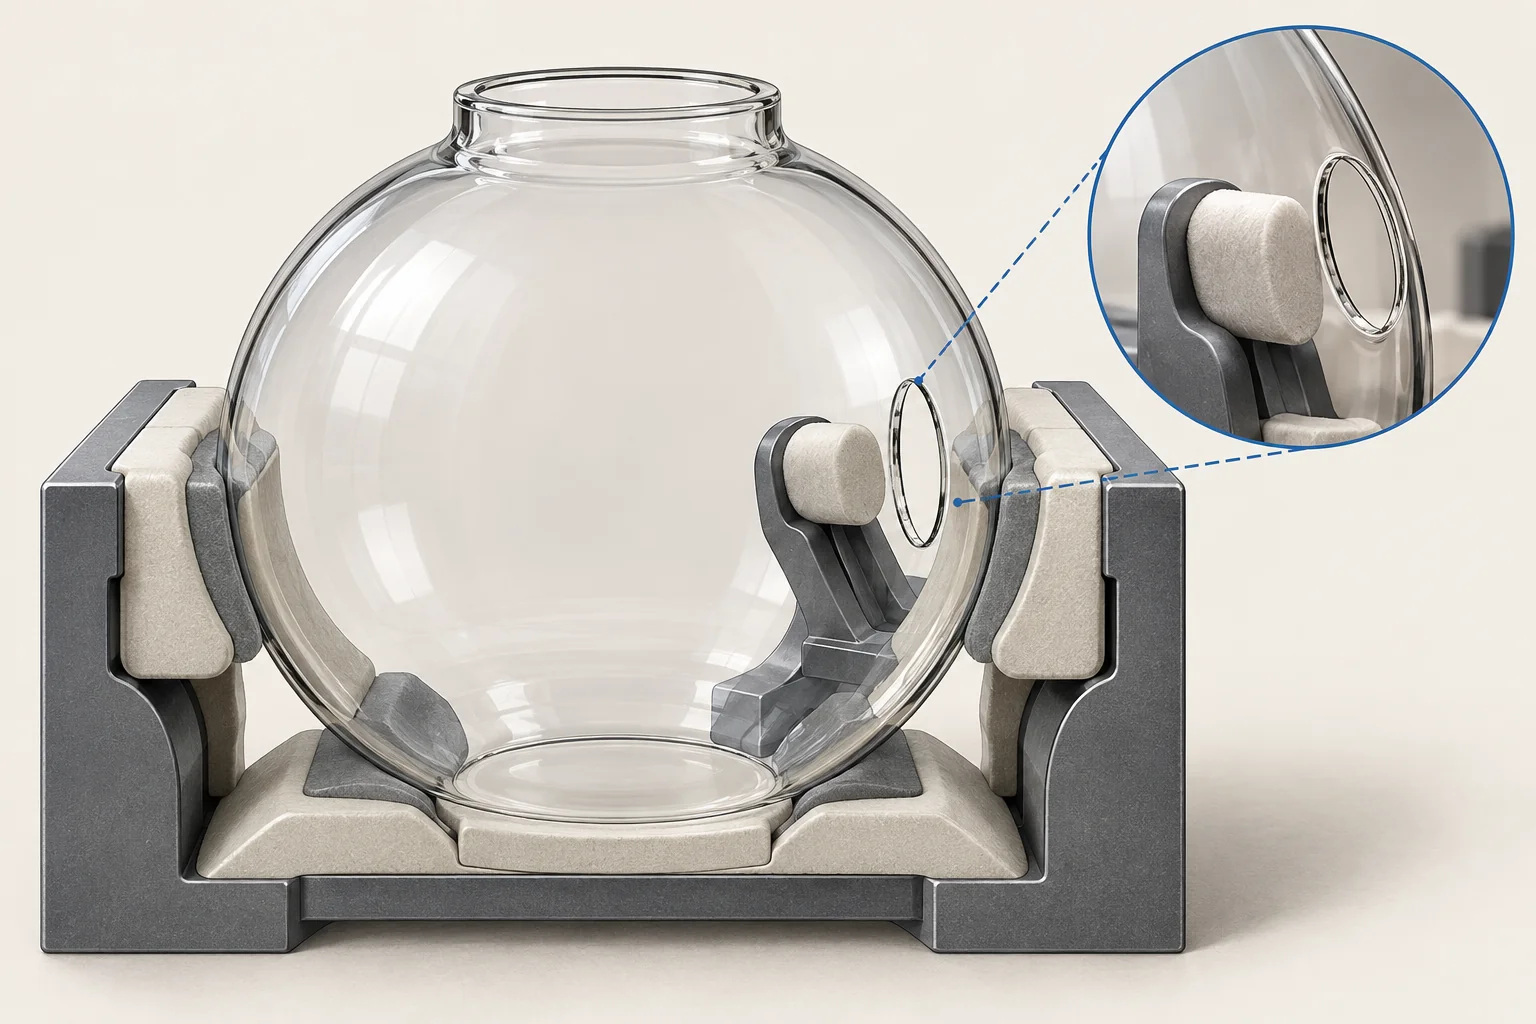
レビューでは、部品の位置を決める接触と、機械加工荷重を支える接触を区別する必要があります。受け入れられる入庫ブランクのばらつきにセットアップがどのように対応するか、着座がどのように確認されるか、また、部品が正常に着座しない場合はどうなるかについて尋ねてください。なかなか収まらないブランクに無理やり力を加えて合わせることは、証拠に基づいた調整ではありません。.
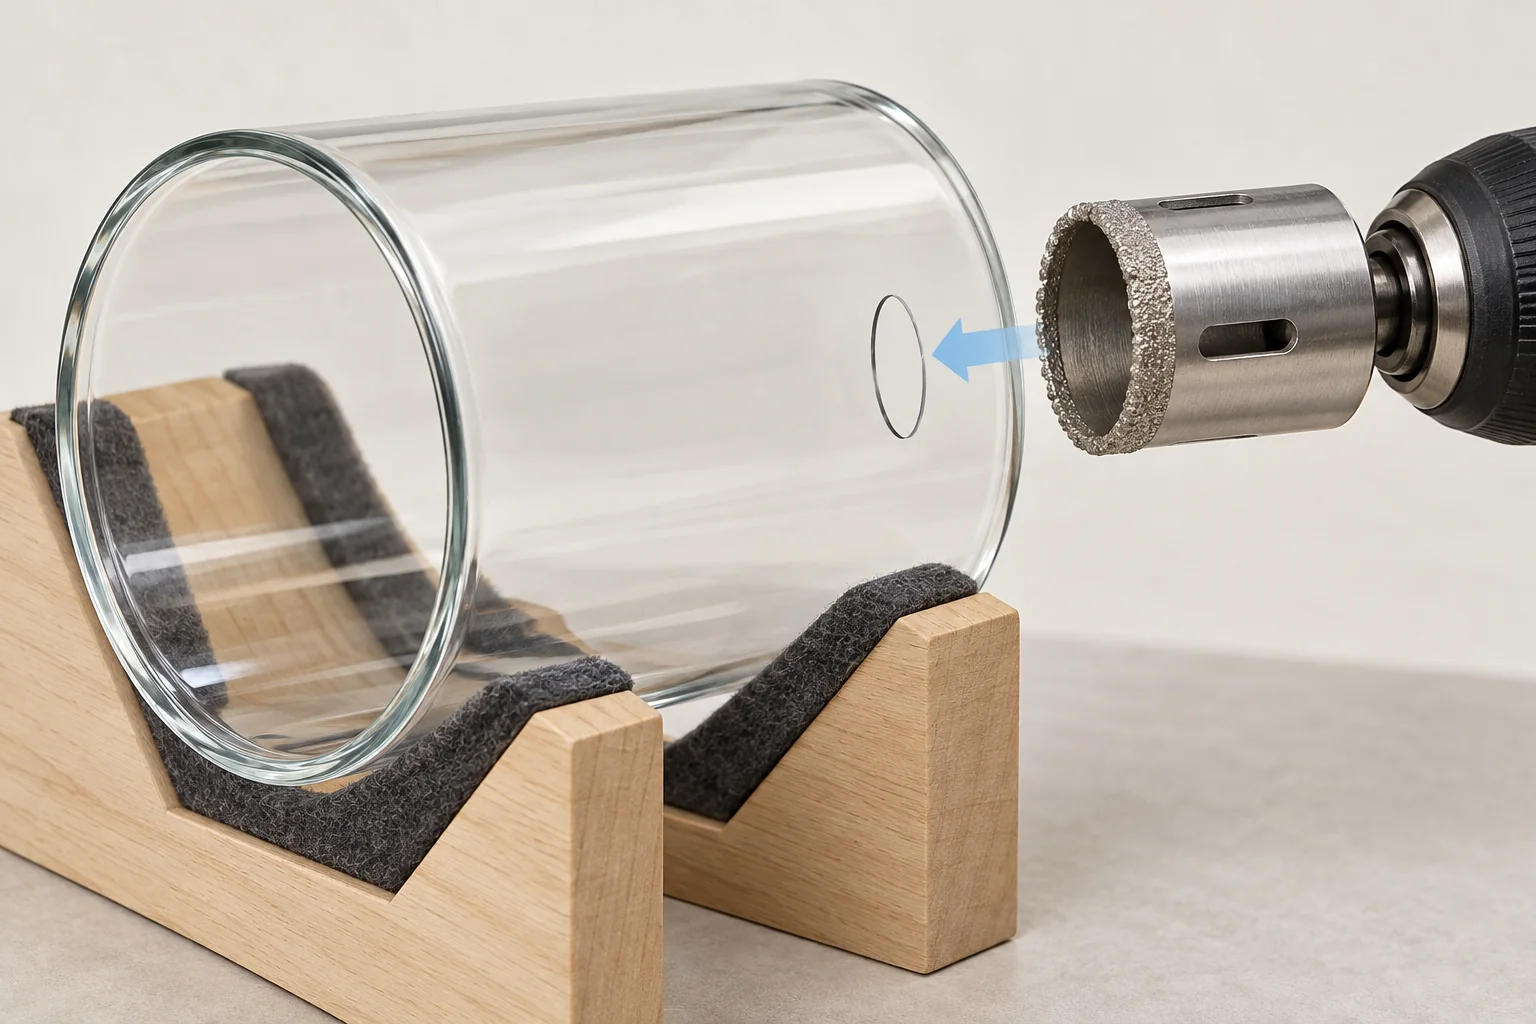
アクセスについても個別の確認が必要です。工具が外面に届く一方で、計画された裏当てサポート、クーラントノズル、または検査視野がアクセスできないまま残ることがあります。提案された条件下で関連するアクセスを示す、セットアップのスケッチまたは記録されたデモンストレーションを要求してください。.
セットアップの再現性について、サプライヤーに、有資格者がどのように部品を取り外しおよび再装填するか、中断後にセットアップを復元するか、正しい治具リビジョンを特定するかを説明させてください。試作には、生産計画が実際に想定しているセットアップの変更を含める必要があります。.
穴あけ、切断、および面取りには、個別の管理記録を付与してください。
これらの工程はトラベラーを共有しながらも、異なる管理項目や検査ポイントを必要とする場合があります。「ガラス加工」と呼ばれる単一のエントリでは、機能がどこで作成、変更、または損傷されたかが隠されてしまいます。関連する各工程の前後の状態を記録してください。.
穴あけ:ブレークスルー(貫通)時の状態をセットアップに関連付ける
穴あけ加工では、提案された工具仕様、取り付けチェック、支持構造、およびエントリー/エグジット制御方法を維持してください。最も見栄えの良い面だけを表示するのではなく、両面の写真を実際の試験片に紐付けて保管してください。.
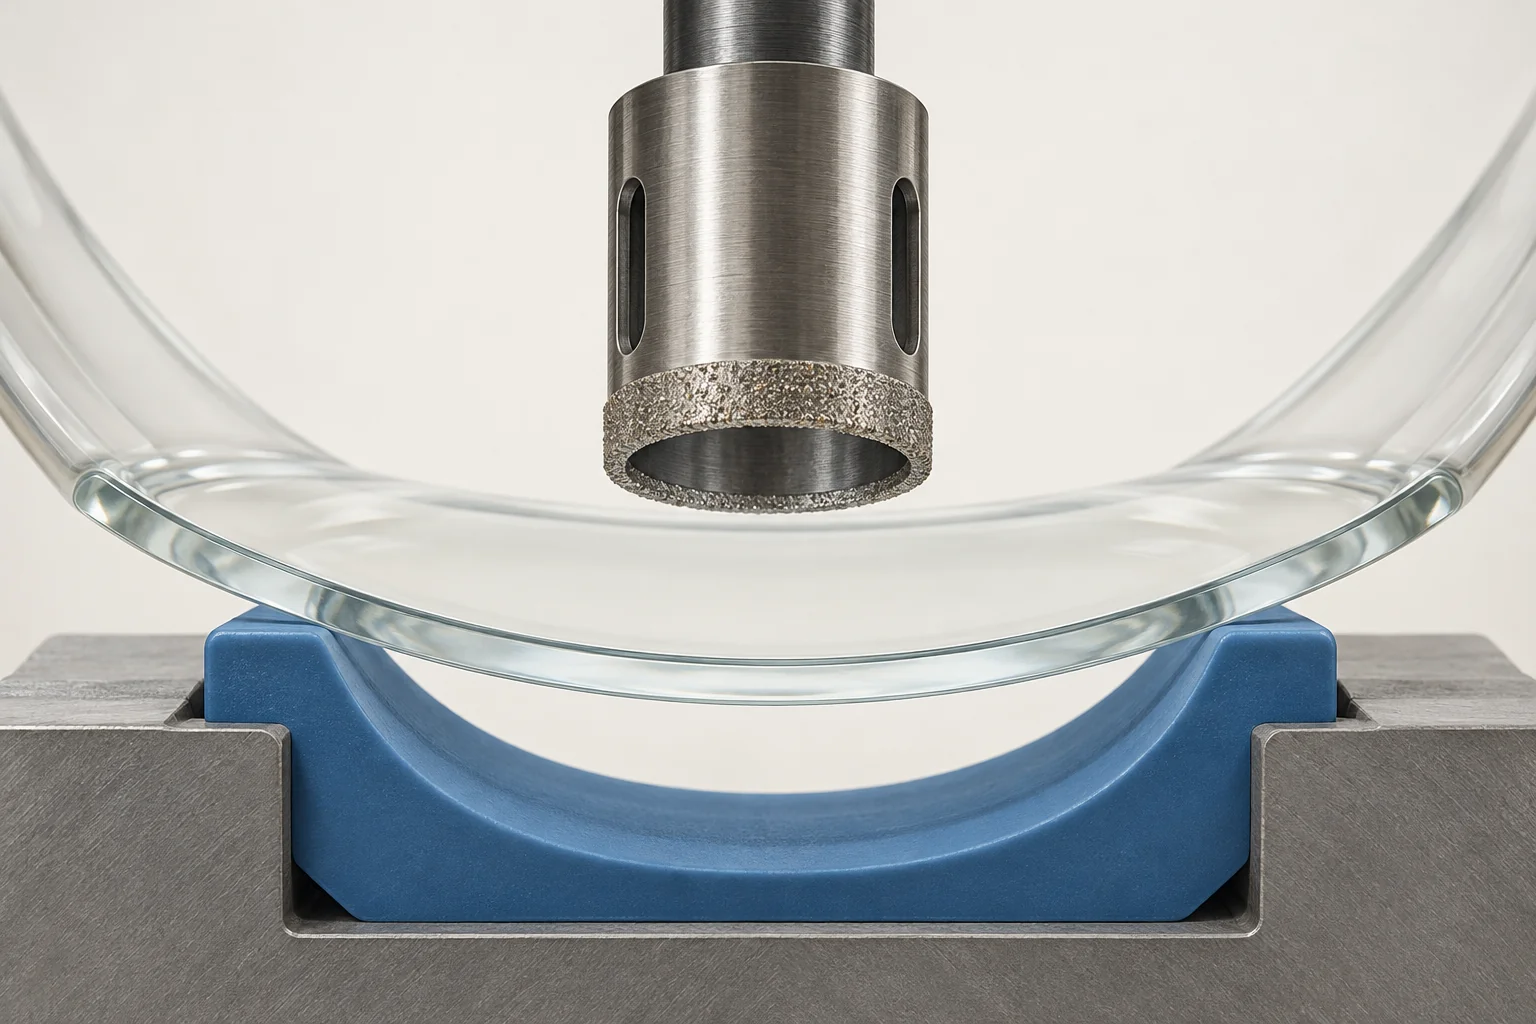
UKAM社のダイヤモンドコア穿孔ガイダンスは、 裏当て、貫通制御、クーラント供給、芯出し、工具状態について論じています。加工の文脈を示すものであり、その推奨事項によって、すべての曲面ランプシェードに対する固定具や数値化された運転レシピの品質が保証されるわけではありません。部品に使用される設定の妥当性を証明するよう、工具およびプロセスの専門家に依頼してください。.
切断:トリムと最終仕上げの関係を維持する
トリミングされた開口部は、完成したリムになる前に追加の工程を経る場合があります。検査官が工程代(加工しろ)を最終合格条件と混同しないよう、中間段階を特定してください。切断セットアップを後続の仕上げセットアップに関連付け、それらの間での部品の移動を文書化してください。.
トライアルでは、切断、その後の仕上げ、および取り扱いに起因する損傷を区別するために必要なポイントで検査を行ってください。最終部品のみを確認する場合、チームは不具合が発生した時期を把握せずに欠陥を確認することになります。これは提案された診断戦略であり、すべての部品に同じ検査シーケンスが必要であると主張するものではありません。.
面取り:注文書で実際に指定されている形状を制御する
エッジブレーク(面取り)を作成する工具または方法、部品のセット方法、および完成したプロファイルを評価するために使用する方法を特定してください。面取りが存在するというだけでは、曲面リムの全周にわたって、または部品間でその一貫性が確立されるわけではありません。.
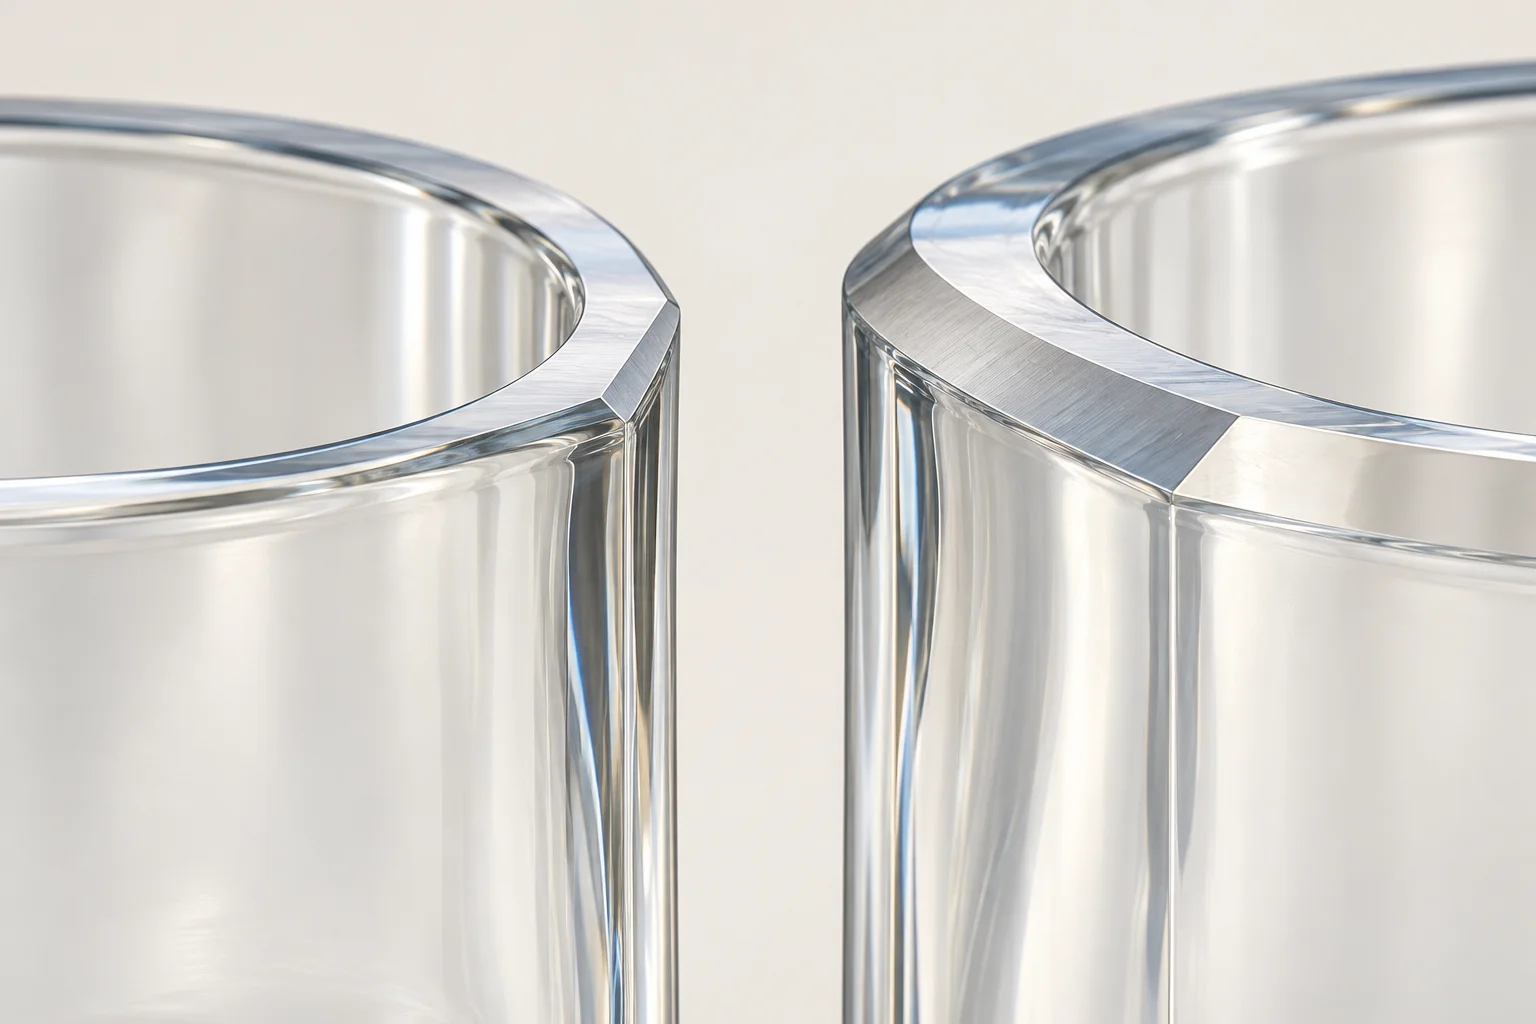
どの観察結果が面取り作業のものであり、どれが最終リム検査のものであるかについて合意してください。シーミング、研削、研磨の間の詳細な選択肢は、 エッジ仕上げ選定ガイド. に残ります。この記録は、選択された形状の再現に焦点を当てたものにしてください。.
不良品の原因を説明できる工程管理記録を使用する
この記録により、レビュワーは不具合の疑いのある部品を、それを製造するために使用されたセットアップまで遡って追跡できるようになります。以下は、サプライヤーに合わせて適応させるための実用的な現場用セットです。記録を整理するために以下のラベルを使用し、プロセスの所有者が検証済みの設定を提供します:
- 部品およびインプット: 部品識別子、図面のリビジョン、ブランクの参照、および申告された受入状態。.
- 工程: 特徴の生産、工程段階、作業場と作業指示の改訂。.
- 治具と工具: 治具識別子、座席確認、工具識別子と関連する工具状態履歴。.
- 制御変数: サプライヤーの検証済み設定または動作範囲と、それを検証するために使用された方法。.
- 検査: 特性または欠陥のカテゴリー、試料参照、測定設定、結果および実行順序。.
- 反応: 停止/保持トリガー、影響を受ける部品の識別、是正措置および再起動承認。.
メモリからのバッチ後に完了した記録は、作業を進める過程で維持されたものよりも弱い。実際の試験からの記録を、修正可能な追跡可能なもので求めるべきであり、証拠として提示される空白の企業フォームではない。.
工具の状態と冷却剤供給を履歴の一部として追跡する。
工具の識別は交換、研磨ステップまたは設定調整後も保持されるべきである。介入がいつ行われたか、介入前後に作られた試料を記録する。これにより、レビュアーは変化を検査でき、すべての結果を一つの未説明のバッチ平均にまとめるのを避けられる。.
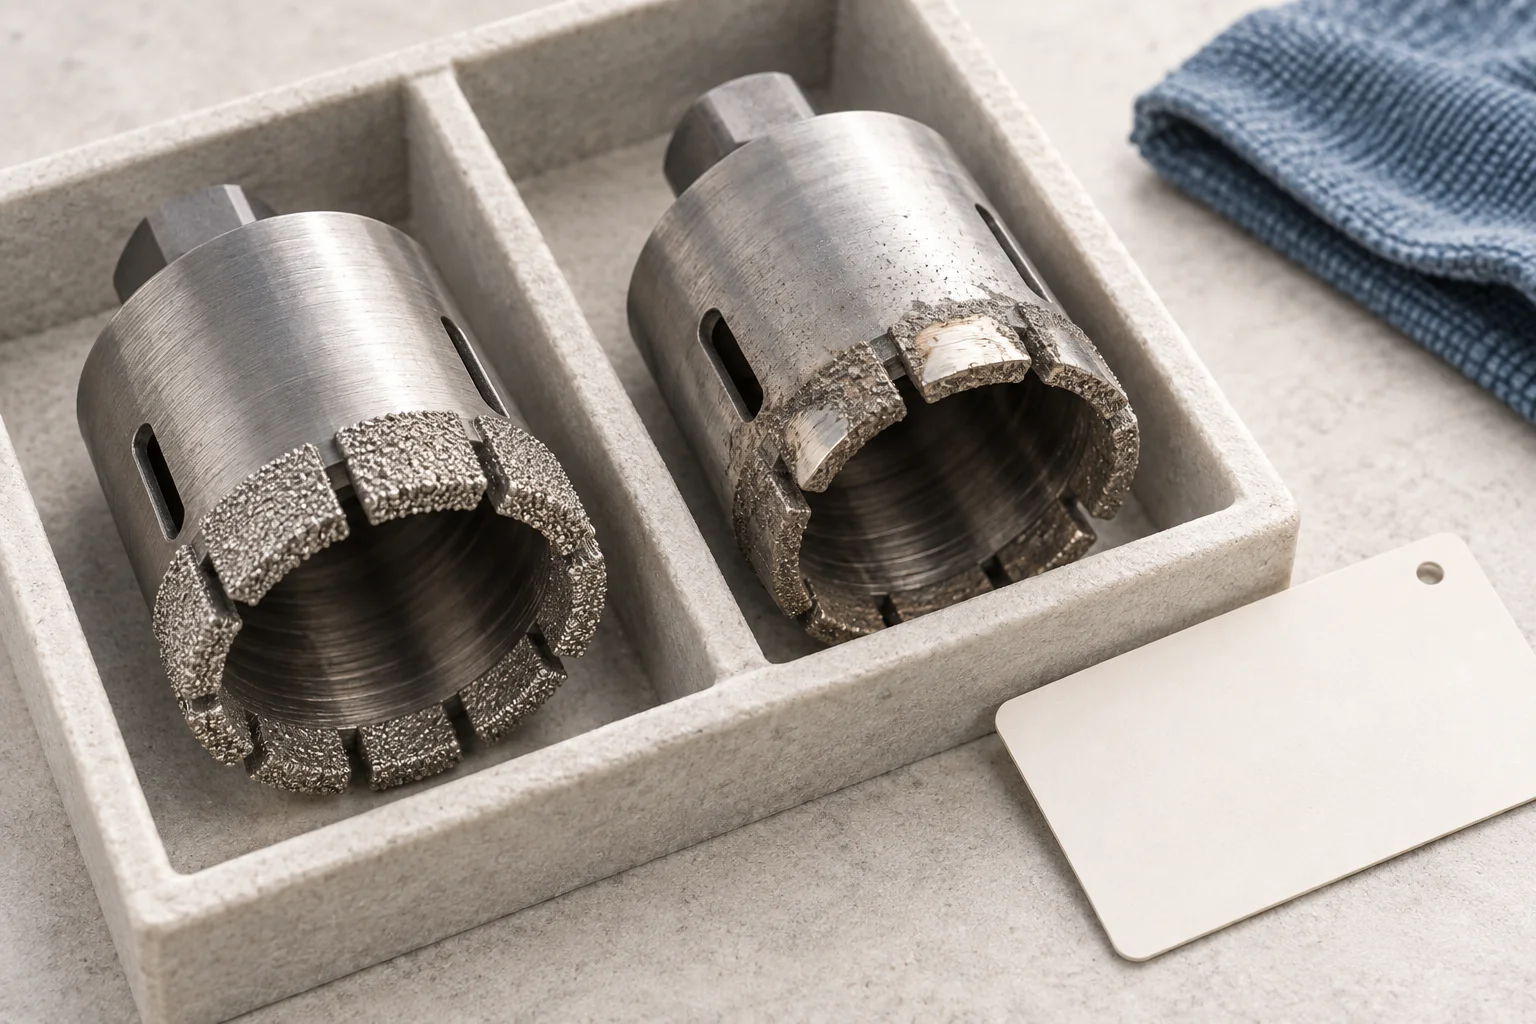
UKAMのドリル選択ガイダンス 作業材料、工具および冷却剤のルートを関連する適用選択として扱う。購買レビューのために、サプライヤーがどの状態を監視しているか、何がメンテナンスや交換のトリガーとなる証拠かを尋ねる。代表的な試験なしに、広告された工具寿命をガラスシェードに移行しないこと。.
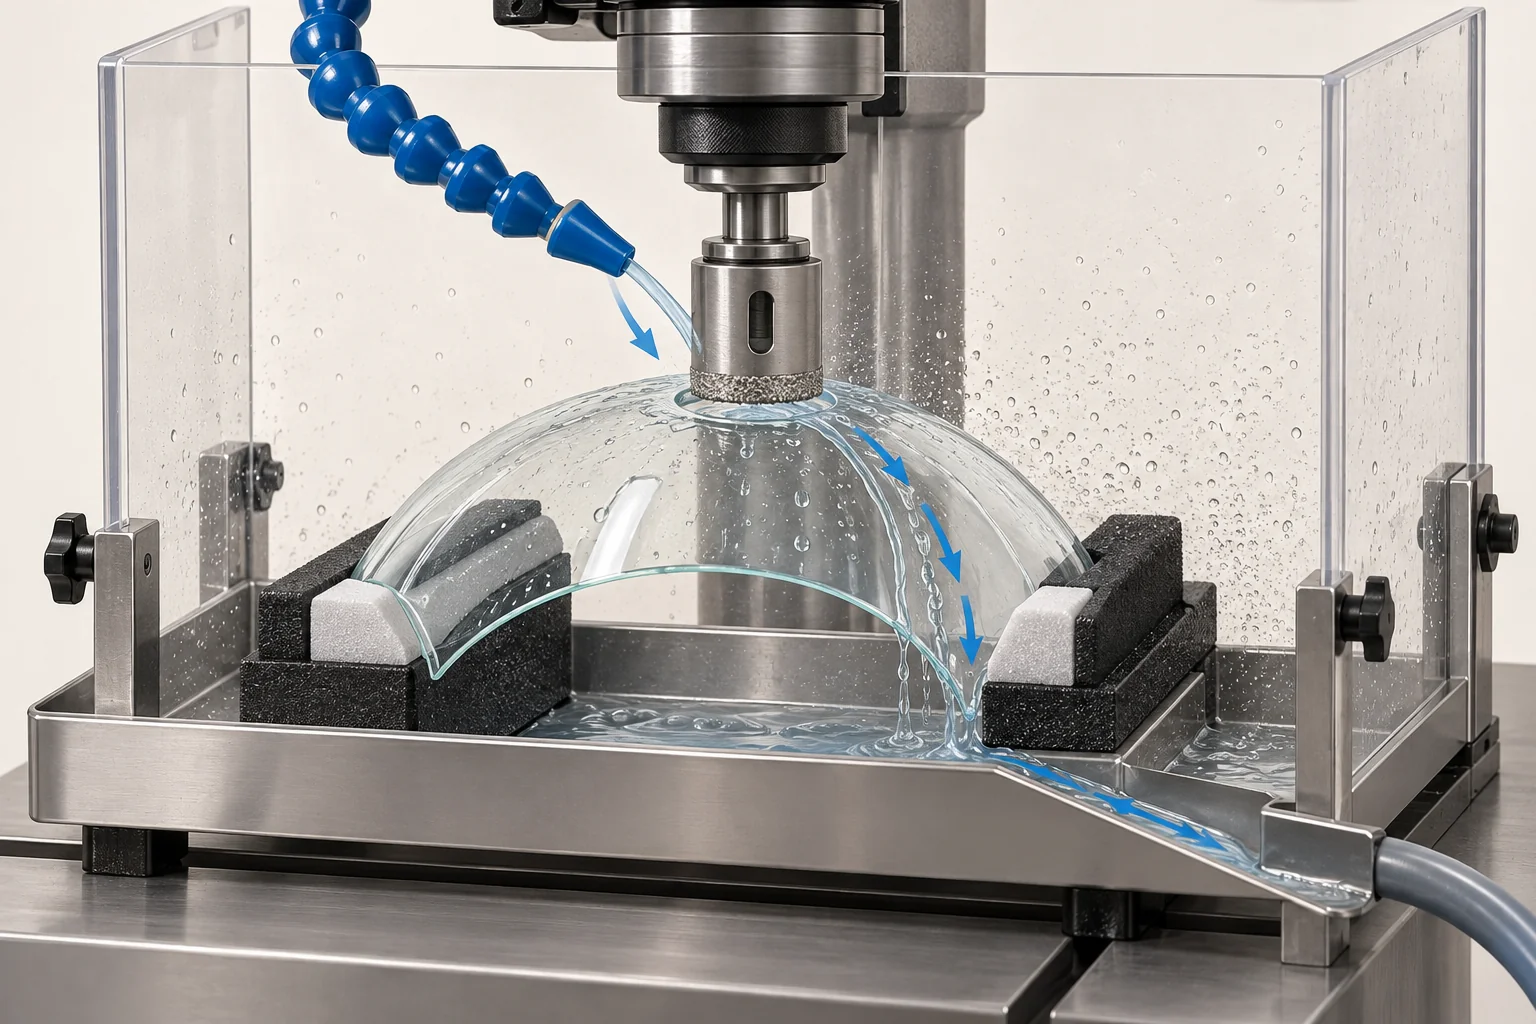
資格のある工程で冷却剤を使用する場合、冷却剤が作業インターフェースにどのように到達しているかを確認する。リザーバーやポンプの写真だけでは供給を示さない。アクセス、供給状態、清潔さおよび関連するメンテナンスがどのように確認されているかを尋ねる。正確な流体、制限および検査は工程所有者の検証済み指示に属する。.
工具または冷却剤の変更は、一つの結果を改善しながら別の結果を変えることがある。再起動の確認は、影響を受ける特性や欠陥に対処すべきであり、よりきれいに見えるエッジが工程全体の復元を証明するものと仮定しない。.
加工変動を解釈する前に測定方法を確認する。
二つの測定値が異なる場合、加工は変動の一つの原因となり得る。部品の座席、計測器の設定、観察方向および測定方法も寄与し得る。生産判断には、評価対象の特徴に適した測定プロセスが必要である。.
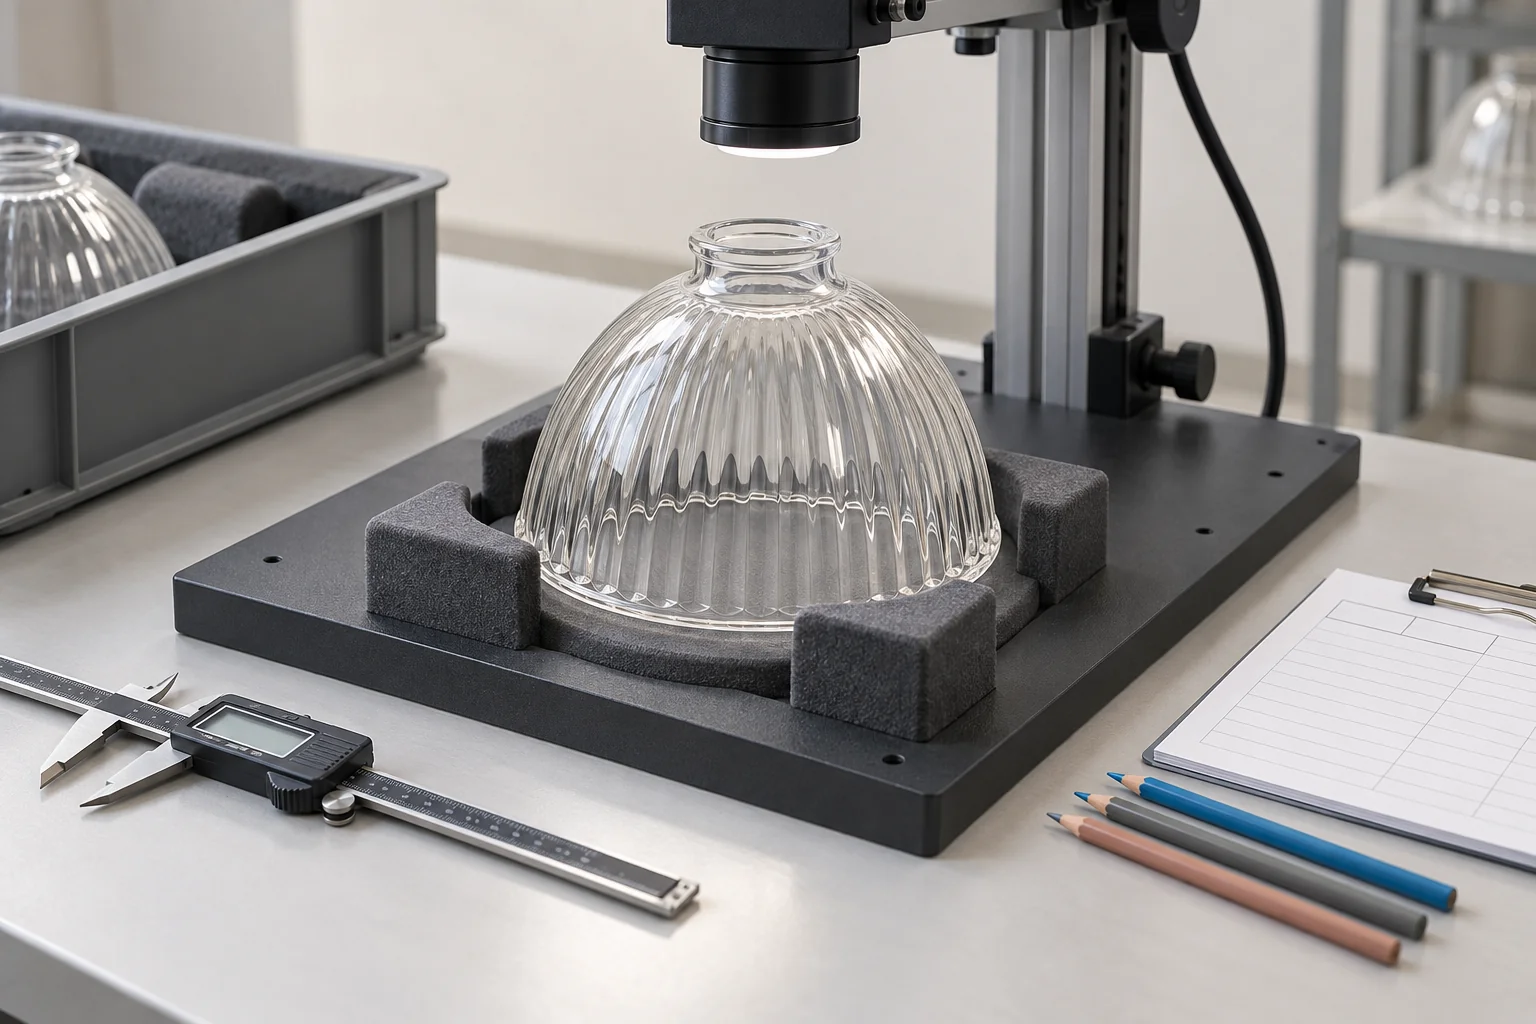
NISTのゲージ調査ガイダンス 繰り返し性、再現性、安定性、バイアスを考慮し、幾何学や設定の影響も含めて評価します。曲面ガラスの特徴をレビューする際には、その区別を適用してください:較正された測定器だけでは、完全な検査設定が十分に再現されていることを示しません。.
プログラムに適した調査またはデモンストレーションを依頼してください。繰り返し測定、同じ試料の再読込み、異なる資格を持つ操作員、または同等の測定器を検討する必要があるかもしれません。調査の設計と受け入れ基準は、実際の検査作業に合わせて合意されるべきです。.
視覚的欠陥については、照明、観察条件、用語、境界例を調整してください。主観的な合格/不合格の意見の集合を寸法測定の研究と同等に扱わないでください。.
生産指示に基づくパイロットランをレビューする
承認された最初の品は、その時点で一つの設定が受け入れ可能な結果を生み出したかどうかに答えます。代表的なパイロットランは、作業が継続するにつれて何が起こるかや、生産で予想される変更後の状況も考慮すべきです。.
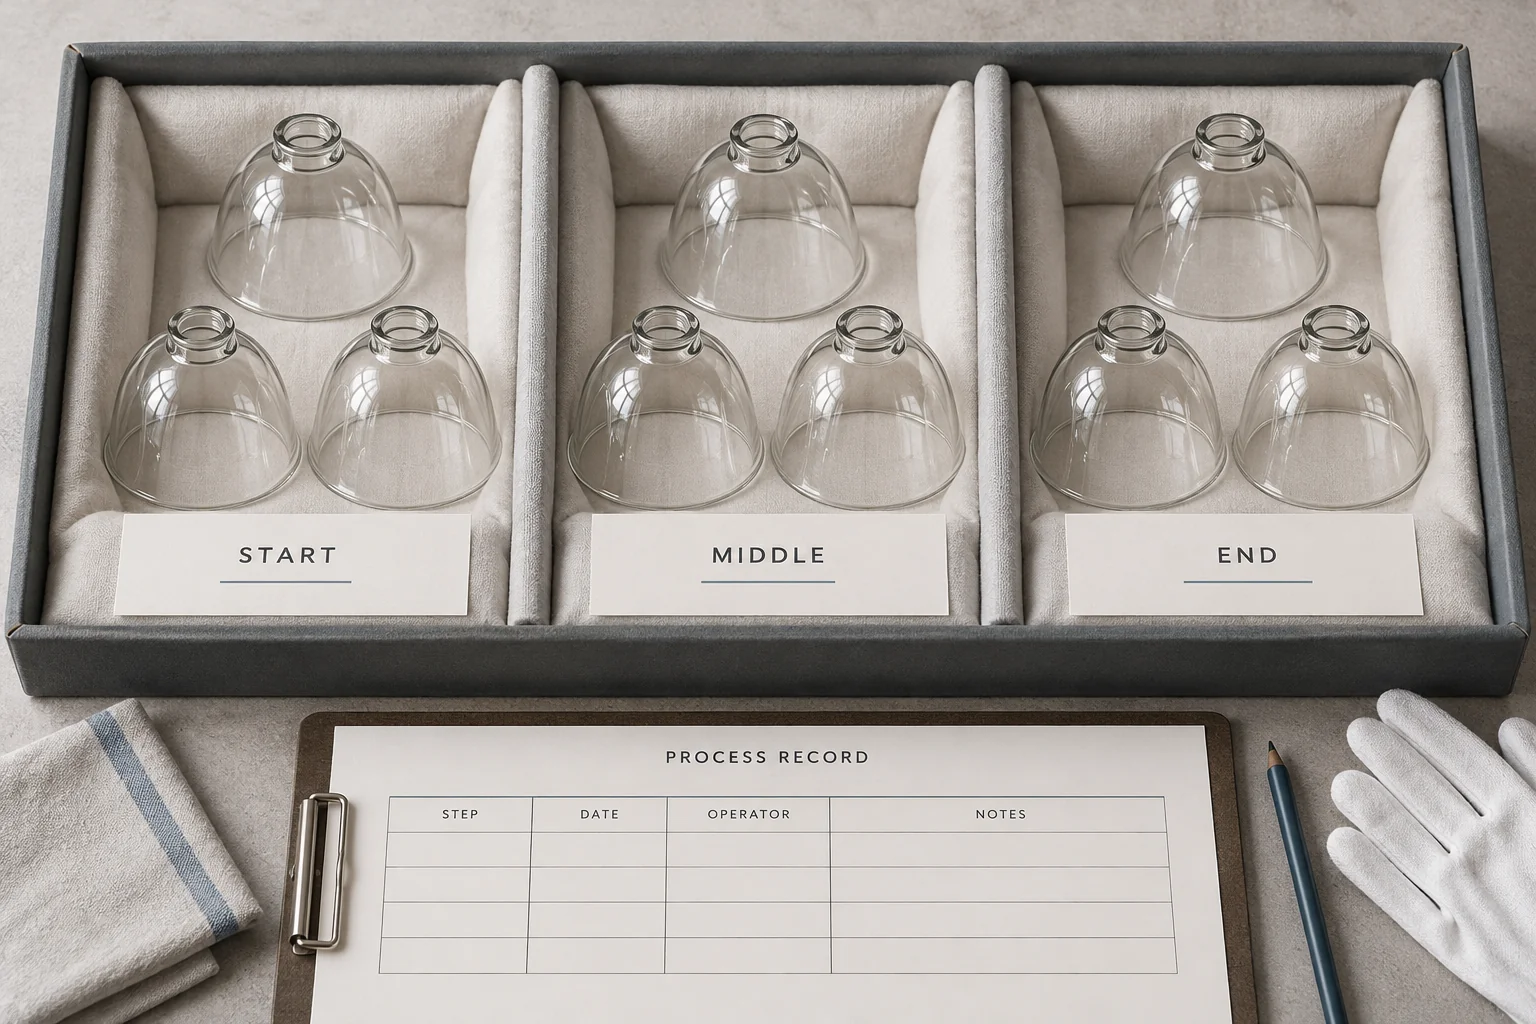
ヒストグラムや選択された写真だけでなく、観察結果の順序を求めてください。試料がラン内のどこに位置しているか、介入が行われた場所を保持してください。計画された空白、設定の復元、工具使用期間、取り扱い、関連するオペレーターの変更を考慮し、試験範囲を合意してください。.
カウントを理解しやすく保つ:開始した部品、合格基準を満たした部品、不良品、再作業品、欠落または除外された観察。サプライヤーが歩留まりを報告した場合、どのカウントが計算に含まれるか、再作業された部品が含まれるかを確認してください。ここでは歩留まりの目標や普遍的なサンプルサイズは設定されていません。.
注文が長期的な強い推論には小さすぎる場合は、証拠を正直に報告してください。限定的な試験は明示的に制限された決定や追加検査を支持できますが、無制限の将来の能力の証明としては説明すべきではありません。.
安定した結果、能力指数、欠陥受け入れを分離する
安定した挙動と適合性は異なる問題です。一定のプロセスは誤ったサイズを生産することがあります;許容範囲内の短い系列でもドリフトを隠すことがあります。. NISTは能力の解釈の前に安定性評価を行います.
サプライヤーがCpまたはCpkを提出した場合、基礎的な特性、仕様限界、注文されたデータ、方法、仮定を要求してください。. NISTの能力に関する議論 一般的な指数は、安定したプロセスの変動と仕様限界を比較し、データに関する仮定に依存していることを説明しています。.
穴径指数は、出口のチップ、亀裂、傷の受け入れ可能性を判断できません。関連する欠陥基準と検査記録を別々に保持してください。同様に、一つの部品に対して繰り返し測定された複数の読み取りは、独立して生産された複数の部品に対する観察と同じ証拠を表しません。.
リリースルール: 実際にカバーしている特性、プロセス条件、証拠に対してのみ能力の主張を受け入れてください。承認の横に制限事項を記録してください。このガイドはガラスシェードのための普遍的なCpk閾値を設定していません。.
外観だけで欠陥を宣言せずに調査する
欠けた穴の出口、トリミングされたリムのシェルチップ、不均一な面取りは観察結果です。それらの外観だけでは、特定のオペレーター、工具、設定が原因であることを証明できません。.
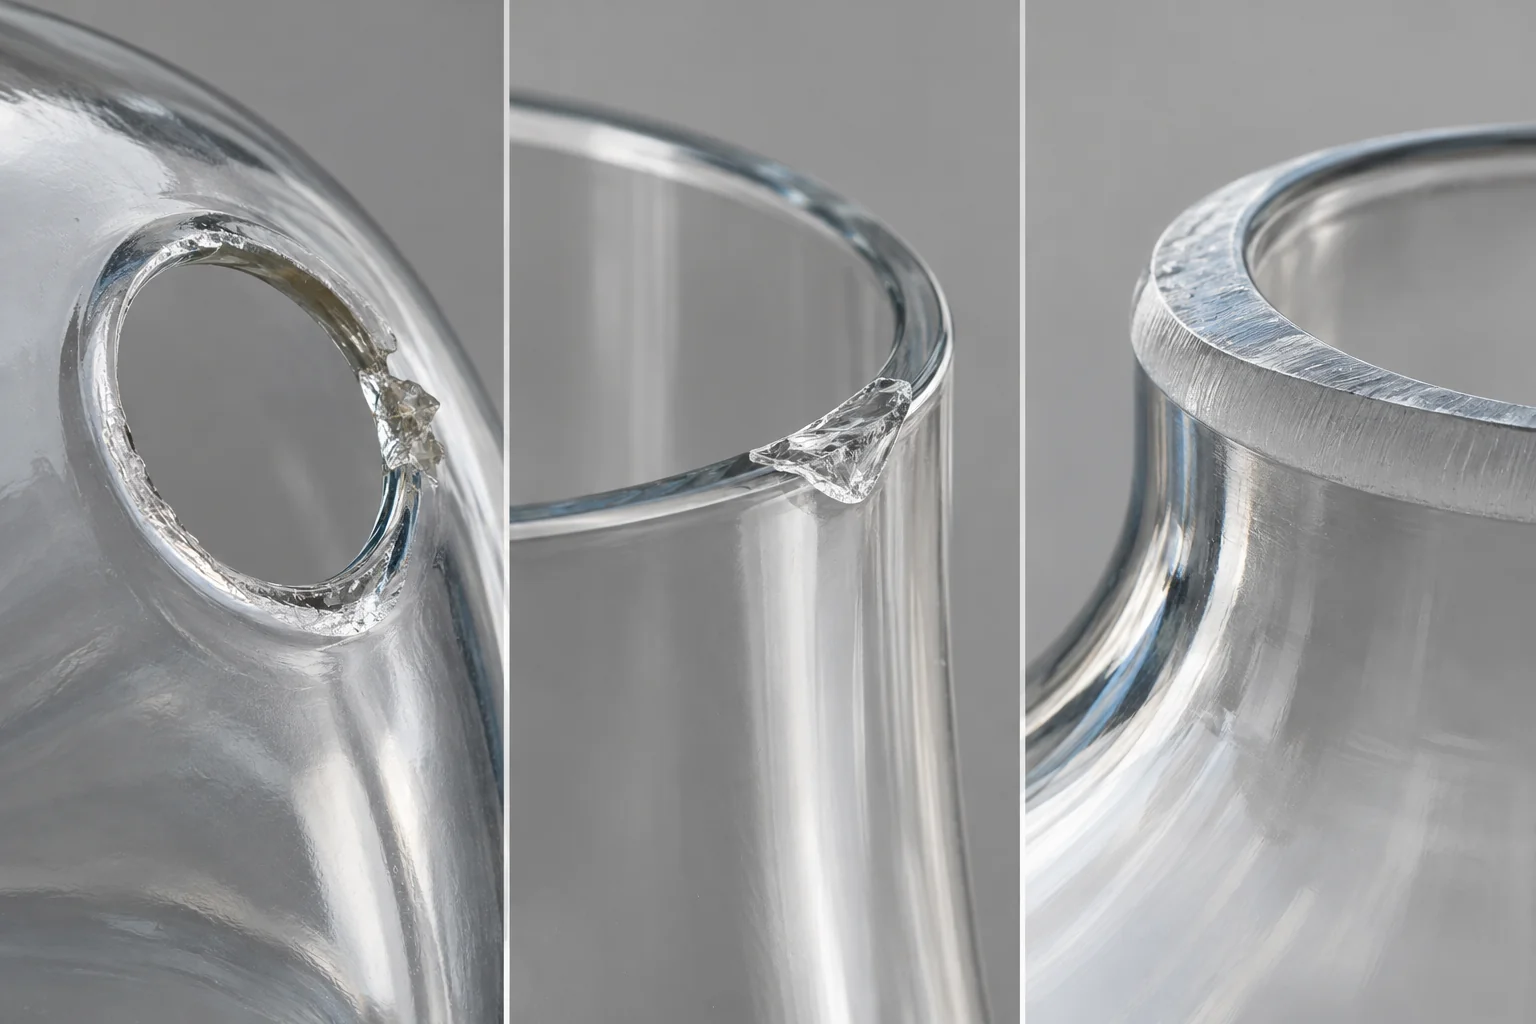
条件調査シーケンスを使用してください:
- 標本、特徴、工程段階、検査条件を特定してください。.
- 特徴が要件を満たした最後の記録ポイントを決定してください。.
- 関連する空白、治具、工具、操作および取り扱い記録を確認し、変更がないか調べてください。.
- 合意された調査を通じて提案された説明をテストし、それを支持または否定する証拠を記録してください。.
- 潜在的に影響を受ける部品を封じ込み、さらなる作業をリリースする前に再起動チェックを定義してください。.
再作業が提案されている場合、承認されたルートと影響を受ける最終要件の再評価を要求してください。目に見える欠陥を除去すると、サイズ、エッジのプロファイル、または他の受け入れ項目が変わることがあります。1つの部品の修理が成功しても、バッチ全体の再作業方法を自動的に承認するわけではありません。.
工程の変更時に再資格付けが必要な項目を決定してください。
試験開始前に見直しが必要な変更点をリストアップしてください。プログラムによっては、異なる空白源、工具ファミリー、支持配置、加工ステーション、操作範囲、検査方法、または下請け業者を含む場合があります。.
変更によって無効になる可能性のある以前の結論を評価してください。変更された検査ネストは測定方法の見直しを必要とする場合があります。異なる支持配置は位置やエッジの観察に影響を与える可能性があります。改訂された下流工程は、最終部品の再検査を必要とする場合があります。責任のある専門家に各ケースに必要な証拠を定義させてください。.
仮想的な工具交換のレビュー
パイロットバッチのベルシェードに工具の交換が含まれていると仮定します。全体の直径結果は許容範囲内に留まっていますが、介入後に記録されたエッジチップの観察結果が変化します。これは例示的なレビューシナリオであり、JXの生産結果ではありません。.
買い手は、バッチ全体のサマリーを受け入れる前に、運行記録と交換/設定履歴を確認すべきです。供給者は変更を調査し、合意された封じ込みと再起動ルールを適用すべきです。直径の適合性だけでは、別のチップの発見を解決しません。.
ガラスシェードの加工資格に関する質問
CNC装置は工程の繰り返し性を証明しますか?
いいえ。装置の識別は証拠の一部に過ぎません。提案された材料、治具、工具の状態、操作方法、検査システムは、代表的な結果と結びついている必要があります。.
承認されたサンプル一つで大量注文をリリースできますか?
リファレンスサンプルを確立できますが、買い手と供給者は、注文に必要な追加証拠について合意する必要があります。1つの標本だけでは、バッチ全体の変動や想定される設定変更後の変動を説明できません。.
ドリル加工されたガラス開口部に対してCpkレポートは十分ですか?
特性と条件を有効に評価するためだけのものです。基礎となるデータと仮定を見直し、その後、チップ、ひび割れ、その他必要な観察を個別に確認してください。.
すべてのガラスシェードが同じサンプリング計画を使用する必要がありますか?
いいえ。計画は生産量、関連リスク、特性、利用可能なデータ、意思決定を反映すべきです。普遍的な部品数をコピーするのではなく、計画とその限界を明示してください。.
バイヤーは小規模な開発バッチをどのように評価できますか?
追跡可能な標本と記録を使用し、限定的な試験が何を示せるかを特定し、追加の検査やフォローアップ証拠について合意してください。小さなパイロットを長期的な能力研究として提示しないでください。.
委託加工工程は資格を得ることができますか?
はい。責任、実際の加工元、追跡性、合意された証拠へのアクセスが明確であれば可能です。委託先の変更に伴う通知とレビューが必要な事項を確認してください。.
サプライヤーはオンラインのドリル速度チャートに従うべきですか?
オンラインチャートは専門家の初期レビューに役立つ場合があります。生産指示は、使用される工具、ガラスの状態、成形された幾何学、検証済みのセットアップについて正当化される必要があります。一般的なチャートはプログラムの資格証明にはなりません。.
定義された証拠パッケージとともに、定義された加工プロセスをリリースしてください。
レビューは、名前の付いたセットアップ、意思決定をサポートする検査方法、追跡可能な試験観察、変更や失敗に対する対応で終了すべきです。決定が開発承認、限定リリース、または合意された生産リリースかどうかを記録してください。.
図面と承認の改訂版を一緒に保管してください。 技術図面チェックリスト これは部品の定義に役立ちます。プロセス証拠は、サプライヤーが合意された結果をどのように示したかを説明します。どちらも他方を置き換えるものではありません。.
プロジェクト固有のレビューのために加工要件を送付してください。
JXリスト カスタムの口吹きガラスシェード は、その製造提供の中にあります。成形後の作業が必要な部品については、提案された操作を評価し、加工ルートと責任ある供給元を確認するようチームに依頼してください。このガイドは、記載されたすべての操作が社内で利用可能またはすべてのシェードで実現可能であることを保証するものではありません。.
図面の改訂版、宣言されたガラスと処理要件、成形された幾何学、加工する特徴、注文数量、意図した治具の使用を送付してください。期待する証拠として、セットアップの追跡性、提案されたパイロット計画、検査記録、変更通知合意を追加してください。追加のレビューが必要な特性やサンプルプログラムに影響を与える期限を特定してください。.
ガラスランプシェードの穴あけや加工に関するお問い合わせには、試作品、金型や治具の開発、生産作業、検査を区別した見積もりを依頼してください。これらの見積もり項目を確認し、許容差、出力率、納期に同意する前に検討してください。.