Поставщик демонстрирует стабильную механическую обработку стеклянных плафонов с помощью записей, которые связывают заготовку из стекла, настройки обработки и метод контроля с результатами, полученными в ходе репрезентативной партии. Одно чистое отверстие или полированный край дают лишь единичный результат. Для утверждения производства также необходимы доказательства воспроизводимости настроек, контроля состояния инструмента, стабильности измерений и реакции на изменения процесса.
Обработка после формования включает такие операции, как сверление отверстия, обрезка сформированного края и создание фаски с контролируемыми параметрами. Это руководство помогает инженерам OEM-производителей светотехнического оборудования и отделам закупок оценивать предлагаемый технологический процесс. В нем основное внимание уделяется доказательной базе стабильного серийного производства, а не предписанию универсального рецепта сверления.
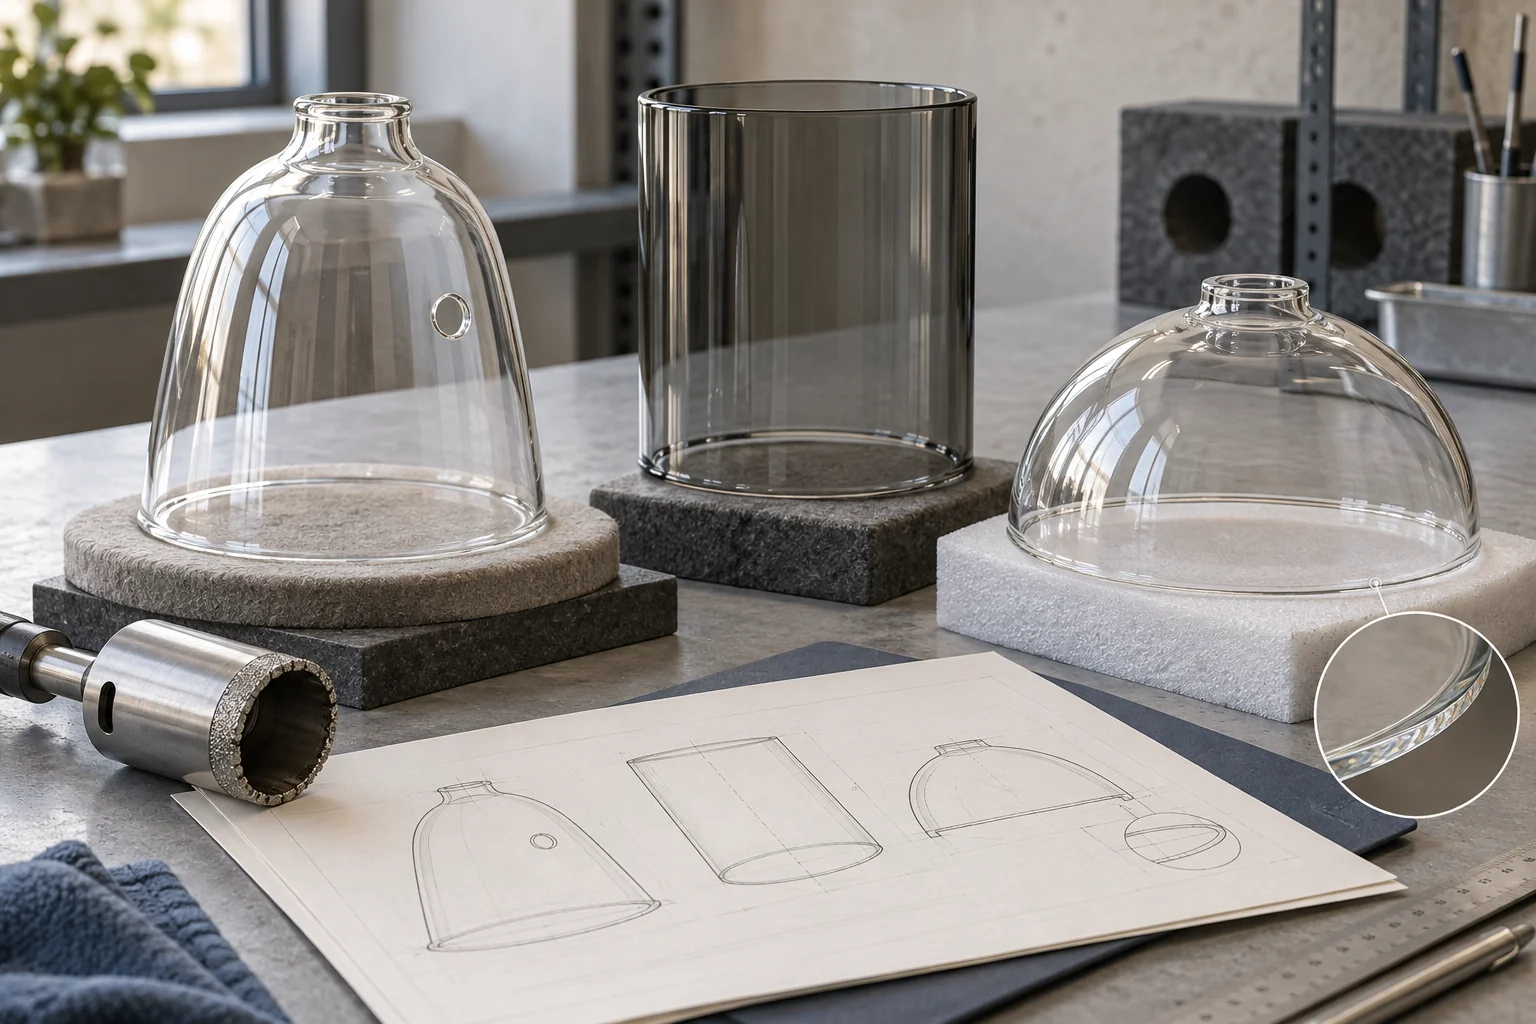
Все иллюстрации являются оригинальными инженерными концептами, созданными с помощью ИИ. Они не являются фотографиями оборудования JX, утвержденных конструкций оснастки, результатов контроля или поставленных серийных партий.
Запрашивайте цепочку доказательств, а не коллекцию привлекательных образцов
Образец без истории его настройки трудно воспроизвести. Данные контроля также требуют идентификации образцов, чтобы проверяющий мог убедиться, что именно было измерено. Попросите поставщика связать следующие учетные записи перед обсуждением запуска производства:
- Идентификация исходных данных: стеклянная заготовка, материал и состояние обработки, источник формования и соответствующая ревизия.
- Идентификация операции: фактический маршрут сверления, обрезки или снятия фаски, включая любые субподрядные этапы.
- Идентификация настройки: машина или рабочее место, приспособление, инструмент и утвержденная ревизия настройки.
- Наблюдаемые результаты: результаты измерений и данные о дефектах, привязанные к отдельным образцам или четко определенным группам.
- История партии: производственный заказ, перерывы, замена инструмента, регулировки, а также забракованные или отправленные на доработку детали.
- Решение о выпуске: согласованные условия приемки, открытые ограничения и лицо, ответственное за принятие решения.
Это предлагаемая структура закупок, а не требование сертификации. Объем подтверждающих данных должен соответствовать назначению детали, размеру партии и последствиям отказа. Партия для разработки может допускать ограниченный выпуск, в то время как долгосрочные рабочие характеристики остаются неподтвержденными.
Определите заготовку и операцию перед оценкой результатов
Два визуально похожих абажура могут поступать на механическую обработку с разным распределением толщины стенок, состоянием поверхности или предысторией обработки. Зафиксируйте, какой именно исходный материал использовался в испытании. Если в следующей поставке используется другой источник заготовок или другая ревизия, первоначальный результат может не отражать характеристики этой партии.
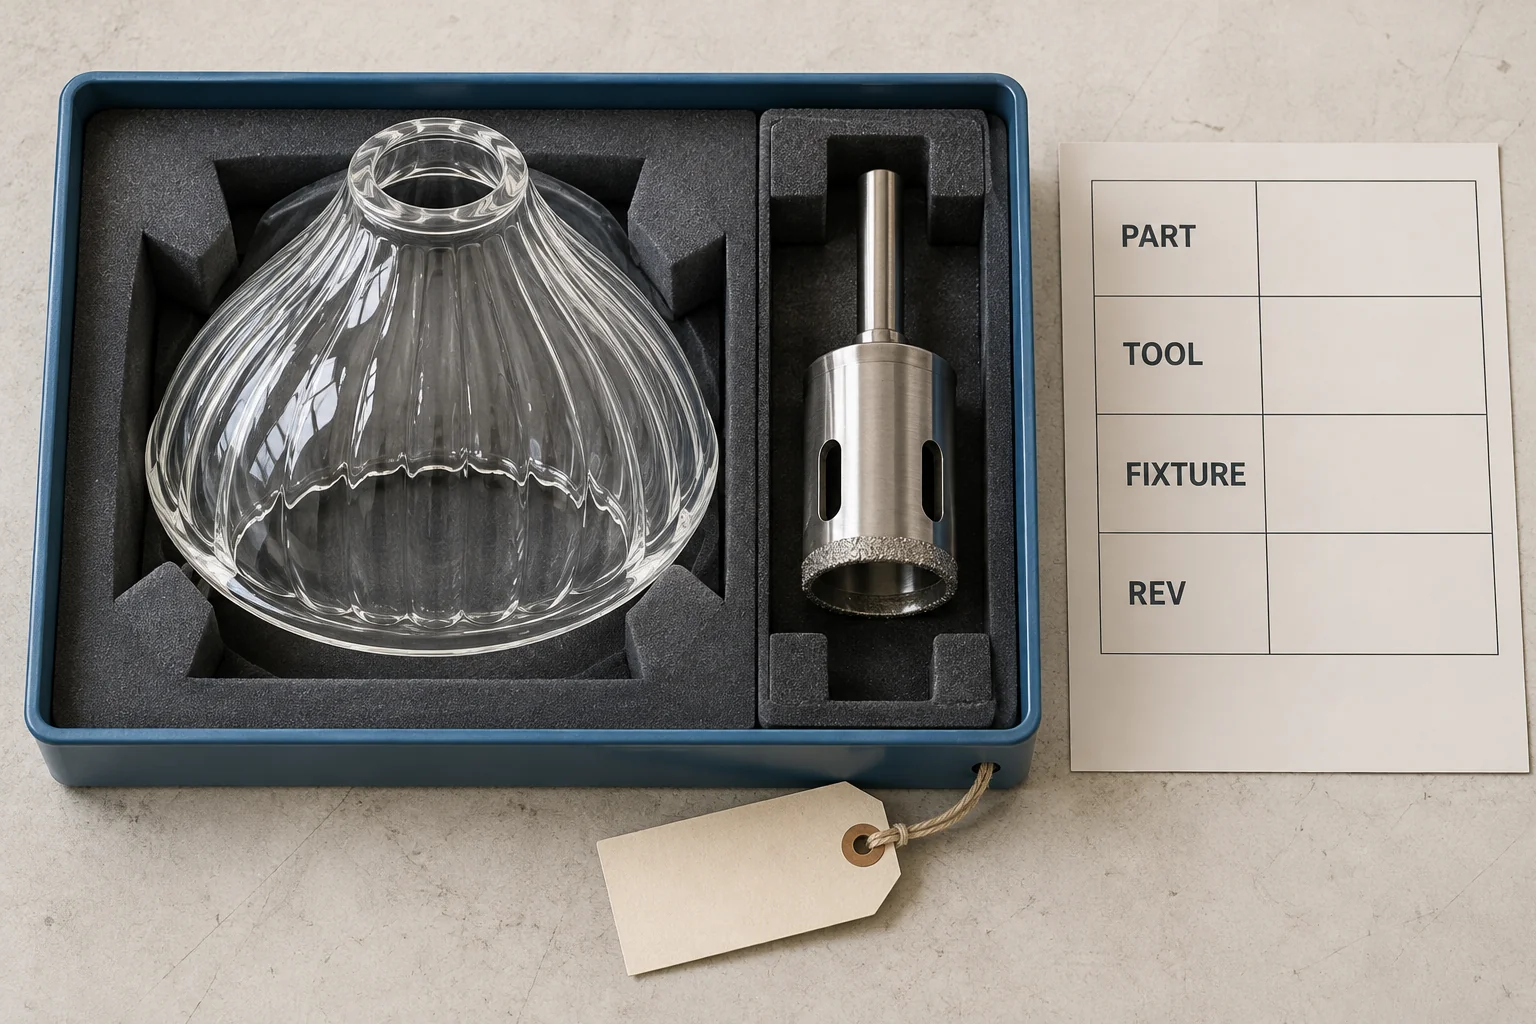
Держите партию штамповки или другую согласованную ссылку прослеживаемости рядом с маршрутным листом механической обработки. Фиксируйте состояние перед каждой операцией и состояние, в котором измеряется деталь. Очистка, нанесение покрытия или последующая обработка могут изменить то, что видно или доступно при контроле.
Предыдущий руководство по спецификации отверстий и вырезов определяет требования к готовому проему и его сборке. Используйте эту спецификацию в качестве исходных данных здесь. Вопрос для этой статьи заключается в том, может ли предлагаемый производственный маршрут стабильно обеспечивать этот результат.
Не квалифицируйте операцию на стекле неизвестного происхождения. Производитель должен сначала подтвердить, что заявленный материал и состояние термообработки совместимы с предполагаемой механической обработкой и последующими операциями.
Проверьте, как приспособление обеспечит повторяемость базирования и фиксации
Фотография приспособления показывает физическое расположение, но она не гарантирует, что каждая заготовка встанет одинаково. Для абажура полой формы попросите поставщика показать базирующие поверхности, зоны поддержки, метод зажима и доступ, необходимый для загрузки и обработки.
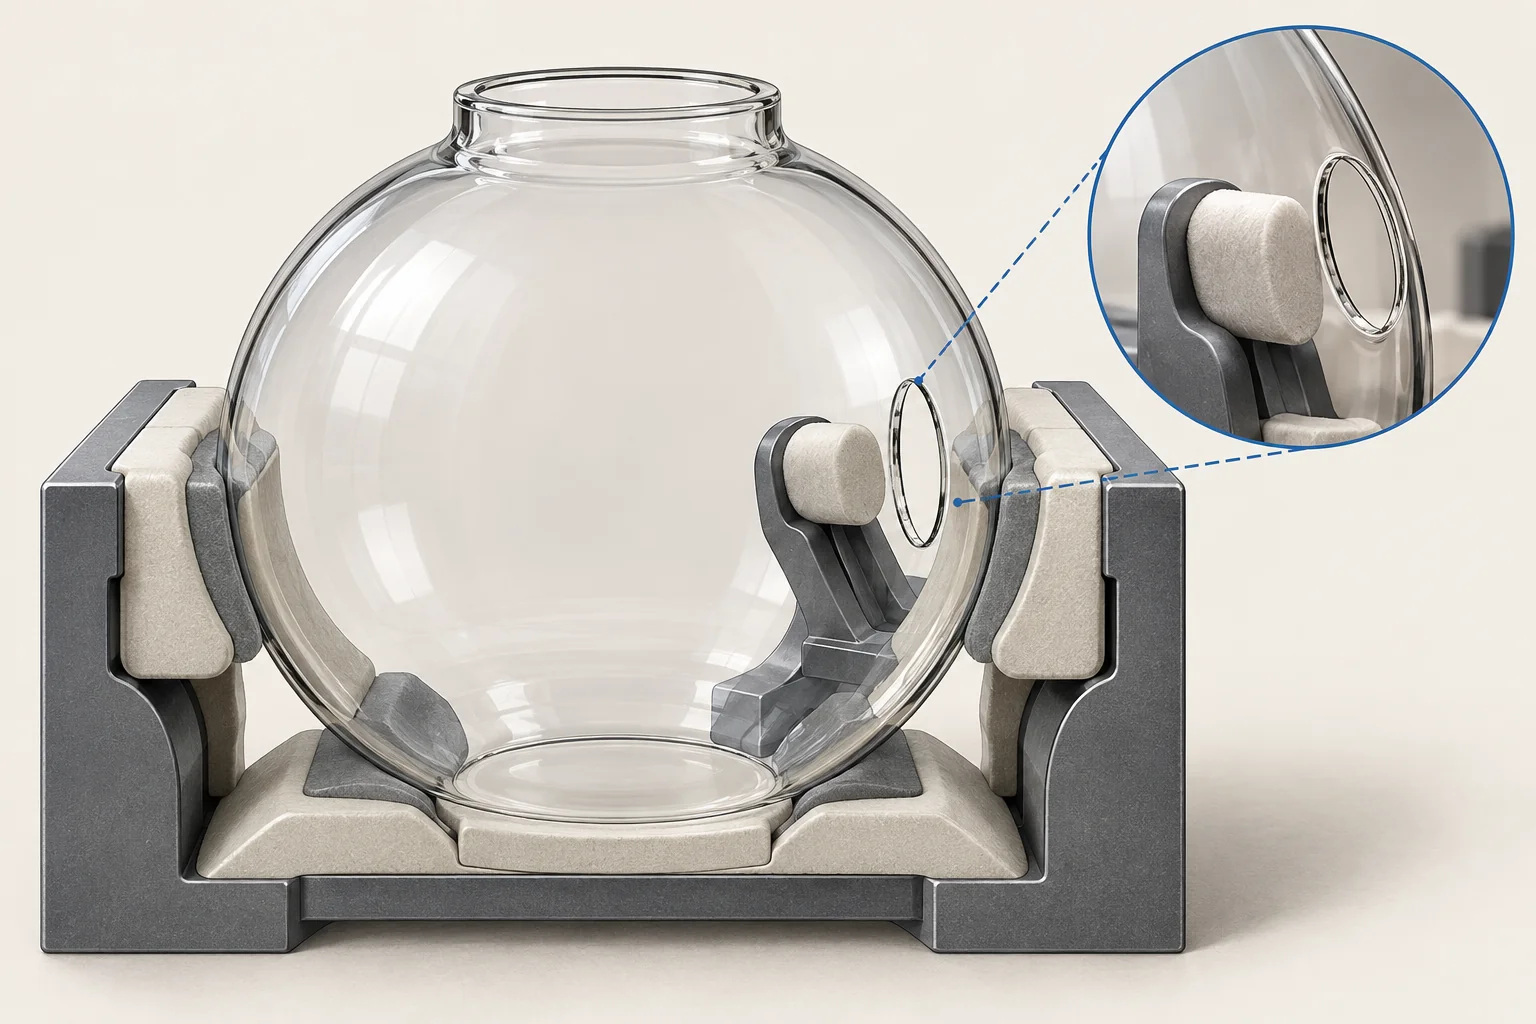
При рассмотрении следует разграничивать контакт, позиционирующий деталь, и контакт, воспринимающий усилия резания. Спросите, как настройка компенсирует согласованное отклонение входящих заготовок, как проверяется правильность посадки и что происходит, если деталь не садится должным образом. Применение чрезмерного усилия до тех пор, пока неподходящая заготовка не встанет на место, не является методом корректировки на основе фактов.
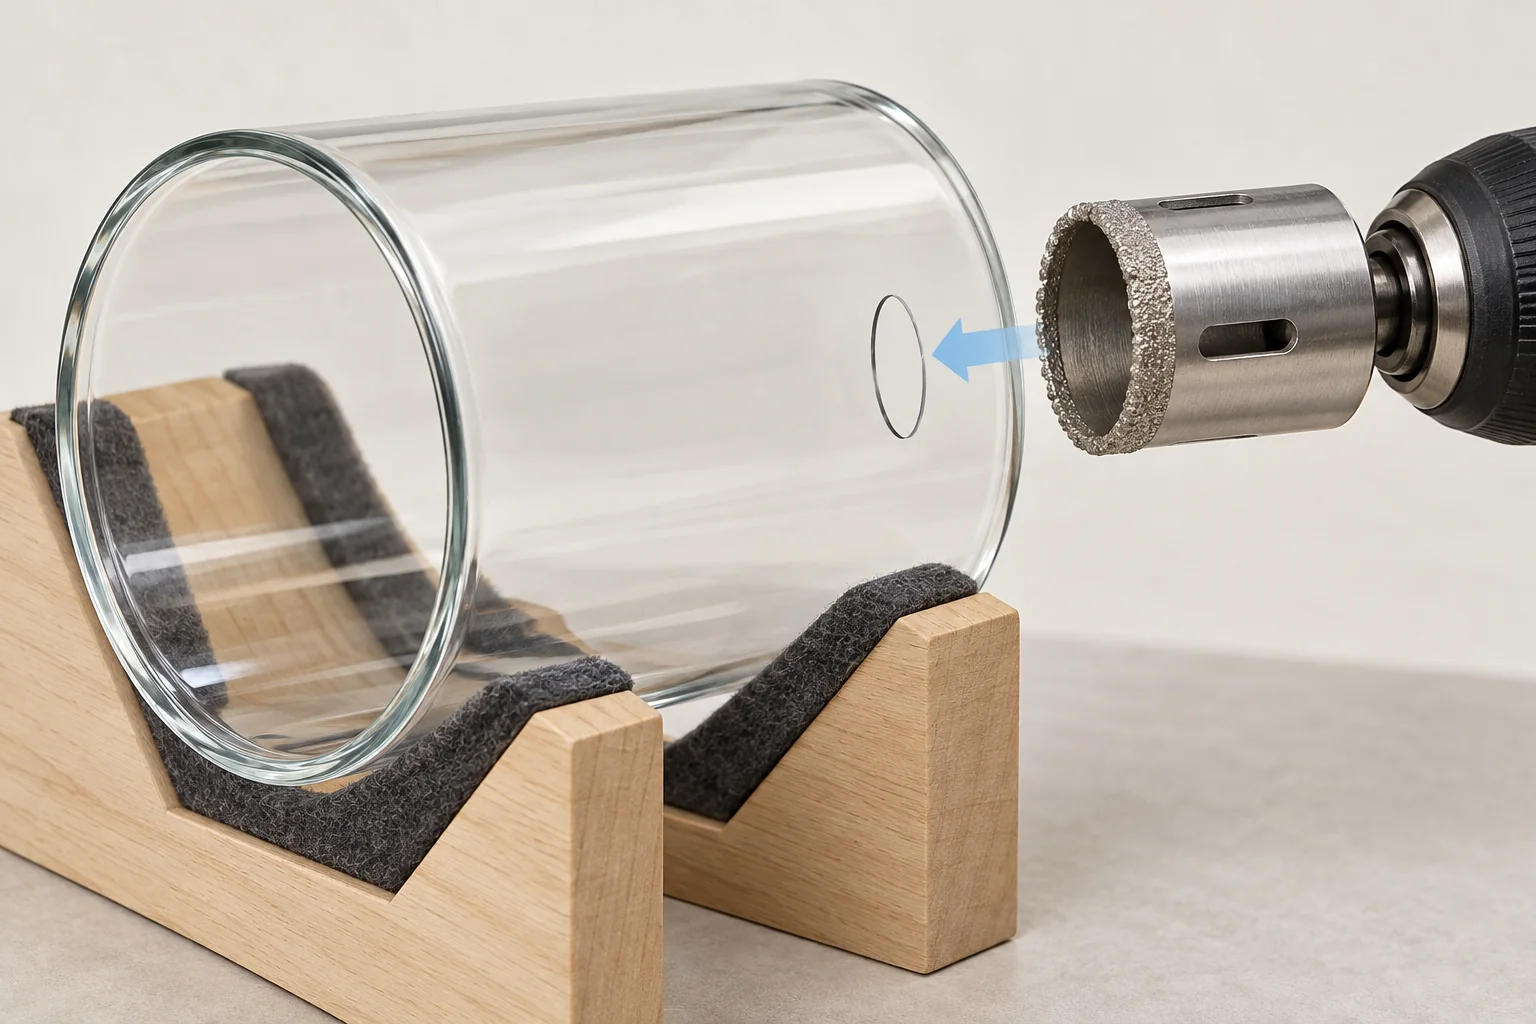
Доступ заслуживает отдельной проверки. Инструмент может доставать до внешней поверхности, в то время как запланированная опорная поддержка, сопло СОЖ или поле зрения инспектора остаются недоступными. Запросите эскиз наладки или записанную демонстрацию, показывающую соответствующий доступ в предлагаемых условиях.
Для обеспечения повторяемости настройки попросите поставщика описать, как квалифицированный специалист снимает и повторно загружает детали, восстанавливает настройку после перерыва и определяет правильную ревизию приспособления. Испытание должно включать те изменения настройки, которые действительно предусмотрены производственным планом.
Задайте отдельные контрольные карты для сверления, резки и снятия фасок
Эти операции могут использовать общий маршрутный лист, но при этом требовать разных элементов контроля и точек проверки. Единая запись под названием “механическая обработка стекла” скрывает, где именно элемент был создан, изменен или поврежден. Регистрируйте состояние до и после каждой соответствующей операции.
Сверление: свяжите состояние выхода инструмента с настройкой
Для высверленного отверстия сохраняйте предложенную геометрию инструмента, проверки крепления, схему поддержки и метод контроля входа/выхода. Храните фотографии обеих сторон, привязанные к конкретным образцам, а не только к наиболее привлекательной стороне.
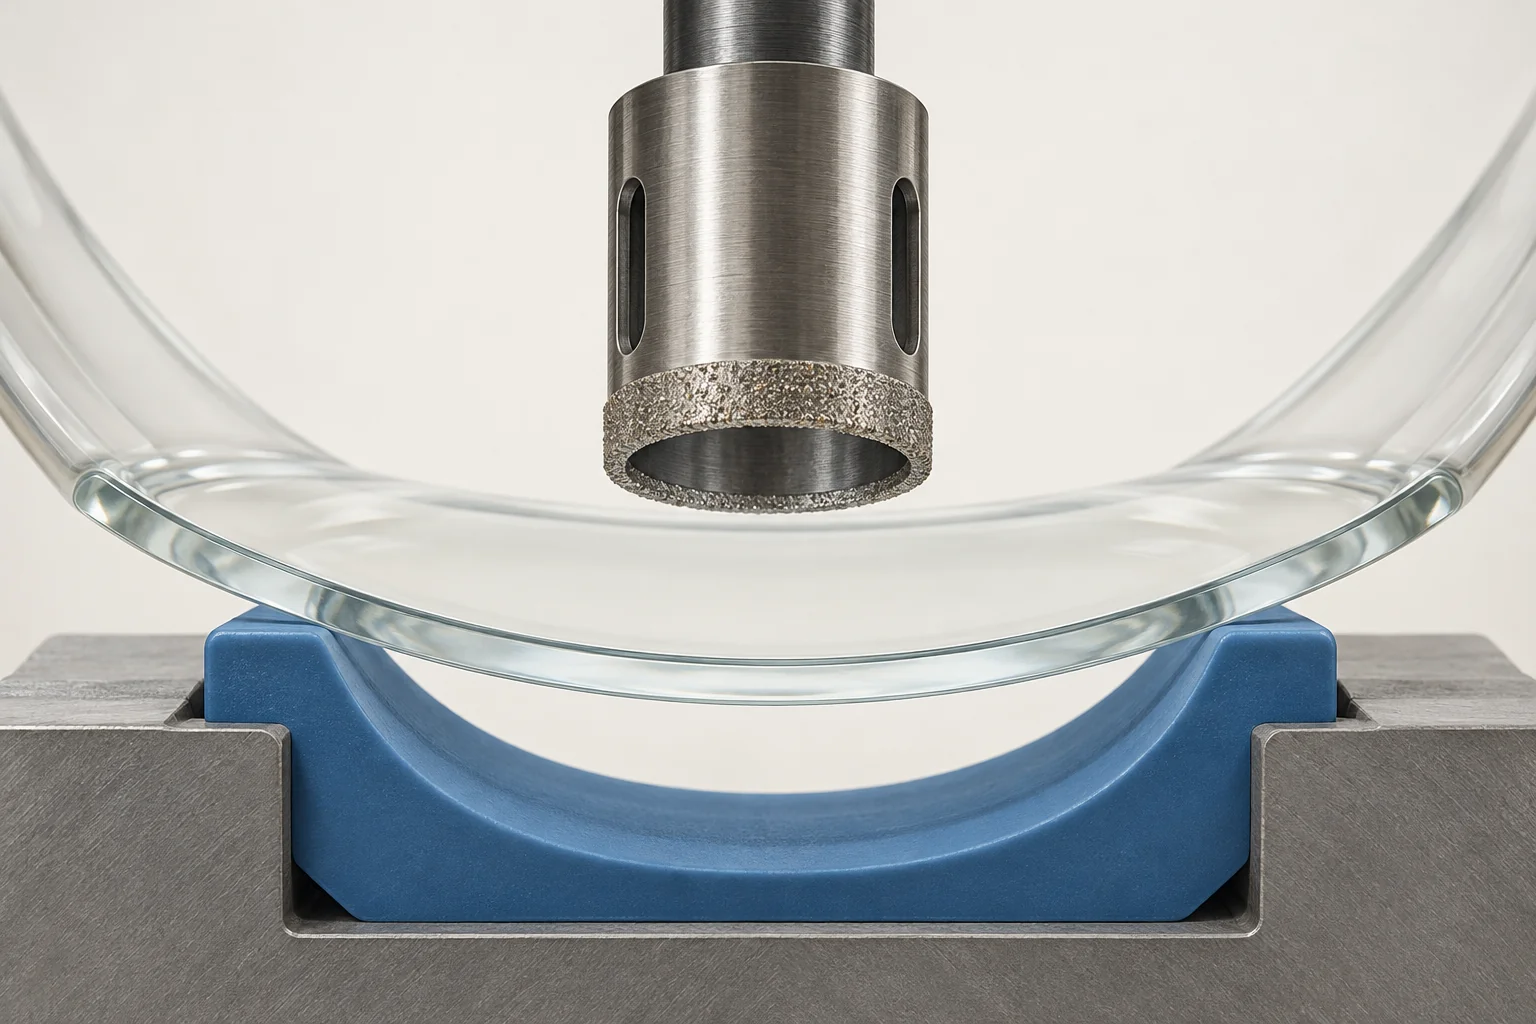
Руководство компании UKAM по алмазному корончатому бурению рассматривает подложку, контроль выхода, подачу СОЖ, центровку и состояние инструмента. Оно задает контекст механической обработки; его рекомендации не заменяют квалификацию оснастки или числовой режим работы для каждого изогнутого абажура. Потребуйте от специалистов по инструменту и технологиям обосновать настройки, используемые для вашей детали.
Резка: сохраняйте взаимосвязь между обрезкой и окончательной отделкой
Обрезанный край может проходить через другую операцию, прежде чем стать готовой кромкой. Определите промежуточный этап, чтобы инспектор не спутал припуск на обработку с окончательным условием приемки. Свяжите настройку резки с последующей настройкой отделки и задокументируйте перемещение деталей между ними.
Для испытаний выполняйте контроль в точках, необходимых для разграничения повреждений от резки, последующей отделки и обращения с деталью. Если оценивается только готовая деталь, команда может обнаружить дефект, не зная, когда он появился. Это предлагаемая стратегия диагностики, а не утверждение, что каждая деталь требует одинаковой последовательности контроля.
Снятие фаски: контролируйте тот элемент, который фактически указан в заказе
Определите инструмент или метод формирования притупления кромки, способ подачи детали и метод оценки готового профиля. Само по себе наличие фаски не гарантирует ее стабильность по периметру изогнутой кромки или от детали к детали.
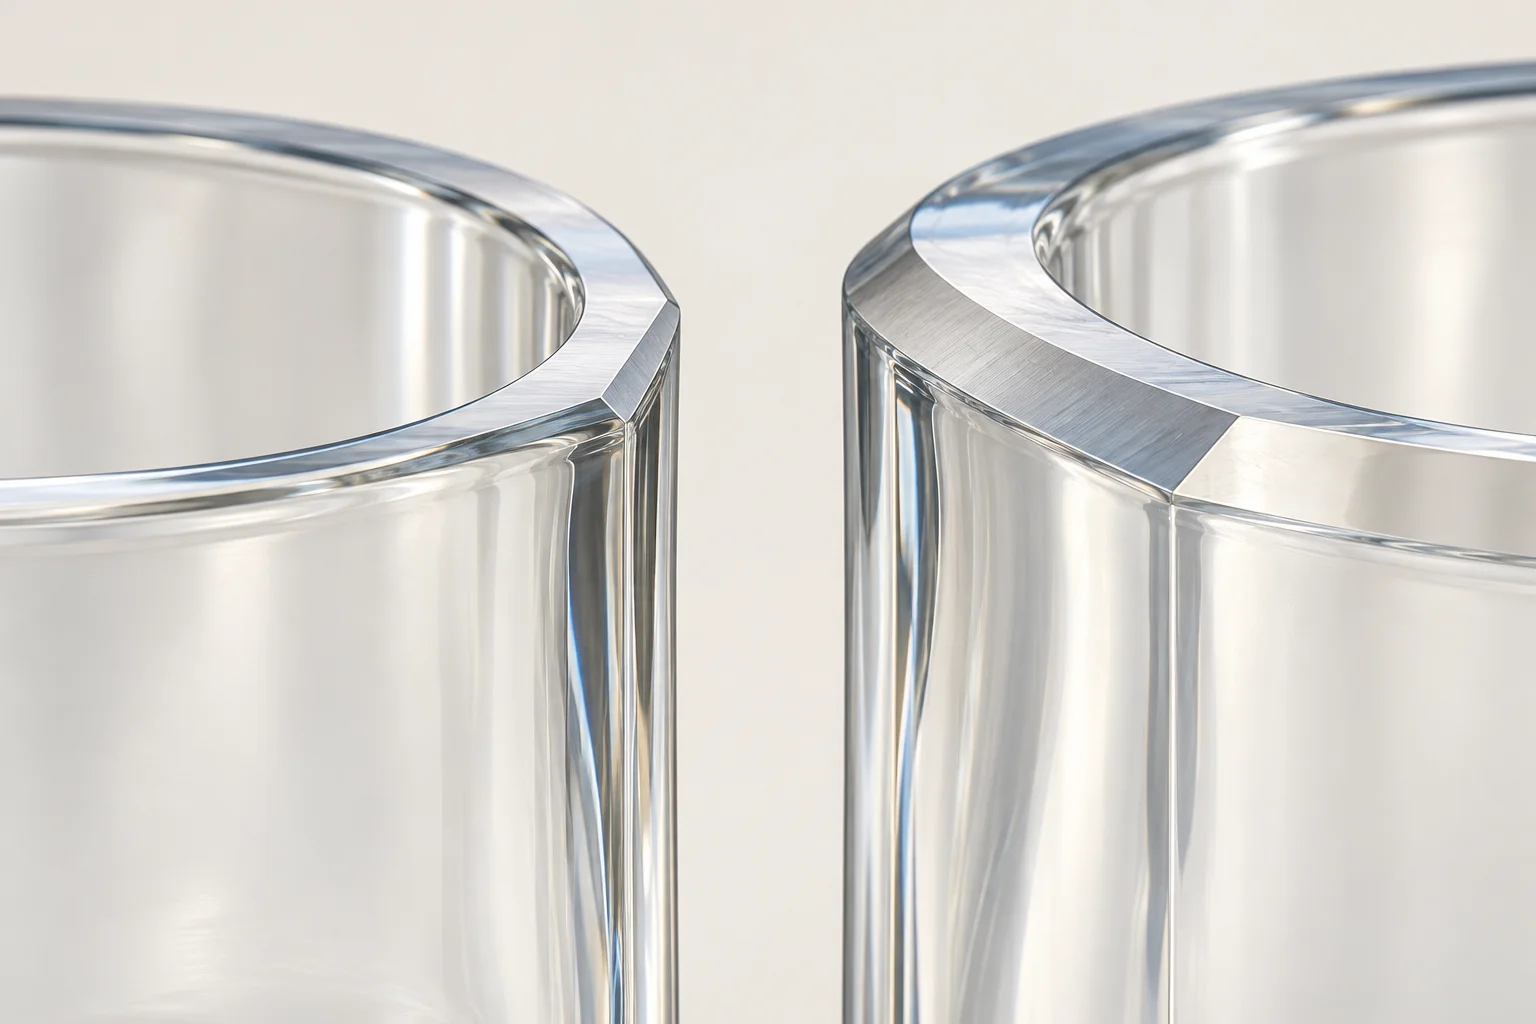
Согласуйте, какие наблюдения относятся к операции снятия фаски, а какие — к контролю готовой кромки. Детальный выбор между закруглением кромок, шлифованием и полированием остается в руководстве по выбору отделки кромок. Сохраняйте эту запись сфокусированной на воспроизведении выбранного элемента.
Используйте карту технологического процесса, позволяющую объяснить появление бракованной детали
Запись должна позволять проверяющему проследить путь сомнительной детали до настройки, использованной при ее изготовлении. Ниже приведен практический набор данных для адаптации с поставщиком. Используйте следующие обозначения для организации записей; владелец процесса предоставляет утвержденные параметры:
- Деталь и исходный материал: идентификатор детали, ревизия чертежа, ссылка на заготовку и заявленное входное состояние.
- Операция: характеристика производства, стадия процесса, станция и ревизия рабочих инструкций.
- Оснастка и инструмент: идентификатор оснастки, проверка посадки, идентификатор инструмента и соответствующая история состояния инструмента.
- Контролируемые переменные: валифицированные настройки или эксплуатационные пределы поставщика, а также метод их проверки.
- Осмотр: характеристика или категория дефекта, ссылка на образец, установка измерений, результат и порядок выполнения.
- Реакция: триггер остановки/задержки, идентификация поврежденной части, корректирующие действия и одобрение перезапуска.
Запись, выполненная после завершения партии, из памяти, менее надежна, чем та, что ведется по мере выполнения работы. Запрашивайте записи реального испытания с прослеживаемыми исправлениями, а не пустую форму компании, представленную как доказательство контроля.
Отслеживайте состояние инструмента и подачу охлаждающей жидкости как часть истории.
Идентификатор инструмента должен сохраняться после замены, заточки или настройки. Записывайте, когда произошли вмешательства и какие образцы были изготовлены до и после них. Это позволяет рецензенту изучить изменение, а не объединять все результаты в один необъясненный средний показатель партии.
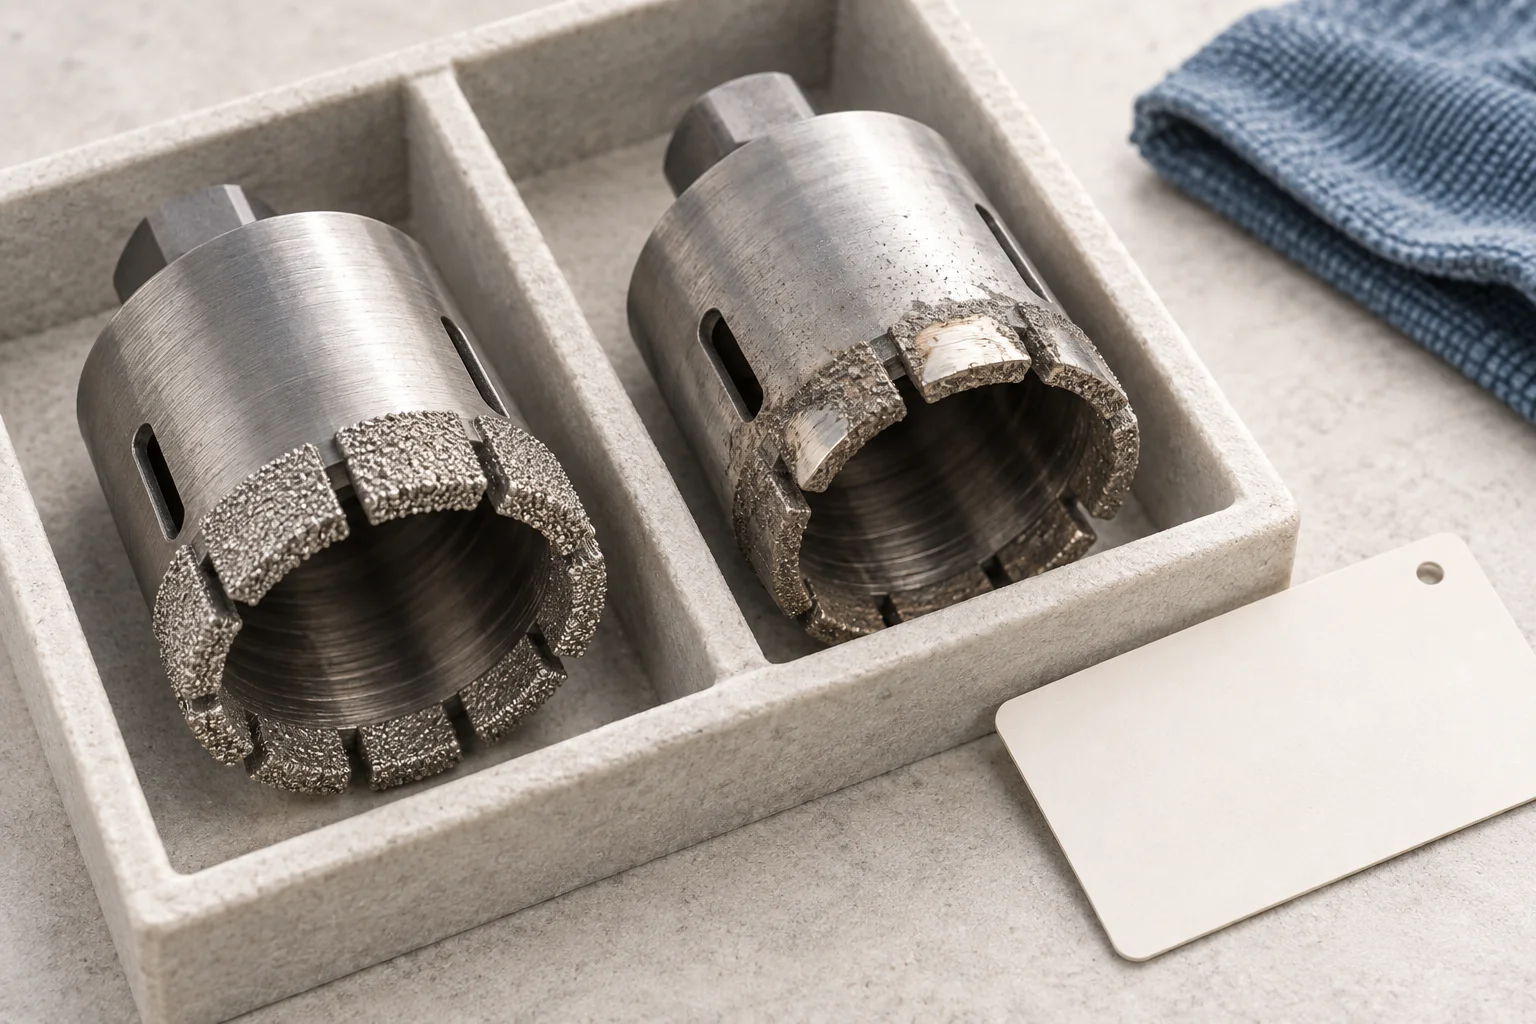
Руководство по выбору сверл UKAM рассматривает материал работы, инструмент и маршрут охлаждающей жидкости как связанные варианты применения. Для проверки закупки спрашивайте, какой режим мониторинга использует поставщик и какое доказательство вызывает необходимость обслуживания или замены. Не переносите заявленный срок службы инструмента на ваше стеклянное зеркало без представительного испытания.
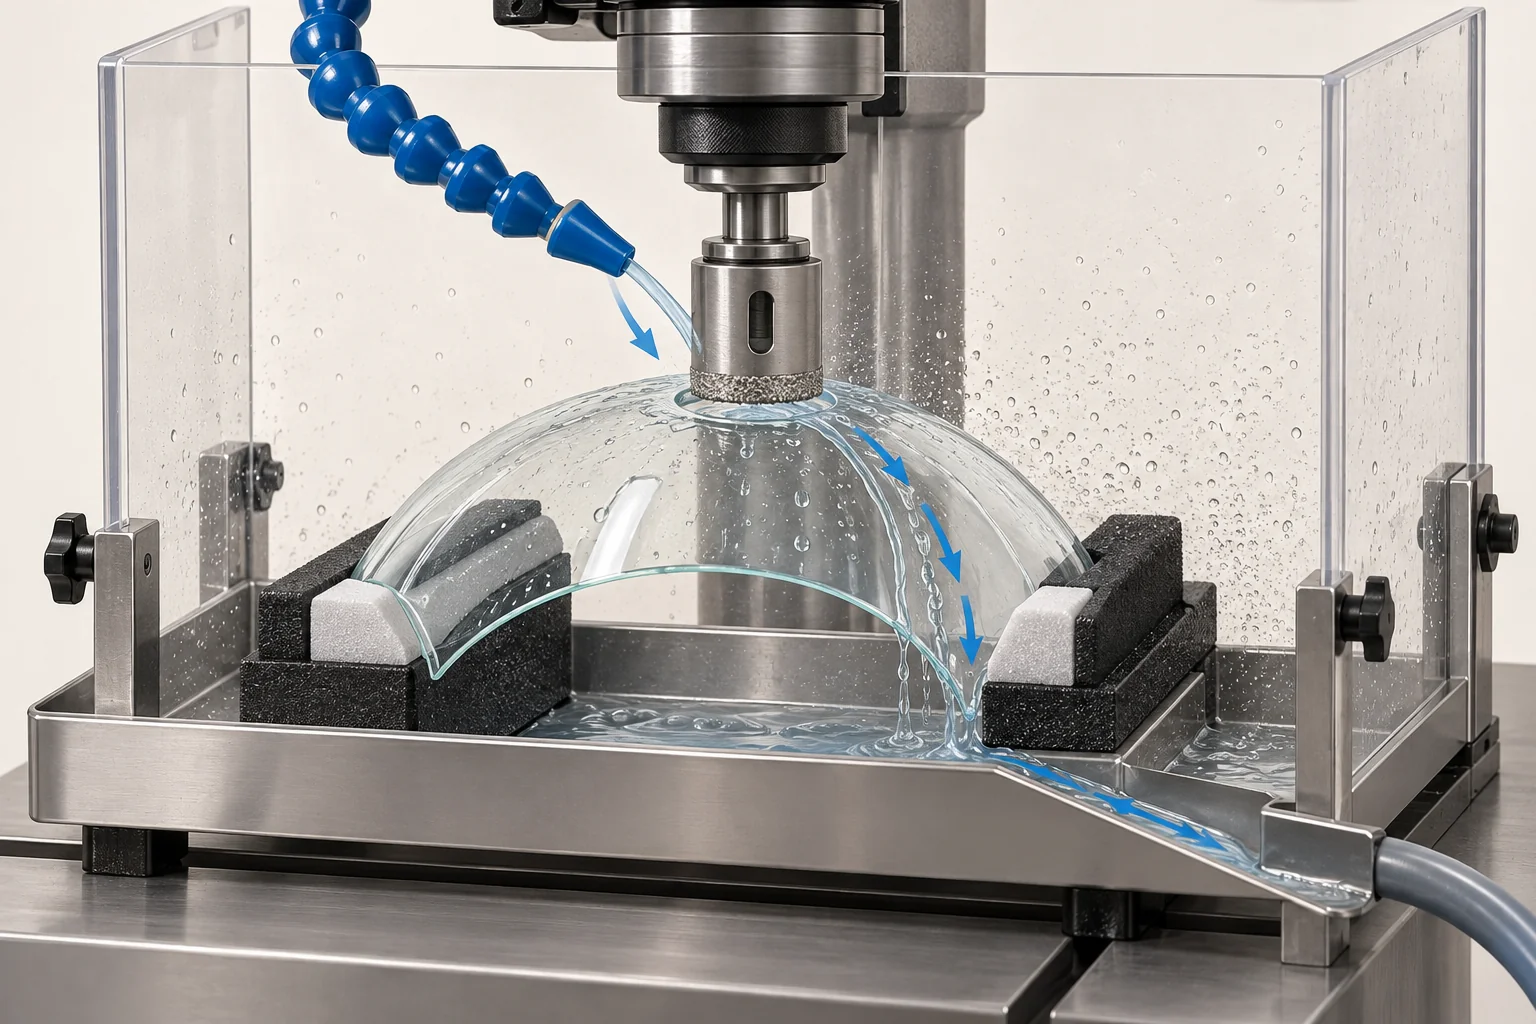
Если квалифицированный процесс использует охлаждающую жидкость, проверьте, как она достигает рабочего интерфейса. Фотография резервуара или насоса не показывает доставку. Спрашивайте, как проверяется доступ, состояние подачи, чистота и соответствующее обслуживание. Точная жидкость, пределы и проверки принадлежат к проверенным инструкциям владельца процесса.
Замена инструмента или охлаждающей жидкости может улучшить один результат, одновременно изменяя другой. Проверка перезапуска должна учитывать затронутые характеристики и дефекты, а не предполагать, что более чистый край свидетельствует о полном восстановлении процесса.
Проверьте метод измерения перед интерпретацией вариации обработки.
Когда два показания расходятся, обработка является одной из возможных причин вариации. Посадка детали, настройка прибора, ориентация при просмотре и метод измерения также могут влиять. Решение о производстве требует измерительного процесса, соответствующего оцениваемой характеристике.
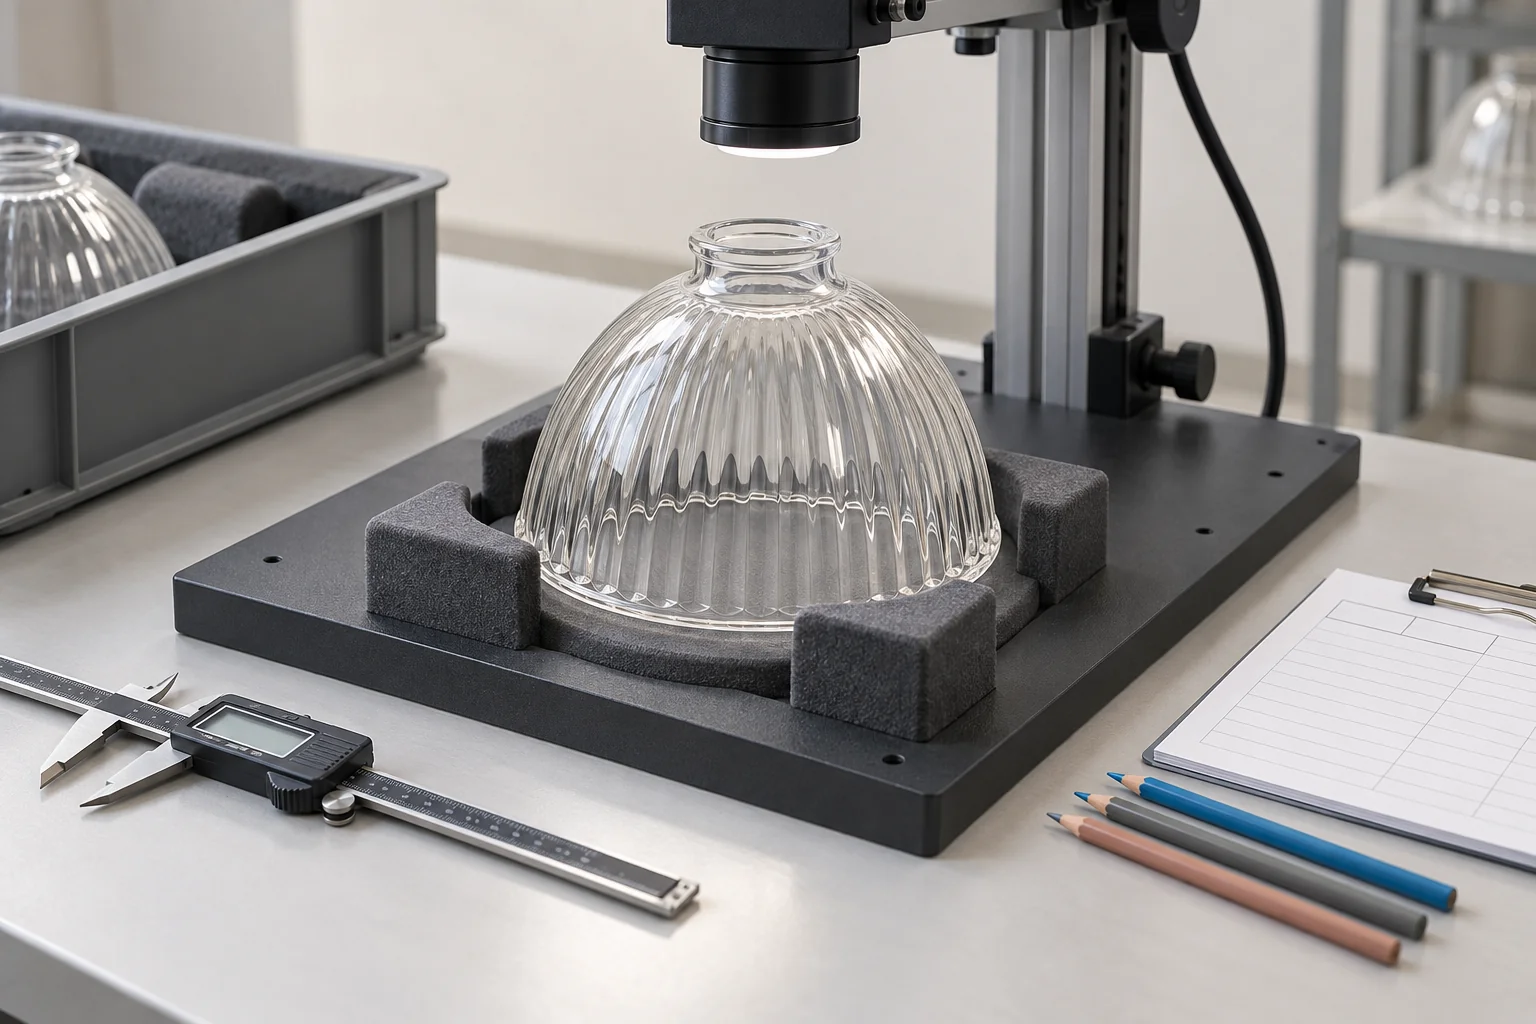
Руководство NIST по исследованию измерительных систем учитывает повторяемость, воспроизводимость, стабильность и смещение, включая влияние геометрии и настройки. Учитывайте это различие при оценке элемента из изогнутого стекла: сам по себе откалиброванный прибор не гарантирует достаточную повторяемость всей системы контроля в сборе.
Запросите исследование или демонстрацию, подходящие для данной программы. Возможно, потребуется оценить результаты повторных измерений, переустановки того же образца, работы разных квалифицированных операторов или использования эквивалентных приборов. План исследования и критерии приемки должны быть согласованы для конкретной задачи контроля.
Для визуальных дефектов выравнивайте освещение, условия просмотра, терминологию и примеры границ. Не рассматривайте совокупность субъективных мнений о проходе/непроходе как замену исследованию измерений по размерам.
Рассмотрите пилотный запуск в производственном порядке
Одобренный первый образец показывает, дал ли один настройка приемлемый результат в данный момент. Представительный пилотный запуск также должен учитывать, что происходит по мере продолжения работы и после изменений, ожидаемых в производстве.
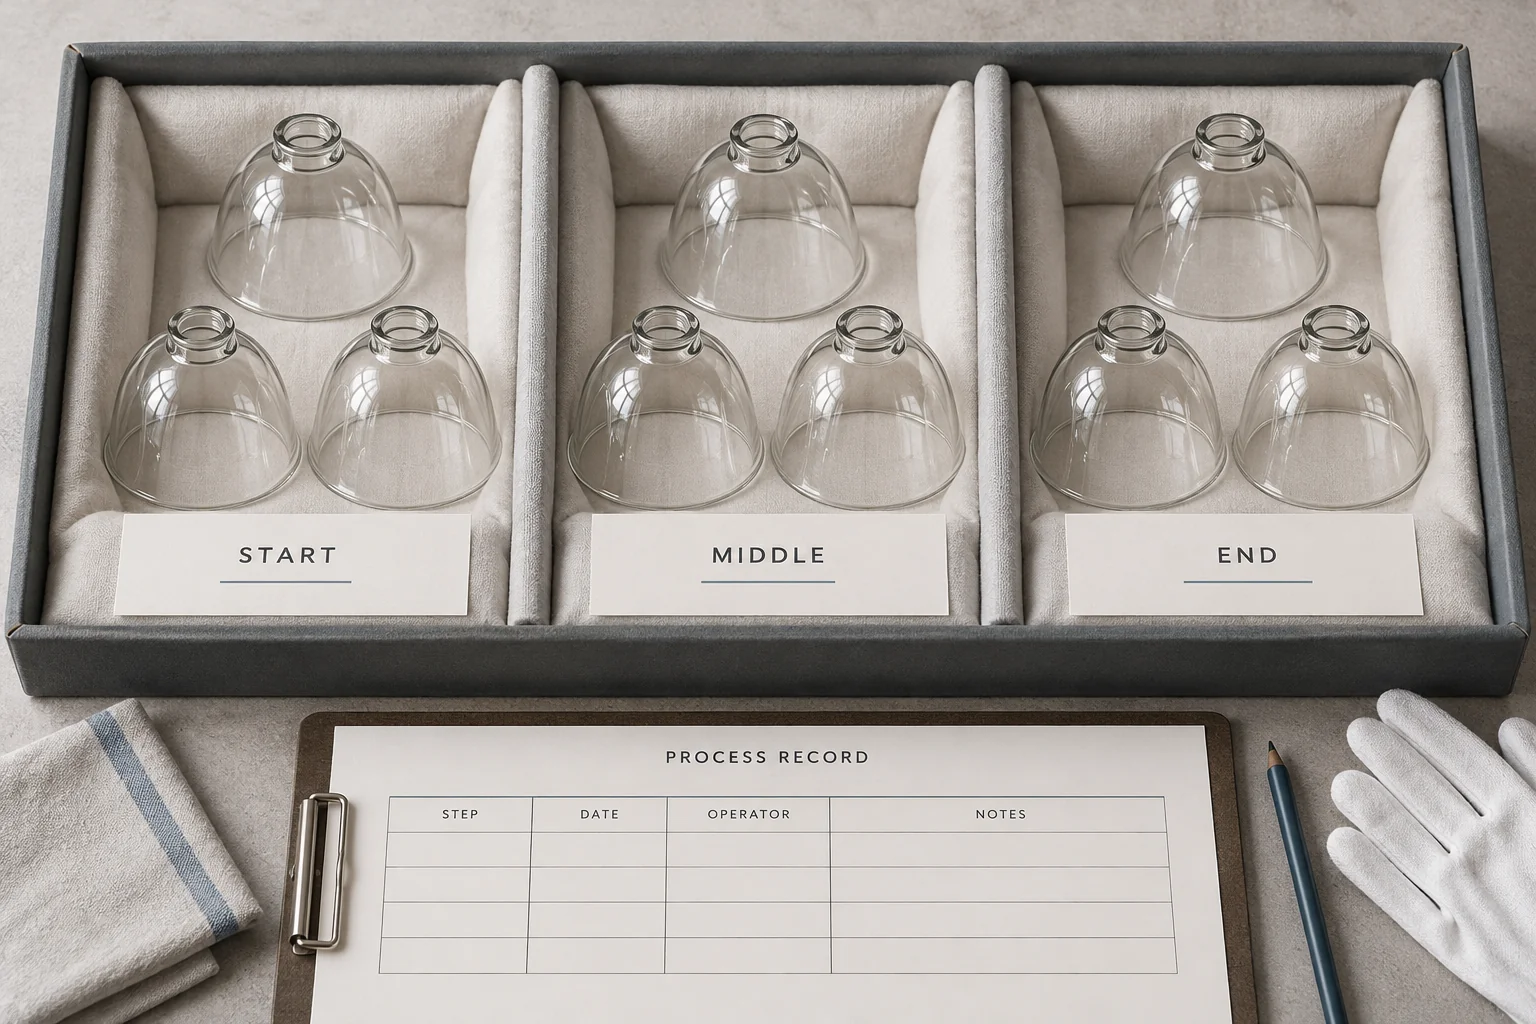
Запрашивайте упорядоченные наблюдения, а не только гистограмму или выбранные фотографии. Зафиксируйте, где расположены образцы в ходе запуска и где происходили вмешательства. Учитывайте запланированные заготовки, восстановление настроек, период использования инструмента, обработку и соответствующие изменения оператора при согласовании объема испытаний.
Держите подсчеты понятными: начатые изделия, изделия, соответствующие согласованным требованиям, брак, повторная обработка и отсутствующие или исключенные наблюдения. Если поставщик сообщает о выходе по урожайности, уточните, какие подсчеты входят в расчет и включены ли переработанные изделия. Здесь не устанавливается целевое значение урожайности или универсальный размер выборки.
Когда заказ слишком мал для надежных долгосрочных выводов, честно сообщайте о доказательствах. Ограниченное испытание может поддерживать явно ограниченное решение и дополнительную проверку; его не следует рассматривать как доказательство неограниченной будущей способности.
Отдельно стабильные результаты, индексы способности и приемка дефектов
Стабильное поведение и соответствие — это разные вопросы. Последовательный процесс может производить неправильный размер; короткая серия внутри допусков все равно может скрывать дрейф. NIST ставит оценку стабильности перед интерпретацией способности.
Если поставщик предоставляет Cp или Cpk, запросите основную характеристику, пределы спецификаций, упорядоченные данные, метод и предположения. Обсуждение способности по стандарту NIST объясняет, что общие индексы сравнивают стабильное вариационное поведение процесса с пределами спецификаций и зависят от предположений о данных.
Индекс диаметра отверстия не может установить допустимость выхода за границы сколов, трещин или царапин. Храните соответствующие критерии дефектов и записи инспекций отдельно. Аналогично, несколько измерений, сделанных повторно на одном изделии, не представляют те же доказательства, что и наблюдения на независимо произведенных изделиях.
Правило выпуска: принимайте утверждение о способности только для характеристики, условий процесса и доказательств, которые оно действительно охватывает. Записывайте любые ограничения рядом с одобрением. Этот руководящий документ не устанавливает универсальный порог Cpk для стеклянных плафонов.
Исследуйте дефекты, не объявляя причину только по внешнему виду
Выход скола, скол на раме при обрезке и неровный фаска — это наблюдения. Их внешний вид сам по себе не может доказать, что конкретный оператор, инструмент или настройка вызвали их.
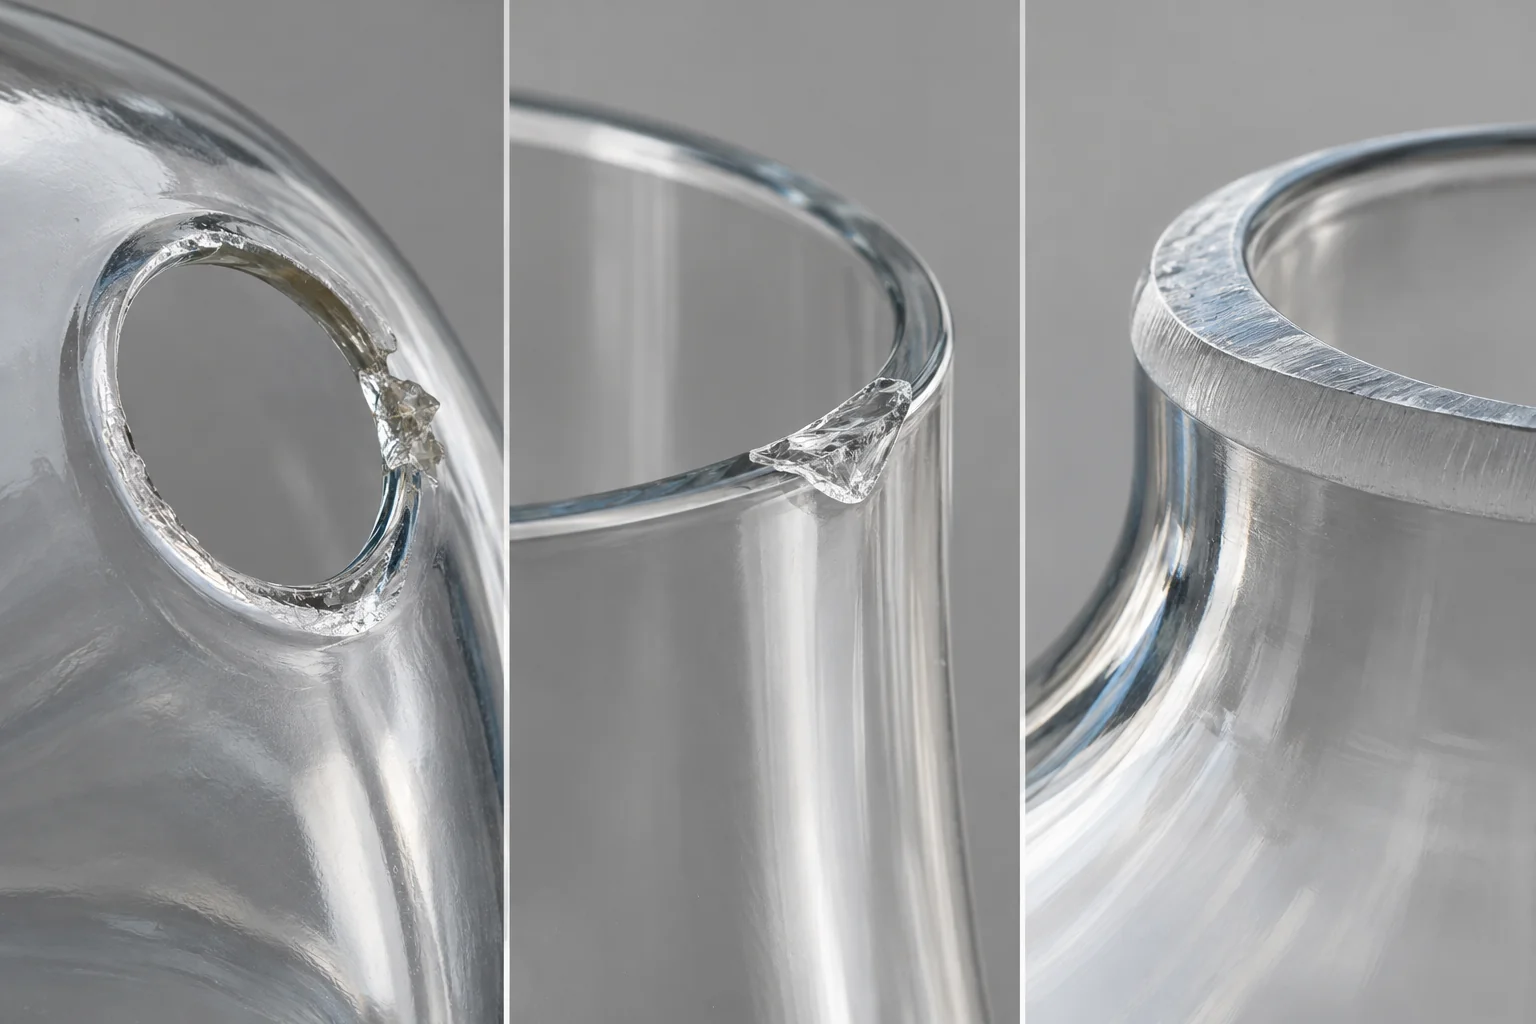
Используйте условную последовательность расследования:
- Идентифицируйте образец, элемент, стадию процесса и условия контроля.
- Определите последнюю зарегистрированную точку, в которой элемент соответствовал требованиям.
- Проверьте связанные записи о заготовках, приспособлениях, инструменте, режимах работы и обращении на предмет соответствующих изменений.
- Проверьте предполагаемое объяснение посредством согласованного расследования; задокументируйте доказательства, подтверждающие или опровергающие его.
- Локализуйте потенциально затронутые детали и определите проверку для возобновления работы перед выпуском дальнейших изделий.
Если предлагается доработка, требуйте утвержденный технологический маршрут и переоценку затронутых конечных требований. Удаление видимого дефекта может изменить размер, профиль кромки или другой пункт приемки. Успешный ремонт одной детали не дает автоматического разрешения на метод доработки всей партии.
Решите, что требует повторной квалификации при изменении процесса
Перечислите изменения, требующие рассмотрения до начала испытаний. В зависимости от программы, они могут включать другой источник заготовок, семейство инструментов, схему поддержки, обрабатывающую станцию, рабочее окно, метод контроля или субподрядчика.
Оцените, какие более ранние выводы изменение может сделать недействительными. Измененное контрольное гнездо может потребовать пересмотра метода измерения. Другая схема поддержки может повлиять на расположение и наблюдения за кромками. Пересмотренный последующий процесс может потребовать повторной проверки готовой детали. Поручите ответственным специалистам определить доказательства, необходимые для каждого случая.
Гипотетический анализ замены инструмента
Предположим, что опытная партия колоколообразных абажуров включает замену инструмента. Результаты по общему диаметру остаются приемлемыми, но зарегистрированные наблюдения за выходом стружки меняются после вмешательства. Это иллюстративный сценарий анализа, а не результат производства JX.
Покупатель должен запросить записи о порядке выполнения работ и историю замены/настройки перед принятием сводки по всей партии. Поставщик должен расследовать изменение и применить согласованные правила локализации и возобновления работы. Соответствие диаметра само по себе не разрешает отдельную проблему со стружкой.
Вопросы о квалификации механической обработки стеклянных абажуров
Доказывает ли оборудование с ЧПУ повторяемость процесса?
Нет. Идентификация оборудования — это лишь часть доказательств. Предполагаемый материал, приспособление, состояние инструмента, метод работы и система контроля все еще должны быть связаны с репрезентативными результатами.
Может ли один утвержденный образец разрешить отгрузку оптового заказа?
Он может служить эталонным образцом, но покупатель и поставщик должны согласовать, какие дополнительные доказательства требуются для заказа. Один образец не описывает вариативность в ходе партии или после ожидаемых переналадок.
Достаточно ли отчета Cpk для просверленного отверстия в стекле?
Только для характеристик и условий, которые она правомочно оценивает. Изучите исходные данные и допущения, а затем отдельно проверьте сколы, трещины и другие обязательные наблюдения.
Должен ли каждый стеклянный абажур использовать один и тот же план выборки?
Нет. План должен отражать объем производства, соответствующие риски, характеристики, доступные данные и принимаемое решение. Укажите план и его ограничения, а не копируйте универсальное количество деталей.
Как покупатели могут оценить небольшую партию разработки?
Используйте прослеживаемые образцы и упорядоченные записи, определите, что может показать ограниченное испытание, и согласуйте любые дополнительные проверки или подтверждающие данные. Не выдавайте малую опытную партию за полноценное исследование долгосрочных возможностей.
Можно ли квалифицировать субподрядный этап механической обработки?
Да, если ясны ответственность, фактический источник обработки, прослеживаемость и доступ к согласованным доказательствам. Подтвердите, какие изменения у субподрядчика требуют уведомления и проверки.
Должен ли поставщик следовать онлайн-таблице скорости сверления?
Онлайн-таблица может послужить ориентиром для предварительного анализа специалиста. Производственные инструкции должны быть обоснованы для используемого инструмента, состояния стекла, сформированной геометрии и проверенной настройки. Общая таблица не является доказательством квалификации программы.
Выпуск определенного технологического процесса механической обработки с определенным пакетом подтверждающих данных
Проверка должна завершаться указанием конкретной настройки, метода контроля, подтверждающего решение, прослеживаемых результатов испытаний и реакции на изменения или сбои. Зафиксируйте, является ли решение одобрением разработки, ограниченным выпуском или согласованным серийным выпуском.
Храните редакции чертежей и утверждений вместе. Контрольный список технического чертежа помогает определить деталь; доказательства процесса объясняют, как поставщик продемонстрировал согласованный результат. Ни одно из них не заменяет другое.
Отправьте требование к механической обработке на рассмотрение по конкретному проекту
Компания JX указывает нестандартные выдувные стеклянные абажуры вручную среди своих производственных предложений. Для детали, требующей постобработки, попросите команду оценить предложенную операцию и подтвердить технологический маршрут и ответственного исполнителя. Данное руководство не гарантирует, что каждая описанная операция доступна на собственном производстве или возможна для каждого абажура.
Отправьте ревизию чертежа, заявленные требования к стеклу и обработке, сформированную геометрию, подлежащие обработке элементы, объемы заказов и предполагаемое использование приспособлений. Добавьте доказательства, которые вы ожидаете: прослеживаемость настройки, предлагаемый план пилотного проекта, записи проверок и соглашение об уведомлении об изменениях. Укажите характеристики, требующие дополнительной проверки, и любые сроки, влияющие на программу изготовления образцов.
По поводу запроса на сверление и механическую обработку стеклянного абажура запросите коммерческое предложение, в котором разделены пробные работы, разработка оснастки или приспособлений, серийное производство и контроль качества. Изучите эти пункты сметы, прежде чем соглашаться на допуски, скорость выпуска продукции или сроки поставки.
Запросить анализ технологичности механической обработки