Recuit du verre pour les abat-jours : Tests de résistance pour réduire les défaillances sur le terrain
Le recuit du verre réduit les contraintes résiduelles en maintenant le verre formé dans une plage de température appropriée et en contrôlant son refroidissement. Pour vérifier la qualité du recuit d’un abat-jour, examinez le dossier de processus du lot ainsi qu’un examen approprié des contraintes résiduelles. Ensemble, ils permettent d’identifier un problème de processus avant l’assemblage ou l’expédition. Le luminaire fini doit encore être validé pour ses charges thermiques et mécaniques.
Un abat-jour peut sembler acceptable, correspondre à la taille d’ouverture nominale et laisser un ingénieur avec des questions sans réponse : Le ajusteur épais a-t-il été suffisamment recuit ? Le résultat de la contrainte peut-il être reproduit ? La finition a-t-elle endommagé le rebord ? La bague de retenue charge-t-elle le verre de manière inégale ?
Pour les responsables de production et le personnel technique, le processus de recuit du verre pour les abat-jours doit se conclure par une décision d’acceptation liée à la pièce réelle. “ Refroidi au four ” ne fournit pas suffisamment d’informations pour libérer une commande d’ingénierie ou d’éclairage extérieur.
Que change le recuit dans un abat-jour en verre ?
Pendant le refroidissement, les différences de température à l’intérieur d’une pièce en verre formée peuvent laisser des contraintes internes. Le recuit permet de relâcher ces contraintes avant qu’un refroidissement contrôlé ne limite la contrainte restante à température ambiante. La explication du Musée du Verre de Corning sur le recuit décrit pourquoi un refroidissement rapide peut rendre le verre vulnérable à la rupture, y compris lors de chocs mécaniques ou thermiques ultérieurs.
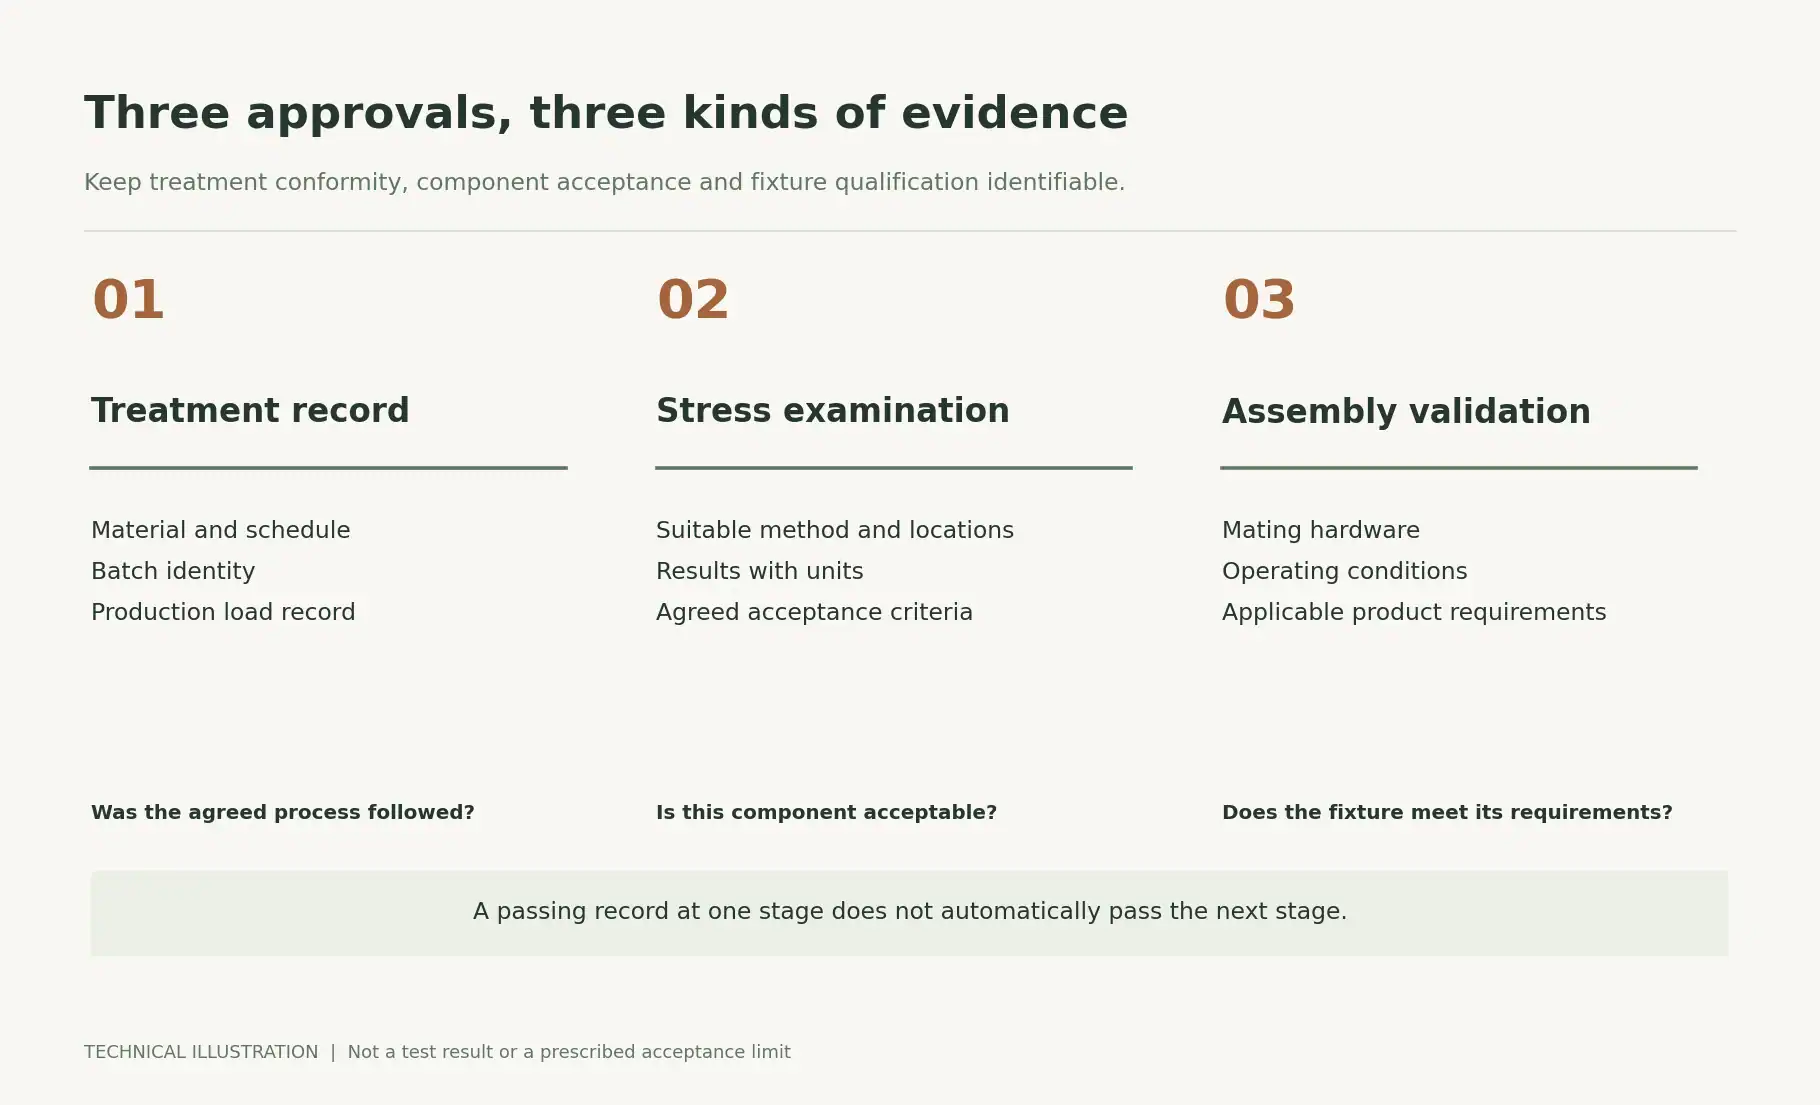
Pour l’achat et la production, posez trois questions séparées :
Le traitement spécifié a-t-il été effectué ?
Preuves à demander : Dossier de processus lié au lot et planning approuvé
Décision qu’il soutient : Conformité du processus
La contrainte restante est-elle acceptable ?
Preuves à demander : Méthode d’examen, emplacements mesurés et critères convenus
Décision qu’il soutient : Acceptation du composant
L’abat-jour fonctionnera-t-il dans le luminaire ?
Preuves à demander : Validation de l'assemblage et de l'application
Décision qu’il soutient : Qualification du produit
Réussir une vérification ne répond pas automatiquement aux deux autres. Maintenez ces approbations identifiables dans le rapport d'échantillon et la spécification d'achat.
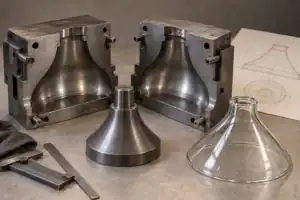
Pour la séquence plus large allant de la mise en forme à la finition, voir comment les abat-jour en verre sont fabriqués. Ce guide se concentre sur les preuves nécessaires pour approuver l'étape de recuit.
Pourquoi une température de four ou un cycle de temps est insuffisant
Demandez au fournisseur quelle gamme de verre, quelle géométrie et quel arrangement de chargement le calendrier proposé couvre. Un cycle décrit uniquement comme “ deux heures ” n'identifie pas ses conditions de maintien, ses étapes de refroidissement ou sa relation avec la charge de production.
Le point de recuit et le point de contrainte sont des caractéristiques du matériau. ASTM C336-26 décrit leur détermination par l'allongement de fibre et identifie le développement du programme de recuit comme une utilisation des données résultantes. Il ne fournit pas une recette universelle pour le four à abat-jour.
La revue du processus doit répondre à :
- Quelle spécification de matériau supporte la plage de température sélectionnée ?
- Quelles sections de paroi et transitions ont été considérées lors de la qualification du cycle ?
- Comment la charge du four est-elle organisée, et quels changements nécessitent une revue ?
- Quelles informations de température enregistrées sont disponibles pour le lot ?
- Quels résultats de contrainte finale démontrent que le programme est adapté ?
Un capteur de four enregistre la température à son emplacement. Demandez comment le fournisseur a établi que son enregistrement représente la charge pertinente ; ne supposez pas qu'il mesure directement la température de chaque abat-jour.
Si un fournisseur propose un traitement plus long, demandez quelle caractéristique ou quel résultat de test le justifie. Convenez du résultat attendu et des preuves à l'appui, puis établissez le calendrier par le biais de la qualification du processus.
Où doit-on examiner les contraintes résiduelles ?
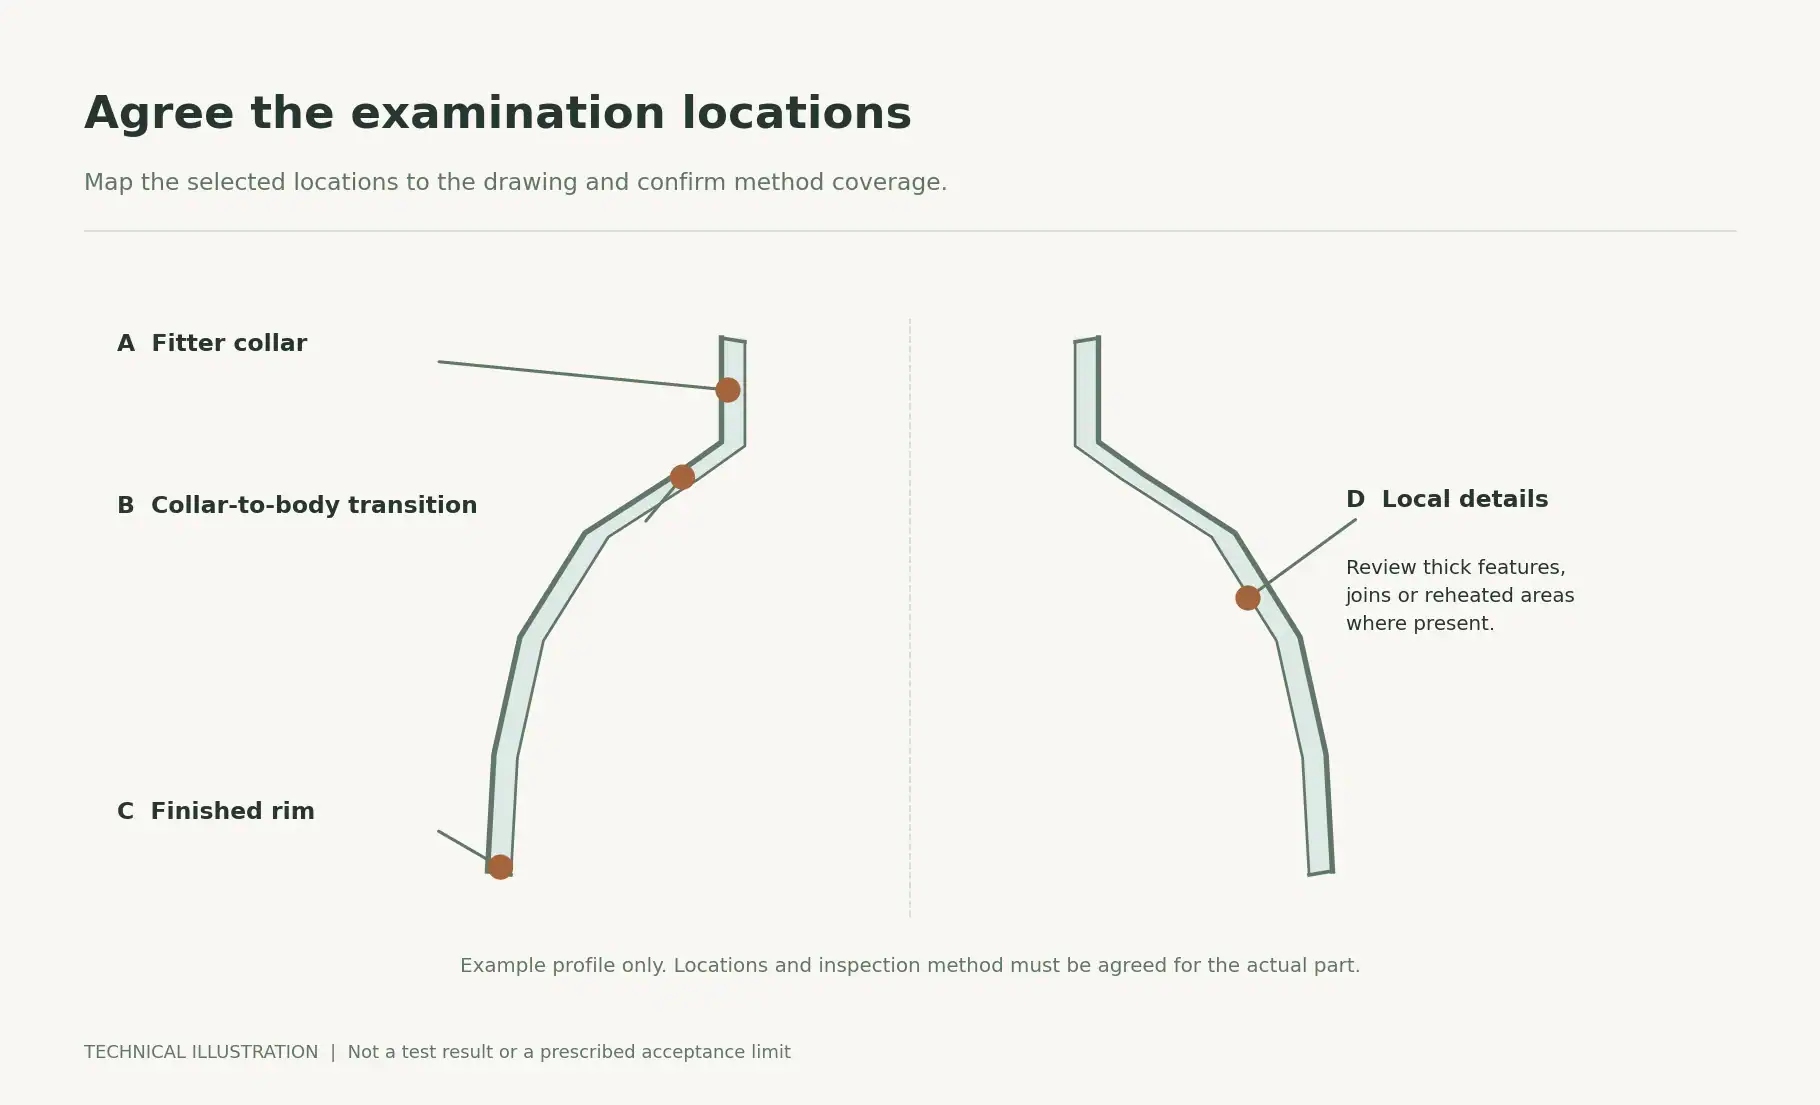
Indiquez les emplacements d'examen sur un croquis ou un dessin. Demander “ un test de contrainte ” laisse trop de marge d'interprétation pour le fournisseur et l'acheteur quant aux différentes parties à inspecter.
Les emplacements utiles à considérer lors de la qualification incluent le collet de montage, la transition entre le collet et le corps, le rebord, les caractéristiques décoratives épaisses localement et les zones associées à l'assemblage ou au réchauffage. L'équipe technique responsable doit confirmer quels emplacements la méthode choisie peut examiner de manière significative.
Utilisez la Revue de l'épaisseur de paroi et des tolérances pour identifier la géométrie nécessitant une attention. Un examen de contrainte et une inspection dimensionnelle peuvent utiliser les mêmes étiquettes d'emplacement, ce qui facilite la comparaison des résultats sans les traiter comme la même mesure.
Pour un nouveau profil, demandez des vues couvrant les emplacements convenus. Conservez l'orientation de la pièce, la configuration de l'instrument et l'identité de l'échantillon avec les images. Une photographie de la zone transparente la plus simple peut omettre la caractéristique qui contrôle la décision d'acceptation.
Si un emplacement ne peut pas être évalué de manière fiable, identifiez-le dans le rapport et convenez de la façon dont il sera évalué avant d'accepter le composant.
Que peut vous dire un polariscope ?
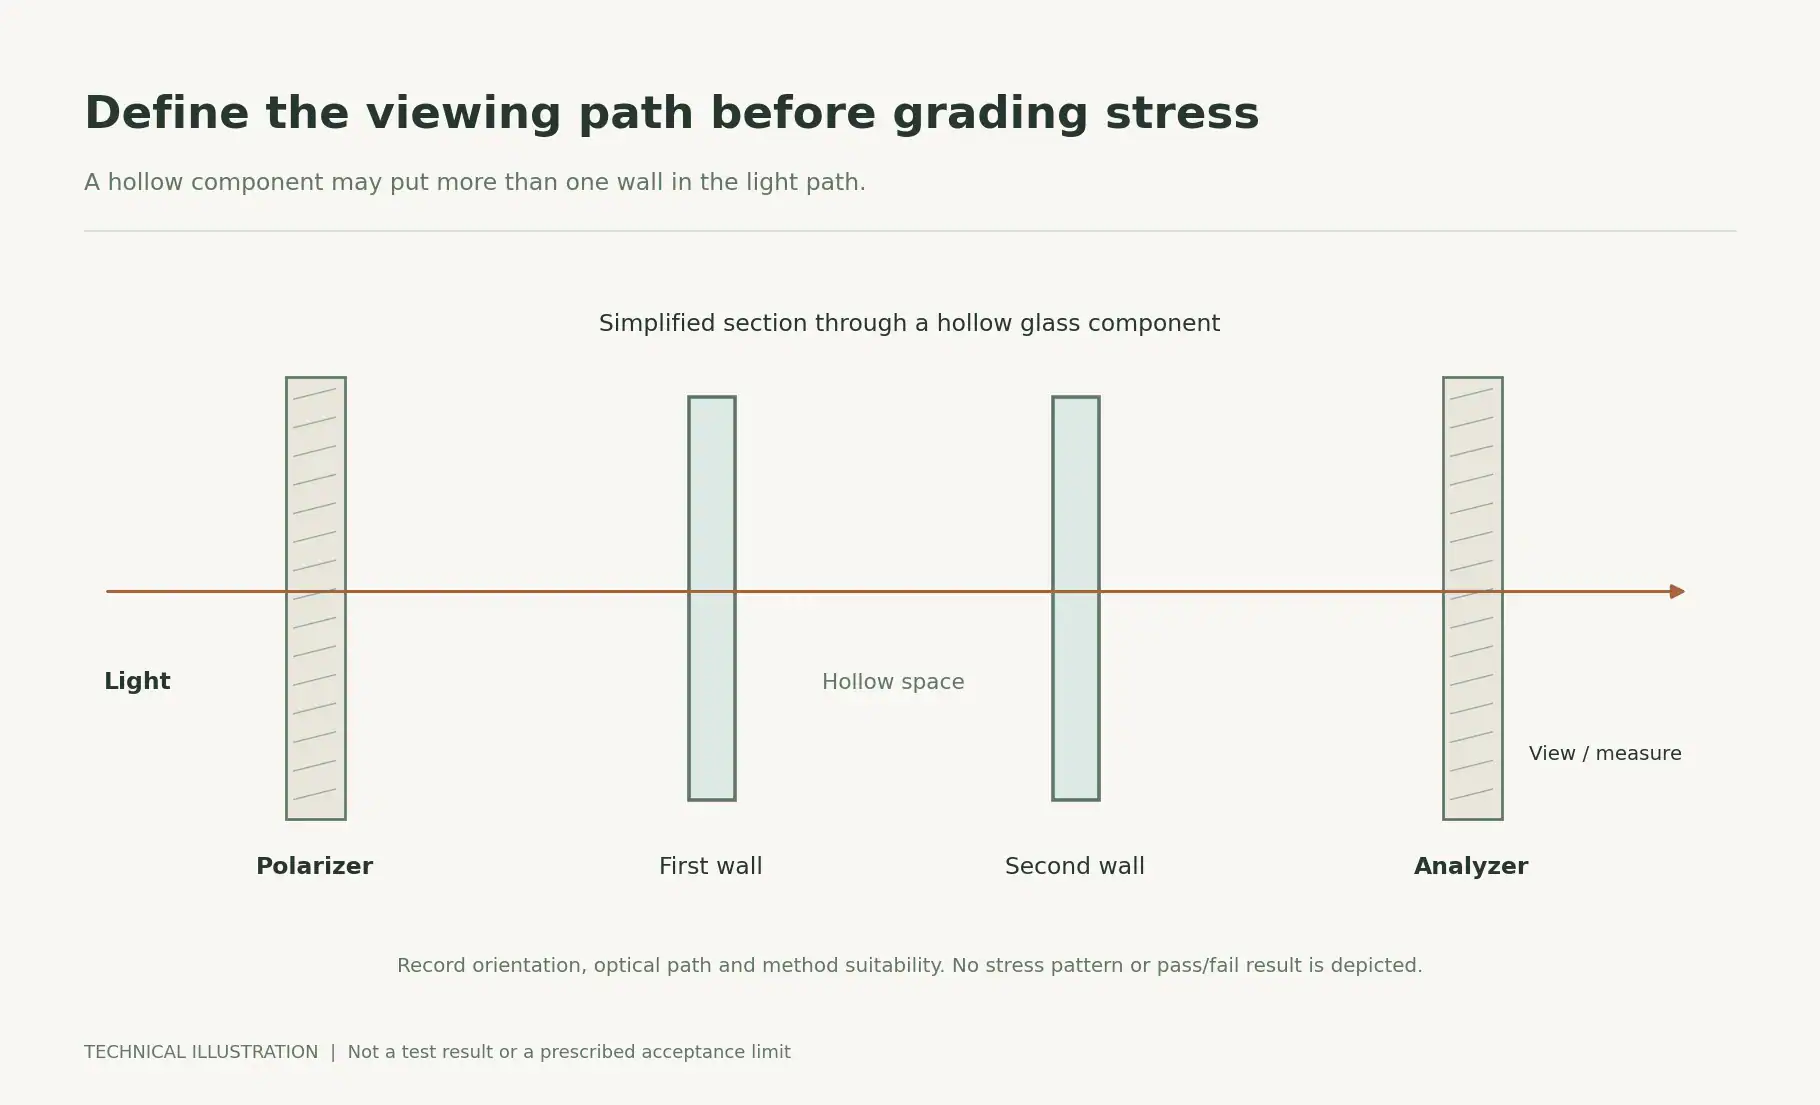
Un polariscope utilise la lumière polarisée pour révéler les effets associés à la biréfringence de contrainte. Son résultat nécessite une interprétation selon une méthode définie. La retardation optique est influencée par l'état de contrainte, le trajet optique et le matériau ; une image colorée seule n'est pas une mesure de résistance directe. La directive SCHOTT TIE-27 sur la contrainte dans le verre optique explique ces relations. Ses spécifications pour le verre optique ne doivent pas être copiées comme limites d'acceptation pour un abat-jour.
Pour un abat-jour creux et courbé, demandez au laboratoire de documenter le trajet lumineux et comment la forme influence l'interprétation. La couleur, l'opacité, la texture et les revêtements nécessitent également une vérification de la compatibilité de la méthode avant qu'un plan d'inspection de production ne soit convenu.
Maintenez la capacité de repérer le dépistage et l'acceptation quantitative
Le dépistage visuel peut être utile pour la comparaison avec une référence approuvée dans des conditions contrôlées. Si l'acceptation nécessite un résultat numérique, spécifiez également la méthode quantitative et les unités de rapport.
ASTM C148-17(2022) couvre l'examen polarisoscopique des contenants en verre et inclut la comparaison à l'aide d'un polariscope et la détermination à l'aide d'un polarimètre. Son application déclarée concerne le verre de conteneur en soda-lime-silice commercial, avec une utilisation pour d'autres produits de composition similaire décrite dans sa section de signification. La pertinence pour un abat-jour particulier doit être établie ; la simple citation ne certifie pas un abat-jour ou un luminaire.
Demandez si la valeur rapportée est la retardation, la retardation normalisée par le trajet optique ou une contrainte calculée. Les nanomètres, nanomètres par centimètre et mégapascals décrivent des quantités différentes. Toute conversion nécessite les hypothèses de la méthode et les informations appropriées sur le matériau.
Ne pas adopter une limite générique “ en dessous de 50 nm/cm ” ou similaire provenant d’un autre produit. Convenir du critère avec l’ingénieur responsable et le fournisseur de tests pour le matériau, la géométrie et l’application spécifiés.
Rédiger un rapport de contrainte qu’un autre technicien peut reproduire
Un rapport doit permettre à un second technicien d’identifier la pièce, de répéter l’examen et de prendre une décision d’acceptation en utilisant la même spécification.
Composant
Numéro de pièce, révision du dessin, matériau et finition
Traçabilité
Lot de production, fiche de traitement et identifiants d’échantillons
Méthode
Procédure, édition applicable et toute adaptation convenue
Configuration
Instrument, statut de vérification, orientation et conditions de visualisation
Couverture
Emplacements examinés, hypothèses sur le chemin optique et zones inaccessibles
Résultats
Observations ou valeurs avec unités et images de support
Décision
Critère d’acceptation, résultat de réussite/échec et réviseur autorisé
Conserver les images de référence liées à la même procédure. Une photographie avec un éclairage, une exposition ou une orientation différente peut ne pas être adaptée pour évaluer un lot ultérieur.
Lors de l’approbation d’échantillons, demander au fournisseur de montrer comment un résultat limite est escaladé. Si la production et l’inspection entrante ne sont pas d’accord, les deux équipes doivent disposer d’une procédure de vérification définie et d’un responsable de décision avant que l’expédition ne devienne urgente.
Pourquoi un recuit acceptable ne garantit pas la compatibilité de l’assemblage
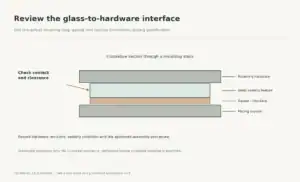
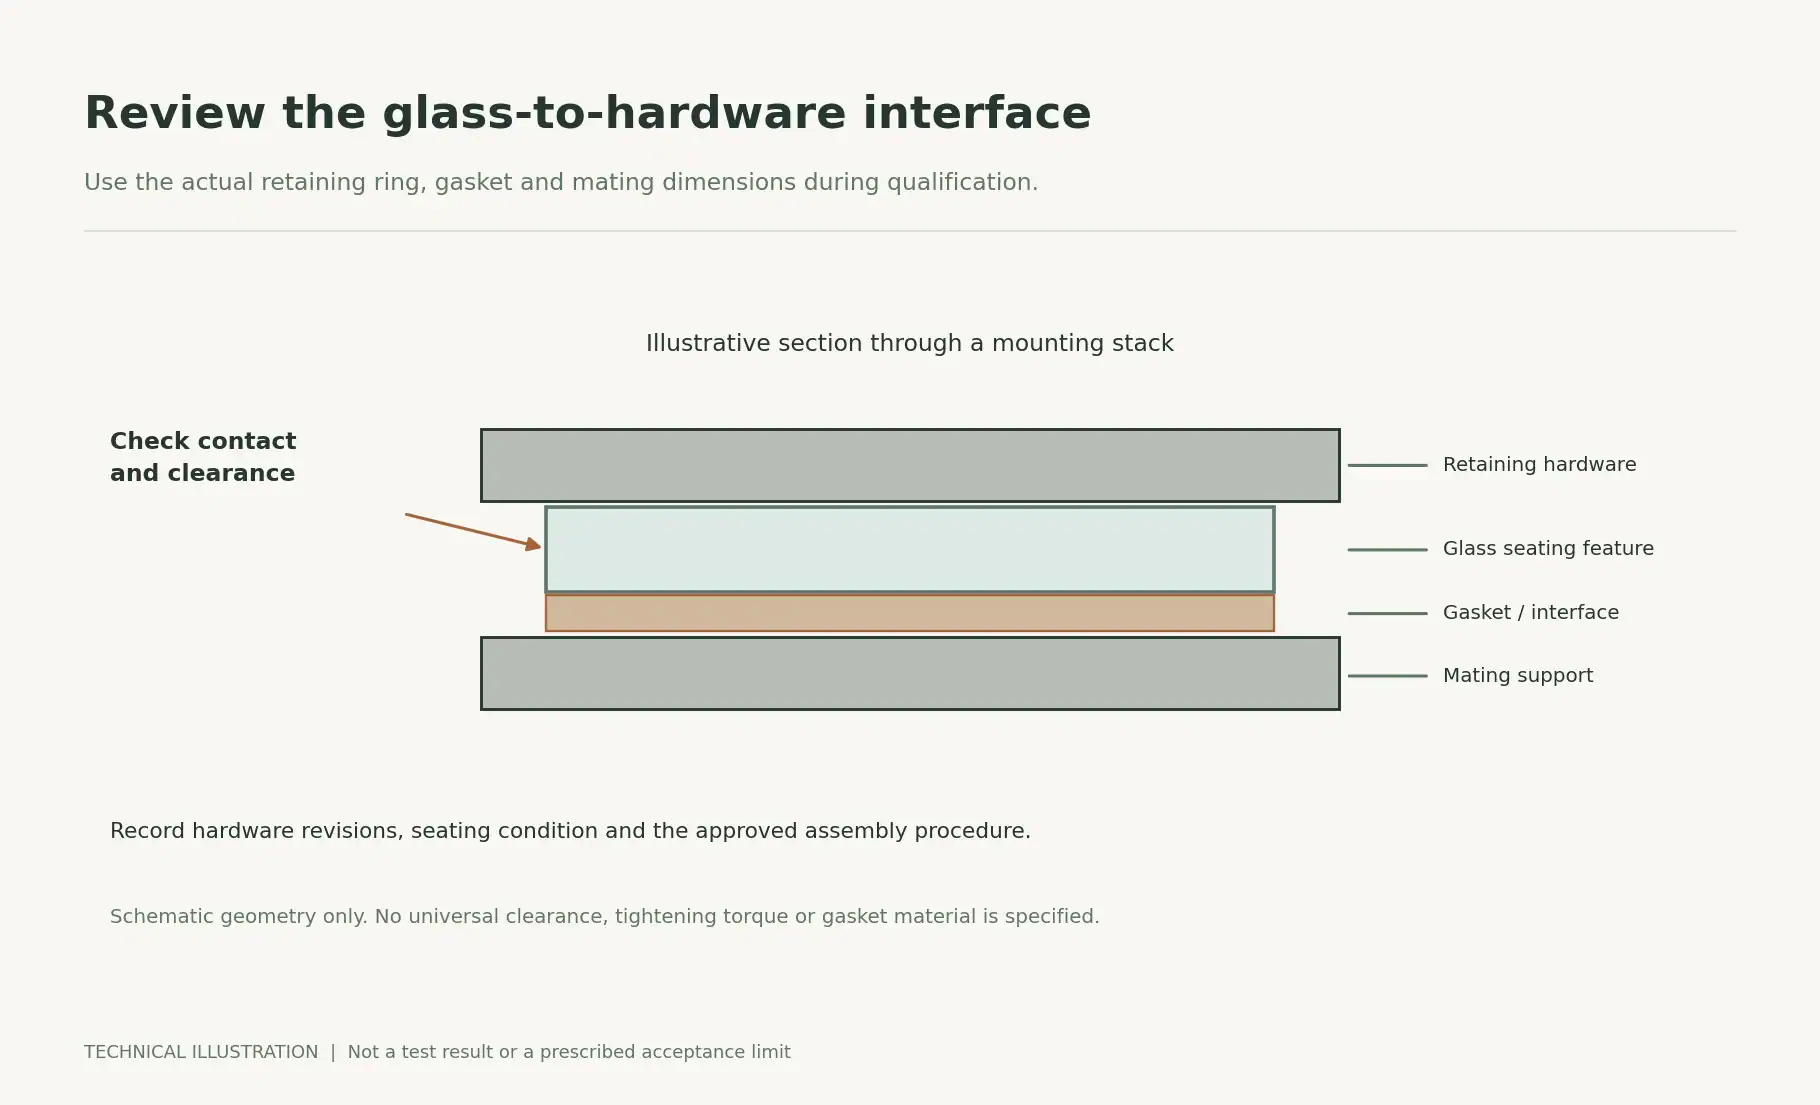
Inspecter séparément l’interface de montage. Un résultat satisfaisant en contrainte résiduelle ne peut pas établir qu’un ajusteur dispose d’un jeu adéquat, qu’un joint distribue la charge ou que la jante finie n’est pas endommagée.
Les Conseil TIE-33 sur la résistance du verre explique la relation entre les défauts de surface et la défaillance sous charge de traction. C'est une raison de vérifier le fini de bord spécifié avec les preuves de recuit, en particulier à l'interface de retenue. Ses données d'essai sur les matériaux optiques ne sont pas des évaluations de résistance pour la teinte achetée.
En tant qu'exemple illustratif d'ingénierie, considérez un globe avec un rapport de contrainte satisfaisant qui se fissure après que son anneau de retenue a été serré. Étudiez le motif de contact, les dimensions d'ouverture, l'état du rebord, la quincaillerie et la procédure d'assemblage. Le résultat ne prouve pas en soi que le recuit était inadéquat.
Utilisez la quincaillerie de fixation lors de la qualification et enregistrez :
- Où le siège de l'ombre se trouve et où il contacte le métal ou le matériau du joint.
- Quelles dimensions contrôlent le jeu et la retenue.
- Comment la force de serrage ou de retenue est contrôlée.
- Si l'installation et le retrait provoquent des dommages visibles.
- Quelles révisions de la quincaillerie et du joint ont été utilisées.
Spécifiez une valeur de serrage uniquement lorsque l'assemblage a une exigence établie. Un couple universel copié d'un autre ajusteur peut créer une autre variable non contrôlée.
Quels contrôles supplémentaires sont importants pour les luminaires extérieurs ?
L'examen des contraintes résiduelles, les tests de choc thermique et la validation de l'assemblage répondent à des questions différentes. Gardez leurs résultats séparés dans le dossier de qualification.
Pour une conception extérieure, définissez l'exposition prévue avant de demander un test thermique : orientation de fonctionnement, source lumineuse, boîtier, conditions ambiantes, exposition à l'eau et configuration de montage. Demandez au laboratoire quelle procédure représente l'exigence et quelles conditions restent en dehors du test.
Le rapport du fournisseur de verre constitue une preuve du composant. Le fabricant du luminaire doit également établir les exigences applicables du produit fini. IEC 60598-1:2024 émet des exigences générales de sécurité et des tests pour les luminaires ; la partie du produit concernée, l'adoption sur le marché et les exigences du projet doivent encore être identifiées.
Évitez de spécifier une différence de température impressionnante sans le reste de la procédure. Un enregistrement utile d'un test thermique identifie les températures, le temps de conditionnement, les conditions de transition, les cycles, l'agencement de support, la quantité d'échantillons et les critères d'échec.
Réussir un test défini soutient les conditions qui ont été évaluées. Ne le transformez pas en une affirmation non supportée sur la durée de vie, tous climats ou zéro défaillance sur le terrain. Pour une demande de projet, envoyez le brief d'exposition réel avec les exigences pour l'abat-jour extérieur plutôt que de se fier uniquement au mot “ extérieur ”.
Relier les résultats de stress au déblocage de lot et au rendement de production
Convenir du plan d'inspection avant la production. Définir le lot, la sélection d'échantillons, la couverture, les critères d'acceptation et la réponse en cas d'échec. La quantité d'échantillons et la fréquence d'inspection doivent suivre le risque et la spécification applicable ; ce guide ne prescrit pas un AQL universel.
Un point de revue pratique est un changement de grade de verre, de profil de paroi, de chargement du four, de calendrier de traitement ou d'une opération de chauffage ultérieure. Décider lors de la qualification quels changements nécessitent une nouvelle preuve et qui peut les approuver.
Si un échantillon échoue, identifier et retenir le lot affecté pendant que la cause et la portée sont examinées. Un échantillon de remplacement passant ne supprime pas l'échec initial. Enregistrer le résultat original, l'enquête, la disposition et les conditions de libération.
Le recuit, lorsque cela est techniquement approprié, nécessite sa propre procédure approuvée et une nouvelle inspection. Il ne doit pas être considéré comme une réparation de éclats ou autres dommages. Confirmer sa compatibilité avec la pièce, la finition et les opérations ultérieures avant d'autoriser la re-travail.
Suivre les pertes par opération : formage, recuit, finition, assemblage et inspection finale. Enregistrer l'endroit où un défaut est détecté pour la première fois, ainsi que le résultat de l'enquête, cela aide l'équipe de production à décider quelle opération nécessite une attention. Le rendement global seul ne peut pas fournir ce détail.
Questions que posent les équipes de production sur le recuit du verre
Le verre borosilicate a-t-il encore besoin d'une spécification de recuit ?
Oui. Le nom de la famille de matériaux ne détermine pas le traitement ou le stress résiduel dans un composant fini. Demander une spécification adaptée au grade de verre réel et à la méthode de formage, puis convenir de la manière dont la conformité sera vérifiée.
Une surface propre peut-elle prouver qu'une teinte est suffisamment recuite ?
Non. L'apparence de la surface et l'examen du stress résiduel sont des contrôles séparés. Utiliser la méthode d'examen convenue et conserver le résultat avec le dossier du lot.
Le recuit rend-il une teinte en verre de sécurité trempé ?
Non. Le recuit et le trempage décrivent des traitements différents et des conditions de stress prévues. Spécifier explicitement l'état requis du verre et vérifier toute revendication de vitrage de sécurité selon les exigences du produit applicable.
Le même critère de stress peut-il couvrir les teintes claires, colorées et opales ?
Ne pas supposer que oui. Demander au fournisseur de tests de confirmer la pertinence de la méthode, la couverture de l'examen et les critères d'acceptation pour chaque construction concernée. Un résultat illisible doit être enregistré comme une limitation de l'examen.
L'essai de stress doit-il avoir lieu avant ou après la finition ?
Définir le stade d'acceptation en fonction du processus réel. Les contrôles précoces peuvent soutenir le contrôle du processus ; l'acceptation finale doit prendre en compte les opérations et l'état couverts par la spécification. Les opérations de chauffage ultérieures et de finition des bords doivent être considérées lors de cette revue.
Que faire si le fournisseur ne peut pas fournir l'examen demandé ?
Résoudre l'écart lors de l'échantillonnage. Les options peuvent inclure un laboratoire externe qualifié, une méthode alternative convenue ou une portée d'inspection révisée approuvée par l'ingénieur responsable. Enregistrer ce qui reste non vérifié avant de s'engager dans la production.
Approuver le traitement, le composant et le luminaire assemblé
Avant de libérer une commande, identifier la nuance du verre et le dossier de traitement, le résultat de l'examen des contraintes pour les emplacements spécifiés, ainsi que la validation de l'assemblage ou de l'application requise pour le projet. Tout élément manquant doit avoir un responsable désigné et une condition d'acceptation claire.
Utiliser ces enregistrements avec l'ensemble plus large liste de contrôle pour l’inspection qualité des abat-jours en verre. L'objectif est de rendre un lot rejeté ou accepté explicable, afin que la commande suivante puisse suivre la même base approuvée.
Envoyer le plan et les exigences d'inspection pour révision
De Jingxin Glassware flux de production comprend le formage, le recuit et la finition, l'acheminement étant confirmé pour le produit et la commande. Pour un abat-jour technique ou d'extérieur, envoyer un plan ou une référence d'échantillon ainsi que la spécification du verre, les sections de paroi critiques et les détails de la monture.
Inclure la quincaillerie d'accouplement, les conditions de fonctionnement prévues, le traitement de surface et les rapports d'examen ou d'essai demandés. Si le problème actuel est la casse, ajouter l'identité du lot, l'emplacement de la défaillance, les conditions d'assemblage et des photographies. Ces éléments permettent de distinguer une demande de justificatif de processus d'une demande de qualification du luminaire complet.
Demander la confirmation de la portée d'inspection proposée, des rapports disponibles, de toute exigence de test externe et de l'étape d'acceptation avant d'approuver la production. La disponibilité des instruments, la capacité de test, le calendrier et les conditions commerciales doivent être confirmés pour le projet spécifique.
Envoyez votre plan et vos exigences en matière de test de contrainte
Related engineering resources
Comment sont fabriqués les abat-jour en verre
Tolérance d'épaisseur de paroi pour les abat-jour en verre pressé
Finition des bords des abat-jour en verre
Liste de vérification de l’inspection qualité des abat-jours en verre
Verre sodo-calcique par rapport au verre borosilicate pour les abat-jour