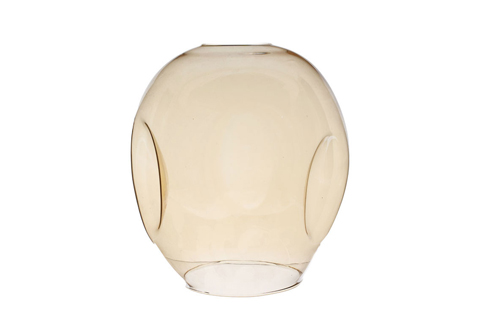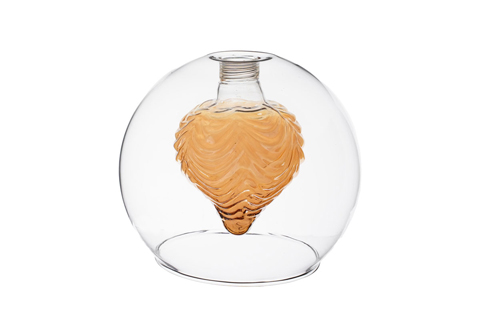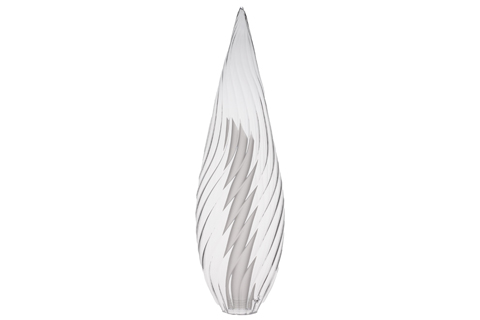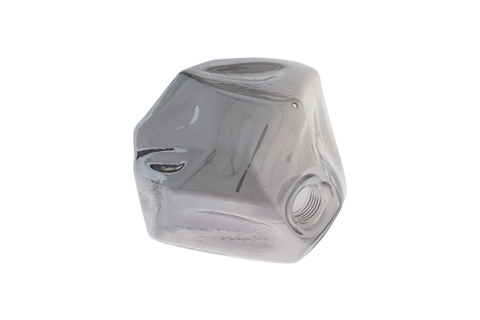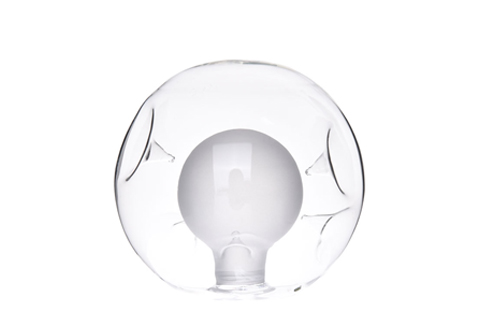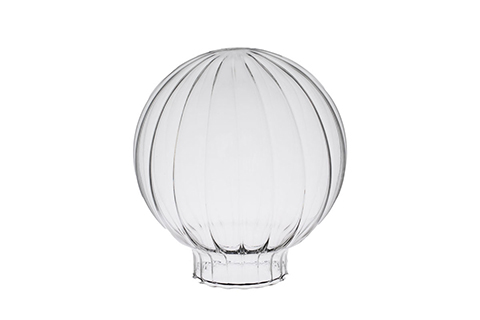
Cos'è un paralume in vetro borosilicato a lavorazione a lume?

Tecniche di lavorazione a fiamma di precisione per componenti di illuminazione ad alte prestazioni

 
Nel panorama specializzato dell'illuminazione architettonica e decorativa, alcune applicazioni richiedono una precisione di produzione che trascende i metodi convenzionali di formatura del vetro. Paralumi in vetro borosilicato lavorato a lume—creati attraverso la manipolazione controllata di tubi e bacchette in borosilicato mediante il calore di una fiamma concentrata— rappresentano la convergenza tra artigianato e tolleranze ingegneristiche. Questa tecnica produce componenti con controllo dello spessore delle pareti, complessità geometrica e coerenza ottica irraggiungibili tramite operazioni tradizionali di soffiatura o pressatura.
In qualità di produttore di paralumi in vetro personalizzati con celle di produzione a lume dedicate che servono i settori medicale, aerospaziale e dell'illuminazione di fascia alta, abbiamo sviluppato protocolli proprietari che trasformano questa disciplina storicamente artistica in una soluzione di produzione scalabile. Questa analisi approfondita esamina le capacità uniche, le specifiche tecniche e le applicazioni strategiche della tecnologia di lavorazione a lume per lo sviluppo di prodotti di illuminazione.

Definire la lavorazione a lume: tecnica e distinzione


I fondamenti della lavorazione a fiamma

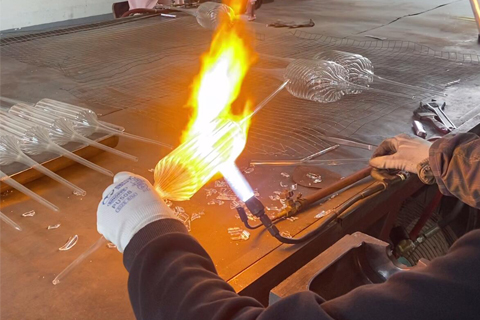
Lavorazione a lume—definita anche lavorazione a fiamma or lavorazione al cannello—impiega fonti di calore concentrate per manipolare il vetro nel suo stato plastico. A differenza della soffiatura del vetro basata su forni che utilizzano vetro fuso in grandi quantità, la lavorazione a lume inizia con materia prima solida: tubi e bacchette in vetro borosilicato trafilati con precisione in diametri standardizzati (tipicamente da 4 mm a 50 mm) e spessori di parete (da 0,5 mm a 5 mm).
Le fabbrica di paralumi in vetro La configurazione della postazione di lavoro è incentrata su:
Fonte di calore: Cannelli a gas-ossigeno a miscela superficiale che generano fiamme focalizzate che raggiungють 1.200-1.400°C, con un controllo stechiometrico preciso che consente una chimica della fiamma ossidante, neutra o riducente a seconda della composizione del vetro e della finitura superficiale desiderata.
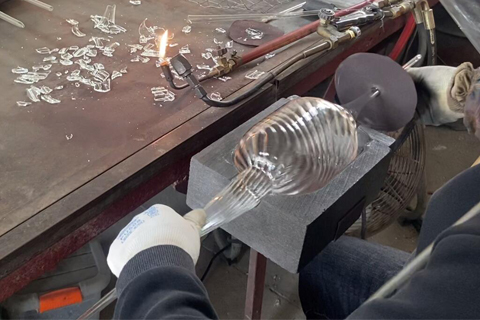
Strumenti di manipolazione: Palette in grafite, pinze in acciaio inossidabile, punte in tungsteno e stampi in ottone sagomati su misura per specifiche geometrie del paralume. La scelta degli strumenti influenza in modo critico le caratteristiche superficiali finali e la precisione dimensionale.
Sistemi di rotazione: Tornio a velocità variabile o dime di rotazione manuale che mantengono la concentricità durante le operazioni di formatura. Per paralumi in vetro personalizzati produzione, i nostri sistemi di rotazione automatizzata raggiungono una tolleranza di eccentricità di ±0,1 mm sulle sezioni cilindriche.
La distinzione fondamentale rispetto alla lavorazione artistica a lume risiede nel controllo di processo. Mentre gli artisti di studio enfatizzano la variazione espressiva, la lavorazione industriale a lume per componenti di illuminazione richiede un controllo statistico di processo, cicli termici documentati e parametri riproducibili che ai produttori di paralumi in vetro possano essere validati tra i lotti di produzione.
 

Motivazione della Scelta del Borosilicato

La tecnica di lavorazione a lume favorisce specificamente il vetro borosilicato (coefficiente di espansione 3,3) per ragioni tecniche che vanno oltre i suoi vantaggi materiali generali:
Resistenza allo shock termico: Il riscaldamento rapido e localizzato tipico della lavorazione alla fiamma genera forti gradienti termici. La bassa espansione del borosilicato impedisce la fessurazione durante i ripetuti cicli di riscaldamento e raffreddamento necessari per assemblaggi complessi.
Viscosità di Lavorazione: Il borosilicato mantiene una viscosità lavorabile su un intervallo di temperatura più ampio rispetto alle alternative in vetro soda-lime o al piombo, consentendo un tempo di formatura prolungato per l'esecuzione di dettagli precisi.
Stabilità ai raggi UV: I paralumi prodotti con la lavorazione a lume servono spesso applicazioni sensibili ai raggi UV (illuminazione museale, illuminazione d'archivio) dove la stabilità della trasmissione UV del borosilicato previene la solarizzazione che degrada le prestazioni ottiche.
Compatibilità Chimica: Le applicazioni di illuminazione medicale e di laboratorio richiedono l'inerzia dei materiali garantita dalla struttura a rete di silicio-boro del borosilicato.

Processo Produttivo: Dal Tubo al Paralume Finito


Fase 1: Preparazione e Ispezione del Materiale

La produzione inizia con l'ispezione in entrata dei tubi di borosilicato certificati. Il nostro fabbrica di paralumi in vetro verifica:
  • Conformità dimensionale: Diametro esterno ±0,05 mm, spessore della parete ±0,03 mm tramite micrometria laser
  • Birifrangenza da tensione: Esame al polariscopio che conferma materiale ricotto e privo di tensioni
  • Qualità superficiale: ispezione al 100% per graffi, inclusioni o difetti di trafilatura che si propagaano nei componenti finiti
La documentazione di tracciabilità del materiale mantiene i registri dei lotti che collegano i paralumi finiti a specifiche fusioni di materia prima, fondamentale per le applicazioni di illuminazione per dispositivi medici che richiedono la certificazione del materiale.

Fase 2: Condizionamento termico e formatura iniziale

L'artigiano del vetro a lume monta il tubo sul sistema di rotazione e applica un calore di fiamma controllato su zone specifiche. Profilazione termica—documentata tramite osservazione pirometrica e applicazione di calore temporizzata—determina le caratteristiche di flusso del materiale.
Per i corpi dei paralumi cilindrici, la sequenza del processo prevede tipicamente:
  1. Formazione del collo: Riscaldamento controllato e trafilatura per creare diametri del collo di montaggio compatibili con la ferramenta dell'apparecchio (standard 29mm, 42mm o specifiche personalizzate)
  2. Espansione del corpo: Introduzione di pressione d'aria interna combinata con l'applicazione di calore esterno per raggiungere il diametro target e lo spessore della parete
  3. Formazione del bordo: Utensili di precisione per creare bordi finiti con smusso di rottura specificato o profili arrotolati
Il nostro produttore di paralumi in vetro personalizzati le capacità includono formatura assistita da vuoto per geometrie non cilindriche, utilizzando il vuoto interno per tirare il vetro riscaldato contro stampi esterni, producendo sezioni trasversali quadrate, ellittiche o organiche impossibili tramite la soffiatura convenzionale.

Fase 3: Finitura della superficie ottica

La lavorazione a lume consente trattamenti superficiali unici non disponibili con altri metodi di produzione:
Lucidatura a fuoco: L'esposizione controllata alla fiamma fonde le asperità superficiali, ottenendo una rugosità superficiale di grado ottico (Ra < 0,05 μm) senza composti di lucidatura meccanica che potrebbero contaminare con residui i percorsi ottici.
Modellazione superficiale: Il riscaldamento selettivo con utensili testurizzati o l'impatto di una fiamma diretta crea pattern di diffusione ottica controllata:fasce satinate, trame prismatiche, o array di micro-lenti che gestiscono la distribuzione della luce senza pellicole o rivestimenti secondari.
Integrazione del colore: Bacchette di colore in borosilicato frittato fuse a corpi trasparenti durante le operazioni di lavorazione al lucernario creano una colorazione integrale con una durata superiore rispetto ai rivestimenti applicati. La nostra palette comprende 37 tonalità standard trasparenti e opaline, con corrispondenza cromatica personalizzata secondo le specifiche del cliente.
 

Fase 4: Ricottura e scarico delle tensioni

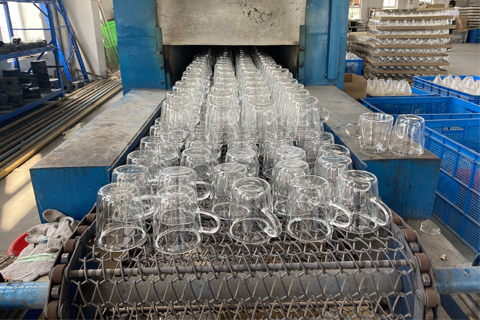
Nonostante la stabilità termica del borosilicato, il riscaldamento localizzato della lavorazione al lucernario genera tensioni interne che richiedono un rilascio controllato. Il nostro fabbrica di paralumi in vetro impiega ricottura programmata in forno con protocolli specifici per fase:
  • Scarico delle tensioni: Mantenimento a 560°C (punto di ricottura del borosilicato) con permanenza di 30 minuti
  • Raffreddamento controllato: Riduzione di 2°C/minuto fino a 400°C, prevenendo lo shock termico
  • Raffreddamento finale: Libero fino a temperatura ambiente
La verifica della qualità post-ricottura include l'ispezione al polariscopio che conferma una retardazione ottica <50 nm, indicando livelli di tensione compatibili con applicazioni esigenti.

Processo di Produzione dei Paralumi in Vetro Borosilicato
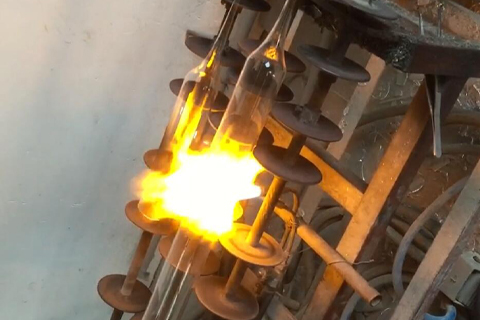
Produzione di paralumi in vetro con tecniche di soffiatura e formatura.
Paralume in vetro modellato con la fiamma in un contesto industriale.
Paralume in vetro artigianale modellato con utensili di precisione.

Taglio del Materiale

Ammorbidimento del Materiale

Modellazione con stampo
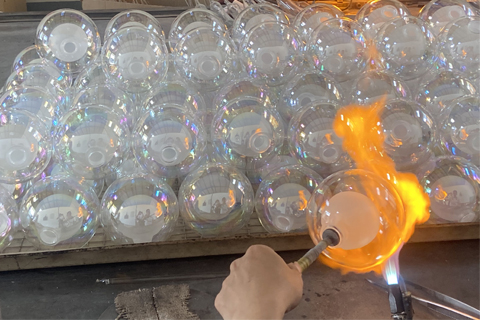
Realizzazione artigianale di paralumi in vetro con cannello e attrezzi per corpi illuminanti di qualità.
Paralumi in vetro prodotti su una linea di produzione industriale presso JX Lampshade.
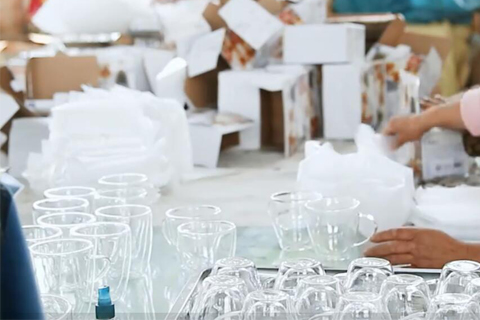
Processo di produzione di paralumi in vetro con vetreria e imballaggio in fabbrica.

Strappa e sigilla

Ricottura

Ispezione e imballaggio

Vantaggi tecnici: perché specificare la lavorazione a lume


Controllo di precisione dello spessore delle pareti

La soffiatura del vetro convenzionale ottiene una variazione dello spessore della parete del ±15-20%; lo stampaggio ottiene il ±10% con il degrado dell'usura degli utensili. Il borosilicato lavorato a lume nella produzione mantiene un'uniformità dello spessore del ±5% tramite manipolazione e misurazione in tempo reale.
Questa precisione consente:
Ingegneria ottica: Caratteristiche di trasmissione e diffusione della luce prevedibili per la modellazione fotometrica. I lighting designer possono specificare distribuzioni di luminanza esatte, certi che la variazione di produzione non comprometterà le prestazioni.
Gestione termica: Conduzione termica uniforme che previene i punti caldi nelle applicazioni LED ad alta potenza. La nostra modellazione di fluidodinamica computazionale conferma una riduzione del 40% del differenziale di temperatura superficiale massima rispetto ai paralumi soffiati convenzionali di materiale equivalente.
Ottimizzazione strutturale: Materiale minimo per la resistenza richiesta, riducendo peso e costo del materiale senza compromettere le prestazioni.

Realizzazione di geometrie complesse

: La natura additiva della lavorazione a lume – che costruisce componenti attraverso l'unione sequenziale di elementi – consente geometrie non praticabili con metodi sottrattivi o basati su stampi:
Design multi-camera: Pareti interne che creano zone ottiche distinte all'interno di singoli gruppi di paralumi, consentendo funzioni complesse di miscelazione della luce o di diaframma.
Elementi di fissaggio integrati: Filettature in vetro, attacchi a baionetta o elementi a scatto formati integralmente con i corpi dei paralumi, eliminando la ferramenta metallica e i relativi rischi di corrosione galvanica.
Forme asimmetriche: Sviluppo a mano libera senza investimento in stampi, ideale per edizioni limitate o fasi di prototipazione rapida che precedono la produzione in serie.
Il nostro produttore di paralumi in vetro personalizzati l'archivio include oltre 200 geometrie sviluppate a lume e successivamente convertite in produzione di serie, con cicli di progettazione-produzione di appena 72 ore per urgenti esigenze dei clienti.
 

Capacità di gestione di micro-dettagli

La precisione della lavorazione al cannello a lume consente di ottenere dettagli a scale impossibili con la deformazione meccanica:
  • Elementi in filigrana: Fili di vetro fino a 0,3 mm di diametro per schermi decorativi
  • Aperture di precisione: Fori controllati per la modellazione del fascio luminoso
  • Micro-texture superficiali: Diffusori ottici con dimensioni dei dettagli di 50-200 μm
Casi Studio: La lavorazione a lume nelle applicazioni commerciali


Caso Studio 1: Sistema di illuminazione chirurgica (Produttore di dispositivi medici)

Cliente: OEM di dispositivi medici di primo livello che richiede componenti per l'illuminazione di campi sterili per sistemi di illuminazione per sale operatorie di nuova generazione.
Requisiti tecnici:
  • : Assoluta purezza del materiale (assenza di metalli pesanti, componenti lisciviabili)
  • Uniformità dello spessore delle pareti di ±0,1 mm per prestazioni fotometriche costanti
  • Filettature di montaggio integrate (vetro su vetro, nessuna contaminazione metallica)
  • Compatibilità con la sterilizzazione a vapore (cicli in autoclave a 134°C)
Sfida: Convenzionale ai produttori di paralumi in vetro gruppi proposti con filettatura metallica e guarnizioni in silicone, inaccettabili per i requisiti del campo sterile a causa della generazione di particelle e dei rischi di annidamento batterico.
La nostra soluzione in vetro a lucerna: Sviluppato paralumi monopezzo in borosilicato con filettature in vetro ISO da 33 mm formate integralmente, create tramite operazioni di filettatura di precisione con lavorazione a lume utilizzando utensili di formatura impregnati di diamante. Spessore della parete mantenuto a 2,0 mm ±0,08 mm su un diametro di 156 mm.
Risultati della convalida:
  • Test di 5.000 cicli di autoclave: 0% di degradazione della filettatura, 0% di degradazione ottica
  • Test di generazione particellare (USP ): Al di sotto dei limiti di rilevamento
  • Coerenza fotometrica: Coefficiente di variazione <2% su un lotto di produzione di 500 unità
  • Presentazione FDA 510(k) supportata da documentazione completa di tracciabilità dei materiali
Risultato commerciale: Accordo di fornitura esclusiva per il lancio del sistema, con un valore del contratto di produzione previsto a 8 anni superiore a 4,2 milioni di dollari. Il cliente ha riferito che le prestazioni del paralume in vetro a lucerna hanno consentito un prezzo di vendita superiore del 15% rispetto ai sistemi concorrenti con componenti convenzionali.

Caso Studio 2: Illuminazione per la conservazione museale (Istituzione culturale)

Cliente: Rete museale nazionale che richiede 340 faretti per esposizione con paralumi con filtro UV per l'illuminazione di reperti sensibili alla luce.
Requisiti tecnici:
  • Completa assorbimento dei raggi UV al di sotto di 400 nm (lunghezze d'onda dannose per i materiali organici)
  • Elevata trasmissione visibile (>90%) per la precisione della resa cromatica
  • Preciso controllo del fascio con minima luce dispersa
  • Compatibilità estetica con l'architettura delle gallerie storiche
Sfida: Gli acrilici standard con filtro UV ingiallivano entro 18 mesi; i filtri in vetro rivestito creavano artefatti spettrali indesiderati; il borosilicato convenzionale trasmetteva i raggi vicini agli UV dannosi.
La nostra soluzione in vetro a lucerna: Progettato costruzione composita in vetro a lucerna—corpo in borosilicato trasparente con pannello frontale in borosilicato drogato al cerio fuso tramite lavorazione a fiamma di precisione. Contenuto di cerio ottimizzato per un taglio a 400nm mantenendo una trasmissione visibile del 91%. L'unione a lucerna ha creato un'interfaccia di grado ottico senza strati adesivi.
Validazione delle Prestazioni:
  • Trasmissione spettrale: <0,1% sotto i 400nm, 91,2% a 400-700nm
  • Invecchiamento accelerato di 10 anni: Zero degrado della trasmissione, zero spostamento del colore
  • Controllo del fascio: Distribuzione a spot di 8° con dispersione <5% (contro il 12% tipico dei sistemi a riflettore convenzionali)
Risultato commerciale: Installazione in 12 sedi museali, con paralumi in vetro personalizzati specifica adottata come standard istituzionale. Segnalazione a tre ulteriori sistemi museali nazionali, con un valore contrattuale complessivo superiore a 2,1 milioni di euro.
 

Caso Studio 3: Serie a Sospensione Architettonica (Marchio di Illuminazione di Design)

Cliente: Marchio di design emergente che richiede paralumi geometrici complessi per la collezione d'esordio mirata a una fascia di prezzo al dettaglio di 800-1.200 euro.
Requisiti tecnici:
  • Estetica asimmetrica “metallo liquido” con variazione superficiale organica
  • Spessore della parete costante di 1,5 mm per il controllo del peso (obiettivo <800g per paralume)
  • Setto frangiluce interno che impedisce la visibilità diretta della sorgente
  • Capacità di rapida iterazione del design per lo sviluppo della collezione
Sfida: La produzione convenzionale basata su stampi richiedeva un investimento in attrezzature di oltre 45.000 euro per variante di design, precludendo la portata della collezione a 8 forme pianificata. Alternativa fabbriche di paralumi in vetro ha proposto design semplificati sacrificando l'intento estetico.
La nostra soluzione in vetro a lucerna: Stabilito cella di prototipazione rapida in vetro a lucerna produzione di campioni rappresentativi della produzione entro 5 giorni dalla finalizzazione del design. Sviluppo di protocolli parametrici di lavorazione alla fiamma che consentono la replica coerente di forme organiche attraverso pattern di movimento del torcia documentati e sequenze temporali.
Scalabilità della Produzione:
  • Fase 1: Produzione artigianale a lume (50-100 unità mensili per design)
  • Fase 2: Postazioni di lavorazione a lume semi-automatizzate con posizionamento del cannello a CNC (oltre 300 unità mensili)
  • Fase 3: Produzione ibrida che mantiene dettagli rifiniti a mano su corpi formati in modo automatizzato
Risultato commerciale:
  • Collezione lanciata con 8 design distinti (impossibili da realizzare con l'economia degli stampi convenzionali)
  • Sell-through al dettaglio superiore del 340% rispetto alle proiezioni, posizionando il marchio nel segmento premium
  • La flessibilità produttiva ha consentito 4 estensioni stagionali del design senza investimenti di capitale
  • Margini lordi mantenuti al 68% nonostante la produzione ad alta intensità di manodopera, grazie al posizionamento premium

Sistemi di Qualità e Validazione


Controllo di Processo nella Manifattura Artigianale

La caratterizzazione della lavorazione a lume come “artigianale” non deve implicare incostanza qualitativa. Il nostro fabbrica di paralumi in vetro implementa una disciplina manifatturaia pari agli ambienti di produzione automatizzata:
Procedure Operative Standard: 47 istruzioni di lavoro documentate che regolano i parametri della fiamma, le velocità di rotazione, i profili termici e i protocolli di ispezione, sviluppate tramite ottimizzazione DOE (Design of Experiments) e mantenute sotto controllo documentale.
Certificazione degli Operatori: Programma di formazione di 120 ore che include fondamenti di scienza dei materiali, sicurezza del cannello, misurazione dimensionale e riconoscimento dei difetti. Ri-certificazione annuale con dimostrazione delle capacità su pezzi di prova standard.
Verifica in Linea: Campionamento statistico a intervalli di 15 minuti durante i cicli produttivi, che misura le dimensioni critiche (diametro del collo, concentricità del corpo, spessore delle pareti) con acquisizione automatica dei dati e grafici SPC.
Ispezione Finale: Esame visivo al 100% sotto illuminazione controllata, con smistamento ottico automatizzato per i difetti critici. Verifica dimensionale su CMM (Macchina di Misura a Coordinate) per il primo pezzo e ispezione dei campioni orari.
 

Documentazione e Tracciabilità

Per le applicazioni regolamentate, i nostri produttore di paralumi in vetro personalizzati sistemi forniscono:
  • Registri di lotto: documentazione completa dei parametri di produzione che collega ogni tonalità ai lotti di materie prime, agli operatori, alle attrezzature e ai risultati dei controlli
  • Certificato di analisi: verifica della composizione del materiale, test di dilatazione termica e convalida della resistenza chimica
  • Rapporti dimensionali: dati di misurazione CMM con analisi statistica (calcoli Cp/Cpk)
  • Dati fotometrici: spettri di trasmissione e caratteristiche di diffusione per applicazioni ottiche

Considerazioni sull'approvvigionamento: valutazione delle capacità di lavorazione a lume


Differenziazione delle capacità tra i fornitori

Non tutti ai produttori di paralumi in vetro coloro che dichiarano capacità di lavorazione a lume offrono prestazioni tecniche equivalenti. I criteri di valutazione includono:
Infrastruttura delle attrezzature: tecnologia a torcia a miscelazione superficiale (controllo superiore della chimica della fiamma) rispetto ai sistemi a miscelazione preventiva; capacità di rotazione automatica rispetto alla sola manipolazione manuale; capacità programmabile dei forni per volumi di produzione.
Capacità metrologica: misurazione dimensionale interna (micrometri laser, CMM) e test ottici (spettrofotometri, sfere integratrici) rispetto alla dipendenza da convalide esterne.
Integrazione dei materiali: capacità di fusione diretta del borosilicato che garantisce qualità del materiale e personalizzazione rispetto alla dipendenza da tubi commerciali con controllo limitato delle specifiche.
Supporto ingegneristico: Consulenza di progettazione per la produzione che traduce i concetti del cliente in geometrie lavorabili al lucernaio; velocità di prototipazione e capacità di iterazione.
 

Scalabilità ed Economia

L'economia della lavorazione a lume differisce radicalmente dai processi ad alto volume. I costi unitari rimangono relativamente stabili su diverse scale di produzione, con guadagni di efficienza derivanti dallo sviluppo delle competenze dell'operatore anziché dall'ammortamento dell'automazione. Le applicazioni ottimali includono:
  • Volumi da bassi a medi: da 50 a 5.000 unità all'anno, ove l'investimento in attrezzature per lo stampaggio/soffiaggio risulti antieconomico
  • Alta complessità: Geometrie o tolleranze irraggiungibili tramite metodi convenzionali
  • Applicazioni regolamentate: Richiedono documentazione e tracciabilità incompatibili con le catene di fornitura di merci comuni
  • Sviluppo rapido: Cicli di iterazione del design misurati in giorni anziché in settimane
Il nostro fabbrica di paralumi in vetro offre soluzioni di produzione ibride — prototipazione a lume che passa a processi ottimizzati per i volumi quando i design maturano e i volumi giustificano l'investimento di capitale — garantendo che i clienti non paghino mai prezzi da artigiano per requisiti di beni di consumo.

Conclusione: Applicazione Strategica della Tecnologia di Lavorazione a Lume

 
I lampadari in vetro borosilicato lavorato a lume occupano una posizione distintiva nella produzione di illuminazione: la precisione dell'ingegneria, la flessibilità dell'artigianato e le prestazioni dei materiali avanzati convergono per risolvere problemi che i metodi convenzionali non possono affrontare. Per paralumi in vetro personalizzati requisiti che richiedono complessità geometrica, precisione ottica, purezza del materiale o rapidi cicli di sviluppo, la lavorazione a lume offre vantaggi tecnici e commerciali convincenti.
Mentre la tecnologia dell'illuminazione avanza verso densità di potenza più elevate, requisiti normativi più rigorosi e ingegneria ottica sempre più sofisticata, le capacità offerte unicamente dalla lavorazione a lume — controllo preciso delle pareti, caratteristiche interne complesse, funzionalità integrata e documentazione di processo convalidata — diventano progressivamente più preziose.
Il nostro produttore di paralumi in vetro personalizzati l'operazione invita ingegneri dell'illuminazione, sviluppatori di prodotti e designer a esplorare le capacità della lavorazione a lume attraverso programmi di sviluppo collaborativo. Dalla consulenza iniziale sul concept fino alla convalida della produzione, forniamo la partnership tecnica che trasforma ambiziose visioni di illuminazione in realtà manifatturiera.

Per consulenze tecniche, sviluppo di prototipi o valutazioni delle capacità di lavorazione a lume per le vostre applicazioni specifiche, contattate il nostro team di ingegneri. Forniamo un supporto completo che include analisi di fattibilità del design, specifica dei materiali e pianificazione della scala di produzione per ottimizzare lo sviluppo del vostro prodotto di illuminazione.

Autore: Hannah

Hannah è una professionista senior delle vendite con oltre 10 anni di esperienza nel settore del vetro, specializzata nei mercati globali B2B per i prodotti in vetro. Nel corso della sua carriera, ha lavorato a stretto contatto con marchi di illuminazione, grossisti e produttori in Nord America, Europa e altri mercati internazionali, acquisendo una profonda comprensione delle diverse esigenze di mercato e delle tendenze del settore.

Con una solida competenza sia nella strategia commerciale che nei processi produttivi, Hannah ha una grande familiarità con le tecniche di produzione del vetro come la pressatura, la soffiatura e la fabbricazione su misura. Ha supportato con successo i clienti nello sviluppo di prodotti in vetro personalizzati, ottimizzando le soluzioni produttive e migliorando le prestazioni del prodotto pur controllando i costi.

Hannah è nota per il suo approccio pratico e orientato alle soluzioni. Unendo la conoscenza tecnica a reali intuizioni di mercato, aiuta i clienti a risolvere complesse sfide di approvvigionamento e a costruire partnership di fornitura affidabili e a lungo termine. Il suo obiettivo è offrire non solo prodotti, ma un supporto professionale e soluzioni su misura che creino un valore reale per i clienti.

Domande frequenti sul borosilicato a lume

Il paralume in vetro borosilicato a lavorazione a lume è un paralume artigianale realizzato con tubi di vetro borosilicato, modellato e formato da artigiani esperti utilizzando una tecnica di lavorazione a lume (riscaldamento del vetro con una torcia ad alta temperatura per piegarlo, modellarlo e dargli la forma desiderata).
Il vetro borosilicato ha un'eccellente stabilità termica, resistenza alle alte temperature (fino a 500°C), basso coefficiente di dilatazione termica e buona trasparenza.
Il MOQ è inferiore e anche il costo dello stampo è relativamente economico.
Sì, offriamo servizi di personalizzazione completi. Possiamo personalizzare la forma (curva, a cupola, a campana, irregolare), le dimensioni (diametro, altezza, apertura), il colore (trasparente, satinato, con rivestimento colorato), la finitura superficiale (sabbiatura, incisione laser, dipinto a mano) e persino aggiungere loghi personalizzati in base ai vostri disegni, campioni o requisiti di design.
Il tempo di consegna dipende dalla complessità del design e dalla quantità dell'ordine: – Tempo di consegna per i campioni: 7-15 giorni (poiché ogni campione è realizzato a mano, richiede più tempo per la precisione). – Tempo di consegna per la produzione di massa: 20–35 giorni dopo l'approvazione del campione, a seconda del volume dell'ordine.
Poiché la lavorazione a lume è un processo artigianale, il MOQ è flessibile. Per i design standard, il MOQ è di 200 pezzi; per design altamente personalizzati o complessi, possiamo discutere un MOQ inferiore per ordini di prova.

Richiedi un preventivo Pronti a lavorare insieme? Realizza un progetto con noi!

RICHIEDI UN PREVENTIVO
Torna all'inizio
RICHIEDI UN PREVENTIVO