Como o Design de Moldes de Vidro Afeta a Qualidade do Abajur e o Custo Unitário
O design do molde do abajur de vidro afeta o perfil que o vidro pode formar, como a peça se desprende, onde aparecem junções de ferramenta e quanto trabalho permanece após a conformação. Para um fabricante de iluminação, a medida de custo útil é o custo de um abajur acabado aceito: ferramental alocado na quantidade acordada, além de conformação, acabamento, inspeção e perdas. Um molde mais barato pode deixar uma peça mais cara se criar correções de encaixe recorrentes ou rejeições. Avalie a ferramenta proposta em relação à interface do suporte e ao teste de produção, ao invés de aprová-la apenas por uma renderização externa.
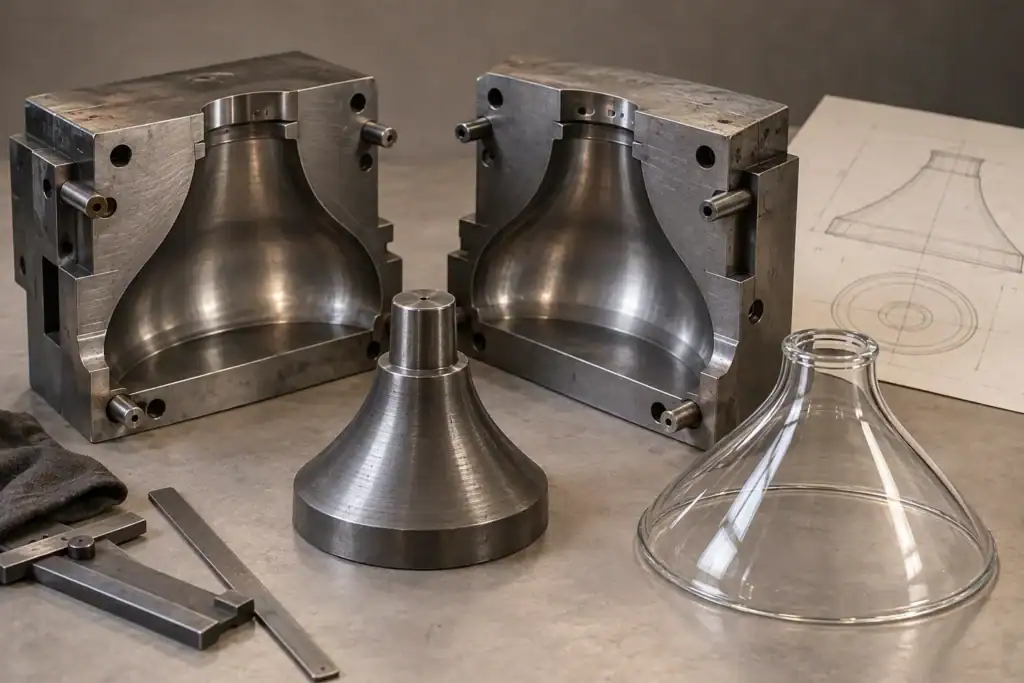
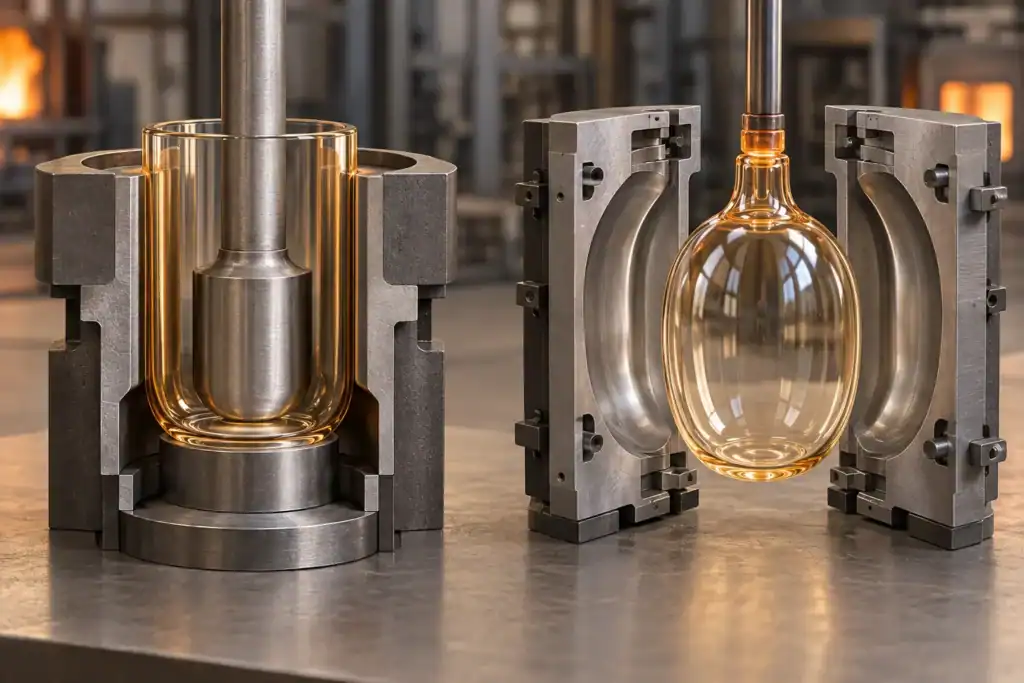
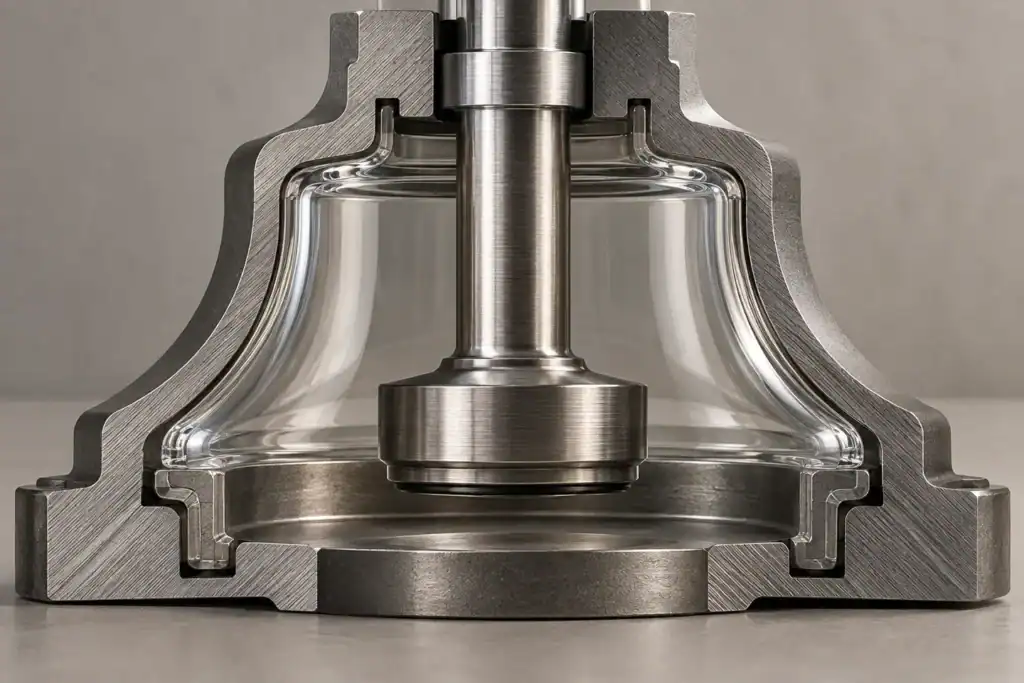
Gerentes de produção e equipe técnica podem usar este guia para revisar uma ferramenta proposta antes da aprovação e comparar as opções de custo resultantes. Os cálculos são exemplos hipotéticos de planejamento, não preços JX ou resultados de produção. Todas as imagens são ilustrações conceituais originais geradas por IA, não fotografias de ferramentas JX, equipamentos de fábrica ou peças testadas.
Comece identificando o que o molde controla
A palavra "moldado" não identifica uma rota de fabricação específica. Uma ferramenta de prensagem, um molde de sopro e uma forma de conformação por escorregamento impõem restrições diferentes. Não aprove o ferramental até que o fornecedor tenha nomeado a rota proposta e explicado quais superfícies ela controla.
A Definição do Museu de Vidro de Corning de vidro prensado descreve vidro fundido moldado em um molde de metal com um êmbolo de metal formando o interior. Essa distinção importa para um abajur: revisar a cavidade externa sem a ferramenta interna deixa a seção da parede sem resolução. A cavidade e o êmbolo devem ser considerados juntos, juntamente com o vidro e as condições do processo.
A sopro de molde usa inflação contra o molde. O Relato do Museu Metropolitano sobre vidro soprado em molde ilustra a diferença entre um molde de tamanho completo e um molde de padrão seguido de mais inflação. É um contexto de processo histórico, não uma especificação de capacidade moderna de abajur.
Solicite três vistas no pacote de revisão: o abajur acabado, uma seção mostrando as superfícies de contato com a ferramenta e a sequência de abertura ou liberação proposta. Marque qual abertura, aresta ou superfície será produzida ou corrigida posteriormente. Um desenho finalizado e um desenho da ferramenta devem descrever a mesma revisão da peça, mas não precisam conter dimensões idênticas, pois as compensações da ferramenta e as margens de acabamento têm propósitos diferentes.
Use a página do produto de abajur de vidro prensado por máquina como ponto de partida para uma discussão de processo. Peça ao fornecedor para confirmar a rota para a geometria real; um exemplo de catálogo não estabelece que toda forma proposta seja prensável.
Revise a sequência de liberação antes de adicionar detalhes
Uma forma que parece simples em uma renderização pode ser difícil de remover de uma ferramenta rígida. Uma curva reversa, uma faixa rebaixada ou uma característica projetada podem obstruir um movimento proposto. Revise o perfil do vidro em relação à direção de abertura de cada componente do molde, incluindo a ferramenta interna quando usada.
Peça ao fabricante da ferramenta para identificar superfícies sensíveis à liberação e propor o desbaste, divisão ou mudança de perfil necessárias. Não copie um ângulo de escorregamento universal de um guia de moldagem plástica. A disposição adequada depende da rota de conformação, construção da ferramenta, geometria do vidro e requisitos de superfície. Qualquer proposta ainda precisa preservar a aparência instalada e a interface de montagem.
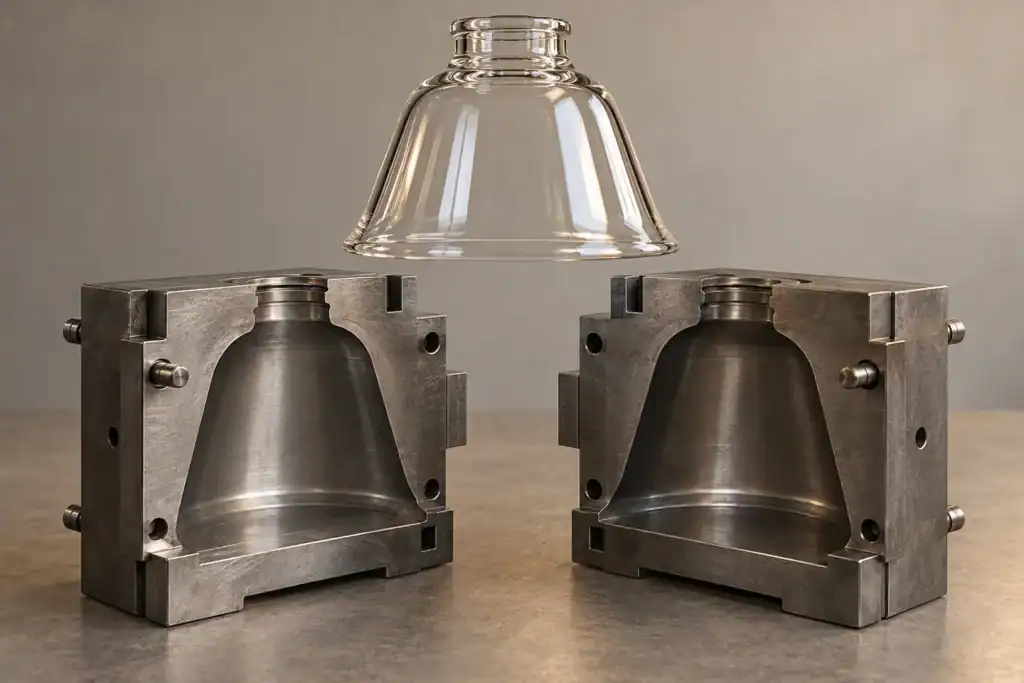
Para um detalhe reentrante, compare três opções antes de decidir: simplificar o perfil, alterar a arquitetura da ferramenta ou investigar outra rota de conformação e acabamento. Cada opção deve retornar um desenho revisado da peça, uma cotação de ferramental e uma explicação do requisito de inspeção resultante. Evite pedir ao fornecedor que resolva um problema oculto de liberação após a ordem de compra, que fixa tanto a forma quanto o preço.
Separe recursos necessários de estilos opcionais. Uma reentrância necessária para reter o abajur tem prioridade diferente de uma ranhura decorativa. Se a ranhura criar uma complexidade de ferramenta desproporcional, a equipe de design pode decidir se ela compensa seu custo. Mantenha essa decisão no registro de revisões para que ela não seja restaurada acidentalmente durante uma atualização posterior do projeto.
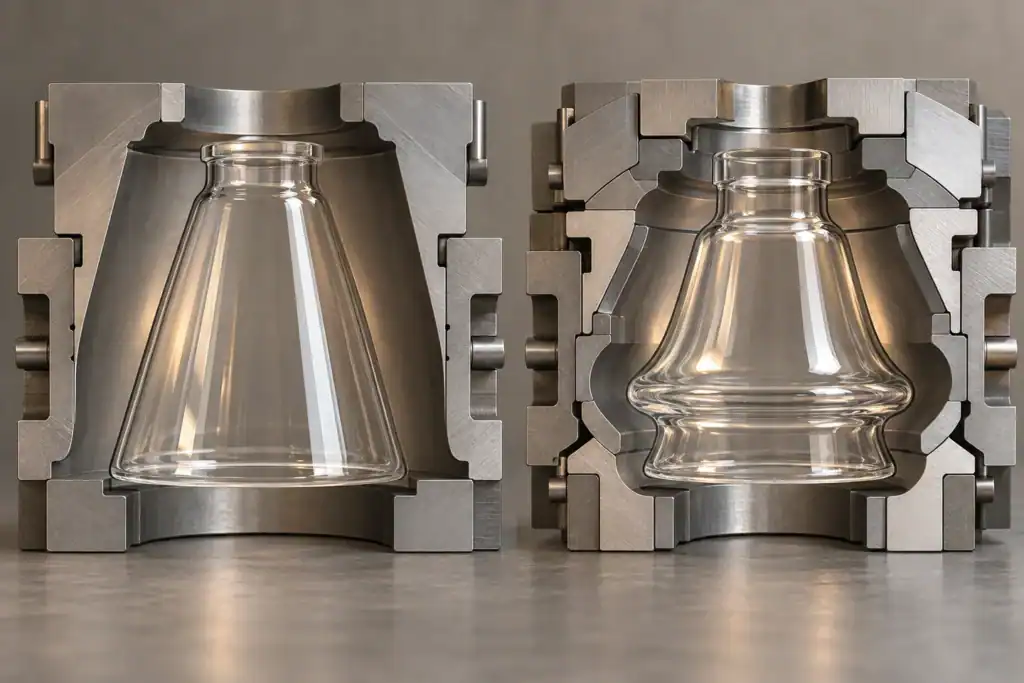
Conecte o detalhe da costela e as divisões da ferramenta à decisão de aceitação
Costelas, facetas e padrões de relevo pertencem à revisão da ferramentaria como geometria controlada. Especifique o perfil pretendido e sua transição para áreas suaves. Pergunte quais detalhes a ferramenta pode reproduzir de forma confiável e quais requerem um teste antes que a superfície seja aprovada.
Um padrão visualmente atraente pode criar uma junção difícil entre os componentes do molde. A revisão deve mostrar onde a divisão cruza a decoração, qual alinhamento importa e se o acabamento final irá expor a transição. Evite instruções como "faça sem costura" sem um local, condição de visualização e referência de amostra acordados.
Para classificação detalhada de costura e inspeção, use o existente guia de costura de molde de abajur de vidro. Aqui a decisão de projeto é anterior: compare uma divisão que protege a face principal de visualização com a ferramenta extra ou acabamento que ela pode exigir. Confirme que mover uma junção não a coloque em um assento de montagem ou outro contato funcional.
Revise a amostra não iluminada e com a fonte de luz pretendida, onde a aparência depende da iluminação. Mantenha a fonte, orientação, fundo e tratamento final da superfície consistentes entre as alternativas. Uma foto favorável da amostra não pode estabelecer qual conceito produzirá o acabamento aprovado de forma mais consistente.
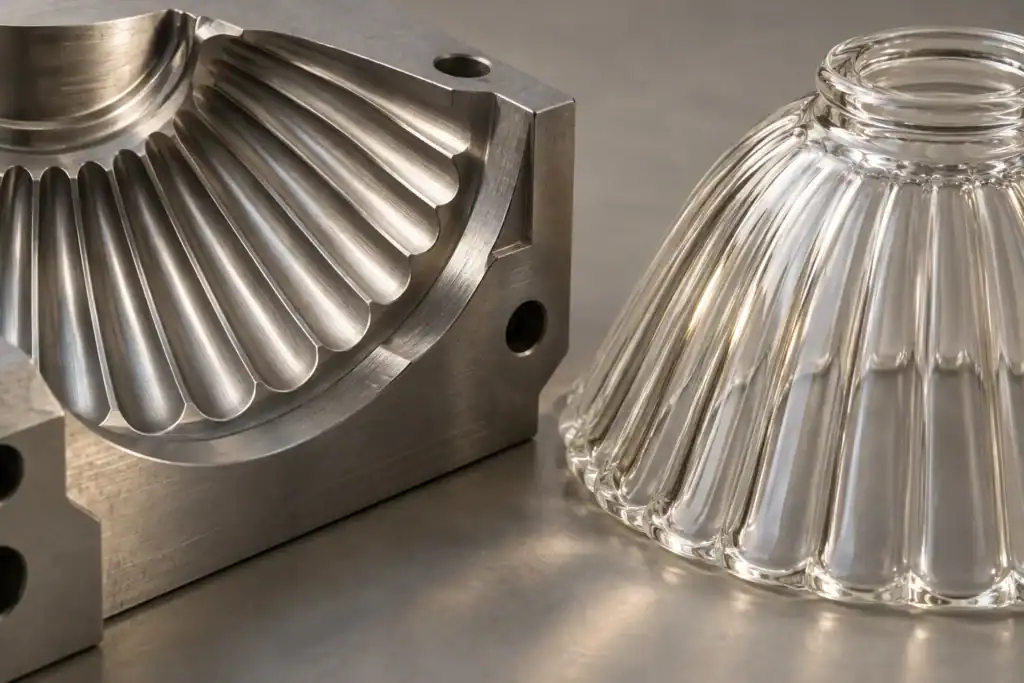
Proteja as seções da parede e a geometria do ajustador juntos
A sombra deve encaixar em seu suporte após todas as operações especificadas. Estabeleça primeiro a referência de montagem: a superfície de assento, anel de retenção, lábio, contato com parafuso ou outra característica que posiciona o vidro. Pergunte qual dessas características vem diretamente do conformado e qual será acabada posteriormente.
Depois revise as seções próximas da parede. Uma faixa decorativa grossa, pescoço estreito e corpo fino podem precisar de uma chamada de seção diferente. Mantenha as dimensões gerais, espessura nominal da parede e limites locais da parede separados. O guia de espessura de parede de vidro soprado explica por que uma tolerância dimensional geral não deve ser assumida para controlar cada local da parede.
Forneça ao fornecedor o hardware de acoplamento de intenção de produção ou seu desenho controlado. Exija que o relatório da amostra identifique os locais de medição e a condição final. Se uma borda será usinada, deixe claro se as dimensões de aceitação se aplicam antes ou depois do usinagem. Se um revestimento atingir o assento, revise a montagem após o revestimento também.
Uma regra de decisão útil é proteger as dimensões que localizam e retêm a sombra antes de apertar uma dimensão cosmética do corpo. Essa é uma prioridade de revisão, não uma permissão para relaxar um requisito sem aprovação de engenharia. O projetista do suporte deve resolver suporte, folga, cargas e quaisquer testes de montagem aplicáveis.
Envie os detalhes do seu produto para um orçamento
Inclua dimensões, material ou acabamento, quantidade, aplicação e quaisquer fotos ou desenhos para que a equipe da JX possa analisar a solicitação.
Trate o resfriamento como uma questão de processo, não uma alegação de economia garantida
A geometria da ferramenta por si só não estabelece uma taxa de produção. Pergunte como a ferramenta proposta será condicionada e resfriada, quais condições de operação devem ser mantidas e que evidências apoiarão a produção cotada.
Bucher Emhart Glass descreve o resfriamento de moldes como importante para a distribuição e estabilidade do vidro na produção de recipientes. Essa fonte diz respeito ao equipamento de conformação de recipientes. Apoia a questão do controle térmico; não fornece uma programação de resfriamento, melhoria de throughput ou limite de aceitação para uma sombra de lâmpada.
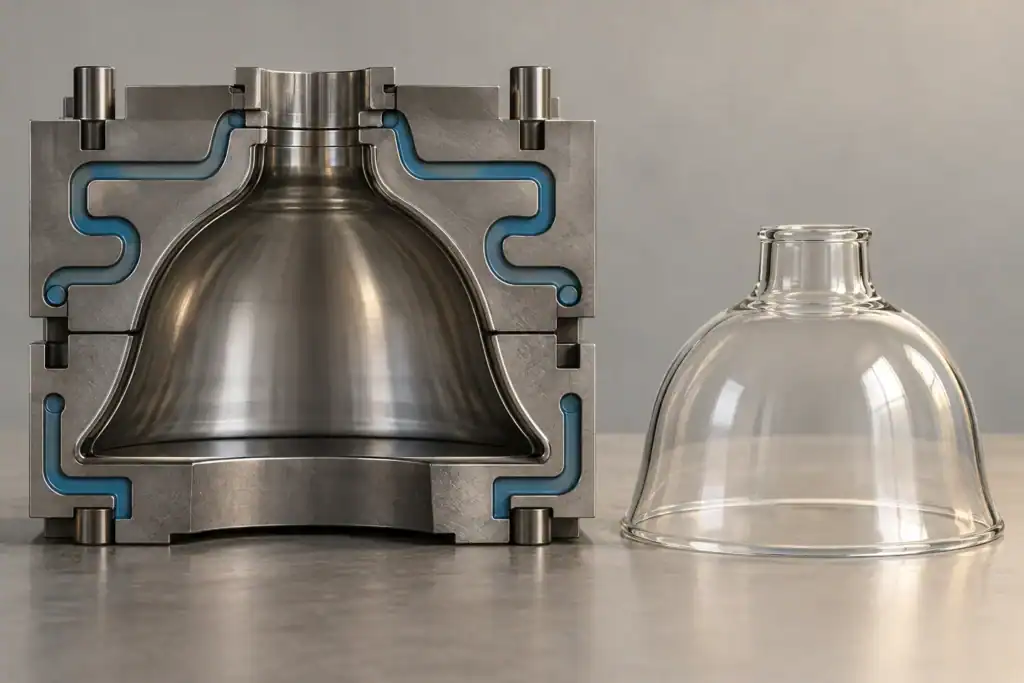
Para o projeto da sombra, solicite um registro de teste que vincule a revisão da ferramenta e as condições do processo às peças inspecionadas. Compare a produção aceita durante uma rodada declarada, incluindo perdas de início, interrupções e acabamento, em uma base acordada. Uma demonstração curta em uma configuração favorável pode não representar as suposições de produção da cotação.
Mantenha as evidências de conformação e recozimento separadas. Uma disposição proposta de resfriamento do molde não garante que o vidro acabado tenha passado nas verificações de estresse ou térmicas necessárias. Peça ao fornecedor responsável e à equipe de suporte que definam as verificações relevantes para o material e a aplicação. Não infira desempenho de segurança a partir de um desenho de ferramenta organizado.
Precificar a rota de acabamento que entrega a tonalidade aprovada
Comparar conceitos de ferramentaria no mesmo estado finalizado. Um conceito pode exigir trabalho extra na borda, tratamento local de costura ou preparação de superfície. Outro pode custar mais inicialmente, mas evitar uma operação. Nenhum é automaticamente a melhor escolha até que as dimensões finais, aparência e custos recorrentes sejam comparáveis.
Solicitar ao fornecedor que liste as operações entre liberação e inspeção final, e identifique onde cada característica controlada é criada. Se uma operação corrige geometria, incluir seu efeito no relatório dimensional. Se alterar a aparência, aprovar a amostra após essa operação, e não no vidro inacabado.
Não usar tratamento de superfície para esconder um problema de integridade não resolvido. Aceitação cosmética e a disposição de possíveis trincas são decisões diferentes. Da mesma forma, uma amostra com acabamento atraente não demonstra por si só ajuste, controle de parede ou produção repetível.
Para comparação comercial, perguntar se mão de obra de acabamento, consumíveis, perdas esperadas e inspeção já estão incluídos no preço unitário. Registrar o limite. Adicionar uma margem de rendimento separada a um preço que já cobre essas perdas contaria o mesmo custo duas vezes.
Calcular o custo de ferramentaria por tonalidade aceita
Para uma comparação interna, usar um limite de custo consistente:
Custo por tonalidade aceita = custo de ferramentaria alocado + custo recorrente por tentativa de produção dividido pelo rendimento de aceitação final.
Neste modelo simplificado, o custo de ferramentaria alocado é o investimento em ferramentaria acordado dividido pelo número de tonalidades aceitas sobre as quais o comprador planeja recuperá-lo. O custo recorrente inclui as operações de conformação, acabamento e inspeção escolhidas para cada tentativa. O rendimento de aceitação final é a quantidade de peças finalizadas aceitas dividida pelo número de tentativas nesse mesmo critério. Este é um modelo de planejamento; um sistema de custeio de produção pode precisar de rendimentos e custos separados para cada estágio.
Os seguintes números inventados comparam dois conceitos de ferramenta para a mesma tonalidade final aceita. Eles não são cotações de fornecedores, preços de mercado típicos ou rendimentos medidos de JX. Frete, imposto, embalagem e financiamento estão excluídos de ambos os conceitos.
| Entrada de planejamento | Conceito A | Conceito B |
|---|---|---|
| Ferramentaria única | $2,400 | $4,000 |
| Custo por tentativa | $3.20 | $3.00 |
| Rendimento final de aceitação presumido | 90% | 96% |
| Quantidade aceita para alocação | 4,000 | 4,000 |
| Ferramentaria por tonalidade aceita | $0.60 | $1.00 |
| Custo recorrente por tonalidade aceita | $3.56 | $3.13 |
| Custo combinado por tonalidade aceita | $4.16 | $4.13 |
Usando valores não arredondados, os custos recorrentes são $3,20 / 0,90 = $3,5556 e $3,00 / 0,96 = $3,1250. O custo extra de $1.600 de ferramentaria do Conceito B é recuperado após aproximadamente 3.717 tonalidades aceitas, se essas suposições se mantiverem e nenhum custo adicional de ferramenta surgir. A quantidade de equilíbrio é o investimento extra dividido pela economia recorrente por peça aceita.
Apenas 1.000 peças aceitas, o mesmo modelo fornece cerca de $5,96 para A e $7,13 para B. A ferramenta mais cara é então a escolha mais onerosa. É por isso que uma previsão de volume, base de rendimento aprovada e limite de preço devem acompanhar a decisão de projeto. Uma pequena diferença em 4.000 peças também merece uma verificação de sensibilidade: pequenas mudanças no rendimento, custo de reparo ou quantidade podem revertê-la.
Use a guia de comparação de orçamentos de fornecedores para termos de cotação e totais de primeira ordem versus reordenação. Não insira um rendimento de produção presumido em uma cotação fixa de peças aceitas, a menos que seu efeito comercial tenha sido explicado.
Solicite uma prova de ferramenta para responder a perguntas específicas
Antes da prova, anote qual incerteza ela deve resolver. Uma amostra pode demonstrar aparência enquanto deixa a estabilidade do processo desconhecida. Um relatório dimensional curto pode demonstrar ajuste, mas dizer pouco sobre perdas finais de acabamento.
Solicite um pacote de revisão que contenha:
- A identidade da amostra, revisão do desenho, identidade da ferramenta e rota de produção proposta.
- Medidas nos locais de montagem e parede acordados, na condição final especificada.
- Uma verificação de montagem usando o suporte pretendido ou um equivalente documentado.
- Revisão de aparência sob as condições de iluminação e sem iluminação acordadas, quando relevante.
- Quantidades tentadas e aceitas com perdas claramente classificadas, se o rendimento fizer parte da decisão.
- Um registro das correções feitas durante a prova e se outra amostra é necessária.
Aprovar cada requisito explicitamente. Uma aprovação de aparência não deve aprovar silenciosamente uma divergência dimensional. Se a ferramenta ou o processo mudarem para corrigir um problema, identifique quais resultados anteriores precisam ser verificados novamente. Mantenha a amostra aceita vinculada à revisão que a produziu e mantenha um registro claro de qualquer exceção acordada.
Mantenha a decisão de ferramentaria válida em reordens
A comparação só é válida se a ferramenta ainda estiver disponível e utilizável quando o próximo pedido chegar. Confirme a propriedade, armazenamento, responsabilidade pela manutenção, autorização de reparo e as condições para substituição ou transferência por escrito. Pagar uma taxa de ferramenta não explica esses termos por si só.
Pergunte quais superfícies ou juntas sensíveis ao desgaste serão verificadas, como uma ferramenta reparada é identificada e quando uma nova revisão de primeiro artigo é necessária. Concorde quem paga por uma mudança de projeto do comprador versus manutenção necessária para continuar o projeto aprovado. Evite tratar uma vida útil estimada da ferramenta como uma quantidade garantida sem uma base contratual definida.
A Fluxo de trabalho de moldes personalizados da Blockhead Tools ilustra a aprovação do projeto antes do corte do molde e distingue suas ofertas de madeira e grafite. Seus exemplos de processo e material não garantem a vida útil de uma ferramenta de prensagem de metal. Para este projeto, peça ao fabricante da ferramenta proposto a base real de material, construção e manutenção, em vez de usar números de outro fornecedor.
Envie um resumo de revisão do molde com um limite de custo
Para uma consulta JX, comece com os requisitos de tonalidade e fixação, depois pergunte qual ferramenta e processo devem ser avaliados. A rota do produto prensado ao vivo é relevante para projetos de tonalidade moldada; a viabilidade atual, o preço da ferramenta, a amostragem e o tempo de produção precisam ser confirmados com base no desenho específico.
Envie um desenho de seção, referência de hardware de acoplamento, vidro e direção do acabamento, zonas de aparência protegidas, quantidade de peças aceitas e previsão realista de reordem. Identifique quais recursos são essenciais e quais o fabricante da ferramenta pode propor alterar. Inclua o método de aprovação da amostra e quaisquer requisitos de aplicação ou conformidade fornecidos pela equipe de fixação.
Peça ao fornecedor que retorne um arranjo de liberação proposto, revisão de recursos críticos, sequência de acabamento e cotação que separem a ferramentaria das cobranças recorrentes. Se a decisão de custo depender do rendimento ou produção, solicite a base e um plano de teste. O lista de verificação de desenho técnico ajuda a organizar as informações da peça; o construtor de RFQ de tonalidade personalizada pode coletar as entradas da consulta.
Perguntas que equipes de produção fazem sobre ferramentaria de luminária de vidro
Um molde mais caro sempre reduz o custo unitário?
Não. O investimento extra deve ser recuperado por uma economia recorrente acordada ao longo de uma quantidade aceita realisticamente. Se o pedido for pequeno ou a economia não for comprovada, a cobrança maior de ferramentaria pode nunca se pagar.
Um molde pode produzir todas as cores e acabamentos?
Não assuma isso. Pergunte se o vidro proposto, a sequência de acabamento e as dimensões de aceitação podem usar a mesma ferramenta sem alteração. Aprove amostras finais representativas e identifique quaisquer restrições na cotação.
Alterar o êmbolo pode resolver um problema de espessura de parede?
Pode ser uma opção para uma peça prensada, mas o fornecedor deve revisar a cavidade, a ferramenta interna, a distribuição do vidro e as condições de operação em conjunto. Uma alteração na ferramenta requer uma nova verificação de amostra contra as localizações de parede especificadas e a interface do suporte.
O comprador deve especificar um ângulo de inclinação padrão?
Peça ao fabricante da ferramenta que proponha a geometria de liberação para a peça e o processo reais. Aprove com base nos requisitos funcionais e visuais. Um ângulo genérico de outro material ou método de conformação não é uma exigência validada de tonalidade.
Vale a pena adicionar uma ranhura decorativa à ferramenta?
Compare seu valor visual com a construção, acabamento e inspeção que ela exige. Solicite uma alternativa mais simples quando ela não servir à função do suporte. A equipe de design pode então aprovar a troca antes da fabricação da ferramenta.
A aprovação da amostra estabelece o rendimento de produção?
Uma amostra aprovada estabelece apenas os requisitos realmente revisados. O rendimento precisa de quantidades tentadas e aceitas, uma definição de perda e condições de teste representativas. Algumas amostras boas selecionadas não podem estabelecer uma taxa de aceitação recorrente.
O que deve desencadear outra revisão de ferramentaria?
Revise alterações na interface de montagem, seção da parede, perfil sensível à liberação, padrão protegido ou rota de acabamento. Reparos ou substituições na ferramenta também podem exigir novas verificações de amostra. Defina os gatilhos com o fornecedor antes de pedidos repetidos.
Artigos relacionados e recursos de produção
- Capacidades de abajur de vidro prensado por máquina
- Lista de verificação de desenho técnico do abajur de vidro
- Espessura da parede do abajur prensado e tolerância
- Inspeção de costuras do molde e linha de separação
- Orçamentos de fornecedores, custos de ferramentaria e reordenação
- Construtor de RFQ de abajur personalizado