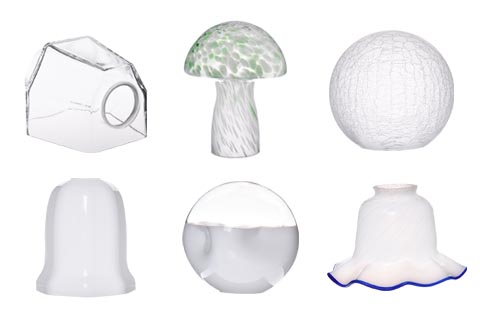
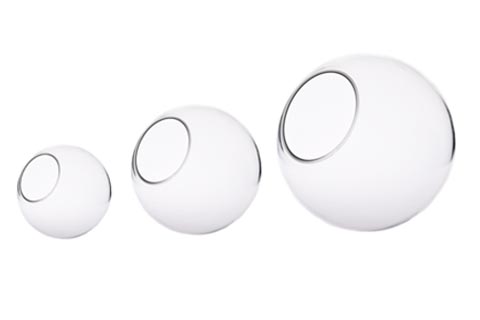
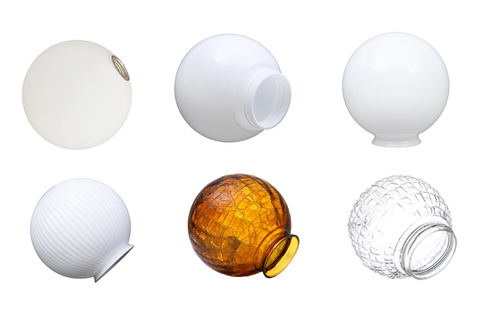
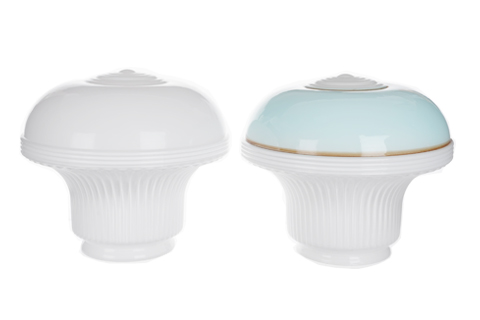
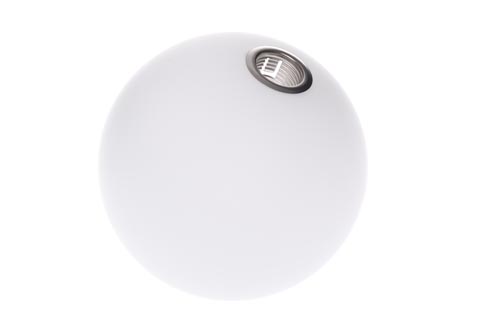
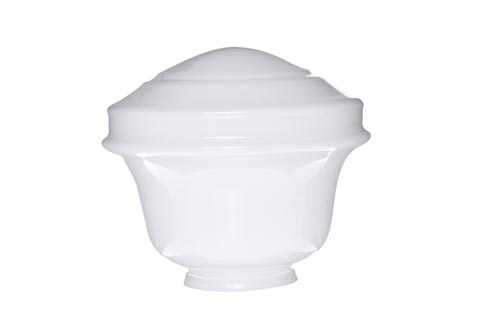
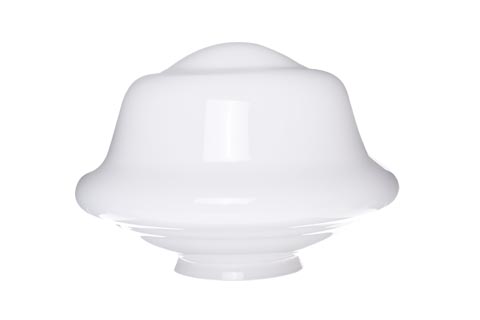
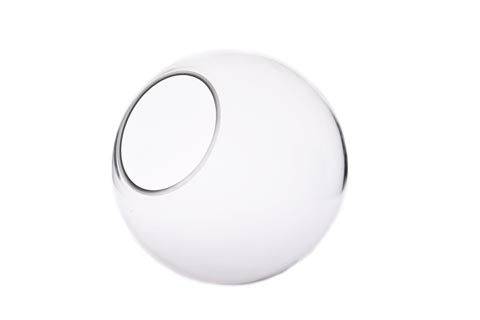
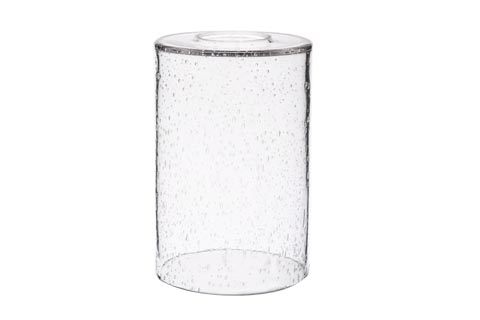
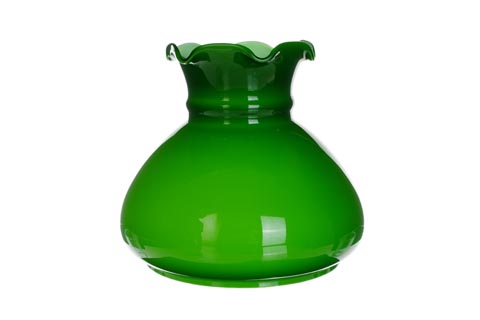
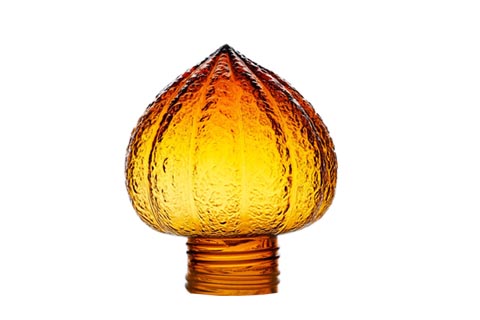
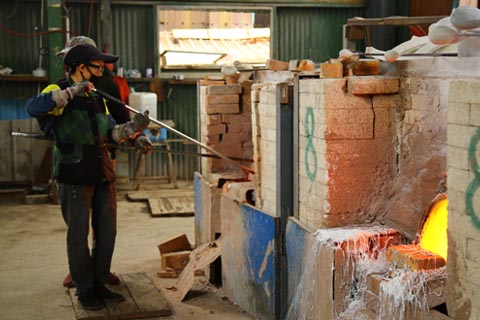
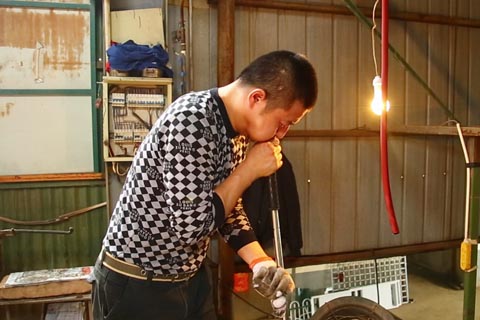
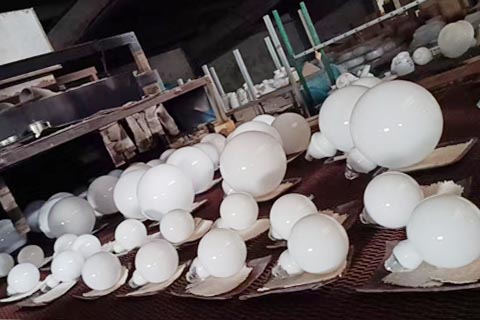
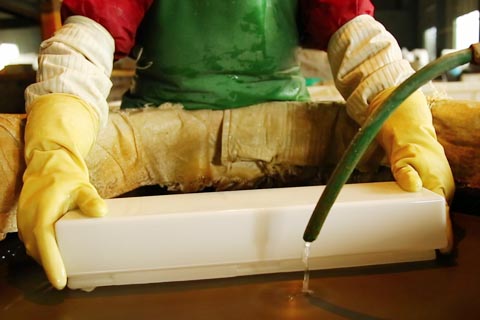
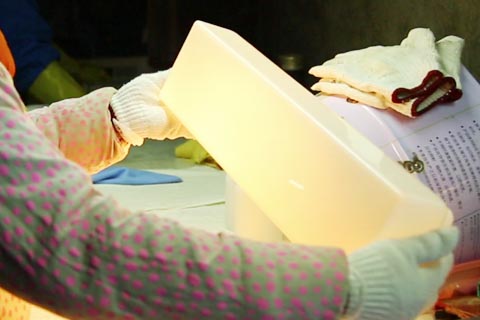
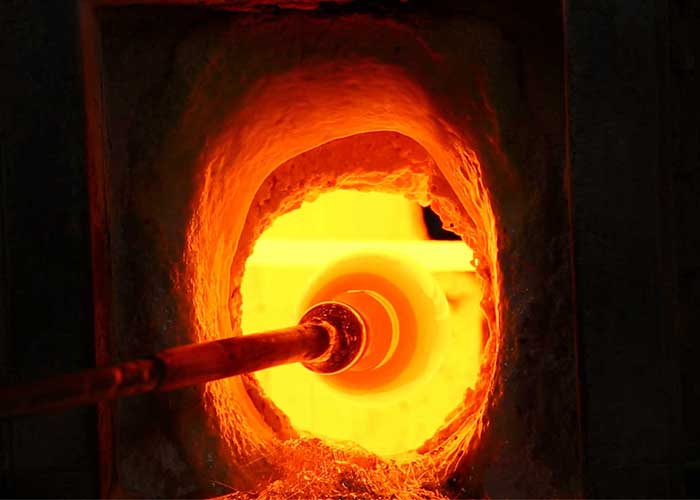
Ağızdan üflemeli cam, tamamen bir cam ustası tarafından yaklaşık 1100°C’de toplanan erimiş camı içi boş çelik üfleme borusu ile şişirerek şekillendirilen abajurları ifade eder. Usta, boruyu sürekli döndürürken nefes basıncı ve şekillendirme aletleri uygular; bu süreçte makine presiyle kopyalanamayan organik formlar ortaya çıkar. Makine üretimi şapkalara kıyasla, ağızdan üflemeli ürünlerde duvar kalınlığında ince değişiklikler, hafif asimetri ve zaman zaman küçük kabarcıklar (tohum olarak adlandırılır) görülür; bunlar gerçek el işçiliğinin kanıtı olarak değer görür. Üretim hızları oldukça farklıdır – bir usta günde 30-60 ağızdan üflemeli şapka üretirken, bir pres makinesi vardiyada 800-1200 adet üretir. Ağızdan üflemeli şapkalar 2-4 kat fiyat farkı taşır ancak seri üretim alternatiflerinin sunamadığı benzersiz karakter sunar. Tasarımcılar ve lüks otel alıcıları, her armatürün ayrı bir sanat eseri olması gereken projelerde özellikle ağızdan üflemeli ürün talep eder.
Ağızdan üflemeli cam abajurlarda standart asgari sipariş miktarımız, tasarıma ve karmaşıklığa bağlı olarak 200-adet teklif edilen miktardır. Basit şekiller (küreler, çan şapkalar, 200mm altı silindirler) 200 adet minimuma uygundur; karmaşık şekiller (kaburgalı şişeler, kabak formlar, çok katmanlı kaplama) ise daha uzun kurulum süresi ve yüksek kalıp yatırımı nedeniyle teklif edilen miktar minimumunu gerektirir. Numune için 1-3 adet numune fiyatı ile (genellikle birim fiyatın 4-8 katı) ve 10-15 gün numune teslim süresiyle sağlanır. Butik üretim yapan tasarım markası müşterileri, 12 aylık sürekli tahmin taahhüdüyle 200 adet altı üretim için premium fiyatla pazarlık yapabilir. El üflemeli işlerde makine presli işlere göre daha yüksek MOQ vardır; çünkü her tasarım için usta eğitimi, özel palet aletleri ve özel kalıp kurulumu gerekir – bu maliyetler üretim boyunca amorti edilerek birim fiyatın rekabetçi kalması sağlanır.
Evet, ağızdan üflemeli şapkalar yüksek wattlı halojen, akkor ve Edison flaman ampullere dayanabilir; ancak cam malzeme seçimi önemlidir. Soda-kireç ağızdan üflemeli şapkalar, açık armatürlerde 60W’a kadar, kapalı tasarımlarda ise 40W’a kadar ampulleri güvenle kullanabilir; bu durumda yüzey sıcaklığı 180°C’nin altında kalır. 75-100W akkor veya Edison ampuller 200-260°C yüzey sıcaklığında çalışıyorsa, ağızdan üflemeli borosilikat 3.3 cam önerilir; bu cam, 165°C’ye kadar termal şok farkına çatlamadan dayanır. Duvar kalınlığı da ısıya dayanıklılığı etkiler – 3mm ve üzeri ağızdan üflemeli şapkalar yüksek wattlı yükleri 2mm dekoratif versiyonlara göre daha iyi taşır. Her zaman yeterli armatür havalandırması sağlanmalıdır: ampul yüzeyi ile cam içi arasında minimum 25mm hava boşluğu önerilir. Alıcının belirttiği ampulle termal performansı doğrulamak için numune şapkalarda 200 saatlik sürekli yanma testi yapılabilir.
El üflemeli üretimde şekil tutarlılığı dört kontrolle sağlanır: standart kalıp şablonları (genellikle ahşap, grafit veya dökme demir kalıplar, usta bunlara üfler), toplama ağırlığı kalibrasyonu (her cam toplama üflemeden önce +/-5g ölçülür), baş usta denetimi (her 20. parça bir kıdemli usta tarafından kontrol edilir) ve 100’lük partide 5 parçada kumpas ve derinlik ölçer ile boyutsal örnekleme. Ağızdan üflemeli işlerde kabul edilebilir varyasyon genellikle dış çapta +/-3mm ve yükseklikte +/-5mm’dir; bu, makine presli toleranslardan daha gevşektir ancak eşli kurulumlar için yeterince sıkıdır. Daha sıkı tolerans isteyen alıcılar (perakende ambalaj kısıtlaması olan tasarım markaları) +/-1.5mm tolerans ve 100% denetimi talep edebilir; bunun için -50 maliyet farkı uygulanır. Her partinin boyutsal kayıtları 3 yıl saklanır; böylece ayrı sevkiyatlarda yeniden sipariş tutarlılığı sağlanır.
Ağızla üfleme tekniği, makine baskısıyla elde edilemeyen beş farklı etkiyi mümkün kılar: kalıp dikiş izi olmayan serbest formlu organik şekiller, sıcak cama kabartma tozu veya patates dilimleri eklenerek oluşturulan kontrollü iç kabarcık desenleri (tohum cam), farklı renkli cam katmanlarının bir araya sarıldığı ve alt katmanları ortaya çıkarmak için kısmen kesildiği kaplamalı çok renkli katmanlar, bükülmüş kurdeleler ve kuyruklu desenler üreten toplama-çekme teknikleri ve her parçaya bireysel karakter kazandıran asimetrik çekilmiş ağızlıklar ve boyunlar. Benekli veya çakıllı yüzey dokuları oluşturmak için elde uygulanan frit (ezilmiş renkli cam) ham maddeye yuvarlanarak eklenebilir. Optik kalıp üfleme, fasetli grafit kalıplara üfleyip ardından pürüzsüz bir nihai kalıba yeniden üfleyerek boyutsal kırılma efektleri yaratan iç kaburga desenleri üretir. Bu teknikler, maliyet avantajlarına rağmen ağızla üflenen abajurların lüks konaklama ve tasarımcı konut pazarlarında hâkimiyet kurmasının nedenidir.
Ağızla üfleme cam lamba başlığı siparişlerinin teslim süresi genellikle depozito ödemesinden sevkiyata hazır hale gelene kadar 35-50 gündür. Bu süre, ham cam karışımı hazırlığı için yaklaşık 5-7 gün, zanaatkar kurulumu ve belirli tasarım üzerindeki deneme üflemeleri için 3-5 gün, zanaatkar başına günde 30-60 parça olarak fiili üretim için 18-28 gün, iç stresi gidermek için sıcaklık kontrollü fırınlarda tavlama için 4-6 gün ve kalite kontrol ile paketleme için 3-4 gün olarak dağılır. Paralel çalışan birden fazla zanaatkar gerektiren büyük siparişler üretim süresini kısaltabilir ancak koordinasyon maliyetini artırır. Özel tasarım siparişleri, seri üretim başlamadan önce prototip geliştirme ve onay için ek 15-25 gün gerektirir. Şanghay veya Ningbo'dan denizyolu taşımacılığı, varış limanına bağlı olarak 25-40 gün ekler. Üretim planlama tamponu sağlamak için siparişlerin gerekli varış tarihinden 90-110 gün önce verilmesini öneririz.
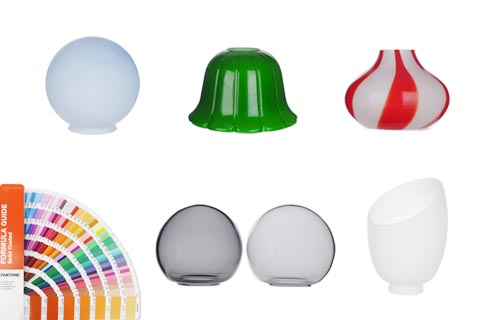
Evet, ağızla üflenen abajurlar 40'tan fazla standart renk seçeneğiyle sunulur ve renk başına belirtilen miktar veya üzeri siparişler için Pantone eşleştirmesi yapılabilir. Renkler, metal oksit pigmentlerinin doğrudan eriyik karışıma eklenmesiyle (kütle içi renklendirme) elde edilir ve tam cam kalınlığı boyunca kalıcı renk üretir. Çok renkli ve gradyan efektler için zanaatkarlar, yuvarlama, daldırma veya kaplama tekniklerini kullanarak ilk harmana ikincil renkli cam uygularlar. Elde uygulanan renk, bireysel parçalar arasında hafif farklılıklar üretir; bu organik varyasyon genellikle tasarımcı projeleri için arzu edilir, ancak alıcı beklentilerinin tekniğin doğal karakteriyle uyumlu olması için numune alım aşamasında tartışılmalıdır. Yeni Pantone eşleşmeleri için renk geliştirme; frit formülasyonu, deneme eritmeleri ve renk numunesi onayı dahil olmak üzere genellikle 25-35 sürer. Birden fazla üretim serisinde renk tutarlılığı sağlayan yeniden siparişleri desteklemek için ana renk numunelerini 5 yıl boyunca saklıyoruz.
Ağızla üflenen abajurlar genellikle kalıp dikişi göstermez çünkü cam, iki kalıp yarısı arasında preslenmek yerine hava basıncı ve el aletleriyle şekillendirilir. Bununla birlikte, ağızla üflenen işler makine yapımı camda bulunmayan ince özellikleri karakteristik olarak gösterir: altta küçük bir pontil izi (bitirme sırasında çubuğun parçayı tuttuğu yer), ara sıra tohum adı verilen mikro kabarcıklar (genellikle 0.1-0.5 mm), üst ve alt arasında hafif duvar kalınlığı varyasyonu ve açılı ışık altında görülebilen çok hafif yüzey dalgalanması. Bu özellikler otantik el sanatının izleri olarak kabul edilir ve kusur olarak ele alınmak yerine yayınlanmış kalite standartlarına göre derecelendirilir. Alıcılar, seri üretimden önce kabul kriterlerini kalibre etmek için numune parçalarını incelemelidir. Makineye yakın mükemmeliyet gerektiren kurulumlar için, serbest üfleme işleri yerine (pürüzsüz kalıplar kullanan) optik kalıp üfleme işlerinin belirtilmesini öneririz, çünkü optik kalıp tekniği daha homojen yüzeyler üretir.
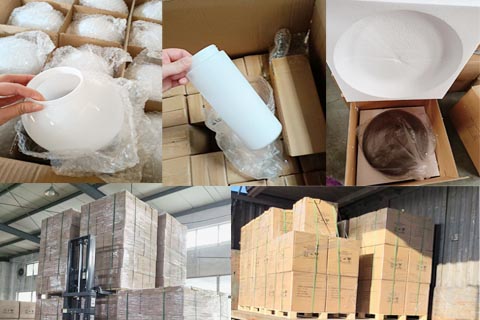
Ağızla üflenen abajurlar, genellikle daha ince duvarlarını ve asimetrik şekillerini hesaba katan dört katmanlı bir koruma sistemi kullanılarak paketlenir. Her parça öncelikle yüzey izlerini önlemek için asitsiz kurutma kağıdına sarılır, ardından abajurun özel şekline göre özel olarak kesilmiş 5-8 mm EPE köpüğe sarılır, ardından iç koli içinde kalıp kesimli oluklu bir beşiğe yerleştirilir ve son olarak köşe takviyeli 5 katlı ihracat ana kolisine yüklenir. 250 mm çapa kadar olan parçalar veya asimetrik organik şekiller için, maksimum koruma sağlamak doğrudan her abajurun etrafına köpük enjeksiyonlu kalıplama kullanıyoruz. Ana koliler, deniz taşımacılığı için kenar korumaları ve streç film ile paletlenir. Bu protokol, 7+ yıllık ihracat sevkiyatları boyunca ağızla üflenen abajur kırılma oranlarını %0.51'in altında tutmuştur. Parça başına %1.50 - %4.00 ek maliyet karşılığında yüksek değerli tasarımcı parçaları veya kırılgan ince duvarlı abajurlar için iç köpüklü ahşap sandıklama mevcuttur.
Ağızla üflenen abajurlar; emek girdisi, üretim hızı ve malzeme verimliliğindeki temel farklılıklar nedeniyle makine yapımı alternatiflerinden 2-4 kat daha pahalıdır. İşçilik girdisi parça başına yaklaşık 8-15 dakikadır (makine presleme için 4-6 saniye). Üretim hızı zanaatkar başına günde 30-60 parçadır (vardiya başına pres makinesi başına 800-1200 parça). Malzeme verimliliği -92'dir (bazı parçalar üfleme veya tavlama sırasında başarısız olur), makine presleme için ise -99'dur. Zanaatkar eğitimi, üretim kalitesinde beceriye ulaşmak için 5-8 yıl sürer ve önemli bir işçilik maliyeti gerektirir. Ağızla üflenen çalışmalar ayrıca genellikle daha yüksek kalibreli hammaddeler ve parça başına daha fazla enerji kullanır çünkü şekillendirme sırasında her harman birkaç kez yeniden ısıtılır. Fiyat primi, her parçanın organik karakterinin tasarım anlatısına katkıda bulunduğu tasarımcı, konaklama ve lüks konut pazarları için haklıdır. Bütçe kısıtlamaları olan yüksek hacimli ticari uygulamalar için makine presleme pratik seçim olmaya devam etmektedir.