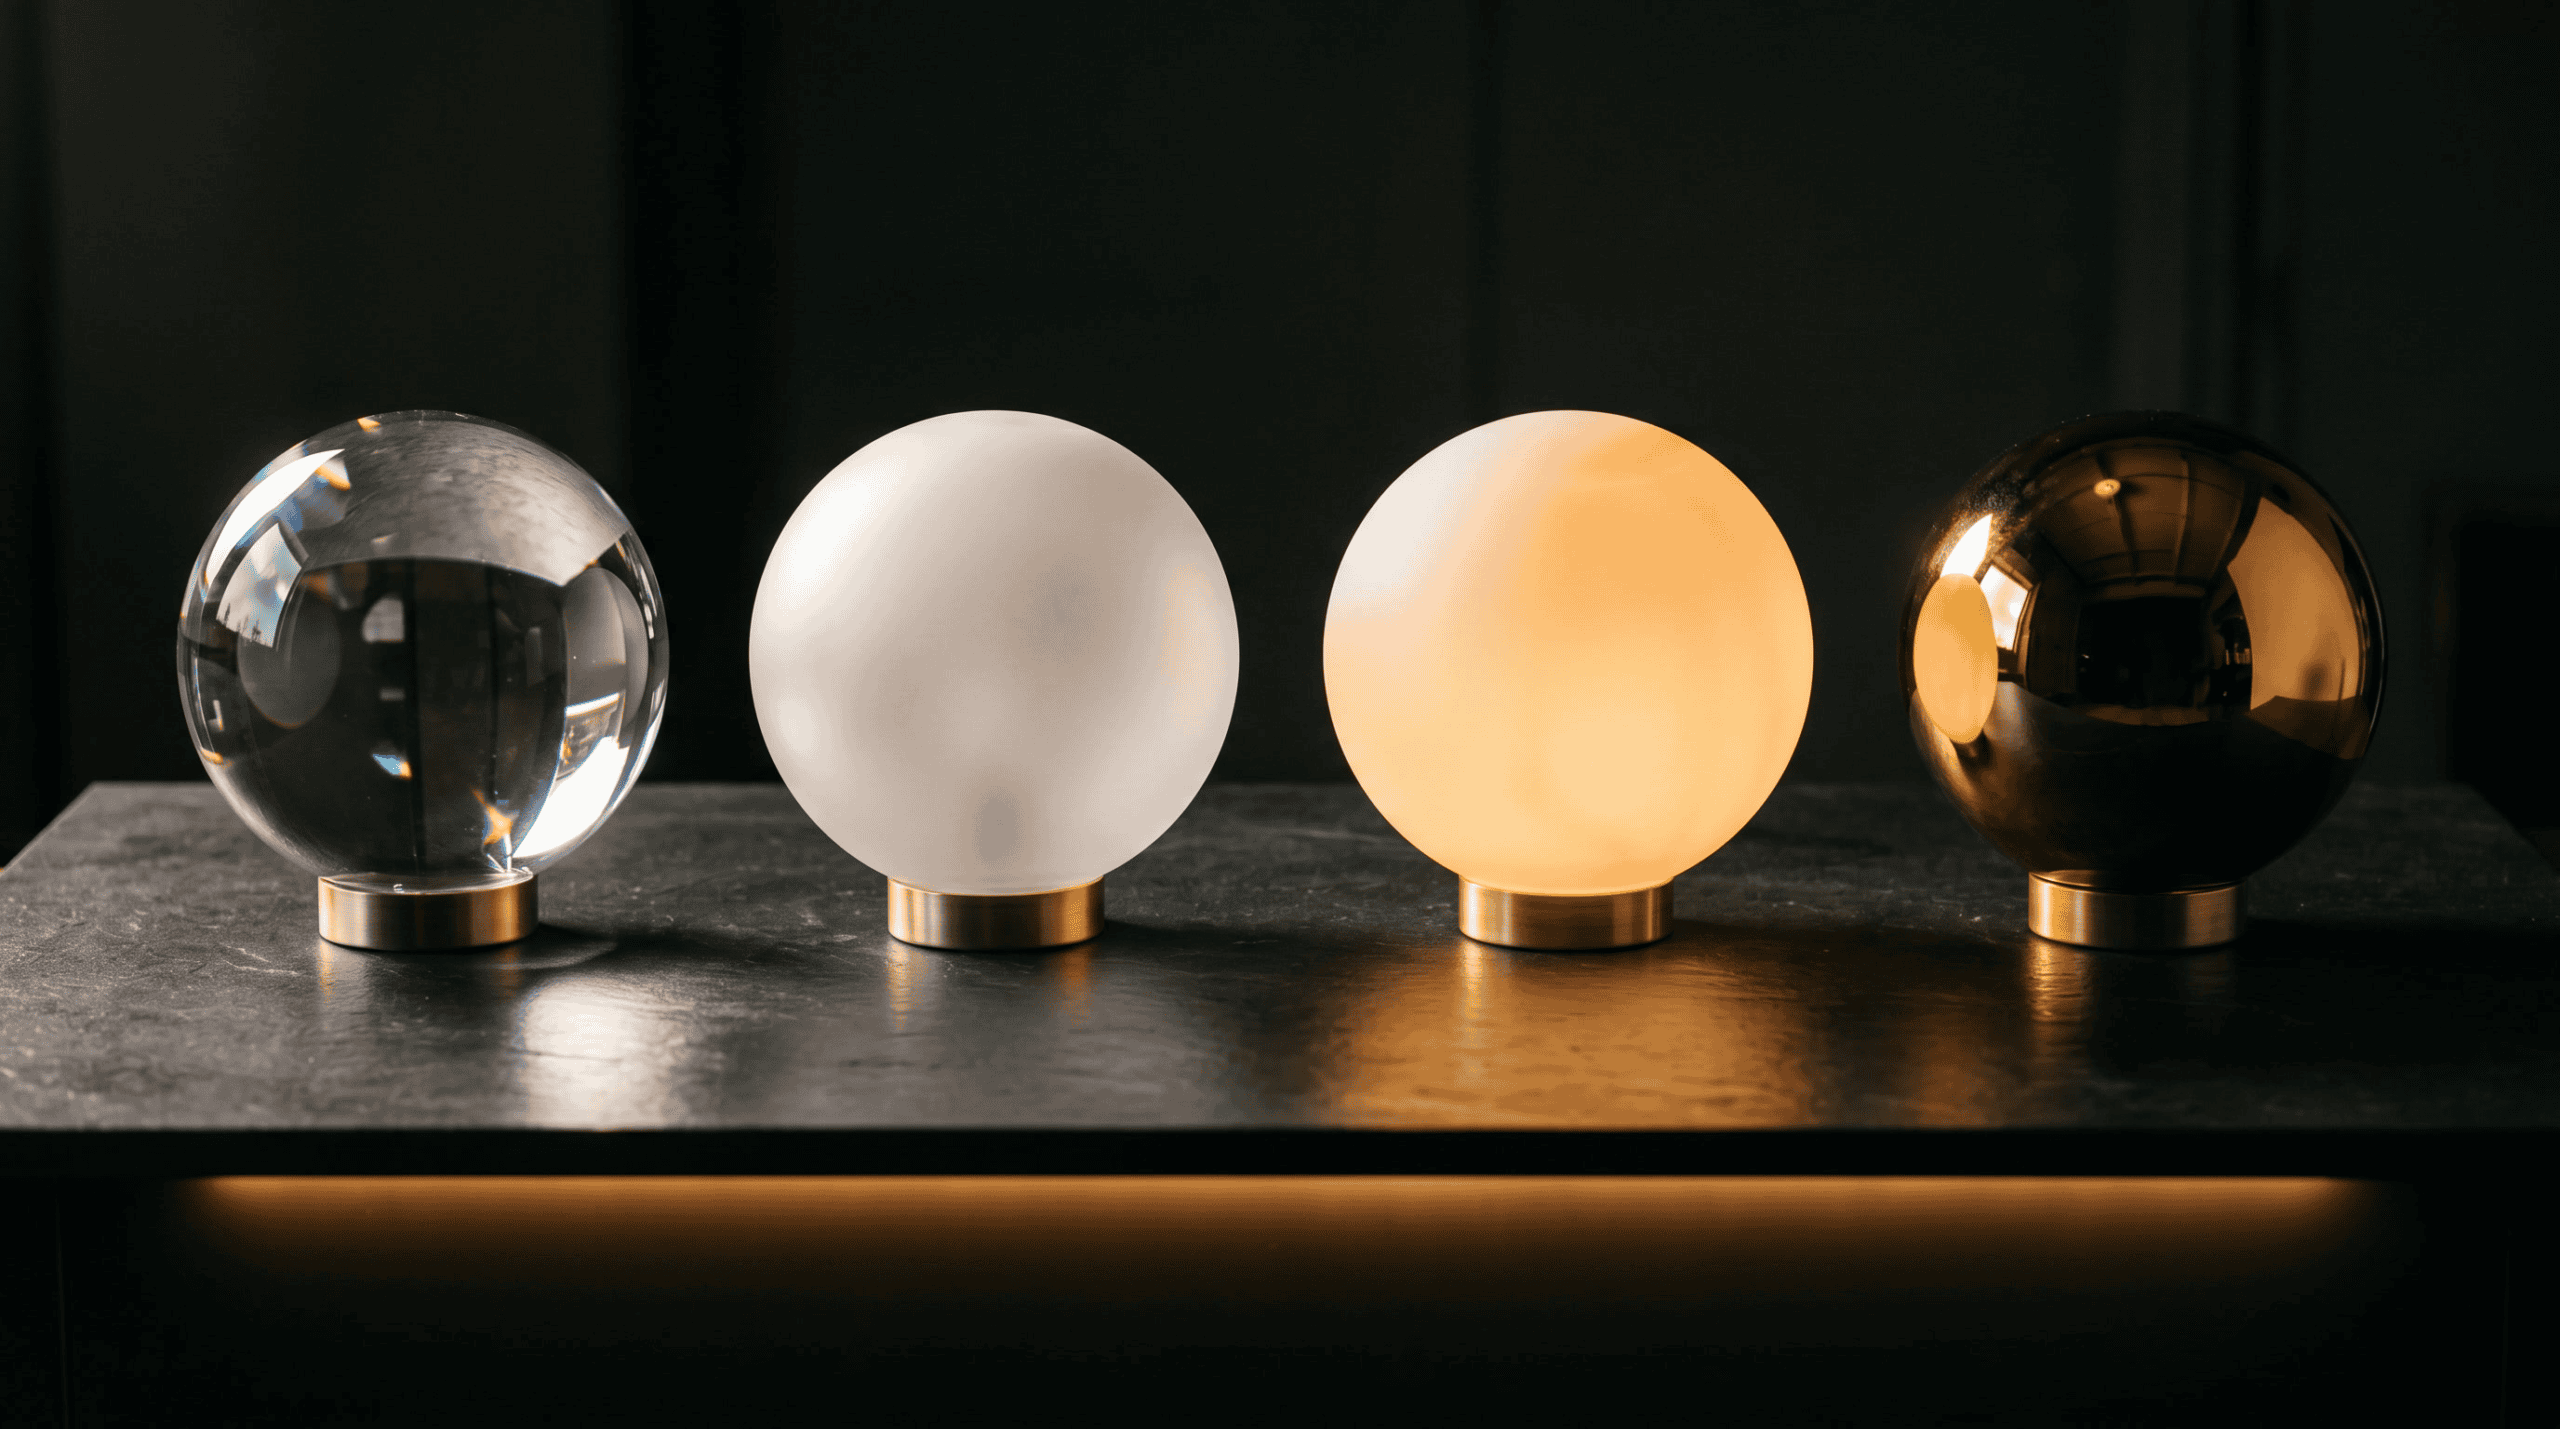
Küre Cam Abajur Yüzey İşlem ve Kaplama: Kapsamlı Bir Teknik ve Üretim Kılavuzu
Yönetici Özeti
İşlenmiş cam aydınlatma bileşenlerine yönelik küresel pazar; mimari aydınlatma trendleri, otelcilik sektörünün toparlanması ve çevresel koşullara tepki veren akıllı kaplama teknolojilerinin entegrasyonu sayesinde ivmeli bir büyüme yaşamaktadır.
.
Bölüm 1: Cam Abajur Üretiminde Yüzey İşleminin Stratejik Önemi
1.1 Cam Lamba Yüzey İşleminin İşlevsel Amaçları
- Yayılma Artırma: Düzenli geçirgenliğin yayılmalı geçirgenliğe dönüştürülmesi (bulanıklık faktörü -99)
- Parlama Azaltma: Toplam ışık çıkışı korunurken parlaklık zirvelerinin düşürülmesi
- Renk Sıcaklığı Modifikasyonu: Seçici soğurma veya girişim kaplamaları yoluyla etkili CCT'nin kaydırılması
- Yönlü Kontrol: Gradiyent opaklık veya desenli iletim bölgeleri oluşturma
- Çizilme Direnci: Sert kaplamalar (SiO₂, Al₂O₃) yüzey sertliğini 5-6 Mohs'tan 7-8 Mohs'a çıkarır
- Darbe Direnci: Temperleme ve kimyasal güçlendirme işlemleri
- Termal Şok Koruması: Yüksek sıcaklıktaki LED ortamları için gerilim giderme kaplamaları
- Korozyon Karşıtı: Atmosferik kükürt bileşiklerinden kaynaklanan bozulmayı önleyen floropolimer kaplamalar
- Leke Direnci: Parmak izlerini ve tozu iten hidrofobik/oleofobik nanokaplamalar
- UV Kararlılığı: Alt katmandaki dekoratif katmanların fotobozunmasını önleyen bariyer kaplamalar
- Doku Oluşturma: Dağlama veya kabartma yoluyla mat, saten veya desenli yüzeyler
- Renk Uygulaması: Seramik mürekkepler, organik boyalar veya metalik filmler
- Parlaklık Artırma: Ra <0.01μm elde eden alevle parlatma ve optik kalitede parlatma
1.2 Pazar Bağlamı: İşlenmiş Cam Abajur Değer Önerisi
| Yüzey İşlem Seviyesi | Değer Katkısı | Hedef Segment | Fiyat Primi |
|---|---|---|---|
| Temel (Temiz/Alevle Parlatma) | 5-10% | Seri konut, fonksiyonel | Taban çizgisi |
| Standart (Asit İndirme/Kumlama) | 25-40% | Ticari, otel ve konaklama | +30% |
| Premium (Seramik Baskı/PVD) | 60-120% | Lüks konut, butik | +80% |
| Gelişmiş (Akıllı/Nano Kaplamalar) | 150-300% | Mimari, müze, sağlık | +200% |
The özel cam abajur üreticisiyle çalışırken gelişmiş yüzey işlemlerini uygulama yeteneği, emtia rakiplerinden farklılaşırken önemli ölçüde daha yüksek kâr marjları elde edilmesini sağlar
.
Bölüm 2: Cam Abajurlar için Temel Yüzey İşlem Teknolojileri
2.1 Mekanik Yüzey İşlemleri
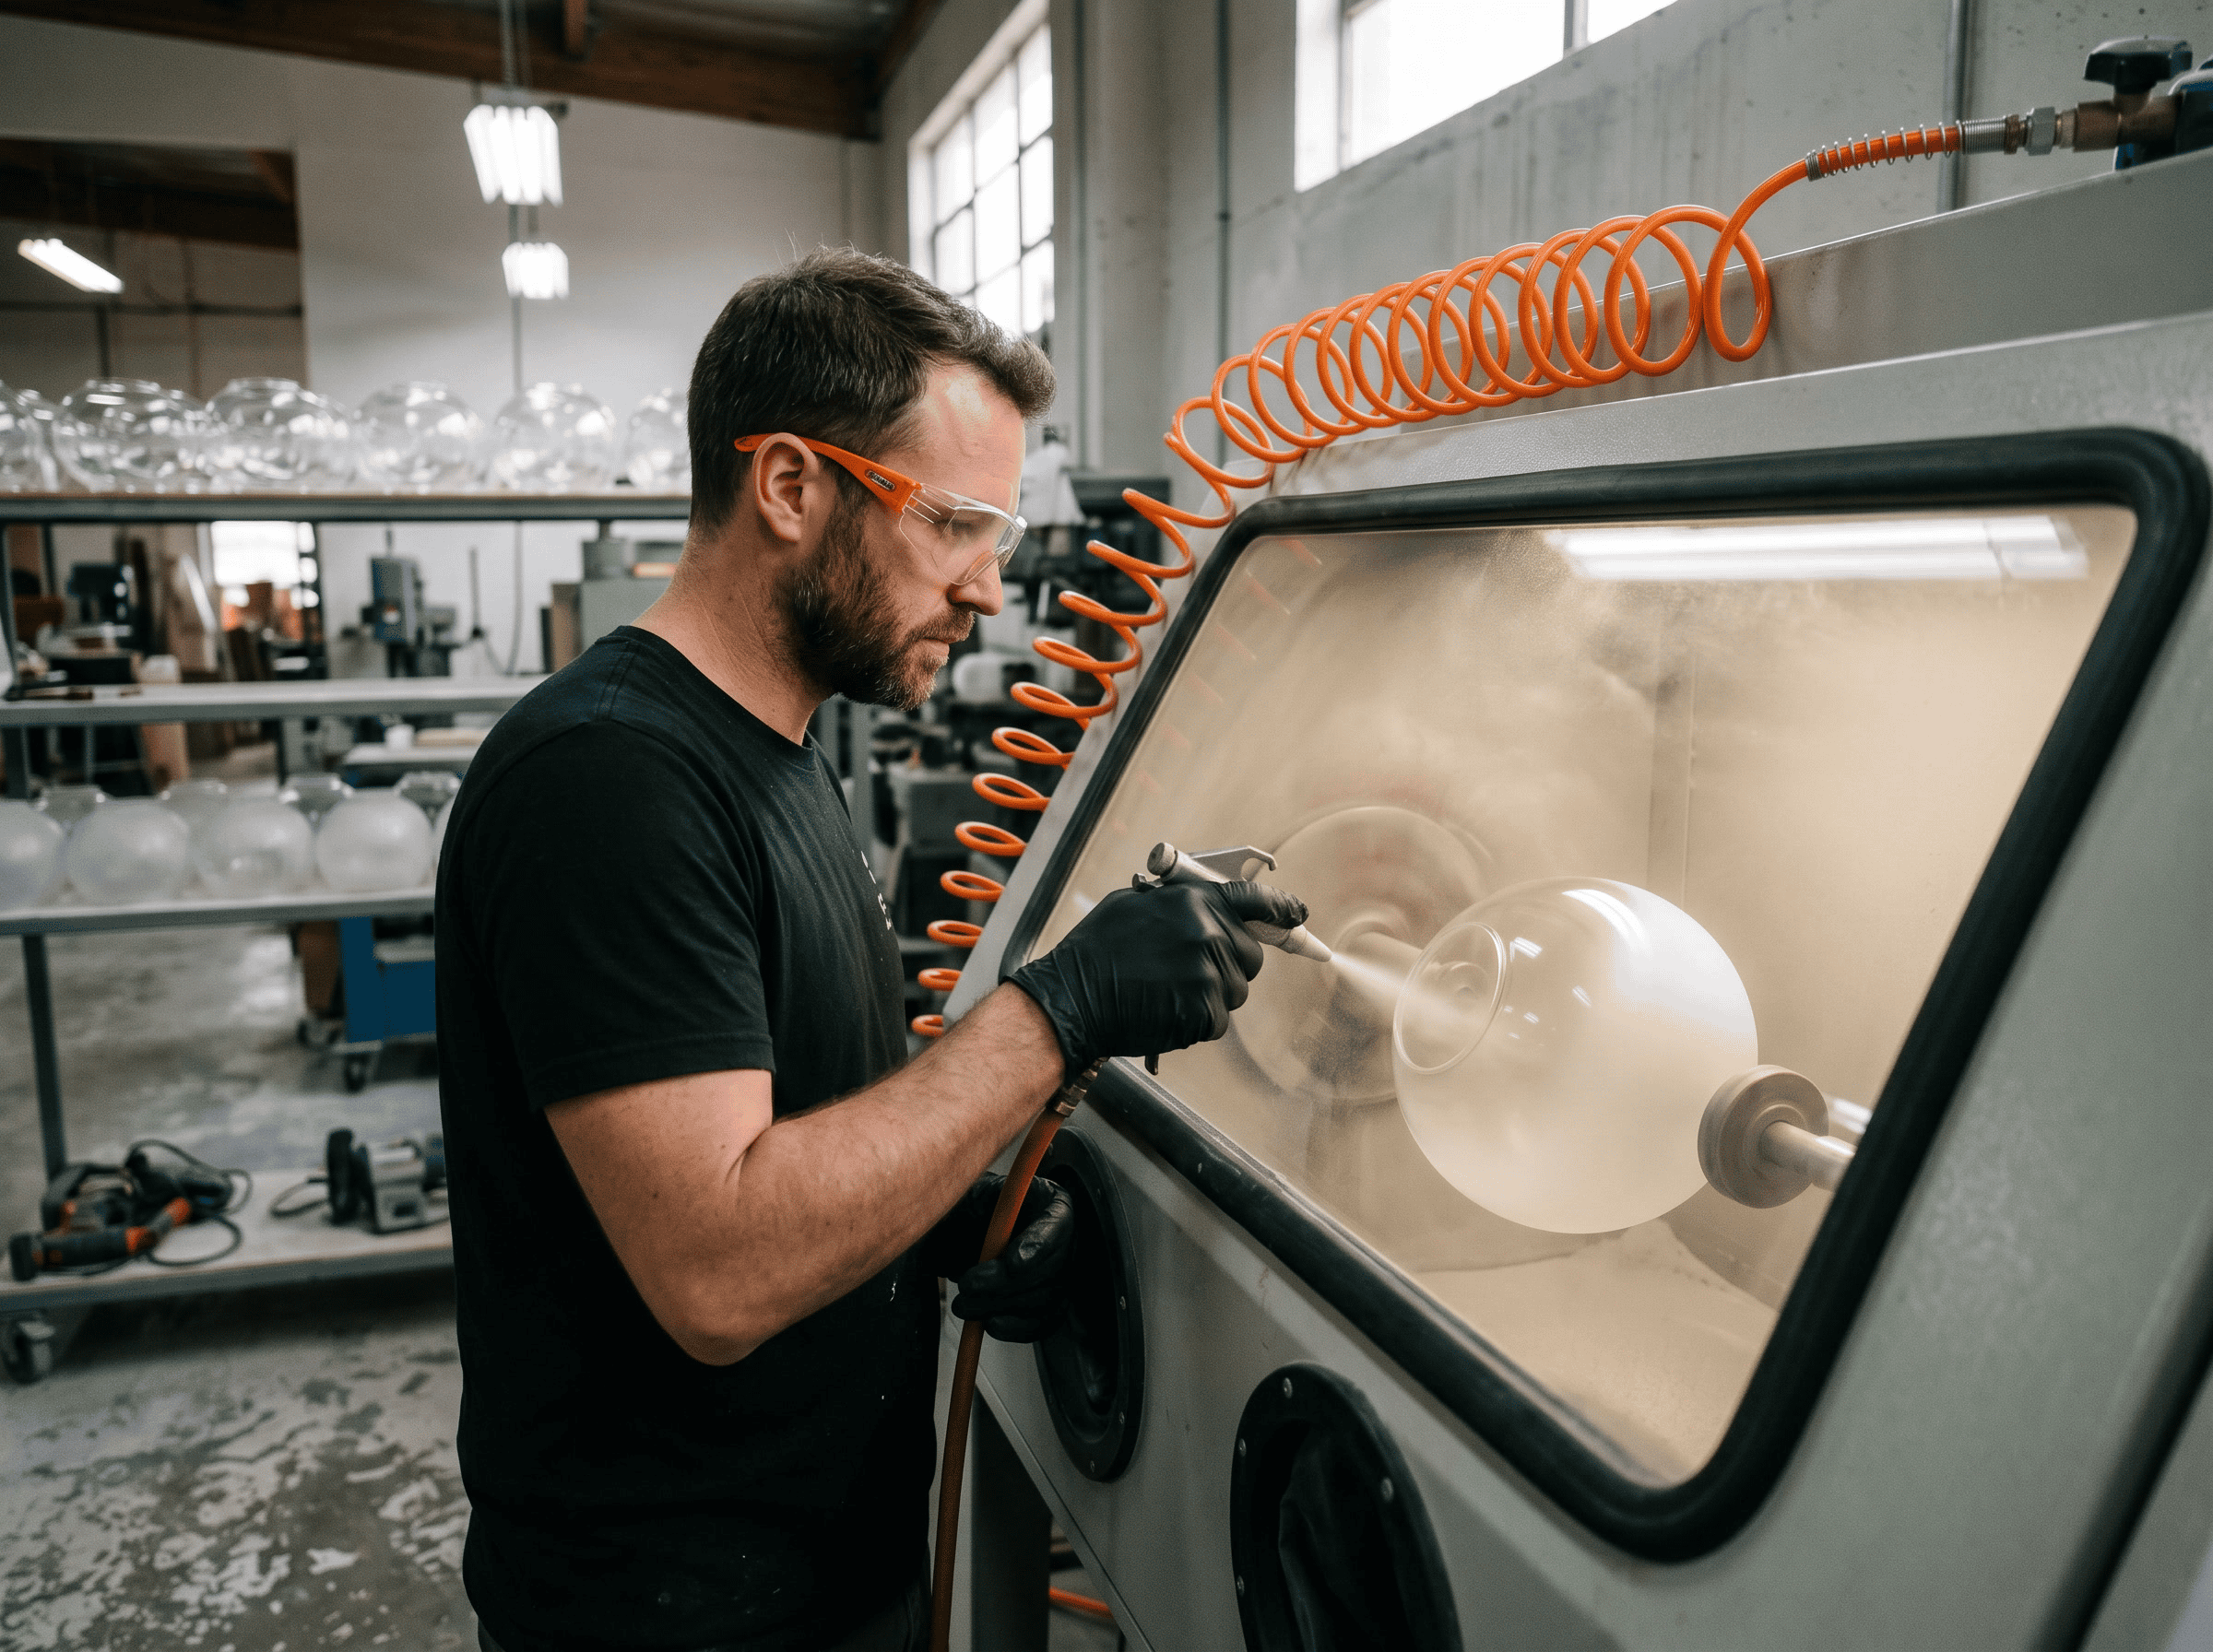
Kumlama (Aşındırmalı Kumlama)
- Medya Boyutu: 60 mesh (kaba, 250μm) ila 220 mesh (ince, 65μm)
- Hava Basıncı: Cam kalınlığına ve istenen etkiye bağlı olarak 4-8 bar
- Uzaklık Mesafesi: 150-400mm
- Kaplama Oranı: 0.5-2.0 m²/dakika
- Yüzey Pürüzlülüğü (Ra): 2-15μm elde edilebilir
- Genel Mat Bitiş: Üniform difüzyon, bulanıklık faktörü -98
- Seçici Desenleme: Maskeleme teknikleri parlak/mat kontrastlı tasarımlar oluşturur
- Degrade Efektleri: Değişken basınç veya mesafe, azalan opaklık oluşturur
- Görsel Denetim: Üniformite ve kusur tespiti için 0
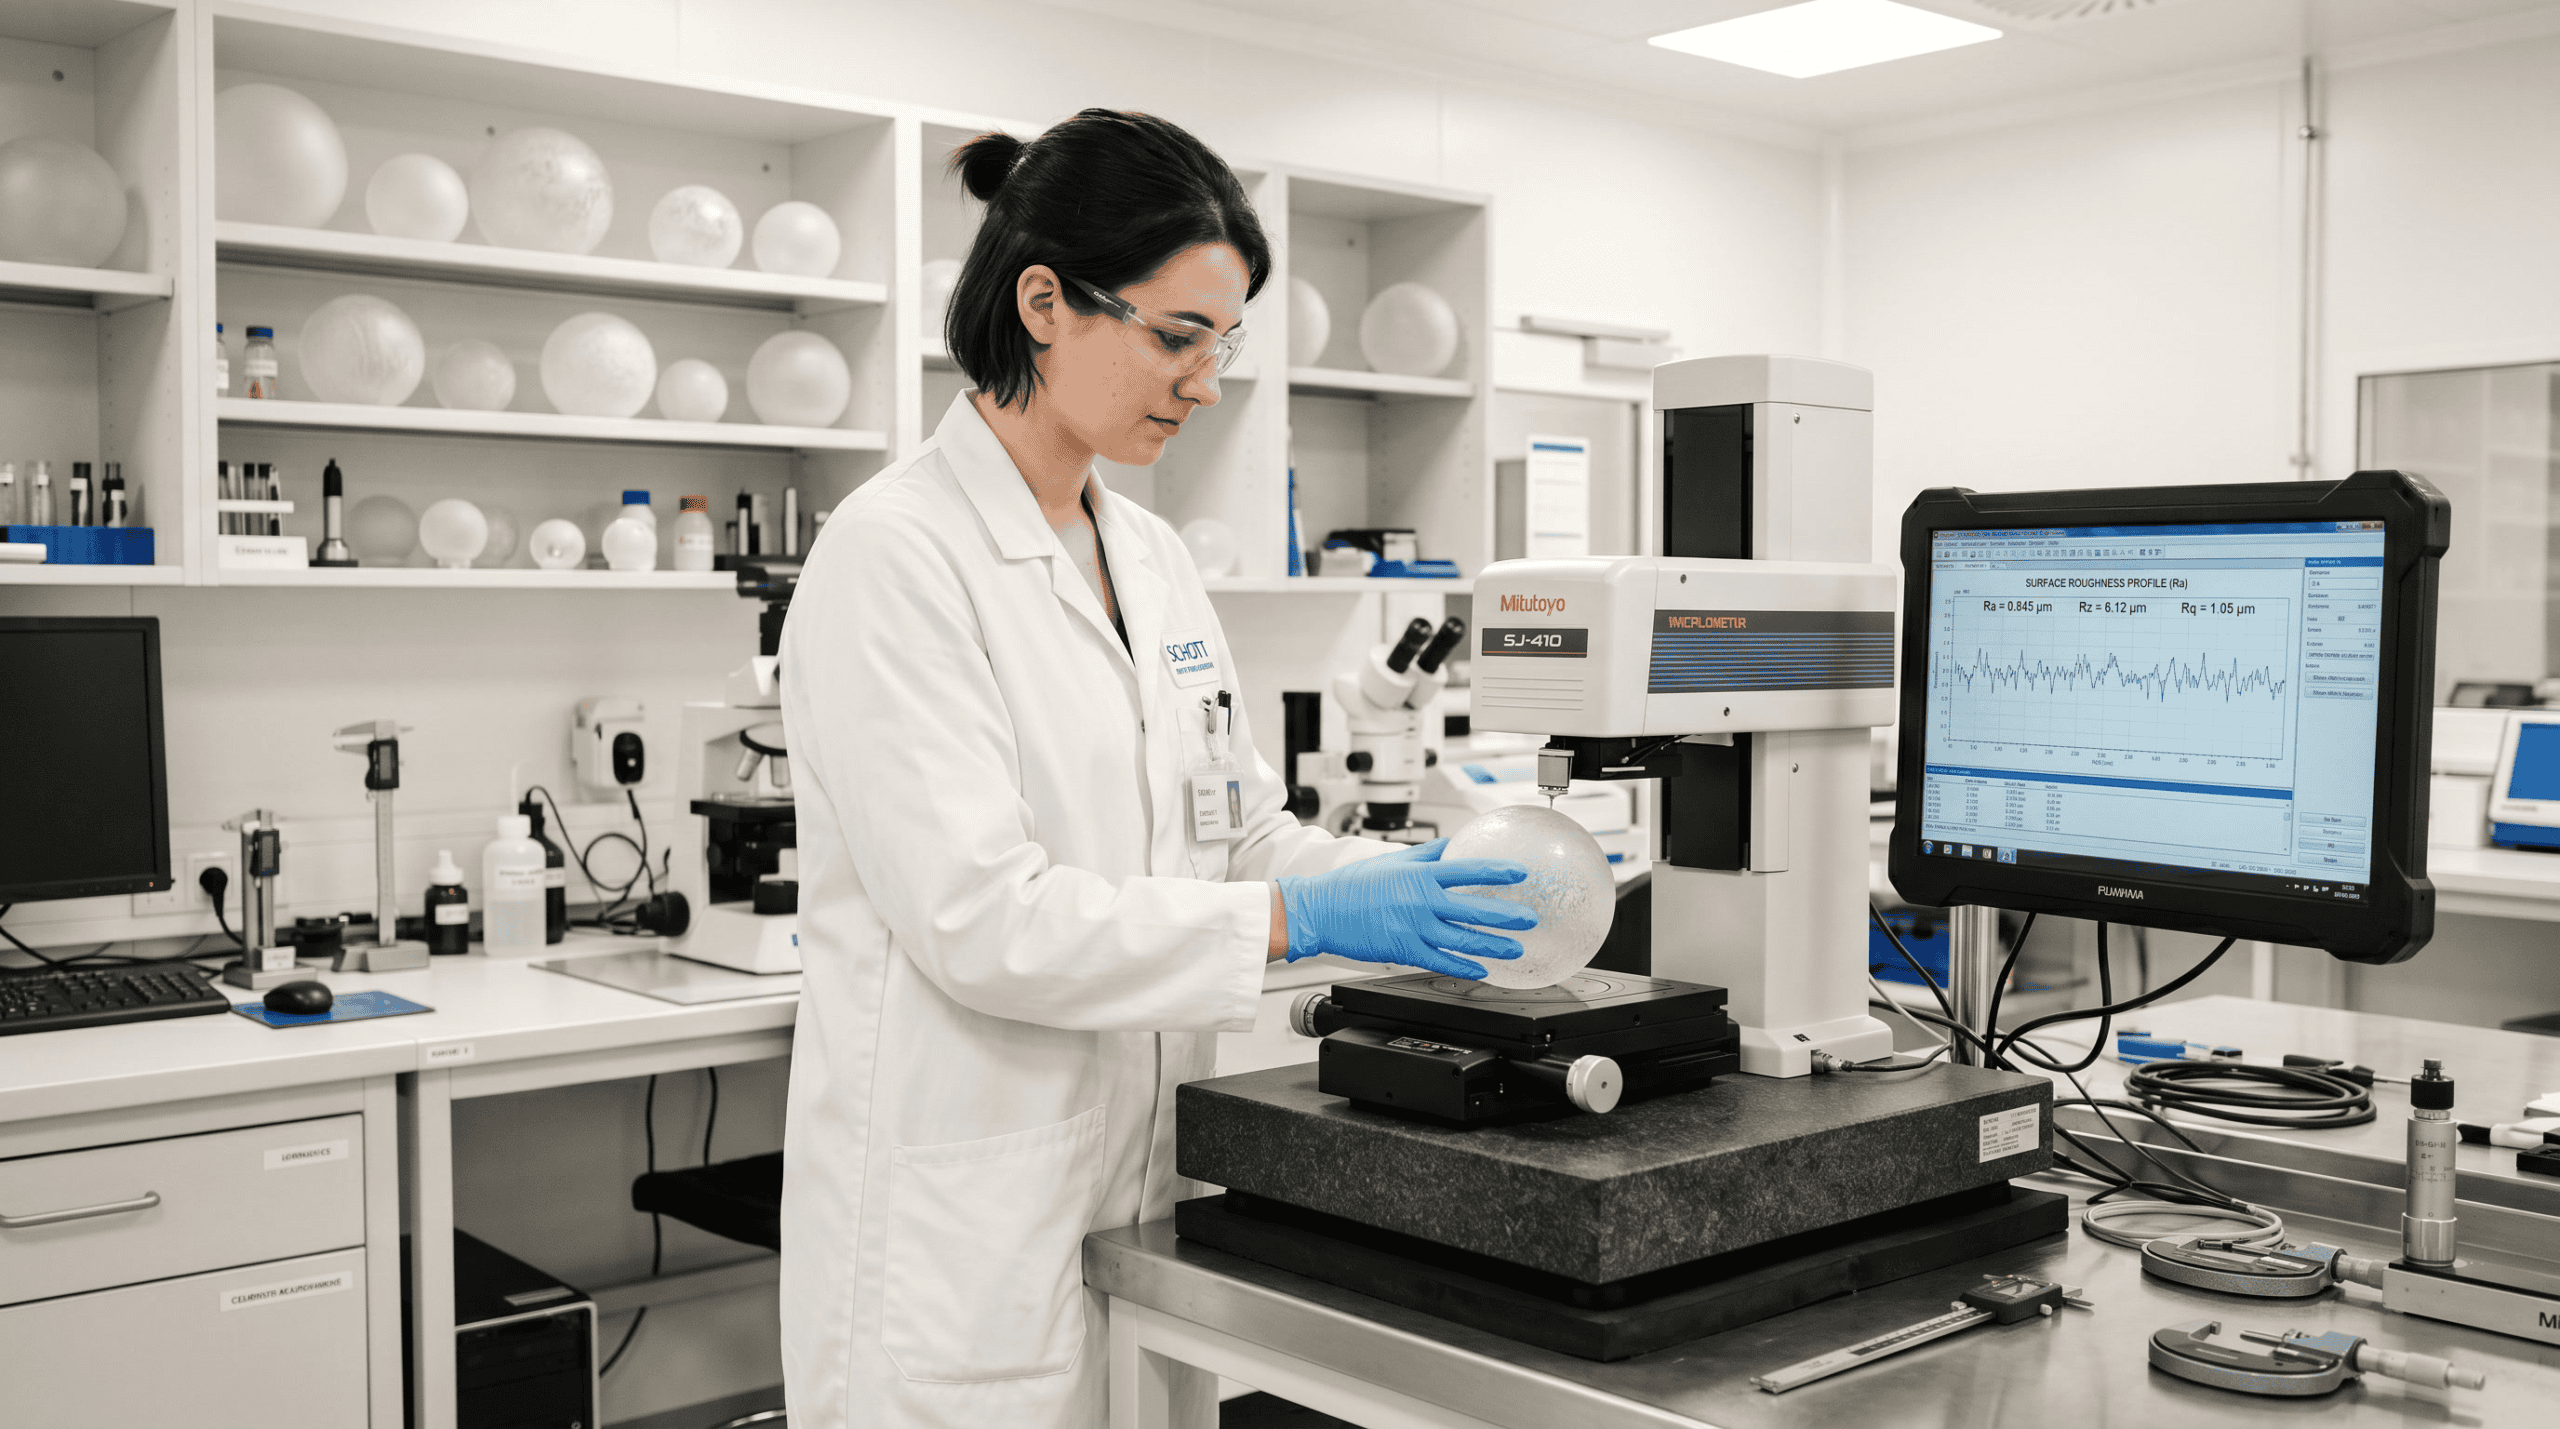
- Profilometri: Tutarlılık için Ra ölçümü
- Bulanıklık Ölçümü: Difüzyon performansının entegre küre ile doğrulanması
Taşlama ve Parlatma
- Kaba Taşlama: Elmas çarklar (80-180 kum) kalıp dikişlerini ve kusurları giderir
- İnce Taşlama: 320-600 kum elmas veya silisyum karbür
- Parlatma: Keçe/zift zımpara diskleri üzerinde seryum oksit veya demir oksit bileşikleri
- Alevle Parlatma (İsteğe Bağlı): Optik kalitede bitiş için yüzeyin 800-900°C'ye yeniden ısıtılması
- Taşlanmış Yüzey: Ra 0.5-2.0μm
- Parlatılmış Yüzey: Ra 0.01-0.05μm
- Alevle Parlatılmış: Ra <0.01μm, optik berraklık
2.2 Kimyasal Yüzey İşlemleri
Asitle Dağlama (Mat Dağlama)
- HF Konsantrasyonu: -40 (ticari 'ten seyreltilmiş)
- Banyo Sıcaklığı: 20-40°C
- Daldırma Süresi: 30 saniyeden 30 dakikaya
- Dağlama Derinliği: Süreye ve konsantrasyona bağlı olarak 2-50μm
- Daha Düzgün Yüzey: Asitle dağlama, kumlamanın keskin tepelerine kıyasla yuvarlatılmış mikro özellikler oluşturur
- Parmak İzi Bırakmaz: Daha pürüzsüz yüzey, parmak izi tutulmasına karşı direnç gösterir
- Gerilme Yığılması Yoktur: Kimyasal işlem, mekanik darbeden kaynaklanan yüzey altı çatlamalarını önler
- Desen Hassasiyeti: Fotorezist maskeleme, karmaşık tasarımlara olanak tanır
- HF son derece toksik ve aşındırıcıdır; özel havalandırma ve nötralizasyon sistemleri gerektirir
- Atık arıtımı zorunludur (florürlerin kalsiyum hidroksit ile çöktürülmesi)
- Alternatif: Flor içermeyen dağlama macunları (amonyum biflorür bazlı, daha düşük tehlike)
Seramik Frit ve Emaye Kaplama
- Silika (SiO₂): 50-70%
- Kurşun/Bor oksitleri: -25 (akı, erime noktasını düşürür)
- Pigmentler: Kobalt (mavi), krom (yeşil), demir (kahverengi), titanyum (beyaz)
- Serigrafi Baskı: 80-200 mesh elekler, yaş kalınlık 20-100μm
- Sprey Kaplama: Otomatik veya manuel, 50-200μm yaş film
- Dijital Baskı: Seramik mürekkep püskürtmeli, 600-1200 dpi çözünürlük
- Ön Isıtma: 100-150°C (çözücü buharlaşması)
- Fırınlama: 550-650°C (frit erimesi, pigment kaynaşması)
- Tavlama: Termal şoku önlemek için kontrollü soğutma
- Yapışma: >20 MPa (ASTM C633)
- Sertlik: 6-7 Mohs
- UV Direnci: >10.000 saat QUV testi
- Kimyasal Direnç: ISO 10545-13'ü geçer (asitler, alkaliler, çözücüler)
2.3 Gelişmiş Kaplama Teknolojileri
Fiziksel Buhar Biriktirme (PVD)
| Yöntem | Kaynak Malzeme | Kaplama Kalınlığı | Uygulama |
|---|---|---|---|
| Termal Buharlaştırma | Alüminyum, gümüş, altın | 50-200nm | Yansıtıcı aynalar, metalik estetik |
| Elektron Demeti (E-Beam) | Titanyum, zirkonyum oksitler | 10-100nm | Sert kaplamalar, girişim renkleri |
| Manyetron Spüterleme | Krom, titanyum nitrür | 20-500nm | Dekoratif bitişler, aşınma direnci |
| Katodik Ark | Titanyum, zirkonyum | 50-300nm | Ultra sert dekoratif kaplamalar |
- Metalik: Gümüş, altın, pembe altın, tunç, siyah krom
- Girişim: Mavi, mor, yeşil yanardönerlik oluşturan titanyum oksit tabakaları
- Gradyan: Renk geçişleri oluşturan değişken biriktirme hızları veya maskeleme
- Yapışma: >50N (çizilme testi, ISO 1518)
- Sertlik: >1000 HV (Vickers)
- Korozyon Direnci: >1000 saat tuz püskürtme (ASTM B117)
- Termal Kararlılık: 300°C'ye kadar sürekli çalışma
Nano Kaplamalar ve Fonksiyonel Filmler
- Bileşim: Florlu silanlar veya perfloropolieterler
- Temas Açısı: >110° (su), >70° (yağ)
- Kalınlık: 10-50nm tek katman
- Uygulama: Püskürtme, daldırma veya buhar biriktirme
- Avantaj: Azaltılmış temizlik sıklığı, korunan optik netlik
- İlke: Yıkıcı girişim oluşturan λ/4 optik kalınlık katmanları
- Yapı: SiO₂/TiO₂ çok katmanlı istif (2-5 katman)
- Performans: Yüzey başına < yansıma (işlenmemiş cama karşı )
- Uygulama: Müze aydınlatması, vitrinler, üst düzey konut
- Aktif Malzeme: Titanyum dioksit (TiO₂) anataz fazı
- Mekanizma: UV aktivasyonu, hidrofilik yüzey + oksidatif radikaller oluşturur
- Avantaj: Organik kirletici maddelerin ayrışması, azaltılmış bakım
- Sınırlama: UV maruziyeti gerektirir (iç mekan uygulamaları sınırlıdır)
Serigrafi ve Dijital Baskı
- Çözünürlük: Serigrafi: 60-120 lpi; Dijital: 360-720 dpi
- Renk Aralığı: Kararlı metal oksit pigmentleriyle sınırlıdır (organik boya yok)
- Fırınlama: Kalıcı füzyon için 580-620°C
- Tasarım Yeteneği: Fotoğrafik reprodüksiyon, vektör grafikleri, özel desenler
- Avantaj: Daha düşük kürlenme sıcaklığı (cam üzerinde termal stres yok)
- Sınırlama: Seramiğe kıyasla daha düşük dayanıklılık (5-7 yıl dış mekan ömrü)
- Uygulama: İç mekan dekoratif, geçici kurulumlar, prototipleme
Bölüm 3: El Yapımı Üfleme ve Preslenmiş Cam Abajur — Yüzey İşlem Hususları
3.1 İşlem Sonuçlarını Etkileyen Alt Tabaka Özellikleri
| Özellik | El Üfleme Cam Abajur | Pres Cam Abajur | İşlem Etkisi |
|---|---|---|---|
| Et Kalınlığı Varyasyonu | ±-40 (organik) | ±%5-10 (üniform) | Dağlama derinliği, üfleme camdaki kalınlık değişimini hesaba katmalıdır |
| Yüzey Kontaminasyonu | Daha yüksek (takım izleri, yağlar) | Daha düşük (kalıp ayırıcı maddeler) | Ön temizlik protokolleri önemli ölçüde farklılık gösterir |
| İç Stres | Değişken (zanaatkar tekniğine bağlı olarak) | Üniform (kontrollü soğutma) | Kaplama öncesi gerilim giderme tavlaması gerekebilir |
| Boyutsal Tolerans | ±3-5mm | ±0.5mm | Maskeleme ve fikstür tasarım karmaşıklığı |
| Yüzey Dokusu (Şekillendirilmiş Haliyle) | Takım izleri, hafif dalgalanmalar | Kalıp dokusu, ayırma hatları | Bitiş geliştirme için farklı referans noktası |
3.2 Sürece Özel İşlem Protokolleri
El Yapımı Üfleme Cam Abajur Yüzey İşlemi
- Muayene: Kaplama yapışmasını etkileyebilecek çapaklar, kalıntılar ve kabarcıklar için 0 görsel kontrol
- Temizleme: Şekillendirme yağlarını çıkarmak için alkali yıkama (pH 11-13), ardından deiyonize su ile durulama
- Tavlama Doğrulaması: Kalıntı gerilim için polariskop denetimi; gecikme >50nm/cm ise yeniden işlem uygulayın
- Yüzey Hazırlığı: Parlatılmış bitiş gerekiyorsa şiddetli takım izlerini gidermek için hafif taşlama (600 kum)
- Asitle Aşındırma: Kalınlık varyasyonu toleransı nedeniyle kumlamaya tercih edilir
- Seramik Baskı: Organik şekiller için esnek maskeleme veya elle uygulama gerektirir
- PVD: Boyutsal varyasyon nedeniyle zordur; fikstür ±5 mm toleransa uyum sağlamalıdır
- Alevle Parlatma: Şekillendirilmiş yüzeylerin optik berraklığını geri kazandırmak için mükemmeldir
- Aşındırma Homojenliği: Daha kalın alanlar daha yavaş aşınır; işlem süresi maksimum kalınlığa uyum sağlamalıdır
- Kaplama Yapışması: Elde şekillendirmeden kaynaklanan organik yüzey kirliliği, agresif bir ön temizlik gerektirir
- Renk Tutarlılığı: Değişken kalınlık, yarı saydam işlemlerde görünen rengi etkiler
Pres Cam Abajur Yüzey İşlemi
- Kalıp Ayırma Hattı Temizliği: Kalıp dikişinin (0,2-0,5 mm yüksekliğinde çizgi) zımparalanması/parlatılması
- Kalıp Ayırıcı Kalıntısının Temizlenmesi: Solventli yıkama veya hafif alkali temizliği
- Boyutsal Sınıflandırma: Verimli grup (parti) işleme için boyuta göre gruplandırma
- Yüzey İncelemesi: Kusur tespiti için otomatik görüş sistemleri
- Kumlama: Unifor mat bitiş için mükemmel; tutarlı et kalınlığı eşit erozyon sağlar
- Seramik Baskı: Otomatik serigraf baskı ile son derece verimli; hassas hizalama mümkündür
- PVD: İdeal alt tabaka; üniform boyutlar, verimli fikstürleme ve tutarlı kaplama kalınlığı sağlar
- Dijital Baskı: Karmaşık çok renkli tasarımlar için yüksek tekrarlanabilirlik
- Kalıp Dokusu Replikasyonu: Herhangi bir kalıp yüzeyi kusuru nihai ürüne aktarılır; kalıp bakımı kritiktir
- Parti Tutarlılığı: Proses kontrolü için mükemmel; İPK (İstatistiksel Proses Kontrolü) son derece etkilidir
- Yüksek Hacimli Verimlilik: Otomatik işlem hatları günde 500-2.000 adetlik çıkış sağlar
3.3 Hibrit İşlem Stratejileri
- Alt tabaka: Boyutsal tutarlılık için makine üflemeli (±1.0mm)
- Temel İşlem: bulanıklık için alt yarı küreyi asitle dağlama
- Gradyan İşlemi: Geçiş bölgesini püskürtmeyle dağlama (-60 bulanıklık)
- Üst İşlem: berraklık için alevle parlatma
- Sonuç: Tek tip işlemle imkansız olan, üç farklı optik bölgeye sahip tek parça
Bölüm 4: Özel Cam Abajur Yüzey İşlemi — Gelişmiş Yetenekler
4.1 Çok Katmanlı Kaplama Sistemleri
| Katman | İşlev | Malzeme | Kalınlık | Süreç |
|---|---|---|---|---|
| Astar/Yapışma | Bağlantı geliştirme | Silan bağlama maddesi | 50-100nm | Daldırma veya püskürtme |
| İşlevsel | Birincil özellik | Uygulamaya göre değişir | 100nm-10μm | PVD, CVD, sol-jel |
| Koruyucu | Aşınma/kimyasal direnç | SiO₂, DLC | 50-200nm | PVD, plazma CVD |
| Üst katman | Hidrofobik/oleofobik | Floropolimer | 10-30nm | Buhar veya solüsyon |
- Alt tabaka: Borosilikat cam, alevle parlatılmış
- Katman 1: SiO₂ baz katman (yapışma artırıcı, 50nm)
- Katman 2: TiO₂ yüksek indisli katman (λ/4 optik kalınlık, 550nm'de 60nm)
- Katman 3: SiO₂ düşük indisli katman (λ/4, 550nm'de 90nm)
- Katman 4: TiO₂ yüksek indisli katman (λ/4, 60nm)
- Katman 5: SiO₂ düşük indisli katman (λ/4, 90nm)
- Üst katman: Oleofobik nano katman (15nm)
4.2 Akıllı ve Duyarlı Kaplamalar
- İlke: Tungsten oksit (WO₃) katmanları uygulanan voltajla optik yoğunluğu değiştirir
- Uygulama: Mahremiyet aydınlatması, ayarlanabilir atmosfer, enerji yönetimi
- Geçiş Süresi: 2-5 dakika tam aralık
- Çevrimler: >50.000 anahtarlama çevrimi
- Entegrasyon: Şeffaf iletken elektrotlar (ITO, FTO) ve kontrol elektroniği gerektirir
- İlke: 68°C'de Vanadyum dioksit (VO₂) faz geçişi
- Uygulama: Mimari aydınlatmada otomatik güneş kazancı kontrolü
- Sınırlama: Sınırlı renk seçenekleri, histerezis etkileri
- İlke: UV ışığı altında koyulaşan gümüş halojenür mikro kristalleri
- Uygulama: Uyarlanabilir parlama kontrolü, dış mekan aydınlatması
- Tepki Süresi: Kararmak için 30 saniye, açılmak için 2-5 dakika
4.3 Yüzey İşleminde Sürdürülebilirlik
| Geleneksel Proses | Sürdürülebilir Alternatif | Fayda | Durum |
|---|---|---|---|
| HF Asit Dağlama | Amonyum biflorür macunları | Azaltılmış toksisite, daha kolay atık arıtımı | Ticari |
| Organik Çözücü Temizliği | Sulu alkalin + deiyonize su | VOC eliminasyonu, daha düşük bertaraf maliyeti | Ticari |
| Altı değerlikli Krom PVD | Üç değerlikli krom, TiN | Kanserojen prosesi ortadan kaldırır | Ticari |
| Termal Kürleme (600°C+) | UV kürlemeli organik kaplamalar | Enerji Tasarrufu | Gelişmekte olan |
| Saf Silika Kaplamalar | Geri dönüştürülmüş cam kaynaklı SiO₂ | Döngüsel malzeme akışı | Ar-Ge |
- ISO 14001: Çevre yönetim sistemleri
- RoHS/REACH: Kimyasal madde kısıtlamaları
- Beşikten Beşiğe (Cradle to Cradle): Malzeme sağlığı ve geri dönüştürülebilirlik
- B Corp: Sosyal ve çevresel performans
Bölüm 5: Müşteri Vaka Çalışmaları — Yüzey İşlem Uygulaması
Vaka Çalışması 1: Lüks Konaklama Zinciri — Özel Degrade Asit İle Aşındırılmış Cam Sarkıt Programı
- Alt tabaka: 300 mm çapında el üflemesi borosilikat küre, 3,0-4,5 mm et kalınlığı
- İşlem Zorluğu: Et kalınlığı değişimi (±), düzensiz aşındırma derinliği riski oluşturuyordu
- İnovasyon: Gerçek zamanlı kalınlık telafisine sahip bilgisayar kontrollü sprey aşındırma sistemi
- Süreç:
- Her parçanın lazer kalınlık haritalaması (120 nokta)
- Değişken bekleme süresine sahip algoritma üretimi sprey yolu
- Çok eksenli robotik sprey uygulaması (HF bazlı aşındırıcı, konsantrasyon)
- Otomatik durulama ve nötralizasyon döngüsü
- Gradyan Tutarlılığı: Parti genelinde eşdeğer yüksekliklerde Δhaze <%5
- Aşındırma Derinliği Aralığı: 8-25μm (kalınlık değişimi için telafi edilmiş)
- Üretim Hızı: 45 parça/gün (manuel sürece kıyasla 12 parça/gün)
- Kusur Oranı: %3.2 (manuel sürece kıyasla )
- Birim Maliyet: ₺127 (tamamen manuel süreç için verilen ₺185 teklife kıyasla)
- Toplam Proje Değeri: $304,800
- Şartname Korunması: Franchise mülkleri genelinde
- Marka Farklılaşması: Hospitality Design Dergisi'nde yer aldı, “Instagram'a layık aydınlatma”ya atfedilen rezervasyon sorgularında artış sağlandı”
Vaka Çalışması 2: Ticari Ofis Kompleksi — Parlama Önleyici Pres Cam Downlight Şartnamesi
- Alt tabaka: 180 mm çapında preslenmiş soda-kireç camı, 2,5 mm üniform et kalınlığı
- Temel Form: İlk yayılma için prizmatik iç yüzey (kalıba entegre)
- Yüzey İşlemi: Kontrollü yüzey pürüzlülüğü oluşturan kimyasal mikro dağlama (4μm derinlik, 2μm Ra)
- Optik Performans:
- Toplam Geçirgenlik:
- Dağınık Bileşen: (toplamın 'ü)
- Bulanıklık Faktörü:
- UGR Derecesi: 14,2 (<16 gereksinimini aşar)
- Presleme: 4 gözlü otomatik pres, 1.600 parça/gün
- Tavlama: Sürekli tav fırını, polariskop ile doğrulanmış gerilim giderme
- Ön Temizlik: Alkalen yıkama, deiyonize su durulama, zorlanmış hava ile kurutma
- Mikro Dağlama: Kontrollü HF banyosunda daldırma (, 4,5 dakika, 28°C)
- Tedavi Sonrası: Nötralizasyon, kademeli durulama, hava bıçağı ile kurutma
- KK (Kalite Kontrol): Entegrasyon küresi ile 0 bulanıklık ölçümü, AQL 0.65 görsel
- Birim Maliyet: .50 (işlem görmüş) ve %8.20 (işlem görmemiş) = prim
- Toplam Sözleşme Değeri: $123,250
- Enerji Etkisi: Eşdeğer çalışma alanı aydınlığı elde edilerek 18W LED (22W spesifikasyonuna kıyasla) etkinleştirildi
- Yıllık Enerji Tasarrufu: Portföy genelinde 47.000 TL (10 yıllık Net Bugüne Göre Değer: 312.000 TL)
- LEED Katkısı: Gün ışığı ve kaliteli görüş kredisi desteği
Vaka Çalışması 3: Müze Renovasyonu — Ultra Düşük Yansıtmalı Özel Cam Lamba Abajuru
- Alt tabaka: Eldivenle üflenmiş ve preslenmiş borosilikat (şekle bağlı)
- Kaplama Sistemi: 5 katmanlı magnetron püskürtmeli AR yığını + anti-statik üst katman
- Performans Hedefleri:
- Yansıma Oranı: Yüzey başına <%0.31 (450-650nm)
- Geçirgenlik: >.2
- Renk Kayması: ΔE <0.5 (kaplanmamış cama kıyasla)
- Aşınma Direnci: >1000 çevrim (silgi testi, ASTM D2486)
- Faz 1 (1-2. Aylar): Alt katman kalifikasyonu—kaplama uyumluluğu için 4 cam bileşimi test edildi
- Faz 2 (3-4. Aylar): Kaplama tasarımı—optik modelleme (Essential Macleod yazılımı), biriktirme parametresi optimizasyonu
- Faz 3 (5. Ay): Prototip üretimi—15 numune parça, hızlandırılmış yaşlandırma testi
- Faz 4 (6. Ay): Ölçeklendirme—120 benzersiz şekil için aparat tasarımı, parti işleme protokolü
- El Üflemesi Parçalar (45 adet): PVD odasında bireysel aparatlama, 2 saatlik çevrim süresi
- Preslenmiş Parçalar (75 adet): Parti aparatlama (6 parça/çevrim), 45 dakikalık çevrim süresi
- Kalite Doğrulama: Spektrofotometri (PerkinElmer Lambda 950), 0 denetim
- Geliştirme Maliyeti: $78.000 (yetenek yatırımı olarak üretici tarafından karşılanmıştır)
- Üretim Değeri: $340.000 (parça başına ortalama $2.833)
- Küratöryel Etki: Eser görünürlük skorları arttı (ziyaretçi anketi)
- Basın Yansımaları: Museum Lighting Quarterly'de yer aldı, 4 ek müze talebi oluşturdu
Bölüm 6: Kalite Kontrol ve Test Protokolleri
6.1 Yüzey İşlem Muayene Yöntemleri
| Test Yöntemi | Standart | Amaç | Ekipman |
|---|---|---|---|
| Görsel Muayene | ISO 9022 | Kusur tespiti (çizikler, kabarcıklar, inklüzyonlar) | Işık kabini, 1000-2000 lüks |
| Bulanıklık Ölçümü | ASTM D1003 | Difüzyon nicelleştirmesi | İntegrasyon küresi spektrofotometresi |
| Parlaklık Ölçümü | ASTM D523 | Yüzey parlaklığı nicelleştirilmesi | 60°/85° parlaklık ölçüm cihazı |
| Profilometri | ISO 4287 | Yüzey pürüzlülüğü (Ra, Rz) | Temaslı veya optik profilometre |
| Yapışma Testi | ASTM D3359 | Kaplama bağ mukavemeti | Çapraz tarama bant testi |
| Sertlik Testi | ASTM D3363 | Kurşun kalem sertliği | 6B-9H kurşun kalem seti |
| Aşınma Direnci | ASTM D2486 | Aşınma dayanımı | Taber aşındırıcı veya doğrusal aşındırıcı |
| Tuz Püskürtme | ASTM B117 | Korozyon direnci | Nötr tuz püskürtme odası |
| UV Maruziyeti | ASTM G154 | Hava koşullarına dayanıklılık simülasyonu | QUV hızlandırılmış hava koşulları test cihazı |
| Termal Döngü | IEC 60068-2-14 | Kaplama termal kararlılığı | -40°C ila +85°C, 100 çevrim |
6.2 Tutarlılık için Proses Kontrolü
- Kontrol Grafikleri: Bulanıklık, kalınlık, renk koordinatları için X-bar ve R grafikleri
- Cp/Cpk Analizi: Kritik parametreler için proses yetenek indeksleri >1.33
- DOE (Deney Tasarımı): Dağlama süresi, konsantrasyon, sıcaklık etkileşimlerinin optimizasyonu
- FMEA (Hata Türü ve Etkileri Analizi): İşlem süreçleri için risk önceliklendirmesi
Bölüm 7: SSS — Cam Abajur Yüzey İşlemi ve Kaplama
S1: Yoğun trafikli ticari cam abajurlar için en dayanıklı yüzey işlemi nedir?
S2: Üfleme camdaki et kalınlığı değişimi, asitle kazıma (dağlama) homojenliğini nasıl etkiler?
S3: Yüzey işlemlü cam abajurlar hasar görürse onarılabilir veya yeniden kaplanabilir mi?
- Mekanik işlemler (kumlama, taşlama): Genellikle geri döndürülemez; hasarlı alanlar bazen yerel yeniden işlemle uyumlu hale getirilebilir, ancak mükemmel eşleşme zordur
- Kimyasal kazıma: Parlak yüzeye “geri döndürülemez”; hasarlı mat alanlar uyumlu olması için yeniden dağlanabilir, ancak sınır çizgileri görünür olabilir
- Seramik frit: Koparılmış alanlar uygun emaye ile rötuşlanıp yeniden fırınlanabilir (550-620°C), ancak renk uyumu yetenekli teknisyen gerektirir
- PVD kaplamalar: Saha koşullarında onarılamaz; hasarlı parçalar vakum odasında yeniden kaplanmalıdır
- Nano kaplamalar (hidrofobik): Tüketici tipi sprey ürünlerle yeniden uygulanabilir, ancak profesyonel uygulama tercih edilir
S4: Standart ve özel yüzey işlemleri arasındaki teslim süresi farkı nedir?
| İşlem Türü | Numune Geliştirme | Üretim Teslim Süresi | Minimum Sipariş |
|---|---|---|---|
| Standart Asit İndirgeme | 3-5 gün | 1-2 hafta | 50 adet |
| Standart Kumlama | 2-3 gün | 1 hafta | 50 adet |
| Seramik Ekran Baskısı | 1-2 hafta (kalıp yapımı) | 2-3 hafta | 100 adet |
| Seramik Dijital Baskı | 3-5 gün | 2-3 hafta | 50 adet |
| PVD Kaplama (Standart Renkler) | 1 hafta | 2-3 hafta | 100 adet |
| Özel PVD Renk Eşleştirme | 3-4 hafta | 3-4 hafta | 200 adet |
| Çok Katmanlı Optik Kaplama | 4-6 hafta | 4-6 hafta | 50 adet |
| Akıllı/Duyarlı Kaplama | 8-12 hafta | 6-8 hafta | 500 adet |
S5: Dış mekan cam lamba başlığı uygulamaları için yüzey işlemini nasıl belirlerim?
- Alt tabaka: Temperli veya ısı ile güçlendirilmiş cam (4-5 kat darbe direnci)
- İşlem Dayanıklılığı: Yalnızca seramik frit veya PVD (organik kaplamalar 1-2 yıl içinde bozulur)
- UV Kararlılığı: Pigmentler inorganik olmalıdır (kobalt, krom, demir oksitler); organik boya kullanılmamalıdır
- Termal Şok: ΔT >100°C direnç belirtin (temperli borosilikat tercih edilir)
- IP Koruma Sınıfı: Minimum IP44 (sıçrayan su); açık alanlar için IP65+
- Taban: Temperli soda-kireç veya borosilikat cam
- Dekorasyon: Seramik frit (600°C'de fırınlanmış) veya PVD kaplama
- Koruma: Şeffaf seramik sır üstü veya SiO₂ koruyucu PVD katmanı
- Yüzey: Hidrofobik nano kaplama (su lekelenmesini azaltır, temizlik aralığını uzatır)
S6: Gelişmiş yüzey işlemlerinin işlenmemiş cama kıyasla maliyet farkı nedir?
| İşlem Seviyesi | Maliyet Farkı (İşlenmemiş ile Karşılaştırıldığında) | Değer Önerisi |
|---|---|---|
| Temel Temizlik/Cila | Taban çizgisi | Standart optik netlik |
| Asit İndirgeme (Standart) | +25-40% | Dağılım, parmak izi direnci |
| Kumlama (Standart) | +20-35% | Dağılım, doku |
| Seramik Baskı (1-2 renk) | +40-60% | Markalama, dekorasyon, dayanıklılık |
| Seramik Baskı (Tam renkli, karmaşık) | +80-120% | Fotoğraf kalitesi, özel tasarım |
| PVD (Standart metalik) | +60-100% | Üstün estetik, aşınma direnci |
| PVD (Özel renk eşleştirme) | +100-150% | Markaya özel bitiş, ayrıcalıklılık |
| Çok Katmanlı Optik (AR) | +150-300% | Maksimum geçirgenlik, müze kalitesi |
| Akıllı/Duyarlı Kaplama | +300-500% | Uyarlanabilir işlevsellik, teknoloji primi |
S7: Aynı yüzey işlemi hem el üfleme hem de pres camlara uygulanabilir mi?
- Asit kazıma (elde üfleme için kalınlık telafisi ile)
- Seramik frit baskı (elde üfleme için esnek fikstür gerektirir)
- Temel PVD renkleri (boyutsal varyasyonu barındıran)
- Hidrofobik nano kaplamalar
- Sıkı maskeleme ile hassas kumlama
- Tam hizalama ile otomatize seramik/ekran baskı
- Düzgün alt tabaka gerektiren çok katmanlı optik kaplamalar
- Öngörülebilir kalınlık gerektiren gradyan işlemler
- Ateşle parlatma (şekillendirilmiş yüzeylerin optik berraklığını eski haline getirme)
- Elde uygulanan yaldız veya mine boyama
- Kalınlık varyasyonunu benimseyen organik, düzensiz kazıma desenleri
- Zanaatkar yüzey teknikleri (alet izi koruması, seçici parlatma)
S8: Hangi çevre düzenlemeleri cam abajur yüzey işleme süreçlerini etkiler?
- REACH (EC 1907/2006): Belirli PVD öncülleri ve kazıma yan ürünleri dahil olmak üzere SVHC'leri (Çok Yüksek Önemli Maddeler) kısıtlar
- RoHS Direktifi (2011/65/EU): Kaplamalardaki kurşun, kadmiyum, cıvayı sınırlar (seramik frit yeniden formülasyonu gereklidir)
- AB Eko-tasarım: Onarılabilirlik ve geri dönüştürülebilirlik gerektirir—söküm için kaplama seçimini etkiler
- Endüstriyel Emisyonlar Direktifi (2010/75/AB): Dağlama işlemlerinden kaynaklanan HF emisyonlarını kontrol eder
- EPA NESHAP: Tehlikeli Hava Kirleticileri İçin Ulusal Emisyon Standartları (PVD'de hekzavalent krom)
- OSHA PEL: HF için İzin Verilen Maruz Kalma Sınırları (3 ppm TWA)
- Kaliforniya Öneri 65: Seramik süslemelerdeki kurşun/kadmiyum için uyarı gereksinimleri
- ISO 14001: Çevre yönetim sistemleri (gönüllü ancak pazarda beklenen)
- Beşikten Beşiğe Sertifikalı (Cradle to Cradle Certified): Malzeme sağlığı ve geri dönüştürülebilirlik değerlendirmesi
- Üç değerlikli krom PVD (hekzavalent yerine)
- Amonyum biflorür dağlama (HF kullanımını azaltma)
- Kurşunsuz seramik fritler (baryum/çinko bazlı akı maddeleri)
- Su bazlı temizlik (solvent yağ alma yerine)
S9: Yüzey işlemleri cam abajurların termal performansını nasıl etkiler?
- Metalik PVD Kaplamalar: Yüksek emisivite (ε >0,8), LED kaynaklarından yayılan ısı dağılımını iyileştirir
- Seramik Kaplamalar: Orta düzeyde emisivite (ε 0,6-0,8), genellikle nötr termal etki
- Organik/Nano Kaplamalar: Düşük emisivite (ε <0,3) ısıyı hapsedebilir; termal tasarım ayarı gerektirir
- Hidrofobik Kaplamalar: Daha pürüzsüz yüzey nedeniyle konveksiyon katsayısında hafif azalma (%2-5)
- Dokulu Yüzeyler (Asitleme/Kumlama): Yüzey alanını artırır, potansiyel olarak konveksiyonu %5-10 oranında iyileştirir
- Yüksek Güçlü LED'ler (>15W): İç yüzeylerdeki metalik veya koyu renkli PVD kaplamalar ısı yayılımını iyileştirir
- Kapalı Armatürler: Isıyı hapseden düşük emisiviteli kaplamalardan kaçının; havalandırmalı tasarımlar belirtin
- Termal Döngüleme: Uyumsuz kaplama/alt tabaka genleşme katsayıları delaminasyona neden olur; CTE uyumlu sistemler belirtin
S10: Aydınlatma üreticilerinin hangi gelişen yüzey işleme teknolojilerini takip etmesi gerekir?
- Atomik Katman Biriktirme (ALD): Karmaşık şekillerde kusursuz uyum sağlayan ultra ince fonksiyonel katmanları (anti-reflekte, iletken) mümkün kılan alt nanometre hassasiyetinde kaplama. Şu anda büyük camlar için Ar-Ge aşamasında; 2027-2028 yıllarında ticari hale gelmesi bekleniyor.
- Plazma Destekli Kimseler Buhar Biriktirme (PECVD): Isıya duyساس cam kompozisyonlarının kaplanmasını sağlayan daha düşük sıcaklıkta biriktirme (geleneksel CVD için 600°C+ yerine 200-400°C). Küçük optikler için ticari; 2026 yılına kadar abajur boyutuna ölçekleniyor.
- Kendi Kendini Onaran Nano Kaplamalar: Çizildiğinde onarım maddeleri salgılayan mikro kapsül bazlı kaplamalar. Aydınlatma uygulamaları için 3-5 yıllık geliştirme takvimi.
- Biyomimetik Yüzey Yapıları: Çok katmanlı karmaşıklık olmaksızın <%0,1 yansıtma elde eden, nano baskı litografi ile oluşturulan güve gözü anti-reflekte yapıları (alt dalga boyu sütunları). Pilot üretim 2025-2026.
- İletken Şeffaf Kaplamalar: Entegre dokunma/hareket kontrolü, elektrokromik anahtarlama veya buğu önleme için gömülü ısıtma sağlayan gümüş nanowire veya grafen kaplamalar. Otomotivde ortaya çıkıyor; aydınlatma geçişinin 2026-2027'de gerçekleşmesi bekleniyor.
Bölüm 8: Optimizasyon — Yüzey İşlem Konuları için İçerik Stratejisi
8.1 Anahtar Kelime Mimarisi
- “cam abajur yüzey işlemi”
- “özel cam abajur kaplaması”
- “el üfleme cam abajur bitirme”
- “pres cam abajur işlemi”
- “cam lamba yüzey işlemi üreticisi”
- “asit indirme ve kumlama cam abajur”
- “PVD kaplama cam aydınlatma dayanıklılığı”
- “seramik frit baskılı cam abajur süreci”
- “yansıma önleyici kaplama müze aydınlatması”
- “hidrofobik nano kaplama cam sarkıt”
- “cam yüzey işlemi optik performans bulanıklığı (haze)”
- “termal etki LED cam abajur kaplaması”
- “sürdürülebilir cam bitirme REACH uyumluluğu”
- “çok katmanlı optik kaplama yığını tasarımı”
8.2 Üretken Motor Optimizasyonu
- “Asitle inisiyasyon (dağlama), mat ve yayılmış cam yüzeyler oluşturmak için hidroflorik asit kullanan kimyasal bir yüzey işlemidir…”
- “PVD (Fiziksel Buhar Biriktirme), ince metalik veya seramik filmler biriktiren bir vakumlu kaplama sürecidir…”
- El yapımı üfleme ve preslenmiş işlem sonuçlarını karşılaştıran tablolar
- İşlem seçimi için maliyet-fayda matrisleri
- Performans şartname aralıkları
- Zaman/sıcaklık parametreleriyle numaralandırılmış işlem adımları
- Ölçülebilir kriterlere sahip kalite kontrol kontrol noktaları
- Neden-sonuç ilişkileri içeren sorun giderme kılavuzları
- “PVD kaplamalar >1000 HV sertliğe ulaşır”
- “Asitle inisiyasyon 2-50μm yüzey pürüzlülüğü oluşturur”
- “580-620°C'de fırınlanan seramik frit >20 MPa yapışma sağlar”
8.3 EEAT Sinyal Güçlendirme
Sonuç: Rekabet Avantajı İçin Yüzey İşleminde Uzmanlaşma
Teknik Terimler Sözlüğü
Sıkça Sorulan Sorular
Yancheng Jingxin Cam Ürünleri Ltd. Şti. profesyonel bir cam üreticisidir 1999 yılında kurulmuştur. Kendi üretim tesisimiz ve 48.430 ft²'den (yaklaşık 4.500 m²) fazla ofis alanımız ile tasarım, üretim, kalite kontrol ve ihracat hizmetlerini entegre şekilde sunuyoruz.
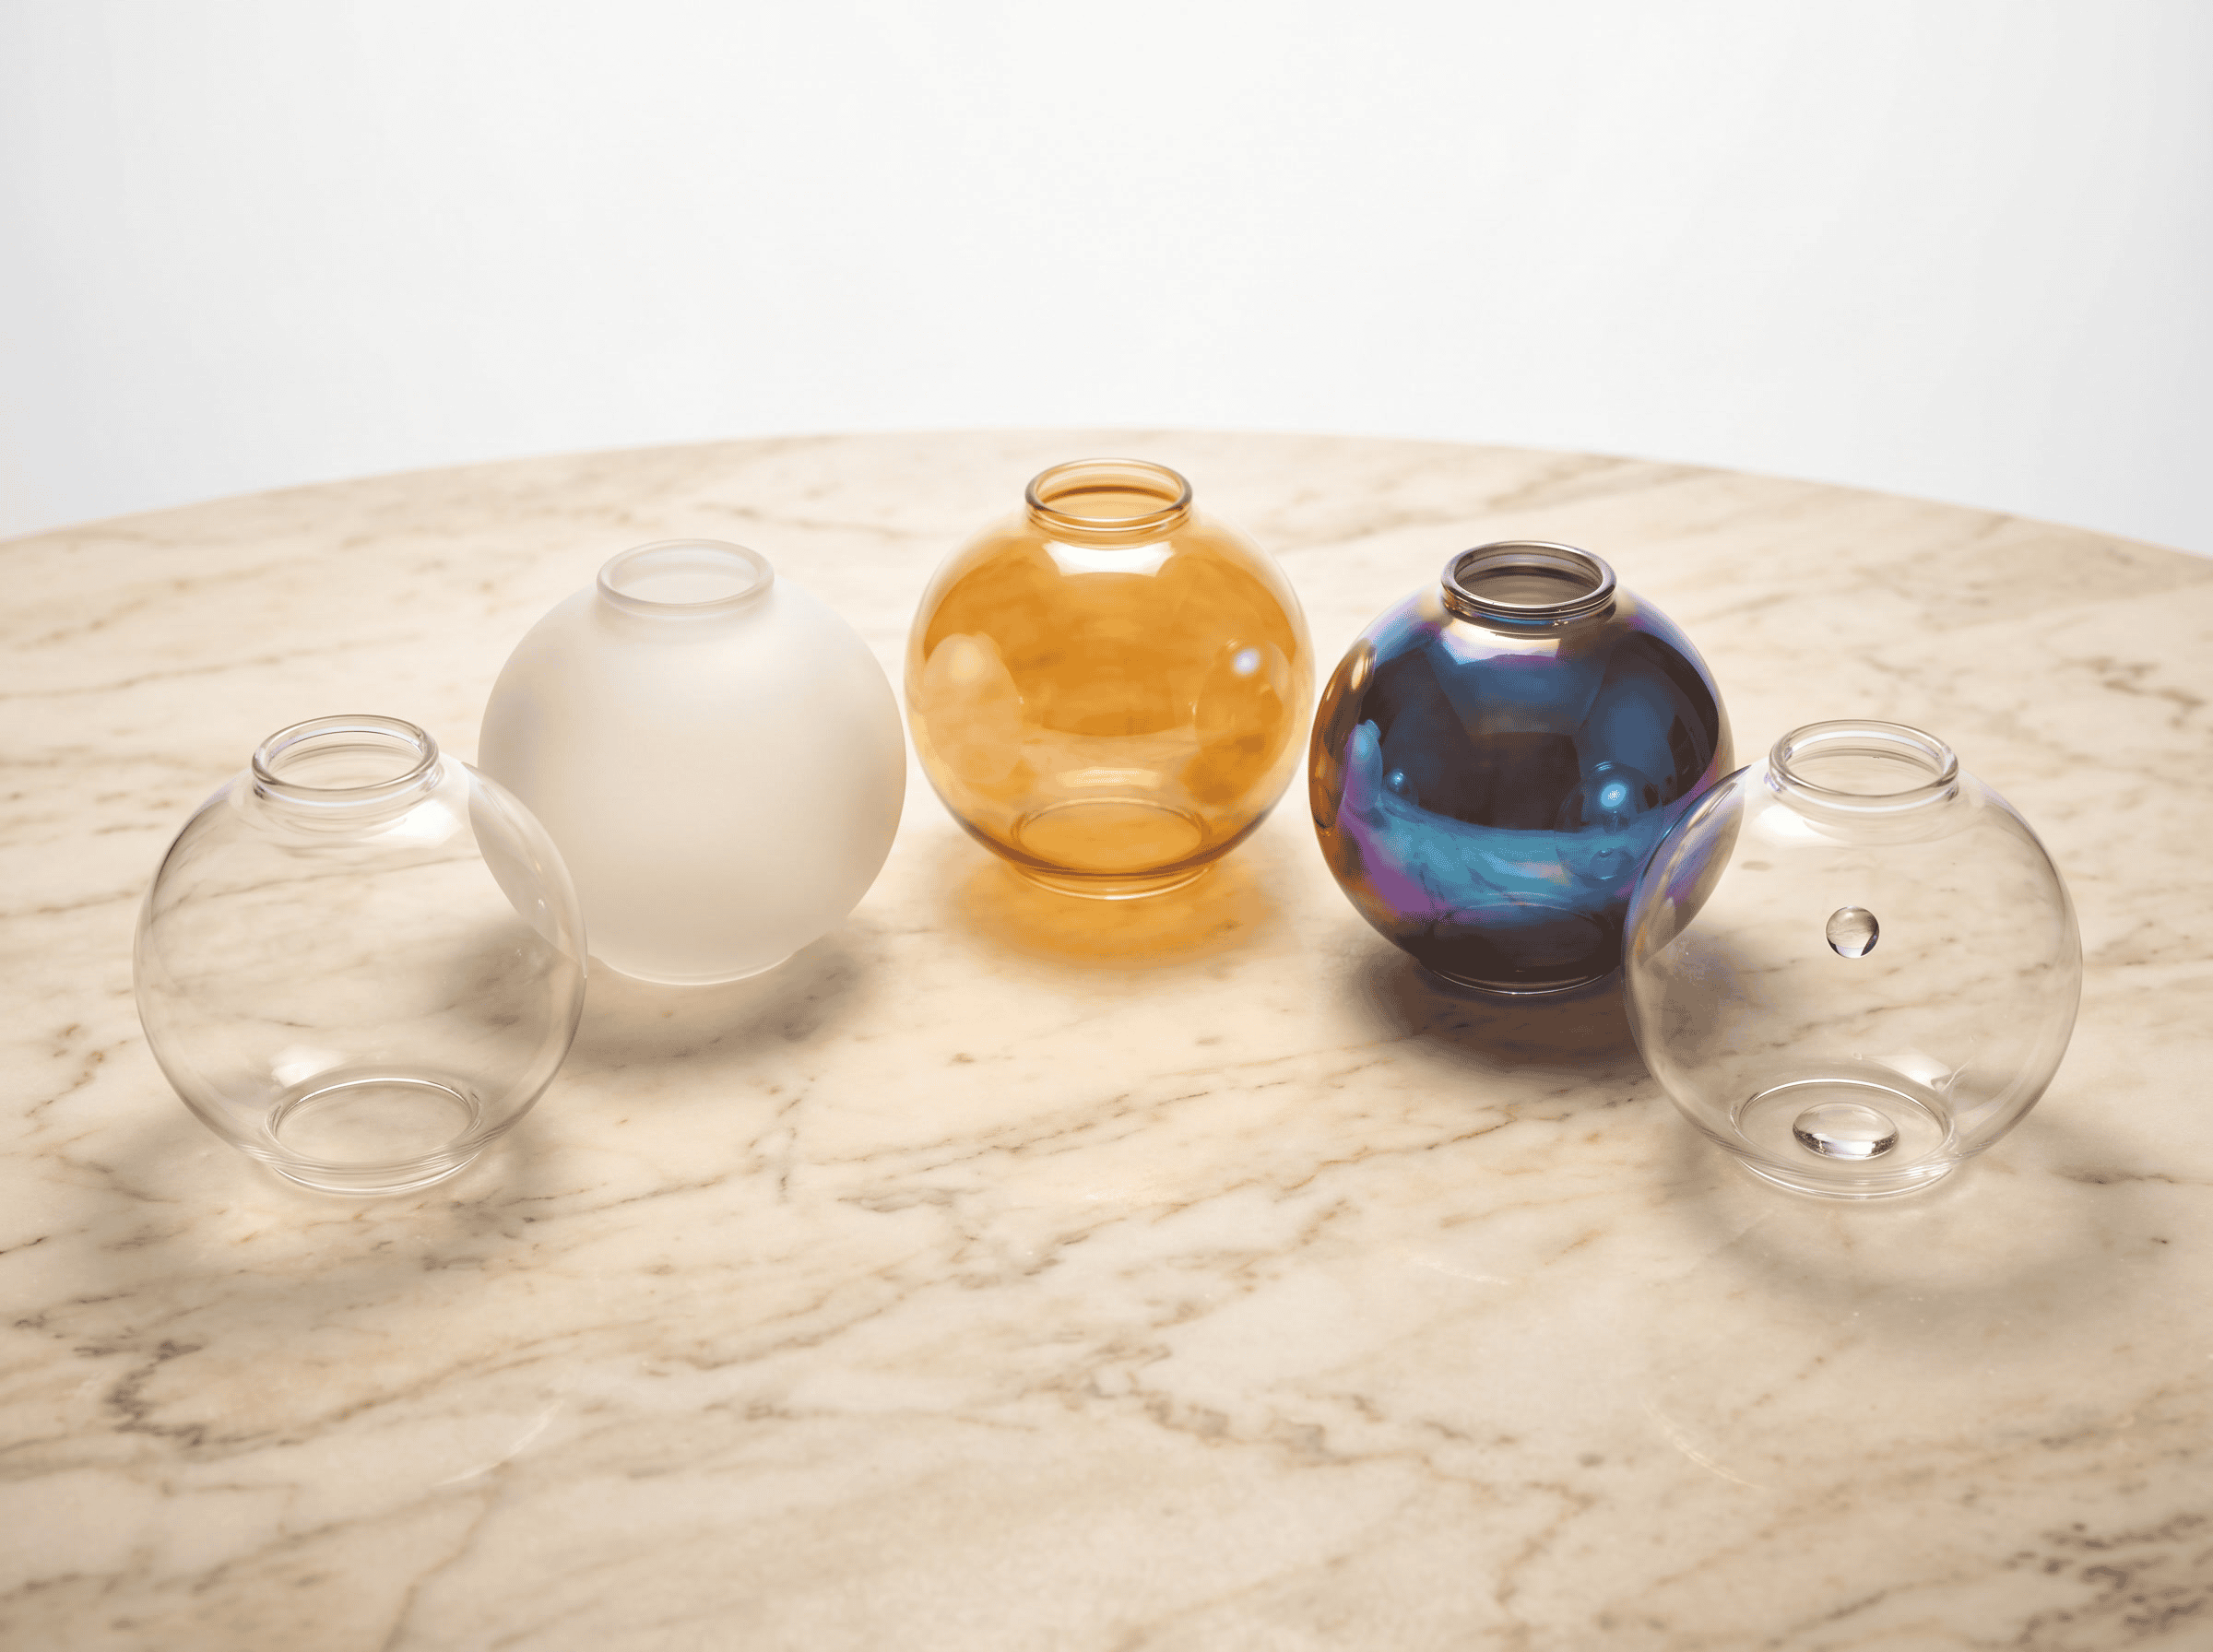
Geniş bir yelpazede üretim yapıyoruz özel cam lamba şapkası Üfleme cam lamba şapkası, makine presli cam lamba şapkası, borosilikat cam lamba şapkası, santrifüj cam lamba şapkası vb. dahil olmak üzere. Kapasitemiz, çeşitli uygulamalar ve sektörler için OEM ve ODM üretimini kapsamaktadır.
Evet, tam kapsamlı OEM ve ODM özelleştirme hizmetleri sunuyoruz şunlar dahil:
- Özel ürün tasarımı ve mühendisliği
- Dahili kalıp geliştirme
- Logo baskısı ve markalama
- Yüzey işlemleri ve kaplamalar
- Özelleştirilmiş ambalaj çözümleri
Evet, tasarım ekibimiz konseptinizden özel cam ürünler geliştirebilir. Fikirleriniz, referans numuneleriniz veya işlevsel gereksinimleriniz doğrultusunda profesyonel tasarım hizmetleri sunuyoruz—başlamak için teknik çizim gerekmez.
Sürecimiz, seri üretimden önce kaliteyi garanti eder.
Müşteri ile tasarım onayı
Tesisimizde dahili kalıp geliştirme
Onay için numune üretimi
Müşteri testleri ve geri bildirimi
Son numune onayından sonra yalnızca seri üretim
Sunuyoruz Güvenli uluslararası gönderim için kapsamlı özel ambalaj:
- Koruyucu iç ambalaj malzemeleri
- İhracat kalitesinde karton kutular
- Özel renk kutuları ve perakende ambalaj
- Etiket baskısı ve markalama
- Uluslararası gönderim standartlarına uygun ambalaj tasarımı
- Her üretim aşamasında denetim
- Bilimsel kalite kontrol prosedürleri
- Her partinin sevkiyat öncesi denetimi
- Uluslararası ihracat standartlarına uyum
- Sertifikalı kalite yönetim sistemleri
Biz faaliyet gösteriyoruz Deneyimli çalışanlarla birden fazla üretim hattı, tüm boyuttaki siparişler için istikrarlı seri üretimi mümkün kılar. Tesisimiz, hem küçük partiler hem de büyük hacimli siparişler için tutarlı kalite ve güvenilir zamanında teslimat sağlar.
Teslimat süreleri karmaşıklık ve miktara göre değişir:
- Katalog/hafif özelleştirme: 1.000 adede kadar siparişler için 25–30 gün
- 1.000–5.000 adetlik siparişler: 35–45 gün
- Yeni kalıplarla tam özel OEM: 45–65 gün; nihai süre proje ile kesinleşir
Current market coverage is confirmed during supplier review., dahil olmak üzere:
- Türkiye (Türkiye, Türkiye)
- Avrupa (Birleşik Krallık, Almanya, Fransa, vb.)
- Asya-Pasifik pazarları
- Orta Doğu
- Afrika
- Okyanusya (Avustralya, Yeni Zelanda)
Kapsamlı bir küresel dağıtım ağına sahibiz.