Cam Abajur Nasıl Tasarlanır?
Yazar: Rae Liu 10+ yıl Satış Müdürü
Kavramdan Üretime: Cam Aydınlatma Kapakları için Tam Tasarım Mühendisliği Süreci
Tasarım Felsefesi: Form, Fonksiyon ve Üretilebilirlik Dengesi
Herhangi bir teknik çalışma başlamadan önce, etkili cam abajur tasarımı üç birbirine bağlı faktörde netlik gerektirir:
Optik Performans: Abajur ışığı nasıl değiştirecek, yönlendirecek veya dağıtacak? Şeffaf cam, görev aydınlatması için maksimum iletim sağlar. Buzlu veya gravürlü yüzeyler, ortam aydınlatması için ışığı dağıtır. Renkli cam, belirli dalga boylarını filtreleyerek atmosfer veya işlevsel etkiler yaratır. Opal cam, süt beyazı görünümü ve kontrollü ışık dağılımı (genellikle -70 geçirgenlik) ile konut ve otel ortamlarında tercih edilen yumuşak, parlama yapmayan aydınlatma sağlar. .
Yapısal Bütünlük: Abajur, ışık kaynağından gelen termal strese, montaj ve temizlik sırasında mekanik darbeye ve titreşim ile darbe dahil çevresel faktörlere dayanmalıdır. Duvar kalınlığı, malzeme seçimi ve kenar işlemesi doğrudan dayanıklılığı etkiler.
Kavram Geliştirme ve Tasarım Özeti Hazırlama
Gereksinimlerin ve Kısıtların Tanımlanması
- Uygulama Bağlamı: Konut, otel, ticari, endüstriyel veya dış mekan kullanımı
- Armatür Tipi: Masa lambası, ayaklı lamba, sarkıt, avize, aplik veya tavana sıfır montaj
- Işık Kaynağı: Akkor, halojen, LED veya floresan—ısı yönetimi açısından önemli etkileriyle
- Boyutsal Kısıtlamalar: Armatür mimarisi ve mekânsal gereksinimlere göre maksimum ve minimum boyutlar
- Montaj Arayüzü: Dişli boyun, geçmeli bağlantı, klips tutucu veya özel mekanik bağlantı
- Yasal Gereklilikler: Güvenlik standartları, enerji verimliliği zorunlulukları ve çevre yönetmelikleri
- Üretim Hacmi: Prototip adetleri, ilk üretim partileri ve uzun vadeli yıllık hacim projeksiyonları
- Hedef Maliyet Yapısı: Malzeme, işleme ve yüzey kaplama maliyet parametreleri
Ön Taslak Çizimleri ve Şekil Keşfi
Empire ve Çan Şekilleri: Üstte dar, altta geniş olan bu formlar, ışığı aşağıya odaklarken yukarıya olan parlamayı en aza indirir. Empire şapkalar okuma lambaları ve komodinler üzerinde mükemmeldir; zarifçe genişleyen, kavisli yanlara sahip çan şapkalar ise ışığı her yöne yumuşakça dağıtarak oturma odaları ve antreler için ideal, nazik bir ortam ışıltısı yaratır.
Davul ve Silindir Formları: Düz yanlara ve üstte-altta eşit veya neredeyse eşit çaplara sahip davul şapkalar, modern minimalist alanlar için mükemmel dengeli yukarı-aşağı aydınlatma sunar. Çapına göre daha uzun olan silindir şekilleri, dikeyliği vurgular ve ayaklı lambalarda veya sarkıt kümelerde harika çalışır; aşağıya yoğun ışık huzmeleri sağlarken ortam ışığının da yayılmasına olanak tanır.
Kubbe ve Kase Profilleri: Bu sarkıt formları ışığı aşağıya yönlendirir, bu da onları mutfak adaları, yemek masaları veya çalışma alanları gibi odaklanmış görev alanları için ideal kılar. Malzeme seçimleri, ışığın esas olarak iletilip iletilmediğini veya yansıtılıp yansıtılmadığını önemli ölçüde etkiler ve dekoratif gölge desenleri kasıtlı bir tasarım unsuru haline gelir.
Küresel ve Globüler Formlar: Klasik yuvarlak şekiller, çok yönlü ışık dağılımı sağlar. G9 küresel cam abajur, LED ve halojen uygulamaları için yaygın olarak belirtilen bir bileşeni temsil eder ve uygun lamba oturması ve ısı dağılımı için hassas boyutsal kontrol gerektirir.
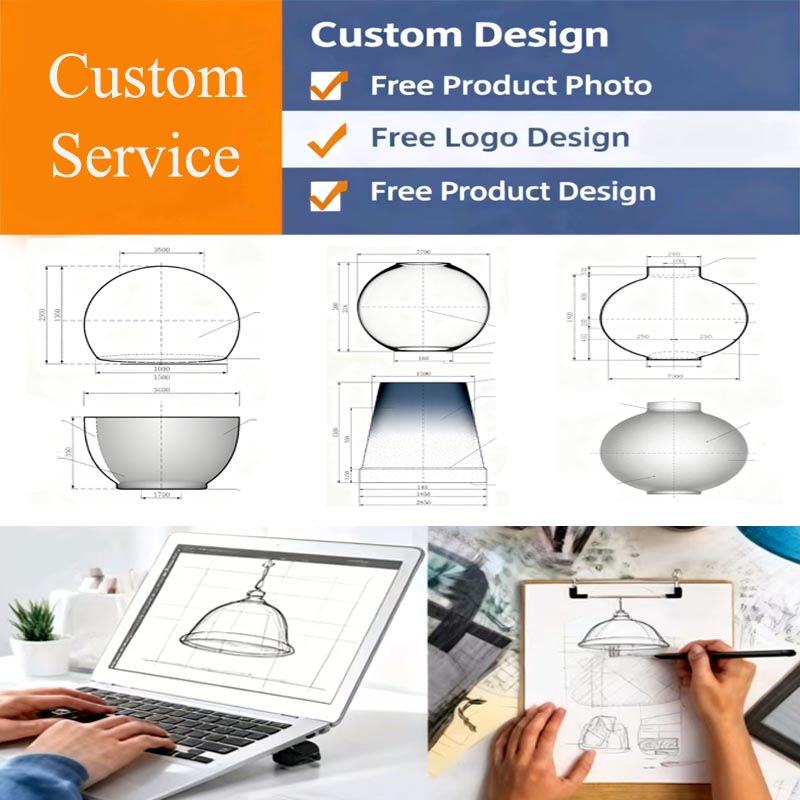
Dijital Tasarım ve Mühendislik Geliştirme
CAD Modelleme ve Geometrik Tanımlama
- Temel Geometri Oluşturma: Ana siluetin döndürülmüş profiller, loft yüzeyler veya şekillendirilmiş formlar aracılığıyla oluşturulması. Davul, silindir ve çan gibi simetrik tasarımlar için, 2D bir profilin merkezi bir eksen etrafında döndürülmesi temel şekli verimli bir şekilde oluşturur.
- Detay Geliştirme: Montaj özellikleri, havalandırma yuvaları, dekoratif çıkıntılar veya yüzey dokuları eklenmesi. Güvenli armatür bağlantısı için dişli boyunlar, tutma sistemleri için flanşlı kenarlar ve dahili ışık kalkanları bu aşamada tasarlanır.
- Duvar Kalınlığı Tanımı: Yapısal gereksinimler, optik performans ve termal yönetim ihtiyaçlarına göre uniform veya değişken kalınlık belirlenmesi. Uniform kalınlık üretimi kolaylaştırır ve şekillendirme tutarlılığını artırırken, stratejik kalınlık değişimi yüksek gerilimli alanlarda dayanımı artırabilir.
- Draft Açısı Analizi: Tüm yüzeylerin, kalıptan temiz bir şekilde çıkmasını sağlamak için uygun draft açıları (genellikle %1-3 derece) içermesi sağlanır. Alt kesikler ve negatif draft özellikleri kalıp tasarımını önemli ölçüde karmaşıklaştırır ve çok parçalı kalıp konfigürasyonları veya özel şekillendirme teknikleri gerektirebilir.
- Tolerans Belirlemesi: Kritik özellikler için boyutsal toleransların tanımlanması. Standart cam şekillendirme toleransları genellikle boyut ve karmaşıklığa bağlı olarak ±0,5mm ile ±2mm arasında değişir, daha sıkı toleranslar ise ikincil taşlama işlemleriyle elde edilebilir.
Kalıp Tasarım Mühendisliği
- Tasarım Geometrisini Yeniden Üretmek: Tüm istenen yüzeyleri, dokuları ve özellikleri hassasiyetle yakalamak
- Cam Akışını Karşılamak: Şekillendirme sırasında havanın çıkmasını sağlamak için yeterli havalandırma kanalları sağlamak, hapsolmuş hava kabarcıklarını ve eksik dolumu önlemek
- Isı Değişimini Yönetmek: Kontrollü soğuma ve uygun cam sertleşmesi için ısıyı uygun şekilde iletmek
- Parça Çıkışını Sağlamak: Camın yapışmasını önlemek için yeterli draft açıları ve pürüzsüz yüzey bitişleri içermek
- Üretim Stresine Dayanmak: Termal çevrimlere, mekanik yüklere ve erimiş camdan kaynaklanan kimyasal saldırılara direnç göstermek
- Dökme Demir ve Çelik Alaşımları: Yüksek hacimli üretim için dayanıklı, pürüzsüz yüzeyler elde edilebilir, ancak dikkatli termal yönetim gerektirir
- Grafit: Mükemmel termal iletkenlik ve doğal kayganlık cam yapışmasını azaltır; karmaşık şekiller ve orta ölçekli üretim hacimleri için tercih edilir
- Seramik Kompozitler: Yüksek sıcaklık direnci ve kimyasal inertlik; aşırı termal veya kimyasal direnç gerektiren özel uygulamalar için uygundur
Kalıp üretimi genellikle yeni tasarımlar için 2-3 hafta sürer, karmaşık geometriler veya dokulu yüzeyler bu süreyi uzatabilir. Süreç, hassas işleme, ısıl işlem, yüzey bitirme ve üretim denemeleri başlamadan önce boyutsal doğrulama içerir.
Prototipleme ve Tasarım Doğrulama
Hızlı Prototipleme Yöntemleri
Üretim kalıplarına geçmeden önce, tasarımcılar prototipleme ile kavramları doğrular:
3D Baskılı Modeller: Erimiş biriktirme modelleme (FDM) veya stereolitografi (SLA) ile fiziksel form modelleri üretilir; estetik değerlendirme, uyum kontrolü ve paydaş incelemesi için kullanılır. Bu prototipler camın optik özelliklerini taklit etmese de, oran, ölçek ve mekansal ilişkilerin değerlendirilmesini minimum maliyet ve teslim süresiyle sağlar.
CNC İşlenmiş Prototipler: Optik değerlendirme için işlenmiş akrilik veya polikarbonat prototipler camın ışık iletimi ve dağılım özelliklerini simüle eder. Bu prototipler, cam üretimine geçmeden önce ışık huzmesi desenleri, parıltı kontrolü ve estetik ışık efektlerinin değerlendirilmesinde özellikle değerli olur.
Cam Prototipleme: Malzeme veya süreç sınırlarını zorlayan tasarımlar için, gerçek cam prototipler değiştirilmiş üretim yöntemleri veya manuel tekniklerle üretilir. El üfleme veya küçük ölçekli presleme, şekillendirme uygunluğunu doğrular, olası kusurları belirler ve optik performansı onaylar.
Fonksiyonel Test ve Yineleme
Prototipler tasarım gereksinimlerine karşı sistematik olarak değerlendirilir:
Optik Performans TestiIşık dağılımı ölçümü, renk geri verimi değerlendirmesi ve parıltı incelemesi; entegre küreler, gonyofotometreler ve görsel inceleme protokolleri kullanılarak yapılır.
Termal TestÇalışma koşullarında sıcaklık dağılımının değerlendirilmesi, sıcak noktaların tespiti ve maksimum yüzey sıcaklıklarının uygulama için güvenli sınırlar içinde kaldığının doğrulanması.
Mekanik Uyum DoğrulamasıMontaj arayüzlerinin armatür bileşenleriyle hizalandığının, tutma sistemlerinin amaçlandığı gibi çalıştığının ve montaj ile demontaj işlemlerinin pratik olduğunun doğrulanması.
Malzeme Seçimi ve Şartnamesi
nCam Kompozisyon Seçenekleri
nCam malzeme seçimi, abajur performansının her yönünü temel olarak etkiler:
nSSoda-Kireç CamıEn yaygın kullanılan malzeme olup, işlenebilirlik, berraklık ve maliyet açısından uygun bir denge sunar. Orta düzeyde ısıya dayanıklılığın yeterli olduğu genel iç mekan aydınlatmalarında uygundur. Şeffaf formülasyonlarda tipik ışık geçirgenliği ’ın üzerindedir.
nBorosilikat CamÜstün termal şok direnci gerektiren uygulamalar için tasarlanmıştır. ISO 3585 standartlarına uygun olarak doğrusal termal genleşme katsayısı 3.3×10⁻⁶K⁻¹ olan borosilikat cam, 300°C’ye kadar sıcaklık farklılıklarına zarar görmeden dayanır. Bu özelliğiyle yüksek ısı armatürleri, endüstriyel uygulamalar ve önemli sıcaklık değişimlerinin olduğu ortamlarda idealdir.
nOpal CamSüt beyazı görünümü ve kontrollü ışık dağılımı ile karakterize edilen opal cam, yumuşak ve parıltısız aydınlatma sağlar. Opaklık derecesi yarı opal (kısmi ışık geçirgenliği ve kaynak gizleme) ile tam opak (tam kaynak gizleme ve difüz çıkış) arasında ayarlanabilir.
nYüzey İşlemi ve Sonlandırma Şartnamesi
Yüzey işlemleri hem estetik karakteri hem de fonksiyonel performansı önemli ölçüde değiştirir:
Kumlama ve Asit Oyması: Bu işlemler, ışığı dağıtan ve ışık kaynağını gizleyen mat veya saten yüzeyler oluşturur. Asit oyması genellikle mekanik kumlamadan daha ince ve daha düzgün bir doku üretir. Buzlu yüzeyler parlamayı azaltır ve ortam aydınlatma efektleri yaratır.
Püskürtme Kaplama: Sprey tabancası ile uygulanan ve 80-120°C’de kürlenen özel cam boyaları, özel renkler ve dekoratif efektler sağlar. Bu teknik, marka standartlarına veya tasarım paletlerine hassas renk uyumu sağlar.
Elektro Kaplama: Metal kaplama (krom, nikel veya diğer yüzeyler) yansıtıcılığı ve korozyon direncini artırır. İşlem, yapışmayı sağlamak için yüzeyin iyice hazırlanmasını gerektirir.
Üretim Tasarımı ve Üretim Entegrasyonu
Tasarım Özelliklerine Göre Süreç Seçimi
Makineyle Presleme: Orta ve yüksek hacimler için idealdir (genellikle tasarım başına 500+ parça), geometrik hassasiyet ve tutarlı kalite sağlar. Eritilmiş cam, hassas kalıplara mekanik olarak preslenir ve eşit duvar kalınlığı ile tekrarlanabilir boyutlar elde edilir. Bu süreç, kubbe, silindir ve geometrik şekiller dahil çeşitli cam abajur modellerine uygundur.
Üflemeli Kalıplama: Küre, çan ve organik şekiller gibi içi boş, simetrik formlar için uygundur. Bir üfleme borusu, eritilmiş camı kalıp içinde hava basıncıyla genişletir ve ince, eşit duvarlar oluşturur. Bu yöntem, hassas ve ışık geçirgen tasarımlar için mükemmeldir.
El Üfleme: El işçiliği, sınırlı üretim veya yüksek derecede özelleştirilmiş parçalarda organik varyasyonun istenildiği durumlarda ayrılmıştır. Usta zanaatkarlar, eritilmiş camı aletlerle ve nefesle şekillendirerek mekanik olarak tekrarlanması imkansız benzersiz formlar oluşturur.
Üretim için Tasarım (DFM) Optimizasyonu
Tasarım prototipten üretime geçerken mühendisler üretilebilirlik için optimize eder:
Duvar Kalınlığı Eşitliği: Duvar kalınlığındaki değişiklikler, şekillendirme sırasında farklı soğuma hızlarına neden olarak iç gerilim, eğilme ve olası arızalara yol açar. DFM incelemesi, kalıp üretiminden önce kalınlık tutarsızlıklarını tespit eder ve çözer.
Köşe Yarıçapları: Keskin iç köşeler gerilimi yoğunlaştırır ve şekillendirme zorlukları yaratır. Minimum yarıçap spesifikasyonları (genellikle cam kalınlığına bağlı olarak 2-5 mm) hem yapısal bütünlüğü hem de üretim verimini artırır.
Alt Kesitlerin Ortadan Kaldırılması: Düz kalıptan çıkarılmasını engelleyen özellikler, karmaşık çok parçalı kalıplar gerektirir ve bu da takım maliyetini ve üretim çevrim süresini artırır. DFM incelemesi genellikle benzer estetik etkiler sağlayan ancak üretim karmaşıklığı oluşturmayan tasarım değişiklikleri önerir.
Kalite Kontrol Entegrasyonu
Üretime yönelik tasarım, kontrol noktalarının ve kabul kriterlerinin belirlenmesini içerir:
Boyutsal Doğrulama: Kritik boyutlar tolerans spesifikasyonları ile tanımlanır. Preslenmiş cam için standart toleranslar genellikle genel özellikler için ±1 mm ile ±2 mm arasında değişir, montaj yüzeyleri için ise ikincil taşlama ile daha sıkı toleranslar elde edilebilir.
Özel Üretimden Seri Üretime Ölçeklendirme
Prototipten Üretime Geçiş
Kalıp Sonlandırma: Üretim kalıpları, deneme üretimi geri bildirimlerine göre yapılan iyileştirmelerle, onaylanmış prototip kalıplama takımlarına dayanarak üretilir. Tam ölçekli kalıp üretimi, nihai abajurların yapısal bütünlüğü ve tutarlı kalitesi için esansiyel olan homojen boşluk kalınlığı dağılımını sağlamak amacıyla titiz bir işleme gerektirir.
İşlem Parametresi Geliştirme: Makine presleme veya üfleme kalıplama için optimum sıcaklık, basınç, zamanlama ve soğutma profilleri, sistematik denemeler yoluyla belirlenir. Bu parametreler, partiler arası tutarlılığı sağlamak amacıyla belgelendirilir ve kontrol edilir.
Pilot Üretim: Sınırlı ilk üretim serileri (tipik olarak 100-500 parça), süreç kararlılığını doğrular, kalite seviyelerini onaylar ve üretim çevrim sürelerini belirler. Pilot serilerden alınan numuneler, teknik özelliklere karşı kapsamlı testlerden geçirilir.
Tasarım Evrimini Yönetme
: Başarılı cam abajur tasarımları, pazar geri bildirimlerine, malzeme yeniliklerine veya düzenleyici değişikliklere yanıt olarak genellikle zaman içinde gelişir:
Tasarım Yenileme: Yüzey işlemlerinde, oranlarda veya dekoratif detaylarda yapılan periyodik güncellemeler, komple bir yeniden tasarım gerektirmeden ürün güncelliğini korur.
Malzeme ikamesi: Cam bileşimindeki veya kaplama teknolojisindeki ilerlemeler, performans iyileştirmelerini (daha iyi termal direnç, artırılmış ışık çıkışı) veya maliyet düşüşünü mümkün kılabilir.
Uygulamaya Özel Tasarım Hususları
Konut ve Otel Aydınlatması
- Sıcaklık ve Konfor: Opal ve yumuşak beyaz cam, davetkar atmosferler yaratır. Renk sıcaklıkları cam tonlaması veya kaplamasıyla yönetilir.
- Ölçek ve Orantı: Abajur boyutları, armatür tabanları ve oda oranlarıyla uyum içinde olmalıdır. Standart boyutlar, küçük vurgulu başlıklardan (150 mm çap) büyük ifade parçalarına (400 mm+) kadar değişir.
- Parıltı Kontrolü: Buzlu, asit İle indirilmiş (aşındırılmış) veya yivli yüzeyler, nokta kaynaklı LED'leri dağıtır ve rahatsız edici doğrudan parlamayı önler.
- Temizlenebilirlik: Pürüzsüz, gözeneksiz yüzeyler, bozulma olmadan düzenli temizliğe dayanıklıdır.
Ticari ve Ofis Ortamları
- Üniform Aydınlatma: Işığı yayan cam, çalışma yüzeylerinde eşit ışık dağılımı sağlayarak göz yorgunluğunu azaltır ve üretkenliği artırır.
- Enerji Verimliliği: Yüksek geçirgenlikli şeffaf cam, verimli LED kaynaklarından gelen ışık çıkışını maksimize ederek enerji tüketimini azaltır.
- Dayanıklılık: Daha kalın et kalınlığı, temperli cam ve sağlam montaj özellikleri, ticari kullanıma ve uzun hizmet ömrüne dayanıklıdır.
- Yasal Uygunluk: Tasarımlar ilgili güvenlik standartlarını, elektromanyetik uyumluluk gereksinimlerini ve erişilebilirlik yönergelerini karşılamalıdır.
Endüstriyel ve Tehlikeli Alan Aydınlatması
- Darbe Direnci: Kalın duvarlı borosilikat veya temperli cam, zorlu ortamlardaki mekanik darbelere dayanıklıdır.
- Termal Yönetim: Tasarımlar, yüksek ısı kaynaklarına ve aşırı ortam sıcaklığı değişimlerine uyum sağlar.
- Patlama Muhafazası: Tehlikeli alan armatürleri için cam abajurlar, iç basınç darbelerine dayanmalı ve alev yayılmasını önlemelidir.
- Kimyasal Direnç: Cam kompozisyonları, aşındırıcı atmosferlerden, temizlik maddelerinden ve çevresel kirleticilerden kaynaklanan bozulmalara karşı direnç gösterir.
Dış Mekan ve Mimari Aydınlatma
Çevresel dayanıklılık tasarım kararlarını yönlendirir:
- Hava Koşullarına Dayanıklılık: UV kararlılığına sahip cam bileşimleri güneşlenmeyi ve renk bozulmasını önler. Termal şok direnci hızlı sıcaklık değişimlerini karşılar.
- Giriş Koruması: Tasarımlar, toza ve neme karşı IP66, IP67 veya IP68 derecelerine ulaşmak için sızdırmazlık sistemleriyle bütünleşir.
- Titreşim Toleransı: Sağlam montaj ve yeterli et kalınlığı rüzgar yüküne, trafik titreşimine ve yapısal harekete dayanır.
- Estetik Entegrasyon: Cam rengi, dokusu ve formu, fotometrik gereksinimleri karşılarken mimari tasarım dilini tamamlar.
Özel Cam Abajur Tasarım Hizmetleri Tedariği
Tasarım ve Üretim Ortaklarının Değerlendirilmesi
- Çeşitli tarzları, ölçekleri ve uygulamaları gösteren tamamlanmış projelerin portföyü
- Şirket içi CAD/CAM yetenekleri ve tasarım mühendisliği kadrosu
- İlgili cam malzemeleri ve üretim süreçleriyle ilgili deneyim
- Aydınlatma performansı gereksinimleri ve optik tasarım ilkelerinin anlaşılması
- Konsept modeller ve işlevsel prototipler için hızlı geri dönüş
- Birden fazla prototipleme yöntemine erişim (3D baskı, işleme, cam şekillendirme)
- Test geri bildirimlerine dayalı yinelemeli geliştirme süreci
- Uygun şekillendirme ekipmanı (pres makineleri, şişirme istasyonları)
- Şirket içi kalıp tasarım ve üretim yetenekleri
- Bitiş ve dekorasyon hatları (taşlama, parlatma, kaplama, elektrokaplama)
- Kalite kontrol laboratuvarı ve test ekipmanları
İşbirlikçi Tasarım Süreci
Etkili özel cam abajur geliştirme süreci, yapılandırılmış bir iş birliğini takip eder:
- Gereksinim Tanımlama: Fonksiyonel, estetik ve ticari gereksinimleri içeren detaylı özet
- Konsept Sunumu: Tedarikçi, malzeme önerileri ve üretim yaklaşımıyla birlikte ön tasarım konseptlerini sunar
- Tasarım Geliştirme: Seçilen konsept CAD modellemesiyle geliştirilir ve müşteri inceleme ile onay aşamalarından geçer
- Prototip Üretimi: Değerlendirme ve test için üretilen fiziksel prototipler
- Tasarım Sonlandırma: Onaylanan tasarım kalıp üretimi ile üretim mühendisliğine aktarılır
- Pilot Üretim: İlk üretim denemesi süreci doğrular ve kaliteyi teyit eder
- Tam Üretim: Ölçekli üretim ile sürekli kalite izleme
Sıkça Sorulan Sorular (SSS)
C: Kavram geliştirmeden prototip doğrulamaya kadar genellikle 4-8 hafta gerekir, tasarım karmaşıklığına ve revizyon döngülerine bağlı olarak. Kalıp üretimi 2-3 hafta ekler. Mevcut tasarımlarda basit değişiklikler 2-3 haftada tamamlanabilirken, kapsamlı prototipleme gerektiren karmaşık özel geliştirmeler 12 hafta veya daha fazla sürebilir. Acil projeler için hızlı programlar bazen mümkündür, ancak hızlandırılmış zaman çizelgeleri yineleme fırsatlarını sınırlayabilir veya maliyetleri artırabilir.
C: Makine presleme, kubbe, tabak, silindir, koni, piramit ve CAD modellerinden türetilen özel profiller dahil olmak üzere geniş bir geometrik form yelpazesini karşılar. Bu süreç, yeterli eğim açılarına sahip eksen simetrik şekillerde mükemmeldir. Karmaşık alt kesimler, derin geri dönüşlü eğriler veya belirgin asimetri, üfleme kalıplama veya el ile üretim gibi alternatif şekillendirme yöntemleri gerektirebilir. Sürecin uygunluğunu doğrulamak için üreticinizle özel şekil gereksinimlerinizi görüşün.
C: Şekil, ışık davranışını temel olarak belirler: Empire ve çan şekilleri ışığı aşağıya odaklarken yanlardan ortam aydınlatması sağlar, bu da onları görev ve vurgu aydınlatması için ideal kılar. Davul ve silindir formlar dengeli yukarı ve aşağı ışık dağılımı sunar, modern iç mekanlarda genel ortam aydınlatması için uygundur. Kubbe ve kase profilleri ışığı aşağıya yönlendirir, yemek masaları ve mutfak adaları gibi odaklanmış görev alanları için idealdir. Geometrik şekiller (dikdörtgen, altıgen) yönlü ışık desenleri ve mimari gölge efektleri oluşturur. Spesifik performans, şekil ile malzeme iletim özellikleri ve yüzey kaplamasının birleşimine bağlıdır.
C: Standart üretim yetenekleri genellikle yaklaşık 40mm'den 400mm'ye kadar çapı kapsar, özel ekipman ise 600mm veya daha büyük boyutlarda gösterişli armatürler için uygundur. Duvar kalınlığı, hassas dekoratif parçalar için 2mm'den, endüstriyel uygulamalarda artırılmış dayanıklılık gerektiren 15mm veya daha fazlasına kadar değişir. Yükseklik-çap oranları tasarım amacına göre geniş bir yelpazede değişir, sığ tabak formlarından uzun silindirik sarkıtlara kadar. Ekipman sınırlamaları tedarikçiler arasında farklılık gösterdiğinden, üreticinizle spesifik boyut yeteneklerini doğrulayın.
C: Evet, birden fazla renklendirme yöntemi mevcuttur. Kütle renklendirme, pigmentleri erimiş cam karışımına dahil ederek tutarlı gövde rengi sağlar. Yüzey kaplama teknikleri—sprey boyama (80-120°C'de kürlenir), daldırma kaplama ve vakum kaplama—rengi yüzeye uygular, altta şeffaf cam özelliklerini korur. Pantone, RAL veya fiziksel numunelere renk uyumu genellikle mümkündür. Kütle renkli cam, fırın gereksinimleri nedeniyle daha yüksek minimum hacimler gerektirirken, yüzey kaplama daha düşük miktarlarda daha fazla esneklik sağlar.
C: Geniş seçenekler mevcuttur: Kalıba entegre edilen dokular, şekillendirme sırasında desenleri doğrudan aktarır; buna nervürleme, oluklama, geometrik desenler ve organik dokular dahildir. Şekillendirme sonrası işlemler arasında mat/saten yüzeyler için kumlama veya asit aşındırma, hassas çizgisel veya resimsel desenler için gravür ve uygulamalı dekoratif unsurlar bulunur. Ateşle parlatma, yüksek parlaklıkta berraklık sağlar; seçici buzlama ise cilalı ve mat alanları birleştirerek sofistike efektler yaratır. Lazerle kazıma, son derece ayrıntılı logolar, desenler veya metinler oluşturulmasına olanak tanır. Kalıp karmaşıklığı ve bitirme işlemi seçimi desenin ayrıntı düzeyine bağlı olduğundan, özel doku gereksinimlerini tasarım geliştirme sürecinin başında görüşün.
Sonuç
Sıkça Sorulan Sorular
Yancheng Jingxin Cam Ürünleri Ltd. Şti. profesyonel bir cam üreticisidir 1999 yılında kurulmuştur. Kendi üretim tesisimiz ve 48.430 ft²'den (yaklaşık 4.500 m²) fazla ofis alanımız ile tasarım, üretim, kalite kontrol ve ihracat hizmetlerini entegre şekilde sunuyoruz.
Geniş bir yelpazede üretim yapıyoruz özel cam lamba şapkası Üfleme cam lamba şapkası, makine presli cam lamba şapkası, borosilikat cam lamba şapkası, santrifüj cam lamba şapkası vb. dahil olmak üzere. Kapasitemiz, çeşitli uygulamalar ve sektörler için OEM ve ODM üretimini kapsamaktadır.
Evet, tam kapsamlı OEM ve ODM özelleştirme hizmetleri sunuyoruz şunlar dahil:
- Özel ürün tasarımı ve mühendisliği
- Dahili kalıp geliştirme
- Logo baskısı ve markalama
- Yüzey işlemleri ve kaplamalar
- Özelleştirilmiş ambalaj çözümleri
Evet, tasarım ekibimiz konseptinizden özel cam ürünler geliştirebilir. Fikirleriniz, referans numuneleriniz veya işlevsel gereksinimleriniz doğrultusunda profesyonel tasarım hizmetleri sunuyoruz—başlamak için teknik çizim gerekmez.
Sürecimiz, seri üretimden önce kaliteyi garanti eder.
Müşteri ile tasarım onayı
Tesisimizde dahili kalıp geliştirme
Onay için numune üretimi
Müşteri testleri ve geri bildirimi
Son numune onayından sonra yalnızca seri üretim
Sunuyoruz Güvenli uluslararası gönderim için kapsamlı özel ambalaj:
- Koruyucu iç ambalaj malzemeleri
- İhracat kalitesinde karton kutular
- Özel renk kutuları ve perakende ambalaj
- Etiket baskısı ve markalama
- Uluslararası gönderim standartlarına uygun ambalaj tasarımı
- Her üretim aşamasında denetim
- Bilimsel kalite kontrol prosedürleri
- Her partinin sevkiyat öncesi denetimi
- Uluslararası ihracat standartlarına uyum
- Sertifikalı kalite yönetim sistemleri
Biz faaliyet gösteriyoruz Deneyimli çalışanlarla birden fazla üretim hattı, tüm boyuttaki siparişler için istikrarlı seri üretimi mümkün kılar. Tesisimiz, hem küçük partiler hem de büyük hacimli siparişler için tutarlı kalite ve güvenilir zamanında teslimat sağlar.
Teslimat süreleri karmaşıklık ve miktara göre değişir:
- Katalog/hafif özelleştirme: 1.000 adede kadar siparişler için 25–30 gün
- 1.000–5.000 adetlik siparişler: 35–45 gün
- Yeni kalıplarla tam özel OEM: 45–65 gün; nihai süre proje ile kesinleşir
Current market coverage is confirmed during supplier review., dahil olmak üzere:
- Türkiye (Türkiye, Türkiye)
- Avrupa (Birleşik Krallık, Almanya, Fransa, vb.)
- Asya-Pasifik pazarları
- Orta Doğu
- Afrika
- Okyanusya (Avustralya, Yeni Zelanda)
Kapsamlı bir küresel dağıtım ağına sahibiz.