ランプワークホウケイ酸ガラスランプシェード
Excellent heat, thermal shock resistance, withstands high temperatures and rapid temperature changes without cracking, ensuring safe use with various light sources.
手工ガラス製作、カスタム製品の最小発注数が少ない.
環境別照明に対する精密カスタマイズオプション
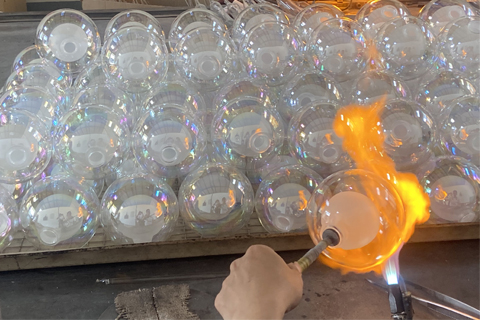
ランプワークの工程説明: 大量吹きとは異なり、ランプワークは精密なガス-酸素トーチを使用して手作業で成形し、小ロット(50-2000個)、複雑な構造(内部チャネル、多層ネスティング)のボロシリケートガラス成形に適しています。.
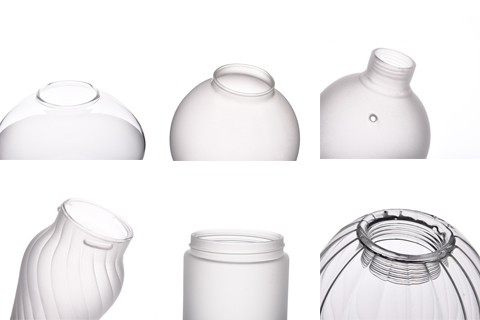
形状
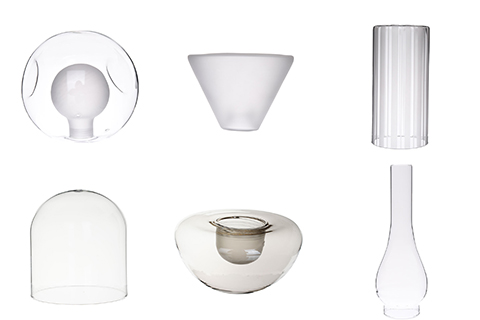
異なる形状をカスタマイズ可能。球体、円柱、ドーム、円錐形、フレアドなど。.
直径
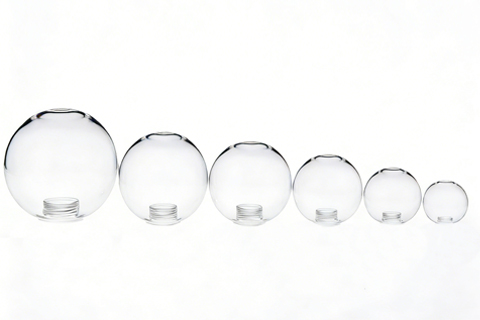
サイズは直径20mm〜400mmまで可能。.
表面仕上げ
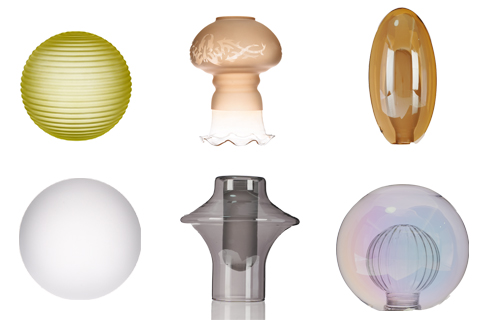
スプレーペイント、サンドブラスト、電着、手描きなど。.
nOpen Type
さまざまなオープンタイプ
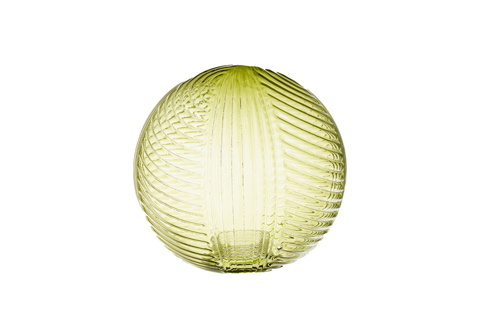
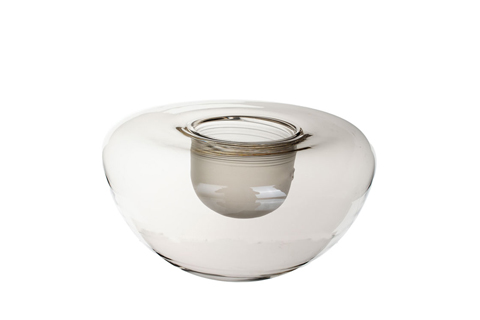
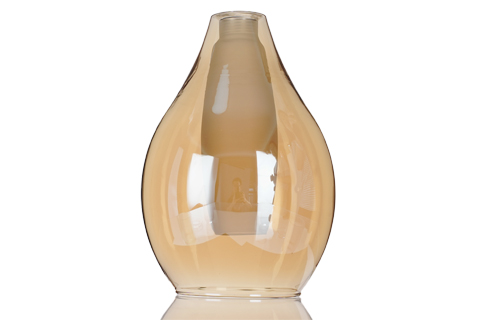
シグネチャー ランプワーク ボロシリケートガラスシェードデザイン
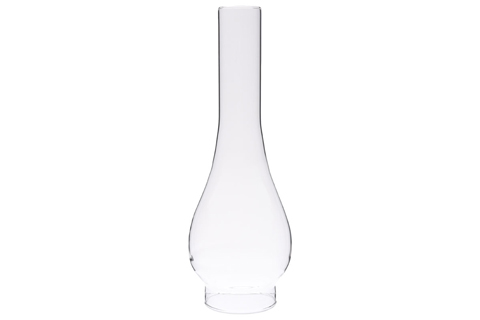
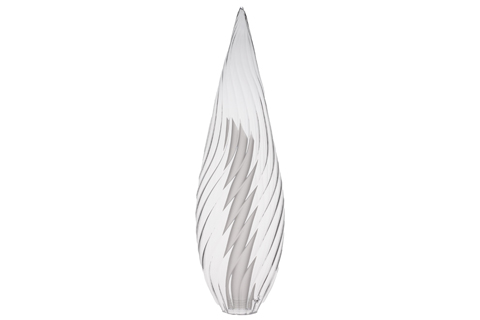
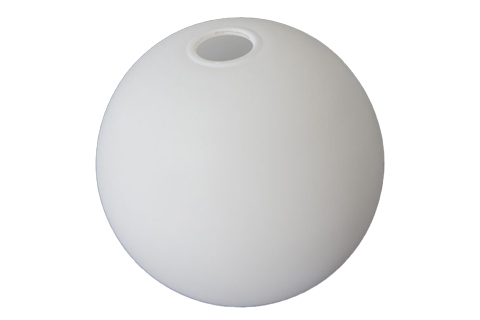
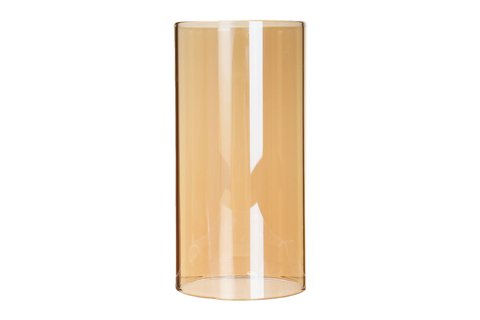
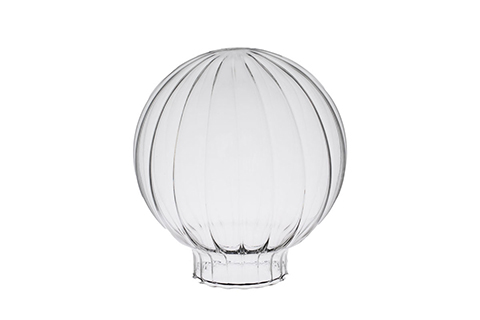
両端開口型ガラスチューブランプシェード
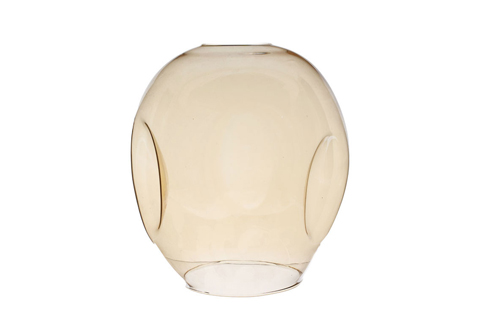
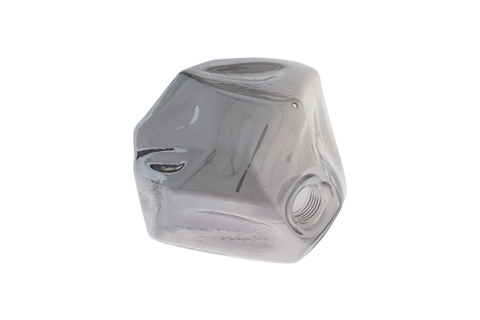
カスタマイズ電気めっきグレーランプシェード
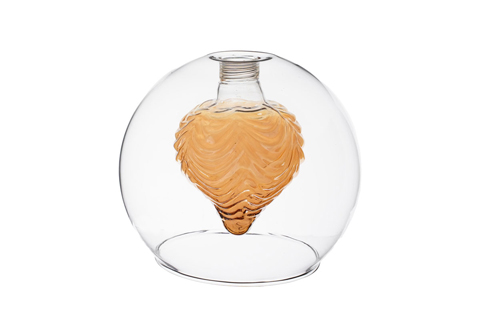
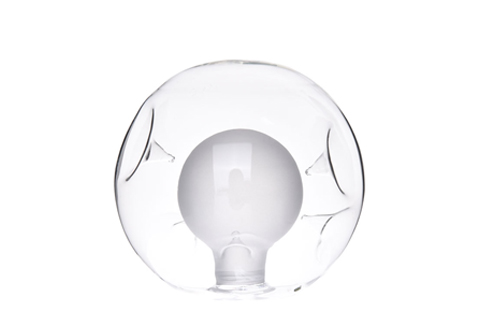
ダブルウォールガラス G9 ライトグローブ
ホウロシリケートガラスストライプグローブランプシェード
ホウロシリケートガラスランプシェード製造工程
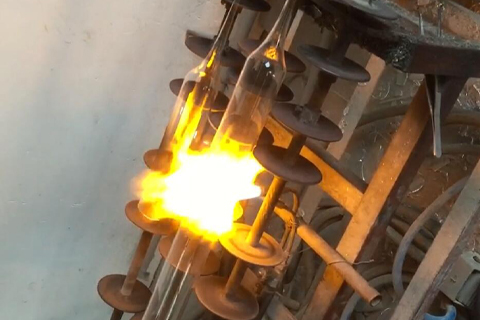
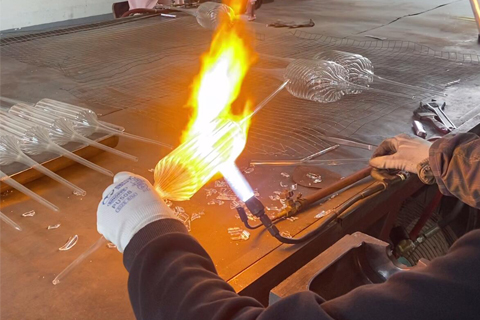
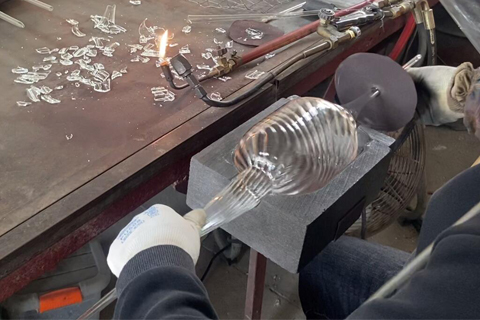
材料の切断
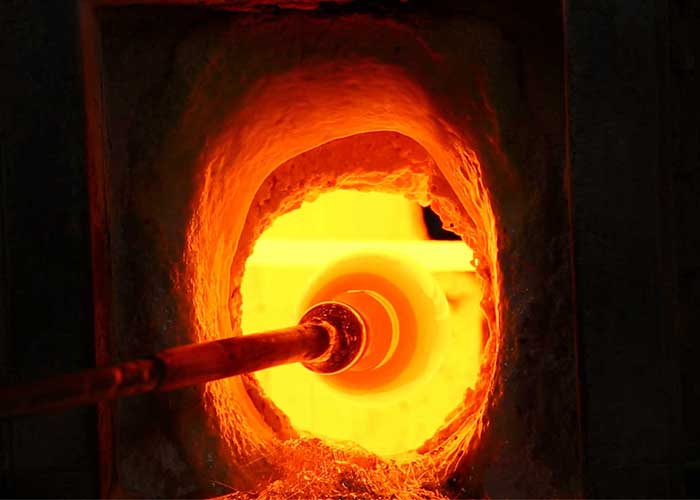
材料の軟化
型形成とモールド
裂いて密封
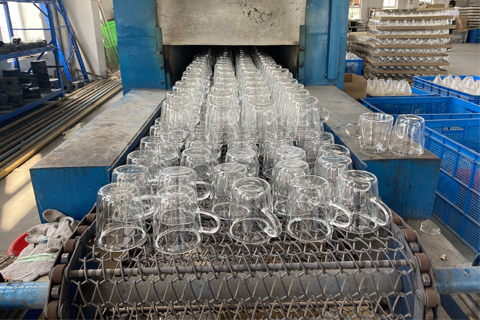
アニーリング(徐冷)
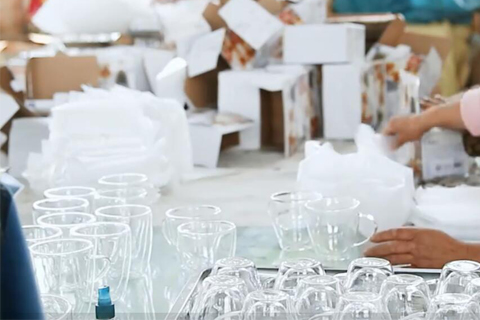
検査と梱包
0
+
工場・オフィス面積
0
+
1日あたりの生産数
0
+
輸出先国・地域数
0
+
取引実績のある顧客数
カスタマイズ対応力
協力までの6ステップ
設計図/オリジナルコンセプトのご提供
お客様の図面、サンプル、またはアイデアに基づき、経験豊富なデザインチームが専門的な評価と最適化を行います。
製品構造、ロゴ適用、表面処理、パッケージデザインなど、OEM・ODMサービスに対応しています。.
ステップ1
金型製作・サンプル確認
承認された設計に基づき、社内で金型を製作します。
量産前に、寸法・外観・機能の正確性を確保するため、サンプルを製作しご確認いただきます。.
ステップ2
カスタム包装ソリューション
内装パッケージ、カートン、カラーボックス、ラベル、印刷など、オーダーメイドの包装ソリューションを提供し、製品の保護、ブランドの演出、国際輸送基準への適合を実現します。.
ステップ3
大量生産
当社のチームは、OEM、卸売、プロジェクトバイヤー向けにガラスランプシェードの製造を行っています。厳格な工程管理により、常に安定した品質と納期厳守を保証します。.
ステップ4
品質検査
生産全体を通じて文書化された品質手順を適用しています。各注文ごとに検査ポイントと適用される輸出要件を確認しています。.
ステップ5
国際配送
プロジェクト注文に対する国際物流を手配します。現在の市場カバレッジと配送時期は、サプライヤーの審査時に確認されます.
ステップ6
ガラスランプシェード技術FAQ
ランプワークは、炉で溶融したガラスを集めるのではなく、酸素プロパンまたは酸素天然ガスののろうとを使用してホウロシリケート3.3ガラスチューブと棒を加熱・成形するガラス成形技法です。職人はチューブを炎(約1400–1600℃)に保持し、グラファイトパドル、タングステンピック、真鍮モールドで連続的に回しながら成形します。ホウロシリケートの低熱膨張率(3.3 x 10^-6 K^-1)により、成形中の加熱と冷却を繰り返しても亀裂が生じにくく、トーチワークに最も適した素材です。この技法は17世紀のイタリアの科学ガラス製造に起源をもち、現在は実験用ガラス器具、ビーズ細工、科学機器、高級デザイナー用シェードなどに用いられています。ランプワークシェードは通常、寸法が100mmから350mmの範囲で、これを超えるとトーチワークは実用的でなくなり、標準の窯吹きが推奨されます。.
ランプワークボロシリケートは、照明用途においてソーダライムガラスより6つの利点があります:熱衝撃耐性は最大165℃の差(ソーダライムは50℃)、連続使用温度は最大450℃(ソーダライムは250℃)、酸・アルカリ・洗浄薬品に対する優れた耐薬品性、厚みのある部分でも緑色の色味が少ない光学的透明性、傷に強い硬い表面、食品サービス環境に適したUSPタイプI医薬品ガラス基準への完全適合です。照明器具では、エジソン電球や高出力ハロゲン、密閉型LED設計など、熱がこもる場面でもソーダライムガラスが割れることなく安全に使用できます。ランプワークボロシリケートは、-40℃から+40℃までの屋外温度変化にも熱ストレスによる損傷がなく、沿岸や砂漠地域のデザイナー屋外ブラケットやペンダント照明に最適な素材です。素材コストはソーダライムの約2~3倍ですが、耐用年数は通常2倍です。.
はい、ランプワークボロシリケートシェードは非常にカスタマイズ性が高く、トーチ成形技術により外径12mmから200mmまで、長さ600mmまでの任意のチューブ寸法に対応可能です(実際の取り扱い制限あり)。カスタム形状には、精密な円錐テーパー、1つのピース内で複数段階の直径、ランプホルダーに直接取り付けるための一体型ねじ付きネック、オプティックモールドによる内部リブテクスチャ、断熱用の空気層を持つ密閉二重壁設計、ツイストリボンやドットの装飾要素などが含まれます。カスタムランプワークデザインのMOQは形状の複雑さによって通常300~800個で、サンプル開発には15~25日、金型費用は$300~$1,200が必要です。設計者は寸法、壁厚仕様、必要な表面処理を含むCAD図面または手書きスケッチを提出してください。弊社エンジニアチームが各カスタムデザインのトーチ加工の実現可能性を確認し、製造スケジュールと価格を見積もります。.
はい、ランプワークボロシリケートシェードは、日々の温度変化に対応する熱衝撃耐性、紫外線劣化や酸性雨に対する化学耐性、-40℃から+60℃の屋外照明器具に一般的な動作範囲での寸法安定性により、特に屋外照明に適しています。このガラス素材は、アクリル製品によく見られる黄変、脆化、表面クレージングなどの劣化がなく、長期間の直射日光にも耐えます。完全な屋外使用には、器具全体がIP44以上の防水・防塵規格で、耐腐食性の金属部品を備えている必要がありますが、ボロシリケートガラス自体には特別な屋外対策は不要です。沿岸地域での設置には、金属とガラスの接触部での塩害を防ぐため、316ステンレスやマリン仕様の真鍮器具部品とガラスの組み合わせを推奨します。弊社は、日本国内の高級住宅、ホテルのプールサイド、ヨットなどの屋外建築照明ブランドにランプワークボロシリケートシェードを供給しています。.
ランプワークホウケイ酸ガラスシェードは、繊細な装飾用で約1.2mmから、工業用デザインでは最大5mmまでの壁厚で製造可能です。最初に使用するガラスチューブの壁厚が最終的なシェードの壁厚を決定し、一般的な照明用途では2~3mmのチューブが多く使われます。厚みのある壁(4~5mm)はトーチ加熱時間が長くなり、生産速度が40~60%低下し、1個あたりのコストが上昇します。1つのシェード内で部分的に壁厚を変える場合(安定性のためにベースを厚くし、装飾部分を薄くするなど)、職人が特定部分を選択的に加熱・成形する技術が必要ですが、高度な技術と歩留まりの低下を伴います。特別なデザイン上の理由がない限り、生産の信頼性のために均一な壁厚を推奨します。壁厚は光学性能にも影響し、厚いホウケイ酸ガラスはガラス内の光路が長くなるため、薄い壁(92~94%)に比べてやや透過率が低く(89~92%)なります。.
ランプワークのボロシリケート製シェードは、製品出荷ごとに五つの品質と安全性テストを受けます:ASTM C149に基づく熱ショック試験(200°Cから水冷却で20°C、少なくとも10サイクルの不良なし)、ISO 695に基づく化学耐性試験(1N水酸化ナトリウムで3時間沸騰、質量喪失が75 mg/dm2以下)、デジタルノギスと光学比較機で元のCAD仕様に対する寸法検査、D65照明下での表面欠陥検査(ひび、気泡、ポラリスコープで視認可能な応力パターン)、および指定用電球を用いてサンプル片を200〜500時間動作させた継続燃焼試験を通じた実使用時の熱性能の検証です。各出荷には試験報告書が同梱され、独立検証を求める購入者向けにはSGSまたはTUVの第三者認証が利用可能です。文書はコンプライアンス監査や保証調査の支援のため、納品後十年間サーバー上に保管されます。.
はい、ランプワーク技法は機械圧成されたガラスでは達成できない内部装飾要素の統合に長けています。一般的な装飾オプションには、グラスツイスト(加熱しながら二色の棒を回転させて内部螺旋パターンを作成)、 applied dots and threads(細い着色ガラス糸を引き出して本体に巻き付ける)、エンケースド・レイヤードデザイン(内側に着色層を、外側にクリア層を重ねて奥行き効果を出す)、ムリーニチップ(模様入りキャンガラスの断面を表面に埋め込む)、クラックル仕上げ(熱衝撃を制御して装飾的な表面亀裂を生じさせ、再加熱で密封)などが挙げられます。各技法は追加の職人時間により一個あたり20-60%のコストを加算しますが、ブティック照明ブランドや高級住宅プロジェクトにとって価値のある独特のデザイン効果を生み出します。カスタム装飾統合のサンプル開発には通常20-35日、3-5回のプロトタイプ反復を要し、購入者の意図する審美を実現します。我々は proprietary なデザイン保護のため、相互NDAsに署名します。.
ランプワークのホウ素ガラス製シェードのリードタイムは、 deposit から出荷準備まで通常30〜45日で、内訳は以下のとおりです:ホウ素ガラスチューブの調達と入荷材料の寸法検査に3–5日、作業者の設定とロート calibrationおよび試作品作成に2–4日、複雑さに応じて1人の作業者あたり1日あたり約80–150個の実 productionを行うための実 productionに18–25日、内部応力を緩和するための560°Cオーブンでの制御アニールに2–4日、検査と梱包に3–4日かかります。サンプル承認を要するカスタムデザイン注文は、量産開始の前に15–25日が追加されます。ランプワークの生産は、口元吹きの炉作業よりも速く進み、ロートは成形される特定の領域のみを加熱するため、より連続した作業フローが可能です。海上輸送を利用すると輸送期間が25–40日加算されるため、ドアツードアの総所要期間は通常75–100日です。季節的な発売計画を立てる際には、生産スケジュールの負荷を考慮してください。.
はい、USP Type I 認定ガラスから作られたランプワークのボロシリケートシェードは、食品安全および医薬品等級の材料基準を満たしており、レストランの厨房、食品加工施設、医薬品製造のクリーンルーム、食品、薬品、または無菌材料と偶発的に接触する可能性のある研究室環境での照明設置に適しています。基材は FDA 21 CFR 177.1010、食品接触材料に関する EU 規則 1935/2004、USP に適合します。 <660> ガラス容器の物理化学試験、およびボロシリケートガラス分類のISO 12775。各注文には実測組成、耐水解性クラス(HGB1)、ISO 720に基づく化学耐久性を明記した適合性証明書が付属します。滅菌可能な表面を必要とする医薬品クリーンルーム設置の場合、Ra 0.4ミクロン仕上げの表面研磨をオプションでご用意しており、蒸気滅菌および化学消毒サイクルを表面劣化なしに実施できます。.
ランプワークと炉吹きは、異なるサイズ範囲や設計要件に適した補完的なボロシリケート技法です。ランプワークは、寸法が350mm未満のシェード、正確な寸法管理を必要とする設計、統合機能(ねじ、ガスケット溝、取り付けタブ)を伴う設計、そして工具コストが炉型の製作費用を上回る小ロットのデザイナー作業に適しています。炉吹きは、350mmを超えるシェード、炎を用いた加熱が実用的でなくなる場合、広い表面にわたる均一な壁厚さを要求する設計、部品数が多く大量生産(5,000点以上)で、型 tooling 投資が1点あたりのコスト削減によって正当化される場合、回転する炎で形作るのが難しい複雑な曲面を含むシェードには、カスタム型の使用が望まれます。ランプワークの単価は同一デザインに対して炉吹きより通常1.5〜3倍高くなりますが、ランプワークは炉生産に必要な$2,000〜$8,000の型開発コストを回避します。技法の選択は、量、複雑さ、寸法要件に依存します。.