Comment la conception du moule en verre influence la qualité de l'abat-jour et le coût unitaire
La conception du moule pour l'abat-jour en verre influence le profil que le verre peut former, la façon dont la pièce se libère, l'apparition des joints d'outil, et la quantité de travail restant après le formage. Pour un fabricant d’éclairage, la mesure de coût utile est le coût d’un abat-jour fini accepté : outillage réparti sur la quantité convenue, plus formage, finition, inspection et pertes. Un moule moins cher peut laisser une pièce plus coûteuse s’il entraîne des corrections d’ajustement récurrentes ou des rejets. Évaluez l’outil proposé par rapport à l’interface de fixation et à l’essai de production, plutôt que de l’approuver uniquement sur la base d’un rendu extérieur.
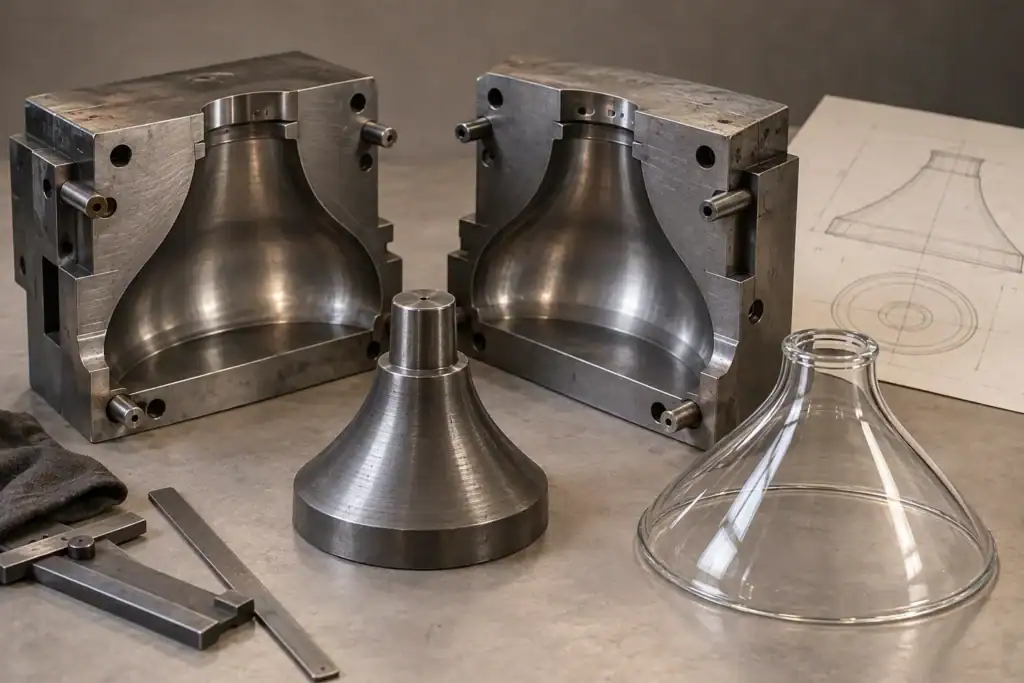
Les responsables de production et le personnel technique peuvent utiliser ce guide pour examiner un outil proposé avant approbation et comparer les choix de coûts résultants. Les calculs sont des exemples de planification hypothétiques, non des prix JX ou des résultats de production. Toutes les images sont des illustrations conceptuelles originales générées par IA, et non des photographies d’outillage JX, d’équipements d’usine ou de pièces testées.
Commencez par identifier ce que contrôle le moule
Le mot " moulé " ne désigne pas une seule méthode de fabrication. Un outil de pressage, un moule de soufflage et une forme de cintrage imposent des contraintes différentes. N’approuvez pas l’outillage tant que le fournisseur n’a pas nommé la méthode proposée et expliqué quelles surfaces il contrôle.
Le Définition du verre pressé selon le Musée de la Verrerie de Corning décrit le verre en fusion façonné dans un moule en métal avec un piston en métal formant l’intérieur. Cette distinction est importante pour un abat-jour : examiner la cavité extérieure sans l’outil intérieur laisse la section murale non résolue. La cavité et le piston doivent être considérés ensemble, en tenant compte du verre et des conditions du processus.
Le soufflage de moule utilise l’inflation contre le moule. Le compte rendu du Metropolitan Museum sur le verre soufflé dans un moule illustre la différence entre un moule de taille réelle et un moule à motif suivi d’une inflation supplémentaire. Il s’agit d’un contexte historique de processus, non d’une spécification de capacité moderne pour abat-jour.
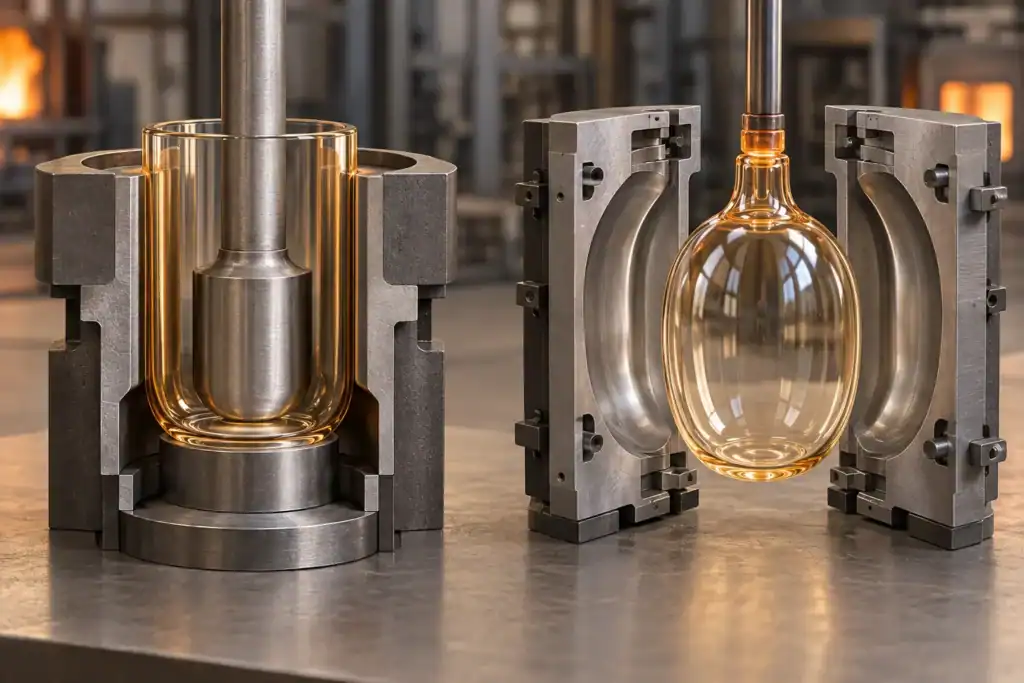
Demandez trois vues dans le dossier de révision : l’abat-jour fini, une section montrant les surfaces de contact avec l’outil, et la séquence d’ouverture ou de libération proposée. Marquez quelle ouverture, bord ou surface sera produite ou corrigée plus tard. Un dessin fini et un dessin d’outil doivent décrire la même révision de pièce, mais ils ne doivent pas contenir des dimensions identiques car la compensation d’outil et les marges de finition ont des objectifs différents.
Utilisez la page produit d’abat-jour en verre pressé par machine comme point de départ pour une discussion sur le processus. Demandez au fournisseur de confirmer la méthode pour la géométrie réelle ; un exemple de catalogue ne suffit pas à établir que chaque forme proposée est pressable.
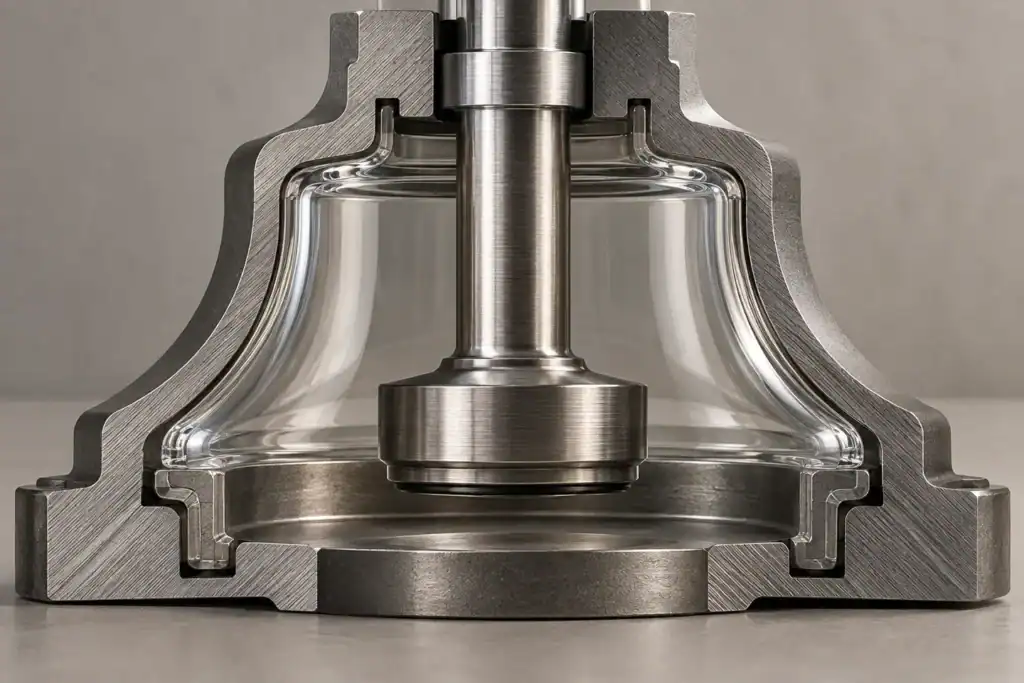
Examinez la séquence de libération avant d’ajouter des détails
Une forme qui paraît simple en rendu peut être difficile à retirer d’un outil rigide. Une courbe inversée, une bande en creux ou une caractéristique en saillie peut obstruer un mouvement proposé. Vérifiez le profil du verre par rapport à la direction d’ouverture de chaque composant du moule, y compris l’outil intérieur si utilisé.
Demandez au fabricant d’outils d’identifier les surfaces sensibles à la libération et de proposer le taper, la séparation ou la modification de profil nécessaires. Ne copiez pas un angle de tirage universel à partir d’un guide de moulage en plastique. La disposition appropriée dépend de la méthode de formage, de la construction de l’outil, de la géométrie du verre et des exigences de surface. Toute proposition doit encore préserver l’aspect installé et l’interface de montage.
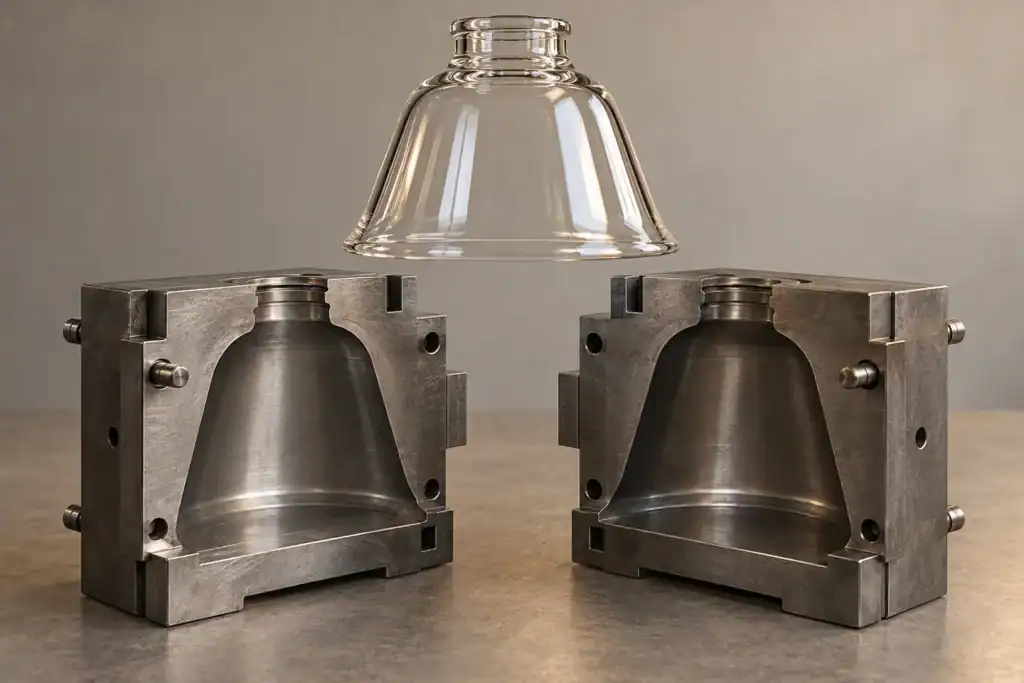
Pour un détail réentrant, comparez trois options avant de vous engager : simplifier le profil, changer l’architecture de l’outil ou explorer une autre méthode de formage et de finition. Chaque option doit fournir un dessin de pièce révisé, un devis d’outillage et une explication de la nécessité d’une inspection ultérieure. Évitez de demander au fournisseur de résoudre un problème de libération caché après que le bon de commande ait fixé la forme et le prix.
Séparez les fonctionnalités nécessaires du style optionnel. Une rainure requise pour retenir l’abat-jour a une priorité différente d’une rainure décorative. Si la rainure complique disproportionnellement l’outil, l’équipe de conception peut décider si elle justifie son coût. Conservez cette décision dans le registre de révision pour éviter qu’elle ne soit accidentellement restaurée lors d’une mise à jour ultérieure de l’œuvre.
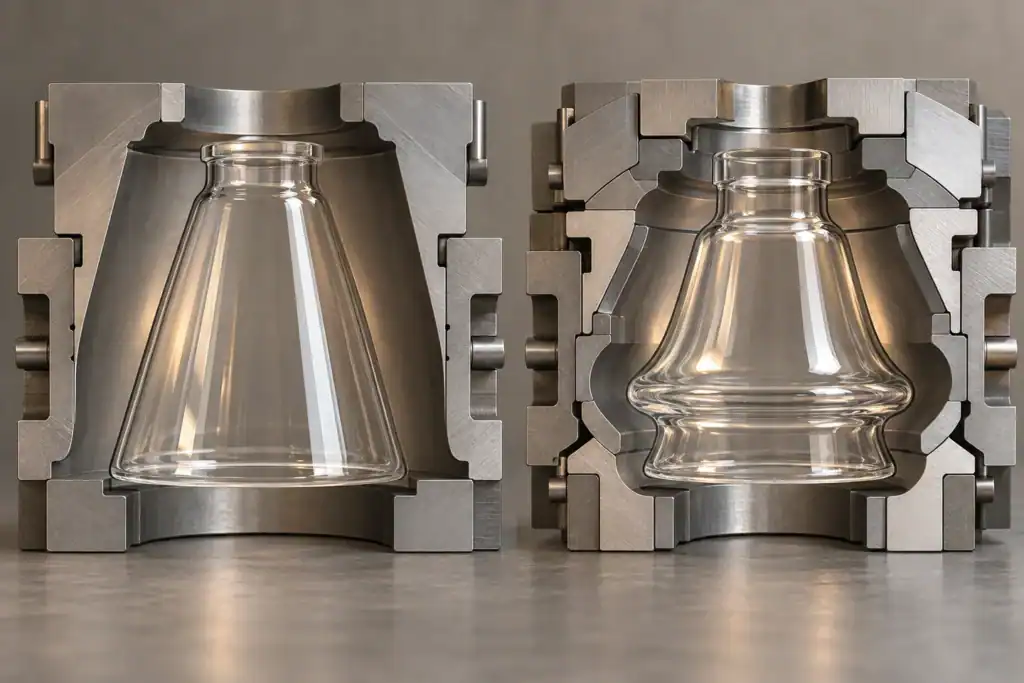
Relier le détail de la nervure de connexion et les divisions de l'outil à une décision d'acceptation
Les nervures, facettes et motifs de relief appartiennent à la revue de l'outillage en tant que géométrie contrôlée. Spécifiez le profil prévu et sa transition vers les zones lisses. Demandez quels détails l'outil peut reproduire de manière fiable et lesquels nécessitent un essai avant que la surface ne soit approuvée.
Un motif visuellement attrayant peut créer une jonction difficile entre les composants du moule. La revue doit montrer où la division croise la décoration, quels alignements sont importants, et si la finition finale révélera la transition. Évitez une instruction telle que " rendre sans couture " sans un emplacement, une condition de visionnage et une référence d'échantillon convenus.
Pour une classification détaillée des joints et une inspection, utilisez le guide des joints de moulure des abat-jour en verre. La décision de conception est ici plus tôt : comparez une division qui protège la face principale de visualisation avec l'outillage supplémentaire ou la finition qu'elle peut nécessiter. Confirmez que déplacer une jonction ne la place pas sur un siège de montage ou un autre contact fonctionnel.
Revoyez l'échantillon éteint et avec la source lumineuse prévue, où l'apparence dépend de l'illumination. Maintenez la source, l'orientation, l'arrière-plan et le traitement de surface final cohérents entre les alternatives. Une photo d'échantillon favorable ne peut pas établir quel concept produira la finition approuvée de manière plus cohérente.
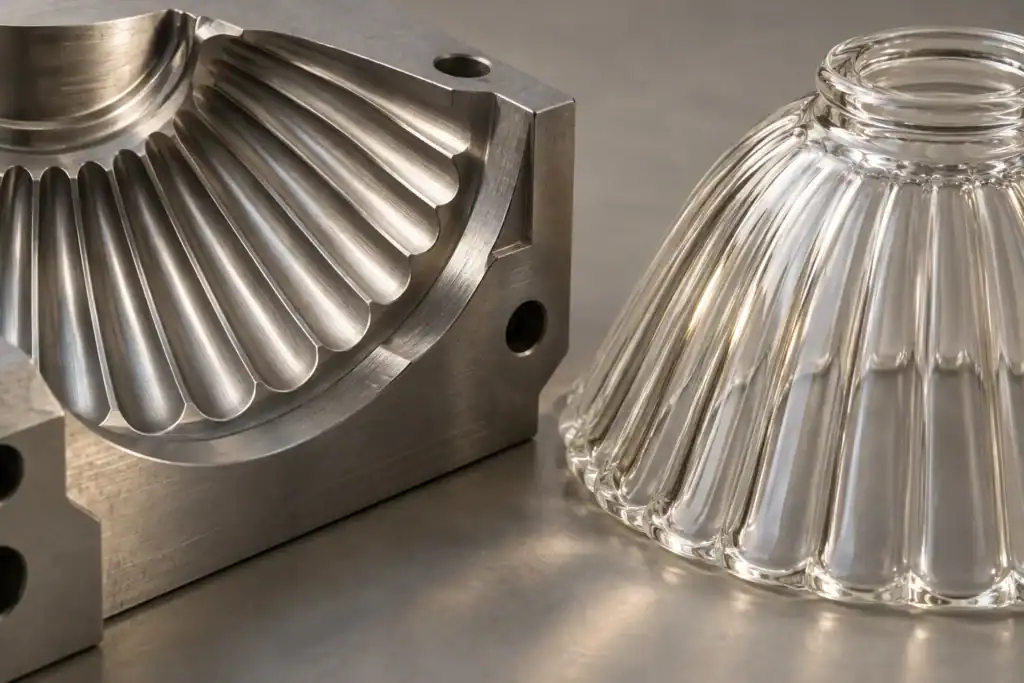
Protégez ensemble les sections murales et la géométrie de l'installateur
L'ombre doit s'adapter à son support après toutes les opérations spécifiées. Établissez d'abord la référence de montage : la surface d'assise, l'anneau de retenue, la lèvre, le contact de vis ou toute autre caractéristique qui positionne le verre. Demandez lesquelles de ces caractéristiques proviennent directement de la mise en forme et lesquelles seront finies par la suite.
Puis, examinez les sections murales voisines. Une bande décorative épaisse, un col étroit et un corps fin peuvent chacun nécessiter une indication différente. Gardez séparés les dimensions globales, l'épaisseur nominale du mur et les limites locales du mur. Le guide d'épaisseur de mur en verre pressé explique pourquoi une tolérance dimensionnelle générale ne doit pas être supposée contrôler chaque emplacement du mur.
Fournissez au fournisseur le matériel de fixation destiné à la production ou son dessin contrôlé. Exigez que le rapport d'échantillon identifie les emplacements de mesure et l'état final. Si un rebord sera usiné, précisez si les dimensions d'acceptation s'appliquent avant ou après l'usinage. Si un revêtement atteint le siège, examinez également l'assemblage après le revêtement.
Une règle de décision utile consiste à protéger les dimensions qui localisent et retiennent l'abat-jour avant de serrer une dimension cosmétique du corps. C'est une priorité de revue, pas une permission de relâcher une exigence sans approbation d'ingénierie. Le concepteur de l'accessoire doit résoudre le support, le dégagement, les charges et tous les tests d'assemblage applicables.
Envoyez les détails de votre produit pour un devis
Incluez les dimensions, le matériau ou la finition, la quantité, l'application, ainsi que toute photo ou dessin afin que l'équipe JX puisse examiner la demande.
Considérez le refroidissement comme une question de processus, pas comme une affirmation de gain garanti
La géométrie de l'outil seule n'établit pas un taux de production. Demandez comment l'outil proposé sera conditionné et refroidi, quelles conditions de fonctionnement doivent être respectées, et quelles preuves soutiendront la production citée.
Bucher Emhart Glass décrit le refroidissement des moules comme étant important pour la distribution et la stabilité du verre dans la fabrication de contenants. Cette source concerne l'équipement de formage de contenants. Elle encourage à poser des questions sur le contrôle thermique ; elle ne fournit pas un calendrier de refroidissement, une amélioration du débit ou une limite d'acceptation pour un abat-jour.
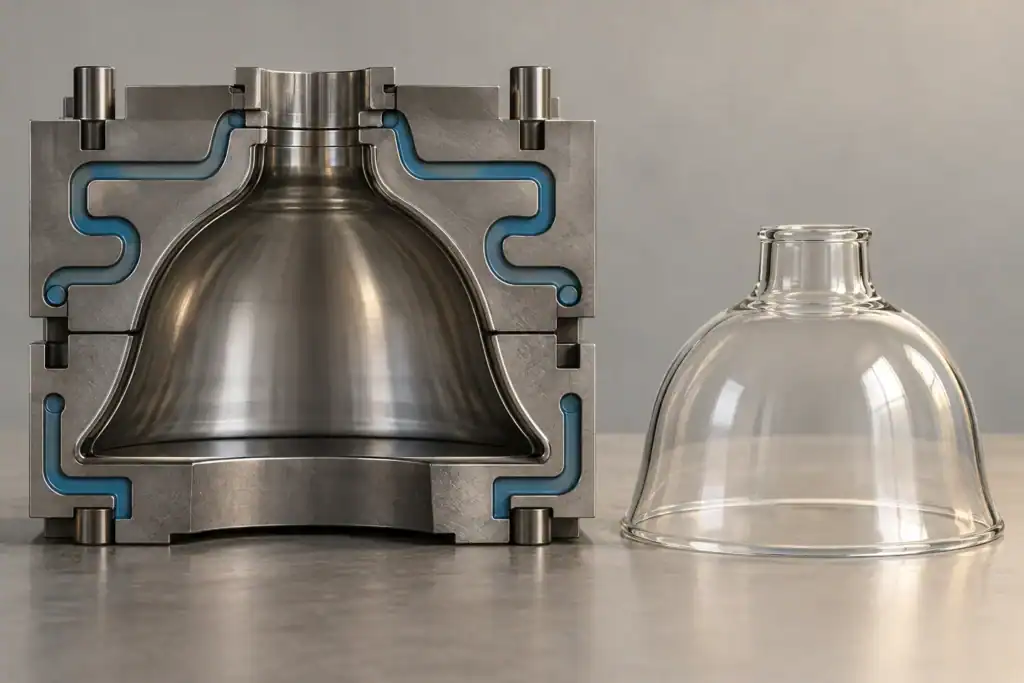
Pour le projet d'abat-jour, demandez un enregistrement d'essai qui relie la révision de l'outil et les conditions du processus aux pièces inspectées. Comparez la production acceptée sur une période donnée, en incluant les pertes au démarrage, les interruptions et la finition sur une base convenue. Une démonstration courte dans un réglage favorable peut ne pas représenter les hypothèses de production de la cotation.
Gardez séparés les preuves de mise en forme et de recuit. Un arrangement de refroidissement du moule proposé ne garantit pas que le verre fini a passé les contrôles de contrainte ou thermiques requis. Demandez au fournisseur responsable et à l'équipe de fixation de définir les contrôles pertinents pour le matériau et l'application. N'inférez pas la performance de sécurité à partir d'un dessin d'outil soigné.
Évaluez le fini de la ligne qui délivre la teinte approuvée
Comparez les concepts d'outillage dans le même état final. Un concept peut nécessiter un travail supplémentaire sur le rebord, un traitement local des joints ou une préparation de surface. Un autre peut coûter plus cher initialement mais éviter une opération. Aucun n'est automatiquement le meilleur choix tant que les dimensions finales, l'apparence et les coûts récurrents ne sont pas comparables.
Demandez au fournisseur de lister les opérations entre la mise en service et l'inspection finale, et d'identifier où chaque caractéristique contrôlée est créée. Si une opération corrige la géométrie, incluez son effet dans le rapport dimensionnel. Si elle modifie l'apparence, approuvez l'échantillon après cette opération plutôt que sur le verre non fini.
N'utilisez pas le traitement de surface pour dissimuler un problème d'intégrité non résolu. L'acceptation cosmétique et la disposition des fissures suspectes sont des décisions différentes. De même, un échantillon avec une finition attrayante ne démontre pas à lui seul la compatibilité, le contrôle des parois ou une production répétable.
Pour la comparaison commerciale, demandez si la main-d'œuvre de finition, les consommables, les pertes prévues et l'inspection sont déjà inclus dans le prix unitaire. Enregistrez la limite. Ajouter une allocation de rendement séparée à un prix qui couvre déjà ces pertes reviendrait à compter le même coût deux fois.
Calculez le coût de l'outillage par teinte acceptée
Pour une comparaison interne, utilisez une limite de coût cohérente :
Coût par teinte acceptée = coût d'outillage alloué + coût récurrent par tentative de production divisé par le rendement d'acceptation final.
Dans ce modèle simplifié, le coût d'outillage alloué est l'investissement en outillage convenu divisé par le nombre de teintes acceptées sur lesquelles l'acheteur prévoit de le récupérer. Le coût récurrent inclut les opérations de formage, de finition et d'inspection choisies pour chaque tentative. Le rendement d'acceptation final est le nombre de pièces finies acceptées divisé par le nombre de tentatives sur la même base. Il s'agit d'un modèle de planification ; un système de calcul des coûts de production peut nécessiter des rendements et des coûts séparés pour chaque étape.
Les chiffres inventés suivants comparent deux concepts d'outillage pour la même teinte finie acceptée. Ils ne sont pas des devis de fournisseur, des prix de marché typiques ou des rendements JX mesurés. Le fret, la taxe, l'emballage et le financement sont exclus des deux concepts.
| Entrée de planification | Concept A | Concept B |
|---|---|---|
| Outillage ponctuel | $2,400 | $4,000 |
| Coût par tentative | $3.20 | $3.00 |
| Rendement final d'acceptation supposé | 90% | 96% |
| Quantité acceptée pour l'allocation | 4,000 | 4,000 |
| Outillage par teinte acceptée | $0.60 | $1.00 |
| Coût récurrent par teinte acceptée | $3.56 | $3.13 |
| Coût combiné par teinte acceptée | $4.16 | $4.13 |
En utilisant des valeurs non arrondies, les coûts récurrents sont de $3,20 / 0,90 = $3,5556 et $3,00 / 0,96 = $3,1250. Le coût supplémentaire de $1 600 pour l’outillage du concept B est récupéré après environ 3 717 teintes acceptées si ces hypothèses sont valides et qu’aucun coût supplémentaire d’outillage ne survient. La quantité de rentabilisation est le supplément d’investissement divisé par l’économie récurrente par pièce acceptée.
À seulement 1 000 pièces acceptées, le même modèle donne environ $5,96 pour A et $7,13 pour B. L’outil plus coûteux est alors le choix le plus cher. C’est pourquoi une prévision de volume, une base de rendement approuvée et une limite de prix devraient accompagner la décision de conception. Une petite différence à 4 000 pièces mérite également une vérification de sensibilité : de légers changements de rendement, de coût de réparation ou de quantité pourraient l’inverser.
Utilisez la guide de comparaison des devis fournisseurs pour les termes de devis et les totaux de première commande versus réapprovisionnement. N’insérez pas un rendement de production supposé dans un devis de pièces acceptées fixe à moins que son effet commercial n’ait été expliqué.
Demandez un essai d’outil pour répondre à des questions spécifiques
Avant l’essai, notez quelle incertitude il doit résoudre. Un échantillon peut démontrer l’apparence tout en laissant la stabilité du processus inconnue. Un rapport dimensionnel court peut démontrer l’ajustement tout en disant peu sur les pertes finales de finition.
Demandez un pack de revue contenant :
- L’identité de l’échantillon, la révision du dessin, l’identité de l’outil et la route de production proposée.
- Les mesures aux emplacements de montage et de mur convenus, dans l’état final spécifié.
- Une vérification d’assemblage utilisant le support prévu ou un équivalent documenté.
- Une revue de l’apparence sous les conditions non éclairées et éclairées convenues, le cas échéant.
- Les quantités tentées et acceptées avec des pertes clairement classifiées, si le rendement fait partie de la décision.
- Un enregistrement des corrections apportées lors de l’essai et si un autre échantillon est nécessaire.
Approuvez chaque exigence explicitement. Une approbation de l’apparence ne doit pas approuver silencieusement une déviation dimensionnelle. Si l’outil ou le processus change pour corriger un problème, identifiez quels résultats antérieurs doivent être vérifiés à nouveau. Maintenez l’échantillon accepté lié à la révision qui l’a produit, et conservez un enregistrement clair de toute exception convenue.
Maintenez la validité de la décision d’outillage lors des réapprovisionnements
La comparaison n’est valable que si l’outil est toujours disponible et utilisable lorsque la prochaine commande arrive. Confirmez la propriété, le stockage, la responsabilité de maintenance, l’autorisation de réparation et les conditions de remplacement ou de transfert par écrit. Payer un coût d’outil ne suffit pas à lui seul à expliquer ces termes.
Demandez quels surfaces ou joints sensibles à l’usure seront vérifiés, comment un outil réparé est identifié, et quand une nouvelle revue du premier article est requise. Convenez de qui paie pour un changement de conception par l’acheteur versus la maintenance nécessaire pour continuer la conception approuvée. Évitez de traiter une durée de vie estimée de l’outil comme une quantité garantie sans base contractuelle définie.
Le Flux de travail personnalisé pour moules sur mesure Blockhead Tools illustre l'approbation du design avant la découpe du moule et distingue ses offres de bois et de graphite. Ses exemples de processus et de matériaux ne garantissent pas la durée de vie d'un outil de presse en métal. Pour ce projet, demandez au fabricant d'outils proposé la base réelle du matériau, de la construction et de la maintenance plutôt que d'emprunter les chiffres d'un autre fournisseur.
Envoyez un résumé de revue de moule avec une limite de coût
Pour une demande JX, commencez par les exigences en matière d'ombre et de fixation, puis demandez quel outil et quel processus doivent être évalués. La route du produit pressé en machine en direct est pertinente pour les projets d'ombre moulée ; la faisabilité actuelle, le prix de l'outillage, l'échantillonnage et le calendrier de production doivent être confirmés par rapport au dessin spécifique.
Envoyez un dessin en coupe, référence du matériel de fixation, direction du verre et de la finition, zones d'apparence protégées, quantité de pièces acceptées et prévision réaliste de réapprovisionnement. Identifiez quelles caractéristiques sont essentielles et lesquelles le fabricant d'outils peut proposer de modifier. Incluez la méthode d'approbation de l'échantillon et toute exigence d'application ou de conformité fournie par l'équipe de fixation.
Demandez au fournisseur de proposer un arrangement de libération, une revue des fonctionnalités critiques, une séquence de finition et un devis qui séparent la fabrication des coûts récurrents. Si la décision de coût dépend du rendement ou de la production, demandez la base et un plan d'essai. Le liste de vérification du dessin technique aide à organiser les informations sur la pièce ; le constructeur de devis RFQ pour teinte personnalisée peut collecter les entrées de la demande.
Questions que les équipes de production posent sur la fabrication de l'abat-jour en verre
Un moule plus cher réduit-il toujours le coût unitaire ?
Non. L'investissement supplémentaire doit être récupéré par une économie récurrente convenue sur une quantité acceptée et réaliste. Si la commande est petite ou si l'économie n'est pas prouvée, le coût de fabrication plus élevé peut ne jamais être amorti.
Un seul moule peut-il produire toutes les couleurs et finitions ?
Ne le supposez pas. Demandez si le verre proposé, la séquence de finition et les dimensions d'acceptation peuvent utiliser le même outil sans modification. Approuvez des échantillons finis représentatifs et identifiez toute restriction dans le devis.
Changer le piston peut-il résoudre un problème d'épaisseur de paroi ?
Cela peut être une option pour une pièce pressée, mais le fournisseur doit examiner ensemble la cavité, l'outil intérieur, la distribution du verre et les conditions de fonctionnement. Une modification de l'outil nécessite une nouvelle vérification de l'échantillon par rapport aux emplacements de paroi spécifiés et à l'interface de fixation.
Un acheteur doit-il spécifier un angle de dégagement standard ?
Demandez au fabricant d'outils de proposer une géométrie de libération pour la pièce et le processus réels. Approuvez-la en fonction des exigences fonctionnelles et visuelles. Un angle générique d'un autre matériau ou méthode de formage n'est pas une exigence validée pour la teinte.
Vaut-il la peine d'ajouter une rainure décorative à l'outil ?
Comparez sa valeur visuelle avec la construction, la finition et l'inspection qu'il nécessite. Demandez une alternative plus simple lorsqu'il ne sert pas la fonction de fixation. L'équipe de conception peut alors approuver le compromis avant la fabrication de l'outil.
L'approbation de l'échantillon établit-elle le rendement de production ?
Un échantillon approuvé ne établit que les exigences effectivement examinées. Le rendement nécessite des quantités tentées et acceptées, une définition de perte et des conditions d'essai représentatives. Quelques bons échantillons sélectionnés ne peuvent pas établir un taux d'acceptation récurrent.
Qu'est-ce qui doit déclencher une nouvelle revue de l'outillage ?
Examinez les modifications de l'interface de montage, la section de la paroi, le profil sensible au dégagement, le motif protégé ou le parcours de finition. La réparation ou le remplacement de l'outil peut également nécessiter de nouveaux contrôles d'échantillons. Définissez les déclencheurs avec le fournisseur avant les commandes répétées.
Articles connexes et ressources de production
- Capacités de l'abat-jour en verre pressé
- Liste de vérification des dessins techniques de l'abat-jour en verre
- Épaisseur de paroi et tolérance de l'abat-jour pressé
- Inspection des joints de moule et de la ligne de séparation
- Devis des fournisseurs, coûts d'outillage et de réapprovisionnement
- Constructeur de demande de devis pour abat-jour personnalisé