Un fournisseur démontre un usinage reproductible d'abat-jours en verre avec des enregistrements qui relient le brut de verre, le réglage de l'usinage et la méthode d'inspection aux résultats collectés lors d'une série représentative. Un seul trou propre ou un bord poli constitue un résultat d'échantillon. L'approbation de la production nécessite également des preuves de la reproductibilité des réglages, du contrôle de l'état des outils, d'une mesure cohérente et d'une réaction en cas de modification du processus.
L'usinage post-formage comprend des opérations telles que le perçage d'une ouverture, la découpe d'une embouchure formées et la création d'un chanfrein contrôlé. Ce guide aide les ingénieurs et les équipes d'achat des équipementiers d'éclairage à évaluer le processus proposé. Il se concentre sur les preuves étayant une production répétable plutôt que de prescrire une recette de perçage universelle.
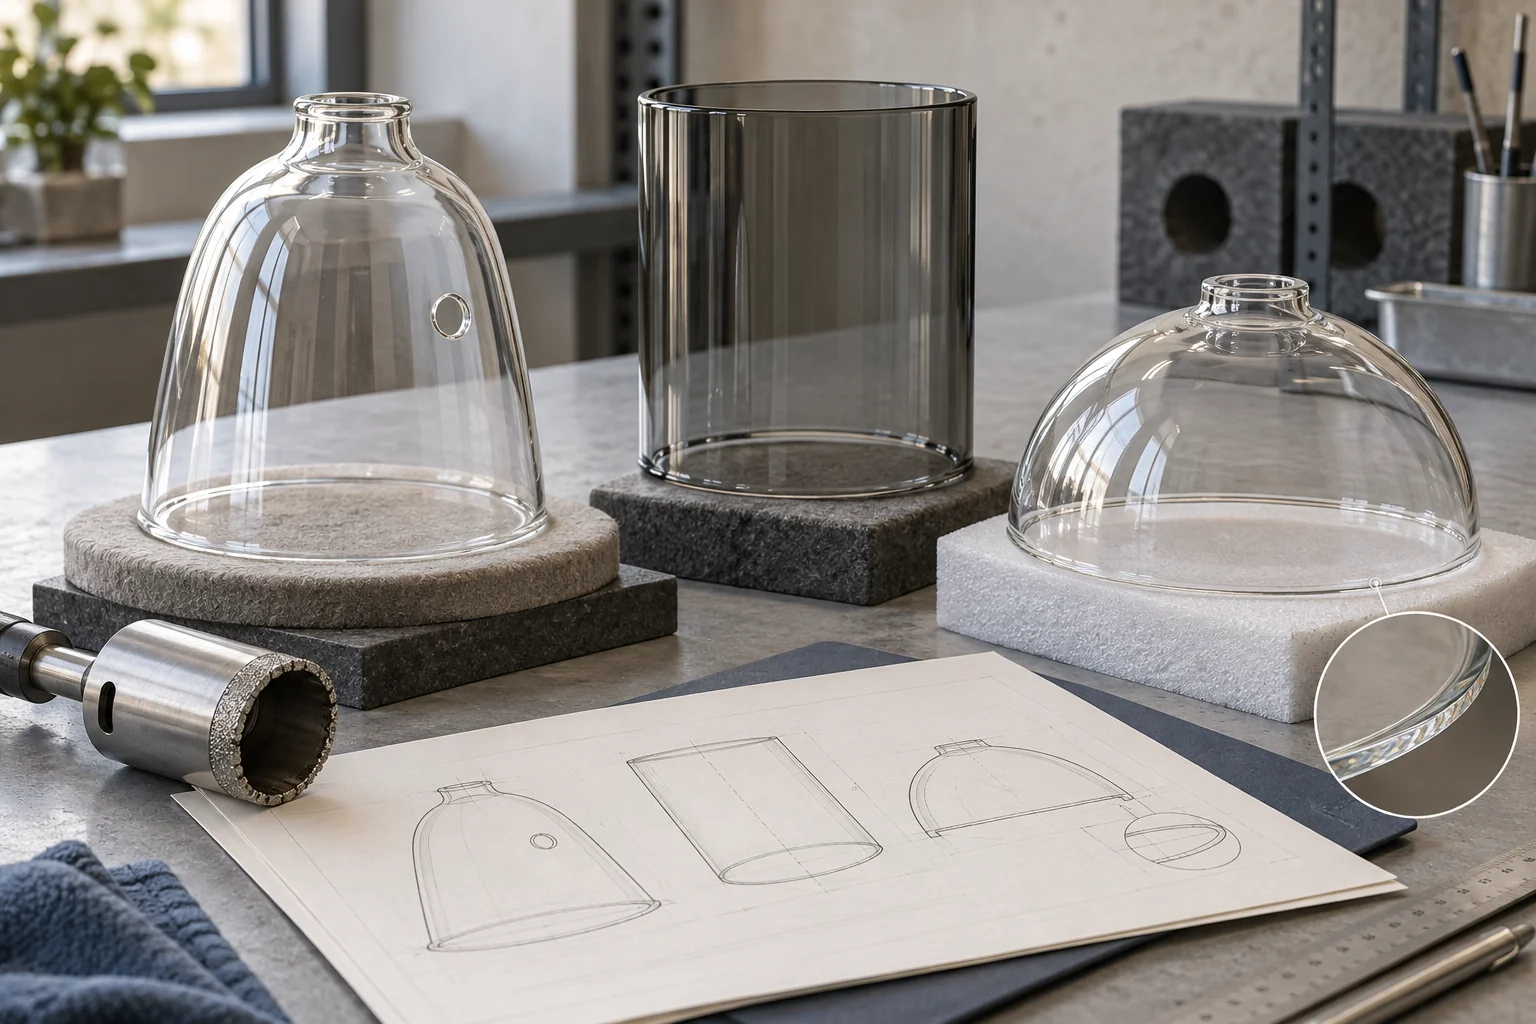
Toutes les illustrations sont des concepts d'ingénierie originaux générés par IA. Il ne s'agit pas de photographies d'équipements JX, de conceptions de montages qualifiés, de résultats d'inspection ou de lots de production livrés.
Exigez une chaîne de traçabilité, et non une collection d'échantillons attrayants
Un échantillon sans son historique de réglage est difficile à reproduire. Les données d'inspection nécessitent également l'identité des spécimens afin qu'un examinateur puisse vérifier ce qui a réellement été mesuré. Demandez au fournisseur de relier les enregistrements suivants avant de discuter de l'autorisation de production :
- Identité de l'intrant : le brut de verre, le matériau et l'état de traitement, la source de formage et la révision pertinente.
- Identité de l'opération : le parcours réel de perçage, de découpe ou de chanfreinage, y compris toute étape sous-traitée.
- Identité du réglage : la machine ou le poste, le montage, l'outil et la révision de réglage approuvée.
- Résultats observés : les mesures et les observations de défauts liées à des échantillons individuels ou à des groupes clairement définis.
- Historique de la série : l'ordre de production, les interruptions, les changements d'outils, les ajustements et les pièces rejetées ou retravaillées.
- Décision de libération : les conditions d'acceptation convenues, les limites ouvertes et la personne responsable de la disposition.
Il s'agit d'un cadre d'achat suggéré et non d'une exigence de certification. Le volume de preuves doit refléter la fonction de la pièce, la taille de la commande et les conséquences d'une défaillance. Un lot de développement peut autoriser une diffusion limitée tout en laissant les performances à long terme non prouvées.
Identifiez l'ébauche et l'opération avant d'évaluer les résultats
Deux nuances visuellement similaires peuvent entrer en usinage avec des distributions de parois, des états de surface ou des historiques de traitement différents. Enregistrez l'intrant utilisé lors de l'essai. Si le chargement suivant utilise une source d'ébauche ou une révision différente, le résultat initial peut ne pas représenter ce chargement.
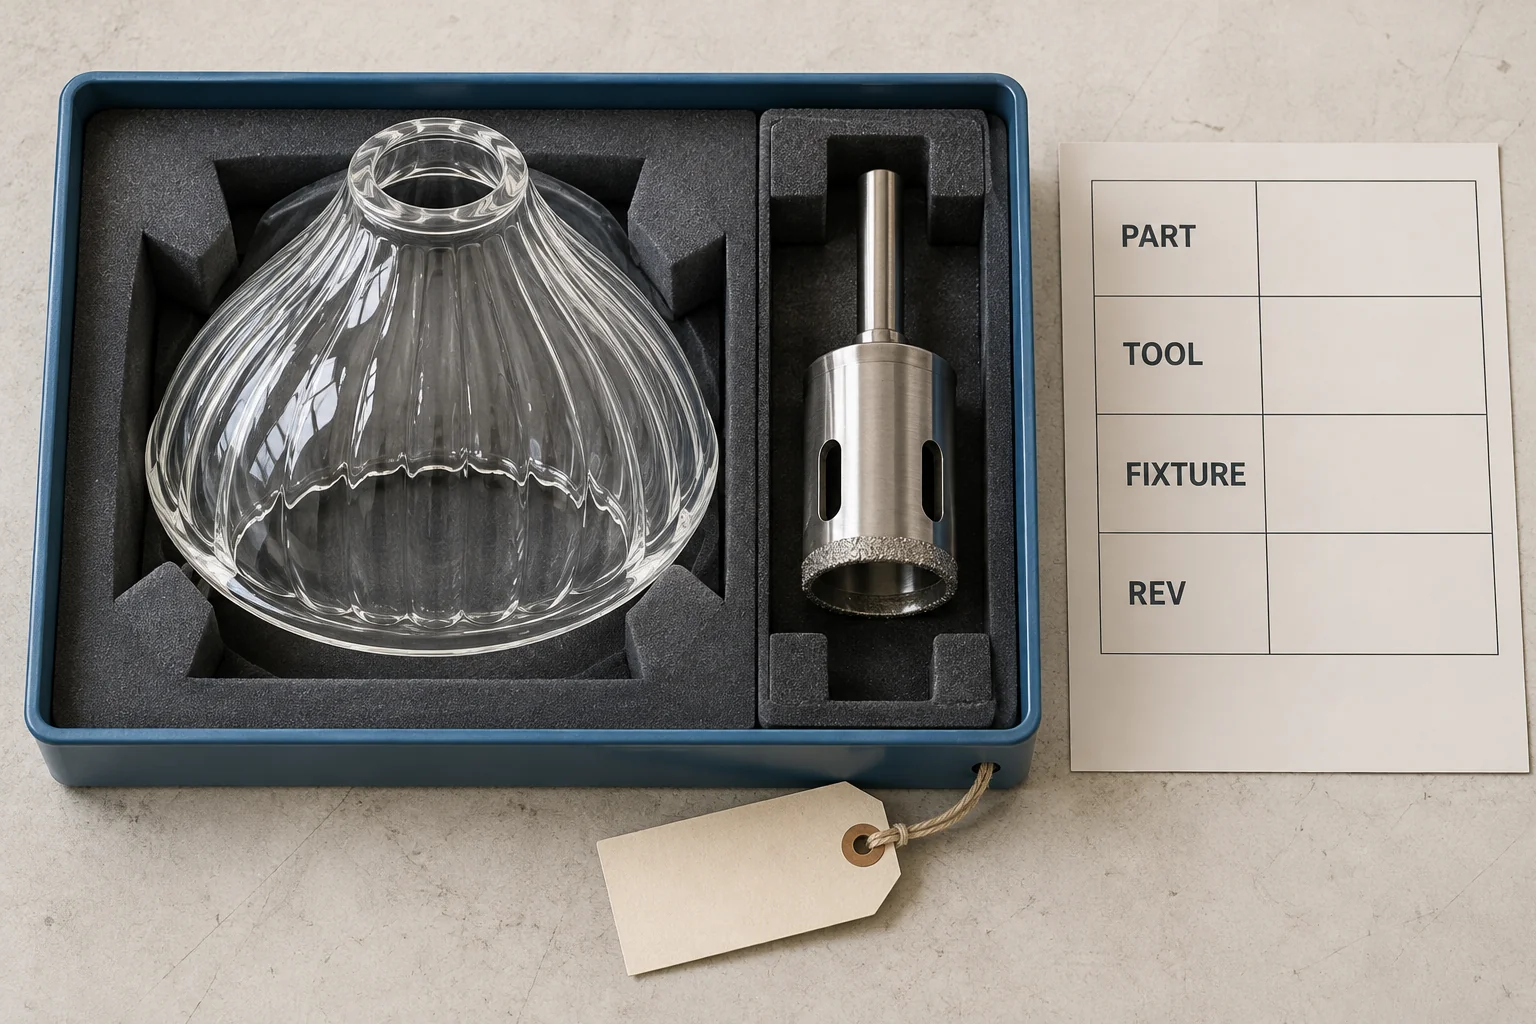
Conservez le lot de formage ou toute autre référence de traçabilité convenue à côté de la feuille suiveuse d'usinage. Identifiez l'état à l'entrée de chaque opération et l'état dans lequel la pièce est mesurée. Le nettoyage, le revêtement ou un traitement ultérieur peuvent modifier ce qui est visible ou accessible lors de l'inspection.
Le guide des spécifications de trous et de découpes traite de l'ouverture finie et de ses exigences d'assemblage. Utilisez cette spécification comme intrant ici. La question pour cet article est de savoir si le mode de production proposé peut l'obtenir de manière répétée.
Ne qualifiez pas une opération sur du verre inconnu. Le fabricant doit d'abord confirmer que le matériau déclaré et l'état de traitement sont compatibles avec l'usinage proposé et les opérations subséquentes.
Examinez la manière dont le montage garantira la répétabilité de son positionnement et de son support
Une photographie de montage montre un arrangement physique ; elle n'établit pas que chaque ébauche se calera de la même manière. Pour une nuance creuse formées, demandez au fournisseur de montrer les surfaces de positionnement, les zones de support, la méthode de bridage et l'accès nécessaire au chargement et à l'usinage.
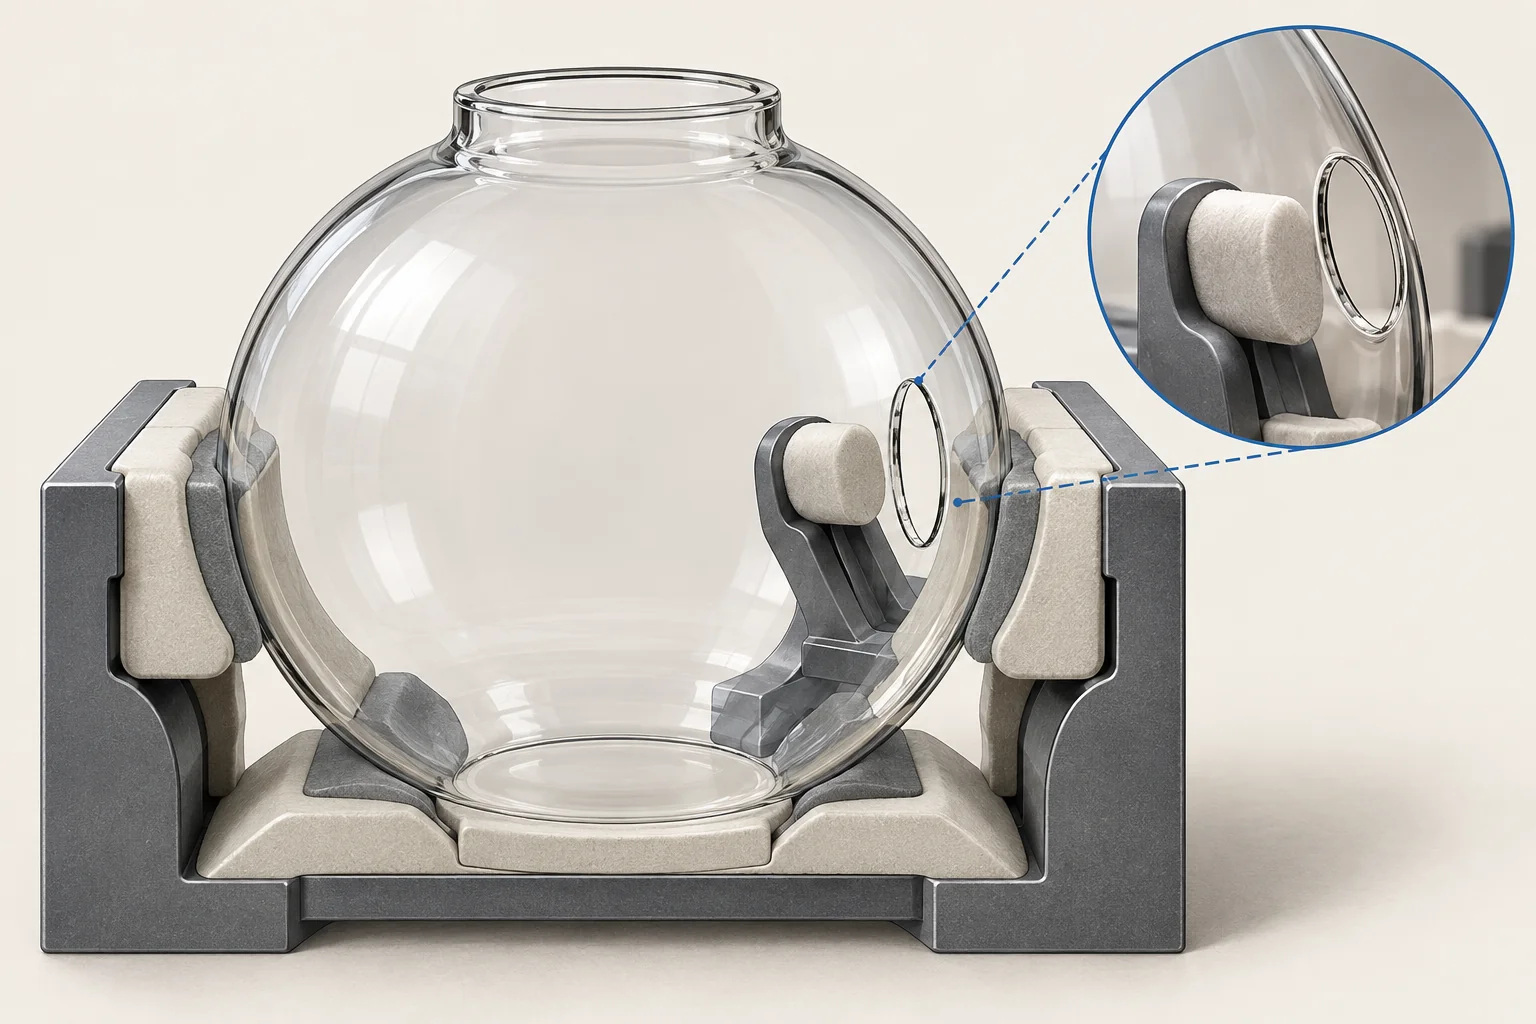
L'examen doit distinguer le contact qui positionne la pièce du contact qui supporte les charges d'usinage. Demandez comment le réglage s'adapte à la variation convenue des ébauches entrantes, comment le calage est vérifié et ce qui se passe si une pièce ne se cale pas normalement. Appliquer une force jusqu'à ce qu'une ébauche réticente s'ajuste n'est pas un ajustement fondé sur des preuves.
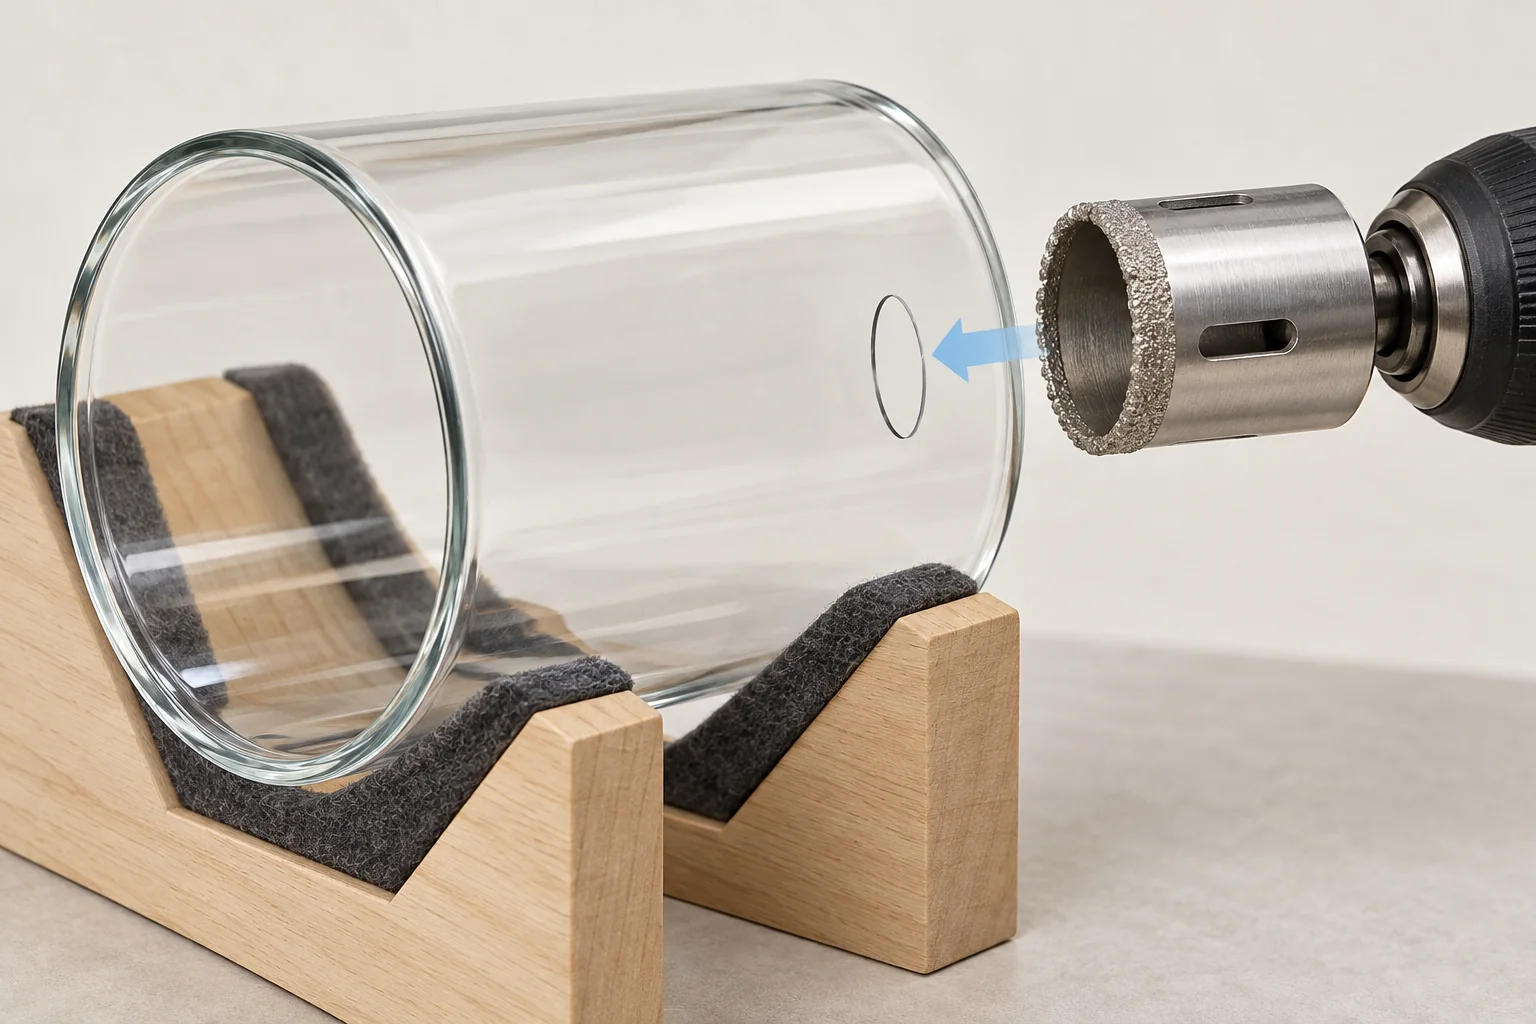
L'accès mérite une vérification distincte. Un outil peut atteindre la surface extérieure tandis que le support d'appui prévu, la buse de liquide de refroidissement ou la vue d'inspection restent inaccessibles. Demandez un croquis de réglage ou une démonstration enregistrée montrant l'accès pertinent dans les conditions proposées.
Pour la répétabilité des réglages, demandez au fournisseur de décrire comment une personne qualifiée retire et recharge les pièces, rétablit le réglage après une interruption et identifie la révision correcte du montage. L'essai doit inclure les modifications de réglage que le plan de production prévoit réellement.
Attribuez des dossiers de contrôle distincts au perçage, à la coupe et au chanfreinage
Ces opérations peuvent partager une feuille suiveuse tout en nécessitant des contrôles et des points d'inspection différents. Une entrée unique intitulée “ usinage du verre ” masque l'endroit où une caractéristique a été créée, modifiée ou endommagée. Enregistrez l'état avant et après chaque opération pertinente.
Perçage : relier l'état de débouchage au réglage
Pour une ouverture percée, conserver l'identité de l'outil proposé, vérifier le montage, l'agencement du support et la méthode de contrôle d'entrée/sortie. Conserver des photographies des deux faces liées aux échantillons réels plutôt que de ne montrer que le côté le plus attrayant.
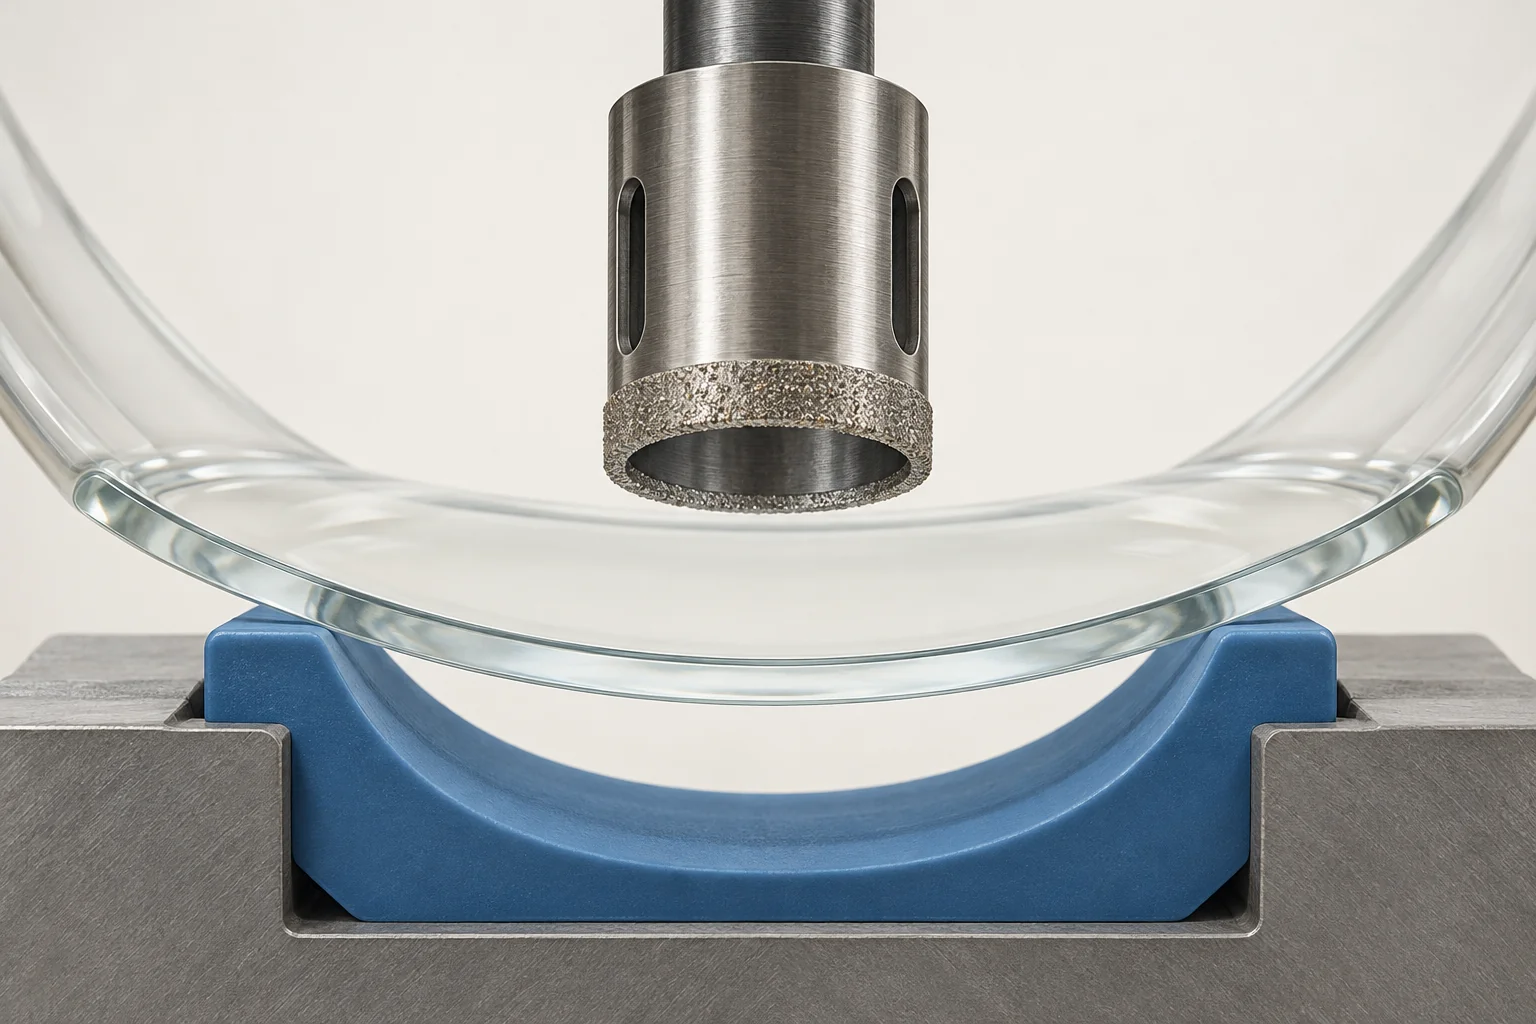
Guidage de forage à noyau diamanté d'UKAM aborde le contre-encollage, le contrôle de percée, la livraison de liquide de refroidissement, l'alignement et l'état de l'outil. Il fournit un contexte d'usinage ; ses recommandations ne qualifient pas un dispositif ou une recette d'exploitation numérique pour chaque abat-jour courbé. Demandez aux spécialistes de l'outil et du processus de justifier les réglages utilisés sur votre pièce.
Découpe : préserver la relation entre la finition de coupe et la finition finale
Une bouche découpée peut passer par une autre opération avant de devenir le rebord fini. Identifier l'étape intermédiaire afin qu'un inspecteur ne confonde pas une tolérance de processus avec la condition d'acceptation finale. Relier la configuration de coupe à la configuration de finition suivante et documenter comment les pièces passent de l'une à l'autre.
Pour l'essai, inspecter aux points nécessaires pour distinguer les dommages de la coupe, de la finition ultérieure et de la manipulation. Si seule la pièce finale est examinée, l'équipe peut voir un défaut sans savoir quand il est apparu. Il s'agit d'une stratégie de diagnostic proposée, non d'une affirmation que chaque pièce nécessite la même séquence d'inspection.
Chanfreinage : contrôler la caractéristique que l'ordre spécifie réellement
Identifier l'outil ou la méthode qui crée la rupture de l'arête, la façon dont la pièce est présentée, et la méthode utilisée pour évaluer le profil fini. La présence d'un chanfrein ne suffit pas à établir sa cohérence autour d'un rebord courbé ou d'une pièce à l'autre.
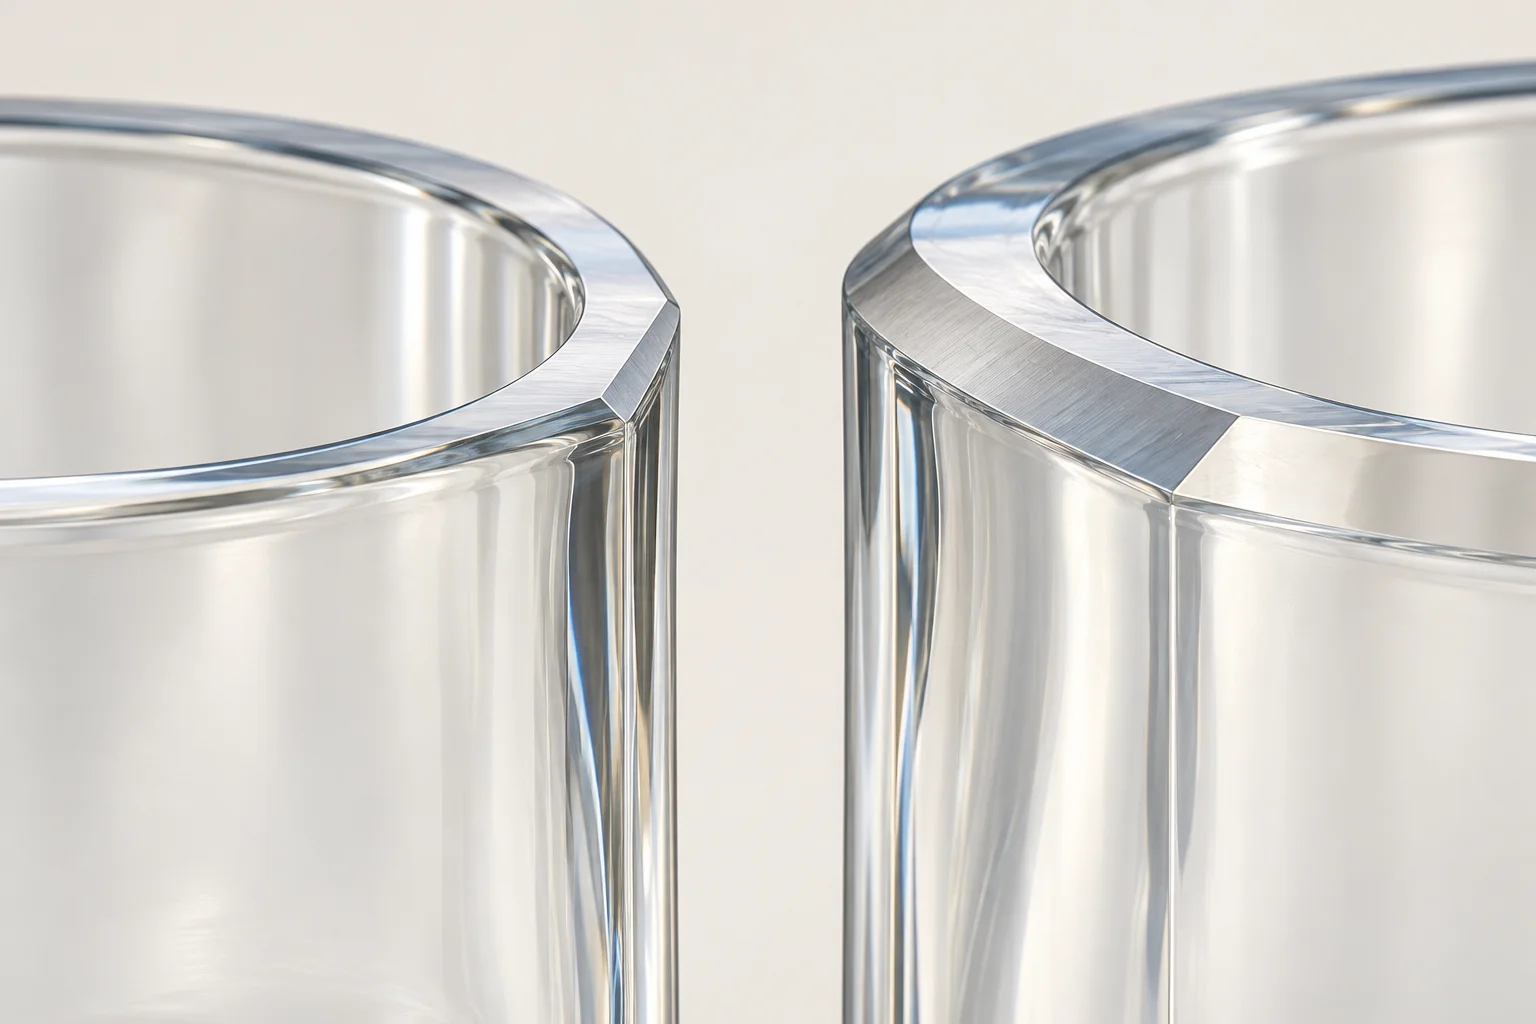
Convenir des observations qui appartiennent à l'opération de chanfreinage et celles qui relèvent de l'inspection finale du rebord. Les choix détaillés entre soudure, meulage et polissage restent dans le guide de sélection de la finition des arêtes. Conserver cet enregistrement axé sur la reproduction de la caractéristique choisie.
Utiliser un enregistrement de contrôle de processus pouvant expliquer une pièce défectueuse
L'enregistrement doit permettre à un examinateur de remonter d'une pièce suspecte à la configuration utilisée pour la fabriquer. Ci-dessous, un ensemble pratique de champs à adapter avec le fournisseur. Utiliser les étiquettes suivantes pour organiser l'enregistrement ; le responsable du processus fournit les réglages validés :
- Pièce et entrée : identifiant de la pièce, révision du dessin, référence du blank et condition d'entrée déclarée.
- Opération: fonctionnalité en cours de production, étape du processus, station et révision des instructions de travail.
- Fixation et outil : identifiant de fixation, vérification de l'assise, identifiant de l'outil et historique pertinent de l'état de l'outil.
- Variables contrôlées : les réglages validés par le fournisseur ou limites d'exploitation, avec la méthode utilisée pour les vérifier.
- Inspection : catégorie de caractéristique ou de défaut, référence de l'échantillon, configuration de mesure, résultat et ordre d'exécution.
- Réaction : déclencheur d'arrêt/de maintien, identification de la pièce affectée, action corrective et approbation du redémarrage.
Un enregistrement complété après que le lot en mémoire est plus faible que celui maintenu au fur et à mesure de l'avancement du travail. Demandez les enregistrements du véritable essai, avec des corrections traçables, plutôt qu'un formulaire d'entreprise vierge présenté comme preuve de contrôle.
Suivez l'état de l'outil et la livraison du liquide de refroidissement dans le cadre de l'historique
L'identité de l'outil doit survivre à un remplacement, un dressage ou un ajustement de configuration. Enregistrez quand l'intervention a eu lieu et quels échantillons ont été fabriqués avant et après. Cela permet au réviseur d'examiner un changement plutôt que de regrouper tous les résultats en une seule moyenne de lot inexpliquée.
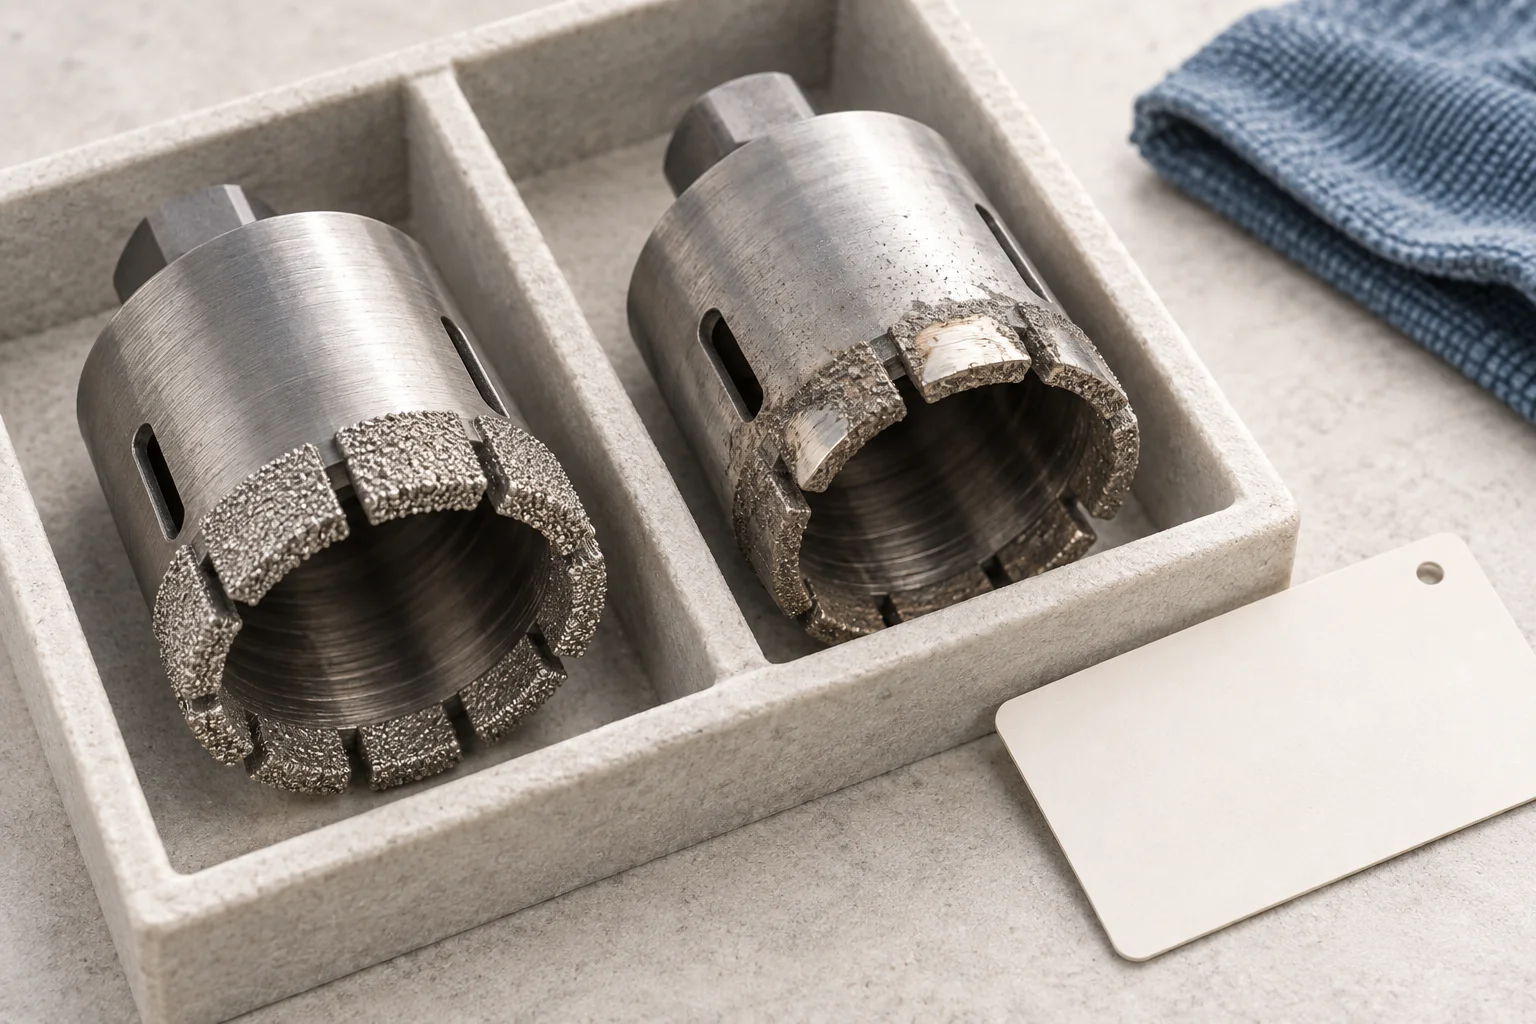
Guide de sélection des forets de UKAM considère le matériau de travail, l'outillage et le trajet du liquide de refroidissement comme des choix d'application liés. Pour la revue d'achat, demandez dans quel état le fournisseur surveille et quelle preuve déclenche la maintenance ou le remplacement. Ne transférez pas une durée de vie d'outil annoncée à votre abat-jour en verre sans un essai représentatif.
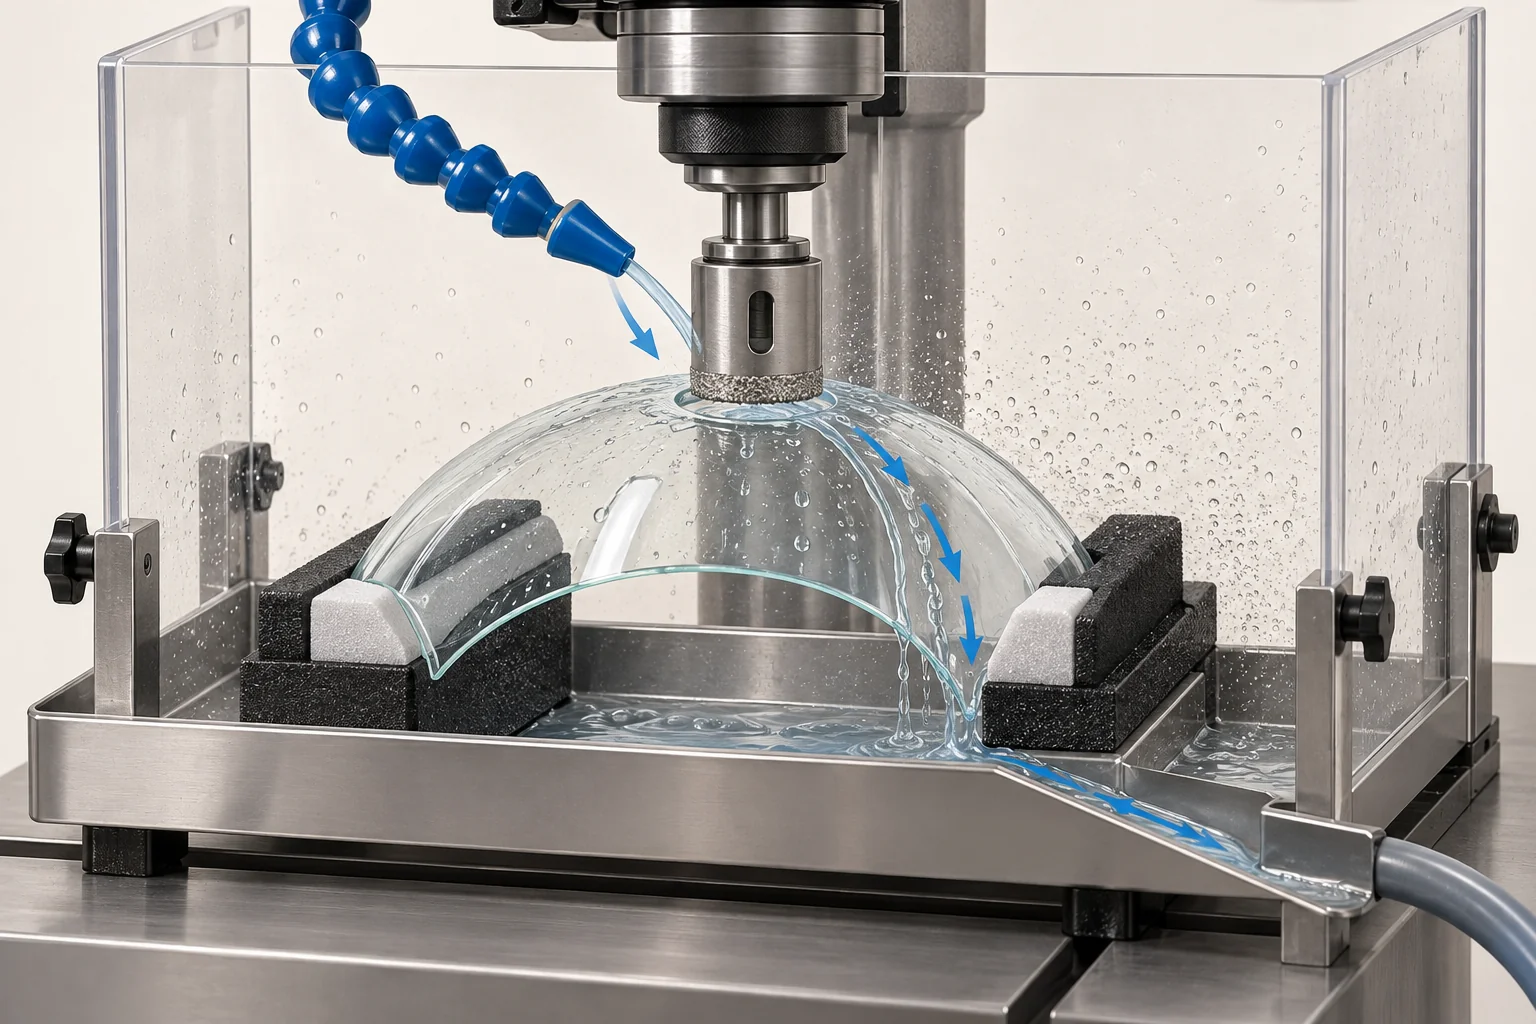
Lorsque le processus qualifié utilise du liquide de refroidissement, vérifiez comment le liquide atteint l'interface de travail. Une photographie du réservoir ou de la pompe ne montre pas cette livraison. Demandez comment l'accès, l'état de livraison, la propreté et la maintenance pertinente sont vérifiés. Le fluide exact, les limites et les vérifications appartiennent aux instructions validées du propriétaire du processus.
Un changement d'outil ou de liquide de refroidissement peut améliorer un résultat tout en modifiant un autre. La vérification du redémarrage doit traiter les caractéristiques et défauts affectés plutôt que de supposer qu'un bord plus propre prouve que l'ensemble du processus est restauré.
Vérifiez la méthode de mesure avant d'interpréter la variation de l'usinage
Lorsque deux lectures sont en désaccord, l'usinage est une source possible de variation. L'assise de la pièce, la configuration de l'instrument, l'orientation de visualisation et la méthode de mesure peuvent également contribuer. Une décision de production nécessite un processus de mesure adapté à la caractéristique jugée.
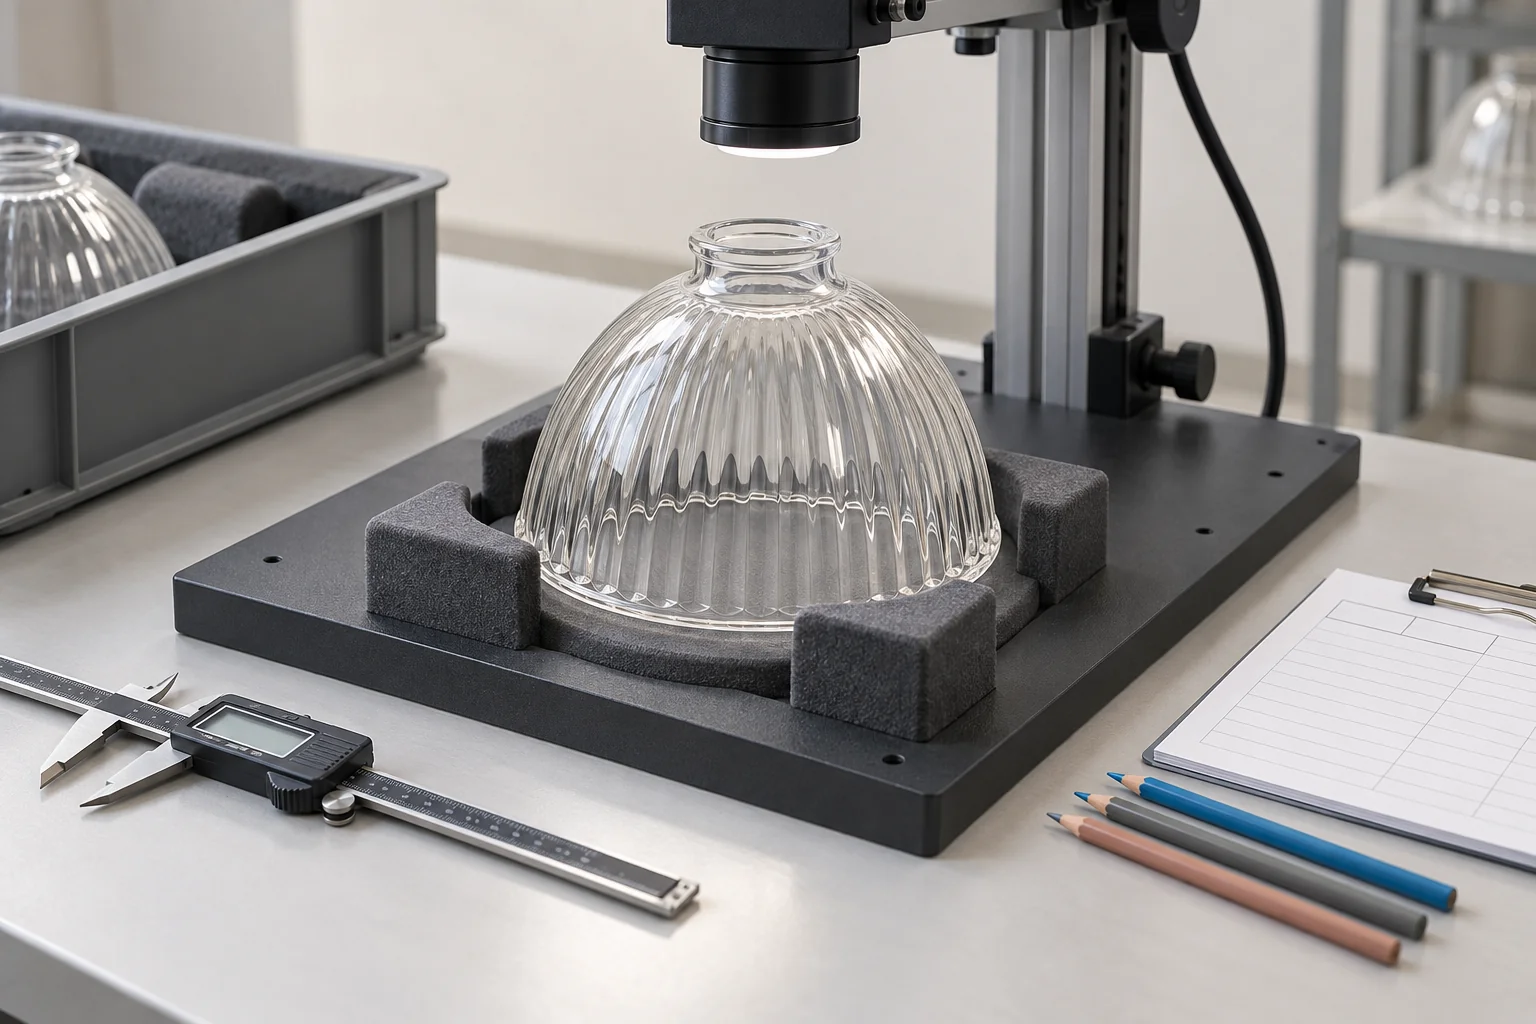
Les recommandations d'étude de jauge du NIST considèrent la répétabilité, la reproductibilité, la stabilité et le biais, y compris les effets de la géométrie et de la configuration. Appliquez cette distinction lors de l'examen d'une caractéristique en verre courbé : un instrument calibré seul ne garantit pas que l'ensemble de la configuration d'inspection se répète de manière adéquate.
Demandez une étude ou une démonstration appropriée au programme. Il peut être nécessaire d'examiner des lectures répétées, de recharger le même échantillon, d'utiliser différents opérateurs qualifiés ou des instruments équivalents. La conception de l'étude et les critères d'acceptation doivent être convenus pour la tâche d'inspection réelle.
Pour les défauts visuels, harmonisez l'éclairage, les conditions d'observation, la terminologie et les exemples de limites. Ne considérez pas un ensemble d'avis subjectifs de conformité/non-conformité comme interchangeable avec une étude de mesure dimensionnelle.
Examiner une série pilote dans l'ordre de production
Une première pièce approuvée répond à la question de savoir si un réglage a produit un résultat acceptable à ce moment-là. Une série pilote représentative doit également déterminer ce qui se passe lorsque le travail se poursuit et après les changements attendus en production.
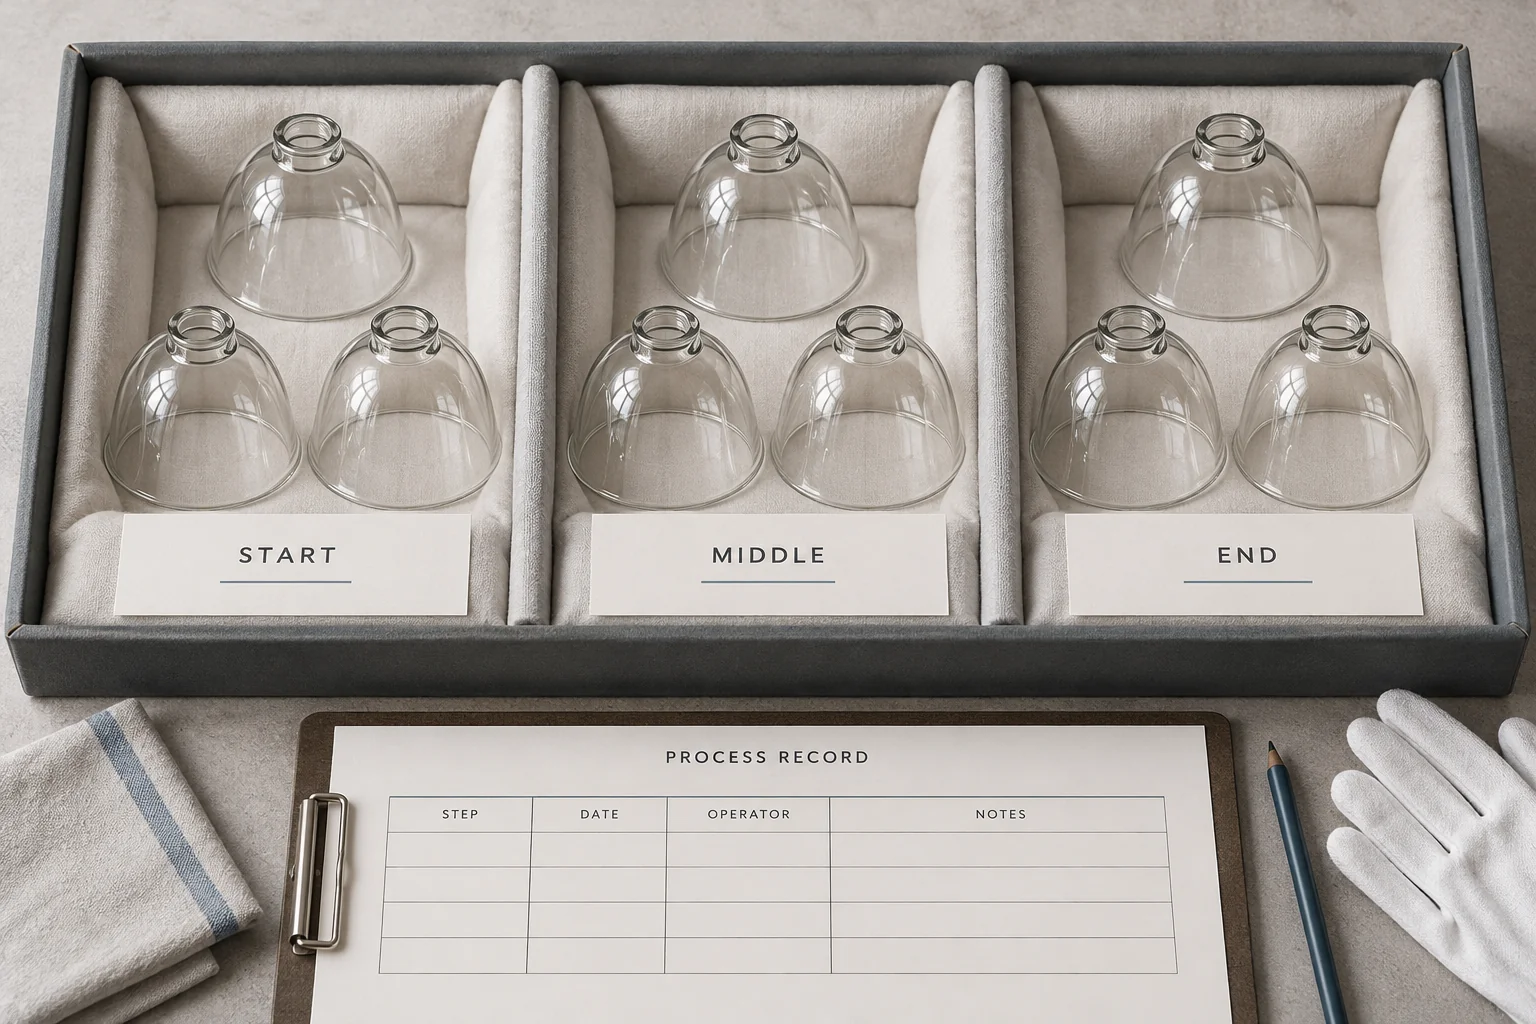
Demandez des observations ordonnées plutôt qu'un simple histogramme ou des photographies sélectionnées. Conservez l'emplacement des spécimens dans la série ainsi que le moment des interventions. Tenez compte des blancs prévus, de la remise en configuration, de la période d'utilisation des outils, de la manutention et des changements d'opérateur pertinents lors de la validation du périmètre de l'essai.
Gardez des décomptes compréhensibles : pièces lancées, pièces conformes aux exigences convenues, rebuts, retouches et observations manquantes ou exclues. Si le fournisseur indique un rendement, demandez quels décomptes entrent dans le calcul et si les pièces retravaillées y sont incluses. Aucun objectif de rendement ni aucune taille d'échantillon universelle n'est établi ici.
Lorsque la commande est trop restreinte pour permettre une inférence solide à long terme, présentez les faits honnêtement. Un essai limité peut justifier une décision explicitement encadrée et une inspection supplémentaire ; il ne doit pas être présenté comme la preuve d'une capabilité future illimitée.
Distinguer les résultats stables, les indices de capabilité et l'acceptation des défauts
Le comportement stable et la conformité sont deux questions différentes. Un processus cohérent peut produire la mauvaise dimension ; une courte série respectant les tolérances peut tout de même masquer une dérive. Le NIST place l'évaluation de la stabilité avant l'interprétation de la capabilité.
Si un fournisseur soumet un Cp ou un Cpk, demandez la caractéristique sous-jacente, les limites de spécification, les données ordonnées, la méthode et les hypothèses. L'analyse de la capabilité par le NIST explique que les indices courants comparent la variation d'un processus stable aux limites de spécification et dépendent d'hypothèses relatives aux données.
Un indice de diamètre de trou ne peut pas établir l'acceptabilité des copeaux de sortie, des fissures ou des rayures. Conservez séparément les critères de défaut pertinents et les enregistrements d'inspection. De même, plusieurs lectures prises de manière répétée sur une seule pièce ne constituent pas la même preuve que des observations réalisées sur des pièces produites indépendamment.
Règle de libération : n'acceptez une réclamation de capabilité que pour la caractéristique, les conditions de processus et les preuves qu'elle couvre réellement. Enregistrez toute limitation à côté de l'approbation. Ce guide ne fixe pas de seuil Cpk universel pour les abat-jour en verre.
Étudier les défauts sans déduire une cause de leur simple apparence
Une sortie de trou ébréchée, un éclat sur un bord usiné et un chanvre irrégulier sont des observations. Leur seule apparence ne peut prouver qu'un opérateur, un outil ou un réglage particulier en est la cause.
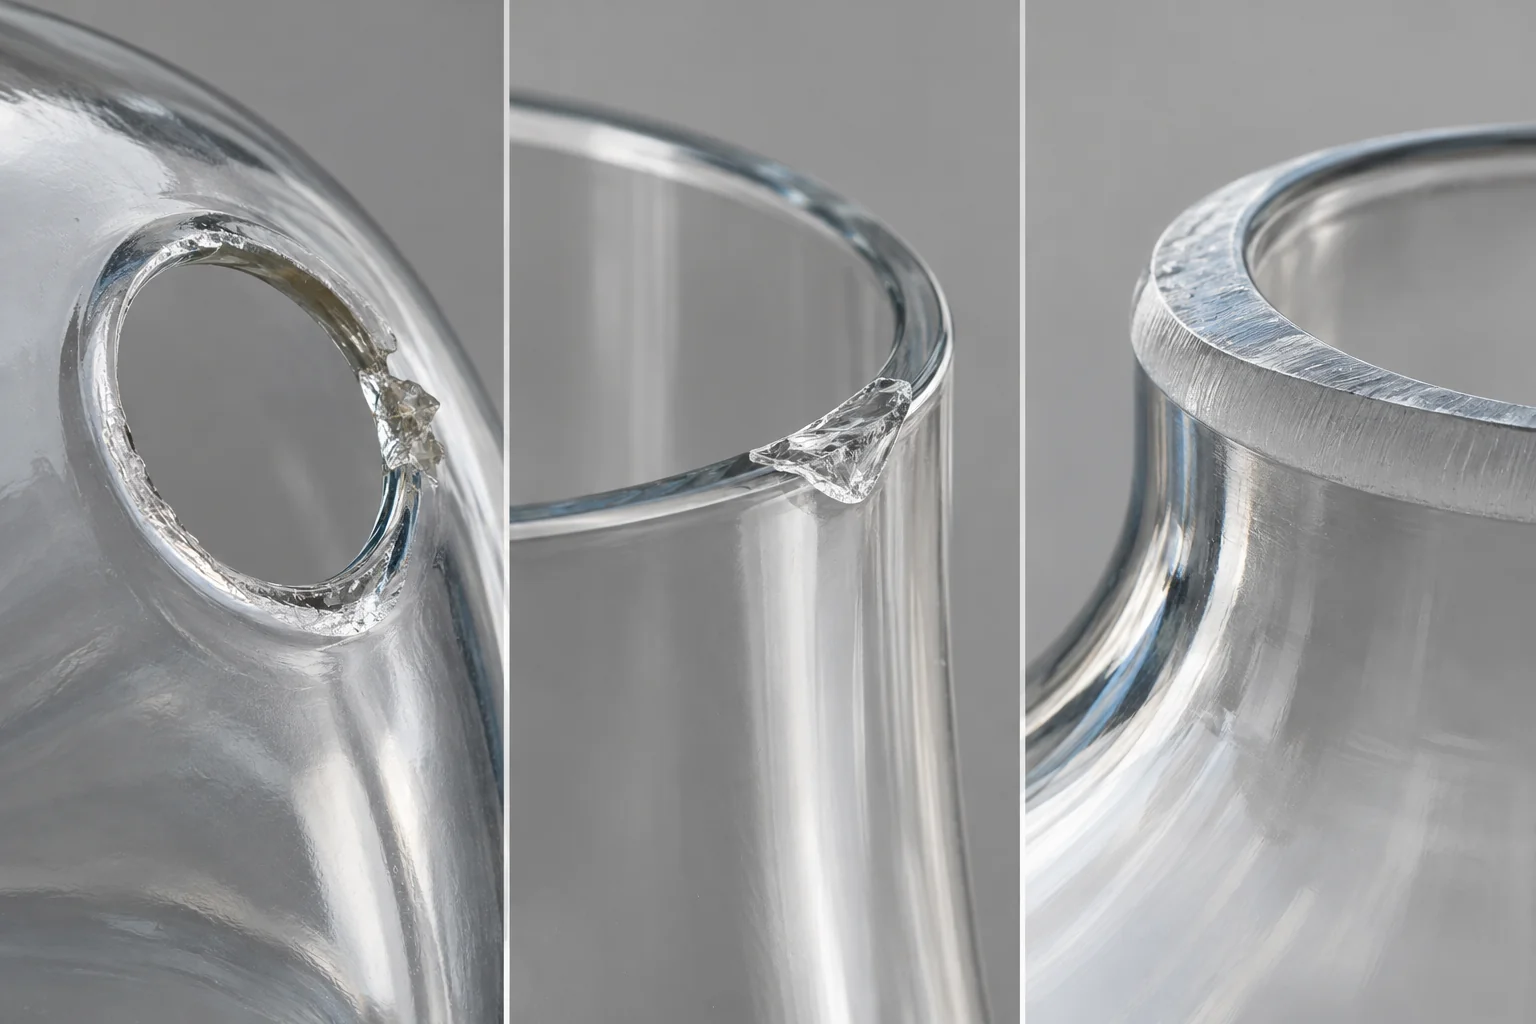
Utiliser une séquence d'enquête conditionnelle :
- Identifier l'échantillon, la caractéristique, l'étape du processus et la condition d'inspection.
- Déterminer le dernier point enregistré où la caractéristique a satisfait à l'exigence.
- Vérifier les enregistrements associés du blanc, de la fixation, de l'outil, de l'exploitation et de la manutention pour un changement pertinent.
- Tester l'explication proposée par une enquête convenue ; documenter les preuves qui la soutiennent ou la rejettent.
- Contenir les pièces potentiellement affectées et définir la vérification de redémarrage avant de libérer d'autres travaux.
Lorsqu'une reprise est proposée, exiger un itinéraire approuvé et une réévaluation des exigences finales affectées. La suppression d'un défaut visible peut modifier la taille, le profil de l'arête ou un autre élément d'acceptation. Une réparation réussie sur une pièce ne permet pas automatiquement une méthode de reprise à l'échelle du lot.
Décider ce qui doit être requalifié lorsque le processus change
Lister les changements qui nécessitent une révision avant le début du test. Selon le programme, cela pourrait inclure une source de blanc différente, une famille d'outils, un dispositif de support, une station d'usinage, une fenêtre d'exploitation, une méthode d'inspection ou un sous-traitant.
Évaluer quelles conclusions antérieures le changement pourrait invalider. Un nid d'inspection modifié peut nécessiter une révision de la méthode de mesure. Un dispositif de support différent peut affecter la localisation et les observations de l'arête. Un processus en aval révisé peut nécessiter une nouvelle vérification de la pièce finale. Demander aux spécialistes responsables de définir les preuves nécessaires pour chaque cas.
Une revue hypothétique de changement d'outil
Supposer qu'un lot pilote de abat-jour inclut un remplacement d'outil. Les résultats du diamètre global restent acceptables, mais les observations de copeaux de sortie enregistrées changent après l'intervention. Il s'agit d'un scénario de revue illustratif, non d'un résultat de production JX.
L'acheteur doit demander les enregistrements de l'ordre de production et l'historique de remplacement/mise en place avant d'accepter un résumé à l'échelle du lot. Le fournisseur doit enquêter sur le changement et appliquer les règles convenues de containment et de redémarrage. La conformité du diamètre seule ne résout pas la détection séparée de copeaux.
Questions sur la qualification de l'usinage des abat-jour en verre
Les équipements CNC prouvent-ils que le processus se répète ?
Non. L'identité de l'équipement est une partie des preuves. Le matériau proposé, la fixation, l'état de l'outil, la méthode d'exploitation et le système d'inspection doivent encore être reliés à des résultats représentatifs.
Un échantillon approuvé peut-il libérer une commande en gros ?
Il peut établir un échantillon de référence, mais l'acheteur et le fournisseur doivent convenir des preuves supplémentaires nécessaires pour la commande. Un seul échantillon ne décrit pas la variation sur une série ou après des changements d'installation attendus.
Un rapport Cpk est-il suffisant pour une ouverture en verre percée ?
Seulement pour la caractéristique et les conditions qu'il évalue valablement. Examinez les données sous-jacentes et les hypothèses, puis vérifiez séparément les éclats, fissures et autres observations requises.
Chaque abat-jour en verre doit-il utiliser le même plan d'échantillonnage ?
Non. Le plan doit refléter le volume de production, les risques pertinents, les caractéristiques, les données disponibles et la décision à prendre. Spécifiez le plan et ses limites plutôt que de copier un comptage universel de pièces.
Comment les acheteurs peuvent-ils évaluer un petit lot de développement ?
Utilisez des spécimens traçables et des enregistrements commandés, identifiez ce que le test limité peut montrer, et convenez de toute inspection supplémentaire ou preuve de suivi. Ne présentez pas un petit pilote comme une étude de capacité à long terme entièrement établie.
Une étape d'usinage sous-traitée peut-elle être qualifiée ?
Oui, si la responsabilité, la source réelle du traitement, la traçabilité et l'accès aux preuves convenues sont clairs. Confirmez quels changements chez le sous-traitant nécessitent une notification et une revue.
Le fournisseur doit-il suivre un graphique en ligne de la vitesse de forage ?
Un graphique en ligne peut informer la revue initiale d'un spécialiste. Les instructions de production doivent être justifiées pour l'outil, l'état du verre, la géométrie formée et la configuration validée réellement utilisée. Un graphique générique ne constitue pas la preuve de qualification du programme.
Libérez un processus d'usinage défini avec un paquet de preuves défini
La revue doit se terminer par une configuration nommée, une méthode d'inspection qui soutient la décision, des observations d'essai traçables et une réponse aux changements ou défaillances. Enregistrez si la décision est une approbation de développement, une libération limitée ou une libération de production convenue.
Conservez ensemble le dessin et les révisions d'approbation. La liste de vérification du dessin technique aide à définir la pièce ; la preuve du processus explique comment le fournisseur a démontré le résultat convenu. Aucun ne remplace l'autre.
Envoyez la exigence d'usinage pour une revue spécifique au projet
JX liste abat-jour en verre soufflé à la main sur mesure parmi ses offres de fabrication. Pour une pièce nécessitant un travail après façonnage, demandez à l'équipe d'évaluer l'opération proposée et de confirmer la route de traitement et la source responsable. Ce guide n'établit pas que chaque opération décrite est disponible en interne ou réalisable sur chaque abat-jour.
Envoyez la révision du dessin, les exigences déclarées pour le verre et le traitement, la géométrie formée, les caractéristiques à usiner, les quantités commandées et l'utilisation prévue de la fixation. Ajoutez les preuves attendues : traçabilité de la configuration, un plan pilote proposé, les enregistrements d'inspection et un accord de notification de changement. Identifiez les caractéristiques nécessitant une revue supplémentaire et toute échéance affectant le programme d'échantillons.
Pour une demande de perçage et d'usinage d'abat-jour en verre, demandez un devis qui distingue les essais, le développement de l'outillage ou des montages, les opérations de production et le contrôle. Examinez ces éléments tarifés avant d'accepter une tolérance, une cadence de production ou une date de livraison.
Demander une révision d'usinage
Guides d'ingénierie associés
- Spécifier les trous et les découpes des abat-jours en verre
- Choisir la finition requise pour le bord du verre
- Préparer un dessin technique d'abat-jour en verre
- Comprendre le recuit et l'évaluation des contraintes
- Examiner le choix du matériau en verre et de son traitement
- Discuter d'un programme d'abat-jours soufflés à la bouche sur mesure