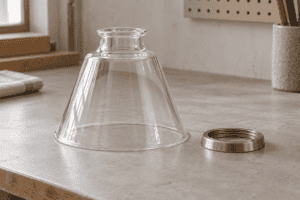
Choisissez une finition du bord de l’abat-jour en verre selon la fonction de la jante, et non uniquement selon le nom de la finition. Un bord dissimulé peut seulement nécessiter un joint contrôlé et un ajustement fiable. Un bord qui repose sur une pièce de fixation requiert souvent une surface de contact rectifiée et dimensionnellement contrôlée. Un bord inférieur visible peut justifier un polissage mécanique ou un polissage au feu pour un aspect plus propre. Le type de verre, le procédé de fabrication, les dimensions finales et la méthode d’inspection doivent toujours être confirmés avec le fabricant.
Le bord est une petite partie de l’abat-jour, mais il peut déterminer si l’abat-jour repose à plat, s’il vibre dans un support, s’il s’ébrèche lors de l’assemblage ou s’il paraît inachevé lorsque la lumière est allumée. Des demandes telles que " rendre le bord lisse " laissent trop de place à l’interprétation. Un fournisseur doit encore décider si lisse signifie légèrement jointé, mat rectifié, poli mécaniquement ou adouci par la chaleur.
Les termes ci-dessous relient la finition du bord à l’ajustement, à l’apparence et à l’inspection. Ils montrent également ce qui peut changer pendant le traitement et ce qui doit figurer sur un dessin ou dans un dossier d’approbation d’échantillon.
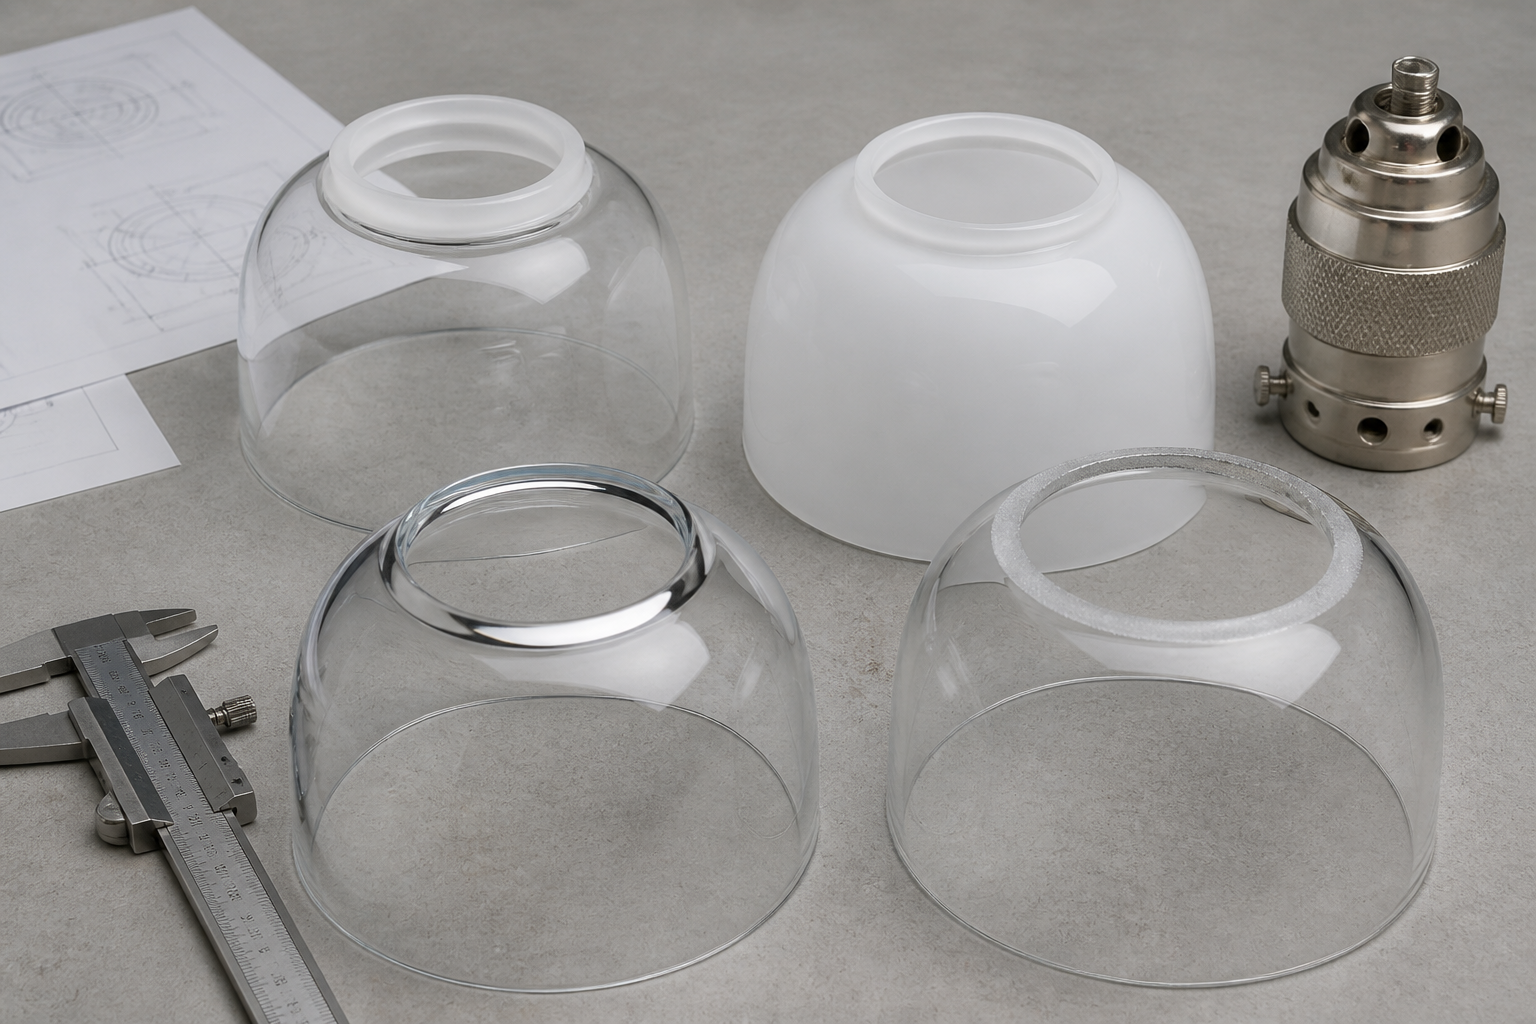
Commencez par la fonction que la jante doit remplir
Avant de nommer un procédé, identifiez les surfaces importantes. Un seul abat-jour peut présenter plusieurs états de bord.
| État de la jante | Exigence principale | Ce que l’acheteur doit définir |
|---|---|---|
| Caché à l’intérieur d’un support | Manipulation sûre et maintien fiable | Taille de l’ouverture, état de la paroi, contact avec le support, rugosité visuelle autorisée |
| Jante de contact plate | Assise stable et transfert de charge | Surface de contact, planéité, diamètre intérieur ou extérieur, cassure du bord |
| Jante décorative exposée | Apparence et toucher | Objectif brillant ou mat, profil, ondulation autorisée, règles pour les éclats et les marques de polissage |
| Col filetée ou à gradins | Assemblage et contrôle dimensionnel | Géométrie du filetage ou de la marche, méthode de mesure, matériel d’assemblage, conditions d’interdiction |
| Interface à clip ou à vis | Résistance locale et dégagement | Points de contact, distance au bord, état du trou, force d’assemblage, test d’échantillon |
Un bord caché ne mérite pas automatiquement la finition la moins chère. S’il porte l’abat-jour sur un anneau métallique étroit, son diamètre et sa surface de contact peuvent être plus importants que sa brillance. L’inverse est également vrai. Un rebord brillant exposé peut sembler raffiné mais rester inadapté si la finition adoucit une dimension qui contrôle l’ajustement.
Le guide de spécification de montage d’abat-jour explique l’aspect matériel de cette interface. Pour la finition des bords, la question utile est plus restreinte : quelles surfaces en verre se touchent, restent visibles ou doivent être mesurées après l’opération finale sur le bord ?
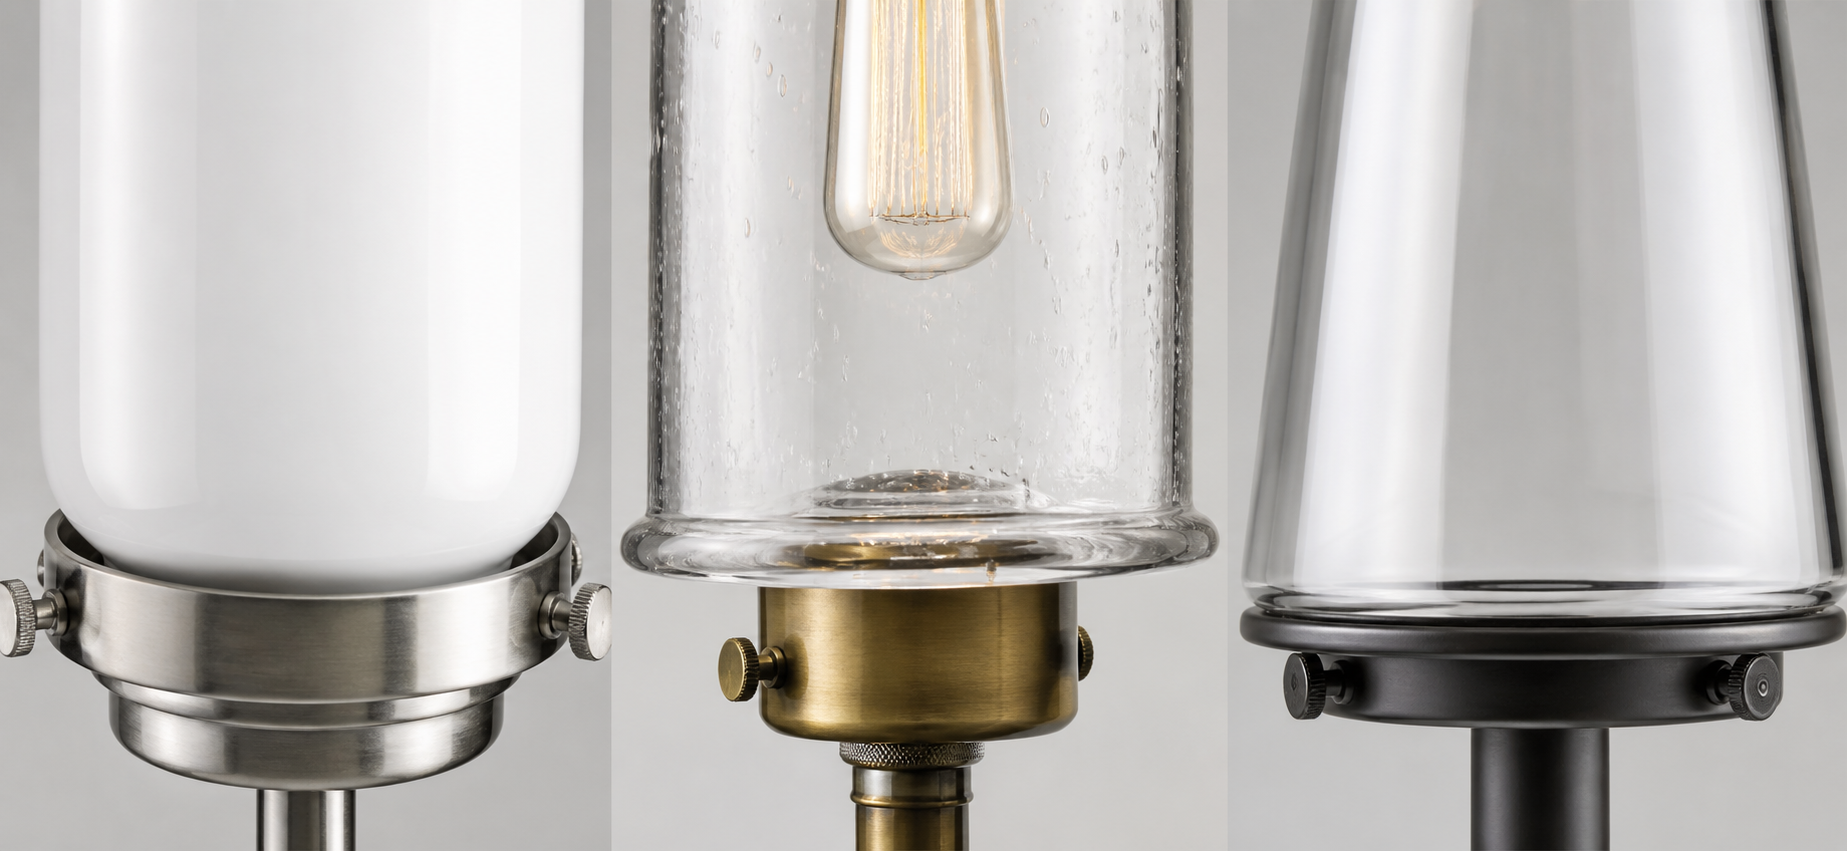
Comparer les finitions courantes des bords en verre
La terminologie du verre varie entre les fabricants de verre plat, les souffleurs de verre, les fournisseurs de tubes et les usines d’éclairage. Ajoutez une description du procédé ou un échantillon approuvé à côté du nom chaque fois que le terme peut prêter à confusion.
Le Manuel des normes d’ingénierie de l’Association Nationale du Verre décrit les bords bruts, ébarbés, meulés et polis pour le verre plat. Cette taxonomie est un vocabulaire utile, mais ce n’est pas une norme d’acceptation pour les abat-jour. Les pièces courbes, soufflées, pressées et tubulaires peuvent nécessiter des outils et des points de contrôle différents.
| Finition | Ce que cela signifie généralement | Bonne adaptation pour | Vérification principale de l’acheteur |
|---|---|---|---|
| Brut ou tel que coupé | Bord immédiatement après une opération de coupe | Travail intermédiaire uniquement, ou bord entièrement fermé lorsqu’il est spécifiquement approuvé | Tranchant, éclats, état caché, nécessité d’un travail secondaire |
| Ébarbé ou arrondi | Les bords intérieurs et extérieurs tranchants sont légèrement meulés ; la face centrale du bord peut rester rugueuse ou mate | Bords cachés ou encadrés avec des exigences d’apparence modérées | Cassure complète des arêtes, aucune projection dangereuse, taille de l'ouverture |
| Sol | La face de l'arête est abrasivement mise à dimension et rendue plus régulière ; la finition est généralement mate | Ouvertures ajustées, faces de contact, hauteur ou diamètre contrôlés | Dimension finale, planéité, équerrage, éclats, marques de meulage |
| Poli mécaniquement | Une face meulée reçoit un polissage plus fin pour créer une finition plus claire et plus brillante | Bords visibles où un aspect usiné est souhaité | Uniformité du brillant, profil, cassures d'arêtes, variation optique |
| Poli au feu | La chaleur adoucit la surface et les arêtes vives d’un bord compatible | Formes soufflées à la bouche ou tubulaires où un bord arrondi et brillant convient à la géométrie | Changement dimensionnel, arrondi, ondulation, traces résiduelles du procédé |
Ces catégories décrivent différents résultats. " Poli " ne doit pas être utilisé comme abréviation pour poli au feu. Le polissage mécanique enlève de la matière avec des abrasifs et des outils de polissage. Le polissage au feu modifie la surface par la chaleur. Les deux méthodes peuvent donner un aspect brillant, mais le profil du bord et le comportement dimensionnel ne sont pas identiques.
Les bords bruts ou coupés à froid sont généralement une étape du procédé
" Coupé à froid " peut désigner une coupe à la scie, à la roue, une cassure par rayure ou une autre méthode de séparation mécanique. Cela n’indique pas à l’acheteur si les arêtes internes et externes ont été ébarbées par la suite. Cela ne définit pas non plus l’état de la face du bord.
Un bord brut peut présenter des éclats, des écaillages, des pointes vives et des dommages sous la surface dus à la coupe. Pour un abat-jour fini, surtout s’il est manipulé lors de l’installation, le plan doit indiquer le travail secondaire requis. Si le bord est complètement enfermé par un support, un état ébarbé approuvé peut suffire. Si le bord reste visible ou repose contre une pièce, un contrôle plus strict est généralement nécessaire.
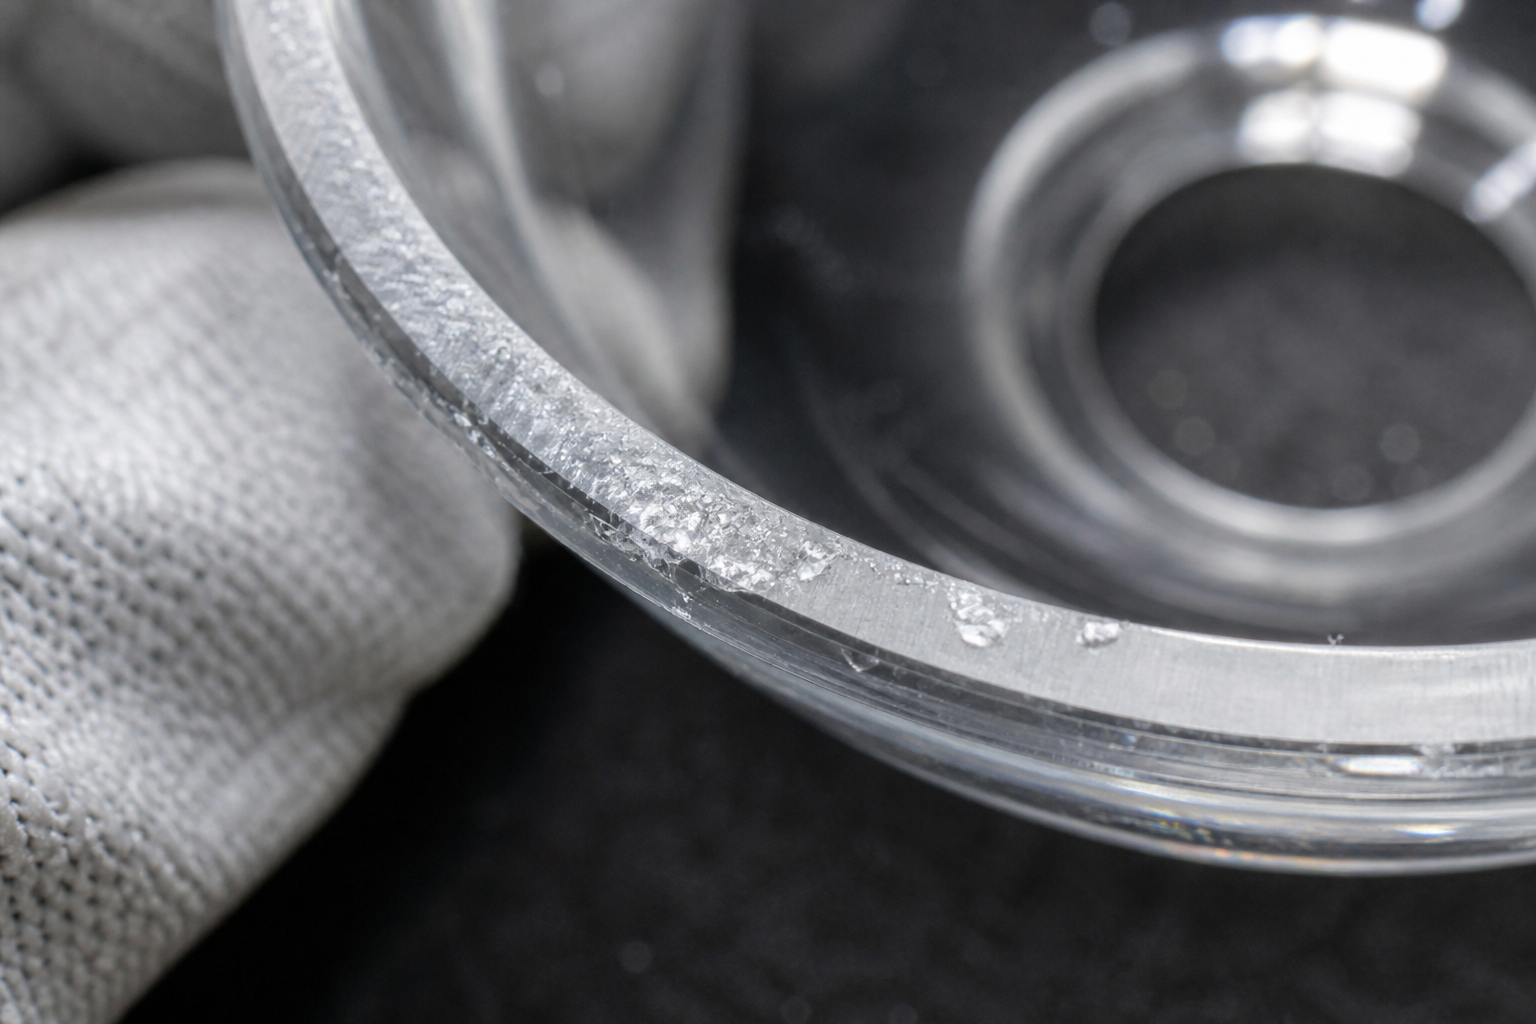
Les bords ébarbés éliminent les arêtes dangereuses
L’ébarbage, aussi appelé arasage dans certains secteurs du verre, ponce légèrement les arêtes vives. La face entre ces arêtes peut rester visiblement rugueuse. C’est un choix pratique lorsque le support cache le bord et que le plan ne requiert pas une finition optiquement claire.
Ne jugez pas un bord ébarbé uniquement en passant un doigt nu dessus. Inspectez-le sous une bonne lumière, utilisez des pratiques de manipulation sécurisées et définissez si les éclats, segments non traités ou saillies vives sont autorisés. Une photo d’échantillon doit montrer à la fois la face du bord et les cassures internes et externes.
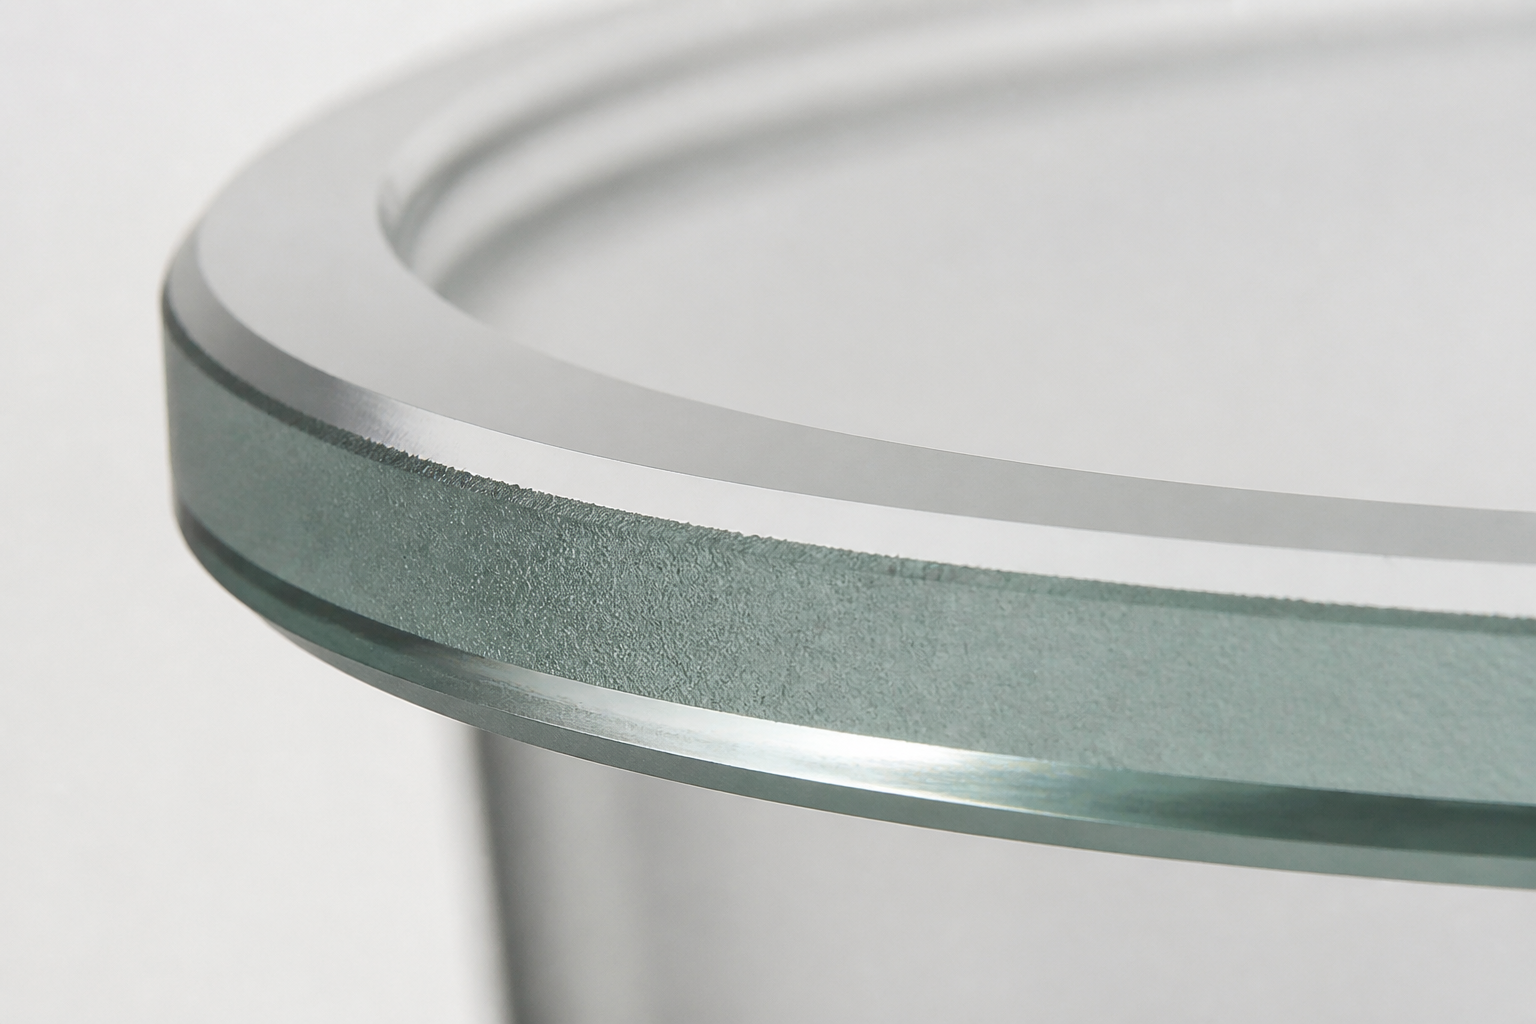
Les bords meulés contrôlent la taille et le contact
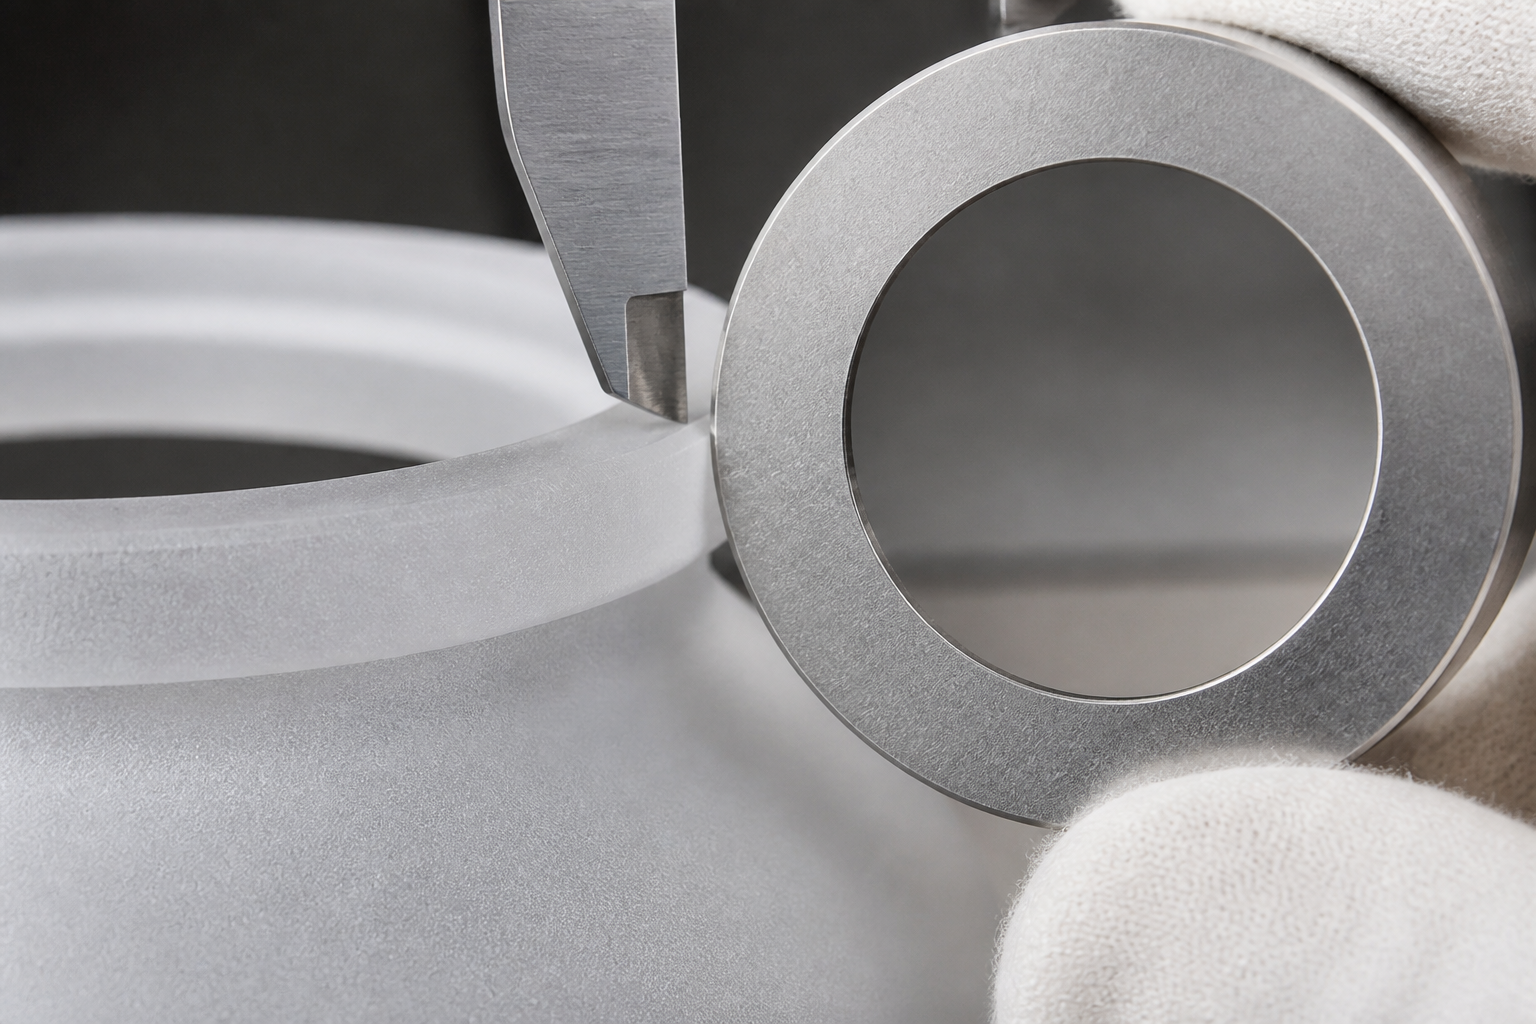
Le meulage est utile lorsque le bord doit respecter un diamètre, une hauteur, une planéité ou une perpendicularité après la formation de l’abat-jour. Le bord est normalement mat car la texture abrasive reste visible. Cet aspect peut être acceptable à l’intérieur d’un support métallique même si une finition brillante serait préférée sur un bord exposé.
Pour une ouverture de fixation, indiquez si la dimension contrôlée est le diamètre intérieur, le diamètre extérieur, le diamètre de contact ou un ajustement au gabarit. Un bord meulé peut tout de même échouer à l’assemblage si le plan mesure la mauvaise surface.
Le polissage mécanique permet d’obtenir une face brillante contrôlée
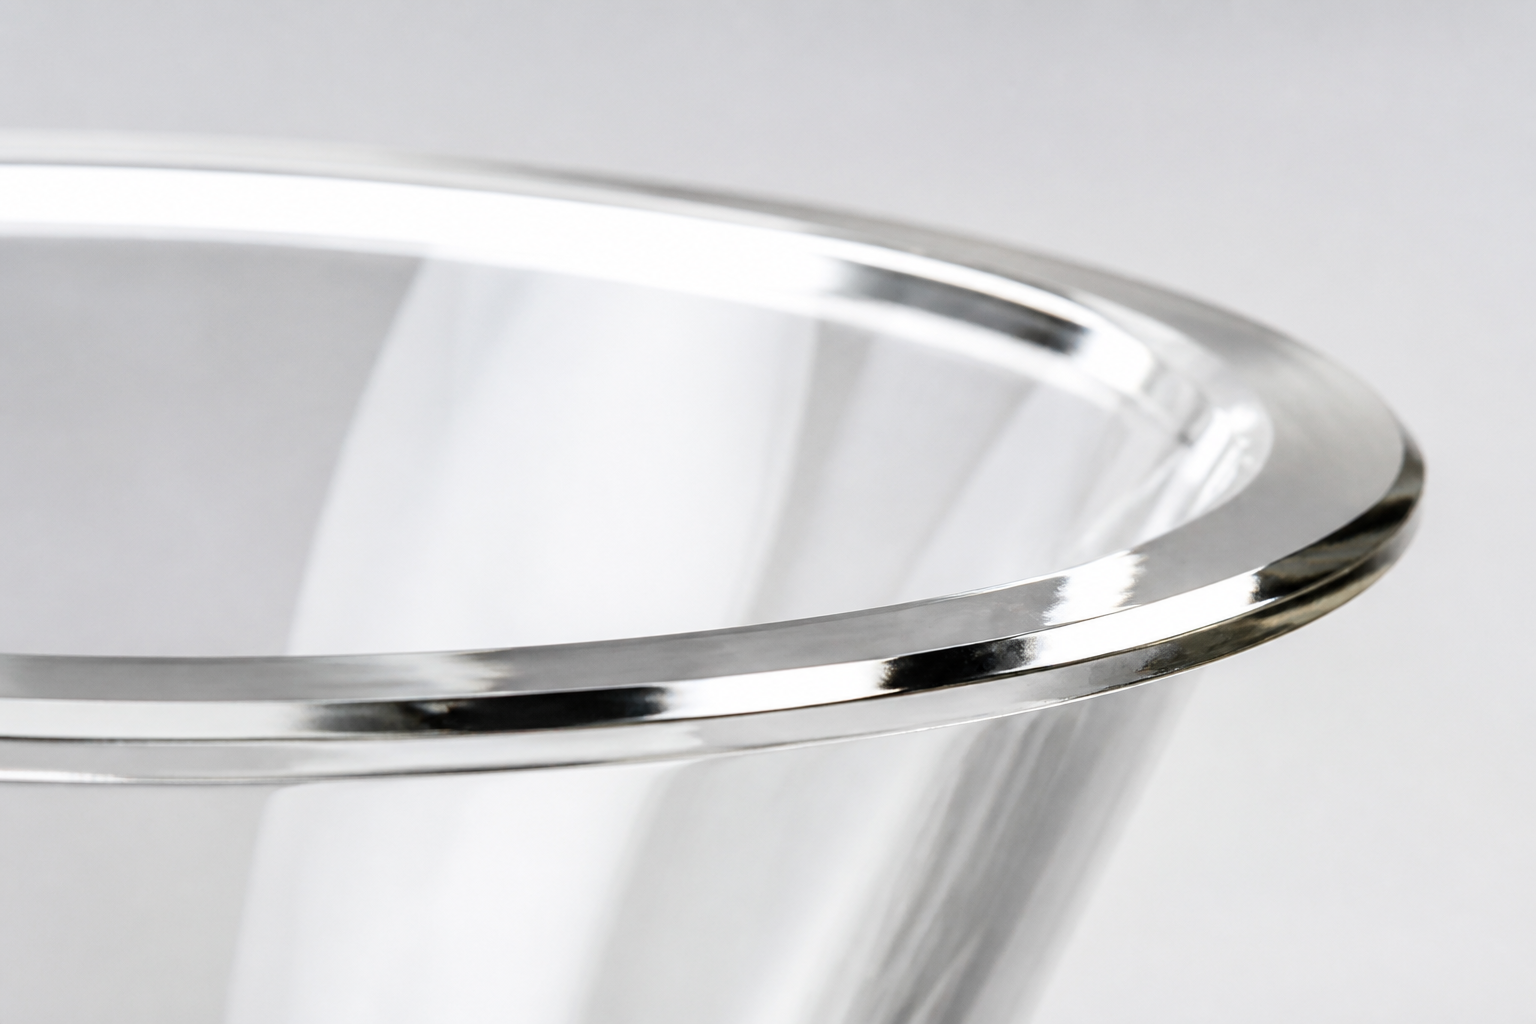
Le polissage mécanique commence par un bord meulé et utilise des outils ou des composés plus fins pour réduire la texture abrasive visible. Il peut créer une face de bord plus claire et un aspect plus soigné. Il est souvent plus facile à spécifier lorsqu’un bord exposé plat ou profilé doit rester contrôlé dimensionnellement.
Le polissage n’élimine pas la nécessité de petits cassures d’arête. Un angle poli et vif peut rester vulnérable lors de la manipulation. Le plan doit indiquer si le bord nécessite une face polie plate, un chanfrein, un petit rayon ou un autre profil que le fournisseur confirme pouvoir réaliser.
Le polissage au feu modifie le bord par la chaleur
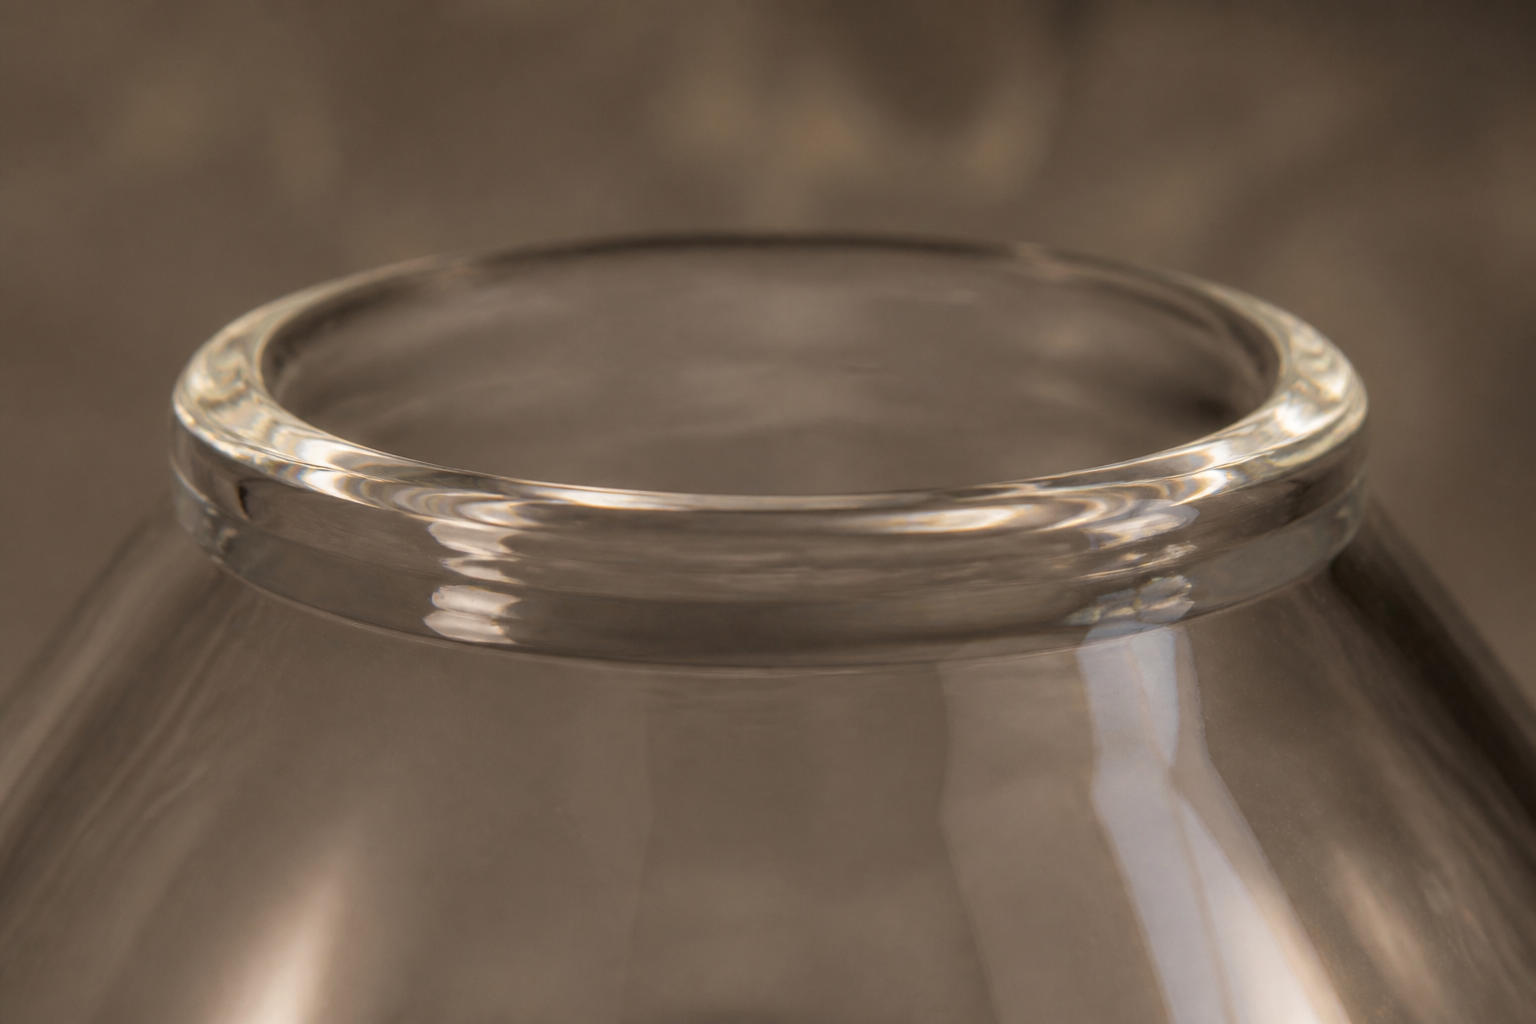
Le polissage au feu, aussi appelé polissage à la flamme, réchauffe la surface jusqu’à ce qu’elle soit suffisamment ramollie pour lisser les arêtes vives et créer un aspect brillant arrondi. Il est courant dans certains travaux de verre soufflé à la bouche et tubulaire. Ce n’est pas la même chose que le recuit, la trempe ou un polissage mécanique.
La chaleur peut adoucir les angles, arrondir une face coupée et modifier la dimension finale. Le résultat dépend de la composition du verre, de l’épaisseur de la paroi, de la géométrie du bord, de l’apport de chaleur et du contrôle du procédé. Un bord poli au feu doit donc être approuvé après l’opération, et non mesuré uniquement avant.
Le Guide de finition des bords Pegasus Glass montre les options de coupe à la scie, meulée, chanfreinée, coupée thermiquement et polie au feu pour les tubes en verre. C’est une preuve utile pour la terminologie des extrémités tubulaires. Cela ne prouve pas que chaque forme d’abat-jour ou famille de verre peut utiliser la même séquence.
Faites correspondre le travail de bord à la méthode de fabrication
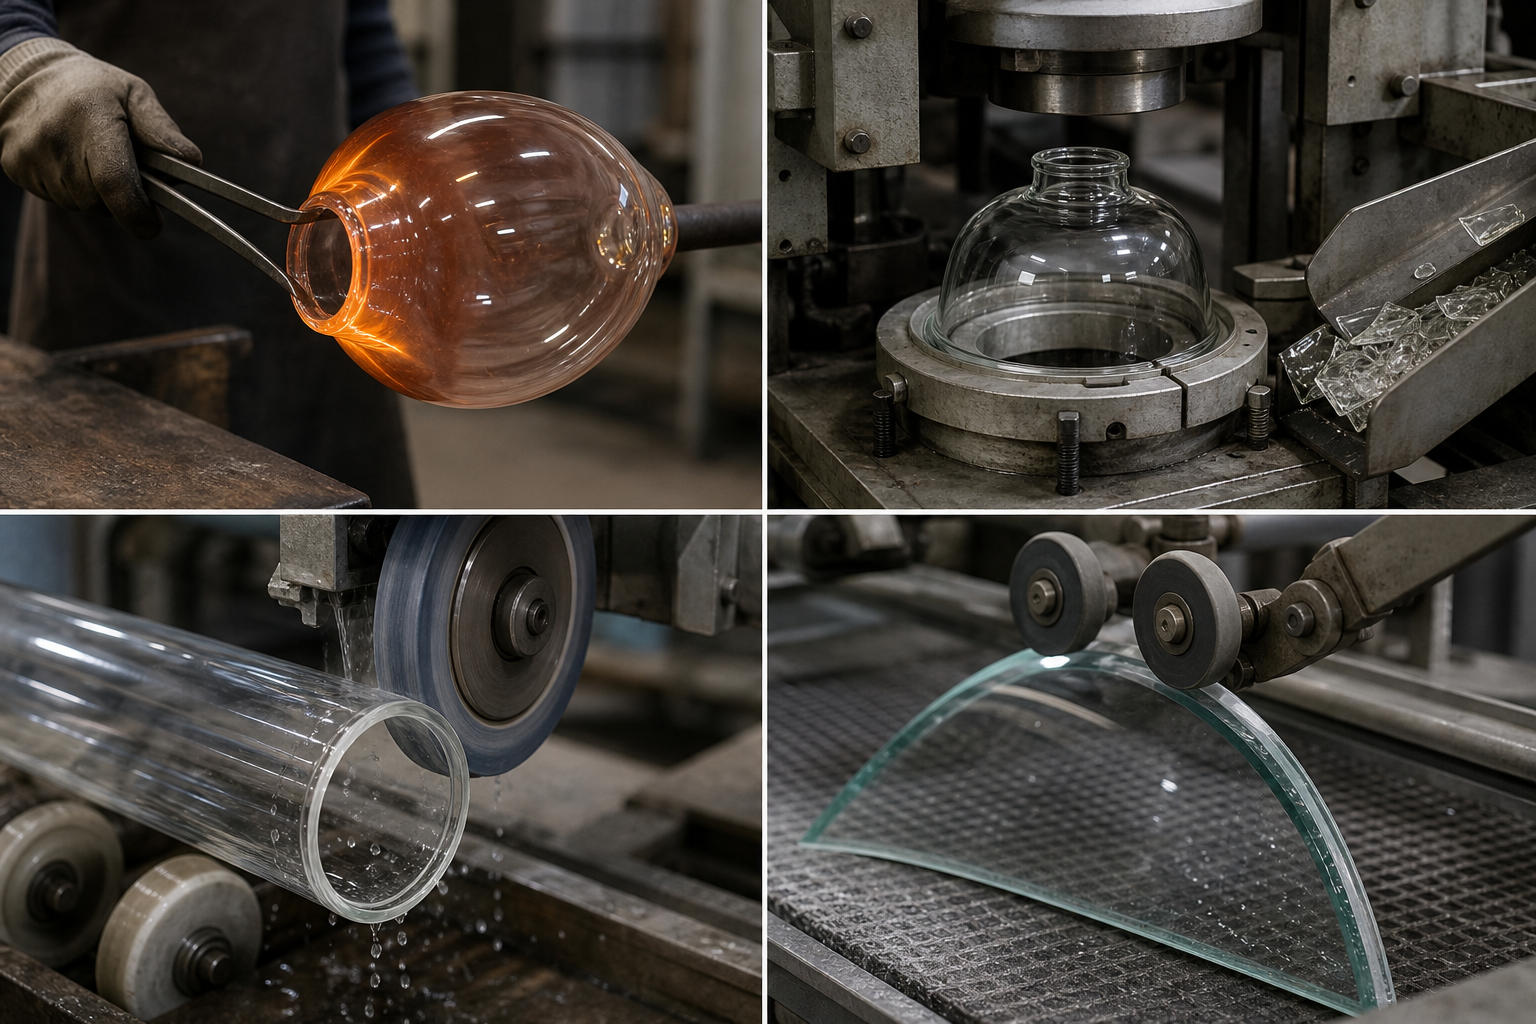
La séquence de production change selon le type d’abat-jour, même lorsque deux fournisseurs utilisent le même nom de finition. Demandez quand le bord final est créé et quelles dimensions sont vérifiées ensuite.
Abat-jours soufflés à la bouche
Un abat-jour soufflé à la bouche peut être séparé du verre excédentaire après le formage et le recuit, puis découpé ou meulé à son ouverture finale. Selon le design, le bord peut être meulé, poli mécaniquement ou réchauffé pour un aspect poli au feu. Le choix influence le profil du bord et la possibilité de correction dimensionnelle.
Le page d’abat-jour en verre soufflé à la bouche montre le contexte de production plus large. Pour une demande de devis, l’acheteur doit encore identifier si le bord est caché par un support, exposé sous le niveau des yeux ou utilisé comme surface de contact de précision.
Abat-jours pressés à la machine
Les pièces pressées peuvent présenter des lignes de moule, des bavures ou un excédent de matière autour de l’ouverture. La finition des bords peut éliminer les bavures, corriger l’ouverture, créer une surface de contact ou améliorer l’apparence. Si la pièce doit être trempée, l’usine doit confirmer la séquence et quels travaux de bord peuvent être réalisés avant le traitement thermique.
Le Recommandations NGA pour le verre plat trempé aborde les bords ébavurés, meulés et polis avant le traitement thermique. Son champ d’application concerne le verre plat architectural, il faut donc l’utiliser comme référence de séquence de procédé plutôt que comme règle universelle pour les abat-jours pressés. Le fournisseur doit définir le procédé applicable pour la pièce réelle.
Tubes en borosilicate et formes travaillées à la flamme
Les pièces tubulaires en borosilicate peuvent commencer par une extrémité coupée à la scie ou thermiquement. Le chanfreinage, le meulage ou le polissage au feu peuvent suivre, selon les exigences d’ajustement et de finition. Une extrémité de tube polie au feu peut paraître lisse tout en ayant une perpendicularité ou une longueur différente d’une face meulée de précision.
Pour une extrémité d’assemblage ou un montage fileté, demandez quelle surface contrôle la longueur et la perpendicularité. Pour une extrémité décorative ouverte, définissez l’arrondi souhaité et la référence visuelle. Le site Guide d'abat-jour en verre borosilicate couvre le choix du matériau ; la spécification du bord appartient toujours au dessin de la pièce.
Feuilles formées à chaud et panneaux courbes
Un panneau bombé ou courbé peut nécessiter que son périmètre soit découpé, ébavuré, meulé ou poli après le formage. Le retour élastique, le contact avec le moule et la géométrie du périmètre peuvent influencer l’ajustement final. Si le panneau glisse dans un rail, le bord contrôlé peut être caché mais rester critique dimensionnellement.
Indiquez l’exigence de bord sur le dessin
Évitez une note en une ligne du type " tous les bords lisses ". Un détail de bord utile identifie la pièce, la surface, l’intention du procédé, la dimension et la méthode d’acceptation.
Incluez ces champs :
- Marquez chaque bord ou arête avec un repère unique.
- Indiquez si elle est cachée, exposée ou en contact avec le matériel.
- Nommez l’état demandé, tel que soudé, meulé à plat, poli à plat, chanfreiné ou poli au feu.
- Dessinez le profil du bord, y compris tout rayon ou chanfrein qui influence l’ajustement ou l’apparence.
- Identifiez le diamètre contrôlé, la hauteur, la face de contact ou l’état de jauge après la finition finale.
- Indiquez si l’ondulation, le voile de meulage, les traces de polissage, l’écaillage, les éclats ou les variations locales seront jugés visuellement ou dimensionnellement.
- Faites référence au support métallique réel, à la bague de retenue, au clip ou au filetage lorsque l’ajustement dépend du matériel.
- Indiquez l’échantillon ou la révision du dessin qui contrôle l’approbation.
Si le fournisseur utilise une terminologie différente, résolvez cela avant l’échantillonnage. Une photo annotée, un croquis en coupe et le matériel physique peuvent clarifier l’intention mieux qu’un simple nom de procédé.
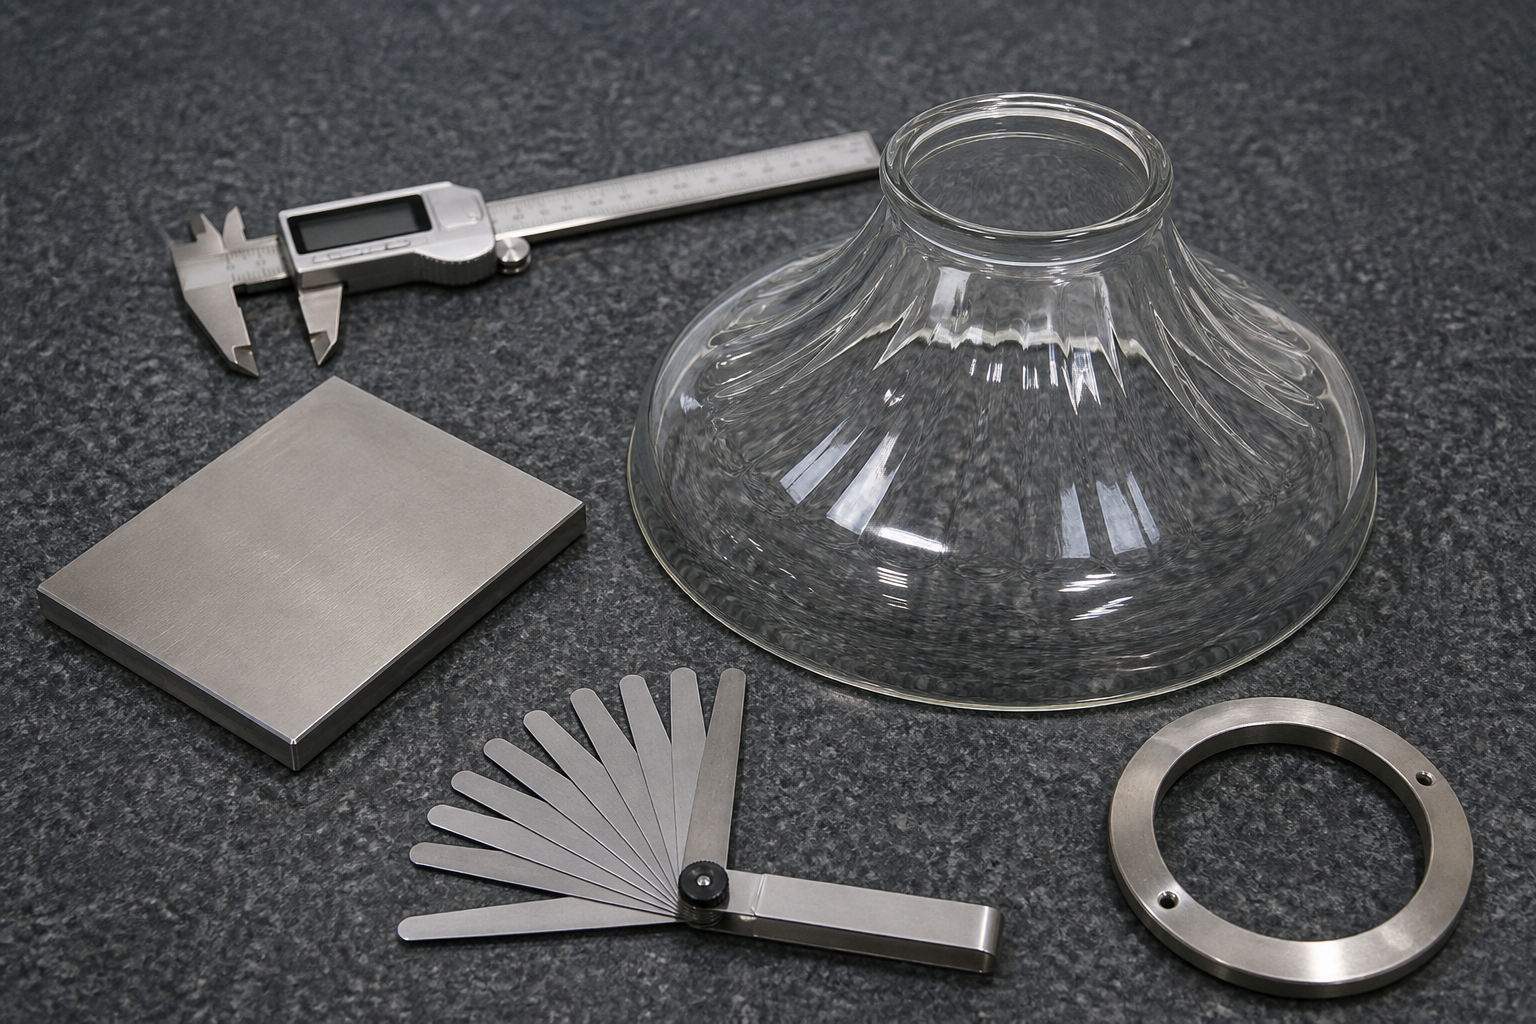
Inspectez la jante finie après l’opération finale.
L’inspection du bord doit reproduire la façon dont l’abat-jour sera assemblé et vu. Une photo sur un établi lumineux est utile, mais ne suffit pas à elle seule.
| Vérifier | Méthode pratique | Question d’approbation |
|---|---|---|
| Taille d'ouverture | Pied à coulisse, calibre bouchon, calibre annulaire ou matériel d’assemblage | Quelle surface et quelle condition de température contrôlent le résultat ? |
| Planéité de la jante | Marbre, dispositif de contrôle ou vérification de l’écart convenue | L’abat-jour se pose-t-il sans basculer ni contact localisé ? |
| Équerrage ou orientation | Dispositif, référence angulaire ou assemblage contrôlé | La jante maintient-elle l’abat-jour dans la position prévue ? |
| Profil du bord | Vue de profil, projecteur de profil, jauge de rayon ou échantillon approuvé | Les arrondis et chanfreins sont-ils intentionnels et reproductibles ? |
| Éclats et écaillage | Lumière rasante, fond contrasté, grossissement si convenu | Quelles surfaces sont critiques et quelle taille ou position est inacceptable ? |
| Aspect du polissage | Lumière réfléchie et transmise par rapport à un maître approuvé | Voile, traces de meulage, ondulations et variations locales de brillance sont-ils acceptables ? |
| Ajustement de la quincaillerie | Assemblage avec support et pièces de rétention représentatifs de la production | Le cache peut-il être installé et maintenu sans contact forcé ? |
Le dessin ne doit pas inventer une limite universelle pour les éclats. Un petit éclat caché à l'intérieur d'un support généreux et le même éclat sur un bord poli exposé présentent des risques et des résultats visuels différents. Définissez les zones critiques et validez les limites avec le fabricant.
La progression technique du bord coupé au bord ébavuré, meulé et poli est également décrite dans La Nature du Verre. de l'Université de Technologie de Delft. Cette source explique le comportement général du verre. Le dessin de l'abat-jour doit encore inclure la géométrie, la manipulation et les critères d'apparence spécifiques au projet.
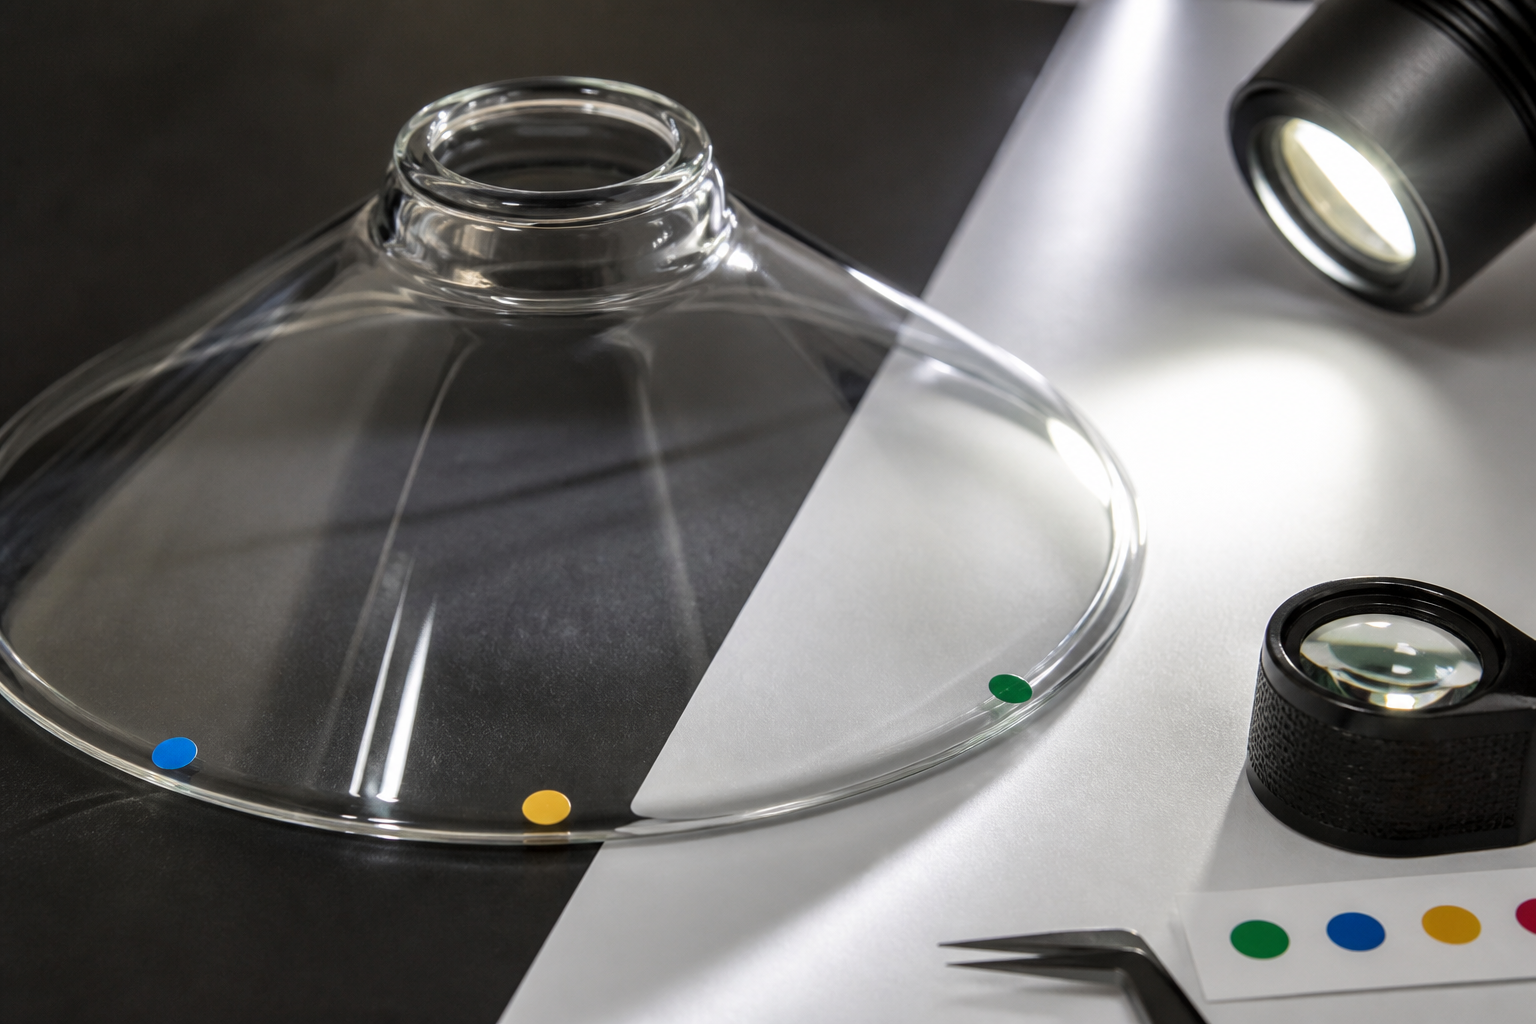
Examinez l'échantillon avec le matériel réel
Un échantillon de bord doit être examiné avec le support, l'anneau, les clips, le joint, les vis ou la pièce filetée qui seront utilisés en production. Une ouverture nominale peut réussir un contrôle au pied à coulisse et pourtant mal s'ajuster parce que la face de contact, le biais du mur ou l'ondulation locale sont incorrects.
Lors de l'approbation :
- Confirmez la pièce et la révision du dessin.
- Mesurez le bord final après toutes les étapes de meulage, polissage, traitement thermique, revêtement et nettoyage qui peuvent l'affecter.
- Assemblez le cache avec du matériel représentatif de la production.
- Inspectez le bord exposé dans les conditions d'observation convenues.
- Photographiez les exemples acceptés et rejetés avec une échelle ou un emplacement marqué.
- Notez si l'échantillon contrôle la géométrie, l'apparence ou les deux.
N'utilisez pas un seul échantillon attrayant comme substitut à des critères d'acceptation mesurables. Le verre formé à la main peut conserver une variation contrôlée, mais le fournisseur et l'acheteur doivent toujours s'accorder sur les variations inoffensives et celles qui modifient l'ajustement.
Erreurs courantes de spécification des bords
Appeler chaque bord brillant poli au feu
Un résultat brillant peut provenir d'un polissage mécanique ou d'un traitement thermique. Demandez quel procédé l'a créé et quel profil doit rester. La distinction est importante lorsque la dimension du bord, la planéité ou la forme de l'angle conditionnent l'assemblage.
Choisir l'apparence avant l'ajustement
Un bord poli exposé peut être visuellement important, mais l'interface avec le support prime. Séparez le bord visible de la surface de contact si la conception permet des traitements différents.
Mesurer avant la finition finale
Le meulage enlève de la matière. Le polissage au feu peut arrondir et déplacer le bord. Les revêtements ou traitements décoratifs peuvent également modifier la façon dont un calibre entre en contact avec la pièce. Effectuez l’inspection finale après la dernière opération pertinente.
Approuver la teinte sans matériel de production
Les pieds à coulisse ne peuvent pas reproduire un clip ressort, un anneau de retenue, un joint ou un support fileté. Fournissez le composant d’accouplement ou un calibre approuvé et définissez comment l’assemblage est évalué.
Considérer un bord lisse comme preuve de trempe
L’apparence du bord n’identifie pas l’état du verre. Le recuit, le renforcement thermique, la trempe et le polissage des bords sont des questions de procédés différentes. Demandez le matériau déclaré et le parcours de fabrication ainsi que les preuves d’inspection ou de test exigées par le projet.
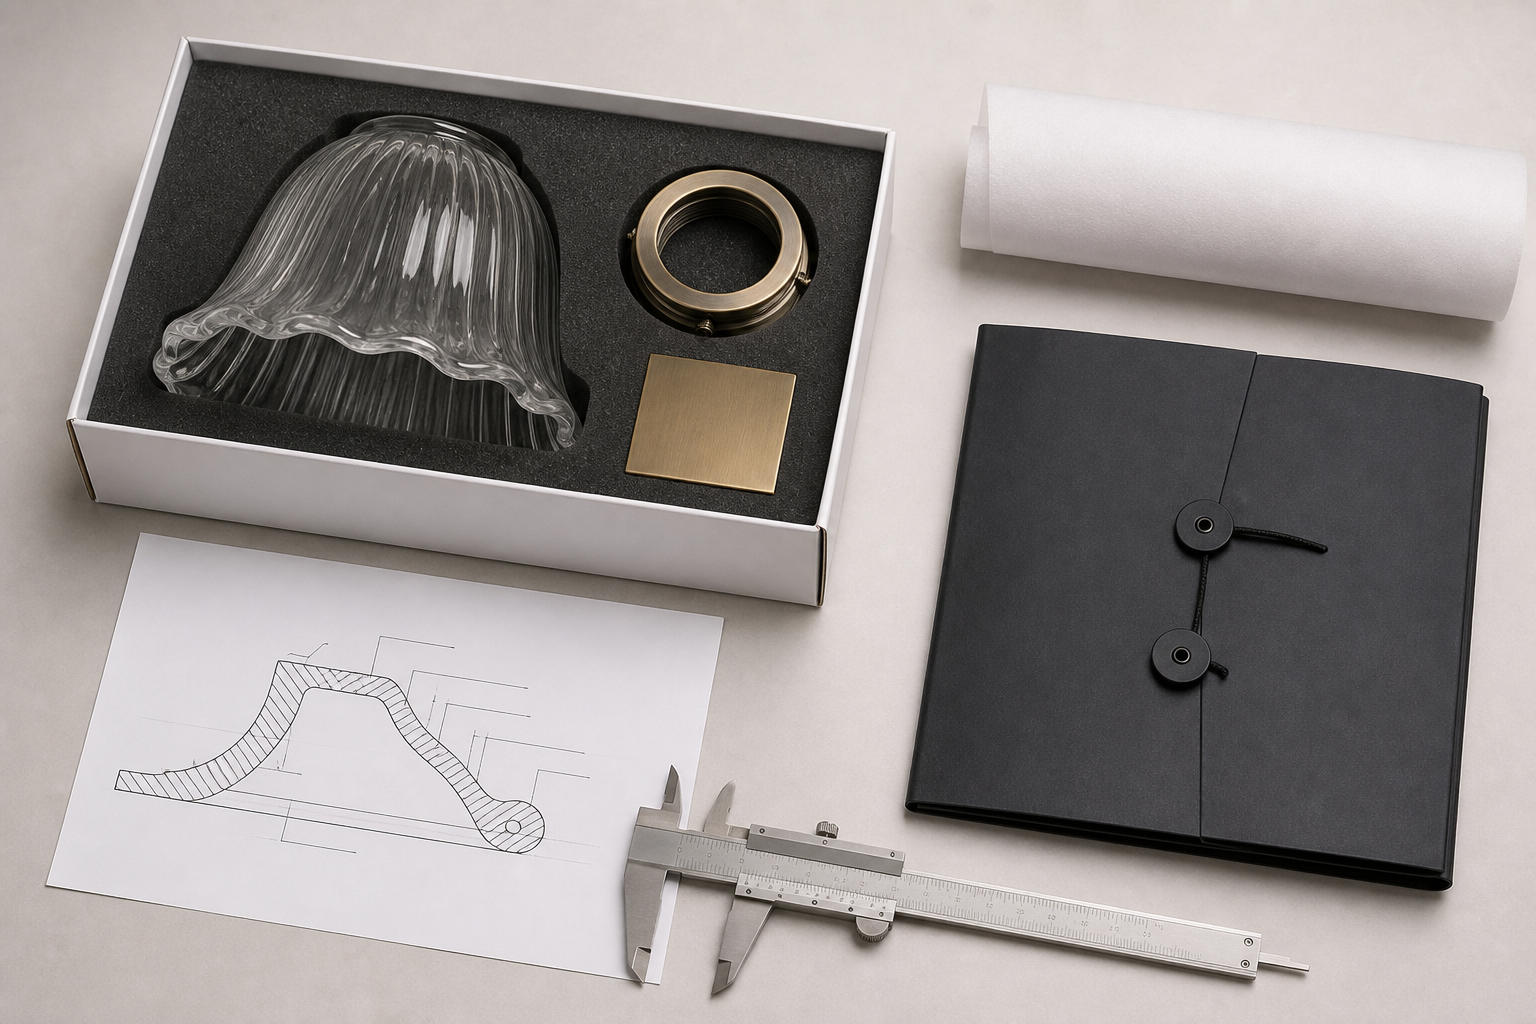
Un transfert de finition de bord prêt pour devis
Envoyez au fournisseur un dossier compact contenant :
- un dessin de section montrant le profil de la jante et les surfaces contrôlées ;
- le dessin du dispositif ou du support, le matériel de production ou un calibre validé ;
- la condition de bord demandée et une alternative acceptable pour examen par le fournisseur ;
- les dimensions critiques et le moment du processus où elles sont vérifiées ;
- une référence d’aspect pour tout bord exposé poli ou poli au feu ;
- la famille de verre prévue, le procédé de formage, la quantité et l’application ;
- les zones d’inspection, des exemples de défauts et la gestion des révisions ;
- protection d’emballage pour les bords exposés ou sensibles au contact.
Utilisez la générateur de demande de devis pour abat-jour personnalisé organiser les détails du projet, puis joindre la vue en coupe et la référence de la quincaillerie. Demander au fournisseur de retourner toute proposition de modification de procédé sur le dessin avant la production de l’échantillon.
Questions fréquemment posées
Un bord en verre soudé est-il identique à un bord poli ?
Le surfaçage élimine généralement les arêtes vives tout en laissant une grande partie de la face coupée mate ou rugueuse. Le polissage suit un meulage plus complet et produit une arête plus claire ou plus brillante. Définissez le profil et l’objectif visuel car la terminologie varie selon l’usine.
Le polissage au feu est-il meilleur que le meulage ?
Aucune méthode n’est universellement meilleure. Le meulage est utile pour le contrôle de la taille, de la planéité et du contact. Le polissage au feu peut créer une surface arrondie et brillante sur un verre et une géométrie compatibles. Le bon choix dépend de l’ajustement, de l’exposition, du type de verre, du procédé et de la capacité confirmée du fournisseur.
Un bord poli au feu peut-il encore être hors tolérance ?
Oui. La chaleur peut ramollir et modifier le bord. Mesurez la pièce finale après le polissage au feu et définissez quel diamètre, hauteur, profil ou calibre contrôle l’approbation.
Faut-il polir le rebord du système de fixation caché ?
Pas toujours. Un bord correctement soudé ou meulé peut convenir lorsque le support le masque. Si le bord supporte une charge, contrôle l’orientation ou touche un joint ou un anneau, des exigences dimensionnelles et de contact peuvent justifier un meulage supplémentaire ou un profil différent.
Comment les acheteurs doivent-ils spécifier les éclats de bord acceptables ?
Marquez les zones critiques et convenez avec le fournisseur de la méthode d’inspection, de la plage de tailles, de l’emplacement et des exemples de référence. Une seule limite universelle d’éclat n’est pas appropriée pour chaque nuance, fonction de bord, épaisseur de paroi ou application.
Un bord lisse prouve-t-il que le verre est sûr ou trempé ?
Non. Un aspect lisse ne décrit que la surface. L’état du matériau, le traitement thermique, les contraintes résiduelles, la conception du support, la charge d’assemblage et les exigences d’application nécessitent leurs propres preuves et vérifications.
Prendre la décision concernant le bord avant la fabrication de l’échantillon
Une note sur le bord doit indiquer au fournisseur la fonction du bord, la surface importante, l’aspect attendu et la manière dont la pièce finie sera contrôlée. Une fois ces points clarifiés, le nom du procédé devient utile au lieu d’un vocabulaire décoratif.
Pour un projet sur mesure, envoyer le détail du bord, la référence du support, la quantité et l’application pour examen. Le fournisseur pourra alors confirmer si le bord proposé doit être ébavuré, meulé, poli mécaniquement, poli au feu ou modifié pour le procédé de fabrication sélectionné.