Come viene progettato il paralume in vetro?
Autore: Rae Liu Responsabile vendite con oltre 10 anni di esperienza
Dal concetto alla produzione: il processo completo di ingegneria del design per coperture in vetro per illuminazione
La filosofia del design: equilibrio tra forma, funzione e producibilità
Prima di iniziare qualsiasi lavoro tecnico, una progettazione efficace del paralume in vetro richiede chiarezza su tre fattori interdipendenti:
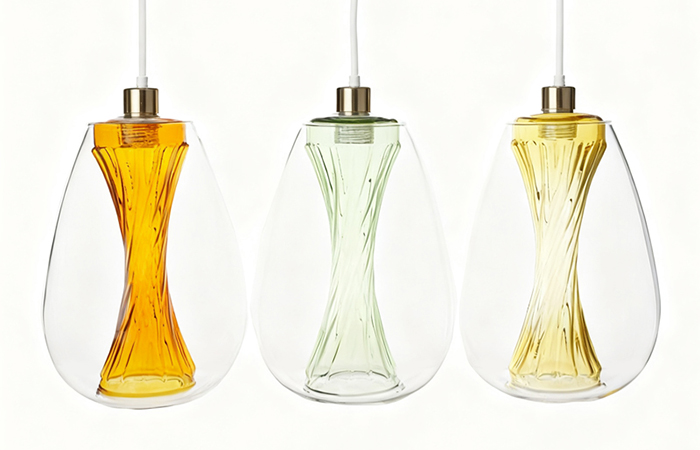
Prestazioni ottiche: Come il paralume modificherà, dirigerà o diffonderà la luce? Il vetro trasparente massimizza la trasmissione per l’illuminazione da lavoro. Le superfici satinate o incise diffondono la luce per un’illuminazione ambientale. Il vetro colorato filtra specifiche lunghezze d’onda per effetti d’atmosfera o funzionali. Il vetro opalino, con il suo aspetto bianco latte e la diffusione controllata della luce (tipicamente trasmittanza 30-70%), crea un’illuminazione morbida e priva di abbagliamento, preferita in ambienti residenziali e dell’ospitalità. .
Integrità Strutturale: Il paralume deve resistere allo stress termico della fonte luminosa, alla manipolazione meccanica durante l’installazione e la pulizia, e a fattori ambientali come vibrazioni e urti. Lo spessore delle pareti, la scelta dei materiali e la lavorazione dei bordi influenzano direttamente la durata.
Sviluppo del concetto e formulazione del brief di progettazione
Definizione di requisiti e vincoli
- Contesto applicativo: Uso residenziale, ospitalità, commerciale, industriale o per esterni
- Tipo di apparecchio: Lampada da tavolo, lampada da terra, sospensione, lampadario, applique o plafoniera
- Sorgente luminosa: Incandescente, alogena, LED o fluorescente—con implicazioni significative per la gestione termica
- Vincoli dimensionali: Dimensioni massime e minime in base all’architettura del corpo illuminante e ai requisiti spaziali
- Interfaccia di montaggio: Collo filettato, innesto a scorrimento, fissaggio a clip o attacco meccanico personalizzato
- Requisiti normativi: Norme di sicurezza, obblighi di efficienza energetica e regolamenti ambientali
- Volume di produzione: Quantità prototipali, prime produzioni e proiezioni di volume annuo a lungo termine
- Struttura di costo target: Parametri di costo per materiali, lavorazione e finitura
Schizzi preliminari ed esplorazione delle forme
Forme Empire e Campana: Strette in alto e più larghe alla base, queste forme concentrano la luce verso il basso riducendo l’abbagliamento verso l’alto. I paralumi Empire sono ideali per lampade da lettura e comodini, mentre quelli a campana—con i loro lati elegantemente svasati e curvi—diffondono dolcemente la luce in tutte le direzioni, creando un bagliore ambientale delicato perfetto per soggiorni e ingressi.
Forme Tamburo e Cilindro: Con lati dritti e diametri uguali o quasi uguali in alto e in basso, i paralumi a tamburo offrono un’illuminazione bilanciata verso l’alto e verso il basso, perfetta per ambienti moderni e minimalisti. Le forme cilindriche, più alte rispetto al diametro, enfatizzano la verticalità e sono ideali su lampade da terra o come cluster a sospensione, fornendo fasci di luce concentrati verso il basso e permettendo la diffusione della luce ambientale.
Profili Cupola e Ciotola: Queste forme di lampadari a sospensione dirigono la luce verso il basso, rendendole ideali per aree di lavoro focalizzate come isole cucina, tavoli da pranzo o postazioni di lavoro. La scelta dei materiali influenza significativamente se la luce viene principalmente trasmessa o riflessa, e i motivi decorativi delle ombre diventano un elemento di design intenzionale.
Forme sferiche e globulari: Le classiche forme rotonde forniscono una distribuzione della luce omnidirezionale. Il paralume in vetro sferico G9 rappresenta un componente comunemente specificato per applicazioni LED e alogene, richiedendo un controllo dimensionale preciso per un corretto alloggiamento della lampada e dissipazione del calore.
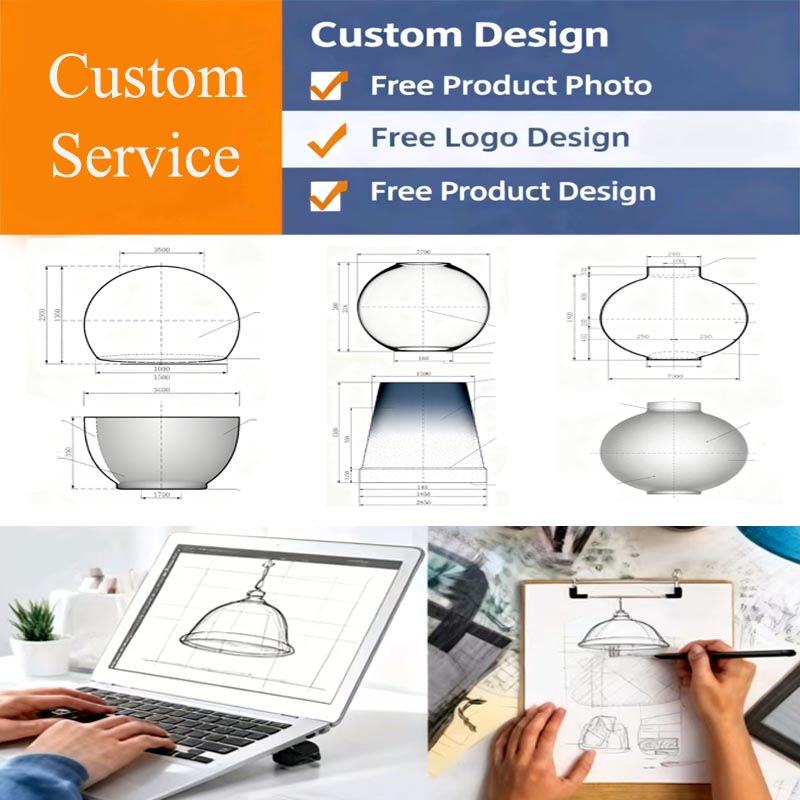
Sviluppo della progettazione digitale e ingegneristica
Modellazione CAD e definizione geometrica
- Creazione della geometria di base: Definizione della silhouette primaria tramite profili rivolti, superfici loftate o forme scolpite. Per design simmetrici come tamburi, cilindri e campane, ruotare un profilo 2D attorno a un asse centrale genera in modo efficiente la forma di base.
- Sviluppo dei dettagli: Aggiunta di elementi di montaggio, fessure di ventilazione, creste decorative o texture superficiali. Collo filettato per un fissaggio sicuro, bordi flangiati per sistemi di ritenzione e schermi interni per la luce vengono ingegnerizzati in questa fase.
- Definizione dello Spessore della Parete: Specificare uno spessore uniforme o variabile in base ai requisiti strutturali, alle prestazioni ottiche e alle esigenze di gestione termica. Uno spessore uniforme semplifica la produzione e migliora la coerenza della formatura, mentre una variazione strategica dello spessore può aumentare la resistenza nelle aree ad alto stress.
- Analisi dell’Angolo di Sformo: Garantire che tutte le superfici includano angoli di sformo adeguati (tipicamente 1-3 gradi) per consentire un rilascio pulito dagli stampi di formatura. Sottosquadri e caratteristiche con angoli di sformo negativi complicano notevolmente la progettazione dello stampo e possono richiedere configurazioni di stampi multipli o tecniche di formatura specializzate.
- Specificazione delle Tolleranze: Definire le tolleranze dimensionali per le caratteristiche critiche. Le tolleranze standard per la formatura del vetro variano tipicamente da ±0,5 mm a ±2 mm a seconda della dimensione e della complessità, con tolleranze più strette ottenibili tramite operazioni di molatura secondarie.
Progettazione Ingegneristica dello Stampo
- Riprodurre la Geometria del Progetto: Catturare tutte le superfici, le texture e le caratteristiche previste con precisione
- Agevolare il Flusso del Vetro: Fornire adeguati canali di sfiato per consentire la fuoriuscita dell’aria durante la formatura, prevenendo bolle d’aria intrappolate e riempimenti incompleti
- Gestire lo Scambio Termico: Condurre il calore in modo appropriato per ottenere un raffreddamento controllato e una corretta solidificazione del vetro
- Garantire il Distacco del Pezzo: Includere angoli di sformo sufficienti e finiture superficiali lisce per prevenire l’adesione del vetro
- Resistere alle Sollecitazioni di Produzione: Resistere ai cicli termici, ai carichi meccanici e all’attacco chimico del vetro fuso
- Ghisa e Leghe di Acciaio: Resistente per la produzione ad alto volume, capace di ottenere finiture superficiali lisce, ma richiede una gestione termica accurata
- Grafite: Eccellente conducibilità termica e lubrificazione naturale riducono l’adesione del vetro; preferita per forme complesse e volumi di produzione moderati
- Compositi Ceramici: Elevata resistenza alle alte temperature e inerzia chimica; adatti per applicazioni specializzate che richiedono estrema resistenza termica o chimica
La fabbricazione dello stampo richiede tipicamente 2-3 settimane per nuovi progetti, con geometrie complesse o superfici testurizzate che possono estendere questa tempistica. Il processo comprende lavorazione di precisione, trattamento termico, finitura superficiale e verifica dimensionale prima dell’inizio delle prove di produzione.
Prototipazione e Validazione del Design
Metodi di Prototipazione Rapida
Prima di impegnarsi nella realizzazione degli stampi di produzione, i progettisti validano i concetti tramite prototipazione:
Modelli Stampati in 3D: La modellazione a deposizione fusa (FDM) o la stereolitografia (SLA) producono modelli fisici per la valutazione estetica, il controllo dell’adattamento e la revisione da parte degli stakeholder. Sebbene questi prototipi non replichino le proprietà ottiche del vetro, consentono la valutazione di proporzioni, scala e relazioni spaziali a costi e tempi minimi.
Prototipi Lavorati a CNC: Per la valutazione ottica, prototipi in acrilico o policarbonato lavorati simulano le caratteristiche di trasmissione e diffusione della luce del vetro. Questi prototipi risultano particolarmente utili per valutare i pattern di fascio, il controllo dell’abbagliamento e gli effetti estetici della luce prima dell’impegno nella produzione del vetro.
Prototipazione del Vetro: Per progetti che spingono i limiti dei materiali o dei processi, vengono realizzati prototipi in vetro effettivo utilizzando metodi di produzione modificati o tecniche manuali. La soffiatura a mano o la pressatura in piccoli lotti convalidano la fattibilità della formatura, identificano potenziali difetti e confermano le prestazioni ottiche.
Test Funzionali e Iterazione
I prototipi vengono sottoposti a valutazione sistematica rispetto ai requisiti di progetto:
Test delle Prestazioni Ottiche: Misurazione della distribuzione della luce, valutazione della resa cromatica e controllo dell’abbagliamento tramite sfere integratrici, goniophotometri e protocolli di ispezione visiva.
Test Termico: Valutazione della distribuzione della temperatura in condizioni operative, identificazione dei punti caldi e verifica che le temperature massime superficiali rimangano entro i limiti di sicurezza per l’applicazione.
Verifica dell’Adattamento Meccanico: Conferma che le interfacce di montaggio siano allineate con i componenti di fissaggio, che i sistemi di ritenzione funzionino come previsto e che le procedure di assemblaggio e smontaggio siano pratiche.
Selezione e Specifica dei Materiali
Opzioni di Composizione del Vetro
La scelta del materiale in vetro influenza fondamentalmente ogni aspetto delle prestazioni del paralume:
SVetro Soda-Calce: Il materiale più utilizzato, offre un equilibrio favorevole tra lavorabilità, trasparenza e costo. Adatto per illuminazione interna generale dove è sufficiente una resistenza al calore moderata. La trasmissione luminosa tipica supera il 90% per le formulazioni trasparenti.
Vetro Borosilicato: Progettato per applicazioni che richiedono una resistenza superiore agli shock termici. Con un coefficiente di espansione termica lineare di 3,3×10⁻⁶K⁻¹ conforme agli standard ISO 3585, il vetro borosilicato resiste a differenze di temperatura fino a 300°C senza rotture. Questo lo rende ideale per apparecchi ad alta temperatura, applicazioni industriali e ambienti con variazioni termiche significative.
Vetro opalino: Caratterizzato da un aspetto bianco latte e da una diffusione controllata della luce, il vetro opalino crea un’illuminazione morbida e priva di abbagliamento. Il grado di opacizzazione può essere personalizzato da semi-opalino (trasmissione parziale della luce con oscuramento della sorgente visibile) a completamente opaco (totale occultamento della sorgente con emissione diffusa).
Trattamento Superficiale e Specifica della Finitura
I trattamenti superficiali modificano drasticamente sia il carattere estetico che le prestazioni funzionali:
Sabbiatura e Incisione Acida: Questi processi creano superfici opache o satinate che diffondono la luce e oscurano la fonte luminosa. L’incisione acida produce solitamente una texture più fine e uniforme rispetto alla sabbiatura meccanica. Le finiture satinate riducono l’abbagliamento e creano effetti di illuminazione ambientale.
Verniciatura a spruzzo: Vernici speciali per vetro applicate tramite pistola a spruzzo e polimerizzate a 80-120°C consentono colori personalizzati ed effetti decorativi. Questa tecnica permette un abbinamento preciso dei colori agli standard del marchio o alle palette di design.
Galvanotecnica: La deposizione metallica (cromo, nichel o altre finiture) migliora la riflettività e la resistenza alla corrosione. Il processo richiede un'accurata preparazione della superficie per garantire l'adesione
Progettazione della Produzione e Integrazione della Manifattura
Selezione del Processo in Base alle Caratteristiche del Design
Stampaggio Meccanico: Ideale per volumi medi o alti (tipicamente oltre 500 pezzi per modello), precisione geometrica e qualità costante. Il vetro fuso viene pressato meccanicamente in stampi di precisione, producendo spessori uniformi delle pareti e dimensioni ripetibili. Questo processo si adatta a diversi modelli di paralumi in vetro, inclusi cupole, cilindri e forme geometriche.
Soffiatura in Stampo: Adatto per forme cave e simmetriche come sfere, campane e forme organiche. Una canna da soffio introduce pressione d’aria per espandere il vetro fuso all’interno di uno stampo, creando pareti sottili e uniformi. Questo metodo è eccellente per design delicati e trasmissivi della luce.
Soffiatura a mano: Riservato a pezzi artigianali, a produzione limitata o altamente personalizzati dove è desiderabile una variazione organica. Artigiani esperti manipolano il vetro fuso con strumenti e soffi per creare forme uniche impossibili da replicare meccanicamente.
Ottimizzazione DFM (Design for Manufacturing)
Quando i progetti passano dal prototipo alla produzione, gli ingegneri ottimizzano per la producibilità:
Uniformità dello Spessore delle Pareti: Le variazioni nello spessore delle pareti creano velocità di raffreddamento differenziali durante la formatura, portando a tensioni interne, deformazioni e potenziali rotture. La revisione DFM identifica e risolve le incoerenze di spessore prima della fabbricazione dello stampo.
Raggi degli angoli: Gli angoli interni acuti concentrano lo stress e creano difficoltà di formatura. Specifiche di raggio minimo (tipicamente 2-5 mm a seconda dello spessore del vetro) migliorano sia l'integrità strutturale che il rendimento produttivo.
Eliminazione dei sottosquadri: Le caratteristiche che impediscono il rilascio diretto dallo stampo richiedono stampi complessi a più pezzi, aumentando i costi degli stampi e i tempi di ciclo produttivo. La revisione DFM suggerisce spesso modifiche progettuali che raggiungono effetti estetici simili senza complessità produttiva.
Integrazione del controllo qualità
La progettazione orientata alla produzione include la specifica dei punti di ispezione e dei criteri di accettazione:
Verifica dimensionale: Le dimensioni critiche sono identificate con specifiche di tolleranza. Le tolleranze standard per il vetro pressato variano tipicamente da ±1 mm a ±2 mm per le caratteristiche generali, con tolleranze più strette ottenibili tramite molatura secondaria per gli accoppiamenti di montaggio.
Scalabilità dalla personalizzazione alla produzione in serie
Transizione dal prototipo alla produzione
Finalizzazione dello stampo: Gli stampi di produzione sono realizzati sulla base degli stampi prototipali validati, con perfezionamenti incorporati in base ai feedback della produzione di prova. La produzione su larga scala degli stampi richiede una lavorazione meticolosa per garantire una distribuzione uniforme dello spessore della cavità, essenziale per l'integrità strutturale e la qualità costante dei paralumi finali.
Sviluppo dei parametri di processo: Per la pressatura meccanica o lo stampaggio a soffiaggio, temperatura, pressione, tempi e profili di raffreddamento ottimali vengono stabiliti tramite sperimentazione sistematica. Questi parametri sono documentati e controllati per garantire la coerenza tra i lotti.
Produzione pilota: Produzioni iniziali limitate (tipicamente 100-500 pezzi) validano la stabilità del processo, confermano i livelli di qualità e stabiliscono i tempi di ciclo produttivo. I campioni delle produzioni pilota sono sottoposti a test completi rispetto alle specifiche.
Gestione dell’Evoluzione del Design
I design di paralumi in vetro di successo spesso si evolvono nel tempo in risposta al feedback del mercato, alle innovazioni nei materiali o ai cambiamenti normativi:
Aggiornamento del Design: Aggiornamenti periodici ai trattamenti superficiali, alle proporzioni o ai dettagli decorativi mantengono la rilevanza del prodotto senza richiedere una completa riprogettazione.
Sostituzione dei Materiali: I progressi nella composizione del vetro o nella tecnologia dei rivestimenti possono consentire miglioramenti delle prestazioni (maggiore resistenza termica, migliore resa luminosa) o riduzione dei costi.
Considerazioni Progettuali Specifiche per l’Applicazione
Illuminazione Residenziale e per l’Ospitalità
- Calore e Comfort: Il vetro opalino e bianco morbido crea atmosfere accoglienti. Le temperature di colore sono gestite tramite colorazione o rivestimento del vetro.
- Scala e Proporzione: Le dimensioni del paralume devono armonizzarsi con le basi delle lampade e le proporzioni della stanza. Le misure standard variano da piccoli paralumi decorativi (diametro 150 mm) a pezzi importanti e scenografici (oltre 400 mm).
- Controllo dell'abbagliamento: Superfici satinate, incise o rigate diffondono la luce dei LED puntiformi e prevengono fastidiosi abbagliamenti diretti.
- Pulibilità: Superfici lisce e non porose resistono alla pulizia regolare senza deteriorarsi.
Ambienti Commerciali e Uffici
- Illuminazione Uniforme: Il vetro diffusore garantisce una distribuzione uniforme della luce sulle superfici di lavoro, riducendo l'affaticamento visivo e migliorando la produttività.
- Efficienza Energetica: Il vetro trasparente ad alta trasmissione massimizza l'emissione luminosa delle sorgenti LED efficienti, riducendo il consumo energetico.
- Durata: Pareti più spesse, vetro temperato e sistemi di fissaggio robusti resistono alla manipolazione commerciale e garantiscono una lunga durata.
- Conformità normativa: I progetti devono rispettare le normative di sicurezza vigenti, i requisiti di compatibilità elettromagnetica e le linee guida sull'accessibilità.
Illuminazione Industriale e per Aree Pericolose
- Resistenza agli urti: Il vetro borosilicato a parete spessa o temperato resiste agli urti meccanici in ambienti impegnativi.
- Gestione termica: I progetti sono studiati per sorgenti ad alta temperatura e forti variazioni termiche ambientali.
- Contenimento delle Esplosioni: Per gli apparecchi destinati ad aree pericolose, i paralumi in vetro devono resistere agli impulsi di pressione interna e impedire la trasmissione di fiamme.
- Resistenza chimica: Le composizioni del vetro resistono al degrado causato da atmosfere corrosive, agenti di pulizia e contaminanti ambientali.
Illuminazione Esterna e Architettonica
La durabilità ambientale guida le scelte progettuali:
- Resistenza agli Agenti Atmosferici: Le composizioni di vetro stabili ai raggi UV prevengono la solarizzazione e lo scolorimento. La resistenza agli shock termici consente di sopportare rapidi cambiamenti di temperatura.
- Protezione dall’Ingresso: I progetti si integrano con i sistemi di tenuta per ottenere classificazioni IP66, IP67 o IP68 contro polvere e umidità.
- Tolleranza alle Vibrazioni: Il montaggio robusto e lo spessore adeguato delle pareti resistono al carico del vento, alle vibrazioni del traffico e ai movimenti strutturali.
- Integrazione Estetica: Colore, texture e forma del vetro completano il linguaggio di design architettonico rispettando i requisiti fotometrici.
Servizi di Progettazione Personalizzata di Paralumi in Vetro
Valutazione dei Partner di Progettazione e Produzione
- Portfolio di progetti completati che dimostrano una gamma di stili, dimensioni e applicazioni
- Capacità interne CAD/CAM e personale di ingegneria del design
- Esperienza con materiali in vetro rilevanti e processi produttivi
- Comprensione dei requisiti prestazionali dell’illuminazione e dei principi di progettazione ottica
- Tempi rapidi per modelli concettuali e prototipi funzionali
- Accesso a diversi metodi di prototipazione (stampa 3D, lavorazione, formatura del vetro)
- Processo iterativo di perfezionamento basato sui feedback dei test
- Attrezzature di formatura adeguate (presse, stazioni di soffiaggio)
- Capacità interne di progettazione e fabbricazione di stampi
- Linee di finitura e decorazione (molatura, lucidatura, rivestimento, placcatura)
- Laboratorio di controllo qualità e apparecchiature di prova
Il processo di progettazione collaborativa
Lo sviluppo efficace di paralumi in vetro su misura segue una collaborazione strutturata:
- Definizione dei requisiti: Brief dettagliato che raccoglie requisiti funzionali, estetici e commerciali
- Presentazione del concetto: Il fornitore presenta concetti di design preliminari con raccomandazioni sui materiali e approccio produttivo
- Sviluppo del design: Il concetto selezionato viene perfezionato tramite modellazione CAD, con revisioni e approvazioni del cliente
- Produzione del prototipo: Prototipi fisici prodotti per valutazione e test
- Finalizzazione del design: Il design approvato viene trasferito all’ingegneria di produzione con la fabbricazione dello stampo
- Produzione pilota: La produzione iniziale valida il processo e conferma la qualità
- Produzione completa: Produzione su scala con monitoraggio continuo della qualità
Domande Frequenti (FAQ)
A: Lo sviluppo del concept fino alla validazione del prototipo richiede generalmente 4-8 settimane, a seconda della complessità del design e dei cicli di revisione. La fabbricazione degli stampi aggiunge 2-3 settimane. Semplici modifiche a design esistenti possono essere completate in 2-3 settimane, mentre sviluppi personalizzati complessi con prototipazione estesa potrebbero estendersi a 12 settimane o più. I programmi urgenti sono talvolta disponibili per progetti urgenti, sebbene tempistiche accelerate possano limitare le opportunità di iterazione o aumentare i costi.
A: La pressatura a macchina si adatta a un'ampia gamma di forme geometriche tra cui cupole, piatti, cilindri, coni, piramidi e profili personalizzati derivati da modelli CAD. Il processo eccelle in forme asse-simmetriche con angoli di sformo adeguati. Sottosquadri complessi, curve di rientro profonde o una significativa asimmetria possono richiedere metodi di formatura alternativi come ilซ soffiatura o la fabbricazione a mano. Discutete i vostri specifici requisiti di forma con il produttore per confermare l'idoneità del processo.
A: La forma determina fondamentalmente il comportamento della luce: le forme a impero e a campana focalizzano la luce verso il basso fornendo al contempo un'illuminazione ambientale laterale, rendendole ideali per l'illuminazione d'accento e di lavoro. Le forme a tamburo e cilindro offrono una distribuzione della luce equilibrata verso l'alto e verso il basso, adatta all'illuminazione ambientale generale negli interni moderni. I profili a cupola e a ciotola indirizzano la luce verso il basso per aree di lavoro focalizzate come tavoli da pranzo e isole cucina. Le forme geometriche (rettangolari, esagonali) creano motivi di luce direzionale ed effetti di ombra architettonica. Le prestazioni specifiche dipendono dalla combinazione della forma con le proprietà di trasmissione del materiale e la finitura superficiale.
A: Le capacità di produzione standard si estendono tipicamente da circa 40 mm a 400 mm di diametro, con attrezzature specializzate che arrivano fino a 600 mm o più per apparecchi d'impatto. Lo spessore della parete varia da 2 mm per delicati pezzi decorativi a 15 mm o più per applicazioni industriali che richiedono una maggiore durata. Le proporzioni altezza-diametro variano ampiamente in base all'intento progettuale, da forme a piatto poco profondo a pendenti cilindrici alti. Confermate le specifiche capacità dimensionali con il vostro produttore, poiché le limitazioni delle attrezzature variano tra i fornitori.
A: Sì, sono disponibili molteplici metodi di colorazione. La colorazione in massa incorpora pigmenti nel lotto di vetro fuso, producendo un colore uniforme in tutto il corpo. Le tecniche di rivestimento superficiale, inclusa la verniciatura a spruzzo (polimerizzata a 80-120°C), il rivestimento a immersione e la deposizione sotto vuoto, applicano il colore sulla superficie pur mantenendo le proprietà del vetro trasparente sottostante. L'abbinamento dei colori con Pantone, RAL o campioni fisici è tipicamente realizzabile. Si noti che il vetro colorato in massa richiede volumi minimi più elevati a causa dei requisiti del forno a batch, mentre il rivestimento superficiale si adatta a quantità inferiori con maggiore flessibilità.
A: Esistono opzioni estese: le texture integrate nello stampo trasferiscono i motivi direttamente durante la formatura, tra cui scanalature, nervature, motivi geometrici e texture organiche. I trattamenti post-formatura includono sabbiatura o acidatura per finiture opache/satinate, incisione per design lineari o pittorici precisi ed elementi decorativi applicati. La lucidatura a fuoco crea una chiarezza ad alto lucido, mentre la satinatura selettiva combina aree lucide e opache per effetti sofisticati. L'incisione laser consente loghi, motivi o testi altamente dettagliati. Discutete i requisiti specifici delle texture all'inizio dello sviluppo del design, poiché la complessità dello stampo e la selezione del processo di finitura dipendono dall'intricacy del motivo.
Conclusione
Domande frequenti
Yancheng Jingxin Glassware Co., Ltd. è un produttore professionale di vetro fondata nel 1999. Gestiamo una nostra base produttiva e un’area uffici di oltre 4.500 m² (circa 48.430 piedi quadrati), integrando progettazione, produzione, controllo qualità e servizi di esportazione.
Produciamo una vasta gamma di paralumi in vetro personalizzati inclusi paralumi in vetro soffiato, paralumi in vetro pressato a macchina, paralumi in vetro borosilicato, paralumi in vetro centrifugato ecc. Le nostre capacità coprono la produzione OEM e ODM per varie applicazioni e industrie.
Sì, offriamo servizi completi di personalizzazione OEM e ODM inclusi:
- Progettazione e ingegnerizzazione personalizzata del prodotto
- Sviluppo interno di stampi
- Stampa del logo e branding
- Trattamenti superficiali e finiture
- Soluzioni di imballaggio personalizzate
Sì, il nostro team di progettazione può sviluppare articoli in vetro personalizzati partendo dal tuo concept. Forniamo servizi di design professionale basati sulle tue idee, campioni di riferimento o requisiti funzionali—non sono necessari disegni tecnici per iniziare.
Il nostro processo garantisce la qualità prima della produzione di massa
Conferma del design con il cliente
Sviluppo interno degli stampi presso la nostra struttura
Produzione di campioni per l'approvazione
Test e feedback del cliente
Produzione di massa solo dopo l'approvazione finale del campione
Offriamo imballaggi personalizzati completi per spedizioni internazionali sicure:
- Materiali protettivi per l’imballaggio interno
- Cartoni in cartone ondulato di qualità export
- Scatole colorate personalizzate e confezioni per la vendita al dettaglio
- Stampa di etichette e branding
- Imballaggi progettati secondo gli standard internazionali di spedizione
- Ispezione in ogni fase della produzione
- Procedure scientifiche di controllo qualità
- Ispezione pre-spedizione di ogni lotto
- Conformità agli standard internazionali di esportazione
- Sistemi di gestione della qualità certificati
Operiamo più linee di produzione con personale esperto, consentendo una produzione di massa stabile per ordini di tutte le dimensioni. Il nostro stabilimento garantisce qualità costante e consegne puntuali e affidabili sia per piccoli lotti che per ordini di grande volume.
I tempi di consegna variano in base alla complessità e alla quantità:
- Catalogo/personalizzazione luce: 25–30 giorni per ordini fino a 1.000 pezzi
- Ordini da 1.000 a 5.000 pezzi: 35–45 giorni
- OEM completamente personalizzato con nuovi stampi: 45–65 giorni; il tempo finale viene confermato dal progetto
Esportiamo in oltre 120 paesi e regioni in tutto il mondo, inclusi:
- Italia
- Europa (Italia, Germania, Francia, ecc.)
- Mercati Asia-Pacifico
- Medio Oriente
- Africa
- Oceania (Australia, Nuova Zelanda)
Manteniamo una rete di distribuzione globale completa.