Trattamento superficiale e rivestimento di paralumi in vetro a sfera: guida tecnica e di produzione completa
Sintesi Esecutiva
Il mercato globale dei componenti per illuminazione in vetro trattato sta registrando una crescita accelerata, guidata dalle tendenze dell'illuminazione architetturale, dalla ripresa del settore alberghiero e dall'integrazione di tecnologie di rivestimento intelligente che rispondono alle condizioni ambientali
.
Sezione 1: L'importanza strategica del trattamento superficiale nella produzione di paralumi in vetro
1.1 Obiettivi funzionali del trattamento superficiale delle lampade in vetro
- Miglioramento della diffusione: Conversione della trasmissione speculare in trasmissione diffusa (fattore di foschia 85-99%)
- Riduzione dell'abbagliamento: Abbassamento dei picchi di luminanza mantenendo l'emissione luminosa totale
- Modifica della temperatura di colore: Spostamento della CCT effettiva tramite assorbimento selettivo o rivestimenti d'interferenza
- Controllo direzionale: Creazione di opacità sfumata o zone di trasmissione a pattern
- Resistenza ai graffi: Rivestimenti duri (SiO₂, Al₂O₃) che aumentano la durezza superficiale da 5-6 Mohs a 7-8 Mohs
- Resistenza agli urti: Trattamenti di tempra e rinforzo chimico
- Protezione dagli shock termici: Rivestimenti distensivi per ambienti LED ad alta temperatura
- Anticorrosione: Rivestimenti in fluoropolimero che prevengono la degradazione da composti di zolfo atmosferici
- Resistenza alle macchie: Nano-rivestimenti idrofobici/oleofobici che respingono impronte digitali e polvere
- Stabilità ai raggi UV: Rivestimenti bloccanti che prevengono la fotodegradazione degli strati decorativi sottostanti
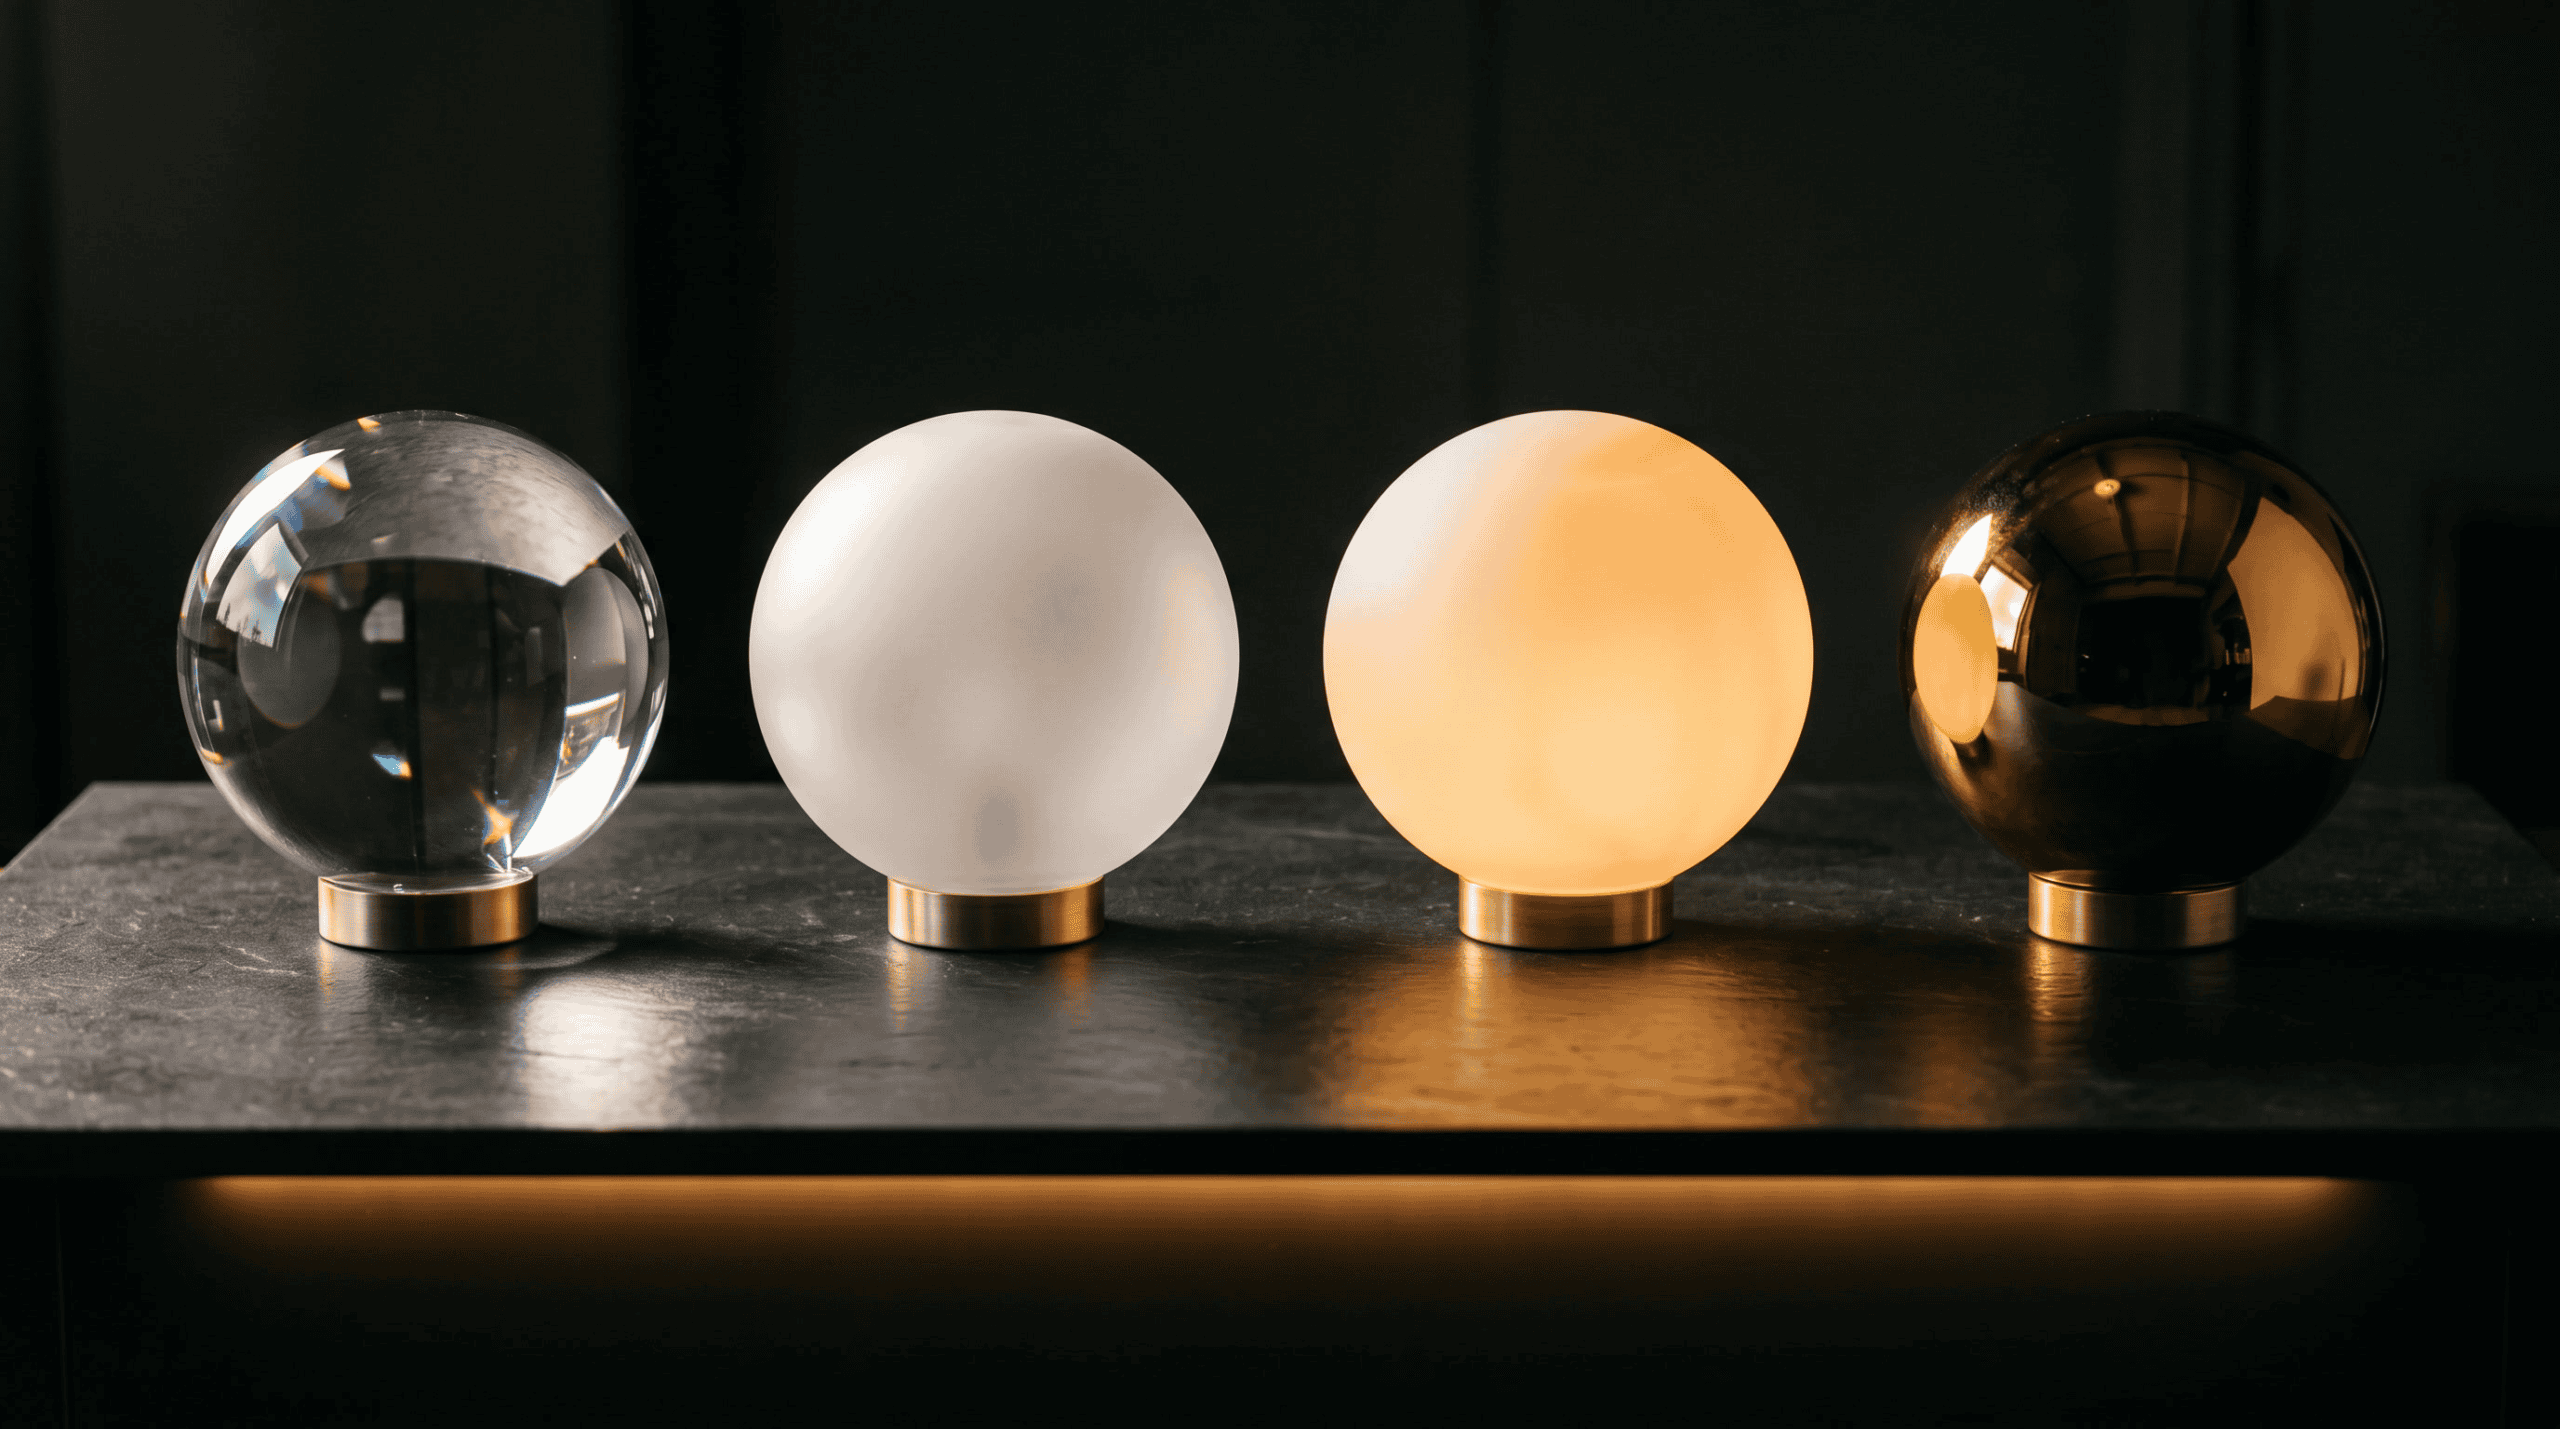
- Creazione di texture: Superfici opache, satinate o decorate mediante acidatura o goffratura
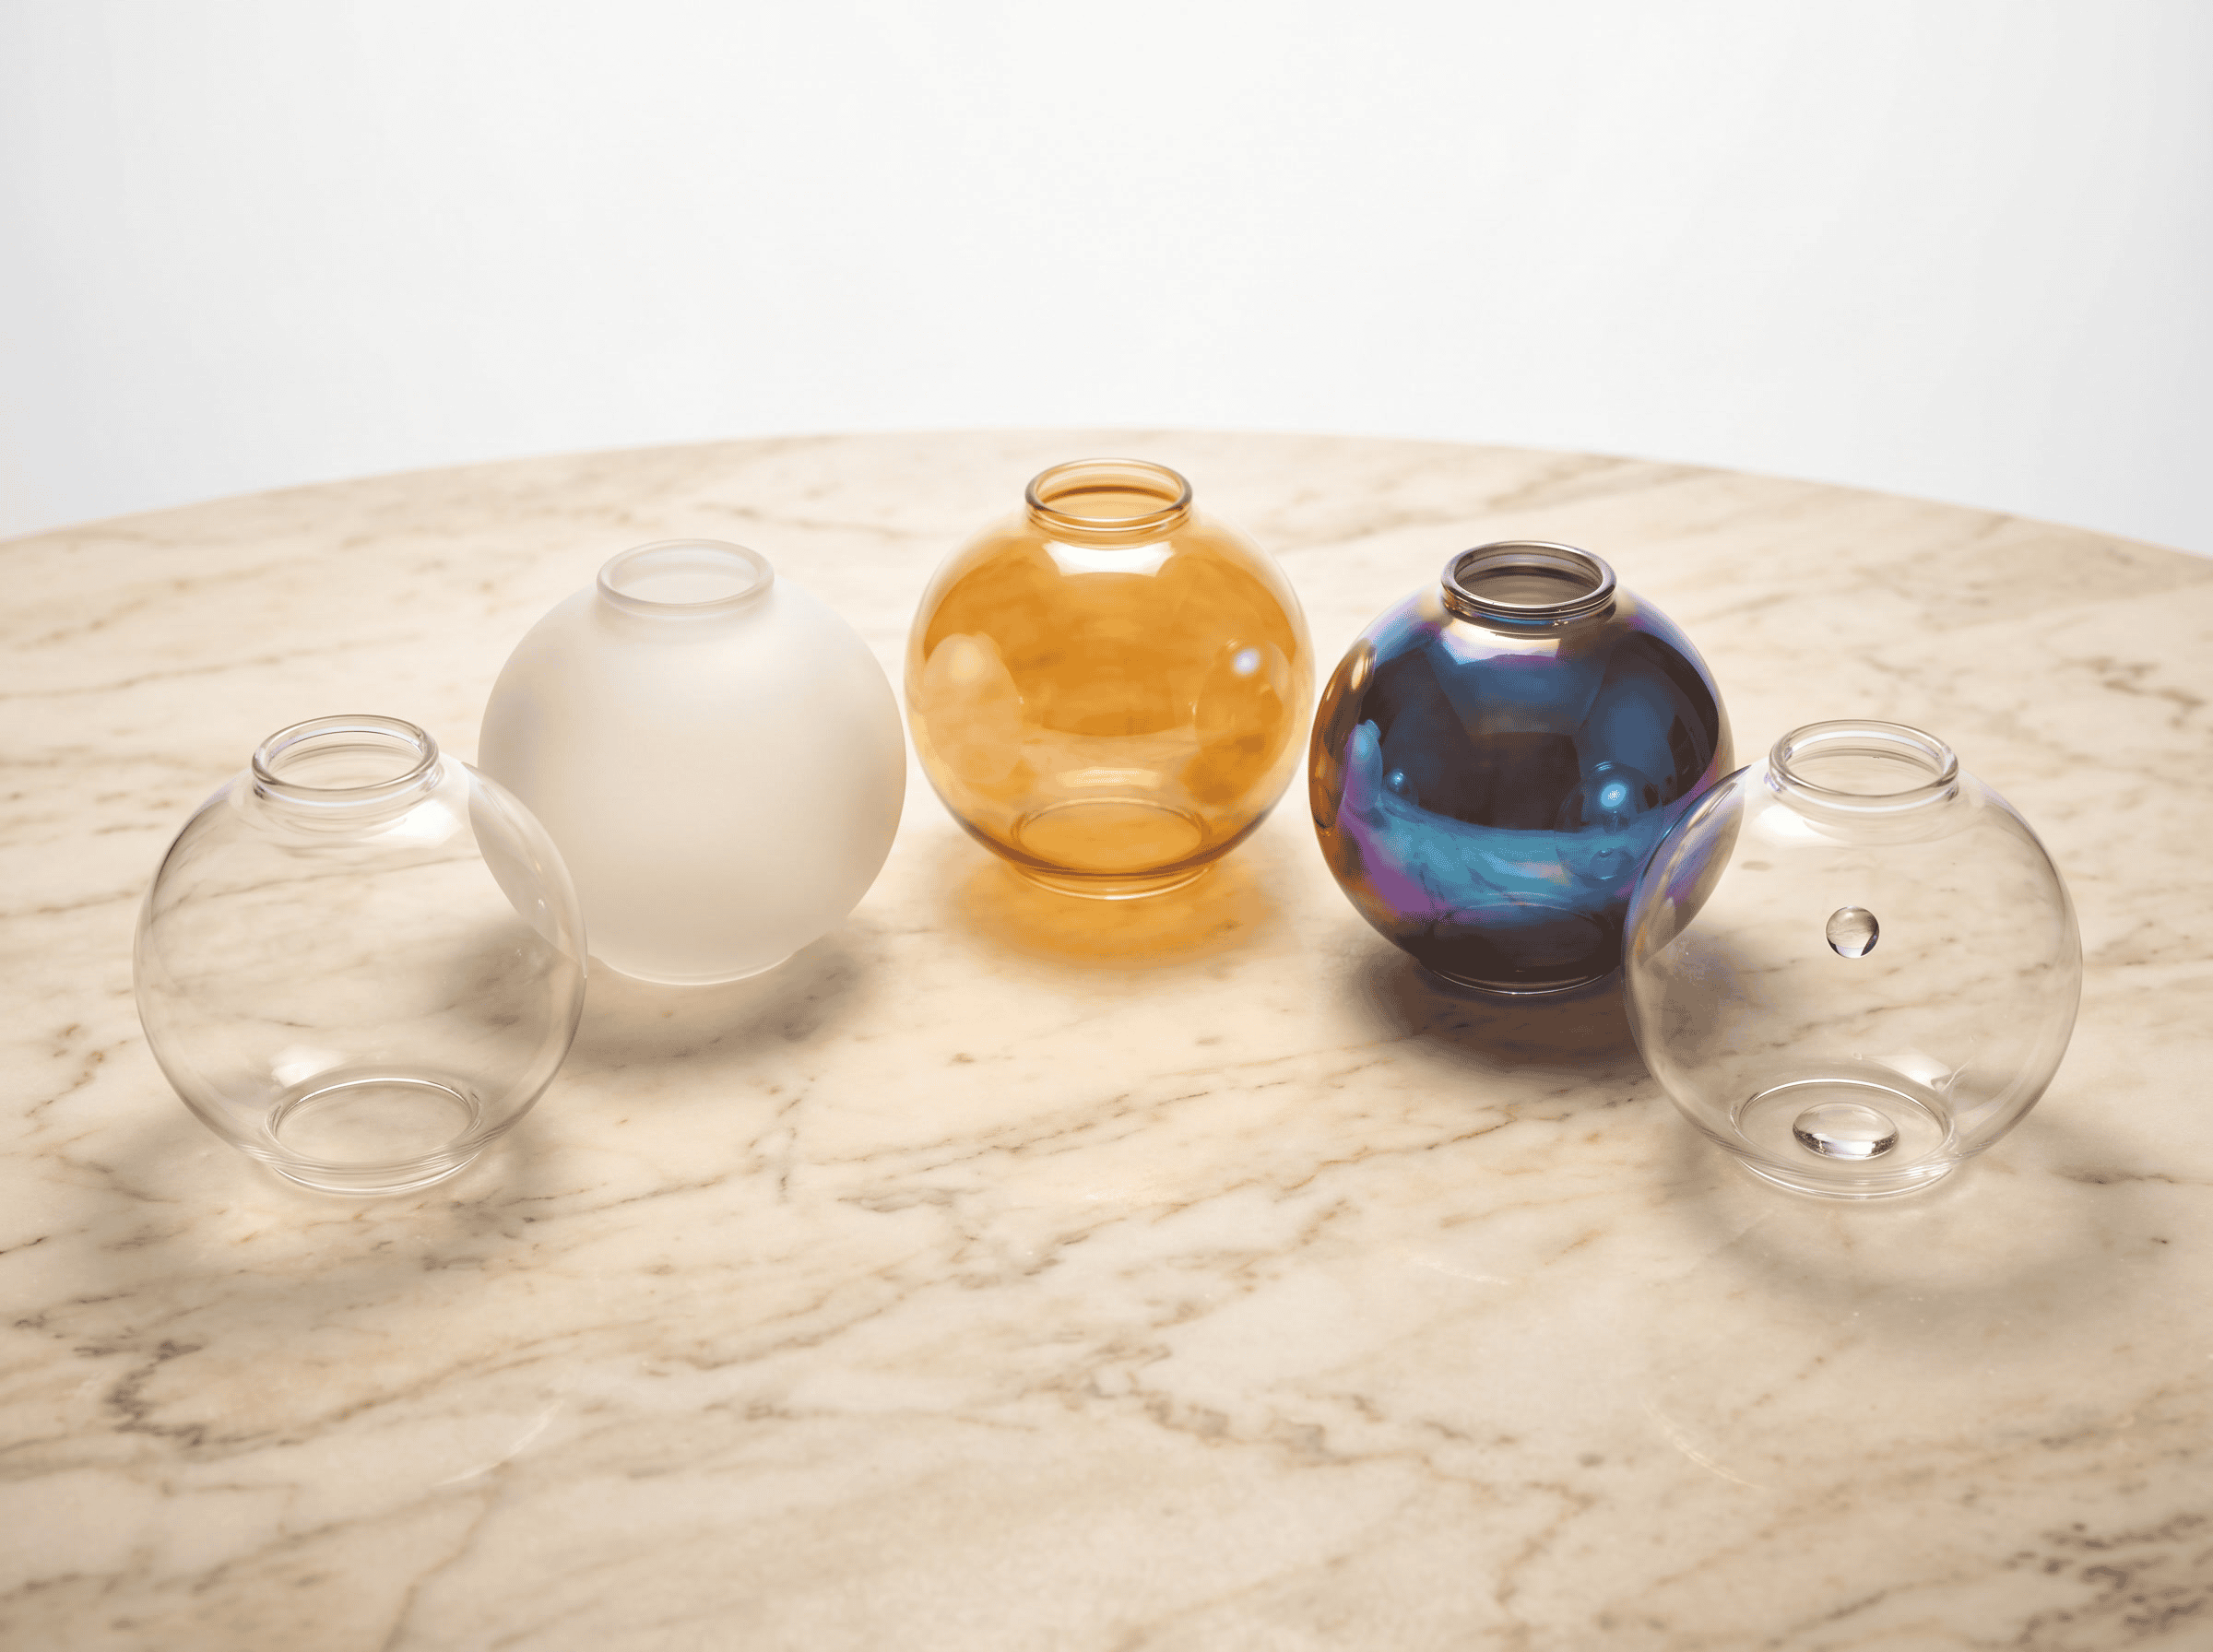
- Applicazione del colore: Inchiostri ceramici, coloranti organici o pellicole metalliche
- Miglioramento della brillantezza: Lucidatura a fuoco e lucidatura di grado ottico con Ra <0,01μm
1.2 Contesto di mercato: Proposta di valore dei paralumi in vetro trattato
| Livello di trattamento superficiale | Aggiunta di valore | Segmento obiettivo | Sovrapprezzo |
|---|---|---|---|
| Base (Pulito/Lucidato a fuoco) | 5-10% | Residenziale di massa, funzionale | Valore di riferimento |
| Standard (Incisione/Sabbiatura) | 25-40% | Commerciale, ospitalità | +30% |
| Premium (Stampa ceramica/PVD) | 60-120% | Residenziale di lusso, boutique | +80% |
| Avanzato (Smart/Nanofiniture) | 150-300% | Architettonico, museale, sanitario | +200% |
Le produttore di paralumi in vetro personalizzati in grado di offrire trattamenti superficiali avanzati, cattura margini significativamente più elevati differenziandosi dai concorrenti di prodotti commodity
.
Sezione 2: Tecnologie principali di trattamento superficiale per paralumi in vetro
2.1 Trattamenti superficiali meccanici
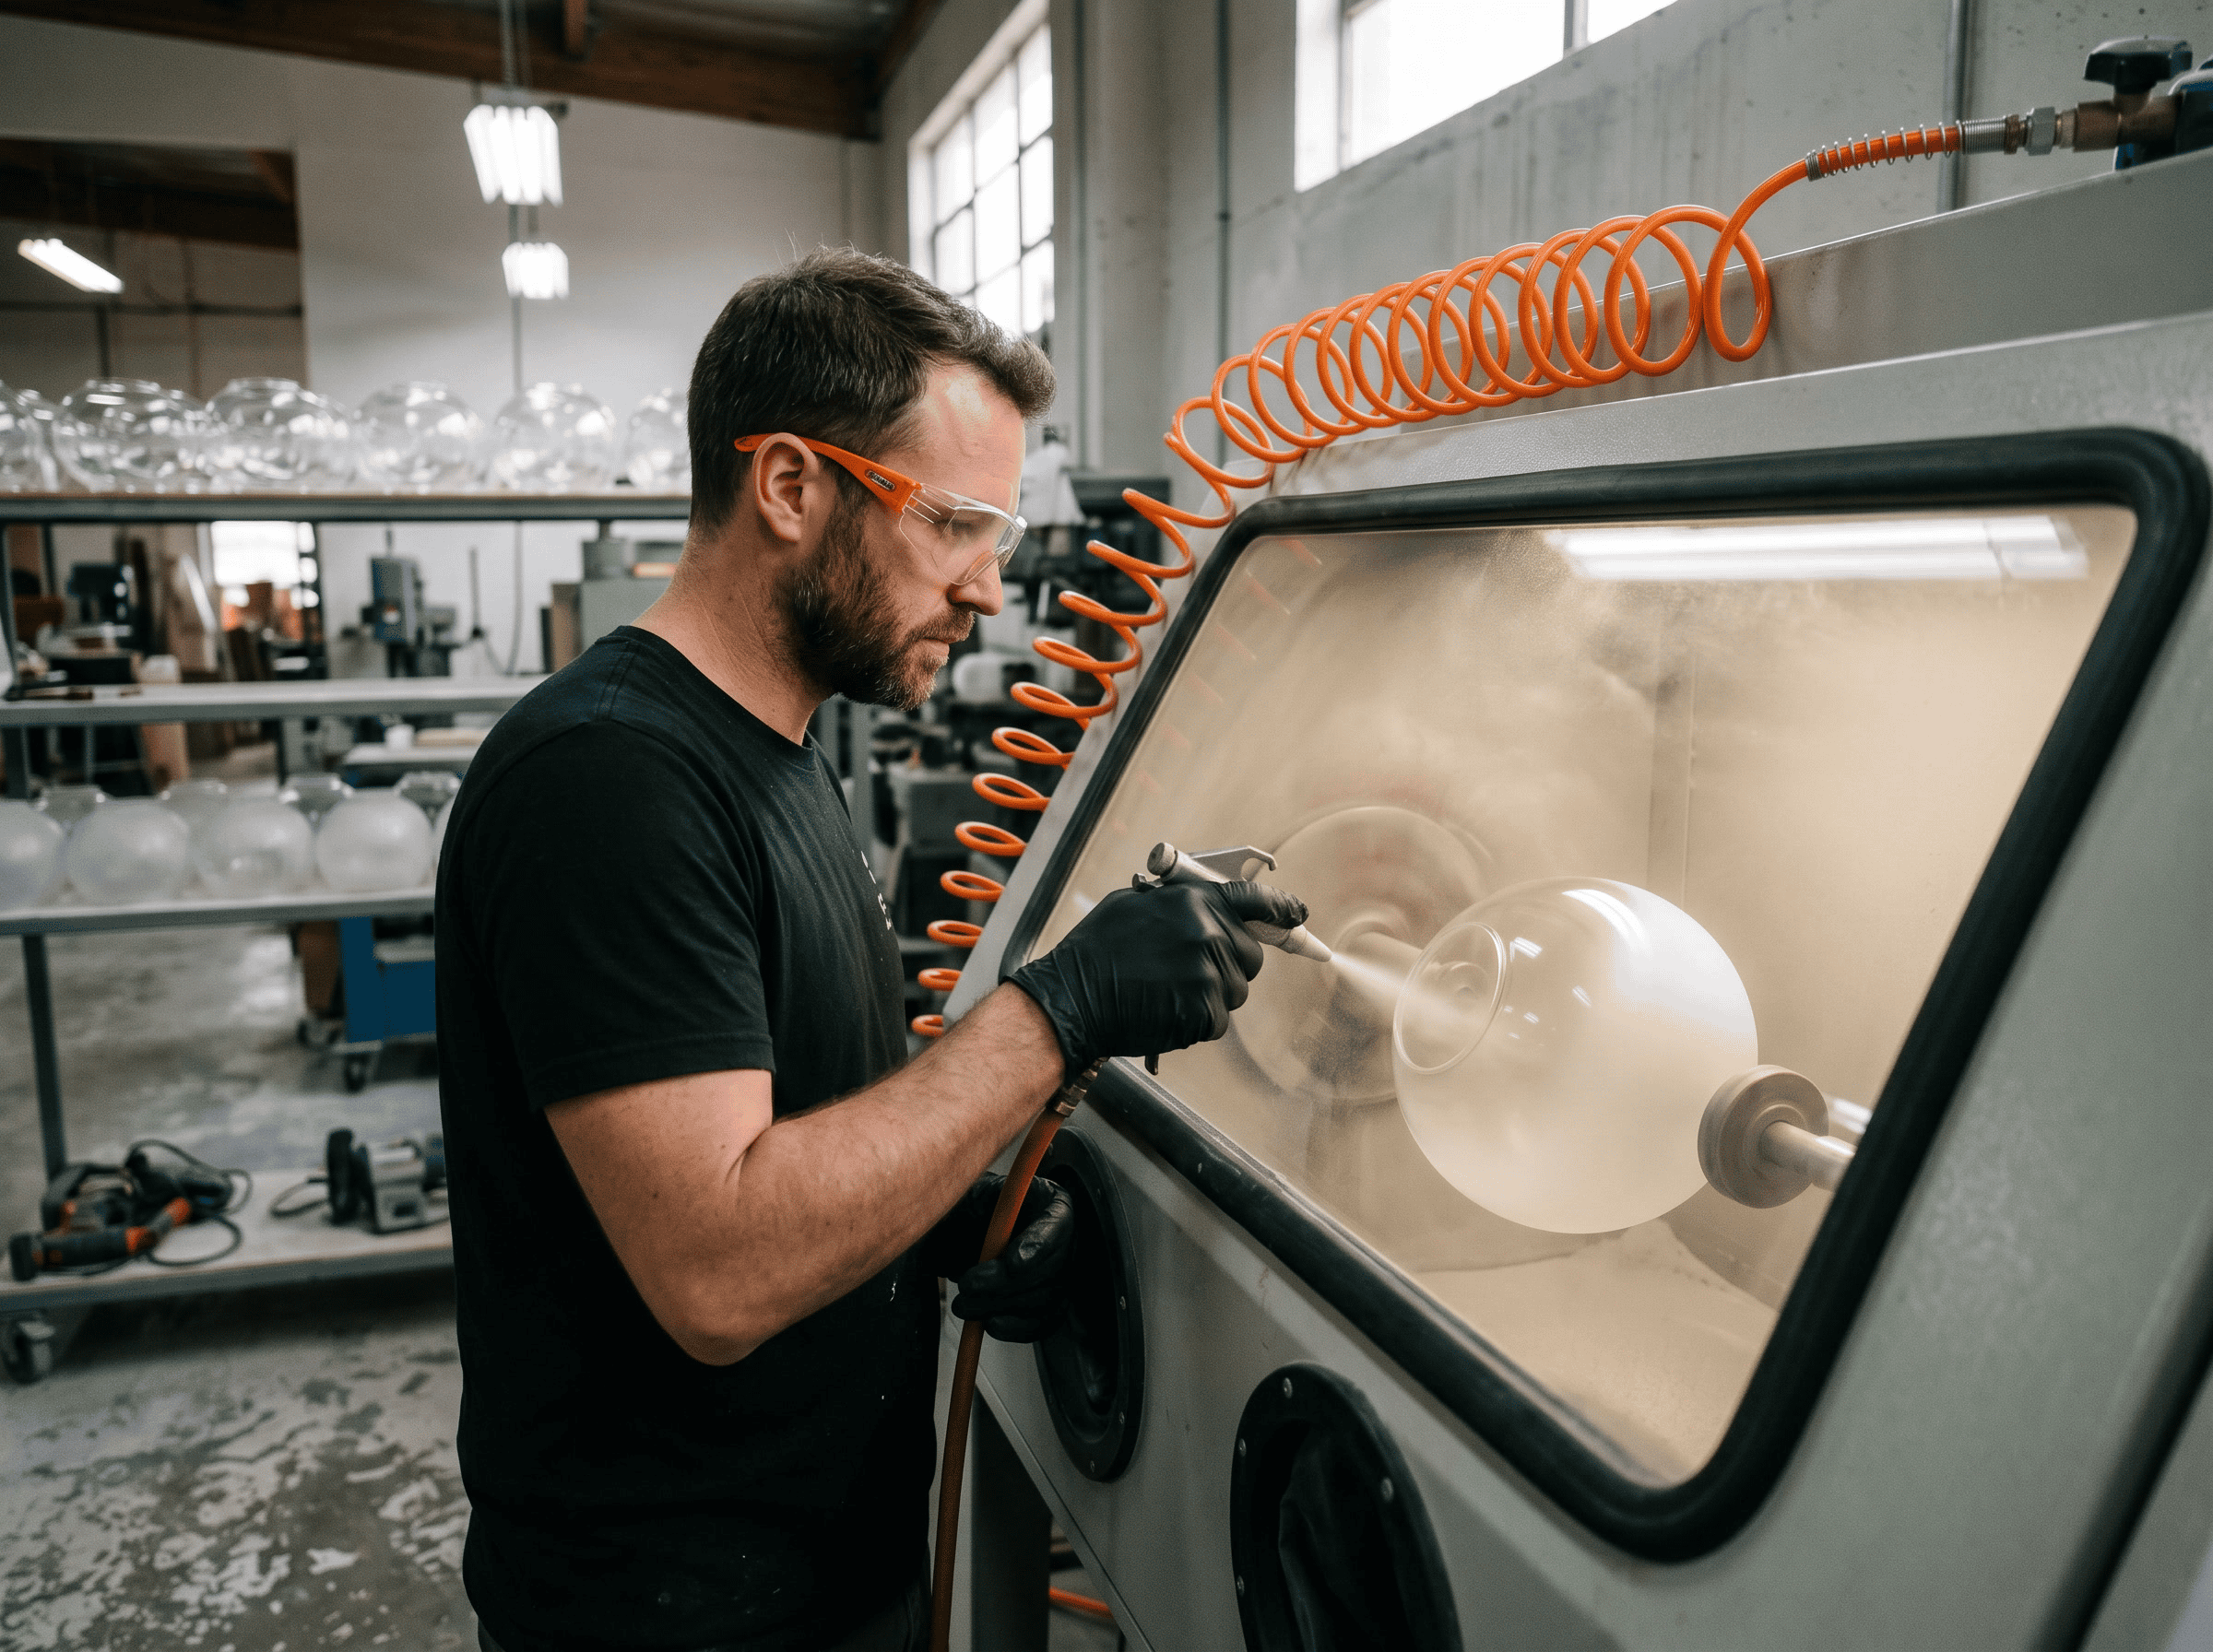
Sabbiatura (Sabbiatura abrasiva)
- Dimensione del supporto: Da 60 mesh (grossolana, 250μm) a 220 mesh (fine, 65μm)
- Pressione dell'aria: 4-8 bar a seconda dello spessore del vetro e dell'effetto desiderato
- Distanza di interasse: 150-400mm
- Tasso di copertura: 0,5-2,0 m²/minuto
- Rugosità superficiale (Ra): 2-15μm ottenibili
- Finitura opaca complessiva: Diffusione uniforme, fattore di foschia 90-98%
- Decorazione selettiva: Le tecniche di mascheratura creano design con contrasto lucido/opaco
- Effetti sfumati: Pressione o distanza variabile creano opacità sfumata
- Ispezione visiva: 100% per uniformità e rilevamento difetti
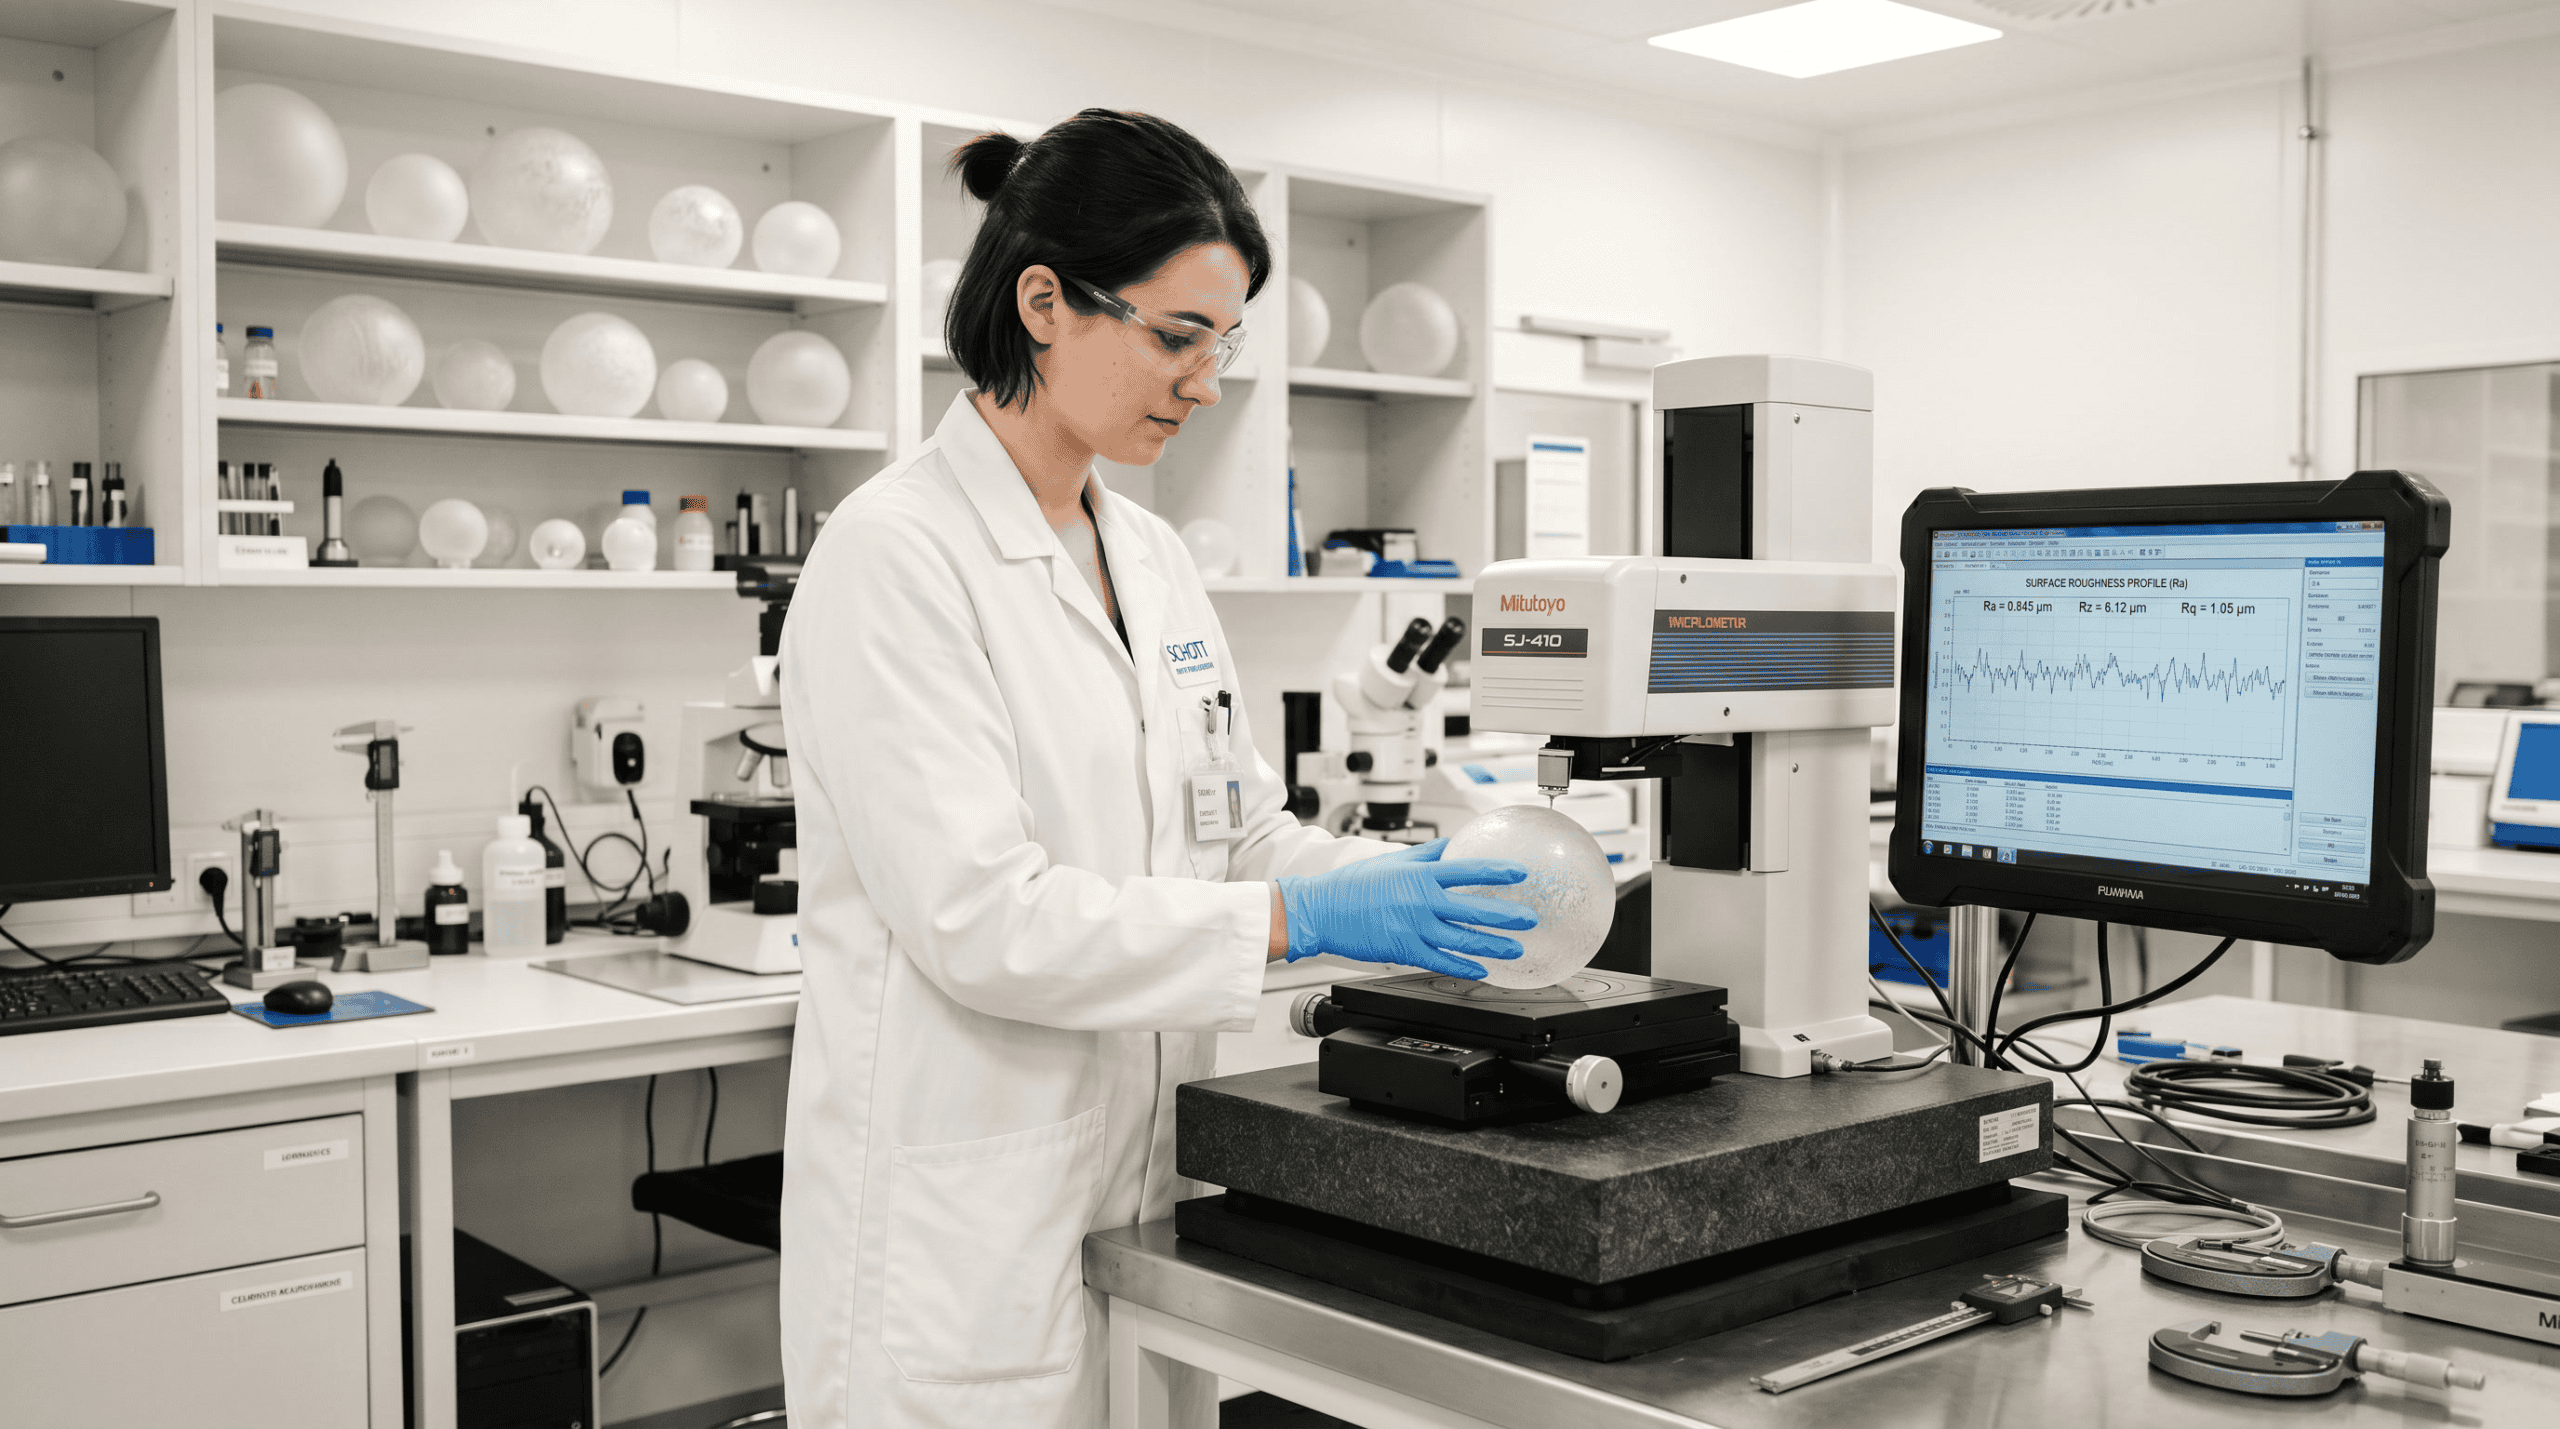
- Profilometria: Misurazione Ra per la coerenza
- Misurazione dell'opacità: Verifica della sfera integratrice delle prestazioni di diffusione
Smerigliatura e Lucidatura
- Smerigliatura Sgrossa: Mole diamantate (grana 80-180) rimuovono le sbavature dello stampo e le imperfezioni
- Smerigliatura Fine: Diamante o carburo di silicio grana 320-600
- Lucidatura: Composti di ossido di cerio o ossido di ferro su supporti in feltro/pece
- Lucidatura a Fuoco (Opzionale): Riscaldamento superficiale a 800-900°C per una finitura di grado ottico
- Finitura Smerigliata: Ra 0,5-2,0 μm
- Finitura Lucidata: Ra 0,01-0,05 μm
- Lucidato a Fuoco: Ra <0,01 μm, chiarezza ottica
2.2 Trattamenti Chimici Superficiali
Incisione acida (Incisione opaca)
- Concentrazione di HF: 10-40% (diluito dal 70% commerciale)
- Temperatura del bagno: 20-40°C
- Tempo di immersione: Da 30 secondi a 30 minuti
- Profondità di incisione: 2-50μm a seconda della durata e della concentrazione
- Superficie più liscia: L'incisione acida crea micro-strutture arrotondate rispetto ai picchi taglienti della sabbiatura
- Resistente alle impronte: La superficie più liscia resiste alla ritenzione delle impronte digitali
- Nessuna concentrazione di tensione: Il processo chimico evita la fessurazione subsuperficiale dovuta all'impatto meccanico
- Precisione del pattern: La mascheratura con fotoresist consente design complessi
- L'HF è altamente tossico e corrosivo; richiede sistemi specializzati di ventilazione e neutralizzazione
- Trattamento dei rifiuti obbligatorio (precipitazione dei fluoruri con idrossido di calcio)
- Alternativa: paste di incisione senza fluoro (a base di bifluoruro di ammonio, minor pericolo)
Fritta ceramica e Rivestimento smaltato
- Silice (SiO₂): 50-70%
- Ossidi di piombo/boro: 15-25% (flusso, riduce il punto di fusione)
- Pigmenti: Cobalto (blu), cromo (verde), ferro (marrone), titanio (bianco)
- Serigrafia: Filtri da 80-200 mesh, spessore a umido 20-100μm
- Rivestimento a spruzzo: Automatizzato o manuale, film umido 50-200μm
- Stampa Digitale: Inkjet ceramico, risoluzione 600-1200 dpi
- Preriscaldamento: 100-150°C (evaporazione del solvente)
- Cottura: 550-650°C (fusione della fritta, fusione del pigmento)
- Ricottura: Raffreddamento controllato per prevenire shock termico
- Adesione: >20 MPa (ASTM C633)
- Durezza: 6-7 Mohs
- Resistenza ai Raggi UV: >10.000 ore di test QUV
- Resistenza chimica: Conforme a ISO 10545-13 (acidi, alcali, solventi)
2.3 Tecnologie di Rivestimento Avanzate
Deposizione Fisica da Vapore (PVD)
| Metodo | Materiale di origine | Spessore del rivestimento | Applicazione |
|---|---|---|---|
| Evaporazione termica | Alluminio, argento, oro | 50-200nm | Specchi riflettenti, estetica metallica |
| Fascio di elettroni (E-Beam) | Ossidi di titanio, zirconio | 10-100nm | Rivestimenti duri, colori d'interferenza |
| Sputtering magnetronico | Cromo, nitruro di titanio | 20-500nm | Finiture decorative, resistenza all'usura |
| Arco catodico | Titanio, zirconio | 50-300nm | Rivestimenti decorativi ultraduri |
- Metallico: Argento, oro, oro rosa, canna di fucile, cromo nero
- Interferenza: Strati di ossido di titanio che creano iridescenza blu, viola, verde
- Sfumatura: Velocità di deposizione variabili o mascheratura che creano transizioni di colore
- Adesione: >50N (prova di graffio, ISO 1518)
- Durezza: >1000 HV (Vickers)
- Resistenza alla corrosione: >1000 ore in nebbia salina (ASTM B117)
- Stabilità termica: Fino a 300°C in funzionamento continuo
Nanomateriali e pellicole funzionali
- Composizione: Silani fluorurati o perfluoropolieteri
- Angolo di contatto: >110° (acqua), >70° (olio)
- Spessore: Monostrato 10-50nm
- Applicazione: Spray, immersione o deposizione da vapore
- Vantaggio: Frequenza di pulizia ridotta, chiarezza ottica mantenuta
- Principio: Strati di spessore ottico λ/4 che creano interferenza distruttiva
- Struttura: Pila multistrato SiO₂/TiO₂ (2-5 strati)
- Prestazioni: Riflettanza <1% per superficie (vs. 4% vetro non trattato)
- Applicazione: Illuminazione museale, vetrine espositive, residenziale di alta gamma
- Materiale Attivo: Fase anatasio del biossido di titanio (TiO₂)
- Meccanismo: L'attivazione UV crea una superficie idrofila + radicali ossidativi
- Vantaggio: Decomposizione dei contaminanti organici, manutenzione ridotta
- Limitazione: Richiede esposizione ai raggi UV (applicazioni da interno limitate)
Serigrafia e Stampa Digitale
- Risoluzione: Schermo: 60-120 lpi; Digitale: 360-720 dpi
- Gamma cromatica: Limitata a pigmenti di ossido metallico stabili (senza coloranti organici)
- Cottura: 580-620°C per la fusione permanente
- Capacità di design: Riproduzione fotografica, grafica vettoriale, motivi personalizzati
- Vantaggio: Temperatura di polimerizzazione inferiore (nessun stress termico sul vetro)
- Limitazione: Minore durata rispetto alla ceramica (durata all'aperto di 5-7 anni)
- Applicazione: Decorativo per interni, installazioni temporanee, prototipazione
Sezione 3: Paralume in Vetro Soffiato a Mano vs Pressato — Considerazioni sul Trattamento Superficiale
3.1 Caratteristiche del Substrato che Influenzano i Risultati del Trattamento
| Caratteristica | Paralume in Vetro Soffiato a Mano | Paralume in Vetro Stampato | Implicazione del Trattamento |
|---|---|---|---|
| Variazione dello Spessore della Parete | ±20-40% (organico) | ±5-10% (uniforme) | La profondità di incisione deve tenere conto della variazione di spessore nel vetro soffiato |
| Contaminazione Superficiale | Superiore (segni di utensili, oli) | Inferiore (agenti distaccanti per stampi) | I protocolli di pre-pulizia differiscono significativamente |
| Tensione Interna | Variabile (dipendente dalla tecnica dell'artigiano) | Uniforme (raffreddamento controllato) | Potrebbe essere necessaria una ricottura di distensione prima del rivestimento |
| Tolleranza Dimensionale | ±3-5mm | ±0,5mm | Complessità della mascheratura e della progettazione delle attrezzature |
| Tessitura superficiale (come formata) | Segni di utensile, leggere ondulazioni | Tessitura dello stampo, linee di divisione | Base di partenza differente per lo sviluppo della finitura |
3.2 Protocolli di trattamento specifici per processo
Trattamento superficiale per paralumi in vetro soffiate a mano
- Ispezione: Controllo visivo al 100% per rilevare inclusioni, semi e bolle che potrebbero compromettere l'adesione del rivestimento
- Pulizia: Lavaggio alcalino (pH 11-13) per rimuovere gli oli diformatura, seguito da risciacquo con acqua deionizzata
- Verifica della ricottura: Ispezione con polariscopio per lo stress residuo; ripetere il trattamento se il ritardo è >50 nm/cm
- Preparazione della superficie: Leggera molatura (grana 600) per rimuovere i segni di utensile più evidenti se è richiesta una finitura lucida
- Incisione acida: Preferita alla sabbiatura a causa della tolleranza sulla variazione di spessore
- Stampa ceramica: Richiede mascheratura flessibile o applicazione manuale per forme organiche
- PVD: impegnativo a causa della variazione dimensionale; il bloccaggio deve tollerare ±5 mm
- Lucidatura a fuoco: Eccellente per ripristinare la chiarezza ottica sulle superfici formate
- Uniformità della acidatura: Le aree più spesse si incidono più lentamente; la tempistica del processo deve considerare lo spessore massimo
- Adesione del rivestimento: La contaminazione superficiale organica dovuta alla formatura manuale richiede una pre-pulizia aggressiva
- Consistenza del colore: Lo spessore variabile influisce sul colore apparente nei trattamenti traslucidi
Trattamento superficiale per paralume in vetro pressato
- Rimozione della linea di giunzione: Molatura/lucidatura della linea di giunzione dello stampo (linea in rilievo di 0,2-0,5 mm)
- Rimozione dei residui di distaccante per stampi: Lavaggio con solvente o pulizia con leggero alcalino
- Smistamento dimensionale: Raggruppamento per dimensione per un'elaborazione efficiente in lotti
- Ispezione superficiale: Sistemi di visione automatizzati per il rilevamento dei difetti
- Sabbiatura: Eccellente per una finitura opaca uniforme; lo spessore costante della parete garantisce un'erosione uniforme
- Stampa ceramica: Altamente efficiente con la serigrafia automatizzata; è possibile un registro preciso
- PVD: Substrato ideale; le dimensioni uniformi consentono un bloccaggio efficiente e uno spessore di rivestimento costante
- Stampa Digitale: Elevata ripetibilità per complessi design multicolore
- Replicazione della texture dello stampo: Qualsiasi difetto della superficie dello stampo si trasferisce sul prodotto finale; la manutenzione dello stampo è fondamentale
- Consistenza del lotto: Eccellente per il controllo di processo; SPC (Controllo Statistico di Processo) altamente efficace
- Efficienza ad alto volume: Le linee di trattamento automatizzate raggiungono una produttività di 500-2.000 pezzi/giorno
3.3 Strategie di trattamento ibrido
- Substrato: Soffiato a macchina per la coerenza dimensionale (±1,0 mm)
- Trattamento di base: Incisione ad acido sull'emisfero inferiore per una foschia del 90%
- Trattamento a gradiente: Zona di transizione di mordenzatura a spruzzo (opacità 30-60%)
- Trattamento superiore: Lucidatura a fuoco per una chiarezza del 98%
- Risultato: Pezzo unico con tre zone ottiche distinte, impossibile con un trattamento uniforme
Sezione 4: Trattamento superficiale personalizzato per paralumi in vetro — Funzionalità avanzate
4.1 Sistemi di rivestimento multistrato
| Strato | Funzione | Materiale | Spessore | Processo |
|---|---|---|---|---|
| Primer/Adesione | Promozione dell'adesione | Agente accoppiante silanico | 50-100nm | Immersione o spruzzo |
| Funzionale | Proprietà primaria | Varia a seconda dell'applicazione | 100nm-10μm | PVD, CVD, sol-gel |
| Protettivo | Resistenza all'usura/chimica | SiO₂, DLC | 50-200nm | PVD, CVD al plasma |
| Strato di finitura | Idrofobico/oleofobico | Fluoropolimero | 10-30nm | Vapore o soluzione |
- Substrato: Vetro borosilicato, lucidato a fuoco
- Strato 1: Rivestimento di base in SiO₂ (promozione dell'adesione, 50nm)
- Strato 2: Strato ad alto indice in TiO₂ (spessore ottico λ/4, 60nm a 550nm)
- Strato 3: Struttura a basso indice in SiO₂ (λ/4, 90nm @ 550nm)
- Strato 4: Strato ad alto indice in TiO₂ (λ/4, 60nm)
- Strato 5: Strato a basso indice in SiO₂ (λ/4, 90nm)
- Strato protettivo: Nanostrato oleofobico (15nm)
4.2 Rivestimenti Intelligenti e Reattivi
- Principio: Gli strati di ossido di tungsteno (WO₃) modificano la densità ottica con la tensione applicata
- Applicazione: Illuminazione per la privacy, atmosfera regolabile, gestione energetica
- Tempo di Transizione: 2-5 minuti per l'intera gamma
- Cicli: >50.000 cicli di commutazione
- Integrazione: Richiede elettrodi conduttivi trasparenti (ITO, FTO) ed elettronica di controllo
- Principio: Transizione di fase del biossido di vanadio (VO₂) a 68°C
- Applicazione: Controllo automatico dell'apporto solare nell'illuminazione architetturale
- Limitazione: Opzioni di colore limitate, effetti di isteresi
- Principio: Microcristalli di alogenuro d'argento che si scuriscono sotto esposizione ai raggi UV
- Applicazione: Controllo adattivo dell'abbagliamento, illuminazione per esterni
- Tempo di risposta: 30 secondi per scurirsi, 2-5 minuti per schiarirsi
4.3 Sostenibilità nel trattamento superficiale
| Processo tradizionale | Alternativa sostenibile | Vantaggio | Stato |
|---|---|---|---|
| Incisione con acido fluoridrico | Paste di bifluoruro d'ammonio | Tossicità ridotta, trattamento dei rifiuti più semplice | Commerciale |
| Pulizia con solventi organici | Alcalino acquoso + acqua deionizzata | Eliminazione dei VOC, minori costi di smaltimento | Commerciale |
| PVD Cromo Esavalente | Cromo trivalente, TiN | Elimina il processo cancerogeno | Commerciale |
| Polimerizzazione termica (600°C+) | Rivestimenti organici polimerizzati UV | Riduzione energetica dell'80% | Emergente |
| Rivestimenti di silice vergine | SiO₂ derivato da vetro riciclato | Flusso di materiale circolare | R&S |
- ISO 14001: Sistemi di gestione ambientale
- RoHS/REACH: Restrizioni sulle sostanze chimiche
- Dalla culla alla culla: Salute dei materiali e riciclabilità
- B Corp: Prestazioni sociali e ambientali
Sezione 5: Casi studio dei clienti — Implementazione del trattamento superficiale
Caso studio 1: Catena di ospitalità di lusso — Programma di sospensioni in vetro inciso con gradiente personalizzato
- Substrato: Globo in borosilicato soffiate a mano di 300 mm di diametro, spessore della parete di 3,0-4,5 mm
- Sfida del trattamento: La variazione dello spessore della parete (±25%) rischiava di causare una profondità di incisione irregolare
- Innovazione: Sistema di incisione a spruzzo controllato da computer con compensazione dello spessore in tempo reale
- Processo:
- Mappatura laser dello spessore di ciascun pezzo (120 punti)
- Percorso di spruzzatura generato da algoritmo con tempo di permanenza variabile
- Applicazione robotica a spruzzo multiasse (mordanza a base di HF, concentrazione al 15%)
- Ciclo automatizzato di risciacquo e neutralizzazione
- Consistenza del gradiente: Δhaze <5% a altezze equivalenti lungo il lotto
- Intervallo di profondità dell'incisione: 8-25μm (compensato per la variazione di spessore)
- Tasso di produzione: 45 pezzi/giorno (vs. 12 pezzi/giorno del processo manuale)
- Tasso di diftosità: 3,2% (vs. 18% del processo manuale)
- Costo unitario: €127 (vs. €185 quotato per il processo completamente manuale)
- Valore totale del progetto: $304,800
- Mantenimento delle specifiche: 94% tra le proprietà del marchio
- Differenziazione del marchio: Presentato su Hospitality Design Magazine, aumento delle richieste di prenotazione attribuito all“”illuminazione degna di Instagram"
Caso Studio 2: Complesso per Uffici Commerciali — Specifiche per Plafoniere da Incasso in Vetro Stampato Antiriflesso
- Substrato: Vetro sodico-calcico stampato di 180 mm di diametro, spessore uniforme di 2,5 mm
- Forma Base: Superficie interna prismatica (integrata nello stampo) per la diffusione iniziale
- Trattamento Superficiale: Micro-incisione chimica (profondità di 4 μm, Ra di 2 μm) che crea una rugosità superficiale controllata
- Prestazioni Ottiche:
- Trasmissione Totale: 87%
- Componente Diffusa: 82% (94% del totale)
- Fattore di Opacità (Haze): 96%
- Valutazione UGR: 14,2 (supera il requisito <16)
- Stampaggio: Pressa automatica a 4 cavità, 1.600 pezzi/giorno
- Ricottura: Forno di ricottura continuo, scarico delle tensioni verificato tramite polariscopio
- Pre-pulizia: Lavaggio alcalino, risciacquo con acqua deイオンizzata, asciugatura ad aria forzata
- Micro-incisione: Immersione in bagno di HF controllato (12%
- Trattamento successivo: Neutralizzazione, risciacquo in cascata, asciugatura a lama d'aria
- Controllo qualità: Misurazione dell'opalescenza al 100% tramite sfera integratrice, AQL visivo 0,65
- Costo unitario: € 14,50 (trattato) vs. € 8,20 (non trattato) = 77% di sovrapprezzo
- Valore totale del contratto: $123,250
- Impatto energetico: Ha consentito l'uso di LED da 18W (rispetto alla specifica di 22W) ottenendo un illuminamento equivalente per il compito visivo
- Risparmio energetico annuo: € 47.000 sull'intero portafoglio (VAN a 10 anni: € 312.000)
- Contributo LEED: Supporto ai crediti per la luce naturale e la qualità delle viste
Caso Studio 3: Ristrutturazione di un museo — Paralume in vetro personalizzato ad altissima riduzione della riflessione
- Substrato: Vetro borosilicato soffiato a mano e pressato (a seconda della forma)
- Sistema di rivestimento: Stack antiriflesso magnetron sputtering a 5 strati + strato protettivo antistatico
- Obiettivi di prestazione:
- Riflettanza: <0,31% per superficie (450-650 nm)
- Trasmittanza: >99,21%
- Variazione cromatica: ΔE <0,5 (rispetto al vetro non rivestito)
- Resistenza all'abrasione: >1000 cicli (test della gomma, ASTM D2486)
- Fase 1 (Mesi 1-2): Qualificazione del substrato: testate 4 composizioni di vetro per la compatibilità con il rivestimento
- Fase 2 (Mesi 3-4): Progettazione del rivestimento: modellazione ottica (software Essential Macleod), ottimizzazione dei parametri di deposizione
- Fase 3 (Mese 5): Produzione di prototipi: 15 pezzi campione, test di invecchiamento accelerato
- Fase 4 (Mese 6): Industrializzazione: progettazione di attrezzature per 120 forme uniche, protocollo di lavorazione in lotti
- Pezzi soffiati a mano (45 unità): Attrezzaggio individuale nella camera PVD, tempo di ciclo di 2 ore
- Pezzi stampati (75 unità): Attrezzaggio in lotti (6 pezzi/ciclo), tempo di ciclo di 45 minuti
- Verifica della qualità: Spettrofotometria (PerkinElmer Lambda 950), ispezione al 100%
- Costo di sviluppo: 78.000 € (assorbito dal produttore come investimento in capacità)
- Valore di produzione: 340.000 € (2.833 € in media per pezzo)
- Impatto curatoriale: Punteggi di visibilità dei manufatti migliorati del 23% (indagine sui visitatori)
- Copertura mediatica: Presentato su Museum Lighting Quarterly, ha generato 4 ulteriori richieste da parte di musei
Sezione 6: Protocolli di controllo qualità e test
6.1 Metodi di ispezione del trattamento superficiale
| Metodo di prova | Norma | Scopo | Attrezzatura |
|---|---|---|---|
| Ispezione visiva | ISO 9022 | Rilevamento dei difetti (graffi, bolle, inclusioni) | Cabina luce, 1000-2000 lux |
| Misurazione dell'opacità | ASTM D1003 | Quantificazione della diffusione | Spettrofotometro a sfera integratrice |
| Misurazione della brillantezza | ASTM D523 | Quantificazione della brillantezza superficiale | Brillanzimetro a 60°/85° |
| Profilometria | ISO 4287 | Rugosità superficiale (Ra, Rz) | Profilometro a contatto o ottico |
| Test di adesione | ASTM D3359 | Resistenza dell'adesione del rivestimento | Test di quadratura con nastro adesivo |
| Test di durezza | ASTM D3363 | Durezza a matita | Set di matite 6B-9H |
| Resistenza all'abrasione | ASTM D2486 | Durata all'usura | Abrasimetro Taber o abrasimetro lineare |
| Nebbia salina | ASTM B117 | Resistenza alla corrosione | Camera di nebbia salina neutra |
| Esposizione ai raggi UV | ASTM G154 | Simulazione degli agenti atmosferici | Tester di invecchiamento accelerato QUV |
| Ciclo termico | IEC 60068-2-14 | Stabilità termica del rivestimento | Da -40°C a +85°C, 100 cicli |
6.2 Controllo di processo per la coerenza
- Carte di controllo: Carte X-bar e R per foschia, spessore, coordinate cromatiche
- Analisi Cp/Cpk: Indici di capacità di processo >1,33 per parametri critici
- DOE (Progettazione degli Esperimenti): Ottimizzazione delle interazioni tra tempo di attacco, concentrazione e temperatura
- FMEA (Analisi degli Effetti e dei Modi di Guasto): Prioritizzazione del rischio per i processi di trattamento
Sezione 7: FAQ — Trattamento superficiale e rivestimento dei paralumi in vetro
D1: qual è il trattamento superficiale più durevole per i paralumi in vetro commerciali ad alto traffico?
D2: in che modo la variazione dello spessore delle pareti nel vetro soffiate a mano influisce sull'uniformità della fossetta/incisione?
D3: i paralumi in vetro trattati superficialmente possono essere riparati o rilucidati se danneggiati?
- Trattamenti meccanici (sabbiatura, molatura): Generalmente irreversibili; le aree danneggiate a volte possono essere sfumate tramite un ritocco localizzato, ma è difficile ottenere una corrispondenza perfetta
- Mordenzatura chimica: Non può essere “reversibile” per tornare lucida; le aree opache danneggiate possono essere nuovamente mordenzate per uniformarle, sebbene le linee di demarcazione possano essere visibili
- Fritta ceramica: Le aree scheggiate possono essere ritoccate con smalto abbinato e ricotte (550-620°C), sebbene la corrispondenza dei colori richieda un tecnico qualificato
- Rivestimenti PVD: Non possono essere riparati in loco; i pezzi danneggiati richiedono un nuovo rivestimento in camera a vuoto
- Nanorivestimenti (idrofobici): Possono essere riapplicati tramite prodotti spray di grado consumer, sebbene sia preferibile un'applicazione professionale
D4: Qual è la differenza nei tempi di consegna tra trattamenti superficiali standard e personalizzati?
| Tipo di trattamento | Sviluppo campione | Tempo di consegna della produzione | Ordine minimo |
|---|---|---|---|
| Mordenzatura acida standard | 3-5 giorni | 1-2 settimane | 50 pezzi |
| Sabbiatura standard | 2-3 giorni | 1 settimana | 50 pezzi |
| Serigrafia ceramica | 1-2 settimane (creazione telaio) | 2-3 settimane | 100 pezzi |
| Stampa digitale ceramica | 3-5 giorni | 2-3 settimane | 50 pezzi |
| Rivestimento PVD (colori standard) | 1 settimana | 2-3 settimane | 100 pezzi |
| Abbinamento colore PVD personalizzato | 3-4 settimane | 3-4 settimane | 200 pezzi |
| Rivestimento ottico multistrato | 4-6 settimane | 4-6 settimane | 50 pezzi |
| Rivestimento intelligente/reattivo | 8-12 settimane | 6-8 settimane | 500 pezzi |
D5: Come posso specificare il trattamento superficiale per le applicazioni di paralumi in vetro per esterni?
- Substrato: Vetro temperato o indurito termicamente (resistenza agli urti 4-5 volte superiore)
- Durabilità del trattamento: Solo fritta ceramica o PVD (i rivestimenti organici si degradano entro 1-2 anni)
- Stabilità ai raggi UV: I pigmenti devono essere inorganici (ossidi di cobalto, cromo, ferro); nessun colorante organico
- Shock termico: Specificare una resistenza a ΔT >100°C (preferito il borosilicato temperato)
- Grado di protezione IP: Minimo IP44 (spruzzi d'acqua); IP65+ per posizioni esposte
- Base: Vetro sodico-calcico temperato o borosilicato
- Decorazione: Fritta ceramica (cotta a 600°C) o rivestimento in PVD
- Protezione: Smalto ceramico trasparente o strato protettivo in PVD di SiO₂
- Superficie: Nano-rivestimento idrofobico (riduce le macchie d'acqua, estende gli intervalli di pulizia)
D6: Qual è il sovrapprezzo per i trattamenti superficiali avanzati rispetto al vetro non trattato?
| Livello di trattamento | Sovrapprezzo (vs. non trattato) | Proposta di valore |
|---|---|---|
| Pulizia/Lucidatura di base | Valore di riferimento | Chiarezza ottica standard |
| Incisione all'acido (Standard) | +25-40% | Diffusione, resistenza alle impronte digitali |
| Sabbiatura (Standard) | +20-35% | Diffusione, consistenza |
| Stampa ceramica (1-2 colori) | +40-60% | Brandizzazione, decorazione, durata |
| Stampa ceramica (Full color, complessa) | +80-120% | Qualità fotografica, design personalizzato |
| PVD (Metallizzato standard) | +60-100% | Estetica premium, resistenza all'usura |
| PVD (Colore personalizzato abbinato) | +100-150% | Finitura specifica del marchio, esclusività |
| Ottico multistrato (AR) | +150-300% | Trasmissione massima, qualità da museo |
| Rivestimento intelligente/reattivo | +300-500% | Funzionalità adattiva, tecnologia premium |
D7: Lo stesso trattamento superficiale può essere applicato sia al vetro soffiate a mano che a quello stampato?
- Incisione all'acido (con compensazione dello spessore per il vetro soffiate a mano)
- Stampa a fritta ceramica (richiede attrezzature flessibili per il vetro soffiate a mano)
- Colori PVD di base (per accogliere la variazione dimensionale)
- Nano-rivestimenti idrofobici
- Sabbiatura di precisione con mascheratura stretta
- Serigrafia automatizzata con registrazione esatta
- Rivestimenti ottici multistrato che richiedono un substrato uniforme
- Trattamenti a gradiente che richiedono uno spessore prevedibile
- Lucidatura a fuoco (ripristino della chiarezza ottica sulle superfici formate)
- Doratura applicata a mano o pittura a smalto
- Motivi di incisione organici e irregolari che accolgono variazioni di spessore
- Tecniche di superficie artigianali (conservazione dei segni degli utensili, lucidatura selettiva)
D8: Quali normative ambientali influenzano i processi di trattamento superficiale dei paralumi in vetro?
- REACH (CE 1907/2006): Restringe le SVHC (Sostanze estremamente problematiche), inclusi alcuni precursori PVD e sottoprodotti di incisione
- Direttiva RoHS (2011/65/UE): Limita piombo, cadmio e mercurio nei rivestimenti (richiesta la riformulazione della fritta ceramica)
- Ecodesign UE: Richiede riparabilità e riciclabilità, influenzando la selezione del rivestimento per lo smontaggio
- Direttiva sulle emissioni industriali (2010/75/UE): Controlla le emissioni di HF dalle operazioni di incisione
- EPA NESHAP: Standard di emissione nazionali per gli inquinanti atmosferici pericolosi (cromo esavalente nel PVD)
- OSHA PEL: Limiti di esposizione consentiti per l'HF (3 ppm TWA)
- Proposta 65 della California: Requisiti di avvertenza per piombo/cadmio nelle decorazioni ceramiche
- ISO 14001: Sistemi di gestione ambientale (volontari ma attesi dal mercato)
- Certificazione Cradle to Cradle: Valutazione della salute dei materiali e della riciclabilità
- PVD al cromo trivalente (in sostituzione del esavalente)
- Incisione con bifluoruro di ammonio (riduzione dell'uso di HF)
- Fritte ceramiche senza piombo (fondenti a base di bario/zinco)
- Pulizia a base d'acqua (in sostituzione dello sgrassaggio con solventi)
Q9: In che modo i trattamenti superficiali influiscono sulle prestazioni termiche dei paralumi in vetro?
- Rivestimenti PVD metallici: L'alta emissività (ε >0,8) migliora la dissipazione del calore radiante dalle sorgenti LED
- Rivestimenti ceramici: Emissività moderata (ε 0,6-0,8), impatto termico generalmente neutro
- Rivestimenti organici/nanometrici: La bassa emissività (ε <0,3) può trattenere il calore; richiede una regolazione della progettazione termica
- Rivestimenti idrofobici: Leggera riduzione del coefficiente di convezione (2-5%) dovuta a una superficie più liscia
- Superfici textured (incise/sabbiate): Aumentano l'area superficiale, migliorando potenzialmente la convezione del 5-10%
- LED ad alta potenza (>15W): Rivestimenti in PVD metallici o scuri sulle superfici interne migliorano la diffusione del calore
- Apparecchi di illuminazione chiusi: Evitare rivestimenti a bassa emissività che trattengono il calore; specificare design ventilati
- Ciclo termico: Coefficienti di espansione disassati tra rivestimento e substrato causano delaminazione; specificare sistemi con CTE compatibile
Q10: Quali tecnologie emergenti di trattamento superficiale dovrebbero monitorare i produttori di illuminazione?
- Deposizione a strati atomici (ALD): Rivestimento di precisione sub-nanometrica che consente strati funzionali ultra-sottili (antiriflesso, conduttivi) con una conformabilità perfetta su forme complesse. Attualmente in fase di R&S per grandi vetri; commercializzazione prevista nel 2027-2028.
- Deposizione chimica da vapore potenziata al plasma (PECVD): Deposizione a temperatura più bassa (200-400°C contro 600°C+ per il CVD convenzionale) che consente il rivestimento di composizioni di vetro sensibili al calore. Commerciale per piccole ottiche; scalabilità alle dimensioni dei paralumi entro il 2026.
- Nano-rivestimenti auto-riparanti: Rivestimenti a base di microcapsule che rilasciano agenti riparatori in caso di graffi. Timeline di sviluppo di 3-5 anni per applicazioni di illuminazione.
- Strutture superficiali biomimetiche: Strutture antiriflesso a occhio di falena (pilastri sub-lunghezza d'onda) create tramite litografia a nano-impronta, che raggiungono una riflettenza <0,1% senza la complessità del multistrato. Produzione pilota 2025-2026.
- Rivestimenti trasparenti conduttivi: Rivestimenti in nanofili d'argento o grafene che consentono controllo tattile/gestuale integrato, commutazione elettrocromica o riscaldamento incorporato per l'appannamento. In fase di emergenza nel settore automobilistico; crossover per l'illuminazione previsto per il 2026-2027.
Sezione 8: Ottimizzazione — Strategia di contenuto per gli argomenti di trattamento superficiale
8.1 Architettura delle parole chiave
- “trattamento superficiale paralume in vetro”
- “rivestimento paralume in vetro personalizzato”
- “rifinitura paralume in vetro soffiate a mano”
- “trattamento paralume in vetro pressato”
- “produttore di trattamento superficiale per lampade in vetro”
- “acquaforte acido vs sabbiatura paralume in vetro”
- “durabilità dell'illuminazione in vetro con rivestimento PVD”
- “processo di paralume in vetro con stampa a frit ceramico”
- “illuminazione museale con rivestimento antiriflesso”
- “sospensione in vetro con nanorivestimento idrofobico”
- “trattamento superficiale del vetro prestazioni ottiche foschia”
- “impatto termico del rivestimento del paralume in vetro a LED”
- “finitura sostenibile del vetro conformità REACH”
- “progettazione di pile di rivestimento ottico multistrato”
8.2 Ottimizzazione dei Motori Generativi
- “L'acquaforte è un trattamento superficiale chimico che utilizza acido fluoridrico per creare superfici in vetro opache e diffuse…”
- “La deposizione fisica da fase vapore (PVD) è un processo di rivestimento sottovuoto che deposita sottili pellicole metalliche o ceramiche…”
- Tabelle che confrontano i risultati del trattamento del vetro soffiate a mano rispetto a quello pressato
- Matrici costi-benefici per la selezione del trattamento
- Intervalli di specifica delle prestazioni
- Fasi di processo numerate con parametri di tempo/temperatura
- Punti di controllo della qualità con criteri misurabili
- Guide alla risoluzione dei problemi con relazioni causa-effetto
- “I rivestimenti PVD raggiungono una durezza >1000 HV”
- “La molsatura acida crea una rugosità superficiale di 2-50 μm”
- “Il frit ceramico cotto a 580-620 °C raggiunge un'adesione >20 MPa”
8.3 Miglioramento dei Segnali EEAT
Conclusione: Padroneggiare il Trattamento Superficiale per un Vantaggio Competitivo
Glossario Tecnico
Domande frequenti
Yancheng Jingxin Glassware Co., Ltd. è un produttore professionale di vetro fondata nel 1999. Gestiamo una nostra base produttiva e un’area uffici di oltre 4.500 m² (circa 48.430 piedi quadrati), integrando progettazione, produzione, controllo qualità e servizi di esportazione.
Produciamo una vasta gamma di paralumi in vetro personalizzati inclusi paralumi in vetro soffiato, paralumi in vetro pressato a macchina, paralumi in vetro borosilicato, paralumi in vetro centrifugato ecc. Le nostre capacità coprono la produzione OEM e ODM per varie applicazioni e industrie.
Sì, offriamo servizi completi di personalizzazione OEM e ODM inclusi:
- Progettazione e ingegnerizzazione personalizzata del prodotto
- Sviluppo interno di stampi
- Stampa del logo e branding
- Trattamenti superficiali e finiture
- Soluzioni di imballaggio personalizzate
Sì, il nostro team di progettazione può sviluppare articoli in vetro personalizzati partendo dal tuo concept. Forniamo servizi di design professionale basati sulle tue idee, campioni di riferimento o requisiti funzionali—non sono necessari disegni tecnici per iniziare.
Il nostro processo garantisce la qualità prima della produzione di massa
Conferma del design con il cliente
Sviluppo interno degli stampi presso la nostra struttura
Produzione di campioni per l'approvazione
Test e feedback del cliente
Produzione di massa solo dopo l'approvazione finale del campione
Offriamo imballaggi personalizzati completi per spedizioni internazionali sicure:
- Materiali protettivi per l’imballaggio interno
- Cartoni in cartone ondulato di qualità export
- Scatole colorate personalizzate e confezioni per la vendita al dettaglio
- Stampa di etichette e branding
- Imballaggi progettati secondo gli standard internazionali di spedizione
- Ispezione in ogni fase della produzione
- Procedure scientifiche di controllo qualità
- Ispezione pre-spedizione di ogni lotto
- Conformità agli standard internazionali di esportazione
- Sistemi di gestione della qualità certificati
Operiamo più linee di produzione con personale esperto, consentendo una produzione di massa stabile per ordini di tutte le dimensioni. Il nostro stabilimento garantisce qualità costante e consegne puntuali e affidabili sia per piccoli lotti che per ordini di grande volume.
I tempi di consegna variano in base alla complessità e alla quantità:
- Catalogo/personalizzazione luce: 25–30 giorni per ordini fino a 1.000 pezzi
- Ordini da 1.000 a 5.000 pezzi: 35–45 giorni
- OEM completamente personalizzato con nuovi stampi: 45–65 giorni; il tempo finale viene confermato dal progetto
Esportiamo in oltre 120 paesi e regioni in tutto il mondo, inclusi:
- Italia
- Europa (Italia, Germania, Francia, ecc.)
- Mercati Asia-Pacifico
- Medio Oriente
- Africa
- Oceania (Australia, Nuova Zelanda)
Manteniamo una rete di distribuzione globale completa.