Um fornecedor demonstra a usinagem repetível de cúpulas de vidro com registros que conectam o bloco de vidro, a configuração de usinagem e o método de inspeção aos resultados coletados em uma corrida representativa. Um furo limpo ou uma borda polida estabelece o resultado de uma amostra. A aprovação de produção também precisa de evidências de repetibilidade de configuração, controle da condição das ferramentas, medição consistente e uma resposta quando o processo muda.
A usinagem pós-conformação inclui operações como perfuração de uma abertura, corte de uma boca conformada e criação de um chanfro controlado. Este guia ajuda engenheiros de OEMs de iluminação e equipes de compras a julgar o processo proposto. Ele se concentra nas evidências por trás da produção repetida, em vez de prescrever uma receita de perfuração universal.
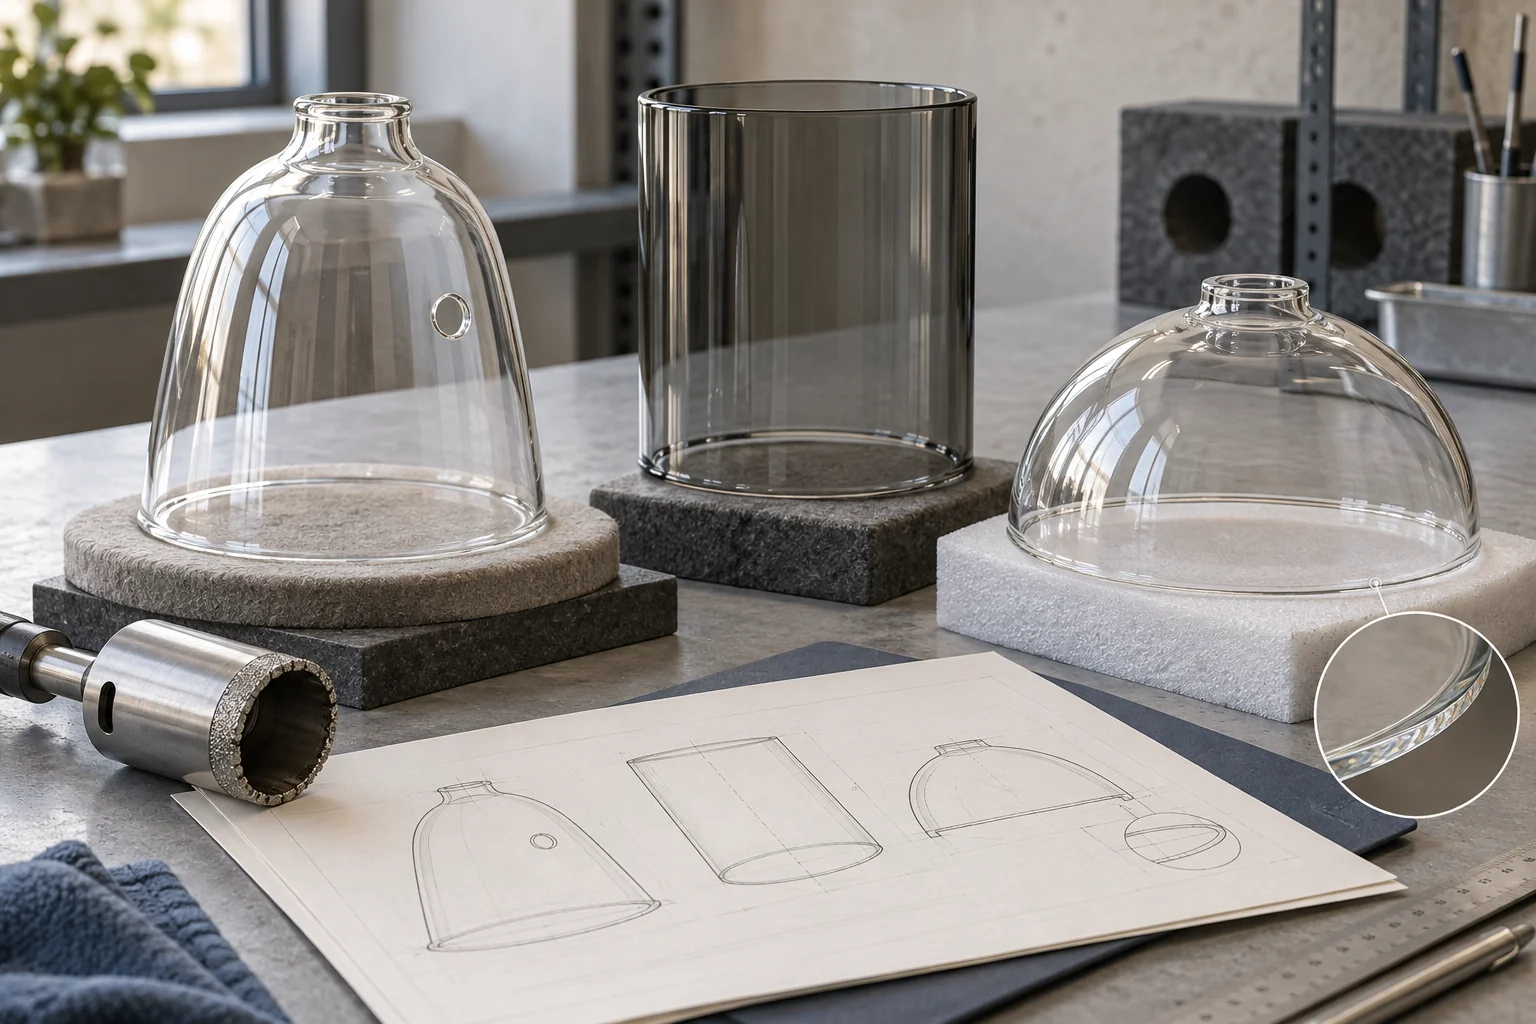
Todas as ilustrações são conceitos de engenharia originais gerados por IA. Elas não são fotografias de equipamentos da JX, projetos de dispositivos qualificados, resultados de inspeção ou lotes de produção entregues.
Peça uma cadeia de evidências, não uma coleção de amostras atraentes
Uma amostra sem seu histórico de configuração é difícil de repetir. Os dados de inspeção também precisam de identidades de espécimes para que um revisor possa verificar o que foi realmente medido. Peça ao fornecedor para conectar os seguintes registros antes de discutir a liberação para produção:
- Identidade da entrada: o bloco de vidro, o material e o estado de tratamento, a origem da conformação e a revisão relevante.
- Identidade da operação: a rota real de perfuração, corte ou chanfro, incluindo qualquer etapa subcontractada.
- Identidade da configuração: a máquina ou estação, o dispositivo, a ferramenta e a revisão de configuração aprovada.
- Resultados observados: medições e observações de defeitos vinculadas a amostras individuais ou a grupos claramente definidos.
- Histórico da corrida: ordem de produção, interrupções, trocas de ferramentas, ajustes e peças rejeitadas ou retrabalhadas.
- Decisão de liberação: as condições de aceitação acordadas, limitações em aberto e a pessoa responsável pela disposição.
Este é um quadro de compra sugerido, não uma exigência de certificação. A quantidade de evidências deve refletir a função da peça, o tamanho do pedido e as consequências de falhas. Um lote de desenvolvimento pode suportar uma liberação limitada enquanto o desempenho de longo prazo permanece não comprovado.
Identifique a peça vazia e a operação antes de avaliar os resultados
Duas tonalidades visualmente semelhantes podem entrar na usinagem com distribuições de parede, condições de superfície ou históricos de tratamento diferentes. Registre qual entrada foi usada no teste. Se o próximo envio usar uma fonte ou revisão de peça vazia diferente, o resultado original pode não representar esse envio.
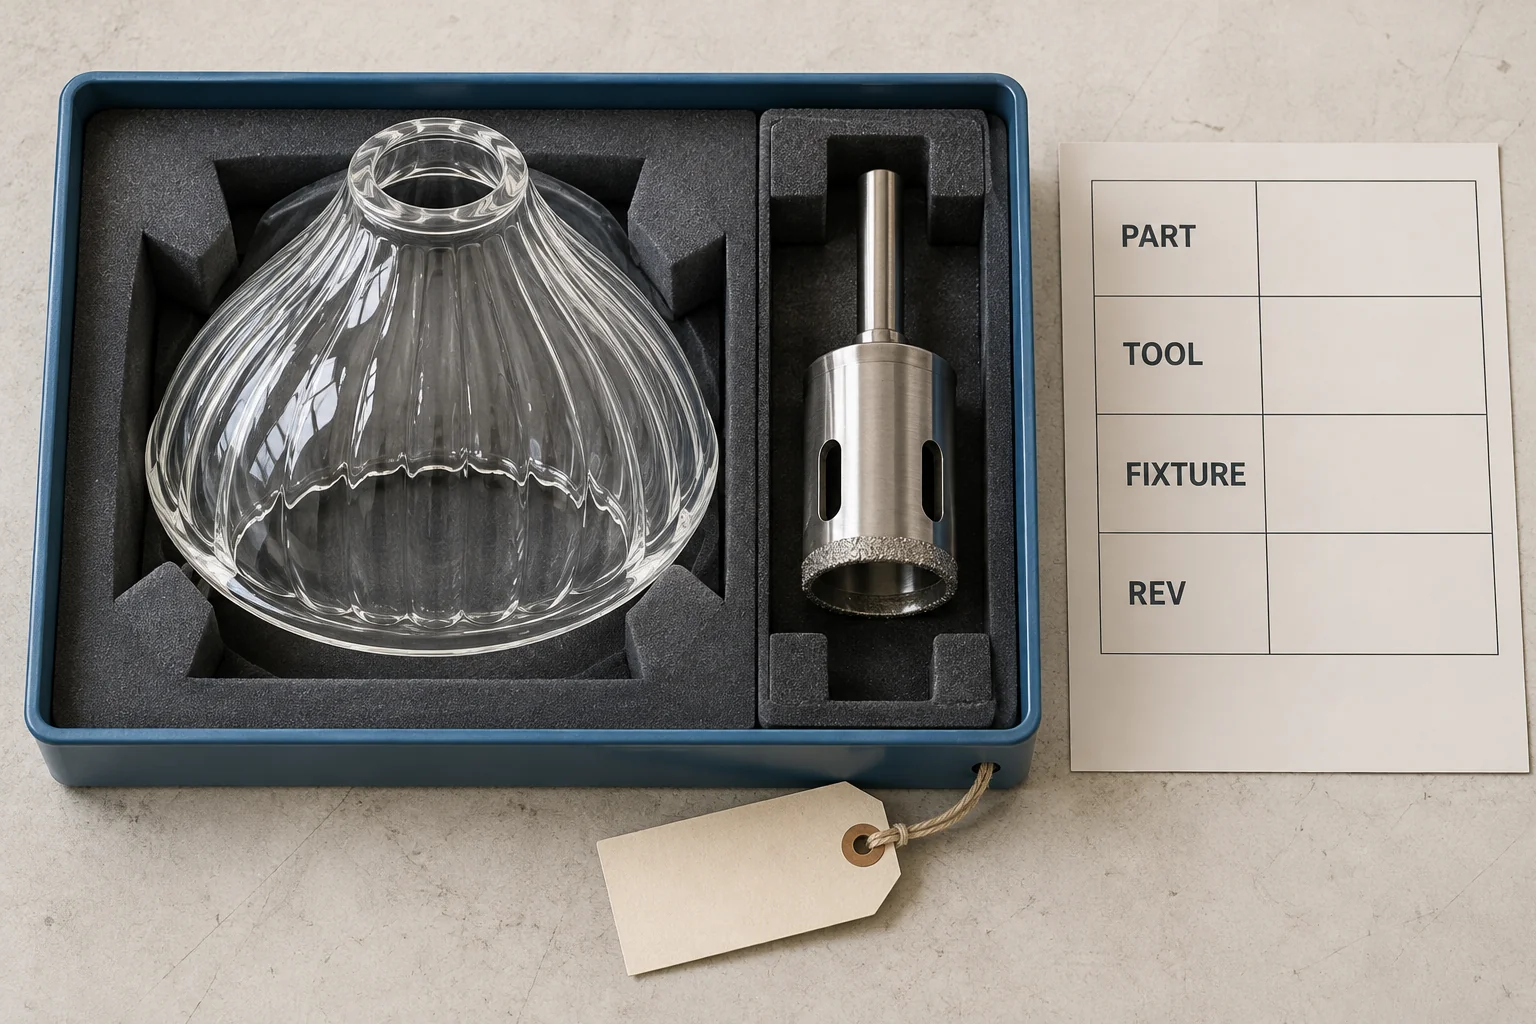
Mantenha o lote de conformação ou outra referência de rastreabilidade acordada ao lado do viajante de usinagem. Identifique a condição de entrada de cada operação e a condição na qual a peça é medida. Limpeza, revestimento ou processamento posterior podem alterar o que é visível ou acessível durante a inspeção.
A mais cedo guia de especificação de furos e recortes aborda a abertura finalizada e seus requisitos de montagem. Use essa especificação como entrada aqui. A questão para este artigo é se a rota de produção proposta pode entregá-la repetidamente.
Não qualifique uma operação em vidro desconhecido. O fabricante deve primeiro confirmar que o material declarado e o estado de tratamento são compatíveis com a usinagem proposta e operações subsequentes.
Revise como o dispositivo de fixação repetirá seu suporte e localização
Uma fotografia do dispositivo de fixação mostra uma disposição física; ela não estabelece que cada peça vazia se encaixará da mesma forma. Para uma sombra formada oca, peça ao fornecedor para mostrar as superfícies de localização, regiões de suporte, método de restrição e acesso necessário para carregamento e usinagem.
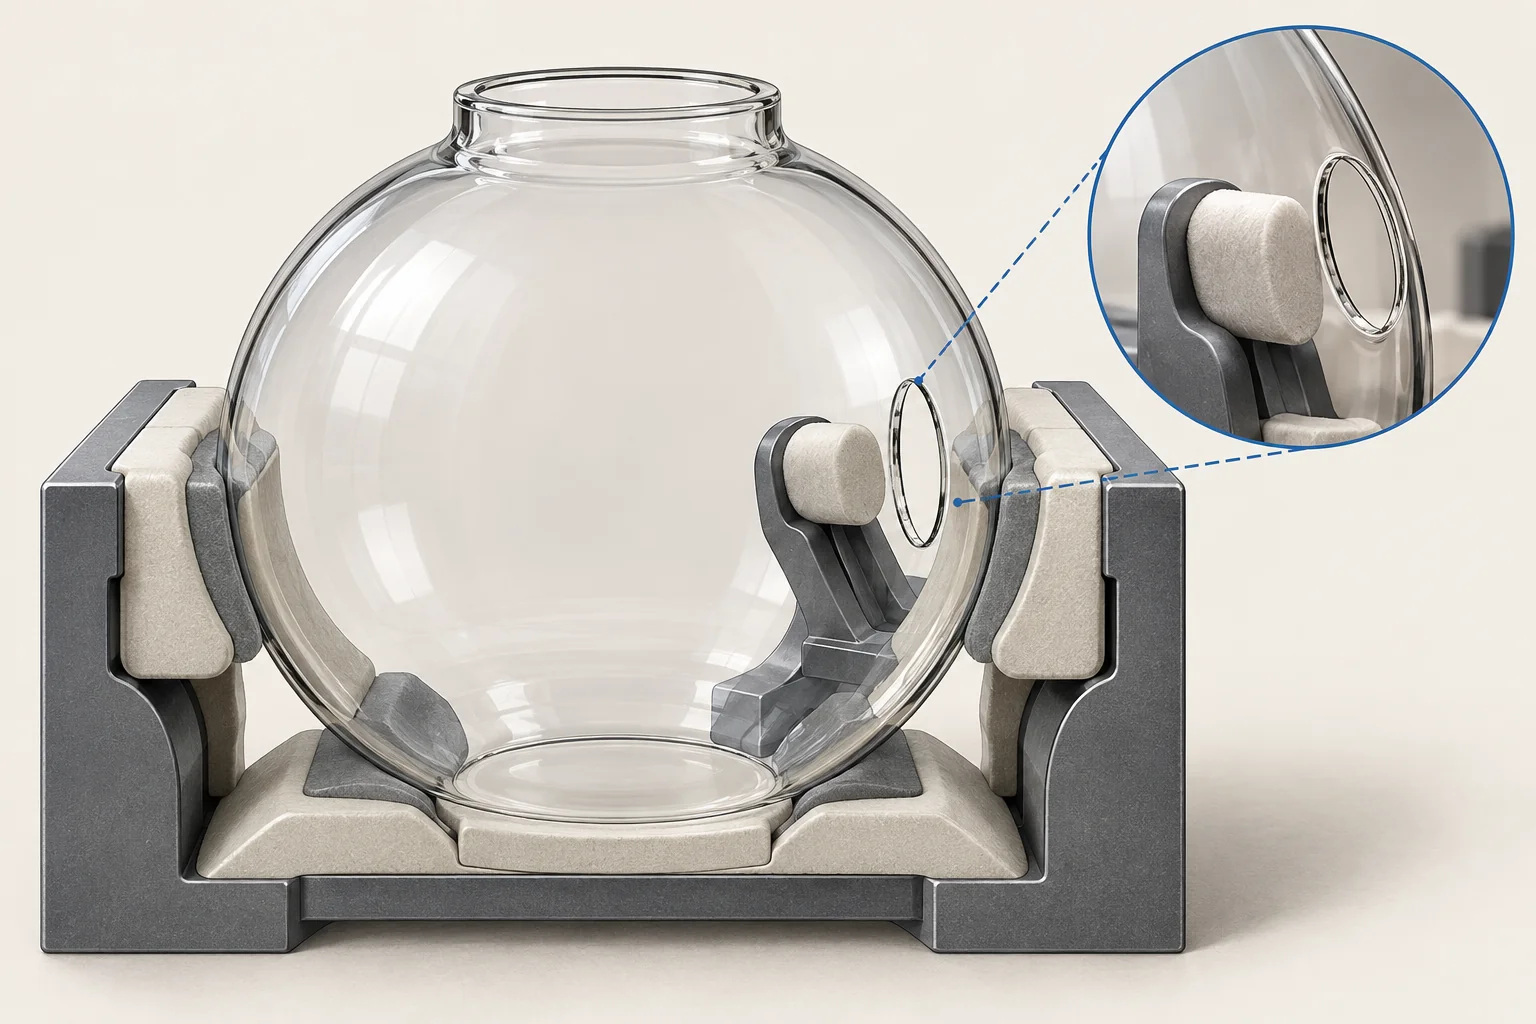
A revisão deve distinguir contato que localiza a peça de contato que suporta cargas de usinagem. Pergunte como a configuração acomoda a variação acordada nas peças vazias de entrada, como o assento é verificado e o que acontece se uma peça não se encaixar normalmente. Adicionar força até que uma peça relutante se encaixe não é um ajuste baseado em evidências.
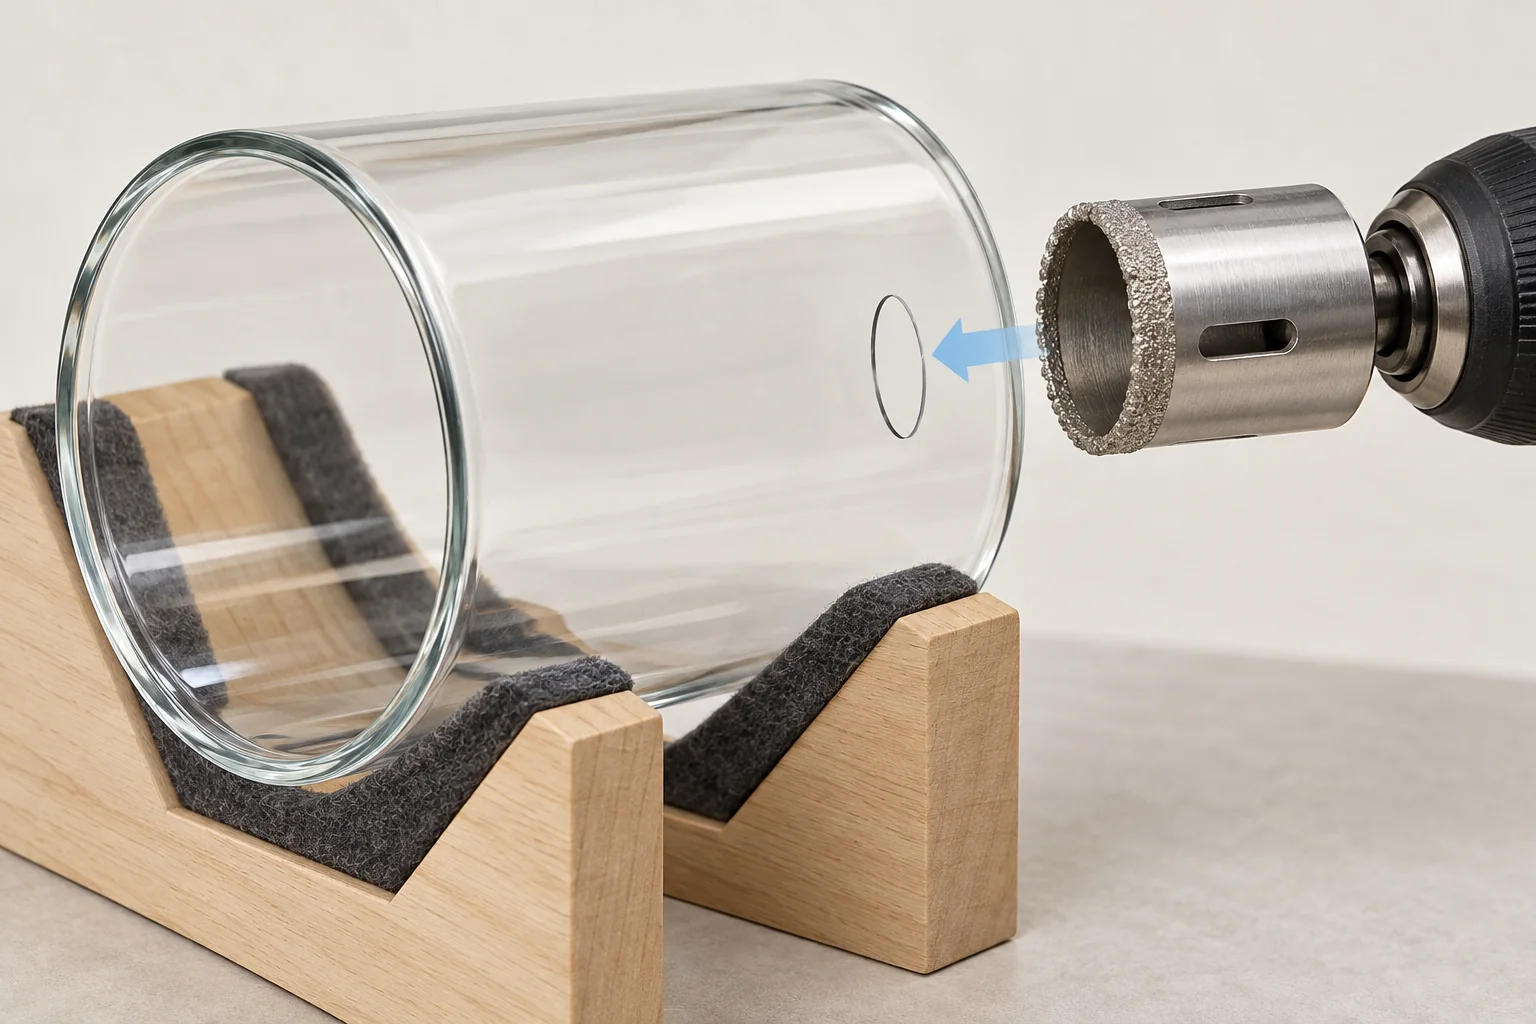
O acesso merece uma verificação separada. Uma ferramenta pode alcançar a superfície externa enquanto o suporte de backup planejado, bico de refrigeração ou vista de inspeção permanecem inacessíveis. Solicite um esboço de configuração ou demonstração gravada que mostre o acesso relevante sob as condições propostas.
Para repetibilidade da configuração, peça ao fornecedor que descreva como uma pessoa qualificada remove e recarrega as peças, restaura a configuração após uma interrupção e identifica a revisão correta do dispositivo de fixação. O teste deve incluir as mudanças de configuração que o plano de produção realmente espera.
Dê registros de controle separados para perfuração, corte e chanframento
Essas operações podem compartilhar um viajante enquanto ainda precisam de controles e pontos de inspeção diferentes. Uma única entrada chamada “usinagem de vidro” oculta onde uma característica foi criada, alterada ou danificada. Registre o estado antes e depois de cada operação relevante.
Perfuração: conecte a condição de avanço ao setup
Para uma abertura perfurada, mantenha a identidade da ferramenta proposta, verificações de montagem, arranjo de suporte e método de controle de entrada/saída. Guarde fotografias de ambas as faces vinculadas às amostras reais, em vez de mostrar apenas o lado mais atraente.
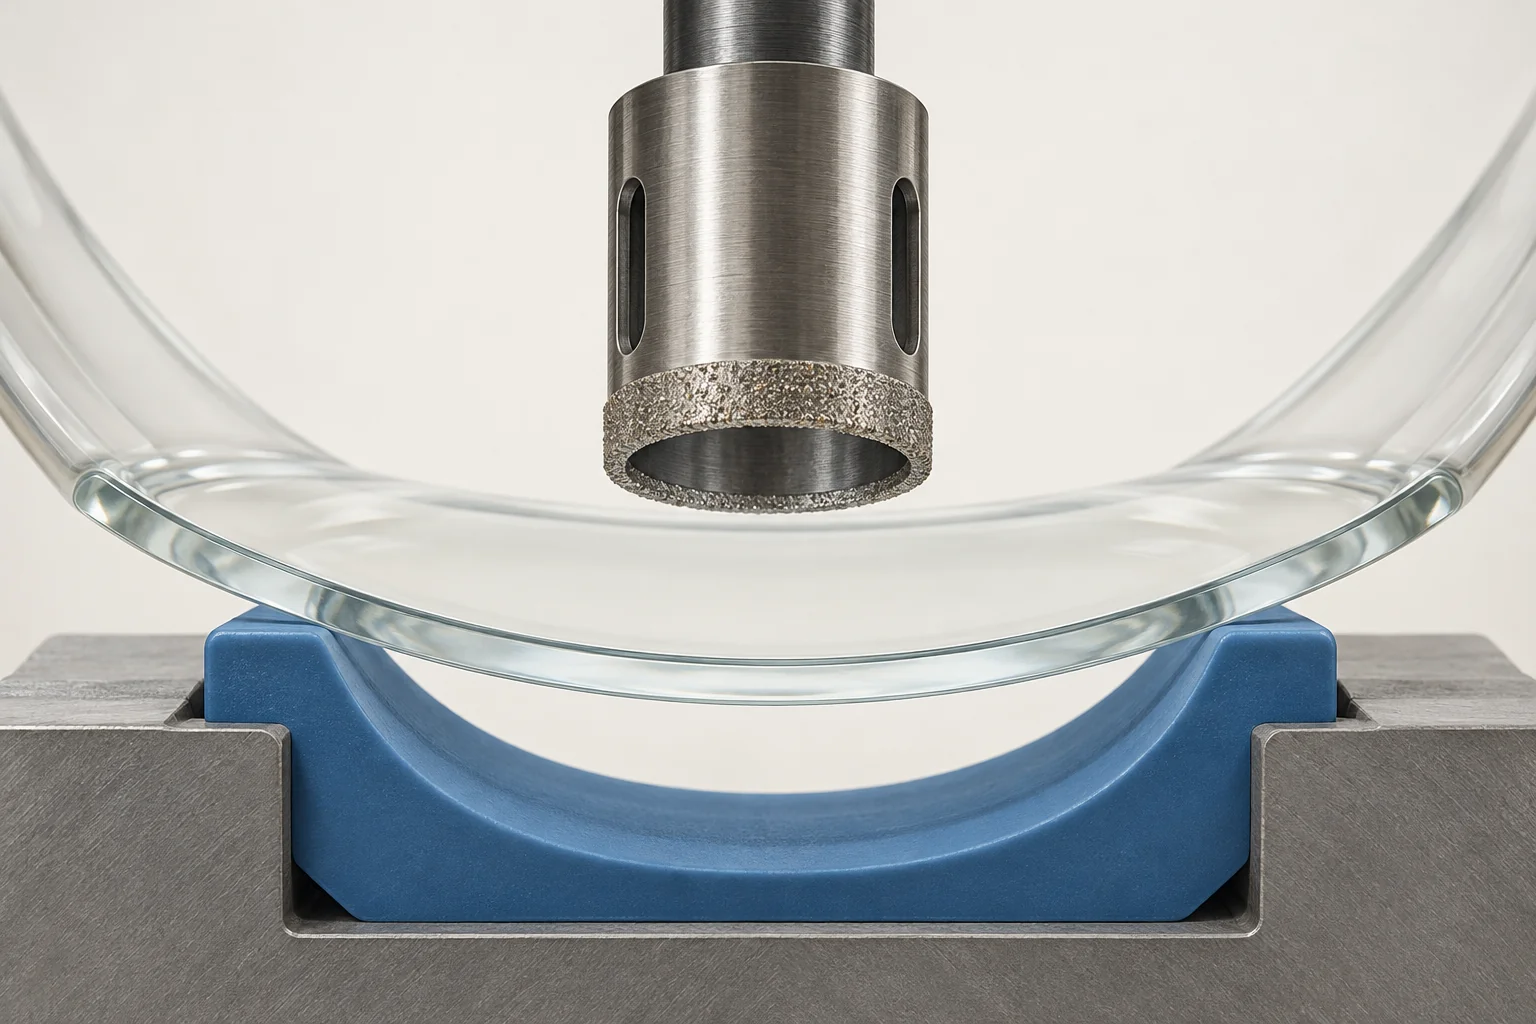
Orientação de perfuração de núcleo de diamante da UKAM discute o suporte, controle de avanço, entrega de refrigerante, alinhamento e condição da ferramenta. Fornece contexto de usinagem; suas recomendações não qualificam um dispositivo de fixação ou receita operacional numérica para cada abajur curvo. Peça aos especialistas em ferramenta e processo para justificarem as configurações usadas na sua peça.
Corte: preserve a relação entre acabamento e acabamento final
Uma boca aparada pode passar por outra operação antes de se tornar a borda final. Identifique o estágio intermediário para que um inspetor não confunda uma margem de processo com a condição final de aceitação. Relacione a configuração de corte à configuração de acabamento subsequente e documente como as peças se movem entre elas.
Para o teste, inspecione nos pontos necessários para distinguir dano de corte, acabamento posterior e manuseio. Se apenas a peça final for revisada, a equipe pode ver um defeito sem saber quando ele apareceu. Esta é uma estratégia diagnóstica proposta, não uma afirmação de que cada peça requer a mesma sequência de inspeção.
Chanfro: controle a característica que a ordem realmente especifica
Identifique a ferramenta ou método que cria a quebra de aresta, a forma como a peça é apresentada e o método usado para avaliar o perfil finalizado. A presença de um chanfro por si só não estabelece sua consistência ao redor de uma borda curva ou de uma peça para outra.
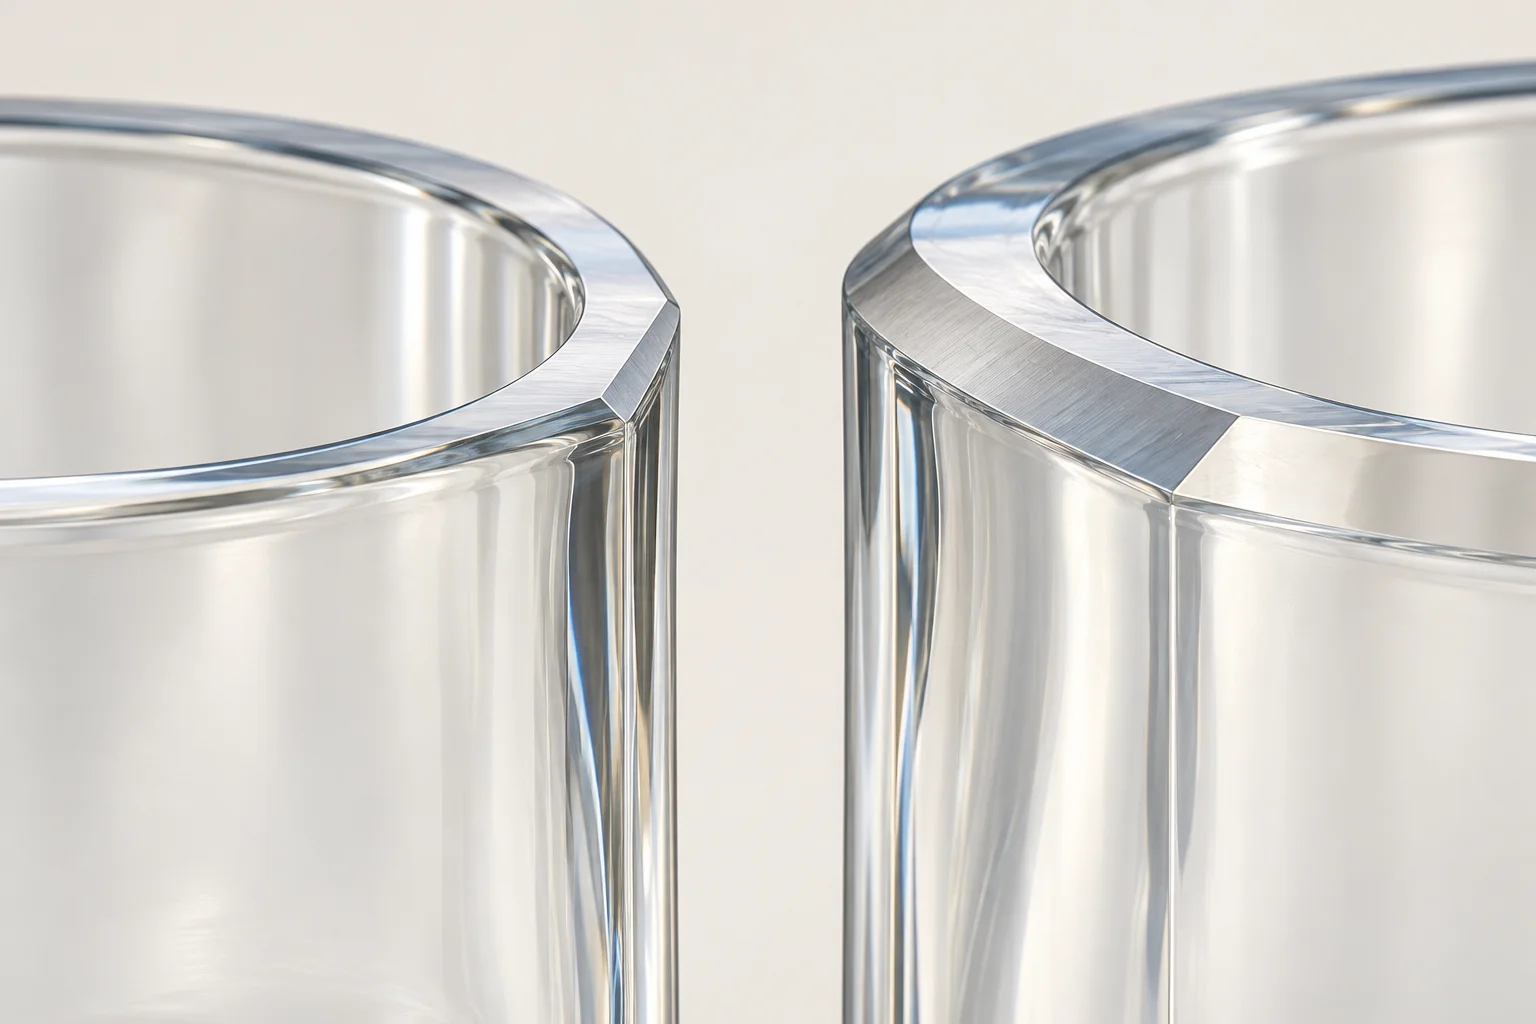
Concorde quais observações pertencem à operação de chanfro e quais pertencem à inspeção final da borda. As escolhas detalhadas entre emenda, moagem e polimento permanecem no guia de seleção de acabamento de borda. Mantenha esse registro focado em reproduzir a característica escolhida.
Use um registro de controle de processo que possa explicar uma peça com falha
O registro deve permitir que um avaliador rastreie uma peça suspeita até a configuração usada para fabricá-la. Abaixo está um conjunto prático de campo para adaptar com o fornecedor. Use os seguintes rótulos para organizar o registro; o responsável pelo processo fornece as configurações validadas:
- Peça e entrada: identificador da peça, revisão do desenho, referência do blank e condição de entrada declarada.
- Operação: característica sendo produzida, estágio do processo, estação e revisão da instrução de trabalho.
- Fixação e ferramenta: identificador da fixação, verificação de assentamento, identificador da ferramenta e histórico relevante de condição da ferramenta.
- Variáveis controladas: as configurações validadas pelo fornecedor ou limites operacionais, com o método utilizado para verificá-las.
- Inspeção: categoria de característica ou defeito, referência da amostra, configuração de medição, resultado e ordem de execução.
- Reação: gatilho de parada/retenção, identificação da peça afetada, ação corretiva e aprovação de reinício.
Um registro concluído após o lote, a partir da memória, é mais fraco do que um mantido à medida que o trabalho avança. Solicite os registros do teste real, com correções rastreáveis, ao invés de um formulário em branco da empresa apresentado como prova de controle.
Acompanhe a condição da ferramenta e a entrega de fluido de refrigeração como parte do histórico
A identidade da ferramenta deve permanecer após uma substituição, retífica ou ajuste de configuração. Registre quando a intervenção ocorreu e quais amostras foram feitas antes e depois dela. Isso permite que o revisador examine uma mudança ao invés de agrupar todos os resultados em uma média de lote não explicada.
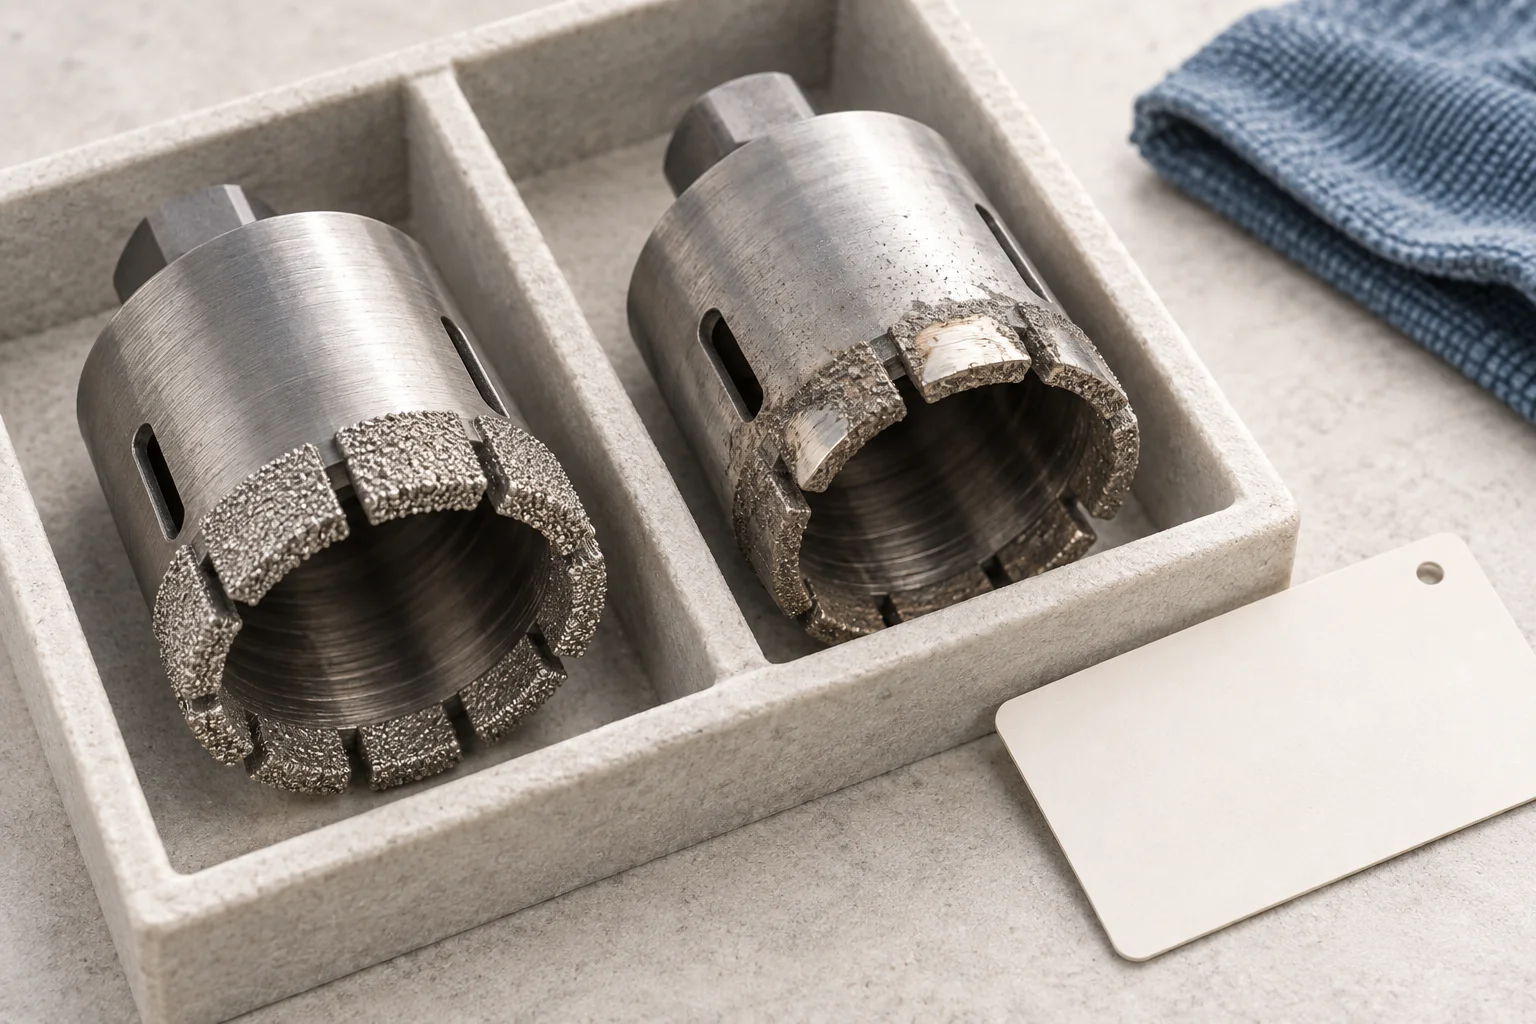
Orientação de seleção de brocas da UKAM considera o material de trabalho, a ferramenta e o percurso do fluido de refrigeração como opções de aplicação relacionadas. Para revisão de compra, pergunte qual condição o fornecedor monitora e qual evidência aciona manutenção ou substituição. Não transfira uma vida útil anunciada da ferramenta para sua lâmpada de vidro sem um teste representativo.
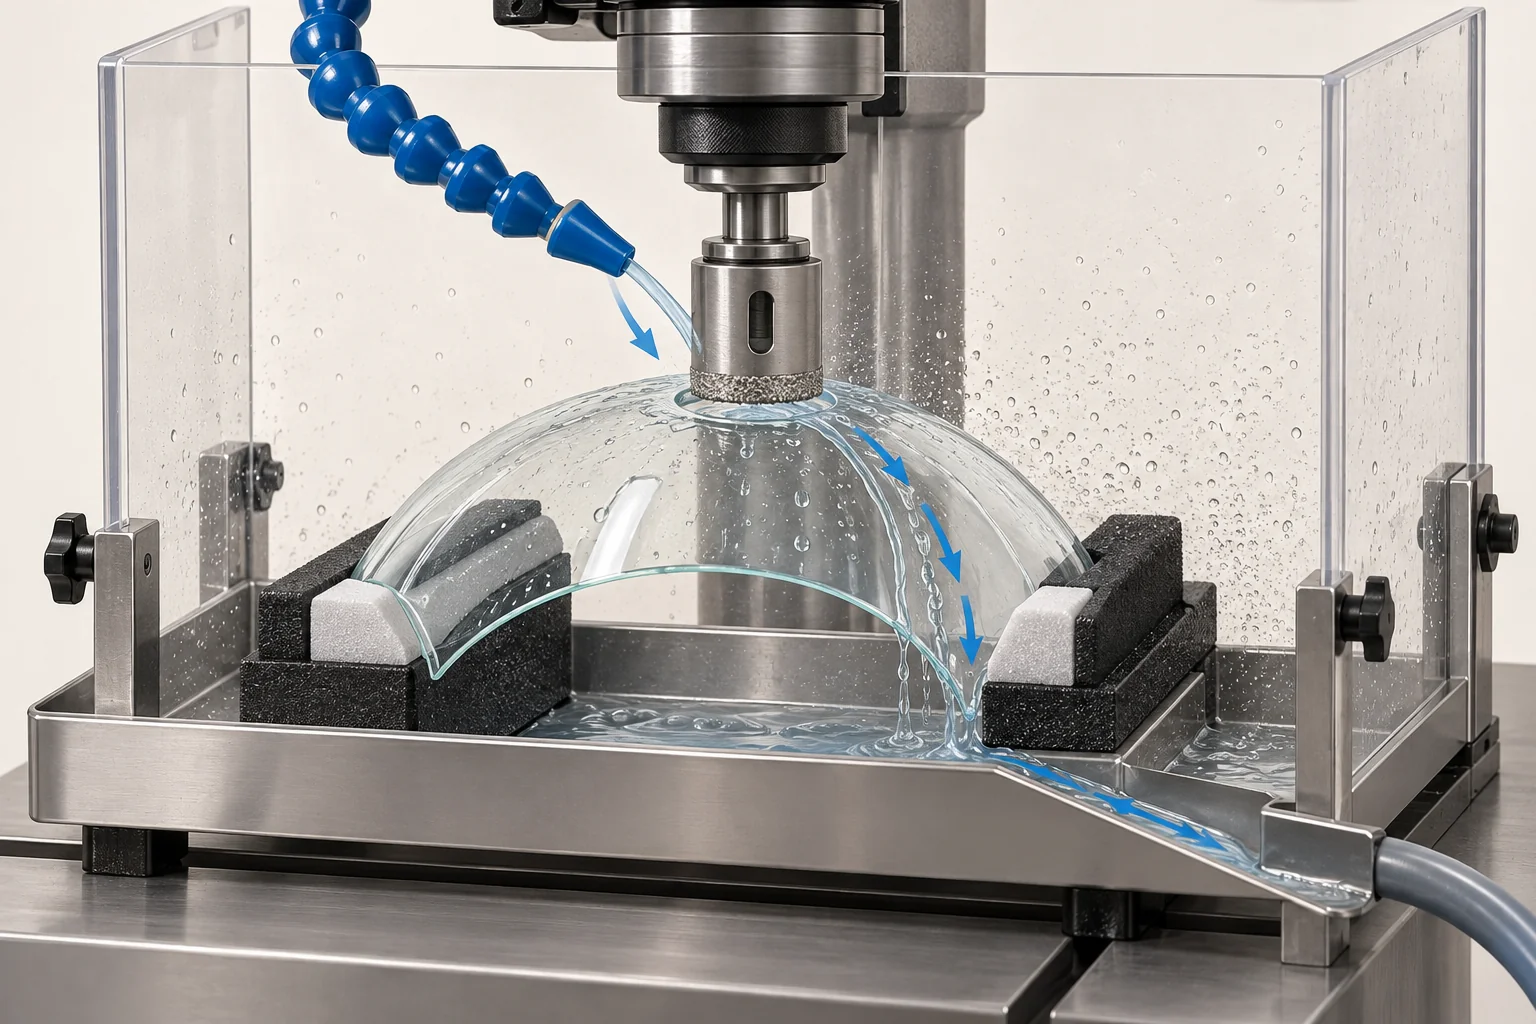
Quando o processo qualificado usa fluido de refrigeração, verifique como o fluido chega à interface de trabalho. Uma fotografia do reservatório ou da bomba não mostra essa entrega. Pergunte como o acesso, a condição de entrega, a limpeza e a manutenção relevante são verificadas. O fluido exato, limites e verificações pertencem às instruções validadas do proprietário do processo.
Uma troca de ferramenta ou de fluido pode melhorar um resultado enquanto altera outro. A verificação de reinício deve abordar as características e defeitos afetados ao invés de presumir que uma borda mais limpa prova que todo o processo foi restaurado.
Verifique o método de medição antes de interpretar a variação na usinagem
Quando duas leituras discordam, a usinagem é uma possível fonte de variação. O assentamento da peça, a configuração do instrumento, a orientação de visualização e o método de medição também podem contribuir. Uma decisão de produção necessita de um processo de medição adequado à característica avaliada.
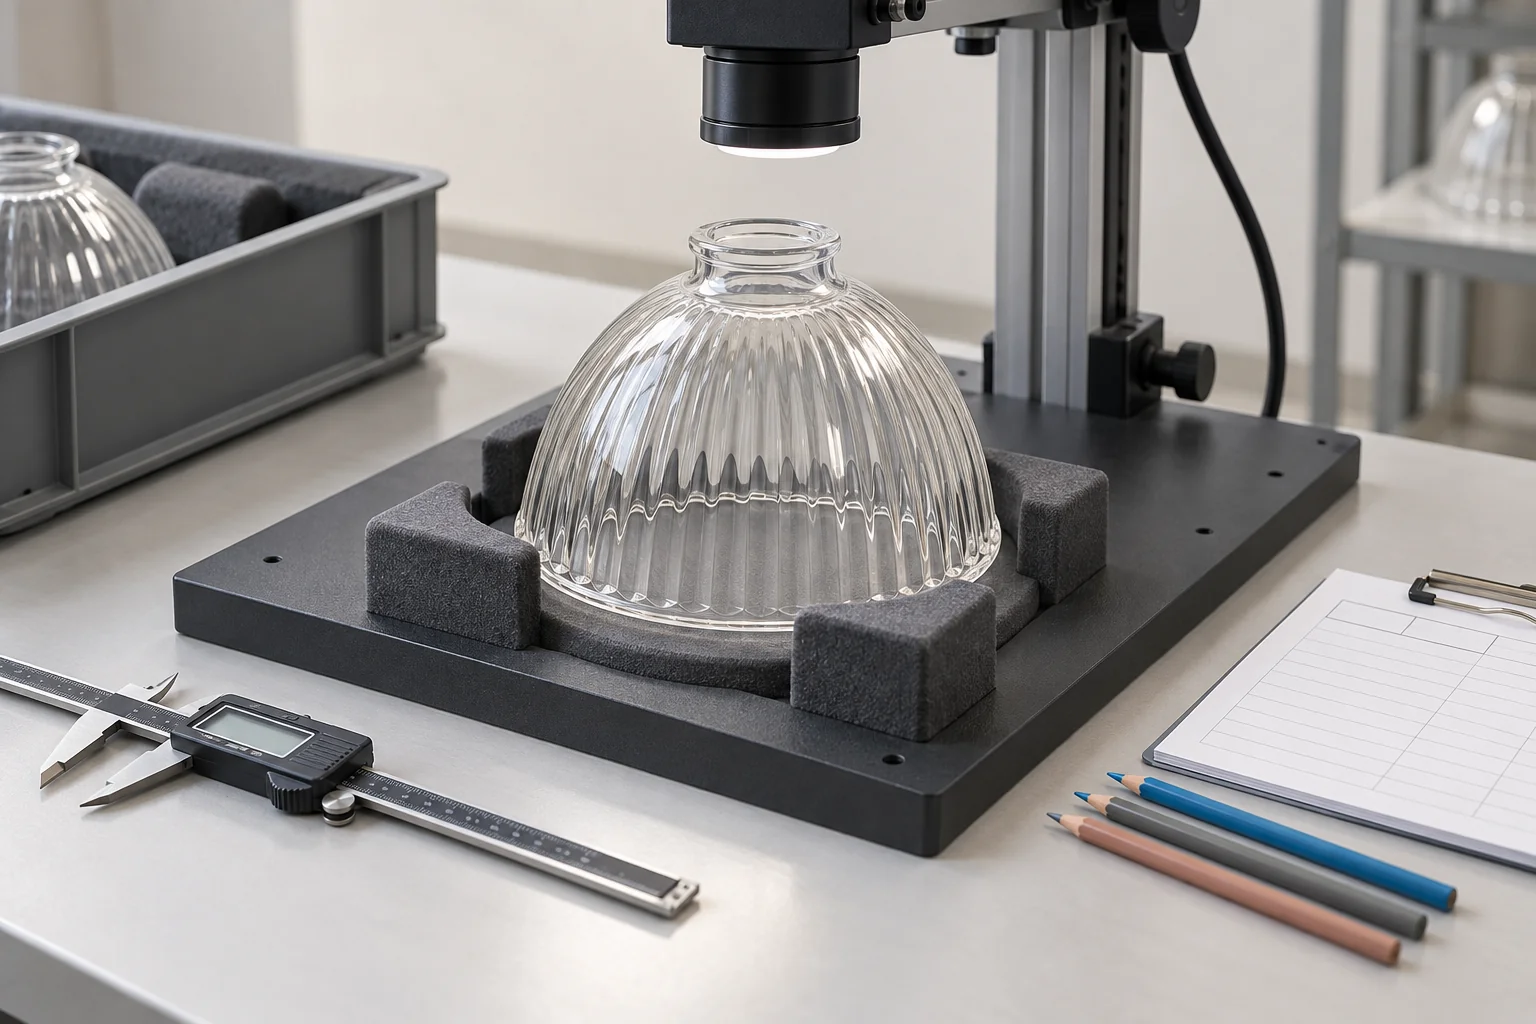
As diretrizes de estudo de instrumentos de medição do NIST consideram repetitividade, reprodutibilidade, estabilidade e viés, incluindo os efeitos da geometria e da configuração. Aplique essa distinção ao analisar um recurso de vidro curvo: um instrumento calibrado isoladamente não demonstra que a configuração completa de inspeção se repete adequadamente.
Solicite um estudo ou demonstração adequado ao programa. Talvez seja necessário analisar leituras repetidas, recarregamento do mesmo espécime, diferentes operadores qualificados ou instrumentos equivalentes. O projeto do estudo e os critérios de aceitação devem ser acordados para a tarefa real de inspeção.
Para defeitos visuais, alinhe iluminação, condições de visualização, terminologia e exemplos de limites. Não trate um conjunto de opiniões subjetivas de aprovado/reprovado como intercambiável com um estudo de medição dimensional.
Revise uma execução piloto em ordem de produção
Uma primeira peça aprovada responde se uma configuração produziu um resultado aceitável naquele momento. Uma execução piloto representativa também deve abordar o que acontece à medida que o trabalho continua e após as mudanças esperadas na produção.
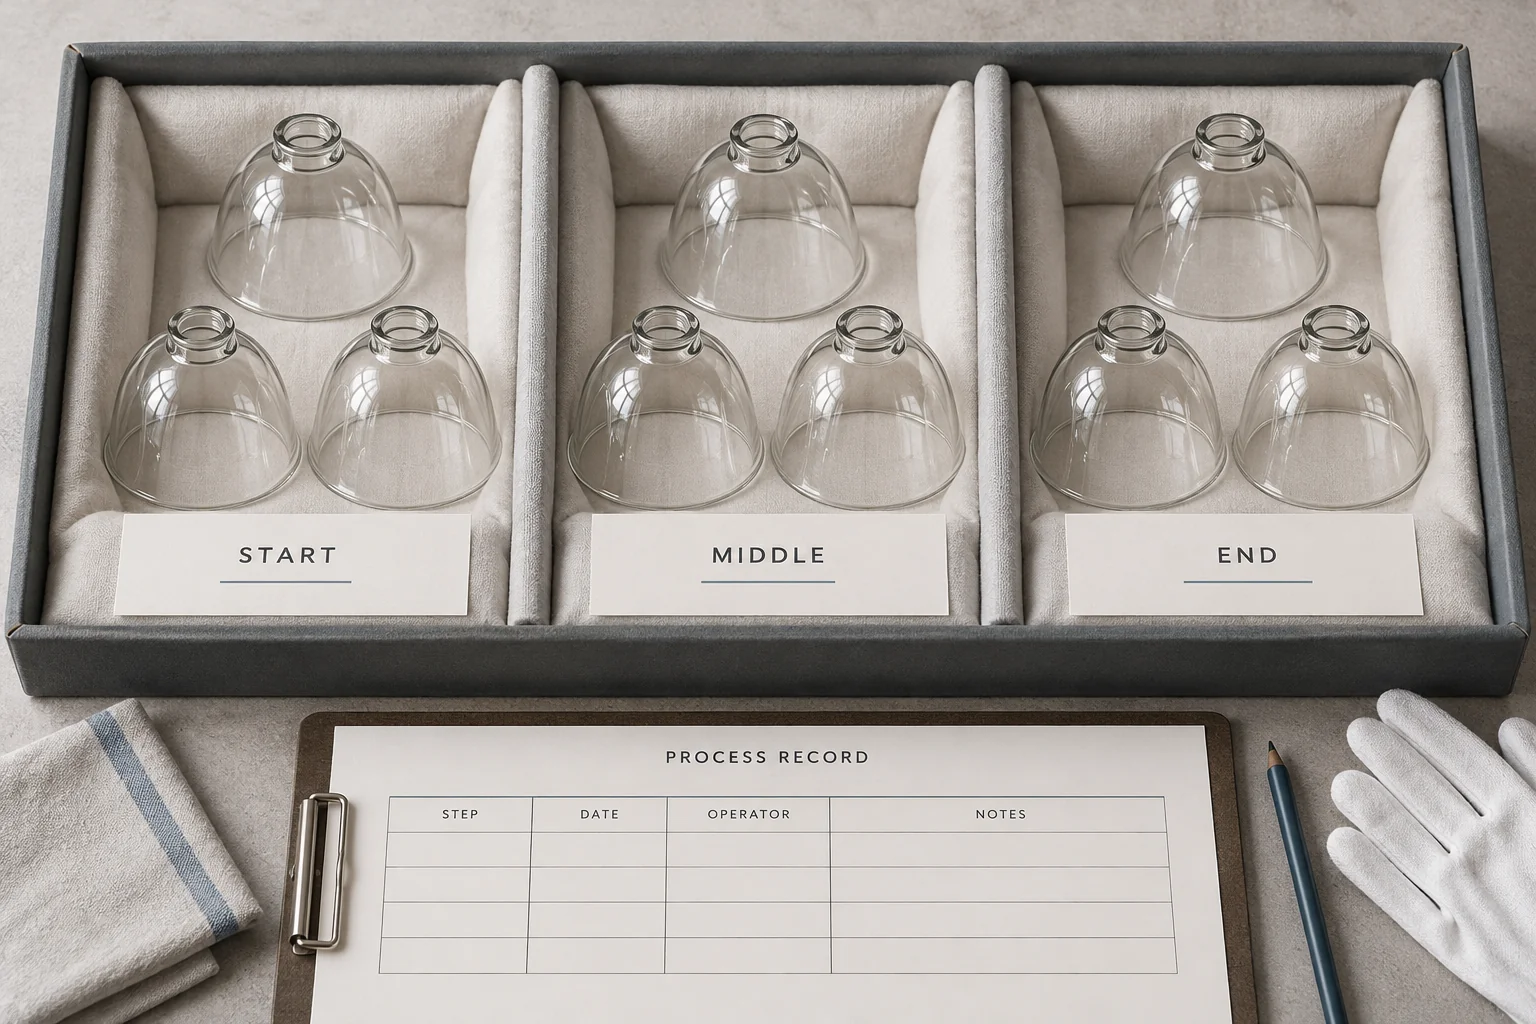
Solicite observações ordenadas em vez de apenas um histograma ou fotografias selecionadas. Mantenha onde os espécimes estão na execução e onde ocorreram intervenções. Considere os blanks planejados, restauração da configuração, período de uso da ferramenta, manuseio e mudanças relevantes de operadores ao concordar o escopo do teste.
Mantenha as contagens compreensíveis: peças iniciadas, peças que atendem aos requisitos acordados, rejeições, retrabalho e observações ausentes ou excluídas. Se o fornecedor reportar um rendimento, pergunte quais contagens entram no cálculo e se peças retrabalhadas estão incluídas. Nenhum alvo de rendimento ou tamanho de amostra universal é estabelecido aqui.
Quando a ordem for muito pequena para uma inferência forte de longo prazo, relate as evidências honestamente. Um teste limitado pode apoiar uma decisão explicitamente limitada e inspeção adicional; não deve ser descrito como prova de capacidade futura irrestrita.
Separe resultados estáveis, índices de capacidade e aceitação de defeitos
Comportamento estável e conformidade são perguntas diferentes. Um processo consistente pode produzir o tamanho errado; uma série curta dentro da tolerância ainda pode esconder deriva. O NIST coloca a avaliação de estabilidade antes da interpretação de capacidade.
Se um fornecedor enviar Cp ou Cpk, solicite a característica subjacente, limites de especificação, dados ordenados, método e suposições. Discussão de capacidade do NIST explica que índices comuns comparam a variação do processo estável com limites de especificação e dependem de suposições sobre os dados.
Um índice de diâmetro de furo não pode estabelecer a aceitabilidade de lascas de saída, trincas ou riscos. Mantenha os critérios de defeito relevantes e os registros de inspeção separadamente. Da mesma forma, várias leituras feitas repetidamente em uma peça não representam a mesma evidência que observações em peças produzidas de forma independente.
Regra de liberação: aceite uma reivindicação de capacidade apenas para a característica, condições do processo e evidências que ela realmente cobre. Registre qualquer limitação ao lado da aprovação. Este guia não estabelece um limite universal de Cpk para luminárias de vidro.
Investigue defeitos sem declarar uma causa apenas pela aparência
Uma saída de furo lascada, uma lasca na casca de uma borda aparada e um chanfro irregular são observações. Sua aparência sozinha não pode provar que um operador, ferramenta ou configuração específicos os causaram.
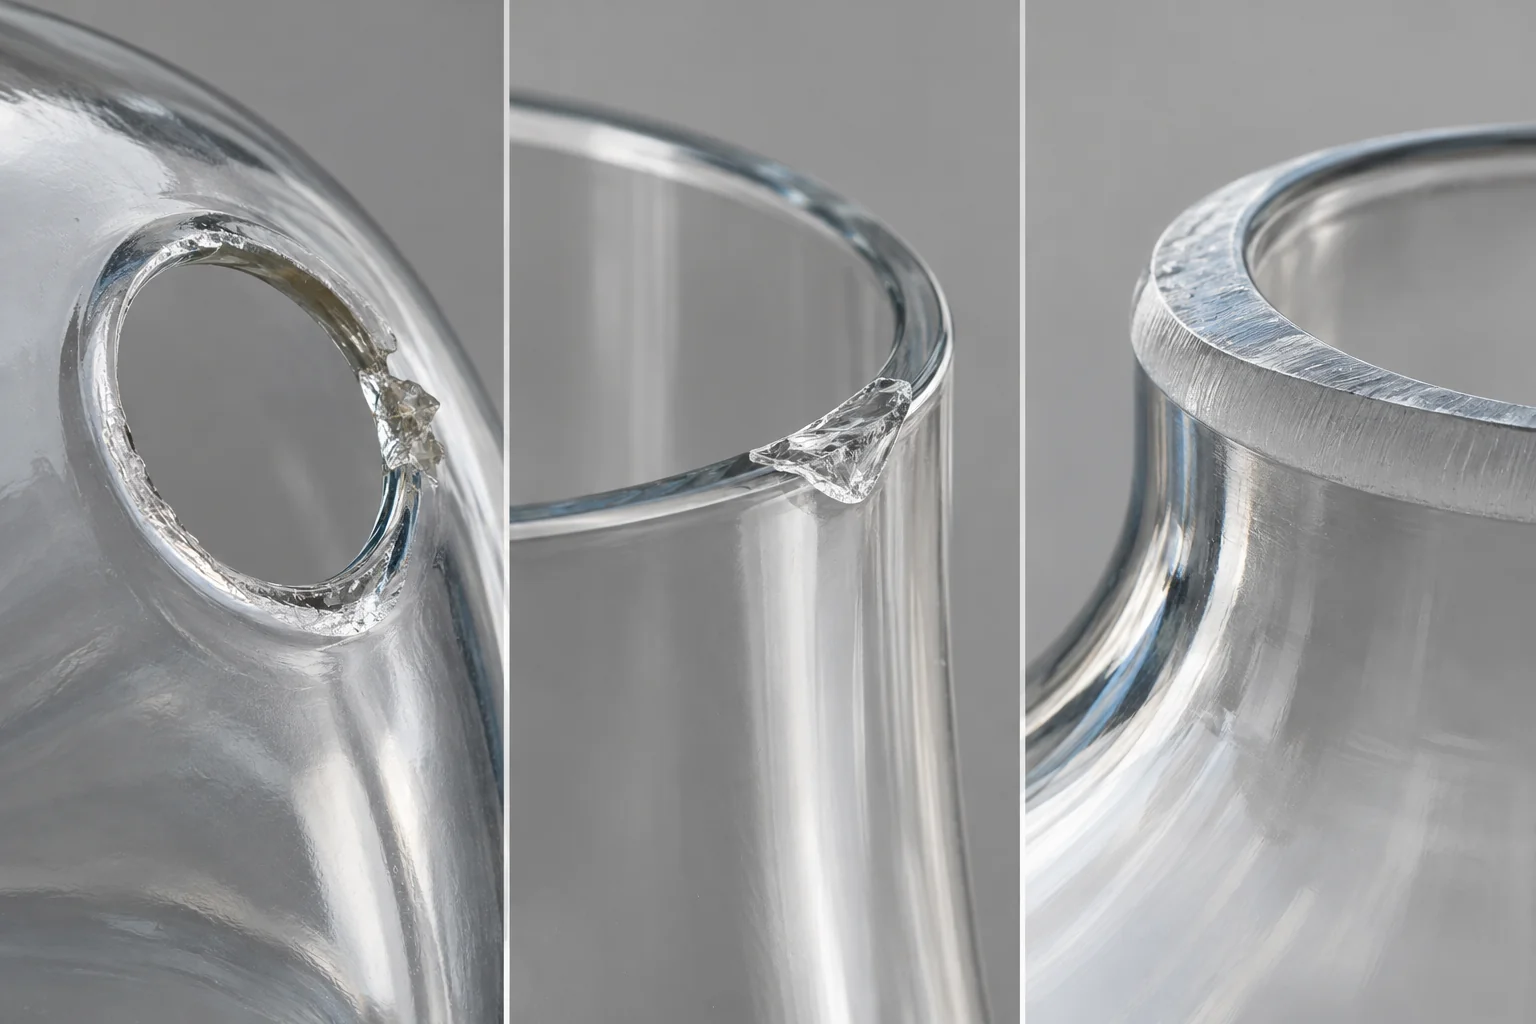
Use uma sequência de investigação condicional:
- Identifique a amostra, característica, estágio do processo e condição de inspeção.
- Determine o último ponto registrado em que a característica atendeu ao requisito.
- Verifique os registros associados de blank, fixture, ferramenta, operação e manuseio para uma mudança relevante.
- Teste a explicação proposta por meio de uma investigação acordada; documente as evidências que a apoiam ou rejeitam.
- Contain as peças potencialmente afetadas e defina a verificação de reinício antes de liberar trabalhos adicionais.
Quando for proposta retrabalho, exija uma rota aprovada e uma reavaliação dos requisitos finais afetados. Remover um defeito visível pode alterar tamanho, perfil da borda ou outro item de aceitação. Um reparo bem-sucedido em uma peça não autoriza automaticamente um método de retrabalho para todo o lote.
Decida o que precisa de requalificação quando o processo for alterado
Liste as mudanças que requerem revisão antes do início do teste. Dependendo do programa, isso pode incluir uma fonte de blank diferente, família de ferramentas, arranjo de suporte, estação de usinagem, janela de operação, método de inspeção ou subcontratado.
Avalie quais conclusões anteriores a mudança pode invalidar. Um ninho de inspeção alterado pode exigir revisão do método de medição. Um arranjo de suporte diferente pode afetar a localização e observações de borda. Um processo downstream revisado pode exigir uma nova verificação da peça final. Faça com que os especialistas responsáveis definam as evidências necessárias para cada caso.
Uma revisão hipotética de troca de ferramenta
Suponha que um lote piloto de luminárias inclua uma substituição de ferramenta. Os resultados do diâmetro geral permanecem aceitáveis, mas as observações de lascas de saída registradas mudam após a intervenção. Este é um cenário ilustrativo de revisão, não um resultado de produção JX.
O comprador deve solicitar os registros de ordem de produção e o histórico de substituição/configuração antes de aceitar um resumo para todo o lote. O fornecedor deve investigar a mudança e aplicar as regras de contenção e reinício acordadas. A conformidade do diâmetro por si só não resolve a detecção separada de lascas.
Perguntas sobre qualificação de usinagem de luminária de vidro
O equipamento CNC prova que o processo se repete?
Não. A identidade do equipamento é uma parte das evidências. O material proposto, fixture, condição da ferramenta, método de operação e sistema de inspeção ainda precisam estar conectados a resultados representativos.
Uma amostra aprovada pode liberar um pedido em grande quantidade?
Ela pode estabelecer uma amostra de referência, mas o comprador e o fornecedor devem concordar sobre quais evidências adicionais são necessárias para o pedido. Uma amostra não descreve variações ao longo de uma produção ou após mudanças de configuração esperadas.
Um relatório de Cpk é suficiente para uma abertura de vidro perfurada?
Somente para as características e condições que avalia de forma válida. Revise os dados subjacentes e suposições, depois verifique lascas, rachaduras e outras observações necessárias separadamente.
Deve cada sombra de vidro usar o mesmo plano de amostragem?
Não. O plano deve refletir o volume de produção, riscos relevantes, características, dados disponíveis e decisão sendo tomada. Especifique o plano e seus limites ao invés de copiar uma contagem universal de peças.
Como os compradores podem avaliar um lote de desenvolvimento pequeno?
Use amostras rastreáveis e registros ordenados, identifique o que a tentativa limitada pode mostrar e concorde com qualquer inspeção adicional ou evidência de acompanhamento. Não apresente um piloto pequeno como um estudo de capacidade de longo prazo totalmente estabelecido.
Uma etapa de usinagem subcontractada pode ser qualificada?
Sim, se a responsabilidade, a fonte real do processamento, rastreabilidade e acesso à evidência acordada estiverem claros. Confirme quais mudanças no subcontractor requerem notificação e revisão.
O fornecedor deve seguir um gráfico de velocidade de perfuração online?
Um gráfico online pode informar uma revisão inicial de um especialista. As instruções de produção precisam ser justificadas para a ferramenta, condição do vidro, geometria formada e configuração validada realmente utilizada. Um gráfico genérico não é a evidência de qualificação do programa.
Libere um processo de usinagem definido com um pacote de evidências definido
A revisão deve terminar com uma configuração nomeada, um método de inspeção que apoie a decisão, observações rastreáveis da tentativa e uma resposta a mudanças ou falhas. Registre se a decisão é uma aprovação de desenvolvimento, uma liberação limitada ou uma liberação de produção acordada.
Mantenha o desenho e as revisões de aprovação juntos. O lista de verificação de desenho técnico ajuda a definir a peça; a evidência do processo explica como o fornecedor demonstrou o resultado acordado. Nenhum substitui o outro.
Envie o requisito de usinagem para uma revisão específica do projeto
Listas JX sombra de vidro artesanal soprado à mão entre suas ofertas de fabricação. Para uma peça que requer trabalho pós-formação, peça à equipe para avaliar a operação proposta e confirmar a rota de processamento e a fonte responsável. Este guia não estabelece que toda operação descrita esteja disponível internamente ou seja viável em todas as sombras.
Envie a revisão do desenho, requisitos declarados de vidro e tratamento, geometria formada, características a serem usinadas, quantidades de pedido e uso pretendido do dispositivo de fixação. Adicione as evidências que espera: rastreabilidade da configuração, um plano piloto proposto, registros de inspeção e um acordo de notificação de mudanças. Identifique as características que requerem revisão adicional e qualquer prazo que afete o programa de amostras.
Para uma consulta de perfuração e usinagem de abajur de vidro, solicite uma cotação que diferencie trabalhos de teste, desenvolvimento de ferramentas ou dispositivos de fixação, operações de produção e inspeção. Revise esses itens cotados antes de concordar com uma tolerância, taxa de produção ou data de entrega.
Solicitar uma Revisão de Usinagem
Guias de engenharia relacionados
- Especificar furos e recortes na cúpula de vidro
- Escolher o acabamento necessário na borda do vidro
- Preparar um desenho técnico da cúpula de vidro
- Compreender o recozimento e a avaliação de tensões
- Revisar a escolha do material e tratamento do vidro
- Discutir um programa personalizado de cúpulas sopradassadas à mão