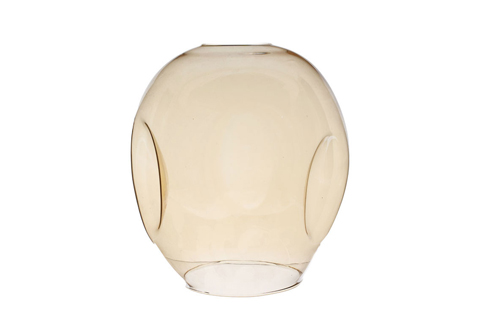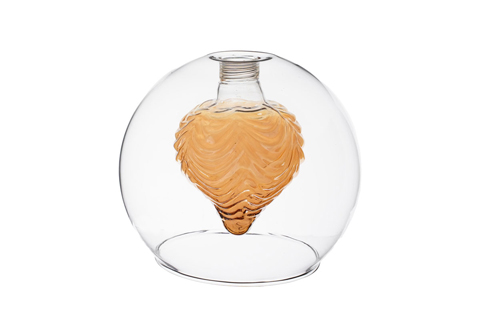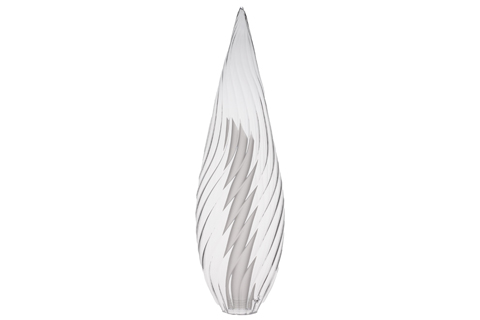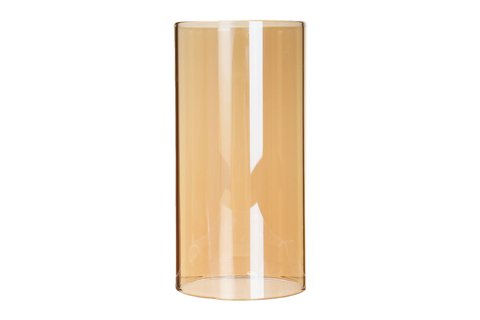
Lambawork borosilikat cam abajur nedir?

Yüksek Performanslı Aydınlatma Bileşenleri için Hassas Alevle Şekillendirme Teknikleri

 
Mimari ve dekoratif aydınlatmanın uzmanlık gerektiren alanında, bazı uygulamalar geleneksel cam şekillendirme yöntemlerinin ötesine geçen üretim hassasiyeti gerektirir. Lambawork borosilikat cam abajurlar—borosilikat tüp ve çubuğun kontrollü bir şekilde, odaklanmış alev ısısı ile şekillendirilmesiyle oluşturulan—sanatsal ustalık ile mühendislik standartlarında toleransların birleşimini temsil eder. Bu teknik, geleneksel üfleme veya presleme işlemleriyle elde edilemeyen duvar kalınlığı kontrolü, geometrik karmaşıklık ve optik tutarlılığa sahip bileşenler üretir.
Bir özel cam abajur üreticisi olarak, tıbbi, havacılık ve üst düzey aydınlatma sektörlerine hizmet veren özel lambawork üretim hücrelerimizle, bu tarihsel olarak sanatsal disiplini ölçeklenebilir bir üretim çözümüne dönüştüren özel protokoller geliştirdik. Bu kapsamlı analiz, lambawork teknolojisinin benzersiz yeteneklerini, teknik özelliklerini ve aydınlatma ürün geliştirme için stratejik uygulamalarını inceler.

Lambawork'un Tanımı: Teknik ve Ayrım


Alevle Şekillendirmenin Temelleri

Lambawork—aynı zamanda alevle şekillendirme or torçla şekillendirmeolarak da adlandırılır—camı plastik haldeyken şekillendirmek için yoğun ısı kaynakları kullanır. Dökme erimiş cam kullanılan fırın tabanlı cam üflemeden farklı olarak, lambawork katı hammaddeyle başlar: standart çaplarda (genellikle 4mm ila 50mm) ve duvar kalınlıklarında (0,5mm ila 5mm) hassas çekilmiş borosilikat tüp ve çubuk stokları.
The cam abajur fabrikası çalışma istasyonu konfigürasyonu şunlara odaklanır:
Isı Kaynağı: Yüzey karışımlı gaz-oksijen torçları, cam bileşimine ve istenen yüzey kalitesine göre oksitleyici, nötr veya indirgeme alev kimyasına olanak tanıyan hassas stokiyometrik kontrol ile 1.200-1.400°C'ye ulaşan odaklanmış alevler üretir.
Manipülasyon Araçları: Grafit paletler, paslanmaz çelik krikolar, tungsten uçlar ve belirli abajur geometrileri için özel şekillendirilmiş pirinç kalıplar. Alet seçimi, son yüzey özelliklerini ve boyutsal doğruluğu kritik düzeyde etkiler.
Dönüş Sistemleri: Şekillendirme operasyonları sırasında eş merkezliliği koruyan değişken hız مشرف torna tezgahları veya el tipi dönüş jigleri. İçin özel cam lamba şapkası üretim, otomasyonlu dönüş sistemlerimiz silindirik kesitlerde ±0.1 mm salgı toleransı elde eder.
Sanatsal cam üfleme sanatından temel fark, proses kontrolünde yatar. Stüdyo sanatçıları ifade çeşitliliğini vurgularken, aydınlatma bileşenleri için endüstriyel cam üfleme; istatistiksel proses kontrolü, belgelendirilmiş termal döngüler ve yeniden üretilebilir parametreler gerektirir; bu parametreleri cam lamba abajur üreticileri üretim partileri arasında doğrulayabilir.
 

Börosilikat Seçim Gerekçesi

Cam üfleme tekniği, genel malzeme avantajlarının ötesinde teknik nedenlerle özellikle börosilikat camı (3.3 genleşme katsayısı) tercih eder:
Termal Şok Direnci: Alevle işlemenin doğasında bulunan hızlı ve lokalize ısıtma, dik termal gradyanlar oluşturur. Börosilikatın düşük genleşmesi, karmaşık montajlar için gereken tekrarlanan ısıtma-soğutma döngüleri sırasında çatlamayı önler.
Çalışma Viskozitesi: Börosilikat, soda-kireç veya kurşun cam alternatiflerine göre daha geniş bir sıcaklık aralığında işlenebilir viskoziteyi korur ve hassas detay uygulamaları için daha uzun şekillendirme süresine izin verir.
UV Kararlılığı: Cam üfleme ile üretilen abajurlar genellikle börosilikatın UV geçirgenlik kararlılığının optik performansı bozan solarizasyonu önlediği UV'ye duyarlı uygulamalara (müze aydınlatması, arşiv aydınlatması) hizmet eder.
Kimyasal Uyumluluk: Tıbbi ve laboratuvar aydınlatma uygulamaları, börosilikatın silikat-boron ağ yapısının sağladığı malzeme eylemsizliğini (etkisizliğini) gerektirir.

Üretim Süreci: Tüpten Bitmiş Abajura


Aşama 1: Malzeme Hazırlığı ve Muayene

Üretim, sertifikalı börosilikat boru giriş kontrolü ile başlar. Bizim cam abajur fabrikası doğrular:
  • Boyutsal uyumluluk: Dış çap ±0,05mm, duvar kalınlığı ±0,03mm lazer mikrometri ile
  • Gerilim çift kırılması: Tavlanmış, gerilimsiz stokun polariscope ile incelenmesi
  • Yüzey kalitesi: 100% muayenesi ile çizik, kapanım veya bitmiş parçalarda yayılabilecek çekme kusurlarının kontrolü
Malzeme izlenebilirlik dokümantasyonu, bitmiş gölgeleri belirli ham madde eriyiklerine bağlayan parti kayıtlarını korur—malzeme sertifikası gerektiren tıbbi cihaz aydınlatma uygulamaları için kritik öneme sahiptir.

Aşama 2: Termal Koşullandırma ve İlk Şekillendirme

Lambalı cam ustası, tüp stokunu döndürme sistemine monte eder ve belirli bölgelere kontrollü alev ısısı uygular. Termal profil oluşturma—pirometrik gözlem ve zamanlanmış ısı uygulaması ile belgelenir—malzeme akış özelliklerini belirler.
Silindirik gölge gövdeleri için işlem sırası genellikle şunları içerir:
  1. Boyun daraltma oluşumu: Montaj boyun çaplarını armatür donanımı ile uyumlu hale getirmek için kontrollü ısıtma ve çekme (standart 29mm, 42mm veya özel spesifikasyonlar)
  2. Gövde genişletme: Hedef çap ve duvar kalınlığına ulaşmak için iç hava basıncı ile birlikte dış ısı uygulaması
  3. Kenar oluşumu: Belirli kırma-pah veya yuvarlatılmış profillerle bitmiş kenarlar oluşturmak için hassas takım kullanımı
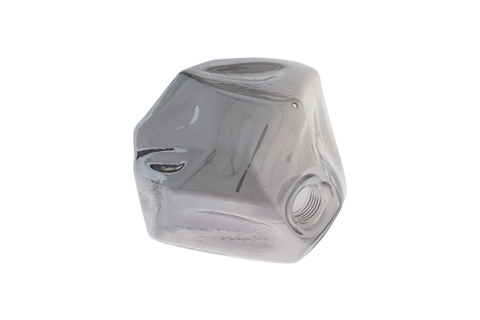
Bizim özel cam abajur üreticisi yetenekler şunları içerir vakum destekli şekillendirme silindirik olmayan geometriler için—ısıtılmış camı dış kalıplara karşı çekmek için iç vakum kullanılarak, geleneksel üfleme ile mümkün olmayan kare, eliptik veya organik kesitler üretilir.

Aşama 3: Optik Yüzey Sonlandırma

Lambalı çalışma, diğer üretim yöntemlerinde bulunmayan benzersiz yüzey işlemlerini mümkün kılar:
Ateşle Parlatma: Kontrollü alev maruziyeti, yüzey pürüzlerini eriterek, optik kalitede yüzey pürüzlülüğü (Ra < 0,05μm) elde edilmesini sağlar; bu, optik yolları kalıntı ile kirletebilecek mekanik parlatma bileşikleri olmadan gerçekleştirilir.
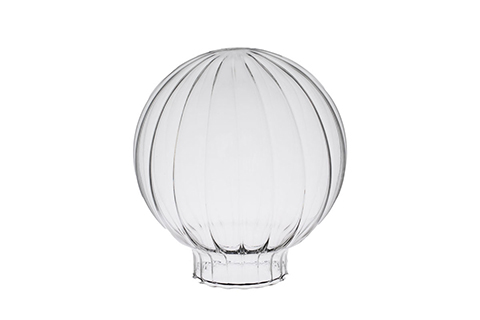
Yüzey Desenleme: Dokulu aletlerle seçici ısıtma veya yönlendirilmiş alev teması, kontrollü optik difüzyon desenleri oluşturur—buzlu bantlar, prizmatik dokular, veya mikro-lens dizileri ikincil film veya kaplamalara gerek kalmadan ışık dağılımını yönetir.
Renk Entegrasyonu: Fritlenmiş borosilikat renk çubukları, lambalı çalışma sırasında şeffaf gövdelerle birleştirilerek, uygulanan kaplamalara göre üstün dayanıklılığa sahip bütünleşik renklendirme sağlar. Paletimizde 37 standart şeffaf ve opal ton bulunur, ayrıca müşteri taleplerine göre özel renk eşlemesi yapılır.
 

Aşama 4: Tavlama ve Gerilim Giderme

Borosilikatın termal stabilitesine rağmen, lambalı çalışmadaki lokalize ısıtma, kontrollü olarak giderilmesi gereken iç gerilimler oluşturur. Bizim cam abajur fabrikası kullanır programlanabilir fırın tavlaması aşama bazlı protokollerle:
  • Gerilim giderme: 560°C bekletme (borosilikat tavlama noktası) ile 30 dakika süreyle bekletme
  • Kontrollü soğutma: 2°C/dakika azalma ile 400°C'ye kadar, termal şoku önler
  • Son soğutma: Sınırsız şekilde ortam sıcaklığına
Tavlama sonrası kalite doğrulaması, <50nm optik gecikmeyi doğrulayan polariskop incelemesini içerir—bu, zorlu uygulamalarla uyumlu gerilme seviyelerini gösterir.

Borosilikat Cam Lamba Şapkası Üretim Süreci
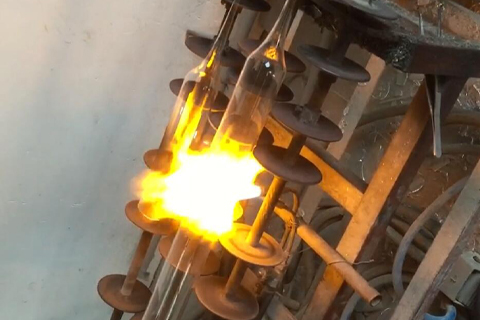
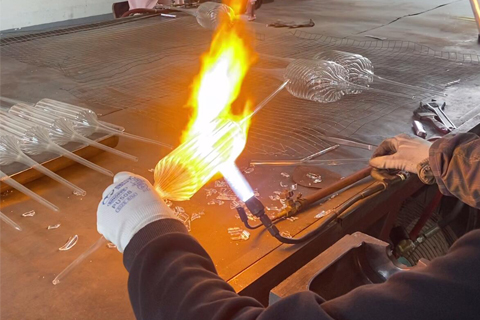
Cam abajur üretimi, cam üfleme ve şekillendirme teknikleriyle yapılır.
Fabrika ortamında alevle şekillendirilen cam abajur.
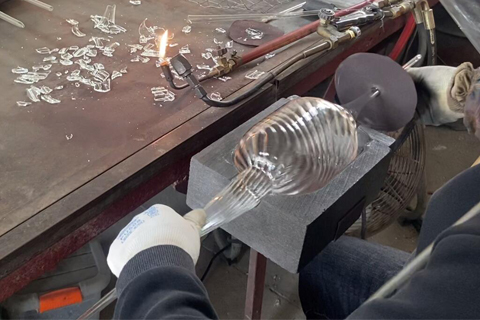
El işçiliğiyle üretilen cam abajur, hassas aletlerle şekillendiriliyor.

Malzeme Kesimi

Malzeme Yumuşatma

Kalıp ile Şekillendirme
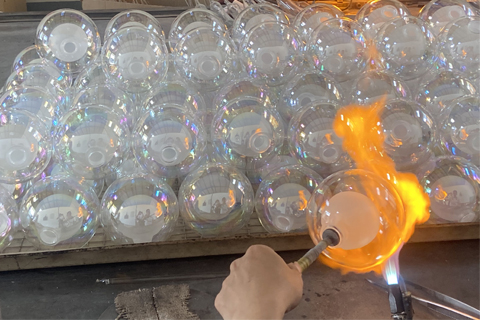
Kaliteli aydınlatma armatürleri için lamba ve aletlerle cam abajur el işçiliğiyle üretiliyor.
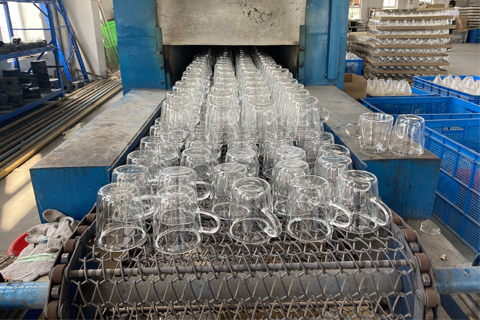
JX Abajur'da endüstriyel üretim hattında cam abajurlar üretiliyor.
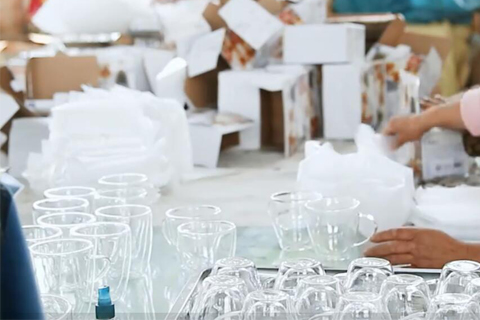
Fabrikada cam eşya ve paketleme ile cam abajur üretim süreci.

Yırt & Sızdırmazlık

Tavlama

Kontrol & Paketleme

Teknik Avantajlar: Neden Lamba İşçiliği Tercih Edilmeli


Hassas Duvar Kalınlığı Kontrolü

Geleneksel cam üfleme ±-20 duvar kalınlığı değişimi sağlar; presleme ise takım aşınmasıyla ±'a ulaşır. Lamba işçiliği borosilikat üretimi sağlar ±%5 kalınlık homojenliği anlık manipülasyon ve ölçüm ile.
Bu hassasiyet şunları mümkün kılar:
Optik Mühendisliği: Fotometrik modelleme için öngörülebilir ışık iletimi ve dağılım özellikleri. Aydınlatma tasarımcıları, üretim varyasyonunun performansı etkilemeyeceğinden emin olarak tam parlaklık dağılımlarını belirleyebilir.
Termal Yönetim: Yüksek çıkışlı LED uygulamalarında sıcak noktaları önleyen uniform ısı iletimi. Hesaplamalı akışkanlar dinamiği modellememiz, eşdeğer malzemeden üretilmiş geleneksel üflemeli gölgeliklere kıyasla maksimum yüzey sıcaklığı farkında 'a varan azalma doğrulamaktadır.
Yapısal Optimizasyon: Gerekli dayanıklılık için minimum malzeme kullanımı, ağırlık ve malzeme maliyetini performanstan ödün vermeden azaltır.

Karmaşık Geometri Gerçekleştirme

Lampwork’un eklemeli yapısı—bileşenlerin ardışık olarak birleştirilmesiyle oluşturulması—çıkarımlı veya kalıp tabanlı yöntemlerle pratik olmayan geometrileri mümkün kılar:
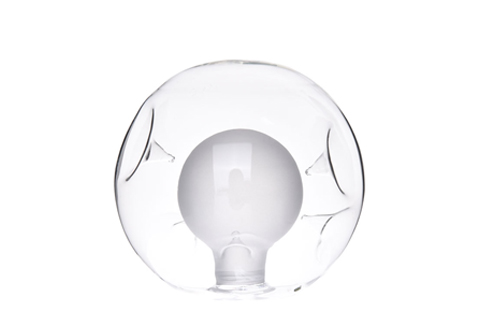
Çok Bölmeli Tasarımlar: Tek bir gölgelik montajı içinde farklı optik bölgeler oluşturan iç duvarlar, karmaşık ışık karışımı veya engelleyici işlevler sağlar.
Entegre Montaj Özellikleri: Cam dişler, bayonet bağlantılar veya gövdeyle bütünleşik olarak oluşturulan geçmeli özellikler, metal donanımı ve buna bağlı galvanik korozyon risklerini ortadan kaldırır.
Asimetrik Formlar: Kalıp yatırımı olmadan serbest biçimli geliştirme, sınırlı sayıda üretim veya seri üretim öncesi hızlı prototipleme aşamaları için idealdir.
Bizim özel cam abajur üreticisi arşiv, daha sonra seri üretime aktarılan 200’den fazla lampwork ile geliştirilmiş geometriyi içerir; acil müşteri talepleri için tasarımdan üretime döngüler 72 saate kadar kısa olabilir.
 

Mikro Ölçekli Özellik Yeteneği

Lampwork torç hassasiyeti, mekanik şekillendirme ile mümkün olmayan ölçeklerde özellikler sağlar:
  • Telkari elemanlar: Dekoratif tarama için 0,3 mm çapa kadar cam teller
  • Hassas açıklıklar: Işık demeti şekillendirme için kontrollü orifisler
  • Yüzey mikro-dokuları: 50-200μm özellik boyutlarına sahip optik difüzörler
Vaka Çalışmaları: Ticari Uygulamada Lamba İşçiliği


Vaka Çalışması 1: Cerrahi Aydınlatma Sistemi (Tıbbi Cihaz Üreticisi)

Müşteri: Yeni nesil ameliyathane aydınlatma sistemi için steril alan aydınlatma bileşenleri gerektiren birinci seviye tıbbi cihaz OEM'i.
Teknik Gereksinimler:
  • Mutlak malzeme saflığı (ağır metaller, sızabilir bileşenler yok)
  • Tutarlı fotometrik performans için ±0,1mm duvar kalınlığı uniformluğu
  • Entegre montaj dişleri (cam-cama, metal kontaminasyonu yok)
  • Buhar sterilizasyon uyumluluğu (134°C otoklav döngüleri)
Zorluk: Geleneksel cam lamba abajur üreticileri silikon contalı metal dişli montajlar önerildi—parçacık oluşumu ve bakteri barındırma riski nedeniyle steril alan gereksinimleri için kabul edilemez.
Lamba İşçiliği Çözümümüz: Tek parça borosilikat gölgeler geliştirildi entegre olarak oluşturulmuş 33mm ISO cam dişler, elmas kaplı şekillendirme aletleriyle hassas lamba işçiliği diş açma işlemleriyle üretildi. 156mm çap boyunca duvar kalınlığı 2,0mm ±0,08mm olarak korundu.
Doğrulama Sonuçları:
  • 5.000 otoklav döngüsü testi: 0% iplik bozulması, 0% optik bozulma
  • Partikül oluşumu testi (USP ): Tespit sınırlarının altında
  • Fotometrik tutarlılık: 500 birimlik üretim partisinde varyasyon katsayısı <2%
  • FDA 510(k) başvurusu, tam malzeme izlenebilirliği dokümantasyonu ile desteklenmiştir
Ticari Sonuç: Sistem lansmanı için münhasır tedarik anlaşması, 8 yıllık üretim sözleşme değeri $4,2M'yi aşacak şekilde öngörülmektedir. Müşteri, lamba işçiliği gölge performansının, geleneksel bileşenli rakip sistemlere kıyasla % daha yüksek satış fiyatı sağladığını bildirdi.

Vaka Çalışması 2: Müze Koruma Aydınlatması (Kültürel Kurum)

Müşteri: Işığa duyarlı eserlerin aydınlatılması için UV filtreli gölgelere sahip 340 sergi spotu gerektiren ulusal müze ağı.
Teknik Gereksinimler:
  • 400nm'nin altında tam UV emilimi (organik malzemelere zarar veren dalga boyları)
  • Renk doğruluğu için yüksek görünür ışık geçirgenliği (>90%)
  • Minimum saçak ışık ile hassas ışın kontrolü
  • Tarihi galeri mimarisiyle estetik uyumluluk
Zorluk: Standart UV filtreli akrilikler 18 ay içinde sarardı; kaplamalı cam filtreler istenmeyen spektral artefaktlar oluşturdu; geleneksel borosilikat zararlı yakın-UV'yi geçirdi.
Lamba İşçiliği Çözümümüz: Mühendislik ürünü kompozit lamba işçiliği yapısı— şeffaf borosilikat gövde ile seryum katkılı borosilikat ön panel hassas alevle birleştirme ile kaynaştırıldı. Seryum içeriği, 400nm kesimi için optimize edildi ve 91% görünür ışık geçirgenliği korundu. Lamba işçiliği birleştirmesi, yapışkan katman olmadan optik kalitede ara yüzey oluşturdu.
Performans Doğrulaması:
  • Spektral geçirgenlik: 400nm altında <0,1%, 400-700nm arası 91,2%
  • 10 yıllık hızlandırılmış yaşlandırma: Sıfır iletim bozulması, sıfır renk kayması
  • Işın kontrolü: 8° spot dağılımı ile < saçılma (geleneksel reflektör sistemlerinde tipik olarak 12°)
Ticari Sonuç: 12 müze mülkünde kurulum, ile özel cam lamba şapkası şartnamenin kurumsal standart olarak benimsenmesi. Üç ek ulusal müze sistemine yönlendirme, toplam sözleşme değeri $2,1M'yi aşıyor.
 

Vaka Çalışması 3: Mimari Sarkıt Serisi (Tasarımcı Aydınlatma Markası)

Müşteri: İlk koleksiyonunda $800-1.200 perakende fiyat aralığını hedefleyen, karmaşık geometrik abajurlar gerektiren yükselen tasarımcı markası.
Teknik Gereksinimler:
  • Organik yüzey varyasyonu ile asimetrik “sıvı metal” estetiği
  • Ağırlık kontrolü için tutarlı 1,5 mm duvar kalınlığı (her abajur için hedef <800g)
  • Doğrudan ışık kaynağı görünürlüğünü engelleyen dahili ışık bariyeri
  • Koleksiyon geliştirme için hızlı tasarım yineleme yeteneği
Zorluk: Geleneksel kalıp tabanlı üretim, tasarım varyantı başına $45.000+ kalıp yatırımı gerektiriyordu ve planlanan 8 şekilli koleksiyon kapsamını engelliyordu. Alternatif cam abajur fabrikaları estetik amaçtan ödün veren basitleştirilmiş tasarımlar önerdi.
Lamba İşçiliği Çözümümüz: Kurulan hızlı lamba işleme prototipleme hücresi tasarımın kesinleşmesinden itibaren 5 gün içinde üretimi temsil eden numuneler üretiyor. Organik formların tutarlı şekilde çoğaltılmasını sağlayan, belgelenmiş alev hareketi desenleri ve zamanlama dizileriyle parametrik alevle şekillendirme protokolleri geliştirildi.
Üretim Ölçeklendirme:
  • Aşama 1: El ile lamba işleme üretimi (tasarım başına aylık 50-100 adet)
  • Aşama 2: CNC meşale konumlandırmalı yarı otomatik lamba işleme istasyonları (aylık 300+ adet)
  • Aşama 3: Otomatik şekillendirilmiş gövdelerde el işçiliğiyle tamamlanan detayları koruyan hibrit üretim
Ticari Sonuç:
  • Koleksiyon, geleneksel kalıp ekonomileriyle mümkün olmayan 8 farklı tasarımla piyasaya sürüldü.
  • Perakende satış oranı, projeksiyonların üzerinde gerçekleşerek markayı premium segmentte konumlandırdı.
  • Üretim esnekliği, sermaye yatırımı olmadan 4 mevsimsel tasarım uzantısına olanak sağladı.
  • Emek yoğun üretime rağmen, premium konumlandırma sayesinde brüt marjlar seviyesinde korundu.

Kalite Sistemleri ve Doğrulama


Zanaatkar Üretiminde Proses Kontrolü

Lampwork'un “zanaatkar” olarak tanımlanması, kalite tutarsızlığı anlamına gelmemelidir. Bizim cam abajur fabrikası üretim disiplini, otomatik üretim ortamlarıyla eşleşecek şekilde uygulanır:
Standart Operasyon Prosedürleri: Torch parametreleri, dönüş hızları, termal profiller ve denetim protokollerini kapsayan 47 belgelenmiş iş talimatı—Deney Tasarımı (DOE) optimizasyonu ile geliştirilmiş ve doküman kontrolü altında tutulmaktadır.
Operatör Sertifikasyonu: Malzeme bilimi temelleri, torch güvenliği, boyutsal ölçüm ve kusur tanıma dahil olmak üzere 120 saatlik eğitim programı. Standart test parçalarında yetkinlik gösterilerek yıllık yeniden sertifikasyon.
Proses İçi Doğrulama: Üretim sırasında 15 dakikalık aralıklarla istatistiksel örnekleme, kritik boyutların (boyun çapı, gövde eşmerkezliliği, duvar kalınlığı) otomatik veri yakalama ve SPC grafikleme ile ölçülmesi.
Son Kontrol: Kritik kusurlar için otomatik optik ayıklama ile kontrollü aydınlatma altında 0 görsel inceleme. İlk parça ve saatlik numune denetimi için CMM (Koordinat Ölçüm Makinesi) ile boyutsal doğrulama.
 

Dokümantasyon ve İzlenebilirlik

Düzenlemeye tabi uygulamalar için, bizim özel cam abajur üreticisi sistemlerimiz şunları sağlar:
  • Parti kayıtları: Her bir şişenin hammadde partilerine, operatörlere, ekipmana ve denetim sonuçlarına bağlandığı eksiksiz üretim parametre dokümantasyonu
  • Analiz Sertifikası: Malzeme bileşimi doğrulaması, termal genleşme testi ve kimyasal direnç doğrulaması
  • Boyutsal raporlar: İstatistiksel analizli (Cp/Cpk hesaplamaları) CMM ölçüm verileri
  • Fotometrik veriler: Optik uygulamalar için iletim spektrumları ve difüzyon özellikleri

Tedarik Değerlendirmeleri: Lampwork Yetkinliklerinin Değerlendirilmesi


Tedarikçiler Arasında Yetkinlik Farklılaşması

Hepsi cam lamba abajur üreticileri lampwork yetkinliği iddia edenler eşdeğer teknik performans sunmaz. Değerlendirme kriterleri şunlardır:
Ekipman Altyapısı: Yüzey-karışımlı torç teknolojisi (üstün alev kimyası kontrolü) ile ön karışımlı sistemler karşılaştırması; sadece elle yönlendirme yerine otomatik döndürme yeteneği; üretim hacimleri için programlanabilir fırın kapasitesi.
Metroloji Yetkinliği: Dahili boyutsal ölçüm (lazer mikrometreler, CMM) ve optik testler (spektrofotometreler, entegrasyon küreleri) ile harici doğrulamaya bağımlılık karşılaştırması.
Malzeme Entegrasyonu: Malzeme kalitesini ve özelleştirmeyi sağlayan doğrudan borosilikat eritme yeteneği ile sınırlı spesifikasyon kontrolüne sahip ticari boru kullanımına bağımlılık karşılaştırması.
Mühendislik Desteği: Müşteri konseptlerini lampwork ile üretilebilir geometrilere dönüştüren üretime uygun tasarım danışmanlığı; prototipleme hızı ve yineleme yeteneği.
 

Ölçeklenebilirlik ve Ekonomi

Lampwork ekonomisi, yüksek hacimli süreçlerden temel olarak farklıdır. Birim maliyetler, üretim ölçeği arttıkça nispeten sabit kalır; verimlilik artışı, otomasyon amortismanından ziyade operatör beceri gelişiminden elde edilir. En uygun uygulamalar şunlardır:
  • Düşük-orta hacimler: 50-5.000 adet/yıl arası, pres/döküm için kalıp yatırımı ekonomik olmadığında
  • Yüksek karmaşıklık: Geleneksel yöntemlerle ulaşılamayan geometriler veya toleranslar
  • Düzenlemeye tabi uygulamalar: Standart tedarik zincirleriyle uyumsuz belge ve izlenebilirlik gerektiren uygulamalar
  • Hızlı geliştirme: Tasarım yineleme döngülerinin haftalar yerine günlerle ölçülmesi
Bizim cam abajur fabrikası hibrit üretim çözümleri sunar—lamba işçiliğiyle prototiplemeden, tasarımlar olgunlaştığında ve hacimler sermaye yatırımını haklı çıkardığında hacme optimize edilmiş süreçlere geçiş—böylece müşteriler hiçbir zaman standart gereksinimler için zanaatkar primi ödemez.

Sonuç: Lamba İşçiliği Teknolojisinin Stratejik Uygulaması

 
Lamba işçiliği borosilikat cam abajurlar, aydınlatma üretiminde kendine özgü bir konuma sahiptir: mühendisliğin hassasiyeti, zanaatın esnekliği ve ileri malzemelerin performansı, geleneksel yöntemlerle çözülemeyen sorunları çözmek için birleşir. özel cam lamba şapkası Geometrik karmaşıklık, optik hassasiyet, malzeme saflığı veya hızlı geliştirme döngüleri gerektiren talepler için lamba işçiliği, teknik ve ticari açıdan güçlü avantajlar sunar.
Aydınlatma teknolojisi daha yüksek güç yoğunluklarına, daha sıkı düzenleyici gereksinimlere ve giderek daha sofistike optik mühendisliğe doğru ilerledikçe, lamba işçiliğinin benzersiz olarak sunduğu yetenekler—hassas duvar kontrolü, karmaşık iç özellikler, bütünleşik fonksiyonellik ve doğrulanmış süreç dokümantasyonu—giderek daha değerli hale gelmektedir.
Bizim özel cam abajur üreticisi operasyon, aydınlatma mühendislerini, ürün geliştiricilerini ve tasarımcıları, iş birliğine dayalı geliştirme programları aracılığıyla lamba işçiliği yeteneklerini keşfetmeye davet eder. İlk konsept danışmanlığından üretim doğrulamasına kadar, iddialı aydınlatma vizyonlarını üretime dönüştüren teknik ortaklığı sağlıyoruz.

Teknik danışmanlık, prototip geliştirme veya özel uygulamalarınız için lamba işçiliği yetenek değerlendirmeleri için mühendislik ekibimizle iletişime geçin. Tasarım fizibilite analizi, malzeme spesifikasyonu ve üretim ölçek planlaması dahil olmak üzere aydınlatma ürün geliştirmelerinizi optimize etmek için kapsamlı destek sağlıyoruz.

Yazar: Hannah

Hannah, cam sektöründe 10 yılı aşkın deneyime sahip kıdemli bir satış profesyonelidir ve cam ürünlerinde küresel B2B pazarlarında uzmanlaşmıştır. Kariyeri boyunca, Türkiye, Avrupa ve diğer uluslararası pazarlardaki aydınlatma markaları, toptancılar ve üreticilerle yakın çalışarak çeşitli pazar ihtiyaçları ve sektör trendleri konusunda derin bir anlayış kazanmıştır.

Ticari strateji ve üretim süreçlerinde güçlü uzmanlığa sahip olan Hannah, presleme, üfleme ve özel imalat gibi cam üretim tekniklerine son derece hakimdir. Müşterilerine özel cam ürünleri, geliştirme, üretim çözümlerini optimize etme ve maliyetleri kontrol ederken ürün performansını iyileştirme konularında başarıyla destek olmuştur.

Hannah, pratik ve çözüm odaklı yaklaşımıyla tanınır. Teknik bilgiyi gerçek pazar içgörüleriyle birleştirerek, müşterilerinin karmaşık tedarik zorluklarını çözmelerine ve güvenilir, uzun vadeli tedarik ortaklıkları kurmalarına yardımcı olur. Amacı sadece ürün değil, müşterilere gerçek değer katan profesyonel destek ve özel çözümler sunmaktır.

Lamba İşçiliği Borosilikat Teknik SSS

Lambwork borosilikat cam abajur, borosilikat cam tüplerden el işçiliğiyle üretilen bir abajurdur. Usta zanaatkarlar tarafından lamba işçiliği tekniğiyle (camın yüksek sıcaklıklı bir alevle ısıtılarak bükülmesi, şekillendirilmesi ve istenen tarzlara dönüştürülmesi) şekillendirilir.
Borosilikat cam mükemmel termal stabiliteye, yüksek sıcaklık direncine (500°C'ye kadar), düşük termal genleşme katsayısına ve iyi şeffaflığa sahiptir.
Minimum sipariş miktarı daha düşüktür ve kalıp maliyeti de nispeten uygundur.
Evet, tam özelleştirme hizmetleri sunuyoruz. Şekil (kavisli, kubbe, çan, düzensiz), boyut (çap, yükseklik, açıklık), renk (şeffaf, mat, renkli kaplama), yüzey işlemi (kumlama, lazer gravür, el boyaması) ve hatta çizimleriniz, numuneleriniz veya tasarım gereksinimlerinize göre özel logolar ekleyebiliriz.
Teslimat süresi, tasarımın karmaşıklığına ve sipariş miktarına bağlıdır: – Numune teslim süresi: 7-15 gün (her numune el işçiliğiyle üretildiğinden hassasiyet için daha fazla zaman gerektirir). – Seri üretim teslim süresi: Numune onayından sonra sipariş hacmine bağlı olarak 20–35 gündür.
Lamba işçiliği el yapımı bir süreç olduğundan, minimum sipariş miktarı esnektir. Standart tasarımlar için minimum sipariş miktarı 200 adettir; yüksek derecede özelleştirilmiş veya karmaşık tasarımlar için deneme siparişlerinde daha düşük bir minimum sipariş miktarı görüşülebilir.

Teklif Talebi Birlikte Çalışmaya Hazır mısınız? Bizimle bir proje oluşturun!

TEKLİF TALEBİ
Yukarı Kaydır
TEKLİF TALEBİ