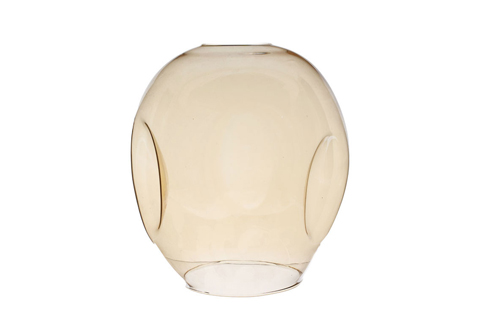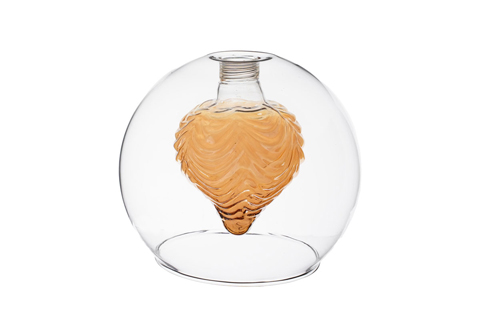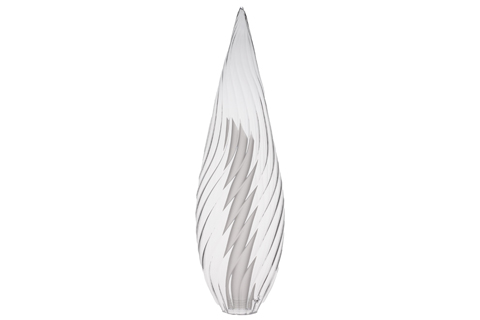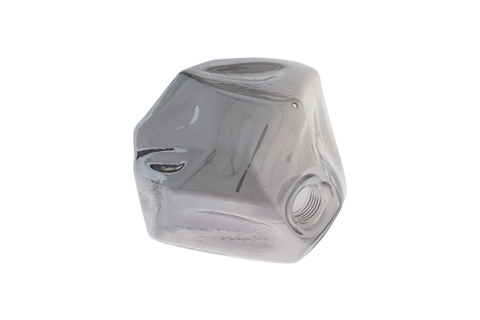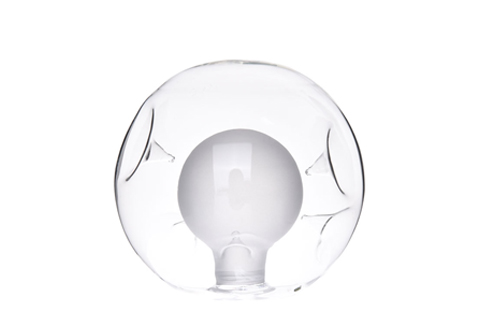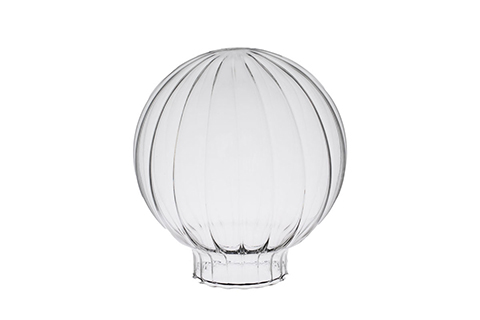
Lampwork (alevle cam şekillendirme) yöntemiyle üretilen borosilikat cam abajur nedir?

Yüksek performanslı aydınlatma bileşenleri için hassas alevle cam şekillendirme teknikleri

 
Mimari ve dekoratif aydınlatmanın uzmanlık gerektiren alanında, bazı uygulamalar geleneksel cam şekillendirme yöntemlerinin ötesine geçen üretim hassasiyeti gerektirir. Lampwork (alevle cam şekillendirme) yöntemiyle üretilen borosilikat cam abajurlar—borosilikat tüp ve çubuğun kontrollü bir şekilde, odaklanmış alev ısısı ile şekillendirilmesiyle oluşturulan—sanatsal ustalık ile mühendislik standartlarında toleransların birleşimini temsil eder. Bu teknik, geleneksel üfleme veya presleme işlemleriyle elde edilemeyen duvar kalınlığı kontrolü, geometrik karmaşıklık ve optik tutarlılığa sahip bileşenler üretir.
Bir özel cam abajur üreticisi olarak, tıbbi, havacılık ve üst segment aydınlatma sektörlerine hizmet veren alevle cam şekillendirme üretim hatlarımızdan yararlanarak, bu tarihsel olarak sanatsal tekniği ölçeklenebilir bir üretim yöntemine dönüştüren özgün protokoller geliştirdik. Bu kapsamlı inceleme, alevle cam şekillendirme yönteminin kendine özgü yeteneklerini, teknik özelliklerini ve aydınlatma ürünü geliştirmedeki stratejik kullanım alanlarını ele alır.

Lampwork: Teknik ve Geleneksel Cam Üflemeden Farkı


Alevle Şekillendirmenin Temelleri

Lampwork—diğer adıyla alevle cam şekillendirme veya şaloma ile cam şekillendirme—cam, şekil verilebilir hâle gelinceye kadar yoğun ısıyla işlenir. Fırında büyük miktarda eritilmiş camın kullanıldığı geleneksel cam üflemeden farklı olarak bu yöntemde katı hammaddeler kullanılır: genellikle 4–50 mm çapında ve 0,5–5 mm et kalınlığında hassas biçimde çekilmiş borosilikat cam tüpler ve çubuklar.
Bu cam abajur fabrikası çalışma istasyonu konfigürasyonu şunlara odaklanır:
Isı Kaynağı: Yüzey karışımlı gaz-oksijen torçları, cam bileşimine ve istenen yüzey kalitesine göre oksitleyici, nötr veya indirgeme alev kimyasına olanak tanıyan hassas stokiyometrik kontrol ile 1.200-1.400°C'ye ulaşan odaklanmış alevler üretir.
Manipülasyon Araçları: Grafit paletler, paslanmaz çelik krikolar, tungsten uçlar ve belirli abajur geometrileri için özel şekillendirilmiş pirinç kalıplar. Alet seçimi, son yüzey özelliklerini ve boyutsal doğruluğu kritik düzeyde etkiler.
Dönüş Sistemleri: Şekillendirme sırasında eş merkezliliği koruyan değişken hızlı torna tezgâhları veya elle döndürülen fikstürler için Özel üretim cam abajur üretim, otomasyonlu dönüş sistemlerimiz silindirik kesitlerde ±0.1 mm salgı toleransı elde eder.
Sanatsal alevle cam şekillendirme ile endüstriyel uygulamalar arasındaki temel fark süreç kontrolüdür. Atölye sanatçıları yaratıcı çeşitliliği öne çıkarırken, aydınlatma bileşenlerinin endüstriyel üretimi istatistiksel süreç kontrolü ve belgelenmiş ısıl döngüler gerektirir; cam abajur üreticileri bu parametreleri üretim partileri arasında doğrulayabilir.
 

Börosilikat Seçim Gerekçesi

Lampwork (alevle cam şekillendirme) tekniği, genel malzeme avantajlarının yanı sıra teknik nedenlerle özellikle borosilikat camı (3,3 genleşme katsayısı) tercih eder:
Termal Şok Direnci: Alevle işlemenin doğasında bulunan hızlı ve lokalize ısıtma, dik termal gradyanlar oluşturur. Börosilikatın düşük genleşmesi, karmaşık montajlar için gereken tekrarlanan ısıtma-soğutma döngüleri sırasında çatlamayı önler.
Çalışma Viskozitesi: Börosilikat, soda-kireç veya kurşun cam alternatiflerine göre daha geniş bir sıcaklık aralığında işlenebilir viskoziteyi korur ve hassas detay uygulamaları için daha uzun şekillendirme süresine izin verir.
UV Kararlılığı: Alevle cam şekillendirme yöntemiyle üretilen abajurlar, müze ve arşiv aydınlatması gibi UV'ye duyarlı uygulamalarda kullanılır. Borosilikat camın UV geçirgenliğinin kararlı olması, optik performansı düşüren solarizasyonu önler.
Kimyasal Uyumluluk: Tıbbi ve laboratuvar aydınlatma uygulamaları, börosilikatın silikat-boron ağ yapısının sağladığı malzeme eylemsizliğini (etkisizliğini) gerektirir.

Üretim Süreci: Tüpten Bitmiş Abajura


Aşama 1: Malzeme Hazırlığı ve Muayene

Üretim, sertifikalı börosilikat boru giriş kontrolü ile başlar. Bizim cam abajur fabrikası doğrular:
  • Boyutsal uyumluluk: Dış çap ±0,05mm, duvar kalınlığı ±0,03mm lazer mikrometri ile
  • Gerilim çift kırılması: Tavlanmış, gerilimsiz stokun polariscope ile incelenmesi
  • Yüzey kalitesi: 100% muayenesi ile çizik, kapanım veya bitmiş parçalarda yayılabilecek çekme kusurlarının kontrolü
Malzeme izlenebilirlik dokümantasyonu, bitmiş gölgeleri belirli ham madde eriyiklerine bağlayan parti kayıtlarını korur—malzeme sertifikası gerektiren tıbbi cihaz aydınlatma uygulamaları için kritik öneme sahiptir.

Aşama 2: Termal Koşullandırma ve İlk Şekillendirme

Camı alevle şekillendiren usta, borosilikat tüpü döndürme düzeneğine sabitler ve belirli bölgelere kontrollü ısı uygular. Termal profil oluşturma—pirometrik gözlem ve zamanlanmış ısı uygulaması ile belgelenir—malzeme akış özelliklerini belirler.
Silindirik gölge gövdeleri için işlem sırası genellikle şunları içerir:
  1. Boyun daraltma oluşumu: Montaj boyun çaplarını armatür donanımı ile uyumlu hale getirmek için kontrollü ısıtma ve çekme (standart 29mm, 42mm veya özel spesifikasyonlar)
  2. Gövde genişletme: Hedef çap ve duvar kalınlığına ulaşmak için iç hava basıncı ile birlikte dış ısı uygulaması
  3. Kenar oluşumu: Belirli kırma-pah veya yuvarlatılmış profillerle bitmiş kenarlar oluşturmak için hassas takım kullanımı
Bizim özel cam abajur üreticisi yetenekler şunları içerir vakum destekli şekillendirme silindirik olmayan geometriler için—ısıtılmış camı dış kalıplara karşı çekmek için iç vakum kullanılarak, geleneksel üfleme ile mümkün olmayan kare, eliptik veya organik kesitler üretilir.

Aşama 3: Optik Yüzey Sonlandırma

Alevle cam şekillendirme, diğer üretim yöntemleriyle elde edilemeyen özgün yüzey işlemlerine olanak tanır:
Alevle Parlatma: Kontrollü alev maruziyeti, yüzey pürüzlerini eriterek, optik kalitede yüzey pürüzlülüğü (Ra < 0,05μm) elde edilmesini sağlar; bu, optik yolları kalıntı ile kirletebilecek mekanik parlatma bileşikleri olmadan gerçekleştirilir.
Yüzey Desenleme: Dokulu aletlerle seçici ısıtma veya yönlendirilmiş alev teması, kontrollü optik difüzyon desenleri oluşturur—buzlu bantlar, prizmatik dokular, veya mikro-lens dizileri ikincil film veya kaplamalara gerek kalmadan ışık dağılımını yönetir.
Renk Entegrasyonu: Fritli borosilikat renk çubuklarının alevle cam şekillendirme sırasında şeffaf cam gövdelerle kaynaştırılması, yüzey kaplamalarına kıyasla daha dayanıklı ve camın bünyesine işleyen bir renklendirme sağlar. Paletimizde 37 standart şeffaf ve opal ton bulunur; müşteri şartnamelerine göre özel renk eşleştirme de yapılabilir.
 

Aşama 4: Tavlama ve Gerilim Giderme

Borosilikat camın ısıl kararlılığına rağmen, alevle cam şekillendirme sırasında uygulanan yerel ısı, kontrollü biçimde giderilmesi gereken iç gerilimlere yol açar. Şirketimizin cam abajur fabrikası aşama bazlı protokollerle programlanabilir fırınlarda tavlama işlemi uygular:
  • Gerilim giderme: 560°C bekletme (borosilikat tavlama noktası) ile 30 dakika süreyle bekletme
  • Kontrollü soğutma: 2°C/dakika azalma ile 400°C'ye kadar, termal şoku önler
  • Son soğutma: Sınırsız şekilde ortam sıcaklığına
Tavlama sonrası kalite doğrulaması, <50nm optik gecikmeyi doğrulayan polariskop incelemesini içerir—bu, zorlu uygulamalarla uyumlu gerilme seviyelerini gösterir.

Borosilikat Cam Abajur Üretim Süreci
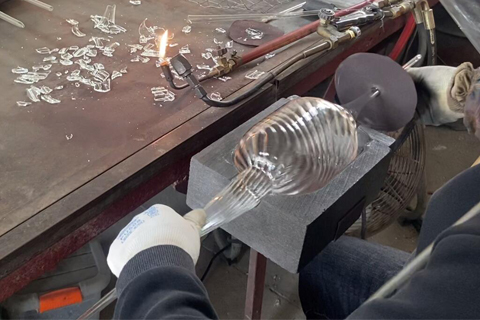
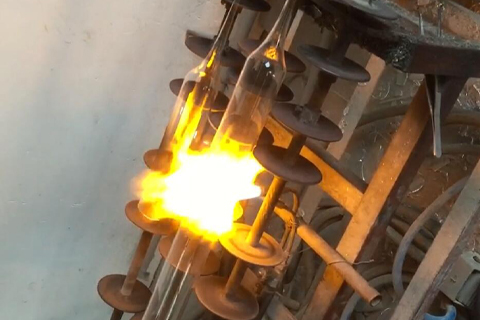
Cam abajur üretimi, cam üfleme ve şekillendirme teknikleriyle yapılır.
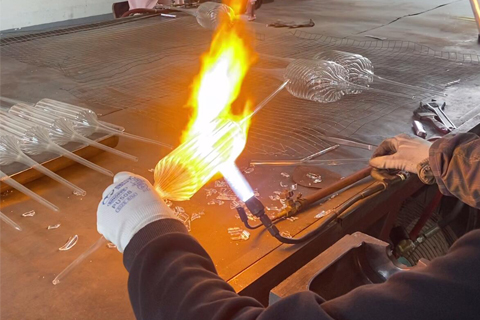
Fabrika ortamında alevle şekillendirilen cam abajur.
El işçiliğiyle üretilen cam abajur, hassas aletlerle şekillendiriliyor.

Malzeme Kesimi

Malzeme Yumuşatma

Kalıp ile Şekillendirme
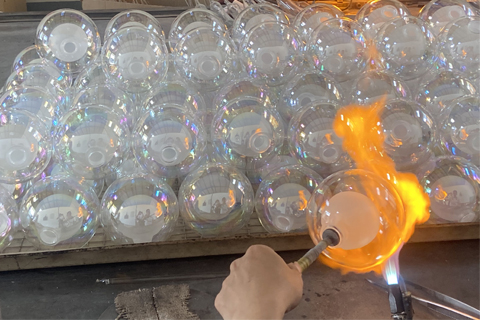
Kaliteli aydınlatma armatürleri için lamba ve aletlerle cam abajur el işçiliğiyle üretiliyor.
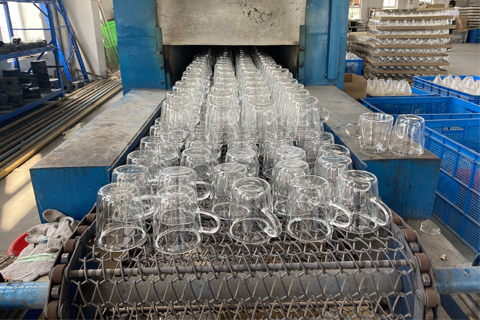
JX Abajur'da endüstriyel üretim hattında cam abajurlar üretiliyor.
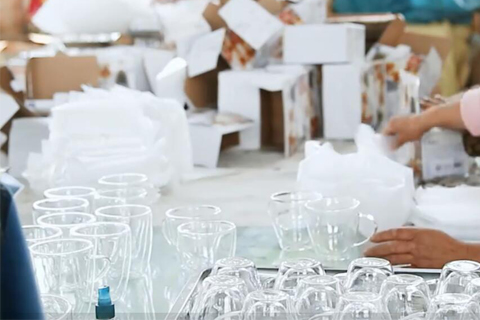
Fabrikada cam eşya ve paketleme ile cam abajur üretim süreci.

Yırt & Sızdırmazlık

Tavlama

Kontrol & Paketleme

Teknik Avantajlar: Lampwork Yöntemi Neden Tercih Edilir?


Hassas Duvar Kalınlığı Kontrolü

Geleneksel cam üflemede et kalınlığı değişimi artı/eksi yüzde 15–20 düzeyindedir; takım aşınmasıyla preslemedeki değişim de artı/eksi yüzde 10'a ulaşabilir. Alevle şekillendirilmiş borosilikat cam üretimi sağlar Kalınlık homojenliği için artı/eksi yüzde 5 tolerans. anlık manipülasyon ve ölçüm ile.
Bu hassasiyet şunları mümkün kılar:
Optik Mühendisliği: Fotometrik modelleme için öngörülebilir ışık iletimi ve dağılım özellikleri. Aydınlatma tasarımcıları, üretim varyasyonunun performansı etkilemeyeceğinden emin olarak tam parlaklık dağılımlarını belirleyebilir.
Termal Yönetim: Yüksek güçlü LED uygulamalarında sıcak noktaları önleyen homojen ısı iletimi. Hesaplamalı akışkanlar dinamiği modellememiz, eşdeğer malzemeden üretilmiş geleneksel üfleme cam abajurlara kıyasla maksimum yüzey sıcaklığı farkının yüzde 40 azaldığını doğrulamaktadır.
Yapısal Optimizasyon: Gerekli dayanıklılık için minimum malzeme kullanımı, ağırlık ve malzeme maliyetini performanstan ödün vermeden azaltır.

Karmaşık Geometri Gerçekleştirme

Lampwork tekniğinin eklemeli yapısı—bileşenlerin art arda birleştirilmesi—malzeme eksilterek şekillendirme veya kalıplama yöntemleriyle elde edilmesi güç geometrilere olanak tanır:
Çok Bölmeli Tasarımlar: Tek bir abajur gövdesi içinde farklı optik bölgeler oluşturan iç bölmeler, karmaşık ışık karışımına veya ışığı perdeleme işlevlerine olanak tanır.
Entegre Montaj Özellikleri: Cam dişler, bayonet bağlantılar veya gövdeyle bütünleşik olarak oluşturulan geçmeli özellikler, metal donanımı ve buna bağlı galvanik korozyon risklerini ortadan kaldırır.
Asimetrik Formlar: Kalıp yatırımı olmadan serbest biçimli geliştirme, sınırlı sayıda üretim veya seri üretim öncesi hızlı prototipleme aşamaları için idealdir.
Bizim özel cam abajur üreticisi arşiv, daha sonra seri üretime aktarılan 200’den fazla lampwork ile geliştirilmiş geometriyi içerir; acil müşteri talepleri için tasarımdan üretime döngüler 72 saate kadar kısa olabilir.
 

Mikro Ölçekli Özellik Yeteneği

Şaloma aleviyle hassas şekillendirme, mekanik yöntemlerle elde edilmesi mümkün olmayan ölçekte detaylara olanak tanır:
  • Telkari elemanlar: Dekoratif tarama için 0,3 mm çapa kadar cam teller
  • Hassas açıklıklar: Işık demetini biçimlendirmek için kontrollü açıklıklar
  • Yüzey mikro-dokuları: 50–200 μm boyutunda yüzey özelliklerine sahip optik difüzörler
Vaka Çalışmaları: Ticari Uygulamalarda Lampwork


Vaka Çalışması 1: Cerrahi Aydınlatma Sistemi (Tıbbi Cihaz Üreticisi)

Müşteri: Yeni nesil ameliyathane aydınlatma sistemi için steril alan aydınlatma bileşenlerine ihtiyaç duyan Tier 1 düzeyinde bir tıbbi cihaz OEM’i.
Teknik Gereksinimler:
  • Mutlak malzeme saflığı (ağır metal veya sızabilir bileşen içermemesi)
  • Tutarlı fotometrik performans için duvar kalınlığında ±0,1 mm uniformite
  • Entegre montaj dişleri (cam-cam bağlantısı; metal bulaşması yok)
  • Buhar sterilizasyon uyumluluğu (134°C otoklav döngüleri)
Zorluk: Geleneksel cam abajur üreticileri silikon contalı metal dişli montajlar önerildi—parçacık oluşumu ve bakteri barındırma riski nedeniyle steril alan gereksinimleri için kabul edilemez.
Alevle Cam Şekillendirme Çözümümüz: Tek parça borosilikat cam abajurlar geliştirildi; gövdeye 33 mm ISO standardında cam dişler entegre edildi; bu dişler, elmas katkılı şekillendirme aletleriyle yapılan hassas alevle cam şekillendirme işlemi sırasında oluşturuldu. 156 mm çap boyunca duvar kalınlığı 2,0 mm ±0,08 mm olarak korundu.
Doğrulama Sonuçları:
  • 5.000 otoklav döngüsü testi: dişlerde yüzde 0 aşınma, optik performansta yüzde 0 bozulma
  • Partikül oluşumu testi (USP 788 standardına göre): tespit sınırının altında
  • Fotometrik tutarlılık: 500 birimlik üretim partisinde varyasyon katsayısı <2%
  • FDA 510(k) başvurusu, tam malzeme izlenebilirliği dokümantasyonu ile desteklenmiştir
Ticari Sonuç: Sistem lansmanı için münhasır tedarik anlaşması imzalandı; 8 yıllık üretim sözleşmesinin öngörülen değeri 4,2 milyon ABD dolarını aşmaktadır. Müşteri, cam abajur performansının geleneksel bileşenli rakip sistemlere kıyasla yüzde 15 daha yüksek satış fiyatı sağlamasına katkıda bulunduğunu bildirdi.

Vaka Çalışması 2: Müze Koruma Aydınlatması (Kültürel Kurum)

Müşteri: Işığa duyarlı eserlerin aydınlatılması için UV filtreli gölgelere sahip 340 sergi spotu gerektiren ulusal müze ağı.
Teknik Gereksinimler:
  • 400nm'nin altında tam UV emilimi (organik malzemelere zarar veren dalga boyları)
  • Renk doğruluğu için yüksek görünür ışık geçirgenliği (>90%)
  • Minimum saçak ışık ile hassas ışın kontrolü
  • Tarihi galeri mimarisiyle estetik uyumluluk
Zorluk: Standart UV filtreli akrilikler 18 ay içinde sarardı; kaplamalı cam filtreler istenmeyen spektral artefaktlar oluşturdu; geleneksel borosilikat zararlı yakın-UV'yi geçirdi.
Alevle Cam Şekillendirme Çözümümüz: Mühendislik ürünü alevle cam şekillendirme tekniğiyle oluşturulmuş kompozit yapı— şeffaf borosilikat gövde ile seryum katkılı borosilikat ön panel hassas alevle cam şekillendirme yöntemiyle kaynaştırıldı. Seryum içeriği, görünür ışık geçirgenliği yüzde 91 düzeyinde korunurken 400 nm altındaki ışığı kesmek üzere optimize edildi. Lampwork sırasında yapılan birleştirme, yapıştırıcı katman kullanmadan optik kalitede bir ara yüzey oluşturdu.
Performans Doğrulaması:
  • Spektral geçirgenlik: 400nm altında <0,1%, 400-700nm arası 91,2%
  • 10 yıllık hızlandırılmış yaşlandırma: Sıfır iletim bozulması, sıfır renk kayması
  • Işın kontrolü: 8° spot ışık dağılımı ve yüzde 5'ten az ışık taşması (geleneksel reflektör sistemlerinde tipik değer 12°).
Ticari Sonuç: 12 müze mülkünde kurulum, ile Özel üretim cam abajur şartnamenin kurumsal standart olarak benimsenmesi. Üç ek ulusal müze sistemine yönlendirme, toplam sözleşme değeri $2,1M'yi aşıyor.
 

Vaka Çalışması 3: Mimari Sarkıt Serisi (Tasarımcı Aydınlatma Markası)

Müşteri: İlk koleksiyonunda $800-1.200 perakende fiyat aralığını hedefleyen, karmaşık geometrik abajurlar gerektiren yükselen tasarımcı markası.
Teknik Gereksinimler:
  • Organik yüzey varyasyonu ile asimetrik “sıvı metal” estetiği
  • Ağırlık kontrolü için tutarlı 1,5 mm duvar kalınlığı (her abajur için hedef <800g)
  • Doğrudan ışık kaynağı görünürlüğünü engelleyen dahili ışık bariyeri
  • Koleksiyon geliştirme için hızlı tasarım yineleme yeteneği
Zorluk: Geleneksel kalıp tabanlı üretim, tasarım varyantı başına $45.000+ kalıp yatırımı gerektiriyordu ve planlanan 8 şekilli koleksiyon kapsamını engelliyordu. Alternatif cam abajur fabrikaları estetik amaçtan ödün veren basitleştirilmiş tasarımlar önerdi.
Alevle Cam Şekillendirme Çözümümüz: Kurulan hızlı prototipleme için alevle cam şekillendirme hücresi tasarımın kesinleşmesinden itibaren 5 gün içinde üretimi temsil eden numuneler üretiyor. Organik formların tutarlı şekilde çoğaltılmasını sağlayan, belgelenmiş alev hareketi desenleri ve zamanlama dizileriyle parametrik alevle şekillendirme protokolleri geliştirildi.
Üretim Ölçeklendirme:
  • Aşama 1: Elle alevle cam şekillendirme (tasarım başına ayda 50–100 adet)
  • Aşama 2: CNC ile şaloma konumlandırması yapılan yarı otomatik alevle cam şekillendirme istasyonları (aylık 300+ adet)
  • Aşama 3: Otomatik şekillendirilmiş gövdelerde el işçiliğiyle tamamlanan detayları koruyan hibrit üretim
Ticari Sonuç:
  • Koleksiyon, geleneksel kalıp ekonomileriyle mümkün olmayan 8 farklı tasarımla piyasaya sürüldü.
  • Perakende satışlar öngörülenin yüzde 340 üzerine çıktı ve markayı üst segmentte konumlandırdı.
  • Üretim esnekliği, sermaye yatırımı olmadan 4 mevsimsel tasarım uzantısına olanak sağladı.
  • Emek yoğun üretime rağmen premium konumlandırma sayesinde brüt kâr marjı yüzde 68 seviyesinde korundu.

Kalite Sistemleri ve Doğrulama


Zanaatkar Üretiminde Proses Kontrolü

Lampwork yönteminin “el işçiliğine dayalı” olarak tanımlanması, kalitede tutarsızlık olduğu anlamına gelmez. Bizim cam abajur fabrikası üretim disiplini, otomatik üretim ortamlarıyla eşleşecek şekilde uygulanır:
Standart Operasyon Prosedürleri: Torch parametreleri, dönüş hızları, termal profiller ve denetim protokollerini kapsayan 47 belgelenmiş iş talimatı—Deney Tasarımı (DOE) optimizasyonu ile geliştirilmiş ve doküman kontrolü altında tutulmaktadır.
Operatör Sertifikasyonu: Malzeme bilimi temelleri, torch güvenliği, boyutsal ölçüm ve kusur tanıma dahil olmak üzere 120 saatlik eğitim programı. Standart test parçalarında yetkinlik gösterilerek yıllık yeniden sertifikasyon.
Proses İçi Doğrulama: Üretim sırasında 15 dakikalık aralıklarla istatistiksel örnekleme, kritik boyutların (boyun çapı, gövde eşmerkezliliği, duvar kalınlığı) otomatik veri yakalama ve SPC grafikleme ile ölçülmesi.
Son Kontrol: Kritik kusurları otomatik optik ayıklamayla belirlemeye ek olarak, kontrollü aydınlatma altında yüzde 100 görsel inceleme yapılır. İlk parça ve saatlik numune kontrollerinde CMM (Koordinat Ölçüm Cihazı) ile boyutsal doğrulama yapılır.
 

Dokümantasyon ve İzlenebilirlik

Düzenlemeye tabi uygulamalar için, bizim özel cam abajur üreticisi sistemlerimiz şunları sağlar:
  • Parti kayıtları: Her bir cam abajuru hammadde partilerine, operatörlere, ekipmana ve denetim sonuçlarına bağlayan eksiksiz üretim parametreleri dokümantasyonu
  • Analiz Sertifikası: Malzeme bileşimi doğrulaması, termal genleşme testi ve kimyasal direnç doğrulaması
  • Boyutsal raporlar: İstatistiksel analizli (Cp/Cpk hesaplamaları) CMM ölçüm verileri
  • Fotometrik veriler: Optik uygulamalar için iletim spektrumları ve difüzyon özellikleri

Tedarikçi Seçimi: Lampwork Yetkinliklerini Değerlendirme


Tedarikçiler Arasında Yetkinlik Farklılaşması

Lampwork konusunda yetkin olduğunu iddia eden cam abajur üreticileri her zaman eşdeğer teknik performans sunmaz. Değerlendirme ölçütleri şunlardır:
Ekipman Altyapısı: Yüzey-karışımlı torç teknolojisi (üstün alev kimyası kontrolü) ile ön karışımlı sistemler karşılaştırması; sadece elle yönlendirme yerine otomatik döndürme yeteneği; üretim hacimleri için programlanabilir fırın kapasitesi.
Metroloji Yetkinliği: Dahili boyutsal ölçüm (lazer mikrometreler, CMM) ve optik testler (spektrofotometreler, entegrasyon küreleri) ile harici doğrulamaya bağımlılık karşılaştırması.
Malzeme Entegrasyonu: Malzeme kalitesini ve özelleştirmeyi sağlayan doğrudan borosilikat eritme yeteneği ile sınırlı spesifikasyon kontrolüne sahip ticari boru kullanımına bağımlılık karşılaştırması.
Mühendislik Desteği: Müşteri fikirlerini alevle cam şekillendirmeye uygun geometrilere dönüştürmeye yönelik üretilebilirlik danışmanlığı; prototipleme hızı ve tasarım yineleme kapasitesi.
 

Ölçeklenebilirlik ve Ekonomi

Alevle cam şekillendirme yönteminin ekonomisi, yüksek hacimli üretim süreçlerinden farklıdır. Üretim ölçeği değişse de birim maliyetler nispeten sabit kalır; verimlilik artışı otomasyon yatırımının amortismanından çok operatör becerisinin gelişmesiyle sağlanır. Yöntemin öne çıktığı uygulamalar şunlardır:
  • Düşük-orta hacimler: Presleme veya cam üfleme için kalıp yatırımının ekonomik olmadığı yıllık 50–5.000 adetlik üretimler
  • Yüksek karmaşıklık: Geleneksel yöntemlerle ulaşılamayan geometriler veya toleranslar
  • Düzenlemeye tabi uygulamalar: Standart tedarik zincirleriyle uyumsuz belge ve izlenebilirlik gerektiren uygulamalar
  • Hızlı geliştirme: Tasarım yineleme döngülerinin haftalar yerine günlerle ölçülmesi
Bizim cam abajur fabrikası hibrit üretim çözümleri sunar: Alevle cam şekillendirme yöntemiyle prototipleme aşamasından, tasarımlar olgunlaşıp üretim hacmi yatırımı karşılayacak düzeye ulaştığında seri üretime uygun süreçlere geçilir. Böylece müşteriler standart ürünlerde el işçiliğinden kaynaklanan ek maliyet ödemez.

Sonuç: Lampwork Teknolojisinin Stratejik Uygulamaları

 
Lampwork yöntemiyle üretilen borosilikat cam abajurlar, aydınlatma sektöründe ayrıcalıklı bir yere sahiptir. Mühendislik hassasiyeti, el işçiliğinin esnekliği ve gelişmiş malzemelerin performansı bir araya gelerek geleneksel yöntemlerle çözülemeyen sorunlara çözüm sunar. Özel üretim cam abajur Karmaşık geometriler, optik hassasiyet, malzeme saflığı veya hızlı geliştirme döngüleri gerektiren uygulamalarda Lampwork önemli teknik ve ticari avantajlar sunar.
Aydınlatma teknolojisinde güç yoğunlukları ve mevzuat gereklilikleri arttıkça, gelişmiş optik tasarımın önemi de büyüyor. Lampwork yönteminin sunduğu hassas duvar kalınlığı kontrolü, karmaşık iç geometriler, bütünleşik işlevler ve doğrulanmış süreç dokümantasyonu giderek daha değerli hâle geliyor.
Bizim özel cam abajur üreticisi operasyon, aydınlatma mühendislerini, ürün geliştiricilerini ve tasarımcıları, iş birliğine dayalı geliştirme programları aracılığıyla lamba işçiliği yeteneklerini keşfetmeye davet eder. İlk konsept danışmanlığından üretim doğrulamasına kadar, iddialı aydınlatma vizyonlarını üretime dönüştüren teknik ortaklığı sağlıyoruz.

Teknik danışmanlık, prototip geliştirme veya uygulamanıza uygun Lampwork yetkinlik değerlendirmesi için mühendislik ekibimizle iletişime geçin. Aydınlatma ürünü geliştirmenizi desteklemek üzere tasarımın üretilebilirlik analizini, malzeme seçimini ve üretim ölçeği planlamasını kapsayan kapsamlı destek sunuyoruz.

Yazar: Hannah

Hannah, cam sektöründe 10 yılı aşkın deneyime sahip kıdemli bir satış profesyonelidir ve cam ürünlerinde küresel B2B pazarlarında uzmanlaşmıştır. Kariyeri boyunca Kuzey Amerika, Avrupa ve diğer uluslararası pazarlardaki aydınlatma markaları, toptancılar ve üreticilerle yakın çalışarak çeşitli pazar ihtiyaçları ve sektör trendleri konusunda derin bir anlayış kazanmıştır.

Ticari strateji ve üretim süreçlerinde güçlü uzmanlığa sahip olan Hannah, presleme, üfleme ve özel imalat gibi cam üretim tekniklerine son derece hakimdir. Müşterilerine özel cam ürünlerigeliştirme, üretim çözümlerini optimize etme ve maliyetleri kontrol ederek ürün performansını artırma konularında başarıyla destek olmuştur.

Hannah, pratik ve çözüm odaklı yaklaşımıyla tanınır. Teknik bilgiyi gerçek pazar içgörüleriyle birleştirerek, müşterilerinin karmaşık tedarik zorluklarını çözmelerine ve güvenilir, uzun vadeli tedarik ortaklıkları kurmalarına yardımcı olur. Amacı sadece ürün değil, müşterilere gerçek değer katan profesyonel destek ve özel çözümler sunmaktır.

Lampwork Borosilikat Cam Abajurlar: Teknik SSS

Lampwork (alevle cam şekillendirme) tekniğiyle üretilen borosilikat cam abajur, cam tüplerin yüksek sıcaklıklı bir şaloma aleviyle ısıtılıp bükülerek istenen biçime getirilmesiyle usta cam işçileri tarafından el işçiliğiyle üretilir.
Borosilikat cam mükemmel termal stabiliteye, yüksek sıcaklık direncine (500°C'ye kadar), düşük termal genleşme katsayısına ve iyi şeffaflığa sahiptir.
Minimum sipariş miktarı daha düşüktür ve kalıp maliyeti de nispeten uygundur.
Evet, tam özelleştirme hizmetleri sunuyoruz. Şekil (kavisli, kubbe, çan, düzensiz), boyut (çap, yükseklik, açıklık), renk (şeffaf, mat, renkli kaplama), yüzey işlemi (kumlama, lazer gravür, el boyaması) ve hatta çizimleriniz, numuneleriniz veya tasarım gereksinimlerinize göre özel logolar ekleyebiliriz.
Teslimat süresi, tasarımın karmaşıklığına ve sipariş miktarına bağlıdır: – Numune teslim süresi: 7-15 gün (her numune el işçiliğiyle üretildiğinden hassasiyet için daha fazla zaman gerektirir). – Seri üretim teslim süresi: Numune onayından sonra sipariş hacmine bağlı olarak 20–35 gündür.
Alevle cam şekillendirme el işçiliğine dayalı bir süreç olduğundan MOQ siparişe göre esnektir. Standart tasarımlarda minimum sipariş miktarı 200 adettir. Özelleştirmesi yüksek veya karmaşık tasarımlar için deneme siparişlerinde daha düşük bir MOQ üzerinde görüşebiliriz.

Teklif Talebi Birlikte Çalışmaya Hazır mısınız? Bizimle bir proje oluşturun!

TEKLİF TALEBİ
Yukarı Kaydır
TEKLİF TALEBİ