Opal Camın Abajurlarda Işık Dağılımını Nasıl İyileştirdiği: Teknik ve Üretim Rehberi
Yönetici Özeti
Bölüm 1: Opal Camda Işık Dağılımının Optik Bilimi
1.1 Işık Saçılımı Mekanizmalarını Anlamak
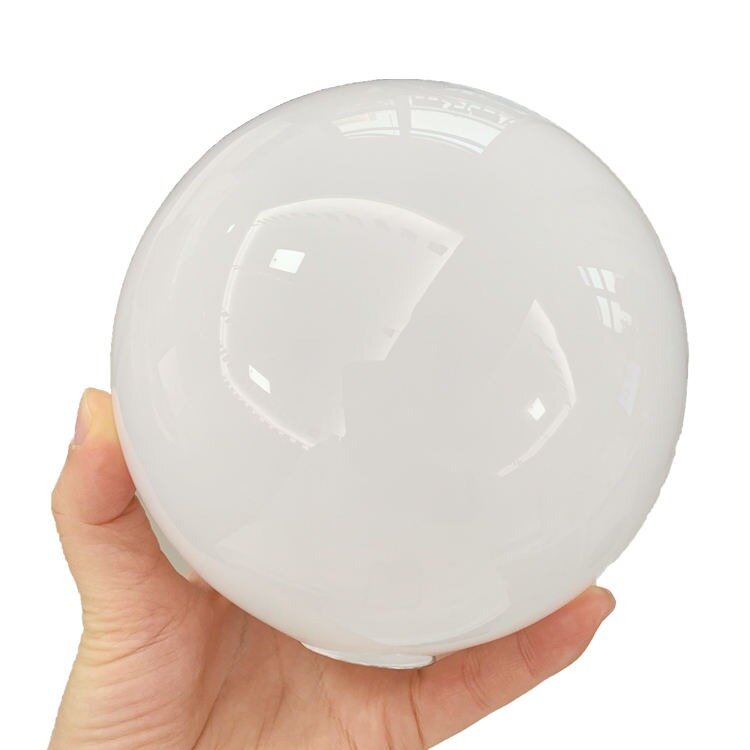
Rochester Üniversitesi Optik Bölümü'nün araştırmaları, opal cam difüzörlerin, görünür ışığın dalga boyundan (400-700nm) önemli ölçüde büyük parçacık boyutları için saçılım katsayılarının (Q_sc) 2.0‘a yaklaştığını göstermektedir. Bu yüksek saçılım kesiti—Q_sc × πa² olarak hesaplanır ve burada ’a' parçacık yarıçapını temsil eder—even ince opal cam katmanlarının (25-100μm) bile önemli ölçüde ışık homojenizasyonu sağlamasını garanti eder.
- Toplam Geçirgenlik: 85-92TP3T (kalınlık ve opaklık seviyesine bağlı olarak)
- Difüz Geçirgenlik: >95TP3T toplam geçirgenlik
- Bulanıklık Faktörü: >99TP3T (ASTM D1003 standardı)
Renk Geriverim İndeksi (CRI): Kaliteli LED kaynaklarıyla eşleştirildiğinde 90+ değerini korur
- = iletilen yoğunluk
- = gelen yoğunluk
- = soğurma katsayısı (kaliteli opal cam için tipik olarak 0.002-0.04 cm⁻¹)
- = saçılma katsayısı (soğurmadan katlarca daha yüksek)
- = optik yol uzunluğu
Bölüm 2: Opal Cam Abajur Üretim Süreci
2.1 Hammadde Bileşimi ve Parti Hazırlığı
Bu formülasyonlar, gazlı veya elektrikli fırınlarda 1500°C, üzerinde sıcaklıklarda eritilir ve erken devitrifikasyonu önlemek için hassas atmosfer kontrolü gerektirir. opal cam abajur üreticisi üretim boyunca optik özelliklerin tutarlılığını sağlamak için parti tutarlılığını ±%0,5 içinde korumalıdır
2.2 Kritik Proses Kontrol Noktaları
- Ergitme Bölgesi: 1500-1580°C (homojenizasyon ve arıtma)
- Çalışma Bölgesi: 1100-1200°C (şekillendirme işlemleri)
- Tavlama Bölgesi: 500-600°C (4-8 saat boyunca gerilim giderme)
- Optik Homojenlik: ≤ geçirgenlik değişimi gölge yüzeyinde
- Kabarcık/Tohum Sayısı: Premium sınıflar için <1 adet/10cm²
- Duvar Kalınlığı Toleransı: Preslenmiş için ±0,5mm, el üfleme için ±1,0mm
- Termal Şok Direnci: ΔT > 150°C (IEC 60432-2 standardı)
Bölüm 3: Üretim
Metodoloji Karşılaştırması — El Üfleme ve Pres Cam Abajur
3.1 El Üfleme Opal Cam Abajur Üretimi
The el üfleme cam abajur gelenek, zanaatkar cam üretiminin zirvesini temsil eder. 10+ yıl eğitimli usta cam üfleyiciler, yüzyıllardır değişmeyen tekniklerle ancak modern ısıl kontroller ve kalite sistemleriyle geliştirilmiş şekilde erimiş camı şekillendirir
- Toplama: Usta zanaatkarlar, ±5g hassasiyetle kütle kontrolü sağlayarak, tam ölçülü erimiş camı (1050-1100°C) üfleme borularına toplar
- Şişirme: Kontrollü hava verilmesiyle toplama, parison (ön form) haline genişletilir; duvar kalınlığı dağılımı, dönme hızı ve üfleme basıncıyla yönetilir
- Aletle Şekillendirme: Islak ahşap bloklar, çelik maşalar ve özel kalıplar, optik berraklığı koruyarak geometrinin incelenmesini sağlar
- Tavlama: Programlanabilir fırınlarda 6-12 saat kontrollü soğutma, artık gerilimi ortadan kaldırır
- Soğuk İşleme: Elmas taşlama ve parlatma, kenar kalitesi ve boyutsal hassasiyet sağlar
- Benzersiz Karakter: Her parça, özgün ustalığı gösteren ince farklılıklar—küçük baloncuklar, duvar kalınlığı gradyanları ve organik formlar sergiler
- Karmaşık Geometriler: Asimetrik, serbest formda ve çok katmanlı tasarımlar yalnızca manuel müdahale ile elde edilebilir
- Optik Nüanslar: Zanaatkarlar, tek bir parça içinde şeffaftan tamamen opal hale geçiş sağlayan gradyan opaklık oluşturabilir
- Premium Konumlandırma: Piyasa, özgün el üfleme parçaları karmaşıklık ve atölye itibarı doğrultusunda $150-$2.000+ değerinde tutar
- Boyutsal Değişkenlik: Çapta ±3-5mm tolerans, armatür standartlaştırmasını zorlaştırır
- Üretim Kapasitesi: Her zanaatkar günde 20-50 parça üretirken, otomatik preslemede 500+ parça yapılabilir
- Maliyet Yapısı: İşçilik, bitmiş ürün maliyetinin -70’ini oluşturur
3.2 Pres Cam Abajur Üretimi
Pres cam abajur üretim, yüksek hacimli ve tutarlı çıktı için endüstriyel otomasyondan yararlanır. Bu yöntem, tekrarlanabilirliğin ve maliyet etkinliğinin ön planda olduğu ticari aydınlatma, konaklama ve mimari spesifikasyon pazarlarında hakimdir
- Gob Besleme: Otomatik makaslar, çok bölmeli kalıplara hassas cam yükleri (±1g) iletir
- Presleme İşlemi: Hidrolik veya pnömatik pistonlar (5-20 ton kuvvet) 800-950°C'de erimiş camı cilalı kalıp yüzeylerine şekillendirir
- Kalıptan Çıkarma: Termal fark ve yüzey işlemleri temiz çıkarımı sağlar
- Tavlama: Sürekli lehr işlemi tutarlı gerilim giderme sağlar
- Son İşlem: Belirtilen şekilde otomatik taşlama, ateşle parlatma veya kimyasal buzlama
- Boyutsal Hassasiyet: ±0,3mm tekrarlanabilirlik mükemmel armatür uyumu sağlar
- Yüzey Detayı: Kalıp gravürleri karmaşık desenleri, dokuları ve prizmatik öğeleri aktarır
- Ekonomik Verimlilik: Birim maliyetler, hacimde el üflemeli eşdeğerlerine göre -80 daha düşüktür
- Ölçeklenebilirlik: Tek bir üretim hattı günde 10.000+ birim üretebilir
- Minimum Duvar Kalınlığı: 2.0mm (yapısal bütünlük)
- Maksimum En Boy Oranı: 3:1 yükseklik:çap (akış sınırlamaları)
- Taslak Açılar: Güvenilir kalıp çıkışı için minimum 3°
- Yüzey İşlemesi: Ra 0.05-0.2μm, cilalı kalıplarla elde edilebilir
3.3 Hibrit ve Uzmanlaşmış Teknikler
Bölüm 4: Özel Cam Abajur Üretimi — Teknik Özellikler ve Tedarik Kılavuzları
4.1 Özel Opal Cam Abajur Gereksinimlerinin Tanımlanması
- Genel Boyutlar: Çap, yükseklik ve boyun/açıklık çapları (preslenmiş için ±0,5mm tolerans, el üfleme için ±1,0mm)
- Duvar Kalınlığı: Tipik olarak 2,0-5,0mm, el üfleme için gradyan özellikler mümkün
- Ağırlık: Nakliye hesaplamaları ve fikstür yükleme değerleri için hedef kütle
- Işık Geçirgenliği Seviyesi: 75-92% toplam geçirgenlik (düşük = daha opak)
- Dağılım Karakteri: Bulanıklık faktörü gereksinimleri (kaliteli opal için genellikle >95%)
- Renk Sıcaklığı Kayması: Gölge üzerinden izin verilen maksimum Kelvin kayması (genellikle <200K)
- Montaj Arayüzü: Standart bağlantı boyutları (2,25″, 3,25″, 4″, 6″, 8″) veya özel donanım entegrasyonu
- Termal Değerlendirme: Lamba wattı/LED termal yüküne göre maksimum çalışma sıcaklığı
- Darbe Direnci: Güvenlik açısından kritik uygulamalar için IK derecelendirme gereksinimleri
- İç Mekan: Ek difüzyon için asitleme, kumlama veya kaplama
- Dış Mekan: Parlak, saten veya dokulu yüzeyler
- Kenar İşlemi: Taşlanmış, parlatılmış veya haddelenmiş kenar spesifikasyonları
4.3 Kalite Güvence Protokolleri
- Ham camın kimyasal bileşimi ve termal genleşme katsayısı için parti testi
- Opaklaştırıcı ajan dağılımının elektron mikroskobu ile doğrulanması
- Lazer ölçüm ile gerçek zamanlı duvar kalınlığı ölçümü
- Her tavlama döngüsü için termal profil kaydı
- Kritik kusurlar (taşlar, çatlaklar, kabarcıklar) için 0 görsel inceleme
- Fotometrik Doğrulama: Entegre küre ile iletim ve difüzyon ölçümü
- Boyutsal CMM Denetimi: Kritik arayüzlerin koordinat ölçüm cihazı ile doğrulanması
- Termal Döngüleme: Tavlama kalitesini doğrulamak için 100 döngü 20°C-150°C
- Güvenlik Testleri: Aydınlatma armatürü bileşenlerinin güvenliği için IEC 60598 uyumluluğu
- ISO 9001:2015: Kalite yönetim sistemleri
- ISO 14001: Çevre yönetimi
- UL/CE İşaretlemesi: Hedef pazarlar için güvenlik uyumluluğu
- RoHS/REACH: Kimyasal madde kısıtlamaları
Bölüm 5: Müşteri Vaka Çalışmaları — Opal Cam Abajur Uygulaması
Vaka Çalışması 1: Butik Otel Zinciri — Özel El Üflemesi Opal Cam Sarkıtlar
- Sıcak beyaz difüzyon için titanyum dioksit içeren özel opal cam formülasyonu geliştirildi (3000K LED kaynağından 2800K etkin CCT)
- ±5mm tolerans kabulü ile standartlaştırılmış 300mm çapında küre
- Optik homojenlik testi dahil 18 noktalı kalite kontrol protokolü uygulandı
- Partiden partiye tutarlılığı sağlayan ana numune onay sistemi kuruldu
- Üretim partileri arasında ,7 renk tutarlılığı (spektrofotometre ile ölçülmüştür)
- 3 yıllık süreçte 2.400'den fazla kurulumda sıfır termal arıza
- “Ambiyans/aydınlatma” için misafir memnuniyeti puanları 1 arttı
- Optimize edilmiş verim sayesinde tedarik maliyeti ilk tahminlerin altında
Vaka Çalışması 2: Ticari Ofis Kompleksi — Preslenmiş Opal Cam Downlight Programı
- 2,5mm homojen duvar kalınlığına sahip 150mm çapında konik abajur
- 88% toplam iletim, 96% opak camda pus faktörü
- 200°C sürekli çalışma sıcaklığı için yüksek borosilikat formülasyonu
- Belirtilen LED modülü ile entegre snap-fit montaj arayüzü
- Çoklu gözlü kalıp tasarımı (her çevrimde 4 parça) ile günlük 1.200 birim kapasiteye ulaşılır
- 100% pus faktörü doğrulaması ile otomatik optik test
- İnşaat programı ile tam zamanında teslimat koordinasyonu
- $4.20/birim varış maliyeti (el üfleme alternatife göre 40% daha düşük)
- 0.3% hata oranı (sektör standardı: 2-3%)
- Aydınlatma güç yoğunluğu (LPD), optimize edilmiş difüzyon verimliliği ile 18% azaltıldı
- Malzeme şeffaflığı dokümantasyonu ile LEED Gold sertifikasına katkı
Vaka Çalışması 3: Üst Düzey Konut — Özel Gradient Opak Cam Avize
- Çok aşamalı toplama süreci geliştirildi: ilk olarak şeffaf kristal, ikinci olarak opak cam toplanır, birleşik şişirme ile kusursuz geçişli yapı oluşturulur
- Malzeme arayüzünde gerilimi önleyen CNC kontrollü tavlama eğrileri
- Bireysel eleman fotometrik eşleştirme (kurulum genelinde iletim varyansı <)
- 47 prototip iterasyonu dahil olmak üzere 6 aylık geliştirme süreci
- 8 ay boyunca üretime adanmış 12 usta cam üfleyici
- Optik spesifikasyonları karşılamayan elemanlar için reddetme oranı (geliştirme maliyetine dahil edilmiştir)
- Nihai kurulum değeri 1.485.000 (sadece cam bileşenler)
- Architectural Digest ve Lighting Design Magazine'de yer aldı
- Yeni bir yetenek oluşturuldu özel cam abajur üreticisiyle çalışırken artık daha geniş pazara sunuluyor
- Etkili CRI 94, parlaklık uniformitesi 0.85 (insan odaklı aydınlatma için mükemmel)
Bölüm 6: Optimizasyon — Cam Lamba Şapkası Üreticileri İçin İçerik Stratejisi
6.1 Teknik İçerik Mimarisi
- Gerçek üretim ortamlarından ayrıntılı süreç açıklamaları
- Spesifik ekipman referansları (CMM, entegre küre, lehr konfigürasyonları)
- Gerçek dünya performans verileri ve arıza modu analizi
- Işık saçılma mekanizmalarının fiziksel temelli açıklamaları
- Matematiksel modeller (Lambert-Beer yasası, Mie saçılma denklemleri)
- Malzeme bilimi derinliği (termal genleşme, faz ayrımı kinetiği)
- Akademik araştırma atıfları (Rochester Üniversitesi, NPL standartları)
- Endüstri sertifikası referansları (ISO, IEC, UL)
- Aydınlatma tasarımı ve cam mühendisliği disiplinlerine uygun profesyonel terminoloji
- El üfleme ile pres yöntemlerinin dengeli sunumu (yapay önyargı olmadan)
- Şeffaf maliyet ve yetenek tartışmaları
- Belgelendirilmiş kalite kontrol protokolleri ve arıza oranları
6.2 Coğrafi ve Varlık Optimizasyonu
- Birincil: “opal cam abajur üretim süreci,” “el üfleme ile pres cam abajur,” “özel cam abajur üreticisi”
- İkincil: “süt camı ışık dağılımı,” “cam abajur optik özellikleri,” “özel opal cam aydınlatma”
- Uzun kuyruk: “yüksek borosilikat opal cam aşağı aydınlatma spesifikasyonu,” “gradyan opal cam avize üretimi”
- Malzeme varlıkları: Opal cam, soda-kireç camı, borosilikat cam, flor opaklaştırıcılar
- Proses varlıkları: Cam üfleme, presleme, tavlama, ateşle parlatma, kimyasal aşındırma
- Organizasyon varlıkları: ISO, IEC, UL, LEED, belirli üretici yetenekleri
- Uygulama varlıkları: Sarkıt aydınlatma, aşağı aydınlatma, gizli aydınlatma, avizeler
6.3 Üretken Motor Optimizasyonu (GEO) Hususları
- Yapay zekanın içerik çıkarmasını sağlayan net hiyerarşik organizasyon (H2/H3)
- Karşılaştırmalı analiz için tablo verileri (üretim yöntemleri, malzeme özellikleri)
- Doğrudan yanıt üretimine uygun sayısal spesifikasyonlar
- Nicel sonuçlarla vaka çalışması özetleri
- Destekleyici bağlamla belirgin iddialar (ör. “üretim partileri arasında ,71 renk tutarlılığı”)
- Operasyonel açıklamalara gömülü teknik tanımlar
- Net neden-sonuç ilişkileriyle süreç sıralamaları
Bölüm 7: Tedarik En İyi Uygulamaları — Cam Lamba Şapkası Üretim Ortağınızı Seçmek
7.1 Yetenek Değerlendirme Kontrol Listesi
- [ ] Dahili renk eşleştirme laboratuvarı (Pantone/RAL uyumluluğu)
- [ ] Birden fazla üretim yöntemi (el üflemeli, preslenmiş, hibrit)
- [ ] Termal test tesisleri (tavlama doğrulaması)
- [ ] Optik ölçüm ekipmanları (entegrasyon küresi, spektrofotometre)
- [ ] Kalıp yapımı ve bakım yetenekleri (pres üretimi için)
- [ ] ISO 9001:2015 sertifikası (minimum)
- [ ] Belgelenmiş gelen malzeme kontrolü
- [ ] Süreç içi istatistiksel süreç kontrolü (SPC)
- [ ] Bitmiş ürünler için AQL örnekleme planları
- [ ] Uygunsuzluk takibi ve düzeltici faaliyet prosedürleri
- [ ] Minimum Sipariş Miktarı (MOQ) esnekliği: pres için 500-1000 adet, el üflemeli için 100-300 adet
- [ ] Numune geliştirme süresi: mevcut tasarımlar için 7-15 gün, özel geliştirme için 30-60 gün
- [ ] Üretim teslim süreleri: standart 25-45 gün, hızlandırılmış programlar mevcut
- [ ] Lojistik yetenekleri: FOB, CIF, DDP teslim şekilleri; palet/karton ambalaj
7.2 Üretici Değerlendirmesinde Kırmızı Bayraklar
- Malzeme bileşimi sertifikalarını sağlayamama
- Tavlama fırını/kapasitesi eksikliği (taşeronluk veya düşük kaliteyi gösterir)
- Optik test ekipmanının olmaması (difüzyon spesifikasyonları doğrulanamaz)
- Kusur oranı geçmişi veya garanti şartlarını sağlamayı reddetme
- Çevresel uygunluk belgelerinin olmaması (RoHS/REACH)