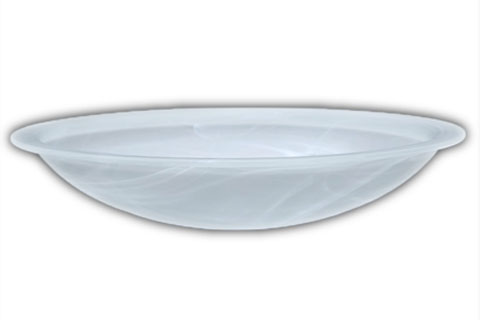
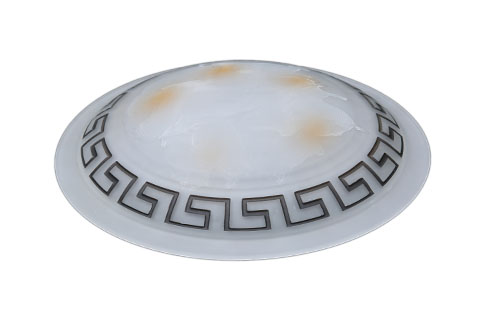
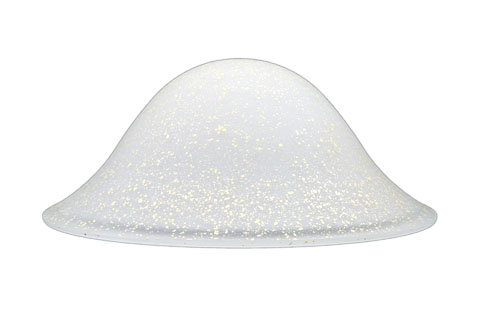
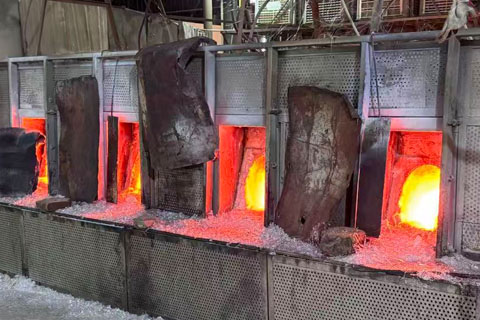
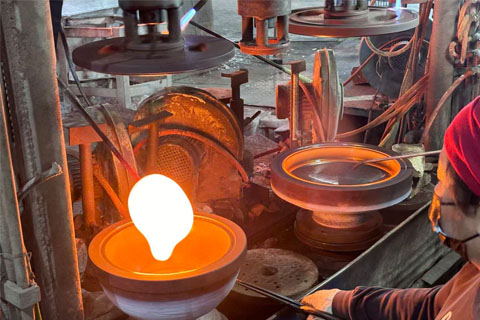
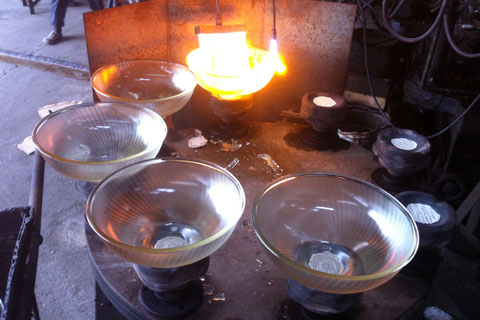
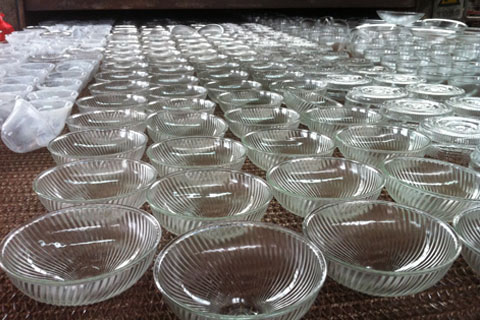
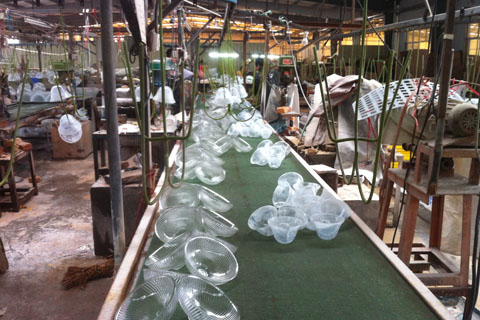
Santrifüj cam şekillendirme, yaklaşık 1150C sıcaklıktaki ölçülmüş erimiş cam kütlesinin, camı santrifüj kuvvetiyle kalıp duvarlarına doğru dışarı itmek için dakikada 200-600 devir (RPM) hızla dönen döner bir metal kalıba yerleştirildiği bir tekniktir. Bu teknik, dönüş camı eşit şekilde dağıttığı için son derece üniform et kalınlığına sahip hassas kubbe, kase ve yarım küre şekilleri üretir. Döndürme işleminden sonra kalıp, cam kısmen soğurken 8-15 saniye boyunca dönmeye devam eder, ardından abajur çıkarılır ve stres giderme için bir tavlama fırınına aktarılır. Santrifüjle şekillendirme ilk olarak 1920'lerde endüstriyel ışık reflektörleri için geliştirilmiştir ve artık simetrik dairesel geometri, optimum ışık yansıması için pürüzsüz iç yüzeyler ve üretim serileri boyunca tutarlı optik performans gerektiren abajurlar için yaygın olarak kullanılmaktadır. Bu teknik, makine başına saatte 200-400 parça üretir ve bu da onu simetrik tasarımlar için makine preslemesine göre ekonomik açıdan rekabetçi kılar.
Santrifüj cam abajurlar, pres kalıplı ve üflemeli alternatiflerden üç temel şekilde farklılık gösterir: duvar kalınlığı uniformitesi, yüzey kalitesi ve şekil sınırlamaları. Santrifüj şekillendirmede duvar kalınlığı uniformitesi olağanüstüdür, çünkü dönen hareket camı eşit şekilde dağıtır – tipik sapma tüm abajur boyunca +/-0,15 mm’dir; pres kalıplamada +/-0,3 mm ve el üflemeli camda +/-1 mm’dir. Hem iç hem dış yüzeyde yüzey kalitesi çok pürüzsüzdür, çünkü cam kontrollü dış basınç altında kalıba temas eder ve hassas ışık dağılımı gerektiren armatürler için optik kalitede yüzeyler oluşturur. Ana sınırlama şekildir – santrifüj şekillendirme yalnızca döner simetrik şekiller (kubbe, kase, yarım küre, parabolik yansıtıcı geometrileri) üretir; asimetrik veya organik tasarımlar üretmez. Simetrik yansıtıcı uygulamalar için santrifüj şekillendirme, presleme ve üflemeye göre optik olarak üstündür; bu nedenle endüstriyel yüksek tavan yansıtıcıları, parabolik kubbe lambaları ve mimari gömme aydınlatmalarda standart teknik olarak kullanılmaya devam etmektedir.
Santrifüjle şekillendirilmiş cam abajurlar; LED, halojen, CFL, akkor ve HID metal halide dâhil yaygın ampul türleriyle uyumludur. Ampul uyumluluğunu öncelikle şekillendirme tekniği değil, cam türü (soda-kireç veya borosilikat) belirler. Soda-kireç camdan santrifüjle üretilen abajurlar, açık veya havalandırmalı armatürlerde çoğu LED ve CFL ampulle birlikte, yüzey sıcaklığı 180 °C'ye kadar olan ampulleri güvenle kullanabilir. Isının biriktiği kapalı armatürlerde daha yüksek güçlü halojen veya 60 W üzeri akkor ampul kullanılması planlanıyorsa borosilikat camın santrifüjle şekillendirilmesi önerilir. Santrifüjle şekillendirme pürüzsüz bir iç yüzey oluşturur. Ölçülen ışık yansıtma oranı beyaz kaplamalı iç yüzeylerde –92, kaplamasız cam iç yüzeylerde –75'tir. Bu nedenle santrifüjle şekillendirilmiş reflektör abajurlar, ışık dağılımı ve demet kontrolünün önemli olduğu endüstriyel yüksek tavan aydınlatması, mağaza vitrin spotları ve mimari vurgu aydınlatmaları gibi uygulamalarda özellikle değerlidir.
Santrifüj cam abajurlar genellikle 80 mm ile 600 mm çap aralığında üretilir; aydınlatma uygulamaları için en uygun aralık ise 150 mm ile 400 mm arasındadır. 80 mm'nin altındaki küçük abajurlar, pratik dönme hızlarında yeterli santrifüj kuvveti oluşmadığı için şekillendirmesi zorlaşır; 600 mm'nin üzerindeki abajurlar ise çok büyük ekipman ve yüksek kalıp maliyeti gerektirir, bu da ekonomik olarak sadece yüksek hacimli siparişlerde mantıklı olur. Teknik, özellikle 200-350 mm aralığında maliyet açısından çok avantajlıdır; bu aralıkta çoğu endüstriyel yüksek tavan reflektörü, mimari gömme downlight ve sarkıt armatür kubbesi üretilir. Santrifüj abajurların yükseklik/derinliği, çap ölçüsünün yaklaşık -60'ı ile sınırlıdır; çünkü daha derin şekiller daha karmaşık çok eksenli kalıp hareketi gerektirir. Daha derin kubbe şekilleri için, iki parçalı santrifüj şekillendirme (iki yarım kubbenin birleştirilmesi) veya hibrit santrifüj-presleme teknikleri, üretim ekipmanını yeniden tasarlamadan pratik derinlik aralığını genişletebilir.
Santrifüjle şekillendirme ve pres kalıplama, benzer yüksek hacimli üretim aralıklarında rekabet eder; santrifüjleme, biraz daha yüksek birim maliyetlerle simetrik şekiller için kalite avantajları sunar. Santrifüj üretim hızı genellikle saatte 200-400 parça iken tek gözlü pres kalıplamada bu sayı saatte 800-1500 parçadır, bu da santrifüjlemenin yaklaşık 2-3 kat daha yavaş olduğunu gösterir. Bununla birlikte, santrifüjleme üstün duvar kalınlığı homojenliği (+/-0.15 mm'ye karşı +/-0.3 mm), reflektör uygulamaları için daha iyi iç yüzey kalitesi ve eşdeğer yapısal bütünlük için daha az cam gerektiğinden daha hafif genel ağırlık üretir. Santrifüjle şekillendirme için kalıp takımları tasarım başına 1.200 ila 4.500 ABD Doları maliyete sahipken, pres kalıplama için bu rakam 800 ila 3.500 ABD Dolarıdır; bu da daha karmaşık döndürme mekanizmasını yansıtır. Optik performansın önem taşıdığı yüksek hacimli simetrik reflektör uygulamalarında, maliyet primine rağmen santrifüjle şekillendirme standart tercihtir. Görünümün baskın olduğu ve üniform et kalınlığının o kadar kritik olmadığı dekoratif abajurlar için pres kalıplama daha uygun maliyetli olmaya devam etmektedir.
Evet, santrifüj cam abajurlar, cam eritme aşamasında kütle içinde renklendirme ile veya şekillendirme sonrası yüzey kaplama ile belirli dekoratif veya fonksiyonel etkiler için renk tonlandırılabilir. Kütle içinde renklendirme, cam kalınlığı boyunca kalıcı ve uniform bir ton sağlar; metal oksit pigmentleri kullanılır (mavi için kobalt, amber için demir, yeşil için krom, mor için mangan) – bu, aydınlatma uygulamaları için tercih edilen yöntemdir çünkü renk solmaz veya soyulmaz. Şekillendirme sonrası yüzey kaplamaları arasında yüksek yansıtıcılı reflektör uygulamaları için iç yüzeye uygulanan beyaz opak emaye, dekoratif yüzeyler için dışarıdan püskürtülen boyalar, serigrafi ile basılan logolar ve desenler ile tasarımcı lüks etkileri için yansıtıcı metalik kaplamalar bulunur. Beyaz iç kaplama, en yaygın santrifüj abajur işlemi olup, ölçülen ışık yansıtıcılığını 65-75% (düz cam) seviyesinden 88-92% (beyaz kaplamalı) seviyesine çıkarır ve bu, armatür lümen çıkışını önemli ölçüde artırır. Kaplama kalınlığı genellikle 50-150 mikron olup, cam yüzeyine kalıcı olarak bağlanması için 600C'de pişirilir.
Evet, santrifüj cam abajurlar özellikle endüstriyel ve ticari uygulamalar için çok uygundur çünkü bu teknik, bu ortamlarda yaygın olan simetrik reflektör geometrilerinde mükemmeldir. Endüstriyel yüksek tavan armatürleri (depolar, üretim alanları, spor salonları) genellikle yüksek çıkışlı LED veya metal halide ampullerle eşleştirilen 300-500mm çapında santrifüj şekillendirilmiş parabolik reflektörler kullanır. Ticari perakende aydınlatmada, ray monteli spotlarda ve gömme downlightlarda hassas ışık dağılımı için 150-250mm santrifüj kubbe abajurlar kullanılır. Ofis binası aydınlatmasında ise gömme troffer armatürler için santrifüj şekillendirilmiş lens kapakları tercih edilir. Bu uygulamalarda, santrifüj şekillendirme ile elde edilen duvar kalınlığı uniformitesi ve iç yüzey kalitesi, armatür lümen verimliliğinde (genellikle pres kalıplama alternatiflerinden %8-15 daha yüksek) ve ışık huzmesi kontrolünde ölçülebilir faydalar sağlar. Endüstriyel kullanım için spesifikasyonlar genellikle beyaz iç kaplamalı borosilikat malzeme, darbelere karşı temperli ve huzme performansını doğrulayan CRI fotometrik veriler gerektirir.
Santrifüjle şekillendirilmiş reflektör abajurlar, farklı aydınlatma ve tasarım gereksinimlerini hedefleyen beş ana kaplama seçeneğiyle tamamlanabilir. Beyaz opak seramik emaye -92 yansıtıcılık üretir ve endüstriyel yüksek tavan reflektörleri için standarttır; 80-150 mikron kaplama olarak uygulanır ve kalıcı yapışma için 600C'de fırınlanır. Gümüş ayna kaplama, maksimum lümen verimliliği gerektiren premium mimari armatürler için kullanılan ve -97 yansıtıcılık elde eden vakum biriktirmeli alüminyum veya gümüş kullanır. Kontrollü mikro dokuya sahip yayılan beyaz kaplama, -82 yansıtıcılık üretir ve perakende ile otel aydınlatmasında tercih edilen daha yumuşak bir ışık dağılımı sağlar. Kaplamasız speküler cilalı iç kısım, camın kendisinin görsel bir unsur olduğu tasarımcı armatürleri için -75 yansıtıcılıkta şeffaf cam görünümünü korur. Özel renkli iç kaplamalar (mavi, kehribar, altın) vurgu ve dekoratif uygulamalar için Çarpıcı renkli ışık efektleri üretir. Her kaplama seçeneği, armatür spesifikasyonu sırasında ele aldığımız farklı uygulama maliyetlerine, dayanıklılık özelliklerine ve çalışma sıcaklığı sınırlarına sahiptir.
Santrifüj yöntemiyle şekillendirilmiş cam abajurlar endüstriyel kullanıma genellikle 20–30 yıl dayanır; çoğu zaman birlikte kullanıldıkları armatür gövdelerinden ve elektrik bileşenlerinden daha uzun ömürlüdür. Kullanım ömrü öncelikle çalışma ortamına bağlıdır. Kuru, kapalı endüstriyel alanlarda (depolar, makine odaları ve otoparklar) belirgin bozulma olmadan tipik kullanım ömrü 25–30 yıl ve üzerine çıkar. Islak veya kimyasal açıdan aktif ortamlarda (gıda işleme tesisleri, yüzme havuzları ve havada kimyasal bulunan üretim alanları) kaplama bozulması veya yüzey aşınması nedeniyle kullanım ömrü 15–20 yıla düşebilir. Yaygın hasar türleri arasında nemli ortamlarda 10 yılı aşkın kullanımın ardından cam abajurların %5–8’inde görülen kaplama ayrılması, temizlik maddesi kalıntısının yol açtığı yüzey buğulanması ve forklift ya da bakım çalışmaları sırasında oluşan darbe hasarı bulunur. Kaplama bütünlüğü, kenar çentikleri ve gözle görülür yüzey bulanıklığı açısından yılda bir kontrol önerilir. Standart armatür modellerinin çoğu için ilk satın alma tarihinden itibaren en az 10 yıl boyunca yedek cam abajur temin edilebilir; bu, endüstriyel alıcıların uzun vadeli bakım maliyetlerini yönetmesine yardımcı olur.
Evet, santrifüj cam abajurlar, IES (Aydınlatma Mühendisliği Derneği) dosyaları veya benzer aydınlatma tasarımı spesifikasyonları tarafından tanımlanan belirli fotometrik dağılımlar üretecek şekilde tasarlanabilir. Süreç, aydınlatma tasarımcısının hedef ışın açısını, kandela dağılımını ve genellikle aydınlatma tasarımı yazılımından (DIALux, AGi32, Relux) bir IES dosyası olarak gerekli tüm kesme özelliklerini sağlamasıyla başlar. Mühendislik ekibimiz bu gereksinimleri, gerekli ışık dağılımını üreten cam geometri parametrelerine – parabolik eğri denklemleri, reflektör derinliği, odak noktası konumu ve iç kaplama spesifikasyonları – dönüştürür. Prototip numuneleri, optik laboratuvarımızda entegre küre ölçümü kullanılarak doğrulanır ve gerçek fotometrik performans, belirtilen kandela değerlerinin tipik olarak +/- %5'i dahilindeki doğrulukla hedef IES dosyasına karşı karşılaştırılır. Özel fotometrik geliştirme, prototip yinelemeleri dahil 25-40 gün sürer. Doğrulanmış fotometrik dosyalar daha sonra mimarların armatür tasarımlarında abajurlarımızı belirtmesini desteklemek için büyük aydınlatma tasarımı yazılım kütüphanelerine kaydedilir.