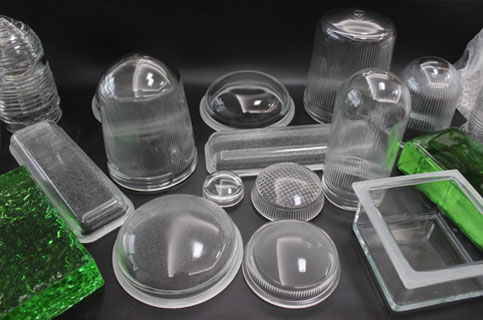
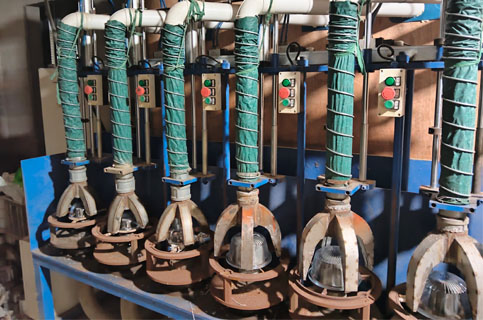
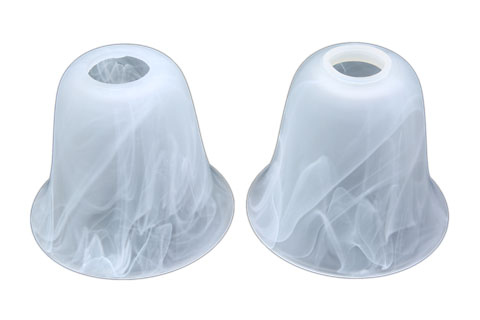
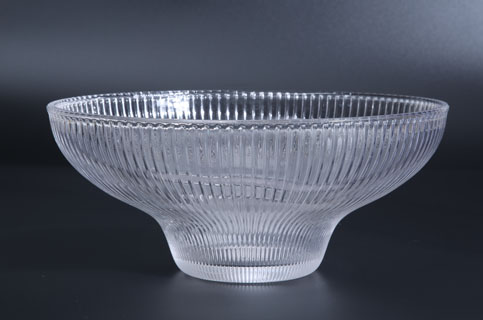
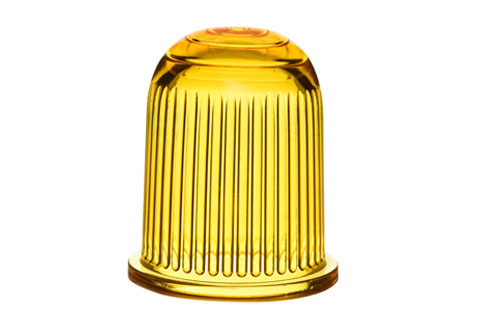
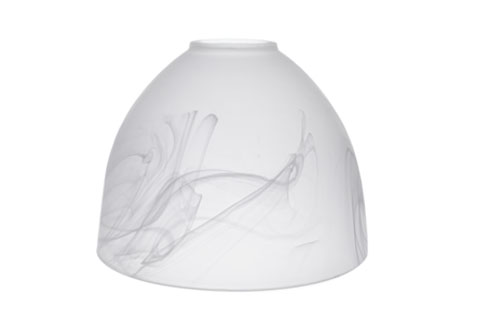
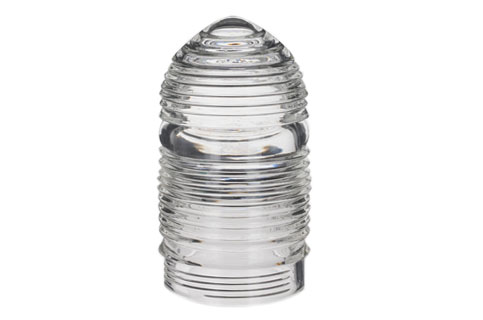
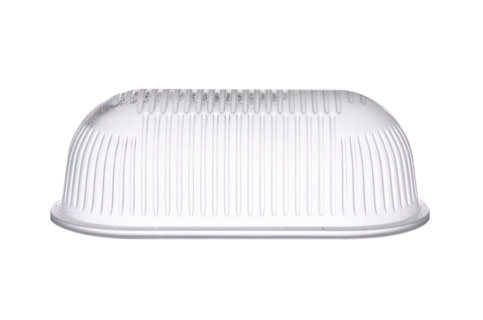
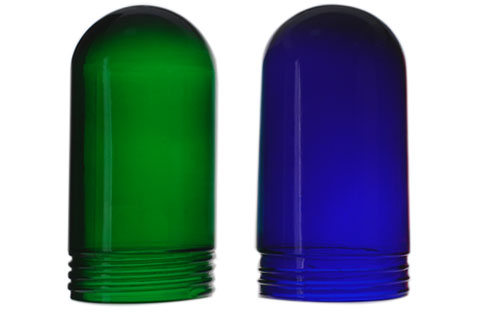
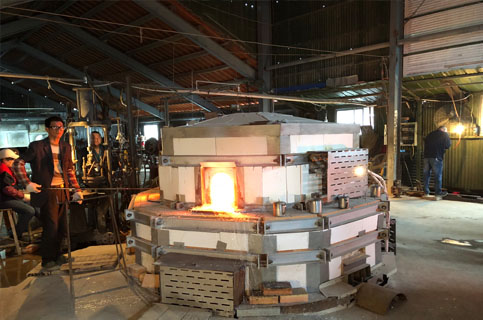
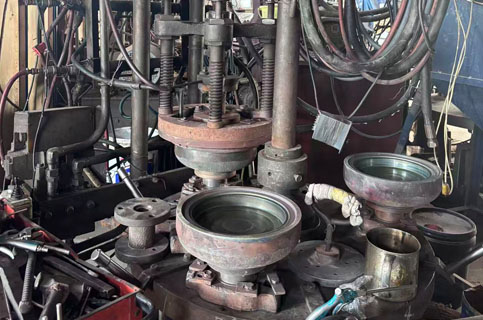
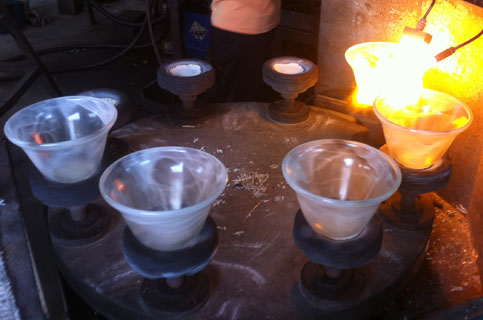
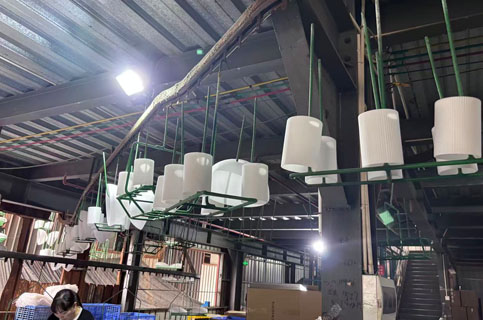
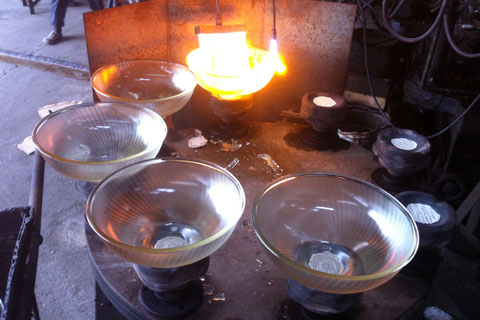
Ép máy là kỹ thuật tạo hình thủy tinh số lượng lớn, trong đó một lượng thủy tinh nóng chảy được định lượng ở nhiệt độ khoảng 1100C được thả vào khuôn thép hoặc gang, sau đó được ép bằng một pít-tông buộc thủy tinh lấp đầy khoang khuôn và đạt hình dạng cuối cùng trong khoảng 4-6 giây. Kỹ thuật này được phát triển vào những năm 1820-1830 và đã cách mạng hóa ngành sản xuất thủy tinh bằng cách cho phép sản xuất hàng loạt với chi phí thấp hơn nhiều so với các phương pháp thổi truyền thống. Các máy ép tự động hiện đại sản xuất 800-1500 sản phẩm mỗi ca với dung sai kích thước đồng nhất +/-0.3mm. Sau khi ép, chao đèn đi qua lò ủ (lò nung dạng ống được kiểm soát nhiệt độ) trong 30-60 phút để làm nguội thủy tinh từ từ và giảm ứng suất bên trong, ngăn ngừa tình trạng nứt vỡ sau này. Ép máy là phương pháp sản xuất tiêu chuẩn cho chao đèn yêu cầu số lượng lớn, tính đồng nhất về kích thước và giá cả cạnh tranh, chiếm khoảng 70% sản lượng chao đèn thương mại toàn cầu.
MOQ tiêu chuẩn cho chao đèn thủy tinh ép máy là số lượng được báo giá cho mỗi thiết kế sử dụng khuôn có sẵn từ danhatalog của chúng tôi, hoặc 1.000-3.000 chiếc mỗi thiết kế khi phát triển khuôn tùy chỉnh mới. Các đơn hàng khuôn có sẵn được giao trong vòng 25-35 ngày kể từ ngày thanh toán tiền đặt cọc, trong khi các đơn hàng khuôn tùy chỉnh mất tổng cộng 40-65 ngày bao gồm cả việc phát triển khuôn (thường là 25-40 ngày cho thiết kế khuôn, gia công và ép thử nghiệm). Chi phí phát triển khuôn mới dao động từ khoản tiền cho chao đèn vách thẳng đơn giản đến 3.500 USD cho các khuôn đa khoang phức tạp với các họa tiết bên trong. Đối với những khách hàng mua số lượng rất lớn (trên 50.000 chiếc mỗi năm cho mỗi thiết kế), chúng tôi có thể phát triển các khuôn tiến tiến đa khoang giúp tăng tốc độ sản xuất lên hơn 2.000 chiếc mỗi ca, giảm chi phí trên mỗi chiếc xuống 15-25% so với khuôn đơn khoang. Thời gian vận chuyển đường biển cộng thêm 25-40 ngày vào thời gian sản xuất tùy thuộc vào cảng đến.
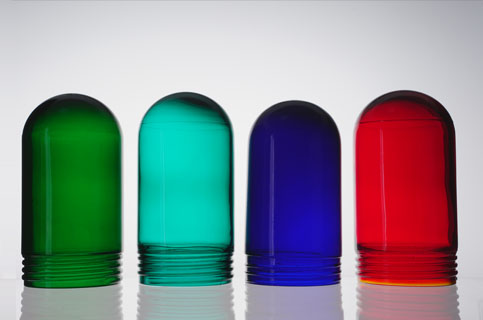
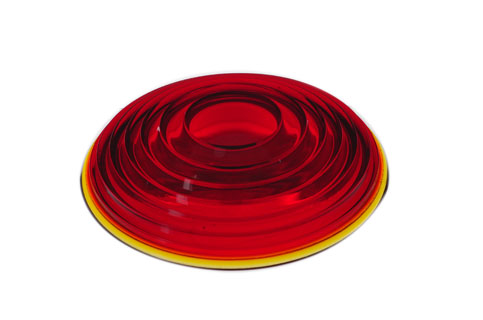
Tính đồng nhất màu sắc trên các đơn hàng ép máy lớn được duy trì thông qua quá trình nấu thủy tinh được kiểm soát theo mẻ và giám sát chất lượng liên tục. Mỗi màu sắc được sản xuất từ một công thức mẻ chính với các sắc tố ô-xít kim loại được cân với độ chính xác +/-0.5% và trộn đều trước khi cho vào lò. Lò hoạt động liên tục ở nhiệt độ 1450-1480C với thời gian lưu ổn định từ 12-18 giờ để đảm bảo sắc tố hòa tan hoàn toàn. Trong quá trình sản xuất, đội ngũ KCS của chúng tôi đo màu bằng máy quang phổ trên các mẫu được lấy sau mỗi 30 phút, so sánh với tiêu chuẩn tham chiếu màu chính với phương sai Delta-E chấp nhận được là 1.5 (không thể nhận biết bằng mắt thường). Các sản phẩm nằm ngoài thông số kỹ thuật sẽ được loại bỏ trước khi đóng gói. Đối với các dự án giao hàng nhiều đợt yêu cầu khớp màu giữa các mẻ sản xuất riêng biệt, chúng tôi lưu giữ các mẫu màu chính và tài liệu mẻ trong 5 năm, hỗ trợ việc đặt hàng lại khớp với thông số kỹ thuật ban đầu trong phạm vi Delta-E 2.0 qua các năm.
Chao đèn thủy tinh ép máy thường được sản xuất với độ dày thành từ 3mm đến 8mm, trong đó 4-5mm là dải sản xuất phổ biến nhất cho các ứng dụng chiếu sáng chung. Việc lựa chọn độ dày thành giúp cân bằng giữa độ bền kết cấu, trọng lượng, khả năng truyền sáng và chi phí cho mỗi chiếc. Thành mỏng hơn (3mm) giúp giảm chi phí vật liệu xuống 15-20% và tạo ra khả năng truyền sáng tốt hơn một chút, nhưng có độ bền va đập thấp hơn, chủ yếu phù hợp cho đèn thả trang trí ở những vị trí ít rủi ro. Thành dày hơn (6-8mm) mang lại vẻ ngoài cao cấp với độ khúc xạ cạnh đáng kể, khả năng chống va đập cao hơn và tuổi thọ dài hơn khi tiếp xúc với nhiệt – đây là những lựa chọn điển hình cho chiếu sáng thương mại và dân dụng cao cấp. Máy ép có thể tạo ra độ dày thành thay đổi trong một chao đèn bằng cách thiết kế khoang khuôn tương ứng, cho phép phần đế dày hơn để tăng độ ổn định trong khi phần trên mỏng hơn. Chúng tôi cung cấp các khuyến nghị về độ dày dựa trên công suất bóng đèn, giá đỡ thiết bị và môi trường dự định trong giai đoạn tư vấn thiết kế.
Có, chao đèn ép máy có thể được tôi luyện sau chu kỳ ép và ủ ban đầu để cải thiện độ bền va đập gấp 4-5 lần so với thủy tinh đã ủ tiêu chuẩn. Quá trình tôi luyện bao gồm việc nung nóng lại chao đèn đã ép đến 620-650C sau đó làm nguội bề mặt nhanh chóng bằng các tia khí có kiểm soát, tạo ra ứng suất nén bề mặt giúp chống va đập và sốc nhiệt. Chao đèn ép máy được tôi luyện đạt xếp hạng chống va đập từ IK08 đến IK10 tùy thuộc vào độ dày thành và hình học của chao đèn, phù hợp cho đèn ngoại thất chống phá hoại, căng tin trường học, phòng tập thể dục, nhà chờ giao thông và bất kỳ vị trí lắp đặt nào có nguy cơ va đập cao. Chao đèn tôi luyện có giá cao hơn khoảng 25-40% so với loại đã ủ tương đương do chu kỳ xử lý nhiệt bổ sung. Khi bị vỡ, thủy tinh tôi luyện sẽ vỡ thành các hạt nhỏ có góc tù thay vì các mảnh sắc nhọn, làm giảm đáng kể nguy cơ chấn thương. Chao đèn tôi luyện không thể được sửa đổi sau khi tôi – tất cả các công đoạn khoan, cắt và hoàn thiện cạnh phải được hoàn thành trước quá trình tôi luyện.
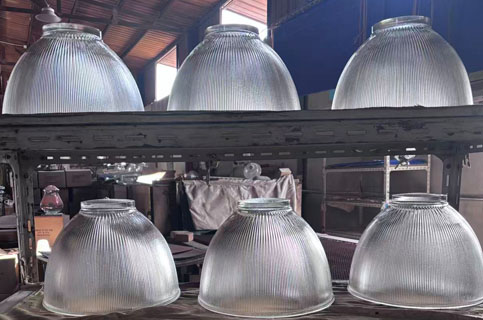
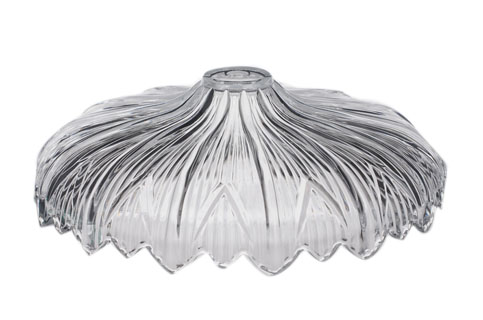
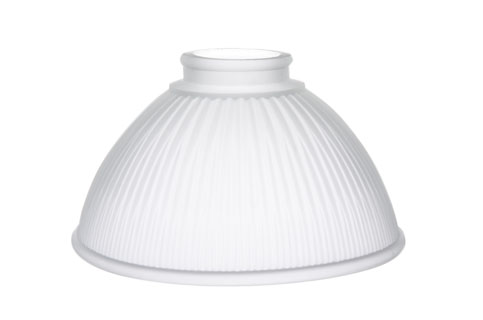
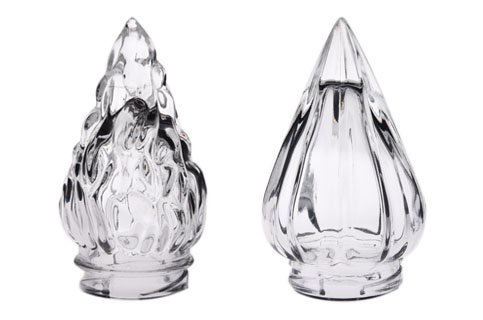
Ép máy tạo ra các bề mặt hoàn thiện và hoa văn phong phú trực tiếp từ thiết kế khuôn, loại bỏ nhu cầu xử lý bề mặt thứ cấp. Các tùy chọn hoa văn phổ biến bao gồm gân dọc và xoắn ốc, khía hình lục giác và hình kim cương, hoa văn khúc xạ ánh sáng lăng kính, các họa tiết nổi trang trí (hoa lá, hình học, logo tùy chỉnh), kết cấu sần và các dấu hiệu thương hiệu tích hợp như logo và mã SKU. Hoa văn được hình thành vĩnh viễn trên bề mặt thủy tinh trong quá trình ép và không bao giờ bị mòn, không giống như các lựa chọn thay thế khắc axit hoặc phun cát. Các tùy chọn hoàn thiện bề mặt bao gồm bóng láng (mặc định cho thủy tinh trong suốt), mờ sa-tanh đạt được bằng cách phun cát sau khi ép, và lớp hoàn thiện mờ khắc axit cho hiệu ứng ánh sáng khuếch tán. Đối với các hiệu ứng trang trí nhiều màu, chao đèn ép máy có thể được sơn một phần, in lụa bằng mực gốm hoặc nhúng trong lớp phủ men màu. Mỗi phương pháp xử lý bề mặt được áp dụng như một bước sản xuất riêng biệt sau chu kỳ ép và ủ.
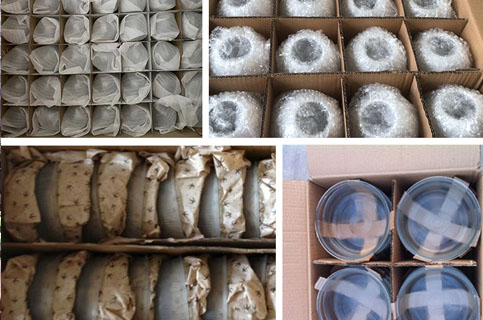
Chao đèn ép máy được đóng gói bằng hệ thống bảo vệ ba lớp tiêu chuẩn được tối ưu hóa cho các lô hàng xuất khẩu số lượng lớn. Mỗi sản phẩm được bọc riêng trong mút xốp EPE dày 3-5mm, đặt trong các ô các-tông cắt theo khuôn chứa từ 12-48 sản phẩm cho mỗi hộp nhỏ, sau đó được xếp vào thùng các-tông chính xuất khẩu 5 lớp thường chứa từ 4-12 hộp nhỏ tùy thuộc vào kích thước chao đèn. Thùng các-tông chính bao gồm các góc gia cố và lớp đệm đáy, và được xếp pallet theo kích thước container 40HQ hoặc 20GP tiêu chuẩn để đạt mật độ vận chuyển tối ưu. Hệ thống đóng gói này đã giữ tỷ lệ vỡ chao đèn ép máy của chúng tôi dưới 0.3% trên hơn 15.000 lô hàng xuất khẩu. Đối với bao bì sẵn sàng bán lẻ, chúng tôi cung cấp hộp màu in có mã vạch, tờ hướng dẫn chèn và màng co hoàn thiện thích hợp để bán trực tiếp qua Amazon FBA, eBay, các cửa hàng chiếu sáng truyền thống và các chuỗi cửa hàng cải thiện nhà cửa. Bao bì bán lẻ có giá khoảng từ 0.40 USD đến 1.20 USD cho mỗi sản phẩm tùy thuộc vào độ phức tạp của thiết kế.
Hoạt động ép máy của chúng tôi có công suất sản xuất khoảng 3.2 triệu sản phẩm mỗi năm trên nhiều dây chuyền ép, với các máy ép đơn khoang riêng lẻ sản xuất 800-1500 sản phẩm mỗi ca 8 tiếng. Đối với các đơn hàng số lượng lớn (trên 10.000 sản phẩm cho mỗi thiết kế), quá trình sản xuất thường được lên lịch trong vòng 30-45 ngày kể từ ngày đặt cọc và chạy trong 12-18 ngày qua các chu kỳ ép và ủ, tiếp theo là 5-7 ngày để kiểm tra chất lượng và đóng gói. Các đơn hàng rất lớn vượt quá 100.000 sản phẩm cho mỗi thiết kế có thể được chia thành nhiều đợt giao hàng để tối ưu hóa việc xếp hàng container và công suất kho của người mua. Chúng tôi có thể dành riêng các dây chuyền ép cụ thể cho sản xuất của khách hàng lớn trong thời gian dài, cho phép lập lịch giao hàng có thể dự đoán được và kiểm soát chất lượng chặt chẽ hơn. Các thỏa thuận mua hàng năm trên 500.000 sản phẩm sẽ được phân bổ công suất ưu đãi, lên lịch sản xuất ưu tiên trong mùa cao điểm (tháng 3-tháng 8) và giá theo cấp bậc số lượng thường thấp hơn 15-25% so với giá bán buôn tiêu chuẩn.
Có, chao đèn ép máy có thể được sản xuất để đáp ứng các yêu cầu về linh kiện thủy tinh cho tiêu chuẩn UL 1598 (tiêu chuẩn đèn chiếu sáng Hoa Kỳ), UL 153 (đèn di động), CE EN 60598 (tiêu chuẩn đèn chiếu sáng Châu Âu), CCC (Chứng nhận bắt buộc của Trung Quốc), chứng nhận sơ đồ CB (IEC 60598) và các tiêu chuẩn cụ thể của từng quốc gia. Bản thân vật liệu thủy tinh tuân thủ các yêu cầu của ngành chiếu sáng chung mà không cần sửa đổi – chứng nhận chủ yếu liên quan đến cụm thiết bị chiếu sáng hoàn chỉnh. Chúng tôi cung cấp các báo cáo thử nghiệm linh kiện thủy tinh bao gồm độ bền nhiệt theo IEC 60068, sự phù hợp về kích thước và tài liệu thành phần vật liệu. Đối với các nhà sản xuất thiết bị chiếu sáng tích hợp chao đèn của chúng tôi vào các thiết bị đạt chứng nhận UL hoặc CE, chúng tôi cung cấp các tài liệu kỹ thuật bao gồm bản vẽ, dữ liệu truy xuất nguồn gốc mẻ và chứng chỉ phân tích vật liệu cần thiết cho các cuộc kiểm toán chứng nhận của họ. Các báo cáo thử nghiệm từ các phòng thí nghiệm bên thứ ba được công nhận (SGS, Intertek, TUV) có sẵn với chi phí bổ sung từ 300 USD đến 800 USD cho mỗi loại thử nghiệm. Chúng tôi đã cung cấp các linh kiện thủy tinh cho các thương hiệu thiết bị chiếu sáng có chứng nhận UL, CE và CCC hoạt động trong hơn 12 năm.
Ép máy mang lại bốn ưu thế so với thổi thủ công: chi phí (giá mỗi sản phẩm thường thấp hơn 60-75% đối với các thiết kế tương đương), tính đồng nhất về kích thước (+/-0.3mm so với +/-3mm đối với hàng thổi thủ công), công suất sản xuất (800-1500 sản phẩm mỗi ca so với 30-60 sản phẩm cho mỗi thợ thủ công mỗi ngày) và thời gian giao hàng có thể dự đoán được nhờ các bước quy trình tiêu chuẩn hóa. Các điểm đánh đổi bao gồm việc thiếu tính chất hữu cơ mà phương pháp thổi thủ công mang lại (mỗi chiếc chao đèn ép đều gần như giống hệt nhau), tính linh hoạt thiết kế bị hạn chế đối với các hình dạng bất đối xứng hoặc đường cong phức tạp, và số lượng đặt hàng tối thiểu cần thiết để khấu hao khoản đầu tư dụng cụ khuôn. Đối các ứng dụng chiếu sáng thương mại (bán lẻ số lượng lớn, dự án phát triển tòa nhà, chuỗi khách hàng khách sạn), ép máy là sự lựa chọn tiêu chuẩn nhờ sự cân bằng giữa chi phí và chất lượng. Đối với các thương hiệu thiết kế cao cấp, dự án dân cư sang trọng và các tác phẩm nghệ thuật lắp đặt một lần, nơi tính cách cá nhân của mỗi sản phẩm đóng góp vào câu chuyện thiết kế, phương pháp thổi thủ công vẫn được ưu tiên mặc dù chi phí cao hơn. Hầu hết các thương hiệu chiếu sáng thành công đều sử dụng cả hai kỹ thuật trong dòng sản phẩm của họ.