Cách Làm Chụp Đèn Thủy Tinh: Tạo Hình, Ủ Nhiệt và Hoàn Thiện
Chụp đèn thủy tinh không phải tất cả đều được sản xuất theo cùng một quy trình. Một chụp đèn có thể được thổi bằng miệng từ một khối thủy tinh nóng chảy, ép trong khuôn, tạo hình từ ống borosilicat trên đèn khò, hoặc tạo hình nhiệt từ một tấm phẳng. Sau khi tạo hình, sản phẩm được ủ nhiệt, cắt tỉa hoặc mài ở những vị trí cần thiết, hoàn thiện và kiểm tra so với bản vẽ hoặc mẫu đã được phê duyệt.
Việc lựa chọn quy trình này rất quan trọng đối với người mua. Nó ảnh hưởng đến dụng cụ, khả năng lặp lại, độ dày thành, đặc tính bề mặt, số lượng đặt hàng và những kích thước nào cần kiểm soát chặt chẽ nhất. Quyết định này nên được thống nhất trước khi nhà cung cấp báo giá chụp đèn theo yêu cầu.
Thủy tinh bắt đầu từ mẻ nguyên liệu, nhưng chụp đèn bắt đầu từ quyết định quy trình
Hầu hết các loại thủy tinh thông dụng bắt đầu từ cát silica, soda ash, đá vôi và thường là thủy tinh tái chế. Các thành phần được cân, trộn, nấu chảy, tinh luyện, tạo hình và làm nguội. Liên minh Thủy tinh Châu Âu mô tả nhiệt độ nấu chảy công nghiệp khoảng 1300–1600°C, trong khi công thức chính xác và dải nhiệt độ làm việc thay đổi tùy theo nhóm thủy tinh và mục đích sử dụng cuối cùng.
Sự phân biệt giữa sản xuất thủy tinh nguyên liệu và tạo hình chụp đèn rất hữu ích khi đánh giá nhà cung cấp. Một số nhà máy nấu chảy mẻ nguyên liệu thô. Những nơi khác tạo hình từ ống thủy tinh, tấm phẳng hoặc thủy tinh đã nấu chảy mua sẵn. Cả hai cách đều phù hợp, nhưng nhà cung cấp nên giải thích nguyên liệu nào được đưa vào quy trình và những công đoạn nào được thực hiện tại chỗ.
| Nguyên liệu hoặc đầu vào | Chức năng | Điều người mua cần xác nhận |
|---|---|---|
| Silica | Tạo thành mạng lưới chính của thủy tinh | Nhóm thủy tinh và yêu cầu về độ trong suốt |
| Soda ash hoặc chất trợ chảy khác | Giảm nhiệt độ cần thiết để nấu chảy silica | Công thức có phù hợp với ứng dụng hay không |
| Đá vôi và các chất ổn định khác | Cải thiện độ bền hóa học và độ bền cơ học | Thành phần thủy tinh do nhà cung cấp công bố hoặc thông số kỹ thuật vật liệu |
| Mảnh thủy tinh | Thủy tinh tái chế có thể quay trở lại quá trình nung chảy | Kiểm soát màu sắc và kiểm soát tạp chất khi cần thiết |
| Chất tạo màu hoặc chất làm mờ | Tạo hiệu ứng trong suốt, opal, màu hổ phách, khói hoặc các hiệu ứng khác | Màu sắc có xuyên suốt vật liệu, phân lớp hay chỉ phủ bề mặt |
Tham khảo Bảo tàng Thủy tinh Corning đưa ra thành phần 70/20/10 silica–tro soda–đá vôi cho thủy tinh soda-lime dùng trong các buổi trình diễn. Đây là minh họa hữu ích, không phải công thức chung cho chụp đèn. Tỷ lệ cụ thể của nhà cung cấp, nhiệt độ nung chảy hoặc giới hạn nhiệt cần có tài liệu chứng minh.
Quy trình sản xuất chụp đèn thủy tinh gồm bảy giai đoạn
1. Xác định hình dạng và các điểm chấp nhận
Sản xuất nên bắt đầu bằng bản vẽ, mẫu vật thực tế hoặc cả hai. Tài liệu cần có kích thước lỗ lắp, chiều cao tổng thể, đường kính tối đa, yêu cầu về thành hoặc cạnh, vị trí lỗ, hoàn thiện và các bề mặt phải ghép với phụ kiện kim loại.
Không phải mọi kích thước đều cần dung sai giống nhau. Lỗ lắp xác định vị trí chụp đèn trên giá thường quan trọng hơn đường cong trang trí. Bản vẽ nên phân biệt kích thước chức năng với kích thước tham khảo hình ảnh, đặc biệt với sản phẩm thổi thủ công nơi biến đổi nhỏ về hình dạng là một phần của quy trình.
2. Chọn phương pháp tạo hình và dụng cụ
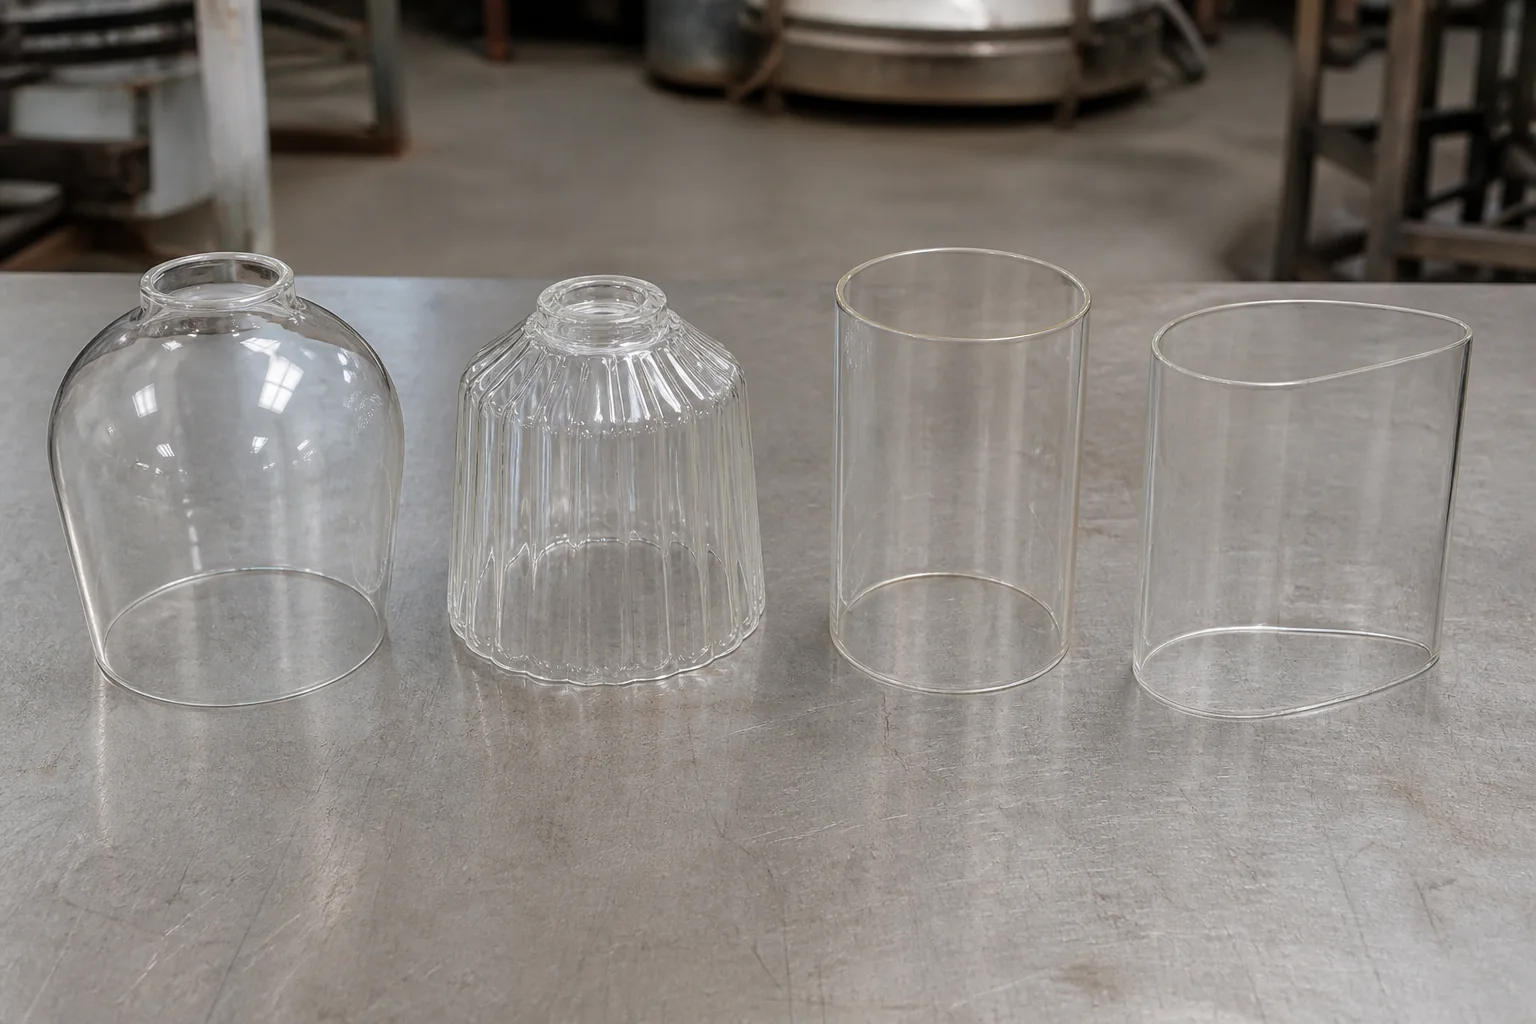
Nhà cung cấp sẽ chọn phương pháp tạo hình phù hợp với thiết kế. Chụp đèn tròn đơn giản với biến thể thủ công có thể phù hợp với thổi miệng. Mẫu nổi lặp lại hoặc chương trình sản xuất số lượng lớn có thể chọn ép khuôn. Dạng nhỏ bằng borosilicate có thể bắt đầu từ ống. Tấm cong nông có thể cắt từ tấm và tạo hình nhiệt trên hoặc trong khuôn.
Dụng cụ có thể gồm khuôn thổi, khuôn ép, jig tạo hình, đồ gá cắt, đồ gá khoan và thước đo lắp. Hãy hỏi dụng cụ nào kiểm soát từng kích thước quan trọng và liệu mẫu duyệt lưu giữ sẽ dùng cho đơn hàng lặp lại.
3. Tạo hình chụp đèn
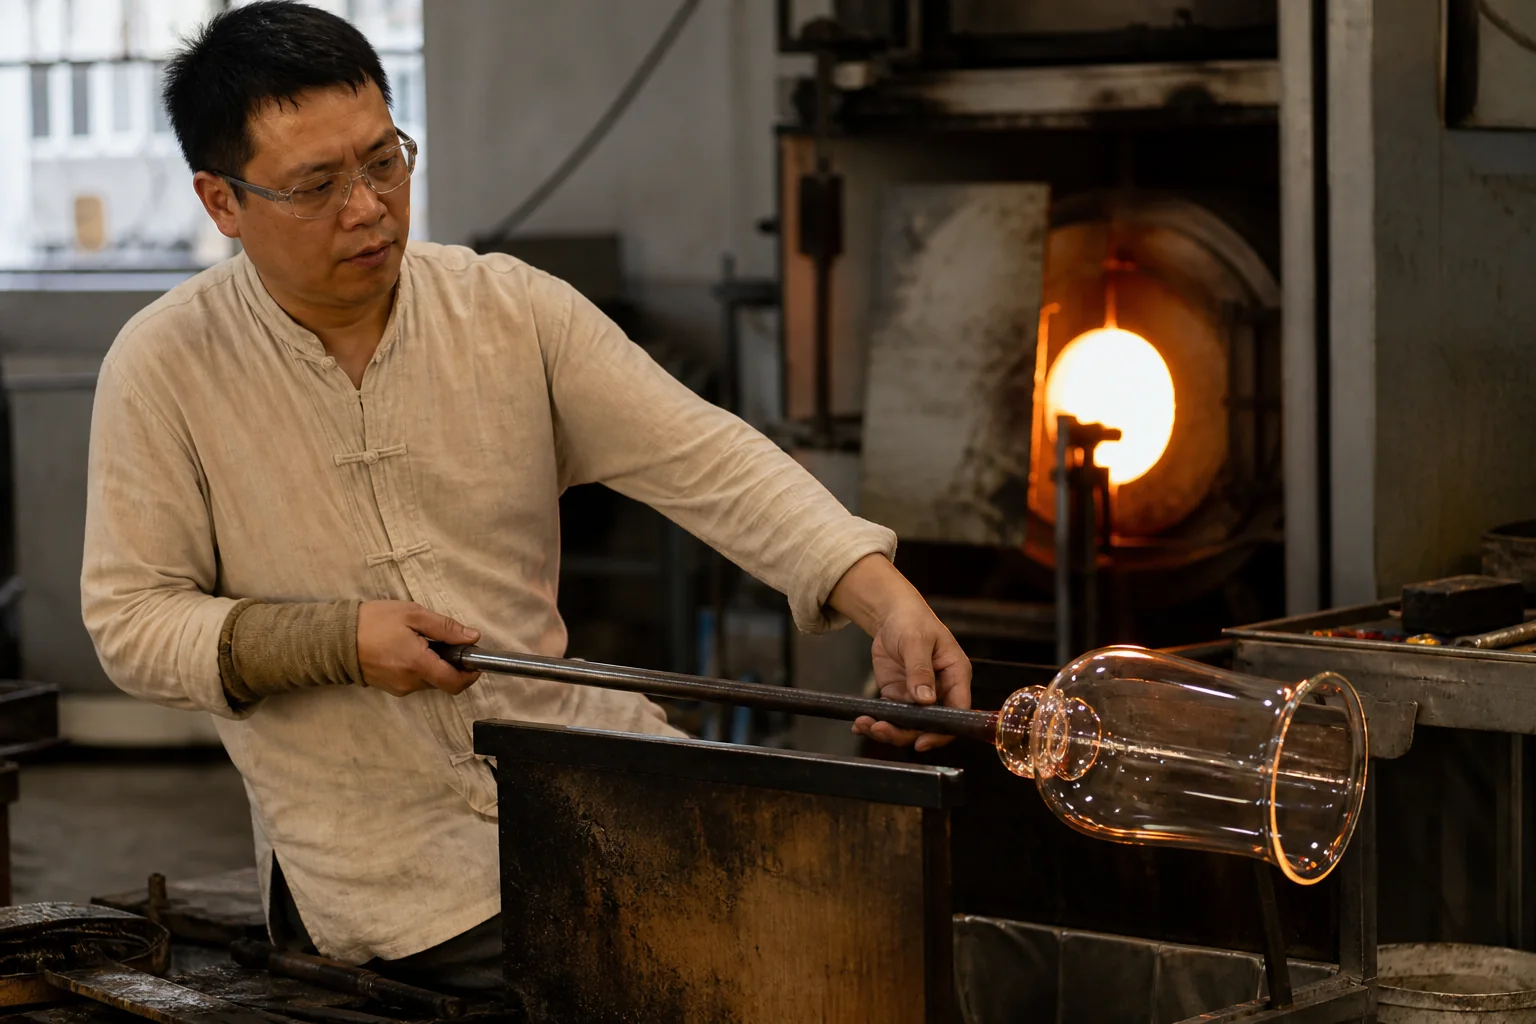
Trong thổi miệng, nghệ nhân thủy tinh lấy thủy tinh nóng chảy lên ống thổi, căn giữa trên bàn marver, thổi khí vào và tạo hình bong bóng thủy tinh bằng dụng cụ, trọng lực và đôi khi khuôn. Trình tự thổi thủy tinh của Dịch vụ Công viên Quốc gia ghi lại các thao tác cốt lõi: lấy thủy tinh, cán trên marver, thổi, gia nhiệt lại, tạo hình, chuyển và tạo hình cuối cùng.
Trong ép máy, một lượng thủy tinh nóng được đưa vào khuôn và piston ép thủy tinh vào khoang khuôn. Khuôn quyết định phần lớn hình dạng và chi tiết bề mặt, phù hợp khi cần lặp lại và sản xuất số lượng lớn. Đường nối khuôn, góc nghiêng, hình dạng viền và hao mòn dụng cụ cần được xem xét trong quá trình phát triển.
Làm việc với đèn sử dụng nhiệt cục bộ để làm mềm ống hoặc thanh thủy tinh. Phương pháp này thường liên quan đến các thành phần borosilicate và các dạng nhỏ hơn, nơi người vận hành xoay và tạo hình thủy tinh trong ngọn lửa. Định hình bằng nhiệt hoặc uốn cong bắt đầu với một phôi cắt được làm mềm trong lò và phù hợp với khuôn. Các quy trình này không có cùng dụng cụ, hành vi thành vách hoặc cấu trúc chi phí, vì vậy không nên báo giá như các phương pháp thay thế cho nhau.
So sánh các phương pháp định hình chính
| Phương pháp định hình | Thường được xem xét cho | Biến thể cần thảo luận | Câu hỏi nguồn cung ban đầu |
|---|---|---|---|
| Thổi bằng miệng | Dạng tròn, hữu cơ, có gân, có hạt hoặc sản xuất theo lô nhỏ | Phân bố thành, hình dáng thân, bọt khí, kích thước vành và khớp nối | Hình dạng được thổi tự do hay thổi bằng khuôn? |
| Ép bằng máy | Hồ sơ lặp lại, chi tiết khuôn, và sản xuất số lượng lớn | Đường nối khuôn, vết thừa, hao mòn dụng cụ, chuyển đổi bề mặt | Cần dụng cụ gì và dụng cụ kiểm soát kích thước nào? |
| Ống thủy tinh làm bằng đèn | Chụp borosilicate nhỏ và hình học từ ống | Độ đồng tâm, chất lượng nối hoặc cắt, vết dụng cụ cục bộ | Kích thước ống và loại thủy tinh nào tạo thành vật liệu ban đầu? |
| Tấm thủy tinh định hình bằng nhiệt | Đường cong nông, tấm chắn, bảng và dạng mở | Hoàn thiện cạnh, độ bật lại, vết tiếp xúc khuôn, độ phẳng | Phôi được uốn, uốn cong hay được định hình khác trong lò? |
Không có phương pháp nào là tốt nhất duy nhất. Lựa chọn đúng là phương pháp có thể tạo ra hình dạng, bề ngoài, số lượng và giới hạn chấp nhận yêu cầu mà không ép vật liệu vào một quy trình không phù hợp.
Ủ là một bước làm nguội có kiểm soát, không phải là một nhãn tiếp thị.
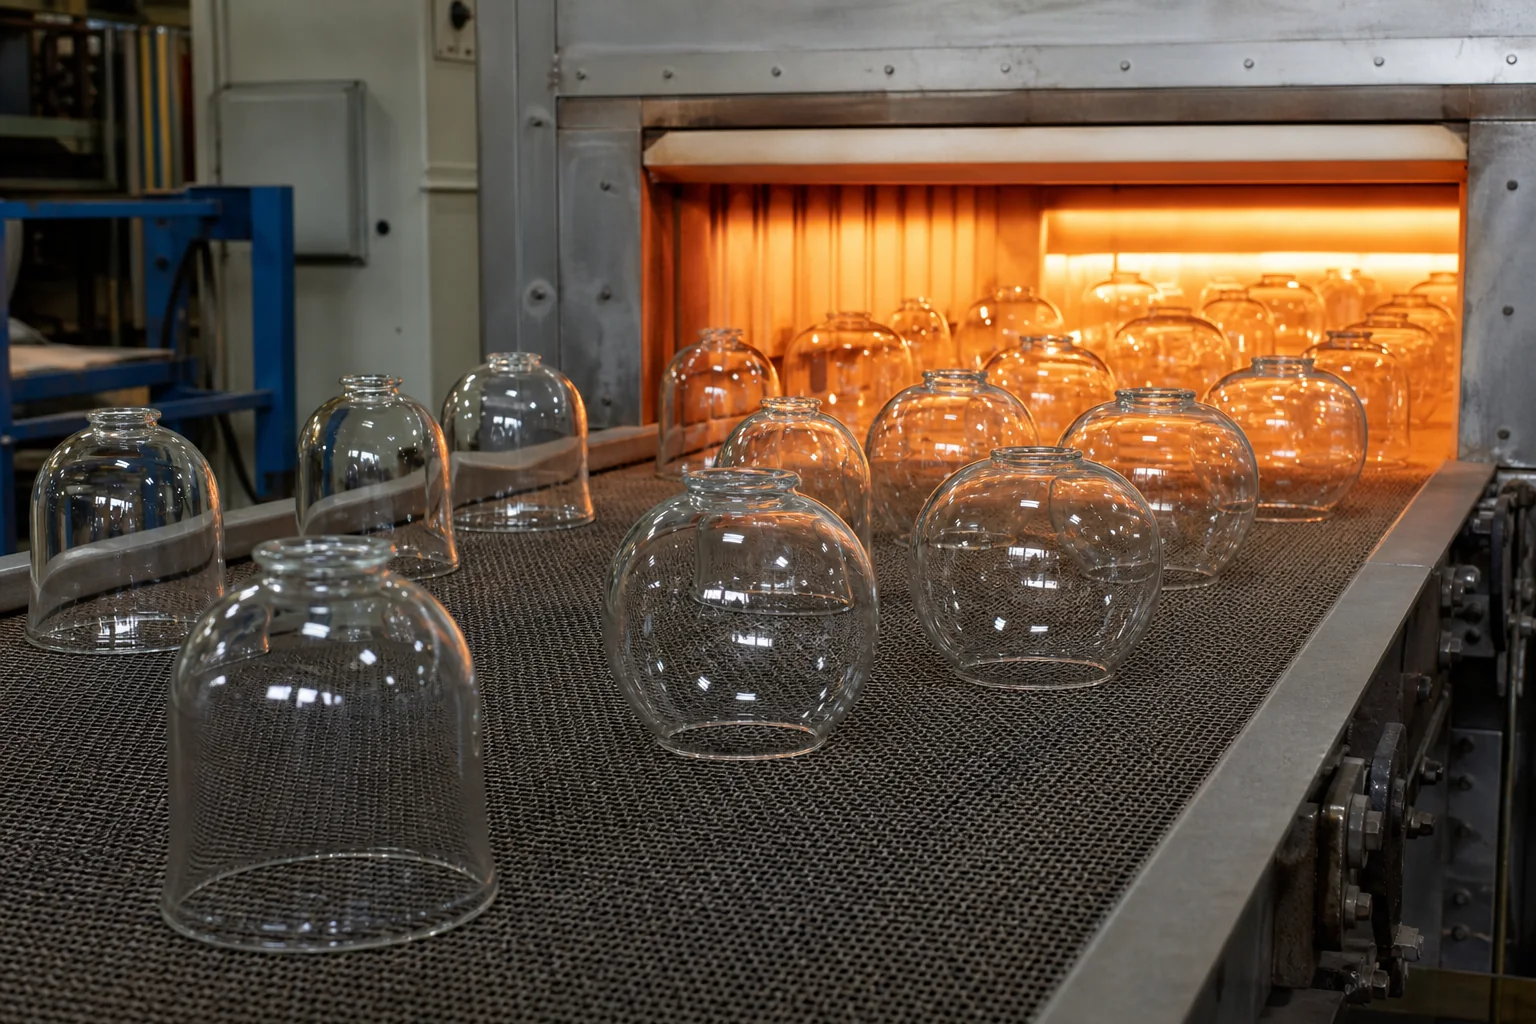
Thủy tinh nóng không tự nguội đều. Các khu vực khác nhau có thể co lại với tốc độ khác nhau và để lại ứng suất dư bên trong sản phẩm. Quá trình ủ giữ thủy tinh ở một khoảng nhiệt độ thích hợp rồi làm nguội với tốc độ kiểm soát để giảm các ứng suất đó.
Hướng dẫn sản xuất của Liên minh Thủy tinh châu Âu định nghĩa mục đích của quá trình ủ là giảm ứng suất dư và lưu ý rằng quá trình làm nguội phải đủ chậm để ngăn ứng suất quay trở lại. Bảo tàng Thủy tinh Corning cũng giữ các sản phẩm thủy tinh nóng qua đêm để làm nguội chậm và đều nhằm giảm nứt vỡ.
Lịch trình chính xác phụ thuộc vào thành phần thủy tinh, độ dày, hình dạng và thiết bị. Thời gian hoặc nhiệt độ chung được sao chép từ sản phẩm khác không thể thay thế cho một lịch trình đã được xác thực.
Thủy tinh ủ và thủy tinh cường lực không giống nhau
Ủ nhằm mục đích loại bỏ ứng suất dư không mong muốn. Cường lực tạo ra một mẫu ứng suất nén có chủ ý để cải thiện hiệu suất cơ học và thay đổi cách vỡ. Một chụp đèn trang trí không nên được mô tả là cường lực trừ khi sản phẩm, quy trình và bằng chứng kiểm tra phù hợp hỗ trợ cho điều đó.
Khi yêu cầu báo giá, hãy hỏi về tình trạng thủy tinh được công bố và kế hoạch kiểm tra hoặc thử nghiệm. Đừng cho rằng một bức ảnh, cạnh nhẵn hoặc từ “chịu nhiệt” chứng minh là thủy tinh cường lực.
Gia công nguội tạo ra giao diện lắp đặt
Sau khi ủ, chụp đèn có thể cần cắt, mài, đánh bóng hoặc khoan. Các thao tác phụ thuộc vào thiết kế. Một chụp đèn thổi có thể được tách khỏi phần thủy tinh dư và cạnh lắp được mài đúng kích thước. Một chi tiết ép có thể cần loại bỏ ba via. Một tấm thủy tinh tạo hình có thể cần hoàn thiện chu vi. Lỗ chỉ nên được gia công khi bản vẽ yêu cầu.
Gia công nguội có thể thay đổi kích thước cuối cùng, vì vậy kiểm tra lắp phải thực hiện sau công đoạn hoàn thiện liên quan. Người mua nên chỉ rõ cách chi tiết gắn vào bộ đèn:
- đường kính lắp và liệu nó có tựa lên gờ, vòng, vít hay kẹp;
- đường kính lỗ, vị trí tâm và khoảng cách mép khi cần lỗ;
- độ phẳng của vành hoặc bề mặt tiếp xúc cần thiết cho giá đỡ;
- khoảng cách với bóng đèn, đui đèn và phụ kiện kim loại;
- bất kỳ hình thức cạnh nào còn nhìn thấy sau khi lắp ráp.
Màu sắc và hoàn thiện bề mặt có thể là tích hợp hoặc được áp dụng sau
Màu sắc có thể đến từ thành phần thủy tinh, bột màu hoặc lớp phủ màu thêm vào khi gia công nóng, hoặc lớp phủ được áp dụng sau khi tạo hình. Hiệu ứng mờ có thể được tạo ra bằng xử lý cơ học hoặc hóa học trên bề mặt. Trang trí sơn, lớp phủ gương và các lớp phủ khác sẽ đặt ra các câu hỏi riêng về độ bám dính, phối màu và làm sạch.
Yêu cầu hoàn thiện nên nói rõ hơn là “trắng”, “khói” hoặc “mờ”. Một thông số kỹ thuật hữu ích xác định mẫu tham chiếu, mức độ bóng hoặc mục tiêu thị giác, các bề mặt được xử lý, đường ranh giới chấp nhận được và điều kiện quan sát dùng để phê duyệt. Đối với chụp đèn chiếu sáng, hãy kiểm tra hoàn thiện cả khi tắt và bật đèn vì sự khác biệt về độ dày và độ mờ có thể trở nên rõ ràng hơn khi đèn sáng.
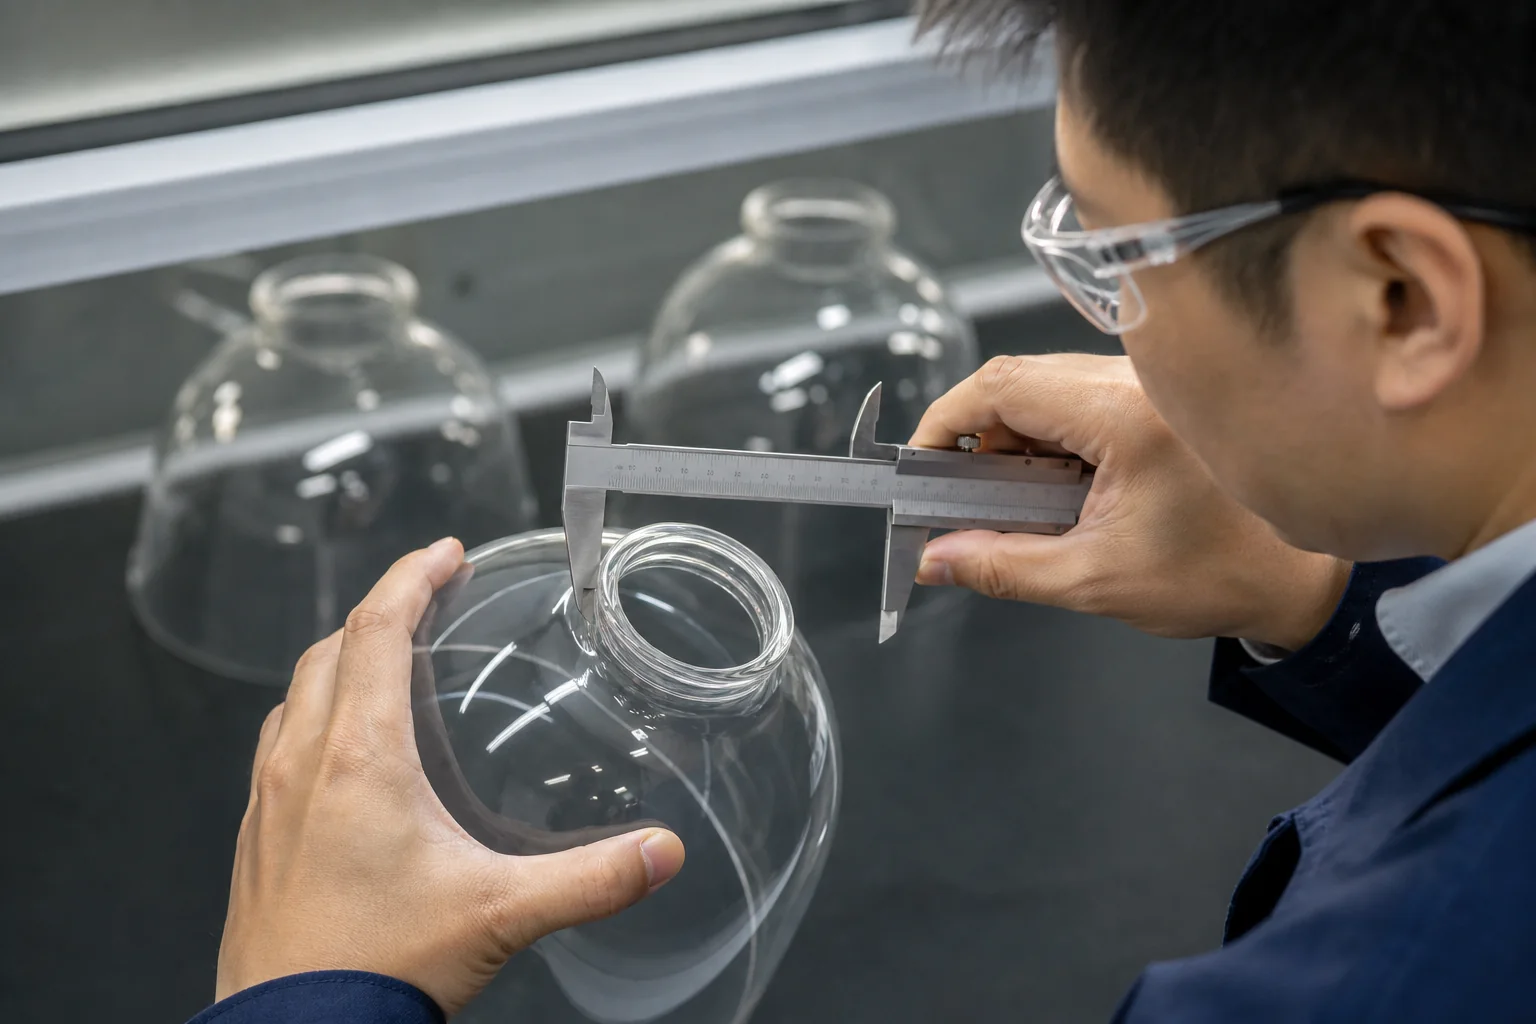
Kiểm tra phải tuân theo bản vẽ và mẫu đã được phê duyệt
Kế hoạch kiểm tra tốt là đủ ngắn để sử dụng và đủ cụ thể để giải quyết bất đồng. Nó có thể kết hợp kiểm tra kích thước, kiểm tra trực quan, xác minh lắp ráp và bằng chứng quy trình. Tỷ lệ lấy mẫu và giới hạn chấp nhận chính xác là các yếu tố thương mại; chúng nên được thống nhất trước khi sản xuất thay vì phát sinh sau khi lô hàng hoàn thành.
| Khu vực kiểm tra | Kiểm tra thực tế | Quyết định cần được thống nhất |
|---|---|---|
| Đặc điểm lắp ráp hoặc gắn kết | Kiểm tra bằng thước đo, thước kẹp hoặc đồ gá | Phương pháp dung sai và thước đo |
| Hình học tổng thể | So sánh chiều cao, đường kính, biên dạng hoặc mẫu | Kích thước quan trọng so với kích thước tham chiếu |
| Hình thức bên ngoài | Kiểm tra bằng ánh sáng truyền qua và phản chiếu | Bong bóng, đường nối, vết dây, dấu vết và dải màu chấp nhận được |
| Chất lượng cạnh và lỗ | Kiểm tra trực quan và kích thước sau khi gia công nguội | Mạt, mức độ đánh bóng, bán kính cạnh và dung sai vị trí |
| Ứng suất dư | Kiểm tra ứng suất phù hợp khi được chỉ định | Phương pháp, tần suất và giới hạn chấp nhận |
| Bộ sản phẩm phù hợp | So sánh song song giữa sản phẩm có ánh sáng và không có ánh sáng | Cho phép biến thể trong một thiết bị hoặc dự án |
Bong bóng xứng đáng có một quy tắc bằng văn bản. Bảo tàng Thủy tinh Corning ghi chú rằng bong bóng có thể xuất hiện do quá trình nung chảy hoặc thu gom, nhưng cũng có thể được tạo ra một cách cố ý. Hướng dẫn “không bong bóng” có thể loại bỏ hiệu ứng kính có hạt được chủ ý, trong khi ghi chú “biến thể thủ công” mơ hồ có thể cho phép những khuyết điểm mà người mua không mong đợi. Tiêu chuẩn hình ảnh hoặc mẫu đã ký sẽ rõ ràng hơn.
Những vấn đề phổ biến có thể cho bạn biết điều gì
Triệu chứng không chứng minh một nguyên nhân, nhưng nó cho người mua biết nơi cần kiểm tra.
- Một bộ lắp không tròn có thể chỉ ra biến thể tạo hình, biến dạng nhiệt hoặc thiết bị hoàn thiện không phù hợp.
- Viền lắc lư có thể chỉ ra vết cắt hoặc mài không đều, hoặc một hình dạng chưa từng được xác định là bề mặt quan trọng.
- Bong bóng, đá hoặc dây không mong muốn có thể biện minh cho việc xem xét lại quá trình nung chảy, xử lý vật liệu hoặc thao tác nóng.
- Mảnh vỡ quanh lỗ hoặc cạnh có thể yêu cầu xem xét lại quá trình gia công lạnh và xử lý.
- Nứt vỡ có thể liên quan đến ứng suất dư, sốc nhiệt, va đập, ứng suất lắp ráp hoặc ứng dụng không phù hợp. Phần bị hỏng và điều kiện lắp đặt cần được kiểm tra trước khi xác định nguyên nhân.
- Không đồng màu có thể xuất phát từ biến thể mẻ, biến thể độ dày, biến thể lớp phủ hoặc phê duyệt dưới ánh sáng khác nhau.
Yêu cầu hành động khắc phục hữu ích nhất bao gồm hình ảnh, thông tin lô, bản vẽ sửa đổi, mẫu đã phê duyệt, điều kiện lắp đặt và số lượng bộ phận bị ảnh hưởng. “Cải thiện chất lượng” không thể đo lường được.
Danh sách kiểm tra RFQ cho chụp đèn thủy tinh đặt riêng
Gửi đủ thông tin để nhà cung cấp lựa chọn và bảo vệ quy trình:
- Bản vẽ có kích thước với giao diện bộ lắp hoặc gắn kết được đánh dấu rõ ràng.
- Mẫu vật lý hoặc hình ảnh tham khảo khi hình dạng và đặc tính bề mặt khó thể hiện trên bản vẽ.
- Loại kính, màu sắc, độ mờ và hoàn thiện bề mặt ưu tiên, hoặc yêu cầu nhà cung cấp đề xuất các lựa chọn.
- Loại đèn dự kiến sử dụng, loại bóng đèn, môi trường vận hành và các tài liệu thị trường cần thiết.
- Số lượng mẫu thử, số lượng sản xuất dự kiến và phạm vi nhu cầu hàng năm.
- Các dung sai quan trọng và phương pháp kiểm tra dự kiến.
- Sự khác biệt ngoại quan chấp nhận được, bao gồm bong bóng, đường nối, vết dụng cụ và dải màu.
- Yêu cầu về đóng gói, nhãn mác, bộ sản phẩm đồng bộ và thay thế.
Nếu một trong những điểm này chưa rõ, hãy ghi chú là mục đang mở. Điều đó an toàn hơn so với việc để nhà cung cấp tự suy đoán yêu cầu có thể trở thành tiêu chí từ chối sau này.
Câu hỏi thường gặp
Nhiều chụp đèn trang trí sử dụng thủy tinh soda-vôi chủ yếu làm từ silica, chất trợ chảy như soda ash, chất ổn định như đá vôi, và có thể thêm thủy tinh tái chế, chất tạo màu hoặc chất làm mờ. Thủy tinh borosilicate và các loại thủy tinh khác có thể được chọn tùy theo yêu cầu tạo hình hoặc chịu nhiệt khác nhau. Hãy xác nhận vật liệu cho từng bộ phận cụ thể.
Không. Chao đèn thủy tinh có thể được thổi bằng miệng, thổi bằng máy, ép khuôn, tạo hình từ ống thủy tinh, hoặc uốn nóng từ tấm thủy tinh, cùng nhiều phương pháp khác. Hình dáng, thể tích, bề mặt hoàn thiện và yêu cầu về độ chính xác sẽ ảnh hưởng đến lựa chọn phương pháp.
Ủ giúp giảm ứng suất dư tạo ra khi kính nóng nguội đi. Lịch trình ủ phù hợp phụ thuộc vào thành phần, độ dày và hình dạng, vì vậy cần phải xác nhận cho từng bộ phận và quy trình.
Không. Quá trình ủ giúp loại bỏ ứng suất dư không mong muốn. Tôi nhiệt tạo ra ứng suất nén trên bề mặt một cách có chủ đích để cải thiện hiệu suất cơ học và thay đổi cách kính vỡ. Nhà cung cấp không nên sử dụng hai thuật ngữ này thay thế cho nhau.
Không. Bong bóng có thể xuất hiện ngoài ý muốn, hoặc có thể là đặc điểm được tạo ra có chủ ý hoặc thủ công. Yêu cầu mua hàng nên quy định rõ kích thước, số lượng, vị trí và tham chiếu hình ảnh được phép.
Nhiều lỗ gắn được cắt, mài, đánh bóng hoặc khoan sau khi tạo hình và ủ, nhưng trình tự thực hiện thay đổi tùy theo thiết kế. Việc kiểm tra cuối cùng nên được thực hiện sau công đoạn xác định kích thước lắp đặt.
Hãy chọn sản phẩm thổi bằng miệng khi cần sự kiểm soát thủ công hoặc quy trình sản xuất theo lô nhỏ phù hợp. Cân nhắc phương pháp ép khi cần chi tiết khuôn lặp lại và quy mô sản xuất đủ lớn để biện minh cho việc đầu tư dụng cụ. Yêu cầu nhà cung cấp so sánh cả hai phương pháp dựa trên cùng bản vẽ và số lượng.
Gửi bản vẽ hoặc mẫu, kích thước lắp đặt, yêu cầu hoàn thiện, số lượng, ứng dụng, dung sai quan trọng và yêu cầu chấp nhận về mặt hình thức. Những thông tin này giúp nhà cung cấp đề xuất kế hoạch tạo hình và kiểm tra thay vì chỉ báo giá dựa trên hình thức bên ngoài.
Chuyển quy trình thành một báo giá có thể xem xét được
Để đánh giá quy trình, hãy gửi bản vẽ hoặc mẫu cùng với số lượng mục tiêu và các kích thước kiểm soát lắp ráp. JX Lampshade sau đó có thể phản hồi với lộ trình tạo hình đề xuất, các câu hỏi kỹ thuật còn mở và thông tin còn thiếu để lấy mẫu. Bất kỳ MOQ, thời gian giao hàng, dung sai, khai báo vật liệu, phương pháp kiểm tra hoặc năng lực sản xuất nào đều cần xác nhận cho dự án cụ thể.