Come vengono realizzati i paralumi in vetro: formatura, ricottura e finitura
I paralumi in vetro non sono tutti fatti con lo stesso processo. Un paralume può essere soffiato a bocca da una massa di vetro fuso, pressato in uno stampo, sagomato da un tubo di borosilicato su un cannello o termoformato da un semilavorato piatto. Dopo la formatura, il pezzo viene ricotto, rifinito o molato dove necessario, completato e controllato rispetto al disegno o al campione approvato.
La scelta del processo è importante per un acquirente. Influisce su attrezzature, ripetibilità, variazione dello spessore delle pareti, caratteristiche della superficie, quantità dell'ordine e dimensioni che richiedono il controllo più rigoroso. Tale aspetto dovrebbe essere definito prima che un fornitore emetta un preventivo per un paralume personalizzato.
Il vetro inizia con una miscela, ma un paralume inizia con una decisione di processo
Il vetro più comune inizia con sabbia silicea, carbonato di sodio, calcare e spesso vetro riciclato. Gli ingredienti vengono pesati, miscelati, fusi, affinati, sagomati e raffreddati. Glass Alliance Europe descrive temperature di fusione industriali di circa 1300–1600°C, mentre la ricetta esatta e l'intervallo di lavorazione variano in base alla famiglia di vetro e all'uso finale.
La distinzione tra la produzione primaria del vetro e la formatura del paralume è utile quando si qualifica un fornitore. Alcune fabbriche fondono una miscela grezza. Altre forgiano tubi di vetro acquistati, semilavorati o vetro pre-fuso. Entrambe le strade possono essere appropriate, ma il fornitore dovrebbe spiegare quale materiale entra nel suo processo e quali operazioni vengono eseguite internamente.
| Materiale o input | Cosa fa | Cosa un acquirente dovrebbe confermare |
|---|---|---|
| Silice | Forma la rete principale del vetro | Famiglia di vetro e requisito di chiarezza |
| Carbonato di sodio o altro fondente | Abbassa la temperatura necessaria per fondere la silice | Se la formulazione è adatta all'applicazione |
| Calcare e altri stabilizzanti | Migliorano la stabilità chimica e la durabilità | Composizione del vetro dichiarata dal fornitore o specifica del materiale |
| Rottame di vetro | Vetro riciclato che può tornare nel forno di fusione | Controllo del colore e controlli della contaminazione ove pertinente |
| Coloranti o opacizzanti | Creare effetti trasparenti, opalini, ambrati, fumé o di altro tipo | Se il colore è in massa, stratificato o applicato in superficie |
Le Museo del Vetro di Corning fornisce una composizione 70/20/10 di silice-soda-calcare per il vetro soda-lime utilizzato nelle sue dimostrazioni. Questa è un'illustrazione utile, non una formula universale per paralumi. Una percentuale specifica del fornitore, una temperatura di fusione o un limite termico richiedono documentazione di supporto.
Il processo di produzione del paralume in vetro in sette fasi
1. Definire la geometria e i punti di accettazione
La produzione dovrebbe iniziare con un disegno, un riferimento fisico o entrambi. Il documento deve riportare l'apertura dell'attacco, l'altezza complessiva, il diametro massimo, i requisiti per pareti o bordi, la posizione dei fori, la finitura e qualsiasi superficie che debba combaciare con elementi metallici.
Non tutte le dimensioni meritano la stessa tolleranza. Un'apertura di attacco che posiziona il paralume su un supporto è solitamente più critica di una curva decorativa del corpo. Il disegno dovrebbe distinguere le dimensioni funzionali dalle dimensioni di riferimento visivo, specialmente per la lavorazione a soffio a bocca, dove piccole variazioni di forma fanno parte del processo.
2. Selezionare il percorso del vetro e le attrezzature
Il fornitore associa quindi il design a un percorso di formatura. Un semplice paralume arrotondato con deliberata variazione artigianale può essere adatto al vetro soffiato a bocca. Un motivo in rilievo ripetibile o un programma ad alto volume possono indirizzare verso lo stampaggio a pressione. Piccole forme in borosilicato possono iniziare come tubi. Un pannello leggermente curvo può essere tagliato da lastra e termoformato sopra o dentro uno stampo.
Le attrezzature possono includere stampi per soffiaggio, stampi per pressatura, dima di formatura, dispositivi di taglio, dispositivi di foratura e calibri di controllo. Chiedete quale attrezzatura controlla ciascuna dimensione critica e se verrà conservato un campione approvato per gli ordini ripetuti.
3. Formare il paralume
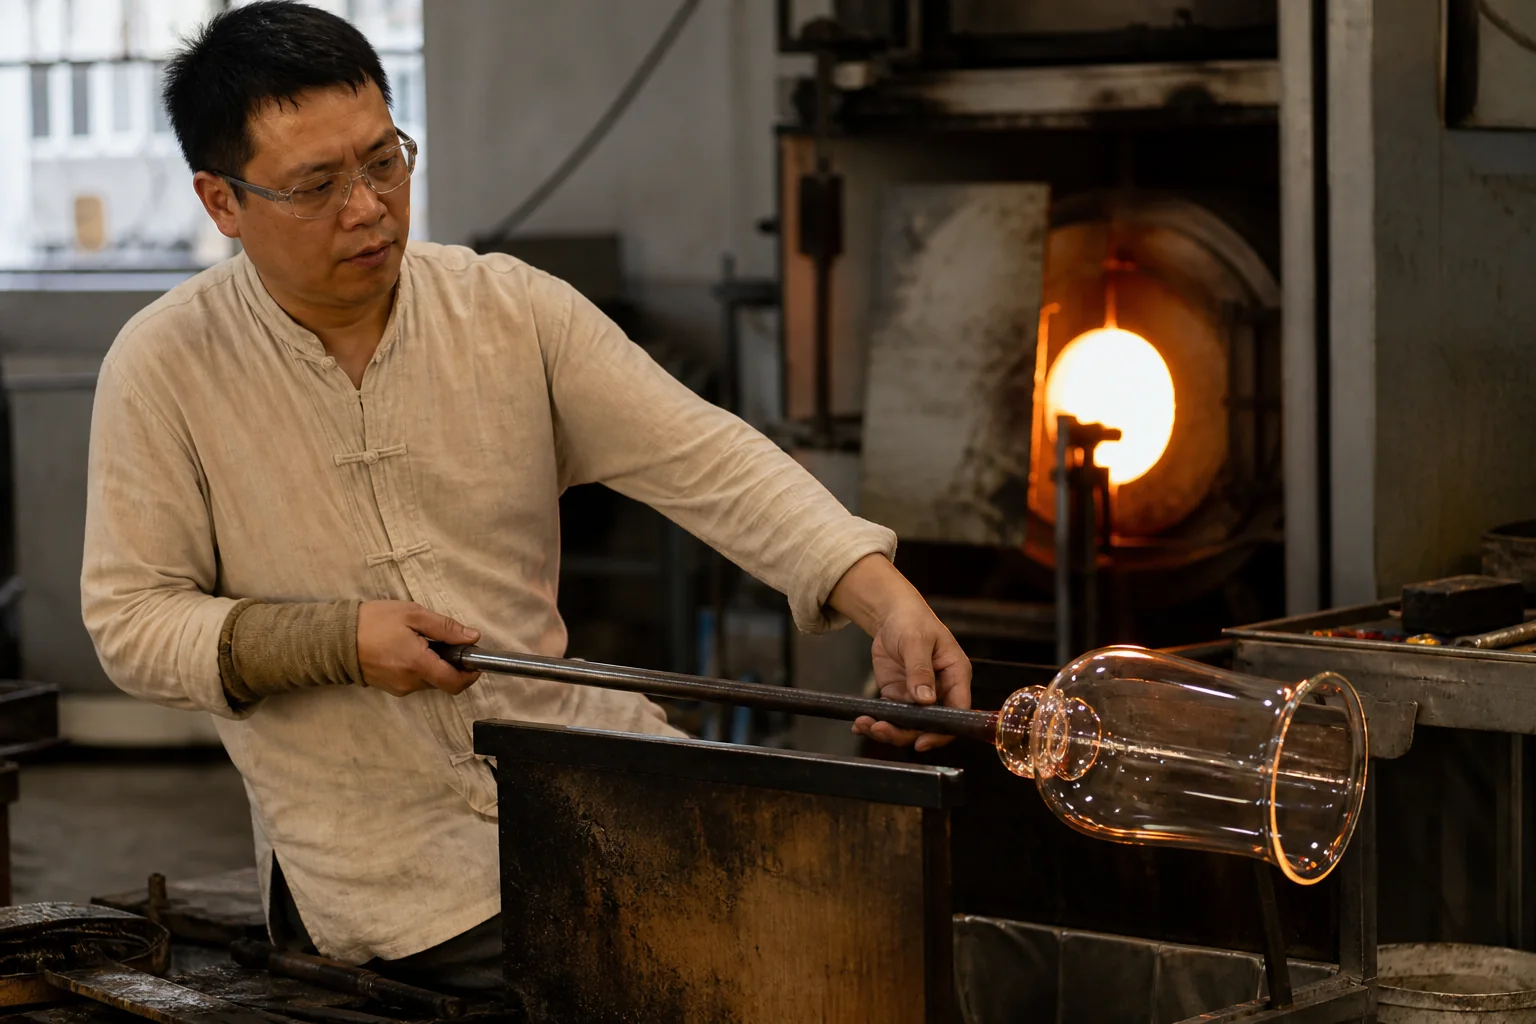
Nel soffiaggio a bocca, un vetraio preleva il vetro fuso su una cerbottana, lo centra su una lastra di marmo, introduce aria e modella la bolla in espansione con strumenti, gravità e talvolta uno stampo. Il sequenza di soffiaggio del vetro del National Park Service documenta le stesse operazioni fondamentali: prelievo, manipolazione su marmo, soffiaggio, riscaldo, formatura, trasferimento e formatura finale.
Nella pressatura a macchina, una porzione misurata di vetro caldo entra in uno stampo e un punzone la spinge nella cavità. Lo stampo trasporta gran parte della geometria e dei dettagli superficiali, il che rende questo percorso utile quando la ripetibilità e il volume di produzione sono importanti. Le linee di giunzione dello stampo, la sformatura, la geometria del bordo e l'usura degli utensili dovrebbero essere considerate durante lo sviluppo.
La lavorazione a lucerna utilizza calore localizzato per ammorbidire tubi o bacchette di vetro. È comunemente associata a componenti in borosilicato e forme più piccole in cui l'operatore ruota e plasma il vetro in una fiamma. La termoformatura o curvatura a caldo inizia con un pezzo grezzo tagliato che si ammorbidisce in un forno e si adatta a uno stampo. Questi processi non hanno la stessa attrezzatura, lo stesso comportamento delle pareti o la stessa struttura dei costi, quindi non dovrebbero essere quotati come metodi intercambiabili.
Confronto tra i principali metodi di formatura
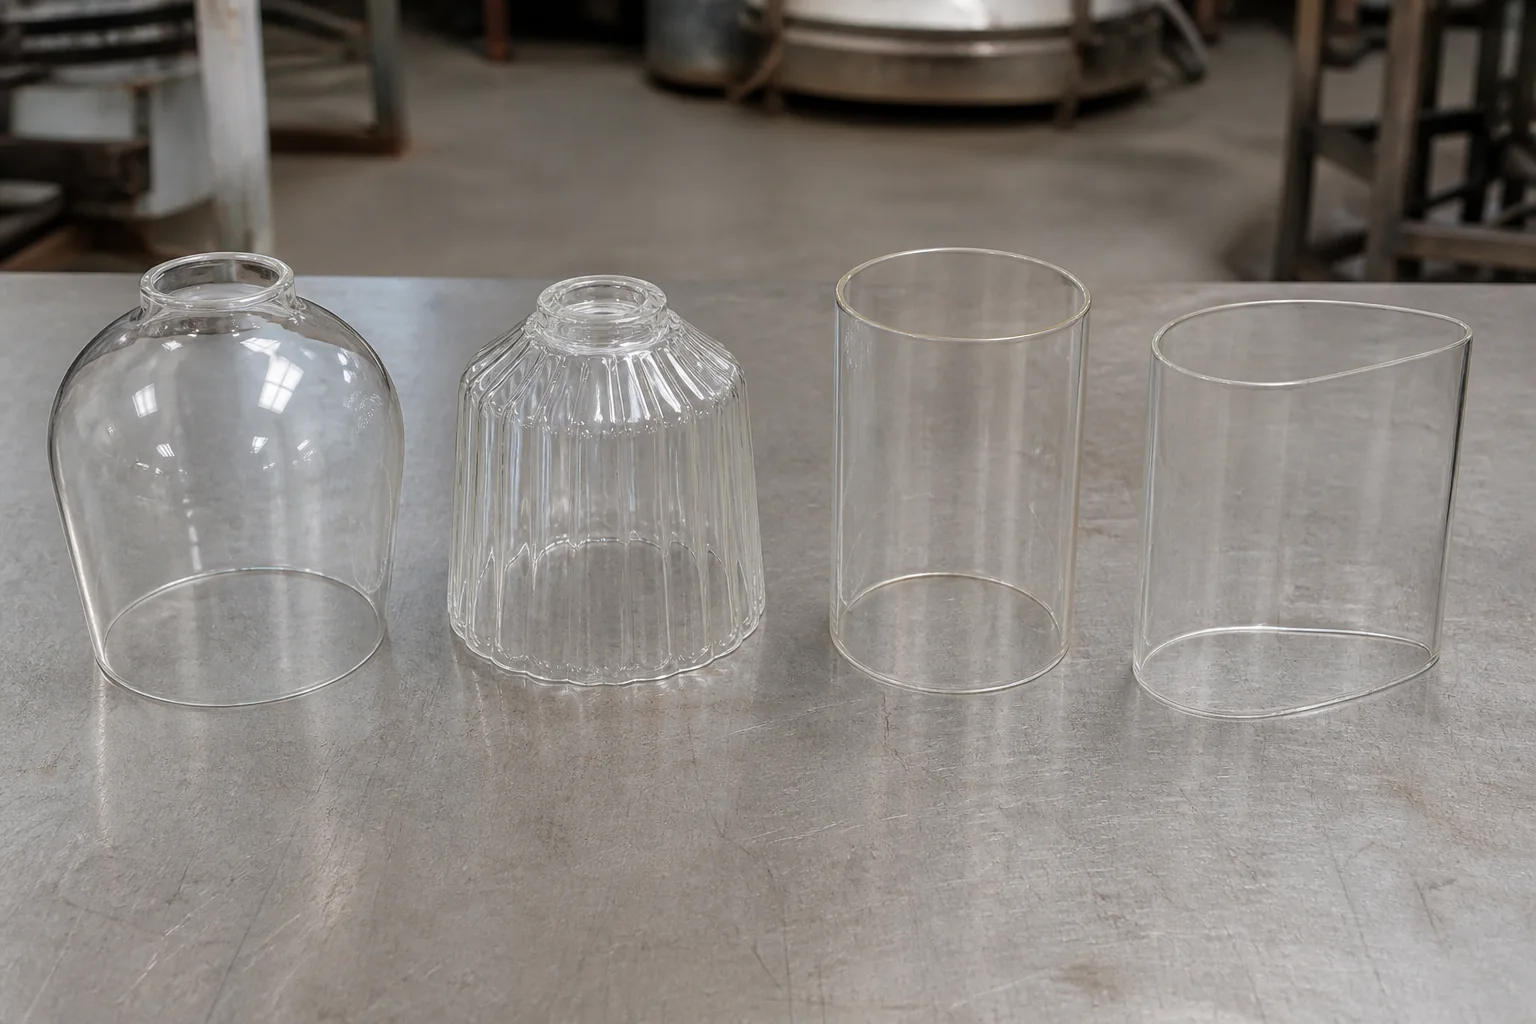
| Metodo di formatura | Generalmente considerato per | Variante da discutere | Domanda preliminare di approvvigionamento |
|---|---|---|---|
| Soffiato a bocca | Forme arrotondate, organiche, scanalate, con bolle o in piccoli lotti | Distribuzione delle pareti, profilo del corpo, bolle, dimensioni del bordo e dell'innesto | La forma è a mano libera o soffiata in stampo? |
| Stampato a macchina | Profili ripetibili, dettagli stampati e grandi tirature | Linee di giunzione dello stampo, bave, usura degli utensili, trasferimento superficiale | Quali attrezzature sono richieste e quali dimensioni controllano? |
| Tubo lavorato a lucerna | Paralumi più piccoli in borosilicato e geometria derivata da tubi | Concentricità, qualità della tenuta o del taglio, segni di utensili localizzati | Quali dimensioni del tubo e quale grado di vetro costituiscono il materiale di partenza? |
| Lastra termoformata | Curve poco profonde, schermature, pannelli e profili aperti | Finitura dei bordi, ritorno elastico, segni di contatto con lo stampo, planarità | Il pezzo grezzo è piegato, incurvato o comunque formato in forno? |
Non esiste un unico metodo migliore. La scelta giusta è quella in grado di produrre la geometria, l'aspetto, la quantità e i limiti di accettazione richiesti senza forzare il materiale in un processo inadatto.
La ricottura è una fase di raffreddamento controllato, non un'etichetta di marketing
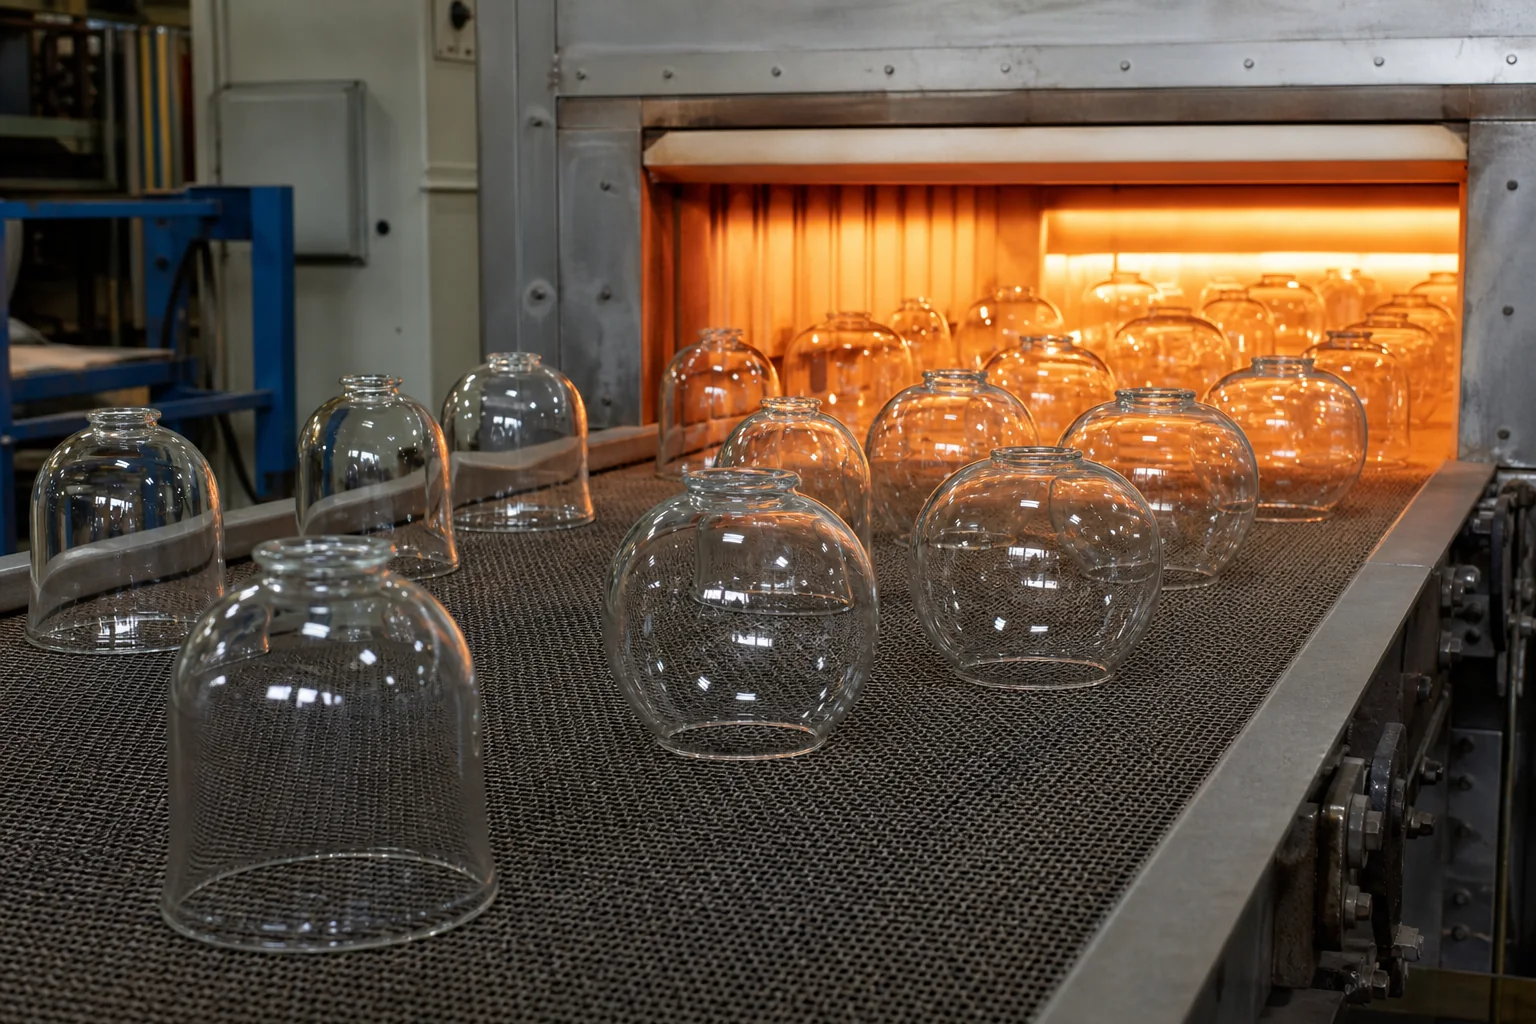
Il vetro caldo non si raffredda in modo uniforme da solo. Aree diverse possono contrarsi a velocità differenti e lasciare tensioni residue all'interno del pezzo. La ricottura mantiene il vetro a un intervallo appropriato e poi lo raffredda a una velocità controllata in modo da ridurre tali tensioni.
Linee guida di produzione di Glass Alliance Europe definisce lo scopo della ricottura come la riduzione delle tensioni residue e rileva che il raffreddamento deve essere sufficientemente lento da impedire il ritorno delle tensioni. Il Corning Museum of Glass analogamente conserva i progetti in vetro caldo durante la notte per un raffreddamento lento e uniforme volto a ridurre crepe e rotture.
Il ciclo esatto dipende dalla composizione del vetro, dallo spessore, dalla geometria e dalle attrezzature. Un tempo o una temperatura generici copiati da un altro prodotto non sostituiscono un ciclo convalidato.
Il vetro ricottolo e il vetro temperato non sono la stessa cosa
La ricottura mira ad alleviare le tensioni residue indesiderate. La tempera crea intenzionalmente uno schema di tensioni di compressione per migliorare le prestazioni meccaniche e modificare il comportamento alla rottura. Un paralume in vetro decorativo non deve essere descritto come temperato a meno che il prodotto, il processo e le prove di collaudo applicabili non supportino tale affermazione.
Per una richiesta di offerta (RFQ), richiedere lo stato del vetro dichiarato e il piano di ispezione o collaudo. Non dare per scontato che una fotografia, un bordo liscio o la parola “resistente al calore” dimostrino la tempra.
La lavorazione a freddo crea l'interfaccia di montaggio
Dopo la ricottura, il paralume potrebbe richiedere taglio, molatura, lucidatura o foratura. Le operazioni dipendono dal design. Un paralume soffiato può essere separato dal vetro in eccesso e il suo bordo di innesto molato a misura. Un pezzo stampato può richiedere la rimozione della bava. Un pannello formato da lastra può richiedere la finitura del perimetro. Un foro deve essere lavorato solo quando il disegno lo richiede.
La lavorazione a freddo può modificare le dimensioni finali, pertanto il controllo dell'accoppiamento va eseguito dopo la relativa operazione di finitura. L'acquirente deve specificare come il pezzo si collega all'apparecchio:
- diametro dell'innesto e se poggia su una sporgenza, un anello, viti o clip;
- diametro del foro, posizione del centro e distanza dal bordo laddove è richiesto un foro;
- planarità del bordo o superficie di contatto necessaria per il supporto;
- distanza di sicurezza dalla lampadina, dal portalampada e dalla ferramenta metallica;
- qualsiasi aspetto del bordo che rimanga visibile dopo l'assemblaggio.
Il colore e la finitura superficiale possono essere integrali o applicati in seguito
Il colore può derivare dalla composizione del vetro, da fritta colorata o sovrapposizioni aggiunte durante la lavorazione a caldo, o da un rivestimento applicato dopo la formatura. Gli effetti sabbiati o satinati possono essere creati mediante trattamento superficiale meccanico o chimico. Decorazioni dipinte, finiture a specchio e altri rivestimenti introducono problematiche proprie relative all'adesione, alla corrispondenza dei colori e alla pulizia.
La specifica della finitura dovrebbe indicare qualcosa di più di “bianco”, “fumé” o “satinato”. Una specifica utile identifica il campione di riferimento, il livello di brillantezza o l'obiettivo visivo, quali superfici sono trattate, le linee di demarcazione accettabili e le condizioni di osservazione utilizzate per l'approvazione. Per i paralumi illuminati, esaminare la finitura sia a lampada spenta che accesa, poiché le differenze di spessore e opacità possono diventare più evidenti quando la lampada è accesa.
L'ispezione deve seguire il disegno e il campione approvato.
Un buon piano di ispezione è abbastanza sintetico da poter essere utilizzato e sufficientemente specifico da risolvere i disaccordi. Può combinare controlli dimensionali, controlli visivi, verifica dell'adattamento e prove di processo. La frequenza di campionamento esatta e i limiti di accettazione sono dati commerciali; devono essere concordati prima della produzione anziché inventati dopo che una spedizione è stata completata.
| Area di ispezione | Controllo pratico | Decisione che deve essere concordata |
|---|---|---|
| Elemento di montaggio o attacco | Controllo con calibro, calibro a corsi o dima di montaggio | Tolleranza e metodo di misurazione |
| Geometria generale | Confronto di altezza, diametro, profilo o dima | Dimensioni critiche rispetto a quelle di riferimento |
| Aspetto visivo | Esame della luce trasmessa e riflessa | Bolle, giunture, fili, segni e gamma di colori accettabili |
| Qualità dei bordi e dei fori | Controllo visivo e dimensionale dopo la lavorazione a freddo | Sbeccature, livello di lucidatura, raggio del bordo e tolleranza di posizione |
| Tensione residua | Controllo appropriato delle tensioni meccaniche quando specificato | Metodo, frequenza e limite di accettazione |
| Set abbinati | Confronto fianco a fianco tra acceso e spento | Variazione consentita all'interno di un singolo apparecchio o progetto |
Le bolle meritano una regola scritta. Il Corning Museum of Glass osserva che le bolle possono derivare dalla fusione o dalla raccolta del vetro, ma possono anche essere introdotte deliberatamente. Un'indicazione generale di “assenza di bolle” potrebbe scartare un effetto di vetro sabbiato o con bolle voluto, mentre una nota vaga sulla “variazione artigianale” potrebbe permettere difetti che l'acquirente non si aspettava. Standard fotografici o un campione firmato sono più chiari.
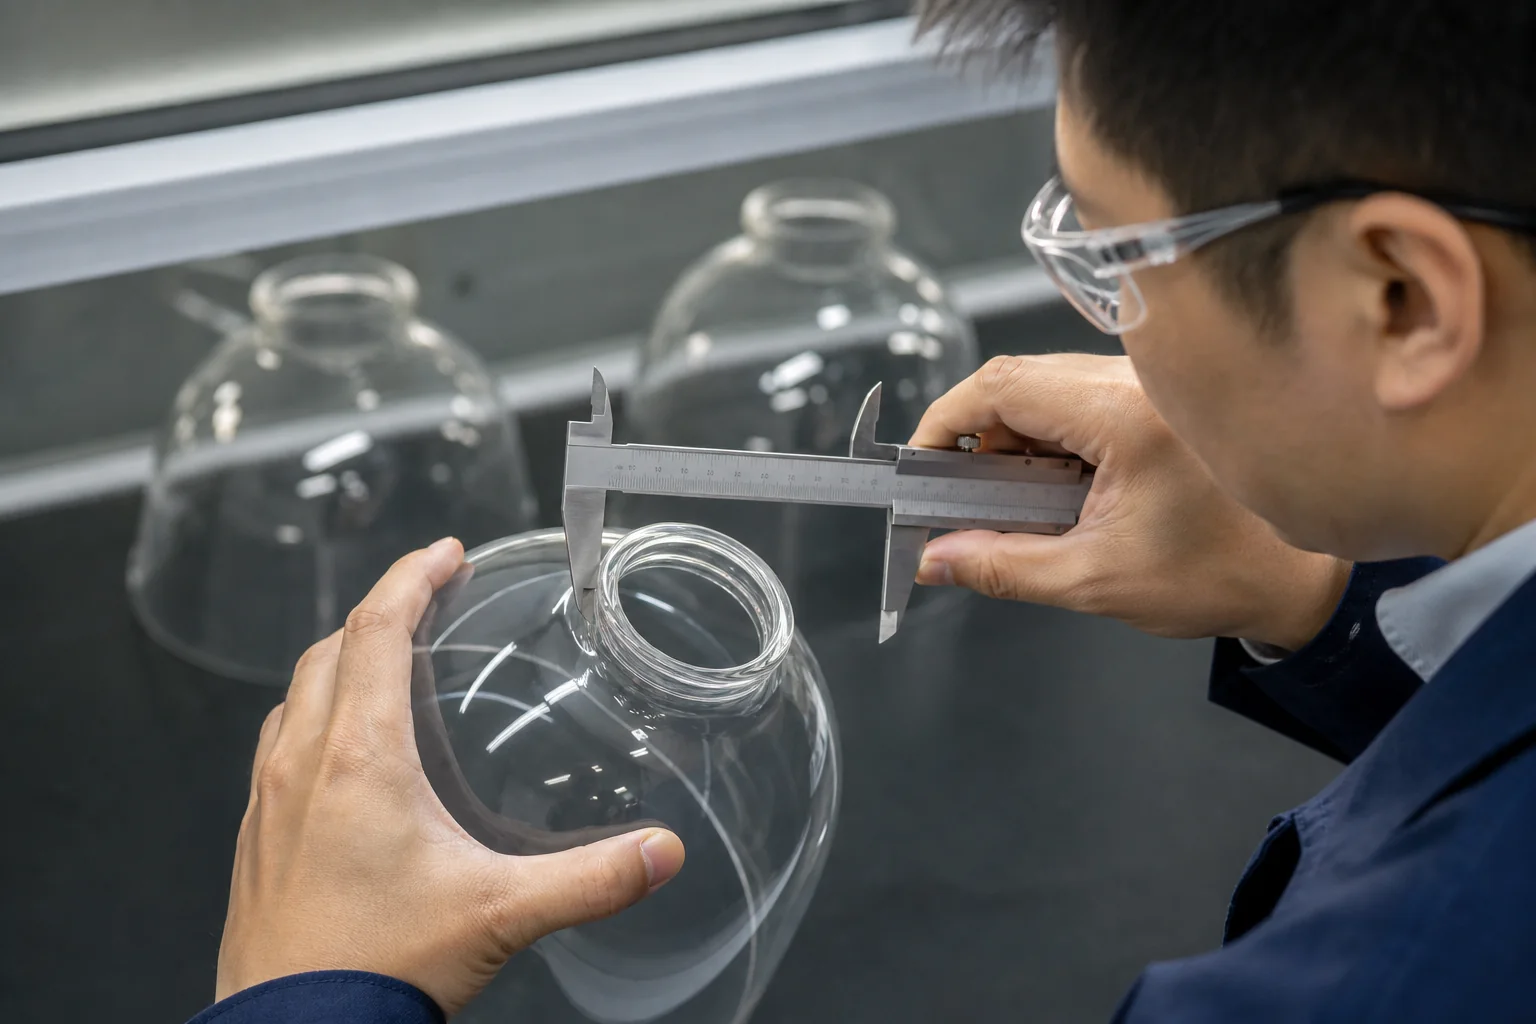
Cosa possono indicare i problemi comuni
Il sintomo non dimostra un'unica causa, ma indica all'acquirente dove investigare.
- Un collare non perfettamente rotondo può indicare una variazione nella formatura, una distorsione termica o un attrezzo di rifinitura inadatto.
- Un bordo instabile (che dondola) può indicare un taglio o una molatura irregolari, o un profilo che non è mai stato definito come superficie critica.
- Bolle, impurità (stones) o strie non pianificate possono giustificare una revisione dei processi di fusione, della gestione dei materiali o delle pratiche di lavorazione a caldo.
- Sbeccature intorno a un foro o a un bordo possono richiedere una revisione della lavorazione a freddo e della movimentazione.
- La fessurazione può implicare tensioni residue, shock termico, impatto, tensioni di montaggio o un'applicazione non idonea. Il componente difettoso e le condizioni di installazione devono essere esaminati prima di attribuire una causa.
- La non conformità del colore può derivare da variazioni di lotto, variazioni di spessore, variazioni di rivestimento o da un'approvazione avvenuta sotto una diversa illuminazione.
La richiesta di azione correttiva più utile include foto, informazioni sul lotto, la revisione del disegno, il campione approvato, le condizioni di installazione e il numero di parti interessate. “Migliorare la qualità” non è misurabile.
Lista di controllo RFQ per un paralume in vetro personalizzato
Inviare informazioni sufficienti affinché il fornitore possa scegliere e giustificare un processo:
- Un disegno quotato con il collare o l'interfaccia di montaggio chiaramente indicati.
- Un campione fisico o immagini di riferimento quando il profilo e la caratteristica della superficie sono difficili da mostrare su un disegno.
- La famiglia di vetro preferita, il colore, l'opacità e la finitura superficiale, oppure una richiesta al fornitore di consigliare le opzioni.
- L'apparecchio previsto, il tipo di lampada, l'ambiente operativo e la documentazione di mercato richiesta.
- Quantità di prototipo, quantità di produzione prevista e intervallo di domanda annuale.
- Tolleranze critiche e metodo pianificato per verificarle.
- Variazione visiva accettabile, comprese bolle, giunture, segni di utensili e gamma di colori.
- Requisiti di imballaggio, etichettatura, set abbinati e sostituzione.
Se uno di questi punti è sconosciuto, etichettarlo come punto aperto. È più sicuro che lasciare che un fornitore deduca un requisito che in seguito diventa un criterio di rifiuto.
Domande frequenti
Molti paralumi decorativi utilizzano vetro sodico-calcico composto principalmente da silice, un flusso come la carbonato di sodio, stabilizzanti come il calcare e rottame di vetro opzionale, coloranti o opacizzanti. Il borosilicato e altre famiglie di vetro possono essere selezionati per diverse esigenze di formatura o termiche. Confermare il materiale per il pezzo specifico.
No. I paralumi in vetro possono essere soffiati a bocca, soffiati a macchina, stampati, lavorati a lucerna da tubi o termoformati da lastra, tra gli altri metodi. La forma, il volume, la finitura e i requisiti di tolleranza influenzano la scelta.
La ricottura riduce le tensioni residue create dal raffreddamento del vetro caldo. Il programma corretto dipende dalla composizione, dallo spessore e dalla geometria, quindi deve essere validato per il pezzo e per il processo.
No. La ricottura allevia le tensioni residue indesiderate. La tempra crea deliberatamente una compressione superficiale per migliorare le prestazioni meccaniche e alterare il comportamento alla rottura. Un fornitore non dovrebbe usare i termini in modo intercambiabile.
No. Le bolle possono essere non pianificate o possono essere una caratteristica intenzionale, seminata o fatta a mano. Le specifiche di acquisto dovrebbero definire le dimensioni consentite, il numero, la posizione e il riferimento visivo.
Molti fori di montaggio vengono tagliati, smerigliati, lucidati o forati dopo laformatura e la ricottura, ma la sequenza varia a seconda del design. L'ispezione finale dovrebbe avvenire dopo l'operazione che stabilisce la dimensione di montaggio.
Scegliete la lavorazione soffiata a bocca quando sono importanti un carattere artigianale controllato o una via adatta a lotti più piccoli. Prendete in considerazione la pressatura quando dettagli stampati ripetibili e scala di produzione giustificano le attrezzature. Chiedete al fornitore di confrontare entrambe le vie sullo stesso disegno e sulla stessa quantità.
Inviare un disegno o un campione, le dimensioni di montaggio, la finitura desiderata, la quantità, l'applicazione, le tolleranze critiche e i requisiti di accettazione visiva. Tali input consentono al fornitore di consigliare un piano di formatura e ispezione invece di formulare un preventivo basato solo sull'aspetto.
Trasforma il processo in una RFQ revisionabile
Per una revisione del processo, inviare il disegno o il campione insieme alla quantità di obiettivo e alle dimensioni che controllano l'assemblaggio. JX Lampshade può quindi rispondere con un percorso di formatura proposto, domande tecniche aperte e le informazioni ancora necessarie per il campionamento. Qualsiasi MOQ, tempo di consegna, tolleranza, dichiarazione dei materiali, metodo di test o capacità di produzione rimane soggetto a conferma per il progetto specifico.