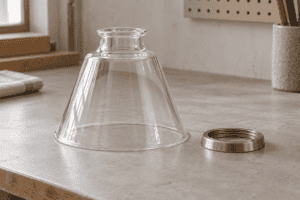
Une ligne étroite sur un abat-jour en verre moulé peut facilement être mal interprétée. Un acheteur l’appelle une fissure. Un autre suppose que toute ligne visible est acceptable parce que la pièce a été pressée. Un dessin peut ne pas mentionner la ligne du tout, laissant l’usine la placer et la finir sans savoir quel côté du luminaire fait face à la pièce.
La meilleure approche consiste à traiter une ligne de joint de moule comme une caractéristique contrôlée de fabrication et d’apparence. Son emplacement, sa hauteur, sa continuité, sa finition et sa visibilité peuvent être importants, mais la règle d’acceptation doit correspondre au procédé de formage, au traitement de surface, à l’orientation lors de l’installation et à l’échantillon approuvé. Un joint n’est pas automatiquement un défaut, et une surface lisse n’est pas la preuve qu’aucun moule en plusieurs parties n’a été utilisé.
Ce guide explique comment apparaissent les joints de moule et les lignes de séparation sur les abat-jour en verre, comment les décrire sans langage vague, et comment inspecter un échantillon avant une commande OEM. Il ne fixe pas de limite universelle pour les joints. Le fournisseur doit confirmer ce que son moule, son verre, sa méthode de finition et sa méthode d’inspection peuvent garantir pour le design réel.
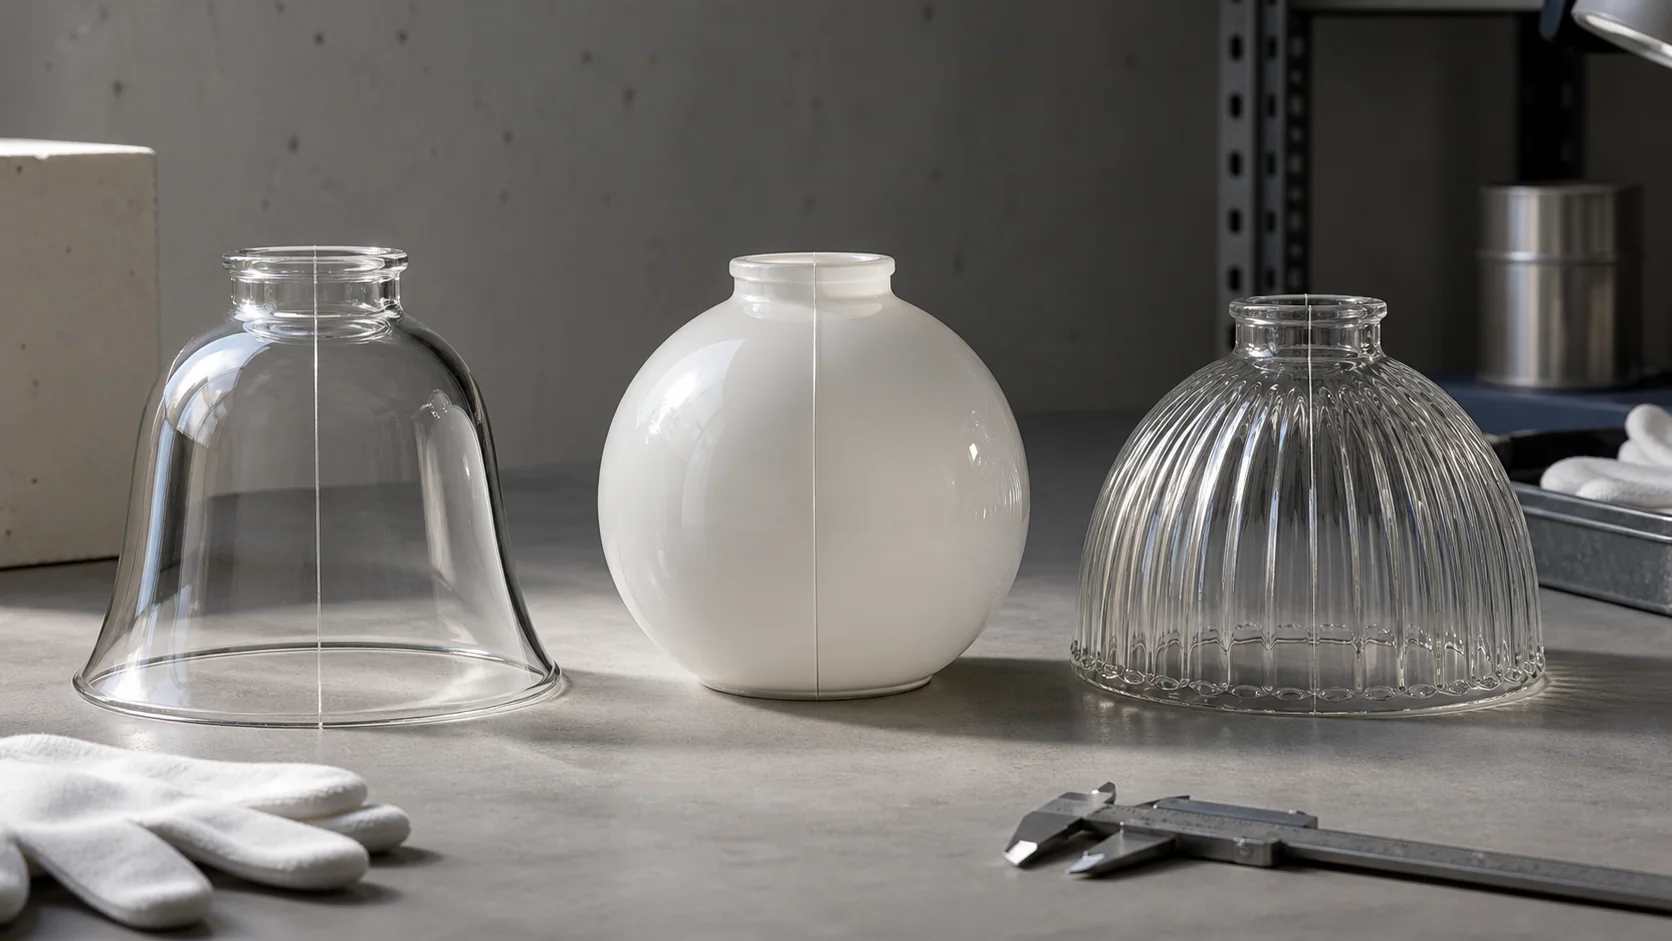
Commencez avec la bonne terminologie pour les joints
Les gens utilisent joint de moule, ligne de séparation, ligne de moule, et marque de joint comme s’ils signifiaient toujours la même chose. Ils se recoupent, mais un rapport d’inspection utile distingue l’emplacement de l’outil de la marque laissée sur le verre.
Le Définition d’une marque de joint selon le Corning Museum of Glass décrit une légère arête étroite qui indique un verre fabriqué au moule. Il explique que le verre en fusion peut pénétrer dans de petits interstices où les parties du moule se rejoignent et que le meulage ou le polissage au feu peut lisser la marque résultante. Corning note également qu’un moule de taille normale comporte généralement deux parties ou plus qui s’ouvrent pour permettre le démoulage de l’objet.
Pour un dessin d’acheteur et un plan qualité, utilisez les termes de cette façon :
| Terme | Signification pratique pour un projet d’abat-jour | À enregistrer |
|---|---|---|
| Ligne de séparation du moule | La limite prévue où les sections du moule se rejoignent | Emplacement autour de l’abat-jour et relation avec les caractéristiques |
| Joint de moule ou marque de joint | La crête, la ligne, le décalage ou la texture visible sur le verre formé | Apparence, continuité, finition et condition d’inspection |
| Bavure ou carotte | Excédent de matière mince s’étendant depuis la jonction | S’il est retiré et l’état final autorisé |
| Décalage ou désalignement | Un ressaut où les deux côtés ne s’alignent pas parfaitement | Limite fonctionnelle et esthétique dans la zone concernée |
| Marque de flux ou de refroidissement | Une ligne de surface produite par le mouvement ou le refroidissement du verre, pas nécessairement à la jonction du moule | Classification distincte et référence approuvée |
| Fissure ou gerçure | Une fracture nécessitant un processus de sécurité et de traitement différent | Isolement, examen technique et règle de rejet |
Ne pas étiqueter chaque ligne comme une fissure à partir d’une photographie. De même, ne pas requalifier une fissure nette en joint inoffensif sous prétexte qu’elle se trouve près d’une jonction de moule. Si la condition ne peut pas être classée sous l’éclairage et le grossissement convenus, mettez la pièce en quarantaine et faites-la examiner par un personnel de production ou de qualité qualifié.
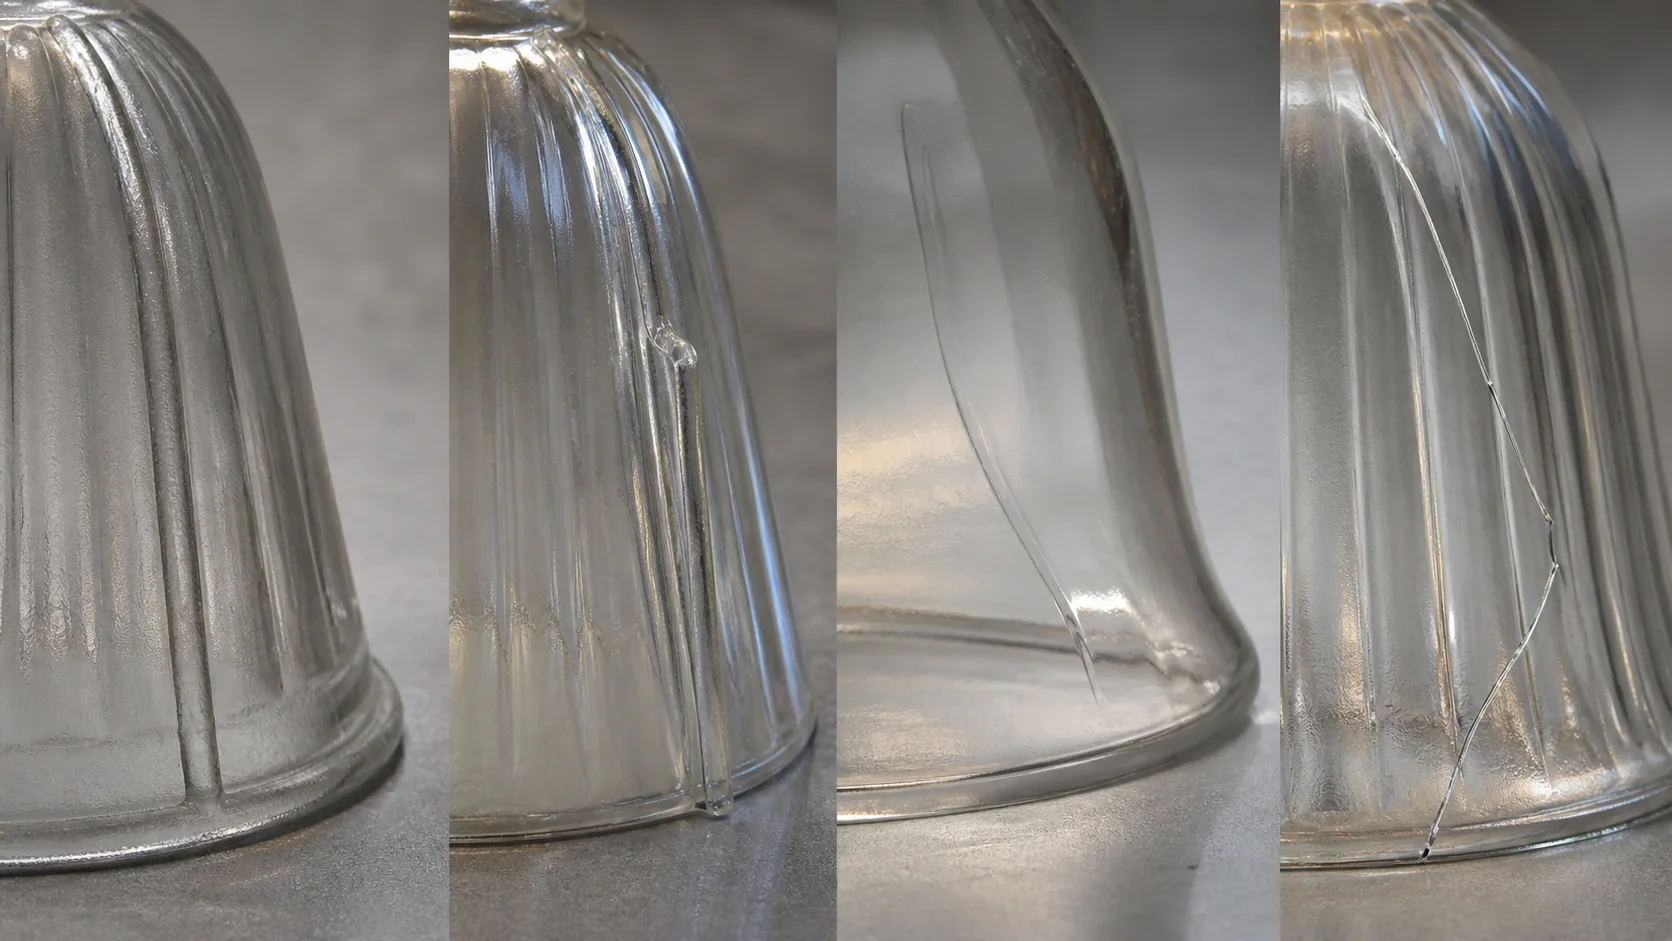
Pourquoi une ligne de moule apparaît sur un abat-jour en verre
Un moule doit s’ouvrir ou libérer l’abat-jour formé. Lorsque deux ou plusieurs sections d’outil se referment autour du verre chaud, leur limite de jonction crée une ligne potentielle sur le produit. De petits écarts, l’usure, la contamination, les différences de température, l’alignement, la répartition du verre et la pression de formage peuvent tous influencer ce qui apparaît à cet endroit.
Cela ne signifie pas que la ligne sera identique sur tout le profil. Un abat-jour en forme de cloche peut présenter une ligne plus marquée près d’un changement de courbure. Un globe peut rendre la ligne plus visible là où la lumière transmise traverse une paroi locale plus épaisse. Un abat-jour à motifs peut en masquer la majeure partie dans les nervures mais l’exposer au niveau d’un col ou d’un bord lisse.
La ligne visible après le formage n’est pas nécessairement celle livrée après la finition. L’excédent de matière peut être ébarbé, meulé, poli ou adouci par la chaleur. Un revêtement, un traitement de givrage ou une texture décorative peuvent rendre la transition restante moins visible ou, sous certains éclairages, plus évidente.
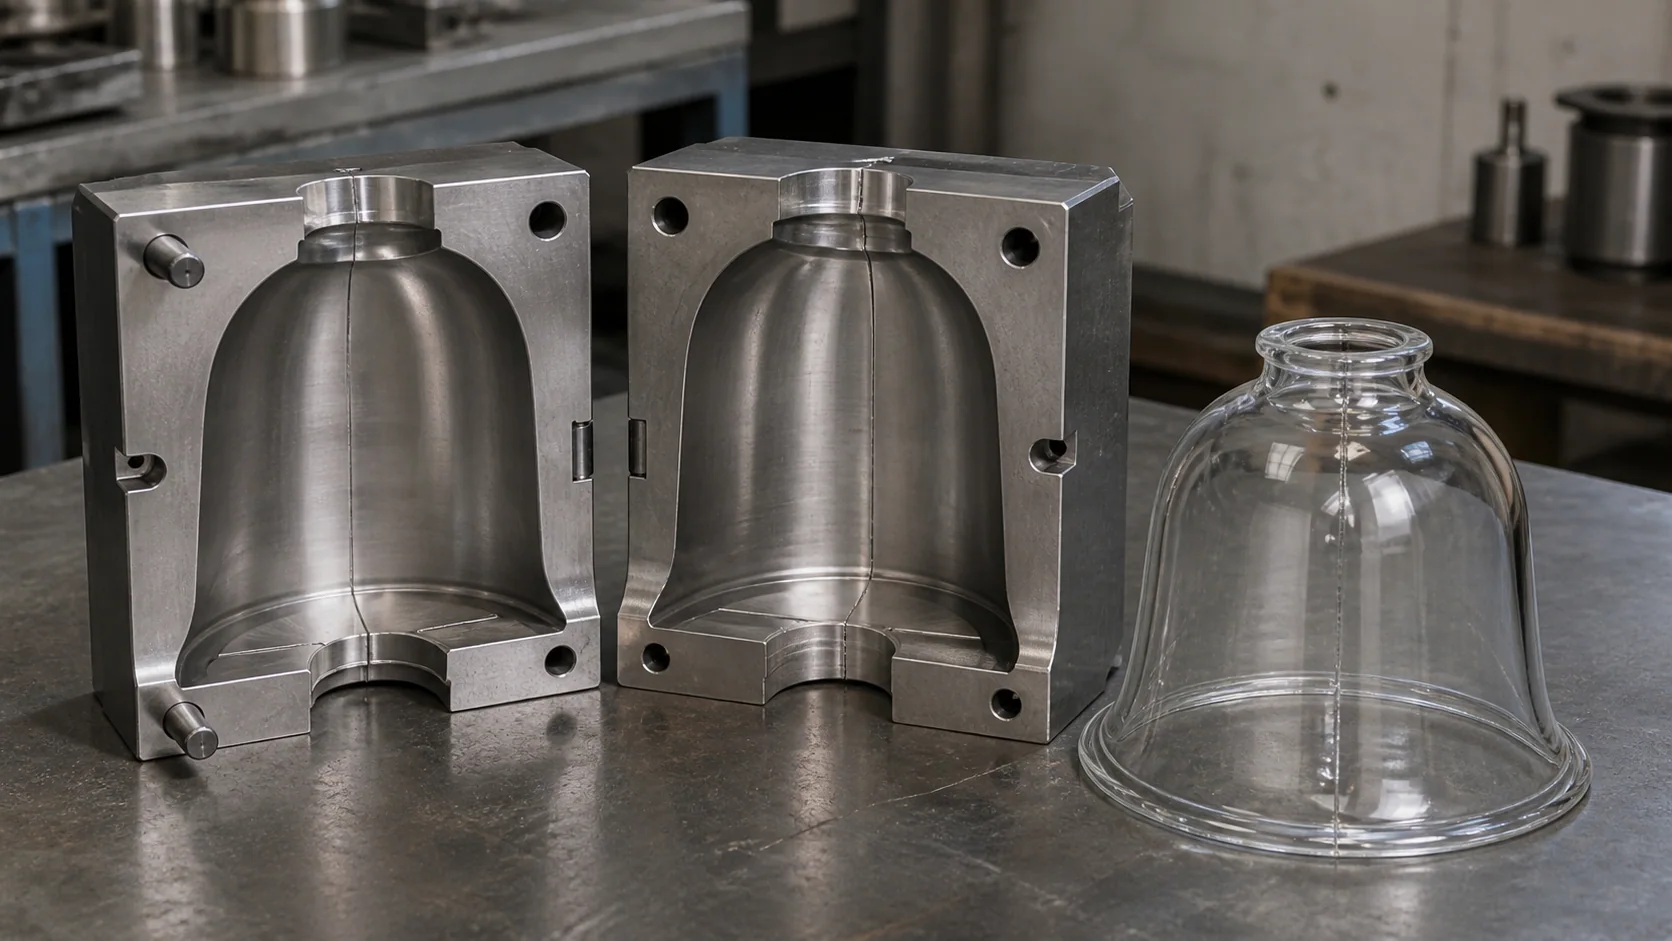
Moulé ne décrit pas un seul procédé
Le verre pressé et le verre soufflé-moulé utilisent tous deux des moules, mais le verre entre en contact avec l’outillage et développe sa paroi finale différemment. Même dans une seule méthode, la construction du moule, le nombre de sections, la profondeur du motif, la composition du verre, la géométrie de la pièce et la séquence de finition peuvent modifier le résultat de la ligne de jonction.
Utilisez la page d’abat-jour en verre pressé mécaniquement lorsque le projet nécessite un aperçu du processus et de l'approvisionnement. Pour le contrôle des joints, demandez au fournisseur d’identifier le parcours exact de formage proposé pour la pièce plutôt que d’accepter une étiquette générale telle que “ verre moulé ”.”
Le guide des défauts Bucher Emhart Glass fournit un vocabulaire de fabrication utile pour les joints produits là où les équipements de moule se rejoignent. Ses exemples concernent les contenants en verre, pas les abat-jours, donc ils ne doivent pas être copiés dans une spécification d’abat-jour comme des limites de défauts prêtes à l’emploi. La leçon transférable est plus simple : nommez le joint, définissez la norme requise, et inspectez l’outil et le produit réels selon cette norme.
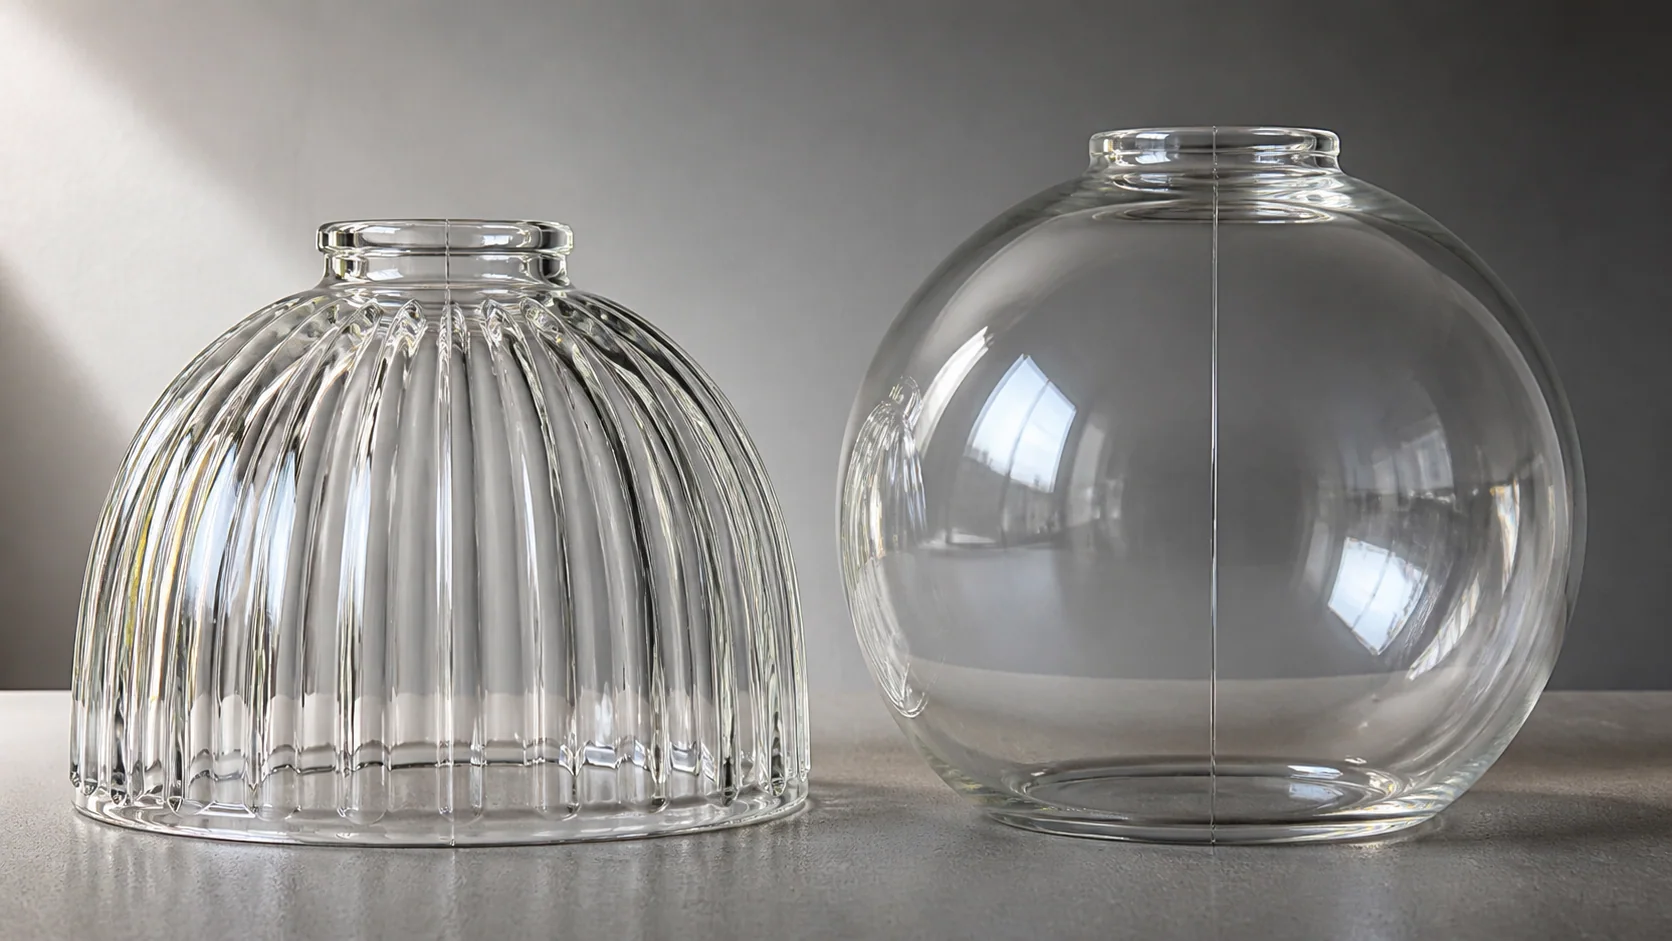
Décidez l’emplacement du joint avant l’approbation de l’outillage
Le placement de la ligne de séparation est à la fois une décision de libération et une décision de conception du produit. Le fabricant de moule a besoin d’une séparation réalisable, tandis que le concepteur d’éclairage doit protéger les surfaces visibles, les motifs optiques, les interfaces de montage et l’alignement décoratif.
Indiquez une zone d’emplacement du joint sur le dessin. Une zone contrôlée est plus utile que “ cacher le joint ” car elle indique au fournisseur où la ligne peut passer et où elle ne doit pas dévier. Examinez la zone dans trois contextes :
- L’abat-jour nu dans le dispositif d’inspection.
- L’abat-jour assemblé avec son support, son capuchon, ses vis et sa garniture.
- L’ensemble complet dans son orientation normale et sa position de visualisation.
L’emplacement visuellement discret peut être l’arrière d’une applique murale, le côté face à une tige, le dessous d’un pendentif bas, ou une nervure verticale. Ce n’est pas toujours la séparation d’outil la plus courte ou la plus facile. Demandez au concepteur de moule de retourner la séparation proposée sur le dessin avant de couper l’acier ou le graphite.
Donnez aux produits rotatifs un repère d’orientation
Un abat-jour rond n’a pas de face avant évidente à moins que le dessin n’en crée une. Ajoutez un repère lié à un trou de fixation, une sortie de câble, une décoration imprimée, une caractéristique de fixation asymétrique, une plaque murale ou tout autre point de référence répétable. Définissez ensuite l’angle de la couture ou la zone autorisée à partir de ce repère.
Sans référence d’orientation, “ mettre la couture à l’arrière ” ne peut pas être contrôlé. L’assembleur peut faire pivoter l’abat-jour, ou celui-ci peut se positionner à un angle différent dans le support de production. Si le luminaire final permet une rotation libre, la couture peut nécessiter une norme d’apparence valable dans toutes les orientations plutôt qu’une règle de côté caché.
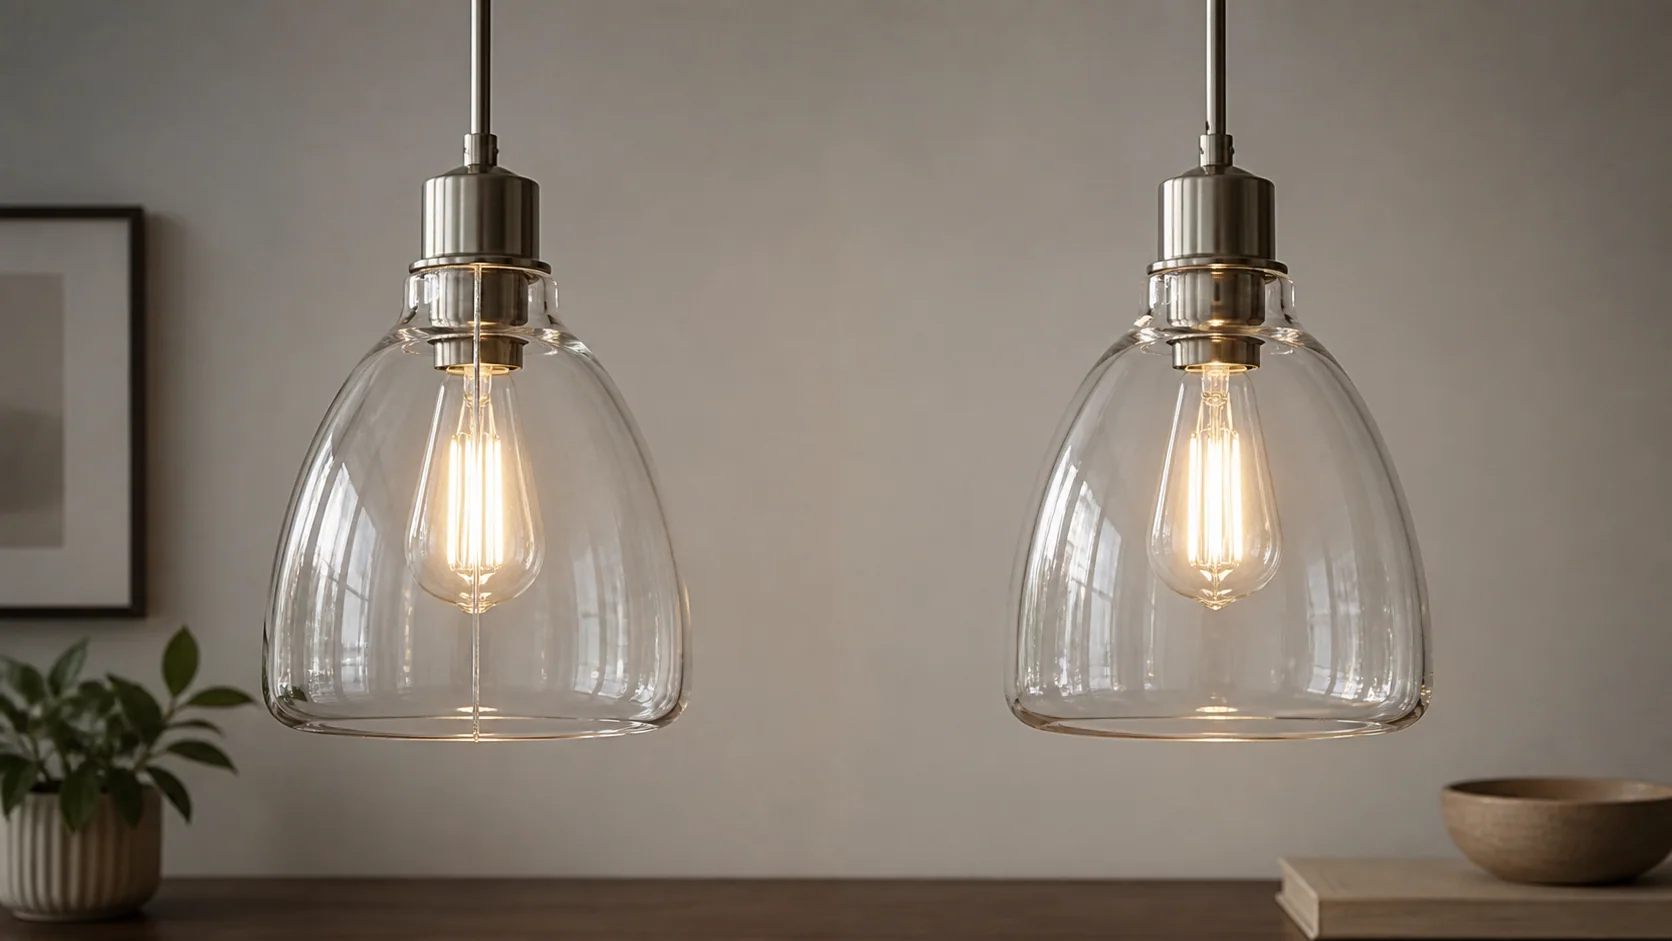
Utilisez le motif et la géométrie de manière délibérée
Les nervures, cannelures, panneaux, facettes et motifs en relief peuvent donner un chemin logique à une couture. Aligner la ligne de séparation avec une nervure verticale peut réduire l’interruption visuelle et rendre les variations de finition mineures moins visibles. La placer au centre d’un panneau optique lisse peut avoir l’effet inverse.
L’alignement du motif nécessite tout de même une revue de l’outil. Une couture passant par une zone profonde peut être plus difficile à ébarber ou à polir. Un décalage sur un motif répétitif peut attirer plus l’attention qu’une fine ligne sur une surface unie. À la transition entre un corps à motif et un col lisse, la norme d’apparence peut nécessiter deux zones.
| Zone de l’abat-jour | Préoccupation typique | Action de dessin ou d’approbation |
|---|---|---|
| Panneau optique lisse | Ligne visible par réflexion ou transmission de la lumière | Gardez la couture hors du panneau ou définissez un échantillon visuel strict |
| Nervure ou cannelure verticale | Le motif peut visuellement absorber la couture | Alignez l’axe central et contrôlez le décalage des nervures |
| Relief décoratif | La séparation de l’outil peut interrompre le détail répété | Approuvez la continuité du motif à la jonction |
| Col de support | Le support peut dissimuler la ligne, mais l’ajustement reste important | Contrôlez le flash, le décalage et le dégagement pour la quincaillerie |
| Bord ouvert | La soudure peut croiser un bord brut ou fini au feu | Coordonner la séquence de soudure et de finition du bord |
| Zone enduite ou imprimée | Le traitement de surface peut révéler une arête ou un changement d’alignement | Inspecter après le processus décoratif final |
Le liste de vérification du dessin technique d'abat-jour en verre couvre l’ensemble du dossier de dessin. Ajouter l’emplacement de la soudure, le repère d’orientation, les zones visuelles et l’indication de finition comme notes contrôlées plutôt que de les laisser dans un e-mail.
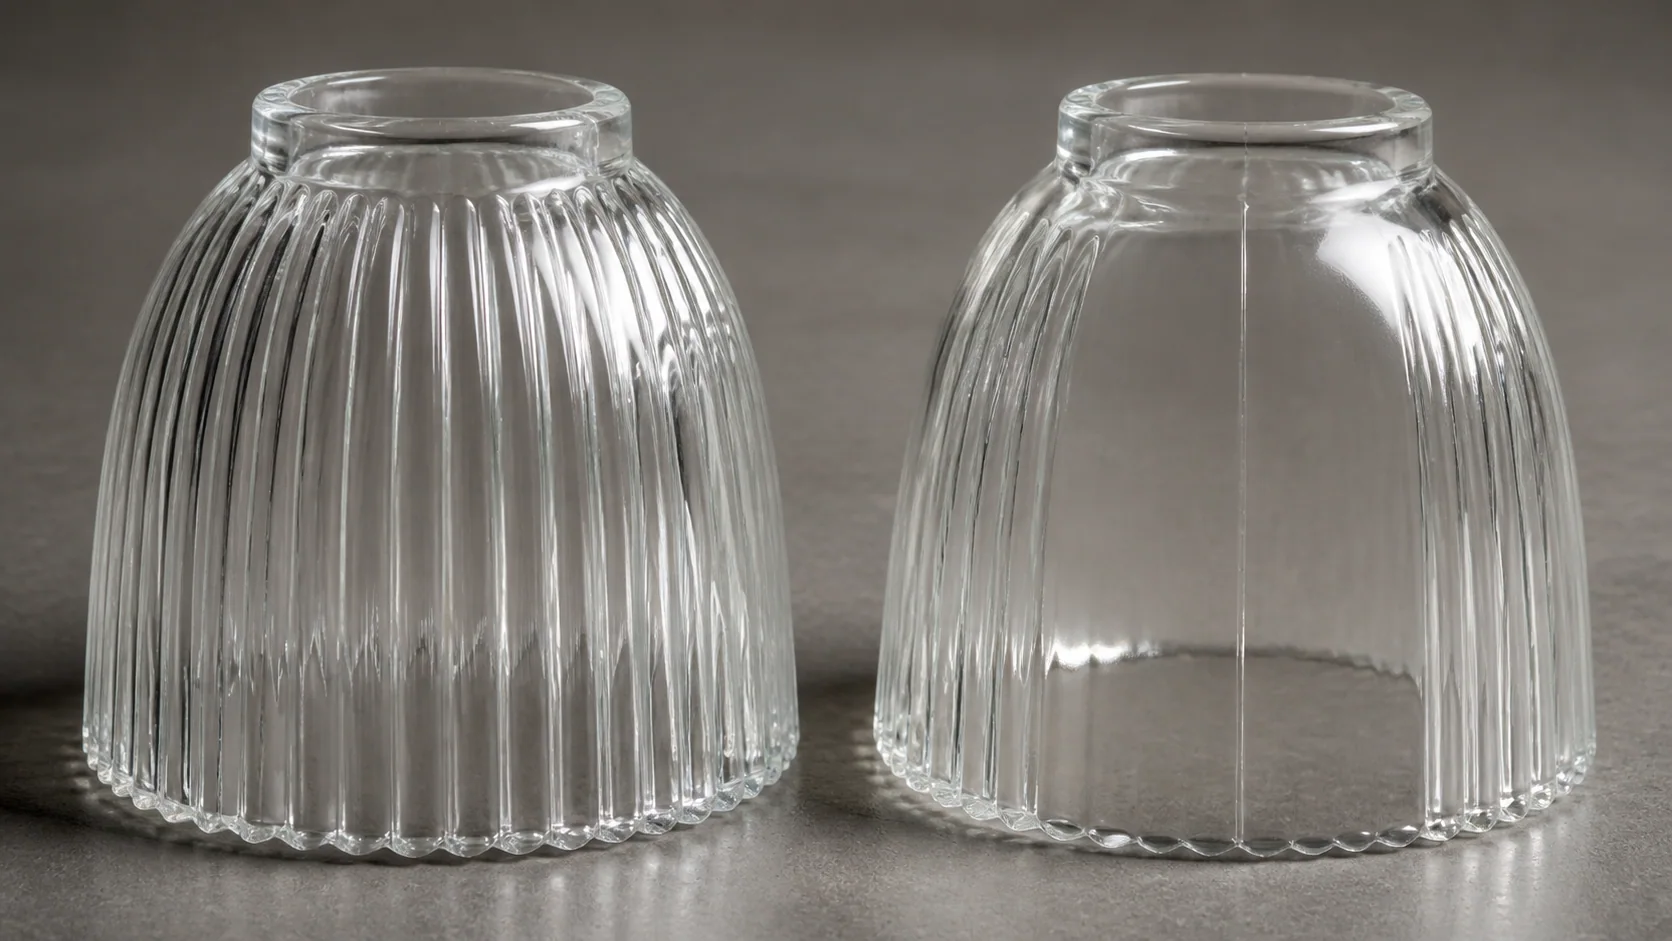
Évaluer la visibilité de la soudure sur la finition réelle
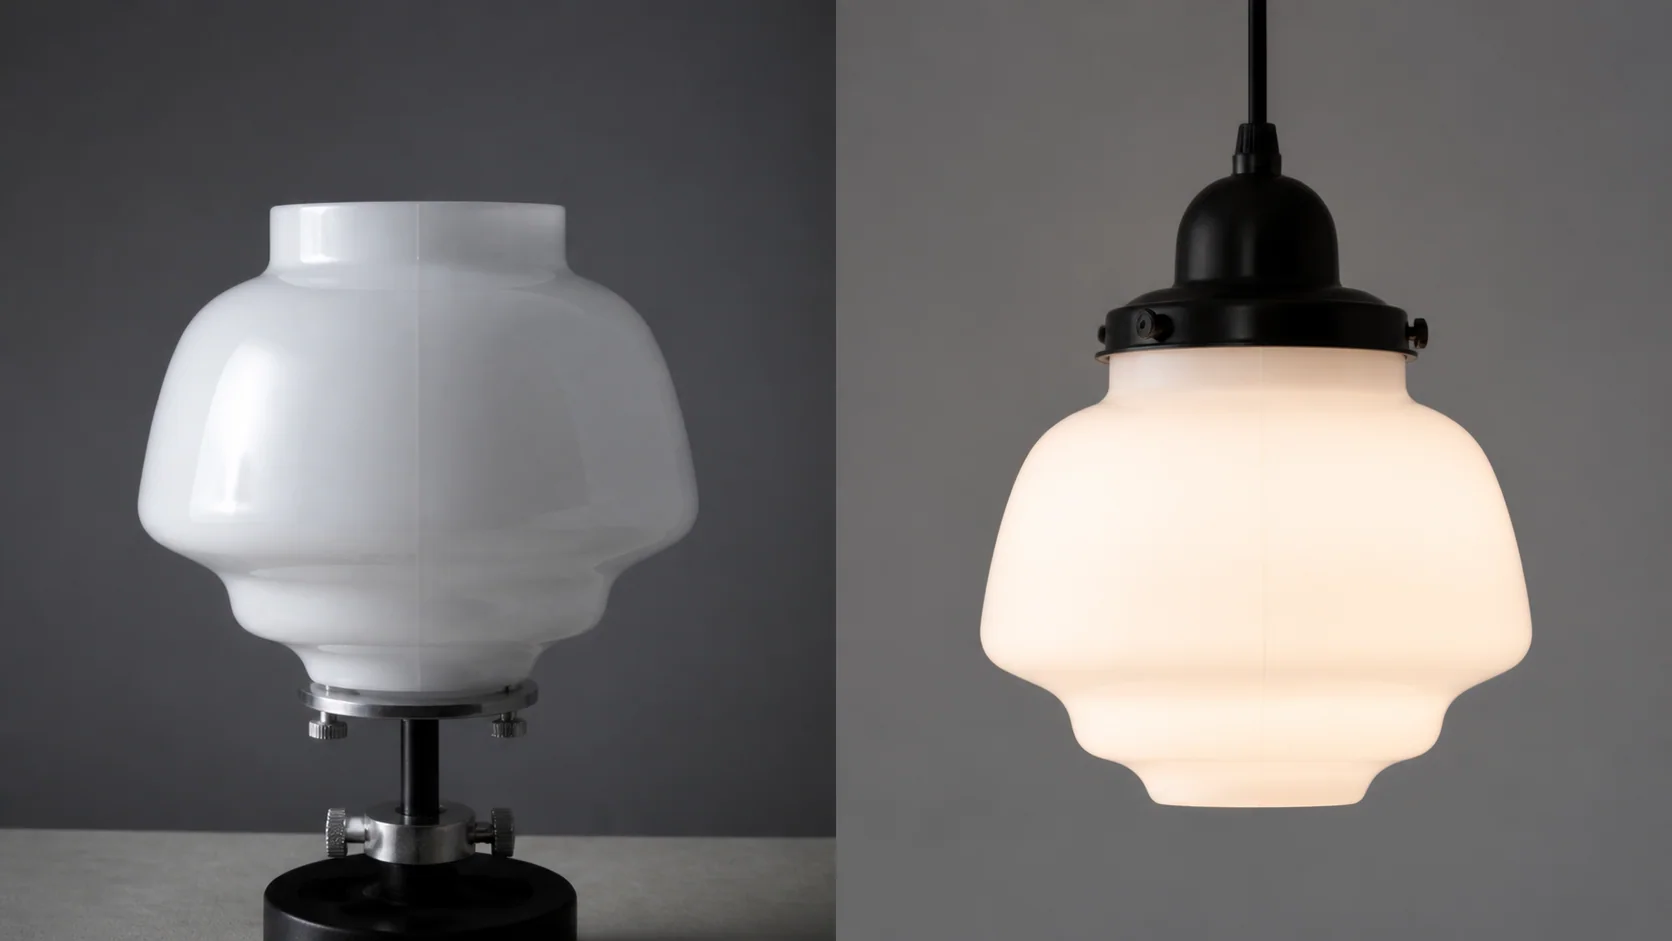
Le verre clair, opale, dépoli, coloré, enduit et texturé ne révèle pas la même ligne de la même manière. Le verre clair peut montrer une arête par réflexion, réfraction ou distorsion de l’arrière-plan. Le verre opale peut masquer la surface de l’outil lorsqu’il n’est pas éclairé mais révéler un changement de luminosité verticale lorsqu’il est illuminé. Une finition mate peut adoucir la réflexion tout en rendant une ligne en relief plus visible sous une lumière rasante.
Ne pas approuver la soudure sur un échantillon clair si la production sera en opale ou enduite. Ne pas l’approuver avant un givrement final, une peinture, une métallisation ou une application décorative qui traverse la ligne de séparation. La préparation de surface et l’épaisseur du revêtement peuvent modifier la perception de la transition.
La couleur modifie également le problème d’inspection. Le verre fumé peut dissimuler une ligne sur un banc sombre et la révéler sur un mur clair. L’ambre peut sembler uniforme à la lumière ambiante mais montrer un changement optique local autour d’une lampe à filament exposé. Utiliser la finition prévue et des arrière-plans représentatifs lors de l’approbation.
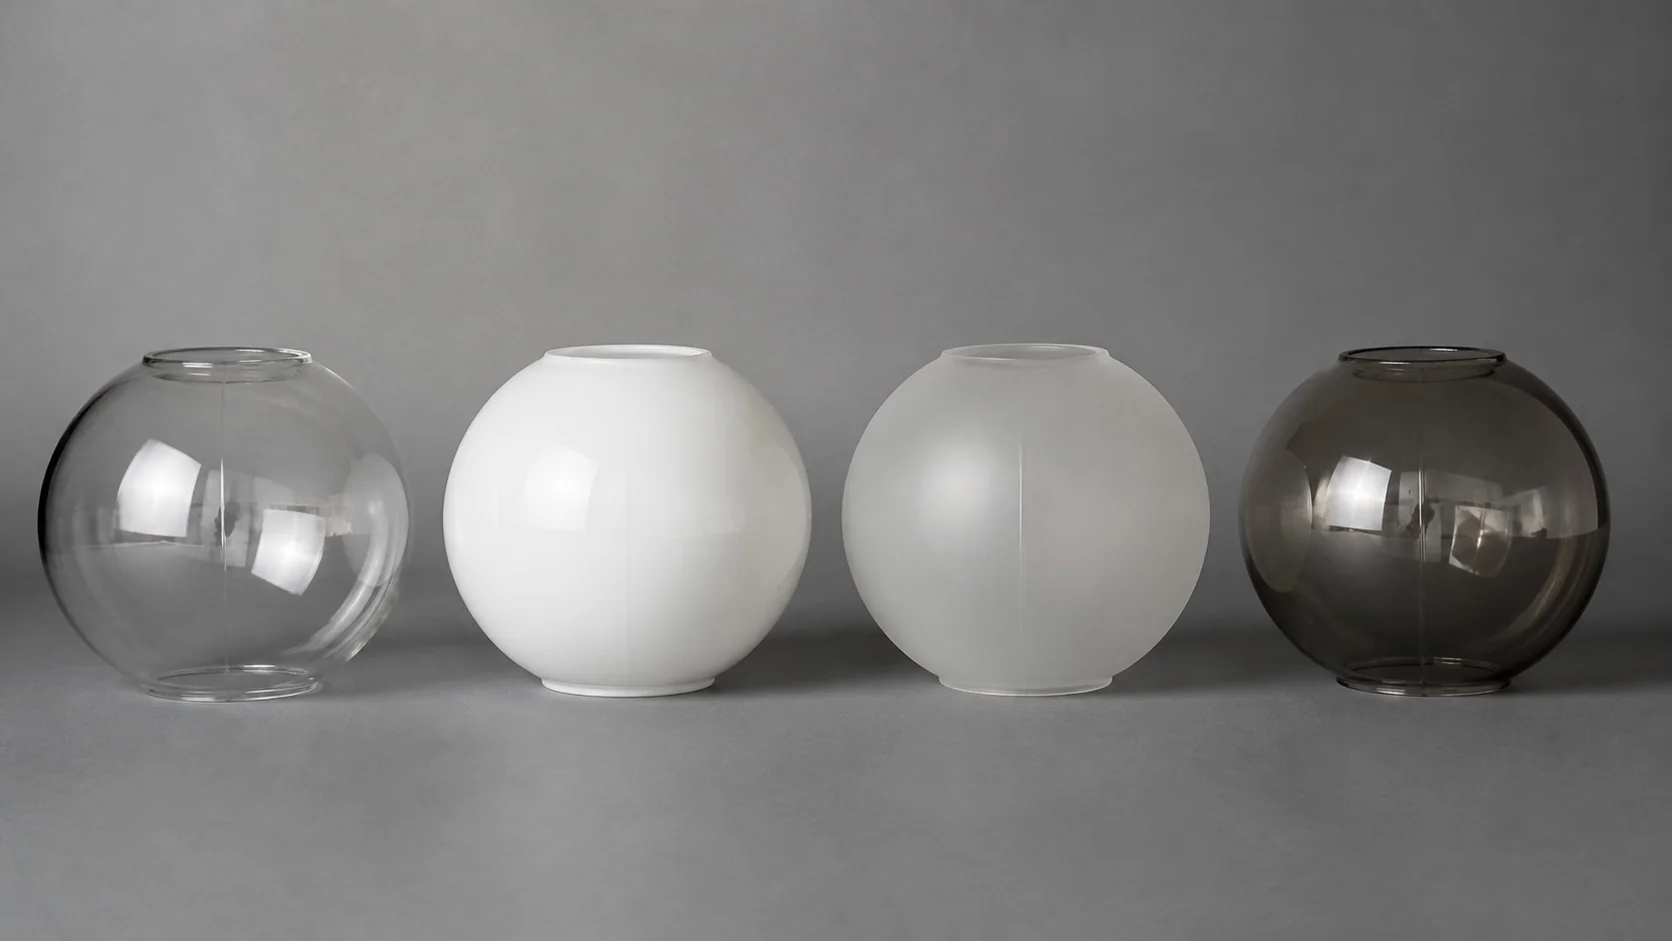
Spécifier l’état fini, pas une promesse vague
“ Pas de ligne de moule ”, “ sans soudure ” et “ surface parfaite ” sont des instructions de production faibles à moins que le fournisseur n’ait confirmé un procédé qui rende le résultat mesurable et reproductible. Une meilleure note décrit où la soudure peut apparaître, quelle finition est appliquée, comment elle est examinée et quel repère contrôle l’acceptation.
Les états finis possibles incluent :
- tel que formé, avec un profil de soudure approuvé ;
- découpé pour enlever le flash saillant ;
- meulé localement pour réduire l’arête ou le décalage ;
- poli après meulage lorsque la surface et le procédé le permettent ;
- adouci au feu dans le cadre d’une séquence de finition validée ;
- caché par la quincaillerie de fixation, à condition que l’ajustement et le jeu restent contrôlés.
Chaque option présente un compromis. Le meulage peut modifier la brillance locale ou la géométrie. La finition au feu peut adoucir les détails ou altérer une surface voisine. Une soudure cachée peut toujours gêner une bague de retenue ou un joint. Le fournisseur doit expliquer la séquence proposée et montrer le résultat sur le verre et la finition appropriés.
Le guide de finition des bords d’abat-jour en verre aborde les bords polis au feu, meulés et assemblés. Une soudure de corps est une caractéristique différente, mais la même discipline s’applique : indiquer l’état final et l’inspecter après l’opération finale.
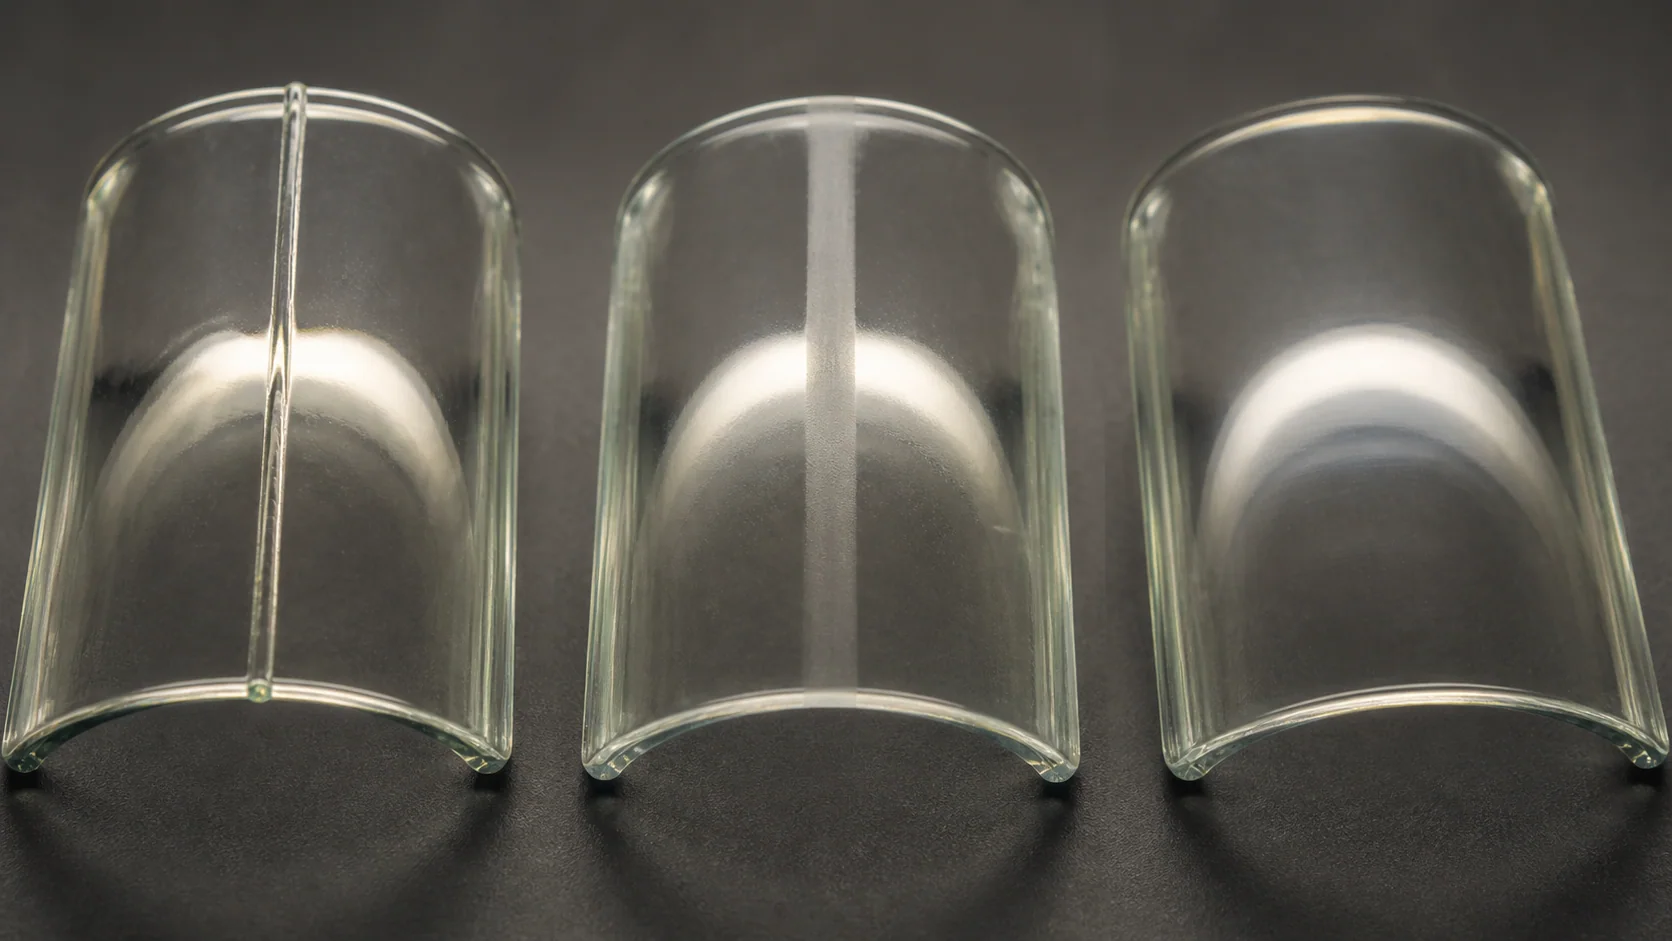
Établir un dispositif d’inspection visuelle reproductible
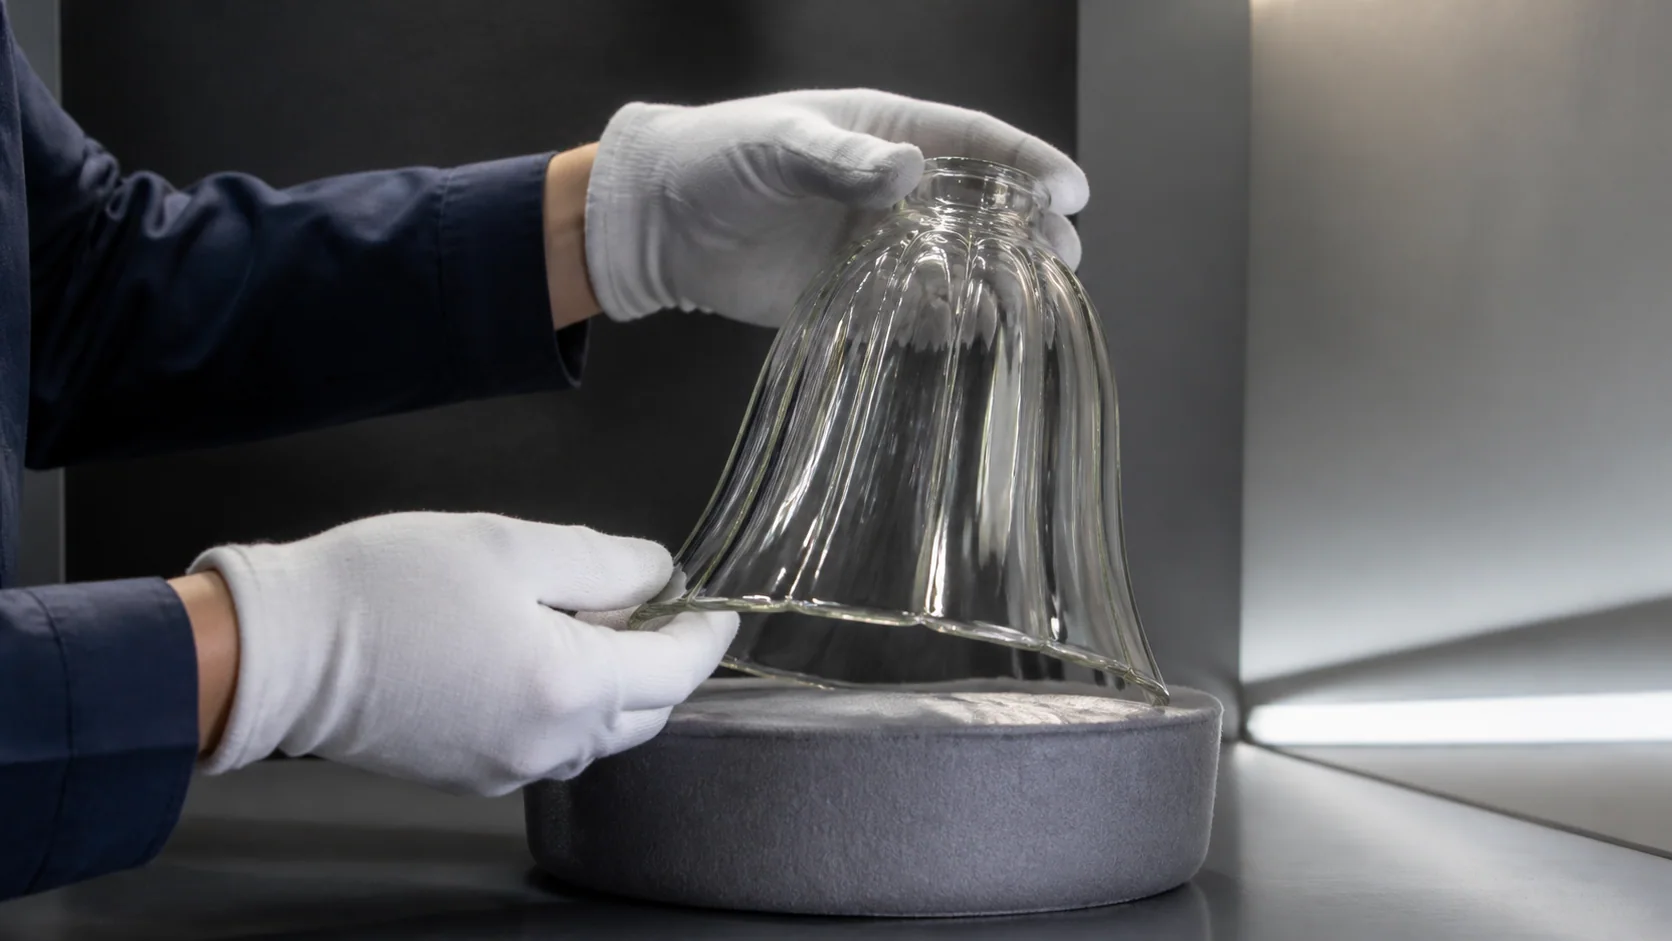
L’approbation esthétique échoue lorsqu’une personne contrôle un abat-jour près d’une fenêtre et une autre sous une lampe de banc puissante. Définissez suffisamment la méthode d’observation pour que le fournisseur et l’acheteur puissent reproduire la décision.
Inclure :
- l’orientation de l’abat-jour et le sens d’installation ;
- si l’abat-jour est inspecté éteint, allumé ou les deux ;
- le type et la direction de la lumière utilisés pour révéler le relief de surface ;
- l’arrière-plan d’observation ;
- la zone de vision normale ou la position représentative du luminaire ;
- si la lumière rasante est une aide à la détection ou la condition réelle d’acceptation ;
- le maître approuvé, l’échantillon limite ou les photographies contrôlées ;
- la distinction entre l’examen cosmétique et le dépistage des fissures.
La lumière rasante est utile car un faisceau à faible angle fait qu’une petite crête projette un étroit reflet et une ombre. Elle peut révéler l’emplacement de la jonction et la cohérence de la finition. Elle peut aussi exagérer un défaut invisible en service. Décidez si la lumière rasante aide simplement à classer la caractéristique ou si le produit doit réussir sous cet angle exigeant.
Vérifiez la lumière réfléchie et transmise
Un abat-jour non éclairé montre principalement la réflexion de surface et la distorsion de l’arrière-plan. Un abat-jour éclairé ajoute la lumière transmise, la diffusion interne et les variations locales de luminosité. Les deux vues peuvent être importantes pour un produit d’éclairage.
Utilisez la géométrie de lampe prévue pour la production et une source lumineuse sûre adaptée au luminaire. Le but n’est pas d’improviser un test thermique. Il s’agit de voir si la jonction devient gênante à l’angle d’installation et si la finition décorative reste cohérente sur celle-ci.
Si le projet comprend plusieurs abat-jour dans un même lustre ou une rangée d’appliques, vérifiez-les ensemble. Une jonction acceptable sur une pièce isolée peut créer un rythme vertical évident lorsque chaque abat-jour est installé avec la ligne tournée vers la pièce. L’orientation lors de l’assemblage et la cohérence du lot doivent figurer dans le plan d’approbation.
Séparez l’acceptation cosmétique de l’acceptation fonctionnelle
Une jonction peut être visuellement acceptable et pourtant gêner l’assemblage. Elle peut aussi paraître prononcée lors d’une inspection minutieuse tout en n’ayant aucun effet sur l’ajustement ou l’apparence normale. Utilisez des contrôles séparés afin qu’une décision vague d’acceptation ou de rejet ne masque pas la raison du refus.
| Catégorie d’inspection | Questions à traiter | Exemple de méthode de contrôle |
|---|---|---|
| Emplacement | La jonction est-elle à l’intérieur de la zone approuvée et alignée sur le repère ? | Gabarit d’orientation, superposition de dessin ou jauge d’angle |
| Projection et bavure | Le matériau dépasse-t-il dans une zone de contact, de manipulation ou visible ? | Référence de profil, contrôle tactile si nécessaire, échantillon limite |
| Désalignement d’outil | Des caractéristiques, nervures ou surfaces présentent-elles un décalage sur la ligne ? | Lumière rasante, gabarit de profil, photographies contrôlées |
| Apparence optique | La jonction est-elle gênante, éteinte ou allumée dans le luminaire prévu ? | Configuration d’observation approuvée et échantillon spécifique à la finition |
| Ajustement de la quincaillerie | La ligne interfère-t-elle avec le support, le joint, le capuchon, la vis ou l’assise ? | Assemblage avec des composants destinés à la production |
| Contrôle d’intégrité | La ligne observée est-elle une caractéristique de surface stable ou une condition de fracture ? | Revue visuelle qualifiée et procédure technique du fournisseur |
Ne transformez pas une limite de joint cosmétique en déclaration de sécurité non fondée. De même, n’acceptez pas une fracture suspectée sous prétexte que la ligne cosmétique se trouve dans la zone approuvée. Définissez qui a l’autorité pour classer et statuer sur les conditions non claires.
Approuvez un échantillon maître et des limites utiles
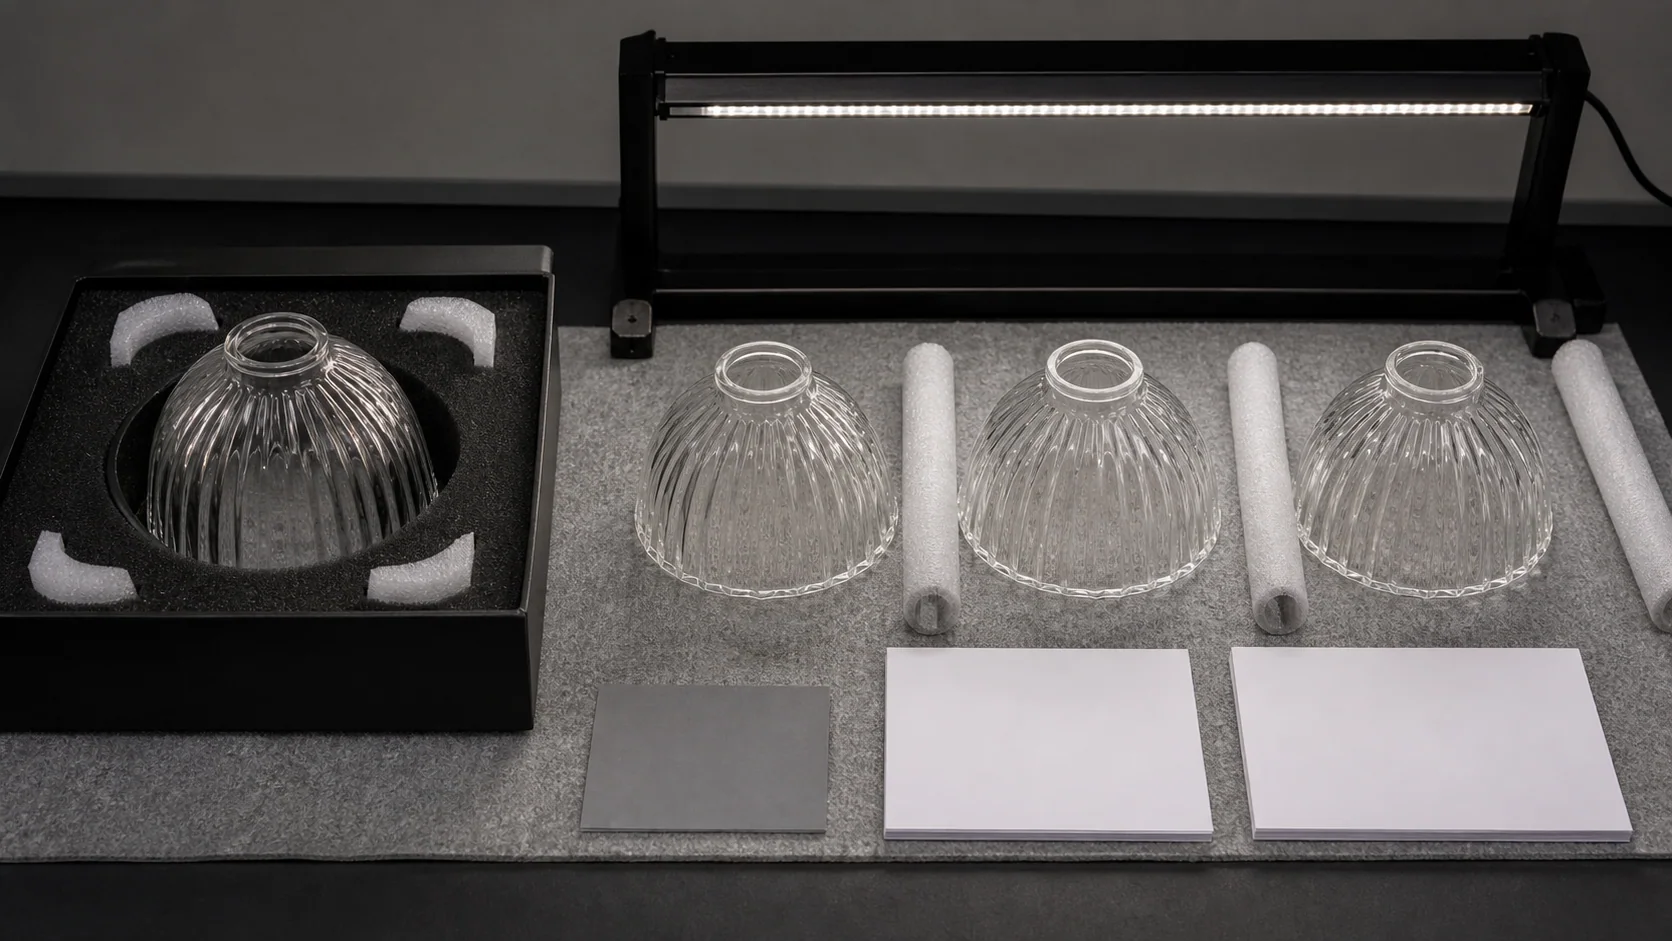
Un “ échantillon doré ” peut être trop parfait pour décrire la production normale, tandis qu’un échantillon marginal peut être mal compris comme objectif. Un ensemble pratique peut inclure une cible approuvée, une limite visuelle supérieure acceptable et des exemples clairement rejetés pour des conditions spécifiques telles que bavure saillante, décalage de motif ou orientation incorrecte.
Identifiez précisément ce que chaque échantillon contrôle. Un échantillon de joint ne valide pas automatiquement la couleur, les dimensions, la répartition des parois, le revêtement, la finition du bord ou l’emballage. Maintenez ces exigences sur le plan et le dessin de contrôle.
Enregistrez le numéro de pièce de l’échantillon, l’outil ou la cavité si pertinent, le matériau, la finition, la date, la révision du dessin, l’éclairage d’inspection et les photographies. Stockez le verre de façon à protéger la surface de référence. Si le maître est rayé ou ébréché par la suite, retirez-le plutôt que de laisser un dommage accidentel devenir la nouvelle norme d’acceptation.
Erreurs courantes des acheteurs
Demander “ aucune jonction ” après la fabrication du moule
La stratégie de séparation doit être revue avant l’approbation de l’outillage. Les demandes tardives peuvent nécessiter un nouvel outillage, une finition supplémentaire, une modification du design ou une autre méthode de formage.
Cacher la ligne sans vérifier la quincaillerie
Déplacer une jonction vers le monteur peut réduire la visibilité côté pièce mais créer une bavure ou un décalage là où un joint, une bague de retenue ou un capuchon nécessite une assise propre. Inspectez l’ensemble complet.
Utiliser une seule finition pour valider chaque référence
Les versions claires et opales du même modèle peuvent montrer une ligne différemment. Un revêtement ou une texture peut encore modifier le résultat. Approuvez les finitions représentatives de production.
Copier une limite numérique à partir d’un autre produit en verre
Un récipient, un panneau plat, un article de vaisselle et un abat-jour courbé utilisent des outils, une géométrie, des conditions d’inspection et des usages finaux différents. Transformez les références externes en questions pour le fournisseur, et non en tolérances automatiques de ligne.
Considérer l’absence de ligne visible comme preuve de travail manuel
La finition peut atténuer une ligne, et certains moules utilisent des configurations qui ne laissent pas de trace évidente à l’endroit attendu. Le procédé de fabrication doit être issu des dossiers de process et de la déclaration du fournisseur, et non d’un seul indice visuel.
Inspection uniquement sous un éclairage latéral extrême
La lumière rasante est excellente pour détecter une arête, mais elle ne représente pas forcément l’aspect en situation. Utilisez-la pour la détection et la classification, puis appliquez la condition d’acceptation convenue.
Envoyer un dossier d’appel d’offres prêt pour la gestion des lignes
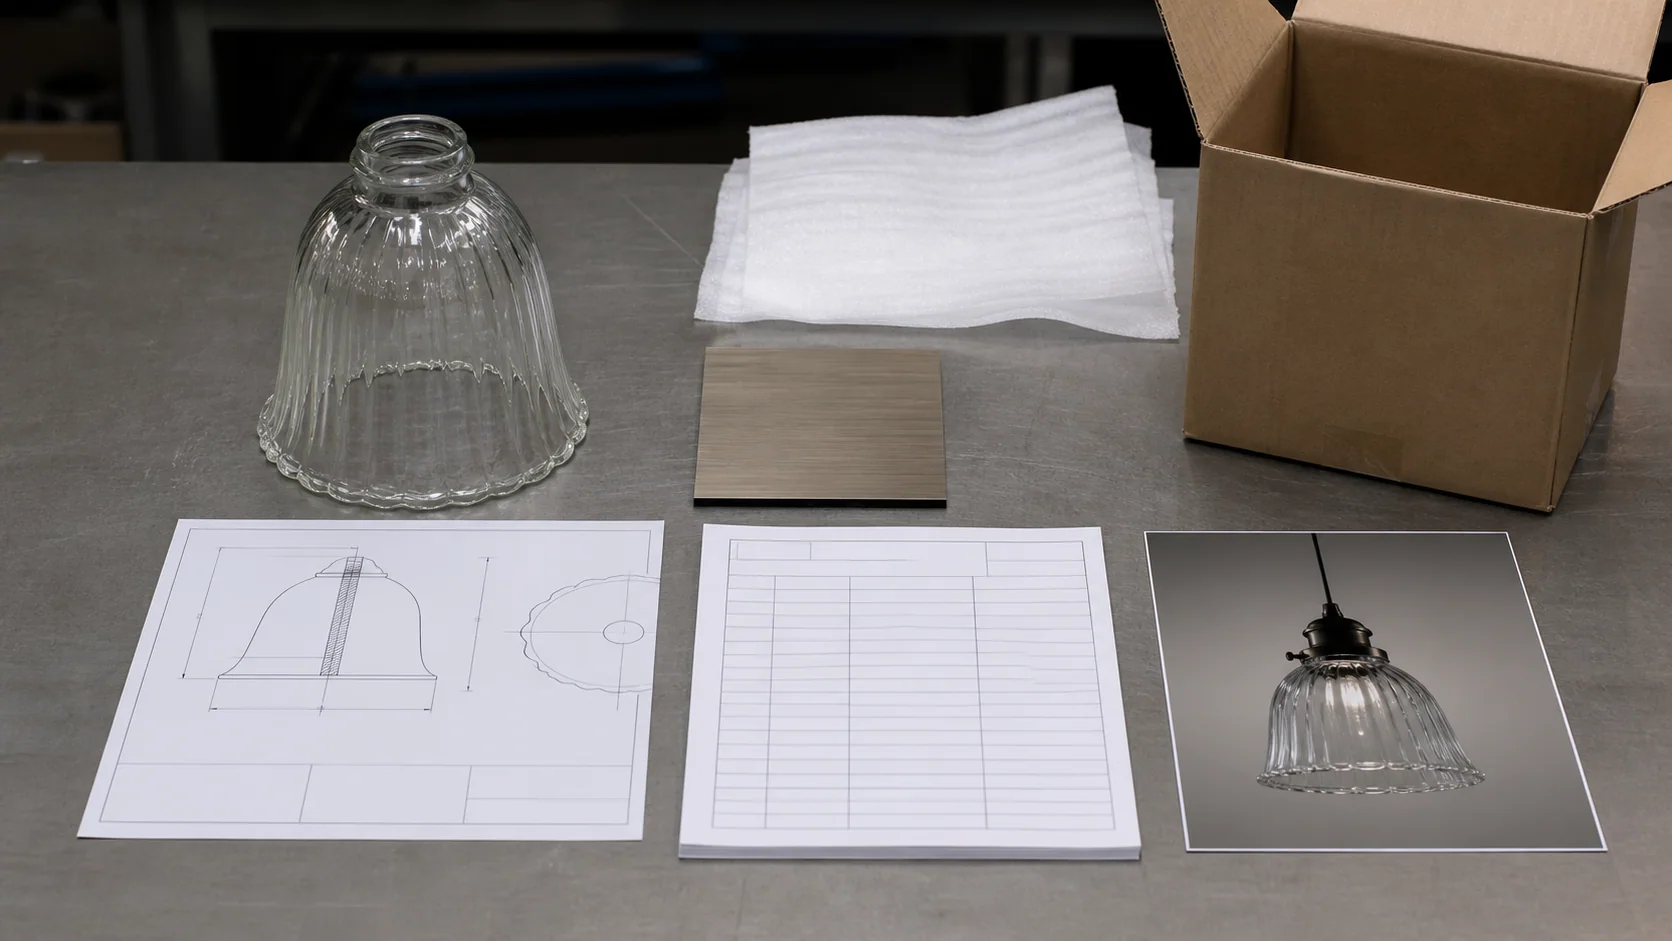
Incluez l’exigence concernant la ligne avant que le fournisseur ne propose un devis pour l’outillage et les échantillons. Une transmission utile contient :
- dessin de l’abat-jour, numéro de pièce, révision, unités et quantité commandée ;
- famille de verre proposée, procédé de fabrication, couleur et finition de surface finale ;
- orientation installée et photographies ou rendu de l’ensemble du luminaire ;
- zone d’emplacement de la jonction liée à un repère répétable ;
- zones optiques, décoratives, de montage et de manipulation protégées ;
- alignement de nervure, cannelure, panneau, impression ou revêtement à la ligne de séparation ;
- état fini demandé et surfaces devant rester intactes ;
- jeux pour la quincaillerie, le joint, le capuchon, le support et l’assemblage près de la jonction ;
- exigences d’inspection visuelle allumée et éteinte ;
- plan d’échantillon maître et limite approuvé ;
- contrôles fonctionnels, esthétiques et d’intégrité séparés ;
- demande du plan de séparation du moule proposé par le fournisseur, du procédé de finition, de l’effet de l’outillage, du plan d’échantillonnage et de la méthode d’acceptation réalisable.
Utilisez la générateur de demande de devis pour abat-jour personnalisé pour recueillir les informations du projet, puis joindre le dessin contrôlé et les références du luminaire. Demandez au fournisseur de marquer la ligne de séparation prévue directement sur le dessin retourné plutôt que de la confirmer uniquement par message.
Questions fréquemment posées
Une ligne de moulage sur un abat-jour en verre est-elle un défaut ?
Pas automatiquement. Une ligne est un résultat normal possible de la construction en moule à plusieurs parties. Cela devient un problème d’acceptation lorsque son emplacement, sa projection, son décalage, sa finition, son apparence optique ou son effet sur la quincaillerie ne correspondent pas au dessin convenu et aux échantillons approuvés. Une fissure suspectée doit être classée séparément.
Les lignes de moulage peuvent-elles être complètement supprimées ?
Certaines marques de joint peuvent être réduites par découpe, meulage, polissage ou finition au feu, mais le résultat possible dépend du verre, de la forme, du motif, de l’épaisseur, de l’outil et de la finition de surface. La finition peut introduire sa propre apparence locale ou modifier la géométrie. Demandez au fournisseur de démontrer le résultat proposé sur un échantillon destiné à la production.
Où la ligne de séparation doit-elle être placée sur un abat-jour ?
Choisissez une zone adaptée au moulage qui protège la face de visualisation normale, les panneaux optiques, la décoration, les contacts de montage et la géométrie critique. Une orientation arrière, une nervure, une cannelure ou une zone couverte par du matériel peuvent être utiles, mais le choix doit être lié à un repère d’assemblage répétable et examiné avant la fabrication de l’outillage.
Comment un acheteur doit-il inspecter la visibilité de la ligne de moulage ?
Inspectez la finition finale dans son orientation définie, d'abord sans éclairage puis sous l'éclairage représentatif installé lorsque cela est pertinent. Utilisez un fond et une direction de lumière cohérents. Une lumière rasant à faible angle peut aider à localiser et à classer la ligne, tandis que la condition de vue normale convenue doit contrôler l'acceptation cosmétique, sauf indication contraire dans la spécification.
L'absence de joint visible signifie-t-elle que l'abat-jour est soufflé à la main ?
Non. Un joint peut avoir été retiré ou réduit, une construction de moule différente peut avoir été utilisée, ou la ligne peut être dissimulée par le motif et la finition. Confirmez le procédé de fabrication à l'aide de la documentation du fournisseur et de l'examen du processus plutôt que de vous fier à un seul indice visuel.
Qu'est-ce qui doit être approuvé avant la production en série ?
Approuvez la séparation du moule et la zone de joint sur le dessin, puis examinez les échantillons destinés à la production pour l’orientation, les bavures, les décalages, la finition, l’apparence non éclairée et éclairée, l’ajustement du matériel, et la classification de toute condition ressemblant à une fissure. Enregistrez quel échantillon contrôle chaque exigence et conservez la révision du dessin avec l’approbation.
Placez la ligne de séparation sur le dessin
L’exigence de jonction la plus utile est décidée avant l’outillage, liée au luminaire installé et vérifiée sur la finition finale. Marquez la zone d’emplacement, identifiez le repère d’orientation, définissez l’état fini et séparez l’examen esthétique des contrôles d’assemblage et d’intégrité.
Pour un abat-jour moulé sur mesure, envoyez votre exigence de jonction pour examen avec le dessin, la finition, la quincaillerie, la vue installée, la quantité et les attentes d’échantillons.