Una linea sottile su un paralume in vetro stampato può essere facilmente fraintesa. Un acquirente la chiama una crepa. Un altro presume che ogni linea visibile sia accettabile perché il pezzo è stato pressato. Un disegno potrebbe non menzionare affatto la linea, lasciando alla fabbrica il compito di posizionarla e rifinirla senza sapere quale lato della lampada sia rivolto verso la stanza.
L'approccio migliore è trattare una giunzione dello stampo come una caratteristica controllata di produzione e di aspetto. La sua posizione, altezza, continuità, finitura e visibilità possono essere importanti, ma la regola di accettazione deve corrispondere al processo di formatura, al trattamento superficiale, all'orientamento installato e al campione approvato. Una giunzione non è automaticamente un difetto, e una superficie liscia non è prova che non sia stato usato uno stampo a più parti.
Questa guida spiega come si formano le giunzioni e le linee di separazione degli stampi nei paralumi in vetro, come descriverle senza linguaggio vago e come ispezionare un campione prima di un ordine OEM. Non stabilisce un limite universale per le giunzioni. Il fornitore deve confermare cosa può sostenere il suo stampo, il vetro, il percorso di finitura e il metodo di ispezione per il design effettivo.
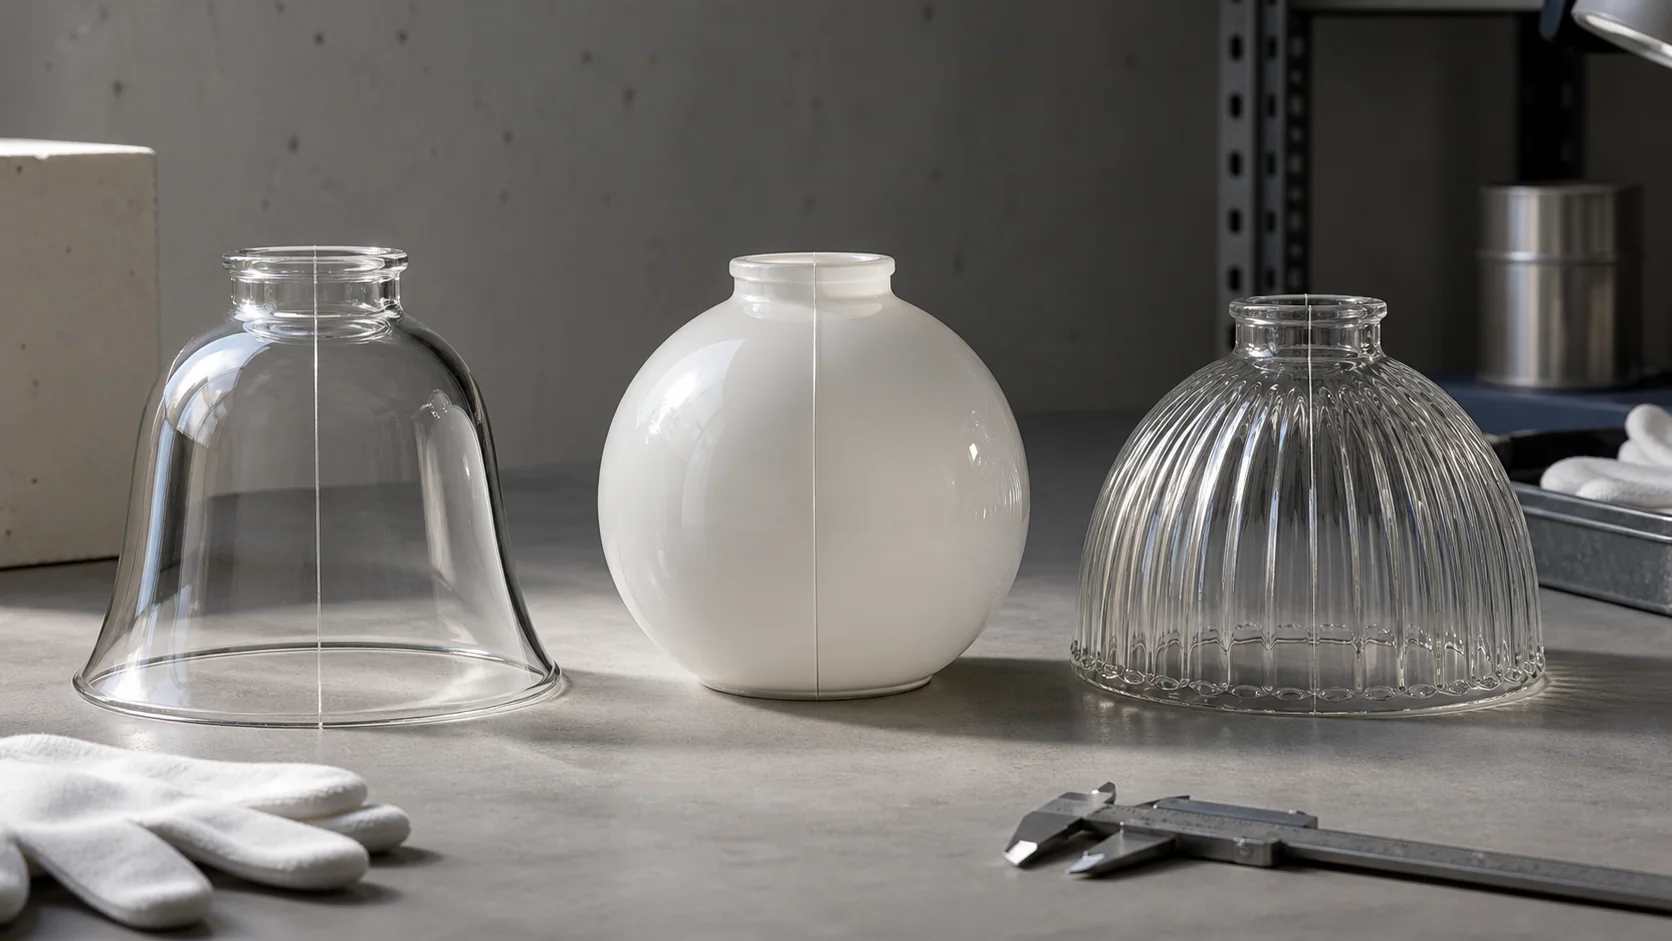
Inizia con la terminologia corretta delle giunzioni
Le persone usano giunzione dello stampo, linea di separazione, linea dello stampo, e segno della giunzione come se significassero sempre la stessa cosa. Si sovrappongono, ma un registro di ispezione utile separa la posizione dello strumento dal segno lasciato sul vetro.
Le Definizione di segno della giunzione secondo il Corning Museum of Glass descrive una cresta leggera e stretta che indica il vetro prodotto con stampo. Spiega che il vetro fuso può entrare nelle piccole fessure dove si uniscono le parti dello stampo e che la molatura o la lucidatura a fuoco possono levigare il segno risultante. Corning nota anche che uno stampo a grandezza naturale comunemente ha due o più parti che si aprono per consentire la rimozione dell'oggetto.
Per il disegno e il piano di qualità di un acquirente, usa i termini in questo modo:
| Termine | Significato pratico per un progetto di paralume | Cosa registrare |
|---|---|---|
| Linea di separazione dello stampo | Il confine previsto dove si incontrano le sezioni dello stampo | Posizione attorno al paralume e relazione con le caratteristiche |
| Giunzione dello stampo o segno della giunzione | La cresta, linea, dislivello o texture visibile sul vetro formato | Aspetto, continuità, finitura e condizione di ispezione |
| Bava o aletta | Materiale sottile in eccesso che si estende dalla giunzione | Se viene rimossa e la condizione finale consentita |
| Disallineamento o sfalsamento | Un gradino dove i due lati non sono perfettamente allineati | Limite funzionale ed estetico nella zona interessata |
| Segno di flusso o di raffreddamento | Una linea superficiale prodotta dal movimento o dal raffreddamento del vetro, non necessariamente dalla giunzione dello stampo | Classificazione separata e riferimento approvato |
| Crepa o fessurazione | Una frattura che richiede un diverso processo di sicurezza e gestione | Regola di isolamento, revisione tecnica e scarto |
Non etichettare ogni linea come crepa da una fotografia. Allo stesso modo, non ridefinire una crepa netta come una semplice linea innocua solo perché si trova vicino a una giunzione dello stampo. Se la condizione non può essere classificata sotto luce e ingrandimento concordati, mettere in quarantena il pezzo e farlo esaminare da personale qualificato della produzione o della qualità.
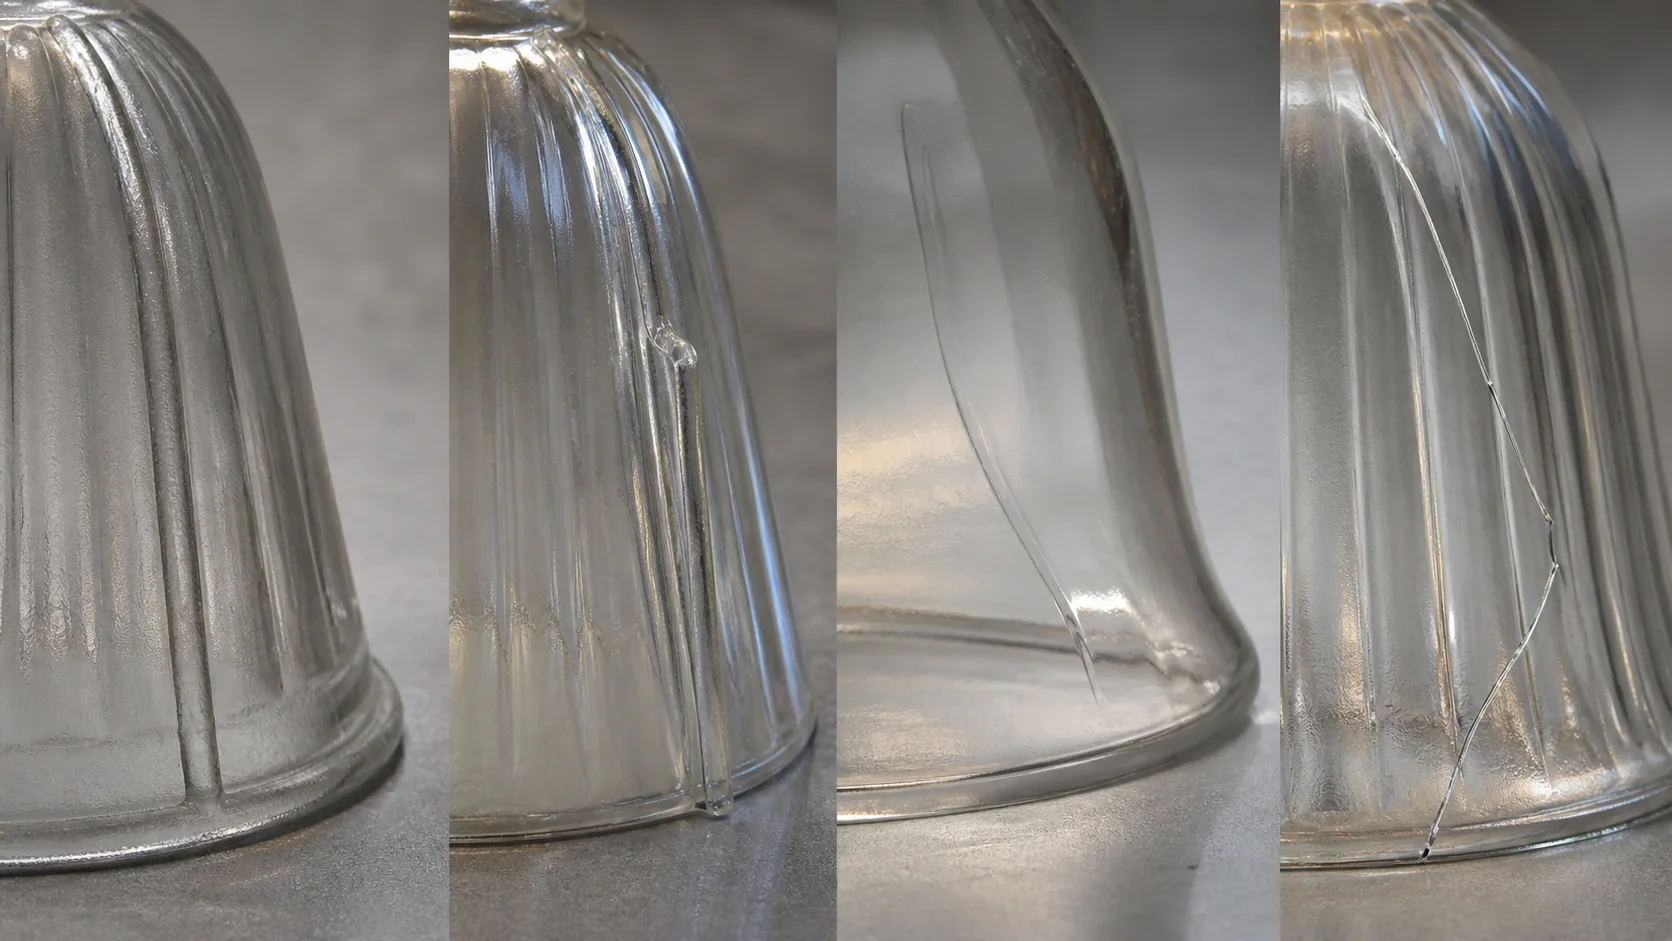
Perché appare una giunzione di stampo su un paralume in vetro
Uno stampo deve aprirsi o rilasciare il paralume formato. Quando due o più sezioni dell’attrezzo si chiudono attorno al vetro caldo, il loro confine di giunzione crea una potenziale linea sul prodotto. Piccoli spazi, usura, contaminazione, differenze di temperatura, allineamento, distribuzione del vetro e pressione di formatura possono tutti influenzare ciò che appare in quel punto.
Ciò non significa che la giunzione apparirà identica lungo tutto il profilo. Un paralume a campana può mostrare una linea più marcata vicino a un cambiamento di curvatura. Un globo può rendere la linea più visibile dove la luce trasmessa attraversa una parete locale più spessa. Un paralume decorato può nascondere la maggior parte della linea tra le costolature ma esporla su un collo o bordo liscio.
La linea visibile dopo la formatura non è necessariamente quella che si vede dopo la finitura. Il materiale in eccesso può essere rifilato, smerigliato, lucidato o ammorbidito con il calore. Un rivestimento, un trattamento satinato o una texture decorativa possono rendere la transizione residua meno visibile o, in certe condizioni di luce, più evidente.
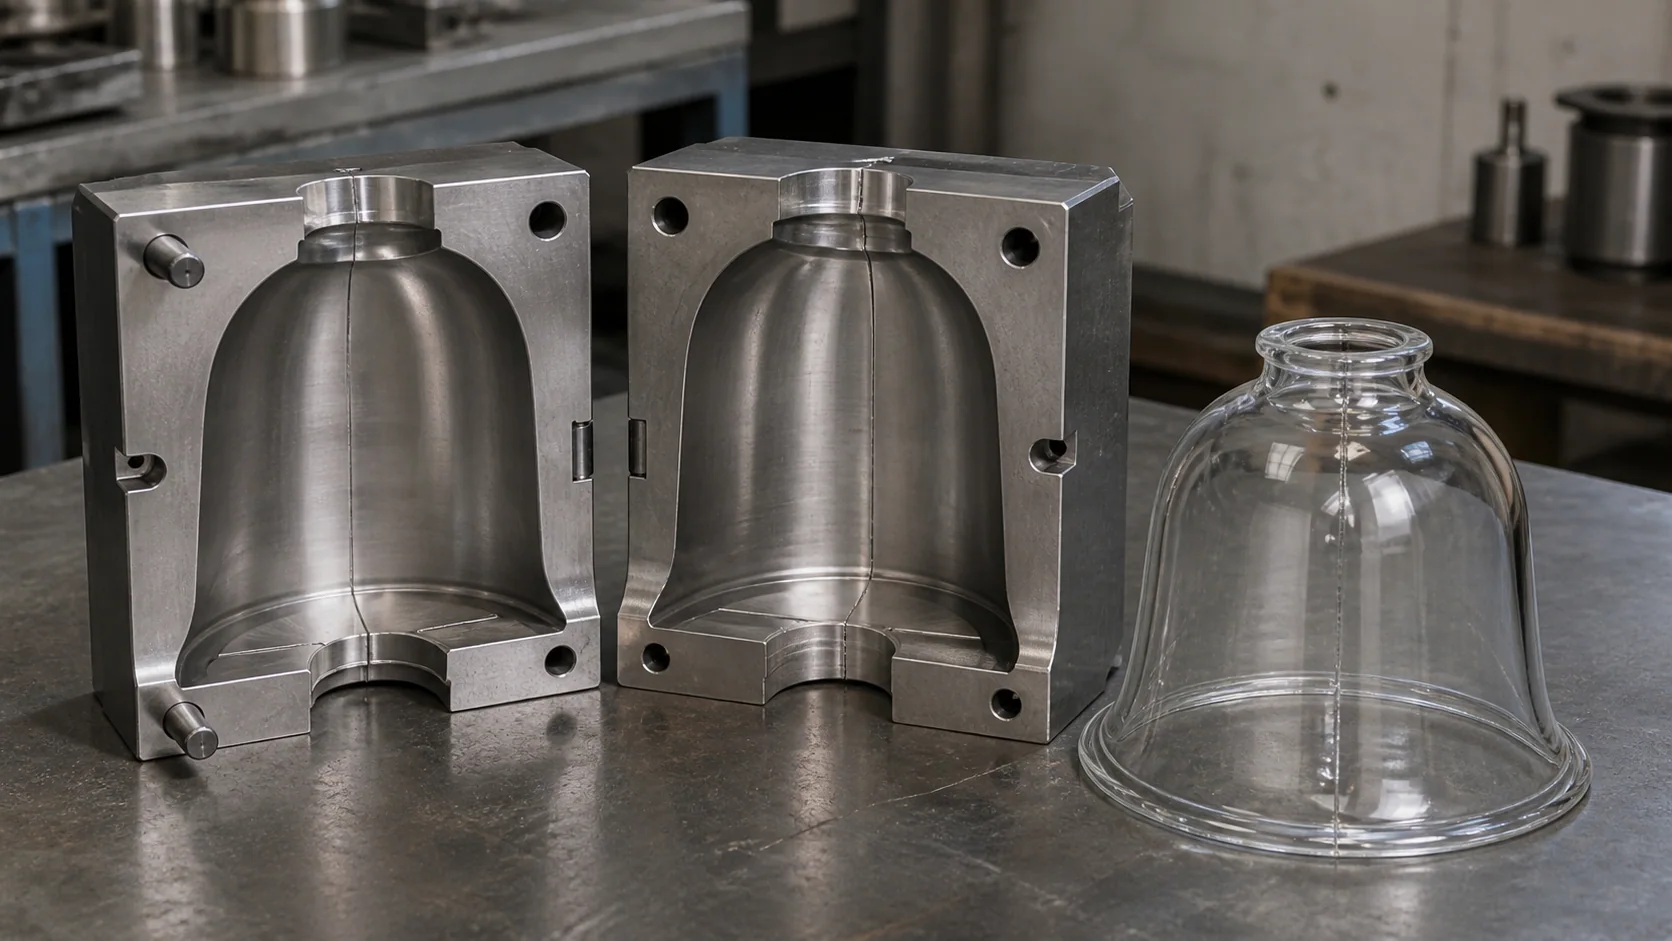
Stampato non descrive un solo processo
Il vetro pressato e il vetro soffiato in stampo utilizzano entrambi stampi, ma il vetro entra in contatto con l’attrezzatura e sviluppa la sua parete finale in modo diverso. Anche all’interno dello stesso metodo, la costruzione dello stampo, il numero di sezioni, la profondità del motivo, la composizione del vetro, la geometria del pezzo e la sequenza di finitura possono modificare il risultato della giunzione.
Utilizzare il pagina del paralume in vetro stampato a macchina quando il progetto richiede una panoramica del processo e dell’approvvigionamento. Per il controllo della giunzione, chiedere al fornitore di identificare il percorso di formatura esatto proposto per il pezzo invece di accettare un’etichetta generica come “vetro stampato”.”
La guida ai difetti Bucher Emhart Glass fornisce un utile vocabolario di produzione per le giunzioni create dove si uniscono le attrezzature dello stampo. I suoi esempi riguardano contenitori in vetro, non paralumi, quindi non dovrebbero essere copiati in una specifica per paralumi come limiti di difetto preconfezionati. La lezione trasferibile è più semplice: nominare la giunzione, definire lo standard richiesto e ispezionare l’attrezzo e il prodotto effettivi rispetto a quello standard.
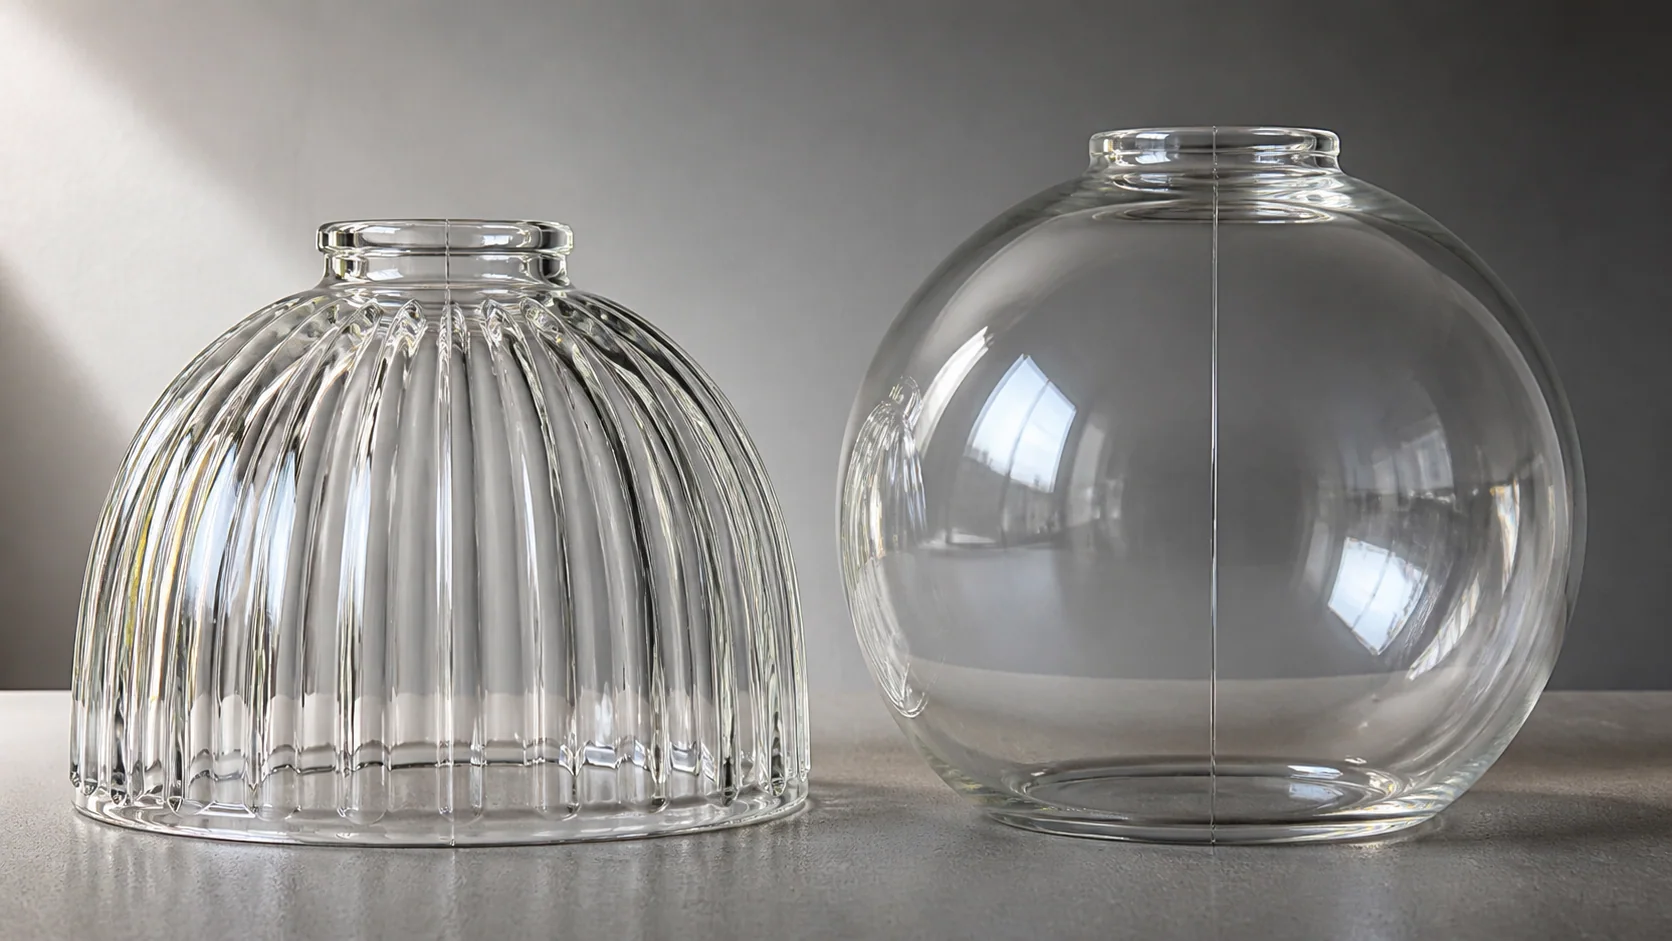
Decidere la posizione della giunzione prima dell’approvazione dell’attrezzatura
La posizione della linea di separazione è sia una decisione di rilascio che una decisione di progettazione del prodotto. Il costruttore dello stampo necessita di una divisione praticabile, mentre il progettista dell’illuminazione deve proteggere le superfici visibili, i motivi ottici, le interfacce di montaggio e l’allineamento decorativo.
Segnare una zona di posizione della giunzione sul disegno. Una zona controllata è più utile di “nascondere la giunzione” perché indica al fornitore dove la linea può passare e dove non deve deviare. Esaminare la zona in tre contesti:
- Il paralume nudo nel dispositivo di ispezione.
- Il paralume assemblato con il suo supporto, cappuccio, viti e finiture.
- Il dispositivo completo nella sua normale orientazione e posizione di visualizzazione.
La posizione visivamente tranquilla può essere il retro di una applique, il lato rivolto verso uno stelo, la parte inferiore di un pendente basso o una costola verticale. Non è sempre la divisione dello stampo più corta o più semplice. Chiedere al progettista dello stampo di restituire la divisione proposta sul disegno prima che venga tagliato l’acciaio o la grafite.
Fornire ai prodotti rotazionali un riferimento di orientamento
Un paralume rotondo non ha un fronte evidente a meno che il disegno non lo crei. Aggiungere un riferimento legato a un foro di montaggio, uscita del cavo, decorazione stampata, caratteristica asimmetrica del supporto, piastra a muro o altro riferimento ripetibile. Quindi definire l’angolo della giunzione o la zona consentita da quel riferimento.
Senza un riferimento di orientamento, “mettere la giunzione sul retro” non può essere ispezionato. L’assemblatore può ruotare il paralume, oppure il paralume può posizionarsi ad un angolo diverso nel supporto di produzione. Se il dispositivo finale consente la libera rotazione, la giunzione potrebbe richiedere uno standard estetico che funzioni in ogni orientamento invece di una regola lato nascosto.
Usare deliberatamente motivo e geometria
Costole, scanalature, pannelli, sfaccettature e motivi in rilievo possono dare alla giunzione un percorso logico. Allineare la linea di separazione con una costola verticale può ridurre l’interruzione visiva e rendere meno evidente una piccola variazione di finitura. Posizionarla attraverso il centro di un pannello ottico liscio può avere l’effetto opposto.
L’allineamento del motivo necessita comunque di una revisione dell’attrezzo. Una giunzione che attraversa una caratteristica profonda può essere più difficile da rifinire o lucidare. Una discontinuità su un motivo ripetuto può attirare più attenzione di una linea sottile su una superficie liscia. Alla transizione tra un corpo decorato e un collo liscio, lo standard estetico potrebbe richiedere due zone.
| Zona del paralume | Preoccupazione tipica | Azione sul disegno o approvazione |
|---|---|---|
| Pannello ottico liscio | Linea visibile attraverso la luce riflessa o trasmessa | Mantenere la giunzione fuori dal pannello o definire un campione visivo rigoroso |
| Costola verticale o scanalatura | Il motivo può assorbire visivamente la giuntura | Allineare la linea centrale e controllare la disallineamento della nervatura |
| Rilievo decorativo | La divisione dell’attrezzo può interrompere il dettaglio ripetuto | Approvare la continuità del motivo nella giunzione |
| Collo dell'attacco | Il supporto può nascondere la linea, ma la vestibilità è comunque importante | Controllare bava, disallineamento e spazio per la ferramenta |
| Bordo aperto | La giuntura può intersecare un bordo molato o rifinito a fuoco | Coordinare la sequenza di giuntura e rifinitura del bordo |
| Area rivestita o stampata | Il trattamento superficiale può rivelare una cresta o un cambiamento di allineamento | Ispezionare dopo il processo decorativo finale |
Le lista di controllo per il disegno tecnico di paralumi in vetro copre il pacchetto di disegni più ampio. Aggiungere posizione della giuntura, riferimento di orientamento, zone visive e indicazione della finitura come note controllate invece di lasciarle in una email.
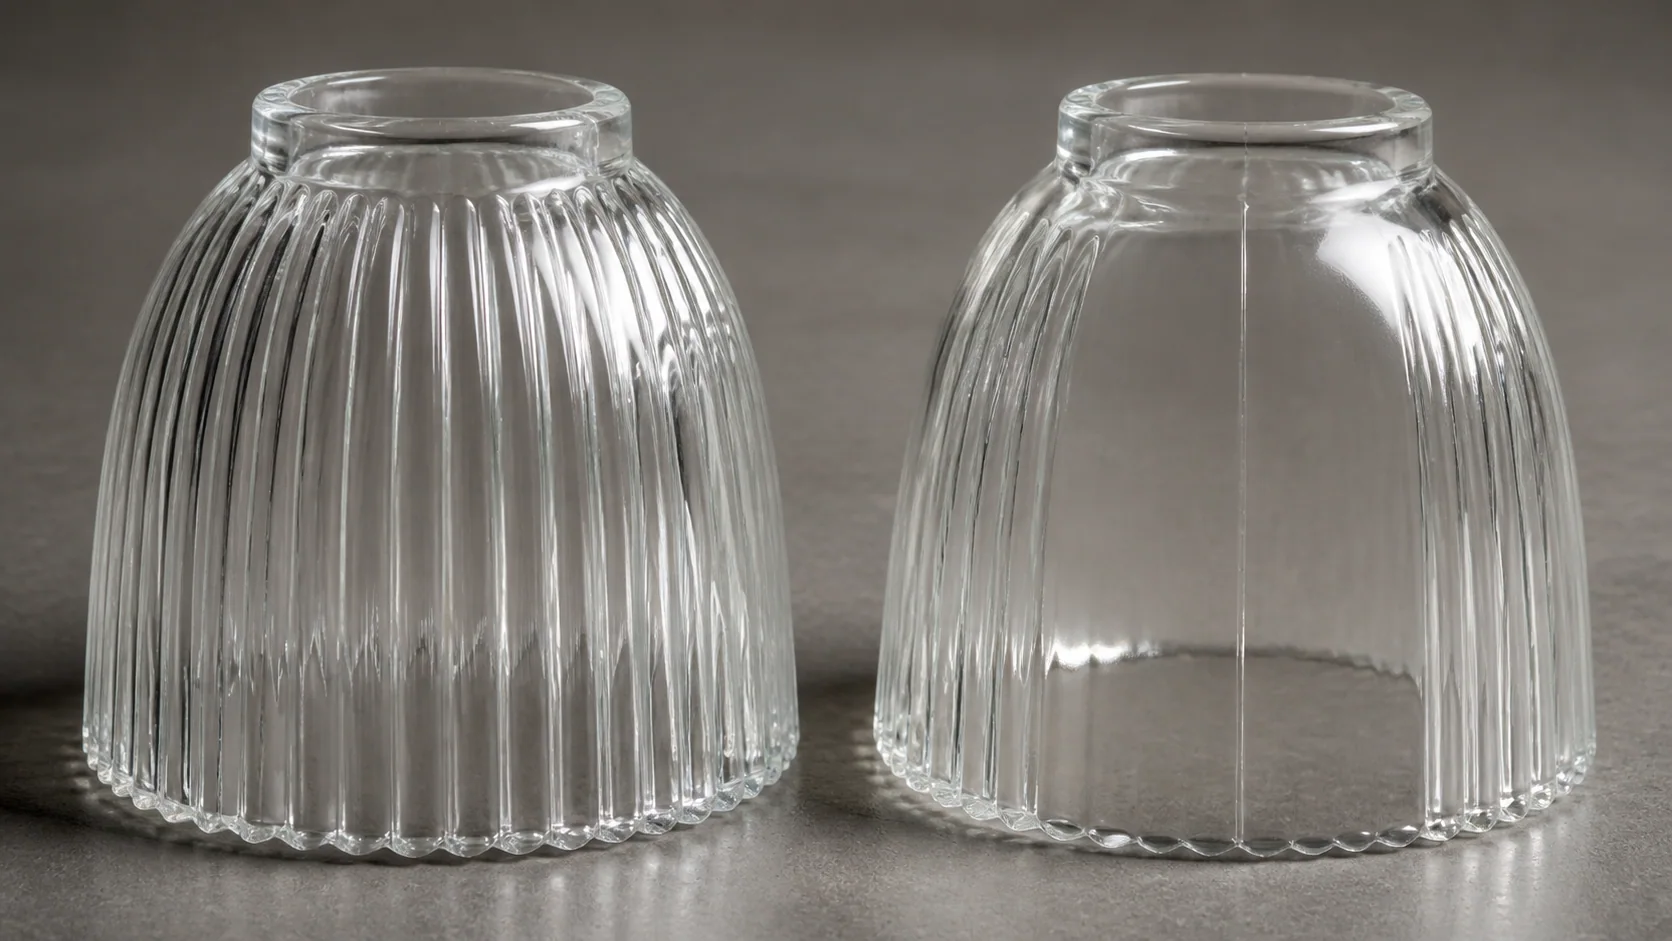
Valutare la visibilità della giuntura sulla finitura reale
Vetro trasparente, opalino, satinato, colorato, rivestito e strutturato non rivelano la stessa linea nello stesso modo. Il vetro trasparente può mostrare una cresta tramite riflessione, rifrazione o distorsione dello sfondo. Il vetro opalino può nascondere la superficie dell’attrezzo quando è spento ma rivelare una variazione verticale di luminosità quando è illuminato. Una finitura opaca può attenuare la riflessione ma rendere una linea in rilievo più visibile sotto luce radente.
Non approvare la giuntura su un campione trasparente se la produzione sarà opalina o rivestita. Non approvarla prima della satinatura finale, verniciatura, metallizzazione o applicazione decorativa che attraversa la linea di separazione. La preparazione della superficie e lo spessore del rivestimento possono modificare la percezione della transizione.
Anche il colore modifica il problema di ispezione. Il vetro fumé può nascondere una linea su un banco scuro e rivelarla su una parete chiara. L’ambra può sembrare uniforme con luce ambiente ma mostrare una variazione ottica locale attorno a una lampada a filamento esposta. Utilizzare la finitura prevista e sfondi rappresentativi durante l’approvazione.
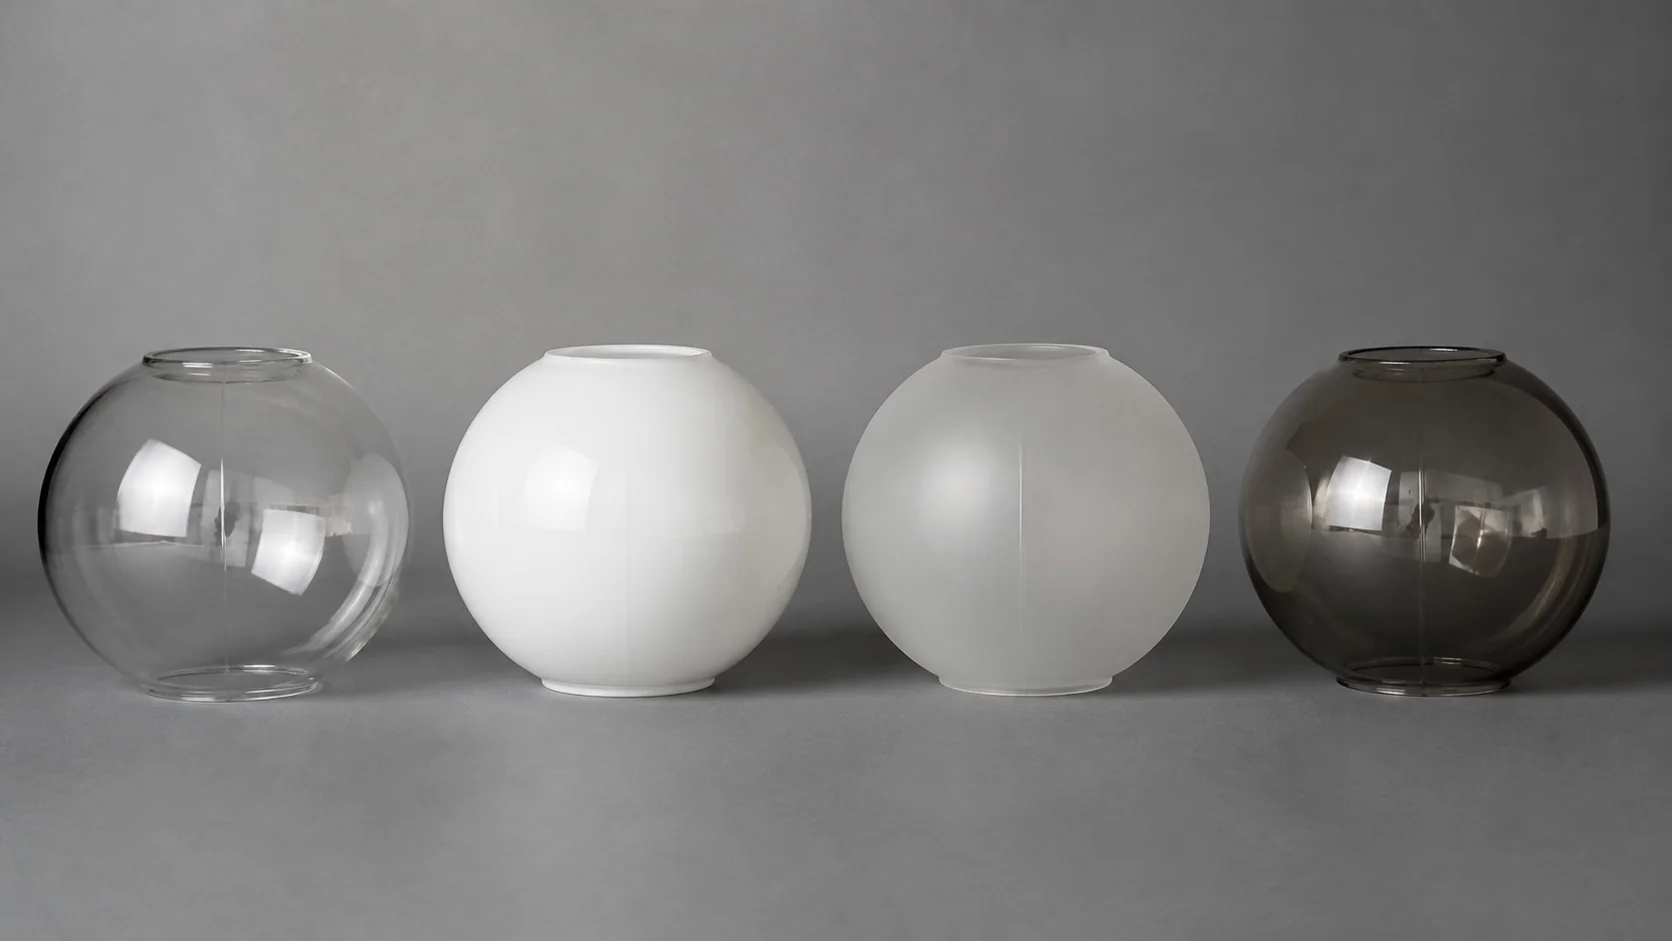
Specificare la condizione finale, non una promessa vaga
“Nessuna linea di stampo”, “senza giunture” e “superficie perfetta” sono istruzioni di produzione deboli a meno che il fornitore non abbia confermato un processo che renda il risultato misurabile e ripetibile. Una nota migliore descrive dove può comparire la giuntura, quale finitura viene applicata, come viene valutata e quali riferimenti controllano l’accettazione.
Le possibili condizioni di finitura includono:
- come formato, con un profilo di giunzione approvato;
- rifilato per rimuovere la bava sporgente;
- levigato localmente per ridurre la cresta o lo scalino;
- lucidato dopo la levigatura dove la superficie e il processo lo consentono;
- smussato a fuoco come parte di una sequenza di finitura validata;
- nascosto dall’hardware di fissaggio, purché la vestibilità e la tolleranza rimangano controllate.
Ogni opzione comporta un compromesso. La levigatura può modificare la lucentezza locale o la geometria. La finitura a fuoco può ammorbidire i dettagli o alterare una superficie vicina. Una giunzione nascosta può comunque interferire con un anello di tenuta o una guarnizione. Il fornitore dovrebbe spiegare la sequenza proposta e mostrare il risultato sul vetro e sulla finitura corretti.
Le guida alla rifinitura dei bordi dei paralumi in vetro discute bordi lucidati a fuoco, levigati e giuntati. Una giunzione sul corpo è una caratteristica diversa, ma si applica la stessa disciplina: dichiarare la condizione finale e ispezionarla dopo l’operazione finale.
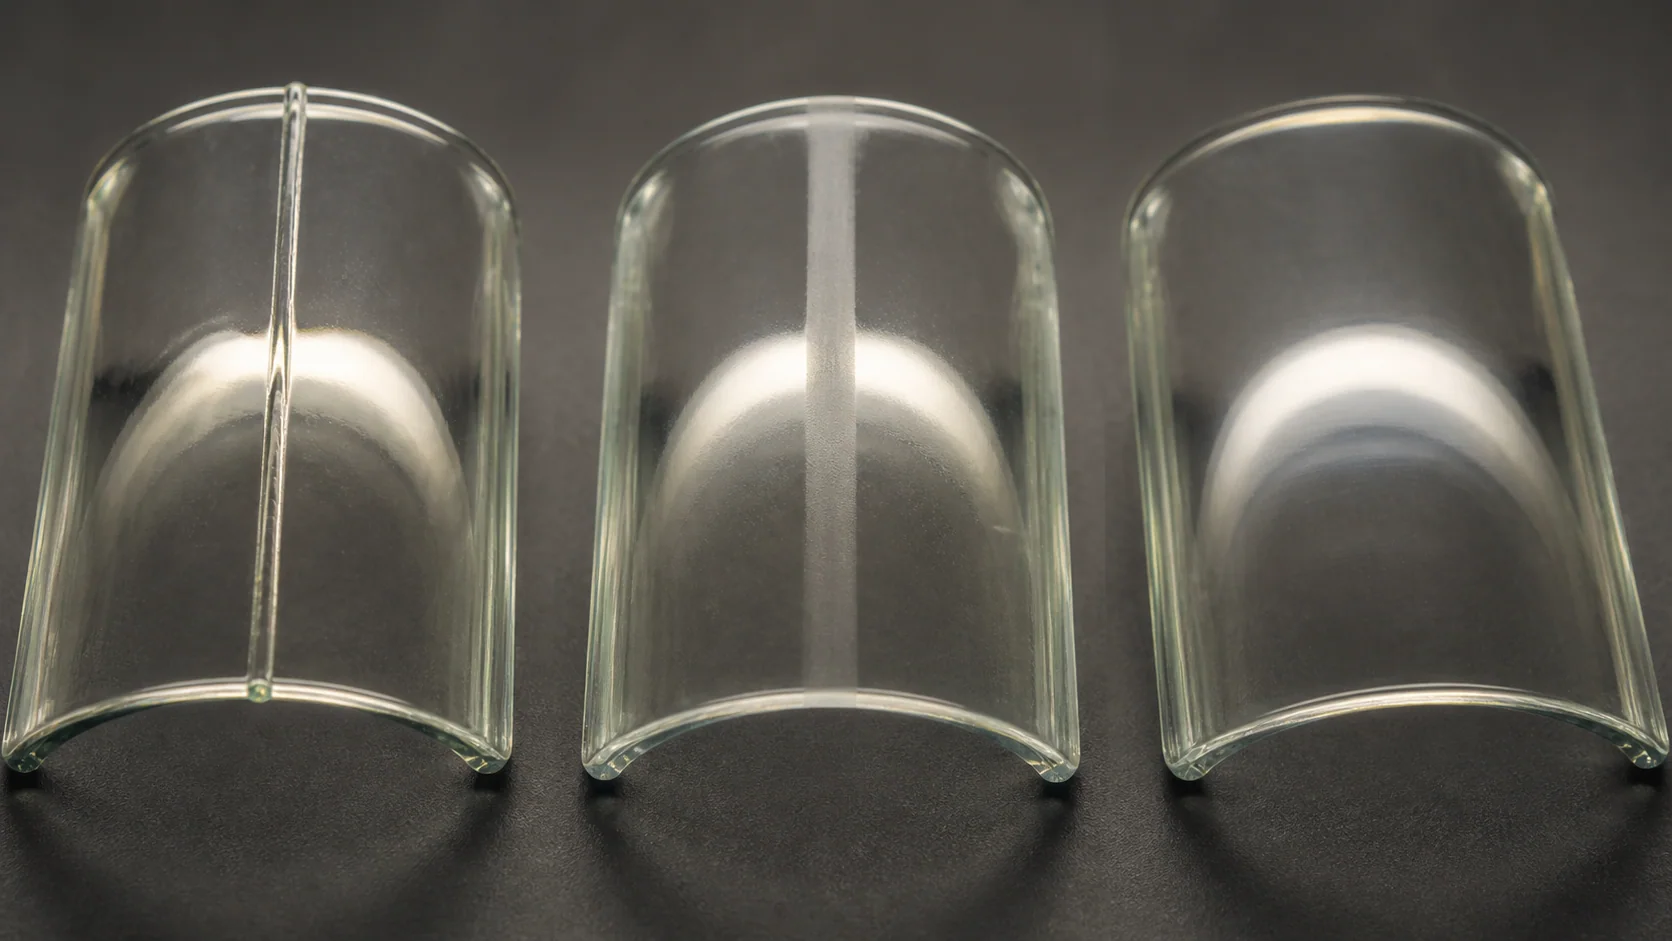
Costruisci un setup di ispezione visiva ripetibile
L’approvazione estetica fallisce quando una persona controlla una tonalità vicino a una finestra e un’altra la verifica sotto una lampada da banco luminosa. Definisci abbastanza il metodo di visione affinché fornitore e acquirente possano riprodurre la decisione.
Includi:
- l’orientamento della tonalità e la direzione di installazione;
- se la tonalità viene ispezionata spenta, accesa o entrambe;
- il tipo e la direzione della luce utilizzati per evidenziare il rilievo superficiale;
- lo sfondo di visione;
- la zona di visione normale o la posizione rappresentativa del fissaggio;
- se la luce radente è un aiuto per il rilevamento o la reale condizione di accettazione;
- il campione master approvato, il campione limite o le fotografie controllate;
- la distinzione tra revisione estetica e screening delle crepe.
La luce radente è utile perché un fascio a basso angolo fa sì che una piccola cresta proietti un’evidenziazione e un’ombra strette. Può rivelare la posizione della giunzione e la coerenza della finitura. Può anche esagerare una condizione invisibile in servizio. Decidi se la luce radente aiuta solo a classificare la caratteristica o se il prodotto deve superare quella visione impegnativa.
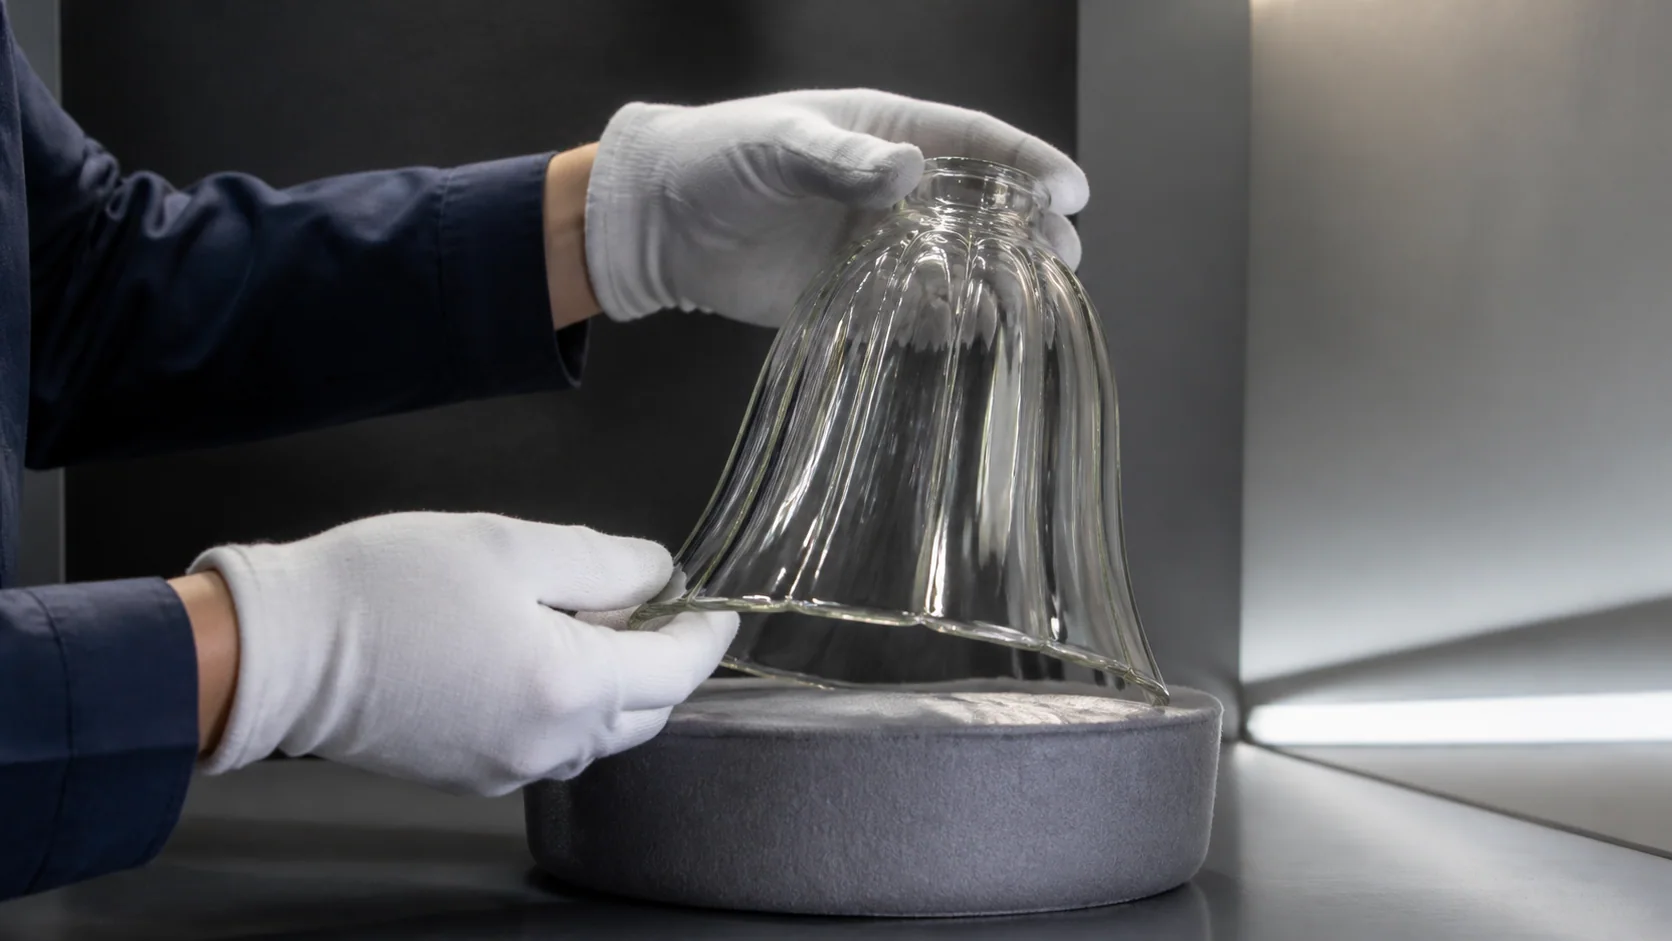
Controlla la luce riflessa e trasmessa
Una schermatura non illuminata mostra principalmente la riflessione superficiale e la distorsione dello sfondo. Una schermatura illuminata aggiunge luce trasmessa, dispersione interna e variazioni locali di luminosità. Entrambe le visuali possono essere importanti per un prodotto di illuminazione.
Utilizza una geometria della lampada conforme alla produzione e una sorgente luminosa sicura e adatta all’apparecchio. L’obiettivo non è improvvisare un test termico. Si tratta di verificare se la giuntura diventa fastidiosa all’angolo di installazione e se la finitura decorativa rimane uniforme su di essa.
Se il progetto prevede più schermature in un unico lampadario o in una fila di applique, controllale insieme. Una giuntura accettabile su una parte isolata può creare un evidente ritmo verticale quando ogni schermatura è installata con la linea rivolta verso la stanza. L’orientamento di assemblaggio e la coerenza del lotto devono essere inclusi nel piano di approvazione.
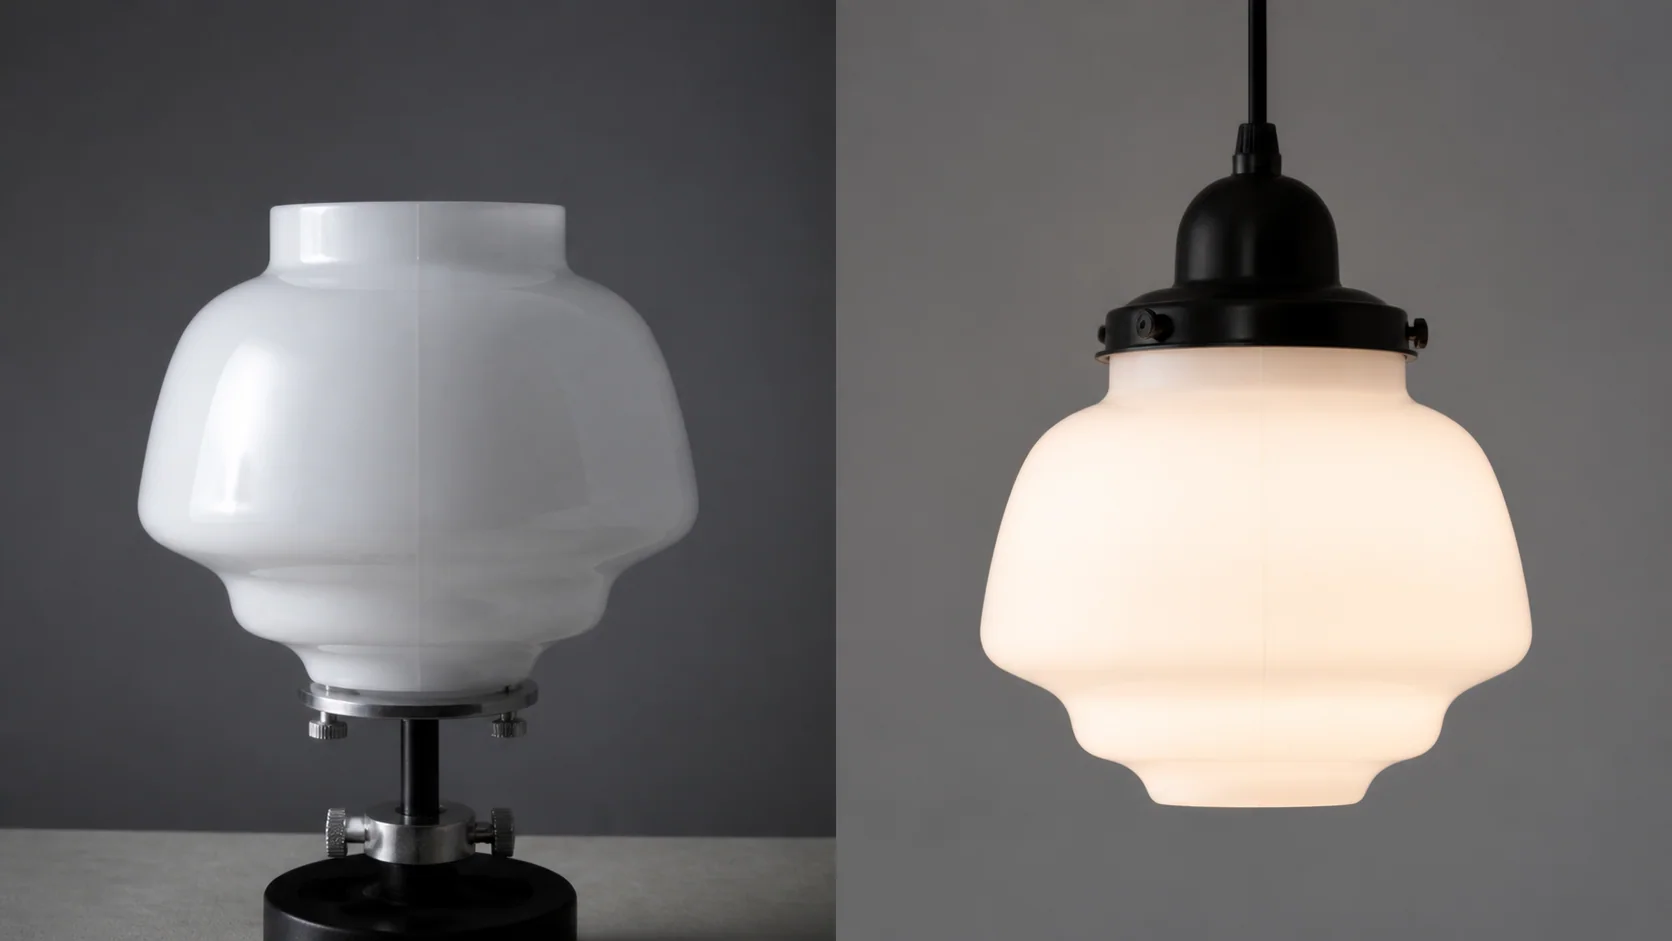
Separa l’accettazione estetica da quella funzionale
Una giuntura può essere visivamente accettabile e comunque interferire con l’assemblaggio. Può anche apparire evidente a un’ispezione ravvicinata pur non avendo alcun effetto sull’adattamento o sull’aspetto normale. Utilizza controlli separati affinché una decisione vaga di accettazione/rifiuto non nasconda il motivo del rifiuto.
| Categoria di ispezione | Domande a cui rispondere | Metodo di controllo esemplificativo |
|---|---|---|
| Posizione | La giuntura si trova all’interno della zona approvata ed è allineata al riferimento? | Maschera di orientamento, sovrapposizione del disegno o goniometro |
| Proiezione e bava | Il materiale sporge in una zona di contatto, manipolazione o visibile? | Riferimento del profilo, controllo tattile dove appropriato, campione limite |
| Disallineamento degli stampi | Caratteristiche, nervature o superfici si interrompono lungo la linea? | Luce radente, maschera di profilo, fotografie controllate |
| Aspetto ottico | La giuntura è fastidiosa sia a luce spenta che accesa nell’apparecchio previsto? | Configurazione di visione approvata e campione specifico per la finitura |
| Adattamento dell’hardware | La linea interferisce con il supporto, la guarnizione, il tappo, la vite o la sede? | Assemblaggio con componenti destinati alla produzione |
| Controllo dell’integrità | La linea osservata è una caratteristica superficiale stabile o una condizione di frattura? | Revisione visiva qualificata e procedura tecnica del fornitore |
Non trasformare un limite estetico di giunzione in un’affermazione di sicurezza non supportata. Allo stesso modo, non accettare una sospetta frattura solo perché la linea estetica è all’interno della zona approvata. Definire chi ha l’autorità di classificare e gestire condizioni poco chiare.
Approvare un campione master e limiti utili
Un “campione d’oro” può essere troppo perfetto per descrivere la produzione normale, mentre un campione marginale può essere frainteso come obiettivo. Un set pratico può includere un obiettivo approvato, un limite visivo superiore accettabile e chiari esempi respinti per condizioni specifiche come bave sporgenti, disallineamento del motivo o orientamento errato.
Identificare esattamente cosa controlla ogni campione. Un campione di giunzione non approva automaticamente colore, dimensioni, distribuzione delle pareti, rivestimento, finitura del bordo o imballaggio. Mantenere questi requisiti sul disegno e nel piano di ispezione.
Registrare il numero di parte del campione, lo stampo o la cavità se rilevante, materiale, finitura, data, revisione del disegno, illuminazione per l’ispezione e fotografie. Conservare il vetro in modo che la superficie di riferimento sia protetta. Se il master viene graffiato o scheggiato in seguito, ritirarlo invece di permettere che un danno accidentale diventi il nuovo standard di accettazione.
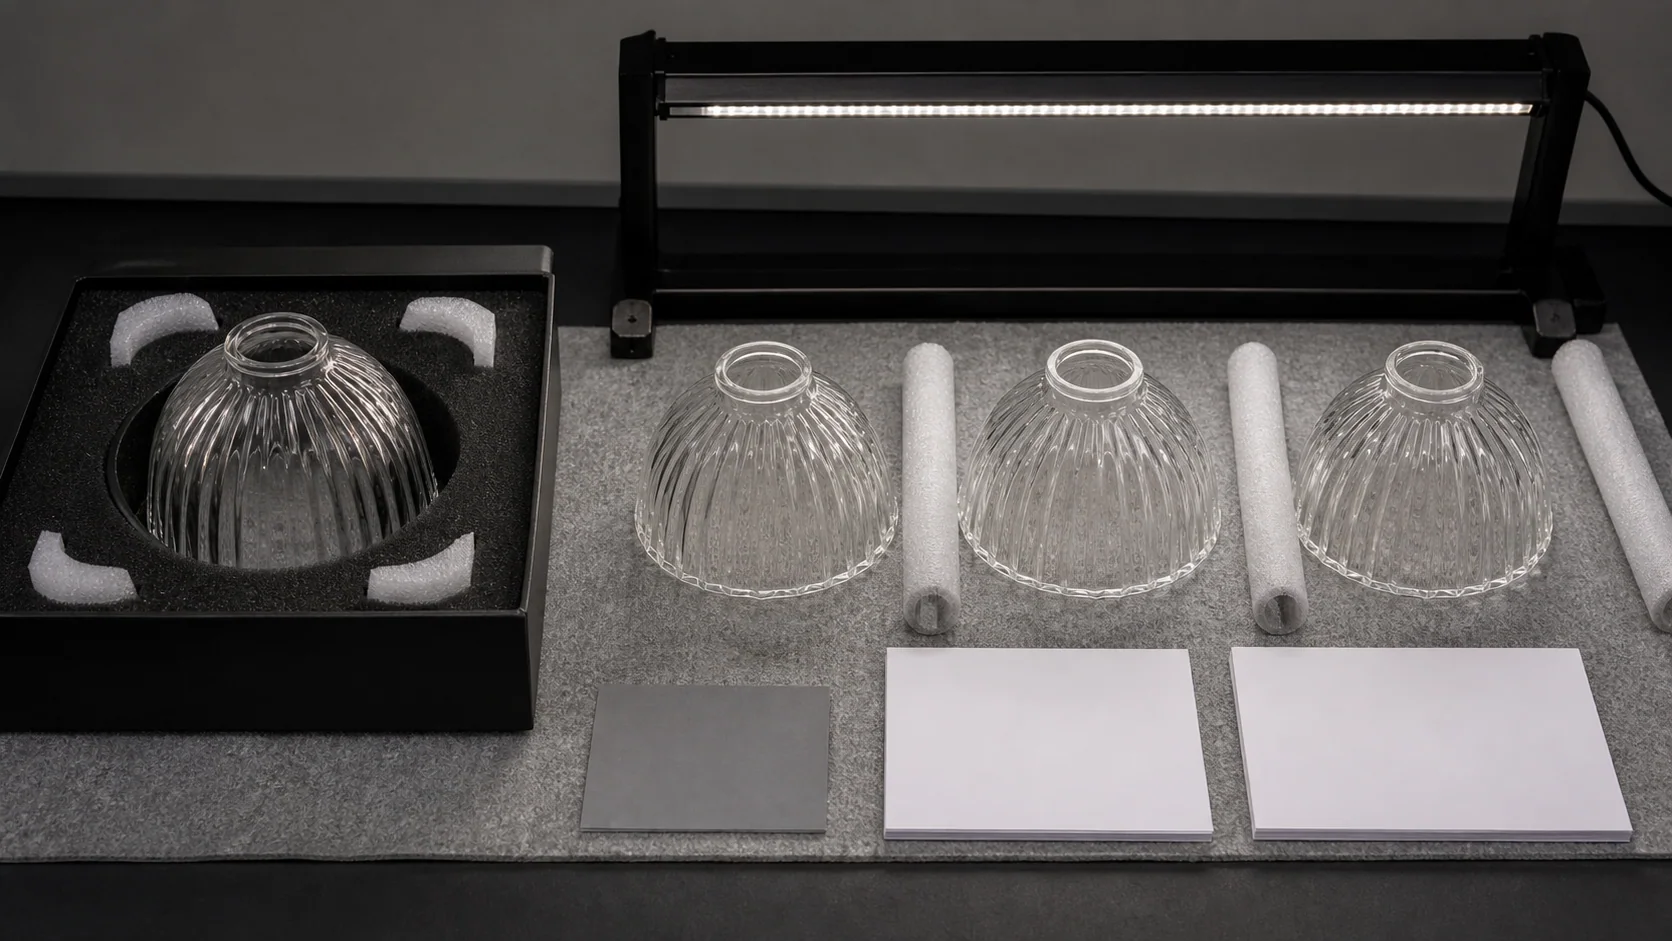
Errori comuni dell’acquirente
Richiedere “nessuna giunzione” dopo la costruzione dello stampo
La strategia di separazione deve essere rivista prima dell’approvazione degli stampi. Richieste tardive possono richiedere nuovi stampi, finiture aggiuntive, una modifica del progetto o un diverso processo di formatura.
Nascondere la linea senza controllare l’hardware
Spostare una giunzione verso il montatore può ridurre la visibilità dal lato stanza ma creare bave o disallineamenti dove una guarnizione, un anello di tenuta o un tappo necessitano di una sede pulita. Ispezionare l’intero assemblaggio.
Utilizzare una sola finitura per approvare ogni codice articolo
Versioni trasparenti e opaline della stessa forma possono mostrare la giunzione in modo diverso. Un rivestimento o una texture possono alterare nuovamente il risultato. Approvare finiture di produzione rappresentative.
Copiare un limite numerico da un altro prodotto in vetro
Un contenitore, un pannello piano, un articolo per la tavola e un paralume curvo utilizzano strumenti, geometrie, condizioni di ispezione e usi finali diversi. Convertire riferimenti esterni in domande per il fornitore, non in tolleranze automatiche per i paralumi.
Considerare l’assenza di una cucitura visibile come prova di lavorazione manuale
La finitura può ridurre una cucitura, e alcuni stampi utilizzano configurazioni che non lasciano una linea evidente nel punto previsto. Il percorso di produzione deve derivare dai registri di processo e dalla divulgazione del fornitore, non da un solo indizio visivo.
Ispezionare solo sotto luce laterale estrema
La luce radente è eccellente per individuare una cresta, ma potrebbe non rappresentare la vista installata. Usala per rilevamento e classificazione, poi applica la condizione di accettazione concordata.
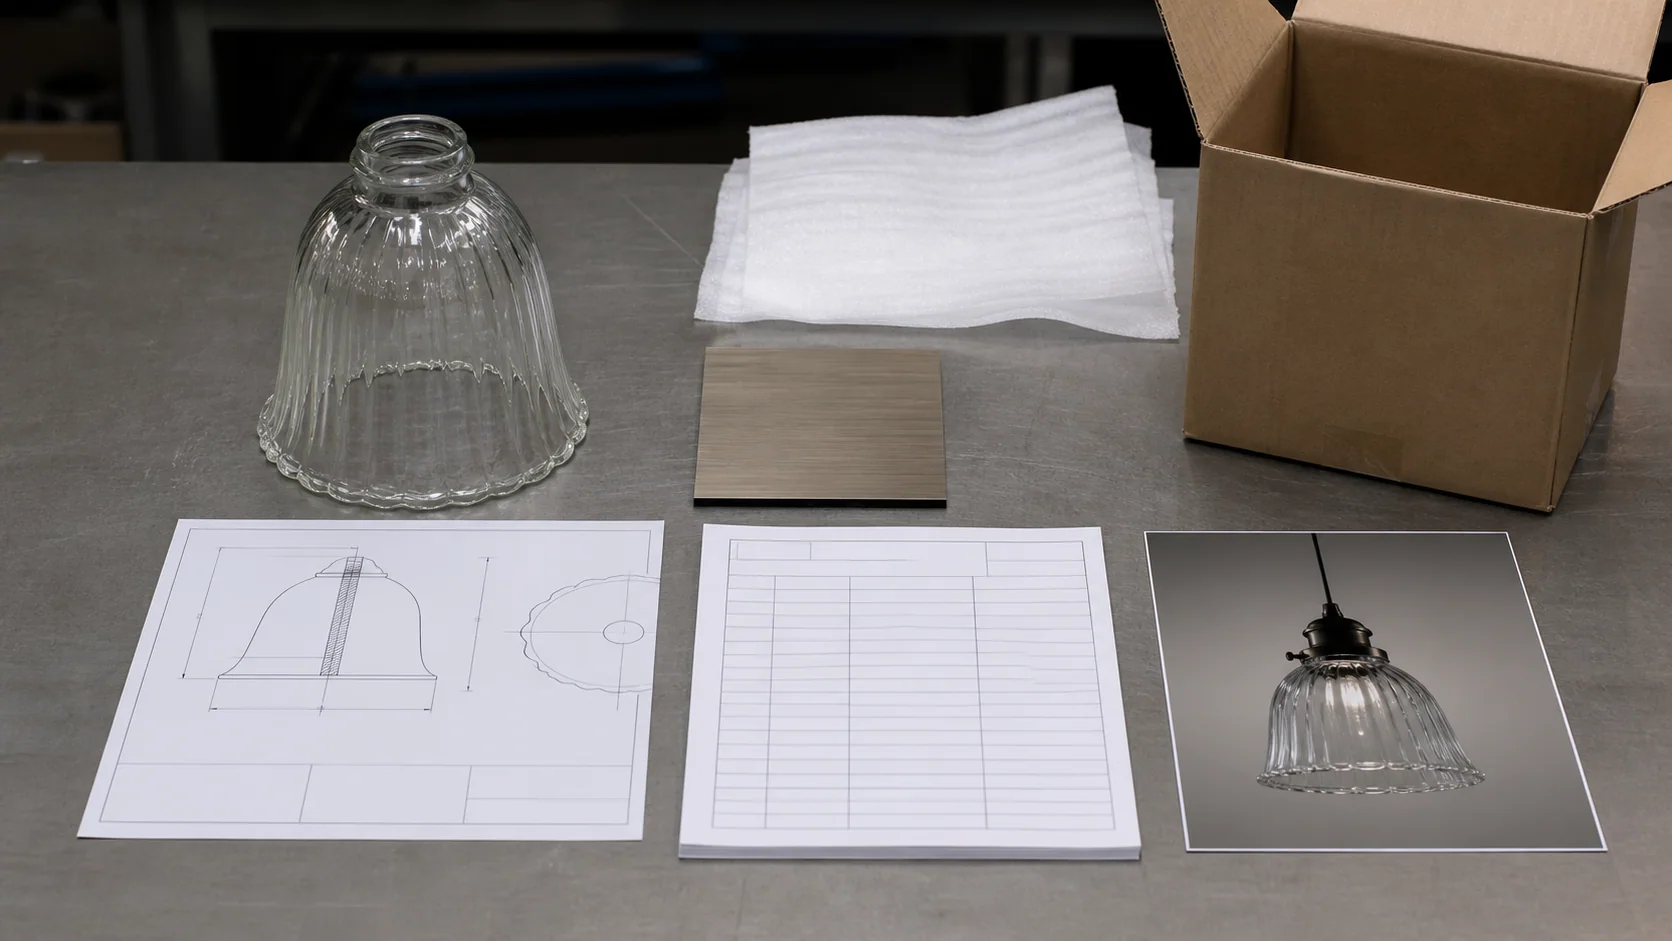
Invia un pacchetto RFQ pronto per la cucitura
Includi il requisito della cucitura prima che il fornitore offra attrezzature e lavori di campionatura. Un passaggio utile contiene:
- disegno ombreggiato, numero parte, revisione, unità e quantità d’ordine;
- famiglia di vetro proposta, percorso di formatura, colore e finitura superficiale finale;
- orientamento installato e fotografie o rendering del dispositivo completo;
- zona di localizzazione della cucitura legata a un riferimento ripetibile;
- zone ottiche, decorative, di montaggio e di manipolazione protette;
- allineamento di costole, scanalature, pannelli, stampe o rivestimenti sulla linea di separazione;
- condizione finita richiesta e superfici che devono rimanere intatte;
- spazi per hardware, guarnizioni, cappucci, supporti e assemblaggi vicino alla cucitura;
- requisiti di ispezione visiva sia senza luce che con luce;
- piano di campioni master e limite approvato;
- controlli separati funzionali, cosmetici e di integrità;
- richiesta per la proposta del fornitore su divisione dello stampo, percorso di finitura, effetto degli strumenti, piano di campionamento e metodo di accettazione raggiungibile.
Utilizzare il creatore di richieste di offerta (RFQ) per paralumi personalizzati per raccogliere le informazioni del progetto, poi allega il disegno controllato e i riferimenti del dispositivo. Chiedi al fornitore di segnare direttamente la linea di separazione prevista sul disegno restituito invece di confermarla solo in un messaggio.
Domande frequenti
Una giunzione dello stampo su un paralume in vetro è un difetto?
Non automaticamente. Una cucitura è un risultato normale possibile della costruzione di stampi multiparte. Diventa un problema di accettazione quando la sua posizione, sporgenza, disallineamento, finitura, aspetto ottico o effetto sull’hardware esce dal disegno concordato e dai campioni approvati. Una crepa sospetta deve essere classificata separatamente.
Le linee di giunzione dello stampo possono essere completamente rimosse?
Alcuni segni di giunzione possono essere ridotti tramite rifilatura, smerigliatura, lucidatura o finitura a fuoco, ma il risultato ottenibile dipende dal vetro, dalla forma, dal motivo, dallo spessore, dagli strumenti e dalla finitura superficiale. La finitura può introdurre un aspetto locale o una variazione geometrica. Chiedi al fornitore di dimostrare il risultato proposto sul campione destinato alla produzione.
Dove dovrebbe essere posizionata la linea di separazione su un paralume?
Scegli una zona adatta allo stampo che protegga la faccia di visualizzazione normale, i pannelli ottici, la decorazione, i contatti di montaggio e la geometria critica. Un orientamento posteriore, una nervatura, una scanalatura o una zona coperta da hardware possono essere utili, ma la scelta deve essere collegata a un riferimento di assemblaggio ripetibile e verificata prima della realizzazione dello stampo.
Come dovrebbe un acquirente ispezionare la visibilità della giuntura?
Ispeziona la finitura finale nella sua orientazione definita, prima senza illuminazione e poi sotto una luce installata rappresentativa quando rilevante. Usa uno sfondo e una direzione della luce coerenti. Una luce radente a basso angolo può aiutare a individuare e classificare la linea, mentre la condizione di visualizzazione normale concordata dovrebbe controllare l'accettazione estetica, salvo diversa specifica.
L’assenza di una giuntura visibile significa che la tonalità è soffiata a mano?
No. Una giunzione può essere stata rimossa o ridotta, può essere stato utilizzato un diverso tipo di stampo, oppure la linea può essere nascosta dal motivo e dalla finitura. Conferma il percorso di formatura tramite documentazione del fornitore e revisione del processo invece di affidarti a un solo indizio visivo.
Cosa deve essere approvato prima della produzione di massa?
Approva la zona di divisione dello stampo e della giunzione sul disegno, poi verifica i campioni destinati alla produzione per orientamento, sbavatura, disallineamento, finitura, aspetto senza e con illuminazione, adattamento dell'hardware e classificazione di eventuali condizioni simili a crepe. Registra quale campione controlla ciascun requisito e conserva la revisione del disegno con l'approvazione.
Inserisci la linea di separazione sul disegno
Il requisito più utile per la giunzione viene deciso prima della realizzazione dello stampo, collegato al fissaggio installato e verificato sulla finitura finale. Segna la zona di localizzazione, identifica il riferimento di orientamento, definisci la condizione finale e separa la revisione estetica dai controlli di assemblaggio e integrità.
Per una copertura personalizzata stampata, invia il tuo requisito di giunzione per la revisione con il disegno, la finitura, l'hardware, la vista installata, la quantità e le aspettative sui campioni.