Rilassamento del vetro per paralumi: Test di stress per ridurre i guasti sul campo
Il rilassamento del vetro riduce le tensioni residue mantenendo il vetro modellato in un intervallo di temperatura appropriato e controllando il suo raffreddamento. Per verificare la qualità del rilassamento di un paralume, esaminare il registro del processo del lotto insieme a un esame adeguato delle tensioni residue. Insieme, aiutano a identificare un problema di processo prima dell'assemblaggio o della spedizione. Il corpo illuminante finito necessita ancora di validazione per i carichi termici e meccanici.
Un paralume può sembrare accettabile, corrispondere alla dimensione nominale dell'apertura e comunque lasciare un ingegnere con domande senza risposta: Il adattatore spesso è stato adeguatamente rilassato? Il risultato delle tensioni può essere riprodotto? La finitura ha danneggiato il bordo? L'anello di ritenzione carica il vetro in modo disuniforme?
Per i responsabili di produzione e il personale tecnico, il processo di rilassamento del vetro per paralumi dovrebbe concludersi con una decisione di accettazione legata alla parte effettiva. “Raffreddato in forno” non fornisce abbastanza informazioni per rilasciare un ordine di ingegneria o di illuminazione esterna.
Cosa cambia nel rilassamento di un paralume in vetro?
Durante il raffreddamento, le differenze di temperatura all’interno di una parte di vetro modellata possono lasciare tensioni interne. Il rilassamento permette alle tensioni di rilassarsi prima che il raffreddamento controllato limiti le tensioni residue a temperatura ambiente. Il Spiegazione del Museo del Vetro di Corning sul rilassamento descrive perché un raffreddamento rapido può rendere il vetro vulnerabile alla rottura, inclusi shock meccanici o termici successivi.
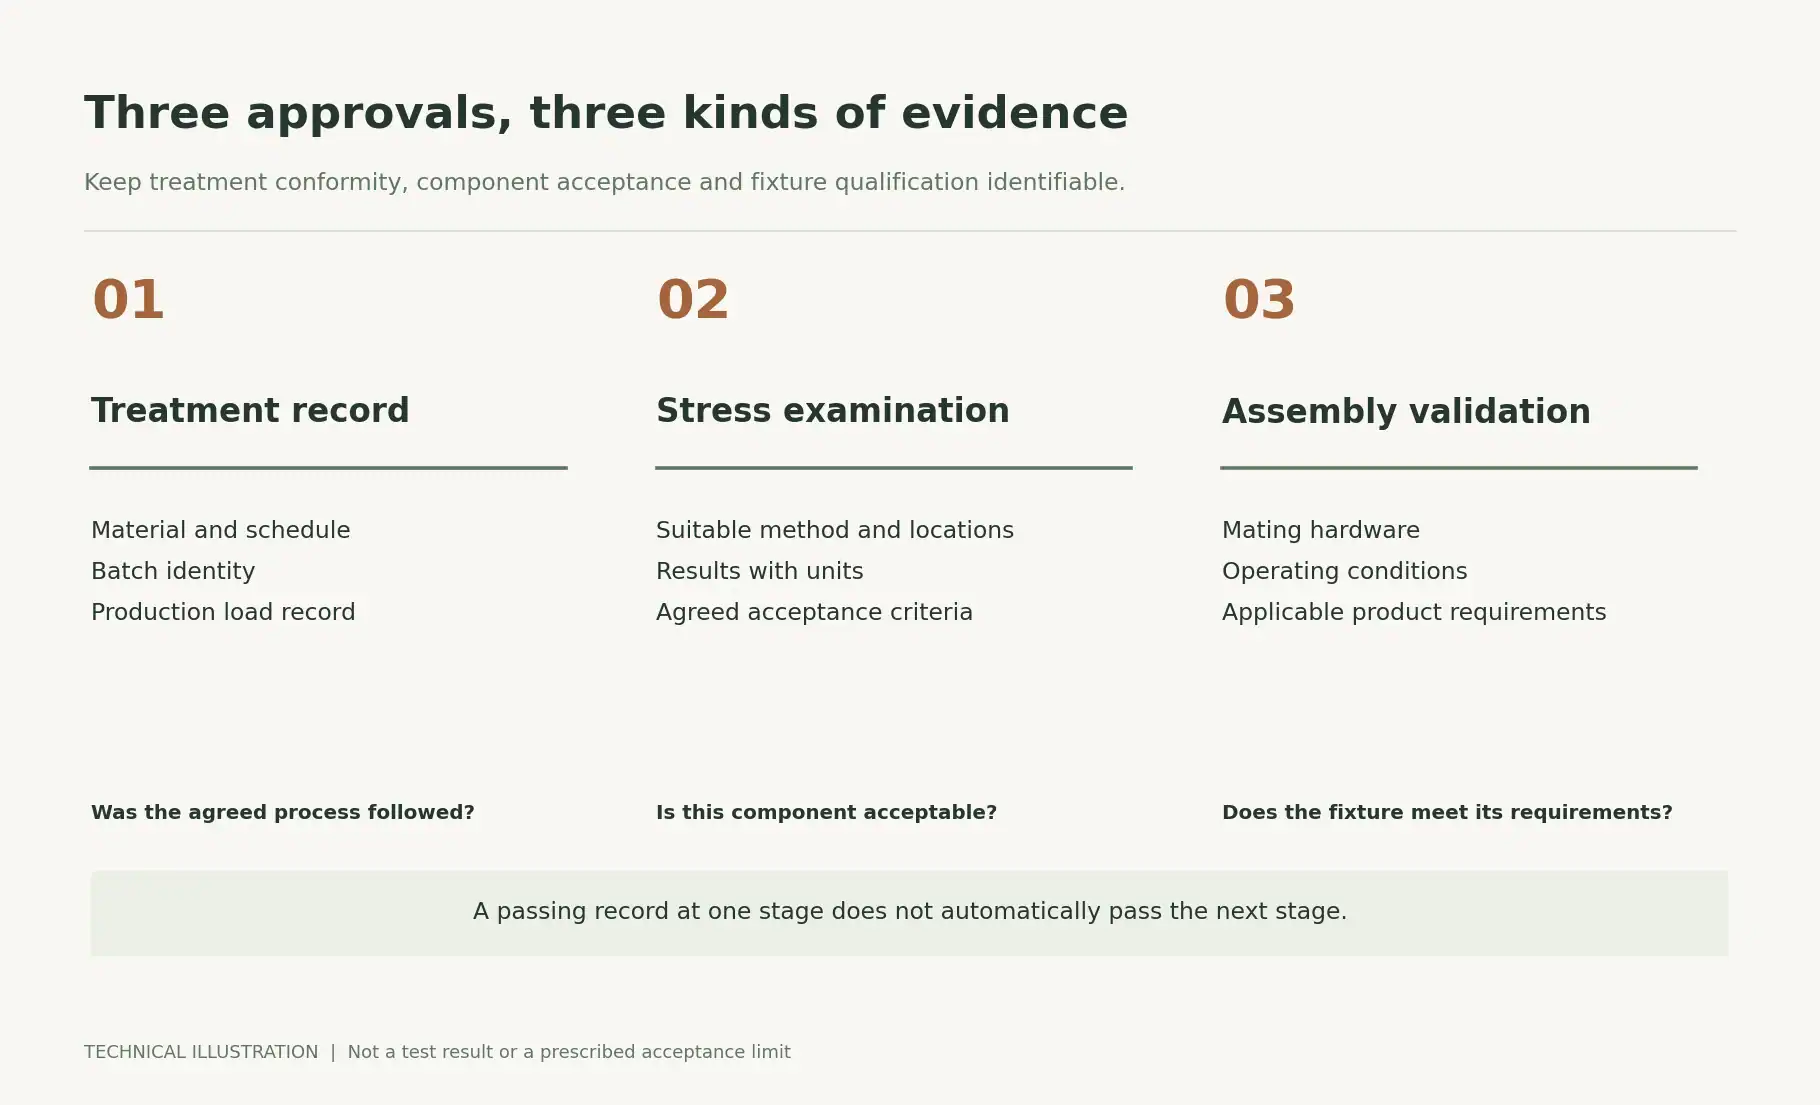
Per l'acquisto e la produzione, si pongano tre domande separate:
L trattamento specificato è stato eseguito?
Prove da richiedere: Registro del processo collegato al lotto e programma approvato
Decisione che supporta: Conformità del processo
Lo stress residuo è accettabile?
Prove da richiedere: Metodo di esame, località misurate e criteri concordati
Decisione che supporta: Accettazione del componente
Il paralume funzionerà nel corpo illuminante?
Prove da richiedere: Validazione dell'assemblaggio e dell'applicazione
Decisione che supporta: Qualificazione del prodotto
Superare un controllo non risponde automaticamente agli altri due. Mantieni queste approvazioni riconoscibili nel rapporto di campione e nelle specifiche di acquisto.
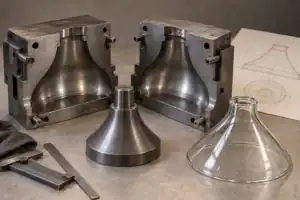
Per la sequenza più ampia dalla formatura alla finitura, vedere come vengono realizzati gli abat-jour in vetro. Questa guida si concentra sulle prove necessarie per approvare la fase di ricottura.
Perché una temperatura del forno o un ciclo di tempo sono insufficienti
Chiedi al fornitore quale grado di vetro, geometria e disposizione del carico copre il programma proposto. Un ciclo descritto solo come “due ore” non identifica le condizioni di mantenimento, le fasi di raffreddamento o la relazione con il carico di produzione.
Il punto di ricottura e il punto di snervamento sono caratteristiche del materiale. ASTM C336-26 ne descrive la determinazione tramite allungamento delle fibre e identifica lo sviluppo del programma di ricottura come uno degli usi dei dati risultanti. Non fornisce una ricetta universale per il forno degli abat-jour.
La revisione del processo dovrebbe rispondere a:
- Quale specifica del materiale supporta la gamma di temperature selezionata?
- Quali sezioni di parete e transizioni sono state considerate durante la qualificazione del ciclo?
- Come è disposto il carico nel forno e quali cambiamenti richiedono revisione?
- Quali informazioni sulla temperatura registrata sono disponibili per il lotto?
- Quali risultati di stress finale dimostrano che il programma è adatto?
Un sensore del forno registra la temperatura nel suo punto. Chiedi come il fornitore ha stabilito che la sua registrazione rappresenta il carico rilevante; non presumere che misuri direttamente la temperatura di ogni abat-jour.
Se un fornitore propone un trattamento più lungo, chiedere quale caratteristica o risultato del test lo giustifica. Concordare l'esito richiesto e le prove di supporto, quindi stabilire il programma attraverso la qualificazione del processo.
Dove dovrebbe essere esaminato lo stress residuo?
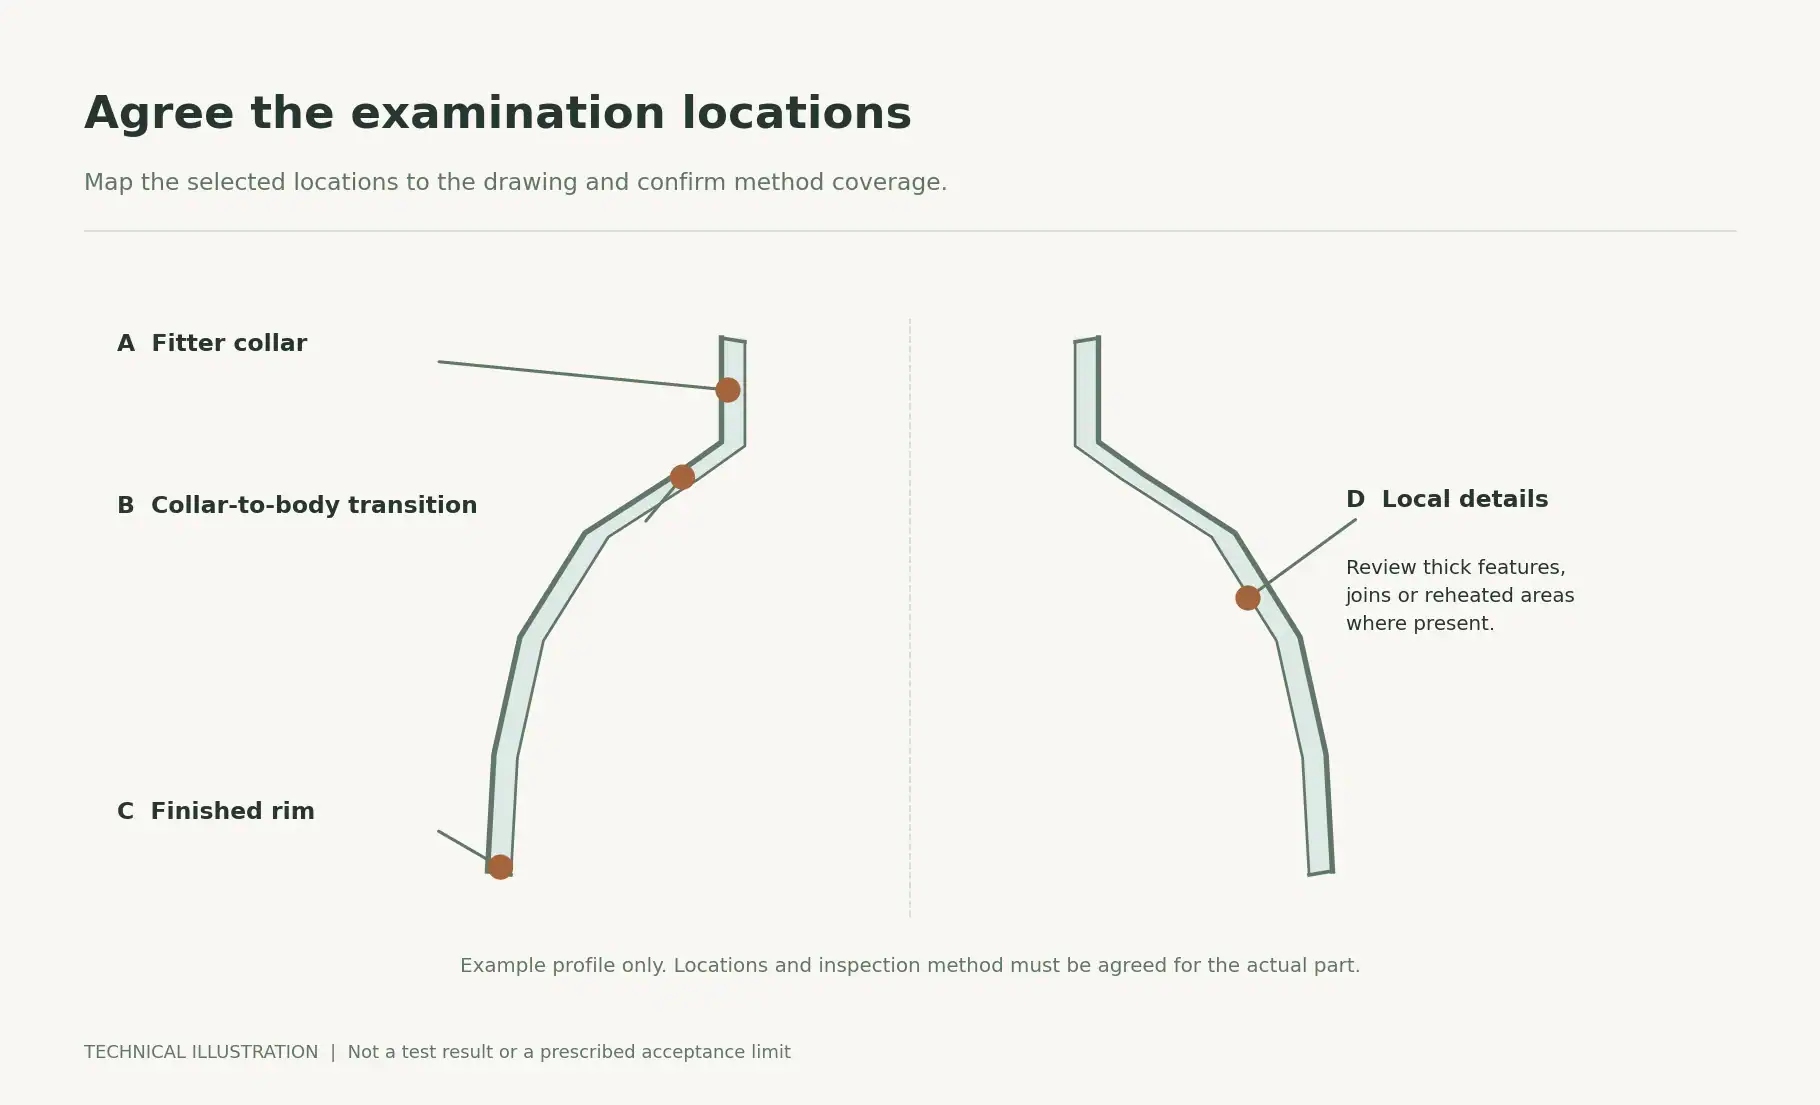
Inserire le posizioni di esame su uno schizzo o disegno. Chiedere un “test di stress” lascia troppo spazio al fornitore e all'acquirente per ispezionare parti diverse della tonalità.
Le posizioni utili da considerare durante la qualificazione includono il colletto del montatore, la transizione colletto-corpo, il bordo, le caratteristiche decorative localmente spesse e le aree associate a giunzioni o ricotture. La squadra tecnica responsabile dovrebbe confermare quali posizioni il metodo scelto può esaminare in modo significativo.
Utilizzare il Revisione dello spessore della parete e delle tolleranze per identificare geometrie che necessitano attenzione. Un esame di stress e un'ispezione dimensionale possono usare le stesse etichette di posizione, rendendo i risultati più facili da confrontare senza trattarli come la stessa misurazione.
Per un nuovo profilo, richiedere viste che coprano le posizioni concordate. Mantenere l'orientamento del pezzo, la configurazione dello strumento e l'identità del campione con le immagini. Una fotografia dell'area trasparente più semplice può omettere la caratteristica che controlla la decisione di accettazione.
Se una posizione non può essere valutata in modo affidabile, identificarla nel rapporto e concordare come sarà valutata prima di accettare il componente.
Cosa può dirti un polariscope?
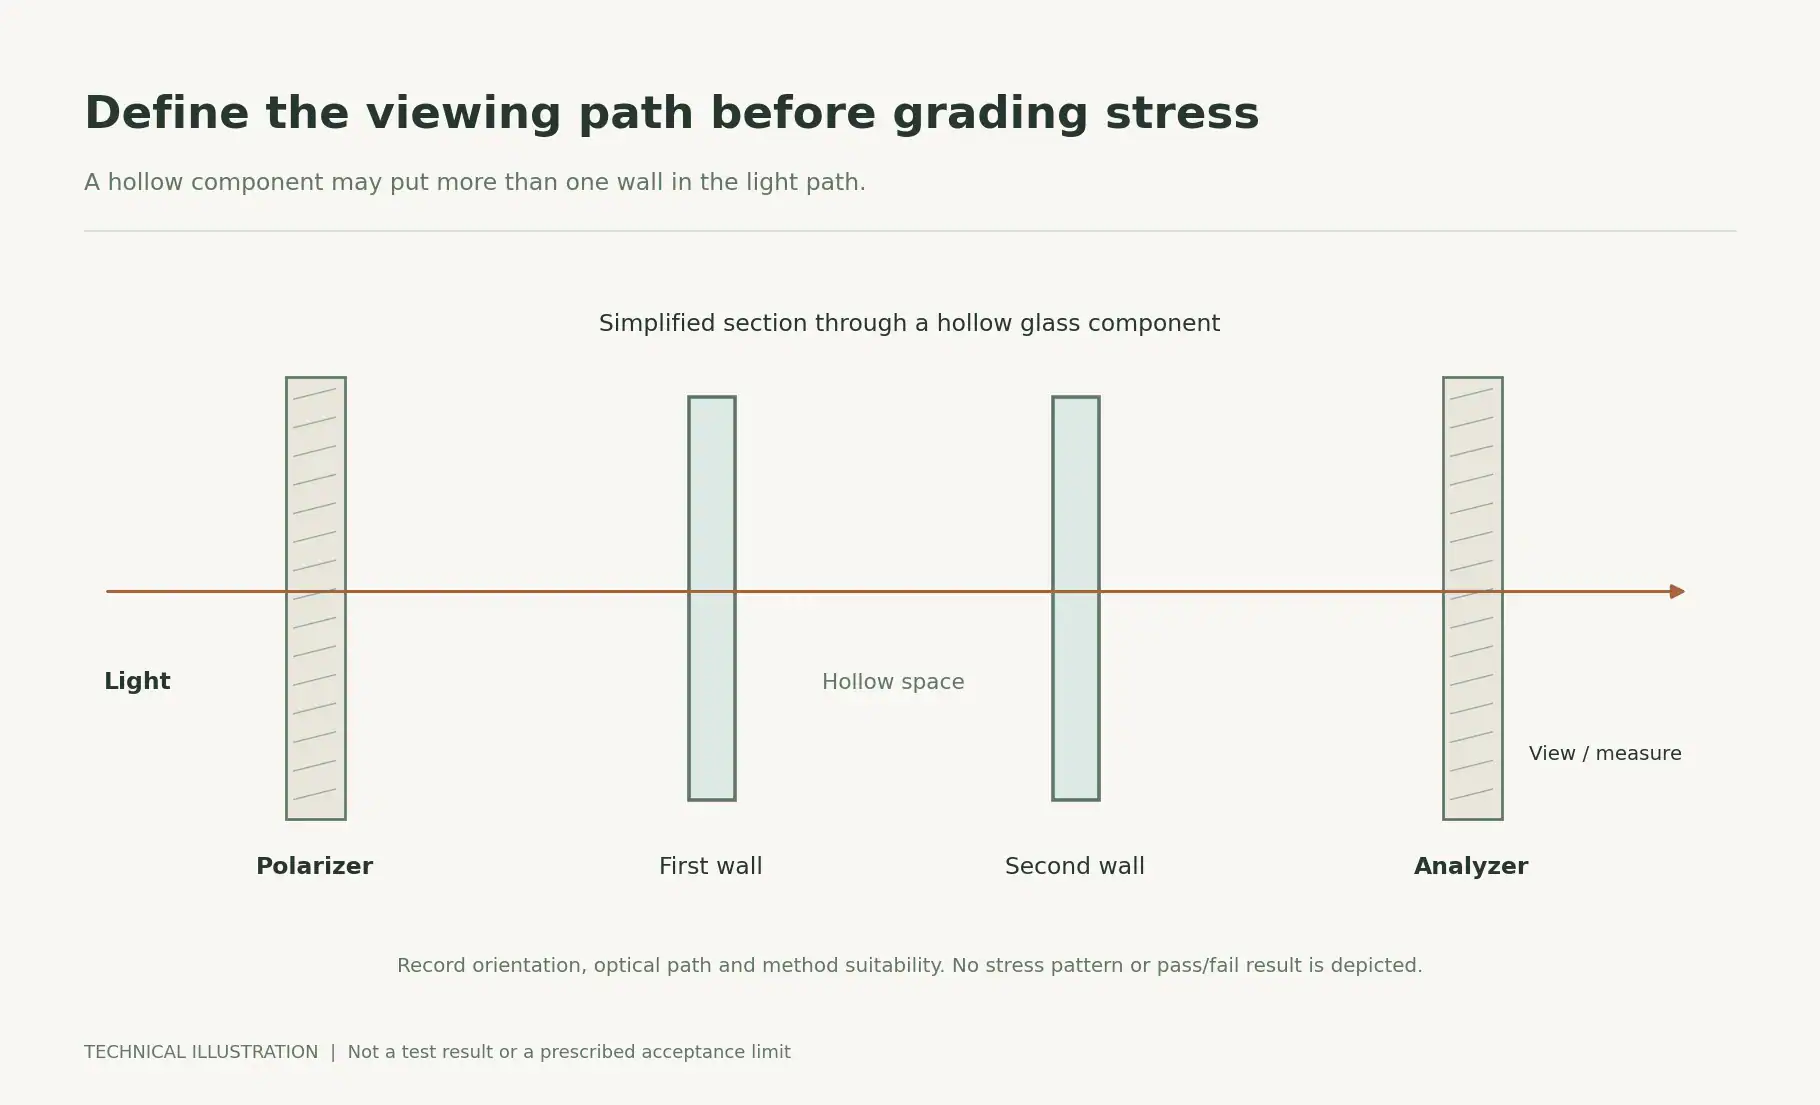
Un polariscope utilizza luce polarizzata per rivelare effetti associati alla birefringenza da stress. Il suo output necessita di interpretazione secondo un metodo definito. La retardazione ottica è influenzata dalla condizione di stress, dal percorso ottico e dal materiale; un'immagine colorata da sola non è una misura diretta di resistenza. Le linee guida SCHOTT TIE-27 sullo stress nel vetro ottico spiegano queste relazioni. Le sue specifiche sul vetro ottico non devono essere copiate come limiti di accettazione per le lampade da ombrello.
Per un paralume cavo e curvo, chiedere al laboratorio di documentare il percorso della luce e come la forma influisce sull'interpretazione. Colore, opacità, texture e rivestimenti richiedono anche una verifica dell'idoneità del metodo prima di concordare un piano di ispezione di produzione.
Mantenere riconoscibile lo screening e l'accettazione quantitativa
Lo screening visivo può essere utile per il confronto con un riferimento approvato in condizioni controllate. Se l'accettazione richiede un risultato numerico, specificare anche il metodo quantitativo e le unità di reporting.
ASTM C148-17(2022) copre l'esame polariscopico di contenitori in vetro e include il confronto usando un polariscope e la determinazione tramite un polarimetro. La sua applicazione dichiarata riguarda il vetro di contenitori in soda-lime-silice commerciale, con l'uso per altri prodotti di composizione simile descritto nella sezione sulla sua importanza. L'applicabilità a un particolare paralume deve essere stabilita; la citazione da sola non certifica un paralume o un apparecchio di illuminazione.
Chiedere se il valore riportato è retardazione, retardazione normalizzata per il percorso ottico o una stress calcolata. Nanometri, nanometri per centimetro e megapascali descrivono quantità diverse. Qualsiasi conversione richiede le assunzioni del metodo e le informazioni appropriate sul materiale.
Non adottare un limite generico come “sotto 50 nm/cm” o simili da un altro prodotto. Concorda il criterio con l’ingegnere responsabile e il fornitore di test per il materiale, la geometria e l’applicazione specificati.
Scrivi un rapporto di stress che un altro tecnico possa ripetere
Un rapporto dovrebbe permettere a un secondo tecnico di identificare la parte, ripetere l’esame e raggiungere una decisione di accettazione utilizzando la stessa specifica.
Componente
Numero di parte, revisione del disegno, materiale e finitura
Tracciabilità
Lotto di produzione, registro del trattamento e ID dei campioni
Metodo
Procedura, edizione applicabile e eventuale adattamento concordato
Configurazione
Strumento, stato di verifica, orientamento e condizioni di visualizzazione
Copertura
Posizioni esaminate, assunzioni sul percorso ottico e aree inaccessibili
Risultati
Osservazioni o valori con unità e immagini di supporto
Decisione
Criterio di accettazione, risultato pass/fail e revisore autorizzato
Mantieni le immagini di riferimento collegate alla stessa procedura. Una fotografia con illuminazione, esposizione o orientamento diversi potrebbe non essere adatta per valutare un lotto successivo.
Durante l’approvazione del campione, chiedi al fornitore di mostrare come viene gestito un risultato borderline. Se produzione e ispezione in ingresso non sono d’accordo, entrambe le squadre devono avere una procedura di verifica definita e un responsabile decisionale prima che la spedizione diventi urgente.
Perché l’annealing accettabile non risolve la compatibilità dell’assemblaggio
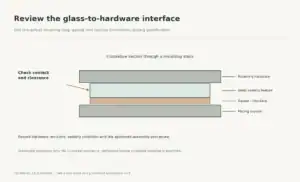
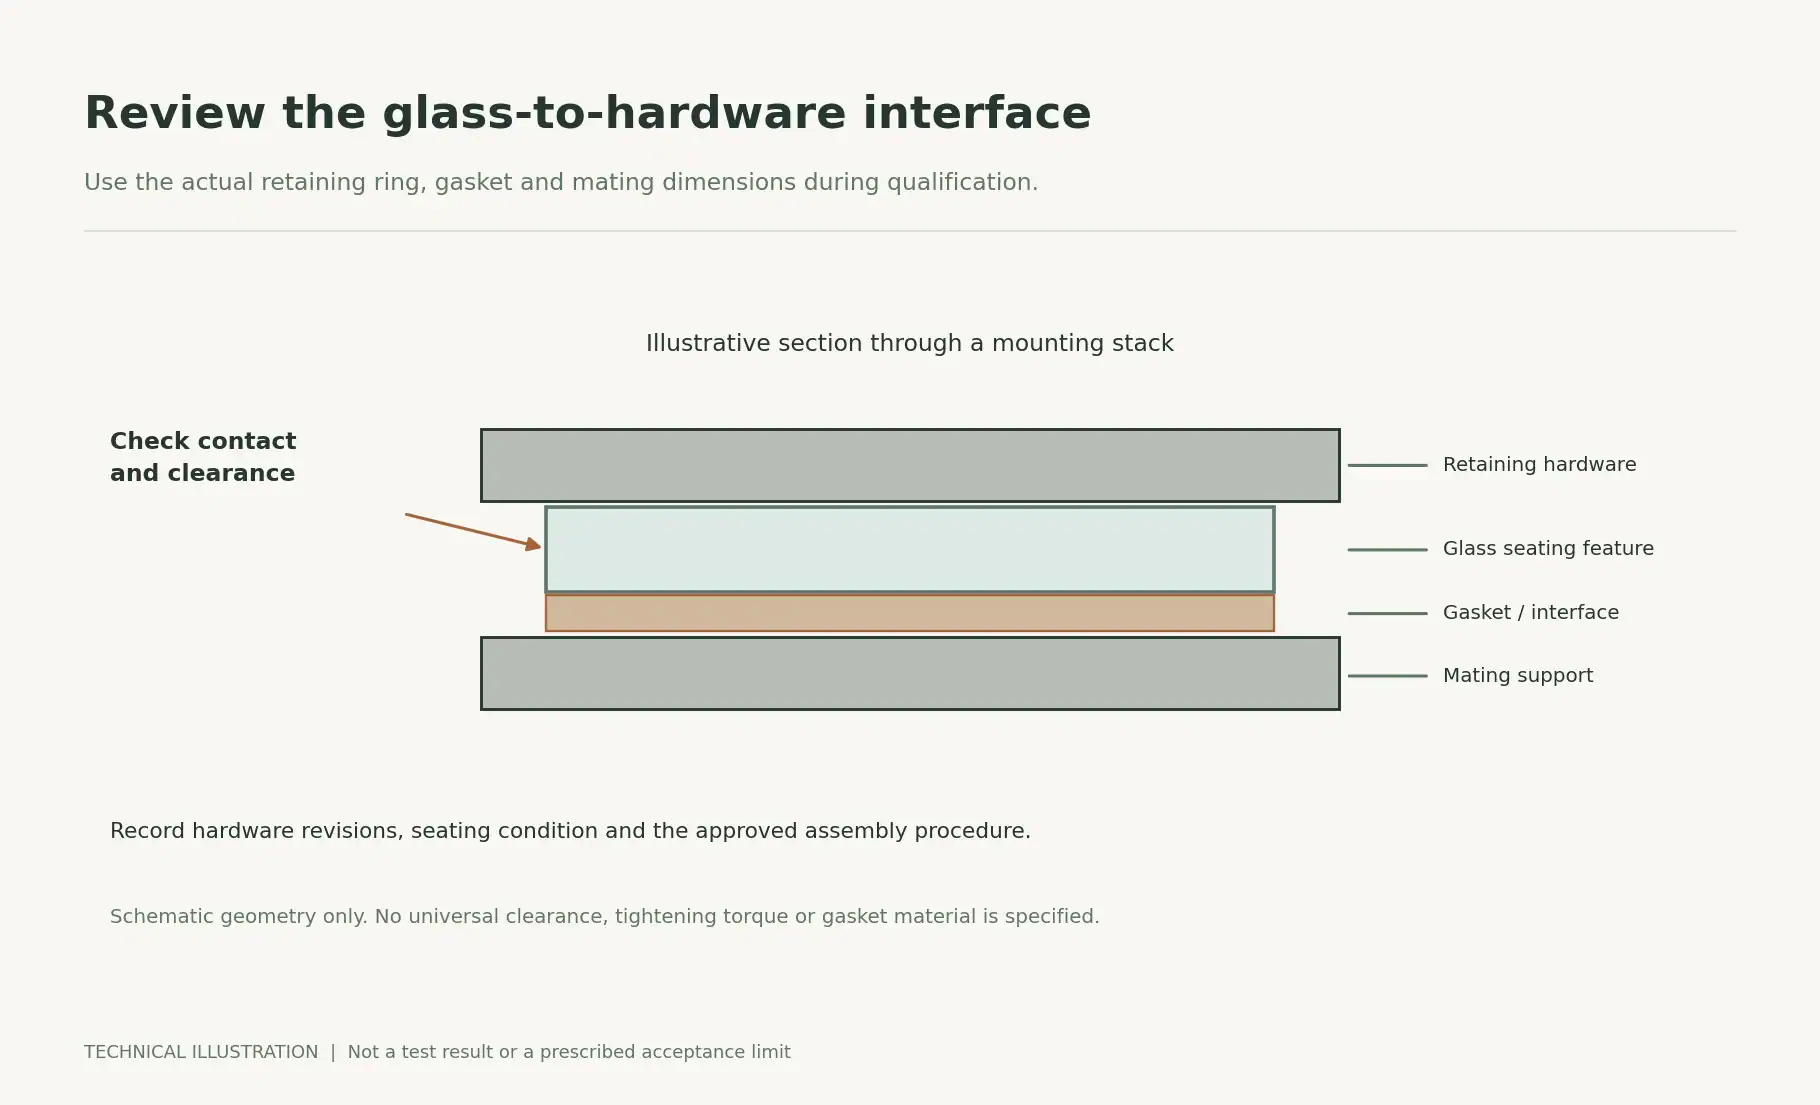
Ispeziona separatamente l’interfaccia di montaggio. Un risultato soddisfacente di stress residuo non può stabilire che un montatore abbia un gioco adeguato, che una guarnizione distribuisca il carico o che il bordo finito sia integro.
Di SCHOTT Linee guida TIE-33 sulla resistenza del vetro spiega la relazione tra difetti superficiali e fallimento sotto carico di trazione. Questa è una ragione per controllare il finitura del bordo specificata insieme alle prove di ricottura, in particolare all'interfaccia di trattenimento. I dati di prova sui materiali ottici non sono valutazioni di resistenza per la tonalità acquistata.
Come esempio di ingegneria illustrativo, considerare un globo con un rapporto di stress soddisfacente che si crepa dopo che il anello di trattenimento è stato serrato. Investigare il modello di contatto, le dimensioni dell'apertura, la condizione del bordo, le parti hardware e la procedura di assemblaggio. Il risultato da solo non dimostra che la ricottura fosse inadeguata.
Utilizzare l'hardware di assemblaggio durante la qualificazione e registrare:
- Dove si trovano i sedili dell'ombra e dove entra in contatto con metallo o materiale guarnizione.
- Quali dimensioni controllano lo spazio libero e la ritenzione.
- Come viene controllata la forza di serraggio o di ritenzione.
- Se l'installazione e la rimozione causano danni visibili.
- Quali revisioni dell'hardware e della guarnizione sono state utilizzate.
Specificare un valore di serraggio solo quando l'assemblaggio ha un requisito stabilito. Un torque universale copiato da un altro montatore può creare un'altra variabile non controllata.
Quali controlli aggiuntivi sono importanti per le apparecchiature da esterno?
L'esame delle tensioni residue, i test di shock termico e la convalida dell'assemblaggio rispondono a domande diverse. Mantenere i loro risultati separati nel registro di qualificazione.
Per un progetto esterno, definire l'esposizione prevista prima di richiedere un test termico: orientamento di funzionamento, sorgente luminosa, involucro, condizioni ambientali, esposizione all'acqua e configurazione di montaggio. Chiedere al laboratorio quale procedura rappresenta il requisito e quali condizioni rimangono fuori dal test.
Il rapporto del fornitore di vetro è una prova del componente. Anche il produttore del corpo illuminante deve stabilire i requisiti applicabili del prodotto finito. IEC 60598-1:2024 stabilisce i requisiti di sicurezza generali e i test per le apparecchiature di illuminazione; la parte di prodotto rilevante, l'adozione sul mercato e i requisiti del progetto devono ancora essere identificati.
Evitare di specificare una differenza di temperatura impressionante senza il resto della procedura. Un record utile di test termici identifica le temperature, il tempo di condizionamento, le condizioni di transizione, i cicli, la disposizione di supporto, la quantità di campioni e i criteri di fallimento.
Superare un test definito supporta le condizioni valutate. Non trasformarlo in un'affermazione non supportata sulla durata di servizio, ogni clima o zero guasti sul campo. Per una richiesta di progetto, inviare il briefing di esposizione effettivo con i requisiti di ombra della lampada da esterno piuttosto che fare affidamento sulla parola “esterno” da solo.
Collegare i risultati di stress al rilascio del lotto e alla resa produttiva
Concordare il piano di ispezione prima della produzione. Definire il lotto, la selezione dei campioni, la copertura, i criteri di accettazione e la risposta al fallimento. La quantità di campioni e la frequenza di ispezione devono seguire il rischio e la specifica applicabile; questa guida non prescrive un AQL universale.
Un punto di revisione pratico è un cambiamento nel grado di vetro, nel profilo della parete, nel carico del forno, nel programma di trattamento o in un'operazione di riscaldamento successiva. Decidere durante la qualificazione quali cambiamenti richiedono nuove prove e chi può approvarli.
Se un campione fallisce, identificare e trattenere il lotto interessato mentre si esamina la causa e l'ambito. Un campione di ricambio che supera l'ispezione non cancella il fallimento iniziale. Registrare il risultato originale, l'indagine, la disposizione e le condizioni per la messa in produzione.
Il ricottura, quando tecnicamente appropriato, necessita di un proprio percorso approvato e di una nuova ispezione. Non dovrebbe essere considerata come riparazione di scheggiature o altri danni. Confermare la sua compatibilità con il pezzo, la finitura e le operazioni successive prima di autorizzare il rielaborazione.
Tracciare le perdite per operazione: formatura, ricottura, finitura, assemblaggio e ispezione finale. Registrare dove viene rilevato per primo un difetto, insieme al risultato dell'indagine, aiuta il team di produzione a decidere quale operazione necessita di attenzione. La resa complessiva da sola non può fornire questo dettaglio.
Domande che i team di produzione pongono sulla ricottura del vetro
Il vetro borosilicato ha ancora bisogno di una specifica di ricottura?
Sì. Il nome della famiglia di materiali non stabilisce il trattamento o le tensioni residue in un componente finito. Richiedere una specifica appropriata al grado di vetro effettivo e alla route di formatura, quindi concordare come verrà verificata la conformità.
Un superficie pulita può dimostrare che una tonalità è adeguatamente ricotta?
No. L'aspetto superficiale e l'esame delle tensioni residue sono controlli separati. Utilizzare il metodo di esame concordato e conservare il risultato con il registro del lotto.
La ricottura rende una tonalità vetro temperato di sicurezza?
No. Ricottura e tempera descrivono trattamenti diversi e condizioni di stress previste. Specificare esplicitamente la condizione richiesta del vetro e verificare qualsiasi affermazione di vetro di sicurezza rispetto ai requisiti del prodotto applicabili.
Lo stesso criterio di stress può coprire tonalità trasparenti, colorate e opali?
Non presumere che possa. Chiedere al fornitore del test di confermare l'idoneità del metodo, la copertura dell'esame e i criteri di accettazione per ogni costruzione rilevante. Un risultato illeggibile dovrebbe essere registrato come limitazione dell'esame.
Lo stress testing deve essere effettuato prima o dopo la finitura?
Definire la fase di accettazione in base al percorso di processo effettivo. Controlli precedenti possono supportare il controllo del processo; l'accettazione finale deve considerare le operazioni e le condizioni coperte dalla specifica. Riscaldamenti successivi e lavorazioni ai bordi devono essere considerati durante questa revisione.
Cosa fare se il fornitore non può fornire l'esame richiesto?
Risolvere la lacuna durante il campionamento. Le opzioni possono includere un laboratorio esterno qualificato, un metodo alternativo concordato o un ambito di ispezione rivisto approvato dall'ingegnere responsabile. Registrare ciò che rimane non verificato prima di impegnarsi nella produzione.
Approvare il trattamento, il componente e il dispositivo assemblato
Prima di rilasciare un ordine, identificare il grado del vetro e il registro dei trattamenti, il risultato dell'esame delle tensioni per le posizioni specificate e la convalida dell'assemblaggio o dell'applicazione richiesta per il progetto. Qualsiasi elemento mancante deve avere un responsabile designato e una chiara condizione di accettazione.
Utilizzare questi record insieme al più ampio elenco di controllo per l'ispezione della qualità del paralume in vetro. L'obiettivo è rendere un lotto respinto o accettato spiegabile, in modo che il prossimo ordine possa seguire la stessa base approvata.
Inviare il disegno e i requisiti di ispezione per la revisione
Di Jingxin Glassware flusso di lavoro di produzione include formatura, ricottura e rifinitura, con il percorso confermato per il prodotto e l'ordine. Per un progetto ingegneristico o un paralume da esterno, inviare un disegno o un campione di riferimento insieme alle specifiche del vetro, alle sezioni critiche delle pareti e ai dettagli dei raccordi.
Includere l'hardware di accoppiamento, le condizioni operative previste, il trattamento superficiale e i rapporti di esame o test richiesti. Se il problema attuale è la rottura, aggiungere l'identità del lotto, la posizione del guasto, le condizioni di assemblaggio e le fotografie. Questi input aiutano a distinguere una richiesta di prova di processo da una richiesta di qualifica dell'apparecchio completo.
Chiedere la conferma dell'ambito di ispezione proposto, dei rapporti disponibili, di qualsiasi requisito di test esterno e della fase di accettazione prima di approvare la produzione. La disponibilità degli strumenti, la capacità di test, il programma e i termini commerciali devono essere confermati per il progetto specifico.
Invia il tuo disegno e i requisiti del test di stress
Risorse tecniche correlate
Come vengono realizzati i paralumi in vetro
Tolleranza dello spessore della parete per i paralumi in vetro pressato
Finitura del bordo del paralume in vetro
Lista di controllo per l'ispezione della qualità dei paralumi in vetro
Vetro sodico-calcico rispetto a quello borosilicato per paralumi