ランプシェードに最適なガラスの選び方:オパール、クリア、シード、クラック、ソリッドカラーガラス
著者:ハンナ、10年以上のシニアマネージャー経験
形状よりもガラスタイプが重要な理由
- 光学制御:光源からターゲット表面への光を指向、拡散、または屈折させる
- 熱管理:白熱灯、ハロゲン、または高出力LEDモジュールからの熱に耐え、熱衝撃による破損を防ぐ
- 美的表現:全体の器具デザインに質感、色、視覚的な重みを与える
- 耐久性:長年の使用において衝撃、化学洗浄剤、紫外線劣化に耐える
:優れた耐熱ショック性が求められる用途向けに設計されています。線形熱膨張係数3.3×10⁻⁶K⁻¹(ISO 3585準拠)を持ち、最大300°Cの温度差にも耐えます。高温器具、産業用途、温度変化の大きい環境に最適です。:拡散のスタンダード
その特徴と仕組み
製造方法:手吹きガラス vs. プレス成形
オーダーメイドのガラスランプシェードメーカーと取引する際、通常、オパールガラスの製造方法として2つの手法に出会います。.
手吹きオパールガラス これは職人技の頂点を示します。10年以上の訓練を積んだ熟練のガラス職人が、1050~1100℃の溶融ガラスを巻き取り、パリソンに膨らませ、濡れた木型や特注の型を使って成形します。この工程により、微細な気泡や穏やかな肉厚のグラデーション、有機的な形状など、職人技を示す繊細な個体差が生まれます。 .
ブティックや高級プロジェクトにおいては、唯一無二の個性、複雑な非対称形状、1つのピース内で透明から完全な乳白色へと変化するグラデーション効果など、明確な利点があります。一方で、寸法のばらつき(±3~5mmの許容差)、生産能力の制限(職人1人あたり1日20~50個)、そして完成品コストの60~70%を占める人件費による高い単価がトレードオフとなります。 .
プレス成形オパールガラス 反復性やコスト効率が重視される商業、建築、ホスピタリティ市場で主流です。自動ゴブフィーダーが正確なガラス量を多分割型に供給し、油圧プランジャーが800~950℃で研磨された型面に沿ってシェードを成形します。その結果、±0.3mm以内の寸法精度が実現し、標準化されたフィッターやLEDモジュールとの完全な互換性が保証されます。 .
最近の商業オフィスプロジェクトで15,000個のダウンライトシェードが必要だった際、プレス成形オパールガラスは総透過率88%、ヘイズファクター96%、1個あたり着地コスト4.20で納入され、手吹きガラスより約40%安価でした。不良率は0.3%に抑えられ、複雑なガラス部品の業界標準である2~3%と比べても優れた結果となりました。 .
オパールガラスを指定するタイミング
- ホテルの客室や廊下など、グレアコントロールが顧客満足度に直結する場所
- 親密で魅力的な光が求められるレストランのダイニングエリア
- 照明器具が目線の高さで直接見られる住宅のリビングスペース
- 視覚的な快適さがサーカディアン照明プロトコルを支える医療・ウェルネス環境
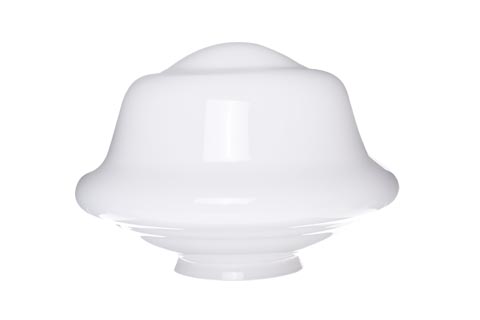
クリアガラス:最大透過率、最大の責任
透明性の物理学
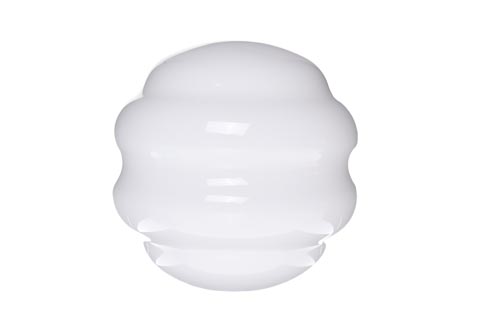
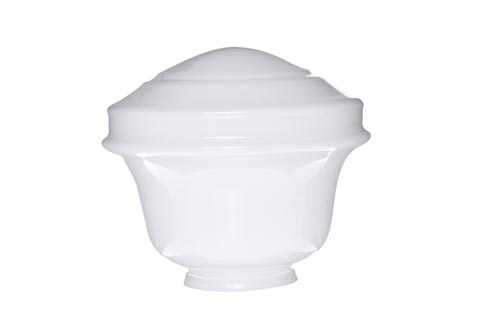
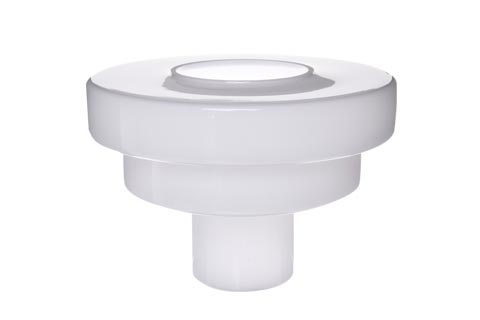
クリアガラスのランプシェードは、その名の通り光学的に透明なカバーであり、光がほとんど妨げられることなく通過します。高品質なクリアソーダライムガラスは、可視光領域で約90%の光透過率を実現し、純粋なルーメン効率の観点で最も効率的な選択肢となります。 .
しかし、その効率性には光学的な責任が伴います。クリアレンズは、集中した指向性のある照明と明確なビームエッジを生み出します。アクセント照明や商品ディスプレイ、高天井用途では、この集中的な出力がまさに求められるものです。シャープな光のパターンは、ターゲット面を強い光と精度で照らします。 .
問題は、クリアガラスが環境照明や低い取付位置で使われる場合に発生します。拡散がないため、光源が直接見え、強い輝度が視覚的不快感や眼精疲労を引き起こすことがあります。オフィスやダイニングルームなど、長時間過ごす空間では、クリアガラスシェードからの直接的なグレアが体験を大きく損なう可能性があります。 .
フロストクリアガラス:中庸の選択
多くの照明デザイナーは、透明ガラスの結晶美を損なうことなく制御された拡散を実現するために、酸エッチング、サンドブラスト、セラミックフリットコーティングなどの二次表面処理を施したクリアガラスを指定します。フロスト加工は、表面を粗くすることで入射光を直進させずに散乱させ、鏡面透過を拡散透過に変換します。 .
トレードオフは控えめです:フロストレンズは通常、拡散コーティングによる吸収で全光出力を約3〜5%減少させますが、クリアレンズは光吸収が最小限のため約3〜5%高いルーメン出力を提供します。ほとんどの用途では、この効率差は視覚的な快適さの向上と比較して無視できる程度です。.
製造の観点から、表面フロスト加工はプレスまたは手吹きのクリアガラスシェードに後加工として施すことができます。これにより、製品ライン全体で単一のベース素材を維持しつつ、複数の拡散レベルを提供したいカスタムガラスランプシェード注文に柔軟性が生まれます。.
熱的考慮事項
特に密閉器具内のクリアガラスシェードは、熱の蓄積に注意が必要です。標準のソーダライムクリアガラスは、熱膨張係数が約8.8 µm/m·K、最大使用温度が約300°Cです。ほとんどの住宅用LED用途では十分ですが、密閉器具で高ワット数の白熱灯やハロゲン光源を使用する場合は、ボロシリケートクリアガラスが必要になることがあります。.
ボロシリケートガラスは、熱膨張係数が大幅に低く(3.3〜5.1 µm/m·K)、熱衝撃耐性が高いため、150°Cを超える温度差にも耐えることができます。優れたガラスランプシェードメーカーは、光源や器具の形状について確認した上で、ガラスの組成を提案します。.
クリアガラスを指定するタイミング
- 方向性の強度が重要なアクセント照明やディスプレイ照明を設計している場合
- 取り付け高は20フィート以上で、直視的な眩しさの懸念を最小化します
- 装飾用のフィラメント球や複雑なLEDアレイを視覚デザインの一部として見せたい
- シェードの上流で光学コントロールを扱う内部ディフューザーまたはリフレクターを備えた器具設計
シードガラス:コントロールされた不完全さ
閉じ込められた空気の美学
シードガラス—別名バブルガラス—は、形成過程でガラスマトリックス内に閉じ込められた何千もの小さな気泡からその特徴を得る。これらの気泡は、光を予測不可能な方法で捕らえ屈折させる質感のある有機的な視覚効果を生み出し、均滑なガラスでは再現できない奥行きと動きを加える。.
手吹き生産では、ブロー管を通じて空気を導入する際に気泡が自然に形成される。熟練の職人は、呼気圧、回転速度、集口の温度を通じて気泡の密度と分布を制御する方法を学ぶ。ただし商業的な一貫性のため、専門のガラスランプシェード工場は、製造ロット全体で均一な気泡パターンを生み出すために、気泡の注入を制御したり、化学薬剤を導入したりすることが多い。 .
生産の一貫性の課題
- 校正された壁厚みの管理: 光学的挙動と構造的安定性を一貫させるために3mm ±1mmの公差を維持
- コントロールされた気泡密度カテゴリ: 偶然に気泡形成を任せるのではなく、工場はライト(まばらで優雅)、ミディアム(視認性のバランス)、ヘビー(素朴でビンテージ風)の密度基準を定義し、量産前にクライアント承認用の参照サンプルを作成する。.
- 3段階の品質検査: 成形直後のホットショップの目視検査、制御窯の冷却後のアニーリング検証、最終的な寸法および表面欠陥検査
ホスピタリティクライアントが28のブティック物件を運営する場合、私たちは中密度のバブルを持つカスタムシード入りガラスペンダントを一度指定しました。カスタムガラスシェードメーカーは、マスタサンプルを写真撮影し分光測定を実施し、それから生産中に自動光学スキャンを使用して、承認されたバブル密度範囲を超えるシェードを排除しました。その結果、2,400件の設置で視覚的一貫性が98.7%となり、ブランドの一貫性にとって極めて重要です。.
光の挙動と用途
シード入りガラスはクリアガラスよりも光をより強く拡散しますが、オパールほど均一ではありません。気泡は局所的な明点と柔らかな影を作り出し、器具の周囲を動く視聴者に合わせて移動する“生きている”光の効果を生み出します。これによりシード入りガラスは特に次の用途に効果的です:
- 有機的な質感がデザインの物語を補強する沿岸・農家風の美学コレクション
- 視覚的興味が近接時に雰囲気を高めるレストランのバーエリアや社交空間
- ゲストが会話距離で照明に接するエントランスやロビーの Fixtures
- 本物の素材 character が重要なヴィンテージおよび産業系の修復プロジェクト
クラッケルガラス:熱衝撃をデザイン言語に
偶然の欠陥から意図的な質感へ
nクラッケルガラス—時にはアイス・クラックまたはクラケレ glass とも呼ばれる—表面の細かなひびのネットワークが光を劇的に拾う一方、下地の構造は完全に健全です。その効果は宋代中国(960–1279 CE)で陶磁器の偶発的釉薬現象として発生しましたが、職人たちはすぐにその美的潜在能力を認識し、再現するための統制手法を開発しました。 .
n現代のガラスシェード製造では、クラッケル効果は意図的な熱衝撃によって達成されます。工程は正確なシーケンスに従います:熱風成形ガラス体を一時的に冷水に浸し、表面の急速な収縮と微小な亀裂を引き起こします。次に亀裂を崩さずに構造を保持するため低温まで再加熱して亀裂を封じ、光沢のある安定した表面の下に永続的なひび割れ質感を残します。 .
nこの方法の技術的な優雅さは、その矛盾にあります。ガラスは visibly 破砕されている一方で、構造的には健全です。各作品には固有の亀裂パターンがあり、決して同一にはならず、ほぼ材料の指紋のように機能します。 .
n構造的完全性の考慮
n- n
- n壁厚さの最小値: crackle ガラスは十分な構造マージンを確保するために少なくとも3mmの壁厚を維持するべきであるn n
- n焼鈍プロトコル: プログラム可能鍋での長時間焼鈍(6–12時間)は、熱ショック過程によって導入された応力を解放するために極めて重要であるn n
- nエッジ処理: 研削および研磨されたエッジは、取り扱いが行われるリム部位の応力集中を防ぐn n
- n熱的評価: ソーダ石灰組成から作られた crackle ガラスは光源に適した連続使用温度で評価されるべきである;ホウケイ酸系 crackle ガラスは demanding な用途に追加の熱ショック余裕を提供するn n
光の相互作用と視覚効果
n- n
- nダイニングルームやアトリウムの Statement ペンダントで、器具自体が焦点となる場合n n
- n壁付けブラケットが表面のザラつきを横滑りさせてテクスチャの可視性を最大化するn n
- n独自性と職人技を感じさせる特徴を求めるラグジュアリーレジデンシャルおよびブティックホスピタリティプロジェクトn n
- n露出フィラメント球の器具で、ひび割れパターンがフィラメントの像を装飾的な星座に分断するn n
ソリッドカラーガラス: 着色と性能
色はどう加えられるか
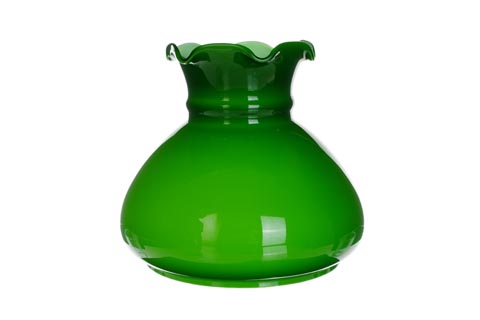
ソリッドカラーガラスのランプシェードは、三つの主要な方法でその色調を得る。いずれも光学特性と耐久性に異なる影響を及ぼす。
- バルク着色(本体色を通して)
この方法では、メタル酸化物の着色剤を成形前の溶融ガラスバッチに直接添加します。コバルト酸化物は深い青を生み、セレン化合物は赤やピンクを生み、鉄-クロムの組み合わせは緑とアンバーを生み出します。色は材料に内在しており、欠けや摩耗で別の基材が露出することはありません。.
バルク着色は、顔料がガラスの構造内に固定されるため、耐久性とUV安定性に最も優れます。ただし、正確なバッチ管理が必要です。主要なガラスランプシェードメーカーは、生産ロット間の均一性を確保するため、カラー配合の公差を±0.5%以内に管理しています。
- セラミックフリットコーティング
セラミックフリットは、鉱物顔料を含むガラス系塗料を表面に塗布し、その後高温で焼成してコーティングを基材に溶融結合させる方法です。この方法は、バルク着色だけでは得られにくい、不透明な白色や鮮やかな原色など、より広い色域を可能にします。.
焼成されたセラミック層は基底ガラスと化学結合を形成し、優れた傷耐性と熱安定性を提供します。しかし、フリットと基底ガラスの界面は、熱膨張係数が厳密に一致しない場合、極端な熱サイクル下で潜在的な故障点となり得ます。.
- 有機スプレーコーティング
スプレーで塗布した有機塗料は低温(80–120°C)で硬化し、金属光沢や貝殻光のようなミネラル顔料だけでは実現できない最も広い色彩を提供します。ただし、耐久性のトレードオフがあり、有機コーティングは長時間のUV暴露や高温環境下で劣化する可能性があり、取り扱い部位での摩耗が目立つことがあります。.
商業用照明用途の場合、外面シェード表面への有機コーティングは、装飾目的で取り扱いが最小限の器具を除き避けることを推奨します。.
着色ガラスの光学挙動
- ルーメン予算: 暗色系のシェードは、目標照度レベルを達成するために高出力の光源を必要とします
- 色温度の変化アンバー系と温かみのあるトーンのガラスは知覚的な色温度を下げる可能性があり、クールホワイトのLED光源とは調和しない場合があります
- CRIへの影響強い着色は透過光の色再現指数を低下させ、深い色調の下で正確な色の知覚を難しくします
応用と動向
- グラデーションカラー効果透明から深い色へ移行する色調で、手吹き製法の層状ゲージや押出製造の制御されたスプレーグラデーションを通じて達成
- スモークドグレーとティントグレー部分的な透明感を提供しながら眩光を抑制、現代的でミニマリストなインテリアで人気
- ブランド特有の色ホスピタリティチェーンがカスタムマッチしたPantoneまたはRALカラーを用いて、各施設でブランドアイデンティティを強化
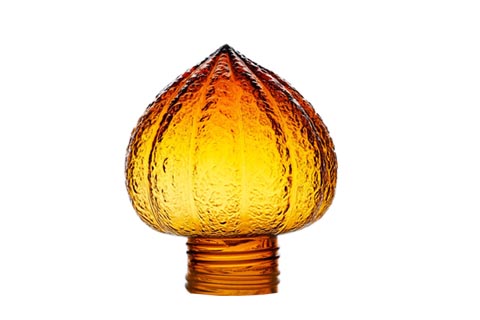
材料選択:ソーダ石灰ガラス vs. ホウケイ酸ガラス
ガラスのタイプに関係なく—オパール、クリア、シード、クラックル、またはソリッドカラーの基材ガラス組成は、基本的に熱性能、耐久性、コストを決定します。ソーダライムとホウ素ガラスの違いを理解することで、用途に適切な仕様を指定できます。.
ソーダ石灰ガラス
約70–75% SiO₂、13–17% Na₂O、5–10% CaOを含むソーダライムガラスは、最も一般的な商業用ガラスタイプです。優れた光学的透明性、扱いやすさ、低コストを提供します。標準的な居住用および商業用照明用途で中程度の熱負荷に対して、ソーダライムガラスは完全に適切です。.
主要特性:
- 熱膨張係数:約8.8–9.0 µm/m·K
- 最大使用温度:約300°C
- 透光率:クリア組成で約90%前後
- コスト:技術系ガラスの中で最低
ホウケイ酸ガラス
珪素の一部をホウ酸化物(B₂O₃)に置換することで、ホウ素ガラスは熱的特性を格段に改善します。その熱膨張係数は3.3–5.1 µm/m·Kに低下し、ソーダライムの半分以下となり、熱ショックと熱勾配に対する耐性を格段に高めます。 .
主要特性:
- 熱膨張係数:3.3–5.1 µm/m·K
- 最大使用温度:約360°C(特殊組成ではより高い)
- 熱ショック耐性:50–91ポイント対ソーダライムの4.7–20
- 化学的耐久性:ソーダライムよりはるかに高い加水分解耐性
- コスト:ソーダライムより30–50%のプレミアム
いつホウ素ガラスを指定するか
ブルリサイトの追加費用は次の場合正当化される:
- 機器が熱放散が限られた閉環境で作動する場合
- 光源が高熱荷重を発生させる場合(高出力ハロゲン、HIDリトロフィット)
- 屋外または景観照明が温度の極端さと天候露出に直面する場合
- 機器が化学薬品で頻繁に清掃され、ソーダライム表面を侵す可能性のある場合
- 熱ショック故障が法的責任リスクを生む安全 critical な用途
品質のガラスランプシェード工場はソーダライムとブルリサイトの生産能力を両立させ、製造の利便性ではなく適用用途に基づく材料選択を可能にする。.
ガラスランプシェードメーカーからの調達:確認すべきポイント
プロジェクトのためのカスタムガラスランプシェードメーカーまたはガラスランプシェード工場を評価する際には、技術的能力が価格と同じくらい重要です。ここでは、能力のあるサプライヤーと一般的なブローカーを区別する検証ポイントを示します:
生産方法論の幅
工場は手吹きと押出ガラスの両方を生産できますか。半自動吹付や遠心鋳造などのハイブリッド技法を提供していますか。方法論の選択肢が限られているメーカーは、プロジェクトにとって最適であるとは限らず、彼らが生産できるものへとあなたを牽引します。 .
光学試験能力
透過率と曇り測定のための測定用積分球、色の一貫性検証のための分光光度計、寸法精度検査のための座標測定機(CMM)などの光学試験機器の文書を求めてください。これらは真剣な品質投資を示します。 .
熱試験プロトコル
工場が熱サイクル試験—通常は20°Cと150°Cの間で100サイクル—を実施して焼鈍品質と熱ショック耐性を検証していることを確認してください。内部応力が原因で遅延破損につながる可能性がある亀裂ガラスや厚壁オパールシェードでは、特に重要です。.
認証ポートフォリオ
最低限の認証は次のとおりであるべきです:
- 品質マネジメントのためのISO 9001:2015
- 欧州市場アクセスのためのCEマーク
- 北米の安全規制適合のためのUL認証
- 化学物質制限のためのRoHS/REACH適合
特殊用途の場合は、IEC 60598 照明器具部品の安全認証について問い合わせてください。 .
サンプル開発プロセス
専門的なガラス製ランプシェードのメーカーは、実物の試作前に3Dビジュアライゼーションを提供すべきで、標準形状の場合は5–10日間、カスタム型金型の場合は10–14日間でサンプル生産を行います。大量 toolingを約束する前に実物サンプルを作成できない工場には注意してください。.
リードタイムと価格の透明性
業界の標準リードタイムは、サンプル承認後25–45日で、ハイシーズン(8月〜10月、祝日小売に備える期間)は60日まで延長されることがあります。価格は数量別に階層化され、型費、サンプル料金、配送条件(通常は大港でのFOBまたはターンキー納品のDDPが一般的)について明確な文書を提供すべきです。.
よくある質問
カスタムガラスランプシェードの最小注文数量はいくつですか?
MOQはメーカーと生産方法によって大きく異なります。既存の型を使用した標準的なプレスガラスシェードの場合、MOQsは design ごとに通常300–500個から始まります。手吹きのカスタム形状は100–300個を要することがあり、完全にカスタム型の開発はしばしば tooling費用を正当化するために500個以上を要求します。いくつかの工場は、量産前の品質評価のために1–5個のサンプル注文を提供します。 .
私のプロジェクトには手吹きとプレスガラス、どちらを選ぶべきですか?
独自性、職人の特性、複雑な非対称ジオメトリが最重要である場合は手吹きを選択します。ラグジュアリーホスピタリティ、高級住宅、存在感のある照明器具に適しています。一貫性、寸法精度、コスト効率が重要な場合はプレスガラスを選択します。商業展開、建築仕様、数千台の同一ユニットを必要とする小売製品ラインに適しています。 .
ガラスランプシェードの色要件をメーカーは正確に再現できますか?
はい。主要なカスタムガラスランプシェードメーカーはPantone、RAL、または独自のカラーコードに合わせて色を開発できるラボを維持しています。大量着色は最も耐久性を得られます。セラミックフリットは耐久性が高く、より広いカラー範囲を提供します。有機系スプレーコーティングは最も色のバリエーションが広いものの耐久性は低いです。高品質サプライヤー間の生産ロット間の色の一貫性は98.7%程度を期待してください。 .
LED光源にはどのガラス種が最適ですか?
オパールガラスは、LEDア ambient 照明に一般的に最適です。LEDアレイによるマルチポイントの眩しさを抑えつつ高い透過効率を維持します。クリアガラスは、方向性出力が求められるLEDアクセント照明に適しています。高出力のLEDモジュールを密閉型器具で使用する場合は、熱負荷を安全に管理するためにホウケイ硼矽ガラスを指定してください。 .
カスタムガラスランプシェードの生産にどれくらい時間がかかりますか?
サンプル開発は複雑さによって通常5–14日要します。大量生産はサンプル承認後25–45日で、ハイシーズンにはこれが延びることがあります。一部の工場では標準スタイルに対して急ぎ生産が利用できることがあります。 .
ひび割れガラスは永久設置の構造的安全性がありますか?
経験豊富なガラスランプシェード工場によって正しく製造されれば、はい。ひび割れ効果は安定したガラスの下に密封された表面現象です。適切な焼鈍処理(6–12時間の安定した冷却)により、ショックプロセス中に導入された熱応力を緩和します。安全上の要件がある用途では最小壁厚3mmを指定し、サーマルサイクル試験の資料を請求してください。 .
シードガラスとバブルガラスの違いは何ですか?
本質的には同じです――意図的に気泡を閉じ込めたガラスを指します。「シードドガラス」はより一般的な工業用語であり、「バブルガラス」は小売・デザイン分野でよく使われます。重要な仕様はバブル密度:ライト、ミディアム、ヘビーで、これが視覚的な質感と光の拡散強度を決定します。 .
複数色やグラデーション効果のあるガラスシェードは作れますか?
はい。グラデーション効果(クリアからオパール、または1色から別の色へ移行)は、マルチステージの手吹き収集プロセスや圧着ガラス上での制御スプレー処理を通じて実現可能です。これらはカスタム開発を要し、通常は納期が長くコストが高くなりますが、単一素材のシェードでは不可能な独特の視覚的特徴を生み出します。 .
大口注文をする前に、ガラスランプシェードメーカーの品質をどう確認しますか?
カタログ品だけでなく、正確な仕様の実物サンプルを請求してください。自分で評価を行い、壁厚の一貫性をチェックし、明るい光に対してシェードを当てて応力パターン(虹色の複屈折は焼鈍の不良を示す)を確認し、フィッター寸法をノギスで検証し、光学性能が重要な場合はフォトメトリックデータを請求してください。可能であれば工場を訪問するか、第三者検査を手配してください。 .
ガラスランプシェード工場にはどのような認証が必要ですか?
最低限:ISO 9001:2015(品質マネジメント)、CEマーキング(欧州安全)、UL認証(北米安全)、RoHS/REACH(化学物質の適合)。食品サービスや医療用途の場合は、追加の衛生および材料安全認証が必要となることがあります。 .
結論: 意図に合わせたガラスの選択
ランプシェード用ガラスの適切な選択は、素材特性を設計意図に合わせることの総括的な実践です。オパールガラスは厳しい光源を環境的な輝きに変え、クリアガラスは生の、指向性の効率を提供します。シードガラスは有機的な質感と視覚的な動きを追加し、ひび割れガラスはプリズミックな光景を作り出します。単色ガラスはブランドのアイデンティティとムードを表現します。.
最良の成果は、最初から協力関係を築ける能力のあるカスタムガラスランプシェードメーカーとの共同作業で生まれます――ガラスを吹く・押す方法だけでなく、あなたの照明器具が意図された環境でどのように機能するかを理解している工場です。彼らにフォトメトリック要件、熱的制約、美的参照、ボリューム予測を伝えてください。見積もり前に適切な技術的質問をする工場こそ、供給関係を築く価値のある工場です。.
LED技術が引き続き進化し、ウェルビーイング建設基準のような規制的なトレンドを通じて人間中心の照明原則が強まる中、洗練された光学拡散ソリューションへの需要は加速します。オパール、クリア、シード、ひび割れ、または単色であろうと、ガラス製のシェードは、電気エネルギーを人間の体験へと変換する最も上品で耐久性があり光学的に洗練された解決策であり続けます。.
次の照明プロジェクトのためにカスタムグラスランプシェードを指定する準備ができている場合は、まず光学的優先事項を定義します。それ以外のすべて――材料選択、製造方法、サプライヤーとの提携――はその明確さから派生します。.
よくある質問
塩城晶信ガラス製品有限公司は、ガラス製品を専門とするメーカーです 1999年に設立。自社の生産拠点とオフィスエリア(約4,500㎡、48,430平方フィート以上)を運営し、デザイン、製造、品質管理、輸出サービスを一体化しています。.
幅広い種類の製品を製造しています。 オーダーメイドガラスランプシェード 吹きガラスランプシェード、機械プレスガラスランプシェード、ホウケイ酸ガラスランプシェード、遠心ガラスランプシェードなどを含みます。OEMおよびODM生産に対応しており、様々な用途や業界向けに提供しています。.
はい、当社は完全なOEMおよびODMカスタマイズサービスを提供しています 含まれる内容:
- カスタム製品設計およびエンジニアリング
- 社内金型開発
- ロゴ印刷およびブランディング
- 表面処理および仕上げ
- カスタマイズされたパッケージングソリューション
はい、当社のデザインチームはお客様のコンセプトからカスタムガラス製品を開発できます。. お客様のアイデア、参考サンプル、または機能要件に基づき、専門的なデザインサービスを提供します。技術図面は不要です。.
当社のプロセスは量産前に品質を確保します。
お客様によるデザイン確認
自社施設での金型開発
承認用サンプルの製作
お客様によるテストとフィードバック
最終サンプル承認後のみ量産を開始します
私たちは提供します 安全な国際配送のための包括的なカスタムパッケージ:
- 保護用の内側梱包材
- 輸出用グレードの段ボール箱
- カスタムカラーボックスと小売用パッケージ
- ラベル印刷とブランディング
- 国際配送基準に合わせて設計されたパッケージ
- 各生産段階での検査
- 科学的な品質管理手順
- 各ロットの出荷前検査
- 国際輸出基準への準拠
- 認証された品質管理システム
私たちは運営しています 経験豊富な作業員による複数の生産ライン, これにより、あらゆる規模の注文に対して安定した大量生産が可能です。私たちの施設は、小ロットから大量注文まで、一貫した品質と信頼できる納期を保証します。.
リードタイムは複雑さや数量によって異なります:
- カタログ/ライトカスタマイズ:1,000個までの注文は25~30日
- 1,000~5,000個のご注文:35~45日
- 新しい金型による完全カスタムOEM:45~65日;最終納期はプロジェクトにより確定
現在の市場カバレッジはサプライヤーレビュー中に確認されます。., 例として:
- 日本(日本国内)
- ヨーロッパ(イギリス、ドイツ、フランスなど)
- アジア太平洋市場
- 中東
- アフリカ
- オセアニア(オーストラリア、ニュージーランド)
当社は包括的なグローバル流通ネットワークを維持しています。.