ランプワークボロシリケートガラスランプシェードとは何ですか?
高性能照明部品のための精密フレームワーク技術
建築用および装飾用照明の専門的な分野では、特定の用途において従来のガラス成形方法を超える製造精度が求められます。. ランプワークボロシリケートガラスランプシェード—ホウケイ酸ガラスのチューブやロッドを集中的な炎熱で精密に加工することによって作られたこれらは、職人技とエンジニアリンググレードの公差の融合を表しています。この技法により、従来の吹きガラスやプレス加工では実現できない壁厚の制御、幾何学的な複雑さ、光学的一貫性を持つ部品が生み出されます。.
当社は、 オーダーメイドガラスランプシェードメーカー 医療、航空宇宙、プレミアム照明分野に対応する専用のランプワーク生産セルを備え、私たちはこの歴史的に芸術的な分野をスケーラブルな製造ソリューションへと変革する独自のプロトコルを開発しました。本包括的分析は、ランプワーク技術の独自の能力、技術仕様、および照明製品開発における戦略的応用を検証します。.
ランプワークの定義:技法と特徴
フレームワーキングの基礎
ランプワーク—別名 フレームワーキング or トーチ作業集中熱源を使用して、ガラスを可塑状態で操作します。大量の溶融ガラスを使用する炉によるガラス吹きとは異なり、ランプワークは固体の原材料から始まります。標準化された直径(通常4mmから50mm)と壁厚(0.5mmから5mm)の精密に引き抜かれたホウケイ酸ガラスのチューブやロッドが使用されます。.
日本の ガラスランプシェード工場 ワークステーションの構成は次の点に重点を置いています:
熱源表面混合型ガス酸素バーナーは、1,200~1,400°Cに達する集中的な炎を発生させ、ガラスの組成や求められる表面仕上げに応じて、酸化性、中性、還元性の炎化学を正確な化学量論制御によって実現します。.
操作ツールグラファイトパドル、ステンレス製ジャッキ、タングステン製ピック、特定のシェード形状用にカスタム成形された真鍮製モールド。工具の選択は、最終的な表面特性および寸法精度に重大な影響を与えます。.
回転システム成形作業中に同心度を維持する可変速旋盤または手回し治具用。 オーダーメイドガラスランプシェード 生産において、当社の自動回転システムは円筒部で±0.1mmの振れ公差を実現します。.
芸術的なランプワークとの根本的な違いは、プロセス管理にあります。スタジオアーティストが表現の多様性を重視する一方で、照明部品の工業用ランプワークでは、統計的プロセス管理、記録された熱サイクル、および再現可能なパラメータが求められます。 ガラスランプシェードのメーカー これにより、生産バッチ間での検証が可能となります。.
ホウケイ酸ガラス選定の根拠
ランプワーク技法は、一般的な材料特性を超えた技術的理由から、ホウケイ酸ガラス(膨張係数3.3)を特に好みます:
熱衝撃耐性:炎加工に固有の急速かつ局所的な加熱は、急峻な熱勾配を生じさせます。ホウケイ酸ガラスの低膨張性は、複雑な組み立てに必要な繰り返しの加熱・冷却サイクル中のひび割れを防ぎます。.
作業粘度:ホウケイ酸ガラスは、ソーダ石灰ガラスや鉛ガラスの代替品よりも広い温度範囲で作業可能な粘度を維持し、精密なディテールの成形時間を延長できます。.
紫外線安定性:ランプワークで製造されたシェードは、ホウケイ酸ガラスの紫外線透過安定性が光学性能を劣化させるソラリゼーションを防ぐ、紫外線に敏感な用途(博物館照明、アーカイブ照明)でよく使用されます。.
化学的適合性:医療および実験室用照明用途では、ホウケイ酸ガラスのシリケート-ホウ素ネットワーク構造が提供する材料の不活性性が求められます。.
製造工程:チューブから完成シェードまで
第1段階:材料準備および検査
生産は、認証済みホウケイ酸ガラスチューブの受入検査から始まります。当社の ガラスランプシェード工場 は以下を確認します:
- 寸法適合性:外径±0.05mm、肉厚±0.03mmをレーザーマイクロメータで測定
- 応力複屈折:アニール済みで歪みのない在庫であることを偏光器で確認
- 表面品質100% 検査は、完成部品で進展する可能性のある傷、異物、または引き抜き欠陥を確認します。
材料トレーサビリティ文書は、完成したシェードを特定の原材料溶解ロットにリンクするバッチ記録を保持します。これは、材料認証が必要な医療機器用照明アプリケーションにとって重要です。.
ステージ2:熱処理および初期成形
ランプワーク職人は回転システムにチューブ材を取り付け、特定のゾーンに制御された炎熱を加えます。. 熱プロファイリング—パイロメトリック観察と時間管理された加熱によって記録され—材料の流動特性を決定します。.
円筒形シェード本体の場合、プロセスの順序は通常以下を含みます:
- ネックダウン成形:器具ハードウェアに適合する取付けネック径(標準29mm、42mm、またはカスタム仕様)を作るための制御加熱と引き抜き
- 本体膨張内部気圧と外部加熱の組み合わせによる目標直径と壁厚の達成
- リム形成: 指定されたブレーク-チャンファーまたはローリングプロファイルの Finished Edges を作成するための精密工具
私たちの オーダーメイドガラスランプシェードメーカー 機能には 真空支援成形 非円筒形ジオメトリのために—内部真空を用いて加熱されたガラスを外部モールドに引き寄せ、従来のブローでは実現できない正方形、楕円形、または有機的断面を生み出す。.
ステージ3: 光学表面仕上げ
ラップワークは他の製造方法では利用できない独自の表面処理を可能にします:
火炎研磨: 管制された炎の曝露は表面の粗さを溶融させ、光学グレードの表面粗さ(Ra < 0.05μm)を得る。機械的研磨剤による残留汚染の心配なしで光学経路を清浄に保てます。.
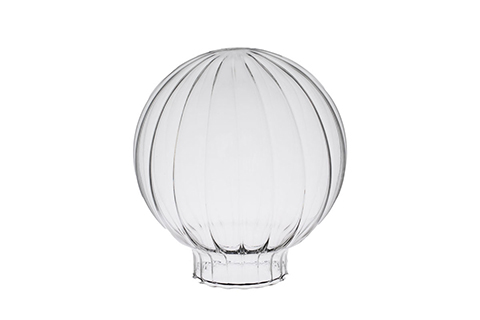
表面パターン化: テクスチャー付き工具を用いた選択的加熱または指向性炎の衝突によって制御された光学的拡散パターンを作成—霜の帯, プリズマティックな質感, 、または マイクロレンズアレイ 二次膜やコーティングなしで光配分を管理する.
カラー統合: フリット化ボロシリケートのカラー棒をランプワーク作業中に透明ボディと融合させ、適用コーティングより優れた耐久性を備えた内在的着色を実現します。私たちのパレットは、37の標準透明およびオパールトーンを含み、顧客の仕様に合わせたカラーマッチも可能です。.
第4段階:アニーリングとストレス解消
ボロシリケートの熱安定性にもかかわらず、ランプワークの局所加熱は内部応力を発生させ、制御された解放を要します。当社の ガラスランプシェード工場 は 可 programmable kiln annealing を、相特異的なプロトコルとともに実施します:
- ストレス解消: 560°Cの保持(ボロシリケートのアニーリング点)30分滞留
- 制御冷却: 400°Cまで2°C/分の降温により熱ショックを防止
- 最終冷却: 周囲環境まで制限なし
アニーリング後の品質検証には、ストレスレベルが高度な用途に適合することを示す <50nm の光学的遅延を確認する偏光測定の検査が含まれます。.
ホウロシリケートガラスランプシェード製造工程
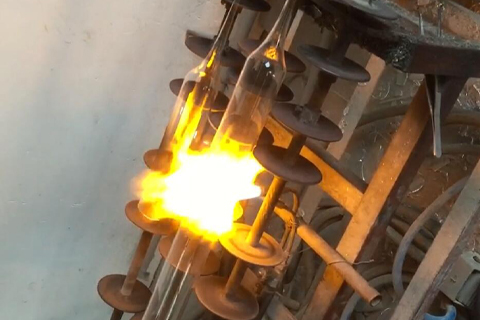
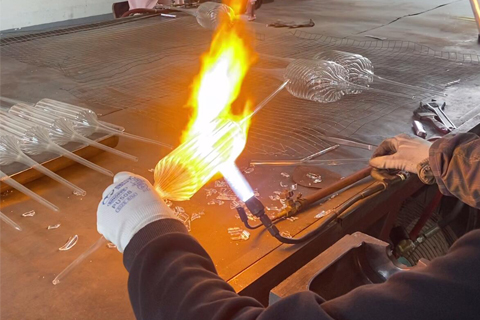
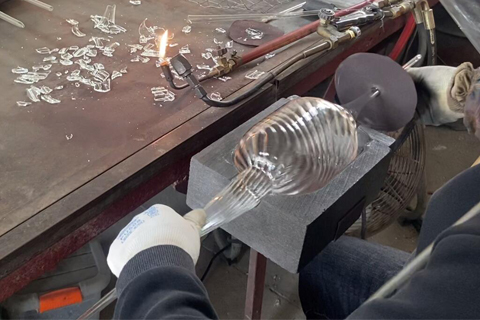
材料の切断
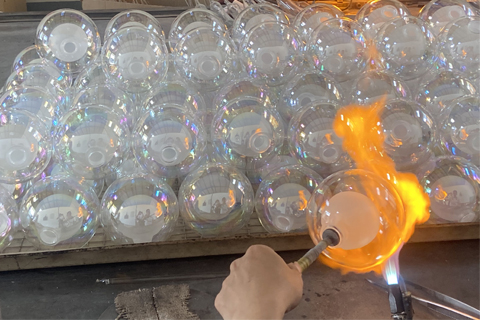
材料の軟化
型形成とモールド
裂いて密封
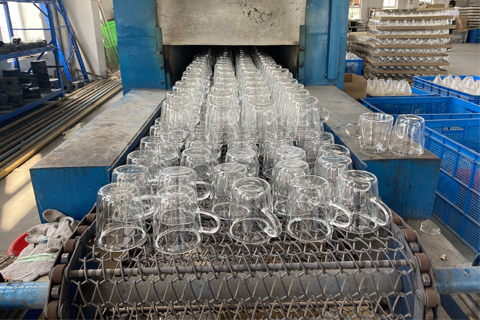
アニーリング(徐冷)
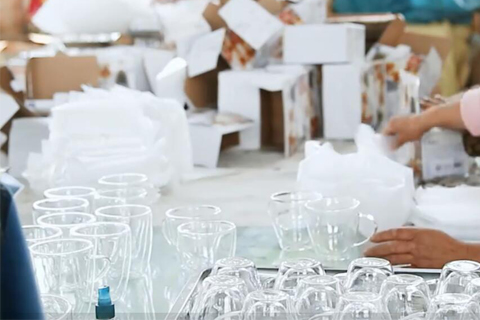
検査と梱包
技術的優位点:なぜランプワークを指定するのか
精密な壁厚管理
従来のガラス吹き成形では壁厚の変動が±15-20%、プレス成形では工具摩耗により±10%の変動を達成。. ランプワーク製ボロシリケート 生産は維持 ±5%の厚さ均一性 リアルタイムの操作と測定を通じて。.
この精度により実現するもの:
光学設計: 光度測定モデル化のための予測可能な透光性と拡散特性。照明デザイナーは製造変動が性能を損なわないと確信できるよう、正確な輝度分布を指定できる。.
熱管理: 高出力LEDアプリケーションでのホットスポットを防ぐ均一な熱伝導。計算流体力学モデリングは、同等材料の従来のブローシェードと比較して最大表面温度差の40%削減を確認。.
構造最適化: 必要な強度を満たす最小材料で、重量と材料コストを低減しつつ性能を損なわない。.
複雑なジオメトリの実現
ランプワークの付加的性質―要素を連続的に結合して部品を構築すること―は、削り出しや型取りベースの方法では実現し得ない幾何学を可能にする:
多室設計: 単一の shade アセンブリ内に異なる光学領域を生み出す内部壁、複雑な光の混合やバッフル機能を可能にする。.
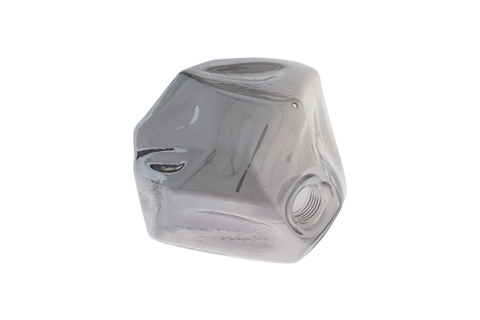
統合された取り付け機能: シェード本体と一体に成形されたガラスねじ、ベイロット継手、またはスナップ機能によって、金属部品とそれに伴うガルバニック腐食リスクを排除する。.
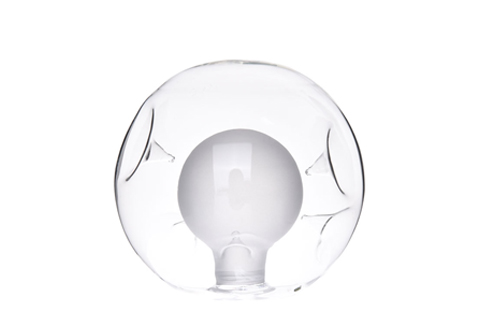
非対称形状: 金型投資なしで自由形状を展開でき、限定版や量産前の迅速な試作段階に最適。.
私たちの オーダーメイドガラスランプシェードメーカー アーカイブには、200を超えるランプワーク開発の幾何学が含まれ、後に量産へ移行。 urgent クライアント要件に対して、設計から生産までのサイクルが最短72時間となるケースもある。.
マイクロスケール機能
ランプワーク・トーチの精密さは、機械成形では不可能なスケールの機能を可能にします:
- フィリグリー要素: 装飾用スクリーンに対する直径0.3mmまでのガラス糸
- 精密開口部: 光線ビーム形成のための制御孔
- 表面マイクロテクスチャ: 50-200μmの特徴サイズを持つ光学ディフューザー
ケーススタディ: 商業用途におけるランプワーク
ケーススタディ1: 手術用照明システム(医療機器メーカー)
クライアント: 次世代手術室照明システムの滅菌域照明部品を必要とするTier-1医療機器OEM.
技術要件:
- 絶対的な材料純度(有害金属を含まない、溶出性成分なし)
- 均一な壁厚さ ±0.1mm により一貫した測光性能
- 統合取付ねじ(ガラス間、金属混入なし)
- 蒸気滅菌適合性(134°Cオートクレーブサイクル)
課題: 従来 ガラスランプシェードのメーカー シリコーンガスケットを備えた金属ねじ付きアセンブリは、粒子発生と細菌の巣になるリスクのため滅菌Field要件には不適合。.
私たちのランプワークソリューション: 円形1体成形ボロシリケート製シェードを開発 一体成形の33mm ISOガラスねじ部, ダイヤモンド含浸成形ツールを使用した精密なランプワークねじ加工操作で作成。壁厚は直径156mm全域で2.0mm ±0.08mmを維持。.
検証結果:
- 5,000オートクレーブサイクル試験:0%ねじの劣化、0%光学特性の劣化
- 粒子発生試験(USP ):検出限以下
- 測光的一貫性:500個ロット全体で変動係数 <2%
- FDA 510(k) 提出は材料経系の完全な追跡性文書とともにサポート
商業的成果: システム導入のための排他供給契約、推定8年間の生産契約価値は$4.2Mを超える見込み。顧客はランプワークシェードの性能により、従来構成部品を用いた競合システムに比べ販売価格を15%高く設定可能と報告。.
ケーススタディ2: 博物館保存照明(文化機関)
クライアント: 有害光を受けやすい展示物の照明のため、UVフィルター付きシェードを備え340個の展示スポットライトを要する国立博物館ネットワーク。.
技術要件:
- 400nm以下での完全UV吸収(有機材料を損なう波長)
- 可視光透過率高(>90%)による色再現性の確保
- スプレー光を最小限に抑えた正確なビーム制御
- 歴史的なギャラリー建築と美観の適合性
課題: 標準UVフィルター付きアクリルは18か月で黄変;コーティングされたガラスフィルターは不要なスペクトルアーティファクトを生じさせた;従来のボロシリケートは近紫外線を伝達して有害だった。.
私たちのランプワークソリューション: エンジニアリングされた 複合ランプワーク構造—透明ボロシリケート本体と セリウムと添加されたボロシリケートのフェイスパネル 精密な炎加工により継ぎ目を接合。セリウム含有量は400nmカットオフに最適化しつつ可視光透過率を91%に維持。ランプワーク結合は接着層を伴わない光学品質の界面を作成。.
パフォーマンス検証:
- スペクトル透過: 400nm以下で0.1%未満、400-700nmで91.2%
- 10年間の加速劣化試験: 透過劣化ゼロ、色ずれゼロ
- ビーム制御: 通常の反射型システムの12°と比較して、8°スポット分布で<5%のスピル
商業的成果: 12の美術館施設全体への設置、が含まれる オーダーメイドガラスランプシェード 仕様が機関標準として採用。追加で3つの国内美術館システムへの紹介、契約総額は$2.1Mを超える。.
ケーススタディ3: 建築用ペンダントシリーズ(デザイナー照明ブランド)
クライアント: デビューコレクションに向けて複雑な幾何学的シェードを要求する新興デザイナーブランド、$800-1,200小売価格帯を対象。.
技術要件:
- 有機的な表面変化を伴う非対称の“液体金属”美学
- 重量管理のための一貫した壁厚1.5mm(各シェードあたり800g未満を目標)
- 直接光源の視認を防ぐ内部ライト・バッフル
- コレクション開発のための迅速なデザイン・イテレーション能力
課題:従来のモールドベース生産はデザインバリアントごとに$45,000以上の tooling 投資を要し、計画していた8形状コレクションの範囲を禁止していた。代替案 ガラスランプシェード工場 美的意図を犠牲にする簡素化デザインの提案.
私たちのランプワークソリューション:確立済み 迅速なガラス細工試作セル 設計確定後5日以内に生産性を代表するサンプルを生産。組織的なトーチ動作パターンとタイミングシーケンスで有機形状の一貫した再現性を可能にするパラメトリックな炎加工プロトコルを開発。.
生産スケーリング:
- フェーズ1:ハンド燭台細工生産(設計ごとに月50–100ユニット)
- フェーズ2:CNCトーチ位置決めを備えた半自動ガラス細工ステーション(月300ユニット以上)
- フェーズ3:自動形成ボディ上の手仕上げディテールを維持するハイブリッド生産
商業的成果:
- 従来の tooling 経済性では不可能だった8つのデザインを持つコレクションのローンチ
- 小売出荷は340%で予測を上回り、プレミアムセグメントでブランドを確立しました
- 資本投資なしで4つの季節デザイン拡張を可能にする製造柔軟性
- 人件費がかさむ生産にもかかわらず、プレミアムなポジショニングにより粗利率を68%で維持
品質システムと検証
アーティザン製造におけるプロセス管理
ランプワークを「職人技」と表現することは、品質の不均一さを意味してはならない。私たちの ガラスランプシェード工場 自動化生産環境に合わせた製造規律を実装するとともに、
標準作業手順書実験計画法(DOE)最適化を通じて開発され、文書管理の下で維持されている、トーチパラメータ、回転速度、熱プロファイル、検査プロトコルを規定する47件の文書化作業指示書。.
オペレーター認証120時間のトレーニングプログラム(材料科学の基礎、トーチの安全、寸法測定、欠陥認識を含む)。標準試料上での能力を示した年次再認定。.
進行中の検証生産ラインの15分間隔での統計的サンプリング、重要寸法(ネック径、胴体同心性、壁厚)を自動データ収集とSPCチャート作成で測定。.
最終検査制御照明下での100%の目視検査、重要欠陥の自動光学選別。初品および毎時サンプル検査のためのCMM(座標測定機)での寸法検証。.
文書化とトレーサビリティ
規制対象の用途に対して、私たちの オーダーメイドガラスランプシェードメーカー システムは以下を提供します:
- バッチ記録: 各シェードを原材料ロット、作業者、機器、検査結果に紐づけた完全な生産パラメータ文書
- 分析証明書: 材料組成の検証、熱膨張試験、化学耐性の検証
- 寸法報告: 統計解析を含むCMM測定データ(Cp/Cpk計算)
- フォトメトリックデータ: 光学用途向けの透過スペクトルと拡散特性
調達上の考慮事項:ランプワーク能力の評価
サプライヤー間の能力差
すべてが ガラスランプシェードのメーカー ランプワーク能力を主張しても、同等の技術性能を提供するとは限らない。評価基準には次が含まれます:
設備インフラストラクチャ: 表面混合トーチ技術(優れた炎化学制御)対プレミックスシステム; 自動回転機能対手動操作のみ; 量産向けのプログラム可能な窯容量。.
計測能力: 社内寸法測定(レーザーマイクロメータ、CMM)および光学検査(分光光度計、積分球)対外部検証への依存。.
材料統合: 材料品質とカスタマイズを保証する直接ボロシリケート溶融能力対限られた仕様管理の商人チューブの依存。.
エンジニアリングサポート: 設計‑製造対応のコンサルテーション、クライアント概念をロウワーク可能な幾何形状へ翻訳; プロトタイピングの速度と反復能力。.
スケーラビリティと経済性
ランプワーク経済は、大量生産プロセスと根本的に異なる。単位コストは生産規模を超えて比較的安定しており、効率向上は自動化による償却よりもオペレーターの技術熟練の向上から生まれる。
- 適用の最適化例:小~中量
- : 年間50〜5,000個の規模で、プレス/ブローの tooling 投資が割に合わない場合高い複雑さ
- : 従来の方法では達成できない幾何形状や公差規制対象の適用
- : 原材料の追跡性や文書化を必要とし、コモディティ供給チェーンと相容れない場合迅速な開発
私たちの ガラスランプシェード工場 : 設計の反復サイクルが数週間ではなく数日で測定される場合.
ハイブリッド製造ソリューションを提供—ランプワークのプロトタイピングを、設計が成熟し量が資本投資を正当化する時点で量産最適化プロセスへ移行させ、クライアントがコモディティ要件の職人プレミアムを負担しないようにする。
結論:ランプワーク技術の戦略的適用 オーダーメイドガラスランプシェード ランプワークのボロシリケートガラス製ランプシェードは、 Lighting 製造において独自の地位を占める。設計の正確性、職人技の柔軟性、先進材料の性能が融合し、従来の方法では対処できない問題を解決する。次のような要件に対して、.
幾何学的な複雑さ、光学的精密さ、材料純度、または迅速な開発サイクルを求める場合、ランプワークは技術的・商業的に説得力のある利点を提供する。.
私たちの オーダーメイドガラスランプシェードメーカー 操作は、ランプワークの能力を共同開発プログラムを通じて検討するため、照明技術者・製品開発者・デザイナーを招待します。初期コンセプトのコンサルテーションから生産検証まで、野心的な照明ビジョンを製造実現へと変える技術的パートナーシップを提供します。.
特定の用途に対する技術相談、プロトタイプ開発、またはランプワーク能力評価に関しては、当社のエンジニアリングチームにご連絡ください。設計の実現性分析、材料仕様、製造規模計画を含む包括的なサポートを提供し、照明製品開発を最適化します。.
著者: ハンナ
ハンナはガラス業界で10年以上の経験を持つシニアセールスプロフェッショナルで、ガラス製品のグローバルB2B市場を専門としています。彼女はキャリアを通じて、北米、欧州、および他の国際市場の照明ブランド、卸売業者、メーカーと密接に協力してきたため、多様な市場ニーズと業界動向を深く理解しています。.
商業戦略と製造プロセスの両方に強い専門知識を持つハンナは、プレス、吹き、カスタム加工などのガラス生産技術に非常に精通しています。彼女はクライアントが開発を支援し、 カスタムガラス製品, 、生産ソリューションの最適化、コストを抑えつつ製品パフォーマンスを向上させることを成功裡に支援してきました。.
ハンナは実践的で解決志向のアプローチで知られています。技術知識と実市場の洞察を組み合わせることで、顧客が複雑な調達課題を解決し、信頼性の高い長期的な供給パートナーシップを築く手助けをします。彼女の目標は、単なる製品を提供するだけでなく、専門的なサポートと顧客に真の価値を生むカスタマイズされたソリューションを提供することです。.
ガラスランプシェード技術FAQ
ランプワークホウケイ酸ガラスランプシェードは、ホウケイ酸ガラスチューブを使用し、熟練した職人がランプワーク技法(高温トーチでガラスを加熱し、曲げたり、成形したりして希望の形に仕上げる技法)で手作りしたランプシェードです。.
ホウケイ酸ガラスは優れた耐熱性、高温耐性(最大500°C)、低い熱膨張係数、そして良好な透明性を持っています。.
最小注文数量が低く、金型費用も比較的安価です。.
はい、完全なカスタマイズサービスを提供しています。形状(曲面、ドーム、ベル、不規則)、サイズ(直径、高さ、開口部)、色(透明、フロスト、カラーコーティング)、表面仕上げ(サンドブラスト、レーザー彫刻、手描き)、さらにお客様の図面、サンプル、デザイン要件に基づいてカスタムロゴの追加も可能です。.
納期はデザインの複雑さや注文数量によって異なります:– サンプル納期:7~15日(各サンプルは手作業で製作されるため、精度を高めるのに時間がかかります)。– 量産納期:サンプル承認後20~35日、注文数量によって変動します。.
ランプワークは手作業の工程であるため、MOQは柔軟に対応可能です。標準デザインの場合、MOQは200個ですが、特にカスタマイズされたり複雑なデザインの場合は、試作注文としてより少ないMOQについてご相談可能です。.