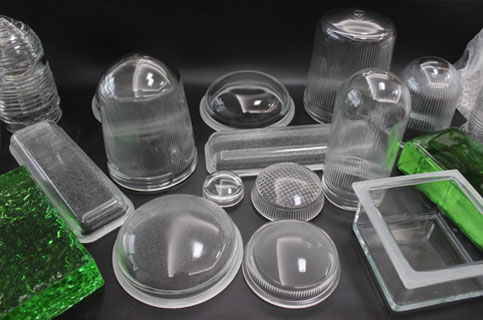
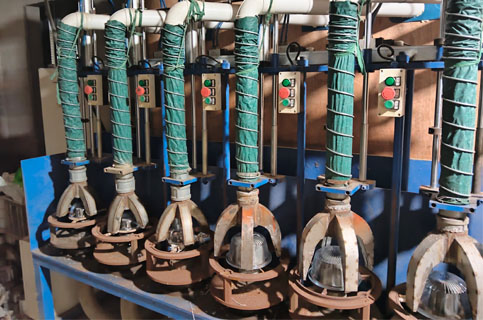
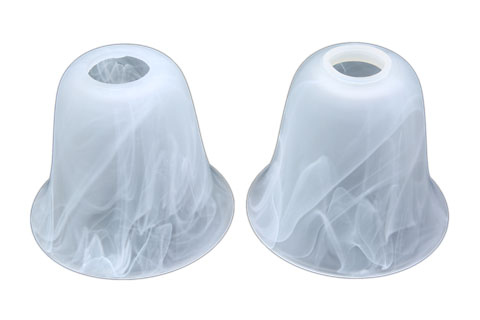
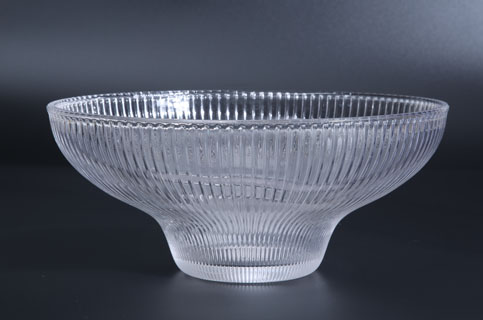
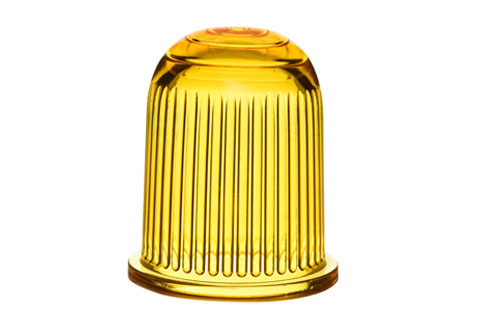
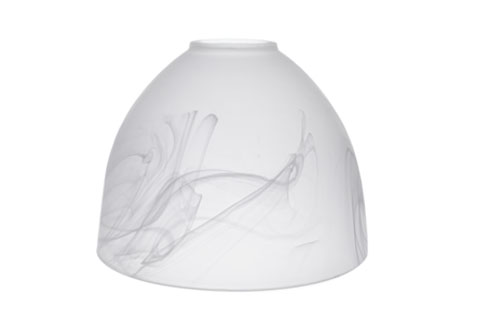
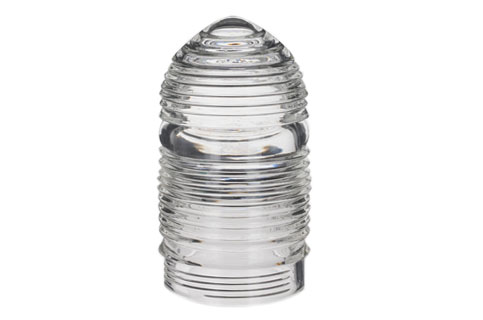
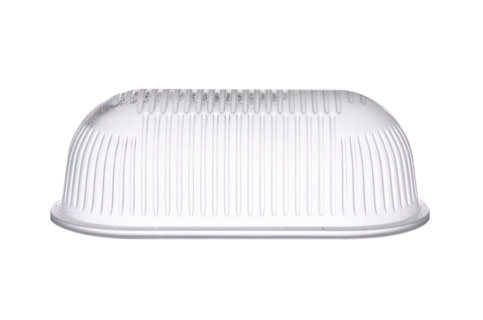
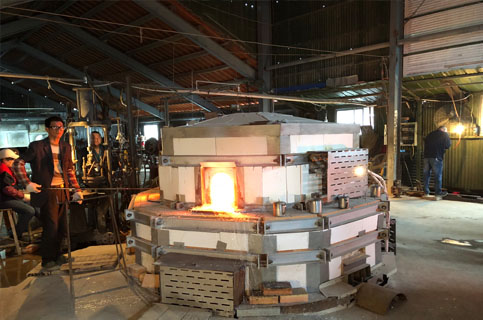
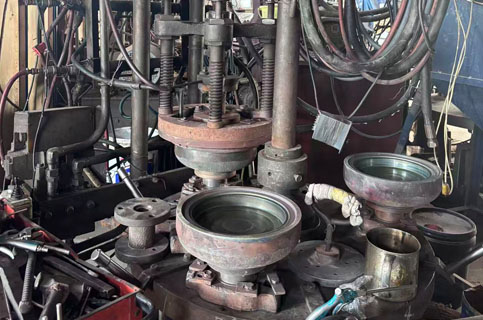
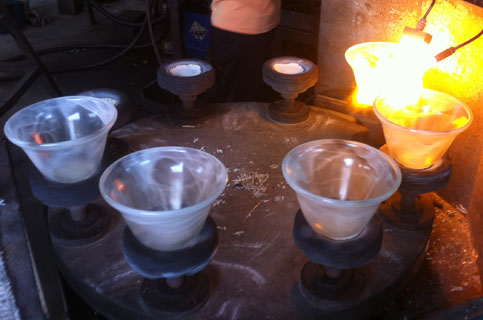
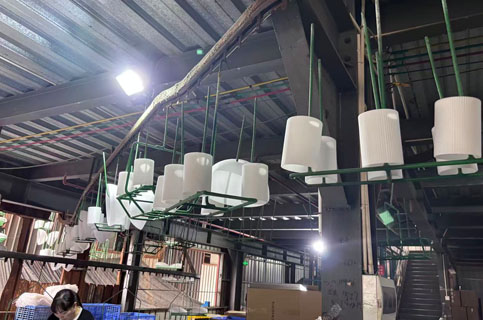
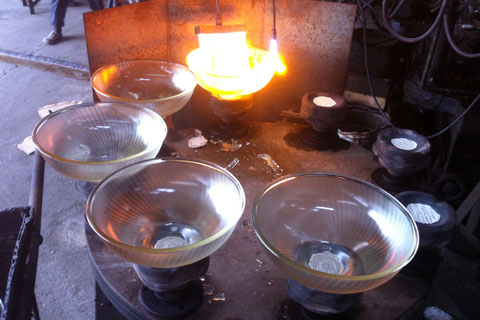
La stampatura a macchina è una tecnica di formatura del vetro ad alto volume in cui una goccia misurata di vetro fuso a circa 1100 °C viene fatta cadere in uno stampo in acciaio o ghisa, quindi compressa da un puntone che costringe il vetro a riempire la cavità dello stampo e ad assumere la sua forma finale in circa 4-6 secondi. La tecnica è stata sviluppata tra il 1820 e il 1830 e ha rivoluzionato la produzione del vetro consentendo la produzione di massa a costi nettamente inferiori rispetto ai metodi di soffiaggio tradizionali. Le moderne macchine per pressatura automatica producono 800-1500 pezzi per turno con tolleranze dimensionali costanti di +/-0,3 mm. Dopo la pressatura, i paralumi passano attraverso un forno di ricottura (un forno a tunnel a temperatura controllata) per 30-60 minuti per raffreddare lentamente il vetro e allevare le tensioni interne, prevenendo successive fcrepature. La pressatura a macchina è il metodo di produzione standard per i paralumi che richiedono grandi volumi, coerenza dimensionale e prezzi competitivi, rappresentando circa il 70% della produzione globale di paralumi commerciali.
Il MOQ standard per i paralumi in vetro stampato a macchina è di 500 pezzi per design utilizzando uno stampo esistente del nostro catalogo, o 1.000-3.000 pezzi per design durante lo sviluppo di un nuovo stampo personalizzato. Gli ordini con stampi a magazzino vengono spediti entro 25-35 giorni dal pagamento del deposito, mentre gli ordini con stampi personalizzati richiedono 40-65 giorni in totale, incluso lo sviluppo dello stampo (in genere 25-40 giorni per la progettazione dello stampo, la lavorazione meccanica e la pressatura di prova). Il costo di sviluppo di un nuovo stampo varia da 800$ per paralumi semplici a pareti dritte fino a 3.500$ per stampi complessi a più cavità con motivi interni. Per gli acquirenti ad altissimo volume (50.000+ pezzi all'anno per design), possiamo sviluppare stampi progressivi a più cavità che aumentano la velocità di produzione a oltre 2.000 pezzi per turno, riducendo il costo per pezzo del 15-25% rispetto agli utensili a cavità singola. Il tempo di transito del trasporto marittimo aggiunge 25-40 giorni ai tempi di consegna della produzione a seconda del porto di destinazione.
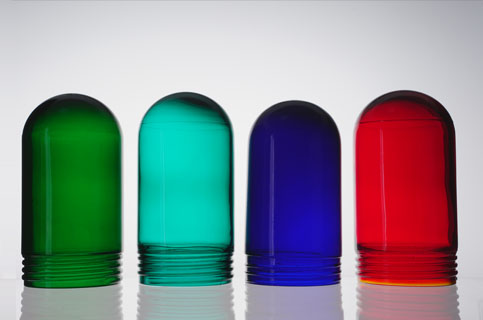
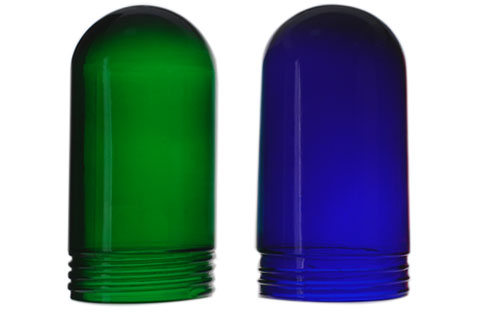
La coerenza del colore tra i grandi ordini stampati a macchina viene mantenuta attraverso la fusione del vetro controllata in lotti e il monitoraggio continuo della qualità. Ogni colore è prodotto da una formula di lotto principale con pigmenti di ossido metallico pesati con una precisione di +/-0,5% e mescolati accuratamente prima di essere caricati nel forno. Il forno funziona continuamente a 1450-1480 °C con un tempo di permanenza costante di 12-18 ore per garantire la completa dissoluzione del pigmento. Durante la produzione, il nostro team di controllo qualità misura il colore utilizzando uno spettrofotometro su campioni prelevati ogni 30 minuti, confrontandoli con il riferimento cromatico principale con una varianza Delta-E accettabile di 1,5 (impercettibile per l'occhio umano). I pezzi che non rientrano nelle specifiche vengono scartati prima dell'imballaggio. Per i progetti multi-spedizione che richiedono la corrispondenza dei colori tra cicli di produzione separati, conserviamo campioni di colore principali e documentazione dei lotti per 5 anni, supportando riordini che corrispondono alla specifica originale entro un Delta-E 2.0 nel corso degli anni.
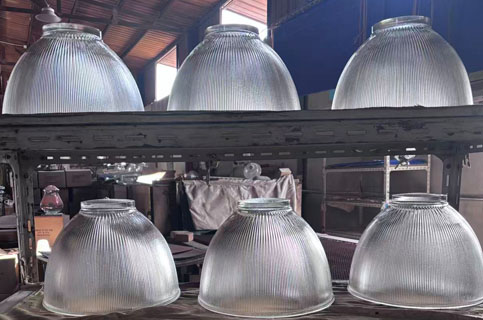
I paralumi in vetro pressato a macchina vengono generalmente prodotti con spessori di parete da 3 a 8 mm; per le applicazioni d'illuminazione generali l'intervallo più comune è 4–5 mm. La scelta dello spessore bilancia resistenza strutturale, peso, trasmissione luminosa e costo per pezzo. Pareti più sottili, da 3 mm, riducono il costo del materiale del 15–20% e offrono una trasmissione luminosa leggermente migliore, ma una minore resistenza agli urti, quindi sono adatte soprattutto a sospensioni decorative in posizioni a basso rischio. Pareti più spesse, da 6–8 mm, offrono un aspetto premium con rifrazione marcata sul bordo, maggiore resistenza agli urti e una vita utile più lunga sotto il calore: sono scelte tipiche per l'illuminazione commerciale e le abitazioni di fascia alta. Le presse possono produrre spessori variabili in un singolo paralume progettando adeguatamente la cavità dello stampo, con basi più spesse per la stabilità e sezioni superiori più sottili. Durante la consulenza di progettazione forniamo raccomandazioni sullo spessore in base alla potenza della lampadina, al montaggio dell'apparecchio e all'ambiente previsto.
Sì, i paralumi pressati a macchina possono essere temprati dopo il ciclo iniziale di pressatura e ricottura, ottenendo un miglioramento della resistenza agli urti di 4–5 volte rispetto al vetro ricotto standard. La tempra consiste nel riscaldare nuovamente il paralume pressato a 620–650 °C e raffreddare rapidamente la superficie con getti d'aria controllati, creando una tensione di compressione superficiale che resiste agli urti e agli shock termici. I paralumi temperati pressati a macchina raggiungono classificazioni d'impatto da IK08 a IK10, a seconda dello spessore e della geometria, e sono adatti ad apparecchi antivandalismo per esterni, mense scolastiche, palestre, pensiline di trasporto e installazioni esposte a un rischio elevato di urti. Costano circa il 25–40% in più rispetto agli equivalenti ricotti per il ciclo aggiuntivo di trattamento termico. In caso di rottura il vetro temperato si frammenta in piccoli granuli arrotondati anziché in schegge taglienti, riducendo sensibilmente il rischio di lesioni. Dopo la tempra i paralumi non possono essere modificati: foratura, taglio e finitura dei bordi devono essere completati prima del processo.
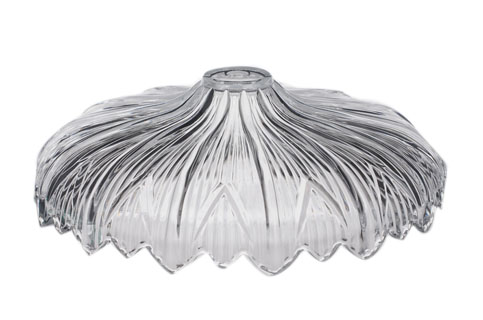
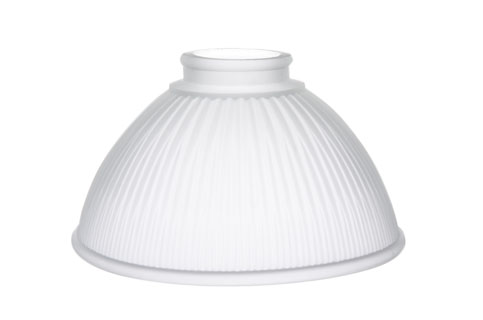
La pressatura a macchina produce ampie finiture superficiali e motivi direttamente dal design dello stemma, eliminando la necessità di un trattamento superficiale secondario. Le opzioni di motivi comuni includono scanalature verticali e a spirale, sfaccettature esagonali e a diamante, motivi prismatici rifrangenti la luce, rilievi decorativi (floreali, geometrici, loghi personalizzati), texture granulose e marchi di fabbrica integrati come loghi e codici SKU. Il motivo viene impresso permanentemente sulla superficie del vetro durante la pressatura e non si usura mai, a differenza delle alternative incise ad acidi o sabbiate. Le opzioni di finitura superficiale includono lucido brillante (predefinito per vetro trasparente), opaco satinato ottenuto tramite sabbiatura dopo la pressatura e finiture smerigliate incise ad acido per effetti di luce diffusa. Per effetti decorativi multicolore, le tonalità pressate a macchina possono essere parzialmente verniciate, serigrafate con inchiostri ceramici o immerse in rivestimenti di smalto colorato. Ciascun trattamento superficiale viene applicato come fase di produzione separata dopo i cicli di pressatura e ricottura.
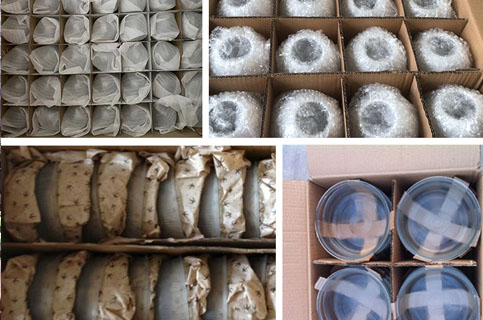
I paralumi stampati a macchina sono confezionati utilizzando un sistema di protezione standardizzato a tre strati ottimizzato per spedizioni di esportazione ad alto volume. Ogni pezzo è avvolto singolarmente in schiuma EPE da 3-5 mm, inserito in celle di cartone ondulato fustellate contenenti da 12 a 48 pezzi per scatola interna, quindi caricato in scatole principali di esportazione a 5 strati che tipicamente contengono da 4 a 12 scatole interne a seconda delle dimensioni del paralume. Le scatole principali includono rinforzi sugli angoli e imbottitura inferiore e sono pallettizzate in dimensioni di container standard 40HQ o 20GP per una densità di spedizione ottimale. Questo sistema di imballaggio ha mantenuto il nostro tasso di rottura dei paralumi stampati a macchina al di sotto dello 0,3% su oltre 15.000 spedizioni di esportazione. Per l'imballaggio pronto per la vendita al dettaglio, offriamo scatole di colore stampate con codici a barre, inserti di istruzioni e finitura termoretraibile adatta per la vendita diretta tramite Amazon FBA, eBay, negozi di illuminazione tradizionali e catene di bricolage. L'imballaggio per la vendita al dettaglio aggiunge circa $0,40-$1,20 per pezzo a seconda della complessità del design.
La nostra pressatura a macchina ha una capacità produttiva di circa 3,2 milioni di pezzi all'anno su più linee, mentre le singole presse a cavità singola producono 800–1.500 pezzi per turno di 8 ore. Per ordini ad alto volume, oltre 10.000 pezzi per design, la produzione viene normalmente programmata entro 30–45 giorni dal deposito e richiede 12–18 giorni per i cicli di pressatura e ricottura, seguiti da 5–7 giorni per ispezione qualità e imballaggio. Gli ordini molto grandi, oltre 100.000 pezzi per design, possono essere suddivisi in più spedizioni per ottimizzare il carico del container e la capacità del magazzino dell'acquirente. Possiamo dedicare linee di pressatura specifiche alla produzione di grandi clienti per periodi prolungati, consentendo una programmazione prevedibile delle consegne e un controllo qualità più rigoroso. Accordi d'acquisto annuali superiori a 500.000 pezzi sbloccano un'allocazione preferenziale della capacità, priorità produttiva in alta stagione, da marzo ad agosto, e prezzi a volume in genere inferiori del 15–25% rispetto alle tariffe standard all'ingrosso.
Sì, i paralumi pressati a macchina possono essere prodotti per soddisfare i requisiti dei componenti in vetro delle norme UL 1598 per apparecchi d'illuminazione statunitensi, UL 153 per lampade portatili, CE EN 60598 per apparecchi europei, CCC (China Compulsory Certification), certificazione CB Scheme secondo IEC 60598 e diversi standard nazionali. Il materiale in vetro rispetta i requisiti generali del settore illuminotecnico senza modifiche; la certificazione riguarda soprattutto l'assemblaggio completo dell'apparecchio. Forniamo rapporti di prova dei componenti in vetro che coprono la resistenza termica secondo IEC 60068, la conformità dimensionale e la documentazione sulla composizione del materiale. Per i produttori che integrano i nostri paralumi in apparecchi certificati UL o CE forniamo fascicoli tecnici con disegni, dati di tracciabilità dei lotti e certificati d'analisi del materiale necessari agli audit di certificazione. I rapporti di prova di laboratori terzi accreditati, come SGS, Intertek e TUV, sono disponibili con un costo aggiuntivo di 300–800 dollari per categoria di prova. Forniamo componenti in vetro a marchi di apparecchi con certificazioni UL, CE e CCC attive da oltre 12 anni.
La pressatura a macchina offre quattro vantaggi rispetto alla soffiatura a mano: costo, con prezzi per pezzo in genere inferiori del 60–75% per design equivalenti; coerenza dimensionale, ±0,3 mm contro ±3 mm della soffiatura a mano; capacità produttiva, 800–1.500 pezzi per turno contro 30–60 per artigiano al giorno; e tempi di consegna prevedibili grazie a fasi di processo standardizzate. Gli svantaggi sono la minore componente organica che la soffiatura a mano conferisce, poiché ogni paralume pressato è quasi identico, la flessibilità limitata per forme asimmetriche o con curve composte e i quantitativi minimi necessari per ammortizzare l'investimento negli stampi. Per applicazioni d'illuminazione di largo consumo, come vendita al dettaglio in volume, progetti immobiliari e rollout di catene alberghiere, la pressatura a macchina è la scelta standard per l'equilibrio tra costo e qualità. Per marchi boutique, abitazioni di lusso e installazioni artistiche uniche, dove il carattere individuale di ogni pezzo contribuisce al racconto progettuale, la soffiatura a mano resta preferibile nonostante il sovrapprezzo. I marchi d'illuminazione più affermati usano entrambe le tecniche nella propria gamma.