La natura industriale del paralume per lampada stampato a macchina
Autore: Rae Liu
Comprensione Paralume in vetro stampato a macchina Produzione per applicazioni di illuminazione commerciale
L'industria dell'illuminazione ha subito una trasformazione significativa negli ultimi due decenni, eppure un processo di produzione rimane fondamentale per la produzione di paralumi in vetro di precisione ad alto volume: lo stampaggio a macchina. Per i designer di illuminazione, gli specialisti degli approvvigionamenti e i produttori di apparecchi commerciali che cercano una qualità costante su scala, comprendere la natura industriale della produzione di paralumi con macchine a pressare è essenziale per prendere decisioni di approvvigionamento informate.
Cos'è lo stampaggio a macchina Produzione di paralumi in vetro?
Lo stampaggio a macchina rappresenta il metodo più efficiente per produrre paralumi in vetro uniformi in volumi medio-alti. A differenza delle tecniche di soffiaggio a mano che si basano sulle abilità dei singoli artigiani, la produzione con macchine a pressare utilizza sistemi automatizzati o semiautomatizzati per modellare il vetro fuso all'interno di stampi progettati con precisione.
Coerenza dimensionale: Lo stampaggio a macchina elimina la variabilità intrinseca nella produzione soffiata a mano, garantendo che ogni paralume soddisfi specifiche esatte. Per i produttori di illuminazione che assemblano apparecchi in volume, questa coerenza riduce i problemi di montaggio e semplifica la gestione dell'inventario.
Efficienza produttiva: Una singola pressa può produrre centinaia di unità per turno, a seconda delle dimensioni e della complessità del paralume. Questa produttività rende il processo economicamente sostenibile per progetti di illuminazione su larga scala in cui i costi dei componenti devono rimanere competitivi.
Ripetibilità del design: Una volta che uno stampo è stato progettato e validato, ogni parte successiva corrisponde all'intento originale del design. Questa affidabilità si rivela particolarmente preziosa per i marchi di illuminazione che mantengono linee di prodotti coerenti attraverso più cicli di produzione.
Il processo tecnico: dalla materia prima al paralume in vetro finito
Selezione delle materie prime e preparazione della miscela
- Vetro soda-lime: Il materiale più ampiamente utilizzato grazie al suo favorevole equilibrio di lavorabilità, trasparenza e costo. Adatto per l'illuminazione d'interni generale dove è sufficiente una moderata resistenza al calore.
Vetro Borosilicato: Progettato per applicazioni che richiedono una superiore resistenza agli shock termici. Con un coefficiente di dilatazione termica lineare di 3,3×10⁻⁶K⁻¹ conforme agli standard ISO 3585, il vetro borosilicato resiste a differenziali di temperatura fino a 300°C senza guasti. Questo lo rende ideale per apparecchi ad alto calore, incluse le applicazioni con lampade alogene e LED ad alta potenza.
Vetro opalino: Caratterizzato da un aspetto bianco latte e da una diffusione della luce controllata (tipicamente una trasmettenza del 30-70%), il vetro opalino crea un'illuminazione morbida e priva di abbagliamento, preferita in ambito residenziale e ricettivo. .
Fusione e condizionamento
Progettazione e preparazione dello stampo
- Motivi testurizzati che si trasferiscono sulla superficie del vetro
- Elementi di montaggio di precisione per l'assemblaggio dell'apparecchio
- Angoli di sformo che facilitano il distacco pulito del pezzo
- Canali di sfiato che consentono la fuoriuscita dell'aria durante la pressatura
La manutenzione dello stampo influisce direttamente sulla coerenza della produzione. I produttori esperti implementano regolari protocolli di ispezione e programmi di rigenerazione per prevenire derive dimensionali durante i cicli di produzione.
L'operazione di pressatura
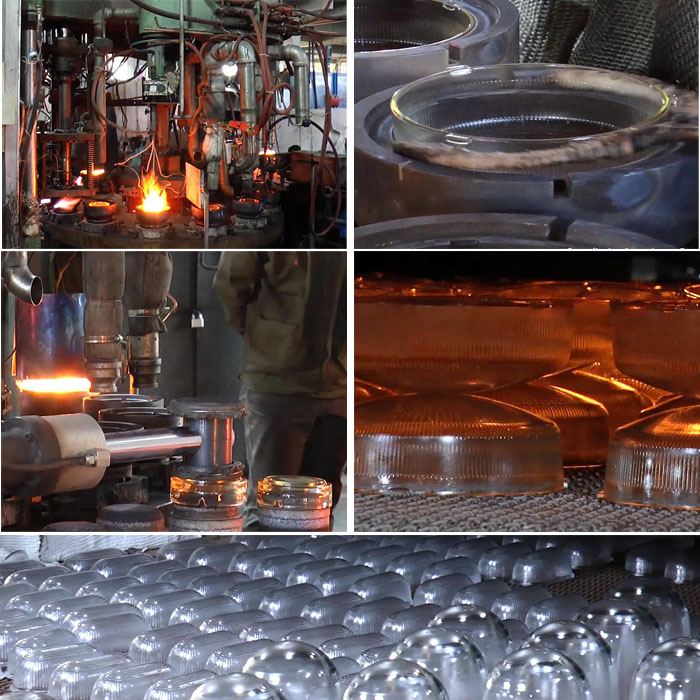
Acquisizione del materiale: una canna da soffio preriscaldata o un meccanismo di raccolta automatizzato estrae dal forno una goccia di vetro fuso misurata con precisione.
Trasferimento e posizionamento: la goccia di vetro si sposta nella cavità dello stampo, posizionata per garantire una distribuzione uniforme durante la pressatura.
- Formatura meccanica: un puntone applica una pressione controllata, costringendo il vetro fuso ad assumere la forma dell'interno dello stampo. Pressione, tempistica e temperatura devono essere calibrate con precisione: se troppo rapide, possono svilupparsi fratture da tensione; se troppo lente, il vetro rischia di raffreddarsi prematuramente, catturando le imperfezioni superficiali.
- Raffreddamento iniziale: subito dopo la formatura, il pezzo viene sottoposto a un raffreddamento controllato per stabilizzarne la forma prima della rimozione dallo stampo.
- Sgrossatura con mole abrasive grossolane rimuove le principali irregolarità
- Rifinitura leviga progressivamente il profilo del bordo
- Lucidatura (ove specificato) raggiunge una finitura superficiale di alta qualità
Questa fase di finitura contribuisce in modo significativo ai costi di produzione a causa della perdita di materiale e del tempo di lavorazione, ma rimane essenziale per i prodotti di livello professionale.Il vetro grezzo pressato presenta bordi taglienti che richiedono una lavorazione di rifinitura. La molatura dei bordi rimuove il materiale in eccesso e crea superfici lisce e sicure da maneggiare. Il processo prevede solitamente operazioni di molatura sequenziali:
Trattamento e finitura dei bordi
- Sgrossatura con mole abrasive grossolane rimuove le principali irregolarità
- Rifinitura leviga progressivamente il profilo del bordo
- Lucidatura (ove specificato) raggiunge una finitura superficiale di alta qualità
Ricottura per la stabilità termica
La ricottura rappresenta forse la fase più critica per la determinazione della qualità nella produzione di paralumi in vetro. Il vetro non può raffreddarsi naturalmente perché la contrazione differenziale tra la superficie e l'interno crea tensioni interne che portano a cedimenti spontanei. Durante la ricottura, i paralumi formati entrano in un forno a temperatura controllata mantenuto appena al di sotto del punto di rammollimento del vetro. Per un periodo prolungato (potenzialmente ore a seconda dello spessore delle pareti), la temperatura diminuisce gradualmente, consentendo una contrazione uniforme e il rilascio delle tensioni. Il vetro correttamente ricotto dimostra una resistenza meccanica e una resistenza agli shock termici notevolmente migliorate.
Per i prodotti in vetro borosilicato, i parametri di ricottura devono tenere conto delle proprietà termiche uniche del materiale. Lo spessore delle pareti è direttamente correlato alla resistenza agli shock termici: una parete in borosilicato da 3 mm resiste a un differenziale di circa 175°C, mentre uno spessore di 6 mm tollera circa 124°C.
Trattamento superficiale e decorazione
Verniciatura a spruzzo: Vernici speciali per vetro applicate tramite pistola a spruzzo e polimerizzate a 80-120°C consentono colori personalizzati ed effetti decorativi.
Galvanotecnica: La deposizione metallica (cromo, nichel o altre finiture) migliora la riflettività e la resistenza alla corrosione. Il processo richiede un'accurata preparazione della superficie per garantire l'adesione
Rivestimento sottovuoto: Le tecniche di deposizione a film sottile creano finiture a specchio, effetti dicroici o filtraggio selettivo della luce.
Specifiche dei materiali e standard di prestazione
Standard per il vetro borosilicato
Il vetro borosilicato 3.3, designato dal suo coefficiente di espansione lineare di 3,3×10⁻⁶K⁻¹, è conforme alle specifiche ISO 3585 per la vetreria da laboratorio e industriale. Per le applicazioni di illuminazione, questo materiale offre:
- Resistenza allo shock termico: Resistente a rapidi sbalzi di temperatura che fratturerebbero il vetro sodico-calcico convenzionale
- Durabilità chimica: Resiste al degrado causato da inquinanti atmosferici e agenti detergenti
- Chiarezza Ottica: Elevata trasmissione della luce con minima alterazione cromatica
- Resistenza meccanica: Sforzo di trazione ammissibile di 3,5 MPa e tolleranza allo sforzo di compressione fino a 100 MPa
Specifiche del Vetro Temperato
Per le applicazioni che richiedono una maggiore sicurezza meccanica, il vetro temprato fisicamente offre una superiore resistenza agli urti. La tempra comporta il riscaldamento del vetro formato a circa 620°C seguito da un rapido raffreddamento ad aria, creando tensioni superficiali compressive che rinforzano il materiale contro gli shock meccanici.
I paralumi in vetro temperato devono soddisfare i relativi standard di sicurezza per i vetri, sebbene i requisiti specifici varino a seconda dell'applicazione e della giurisdizione. Le specifiche tipiche includono:
- Spessore minimo: 4 mm per applicazioni standard, 5-10 mm per ambienti ad alto impatto
- Tolleranza dimensionale: ±1 mm per applicazioni di precisione
- Finitura dei bordi: Profili piatti, a matita o bisellati con finitura lucida o opaca
Protocolli di Assicurazione della Qualità
Servizi di sviluppo del design
Ingegneria degli stampi: Progettazione e fabbricazione di stampi interni, che richiedono tipicamente 2-3 settimane per i nuovi design
Produzione di campioni: Campioni di pre-produzione per l'approvazione prima dell'impegno nella produzione di massa
Opzioni di personalizzazione tecnica
Scalabilità della produzione
Quantità Minime d'Ordine: Tipicamente 500-1000 pezzi per design per prodotti stampati a macchina, sebbene alcuni fornitori accettino volumi inferiori per relazioni consolidate
- Tempi di Consegna della Produzione: 3-4 settimane standard, con lo sviluppo dello stampo che aggiunge 2-3 settimane per i nuovi design
- Assegnazione della Capacità: Impianti a linee multiple capaci di produzione parallela per ordini di grandi dimensioni o SKU multiple
- Coerenza della qualità: Assegnazione di lotti a forno singolo per ordini inferiori a 10.000 pezzi; monitoraggio con spettrofotometro in linea e regolazione automatica della chimica; confronto della conservazione dei campioni per ordini di grandi dimensioni a lotti multipli
Applicazioni e Settori Industriali
Ospitalità e Interni Commerciali
Illuminazione Industriale e Antideflagrante
Mercati Residenziali e Decorativi
Apparecchiature Mediche e di Laboratorio
Automotive e Trasporti
Considerazioni sull'Approvvigionamento: Valutazione dei Produttori di Paralumi in Vetro
Capacità tecniche
- Portafoglio di attrezzature: Capacità delle macchine pressatrici, capacità di fabbricazione degli stampi e diversità delle linee di finitura
- Competenza nei materiali: Esperienza con composizioni di vetro specificate e relativi standard di qualità
- Supporto ingegneristico: Disponibilità di assistenza alla progettazione interna e consulenza tecnica
- Sistemi di qualità: Certificazione ISO 9001, protocolli di ispezione documentati e capacità di collaudo.
Affidabilità produttiva
- Dimensione della struttura: Capacità adeguata per i requisiti di volume previsti con capacità di espansione
- Controllo di processo: Implementazione del controllo statistico di processo e sistemi di monitoraggio continuo
- Gestione della catena di fornitura: Stabilità nell'approvvigionamento delle materie prime e pratiche di gestione dell'inventario
- Performance nei tempi di consegna: Prestazioni di consegna storiche e pianificazione di emergenza
Fattori commerciali
- Esperienza nell'esportazione: Familiarità con i requisiti del mercato di destinazione, documentazione e logistica
- Efficacia della comunicazione: Competenza nell'inglese tecnico e gestione reattiva dei progetti
- Stabilità finanziaria: Indicatori di affidabilità creditizia e di sostenibilità a lungo termine
- Verifica delle referenze: Testimonianze dei clienti e referenze di progetti attivi
Protocolli di Assicurazione della Qualità
Audit di fabbrica: Valutazione in loco o virtuale degli impianti di produzione, delle condizioni delle attrezzature e delle pratiche operative. La verifica di terze parti tramite SGS, TÜV o Bureau Veritas offre ulteriore sicurezza.
- Valutazione dei campioni: Test completi dei campioni di produzione che includono verifica dimensionale, ispezione visiva, misurazione della trasmissione della luce e test delle prestazioni termiche ove applicabile.
- Revisione della documentazione: Schede di specificazione tecnica, certificazioni dei materiali, procedure di controllo qualità e referenze di progetti precedenti.
- Produzione pilota: Ordine iniziale limitato per convalidare la coerenza produttiva prima di un impegno su larga scala.
Imballaggio e logistica per paralumi in vetro
Tendenze future nella produzione di paralumi in vetro
Iniziative di sostenibilità
Trattamenti superficiali avanzati
- Rivestimenti autopulenti: Trattamenti superficiali idrofobici che riducono le esigenze di manutenzione
- Integrazione di vetro smart: Proprietà elettrocromiche o termocromiche che consentono il controllo dinamico della luce
- Componenti stampati in 3D: Produzione ibrida che combina basi in vetro pressato con elementi strutturali stampati
Integrazione Digitale
- Ispezione Automatizzata: Sistemi di visione artificiale che rilevano i difetti con maggiore coerenza rispetto all'ispezione umana
- Monitoraggio dei Processi: Raccolta di dati in tempo reale che consente la manutenzione predittiva e l'ottimizzazione della qualità
- Tecnologia Digital Twin: Modellazione virtuale dei processi di produzione per l'ottimizzazione prima dell'implementazione fisica
R: La fabbricazione dello stampo richiede solitamente 2-3 settimane dall'approvazione del design allo stato di pronto per la produzione. Questa tempistica include la finalizzazione del design, l'approvvigionamento dei materiali, la lavorazione meccanica e i test iniziali. Geometrie complesse o texture superficiali specializzate possono estendere questo lasso di tempo. Il tempo di consegna totale dall'inizio del design ai primi campioni di produzione si estende generalmente per 4-6 settimane.
R: Per apparecchi che generano calore significativo — lampade alogene, LED ad alta potenza o illuminazione industriale — il vetro borosilicato è fortemente raccomandato. Il suo coefficiente di espansione termica di 3,3×10⁻⁶K⁻¹ offre una resistenza agli shock termici superiore rispetto al vetro sodico-calcico. Il borosilicato resiste a differenziali di temperatura fino a 300°C e a temperature di esercizio continuo vicine a 500°F (260°C). Per condizioni estreme, considera il borosilicato temperato che combina la resistenza termica con una maggiore resistenza meccanica.
R: Le qualifiche essenziali includono la certificazione di gestione della qualità ISO 9001 e i relativi standard di sicurezza dei prodotti per i mercati di riferimento (marchio CE per l'Europa, riconoscimento UL per il Nord America, ecc.). Per applicazioni specializzate, potrebbero applicarsi certificazioni aggiuntive — ISO 3585 per apparecchiature da laboratorio in vetro borosilicato, certificazioni antideflagranti per apparecchi in luoghi pericolosi o requisiti specifici del settore. Implementa protocolli di ispezione in arrivo che includano la verifica dimensionale, l'ispezione visiva dei difetti e i test funzionali appropriati per la tua applicazione.
D: Come posso garantire la coerenza del colore tra grandi lotti di produzione?
A: I produttori affidabili impiegano diversi meccanismi di controllo: assegnazione a forno singolo per ordini inferiori a 10.000 pezzi, monitoraggio con spettrofotometro in linea con regolazione automatica della chimica del forno e confronto dei campioni conservati per ordini di grandi dimensioni su più lotti. Specifica i requisiti di tolleranza del colore nella documentazione tecnica, facendo riferimento a sistemi standard (Pantone, RAL) o fornendo campioni fisici per la corrispondenza. .
A: Una documentazione tecnica completa riduce al minimo i malintesi e consente preventivi accurati. Includi: disegni dimensionali dettagliati (preferibilmente CAD 3D), specifiche dei materiali, requisiti di tolleranza, descrizioni delle finiture superficiali, riferimenti cromatici, requisiti funzionali (resistenza al calore, trasmissione della luce), volume annuo stimato e qualsiasi standard o certificazione rilevante richiesta. Campioni fisici di prodotti esistenti o materiali di riferimento si rivelano spesso preziosi per comunicare le aspettative di qualità.
D: Come posso verificare le capacità dichiarate da un produttore prima di effettuare gli ordini?
Conclusione
La produzione di paralumi in vetro pressato a macchina rappresenta un processo industriale maturo che combina principi di lavorazione del vetro secolari con l'automazione moderna e il controllo di qualità. Per i professionisti del settore dell'illuminazione, comprendere le capacità, i limiti e i determinanti della qualità di questo metodo di produzione consente una selezione dei fornitori e una specifica di prodotto più efficaci.
Domande frequenti
Yancheng Jingxin Glassware Co., Ltd. è un produttore professionale di vetro fondata nel 1999. Gestiamo una nostra base produttiva e un’area uffici di oltre 4.500 m² (circa 48.430 piedi quadrati), integrando progettazione, produzione, controllo qualità e servizi di esportazione.
Produciamo una vasta gamma di paralumi in vetro personalizzati inclusi paralumi in vetro soffiato, paralumi in vetro pressato a macchina, paralumi in vetro borosilicato, paralumi in vetro centrifugato ecc. Le nostre capacità coprono la produzione OEM e ODM per varie applicazioni e industrie.
Sì, offriamo servizi completi di personalizzazione OEM e ODM inclusi:
- Progettazione e ingegnerizzazione personalizzata del prodotto
- Sviluppo interno di stampi
- Stampa del logo e branding
- Trattamenti superficiali e finiture
- Soluzioni di imballaggio personalizzate
Sì, il nostro team di progettazione può sviluppare articoli in vetro personalizzati partendo dal tuo concept. Forniamo servizi di design professionale basati sulle tue idee, campioni di riferimento o requisiti funzionali—non sono necessari disegni tecnici per iniziare.
Il nostro processo garantisce la qualità prima della produzione di massa
Conferma del design con il cliente
Sviluppo interno degli stampi presso la nostra struttura
Produzione di campioni per l'approvazione
Test e feedback del cliente
Produzione di massa solo dopo l'approvazione finale del campione
Offriamo imballaggi personalizzati completi per spedizioni internazionali sicure:
- Materiali protettivi per l’imballaggio interno
- Cartoni in cartone ondulato di qualità export
- Scatole colorate personalizzate e confezioni per la vendita al dettaglio
- Stampa di etichette e branding
- Imballaggi progettati secondo gli standard internazionali di spedizione
- Ispezione in ogni fase della produzione
- Procedure scientifiche di controllo qualità
- Ispezione pre-spedizione di ogni lotto
- Conformità agli standard internazionali di esportazione
- Sistemi di gestione della qualità certificati
Operiamo più linee di produzione con personale esperto, consentendo una produzione di massa stabile per ordini di tutte le dimensioni. Il nostro stabilimento garantisce qualità costante e consegne puntuali e affidabili sia per piccoli lotti che per ordini di grande volume.
I tempi di consegna variano in base alla complessità e alla quantità:
- Catalogo/personalizzazione luce: 25–30 giorni per ordini fino a 1.000 pezzi
- Ordini da 1.000 a 5.000 pezzi: 35–45 giorni
- OEM completamente personalizzato con nuovi stampi: 45–65 giorni; il tempo finale viene confermato dal progetto
Esportiamo in oltre 120 paesi e regioni in tutto il mondo, inclusi:
- Italia
- Europa (Italia, Germania, Francia, ecc.)
- Mercati Asia-Pacifico
- Medio Oriente
- Africa
- Oceania (Australia, Nuova Zelanda)
Manteniamo una rete di distribuzione globale completa.