Come il design dello stampo in vetro influisce sulla qualità dell'abat-jour e sul costo unitario
Il design dello stampo per abat-jour in vetro influisce sul profilo che il vetro può formare, su come il pezzo si rilascia, su dove appaiono le giunzioni dello strumento e su quanta lavorazione rimane dopo la formatura. Per un produttore di illuminazione, la misura di costo utile è il costo di un abat-jour finito accettato: attrezzature allocate sulla quantità concordata, più formatura, finitura, ispezione e perdite. Uno stampo più economico può lasciare un pezzo più costoso se crea correzioni di adattamento ricorrenti o scarti. Valuta lo strumento proposto rispetto all'interfaccia del supporto e alla prova di produzione, piuttosto che approvarlo solo da una rappresentazione esterna.
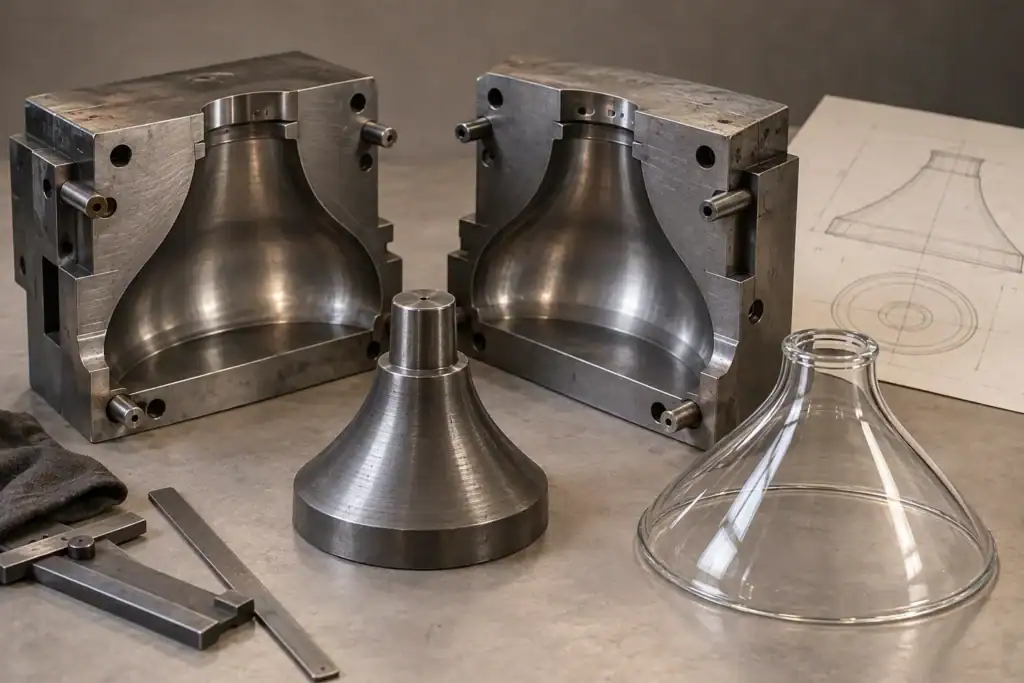
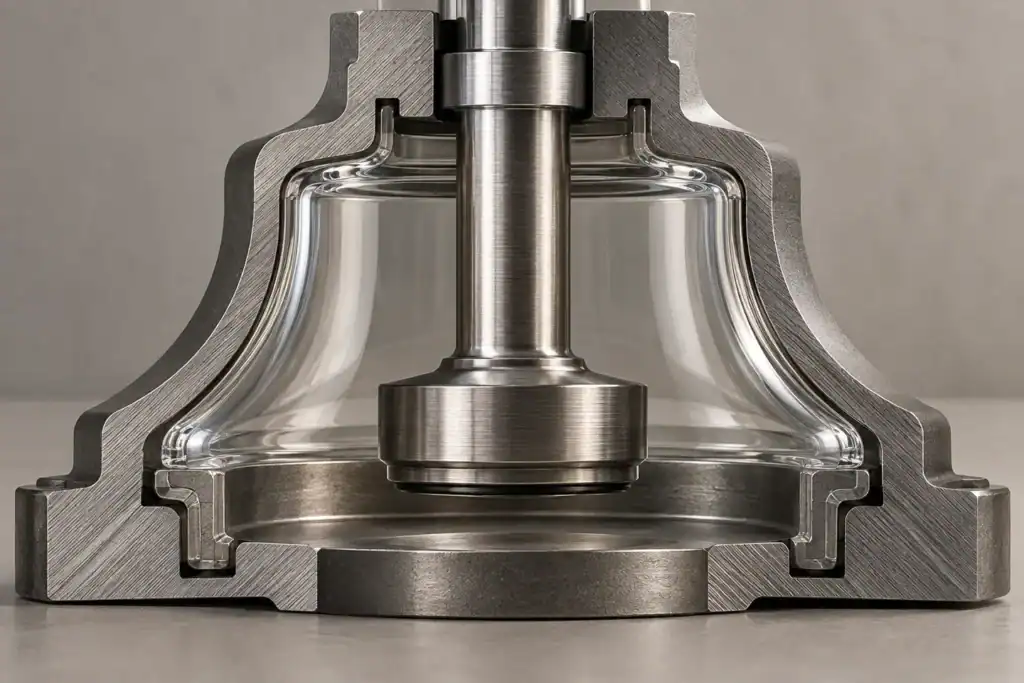
I responsabili di produzione e il personale tecnico possono usare questa guida per revisionare uno strumento proposto prima dell'approvazione e confrontare le scelte di costo risultanti. I calcoli sono esempi ipotetici di pianificazione, non prezzi JX o risultati di produzione. Tutte le immagini sono illustrazioni concettuali generate da IA, non fotografie di attrezzature JX, impianti o pezzi testati.
Inizia identificando cosa controlla lo stampo
La parola "stampato" non identifica un'unica strada di produzione. Uno strumento di pressatura, uno stampo per soffiatura e una forma di rilassamento impongono vincoli diversi. Non approvare lo stampo finché il fornitore non ha nominato la strada proposta e spiegato quali superfici controlla.
Le Definizione del vetro pressato del Museo del Vetro di Corning descrive il vetro fuso modellato in uno stampo di metallo con un pistone di metallo che forma l'interno. Questa distinzione è importante per un abat-jour: esaminare la cavità esterna senza lo strumento interno lascia la sezione del muro irrisolta. La cavità e il pistone devono essere considerati insieme, insieme alle condizioni del vetro e del processo.
La soffiatura dello stampo utilizza l'inflazione contro lo stampo. Il Il racconto del Metropolitan Museum sul vetro soffiato in stampo illustra la differenza tra uno stampo di dimensioni complete e uno stampo a motivo seguito da ulteriore inflazione. È un contesto storico del processo, non una specifica di capacità moderna per abat-jour.
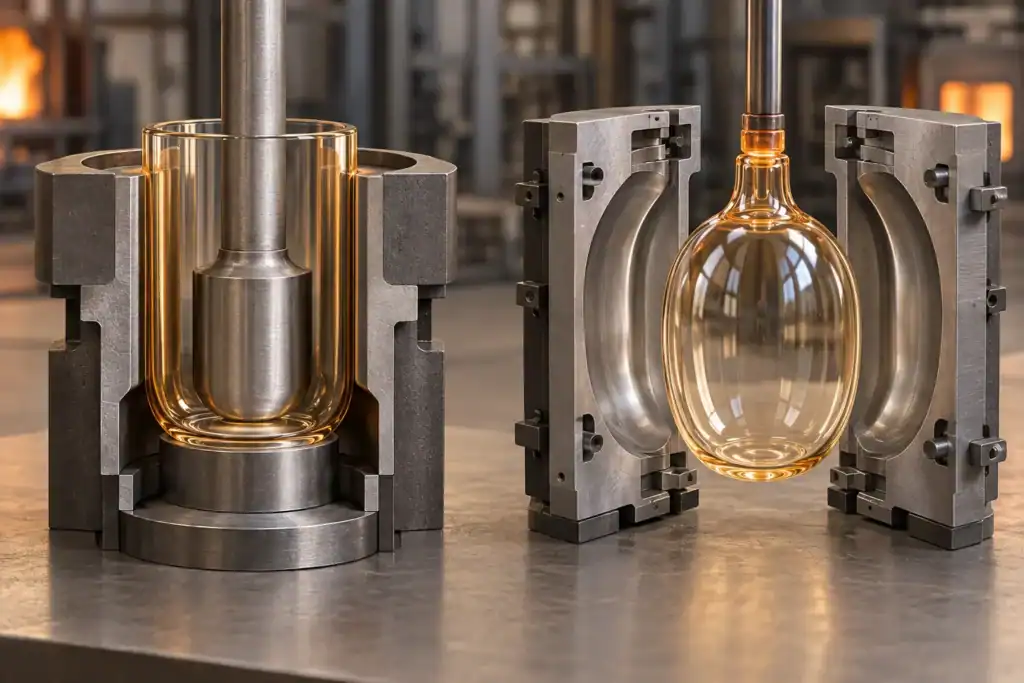
Chiedi tre viste nel pacchetto di revisione: l'abat-jour finito, una sezione che mostra le superfici di contatto dello strumento e la sequenza proposta di apertura o rilascio. Segna quale apertura, bordo o superficie sarà prodotta o corretta in seguito. Un disegno finito e un disegno dello strumento dovrebbero descrivere la stessa revisione del pezzo, ma non devono contenere dimensioni identiche perché le compensazioni dello strumento e le tolleranze di finitura hanno scopi diversi.
Utilizzare il pagina prodotto dell'abat-jour in vetro pressato da macchina come punto di partenza per una discussione sul processo. Chiedi al fornitore di confermare la strada per la geometria effettiva; un esempio di catalogo non stabilisce che ogni forma proposta sia pressabile.
Revisiona la sequenza di rilascio prima di aggiungere dettagli
Una forma che sembra semplice in una rappresentazione può essere difficile da rimuovere da uno strumento rigido. Una curva inversa, una banda incassata o una caratteristica proiettata possono ostacolare un movimento proposto. Esamina il profilo del vetro rispetto alla direzione di apertura di ogni componente dello stampo, incluso lo strumento interno se presente.
Chiedi al costruttore dello stampo di identificare le superfici sensibili al rilascio e di proporre la taper, la divisione o il cambiamento di profilo necessari. Non copiare un angolo di bozza universale da una guida di stampaggio plastico. La disposizione appropriata dipende dalla strada di formatura, dalla costruzione dello strumento, dalla geometria del vetro e dai requisiti di superficie. Qualsiasi proposta deve ancora preservare l'aspetto installato e l'interfaccia di montaggio.
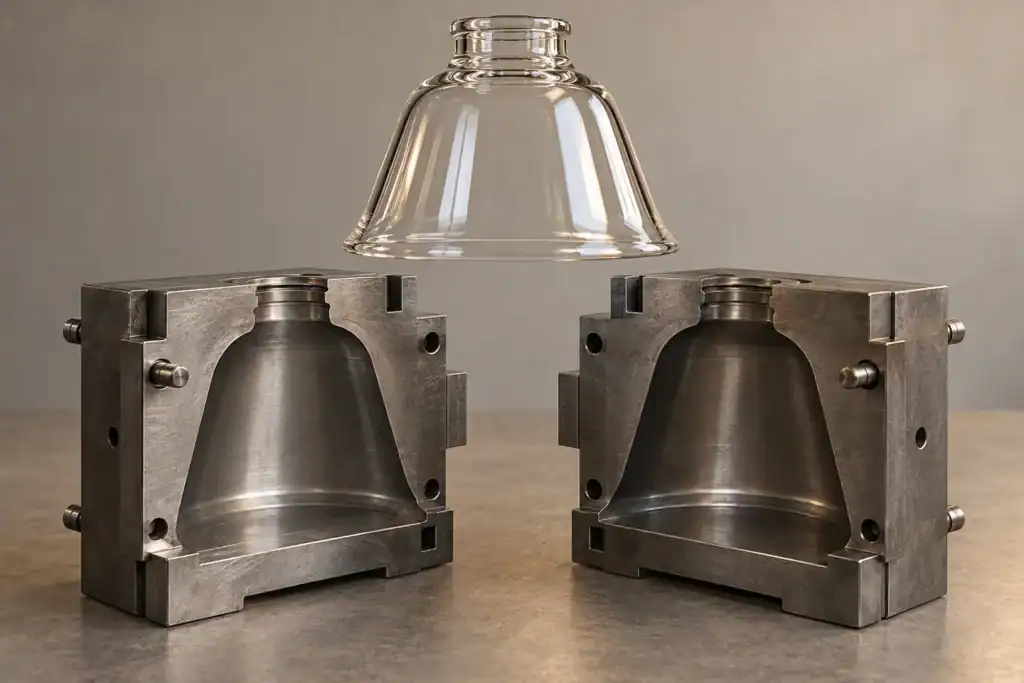
Per un dettaglio re-entrante, confronta tre opzioni prima di impegnarti: semplificare il profilo, cambiare l'architettura dello strumento o investigare un'altra strada di formatura e finitura. Ogni opzione dovrebbe restituire un disegno rivisto del pezzo, un preventivo per lo strumento e una spiegazione del requisito di ispezione risultante. Evita di chiedere al fornitore di risolvere un problema di rilascio nascosto dopo che l'ordine di acquisto ha fissato forma e prezzo.
Separa le caratteristiche necessarie da quelle opzionali di stile. Una rientranza richiesta per mantenere l'abat-jour ha una priorità diversa rispetto a una scanalatura decorativa. Se la scanalatura crea una complessità dello strumento sproporzionata, il team di progettazione può decidere se ne vale il costo. Conserva questa decisione nel record di revisione in modo che non venga accidentalmente ripristinata durante un aggiornamento successivo del progetto.
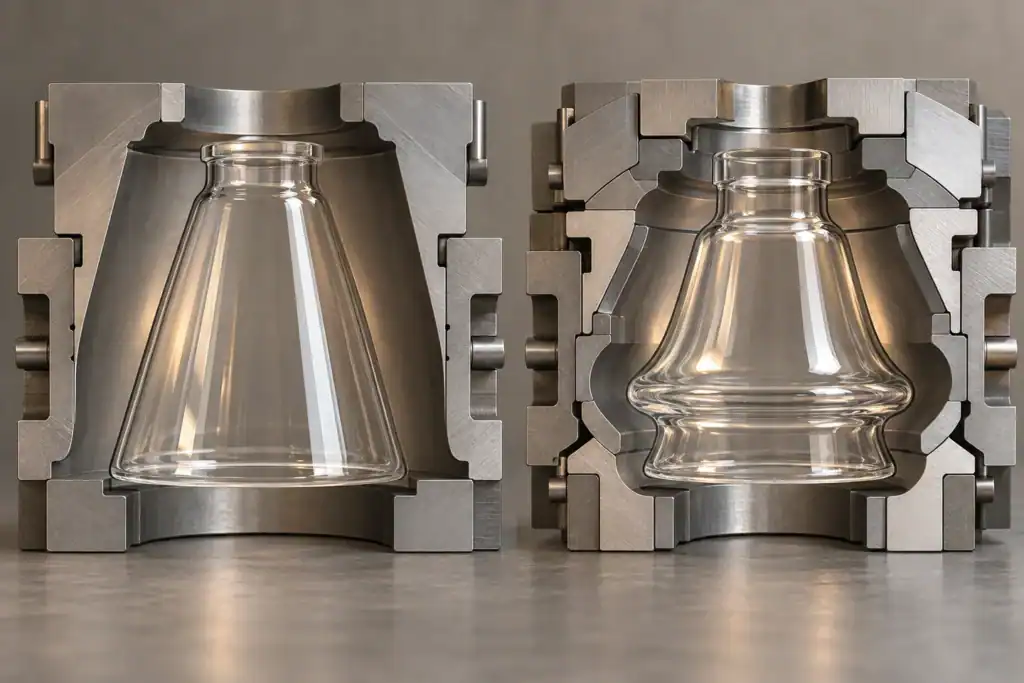
Collega il dettaglio delle costole e le divisioni dello strumento a una decisione di accettazione
Costole, faccette e motivi di rilievo appartengono alla revisione degli utensili come geometria controllata. Specifica il profilo previsto e la sua transizione alle zone lisce. Chiedi quali dettagli lo strumento può riprodurre in modo affidabile e quali richiedono una prova prima che la superficie venga approvata.
Un motivo visivamente attraente può creare un collegamento difficile tra i componenti dello stampo. La revisione dovrebbe mostrare dove la divisione attraversa la decorazione, quale allineamento è importante e se la finitura finale evidenzierà la transizione. Evita un'istruzione come "rendilo senza soluzione di continuità" senza una posizione, condizione di visualizzazione e riferimento di campione concordati.
Per una classificazione dettagliata delle cuciture e un'ispezione, utilizza l'esistente guida alla cucitura dello stampo per paralumi in vetro. Qui la decisione di progettazione è precedente: confronta una divisione che protegge la faccia principale di visualizzazione con l'ulteriore utensile o finitura che potrebbe richiedere. Conferma che spostare una giunzione non la posizioni su una sede di montaggio o su un altro contatto funzionale.
Revisione del campione spento e con la fonte di luce prevista dove l'aspetto dipende dall'illuminazione. Mantieni costanti la sorgente, l'orientamento, lo sfondo e il trattamento superficiale finale tra le alternative. Una fotografia favorevole del campione non può stabilire quale concetto produrrà in modo più coerente la finitura approvata.
Proteggi insieme le sezioni murarie e la geometria del montatore
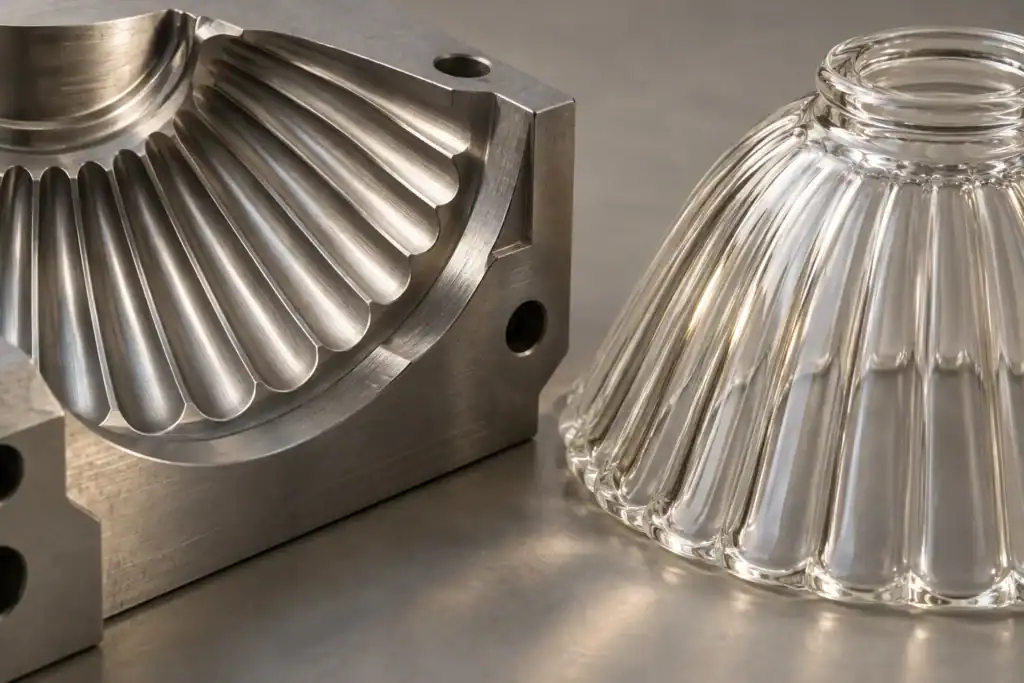
L'ombra deve adattarsi al suo supporto dopo tutte le operazioni specificate. Stabilisci prima il riferimento di montaggio: la superficie di seduta, l'anello di ritenzione, il labbro, il contatto con la vite o altra caratteristica che posiziona il vetro. Chiedi quale di queste caratteristiche deriva direttamente dalla formatura e quale sarà rifinita successivamente.
Poi revisione delle sezioni murarie vicine. Una banda decorativa spessa, un collo stretto e un corpo sottile potrebbero richiedere ciascuno una chiamata di sezione diversa. Mantieni separate le dimensioni complessive, lo spessore nominale della parete e i limiti locali della parete. La guida allo spessore della parete in vetro pressato spiega perché non si dovrebbe presumere che una tolleranza dimensionale generale controlli ogni posizione della parete.
Fornisci al fornitore l'hardware di accoppiamento di produzione o il suo disegno controllato. Richiedi che il rapporto sul campione identifichi le posizioni di misurazione e lo stato finale. Se un bordo sarà rettificato, chiarisci se le dimensioni di accettazione si applicano prima o dopo la rettifica. Se un rivestimento raggiunge la sede, revisiona anche l'assemblaggio dopo il rivestimento.
Una regola decisionale utile è proteggere le dimensioni che posizionano e trattengono l'ombra prima di serrare una dimensione cosmetica del corpo. Questa è una priorità di revisione, non un permesso di allentare un requisito senza approvazione ingegneristica. Il progettista del supporto deve risolvere supporto, clearance, carichi e eventuali test di assemblaggio applicabili.
Invia i dettagli del tuo prodotto per un preventivo
Includi dimensioni, materiale o finitura, quantità, applicazione ed eventuali foto o disegni affinché il team JX possa esaminare la richiesta.
Considera il raffreddamento come una questione di processo, non come una garanzia di risparmio
La geometria dello strumento da sola non stabilisce un tasso di produzione. Chiedi come lo strumento proposto sarà condizionato e raffreddato, quali condizioni operative devono essere mantenute e quale prova supporterà la produzione quotata.
Bucher Emhart Glass descrive il raffreddamento degli stampi come importante per la distribuzione e la stabilità del vetro nella produzione di contenitori. Quella fonte riguarda le attrezzature per la formatura di contenitori. Supporta la richiesta di controllo termico; non fornisce un programma di raffreddamento, miglioramenti di throughput o limiti di accettazione per un paralume.
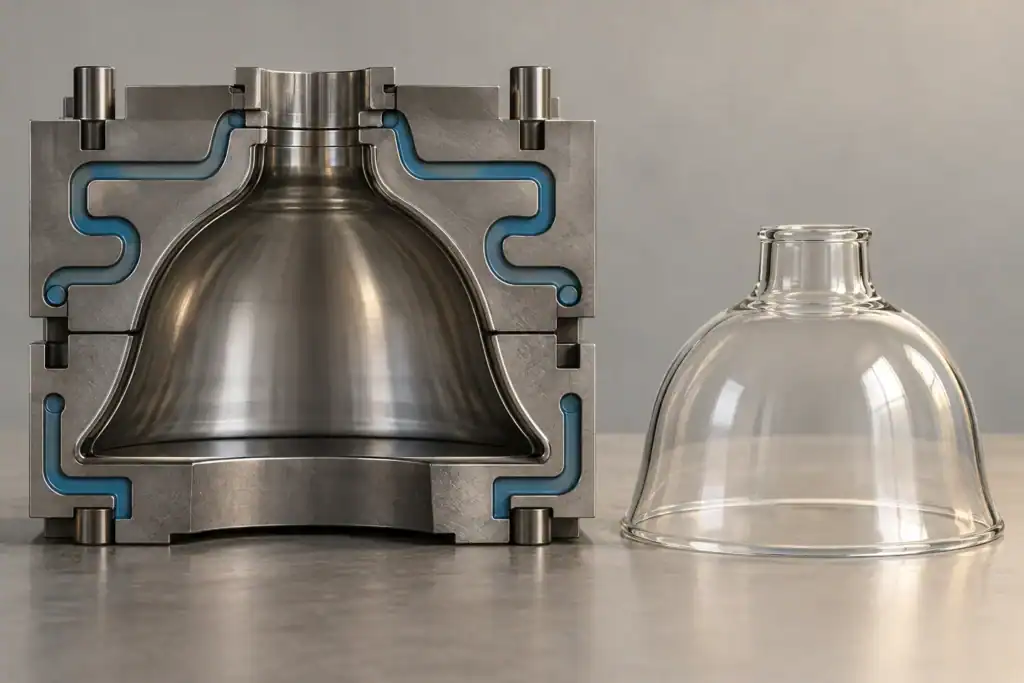
Per il progetto del paralume, richiedi un record di prova che colleghi la revisione dello strumento e le condizioni di processo ai pezzi ispezionati. Confronta la produzione accettata durante un ciclo dichiarato, con perdite di avvio, interruzioni e finitura incluse su base concordata. Una breve dimostrazione in un'impostazione favorevole potrebbe non rappresentare le ipotesi di produzione della quotazione.
Mantieni separate le prove di formatura e di annealing. Un'ipotetica disposizione di raffreddamento dello stampo non stabilisce che il vetro finito abbia superato i controlli di stress o termici richiesti. Chiedi al fornitore responsabile e al team di supporto di definire i controlli rilevanti per il materiale e l'applicazione. Non dedurre le prestazioni di sicurezza da un disegno di strumento ordinato.
Prezzo della finitura che consegna la tonalità approvata
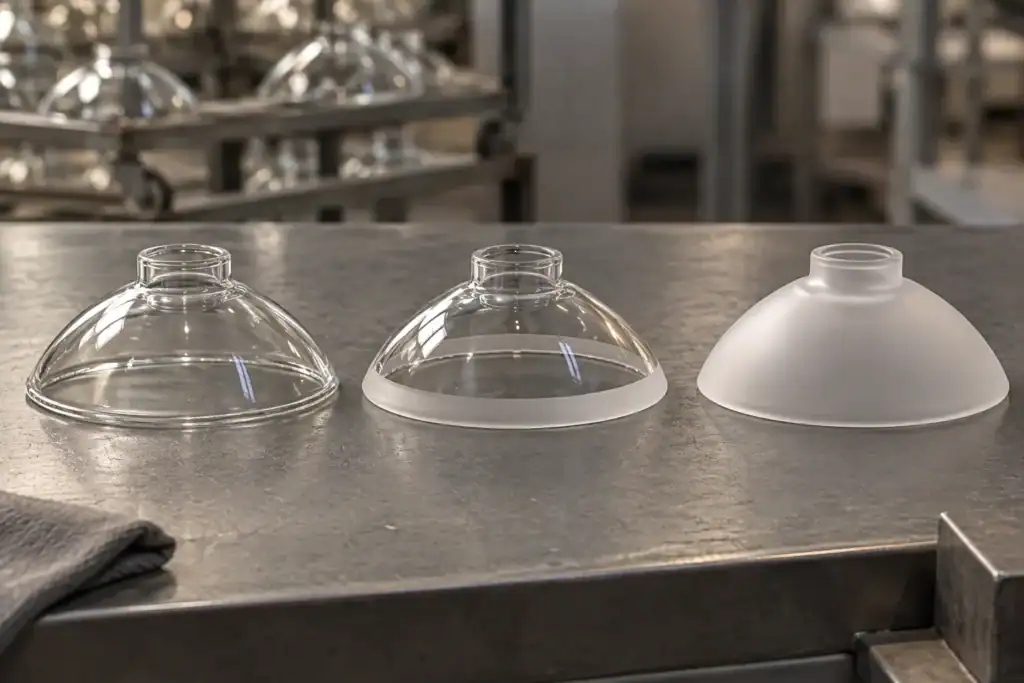
Confronta i concetti di utensili allo stesso stato di finitura. Un concetto potrebbe richiedere un lavoro extra sul bordo, trattamento locale delle cuciture o preparazione della superficie. Un altro potrebbe costare di più inizialmente ma evitare un'operazione. Nessuno dei due è automaticamente la scelta migliore finché le dimensioni finali, l'aspetto e i costi ricorrenti non sono confrontabili.
Chiedi al fornitore di elencare le operazioni tra il rilascio e l'ispezione finale, e di identificare dove viene creata ogni caratteristica controllata. Se un'operazione corregge la geometria, includi il suo effetto nel rapporto dimensionale. Se modifica l'aspetto, approva il campione dopo quell'operazione piuttosto che sul vetro non finito.
Non usare il trattamento superficiale per nascondere un problema di integrità irrisolto. L'accettazione estetica e la disposizione di crepe sospette sono decisioni diverse. Allo stesso modo, un campione con una finitura attraente non dimostra di per sé adattamento, controllo delle pareti o output ripetibile.
Per confronto commerciale, chiedi se il lavoro di finitura, i consumabili, le perdite previste e l'ispezione sono già inclusi nel prezzo unitario. Registra il limite. Aggiungere una quota di resa separata a un prezzo che già copre quelle perdite conterebbe lo stesso costo due volte.
Calcola il costo degli utensili per tonalità accettata
Per un confronto interno, usa un limite di costo coerente:
Costo per tonalità accettata = costo degli utensili allocato + costo ricorrente per tentativo di produzione diviso per la resa finale di accettazione.
In questo modello semplificato, il costo degli utensili allocato è l'investimento concordato sugli utensili diviso per il numero di tonalità accettate su cui il compratore prevede di recuperarlo. Il costo ricorrente include le operazioni di formatura, finitura e ispezione scelte per ogni tentativo. La resa finale di accettazione è il numero di pezzi finiti accettati diviso per i tentativi su quella stessa base. Questo è un modello di pianificazione; un sistema di costing di produzione potrebbe aver bisogno di rese e costi separati per ogni fase.
Le seguenti cifre inventate confrontano due concetti di utensili per la stessa tonalità finita accettata. Non sono preventivi del fornitore, prezzi di mercato tipici o rese JX misurate. Spedizione, tasse, imballaggio e finanziamenti sono esclusi da entrambi i concetti.
| Input di pianificazione | Concetto A | Concetto B |
|---|---|---|
| Utensili una tantum | $2,400 | $4,000 |
| Costo per tentativo | $3.20 | $3.00 |
| Resa finale di accettazione prevista | 90% | 96% |
| Quantità accettata per l'allocazione | 4,000 | 4,000 |
| Utensili per tonalità accettata | $0.60 | $1.00 |
| Costo ricorrente per tonalità accettata | $3.56 | $3.13 |
| Costo combinato per tonalità accettata | $4.16 | $4.13 |
Utilizzando valori non arrotondati, i costi ricorrenti sono $3,20 / 0,90 = $3,5556 e $3,00 / 0,96 = $3,1250. L'extra di $1.600 di utensileria del Concetto B viene recuperato dopo circa 3.717 tonalità accettate se queste ipotesi sono valide e non si verificano costi aggiuntivi di utensili. La quantità di pareggio è l'investimento extra diviso il risparmio ricorrente per pezzo accettato.
A soli 1.000 pezzi accettati, lo stesso modello fornisce circa $5,96 per A e $7,13 per B. L'utensile più costoso è quindi la scelta più cara. Per questo motivo, una previsione di volume, una base di resa approvata e un limite di prezzo dovrebbero accompagnare la decisione di progettazione. Una piccola differenza a 4.000 pezzi merita anche un controllo di sensibilità: piccole variazioni nella resa, nel costo di riparazione o nella quantità potrebbero invertirla.
Utilizzare il Guida al confronto delle offerte dei fornitori per termini di quotazione e totali di prima produzione rispetto a riordini. Non inserire una resa di produzione ipotizzata in una quotazione fissa per pezzi accettati a meno che il suo effetto commerciale non sia stato spiegato.
Richiedi una prova utensile per rispondere a domande specifiche
Prima della prova, annota quale incertezza deve risolvere. Un campione può dimostrare l'aspetto lasciando sconosciuta la stabilità del processo. Un breve rapporto dimensionale può dimostrare l'adattamento mentre dice poco sulle perdite di finitura finale.
Richiedi un pacchetto di revisione che contenga:
- L'identità del campione, la revisione del disegno, l'identità dell'utensile e il percorso di produzione proposto.
- Misure nelle posizioni di montaggio e parete concordate, nello stato finale specificato.
- Un controllo dell'assemblaggio utilizzando il supporto previsto o un equivalente documentato.
- Revisione dell'aspetto sotto le condizioni di illuminazione e assenza di illuminazione concordate, dove rilevante.
- Quantità tentate e accettate con perdite chiaramente classificate, se la resa fa parte della decisione.
- Un record delle correzioni apportate durante la prova e se è necessario un altro campione.
Approva ogni requisito esplicitamente. Un'approvazione dell'aspetto non dovrebbe approvare silenziosamente una deviazione dimensionale. Se l'utensile o il processo cambiano per correggere un problema, identifica quali risultati precedenti devono essere verificati di nuovo. Tieni il campione accettato legato alla revisione che lo ha prodotto e conserva un registro chiaro di eventuali eccezioni concordate.
Mantieni valida la decisione sull'utensileria anche in caso di riordini
Il confronto è valido solo se l'utensile è ancora disponibile e utilizzabile quando arriva il prossimo ordine. Conferma proprietà, stoccaggio, responsabilità di manutenzione, autorizzazione alla riparazione e condizioni per la sostituzione o il trasferimento per iscritto. Pagare una tassa per l'utensile non spiega da solo tali termini.
Chiedi quali superfici o giunzioni sensibili all'usura saranno controllate, come viene identificato un utensile riparato e quando è richiesta una nuova revisione del primo articolo. Concorda chi paga per una modifica del progetto da parte dell'acquirente rispetto alla manutenzione necessaria per continuare il progetto approvato. Evita di trattare una vita utile stimata dell'utensile come una quantità garantita senza una base contrattuale definita.
Le Workflow personalizzato di stampi di Blockhead Tools illustra l'approvazione del progetto prima del taglio dello stampo e distingue le sue offerte di legno e grafite. I suoi esempi di processo e materiali non sono garanzie di vita per uno strumento di stampaggio in metallo. Per questo progetto, chiedere al proposto costruttore dello strumento i materiali effettivi, le basi di costruzione e manutenzione piuttosto che prendere in prestito i dati di un altro fornitore.
Invia un brief di revisione dello stampo con un limite di costo
Per una richiesta JX, inizia con i requisiti di tonalità e fissaggio, poi chiedi quale strumento e processo devono essere valutati. Il percorso del prodotto pressato dal vivo è rilevante per progetti di tonalità modellate; la fattibilità attuale, il prezzo dello stampo, il campionamento e i tempi di produzione devono essere confermati rispetto al disegno specifico.
Invia un disegno in sezione, riferimento hardware di accoppiamento, vetro e direzione di finitura, zone di protezione dell'aspetto, quantità di pezzi accettati e previsione realistica di riordino. Identifica quali caratteristiche sono essenziali e quali il costruttore dello strumento può proporre di modificare. Includi il metodo di approvazione del campione e eventuali requisiti di applicazione o conformità forniti dal team di fissaggio.
Chiedi al fornitore di restituire un accordo di rilascio proposto, revisione delle caratteristiche critiche, sequenza di finitura e preventivo che separi i costi degli stampi da quelli ricorrenti. Se la decisione sui costi dipende dal rendimento o dalla produzione, richiedi la base e un piano di prova. Il elenco di controllo per disegni tecnici aiuta a organizzare le informazioni sulla parte; il costruttore di RFQ per tonalità personalizzate può raccogliere gli input della richiesta.
Domande che i team di produzione pongono sugli stampi per tonalità di vetro
Un stampo più costoso riduce sempre il costo unitario?
No. L'investimento extra deve essere recuperato attraverso un risparmio ricorrente concordato su una quantità accettata e realistica. Se l'ordine è piccolo o il risparmio non è dimostrato, il costo maggiore dello stampo potrebbe non ripagarsi mai.
Un stampo può produrre ogni colore e finitura?
Non presumere. Chiedi se il vetro proposto, la sequenza di finitura e le dimensioni di accettazione possono usare lo stesso stampo senza modifiche. Approva campioni finiti rappresentativi e identifica eventuali restrizioni nel preventivo.
Cambiare il pistone può risolvere un problema di spessore della parete?
Potrebbe essere un'opzione per una parte pressata, ma il fornitore deve rivedere insieme la cavità, lo stampo interno, la distribuzione del vetro e le condizioni operative. Una modifica allo stampo richiede un nuovo controllo del campione rispetto alle posizioni di parete specificate e all'interfaccia del fissaggio.
Un acquirente dovrebbe specificare un angolo di inclinazione standard?
Chiedi al costruttore dello stampo di proporre una geometria di rilascio per la parte e il processo effettivi. Approva in base ai requisiti funzionali e visivi. Un angolo generico di un altro materiale o metodo di formatura non è un requisito di tonalità validato.
Vale la pena aggiungere una scanalatura decorativa allo stampo?
Confronta il suo valore visivo con la costruzione dello stampo, la finitura e l'ispezione che richiede. Richiedi un'alternativa più semplice quando non serve alla funzione del fissaggio. Il team di progettazione può quindi approvare il compromesso prima che lo stampo venga realizzato.
L'approvazione del campione stabilisce la resa di produzione?
Un campione approvato stabilisce solo i requisiti effettivamente revisionati. La resa richiede quantità tentate e accettate, una definizione di perdita e condizioni di prova rappresentative. Alcuni campioni selezionati di buona qualità non possono stabilire un tasso di accettazione ricorrente.
Cosa dovrebbe scatenare un'altra revisione dello stampo?
Revisione delle modifiche all'interfaccia di montaggio, sezione della parete, profilo sensibile al rilascio, motivo protetto o percorso di finitura. La riparazione o sostituzione dello stampo potrebbe anche richiedere nuovi controlli dei campioni. Definisci i trigger con il fornitore prima di ordini ripetuti.
Articoli correlati e risorse di produzione
- Capacità di paralume in vetro pressato a macchina
- Lista di controllo dei disegni tecnici del paralume in vetro
- Spessore e tolleranza della parete del paralume pressato
- Ispezione delle cuciture dello stampo e della linea di separazione
- Preventivi del fornitore, costi di attrezzaggio e riordino
- Costruttore di RFQ per paralumi personalizzati