Un fornitore dimostra la lavorazione ripetibile di paralumi in vetro con registrazioni che collegano il pezzo grezzo in vetro, il setup di lavorazione e il metodo di ispezione ai risultati raccolti in un lotto rappresentativo. Un singolo foro pulito o un bordo levigato stabiliscono il risultato di un campione. L'approvazione della produzione richiede anche prove della ripetibilità del setup, del controllo delle condizioni degli utensili, di una misurazione coerente e di una risposta quando il processo cambia.
La lavorazione post-formatura comprende operazioni come la foratura di un'apertura, la rifinitura di un'imboccatura formata e la creazione di uno smusso controllato. Questa guida aiuta gli ingegneri dei produttori di apparecchi di illuminazione (OEM) e i team di approvvigionamento a valutare il processo proposto. Si concentra sulle prove a supporto della produzione ripetuta piuttosto che prescrivere una ricetta di foratura universale.
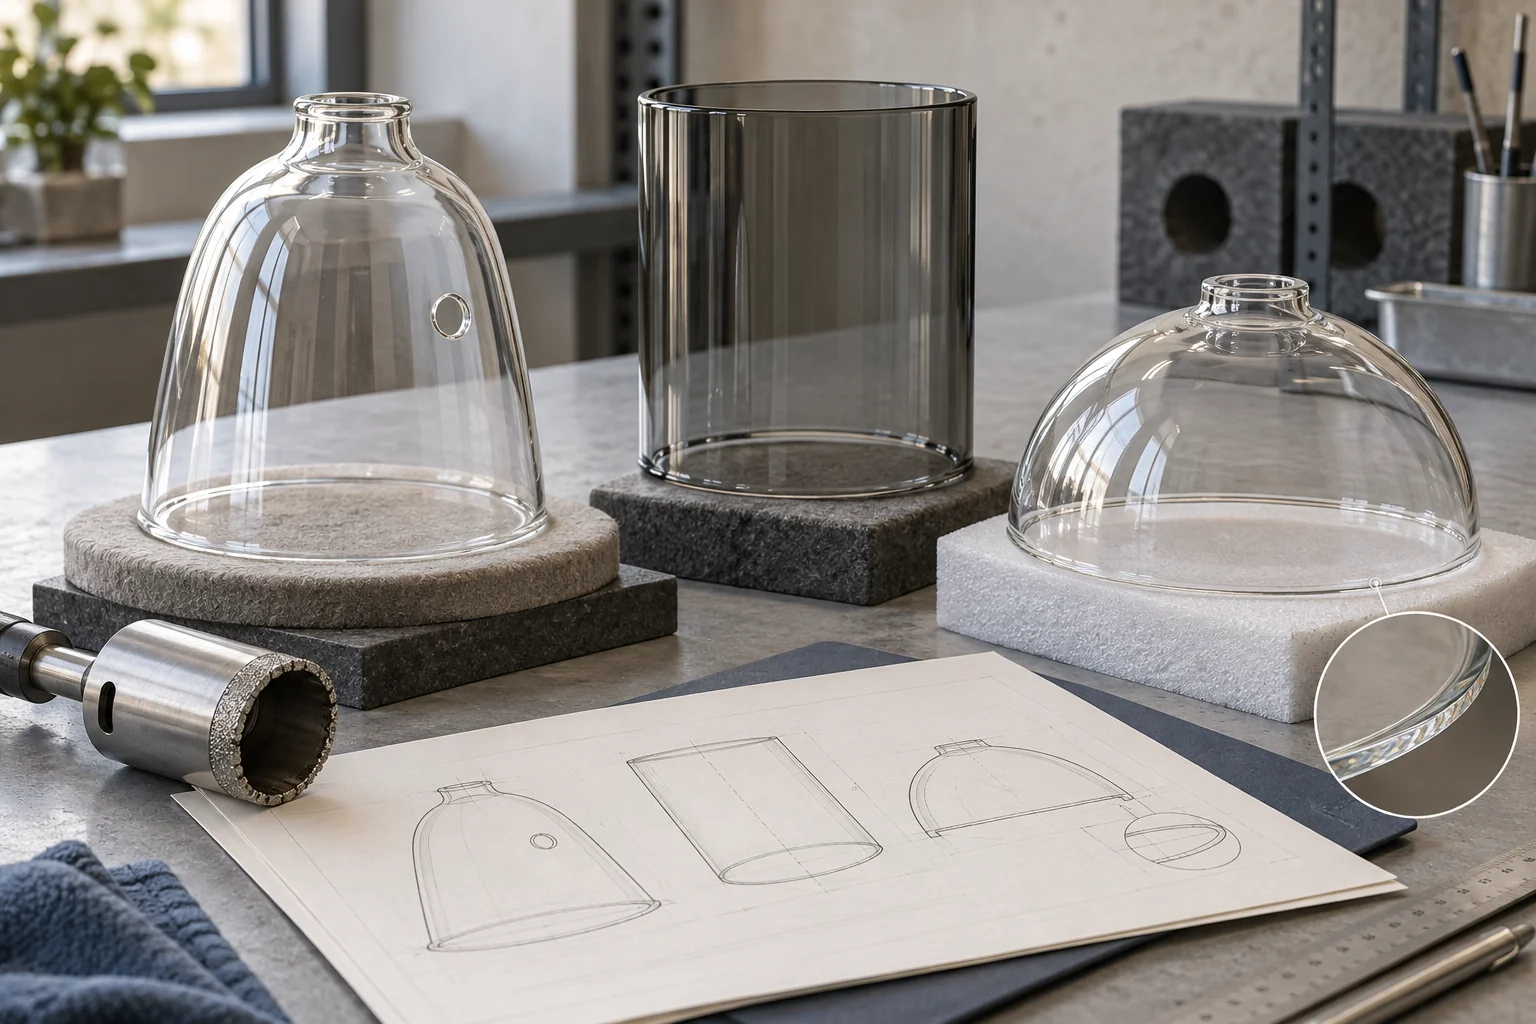
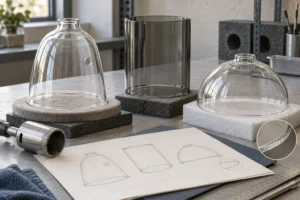
Tutte le illustrazioni sono concetti ingegneristici originali generati dall'intelligenza artificiale. Non sono fotografie di attrezzature JX, progetti di dime qualificate, risultati di ispezione o lotti di produzione consegnati.
Richiedete una catena di prove, non una collezione di campioni attraenti
Un campione privo della sua cronologia di setup è difficile da replicare. I dati di ispezione necessitano anche dell'identità dei proventi in modo che un revisore possa verificare ciò che è stato effettivamente misurato. Chiedete al fornitore di collegare le seguenti registrazioni prima di discutere il rilascio della produzione:
- Identità dell'input: il pezzo grezzo in vetro, il materiale e lo stato di trattamento, la fonte di formatura e la relativa revisione.
- Identità dell'operazione: il percorso effettivo di foratura, rifinitura o smussatura, compresa qualsiasi fase subappaltata.
- Identità del setup: la macchina o postazione, il dispositivo di bloccaggio (dima), l'utensile e la revisione del setup approvata.
- Risultati osservati: misurazioni e osservazioni sui difetti collegate a singoli campioni o a gruppi chiaramente definiti.
- Cronologia del lotto: ordine di produzione, interruzioni, cambi utensile, regolazioni e pezzi scartati o rilavorati.
- Decisione di rilascio: le condizioni di accettazione concordate, le limitazioni aperte e la persona responsabile della disposizione.
Questo è un quadro d'acquisto suggerito, non un requisito di certificazione. La quantità di prove dovrebbe riflettere la funzione del pezzo, le dimensioni dell'ordine e le conseguenze di un guasto. Un lotto di sviluppo può supportare un rilascio limitato lasciando non provate le prestazioni a lungo termine.
Identificare il pezzo grezzo e l'operazione prima di valutare i risultati
Due tonalità visivamente simili possono entrare nella lavorazione meccanica con diverse distribuzioni delle pareti, condizioni superficiali o storie di trattamento. Registrare quale input è stato utilizzato nella prova. Se la spedizione successiva utilizza una fonte di materiale grezzo o una revisione diversa, il risultato originale potrebbe non rappresentare tale spedizione.
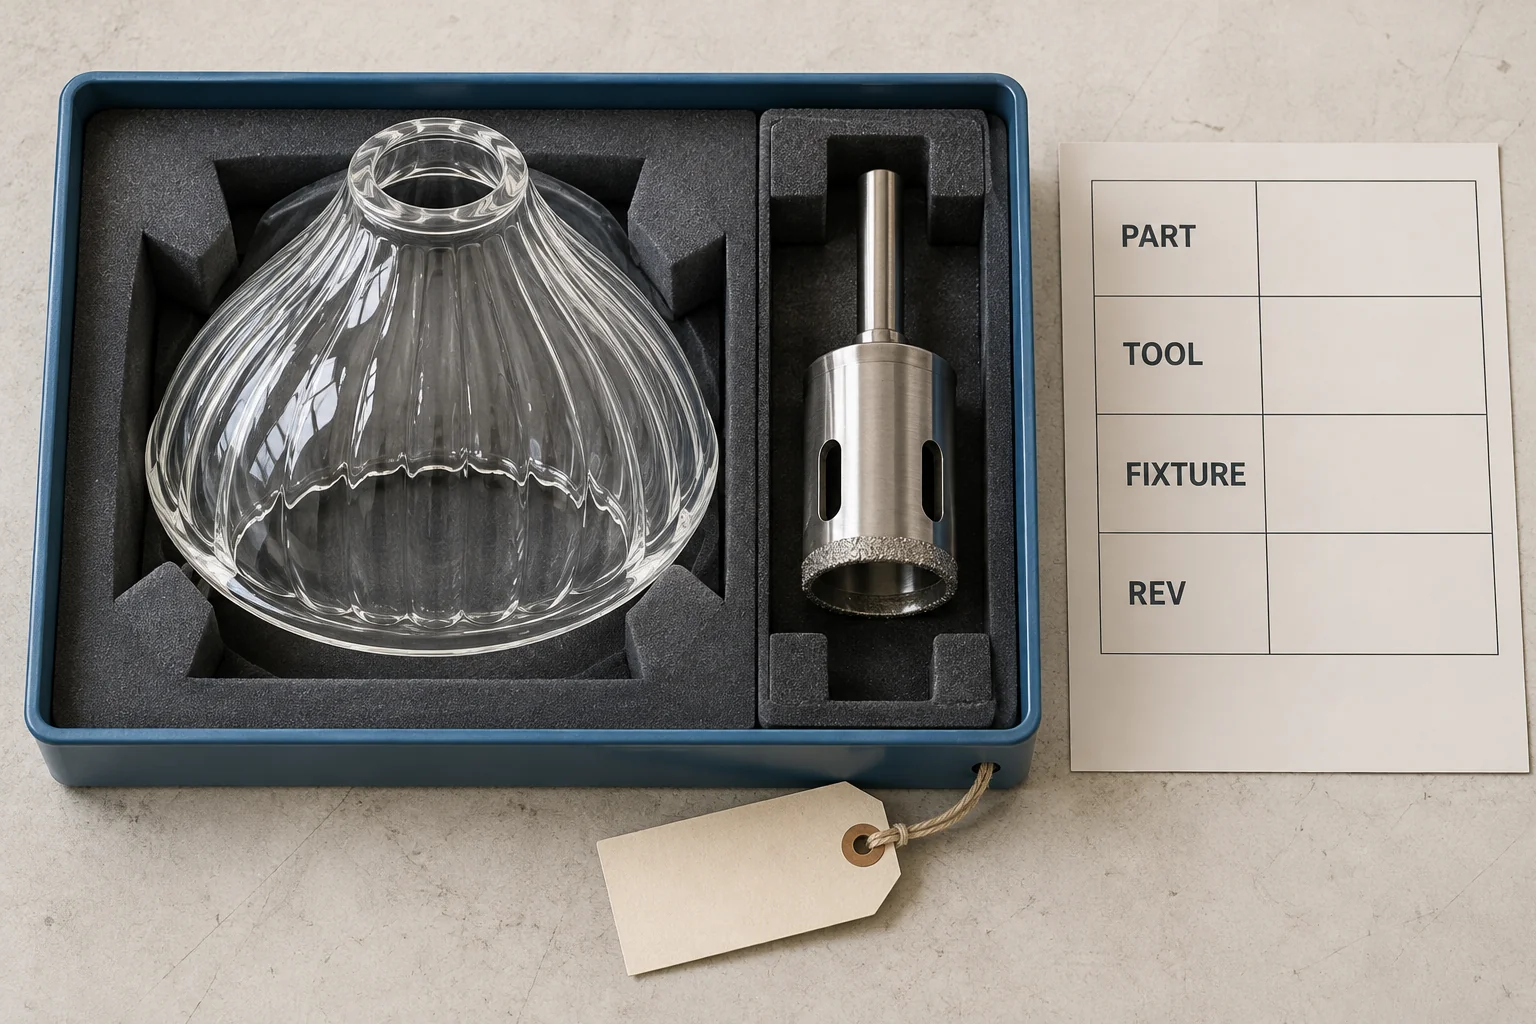
Mantenere il lotto di formatura o un altro riferimento di tracciabilità concordato accanto alla scheda di lavorazione. Identificare la condizione in entrata in ciascuna operazione e la condizione in cui il pezzo viene misurato. Pulizia, rivestimento o lavorazioni successive possono modificare ciò che è visibile o accessibile durante l'ispezione.
La precedente guida alle specifiche per fori e intagli affronta l'apertura finita e i relativi requisiti di assemblaggio. Utilizzare tale specifica come input qui. La domanda per questo articolo è se il ciclo di produzione proposto possa consegnarla ripetutamente.
Non qualificare un'operazione su vetro sconosciuto. Il produttore deve prima confermare che il materiale dichiarato e lo stato di trattamento siano compatibili con la lavorazione proposta e le operazioni successive.
Verificare il modo in cui il dispositivo ripeterà il supporto e il posizionamento
La fotografia di un dispositivo mostra una disposizione fisica; non stabilisce che ogni pezzo grezzo si alloggerà nello stesso modo. Per un paralume cavo formato, chiedere al fornitore di mostrare le superfici di posizionamento, le regioni di supporto, il metodo di ritenuta e l'accesso necessario per il carico e la lavorazione.
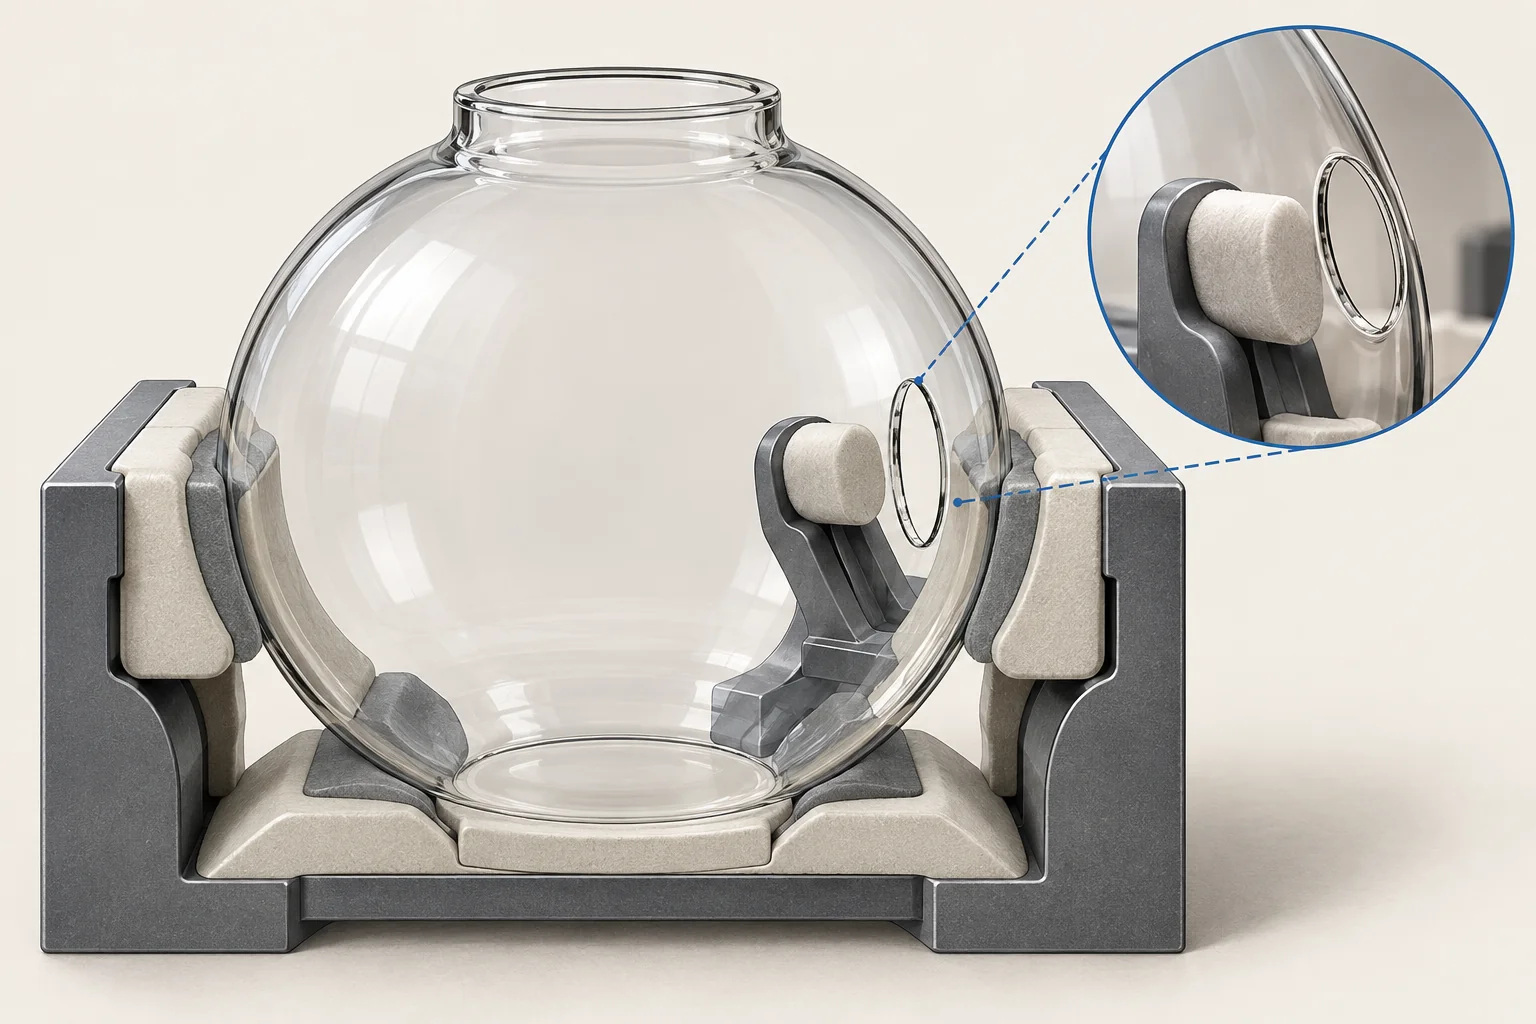
La revisione dovrebbe distinguere il contatto che posiziona il pezzo dal contatto che supporta i carichi di lavorazione. Chiedere come la configurazione si adatta alla variazione concordata nei pezzi grezzi in arrivo, come viene controllato il posizionamento e cosa succede se un pezzo non si alloggia normalmente. Applicare forza finché un pezzo riluttante non si adatta non è una regolazione basata su prove.
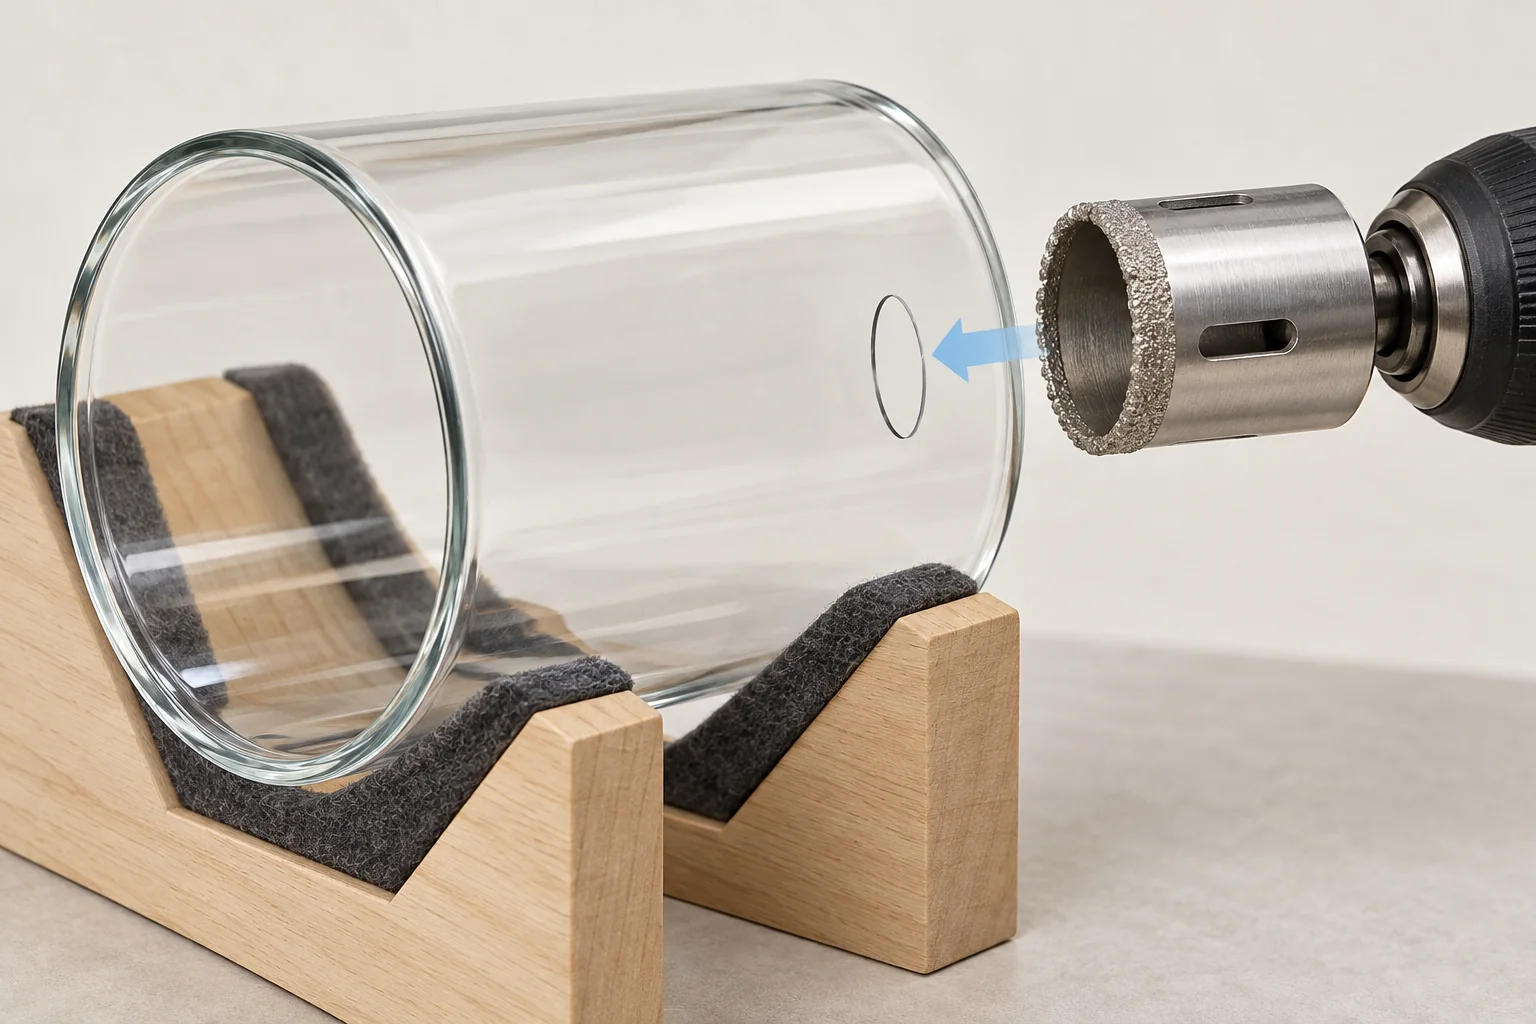
L'accesso merita una verifica separata. Un utensile può raggiungere la superficie esterna mentre il supporto di backup pianificato, l'ugello del liquido di raffreddamento o la vista di ispezione rimangono inaccessibili. Richiedere uno schema di configurazione o una dimostrazione registrata che mostri il relativo accesso nelle condizioni proposte.
Per la ripetibilità della configurazione, chiedere al fornitore di descrivere come una persona qualificata rimuove e ricarica i pezzi, ripristina la configurazione dopo un'interruzione e identifica la revisione corretta del dispositivo. La prova dovrebbe includere le modifiche di configurazione che il piano di produzione prevede effettivamente.
Fornire registri di controllo separati per foratura, taglio e smussatura
Queste operazioni possono condividere una scheda di lavorazione pur necessitando di controlli e punti di ispezione differenti. Una singola voce denominata “lavorazione del vetro” nasconde dove una caratteristica è stata creata, alterata o danneggiata. Registrare lo stato prima e dopo ogni operazione pertinente.
Foratura: collegare la condizione di sfondamento alla configurazione
Per un'apertura forata, mantenere l'identità dello strumento proposto, i controlli di montaggio, la disposizione di supporto e il metodo di controllo di ingresso/uscita. Conservare fotografie di entrambe le facce legate ai campioni effettivi piuttosto che mostrare solo il lato più attraente.
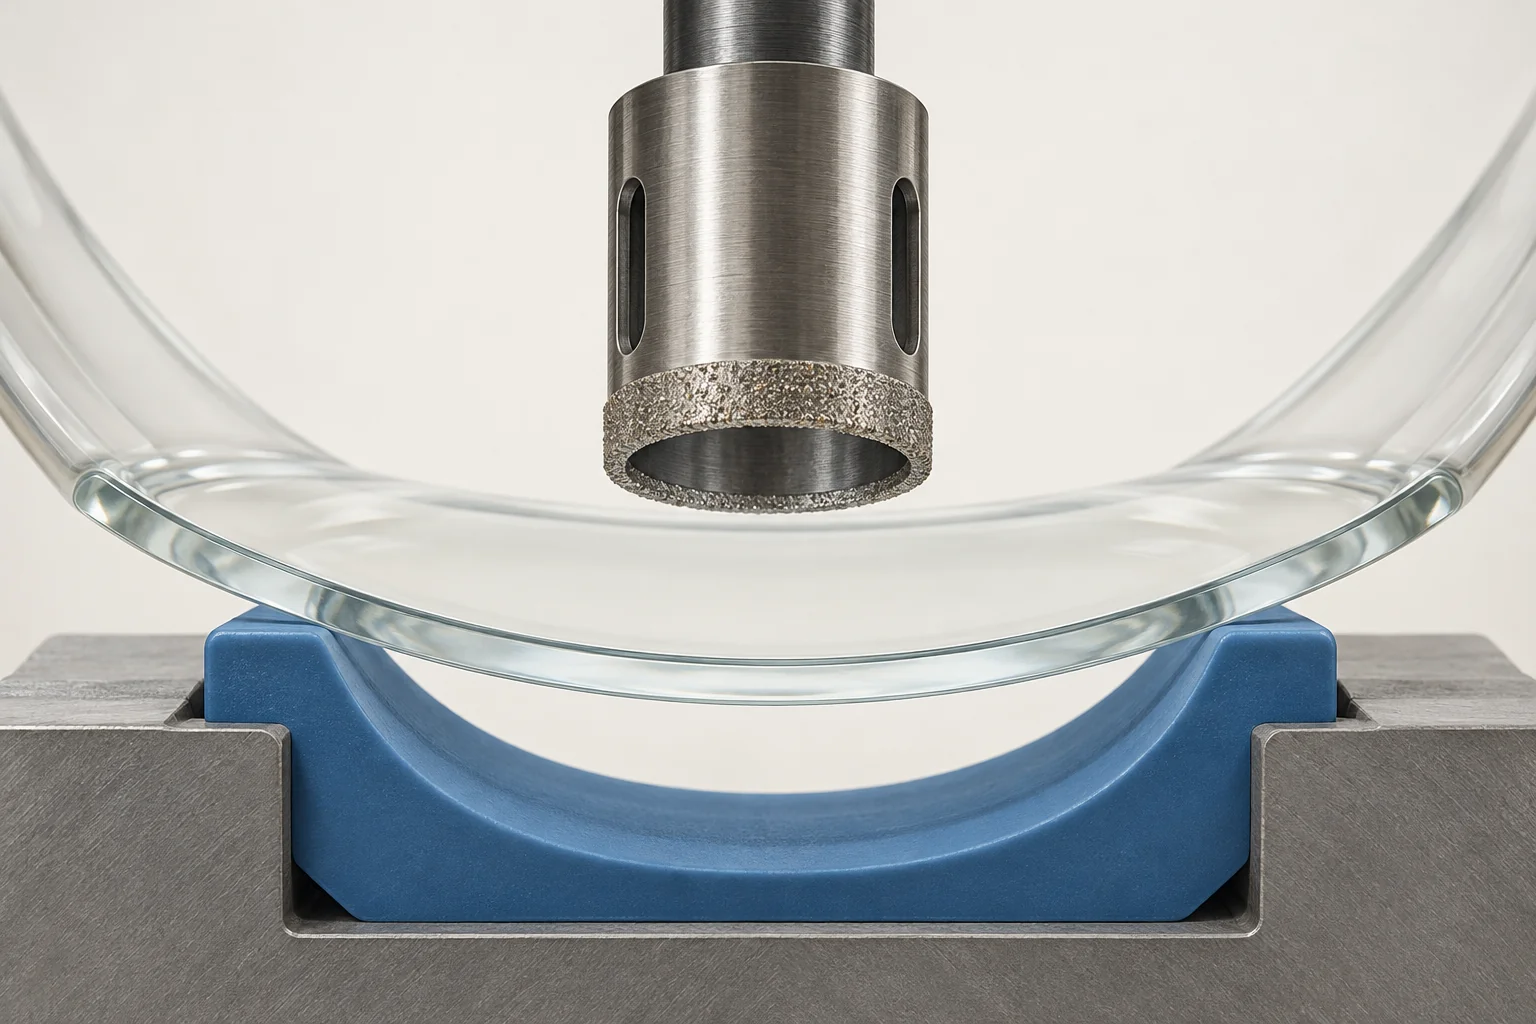
Guida al perforo con diamante di UKAM discutono di supporto, controllo della rottura, consegna del refrigerante, allineamento e condizione dello strumento. Fornisce un contesto di lavorazione; le sue raccomandazioni non qualificano un fissaggio o una ricetta operativa numerica per ogni paralume curvo. Chiedere agli specialisti di utensili e processi di giustificare le impostazioni utilizzate sul vostro pezzo.
Taglio: preservare la relazione tra rifilo e finitura finale
Una bocca rifilata può passare attraverso un'altra operazione prima di diventare il bordo finito. Identificare la fase intermedia in modo che un ispettore non confonda una tolleranza di processo con la condizione di accettazione finale. Collegare la configurazione di taglio a quella di finitura successiva e documentare come i pezzi si spostano tra di esse.
Per la prova, ispezionare nei punti necessari per distinguere danno da taglio, finitura successiva e manipolazione. Se si esamina solo il pezzo finale, il team potrebbe vedere un difetto senza sapere quando è apparso. Questa è una strategia diagnostica proposta, non una affermazione che ogni pezzo richieda la stessa sequenza di ispezione.
Smussatura: controllare la caratteristica che l'ordine specifica effettivamente
Identificare lo strumento o il metodo che crea la rottura del bordo, il modo in cui il pezzo viene presentato e il metodo utilizzato per valutare il profilo finito. La presenza di un smusso da sola non stabilisce la sua coerenza intorno a un bordo curvo o da pezzo a pezzo.
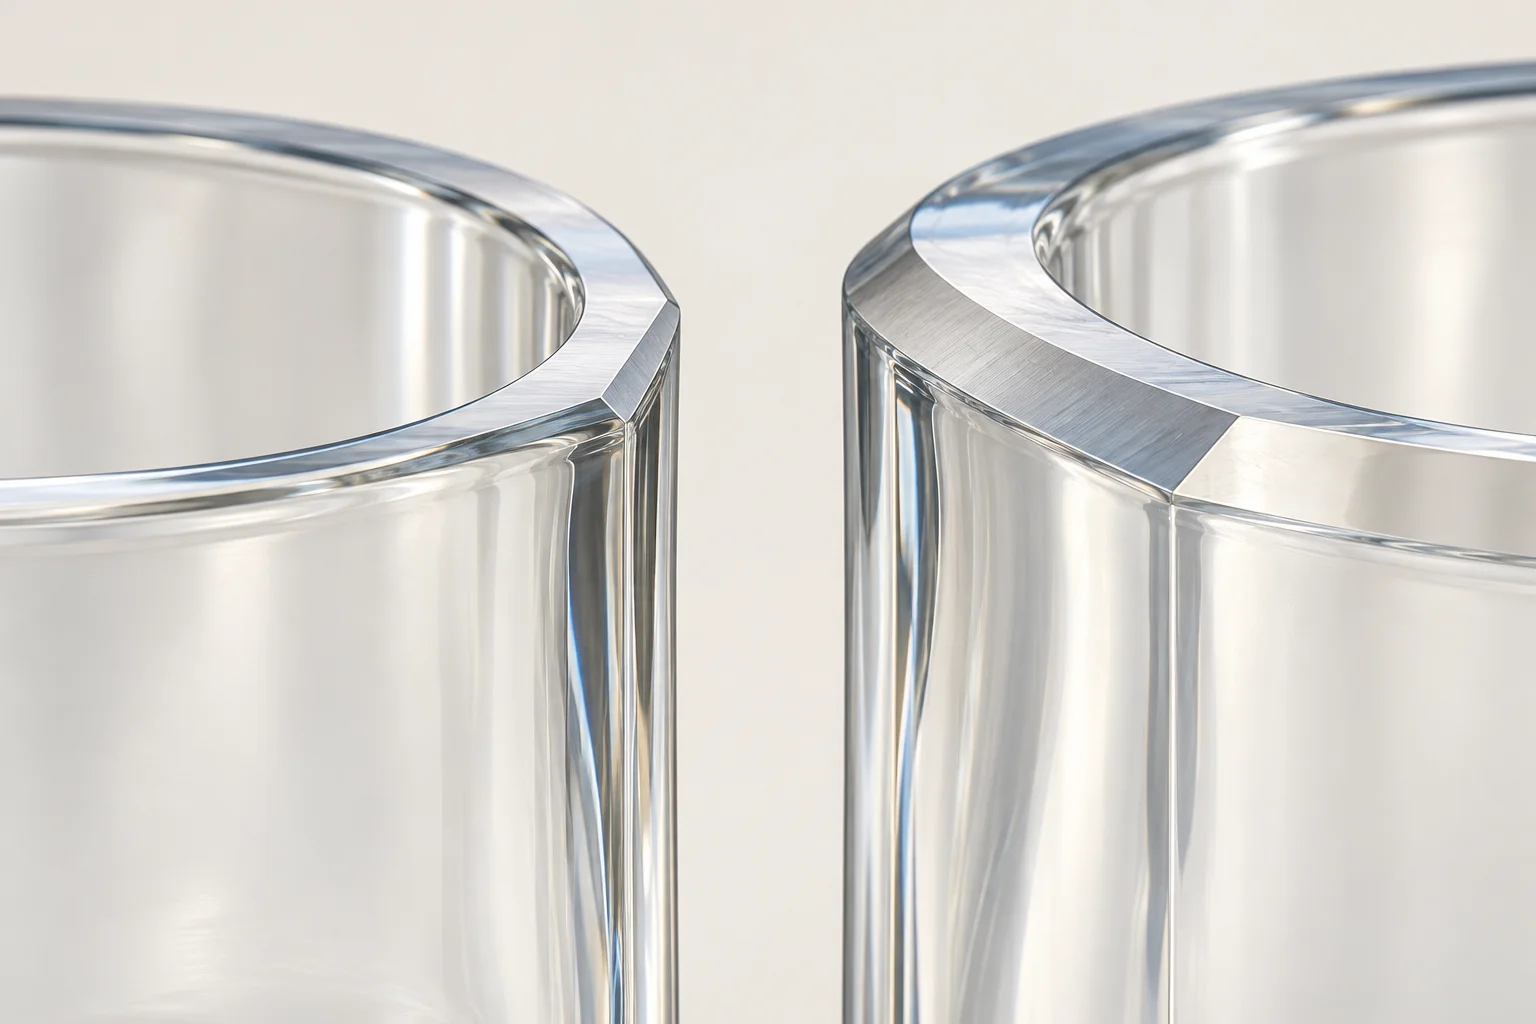
Accordarsi su quali osservazioni appartengano all'operazione di smussatura e quali all'ispezione finale del bordo. Le scelte dettagliate tra saldatura, smerigliatura e lucidatura rimangono nella guida alla selezione della finitura del bordo. Mantenere questa registrazione focalizzata sulla riproduzione della caratteristica scelta.
Utilizzare un record di controllo del processo che possa spiegare un pezzo fallito
Il record dovrebbe permettere a un revisore di tracciare un pezzo sospetto fino alla configurazione utilizzata per realizzarlo. Di seguito è riportato un set pratico di campo da adattare con il fornitore. Utilizzare le seguenti etichette per organizzare il record; il responsabile del processo fornisce le impostazioni validate:
- Pezzo e input: identificativo del pezzo, revisione del disegno, riferimento del blank e condizione di ingresso dichiarata.
- Operazione: caratteristica in produzione, fase del processo, stazione e revisione delle istruzioni di lavoro.
- Fissaggio e utensile: identificativo del fissaggio, verifica dell'alloggiamento, identificativo dell'utensile e storico delle condizioni rilevanti dell'utensile.
- Variabili controllate: le impostazioni validate dal fornitore o limiti operativi, con il metodo utilizzato per verificarli.
- Ispezione: categoria di caratteristica o difetto, riferimento del campione, configurazione di misurazione, risultato e ordine di esecuzione.
- Reazione: innesco di stop/hold, identificazione della parte interessata, azione correttiva e approvazione del riavvio.
Un record completato dopo che il lotto dalla memoria è più debole di uno mantenuto mentre il lavoro procede. Richiedere i record della prova effettiva, con correzioni tracciabili, piuttosto che un modulo aziendale vuoto presentato come prova di controllo.
Monitorare lo stato dell'utensile e la consegna del refrigerante come parte della cronologia
L'identità dell'utensile dovrebbe sopravvivere a una sostituzione, a una rifilatura o a una regolazione della configurazione. Registrare quando si è verificato l'intervento e quali campioni sono stati prodotti prima e dopo. Questo permette al revisore di esaminare un cambiamento invece di aggregare ogni risultato in una media di lotto senza spiegazioni.
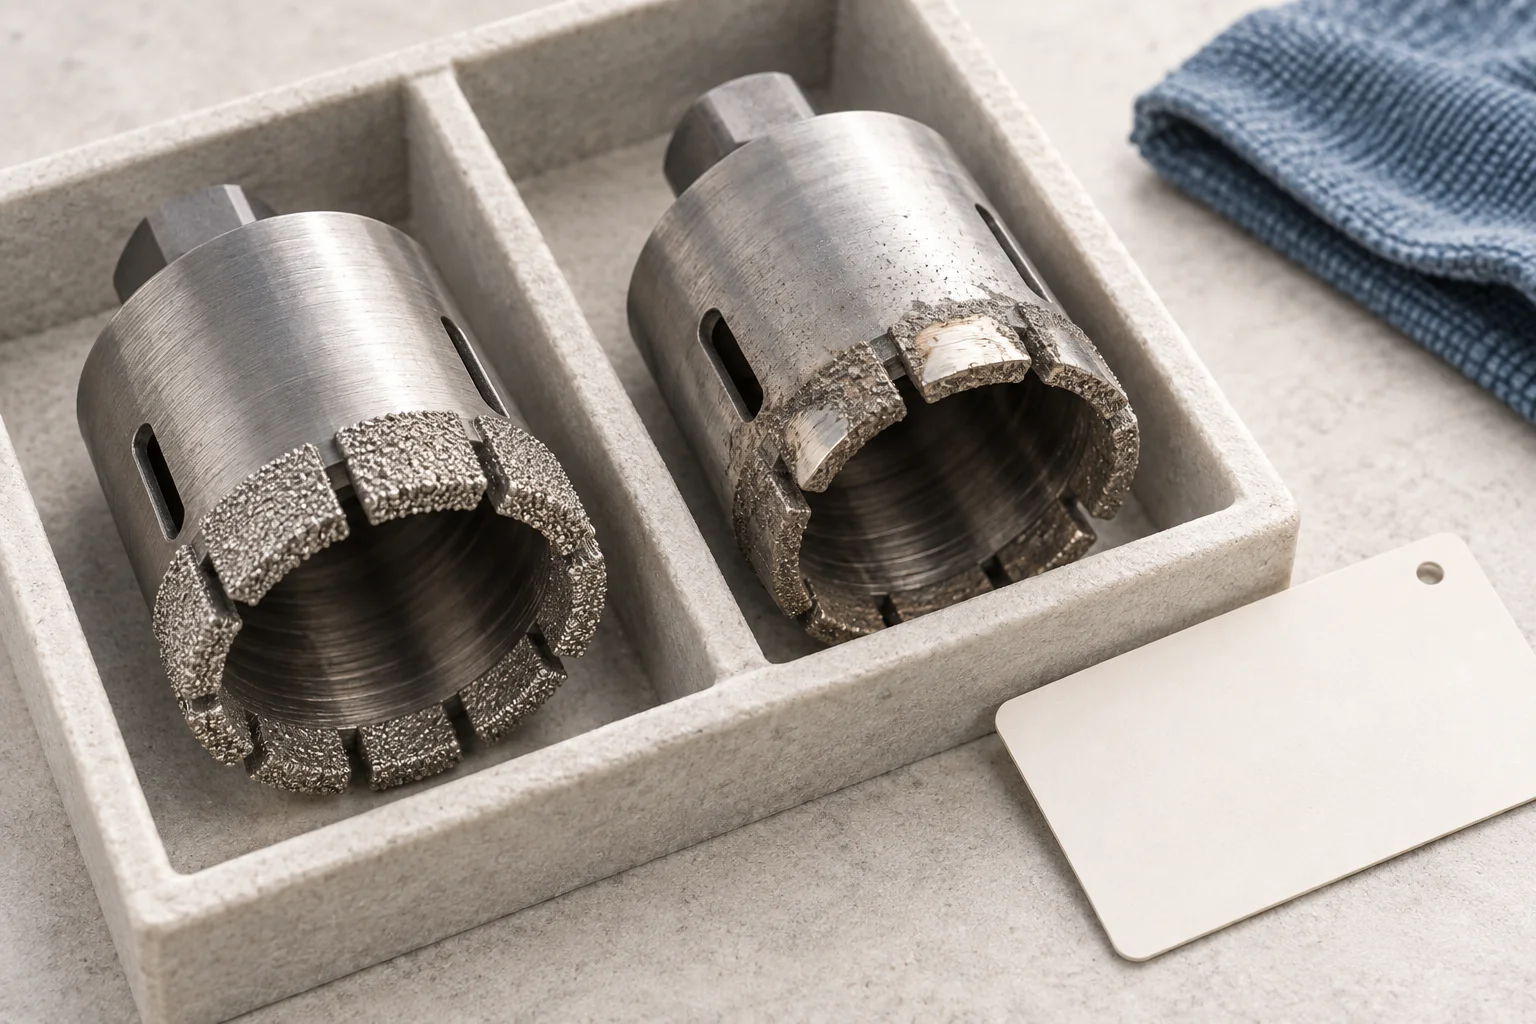
Guida alla selezione degli utensili di UKAM considera il materiale di lavoro, gli utensili e il percorso del refrigerante come scelte applicative correlate. Per la revisione degli acquisti, chiedere quale condizione il fornitore monitora e quale prova innesca la manutenzione o la sostituzione. Non trasferire una durata utensile pubblicizzata al tuo paralume senza una prova rappresentativa.
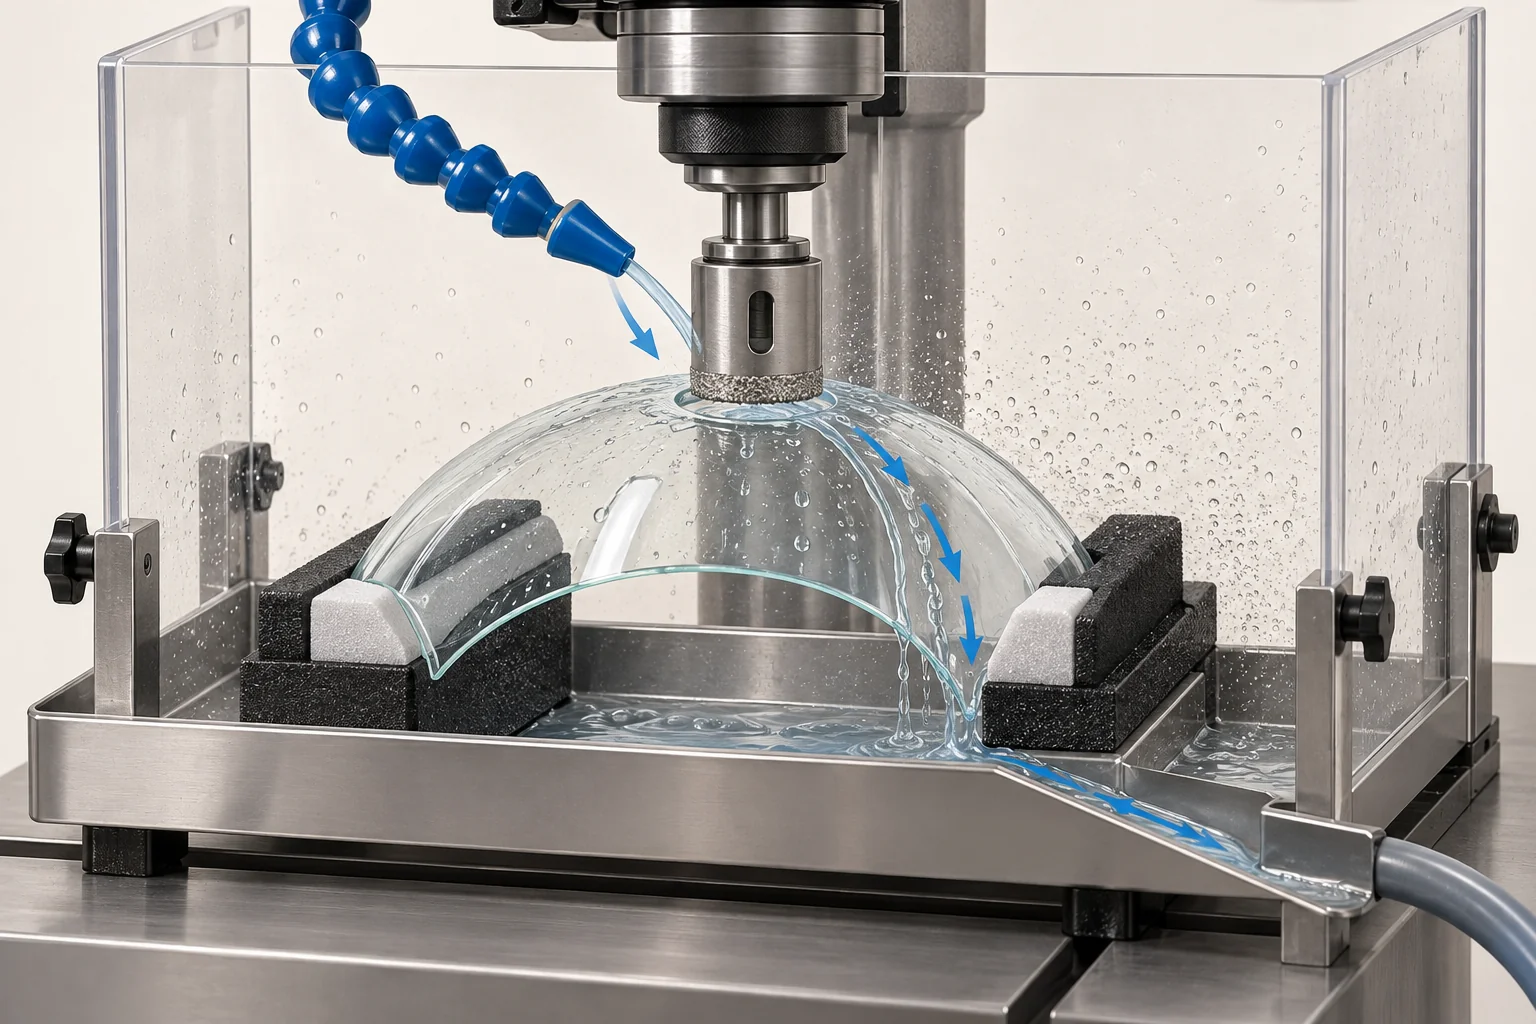
Dove il processo qualificato utilizza refrigerante, verificare come il refrigerante raggiunge l'interfaccia di lavoro. Una fotografia del serbatoio o della pompa non mostra questa consegna. Chiedere come vengono controllati l'accesso, le condizioni di consegna, la pulizia e la manutenzione rilevante. Il fluido esatto, i limiti e i controlli appartengono alle istruzioni validate del responsabile del processo.
Una sostituzione dell'utensile o del refrigerante può migliorare un risultato mentre ne cambia un altro. Il controllo di riavvio dovrebbe affrontare le caratteristiche e i difetti interessati piuttosto che presumere che un bordo più pulito dimostri che l'intero processo sia stato ripristinato.
Verificare il metodo di misurazione prima di interpretare la variazione di lavorazione
Quando due letture sono in disaccordo, la lavorazione è una possibile fonte di variazione. L'alloggiamento del pezzo, la configurazione dello strumento, l'orientamento di visualizzazione e il metodo di misurazione possono contribuire anch'essi. Una decisione di produzione richiede un processo di misurazione appropriato alla caratteristica da giudicare.
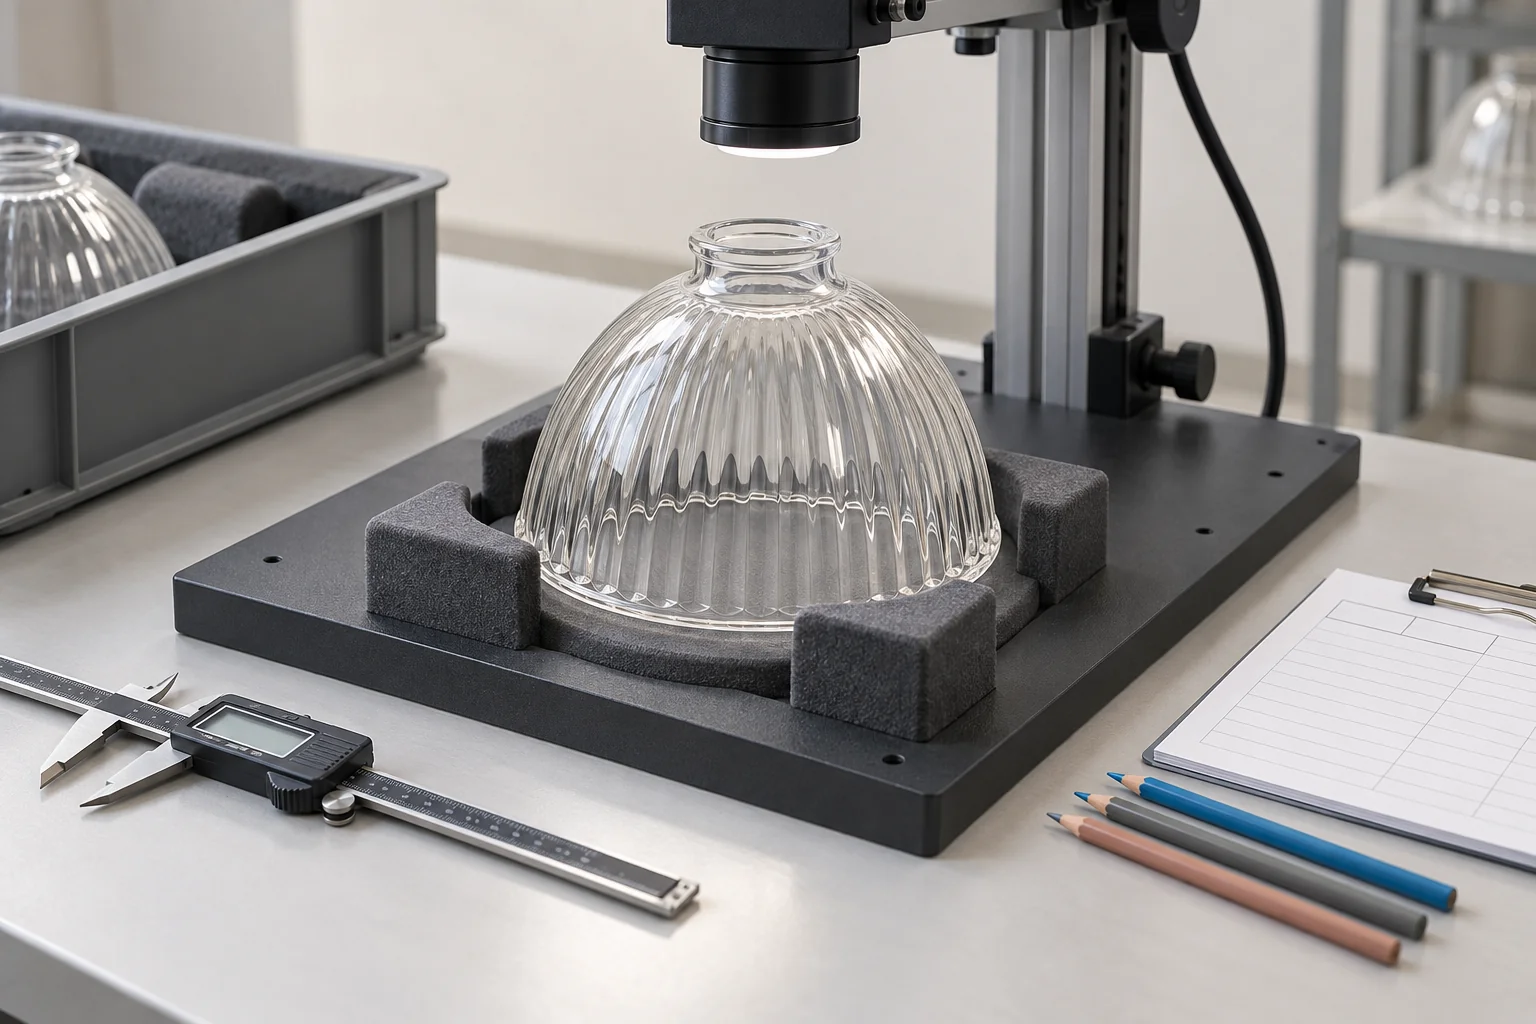
Linee guida dello studio di calibrazione del NIST considera ripetibilità, riproducibilità, stabilità e bias, inclusi gli effetti di geometria e configurazione. Applica questa distinzione quando si esamina una caratteristica di vetro curvo: uno strumento calibrato da solo non dimostra che l'intera configurazione di ispezione si ripeta adeguatamente.
Richiedi uno studio o una dimostrazione appropriata al programma. Potrebbe essere necessario esaminare letture ripetute, ricaricare lo stesso campione, operatori qualificati diversi o strumenti equivalenti. La progettazione dello studio e i criteri di accettazione devono essere concordati per il compito di ispezione effettivo.
Per i difetti visivi, allineare illuminazione, condizioni di osservazione, terminologia ed esempi di limite. Non trattare una raccolta di pareri soggettivi di conformità/non conformità come intercambiabile con uno studio di misurazione dimensionale.
Esaminare una produzione pilota nell'ordine di produzione
Un primo pezzo approvato risponde alla domanda se una messa a punto abbia prodotto un risultato accettabile in quel momento. Una produzione pilota rappresentativa dovrebbe anche affrontare ciò che accade man mano che il lavoro continua e dopo i cambiamenti previsti nella produzione.
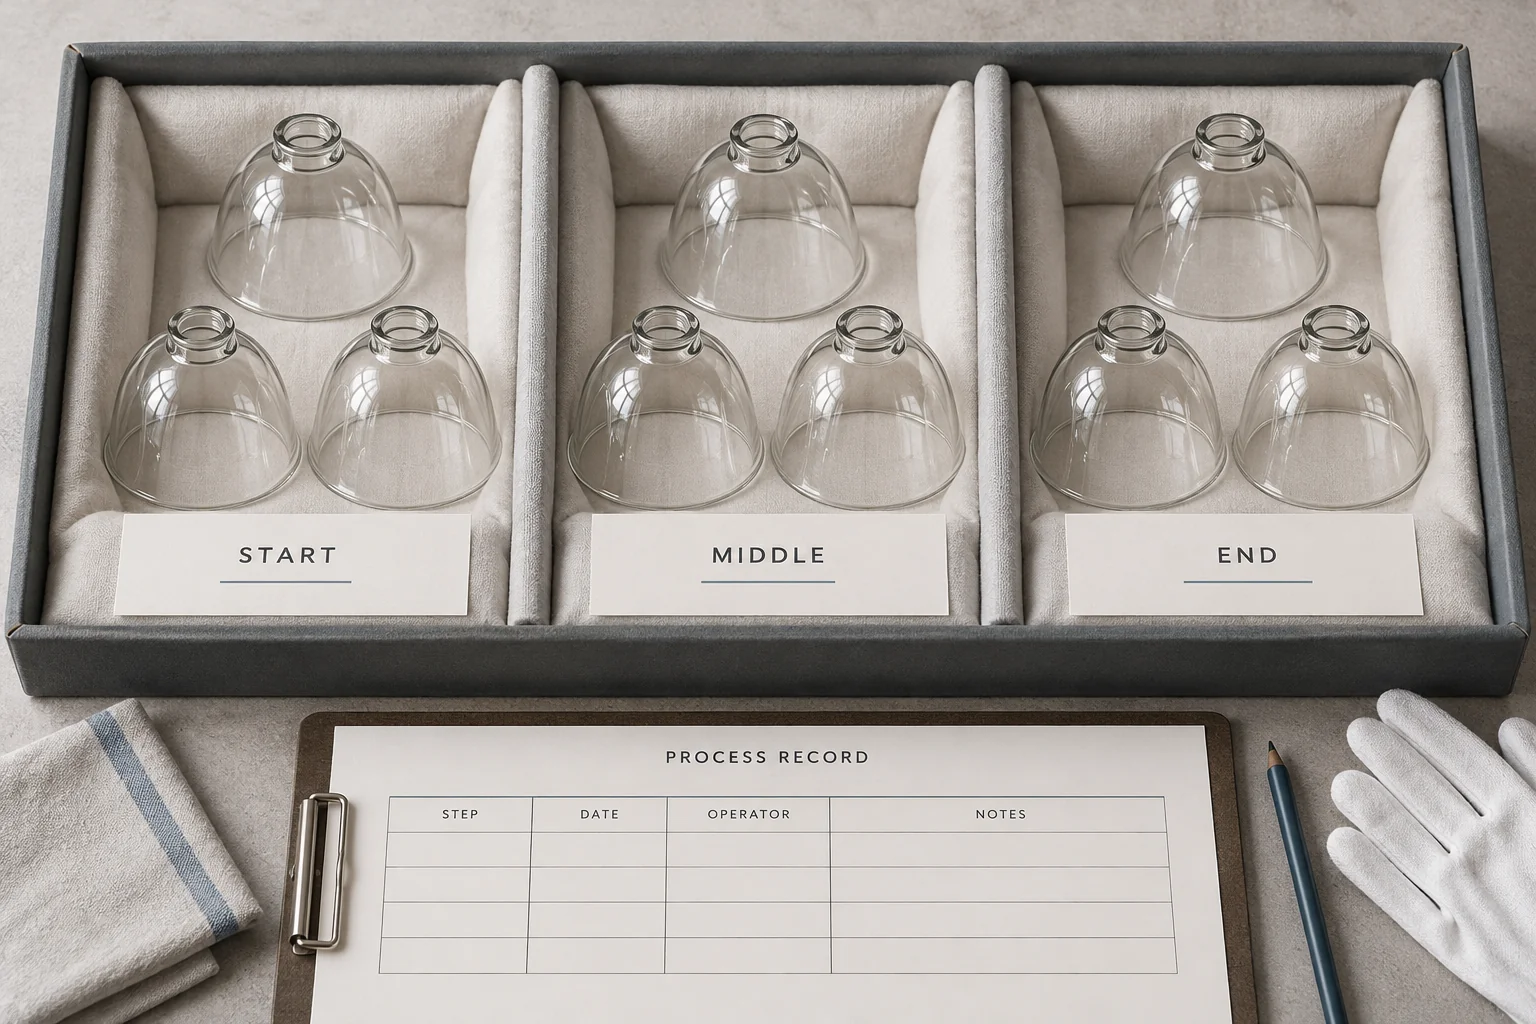
Richiedere osservazioni ordinate anziché solo un istogramma o fotografie selezionate. Conservare la posizione dei campioni nella sequenza di produzione e il punto in cui si sono verificate gli interventi. Considerare i pezzi di prova pianificati, il ripristino della configurazione, il periodo di utilizzo degli utensili, la manipolazione e i relativi cambiamenti degli operatori quando si concorda l'ambito della prova.
Mantenere i conteggi comprensibili: pezzi avviati, pezzi conformi ai requisiti concordati, scarti, rilavorazioni e osservazioni mancanti o escluse. Se il fornitore riporta una resa, chiedere quali conteggi entrano nel calcolo e se i pezzi rilavorati sono inclusi. Qui non viene stabilito alcun obiettivo di resa o dimensione universale del campione.
Quando l'ordine è troppo piccolo per una forte inferenza a lungo termine, riportare le prove in modo onesto. Una prova limitata può supportare una decisione esplicitamente circoscritta e un'ispezione aggiuntiva; non deve essere descritta come prova di una capacità futura illimitata.
Separare risultati stabili, indici di capacità e accettazione dei difetti
Il comportamento stabile e la conformità sono questioni diverse. Un processo coerente può produrre la dimensione sbagliata; una serie breve all'interno della tolleranza può comunque nascondere una deriva. Il NIST pone la valutazione della stabilità prima dell'interpretazione della capacità.
Se un fornitore presenta Cp o Cpk, richiedere la caratteristica sottostante, i limiti di specifica, i dati ordinati, il metodo e le ipotesi. La trattazione della capacità del NIST spiega che gli indici comuni confrontano la variazione stabile del processo con i limiti di specifica e dipendono dalle ipotesi sui dati.
Un indice del diametro del foro non può stabilire l'accettabilità di trucioli di uscita, crepe o graffi. Mantenere separati i relativi criteri di difettosità e i record di ispezione. Allo stesso modo, diverse letture eseguite ripetutamente su un pezzo non rappresentano la stessa evidenza delle osservazioni su pezzi prodotti in modo indipendente.
Regola di rilascio: accettare una richiesta di capacità solo per la caratteristica, le condizioni di processo e le prove che essa copre effettivamente. Registrare qualsiasi limitazione accanto all'approvazione. Questa guida non stabilisce una soglia Cpk universale per i paralumi in vetro.
Indagare sui difetti senza dichiarare una causa basandosi solo sull'aspetto
L'uscita di un foro scheggiata, una scheggia a conchiglia su un bordo rifinito e uno smusso irregolare sono osservazioni. La loro sola apparenza non può dimostrare che un particolare operatore, utensile o impostazione li abbia causati.
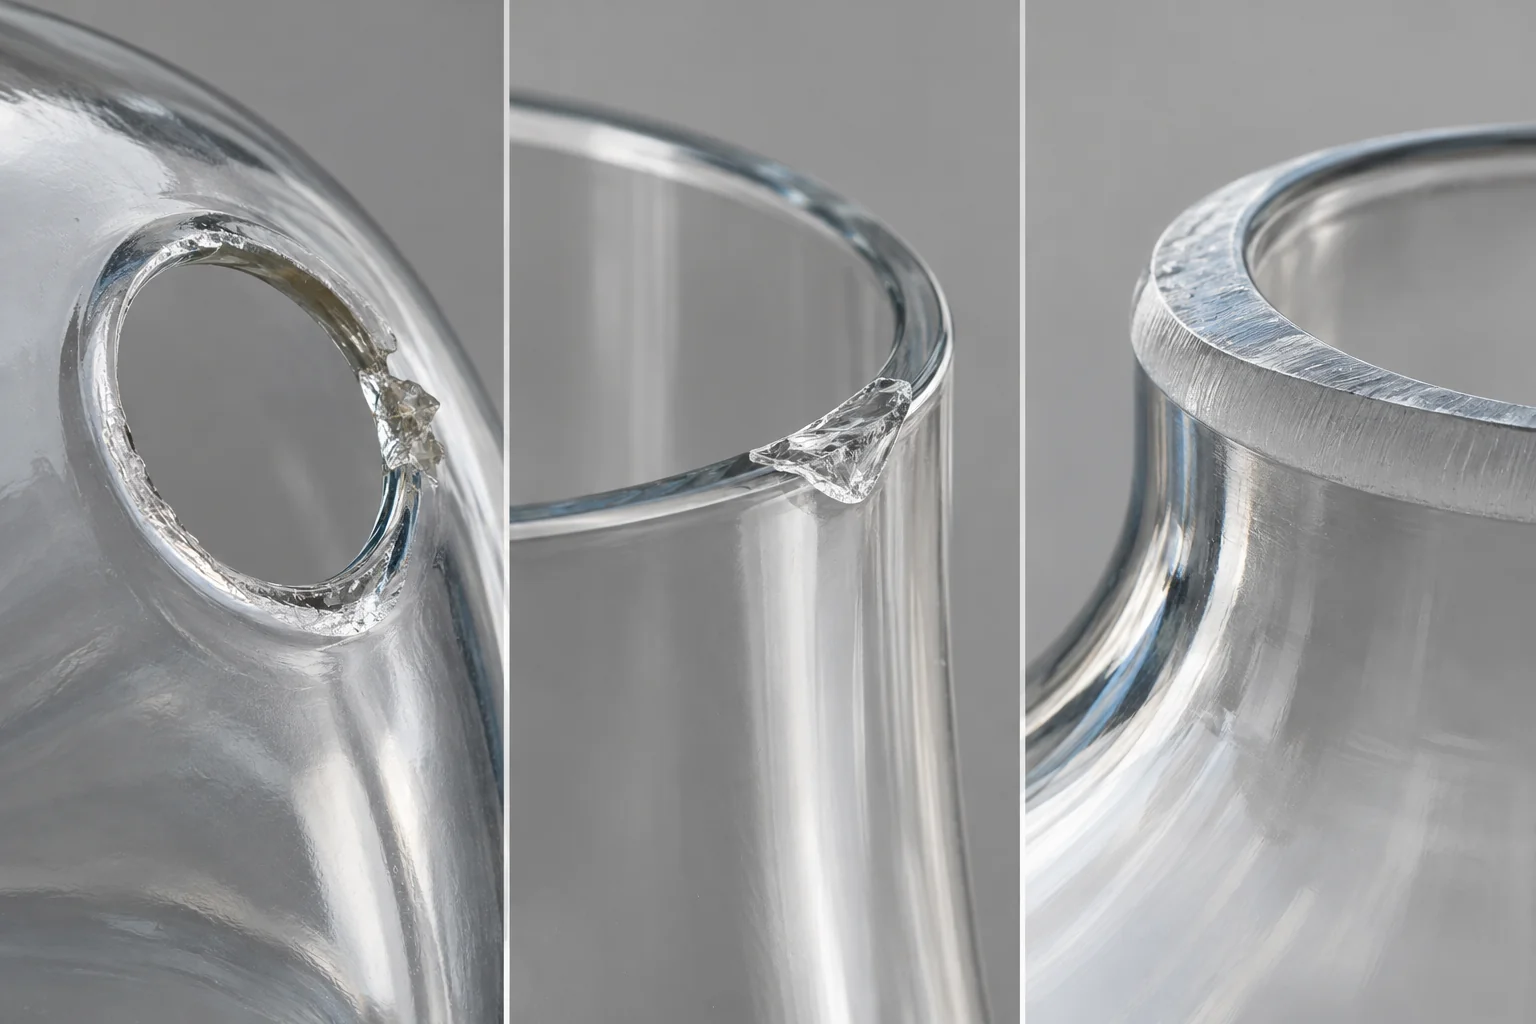
Usa una sequenza di indagine condizionale:
- Identifica il campione, la caratteristica, la fase del processo e la condizione di ispezione.
- Determina l'ultimo punto registrato in cui la caratteristica ha soddisfatto il requisito.
- Verifica i record associati di vuoto, fissaggio, utensile, operazione e gestione per un cambiamento rilevante.
- Testa la spiegazione proposta attraverso un'indagine concordata; documenta le prove che la supportano o la respingono.
- Contieni i pezzi potenzialmente interessati e definisci il controllo di riavvio prima di rilasciare ulteriori lavori.
Dove è proposta una riparazione, richiedi un percorso approvato e una rivalutazione dei requisiti finali interessati. Rimuovere un difetto visibile può modificare dimensione, profilo del bordo o un altro elemento di accettazione. Una riparazione riuscita su un pezzo non autorizza automaticamente un metodo di riparazione su tutta la partita.
Decidi cosa necessita di riqualificazione quando il processo cambia
Elenca le modifiche che richiedono revisione prima che inizi la prova. A seconda del programma, queste potrebbero includere una diversa fonte di vuoto, famiglia di utensili, disposizione di supporto, stazione di lavorazione, finestra operativa, metodo di ispezione o subappaltatore.
Valuta quali conclusioni precedenti potrebbero essere invalidate dal cambiamento. Un nido di ispezione modificato potrebbe richiedere una revisione del metodo di misurazione. Una diversa disposizione di supporto può influenzare le osservazioni di posizione e bordo. Un processo a valle rivisto potrebbe richiedere un nuovo controllo del pezzo finale. Fai definire agli specialisti responsabili le prove necessarie per ogni caso.
Una revisione ipotetica del cambio utensile
Supponi che un lotto pilota di paralumi includa una sostituzione dell'utensile. I risultati del diametro complessivo rimangono accettabili, ma le osservazioni sui trucioli di uscita registrate cambiano dopo l'intervento. Questo è uno scenario di revisione illustrativo, non un risultato di produzione JX.
L'acquirente dovrebbe richiedere i record dell'ordine di produzione e la cronologia delle sostituzioni/configurazioni prima di accettare un riepilogo a livello di lotto. Il fornitore dovrebbe indagare sul cambiamento e applicare le regole di contenimento e riavvio concordate. La conformità del diametro da sola non risolve il problema del truciolo separato.
Domande sulla qualificazione della lavorazione del paralume in vetro
L'attrezzatura CNC dimostra che il processo si ripete?
No. L'identità dell'attrezzatura è una parte delle prove. Il materiale proposto, il fissaggio, le condizioni dell'utensile, il metodo di operazione e il sistema di ispezione devono ancora essere collegati a risultati rappresentativi.
Può un campione approvato rilasciare un ordine in massa?
Può stabilire un campione di riferimento, ma l'acquirente e il fornitore devono concordare quali ulteriori prove sono necessarie per l'ordine. Un singolo campione non descrive la variazione durante una produzione o dopo i cambiamenti di configurazione previsti.
Il rapporto Cpk è sufficiente per un'apertura in vetro forata?
Solo per la caratteristica e le condizioni che valuta validamente. Esamina i dati sottostanti e le ipotesi, quindi verifica separatamente sbeccature, crepe e altre osservazioni richieste.
Ogni paralume in vetro deve utilizzare lo stesso piano di campionamento?
No. Il piano deve riflettere il volume di produzione, i rischi pertinenti, le caratteristiche, i dati disponibili e la decisione in corso. Specifica il piano e i suoi limiti anziché copiare un conteggio di parti universale.
In che modo gli acquirenti possono valutare un piccolo lotto di sviluppo?
Usa campioni tracciabili e registri ordinati, identifica ciò che la prova limitata può dimostrare e concorda eventuali ispezioni aggiuntive o prove di follow-up. Non presentare un piccolo pilota come uno studio di capacità a lungo termine pienamente consolidato.
È possibile qualificare una fase di lavorazione meccanica subappaltata?
Sì, se la responsabilità, la fonte di lavorazione effettiva, la tracciabilità e l'accesso alle prove concordate sono chiari. Conferma quali modifiche presso il subappaltatore richiedono notifica e riesame.
Il fornitore dovrebbe seguire una tabella online della velocità di foratura?
Una tabella online può guidare il riesame iniziale di uno specialista. Le istruzioni di produzione devono essere giustificate per l'utensile, le condizioni del vetro, la geometria formata e la configurazione validata effettivamente utilizzata. Una tabella generica non costituisce la prova di qualifica del programma.
Rilascia un processo di lavorazione definito con un pacchetto di prove definito
Il riesame dovrebbe concludersi con una configurazione denominata, un metodo di ispezione che supporta la decisione, osservazioni di prova tracciabili e una risposta a modifiche o guasti. Registra se la decisione è un'approvazione di sviluppo, un rilascio limitato o un rilascio di produzione concordato.
Conserva insieme le revisioni del disegno e dell'approvazione. Il elenco di controllo per disegni tecnici aiuta a definire il pezzo; le prove di processo spiegano come il fornitore ha dimostrato il risultato concordato. Nessuno dei due sostituisce l'altro.
Invia il requisito di lavorazione meccanica per un riesame specifico del progetto
JX elenca paralumi in vetro soffiato a bocca personalizzati tra le sue offerte produttive. Per un pezzo che richiede lavorazioni successive alla formatura, chiedi al team di valutare l'operazione proposta e di confermare il percorso di lavorazione e la fonte responsabile. Questa guida non stabilisce che ogni operazione descritta sia disponibile internamente o fattibile su qualsiasi paralume.
Invia la revisione del disegno, il vetro dichiarato e i requisiti di trattamento, la geometria formata, le caratteristiche da lavorare, le quantità d'ordine e l'uso previsto delle attrezzature. Aggiungi le prove che ti aspetti: tracciabilità della configurazione, un piano pilota proposto, registri di ispezione e un accordo di notifica delle modifiche. Identifica le caratteristiche che richiedono un riesame supplementare e qualsiasi scadenza che influisca sul programma dei campioni.
Per una richiesta di foratura e lavorazione meccanica di paralumi in vetro, richiedi un preventivo che distingua tra lavori di prova, sviluppo di attrezzature o dime, operazioni di produzione e collaudo. Esamina queste voci quotate prima di concordare una tolleranza, un ritmo di produzione o una data di consegna.
Richiedi una revisione di lavorazione meccanica
Guide ingegneristiche correlate
- Specifica fori e ritagli per paralumi in vetro
- Scegli la finitura richiesta per il bordo del vetro
- Prepara un disegno tecnico del paralume in vetro
- Comprendi la ricottura e la valutazione delle tensioni
- Esamina la scelta del materiale in vetro e del trattamento
- Discuti un programma personalizzato di paralumi soffiati a bocca