Un foro in un paralume in vetro può sostenere il paralume, posizionarlo, far passare un cavo, accogliere una vite o liberare parte della struttura. Questo rende l'apertura un'interfaccia ingegnerizzata, non un dettaglio decorativo secondario.
La domanda utile non è semplicemente: "Qual è il diametro del foro?". Un fornitore deve anche sapere dove inizia la misurazione, in quale direzione punta l'asse del foro attraverso una parete curva, quale ferramenta tocca il vetro, quando viene prodotta l'apertura e come verrà ispezionato il pezzo finito. Tali decisioni influenzano il percorso di formatura, la lavorazione secondaria, le attrezzature, il piano di campionamento e il preventivo.
Questa guida spiega come specificare i fori e gli intagli per paralumi in vetro per un apparecchio personalizzato. È scritta per la revisione di design e approvvigionamento, non come tutorial di foratura fai-da-te. Non forare un paralume installato o vetro di materiale e trattamento sconosciuti. Chiedi al produttore di confermare se l'operazione proposta è adatta per il vetro specifico e la sequenza di produzione.
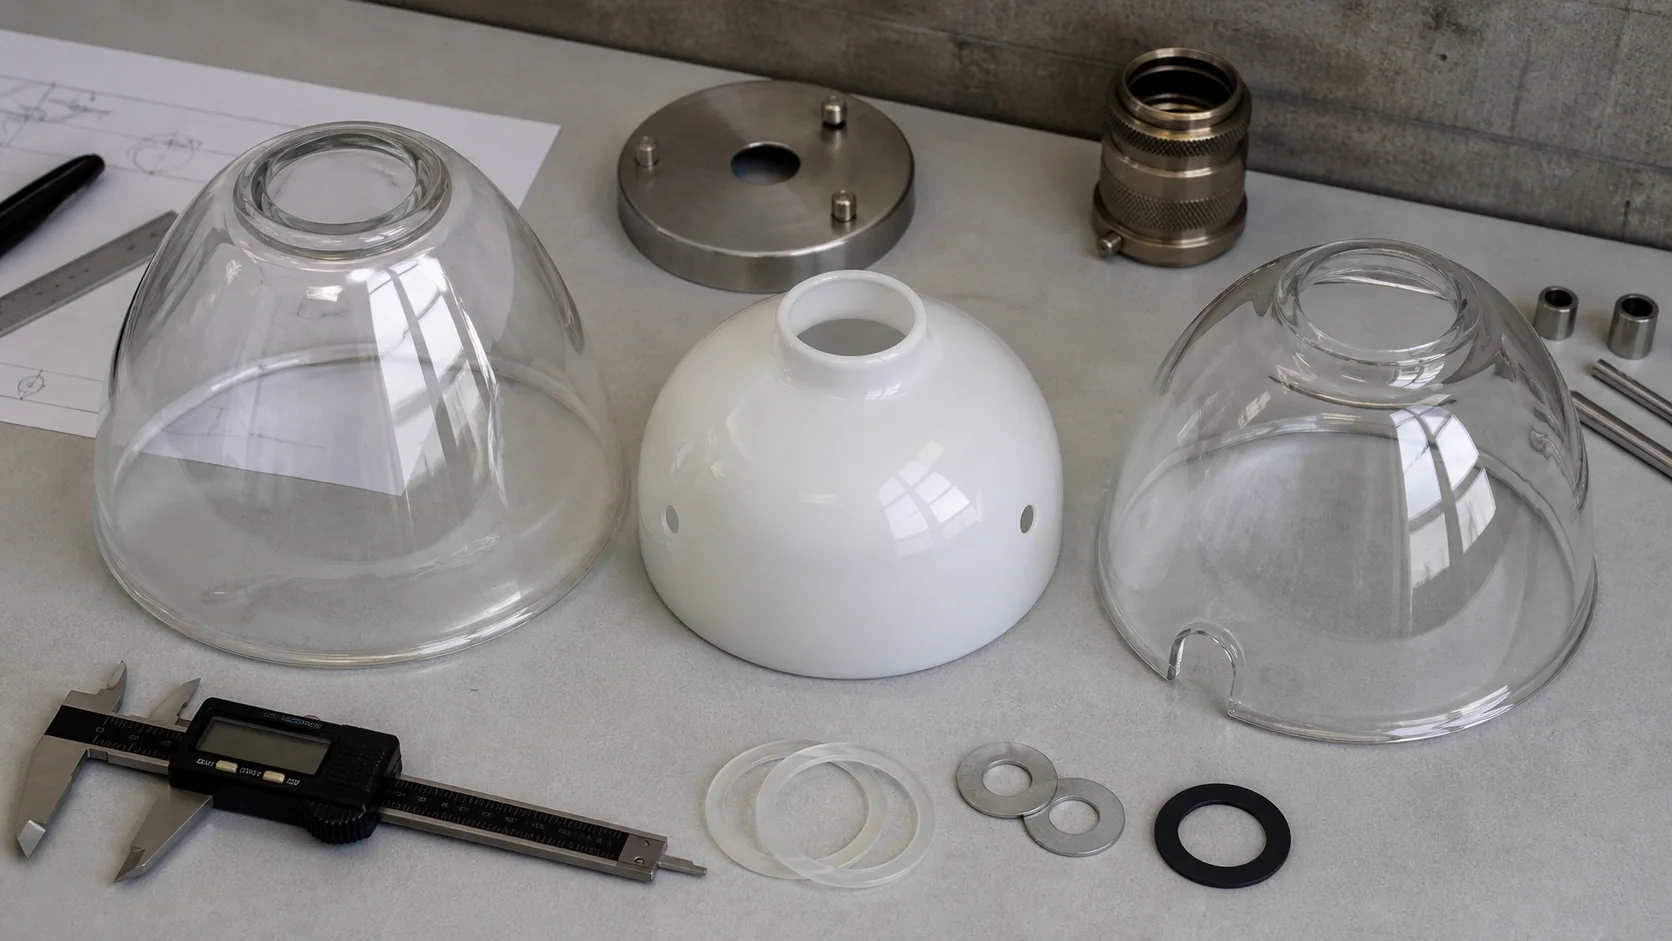
Inizia con la funzione che l'apertura deve svolgere
Un'apertura può sembrare corretta in un rendering e fallire comunque durante l'assemblaggio. Definiscine la funzione prima di sceglierne la forma o il processo.
| Funzione dell'apertura | Cosa si interfaccia con essa | Cosa l'acquirente dovrebbe controllare |
|---|---|---|
| Apertura di montaggio centrale | Portalampada, stelo filettato, anello di tenuta, calotta o ferramenta del rosone | Diametro finito, superficie di appoggio, concentricità, pacchetto di guarnizioni e rondelle |
| Foro di montaggio laterale | Vite di fermo, perno, clip, staffa o distanziale | Numero di fori, spaziatura angolare, altezza, asse, contatto della punta della vite, tolleranza locale |
| Uscita del cavo | Cavo isolato, serracavo, guaina o gommino | Percorso libero minimo, condizione del bordo, percorso di curvatura, sequenza di assemblaggio |
| Apertura di sfiato o servizio | Percorso dell'aria, strumento di accesso, sensore o elemento di fissaggio rimovibile | Area aperta, posizione, accesso per la pulizia, aspetto dai normali angoli di visione |
| Asola o intaglio | Staffa fissa, linguetta, cavo o elemento antirotazione | Raggio d'estremità, larghezza, profondità, condizione dello spigolo, direzione di inserimento |
Lo stesso diametro nominale può assolvere a funzioni molto diverse. Un'apertura centrale trattenuta tra guarnizioni larghe non si comporta come un piccolo foro laterale a contatto con una vite. Fornite al fornitore l'interfaccia completa invece di chiedere che il vetro sia progettato attorno a un singolo numero isolato.
Scegliere la via di apertura prima di finalizzare il disegno
Le aperture sui paralumi in vetro possono essere create durante la formatura o tramite una successiva lavorazione. La via fattibile dipende dalla famiglia del vetro, dalla forma della parete, dalla geometria dell'apertura, dalla quantità di produzione, dalla finitura superficiale e dalla sequenza dei trattamenti. Dipende anche dalle attrezzature e dai dispositivi disponibili per il produttore.
| Percorso | Motivo tipico per prenderlo in considerazione | Decisioni che richiedono ancora conferma |
|---|---|---|
| Apertura formata o stampata | Geometria ripetuta, collo o labbro, elemento di fissaggio integrato | Attrezzatura, sformo, posizione della linea di giunzione, parete locale, finitura finale, variazione dimensionale |
| Aperto e rifinito dopo la formatura | Un pezzo grezzo soffiato o pressato richiede che la sua bocca sia portata alla dimensione finale | Linea di taglio, sovrammetallo di rettifica, finitura del bordo, superficie di misura finale |
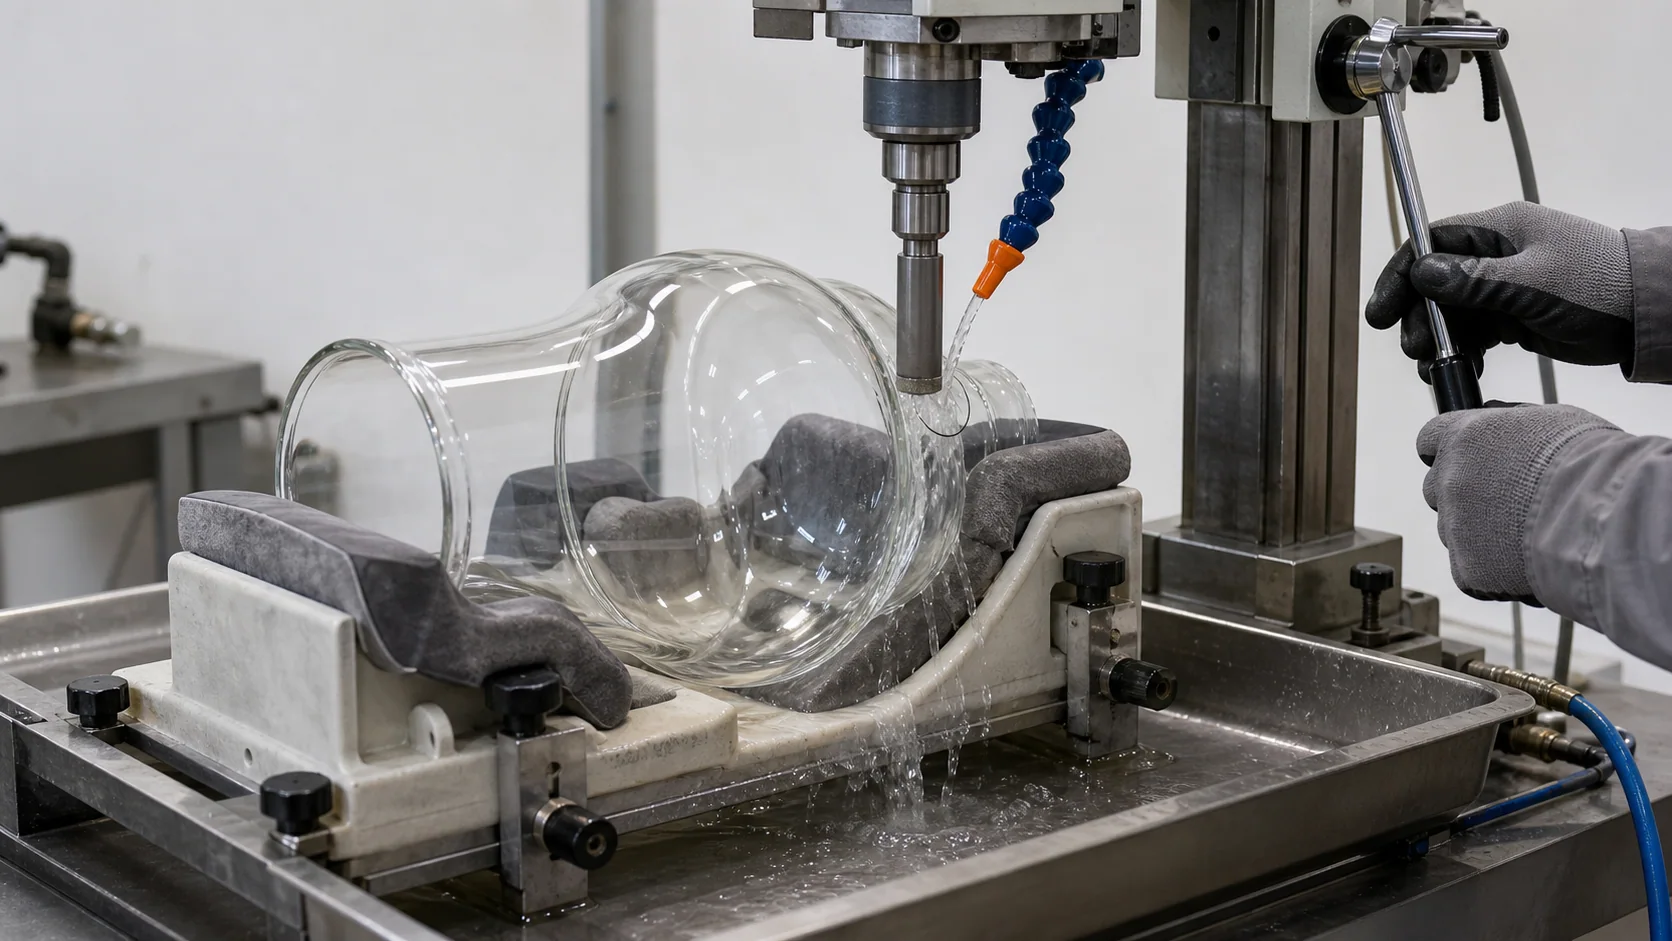
| Foro eseguito con punta diamantata | È necessario un foro passante rotondo in vetro ricotto idoneo | Dispositivo di supporto, raffreddamento, condizione di entrata e uscita, criteri di scheggiatura, pulizia |
| Intaglio rettificato o lavorato a macchina | Un'apertura richiede una regolazione, una fessura o una superficie di contatto controllata | Raggio d'angolo, finitura dei bordi, accesso degli utensili, parete locale e segni di lavorazione |
| Laser o altro processo specialistico | Geometria fine o caso di produzione specifico per il processo | Compatibilità del vetro, volume di lavoro della macchina disponibile, qualità dei bordi, costo e produttività |
Corning descrive sistemi laser in grado di forare e produrre cerchi, fessure e altri ritagli in determinate applicazioni di vetro rinforzato e non rinforzato. Questa è la prova che la tecnologia esiste, non la prova che sia la strada giusta o disponibile tracciabile per ogni paralume tridimensionale. Chiedete al fornitore effettivo di identificare il processo proposto e i suoi limiti.
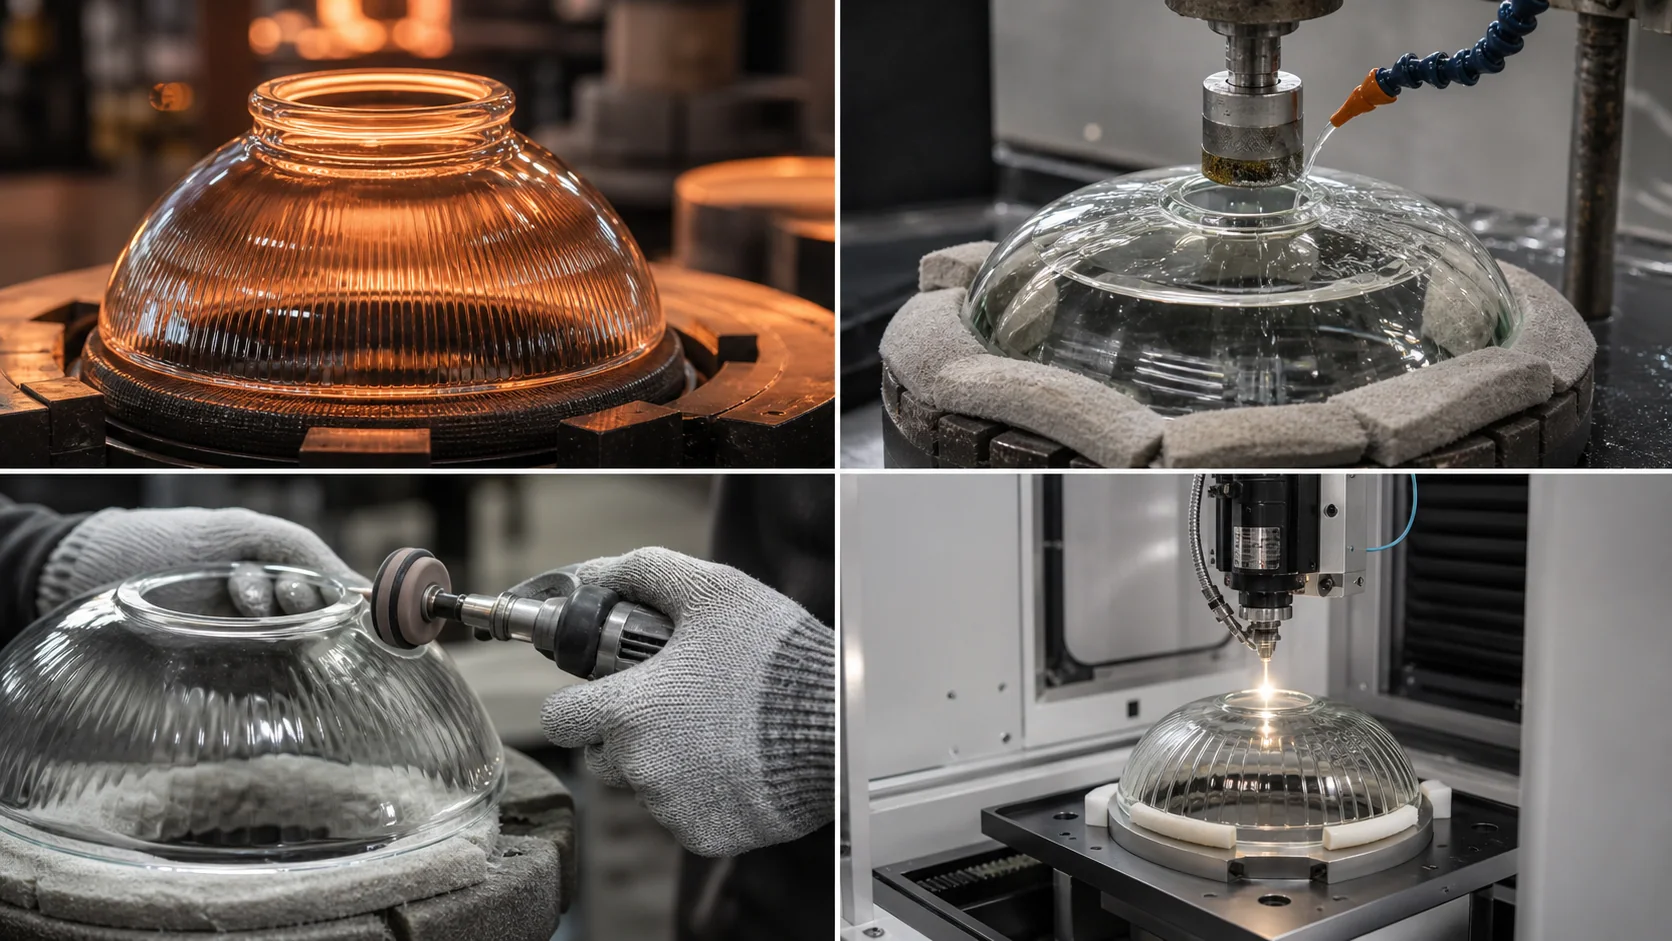
Le aperture formate possono combinare accoppiamento e forma
Un'apertura formata può includere un collo, una spalla, una flangia, una caratteristica simile a una filettatura o una regione rinforzata. Può ridurre il lavoro secondario quando la geometria è stabile e la quantità giustifica le attrezzature. Può anche introdurre sformo, linee di giunzione dello stampo, variazioni di spessore locali o bave che devono essere comprese prima che l'acquirente assegni una dimensione finita stretta.
Specificare se il disegno descrive la superficie come formata o una superficie che verrà molata successivamente. Se l'hardware poggia sull'apertura, identificare la superficie di contatto finale. La dimensione dello stampo da sola potrebbe non essere la dimensione che controlla l'assemblaggio.
I fori scatola/forati dipendono dal supporto e dalla sequenza
La foratura meccanica rimuove materiale da un pezzo fragile. Il fissaggio del pezzo, il percorso dell'utensile, il raffreddamento, il supporto della parete e le condizioni di entrata e uscita sono tutti importanti. Un foro rotondo attraverso un pannello piatto non è automaticamente equivalente a un foro attraverso una parete del paralume conica o a doppia curvatura.
Il disegno non dovrebbe imporre una velocità di foratura generica o un utensile semplicemente perché è apparso in una guida di fabbricazione. Fornite al fornitore il risultato richiesto, i vincoli di accesso, il materiale, le condizioni della parete, la quantità e il metodo di accettazione. Il fornitore potrà quindi proporre l'operazione e le prove di campionamento.
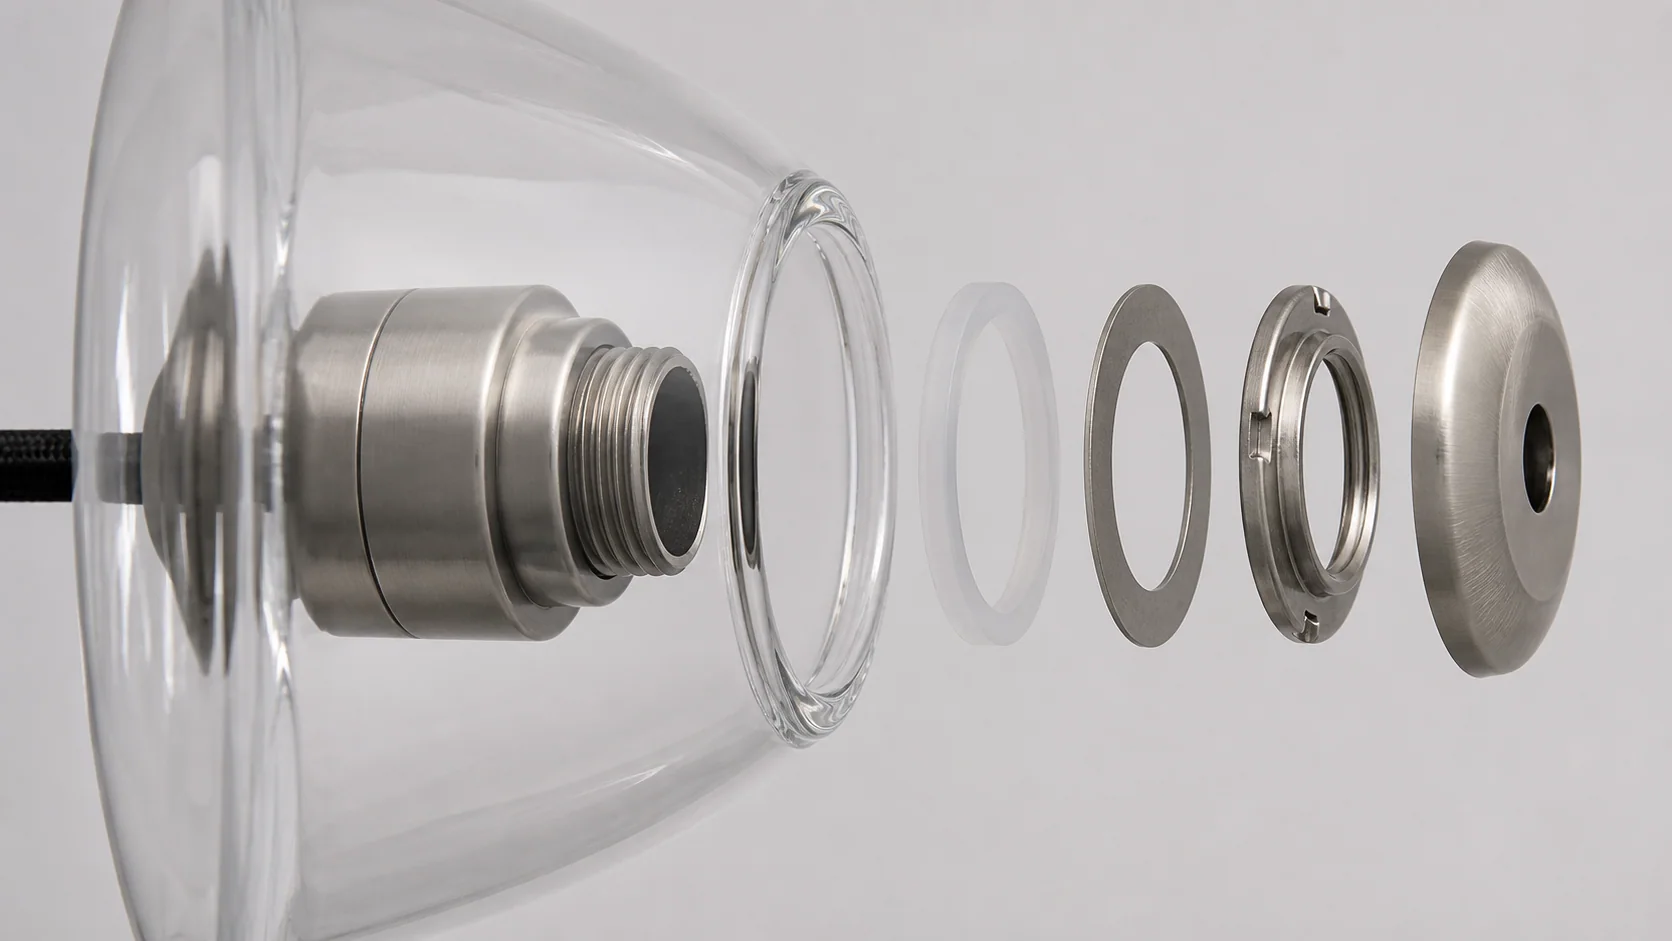
Specificare le aperture di montaggio centrali come un gruppo completo
Un foro centrale viene spesso descritto come un'apertura a sospensione o un foro per portalampada. L'etichetta è utile, ma il gruppo di montaggio completo determina se il paralume si posiziona senza oscillare, bloccarsi o subire carichi concentrati.
Includere queste parti nella revisione:
- Il portalampada, lo stelo filettato o il supporto che passa attraverso l'apertura.
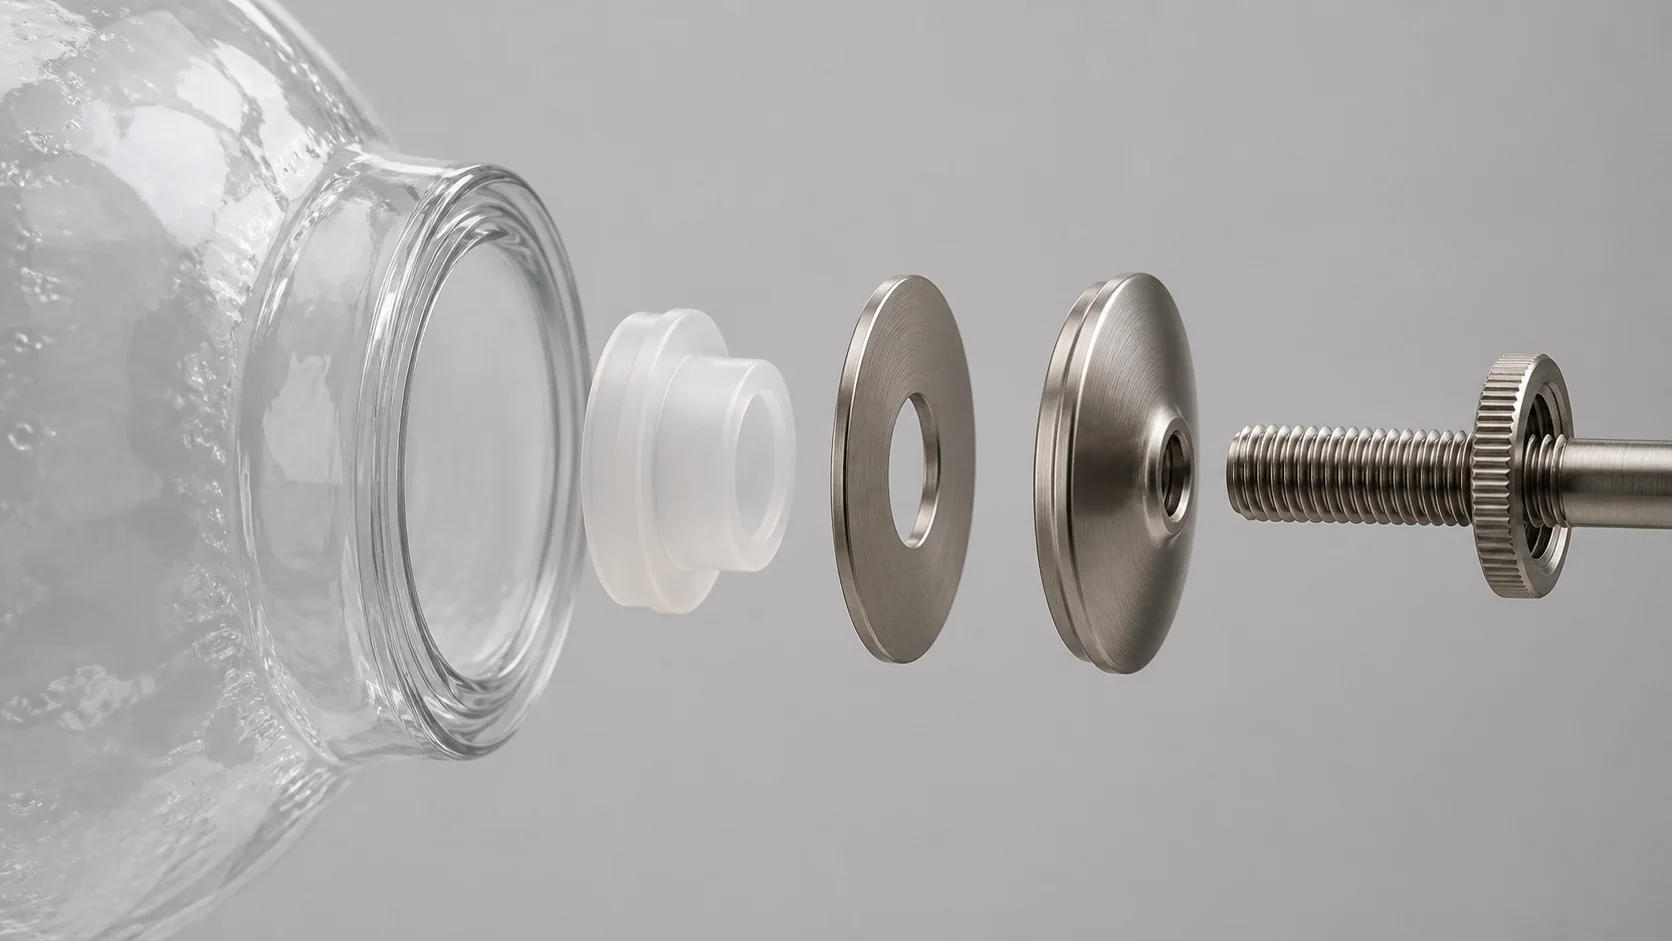
- Qualsiasi guarnizione superiore e inferiore che attutisca il vetro.
- Rondelle, coppette, tappi, anelli o spalle che distribuiscono il carico.
- Il dado o l'elemento di fissaggio e il modo in cui viene serrato.
- Parti di cavi e scarico della trazione che richiedono anch'essi spazio libero.
- L'orientamento assemblato e la direzione della gravità.
Definire se la dimensione controllata del foro viene misurata sulla faccia interna, sulla faccia esterna, nella sezione più stretta o su un piano di riscontro. Una parete curva o un'apertura conica possono avere più di un diametro valido. Se un cappuccio deve nascondere il foro, includere il suo diametro di copertura utilizzabile anziché affidarsi a un nome di catalogo.
Non trattare la dimensione nominale del portalampada come una dimensione finita del vetro. La ferramenta venduta con la stessa denominazione di portalampada può differire per filettatura, spallamento, anello di ritenzione, guarnizione e disposizione di installazione. Inviare la ferramenta di produzione o un disegno controllato della stessa.
Posizionare i fori laterali rispetto a un datum di montaggio
I fori laterali comunemente accettano viti, perni, elementi a molla o staffe. La loro posizione controlla se la ferramenta distribuisce il carico in modo uniforme e se il paralume risulta in piano.
Evitare di posizionare un foro laterale partendo da un bordo decorativo o da un punto alto non controllato. Appoggiare il paralume sulla superficie che controlla l'installazione, quindi definire un sistema di datum. Un disegno pratico può utilizzare:
- il datum A per la faccia di contatto del raccordo o per l'anello di montaggio;
- il datum B per la linea centrale o l'asse centrale del paralume;
- il datum C per una caratteristica di orientamento, una giunzione, una parte piatta o un riferimento visivo concordato.
Da tali riferimenti, specificare l'altezza del centro del foro, la posizione angolare, il numero di fori, lo schema di spaziatura e la direzione dell'asse. Per i fori opposti, indicare se devono condividere un'unica linea attraverso il paralume o semplicemente trovarsi a una spaziatura angolare uguale.
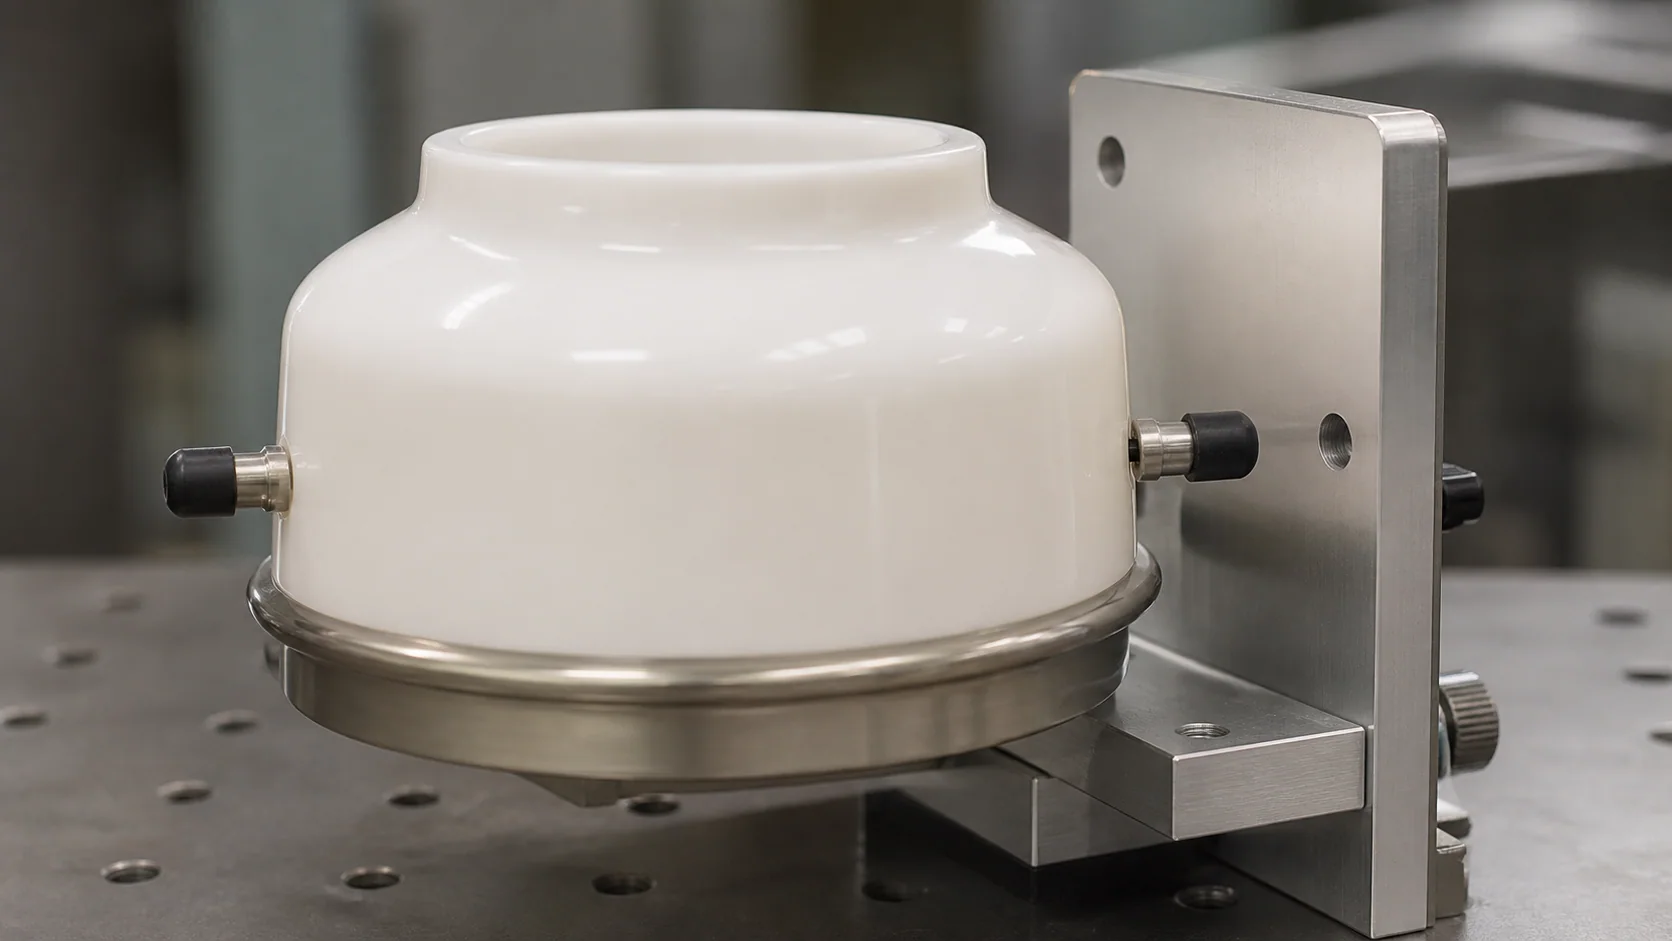
Mostrare la punta della vite e il metodo di contatto
Un paralume trattenuto da viti richiede più di un foro corrispondente. Mostrare se la vite passa attraverso il vetro, entra solo parzialmente, fa presa su un occhiello di gomma o entra in contatto con un inserto in metallo o polimero. Registrare la forma prevista della punta della vite e se l'installatore stringe fino a un blocco meccanico o solo fino a quando il paralume è trattenuto.
Non fare affidamento sulla forza di assemblaggio per forzare un foro posizionato male nella posizione corretta. Se tre viti devono flettere il vetro o la staffa per allinearsi, le dimensioni nominali non descrivono un assemblaggio stabile. La revisione del campione dovrebbe utilizzare il dispositivo di fissaggio effettivo e la normale sequenza di installazione.
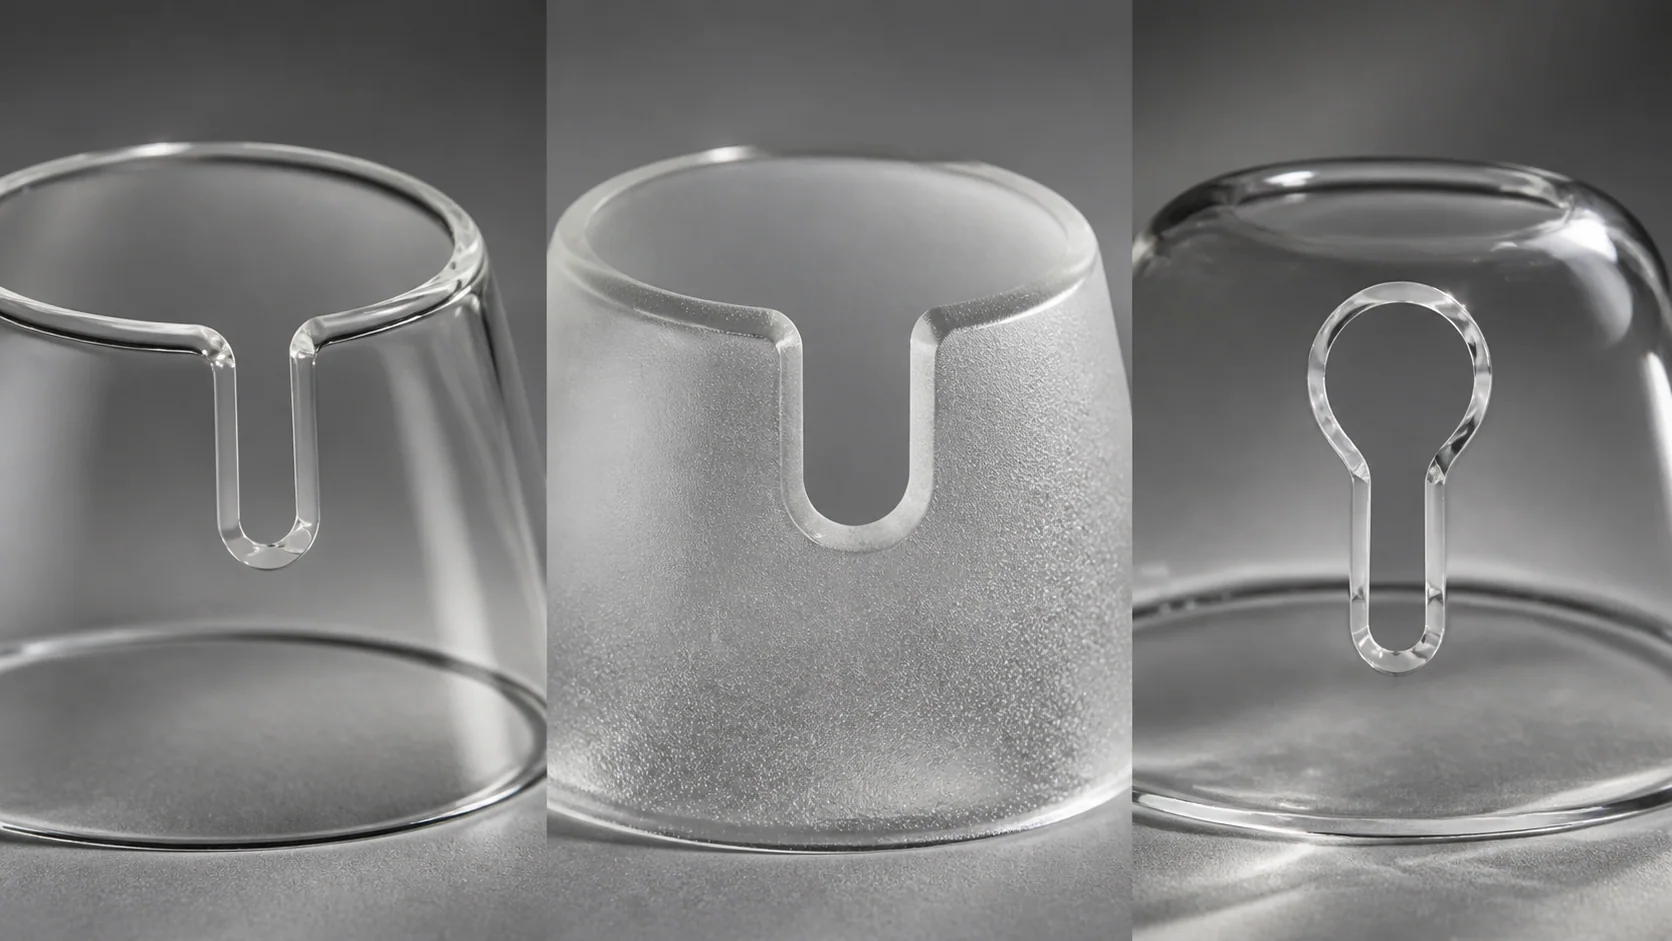
Disegnare asole e intagli con la geometria d'angolo finita
Asole e intagli possono fornire un percorso per i cavi, liberare una staffa o consentire al paralume di inserirsi in un assieme fisso. Creano inoltre una geometria locale più complessa di un foro rotondo.
Definire:
- la larghezza e la profondità finite;
- il raggio di raccordo o di estremità;
- la direzione di apertura;
- la relazione con il bordo, la giunzione, la piega o l'elemento decorativo più vicini;
- la finitura del bordo richiesta;
- l'ingombro della linguetta di accoppiamento, del cavo o della staffa;
- se l'elemento è visibile dopo l'assemblaggio.
Un disegno che mostra uno spigolo interno vivo può essere impossibile o indesiderabile per il processo proposto. Chiedete al fornitore di riportare sul disegno il raggio ottenibile prima di procedere con le attrezzature o la campionatura. Se una staffa deve scorrere attraverso la tacca e ruotare in posizione, mostrate tale movimento con il massimo ingombro dell'hardware.
Definire l'asse del foro attraverso il vetro curvo
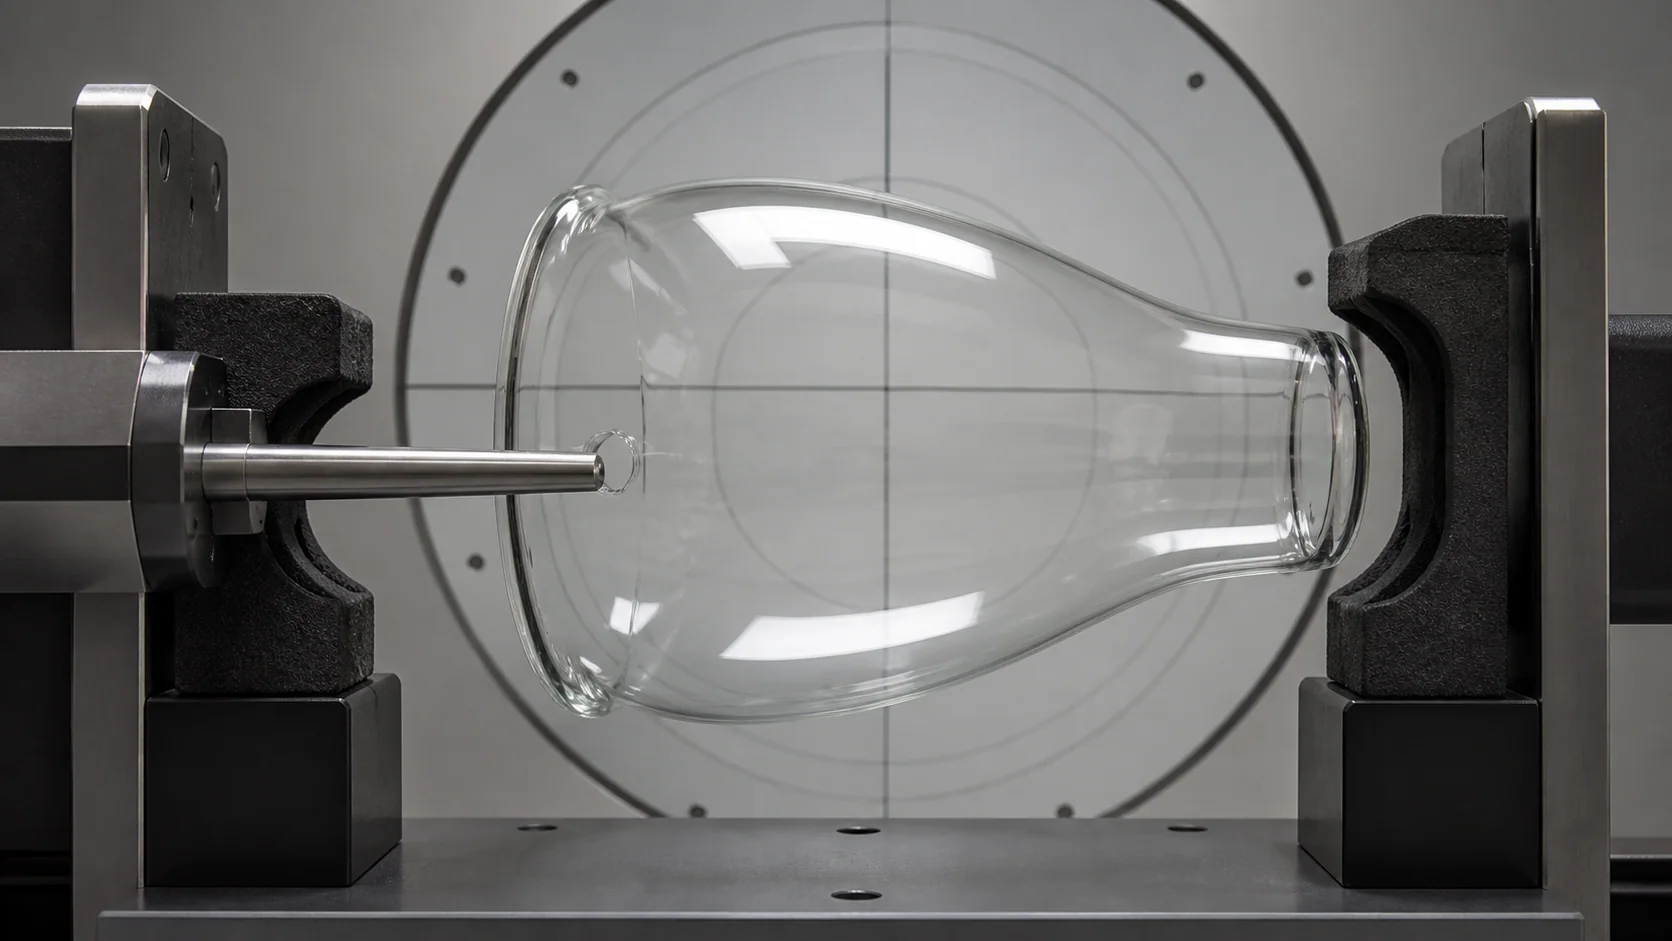
Una vista frontale bidimensionale può nascondere una criticità fondamentale: in quale direzione il foro attraversa la parete?
Su un paralume cilindrico, un foro radiale punta solitamente verso l'asse del cilindro. Su un paralume conico, a campana, sferico o di forma libera, la normale alla superficie locale e la linea centrale del prodotto potrebbero non coincidere. Un foro inclinato può modificare la forma apparente, lo spazio libero utilizzabile, l'allineamento delle viti e lo spessore del bordo attorno all'apertura.
Utilizzare una vista in sezione attraverso il foro e mostrare uno dei seguenti elementi:
- l'asse del foro rispetto alla linea centrale del prodotto;
- un angolo da un piano di riferimento definito;
- una linea radiale verso un centro di costruzione definito;
- un perno o una vite di accoppiamento che stabilisce la direzione richiesta;
- un calibro funzionale che rappresenta l'hardware assemblato.
Inoltre, specificare dove viene misurato il diametro del foro. Un utensile cilindrico che attraversa una parete inclinata o curva può produrre un'apertura che appare ovale da una direzione di vista, anche quando il foro stesso è rotondo.
Controllare la posizione senza fingere che la superficie sia piana
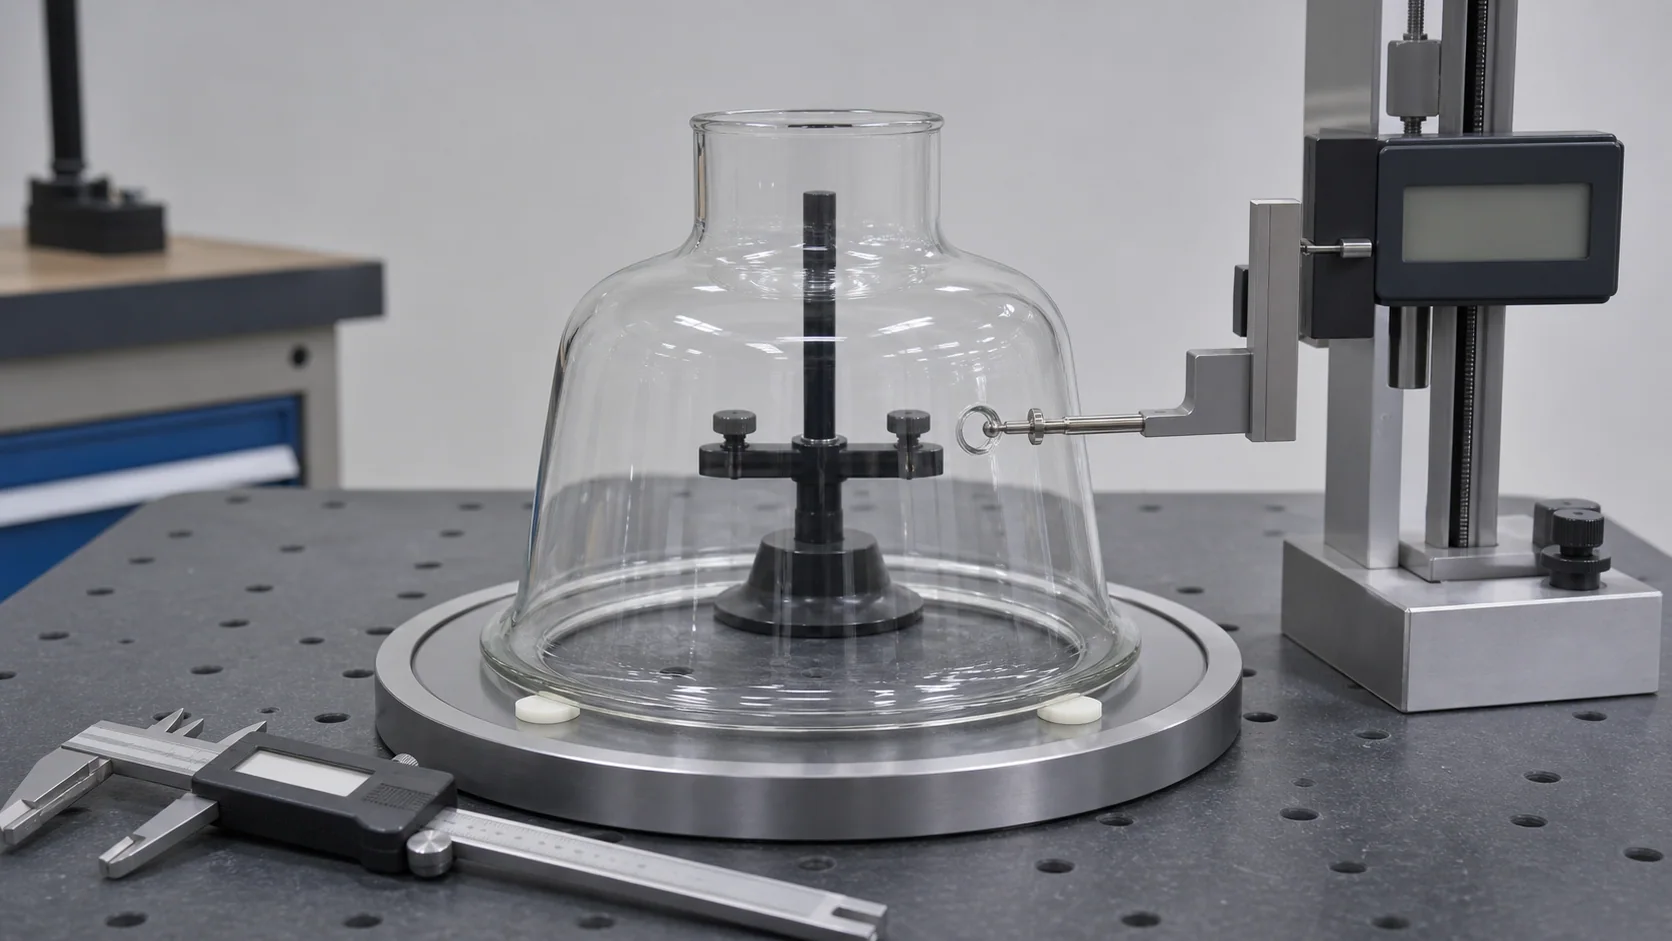
Le parti curve richiedono un metodo di misurazione ripetibile. Una quota tracciata lungo la superficie del vetro può differire da una corda retta, da un'altezza proiettata o da una misurazione angolare attorno alla linea centrale. Scrivere quale di queste grandezze funge da controllo.
| Metodo di posizionamento | Utile quando | Rischio da rimuovere dal disegno |
|---|---|---|
| Altezza dal punto di appoggio di riferimento | Il paralume ha una superficie di montaggio stabile | Misurazione invece da un bordo decorativo irregolare |
| Angolo attorno alla linea d'asse | Fori multipli ripetuti attorno a una parte rotazionale | Nessun orientamento con angolo zero definito |
| Distanza di corda o proiettata | L'ispezione utilizza un'attrezzatura o una vista ottica | Confondere la distanza superficiale con la distanza rettilinea |
| Coordinate dai riferimenti (datum) dell'attrezzatura | Il pezzo presenta caratteristiche di orientamento controllate | I riferimenti (datum) non possono essere riprodotti sul paralume reale |
| Calibro funzionale | L'allineamento dell'hardware conta più di una coordinata isolata | Il calibro non rappresenta l'hardware nella condizione peggiore |
Le lista di controllo per il disegno tecnico di paralumi in vetro spiega il pacchetto di disegni più ampio. Per fori e ritagli, aggiungere una vista sezionale dedicata e un metodo di ispezione anziché lasciare la caratteristica come un cerchio non qualificato.
Trattare la distanza dal bordo e la parete locale come questioni di progettazione
Il materiale rimanente attorno a un'apertura influisce sulla lavorazione, sulla manipolazione e sull'assemblaggio. Il bordo più vicino, un altro foro, una linea di giunzione dello stampo, un cambiamento netto del profilo o una parete locale sottile possono tutti modificare ciò che è fattibile.
Non importare un singolo rapporto minimo di distanza dal bordo dal vetro piano architettonico e presentarvelo come regola universale per i paralumi. I pannelli piatti e i paralumi curvi e formati differiscono per geometria, variazione dello spessore della parete, sollecitazione residua, supporto e carico. Invece, fornire al fornitore:
- la famiglia di vetro effettiva e il percorso di formatura presi in considerazione;
- le condizioni nominali e attese della parete locale;
- la geometria completa del foro o del ritaglio;
- distanza da ogni bordo e elemento vicino;
- carico di assemblaggio e parti di contatto;
- se l'area è visibile o manipolata;
- prove di campionatura e di produzione richieste.
Chiedere al fornitore di contrassegnare qualsiasi area di rischio e la modifica geometrica proposta sul disegno controllato. Un raggio maggiore, un foro spostato, una guarnizione più larga, un elemento di fissaggio diverso o un risalto stampato possono risolvere l'interfaccia in modo più affidabile rispetto alla richiesta della geometria originale senza una revisione del processo.
Inserire il bordo del foro finito nel piano di accettazione
Il bordo del foro può essere nascosto da una guarnizione, esposto alla vista, toccato durante l'assemblaggio o caricato dalla ferramenta. Definire cosa viene ispezionato dopo l'operazione finale.
| Controllo | Possibile approccio di ispezione | Domanda di approvazione |
|---|---|---|
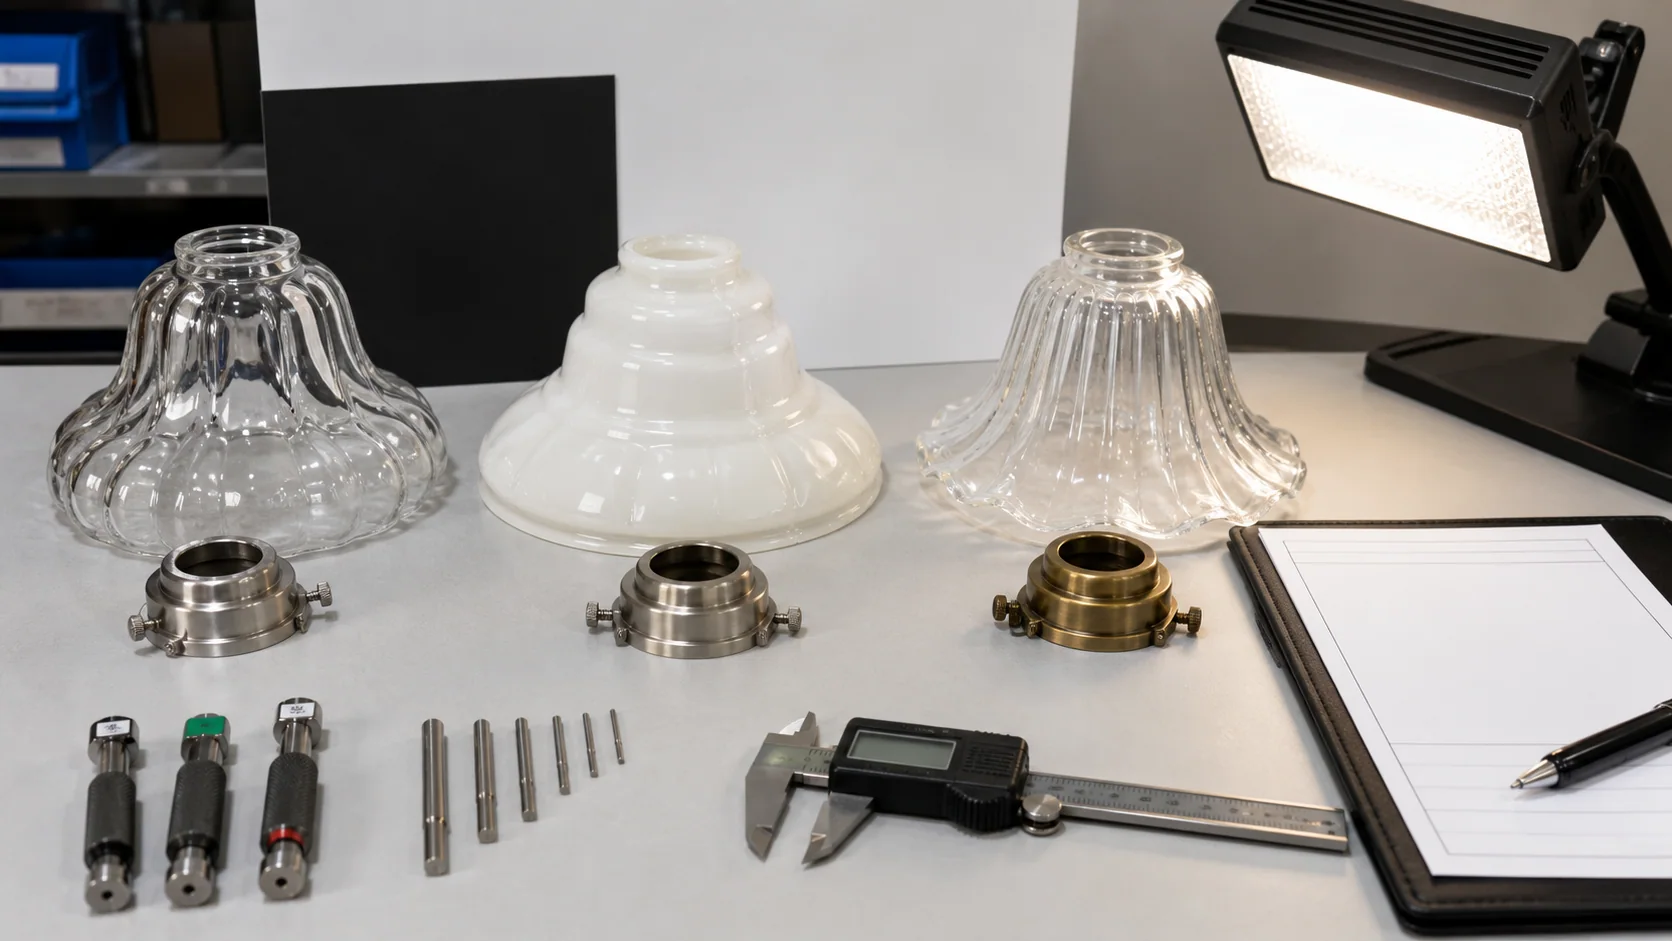
| Diametro o larghezza | Calibri, calibro a tampone, calibro a spina o parte accoppiata | Quale piano o sezione controlla il risultato? |
| Posizione | Maschera di riferimento, calibro di altezza, controllo ottico o calibro funzionale | Quali riferimenti e orientamento sono riproducibili? |
| Asse | Calibro a spina, perno di riscontro o confronto di sezioni | La ferramenta deve passare liberamente o allinearsi a un angolo di riferimento? |
| Condizione del bordo | Luce rasente, ingrandimento, campioni limite approvati | Quali scheggiature, svasature, segni di molatura o aree ruvide sono accettabili? |
| Profilo locale | Dima, calibro di sezione o scansione controllata | La foratura o la molatura hanno alterato la parete circostante? |
| Gruppo | Ferramenta di fissaggio completa e normale metodo di installazione | Il paralume si alloggia e si trattiene senza un allineamento forzato? |
Le guida alla rifinitura dei bordi dei paralumi in vetro spiega la terminologia del bordo in modo più dettagliato. Il bordo di un foro potrebbe richiedere una specifica descrizione del processo e un campione di accettazione poiché l'accesso, la visibilità e la geometria differiscono da un bordo aperto.
Usare i campioni limite con cautela
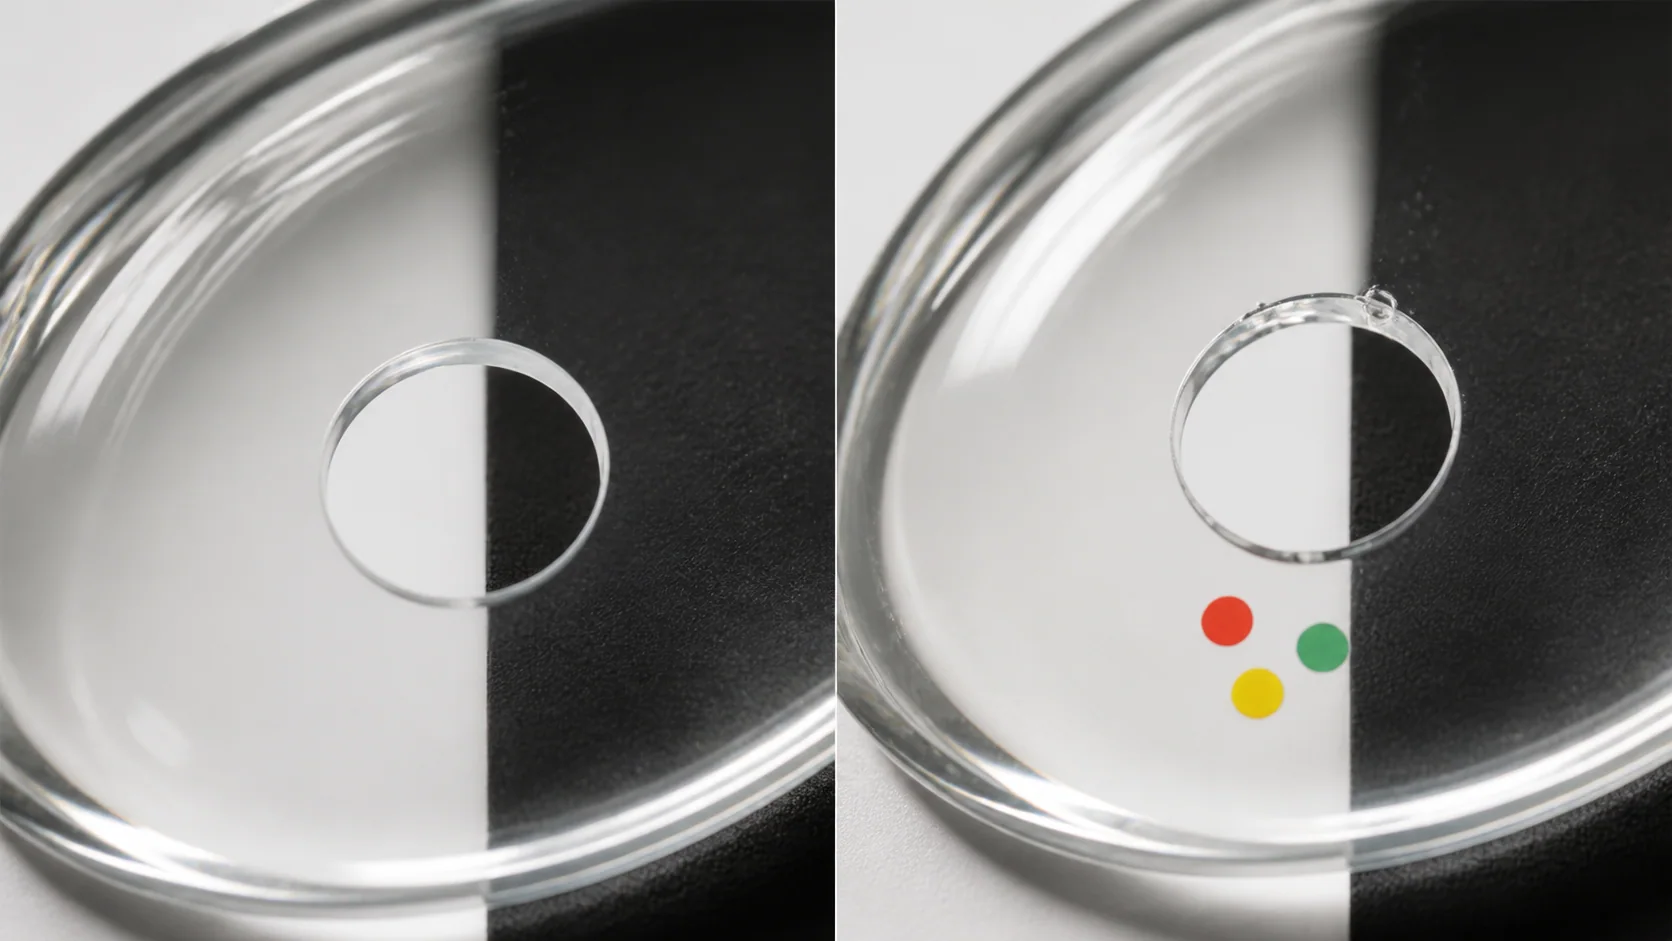
Un campione fisico può aiutare a definire l'aspetto estetico del bordo, ma è necessario identificare ciò che il campione controlla. Un campione può approvare l'aspetto del bordo di un foro senza approvarne diametro, posizione, materiale, colore o profilo generale. Mantenere le dimensioni misurabili sul disegno.
Fotografare entrambe le facce dell'apertura sotto una luce concordata. Se si esaminano scheggiature o segni di molatura, includere una scala e identificare la distanza di visione utilizzata per l'ispezione estetica. Conservare la registrazione approvata insieme alla revisione del disegno.
Verificare la pila di ferramenta per individuare eventuali carichi concentrati
Non ci si deve aspettare che il vetro compensi una rondella inclinata, una guarnizione sottodimensionata, la punta di una vite affilata, una bava o una superficie di montaggio irregolare. Verificare ogni punto di contatto intorno all'apertura.
Verificare se:
- Una guarnizione copre l'intera area di appoggio prevista.
- Una rondella o un cappuccio poggiano in piano sulla superficie effettivamente curva.
- Filettature, bave o angoli metallici possono toccare il vetro.
- Il serraggio può continuare dopo che la ferramenta ha raggiunto il fine corsa previsto.
- Il movimento termico può modificare le condizioni di serraggio.
- La trazione del cavo o il movimento dell'apparecchio trasferiscono carico sul bordo del foro.
- L'accesso al servizio incoraggia un serraggio eccessivo o il contatto con gli utensili.
Se il montaggio richiede una specifica durezza del passacavo, un profilo della rondella o un metodo di serraggio, includere tale componente nella distinta base controllata. Un campione superato con una guarnizione morbida temporanea non valida la produzione con un sostituto più sottile o più duro.
Confermare la sequenza di foratura, finitura e trattamento termico
Chiedere quando viene creata l'apertura rispetto alla formatura, alla ricottura, alla finitura decorativa, al rinforzo, al rivestimento e all'ispezione finale. L'ordine può influenzare l'accesso, la qualità dei bordi, le dimensioni e la fattibilità di un'operazione successiva.
Pilkington afferma che il vetro piano temprato non deve essere tagliato, segato, forato o lavorato sui bordi dopo la tempra. Il materiale di processo richiede inoltre che la foratura avvenga prima della sagomatura e del rinforzo nella produzione di vetri per autoveicoli. Questi sono esempi autorevoli del perché la sequenza sia importante, ma non definiscono il percorso di produzione per ogni paralume.
Per il progetto effettivo, chiedere:
- Il componente è ricotto, rinforzato termicamente, temprato termicamente, rinforzato chimicamente o non trattato nella fase di foratura?
- L'apertura è formata prima della ricottura o lavorata dopo la ricottura?
- La rettifica, la lucidatura, il rivestimento o la pulizia modifieranno la dimensione finita?
- Il componente può essere supportato senza deformare o segnare le superfici visibili?
- Quale faccia rappresenta l'ingresso dell'utensile e quale l'uscita?
- Qual è la quantità di campioni necessaria per dimostrare la ripetibilità?
Non approvare un'etichetta di materiale come "temprato" senza sapere come vengono effettivamente lavorati il paralume e l'apertura. La guida ai materiali per paralumi in vetro copre la selezione dei materiali; il produttore deve comunque confermare il processo esatto per il componente proposto.
Ispezionare il campione con componenti destinati alla produzione
La prima revisione del campione dovrebbe riprodurre l'assemblaggio effettivo, non solo una misurazione con calibro su un paralume vuoto.
Usare questo ordine:
- Confermare il codice articolo, il materiale, il percorso di processo e la revisione del disegno.
- Posizionare il paralume sul riferimento geometrico (datum) definito nel suo orientamento di installazione.
- Misurare l'apertura finita sul piano indicato o con il calibro indicato.
- Verificare la posizione e l'asse rispetto ai riferimenti del disegno.
- Ispezionare entrambe le facce dell'apertura e la parete circostante sotto una luce concordata.
- Assemblare la guarnizione definitiva di produzione, la rondella, il supporto, la vite, il cavo e le parti di ritenuta.
- Controllare il lasco, l'alloggiamento, l'allineamento e la tenuta senza correzioni forzate.
- Registrare qualsiasi deviazione approvata su una nuova revisione o su un modulo di approvazione controllato.
Conservare un campione campione approvato solo se la conservazione e la manipolazione lo preserveranno. Un campione di vetro fragile può essere danneggiato o confuso con un'altra revisione. Foto, misurazioni, registri dei supporti e un disegno firmato rendono la decisione più facile da riprodurre.
Errori comuni nelle specifiche
Fornire solo il diametro del foro
Il diametro senza posizione, asse, piano di misurazione, finitura del bordo e contesto dell'hardware lascia aperte le decisioni critiche. Aggiungere una sezione e lo schema di montaggio completo.
Posizionare i fori rispetto a un bordo irregolare
Un bordo decorativo o rifinito a mano potrebbe non essere un riferimento stabile. Utilizzare il contatto di montaggio, la linea centrale e un riferimento di orientamento che l'ispezione di produzione possa riprodurre.
Disegnare angoli interni vivi nel vetro
Un angolo CAD squadrato non descrive un intaglio in vetro realizzabile. Definire il lasco funzionale, quindi fare in modo che il fornitore restituisca il raggio di finitura proposto.
Trattare una dimensione nominale del portalampada come la dimensione del vetro
La designazione del portalampada non include ogni dimensione di anello di ritenuta, guarnizione, rondella, filetto e calotta. Inviare il disegno dell'hardware o le parti fisiche.
Approvare l'aspetto prima dell'assemblaggio
Un'apertura dall'aspetto pulito può comunque essere inclinata, disallineata o troppo stretta per l'hardware di produzione. Eseguire il controllo funzionale prima di accettare il risultato estetico.
Modificare l'hardware dopo il campione di vetro
Una nuova rondella, vite, guarnizione o calotta può modificare il lasco e la sollecitazione di contatto. Riverificare l'assemblaggio quando cambia qualsiasi interfaccia soggetta a carico.
Crea un passaggio di consegne per fori e intagli pronto per il preventivo
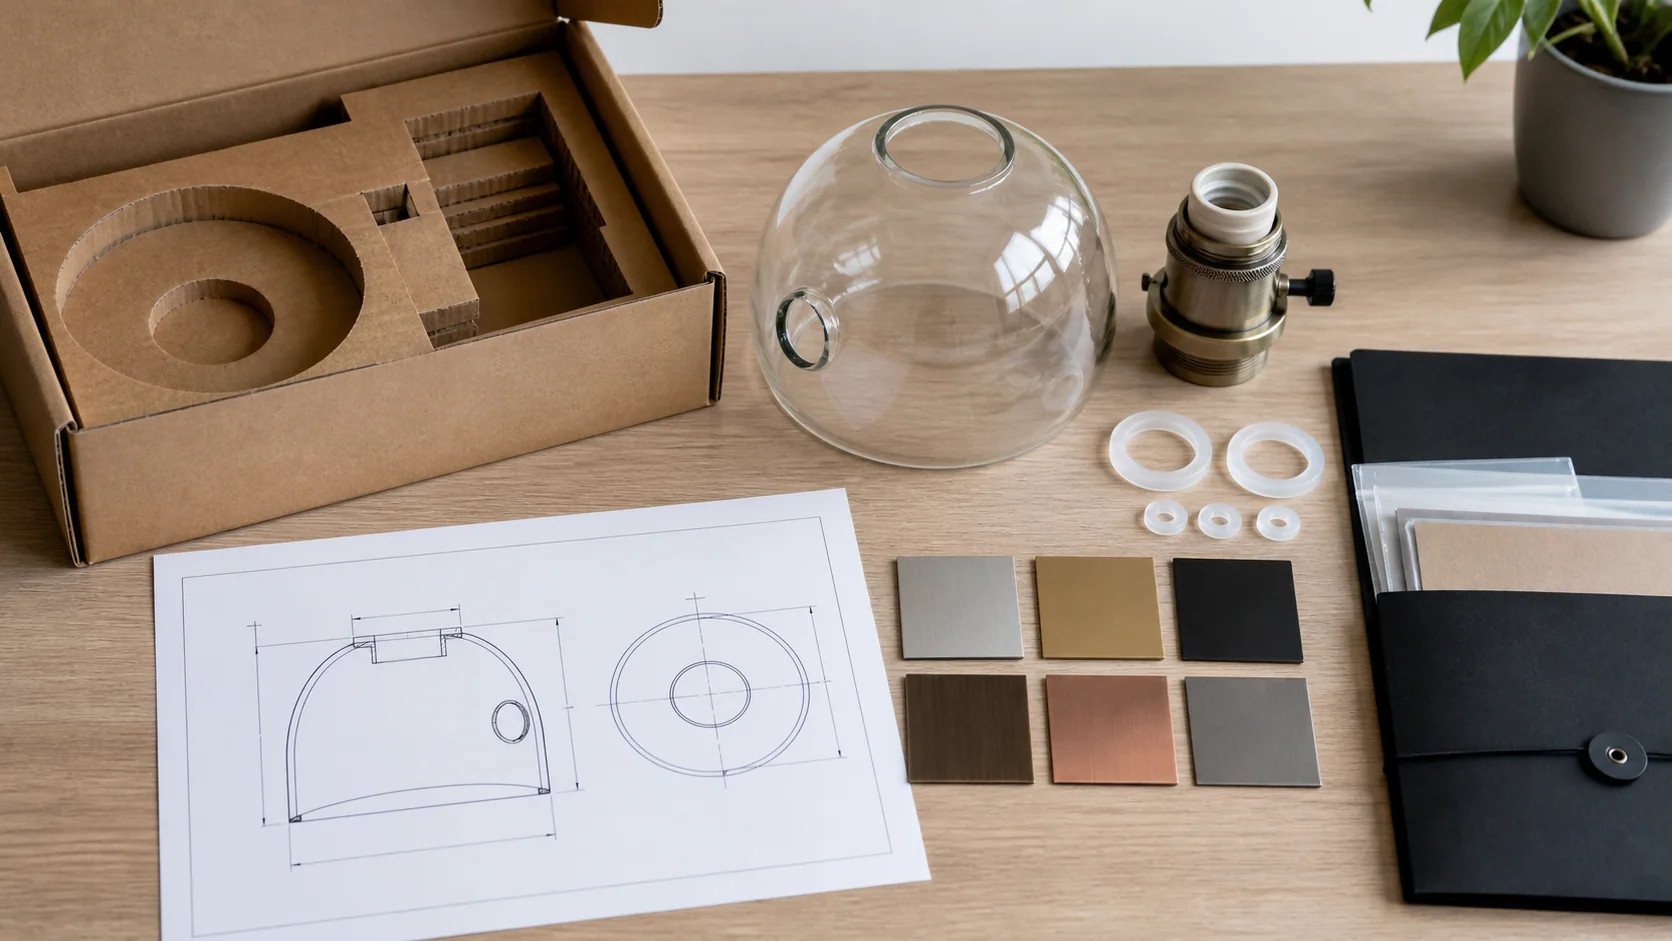
Invia un unico pacchetto controllato con:
- disegno del paralume e sezione di ogni tipo di apertura;
- codice articolo, revisione, unità e quantità prevista;
- famiglia del vetro, finitura, colore e percorso di formatura se già deciso;
- dimensioni finite di foro, asola o intagli;
- riferimenti (datum), posizione, spaziatura angolare e definizione dell'asse del foro;
- informazioni sulla parete locale e sul bordo più vicino;
- ferramenta di fissaggio effettiva o disegni controllati della ferramenta;
- dettagli di guarnizioni, rondelle, passacavi, viti, cavi e sistemi di ritenzione;
- orientamento di assemblaggio e sequenza di installazione;
- metodo di ispezione dei campioni e di accettazione della produzione;
- protezione dell'imballaggio per le aree sporgenti o localmente indebolite;
- domande aperte che richiedono una risposta di fattibilità da parte del produttore.
Utilizzare il creatore di richieste di offerta (RFQ) per paralumi personalizzati per organizzare i dettagli del progetto. Allega il disegno e i riferimenti della ferramenta, quindi chiedi al fornitore di restituire il processo di apertura proposto, la geometria realizzabile, il metodo di ispezione, i requisiti degli utensili, il piano di campionamento e i tempi di consegna prima del rilascio per la produzione.
Domande frequenti
È possibile praticare un foro in qualsiasi paralume in vetro?
No. La fattibilità dipende dalla composizione del vetro, dallo stato di trattamento, dalla geometria delle pareti, dalle tensioni residue, dall'accesso, dal metodo di supporto, dalla posizione del foro e dalla qualità richiesta. Non forare un paralume già installato o di vetro sconosciuto. Inviare il pezzo e i requisiti dell'hardware al produttore per una verifica del processo.
Un'apertura per paralume deve essere stampata o forata?
Un'apertura formata o stampata può essere adatta a una produzione ripetuta e a una geometria integrata del collo o del bordo. La foratura può essere adatta a determinati fori passanti rotondi in un pezzo formato compatibile. Attrezzature, quantità, tolleranza, condizioni delle pareti, finitura e sequenza dei processi determinano la scelta pratica. Chiedete al fornitore di quotare il percorso proposto anziché specificarne uno per abitudine.
Come si deve misurare un foro in un paralume in vetro curvo?
Definire il diametro o la larghezza finiti su un piano stabilito, quindi individuarne il centro a partire da riferimenti di montaggio ripetibili. Aggiungere una sezione che mostri l'asse del foro attraverso la parete curva. Un tampone, un perno o un calibro di controllo funzionale possono eliminare ogni ambiguità quando i calibri non rappresentano la reale interfaccia.
Quale tolleranza (gioco) deve essere lasciata attorno al foro del portalampada?
Non esiste un gioco universale per ogni portalampada e paralume. Dipende dal portalampada completo, dallo stelo, dal cavo, dalla guarnizione, dalla rondella, dal cappuccio, dalla filettatura, dal movimento di assemblaggio, dalle condizioni termiche e dalla variazione del vetro ottenibile. Inviare l'hardware di produzione e concordare il calibro finito o la tolleranza con il fornitore.
Il vetro temperato può essere forato dopo la tempra?
Le indicazioni convenzionali per il vetro piano temperato indicano che il taglio, la foratura e la lavorazione dei bordi devono essere completati prima della tempera, poiché una lavorazione successiva può distruggere il pezzo. I paralumi utilizzano diverse famiglie di vetro e processi di formatura, quindi confermare il trattamento esatto e la sequenza con il produttore. Non tentare di modificare un paralume basandosi solo sull'etichetta del prodotto.
Cosa bisogna controllare prima di approvare un campione di foro per paralume in vetro?
Controllare la revisione del disegno, le dimensioni finite, la posizione, l'asse, la condizione del bordo, la parete locale e l'assemblaggio con hardware di produzione. Confermare che il paralume si alloggi e si trattenga senza un allineamento forzato. Registrare quali caratteristiche del campione controllano l'approvazione estetica e quali dimensioni rimangono controllate dal disegno.
Inviare il dettaglio del foro prima che venga realizzato il campione
Una specifica di apertura affidabile collega la geometria al processo, alla ferramenta, all'ispezione e al controllo delle revisioni. Fornite al fornitore qualcosa in più di un semplice diametro: indicate il punto di riferimento per il montaggio, l'asse della parete curva, il bordo finito, le caratteristiche vicine, l'insieme completo della ferramenta e il metodo di approvazione.
Per un progetto personalizzato, invia il dettaglio del tuo foro per la revisione insieme al disegno del paralume, ai componenti dell'apparecchio, alla quantità, alla finitura e alle eventuali domande di fattibilità.